
Enjeksiyon kalıplama hakkında şöyle bir şey var : Kalıp sadece içine plastik döktüğünüz bir kutu değil. Tüm işlemin kalbi. Kalıp kötüyse, başka hiçbir şeyin önemi kalmaz.
Kalitesi, sonraki tüm aşamaları etkiler. Son parçanın boyutları hatalı olur. Yüzeyi pürüzlü veya tutarsız görünür. Her parçanın mekanik dayanıklılığı yetersiz kalabilir. Bunun da ötesinde, üretim hızınız düşer ve kalıbın kendisi hızla aşınır. Tek bir alete bu kadar çok şey bağlı.
Peki, bir enjeksiyon kalıbını iyi veya kötü yapan şey nedir? Gelin bunu inceleyelim.
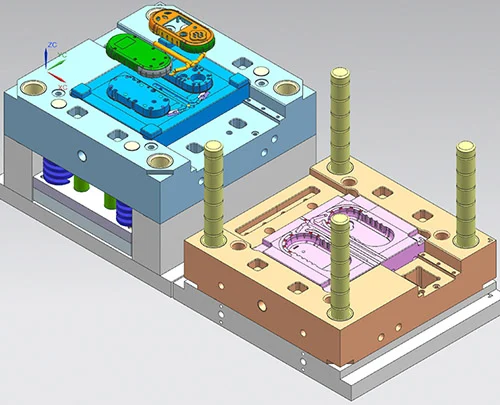
Kalıp Tasarımı
İyi veya kötü bir kalıbı neyin oluşturduğunu inceleyelim. Her şey tasarım aşamasında başlar. Tasarım hataları sonradan düzeltilemez. Kötü bir tasarımı makineyle düzeltemezsiniz. Yani burası başlangıç noktasıdır.
Boşluk ve Çekirdek Yapı Tasarımı
Kalıp boşluğu ve iç kısım en önemli unsurlardır. Plastik malzemeyi bunlar şekillendirir. Boyutsal hassasiyetleri, kesin geometrisi, duvarlara uyguladığınız eğim açısı, köşe yarıçapları; bunların hepsi nihai parçanın görünümünü ve boyut özelliklerinize uyup uymadığını belirler.
İşte bir başka nokta. Yerleşim önemlidir. Bir kalıpta birden fazla boşluk varsa, bunların aralığı ve düzeni, erimiş plastiğin ne kadar eşit aktığını kontrol eder. Dengesiz bir yerleşim sorun yaratır. Birbirinden farklı boyutlarda parçalar elde edersiniz. Malzeme yoğunluğu parti boyunca değişir. Bir parça güçlü, diğeri zayıf olabilir.
Koşu Sistemi Tasarımı
Besleme kanalı sistemini bir tür su tesisatı olarak düşünün. Ana besleme kanalı, dallanan kanallar, her bir kalıbı besleyen girişler ve soğutulmuş plastiğin ilk parçasını hapseden soğuk kalıp kuyuları bu sistemin parçasıdır. Bu yolun tamamı, erimiş plastiğin makinenin memesinden kalıba yönlendirilmesini sağlar. Tasarımı çok önemlidir. Kötü bir besleme kanalı, kalıbın yetersiz veya hiç dolmamasına neden olur.
Soğutma ve Isıtma Sistemi Tasarımı
İşte aklınızda tutmanız gereken bir rakam. Soğutma aşaması, tüm kalıplama döngüsünün %60'ından fazlasını kaplar. Bu da zamanınızın büyük bir kısmını demektir. Dolayısıyla akıllı bir soğutma sistemi tasarımı iki önemli şey yapar. Döngü süresini kısaltarak üretiminizi doğrudan hızlandırır. Ve parçanın katılaşırken ne kadar büküleceğini veya deforme olacağını doğrudan kontrol eder. Soğutmayı yanlış yaparsanız, her parça yamuk çıkar.
Havalandırma Sistemi ve Yönlendirme/Yer Belirleme Mekanizması Tasarımı
Hava hapsolur. Bu olur. Eğer bu havanın bir havalandırma sistemiyle dışarı çıkmasına izin vermezseniz, gözle görülür kusurlara neden olur. Kabarcıklar, sıkıştırılmış sıcak havadan kaynaklanan yanık izleri, plastiğin sona ulaşmadığı kısa atışlar veya iki akış cephesinin kötü bir şekilde birleştiği zayıf çizgiler görürsünüz. Kötü durumlarda, bu sıkıştırılmış hava o kadar ısınır ki, çelik boşluk yüzeyini yakar veya oyuklar açar. Bu da kalıbı kullanılamaz hale getirir.
Ayrıca, kılavuz ve konumlandırma mekanizmasına da ihtiyacınız var. Bunlar kılavuz pimleri, burçlar ve konumlandırma kilitleridir. Bu parçalar, kalıp yarılarının her seferinde aynı şekilde kapanmasını sağlar. Kalıp boşluğu ve çekirdek arasında yanlış hizalamayı önlerler. Kılavuz sistemi yoksa, parçalarda gözle görülür bir basamak veya kayma olur.
Kalıp malzemeleri
Dünyanın en iyi tasarımına sahip olabilirsiniz. Ancak yanlış çelikten yaparsanız, kalıp başarısız olur. Malzeme seçimi sonradan düşünülecek bir şey değildir. Temel bir ön koşuldur. Kalıbın sertliğini, aşınmaya ne kadar dayanıklı olduğunu, korozyona karşı direncini, ısıya dayanıklılığını ve darbe direncini belirler. Yanlış seçim yaparsanız, hiçbir şey işe yaramaz.
Boşluk ve Çekirdek Malzemeleri
Plastik malzemenin çeliğe temas ettiği yer burası. Dolayısıyla seçim, yapacağınız işe bağlı.
Standart parçalar ve düşük hacimli üretimler için önceden sertleştirilmiş plastik kalıp çelikleri kullanılır. P20 veya 718 gibi. Güzelce parlatılırlar. Aşınmaya karşı dayanıklıdırlar. Maliyetleri de makul. İşte sizin temel malzemeniz bu.
Peki ya yüksek hacimli üretim için? Ya da şeffaf parçalar için? Veya yüksek parlaklıkta, ayna gibi bir yüzey gerektiren herhangi bir şey için? O zaman S136 veya NAK80 gibi ayna kalitesinde çeliklere geçmeniz gerekir. Bunlar farklıdır. Bunları kelimenin tam anlamıyla ayna gibi parlatabilirsiniz. Korozyona karşı dayanıklıdırlar. Milyonlarca döngü boyunca aşınmaya karşı direnç gösterirler. Daha fazla ödersiniz, ancak performansı elde edersiniz.
İşte önemli bir uyarı. Bazı plastikler aşındırıcıdır. PVC ve POM bunun en iyi örnekleridir. Standart takım çeliğine zarar veren kimyasallar yayarlar. Bu malzemeler için, kalıp boşluğu için korozyona dayanıklı paslanmaz çelik kullanmalısınız. Aksi takdirde, kalıp yüzeyi paslanacak, çukurlaşacak ve bozulacaktır. Parçalar berbat görünecek ve kalıp kısa sürede yıpranacaktır.
Kalıp Tabanı ve Yapısal Bileşenler
Kalıp boşluğu şekillendirmeyi yapar. Kalıp tabanı ise destekler. Genellikle 45# çelik gibi kaliteli bir karbon yapısal çelikten yapılır. Tabanın ham mukavemete ve rijitliğe ihtiyacı vardır. Enjeksiyon makinesinin muazzam sıkıştırma kuvvetlerine bükülmeden veya esnemeden dayanmalıdır. Taban deforme olursa, sıkıştırma kuvveti ve parça çapakları kaybolur.
Sonra da hareketli parçalar var. Fırlatma pimleri, fırlatma kovanları, kılavuz pimleri, kılavuz burçları. Bunlar için özel bileşen çelikleri gerekiyor. Son derece sert ve aşınmaya dayanıklı olmaları şart. Milyonlarca kez ileri geri kayıyorlar. Boyutsal kararlılıkları çok önemli. Ucuz, düşük kaliteli pimler ve burçlar hızla aşınır. Deforme olurlar veya aşınırlar. Sonra fırlatıcılar sıkışır veya kılavuzlar yanlış hizalanır. Bu da üretimi durdurur. Bu yüzden burada kaliteli bileşenler satın almalısınız. Bu pazarlık konusu değil.
Isıl İşlem ve Yüzey İşlem
İşte ham çeliğin gerçek bir alete dönüştürüldüğü yer burası. Isıl işlem ve yüzey işlemi isteğe bağlı adımlar değil. Bunlar kalıba dayanıklılığını veren unsurlardır.
Öncelikle ısıl işlemden bahsedelim. Su verme, temperleme, karbonlama ve nitrürleme işlemlerinden bahsediyoruz. Bu işlemler doğrudan iki şeyi belirler: çeliğin nihai sertliği ve içindeki gerilim durumu. Tarifi yanlış yaparsanız, sonuçlar çok vahim olur. Kalıp yeterince sert olmaz. Hızlıca aşınır. Daha da kötüsü, iç gerilimler, işleme sırasında veya üretim basıncı altında kalıbın bükülmesine veya çatlamasına neden olabilir. Çatlamış bir kalıp, ölü bir kalıptır.
Şimdi de yüzey işlemlerine bakalım. Bu, oyuğun en dış katmanında gerçekleşen işlemlerle ilgilidir. Parlatma, krom kaplama, nitrürleme ve titanyum kaplama. Her birinin bir amacı vardır. Oyuğun yüzeyini iyileştirir, aşınma direncini artırır ve korozyonu önler.
Ancak burada hassasiyet çok önemli. Parlatma hassasiyetiniz düşükse, pürüzlü parça yüzeyleri elde edersiniz. Bu pürüzlü yüzey aynı zamanda kalıptan çıkarmayı da zorlaştırır. Parça sıkışır. Plastik için yanlış yüzey işlemi seçerseniz –örneğin, PVC için korozyon korumasını atlarsanız– kalıp aşınmasını önemli ölçüde hızlandırırsınız. Kalıp boşluğu aşınır. Bu nedenle, işlemi malzemeye ve uygulamaya uygun hale getirmelisiniz. Kısayol yok.
Hassas İşleme ve İmalat
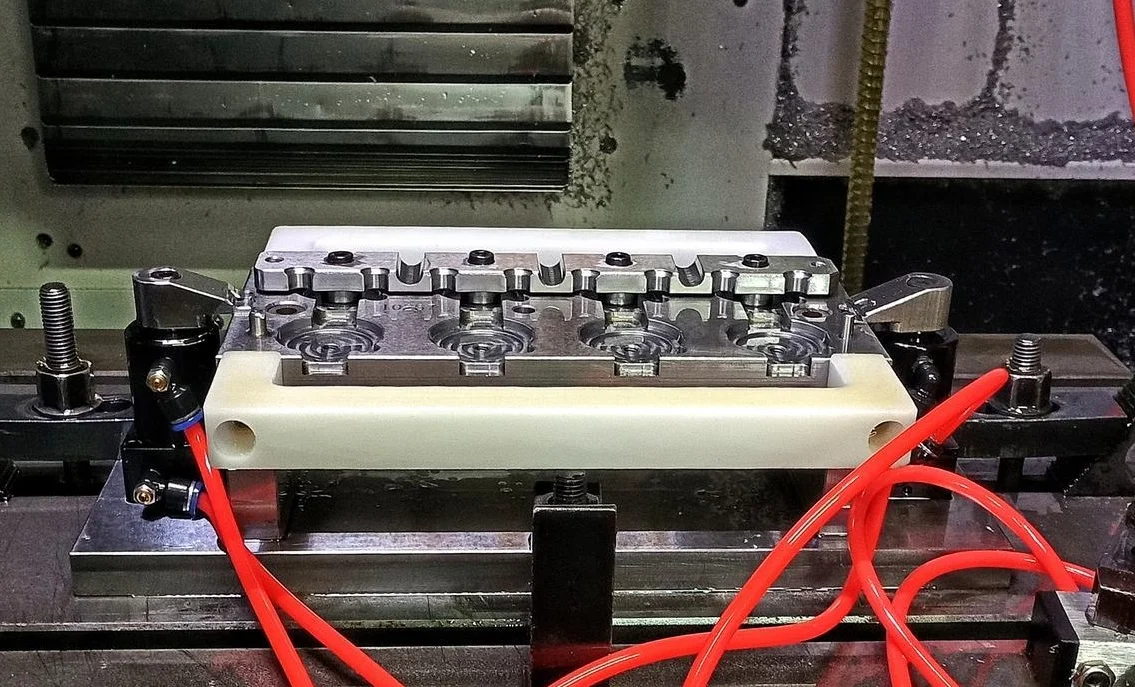
Mükemmel bir tasarıma sahip olabilirsiniz. En iyi çeliği seçebilirsiniz. Ama eğer kötü işlerseniz, kalıp çöp olur. Hikaye burada biter. Hassas işleme, teorinin gerçek metal ile buluştuğu noktadır. Sonucu üç şey kontrol eder: ekipman, işlem planı ve makineyi kullanan kişi.
İşleme Ekipmanları Hassasiyeti
Kalıp çekirdeği, özel makinelerle kesilir. CNC frezeler, işleme merkezleri, EDM (elektrik deşarjlı makineler), tel EDM, yüzey taşlama makineleri... Her ekipmanın kendine özgü hassasiyet sınırları ve kararlılığı vardır. Makine takımında herhangi bir sapma varsa (aşınmış bilyalı vidalar, gevşek kızaklar, iş mili salınımı), bu hata doğrudan kalıp bileşenine işlenir. Bunu daha sonra düzeltemezsiniz. Makinenin doğruluğu, sizin doğruluğunuzdur.
İşleme Sürecinin Rasyonelliği
Sıralama çok önemlidir. Sadece kesip umut edemezsiniz. Doğru sıra kaba işleme, ardından ısıl işlem, ardından ince işleme, ardından taşlama ve son olarak parlatmadır. Adımları atlarsanız veya sırasız yaparsanız, kalıp çeliğine iç gerilimler eklersiniz. Bu gerilimler gizli kalmaz. Üretim sırasında, hatta bazen son işleme sırasında bile kalıbın deforme olmasına neden olurlar.
İşte bazı özel tuzaklar. EDM, oyuğu aşındırmak için kıvılcımlar kullanır. Parametreleriniz yanlışsa, pürüzlü, çukurlaşmış bir yüzey elde edersiniz. Tel EDM, belirgin bir yüzey bırakır. Çok kaba olursa, oyuk duvarı berbat görünür. Peki ya parlatma? Bunu iyice ve sistematik bir şekilde yapmazsanız, asla ayna gibi bir yüzey elde edemezsiniz. Daha da kötüsü, bir noktada aşırı parlatma yaparak boyutsal doğruluğu bile bozabilirsiniz. Bu nedenle her adım kontrol edilmelidir.
Boyutsal ve Geometrik Toleransların Kontrolü
İşte işin püf noktası. Her bir kalıp bileşeninin boyutsal bir toleransı vardır. Buna uymak zorundasınız. Ama bunun ötesinde, geometrik toleranslar da var: iki yüzey arasında paralellik, bir pimin bir yüzeye dikliği, bir delik ve bir milin eş eksenliliği. Bunlardan herhangi birinin spesifikasyonun dışına çıkmasına izin verirseniz, kötü şeyler olur. Parçalar yanlış çıkar. Kalıp düzensiz ve hızlı bir şekilde aşınır. Felaket bir durumda, kalıp tamamen bozulur. Kilitlenir veya çatlar.
Operatörlerin Beceri Seviyesi
İşte rahatsız edici gerçek. Makineler kendi kendine çalışmaz. Kalıp işleme, hibrit bir zanaattır. Yetenekli bir insan tarafından kullanılan yüksek hassasiyetli makineler gerektirir. Operatörün teknik deneyimi, detaylara dikkat etme yeteneği, sorumluluk duygusu; bunlar yumuşak beceriler değil, üretim değişkenleridir. Dünyanın en iyi beş eksenli freze tezgahına sahip olabilirsiniz. Operatör dikkatsiz veya deneyimsizse, aleti çarpar, iş parçasının ofsetini yanlış ayarlar veya kritik bir ölçümü kaçırır. Hiçbir ekipman ve hiçbir süreç, operatör becerisi veya basit dikkat eksikliğini tamamen telafi edemez. Kontrollerin başındaki kişi son kapıdır.
Montaj ve Hata Ayıklama
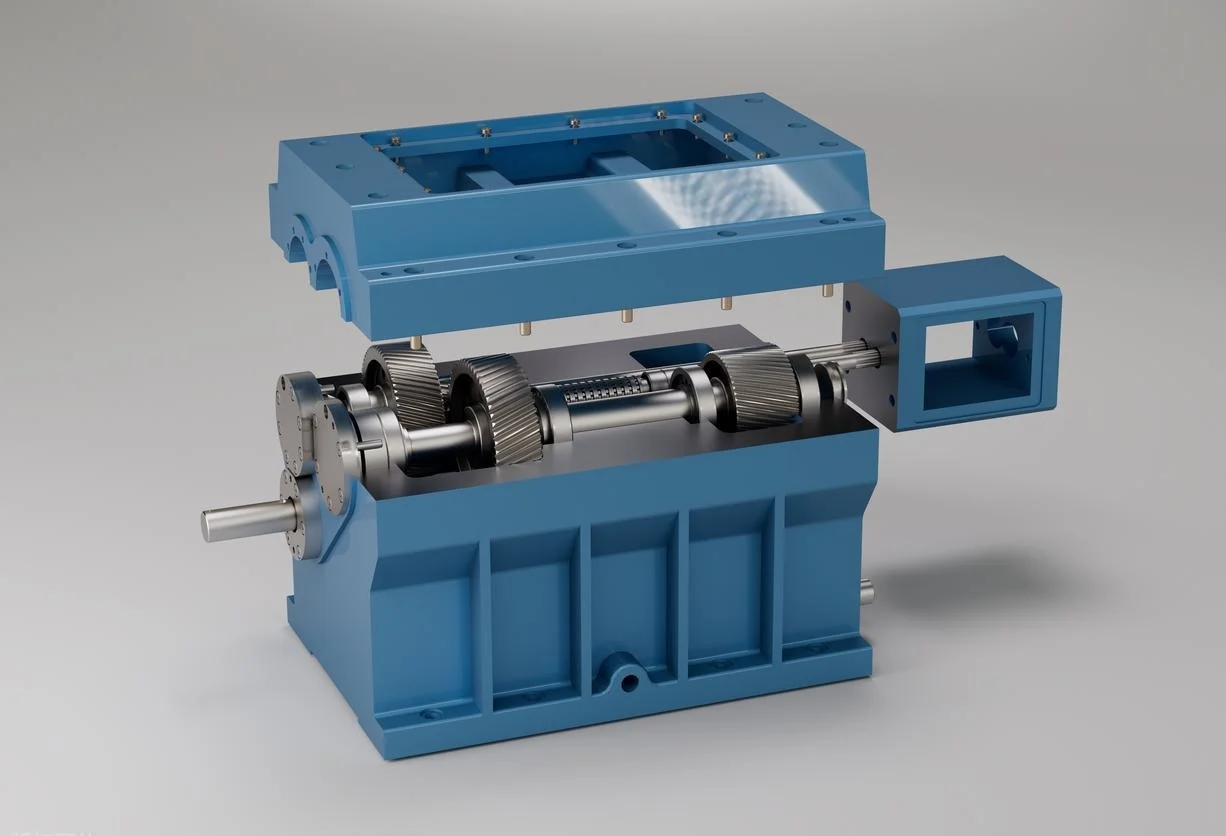
Tüm parçaları mükemmel bir şekilde işlediniz. Şimdi bunları bir araya getirmeniz gerekiyor. Montaj, tek tek parçaların çalışan bir sistem haline geldiği aşamadır. Ardından, gerçekten iyi parçalar ürettiğini kanıtlamak için hata ayıklama işlemi (deneme kalıplama) yaparsınız.
Montaj Hassasiyeti
Bu özensiz bir iş değil. Uygunluk boşlukları önemlidir. Çok sıkı bir pim aşınmaya neden olur. Çok gevşek olursa da sallanır. Ayrıca tüm montaj boyunca paralelliğe ve dikliğe de dikkat etmelisiniz. Kalıp tabanı, boşluk ve çekirdek, kılavuz pimler ve burçlar, ejektör plakası ve yolluk kapatmaları. Her şey hizalanmalıdır.
Bu toleranslardan herhangi birinin sapması durumunda sonuçlar anında ortaya çıkar. Parçalar çapak veya eksik kalıplama ile çıkar. Kalıp işlemi tutarsız hale gelir; sıkışır veya takılır. İlk bin döngüde aşınma önemli ölçüde hızlanır. Ancak doğru yaparsanız, her şey sorunsuz ilerler. Kalıp her seferinde sağlam, hassas bir şekilde kapanır.
Deneme Kalıplama ve Parametre Hata Ayıklama
İşte teori burada pratiğe dökülüyor. Kalıbı monte ediyorsunuz, yerine yerleştiriyorsunuz ve bir deneme yapıyorsunuz. Amaç sistematik ayarlama yapmaktır. Tahmin yürütmüyorsunuz. Her seferinde yalnızca bir değişkeni değiştiriyorsunuz.
Temel parametreler enjeksiyon basıncı, enjeksiyon hızı, kalıp sıcaklığı, tutma basıncı ve soğutma süresidir. Deneme parçalarını izlersiniz. Onları ölçersiniz. Belirli kusurları ararsınız. Kısa atışlar, boşluğun dolmadığını gösterir. Çarpılma, soğutmanın düzensiz olduğunu veya paketlemenin yanlış olduğunu gösterir. Çökme izleri, yetersiz tutma basıncını gösterir. Çapak, kelepçenin zayıf olduğunu veya kalıbın tam olarak oturmadığını gösterir.
Bu süreç sayesinde ince ayar yaparsınız. Başarılı hata ayıklama iki önemli şey sağlar. Birincisi, kalıp tasarımını ve montaj işini doğrular. İkincisi, tam ölçekli üretim için belgelenmiş, güvenilir bir süreç oluşturur. Bu parametreleri sabitlersiniz. İşte tarifiniz bu.
Bakım ve Operasyonel Yönetim
Mükemmel bir kalıp yapabilirsiniz. Doğru tasarlayın, en iyi çeliği seçin, onda birine kadar işleyin. Ama sonra onu üretime teslim edersiniz. Ve eğer dikkatli olmazsanız, kalıplar işte o zaman ölmeye başlar. Kalıbı tüm ömrü boyunca nasıl kullandığınız, bakımını yaptığınız ve yönettiğiniz, gerçek hizmet ömrünü belirler. Bu sonradan akla gelen bir şey değil. Kritik öneme sahip.
Rutin bakım
İşte günlük işler. Boşluğu, havalandırma kanallarını ve ray sistemini düzenli olarak temizlemelisiniz. Plastik artıkları birikir. Gaz kalıntıları bir film tabakası bırakır. Kalıntılar sıkışır. Hepsinin temizlenmesi gerekir.
Yağlama olmazsa olmazdır. Kılavuz bileşenler (kılavuz pimleri, burçlar, kızaklar) yağa ihtiyaç duyar. Fırlatma mekanizmaları gres yağına ihtiyaç duyar. Yağlama olmazsa, kuru sürtünme meydana gelir. Kuru sürtünme, erken aşınma anlamına gelir. Aşınma ise gevşek parçalara ve ardından kalıp arızasına yol açar.
Uzun süre kullanılmadan bekletilme bir tuzaktır. Kalıp haftalarca veya aylarca bekletilirse, paslanmaya karşı önlem almanız gerekir. Bu, tüm çelik yüzeylere pas önleyici maddeler uygulamak anlamına gelir. Boşluğu kapatın. Havadaki nemden koruyun. Bunu atlarsanız, yüksek kaliteli bir kalıp bile rafta dururken paslanacak ve çukurlaşacaktır. Korozyon, alet için ne kadar para ödediğinizi umursamaz.
Doğru İşletme Uygulamaları
Operatörler bir kalıbı hızla bozabilirler. İşte nedenleri: Enjeksiyon parametrelerinin uyumsuzluğu. Aşırı sıkıştırma basıncı, havalandırma kanallarını ezebilir veya kalıp tabanını deforme edebilir. Aşırı hızlı fırlatma hızları parçalara çarparak küçük fırlatma pimlerini kırabilir. Kirlenmiş ham madde (ince tanecikler veya metal parçacıkları içeren öğütülmüş malzeme), kalıp boşluğunun içinde zımpara kağıdı gibi davranır.
Kural basit. Makine ayarları, kalıbın tasarım özellikleriyle eşleşmelidir. Bir kalıbı amaçlanan aralığın dışında çalıştırmaya zorlamak, kötüye kullanımdır. Aşınmayı önemli ölçüde hızlandırır ve kalıcı, onarılamaz hasara yol açar.
Zamanında Onarımlar
Küçük hasarlar olur. Bir oyuk yüzeyinde hafif çizikler. Düşen bir parçadan kaynaklanan küçük ezikler. Kapatma vanasında bölgesel aşınma. Bunları hemen onarırsınız. Parlatma çizikleri giderir. Nokta kaynağı ezikleri doldurur, ardından yüzeyi yeniden işlersiniz.
Tehlike gecikmedir. Küçük bir kusuru görmezden gelirseniz, büyür. Bir çizik oyuğuna dönüşür. Bir ezik çatlağa dönüşür. Lokal aşınma yayılır. Basit, otuz dakikalık bir onarım, komple bir kalıp değişimine dönüşür. Bu geri döndürülemez bir hasardır. Bu, ölü bir kalıptır. Bu nedenle, zamanında müdahale çok önemlidir. Şimdi tamir edin veya daha sonra yeni bir kalıp satın alın. Seçim sizin.
Sonuç
Yani iyi bir kalıp istiyorsunuz. Uzun ömürlü bir kalıp. Bu da birçok aşamanın birlikte çalışmasından kaynaklanır. Tek bir aşama değil. İki aşama değil. Hepsi. Tasarım. Malzeme seçimi. İşleme. Montaj. Bakım. Bu zincirin her halkasının sağlam olması gerekiyor.
İşte acı gerçek: Tek bir zayıf halka bütün sistemi bozar. Kötü çelikten yapılmış mükemmel bir tasarım başarısız olur. Kötü işlenmiş mükemmel bir kalıp başarısız olur. Bakım yapılmadan çalıştırılan mükemmel bir kalıp başarısız olur. Zincir, en zayıf noktası kadar güçlüdür.
Yani ders basit. Her aşamaya dikkat etmelisiniz. Ekrandaki ilk çizimden, salı öğleden sonra kalıptan çıkarılan son parçaya kadar. İşte böyle yüksek kalite elde edersiniz. İşte böyle uzun ömürlü bir kalıp elde edersiniz.
En İyisi İçin NOBLE'ı Seçin Enjeksiyon Kalıp İmalatı
Hassas CNC işleme fabrikasıyız . Enjeksiyon kalıpları ve hassas parçalar temel işimizdir. Yıllarca atölyede çalışmak bize bir şey öğretti: Kalıp kalitesi şans eseri değildir. Az önce bahsettiğimiz her aşamada gösterilen özenli çalışmanın toplamıdır. Tasarım. Malzeme seçimi. Hassas işleme. Montaj. Bakım. Hiçbir kısayol yok.
İşte sunduğumuz hizmetler: CNC frezeleme , EDM, tel kesme , yüzey taşlama ve hassas parlatma. Kalıp çeliklerinin tüm yelpazesini işliyoruz. Standart işler için P20 ve 718; yüksek parlaklık ve yüksek hacimli işler için S136 ve NAK80; PVC gibi zorlu plastikler için korozyona dayanıklı paslanmaz çelik. Isıl işlem ve yüzey işlemesi kendi bünyemizde yapılmaktadır. Tüm süreci kontrol ediyoruz.
Bizim için iki sertifika çok önemli. Genel kalite yönetimi için ISO 9001:2015 ve tıbbi cihazlar için ISO 13485:2016. Bunlar sadece duvar süsü değil. Tutarlı kalite, malzeme ve süreçlerde tam izlenebilirlik, aktif risk yönetimi ve zamanla gelişen bir sistem anlamına geliyor. Bu, ister bir araba klipsi için kalıp kesiyor olalım, ister kritik bir cihaz bileşeni üretiyor olalım, geçerlidir.
Bir tasarımı test etmek için prototip kalıba mı ihtiyacınız var? Bunu biz yapıyoruz. Milyonlarca döngü boyunca çalışacak yüksek hacimli üretim kalıplarına mı ihtiyacınız var? Bunu da biz üretiyoruz. Sürgüler ve kaldırıcılar içeren karmaşık çok gözlü bir kalıba mı ihtiyacınız var? Bu bizim günlük işimiz. Ekipmanımız, sertifikalı süreçlerimiz ve deneyimimiz var. Güvenilir, yüksek performanslı bir kalıp elde edersiniz.
SSS
Enjeksiyon kalıbı için tipik teslim süresi ne kadardır?
Duruma bağlı. Tek boşluklu basit bir prototip kalıp mı? Bu bir ila iki hafta sürebilir. Çok boşluklu, kızaklı ve dar toleranslı yüksek hassasiyetli bir üretim kalıbı mı? Bu dört ila beş hafta veya daha fazla sürebilir. Parça tasarımınıza ve hacim ihtiyaçlarınıza bakıyoruz. Ardından size gerçekçi bir zaman çizelgesi sunuyoruz.
Enjeksiyon kalıbı ne kadar süre dayanır?
Kalıp ömrü tek bir rakamdan ibaret değildir. Çeliğe, plastiğe, çevrim koşullarına ve aletin bakımına bağlıdır. P20 veya 718 çelikten yapılmış standart bir üretim kalıbı için 500,000 ila 1,000,000 atış bekleyebilirsiniz. Yüksek hacimli üretim yapıyorsanız veya cam elyaf takviyeli naylon gibi aşındırıcı malzemeler kullanıyorsanız, S136 veya NAK80 gibi birinci sınıf çeliklere geçin. Uygun bakım ile bu çelikler 1,000,000 atışı aşabilir.
Kalıplanabilirliği artırmak için parça tasarımımı geliştirmeme yardımcı olabilir misiniz?
Kesinlikle. DFM (Üretilebilirlik için Tasarım) incelemeleri sunuyoruz. Mühendislerimiz parçanızı inceliyor ve özel önerilerde bulunuyor. Şuradaki eğim açısını ayarlayın. Şuradaki duvar kalınlığını eşitleyin. O keskin köşeye bir yarıçap ekleyin. Ayırma çizgisi konumunu değiştirin. Bu küçük değişiklikler kusurları azaltır, işlem sürelerini kısaltır ve kalıp ömrünü uzatır. Genellikle projenin ömrü boyunca size önemli miktarda para tasarrufu sağlarlar.
Kalıbın tasarımı veya bakımı kötü yapılırsa ne gibi kusurlar ortaya çıkabilir?
Bunları kendi parçalarınızda da göreceksiniz. Boşluğun dolmadığı kısa kaynaklar. Kalın bölümlerde batma izleri. Parçayı şeklini bozan çarpıklıklar. Ayırma çizgisi boyunca çapak. Sıkışan havadan kaynaklanan yanık izleri. İki akış cephesinin kötü bir şekilde birleştiği zayıf kaynak hatları. Görünümü bozan yüzey kusurları. Daha önce de belirttiğimiz gibi, bunların nedeni kötü tasarım, kötü soğutma, kötü havalandırma veya kötü bakım alışkanlıklarıdır.
Ne tür Hangi kalıpları üretiyorsunuz??
Geniş bir yelpazede hizmet sunuyoruz. Basit parçalar için iki plakalı kalıplar. Hassas kesim için üç plakalı kalıplar. Atık miktarını azaltan ve daha hızlı çevrimler sağlayan sıcak yolluklu kalıplar. Dişli parçalar için sökülebilir kalıplar. Tek seferde birden fazla parça geometrisini işleyen aile kalıpları. Ayrıca geliştirme çalışmaları ve düşük hacimli deneme üretimleri için prototip kalıplar da üretiyoruz.
Kalıpları uluslararası pazarlara ihraç ediyor musunuz?
Evet. Dünyanın dört bir yanındaki müşterilerimize kalıp gönderiyoruz. Taşıma sırasında paslanmayı önlemek için uygun ambalajlama yapıyoruz. Korozyon koruması, kapalı kasalar ve eksiksiz nakliye düzenlemeleri. Kalıbınız monte edilmeye ve çalıştırılmaya hazır halde size ulaşır.
Nasıl teklif alabilirim?
Parça çiziminizi bize gönderin. Hem 2B hem de 3B CAD dosyaları en iyisidir. Tahmini yıllık üretim hacminizi ve tercih ettiğiniz malzemeyi bize bildirin. Ekibimiz gereksinimleri inceler. Size rekabetçi bir fiyat teklifi ve önerilen kalıp tasarım yaklaşımımızı geri göndeririz. Çok basit.







