
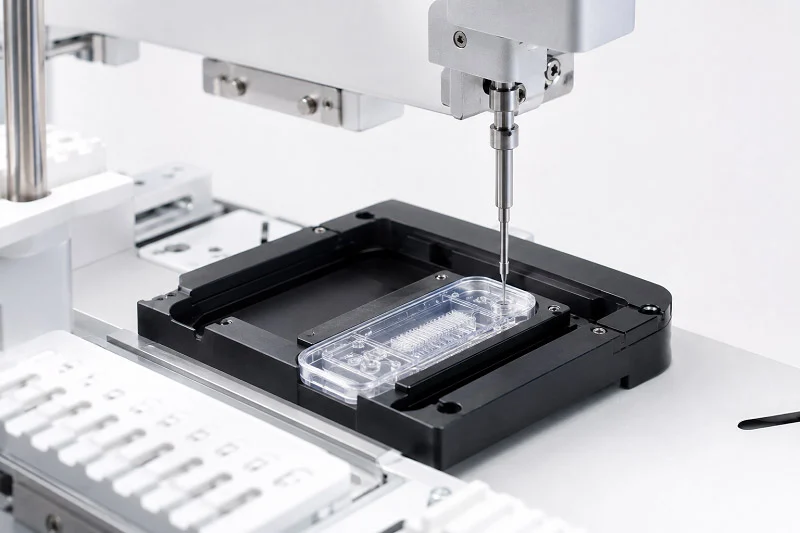
Lab-on-chip-komponenter är små enheter som får plats med alla labbfunktioner på ett chip. Materialen och tillverkningsmetoderna du väljer påverkar prestanda, kostnad och skalbarhet. Så vilken kombination fungerar bäst för din applikation? Den frågan vägleder varje beslut, från prototypframställning till massproduktion.
Marknaden visar varför detta är viktigt. Globala lab-on-chip-enheter nådde cirka 6.01 miljarder USD år 2024, enligt Spherical Insights, medan Grand View Research rapporterar siffran nära 6.61 miljarder USD. Tillväxten fortsätter med en årlig tillväxttakt (CAGR) på 9.5 % från 2023 till 2033, säger Market.us.
Tänk noga igenom dina avvägningar. Rätt tillverkningsväg kan påskynda produktutvecklingen.
Ett dåligt materialval kan bromsa ett lovande lab-on-chip-projekt.
Material för Lab-on-Chip-komponenter
Att välja material för lab-on-chip-komponenter innebär att hitta en balans. Du jämför kostnad med precision och flexibilitet med kemisk resistens. Varje val påverkar din tillverkningsprocess och hur bra din slutliga enhet fungerar.
Polymerer: Flexibilitet och kostnadseffektivitet inom mikrofluidik
Polymerer är det bästa valet för mikrofluidik av goda skäl. De kostar lite, är enkla att forma och fungerar utmärkt för snabb prototypframställning.
Vanliga polymerer (PDMS, PMMA, COC, PC)
PDMS (polydimetylsiloxan) är det självklara materialet i forskningslaboratorier. PMMA, COC och PC är termoplaster som fungerar bäst i produktion. Var och en av dem har sina egna fördelar för mikrofluidiska tillämpningar.
Fördelar
| Låg kostnad | Polymermaterial kostar mycket mindre än glas eller kisel. Detta är viktigt när man tillverkar fler lab-on-chip-komponenter. |
| Enkel prototypframställning | Med PDMS kan du gå från design till ett fungerande chip på några timmar. Den hastigheten påverkar hur snabbt din forskning går. |
| Optisk tydlighet | De flesta polymerer låter dig se inuti dina kanaler. Detta är nyckeln för avbildning och optisk detektion. |
Begränsningar
| Gaspermeabilitet | PDMS låter gaser passera genom det. Detta är utmärkt för cellodling, men det orsakar problem för tryckdrivet flöde. |
| Begränsad lösningsmedelsbeständighet | Många polymerer sväller eller bryts ner när de kommer i kontakt med organiska lösningsmedel. Detta begränsar vilken kemi man kan använda. |
Glas och kisel: Hög precision och kemisk resistens
Glas och kisel ger motsatt avvägning. Du får precision och styrka, men du betalar mer och arbetar hårdare.
Substrat- och kanaltillverkning
Tillverkningsmetoder för glas och kisel kommer från halvledarbearbetning. Man använder fotolitografi, etsning och bindning för att bygga kanaler. För klara material som glas skapar UV-pikosekundlasermikrobearbetning vid 355 nm väldigt lite mikrosprickbildning och ger kantkvalitet på submikronnivå. Femtosekundlasermikrobearbetning, som använder ultrakorta pulser i intervallet 10⁻¹⁵ s, möjliggör hög precision, masklös bearbetning med mycket små värmepåverkade zoner och kan nå funktionsstorlekar på submikronnivå. Det gör den bra lämpad för 3D-tillverkning av mikrooptiska och mikrofluidiska enheter.
Fördelar
| Termisk stabilitet | Glas och kisel tål hög värme utan att ändra form. Det öppnar dörren för termisk cykling och sterilisering. |
| Tröghet | Dessa material tål de flesta kemikalier. Din enhet kommer inte att läcka in i prover eller reagera med dem. |
| Etablerad mikrotillverkning | Många års halvledarforskning ger dig beprövade metoder. Du börjar inte från början. |
Begränsningar
| Högre kostnad | Material- och bearbetningskostnaderna är mycket högre än för polymerer. Det är jobbigt när man tillverkar stora mängder. |
| Mer komplex bearbetning och sprödhet | Kisel är sprött och kan spricka under belastning. Glas kräver varsam hantering under limning och skärning. |
Papper, keramik och hydrogeler för Lab-on-Chip-komponenter
Inte varje användning kräver ett plast- eller glaschip. Papper, keramik och hydrogeler löser var och en sina egna problem.
Pappersbaserad mikrofluidik för lågkostnadsdiagnostik
Pappersbaserade enheter är nu ett viktigt verktyg för diagnostik på vårdplatsen. De är robusta och enkla jämfört med kanalmikrofluidik. Graviditetstester för hemmabruk är det klassiska exemplet. Forskare har också byggt ett snabbt POC-nukleinsyraamplifieringstest som kombinerar provberedning och amplifiering med hjälp av elektrokinetik på papperssubstrat. Detta test använder samtidig isotakifores och rekombinaspolymerasamplifiering för att extrahera, amplifiera och detektera målnukleinsyror från serum och helblod på under 20 minuter, med billiga material. Det gör det användbart för att hitta infektionssjukdomar och spåra virusinfektioner på platser med få resurser.
| Applikationsområde | Specifika exempel |
| Laterala flödesimmunanalyser | Hem graviditetstester |
| Nukleinsyraamplifieringstester | Snabb POC NAAT för infektionssjukdomar |
| Analys av kroppsvätskor | Urin, saliv, blod, tårar |
| Tidig sjukdomsdiagnos | Torra ögonsjukdom, akut hjärtinfarkt |
| Integrerad biomarkördetektering | CEA och AFP i serum med FICA-μPAD |
Keramik och hydrogeler för specifika bioapplikationer
Hydrogeler fungerar bäst när man behöver en kroppsvänlig miljö. De använder naturliga extracellulära matrixproteiner som kollagen, fibrin, hyaluronsyra, Matrigel, fibronektin, agaros och PEG-diakrylat för att kopiera in vivo-mikromiljön. 3D-strukturer i Matrigel, kollagen typ I, gelatin och alginat ökade cellernas viabilitet och minskade dedifferentieringen. Mikrofluidisk 3D-kultur av hepatocyter förblev funktionell i 4 veckor. Samkultur med matarceller i alginat varade i upp till 3 månader, med bättre leverfunktioner såsom albuminsekretion och ureasyntes. Pankreatiska betaceller placerade i PEG-baserade hydrogeler visade en viabilitet som steg från 20 % till 90 %, med celler som länkades samman via E-cadherin-övergångar och bibehöll insulinsekretionen. Oro kvarstår om huruvida tillräckligt med kroppsvänliga material finns tillgängliga och om mikrofluidiska cellkulturer kan hålla tillräckligt länge för att ge användbara kliniska resultat.
Hybridmaterialsystem tänjer på dessa gränser ytterligare. En PDMS/PC/glasstack med fyra elektroder placerade i mikrokanaler möjliggör direkt TEER-mätning och kopierar blod-hjärnbarriären för organ-på-ett-chip-arbete. En PDMS/polyestermembran/glas-uppsättning använder ett poröst membran som celllager, med två separata lager för samodling av tarmepitel- och leverceller. Flerskikts PDMS/glas/poröst membran/PMMA-designer sätter ihop fem PDMS-lager med skruvar och plasmabindning. 3D-utskrivbara PDMS-metakrylatmakromerer använder stereolitografi med 385 nm UV-ljus och bibehåller optisk transparens, gaspermeabilitet, elasticitet och biokompatibilitet. Termoplastbaserade system (PS, PC, COC) är beroende av laserablation, formsprutning, kompressionsgjutning och varmprägling för låg kostnad, bioinertitet och låg inneboende fluorescens.
Ytkemi och biokompatibilitet knyter samman alla dessa val. Ett material kan ha hög dimensionsstabilitet, men misslyckas om proteiner fastnar på det eller om celler inte växer. Testa alltid ditt material med ditt riktiga prov innan du bestämmer dig för en produktionskörning.
Tillverkningsprocesser för Lab-on-Chip-komponenter
Att välja rätt material är bara en del av jobbet. Du måste också forma dem till fungerande system. Tillverkningsprocessen du väljer påverkar hur lång tid produktionen tar och hur bra enheten är. Vissa metoder är utmärkta för snabba prototyper. Andra tillverkar billiga delar i stora mängder. Låt oss gå igenom de viktigaste teknikerna som används inom mikrofluidisk chiptillverkning idag. Dessa mikrofluidiska tekniker täcker många olika tillämpningar.
Gjutningsmetoder: Formsprutning, Varmprägling och Kallgjutning
Gjutningsmetoder kopierar ett mastermönster till ett polymersubstrat. De är det bästa valet för att tillverka samma del om och om igen i stora mängder. Vilken tillverkningsmetod du väljer beror på dina produktionsmål. Materialen du använder måste flyta bra vid uppvärmning. Vanliga material inkluderar termoplaster som PMMA och COC. Chipdesignen påverkar hur komplex verktygen behöver vara.
Cykeltider, verktygskostnader och replikeringsnoggrannhet
Formsprutning går snabbt. Man trycker in smält termoplast i en stålform. Varje cykel avslutas på några sekunder. Den initiala kostnaden är hög – en bra form kostar tiotusentals dollar, och komplexa formar kan kosta över 100 000 dollar. Men den kostnaden fördelas över varje chip. Materialkostnaderna per chip sjunker till cent i stor skala. Det är därför formsprutning är det mest kostnadseffektiva valet för tusentals till miljontals enheter.
Varmprägling sker i mitten. Man pressar en uppvärmd form in i ett polymerark. Installationen är enklare. Cykeltiderna är längre och processen är mindre automatiserad. Den initiala kostnaden är måttlig. Varmprägling fungerar bra för medelstora volymer – hundratals till minst tusentals lab-on-chip-komponenter.
För arbete i låg volym med elastomera material som PDMS används gjutningsmetoder med en masterform. Denna metod är enkel för små satser.
| Metod | Kostnad i förskott | Kostnad per enhet vid hög volym | Cykeltid |
| Formsprutning | Hög ($10 000–$100 000+) | Mycket låg (cent till dollar) | Sekunder per cykel |
| Varmprägling | Moderate | Låg till måttlig | Längre än injektion |
Lämpliga material (termoplaster, PDMS) och typiska geometrier
Formsprutning och varmprägling fungerar bäst med termoplaster som PMMA, COC, PC och PS. Dessa material flyter bra under värme och kopierar fina detaljer med hög återgivningsgrad. Många material fungerar bra för mikrofluidisk tillverkning. Vanliga former inkluderar raka kanaler, serpentinblandare och droppgeneratorer. Den mikrofluidiska chipgeometrin påverkar vätskeflödet. PDMS är naturligt lämpat för gjutningsmetoder och replikerar egenskaper ner till några få mikrometer. Varje material ger olika styrkor till mikrofluidiska chiptillverkningsprojekt.
Prototypmetoder: Mjuk litografi, 3D Utskrifteroch direktbearbetning
När du utforskar en design vill du inte ha dyra formar. Prototypmetoder låter dig testa idéer snabbt och billigt. Mjuklitografi är en viktig teknik för tidigt arbete vid tillverkning av mikrofluidiska enheter.
Mjuk litografi med PDMS för snabb iteration inom FoU
Mjuklitografi är den klassiska metoden för lab-on-chip-enheter. Man börjar med en kiselmaster tillverkad med fotolitografi. Sedan gjuter man PDMS mot den, skalar bort det härdade lagret, gör hål och fäster det på glaset. Hela processen tar en dag eller två. Den hastigheten gör mjuklitografi perfekt för snabb iteration. Har du hittat ett problem? Byt CAD-fil och gjut ett nytt chip.
PDMS är fortfarande populärt eftersom det är lätt att hantera. Det är transparent, gaspermeabelt och biokompatibelt. Nackdelen är manuellt arbete. Varje chip kräver individuell uppmärksamhet, så mjuklitografi skalar inte upp till stora volymer. Mjuklitografi är en av de mest tillgängliga teknikerna inom tillverkning av mikrofluidiska chip.
Mikrofräsning, laserablation och laserbearbetning för anpassade konstruktioner
Direktbearbetning ger dig fin kontroll. Mikrofräsning använder små skärverktyg för att skära kanaler i polymer eller metall. Det fungerar bra för komplexa 3D-former och för att tillverka formar.
Laserablation avlägsnar material med en fokuserad stråle. UV-pikosekundlasrar vid 355 nm producerar kanaler med liten mikrosprickbildning och submikronkantkvalitet. Femtosekundlasrar använder ultrakorta pulser för att bearbeta nästan utan värmeskador. Dessa tekniker är masklösa – man går från CAD till chip utan fotomasker.
3D-utskrift har förändrat mikrofluidisk prototypframställning genom att erbjuda större designflexibilitet och snabbare resultat. Forskare har använt SLA-skrivare för att skapa formar för PDMS lab-on-chip-komponenter med högupplösta funktioner. Andra 3D-utskriftssystem kan producera förseglade fluidiska enheter med hjälp av material som COC. De kan producera kanalformer som är svåra att uppnå med etsning.
Spånbindningstekniker för tillförlitlig tätning
Ett chip behöver en tät försegling. Flera bindningstekniker finns tillgängliga. Bindning sammanfogar kanalskiktet med ett substrat, vilket skapar slutna kanaler utan läckage. Rätt bindningsteknik beror på dina material. Alla dessa material kräver kompatibla bindningsmetoder. Det sista steget i tillverkning av mikrofluidiska chip är ofta det mest kritiska.
Termisk bindning, limbindning och anodbindning
Termisk bindning värmer upp ett termoplastiskt chip nära dess glasövergångstemperatur och applicerar tryck. Skikten smälter samman. Risken är kanaldeformation om temperaturen inte kontrolleras. Detta tillverkningssteg är avgörande för kvaliteten.
Limning använder ett tunt lager lim. UV-härdande lim härdar i rumstemperatur på några sekunder. Utmaningen är att hålla limmet borta från kanalerna. Dessa limningstekniker kan användas för många mikrofluidiska enheter.
Anodisk bindning sammanfogar glas med kisel. Man applicerar en hög spänning över gränssnittet vid förhöjd temperatur. Bindningen är stark, hermetisk och permanent. Denna teknik kommer från halvledarbearbetning. Varje bindningsteknik passar olika mikrofluidiska tillämpningar.
Kompatibilitet med olika materialpar
Bindningsmetoden måste matcha dina material. PDMS binder till glas eller sig självt efter syreplasmabehandling. Termoplaster binder genom termiska eller lösningsmedelsmetoder. Glas och kisel binder anodiskt. För hybridsystem – till exempel ett PDMS-lager på glas – kan du använda plasmabindning eller ett tunt lim.
Integrering av flera material växer. Framväxande tillämpningar inom diagnostik och läkemedelsleverans kombinerar polymerer, glas och porösa membran i ett chip. Varje materialpar behöver sin egen bindningsstrategi. Om det gör fel läcker chipet. Om det gör rätt håller tätningen hela enhetens livslängd. Rätt materialval styr hela tillverkningsprocessen.
Designa Lab-on-Chip-komponenter
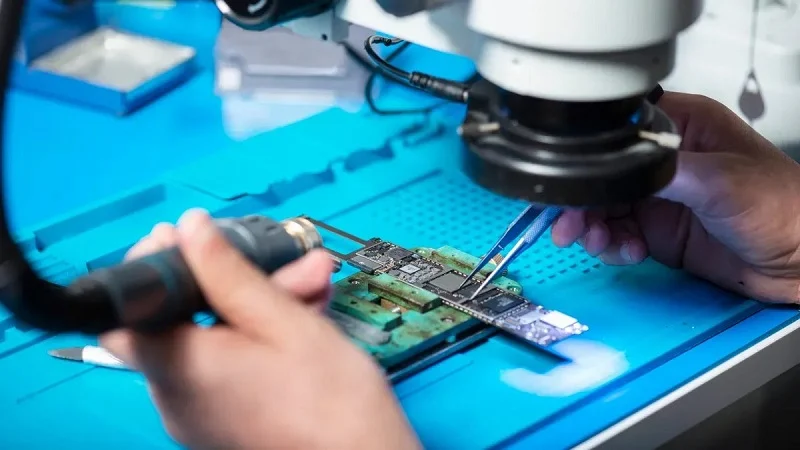
Bra design avgör om dina lab-on-chip-komponenter fungerar i verkligheten. Geometri, sensorplacering och kostnad motverkar varandra. Man kan inte maximera alla faktorer samtidigt.
Mikrofluidisk kanalgeometri och vätskeflöde
Kanalformen styr allt nedströms. Vyn ovanifrån, tvärsnittet och den längsgående profilen anger flödesvägen. En mindre tvärsnittsarea bygger upp tryck snabbt, och förhållandet är inte linjärt på grund av gränsskiktseffekter. Längden påverkar trycket. Flödeshastigheten följer samma linjära regel.
Bildförhållande, varv och döda volymer
Djupa, smala kanaler fungerar annorlunda än grunda, breda. Skarpa svängar skapar döda zoner där vätska fastnar. Dessa fickor skadar blandningen och slösar prover. Dragvinkeln spelar också roll, eftersom den styr hur raka väggarna blir efter tillverkningen. Att stapla kanaler från breda till smala hjälper till att fördela flödet jämnt.
Påverkan på blandning, reaktionskinetik och separationseffektivitet
Längre kanaler ökar trycket; en minskning av kanallängden minskar trycket i motsvarande grad. En tvåskiktsform med ett större tvärsnitt bort från övergången kan avsevärt minska inloppstrycket. Dessa vinster är viktiga för reaktionskinetik och separation. Konstruktörer av mikrofluidiska anordningar väger dessa avvägningar hela tiden under tillverkningen av mikrofluidiska chip.
Integrering av sensorer och elektroder
Att sätta in elektroder låter enkelt tills man provar det. Flera problem dyker upp snabbt:
- Trådbindning och lödgropar skapar ytgropar som bekämpar de plana ytor som mikrofluidiska kanaler behöver.
- CMOS-labb-på-chip-komponenter tar bara upp några kvadratmillimeter, medan kanaler, ventiler och pumpar behöver betydligt mer utrymme.
- Placeringsregistreringsfel orsakar läckor och sidledsförskjutning är svår att kontrollera.
- Upp-och-ner-förskjutning mellan chip och bärare kan avbryta både det elektriska och fluidiska flödet.
- Att binda CMOS-chipet till mikrofluidiska strukturer utan läckage är fortfarande en verklig utmaning.
- Värld-till-chip-vätskeanslutningar måste täta på ett tillförlitligt sätt.
Inbäddningselektroder för elektrokemisk detektion
Elektrokemisk detektion kräver direkt kontakt mellan provvätska och elektroder. Den beröringen kräver ett plant gränssnitt, vilket gör att de sammankopplade stötarna kan krångla. Att placera dynorna på två motsatta sidor hjälper lite, men utbytet förblir lågt.
Utmaningar med justering och paketering
Exakt uppriktning är ett måste för läckagefri integration. Batchtillverkningsmetoder för flera kanaler på CMOS har ännu inte rapporterats. Dessa paketeringshinder formar hur man närmar sig tillverkning av mikrofluidiska enheter.
Skalbarhet och kostnadsbegränsningar
Kostnaden ökar stegvis, inte smidigt. I stor skala kräver formsprutning en betydande initial investering för formen, men materialkostnaden per enhet sjunker till mindre än en dollar. Bulkgjutning pressar materialkostnaden under 1 dollar per del. En liten körning genom en tjänsteleverantör kan kosta betydligt mer per enhet.
Principer för design för tillverkningsbarhet (DFM)
DFM innebär att man designar för den process man verkligen kommer att använda. Undvik kanaler som är längre än de behöver vara. Håll samma dragvinklar. Planera bindning tidigt, eftersom materialpar begränsar dina valmöjligheter.
Balansering av upplösning, dataflöde och enhetskostnad
Högre upplösning innebär vanligtvis långsammare cykler och dyrare verktyg. Polymera mikrofluidiska lab-on-chip-komponenter byter viss dimensionell precision mot hastighet och låg enhetskostnad. Glas ger finare egenskaper men lägre genomströmning. Varje beslut om tillverkning av mikrofluidiska chip ligger på den kurvan. Dessa tekniker tjänar diagnostik, läkemedelsleverans och många andra användningsområden. Att matcha material med användningsområden tidigt sparar pengar senare. Samma logik gäller för lab-on-chip-enheter av alla typer.
Skalning av tillverkning av lab-on-chip-komponenter
Skalning förvandlar en fungerande prototyp till stabil produktion. Vägen dit bjuder på många överraskningar. Låt oss gå igenom de viktigaste besluten.
Lågvolymsforskning kontra högvolymsproduktion
Att gå från ett fåtal lab-on-chip-komponenter till tusentals förändrar allt. Du behöver andra material, andra verktyg och ett annat tänkande.
När man ska välja prototypmetoder kontra massproduktionstekniker
Småskaliga metoder som mjuklitografi fungerar när designen ständigt förändras. Du kan testa ett nytt chip på en dag. Den hastigheten hjälper forskare att lära sig snabbt. Men mjuklitografi skalas inte upp. Varje enhet måste hanteras för hand. Massproduktionsmetoder som formsprutning passar fasta konstruktioner. Den initiala kostnaden är hög. Prototypverktyg kan kosta tiotusentals dollar. Multikavitetsverktyg i härdat stål kan kosta 100 000 dollar eller mer. Kostnaden per chip sjunker snabbt vid hög volym. Nyckeln är att veta när man ska byta. Använd kommersiella massproduktionsmaterial från början. Om du prototypar med PDMS men använder termoplaster senare står du inför en omdesign. Ytegenskaper, gaspermeabilitet och bindningsmetoder skiljer sig alla åt. Fixa ditt materialval tidigt för att undvika omarbetning.
Övergång från mjuklitografi till formsprutning
Övergången tar tid. Chiputveckling involverar flera steg och kan ta flera år. Tillverkning i mellanstor skala hjälper till att överbrygga klyftan. Familjeverktyg eller mjuka aluminiumverktyg låter dig köra nästan industriella tester utan att betala för dyra stålformar. Denna fas avslöjar dolda problem. Materialegenskaper som intern spänning eller autofluorescens kan påverkas av gjutprocessen och måste utvärderas. Att upptäcka dessa problem innan de slutliga verktygen sparar pengar. En precisionstillverkare med expertis inom CNC-bearbetning och formsprutning kan stödja övergången från prototyp till full produktion.
Avvägningar mellan upplösning, kostnad och dataflöde
Inget enskilt material ger dig allt. Du byter en egenskap mot en annan. Tricket är att matcha ditt val med din tillämpning.
Materialval påverkar funktionsupplösning och cykeltid
Mjuk litografi med PDMS-kopior är så fina som 10 µm. Det är utmärkt för forskning. Men PDMS fungerar inte för massproduktion. Termoplaster fungerar bra för storskalig produktion men begränsar upplösningen i små skalor. Glas och kisel når kanaldimensioner på submikrometernivå med hög reproducerbarhet. Avvägningen är kostnaden. Glas och kisel kräver dyra anläggningar och utbildade tekniker.
Exempel på avvägningar: glas (hög upplösning, låg genomströmning) kontra polymer (lägre upplösning, hög genomströmning)
Glas ger de finaste egenskaperna. Kanaler mindre än en mikron är möjliga. Tillverkningen använder fotolitografi och farliga kemikalier. Genomströmningen förblir låg. Kostnaden per chip förblir hög.
Polymerkomponenter i lab-on-chip-teknik byter viss upplösning mot hastighet. Formsprutning producerar tusentals enheter per dag. Funktionerna är större – vanligtvis tiotals mikrometer. För många mikrofluidiska tillämpningar räcker den upplösningen. Lägre kostnad gör att du kan tillverka lab-on-chip-enheter för engångsbruk.
Fallexempel inom tillverkning av mikrofluidiska chips
Verkliga projekt för tillverkning av mikrofluidiska chip visar hur dessa val utspelar sig.
Punktdiagnostiska lab-on-chip-komponenter med formsprutade termoplaster
Ett företag som utvecklade ett snabbt diagnostiskt test valde formsprutade termoplaster. Chipet behövde vara tillräckligt billigt för engångsbruk. Teamet fixade materialet tidigt – COC, en termoplast med god optisk klarhet. De konstruerade för formsprutning från början. Den initiala kostnaden för verktyg var betydande. Kostnaden per chip sjönk under en dollar i volym. Den slutliga enheten fungerar för diagnostiska tillämpningar vid nödsituationer där kostnaden är som viktigast. Denna mikrofluidiska chiptillverkningsmetod passar behoven vid stora volymer.
Forskning om lab-on-chip-komponenter med hjälp av PDMS och glasbindning
Ett universitetslaboratorium som studerade cellbeteende valde en annan väg. De behövde testa många designer snabbt. PDMS mjuklitografi lät dem iterera snabbt. De band PDMS-lagret till ett objektglas med hjälp av syreplasma. Lab-on-chip-komponenterna var transparenta, gaspermeabla och biokompatibla. Varje batch tog en dag att tillverka. Kostnaden per chip var högre. Men flexibiliteten var värd det. För forskning spelar hastighet och iteration större roll än enhetskostnaden. Denna mikrofluidiska chiptillverkningsmetod passar för arbete med låg volym.
Dessa exempel visar hur olika tillämpningar kräver olika tillvägagångssätt. Rätt tillverkningsväg beror på dina volym-, budget- och prestandabehov. Att tänka på dessa avvägningar tidigt hjälper dig att undvika kostsamma misstag senare. Oavsett om du behöver några forskningsprototyper eller miljontals produktionsenheter, är det nyckeln till framgång att matcha din tillverkningsstrategi med dina mål.
ÄDEL: Precisionstillverkning för Lab-on-Chip-komponenter

Att gå från en prototyp till full produktion kräver en partner som kan båda stegen. En tillverkare med expertis inom metall- och plastbearbetning kan hantera behoven av tillverkning i lab-on-chip-teknik. Att kombinera olika metoder effektiviserar processen för mikrofluidiska chip, från design till montering.
Omfattande kapacitet för metall- och plastbearbetning
CNC-bearbetning, formsprutningoch precisionsstämpling
Bearbetningsmetoder kan påskynda tidig utveckling. En mikrofräsningsprocess börjar med en CAD-modell, skapar verktygsbanor och skär delar direkt. Ingen masterform behövs.
Maskinbearbetning kräver inget renrum, vilket ger den en fördel jämfört med mjuklitografi. Detta sparar tid och pengar för mikrofluidikarbete.
Funktionerna inkluderar bearbetningsfunktioner som är lämpliga för droppgeneratorer och blandningskanaler. Materialvalet är viktigt: termoplaster som PMMA, polykarbonat och COC skär rent och bibehåller optisk klarhet. Metaller som rostfritt stål, aluminium och titan är hållbara och kemiskt resistenta.
| Material Typ | Fördelar | Ytkvalitet |
| Termoplaster (PMMA, PC, COC) | Rena snitt, lägre kostnad, optisk klarhet | PMMA ger spegelliknande kanaler; COC har låg autofluorescens |
| Metaller (stål, aluminium, titan) | Hållbar, steriliserbar, kemikalieresistent | Behöver extra polering för att matcha plastens jämnhet |
En hybridmetod kan kombinera 3D-utskrift för komplexa interna geometrier med bearbetning för snäva toleranser och släta ytor. Formsprutning är lämplig för höga volymer, med härdade stålformar som klarar långa produktionsserier. Kostnaden per del sjunker avsevärt i stor skala. Dessa metoder stöder en rad olika mikrofluidiska lab-on-chip-komponenter.
Expertis inom mikrofluidisk formdesign och mikrobearbetning
Att designa formar för mikrofluidik kräver specialiserad kunskap. Formytan måste noggrant replikera fina egenskaper över alla kaviteter.
Ett skickligt team designar formar som fylls jämnt och släpper rent, vilket håller i många cykler. Deras mikrobearbetningskapacitet gör det möjligt att skära testformar direkt i metall, vilket möjliggör designverifiering innan skalning till produktionsverktyg. Detta minskar risken vid övergång från prototyp till volym.
Certifieringar och kvalitetssäkring
Certifiering för kvalitetsledning
Kvalitetscertifiering innebär att ett dokumenterat kvalitetssystem finns på plats. Varje steg följer ett definierat arbetsflöde. Detta är viktigt för tillverkning av mikrofluidiska chip, där små grader eller formvariationer kan påverka kanaltätningen. Jämn kvalitet leder till höga produktionsutbyten.
Certifiering för medicintekniska tillämpningar
För lab-on-chip-enheter som används inom diagnostik eller kliniska tillämpningar är certifiering som omfattar medicintekniska kvalitetssystem avgörande. Den behandlar riskhantering, spårbarhet och processkontroller.
En fullservicemodell – från designstöd till montering – ger en enda kontaktpunkt för tillverkningsprocessen. Vägledning om tillverkningsval, material och bindningsmetoder minskar kommunikationsfel och snabbar upp produktutvecklingen.
Inget material eller ingen tillverkningsmetod fungerar för alla lab-on-chip-enheter. Du väljer material baserat på kostnad, hur kroppen reagerar och hur många lab-on-chip-komponenter du behöver. Varje tillverkningsmetod har avvägningar mellan kostnad och noggrannhet. Den bästa vägen beror på vad du behöver och hur mycket du kan spendera.
Nya trender som automatisering, miniatyrisering och AI-driven analys skapar nya möjligheter. Nya metoder som additiv tillverkning förändrar i hög grad hur du planerar tillverkning. Dessa framsteg hjälper dig att matcha din mikrofluidiska chipdesign exakt.
Ditt mikrofluidchip behöver en specifik tillverkningsmetod för uppskalning. Kontakta en tillverkare för råd om hur du tillverkar ditt mikrofluidchip. Deras team väljer rätt tekniker för ditt chip. De hjälper till med varje steg i tillverkningen av ditt mikrofluidchip.
Vanliga frågor om Lab-on-Chip-komponenter
Vilket material ska jag välja till mina första lab-on-chip-enheter?
Det beror på vad du vill göra. PDMS är utmärkt för snabba prototyper. Termoplaster som COC eller PMMA fungerar bra för produktionsserier. Glas och kisel ger dig de bästa egenskaperna. Testa ditt material med riktiga prover innan du bestämmer dig.
Hur väljer jag mellan formsprutning och mjuklitografi?
Mjuklitografi fungerar för små serier och mönster som förändras. Formsprutning anpassar fasta mönster i hög volym. Den initiala kostnaden för formsprutning är hög, men kostnaden per chip sjunker snabbt. Byt när din design slutar förändras.
Vad orsakar läckage i ett mikrofluidiskt chip?
Dålig bindning är oftast problemet. Bindningsmetoden måste passa dina material. PDMS binder till glas efter plasmabehandling. Termoplaster behöver termisk eller lösningsmedelsbindning. Glas och kisel binder anodiskt. Ett felmatchat par kommer att gå sönder.
Kan jag prototypa med PDMS och sedan byta till plast?
Det kan du, men förvänta dig en omdesign. Ytegenskaper, gaspermeabilitet och bindningsmetoder skiljer sig alla åt. Fixera ditt materialval tidigt. Prototypframställning med ditt produktionsmaterial sparar omarbete senare.
Vilken funktionsstorlek kan varje tillverkningsmetod uppnå?
PDMS mjuklitografi kopierar objekt ner till cirka 10 µm. Termoplaster begränsar upplösningen i små skalor. Glas och kisel når dimensioner på submikrometernivå. Välj baserat på vad din applikation faktiskt behöver.
Varför spelar kanalgeometrin så stor roll?
Kanalformen styr flöde, blandning och tryck. Skarpa svängar skapar döda zoner. Längre kanaler ökar trycket. Ett mindre tvärsnitt bygger upp tryck snabbt. Bra geometri gör att ditt mikrofluidiska chip fungerar som det ska.
När ska jag gå från prototyp till massproduktion?
Flytta på dig när din design är stabil och volymen växer. Prototypverktyg kostar mindre än härdade stålformar. Mellanverktyg överbryggar gapet. Var uppmärksam på dolda problem som intern spänning eller förändrad autofluorescens innan du slutför verktygstillverkningen.
Påverkar bindningen hela tillverkningsprocessen?
Ja. Bindning är ofta det sista steget, och det kan förstöra allt föregående. Varje materialpar behöver sin egen strategi. Om du gör det rätt, så håller tätningen hela enhetens livslängd. Om du gör det fel, så läcker ditt mikrofluidiska chip.







