
Efterfrågan på precisionskapslingar inom medicintekniska produkter fortsätter att öka, och rollen för medicinska CNC-kapslingslösningar har blivit viktigare än någonsin. Bärbara bildskärmar, bildsystem och kirurgiska verktyg behöver alla kapslingar som skyddar känslig elektronik samtidigt som de uppfyller rigorösa säkerhetsstandarder. Tillverkare har rutinmässigt kritiska toleranser på ±0.0001 tum. Hur uppnår de den noggrannheten samtidigt som de säkerställer strikt biokompatibilitet och långsiktig tillförlitlighet?
Svaret ligger i avancerad medicinsk CNC-bearbetning , vilket utgör ryggraden i modern CNC-produktion av medicinska kapslingar. Den här guiden går igenom de processer, material och designval som definierar högpresterande medicinska kapslingar. Du lär dig vad som skiljer en pålitlig tillverkningspartner från en riskabel – särskilt när det gäller konsekvens, spårbarhet och regelefterlevnad.
Alla material som används i medicinska CNC-höljen måste uppfylla USP klass VI-standarder eller ha FDA:s huvudfiler arkiverade. ISO 10993 är fortfarande det viktigaste riktmärket för utvärdering av biokompatibilitet, vilket säkerställer att varje hölje är säkert för patientkontakt och kliniska miljöer.
Dessa myndighetskrav formar varje design- och produktionsbeslut. Att förstå dem hjälper dig att utvärdera leverantörer för ditt nästa enhetsprojekt med tillförsikt. Smarta val här förbättrar säkerheten, effektiviserar tillverkningseffektiviteten och driver bättre produktionsresultat över hela linjen.
CNC-medicinska höljen: Viktiga processer och tillämpningar
Ett väldesignat medicinskt CNC-hölje gör mer än bara att skydda elektroniken inuti. Det hjälper enheten att fungera tillförlitligt i krävande sjukhusmiljöer. Medicintekniska industrin använder dessa metoder för att skapa höljen som uppfyller strikta säkerhetsregler samtidigt som de hanterar komplexa konstruktioner. Låt oss utforska hur detta fungerar och var dessa höljen förekommer i riktiga medicinska produkter.
Varför CNC-bearbetning är avgörande för medicintekniska produkter
Precision och repeterbarhet i produktion
Tillverkning av medicintekniska produkter kräver konsekvens i varje batch. Ett hölje som är fel med några tusendels tum kan orsaka att delar riktas fel eller att en tätning bryts. CNC-bearbetning löser detta genom att hålla snäva toleranser för varje del. När CNC-programmet är inställt upprepar maskinen samma resultat om och om igen. Den repeterbarheten är avgörande för produktion av medicintekniska produkter, där varje enhet måste matcha samma specifikationer.
Andra metoder som metallformsprutning fungerar bra för stora volymer, men de erbjuder inte samma precision. CNC hanterar lägre volymer med mycket snävare toleranser. Det låter dig också justera designen vid behov. För medicinska CNC-kapslingar är den kombinationen av noggrannhet och flexibilitet ett stort plus.
Anpassning för komplexa geometrier
Medicinska höljen CNC-bearbetning utmärker sig verkligen vid komplexa former. Andra tillverkningsmetoder kämpar med invecklade funktioner, men CNC hanterar dem enkelt. Behöver du exakta hål för sensorfästen? CNC levererar. Behöver du spår för kabeldragning eller fickor för elektroniska delar? Inga problem. Processen hanterar alla dessa detaljer med hög noggrannhet.
CNC-fräsning och svarvning är en vanlig metod för instrumenthöljen. Den kombinerar fräsning och svarvning i en enda uppställning, vilket minskar hanteringen och ökar noggrannheten. Aluminiumlegeringar som 6061 och 7075 är populära för höljen för icke-implanterbara enheter. De är lätta, starka och enkla att bearbeta. Det gör dem idealiska för höljen till diagnostisk utrustning och andra medicinska delar.
Tillämpningar inom medicinteknisk industri
Kapslingar för diagnostisk och övervakningsutrustning
Diagnostisk utrustning behöver kapslingar som skyddar känslig elektronik samtidigt som de ger enkel åtkomst för underhåll. Medicinsk CNC-bearbetning skapar dessa kapslingar med den noggrannhet som krävs för korrekt passform. Monitorhöljen, kontrollpanelskapslingar och diagnostiska bildhöljen är alla beroende av CNC-utrustning. Metoden tillverkar hållbara kapslingar som klarar daglig användning i medicinska miljöer. Många av dessa kapslingar behöver också EMI-skärmning, och processen skapar funktionerna för skärmande insatser. Hela tillverkningsprocessen sker med precision.
Kapslingar för bildsystem (MRI, CT-skannrar)
Bildsystem presenterar unika utmaningar. MR-apparater kräver icke-magnetiska delar, och processen arbetar med material som uppfyller det behovet. Metoden producerar exakta ramar, sensorhöljen och skärmande delar för bildutrustning. Dessa delar måste passa perfekt ihop för att säkerställa exakta resultat. Medicintekniska delar för bildsystem behöver ofta snäva toleranser och komplexa former, vilka båda processen hanterar väl.
Bärbara och handhållna medicintekniska produkter
Bärbara medicintekniska produkter blir alltmer populära. Handhållna diagnostiska verktyg, bärbara bildskärmar och bärbara enheter behöver alla lätta och hållbara höljen. CNC-processen möjliggör ergonomiska designer som passar bekvämt i handen. Sådana produkter är vanliga inom medicinskt bruk. Ventilatorhöljen, skydd för andningsskyddskomponenter och rehabiliteringsrörelser drar alla nytta av noggrannheten. Kirurgiska verktyg är också beroende av maskinbearbetade höljen för sina handtag och kontrollgränssnitt. Dessa kirurgiska delar måste tåla upprepad sterilisering samtidigt som de bibehåller sin passform och funktion. Ett annat viktigt område är kirurgiska instrument som behöver exakt kontroll och ergonomisk hantering, där maskinbearbetade delar levererar jämn kvalitet. Produktionsserier av dessa enheter drar nytta av bearbetningsprocessens repeterbarhet.
CNC-bearbetning Processer för medicinska boenden
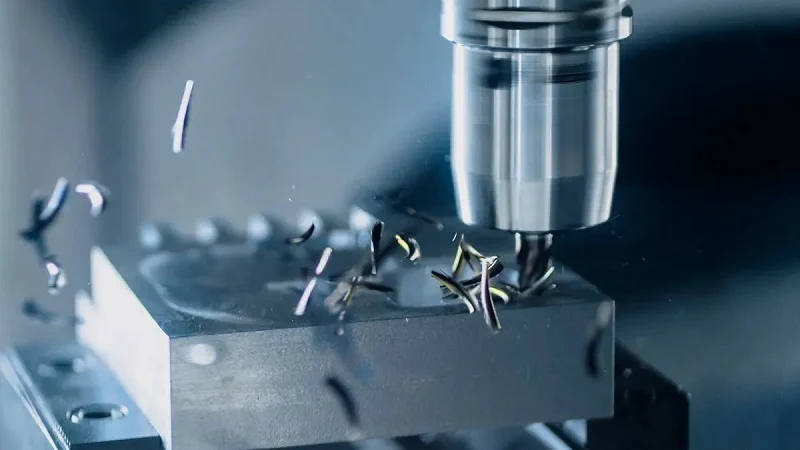
Att välja rätt bearbetningsprocess påverkar hur ditt medicinska hölje fungerar. Varje metod har sina egna styrkor. Nyckeln är att matcha processen med din detaljs storlek, komplexitet och volym. Låt oss titta på de viktigaste alternativen.
CNC Fräsning för komplexa bostadsfunktioner
Fräsning gör det mesta av arbetet för plana ytor, håligheter och detaljerade funktioner. Roterande skärverktyg avlägsnar material från ett block. Det ger dig full kontroll över den slutliga formen.
3-axlig vs. 5-axlig fräsning
Standard 3-axlig fräsning flyttar verktyget längs X-, Y- och Z-axlarna. Det fungerar bra för enklare delar. För komplexa medicinska höljen är 5-axlig fräsning ofta bättre. En 5-axlig maskin lägger till två rotationsaxlar. Det gör att verktyget kan nå delen från flera vinklar utan att röra arbetsstycket.
Den stora fördelen är noggrannheten. Med 5-axlig CNC-bearbetning bearbetar du flera sidor i en uppställning. Det minskar hanteringen. Färre uppställningar innebär färre risker för fel. För ett medicinskt CNC-hölje med funktioner på olika sidor är det revolutionerande.
Detta är viktigt när man arbetar med tuffa material som titan. Medicinska höljen använder ofta titan för dess styrka och biokompatibilitet. Men titan genererar mycket värme under bearbetning. Avancerade 5-axliga centra använder kylvätska och adaptiv verktygsbana för att hantera den värmen. De förhindrar verktygsnedböjning och håller ytfinishen jämn. Det ger dig repeterbar precision på tunna väggar och komplexa konturer.
Siffrorna bekräftar detta:
| Aspect | Specifikation | Relevans för medicinska boenden |
| Dimensionell tolerans | ±0.005 mm (±0.0002 tum) | Säkerställer exakt passform och funktion hos implantathusen |
| Ytfinish (Ra) | 0.05 xm | Främjar biokompatibilitet och minskar slitage |
| CMM-noggrannhet | ±0.001 mm (±0.00004 tum) | Validerar slutliga deldimensioner mot specifikationer |
| Noggrannhet för beröringsprober under process | ±0.002 mm (±0.00008 tum) | Ger realtidsövervakning för att förhindra avdrift under bearbetning |
| Miljömässig temperaturstabilitet | ± 0.5 ° C (± 1 ° F) | Förhindrar termisk expansion som skulle äventyra noggrannheten på mikronnivå |
De snäva toleranserna gör medicinsk CNC-bearbetning tillförlitlig för kritiska applikationer. Varje del matchar den föregående.
Fräsning för fickor, nav och monteringspunkter
Medicinska höljen behöver interna funktioner som håller komponenterna på plats. Fickor är håligheter som frästs in i höljet för kretskort, sensorer eller batterier. En CNC-fräsmaskin skapar dessa fickor med rena, exakta väggar.
Bossar är upphöjda dynor för skruvar eller beslag. De ger dig en stark fästpunkt utan att lägga till material till hela höljet. Monteringspunkter följer samma idé. Du behöver gängade hål och exakta platser för att montera kåpor och interna delar. CNC-fräsning hanterar allt detta i ett program. Maskinen gängar hål, skär spår och formar monteringsplattor i samma operation. Det minskar sekundärt arbete och håller allt i linje.
CNC Turning för cylindriska komponenter
Vissa komponenter har rotationssymmetri. De kräver svarvning. CNC-svarvning roterar arbetsstycket medan ett skärverktyg formar det. Resultatet är runda, exakta delar.
Schweizisk bearbetning för små, invecklade delar
Schweizisk svarvning använder en styrbussning för att stödja materialet precis vid skärpunkten. Det låter dig bearbeta mycket små, långa delar utan nedböjning. För medicintekniska produkter är schweizisk bearbetning en självklar metod. Den producerar små höljen, hylsor och stift med utmärkt ytfinish. De snäva toleranserna är svåra att slå med andra metoder. Om din design innehåller små cylindriska komponenter är schweizisk bearbetning värd att titta närmare på.
Svarvning för kontaktdon och insatser
Kontaktdon och gängade insatser är vanliga i medicinska höljen. Dessa delar behöver exakta gängor och släta ytor. Svarvning producerar dem effektivt. Processen skär utvändiga gängor, spår och fasningar i en enda uppställning. För ett precisionshölje som behöver täta mot fukt är den noggrannheten viktig. Kontaktdon måste passa varje gång utan att läcka. Svarvning ger den konsekvensen.
Avancerade tekniker: EDM och laserskärning
Ibland kan inte fräsning och svarvning nå alla funktioner. Det är då avancerade metoder kommer in i bilden.
Gnistgnist för skarpa invändiga hörn
Fräsning använder runda verktyg, så innerhörn har alltid en radie. Men vissa konstruktioner behöver skarpa hörn för en tät tätning eller specifik passform. Elektrisk urladdningsbearbetning, eller EDM, använder elektriska gnistor för att erodera materialet. En tunn tråd eller formad elektrod skär igenom. Resultatet blir ett skarpt innerhörn utan verktygsradie. Detta är viktigt för medicinska höljen där varje mikron räknas. EDM hanterar även härdade material som är svåra att fräsa. Om din konstruktion har invecklade egenskaper i en hård metall är EDM rätt väg att gå.
Laserskärning för tunnväggiga funktioner
Laserskärning använder en fokuserad ljusstråle för att förånga materialet. Strålen är otroligt tunn. Det låter dig skära mycket fina detaljer och tunna väggar. För medicinska höljen fungerar laserskärning bra för ventilationsöppningar, hål för indikatorlampor och tunnväggiga höljen. Processen lämnar en ren kant. Den skapar inte den värmepåverkade zonen som andra metoder gör. Det bevarar materialegenskaperna intakta. För delar som behöver vara lätta och starka är laserskärning ett smart val.
Material för CNC-medicinska höljen
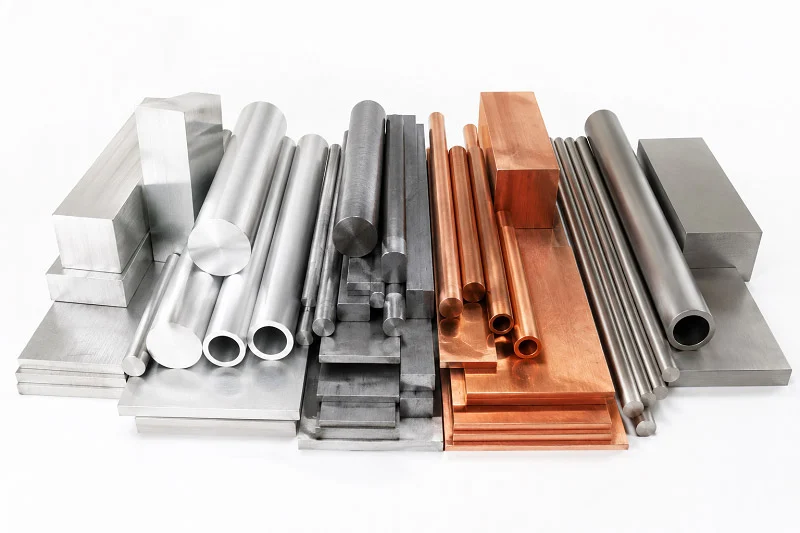
Att välja rätt material för ett medicinskt CNC-hölje är lika viktigt som bearbetningsprocessen. Materialet avgör styrka, vikt, kostnad och hur höljet hanterar sterilisering. Det påverkar också biokompatibilitet, vilket direkt påverkar patientsäkerheten. Låt oss gå igenom de bästa alternativen och vad som gör vart och ett värdefullt.
Medicinska metaller
Metaller är fortfarande det vanligaste valet för höljen som kräver hög hållbarhet. De klarar höga påfrestningar, är korrosionsresistenta och tål upprepade rengöringscykler.
Rostfritt stål (316L, 17-4 PH) för hållbarhet
Rostfritt stål 316L är en arbetshäst inom medicinteknisk industri. Det motstår korrosion väl och håller i rena miljöer. Du hittar det i kirurgiska verktyg och icke-permanenta implantat. För höljen ger 316L ett starkt och pålitligt skal som klarar starka rengöringsmedel.
Rostfritt stål 17-4 PH tar det ett steg längre. Det ger hög hållfasthet och hårdhet efter värmebehandling. Det gör det idealiskt för kirurgiska verktyg och höljen som utsätts för hårt slitage. Om din anordning behöver ett hölje som inte böjer sig eller vrider sig under belastning är 17-4 PH ett bra val. Båda kvaliteterna bearbetas rent med CNC-bearbetning, vilket ger dig snäva toleranser och släta ytor.
Titan (grad 5, grad 23) för biokompatibilitet
Titan utmärker sig för sin biokompatibilitet. Grad 5, även kallad Ti-6Al-4V, hanterar lastbärande jobb som höft- och knäimplantat. För höljen erbjuder det extrem korrosionsbeständighet och styrka utan stålets vikt.
Grad 23, eller Ti-6Al-4V ELI, har högre renhet. Det gör det till det bästa valet för kritiska implantatdelar. Pacemakerhöljen och dentala delar använder ofta kommersiellt rent titan i grad 1 till 4. När inget annat material ger rätt blandning av säkerhet och prestanda är titan svaret. Medicinsk CNC-bearbetning av titan kräver noggrann värmekontroll, men resultaten är värda det.
Aluminium (6061, 7075) för lättviktskonstruktioner
Aluminium har hög värmeledningsförmåga. Det gör det perfekt för höljen som behöver avge värme. Kapslingar för diagnostisk utrustning använder ofta aluminium 6061 eftersom det är lätt, starkt och enkelt att bearbeta. Aluminium 7075 erbjuder ännu högre hållfasthet för krävande användningsområden. Bärbara enheter drar nytta av aluminiumets låga vikt, vilket förbättrar ergonomin och användarkomforten. För icke-implanterbara höljen är aluminium ett kostnadseffektivt val som inte kompromissar med kvaliteten.
Högpresterande plaster
Plast ger designers större frihet med former och färger. De väger också mindre än metaller, vilket är viktigt för handhållna enheter.
PEEK och PEI för högtemperaturbeständighet
PEEK och PEI, även kända som Ultem, hanterar höga temperaturer utan att deformeras eller skevas. Det gör dem idealiska för höljen som autoklaveras. PEEK motstår alla vanliga steriliseringsmetoder, inklusive ånga, EtO och gammastrålar. PEI erbjuder liknande fördelar med utmärkt dimensionsstabilitet. Dessa material kostar mer, men de levererar tillförlitlighet där det behövs. För återanvändbara kirurgiska verktyg och steriliseringsbrickor är PEEK och PPSU de bästa valen.
ABS och polykarbonat för kostnadseffektiva prototyper
ABS är en ogenomskinlig polymer som accepterar obegränsat antal anpassade färger. Den är hållbar och prisvärd, vilket gör den utmärkt för kapslingar och icke-implanterbara höljen. ABS klarar dock inte autoklavsterilisering. Det fungerar bäst med EtO- eller gammametoder. Polykarbonat erbjuder bättre slagtålighet och klarhet. Den hanterar EtO och gamma bra men har begränsad användning i autoklaver. Båda materialen glänser under prototypframställning när du behöver snabba, billiga tester innan du börjar producera.
Kriterier för materialval inom medicinteknisk industri
Att välja ett material handlar inte bara om styrka eller kostnad. Du måste väga flera faktorer mot varandra.
Biokompatibilitet och steriliseringskompatibilitet
ISO 10993 sätter standarden för biokompatibilitetstestning. Material måste klara tester för cytotoxicitet, sensibilisering och irritation. Materialet måste också behålla sin integritet efter sterilisering. Tabellen nedan visar hur vanliga plaster reagerar på olika steriliseringsmetoder:
| Material | Ånga (autoklav) | EtO | Gammastrålning | Typiska bostadsapplikationer |
| polykarbonat | Begränsad | Ja | Ja | Diagnostiska höljen, vätskebehållare |
| TITT | Ja | Ja | Ja | Implantat, kirurgiska verktyg (används även i höljen) |
| PPSU | Utmärkt | Ja | Ja | Återanvändbara kirurgiska instrument, steriliseringsbrickor |
| polypropylen | Begränsad | Ja | Ja | Engångskomponenter, behållare |
| ABS | Nej | Ja | Ja | Kapslingar, icke-implanterbara höljen |
För återanvändbara höljen som behöver autoklaveras är PEEK eller PPSU rätt val. För engångshöljen som steriliserats med EtO eller gamma fungerar polykarbonat eller polypropen bra.
Mekanisk styrka och slitstyrka
Höljet måste skydda känslig elektronik från stötar och vibrationer. Metaller som rostfritt stål och titan erbjuder den högsta styrkan. Plaster som PEEK ger god seghet med lägre vikt. Tänk på enhetens miljö. Kommer den att tappas? Kommer den att hanteras konstant? De svaren vägleder ditt val.
Bearbetbarhet och inverkan på ledtider
Vissa material skär snabbare än andra. Aluminium bearbetas snabbt, vilket förkortar ledtiderna. Titan tar längre tid och kräver mer omsorg. Plaster som ABS och polykarbonat är lätta att bearbeta men kan behöva efterbehandling. Att balansera bearbetbarhet med prestanda hjälper dig att möta produktionsdeadlines utan att förlora kvalitet. Regelefterlevnad kräver dokumentation av materialegenskaper och testresultat. Att arbeta med en leverantör som förstår dessa krav håller ditt projekt på rätt spår.
Ytbehandlingar för CNC-medicinska höljen
Ytbehandlingar gör mer än att bara få ett hölje att se snyggt ut. De påverkar hur länge enheten håller och hur säker den är för patienter. En grov yta kan hålla vatten och bakterier, vilket kan orsaka rost och bakterier. En slät, välbehandlad yta förhindrar ansamling och är lätt att rengöra. Vid medicinsk CNC-bearbetning kan rätt ytbehandling få ett hölje att hålla i åratal istället för att gå sönder i förtid.
Förbättrad biokompatibilitet och korrosionsbeständighet
Passivering och elektropolering för metaller
Rostfria höljen behöver extra skydd för att hålla sig fria från rost. Passivering avlägsnar fritt järn och annan smuts och gör det naturliga kromoxidlagret starkare. Denna process förändrar inte ytan mycket, men förbättrar rostbeständigheten avsevärt. Elektropolering går längre. Den avlägsnar ett mycket tunt lager metall, vilket gör ytan slätare och renare. Detta hjälper det passiva kromoxidlagret att bildas jämnare, vilket förbättrar både rostbeständigheten och rengöringsförmågan.
| Passivering | Elektro |
| Avlägsnar fritt järn och föroreningar | Avlägsnar ytmaterial på mikroskopisk nivå |
| Stärker kromoxidlagret | Skapar ett mer enhetligt passivt lager |
| Minimal förändring av ytfinishen | Ger en slätare och renare yta |
Båda metoderna är viktiga för kirurgiska verktyg och återanvändbara höljen som genomgår många steriliseringscykler. De håller metallen stark och minskar risken för små hål eller sprickor från rost över tid.
Anodisering för aluminiumhöljen
Anodisering är en elektrokemisk process som gör det naturliga oxidlagret tjockare på aluminiumhöljen. Detta förbättrar rostbeständigheten och gör ytan hårdare och mer hållbar. Anodisering möjliggör även färgade ytbehandlingar, vilket underlättar enhetsmärkning och användaridentifiering. För bärbara diagnostiska verktyg ger anodiserad aluminium ett lätt och starkt skal som motstår slitage. Processen fungerar bra med de snäva toleranserna från CNC-bearbetning, så att du inte förlorar precision under efterbehandlingen.
Förbättra estetik och funktionalitet
Pärlblästring och pulverlackering
Pärlblästring ger höljen ett slätt, matt utseende. Det tar bort värmetoning och färgförändringar från svetsade höljen i rostfritt stål utan att skada metallens naturliga finish. Detta gör det utmärkt för delar där utseendet är viktigt. Pulverlackering lägger på ett tufft, laddat lager som hårdnar till en stark finish. Det fungerar bra för robusta utrustningshöljen som utsätts för tuffa förhållanden. Kom ihåg att pulverlackering lägger till cirka 0.05–0.2 mm till storleken, så du måste justera bearbetningsmarginalerna i förväg.
För svetsade kapslingar i rostfritt stål 304 eller 316 där utseendet spelar roll, tar pärlblästring bort värmetoning utan att skada metallens naturliga yta. Pärlblästrade ytor ger också en utmärkt bakgrund med hög kontrast för lasergravering. Detta hjälper industrikameror och streckkodsläsare att läsa QR-koder och artikelnummer nästan 100 % av tiden på första försöket.
Lasergravering för spårbarhet
Lasergravering gör permanenta märken för artikelnummer, serienummer och QR-koder. Till skillnad från etiketter eller bläck håller lasermärken även efter sterilisering och starka rengöringsmedel. Denna spårbarhet är nyckeln till att uppfylla regler. När en produkt återkallas eller kontrolleras kan du spåra varje hölje tillbaka till dess produktionsbatch. För medicintekniska produkter är den nivån av ansvarsskyldighet ett måste.
Efterbehandling för renlighet och efterlevnad
Ultraljudsrengöring och förpackning
Efter bearbetning och ytbehandling behöver höljen en djuprengöring. Ultraljudsrengöring använder högfrekventa ljudvågor för att ta bort små bitar av smuts, oljor och överblivna material från alla ytor. Detta steg är viktigt eftersom överblivna föroreningar kan orsaka negativa reaktioner hos patienter. Att använda medicinskt kvalitetsbaserade, biokompatibla kylvätskor under bearbetning hjälper också till att förhindra kontaminering. Efter rengöring håller bra förpackning delarna rena tills de går till monteringslinjen.
Validering av ytfinish (Ra-värden)
Ytjämnhet, kallad Ra, påverkar direkt hur väl ett hölje motstår rost och bakterier. En slät yta med Ra under 0.8 μm är lätt att rengöra och minskar infektionsrisken. En grov yta fångar vatten och smuts, vilket förkortar höljets livslängd. För regelkontroller behöver du skriftligt bevis på ytfinish. Ytfinishcertifikat visar de uppmätta Ra-värdena och bekräftar att delen uppfyller specifikationerna. Detta dokument stöder rengöringskontroller enligt ISO 13485 och visar kvalitetskontroll under produktionen.
| Aspect | Inverkan på efterlevnad | Inverkan på livslängden |
| Ra-värden | Lägre Ra minskar bakteriell vidhäftning, vilket stöder biokompatibilitet enligt ISO 10993-1 | Slätare ytor motstår korrosion och slitage, vilket förlänger komponenternas livslängd |
| Rengöringsprocesser | Måste valideras för att konsekvent uppnå specificerad ytfinish (ISO 13485) | Upprepade rengöringscykler orsakar mätbar nedbrytning över tid |
| Skyddande beläggningar | Icke-porösa beläggningar uppfyller rengöringsriktlinjerna för medicinska höljen | Kemiskt resistenta beläggningar bibehåller integriteten även vid exponering för desinfektionsmedel |
Rätt ytbehandlingsplan kombinerar biokompatibilitet, hållbarhet och spårbarhet. Genom att arbeta med en partner som känner till dessa behov håller du ditt CNC-projekt för medicinska bostäder på rätt spår för regelgodkännande och långsiktig tillförlitlighet.
CNC-medicinska höljen: Design- och produktionsöverväganden
Bra höljen börjar med smart design. De val du gör innan bearbetningen börjar formar dina kostnader, ledtider och slutkvalitet. Tidiga design-för-tillverkningsbarhetsgranskningar (DFM) upptäcker problem medan förändringar fortfarande är billiga. Det är där framgångsrika medicintekniska tillverkningsprojekt tar form.
Designing for Manufacturability (DFM)
Väggtjocklek och dragvinklar
Väggtjockleken driver stabilitet. För metaller, håll väggarna över 0.8 mm. För plaster, håll dem över 1.5 mm. Tunnare väggar vibrerar under bearbetning och deformeras efter skärning. Konsekvent tjocklek förhindrar också vridning när materialet svalnar. Dragvinklar spelar också roll. En lätt avsmalning på djupa väggar hjälper skärverktyget att nå botten utan att skava. Det gör också utkastningen enklare om du senare går över till gjutning. Dessa små val gör att din CNC-bearbetning går smidigt och förutsägbart.
Minimera intern stress och skevhet
Djupa fickor och smala spår skapar spänningskoncentrationer. En bra regel: begränsa fickdjupet till ungefär fyra gånger spårets bredd. Innerhörn bör använda radier som är något större än skärverktygets radie. Skarpa hörn tvingar fram mindre verktyg, vilket skär långsammare och lämnar spänningshöjande punkter. Standardisera även hålstorlekar. Att använda vanliga diametrar som 3.0 mm för M3-gängor minskar verktygsbyten och håller nere kostnaderna. Varje funktion som inte förbättrar prestanda, tillförlitlighet eller säkerhet förtjänar en andra titt. Enklare delar bearbetas snabbare och går sällan sönder.
Tolerans och monteringsbarhet
GD&T för kritiska gränssnitt
Snäva toleranser kostar pengar. Att tillämpa ±0.001 tum överallt ökar slipnings- och inspektionstid utan att förbättra funktionen. Reservera den precisionen för funktioner som verkligen behöver det – lagersäten, tätningsytor och justeringsstift. Använd ±0.010 tum för icke-kritiska husytor. Ett medicintekniskt projekt sparade 18 000 dollar på en körning med 50 000 enheter bara genom att begränsa snäva toleranser till kritiska funktioner. Märk dessa som CTF (kritisk för funktion) på dina ritningar så att maskintekniker vet var de ska fokusera.
Hantering av termisk expansion i höljen av flera material
Metaller och plaster expanderar olika snabbt. Ett hölje som passar perfekt i rumstemperatur kan binda eller lossna vid kroppstemperatur eller under sterilisering. Analysera toleransuppdelningar tidigt. Prototyper fungerar ofta eftersom skickliga händer justerar delar individuellt. Produktionsenheter får inte den lyxen. Om din design kombinerar aluminium med PEEK, ta hänsyn till deras olika expansionshastigheter i dina frigångsberäkningar. Detta förhindrar fältfel och håller din dokumentation av regelefterlevnad korrekt.
Prototypframställning kontra produktionskörningar
Iterativ design med snabb prototypframställning
Komplexa medicintekniska produkter behöver vanligtvis fem eller fler prototypiterationer. Varje omgång bör testa något specifikt – form, passform eller tillverkningsbarhet. Börja med 3D-printade skal med låg kvalitet och gå sedan vidare till produktionsrepresentativa material. En konceptprototyp som kostar 50–300 dollar kan ersätta en verktygsrevision som kostar 5 000–25 000 dollar. Den matematiken gör iteration till en smart investering, inte en försening. För produktion av medicintekniska produkter stöder dokumenterad testning i varje steg dina regulatoriska ansökningar.
Skalning till hög volym med jämn kvalitet
Produktionsinriktade byggen bekräftar den slutliga geometrin innan du binder dig till volym. Dessa körningar kostar 500–5 000 dollar men validerar din process fullständigt. Monteringsdesignen är viktig här. Ett företag omdesignade sitt hölje med självlokaliserande funktioner och snäppfästen. Monteringstiden minskade från 12 minuter till under 3 minuter per enhet. Utbytet vid första genomgången ökade från 78 % till 96 %. Det är vinsten med prototypframställning till produktionsskalbarhet gjort på rätt sätt. Samarbeta med en verkstad som förstår båda världarna, så förblir din övergång smidig.
Hur NOBLE stöder era behov av CNC-medicinska bostäder

Våra tillverkningsmöjligheter
CNC-fräsning, svarvning och schweizisk bearbetning
NOBLE samlar alla bearbetningsmetoder som ditt projekt behöver under ett och samma tak. Vår CNC-fräsning formar komplexa geometrier, invecklade egenskaper och detaljerade ytkonturer för höljeskomponenter som kräver snäva toleranser. Vi kombinerar det med CNC-svarvning för cylindriska och rotationssymmetriska delar som kontaktdon och axlar. Dessa kräver exakta diametrar och släta ytor, och våra svarvcentra levererar båda konsekvent.
För små, smala komponenter glänser schweizisk CNC-bearbetning. Den stöder högprecisionsproduktion av tunnväggiga delar med fina egenskaper, vilket gör den idealisk för kirurgiska instrument och kompakta medicinska komponenter. Vår fleraxliga CNC-bearbetning, inklusive 5-axliga mittpunkter, möjliggör komplexa geometrier med färre uppställningstider. Det innebär att konturerade ytor och vinklade egenskaper blir rätt första gången.
Ytbehandling och montering i egen regi
Vi stannar inte vid bearbetning. Våra efterbehandlings- och ytbehandlingsalternativ inkluderar anodisering, pulverlackering och blästring för att förbättra hållbarhet, utseende och prestanda. Att hålla dessa steg internt innebär färre överlämningar, kortare ledtider och bättre kontroll över slutkvaliteten. Vi hanterar även montering, så att ditt CNC-medicinska hölje levereras redo för integration.
Certifieringar och kvalitetssäkring
ISO 9001:2015 och ISO 13485:2016-efterlevnad
Kvalitet är inte valfritt inom medicinteknisk industri. NOBLE har certifieringar enligt ISO 9001:2015 och ISO 13485:2016. ISO 13485-certifieringen är viktigast för medicintekniska komponenter. Det är ett ramverk för kvalitetsledning som är specifikt utformat för tillverkning av medicintekniska produkter. För en leverantör av bearbetningsmaskiner innebär certifieringen att kvalitetsledningssystemet har granskats oberoende mot krav som spårbarhet, riskhantering och regelefterlevnad. Stora OEM-tillverkare kräver det som en baslinje för leverantörsgodkännande.
Skillnaden mellan de två standarderna är betydande. ISO 9001 täcker allmän kvalitetsledning. ISO 13485 lägger till obligatorisk riskhantering i linje med ISO 14971, designkontroller med enhetsspecifika filer, spårbarhet med enhetshistorik och processvalidering för steg där resultatet inte kan verifieras helt. Det kräver också dokumenterade renhetsspecifikationer och övervakning efter marknaden med hantering av klagomål.
Spårbarhet och dokumentation för revisioner
Varje del vi bearbetar har full spårbarhet. Du får dokumentation som stöder dina regulatoriska inlagor och revisioner. Precisionsbearbetning uppnår toleranser på ±0002″ på kritiska funktioner, verifierat med CMM-inspektion. Den noggrannhetsnivån, backad upp av korrekt dokumentation, håller din efterlevnadsprocess tydlig och stöder patientsäkerheten.
Från design till leverans: En fullservicepartner
Tekniskt stöd för DFM-optimering
Vårt ingenjörsteam granskar dina konstruktioner tidigt. Vi erbjuder stöd från design till produktion, inklusive CAD-optimering och DFM-analys. Att upptäcka tillverkningsproblem före bearbetning sparar tid och pengar. Vi hjälper dig att förfina väggtjocklek, utkastvinklar och toleranser så att dina delar bearbetas effektivt utan att offra prestanda.
Leveranskedjans hantering och just-in-time-leverans
Som en ledande kinesisk tillverkare kombinerar NOBLE utmärkt service med professionella bearbetningsmöjligheter. Vi hjälper kunder med effektiv prototypframställning och massproduktion. Vår leveranskedja säkerställer att materialen anländer i tid, och just-in-time-leveranser håller dina produktionslinjer igång. Från biokompatibilitetstestning till slutlig förpackning hanterar vi detaljerna så att du kan fokusera på att få ut din enhet till marknaden.
CNC-bearbetning ger oöverträffad precision, materialmångsidighet och repeterbarhet för medicinska höljen. Framgång beror på noggrant process- och materialval. Bildhöljet i aluminium 6061-T6 bevisar detta – prototypvalidering betydde föga förrän produktionskonsistensen förbättrades genom fixturstöd och dedikerad inspektion.
| Nyckelhämtning | Varför det gäller |
| Materialval | Påverkar vikt, korrosionsbeständighet och kostnad |
| Toleranskontroll | ±0.005 mm på kritiska funktioner förhindrar monteringsproblem |
| ytbehandling | Passivering och anodisering skyddar mot korrosion |
Samarbeta med en leverantör som förstår regelefterlevnad och erbjuder heltäckande support. Tidigt samarbete med experter som NOBLE minskar risker och snabbar upp marknaden för dina medicintekniska produkter. Använd den här guiden i ditt nästa projekt. Kontakta NOBLE idag för en konsultation eller offert – din produkt förtjänar tillverkningskvalitet du kan lita på.
Vanliga frågor om CNC-medicinska bostäder
Vad gör ett boende lämpligt för medicinskt bruk?
Det måste klara biokompatibilitetstester som ISO 10993. Materialet måste motstå korrosion och steriliseringscykler. Snäva toleranser skyddar känslig elektronik. En pålitlig leverantör dokumenterar varje steg för myndighetsgranskningar.
Vilka CNC-processer fungerar bäst för komplexa höljen?
5-axlig fräsning hanterar invecklade funktioner i en enda uppställning. Schweizisk svarvning skapar små cylindriska delar. Gnistgnistning skär skarpa innerhörn. Laserskärning fungerar för tunna väggar. Varje metod ger den precision som medicinska höljen kräver.
Hur väljer jag rätt material?
Tänk på din steriliseringsmetod, dina hållfasthetsbehov och din budget. PEEK hanterar autoklavering väl. Aluminium 6061 är lätt och prisvärt. Rostfritt stål 316L motstår korrosion. Titan erbjuder den bästa biokompatibiliteten för implanterbara medicinska höljen.
Vilka certifieringar bör en CNC-bearbetningspartner ha?
ISO 13485 är den viktigaste standarden för tillverkning av medicintekniska produkter. ISO 9001 omfattar allmän kvalitet. Båda säkerställer spårbarhet, processvalidering och korrekt dokumentation för regelefterlevnad.
Hur lång tid tar det att gå från prototyp till produktion?
Prototyper levereras inom 1–2 veckor. Produktionskörningar tar 4–8 veckor beroende på komplexitet och volym. Tidiga DFM-granskningar snabbar upp tidslinjen. En partner med intern efterbehandling minskar ledtiderna ytterligare.
Kan du hjälpa till med designändringar under produktionen?
Ja. CNC-bearbetning möjliggör snabba justeringar utan nya verktyg. Vi granskar först ändringar för tillverkningsbarhet. Denna flexibilitet är till hjälp när tester avslöjar problem eller när myndighetskrav ändras.







