
Precision är nyckeln till framgång inom tillverkning av medicintekniska produkter, och det gäller särskilt vid tillverkning av medicinska CNC-delar . Även ett litet fel kan äventyra patientsäkerheten. Organisationer som FDA kräver total tillförlitlighet, och när det gäller medicinska CNC-delar kan en enda trasig komponent utlösa återkallelser, enhetsfel eller revisionsproblem. Tillverkare av medicintekniska produkter står inför stora risker med varje leverantörsval, särskilt när dessa delar är avgörande för livräddande utrustning.
Hur kontrollerar man att en CNC-bearbetningstjänst uppfyller dessa tuffa standarder? Denna fråga är en fråga om liv och död, särskilt eftersom medicinska CNC-delar måste följa strikta toleranser och biokompatibilitetskrav. En CNC-verkstad måste visa strikt regelefterlevnad och konsekvent kvalitet, vilket bevisar att de kan leverera medicinska CNC-delar som klarar rigorösa inspektioner varje gång. Tjänsteleverantören blir din partner i riskhanteringen, inte bara en säljare, eftersom dålig delkvalitet leder till kostsamma problem – och med medicinska CNC-delar är insatserna ännu högre. Den här guiden ger dig en tydlig plan för att kontrollera möjliga partners, med fokus på deras förmåga att producera medicinska CNC-delar med konsekvens och spårbarhet. Använd den för att göra ett smart val som håller patienterna säkra och skyddar ditt namn.
Processer som används för CNC-medicinska delar
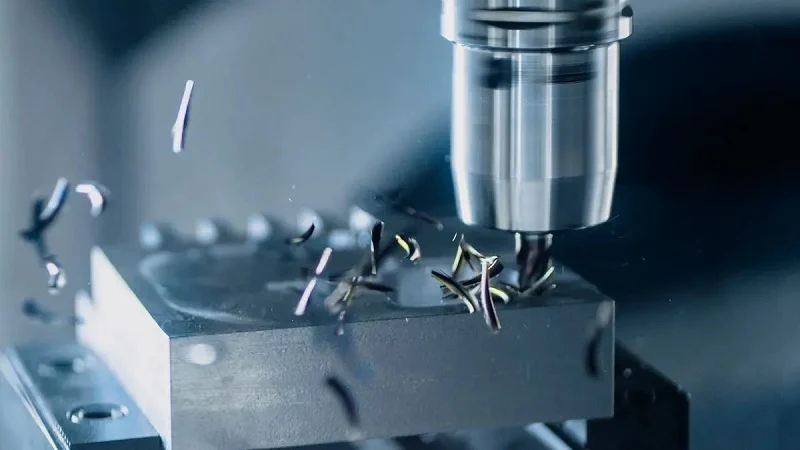
CNC-bearbetning erbjuder flera sätt att tillverka medicintekniska produkter. Varje metod har sina egna styrkor baserat på delens form, storlek och hur den kommer att användas inom medicin. Att känna till dessa alternativ hjälper ingenjörer att välja den bästa metoden för sina specifika medicinska CNC-delar.
Precisionsfräsning och Vrida
Fräsning och svarvning är de viktigaste metoderna för precisions-CNC-bearbetning av medicinska delar. Dessa processer tillverkar allt från tandimplantat till kirurgiska verktyg och ortopediska apparater.
3-axlig vs. 5-axlig bearbetning
Standard 3-axlig fräsning flyttar verktyg längs tre raka linjer. Detta fungerar bra för enklare former men kräver flera uppställningar för komplexa delar. Femaxlig bearbetning lägger till rotation, vilket gör att verktygen kan nå arbetsstycket från alla vinklar. Detta minskar uppställningar, minskar mänskliga misstag och ökar geometrisk noggrannhet på svåra ytor. För avancerade ortopediska implantat med böjda former ger 5-axliga maskiner bättre resultat i färre steg.
Skapande av komplex geometri
Svarvning tillverkar runda delar som stift, skruvar och stänger som används vid benfixering. Moderna CNC-svarvar styr verktygsbanor och hastigheter med precision, vilket ger jämna ytor och snäva storleksbegränsningar på axlar och bussningar. Fleraxlig fräsning hanterar komplexa delar med färre uppställningar, vilket förbättrar noggrannheten. Starka fixturer och vassa skärverktyg stoppar vibrationer och håller delarna stabila. Temperaturkontrollerade rum förhindrar att värme ändrar delstorlekar.
Ytfinish är lika viktigt som storleksnoggrannhet vid tillverkning av medicintekniska produkter. Grova ytor skapar små springor där bakterier samlas och biofilmer bildas. För implantat kan grova fläckar bromsa benbindningen, vilket försvagar kopplingen mellan ben och implantat. Avancerade mätverktyg, som koordinatmätmaskiner och optiska synsystem, kontrollerar dessa gränser under hela produktionen.
Schweizisk bearbetning för smådelar
Schweizisk bearbetning är utmärkt för att tillverka små, detaljerade delar för minimalinvasiva kirurgiska verktyg. Denna metod skiljer sig från vanliga svarvar på ett viktigt sätt.
Implantat och kirurgiska verktyg
Arbetsstycket rör sig genom en styrbussning placerad nära skärområdet. Denna design minskar böjning och skakningar avsevärt, vilket är avgörande vid arbete med små diametrar och långa, tunna former. Denna fördel möjliggör snävare toleranser, bättre ytfinish och mer konsekventa resultat.
Tight toleranskontroll
Bearbetning av medicintekniska produkter når ofta toleranser under ±0.0005 tum. På denna nivå hanterar maskinister värme, verktygsslitage och materialrörelser efter skärning. Schweiziska maskiner bibehåller rundheten på detaljerade egenskaper, vilket gör dem perfekta för implanterbara CNC-medicinska delar och optiska höljen.
Högvolymproduktionskapacitet
CNC-processer skalas upp väl för stora produktionsserier utan att förlora kvalitet.
Minimalinvasiva enhetskomponenter
Statistisk processkontroll övervakar variationer i realtid och håller toleranserna inom fastställda gränser under produktionen. C=0-provtagningsmetoder minskar risken samtidigt som effektiviteten bibehålls i stora serier. NIST-spårbar mätteknik säkerställer att alla storlekar kontrolleras mot kända standarder.
Konsistens och repeterbarhet
CNC-maskiner levererar stabil repeterbarhet och producerar samma kvalitet oavsett om man tillverkar en prototyp eller tusen enheter. Automatisering gör det enklare att hantera arbete i medelstora och stora volymer än manuell bearbetning. ISO 13485-certifierade kvalitetssystem stöder reglerad medicinsk produktion, med fullständiga register för varje körning. Visionsorteringssystem hanterar mycket låga felfrekvenser, medan kontroller under processen upptäcker problem tidigt.
Material för CNC-medicinska delar
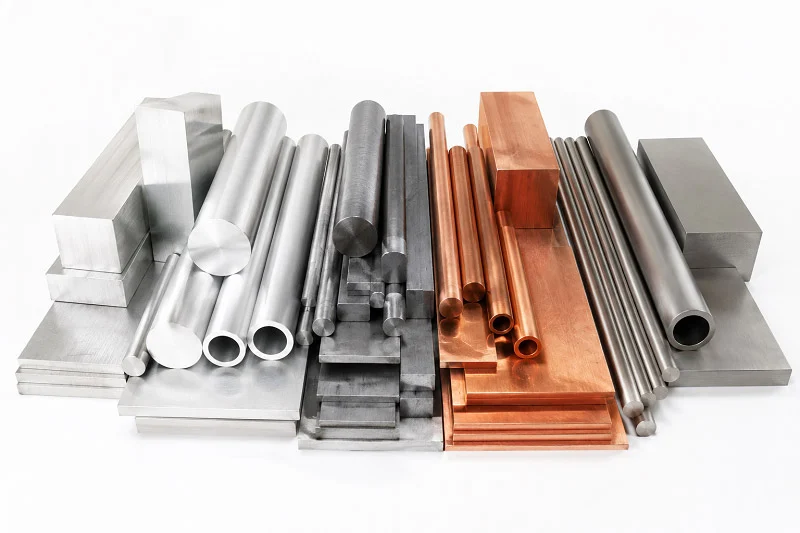
Materialet du väljer påverkar patientsäkerheten, hur väl enheten fungerar och de slutliga hälsoresultaten. Varje metall och plast har sina för- och nackdelar. Ingenjörer måste väga styrka mot vikt, rostbeständighet mot hur lätt den är att skära och kostnad mot regler. Att välja fel material kan leda till att kroppen stöter bort ett implantat, att verktyg går sönder eller att kostsamma omkonstruktioner sker sent i processen.
Medicinska metaller
Metaller är det bästa valet för delar som måste klara tunga belastningar. De är starka, motstår slitage och har en lång historia av säker användning inom medicin. Två huvudgrupper sticker ut: rostfritt stål och titanlegeringar.
Rostfritt stål (316L, 17-4)
316L kirurgiskt stål är ett vanligt val för kirurgiska verktyg, benplattor och apparater som reparerar brutna ben. Det motstår rost väl, så det fungerar för både kortvariga och permanenta implantat. Men 316L frigör nickeljoner när det kommer i kontakt med kroppsvätskor. Dessa joner kan orsaka allergiska reaktioner, som hudutslag och långvariga näsproblem, hos känsliga patienter.
17-4 PH rostfritt stål är ett bra alternativ. Det har cirka 75 % mindre nickel än 316L och innehåller koppar. Denna koppar bekämpar bakterier genom att bryta deras cellväggar. Detta gör 17-4 PH till ett starkt alternativ för frakturanordningar där mindre metallkänslighet och infektionsförebyggande åtgärder är viktiga. Dess höga hållfasthet och goda rostbeständighet stöder även icke-bärande benimplantat.
Titan (grad 5 och 23)
Medicinskt titan fungerar annorlunda. Ti-6Al-4V ELI, kallad Grade 23, är mycket stabilt. Det bildar ett tunt, självläkande oxidlager som hjälper ben att växa på det. Detta gör det perfekt för bärande implantat som höftskaft och ryggradskorgar.
Den mekaniska skillnaden är stor. Titan av klass 23 har en draghållfasthet på 860–950 MPa, medan 316L bara når 490–690 MPa. Dess elasticitetsmodul är 114 GPa, mycket närmare ben än stålets 193 GPa. Denna tätare anpassning minskar spänningsskyddet, där implantatet tar för mycket belastning och det närliggande benet försvagas. Titan av klass 5 erbjuder liknande hållfasthet med något annorlunda bearbetningsegenskaper.
Högpresterande plaster
Plaster fyller olika funktioner. De passar för engångsverktyg, höljen och delar där lättare vikt eller genomskinlighet är viktigt.
TITT och PEKK
PEEK erbjuder hög hållfasthet, utmärkt biokompatibilitet och fungerar med alla större steriliseringsmetoder. Den hanterar autoklav, EtO och gammastrålning utan att brytas ner. Detta gör PEEK bra för både implantat och återanvändbara kirurgiska verktyg. PEKK erbjuder liknande fördelar med något annorlunda mekaniska egenskaper, vilket ger konstruktörer ytterligare ett val för användning inom ryggrad och trauma.
Ultem och PTFE
Ultem behåller sin form vid höga temperaturer. Det passar för delar som genomgår många steriliseringscykler. PTFE erbjuder utmärkt kemisk resistens och låg friktion. Det förekommer i katetrar, styrtrådar och tätningsdelar där smidig rörelse är viktig.
Materialvalskriterier
Att välja mellan metall och plast kräver en tydlig plan. Tabellen nedan sammanfattar de viktigaste beslutsfaktorerna.
| Urvalsfaktor | Viktigt övervägande | Praktiskt exempel |
| biokompatibilitet | ISO 10993-överensstämmelse; ingen negativ reaktion med mänsklig vävnad | Titan, 316L rostfritt stål, PEEK för implantat |
| Steriliserbarhet | Måste hantera autoklav, gammastrålning eller EtO utan att brytas ner | Metaller klarar de flesta metoder; vissa plaster bryts ner under gammastrålning |
| Mekaniska egenskaper | Styrka, utmattningsbeständighet, hårdhet, slitstyrka | Titan/koboltkrom för benimplantat; polykarbonat för höljen |
| Korrosionsbeständighet | Resistens mot kroppsvätskor under enhetens livslängd | Titan > 316L rostfritt stål |
| bearbetbarhet | Enkelhet att skära påverkar kostnad och produktionstid | Aluminium/mässing är enkla; titan kräver specialverktyg och lägre hastigheter |
| Tillsynskrav | FDA/CE-godkännande för enhetsklass | Att använda förhandsgodkänt material påskyndar godkännandet |
| Kostnad & tillgänglighet | Råmaterialkostnad plus bearbetningskostnad | Ett dyrare material som skär snabbare kan sänka den totala detaljkostnaden |
Biokompatibilitet och sterilisering
Biokompatibilitet är ett måste för alla material som kommer i kontakt med mänsklig vävnad. ISO 10993 anger testreglerna. Material måste bevisa att de inte orsakar några negativa reaktioner. Steriliseringskompatibilitet är lika viktigt. Vissa plaster tål upprepad autoklavering, vilket gör dem utmärkta för återanvändbara verktyg. Andra tolererar EtO och gamma men har begränsad autoklavtolerans. Vissa plaster passar billiga engångsartiklar men bryts ner under ånga.
Mekanisk hållfasthet och slitage
Lastbärande implantat behöver hög utmattningshållfasthet. Titan Grade 23 utmärker sig här. Engångsverktyg fokuserar på enkel skärning och låg kostnad. Aluminium och mässing skärs lätt, vilket minskar produktionstiden. Ett dyrare material som skär snabbare kan sänka den totala detaljkostnaden. Denna avvägning förtjänar noggrant övervägande under designfasen.
Materialcertifieringar och spårbarhet av partier kompletterar bilden. Varje parti måste ha skriftligt bevis på dess sammansättning och bearbetning. Detta dokument stöder myndighetsrevisioner och återkallelsehantering. Vid tillverkning av medicintekniska produkter är spårbarhet inte valfritt. Det skyddar både patienter och tillverkare.
Precisionskrav för CNC-medicinska delar
Precisions-CNC-bearbetning är nyckeln till att tillverka bra medicintekniska produkter. Varje mätning är viktig för patientsäkerheten. Om ett lårbenshuvud är felaktigt med några mikrometer kan det slitas ut snabbare. En grov yta på ett kirurgiskt verktyg kan låta bakterier växa. Att känna till dessa behov hjälper ingenjörer att välja rätt delar och kontrollera leverantörer med tillförsikt.
Förstå toleransstandarder
Toleransstandarder anger det tillåtna intervallet för varje mätning på en detalj. Medicintekniska produkter behöver strängare kontroll än de flesta områden eftersom det finns väldigt lite utrymme för fel.
Standard kontra högprecisionstoleranser
Standard CNC-bearbetning håller vanligtvis toleranserna inom ett typiskt intervall för allmänna delar där exakt passform är mindre viktig. Högprecisionsbearbetning når mycket snävare gränser. Avancerade verktyg uppnår snävare toleranser för kirurgiska instrument. Jiggborrning med snäva toleranser når mycket snäva toleranser för viktiga anslutningspunkter. Fleraxiliga precisionssystem håller snäva toleranser samtidigt som de tillverkar komplexa former för implantat.
| Bearbetningsmetod | Typisk tolerans | Nyckelfördel | Typisk medicinsk tillämpning |
| Standard CNC | Standard, kostnadseffektiv | Kostnadseffektiv, mångsidig | Allmänna komponenter |
| Precisions-CNC med avancerade verktyg | Stramare, förbättrad ytfinish | Förbättrad ytfinish | Kirurgiska instrument |
| Jigborrning med snäv tolerans | Mycket noggrann, överlägsen geometrisk noggrannhet | Överlägsen geometrisk noggrannhet | Kritiska gränssnitt |
| Fleraxlig precision | Kapacitet för snäv, komplex geometri | Komplex geometrisk kapacitet | Implanterbara enheter |
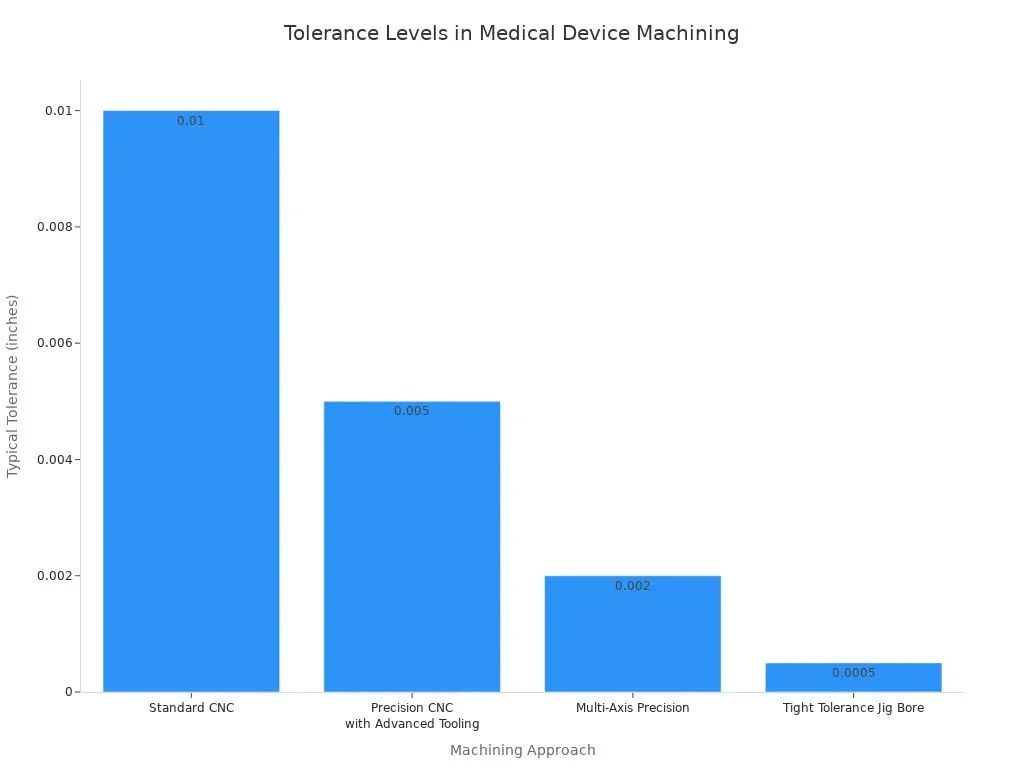
Toppföretag håller ofta toleranser på ±2.5 mikron på kritiska medicinska delar. Utrustningen måste förbli mycket styv. Temperaturkontrollerade rum hindrar värme från att ändra delstorlekar.
GD&T inom medicinsk design
GD&T ger ett exakt sätt att beskriva delars former. Det går utöver enkla raka linjemätningar. GD&T specificerar form, riktning och position med exakta symboler och regler. För medicinska CNC-delar är detta viktigt när ytorna måste vara perfekt i linje. En höftstam har en konisk fog som kräver exakt vinkelkontroll som standardtoleranser inte kan beskriva. GD&T ser till att varje tillverkare läser designen på samma sätt.
Ytfinish och renlighet
Ytfinishen påverkar patientresultaten direkt. Grova ytor ger bakterier gömställen. Släta ytor minskar friktion och slitage.
Ra-värden och klinisk betydelse
Ra mäter den genomsnittliga ytjämnheten i mikron. Olika kroppsområden behöver olika värden. Lårbenshuvuden i höftledsproteser behöver en mycket slät yta för att minska slitage. Hårda lager behöver en extremt slät yta för att minska skräp. Acetabulära liners av polyeten är måttligt släta. Benkontaktområden använder en grövre yta för att hjälpa benet att växa in. Vanliga kirurgiska verktyg bibehåller en jämnhet som bibehåller rengöringsbarheten, med en viss gräns för smutsuppbyggnad. Skärytor behöver en ännu slätare yta för stabil prestanda.
| Klinisk zon/komponent | Kliniskt signifikant Ra-värde | Klinisk motivering |
| Lårbenshuvud (artikulerande) | Mycket slät yta | Minimerar slitage och friktion |
| Hårda lager | Extremt slät yta | Minskar slitage från tredje kroppen |
| Acetabulärt foder av polyeten | Måttligt slät yta | Balanserar slitstyrka |
| Benkontaktzoner | Grovare finish | Främjar mekanisk sammankoppling |
| Ytor av kirurgiska instrument | Smidig finish | Bibehåller renlighet |
Standarder för tillverkning av renrum
Renrum kontrollerar små partiklar under produktionen. Tillverkning av medicintekniska produkter behöver ofta renrum med kontrollerade partikelnivåer. Delar som vidrör sterila områden behöver denna kontrollnivå. Ett renrum hindrar små partiklar från att komma in i ytor under bearbetning.
Verifierings- och inspektionsmetoder
Dokumentation bevisar kvalitet. Inspektion kontrollerar att varje del uppfyller specifikationerna. Både patienter och tillverkare skyddas.
CMM och optisk mätning
CMM:er ger noggrannhet på mikronnivå, mycket bättre än handhållna verktyg. CMM-inspektion kontrollerar om en del matchar sin design genom att ta exakta mätningar av storlek, form och position. CMM:er hanterar komplexa funktioner som böjda ytor och djupa hål. De eliminerar operatörsbias och standardiserar kvalitetskontrollen mellan team.
Optiska CMM-system använder blå ljusmönster eller lasertriangulering. Dessa metoder kartlägger blanka, svarta eller kraftigt böjda ytor. För titanimplantat fångar optisk inspektion ett tätt punktmoln av hela formen på några sekunder. Dessa data stämmer överens med den ursprungliga 3D CAD-modellen för att visa formskillnader. Till skillnad från kontaktmätning riskerar optisk inspektion aldrig att skada känsliga delar.
Rapporter om första artikelinspektionen (FAI)
Första artikelinspektionen kontrollerar hela produktionsprocessen innan fullständiga körningar startar. En FAI-rapport registrerar varje mätning, materialegenskap och processinställningar. Den bevisar att den första delen uppfyller alla specifikationer. Tillsynsmyndigheter förväntar sig dessa register. De visar att tillverkaren förstår designen och kan tillverka den på samma sätt varje gång. FAI-rapporter stöder också biokompatibilitetskontroller genom att länka materialcertifieringar till färdiga delar.
Regelefterlevnad inom CNC-bearbetning av medicinska delar
Regler formar alla val inom tillverkning av medicintekniska produkter. Om en CNC-verkstad saknar korrekt certifiering eller för dåliga register är hela din produktlansering i fara. Att känna till reglerna hjälper dig att ställa rätt frågor innan du skriver under ett kontrakt.
Varför ISO 13485 är viktigt för CNC-medicinska delar
ISO 13485-certifiering är den högsta standarden för kvalitetsledning inom medicintekniska produkter. Denna standard går utöver normal kvalitetspraxis. Den kräver ett skriftligt kvalitetssystem med rutiner, policyer och kontrollerade register. Varje steg i produktionen måste följa skriftliga regler som revisorer kan kontrollera.
ISO 9001 jämfört med ISO 13485
Många verkstäder har ISO 9001 och tror att det kvalificerar dem för medicinskt arbete. Den uppfattningen skapar riskfyllda luckor. ISO 9001 gäller alla företag inom alla områden. ISO 13485 finns endast för medicintekniska produkter. Den viktigaste skillnaden är att ISO 13485 skapades enbart för medicintekniska produkter. Till skillnad från de flesta branscher står medicintekniska produkter inför strikt statlig kontroll på marknader världen över.
| Aspect | ISO 9001 | ISO 13485 |
| Omfattning | Generisk, alla branscher | Specifikt för medicintekniska produkter |
| Dokumentation | Allmänt QMS-ramverk | Kräver medicinteknisk specifik dokumentation |
| Verksamhetsledningen | Roller kan delegeras fritt | Särskild chef ansvarig för kvalitetssystemets delar |
| Riskfokus | Allmän riskhantering | Djupt genomsyrad av patientsäkerhet |
| Förbättring | Ständig förbättring för kundnöjdhet | Förbättring kopplad till enhetens säkerhet och prestanda |
ISO 13485 kräver också skriftliga utbildningsrutiner. Arbetstagare måste visa skicklighet genom formella steg. Standarden kräver att man identifierar utbildningsbehov, genomför utbildning och kontrollerar resultat. ISO 9001 säger bara att arbetstagare måste vara skickliga utan att berätta hur.
Vad standarden täcker
ISO 13485 kräver att produktion och service planeras, utförs, övervakas och kontrolleras. Detta inkluderar att fastställa regler för produktsläpp, skapa ett kontrollerat arbetsområde och föra produktionsregister som visar hur många som tillverkats och hur de kopplas till medicintekniska dokument. För produkter som behöver steriliseras måste processerna valideras. Om installation eller reparation behövs måste specifika steg och acceptansregler skrivas ner. Dessa kontroller säkerställer att produkten alltid uppfyller sina angivna specifikationer.
Standarden kräver även design- och utvecklingskontroller. Tydliga arbetsflöden täcker designplanering, input, output, kontroller, validering och övergång till produktion. Riskhantering följer ISO 14971 under hela produktens livslängd. Leverantörskontroller kräver granskning, godkända leverantörslistor, revisioner och inkommande kontroller.
FDA-registrering och inspektioner
FDA sorterar medicintekniska produkter efter risknivå, vilket anger godkännandevägen. Högriskprodukter som implantat granskas noggrant. Kvalitetssystemförordningen 21 CFR Part 820 kräver ett starkt kvalitetssystem för alla tillverkningssteg, inklusive bearbetning. 510(k)-processen för anmälan av produkter på marknaden kräver att man visar att en produkt liknar en godkänd produkt, vilket påverkar hur CNC-processer registreras och kontrolleras.
Krav enligt 21 CFR del 820
FDA-registrering inkluderar registrering av verksamhet och listning av enheter. Din CNC-leverantör måste vara FDA-registrerad enligt 21 CFR del 820 och även ha ISO 13485-certifiering. 510(k)-processen påverkar hur bearbetningssteg registreras. Verkstäder måste följa designkontroller, särskilt under prototypfaserna.
Processvalidering krävs när enbart kontroll inte kan bevisa att en del är korrekt. Detta gäller specifika processer som inte kan verifieras helt och hållet genom enbart inspektion. FDA:s QSR kräver validering för dessa steg.
Hantering av revisioner och avvikelser
FDA-inspektioner kan ske utan förvarning. En färdig verkstad har en CAPA-process med rotorsaksanalys, inneslutningssteg, korrigerande åtgärder och en kundmeddelandeplan. Skriftlig ändringskontroll för materialbyten kräver kundmeddelande och skriftligt godkännande innan något byte sker.
Målvärden för CPK på CTQ-funktioner visar statistisk kontroll. Tidigare data måste finnas tillgängliga för att bevisa denna kontroll över tid. Jämför ISO 13485-certifikatets omfattning och nummer med den utfärdande gruppens offentliga register. Omfattningen definierar vad verkstaden är kvalificerad att göra.
Spårbarhet och dokumentation
Spårbarhet är ett måste för återkallelser och kontroller efter marknaden. Serienummer och batchspårning låter tillverkare spåra enskilda enheter tillbaka till deras råvaror, leverantörer och produktionsbatcher. Denna historikspårning gör det möjligt att snabbt hitta berörda produkter under en återkallelse eller efterlevnadsgranskning, vilket minskar risken och påskyndar svarstiden.
Materialcertifieringar och partispårning
Varje materialbatch måste ha ett fabrikscertifikat som listar kemisk sammansättning, mekaniska egenskaper och värmenummer. Råmaterialfabriken utfärdar detta certifikat. Partinummer spårar material genom produktionen. Processregister anger tillverkningsförhållanden med retentionstider. Testdata bekräftar specifikationsöverensstämmelse med statistisk analys.
Enhetshistorikposter (DHR)
Enhetshistorikposten är den fullständiga produktionsposten. Den inkluderar operatörs-ID, maskin-ID, datum/tid, mätningar, materialparti kopplat till enhetens serienummer och förpackningskontroller. Dessa register måste sparas under den tid som krävs och ställas in för FDA-revisionsberedskap.
Fullständig dokumentation inkluderar även CMM-inspektionsrapporter som visar faktiska kontra förväntade värden för varje GD&T-beställning. Ett intyg om överensstämmelse anger att delarna uppfyller ritnings-, materialspecifikations- och kvalitetsledningsbehov. Biokompatibilitetsutlåtanden refererar till ISO 10993-1 riskbedömningsmetoder och listar överblivna tillverkningssubstanser för implantat- eller hudkontaktanvändning. Rapporter om första artikelinspektionen täcker nya artikelnummerutgåvor. Processregister och SPC-data samlar in operatörs-ID, maskin-ID, datum/tid, verktygsbatch och mätresultat vid varje steg. Designgranskningsregister och DFM-rapporter hittar biokompatibilitetsrisker, behov av ytfinish och toleransgenomförbarhet innan produktionen startar.
Återkallelser av medicintekniska produkter beror ofta på saknade pappersarbeten. Ett förlorat materialcertifikat kan stoppa en hel utredning. En verkstad som för fullständiga register skyddar dig från kostsamma förseningar och påföljder. När du kontrollerar en CNC-partner, be att få se deras DHR-process. Begär exempeldokument. Kontrollera deras certifiering mot offentliga register. Dessa steg skiljer bra partners från riskfyllda.
Hur man utvärderar en CNC-bearbetningstjänst för medicinska delar
Att välja en partner för medicinska CNC-komponenter handlar om mer än att bara jämföra priser. Valet spelar verkligen roll. Ett bearbetningsfel kan försena en produktlansering, orsaka ett revisionsproblem eller äventyra patientsäkerheten. Tillverkare av medicintekniska produkter måste kontrollera möjliga partners mot en tydlig uppsättning standarder som täcker teknisk skicklighet, beprövad erfarenhet och pålitlig drift. Tänk på granskningsprocessen som en riskkontroll, inte en shoppingtur.
Bedömning av tekniska förmågor
Maskinerna som en CNC-verkstad använder säger mycket om dess förmåga att hålla snäva toleranser. Äldre maskiner kan fortfarande tillverka bra delar, men de saknar ofta den värmekontroll och spindelnoggrannhet som behövs för dagens implantatformer. Fråga efter utrustningslistan. Leta efter femaxliga CNC-maskiner, schweiziska svarvar och fleraxliga precisionssystem. Dessa maskiner hanterar komplexa former i färre steg, vilket minskar risken för feluppbyggnad.
Utrustningens ålder och kapacitet
Maskinens ålder spelar roll, men vad maskinen kan göra spelar ännu större roll. En välskött äldre maskin kan slå en dåligt installerad ny. Fråga om underhållsscheman och kalibreringsregister. Temperaturkontrollerade produktionsgolv hindrar värme från att ändra delstorlekar under långa serier. Fråga om probsystem och mätverktyg i processen som upptäcker problem innan delar inte uppfyller specifikationerna.
Intern kontra outsourcad verksamhet
En CNC-bearbetningstjänst som utför viktiga steg internt har bättre kontroll över kvalitet och leveranstider. När en verkstad skickar ut sekundära steg som passivering, värmebehandling eller anodisering tar du på dig leverantörens risker. Fråga vilka steg som sker på plats. Kontrollera att inspektionsverktyg, som CMM:er och optiska mätsystem, finns i samma byggnad. En partner med intern kompetens reagerar snabbare på designändringar och för bättre register.
Granskning av erfarenhet och meritlista
Erfarenhet av tillverkning av medicintekniska produkter kan inte förfalskas. En portfölj full av flyg- eller bildelar kvalificerar inte en verkstad för implantatarbete. Riskerna är annorlunda. Medicinska CNC-delar behöver biokompatibla material, snävare toleranser och fullständig spårbarhet. Be om fallstudier från liknande projekt. Ett verkligt exempel: en rostfri stålklubba tillverkad av 17-4 rostfritt stål för kirurgi, hållen inom snäva toleranser. Den typen av bevis visar på verklig skicklighet.
Portfölj av medicinska projekt
Titta i portföljen för att se om det finns materialvariation. En bra partner bör visa upp arbete i titan, rostfritt stål, PEEK och Ultem. Leta efter tecken på sekundära steg som beläggning och montering i renrum. Kundrecensioner och långvariga band med tillverkare av medicintekniska produkter signalerar pålitlighet. Fråga hur många år verkstaden har arbetat inom sjukvården. Omfattande erfarenhet av tillverkning av kirurgiska instrument innebär mer än bara ett nyligen övergått till medicinskt arbete.
Hantera komplexa geometrier
Komplexa former skiljer bra verkstäder från fantastiska. Be om att få se detaljer med snäva innerhörn, tunna väggar eller knepiga, böjda ytor. Be om exempel där verkstaden löste ett svårt bearbetningsproblem med kreativ fixturering eller verktygsbanaplanering. En partner som erbjuder feedback från Design for Manufacturing (DFM) tidigt hjälper dig att undvika kostsamma misstag. Deras teknikteam bör upptäcka eventuella produktionsfel innan du bestämmer dig för verktygstillverkning.
Kommunikation och leveranskedjehantering
Tekniska färdigheter spelar liten roll om partnern inte kan kommunicera tydligt eller leverera i tid. Tillverkare av medicintekniska produkter behöver en CNC-bearbetningstjänst som svarar snabbt på frågor och ger ärliga leveransuppskattningar. Förseningar sprider sig genom hela projektets tidslinje och påverkar kliniska prövningar och marknadsinträde.
Prototypframtagning och DFM-feedback
Snabb prototypframställning snabbar upp din utvecklingscykel. En lyhörd partner levererar prototypdelar snabbt och går effektivt till massproduktion. Under prototypframställningen bör verkstaden ge DFM-analys som flaggar toleransproblem, materialproblem eller problem med ytfinishen. Denna återkopplingsslinga förhindrar dyra omkonstruktioner senare. Fråga hur verkstaden hanterar designändringar under aktiva projekt. En tydlig ändringskontrollprocess skyddar båda sidor.
Ledtider och skalbarhet
Inhemska leverantörer minskar ledtiderna och tillåter brådskande beställningar. Utländska leverantörer lägger till tullförseningar och begränsar dina alternativ när problem uppstår. Fråga om genomsnittliga handläggningstider och inkludera frakt i din beräkning. Skalbarhet behöver dokumenterade, repeterbara processer, inte bara förlita sig på en expert. Be om tidigare mätdata som visar storleksstabilitet när produktionsvolymen växer. En partner måste hålla toleransen under produktionstakten, inte bara i prototyper.
Kvalitetskontrollfrågor förtjänar raka svar. Fråga om förstahandsinspektion som en definierad, dokumenterad process. Fråga var kontrollpunkter för processinspektioner sker. Granska hur leverantören hanterar avvikelser och rotorsaksanalys. Kontrollera certifieringar som är relevanta för din bransch: ISO 9001, ISO 13485 och FDA-registrering. En CNC-verkstad som tvekar på dessa frågor har något att dölja.
Fråga potentiella partners om deras fysiska säkerhetsprotokoll: åtkomstrutiner, besökshantering, säkerhet efter kontorstid och nödprocedurer. Hur sofistikerade deras svar är visar om säkerhet verkligen är inbäddad i deras verksamhet eller om det är en efterlevnadskontroll.
Sekretess skyddar din immateriella egendom. Se till att tjänsteleverantören skriver under sekretessavtal, upprätthåller ett säkert dokumenthanteringssystem och krypterar projektdata. Fråga vem som har tillgång till CAD-filer, ritningar och inspektionsdokument. En partner som behandlar dina designdata med omsorg behandlar även dina delar med omsorg.
Att välja en leverantör av CNC-bearbetning handlar i slutändan om förtroende byggt på bevis. Besök anläggningen om möjligt. Titta på hur arbetare hanterar delar. Granska deras inspektionsrapporter. Begär referenser från liknande medicinska projekt. Rätt partner uppvisar noggrannhet, upprätthåller noggrann dokumentation och innehar rätt certifiering. Medicinska bearbetningstjänster som uppfyller dessa standarder skyddar din produkt, dina patienter och ditt rykte.
Samarbeta med NOBLE för dina medicinska CNC-delar

Urvalsstegen ovan pekar mot ett tydligt svar: du behöver en partner med bevisad noggrannhet, dokumenterad regelefterlevnad och fullservicesupport. NOBLE levererar just det. Som ett ledande tillverkningsföretag i Kina kombinerar NOBLE stark servicekompetens med expertkunskap inom bearbetning för att hjälpa kunder att smidigt gå från prototyp till full produktion.
Våra tillverkningsmöjligheter
NOBLEs produktionsgolv hanterar både metall och plast med samma skicklighet. Utrustningslistan inkluderar fleraxliga CNC-fräs- och svarvcentra, schweiziska svarvar och 5-axliga bearbetningssystem. Detta sortiment innebär att komplexa former inte är några problem. Oavsett om din detalj behöver snäva innerhörn eller böjda implantaytor, levererar maskinerna.
Precisionsbearbetning för metall och plast
Materiallistan täcker hela det medicinska sortimentet: titan, rostfritt stål av kirurgisk kvalitet, aluminium, Inconel, koboltkrom och högpresterande plaster som PEEK och Ultem. Varje material kräver olika skärinställningar, verktygsformer och kylmetoder. NOBLEs maskinister känner till dessa skillnader och justerar efter behov.
- Mikrobearbetning för små CNC-medicinska delar och implantatdelar
- Storformatsbearbetning för större delar och höljen
- Bearbetning av små detaljer med snäva toleranser
- 5-axlig bearbetning för hög precision på komplexa former
- Schweizisk bearbetning för högprecisionsdelar med liten diameter
- Datainsamling och kontroll under processen i varje steg
Toleranskontroll får särskild uppmärksamhet. Standardprecision håller snäva toleranser. För tuffa jobb når precisionsbearbetning ännu snävare toleranser. Specialprojekt kan nå ±0.0002 tum när konstruktionen kräver det. Detta sortiment täcker allt från kirurgiska verktyg till mikrokomponenter som används i minimalinvasiva enheter.
Från prototyp till högvolymsproduktion
Att gå från prototyp till produktion leder ofta till variation. NOBLE eliminerar den risken med dokumenterade, repeterbara processer. Prototypdelar levereras snabbt, så designkontroller sker utan dröjsmål. När de är godkända skalas samma maskiner, verktyg och inspektionssteg upp till stora volymer. Statistisk processkontroll övervakar variationer i realtid och fångar upp avvikelser innan delar hamnar utanför specifikationerna. Denna metod håller kvaliteten stabil oavsett om du beställer femtio delar eller femtiotusen.
Certifieringar och kvalitetssäkring
Certifieringar bevisar en butiks engagemang för kvalitet. NOBLE innehar både ISO 9001:2015 och ISO 13485:2016, vilka omfattar allmän kvalitetsledning och medicintekniska specifika kontroller. Denna dubbla certifiering visar beredskap för reglerad produktion.
ISO 9001:2015 och ISO 13485:2016
De två standarderna fungerar tillsammans. ISO 9001 ger det allmänna ramverket för kundnöjdhet och kontinuerlig förbättring. ISO 13485-certifieringen lägger till obligatoriska kontroller för medicintekniska produkter som ISO 9001 saknar.
| Aspect | ISO 9001: 2015 | ISO 13485: 2016 |
| Primärt fokus | Kundnöjdhet | Regelefterlevnad och patientsäkerhet |
| Riskhantering | Allmän förbättring | Krävs, i linje med ISO 14971 |
| Designkontroller | Krävs inte | Obligatoriska designfiler med riskutdata |
| Spårbarhet | Allmän identifiering | Batchposter, Enhetshistorikposter |
| Processvalidering | Krävs inte | Krävs för sterilisering, svetsning |
| Renlighetsspecifikationer | Ej specificerad | Skriftliga renlighetskrav |
Denna tabell visar skillnaden mellan generell kvalitet och medicinsk kvalitet. NOBLE uppfyller båda standarderna, vilket ger dig trygghet i varje leverans.
Rigorösa inspektions- och testprotokoll
Inspektion sker vid många kontrollpunkter, inte bara i slutet. Första artikelinspektionen (FAI) kontrollerar hela produktionsprocessen innan fullständiga körningar påbörjas. Vid processinspektion används kalibrerad CMM-utrustning för att verifiera storlekar allt eftersom delar rör sig genom produktionen. Sluttestning bekräftar ytfinish, materialegenskaper och storleksnoggrannhet. Varje mätning registreras, vilket skapar ett komplett dokument för myndighetsrevisioner. Denna noggranna metod uppfyller FDA:s förväntningar och stöder ert eget kvalitetssystem.
En fullservicestrategi
NOBLE erbjuder mer än bara bearbetning. Fullservicemodellen omfattar designsupport, tekniskt teamarbete, montering och efterbehandling. Denna sammankopplade metod minskar antalet leverantörer och förenklar projektledningen.
Designstöd och tekniskt samarbete
Tidigt samarbete förhindrar kostsamma misstag. NOBLEs ingenjörer granskar era konstruktioner för tillverkningsbarhet, identifierar toleransproblem, materialproblem eller problem med ytfinishen innan verktygstillverkningen påbörjas. Denna feedback från Design for Manufacturing (DFM) sparar tid och pengar. Ingenjörsteamet föreslår också andra material eller processer när de ger bättre resultat. Detta partnerskap innebär att ni får expertinput, inte bara en prisuppgift.
Monterings- och efterbehandlingstjänster
Efterbehandlingstjänster inkluderar ytbehandling, beläggning och montering. Renrumsmontering hanterar delar som måste förbli sterila. Ytbehandlingen uppnår den ytjämnhet som din design behöver, oavsett om det innebär en spegelblank polering för rörliga ytor eller en texturerad yta för områden i kontakt med ben. Monteringstjänster sammanför flera delar, vilket minskar ditt hanterings- och inspektionsarbete. Denna heltäckande möjlighet innebär att en tjänsteleverantör hanterar hela din produktionskedja, från råmaterial till färdig, användningsklar del.
Blandningen av precisionsbearbetning, dubbel certifiering och fullservicesupport gör NOBLE till ett direkt svar på de urvalssteg som diskuteras i den här guiden. Kontakta NOBLE för en projektkonsultation och se skillnaden som en sann tillverkningspartner gör.
För att välja rätt CNC-bearbetningspartner för dina medicinska CNC-delar behöver du förstå fyra nyckelområden. Dessa är kärnprocesser som fräsning och schweizisk bearbetning, biokompatibla material, precisionsstandarder och regelefterlevnad. Varje val du gör påverkar direkt patientsäkerheten och hur väl enheten fungerar. En pålitlig CNC-bearbetningstjänst måste ha rätt certifiering och klara en mycket strikt inspektion. Fullständiga och noggranna register förhindrar kostsamma återkallelser och hjälper dig att förbereda dig för revisioner. Den här guiden fungerar som en praktisk checklista när du kontrollerar leverantörer. Rätt tjänsteleverantör blir en partner som hjälper dig att komma in på marknaden och lyckas med din produkt. Kontakta NOBLE idag för att boka in ett projektkonsultationsmöte för dina behov. Vi erbjuder den kompetens, FDA-kunskap och det fulla stöd du behöver för att göra din medicintekniska produkt till verklighet. Din framgång är vår högsta prioritet. Låt oss hjälpa dig att uppnå det med fullt förtroende.
Vanliga frågor om CNC-medicinska delar
Vilka certifieringar bör en leverantör av medicinska CNC-maskiner inneha?
En leverantör bör ha ISO 13485-certifiering för kvalitetsledning av medicintekniska produkter. De behöver också FDA-registrering. Dessa referenser visar att verkstaden följer strikta regler för att tillverka säkra och pålitliga medicinska CNC-delar.
Vilka material fungerar bäst för medicinska CNC-delar?
Vanliga val inkluderar titan grad 23, rostfritt stål 316L och PEEK-plast. Titan är starkt och säkert för implantat. Rostfritt stål fungerar bra för kirurgiska verktyg. PEEK är bra för både implantat och återanvändbara instrument.
Hur påverkar FDA-registreringen produktionen av medicinska delar?
FDA-registrering kräver att leverantören följer kvalitetsreglerna i 21 CFR Part 820. Det innebär att de måste validera processer, kontrollera konstruktioner och upprätthålla fullständig spårbarhet. Butiken måste vara redo för oväntade inspektioner och föra fullständiga produktionsregister.
Varför är dokumentation avgörande för medicinska CNC-delar?
Fullständiga register stöder återkallelser och myndighetsrevisioner. Enhetshistorikregister spårar varje produktionssteg. Materialcertifieringar bevisar säkerhet och sammansättning. Utan korrekta register kan ett förlorat certifikat stoppa en utredning och försena marknadsinträdet.
Vilka inspektionsmetoder verifierar kvaliteten på medicinska delar?
Koordinatmätmaskiner utför noggrannhetskontroller på mikronnivå. Optiska mätsystem samlar in fullständiga ytdata. Rapporter från första artikelinspektionen verifierar hela produktionsprocessen. Dessa metoder säkerställer att varje del uppfyller konstruktionsspecifikationerna.
Vilken roll spelar FDA i bearbetning av medicintekniska produkter?
FDA övervakar klassificering, registrering och kvalitetsöverensstämmelse av produkter. Leverantörer måste följa 21 CFR Part 820 och behålla FDA-registreringen. Myndigheten kan inspektera anläggningar utan föregående meddelande, så butiker måste alltid föra fullständiga register.







