
Introduktion till Mässingsvakuumgjutning
Mässing är en vanlig legering som består av koppar och zink. Den är lätt att bearbeta, erbjuder god korrosionsbeständighet och har en dekorativ effekt. Att gjuta den för att uppnå en felfri finish är dock mycket svårare än det verkar. Luft kan fastna i materialet, vilket leder till bildandet av oxider och uppkomsten av porositet. Delar som tillverkas på detta sätt har dålig ytkvalitet och kan till och med uppvisa strukturella defekter.
Vakuumgjutningsteknik för mässing löser dessa problem. Denna process avlägsnar luft från formen innan gjutning, vilket gör att metallen kan fylla hålrummet helt – utan att lämna kvarvarande gas eller ytdefekter – vilket resulterar i täta, släta delar. Detta är lika viktigt för både funktionella prototyper och dekorativa komponenter.
Vakuumgjutning av mässing används också för gjutning av mässingsprototyper – produktion av enskilda delar eller små partier som kräver dimensionsnoggrannhet och ytkvalitet innan ett beslut fattas om att investera i en produktionsform. Vakuumteknik eliminerar osäkerheter under gjutningsprocessen.
Vad är mässingsvakuumgjutning?
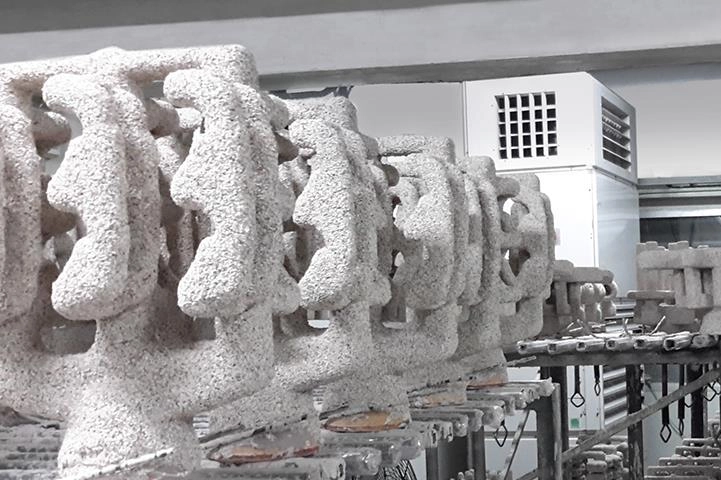
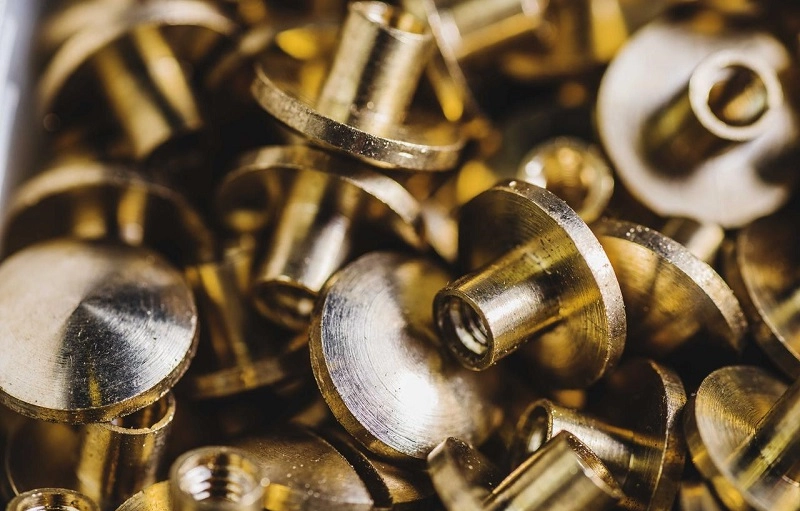
Operatören placerar formen i en sluten kammare, suger ut luften och sprutar sedan in smält mässing. Vakuumet drar in metallen i varje hörn av formhåligheten och lämnar ingen kvarvarande gas som kan orsaka bubblor.
Traditionell gjutning förlitar sig på gravitationen och metallens eget tryck för att driva ut luft genom ventilationshålen. Denna metod är inte idiotsäker: ventilationshålen kan blockeras, vilket skapar luftfickor som resulterar i porositet i gjutningen. Däremot avlägsnar vakuumgjutning av mässing helt luft, vilket gör att metallen kan fylla formhåligheten rent och fullständigt.
Hur vakuum förbättrar mässingsgjutningskvaliteten
- Minskar luftinfångning. Ingen luft betyder inga bubblor. Högre metalldensitet.
- Förbättrar formfyllningen. Vakuum drar metall in i tunnväggiga sektioner. Detaljer som inte kan fyllas i vid gravitationsgjutning kan reproduceras fullständigt.
- Minskar porositeten. Gasporositeten elimineras. Krympporositeten kvarstår men kan kontrolleras via grinden och stigröret.
- Bättre återgivning av fina detaljer. Skarpa kanter, ytstrukturer och komplexa mönster kan alla återges korrekt. Metallen fyller varje hörn av formhåligheten.
- Mer konsekventa gjutresultat. Alla variabler kontrolleras. Vakuumnivå, formtemperatur och metalltemperatur hålls på konstanta nivåer. Gjutkvaliteten är repeterbar.
Varför använda mässing för vakuumgjutning?
Mässing är ett material som passar bra för mässingsgjutningsprocessen. Dess egenskaper matchar fördelarna med vakuumbearbetning.
- Bra korrosionsbeständighet. Mässing rostar inte. Även om ett oxidlager kan bildas är korrosionshastigheten låg. Den tål erosion i utomhus- och marina miljöer.
- Attraktivt utseende. Dess gyllene lyster är mycket dekorativ. När den poleras uppnår den en hög glans, vilket ger den ett exklusivt utseende.
- Utmärkt bearbetningsförmåga. Mässing är lätt att bearbeta. Bearbetning av gängor, hål och precisionsytor är okomplicerat. Prototypgjutgods i mässing kan uppfylla snäva toleranskrav med minimalt verktygsslitage.
- Bra förhållande mellan styrka och vikt. Även om mässing inte är det lättaste materialet, är dess styrka tillräcklig för att möta kraven från rördelar, ventiler och dekorativa beslag.
- Förstklassigt utseende och känsla. Dess vikt och utseende förmedlar en känsla av kvalitet. Mässing används ofta för synliga komponenter i konsumentprodukter.
Vakuumgjutning av mässing kombinerar materialets fördelar med en process som eliminerar defekter. Delarna har en solid struktur och släta ytor, och kostnaden ligger inom ett acceptabelt intervall för produktion i små till medelstora volymer. Det är här dess värde ligger.
Hur fungerar vakuumgjutning av mässing?
Steg 1: Skapa huvudmönstret
Masterformen definierar delens form. Det finns fyra metoder för att skapa en masterform. CNC-bearbetning skär masterformen från massivt material. Det erbjuder hög precision och god ytfinish. SLA 3D-utskrift använder flytande harts. Det producerar släta ytor och fina detaljer, och möjliggör snabb prototypframställning. SLS-utskrift använder pulvermaterial. Det erbjuder högre hållfasthet än SLA och är lämpligt för funktionella testprover.
Befintliga produktionsdelar kan fungera som masterformar. Om en färdig del finns tillgänglig kan den användas direkt som masterform. Masterformens precision är avgörande. Eventuella ytdefekter kommer att överföras till gjutgodset. En grov masterform ger en grov gjutning, medan en polerad masterform ger en slät gjutning.
Steg 2: Mögeltillverkning
Det finns tre vanliga typer av formar som används i mässingsgjutningsprocessen.
- Keramiska gjutformar för förlorat vax. Dessa tål höga temperaturer och återger fina detaljer. Komplexa mässingsdelar gjuts vanligtvis med hjälp av keramiska formar.
- Grafitformar. Dessa erbjuder god termisk stabilitet, är lämpliga för specifika tillämpningar och är billigare än keramiska formar.
- Metallformar. Dessa är lämpliga för massproduktion; även om den initiala forminvesteringen är högre, är kostnaden per enhet lägre.
Det specifika valet beror på produktionsvolym, komplexitet och kostnad.
Steg 3: Val och smältning av mässingslegering
Legeringen bestämmer egenskaperna.
| Messinglegering | Egenskaper | Typiska användningar |
| C260 Mässing | Hög duktilitet | Dekorativa delar, formade komponenter |
| C360 Mässing | Utmärkt bearbetningsförmåga | Precisionskomponenter |
| C464 Naval mässing | korrosionsbeständighet | marina applikationer |
Att kontrollera smälttemperaturen är avgörande. Mässings smältpunkt är ungefär 900°C till 950°C. Zink förångas vid lägre temperaturer. Förlusten av zink från smältan orsakar förändringar i legeringens sammansättning, vilket i sin tur påverkar dess prestanda. Därför måste smältan täckas eller bearbetas under en kontrollerad atmosfär.
Legeringskonsistensen är avgörande. Samma råmaterial bör användas, smälttemperaturen bör övervakas och justeringar bör göras baserat på zinkförlust. Detta säkerställer gjutgods med förutsägbar prestanda.
Steg 4: Vakuumassisterad gjutning
Operatören placerar formen i vakuumkammaren, evakuerar luften och häller eller sprutar in smält mässing i den. Vid denna tidpunkt drar vakuumet metallen in i formen och fyller de tunnväggiga sektionerna. Komplexa geometrier reproduceras därmed.
Steg 5: Kylning, borttagning av mögel och efterbehandling
Efter att delarna har svalnat tar operatören bort formen och skär av ingjuten och löpröret.
Inloppsstubbar avlägsnas genom slipning och ytan poleras för att uppnå önskad ytjämnhet. Sandblästring används för att avlägsna kvarvarande formmaterial. CNC-bearbetning används för att skapa precisionsdetaljer. Ytbehandling ger korrosionsskydd eller en dekorativ finish. Kvalitetskontroll verifierar dimensioner och ytkvalitet.
Detta är den kompletta processen för vakuumgjutning av mässing. Varje steg påverkar efterföljande processer. Vakuumteknik är den viktigaste drivkraften och möjliggör produktion av delar som traditionella gjutningsmetoder inte kan matcha.
Vakuumgjutning av mässing jämfört med andra tillverkningsprocesser för mässing
Mässingsvakuumgjutning vs. CNC-bearbetning
| Faktor | Vakuumgjutning | CNC-bearbetning |
| Materialavfall | Sänk | Högre |
| Komplexa former | Utmärkt | Begränsad |
| Ytbehandling | Utmärkt | Utmärkt |
| Startkostnad | Medium | Låg |
CNC-bearbetning börjar med ett massivt ämne. Skärverktyget avlägsnar allt material som inte är en del av arbetsstycket, vilket resulterar i betydande materialspill. Komplexa interna strukturer är svåra att bearbeta. Fastspänningskostnaderna är låga. Kostnaden per enhet ökar med komplexiteten.
Mässingsvakuumgjutning använder metall endast där det behövs, vilket resulterar i mindre materialspill. Bearbetning av komplexa former är relativt enkelt. Formkostnaderna är måttliga. För komplexa delar är gjutning mer kostnadseffektivt än bearbetning från ett massivt ämne.
Mässingsvakuumgjutning vs. Investeringsgjutning
Dessa två processer är likartade. Båda använder förlorad vax- eller förlorad form-metoden. Båda kan producera delar med rika detaljer. Båda är lämpliga för produktion i små serier.
Skillnaden ligger i vakuumbehandlingen. Investeringsgjutning är beroende av gravitation och avgasning. När metallen flyter trycker den luften framåt, medan vid vakuumgjutning av mässing avlägsnas luften innan gjutning. Resultatet blir att fyllningen blir mer grundlig, tunnväggiga sektioner fylls mer effektivt och porositeten är lägre.
Metoderna för formberedning skiljer sig också åt. Vid investeringsgjutning byggs ett keramiskt skal upp lager för lager; vid vakuumgjutning kan keramik-, grafit- eller metallformar användas. Valet av formtyp beror på produktionsvolym och den specifika tillämpningen.
Mässingsvakuumgjutning vs. Matrisgjutning
Pressgjutning är lämplig för massproduktion. Formkostnaderna är höga – stålformar kan motstå hundratusentals cykler. Styckkostnaden är låg, men den initiala formkostnaden är hög.
Vakuumgjutning av mässing kräver en lägre investering i gjutformen, och keramiska formar är billigare än stålformar. Denna process är väl lämpad för prototypframställning och småskalig produktion . Gjutgods med komplexa geometrier är enklare att producera. Även om kostnaden per enhet är högre än för pressgjutning, är den totala kostnaden för små serier lägre.
Pressgjutning är det perfekta valet för högvolymsproduktion. Vakuumgjutning av mässing fungerar som en övergångslösning för prototypframställning , testning och småskalig produktion. Det specifika valet beror på produktionsvolym och delarnas komplexitet.
NOBLE: Din partner för vakuumgjutning av mässing och integrerade tillverkningslösningar
NOBLE är en tillverkningspartner. Deras verksamhet är inriktad på metallbearbetning och plastbearbetning. Prototypframställning och småskalig produktion är deras expertområden. Slutmonteringstjänster kompletterar hela utbudet.
Dess kapacitet spänner över ett brett spektrum av områden. Vakuumgjutning av mässing producerar strukturellt komplexa, felfria komponenter. CNC-bearbetning möjliggör produktion av precisionsdetaljer enligt slutliga toleranskrav. Formsprutning hanterar storskalig produktion av plastdelar. Ytbehandlingar tjänar både skyddande och estetiska funktioner. Monteringstjänster integrerar komponenter i färdiga produkter.
En enda leverantör hanterar hela processen och säkerställer sömlös samordning utan behov av överlämningar.
Kvalitetssäkring och certifieringar
Vårt kvalitetssystem är certifierat. ISO 9001:2015 omfattar ett generellt kvalitetsledningssystem, medan ISO 13485:2016 lägger till de nödvändiga, strikta kraven som är specifika för tillverkning av medicintekniska produkter.
Vårt engagemang är otvetydigt. Processkontroll säkerställer repeterbara resultat. Produktkonsekvens innebär att varje komponent uppfyller specifikationskraven. Spårbarhet gör att vi kan spåra råvaror genom hela processen, från mottagande till leverans. Vi uppfyller alla våra kunders specifika krav utan undantag.
Varför välja NOBLE?
En komplett tillverkningslösning. Tekniskt stöd från design till produktion. Flexibel tillverkning i små serier. Kvalitetsfokuserade produktionsprocesser.
Vakuumgjutning av mässing är en del av en större kapacitet. Processen passar in i hela tillverkningsarbetsflödet. Designstöd, prototypframtagning, produktion, efterbehandling, montering – allt under ett tak. Kunden hanterar en leverantör. Leverantören hanterar resten.
Vanliga frågor om vakuumgjutning av mässing
Vad är vakuumgjutning av mässing?
En metallgjutningsprocess som använder vakuumtryck för att dra smält mässing in i en formhålighet. Vakuumet förbättrar formfyllningen, minskar luftinfångning och förbättrar ytkvaliteten jämfört med konventionell gravitationsgjutning.
Vilka typer av formar används för vakuumgjutning av mässing?
Det finns tre vanliga alternativ. Keramiska investeringsformar erbjuder utmärkt detaljåtergivning och högtemperaturbeständighet för komplexa delar. Grafitformar ger god termisk stabilitet för specialiserade tillämpningar. Metallformar har längre livslängd och passar upprepade produktionsserier. Formvalet beror på delens geometri, produktionsvolym, ytkrav och budget.
Vilka mässingslegeringar kan användas vid vakuumgjutning?
C260-mässing har god duktilitet för dekorativa och formade komponenter. C360-mässing erbjuder utmärkt bearbetbarhet för precisionsdelar. C464 marinmässing ger stark korrosionsbeständighet för marina applikationer. Valet beror på mekaniska krav, korrosionsbeständighet, bearbetningsbehov och utseendekrav.
Vilka delar kan tillverkas med vakuumgjutning av mässing?
Industriella komponenter som ventiler, kontakter, mekaniska höljen och kopplingar. Prototypkomponenter och dekorativa delar till fordon. Konsumentprodukter som handtag, hårdvara och dekorativa komponenter. Delar till medicinska och laboratoriemässiga precisionsinstrument. Processen passar för delar som kräver detaljer och ytkvalitet.
Är mässingsvakuumgjutning lämplig för prototyper?
Ja. Den producerar riktiga metalldelar istället för plastmodeller. Funktionstestning är möjlig. Utseende och vikt matchar produktionsdelar. Dyra produktionsverktyg undviks. Användningsområden inkluderar produktvalidering, tekniska tester och kunddemonstrationer. Detta är en central användning av gjutning av mässingsprototyper.
Vilka ytbehandlingar finns tillgängliga för vakuumgjutna mässingsdelar?
Polering skapar en ljus, reflekterande yta. Borstning ger en sidenmatt eller matt finish. Pärlblästring och sandblästring ger enhetliga texturer. Plätering lägger till ett annat metalllager. Patinering skapar kontrollerad mattning för dekorativ effekt. Skyddande beläggningar förhindrar mattning. Finishen påverkar utseende, korrosionsbeständighet och textur. Ytbehandlingar för mässingsgjutning täcker dekorativa och funktionella krav.
Vad är skillnaden mellan vakuumgjutning av mässing och CNC-bearbetning?
| Faktor | Mässingsvakuumgjutning | CNC-bearbetning |
| Materialanvändning | Mindre avfall | Mer materialavverkning |
| geometri | Komplexa former | Begränsad av verktygsåtkomst |
| Ytdetalj | Utmärkt | Utmärkt |
| Bästa volym | Små-medelstora partier | Låga-medelstora mängder |
Hybridtillverkning är vanligt: gjutning av den nästan färdiga formen och bearbetning av kritiska dimensioner. Detta kombinerar styrkorna hos båda processerna.
Hur väljer jag en tillverkare av vakuumgjutning av mässing?
Utvärdera gjuterierfarenhet, materialexpertis, teknisk support, kvalitetsinspektionskapacitet, ytbehandlingsalternativ och certifieringar. Integrerade leverantörer som erbjuder designhjälp, gjutning, CNC-bearbetning och montering ger en komplett service. Rätt partner minskar överlämningar och förenklar projektledningen.







