
Introduktion: Vad är Snabbprototypning av aluminium?
Om du behövde välja en tillverkningsprocess för dina snabbprototypdelar i aluminium, vilken skulle du välja?
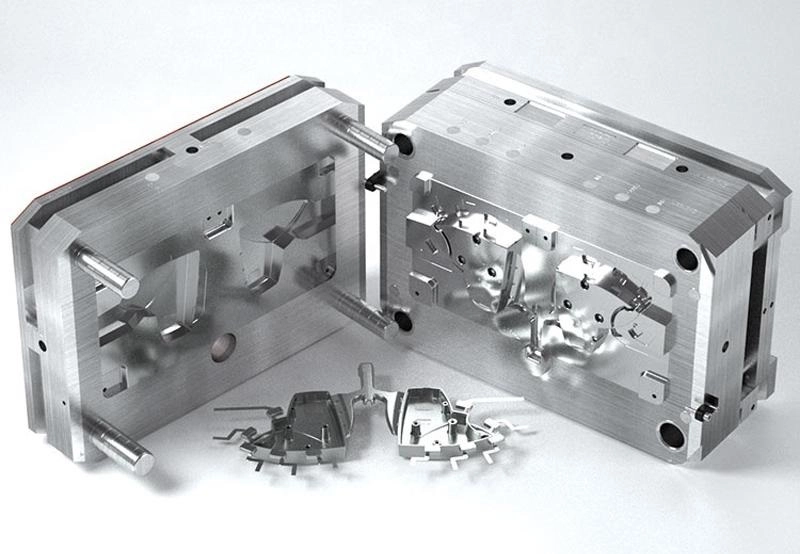
Det finns flera metoder för att tillverka dessa delar. CNC-bearbetning formar delarna genom att skära till en solid aluminiumplåt. Gjutning – inklusive vakuumgjutning av aluminium – innebär att smält metall hälls i en form. Förlustvaxgjutning kan hantera komplexa former och uppnå en bra ytfinish . Pressgjutning är lämplig för högvolymsproduktion. Hybridprocesser kombinerar 3D-utskrift med bearbetning.
Konceptet är ganska enkelt. Rapid prototyping-teknik för aluminium möjliggör snabb produktion av funktionella metalldelar. Validering under designfasen kan genomföras tidigt. Produktionsriskerna minskas i motsvarande grad. Fullskaliga formar tillverkas först efter att designen har validerats med verklig metall. Det är där dess värde ligger.
Vanliga snabba prototypprocesser för aluminium
CNC-bearbetning av aluminium Prototyper (mest populära metod)
CNC-bearbetning uppnås genom att ta bort material. Ett roterande skärverktyg följer en verktygsbana som genereras från en CAD-fil för att bearbeta ämnet till sin slutliga form. Inga formar eller fixturer krävs – processen bygger enbart på att ta bort metall.
Vanliga legeringar inkluderar 6061, 7075 och 2024. 6061 är det primära materialet – det erbjuder hög hållfasthet och korrosionsbeständighet. 7075 är ännu starkare men har sämre formbarhet. 2024-legeringen har hög utmattningsbeständighet och är lämplig för flygindustrin. Valet av legering beror på prototypens funktion.
Fördel
Hög precision – toleranser kan vara så snäva som ±0.005 millimeter. Snabb leveranstid – mätt i dagar snarare än veckor. Inga verktygskostnader innebär låga investeringar i installationer. Material av produktionskvalitet används. Testresultaten kan appliceras direkt på den färdiga detaljen.
Begränsning
Det finns betydande materialspill – spånorna är skrot. Komplexa interna strukturer (som kylkanaler eller ihåliga tvärsnitt) kan inte uppnås om inte konstruktionen delas upp i separata komponenter. Även om elektrisk urladdningsbearbetning (EDM) kan åtgärda detta ökar det kostnaderna.
Rekommenderade tillämpningar inkluderar fästen för flyg- och rymdteknik, elektroniska kapslingar, fixturer och mekaniska komponenter. Alla delar som kräver exakta dimensioner och produktionsklassade material är lämpliga för denna metod.
CNC-bearbetning är riktmärket för snabb prototypframställning av aluminium. Andra metoder – gjutning, additiva metoder – konkurrerar mot den. Men vakuumgjutning av aluminium hanterar komplexa interna former som bearbetning inte kan nå. Det är där gjutning blir det bättre valet. Avvägningen är verktygskostnad och ledtid. Bearbetning vinner för enkla, exakta delar. Gjutning vinner för komplexa, nästan färdiga former.
Aluminium vakuumgjutning för prototyper i små serier
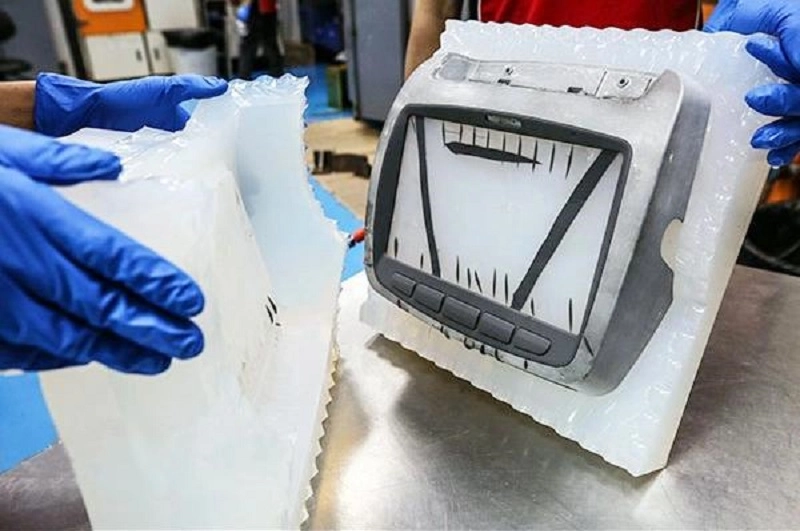
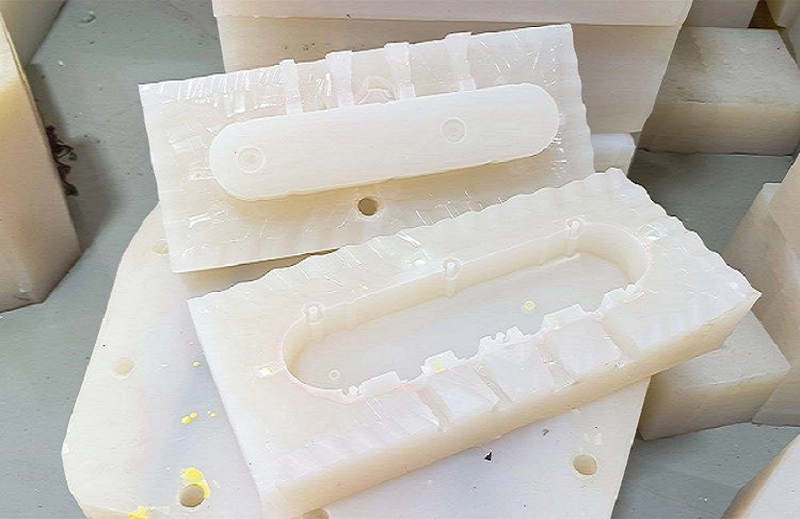
Aluminiumvakuumgjutning är en metod som används för att tillverka prototyper och småskaliga delar. Först skapas en silikonform baserad på en masterform. Formen placeras sedan i en vakuumkammare, i vilken flytande material sprutas in. Vakuumet drar materialet in i varje detalj, vilket resulterar i en färdig del fri från både bubblor och hålrum, och som kan exakt reproducera fina egenskaper.
Vakuummiljön är den viktigaste skillnaden mellan denna process och traditionella gjutningsmetoder. Gravitationsgjutning förlitar sig på gravitationen för att fylla formen; tryckgjutning tvingar material in i formen under tryck; medan vakuumgjutning avlägsnar instängd luft som hindrar materialflödet. Som ett resultat ger denna process finare detaljer, jämnare ytor och mer enhetliga delar.
Snabbprototypframställning av aluminium använder ofta denna metod eftersom den överbryggar klyftan mellan en enda 3D-printad del och massproduktion. Ledtiden är kort. Kostnaden är måttlig. Resultatet är repeterbart.
Fördelar med vakuumgjutning av aluminium för prototyper
- Lägre verktygsinvestering
Silikonformar kostar betydligt mindre än formsprutningsformar av stål eller pressgjutningsformar. En stålform kan kosta så mycket som tiotusentals dollar, medan en silikonform bara kostar några tusen dollar.
För företag som testar produktkoncept minskar detta den ekonomiska risken. Om designändringar behövs är kostnaden för att byta ut formen minimal; om produkttestningen misslyckas leder denna investering inte till någon förlust. Detta möjliggör flexibilitet under de tidiga utvecklingsstadierna.
- Snabbare utvecklingscykler
Jämfört med hårda formar är ledtiderna kortare. Formarna kan färdigställas inom några dagar, vilket gör att gjutningen kan påbörjas omedelbart. Designvalidering sker flera veckor tidigare än vid användning av produktionsformar.
Ingenjörer kan testa flera designiterationer. Processen från koncept till marknad accelereras. Varje iteration ger feedback från verkligheten innan den slutliga formen tillverkas.
- Utmärkt återgivning av komplexa detaljer
Aluminiumvakuumgjutning gör att materialet kan fylla ut fina texturer, små detaljer och snäva hörn. Det ger en högblank yta och utmärkt återgivning av fina detaljer.
Aluminiumvakuumgjutning är lämplig för produktmodeller, funktionella prototyper och kunddemonstrationsprover. De färdiga produkterna har ett utsökt utseende och en känsla som liknar massproducerade artiklar. Noggrant polerade prototyper lämnar ett tydligt annorlunda intryck på betraktaren.
- Kostnadseffektivt för små kvantiteter
Ett typiskt produktionsintervall är 5 till 100 stycken. Dessa är ofta prototypbatcher eller förproduktionsprover.
För denna volym är vakuumgjutning av aluminium mer kostnadseffektivt än CNC-bearbetning. Medan bearbetningen är snabb för enskilda delar minskar effektiviteten vid produktion av flera delar. Varje arbetsstycke kräver separat uppställnings- och cykeltid, medan gjutning möjliggör parallell produktion.
Jämfört med formsprutning erbjuder vakuumgjutning av aluminium större flexibilitet i de tidiga produktionsskedena. Det finns inga långa ledtider, inget behov av dyra stålformar och inga krav på minsta orderkvantitet.
Begränsningar av vakuumgjutning av aluminium
- Begränsad mögellivslängd
Silikonformar slits ut snabbare. Delens komplexitet, gjutmaterialet och svårigheten att urforma påverkar alla formens livslängd.
Vanligtvis kan varje form producera mellan tjugo och femtio delar. För delar med enkla former kan vissa formar nå upp till hundra delar. Över denna kvantitet börjar noggrannheten minska. Vid denna tidpunkt måste formen bytas ut.
- Skillnader i materialegenskaper
Vakuumgjutningsmaterial är inte alltid identiska med smidd aluminium av produktionskvalitet. Även om deras mekaniska egenskaper är likartade är de inte exakt desamma. Hållfasthet och utmattningsbeständighet är lägre. Faktisk prestanda beror på materialvalet.
Designvalidering är lämplig för montering, funktion och utseende. Högbelastade applikationer kan kräva maskinbearbetade eller smidda delar. Gjutmaterial är lämpliga för validering, inte för slutlig massproduktion.
- Dimensionella och geometriska begränsningar
Stora delar kräver specialutrustning. Vakuumkammaren begränsar formens storlek. Extremt tunna väggtjocklekar eller komplexa interna passager utgör utmaningar. Materialet måste strömma in i formhålan innan härdningen börjar. Större delar kräver längre flödessträckor, vilket ökar risken för ofullständig fyllning.
Gjutning av aluminiuminvesteringar
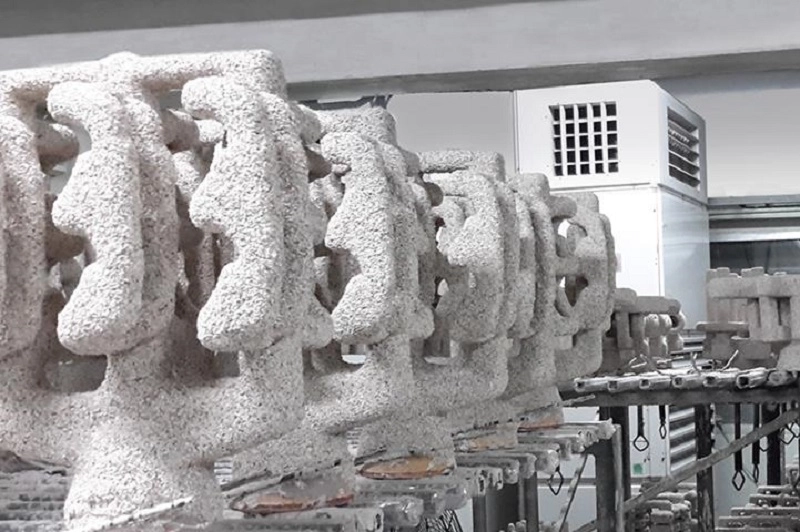
Denna process börjar med ett vaxmönster. Keramisk uppslamning appliceras på vaxmönstret. Vaxmönstret smälts bort och lämnar ett ihåligt skal. Smält aluminium hälls i skalet. Skalet spricker och faller av, och delen tas ut ur formen.
Förlustvaxgjutning väljs när en dels form är för komplex för att uppnås genom bearbetning. Exempel inkluderar interna passager, böjda ytor och tunnväggiga strukturer. Bearbetning kräver flera uppställningar och specialiserade skärverktyg, medan gjutning möjliggör formning i ett steg.
Fördel
Det möjliggör inte bara produktion av komplexa former, utan minskar också bearbetningskraven – eftersom delarnas dimensioner redan är nära de slutliga dimensionerna. Delar med nästan slutgiltig form tillverkas med samma legeringar som de som används i massproduktion, och deras mekaniska egenskaper är jämförbara med smidda materials.
Ansökan
Industriella komponenter såsom pumphus och ventilhus; bildelar såsom turboaggregatimpeller och bärarmar; och flyg- och rymdkomponenter såsom bärlager och motorhårdvara.
Investeringsgjutning intar en medelväg inom snabb prototyptillverkning av aluminium. Det kostar mer än vakuumgjutning av aluminium men mindre än pressgjutningsverktyg . Det hanterar högre temperaturer och större delar. Det är bryggan från prototyp till lågvolymproduktion.
Gjutning av aluminium för produktionsövergång
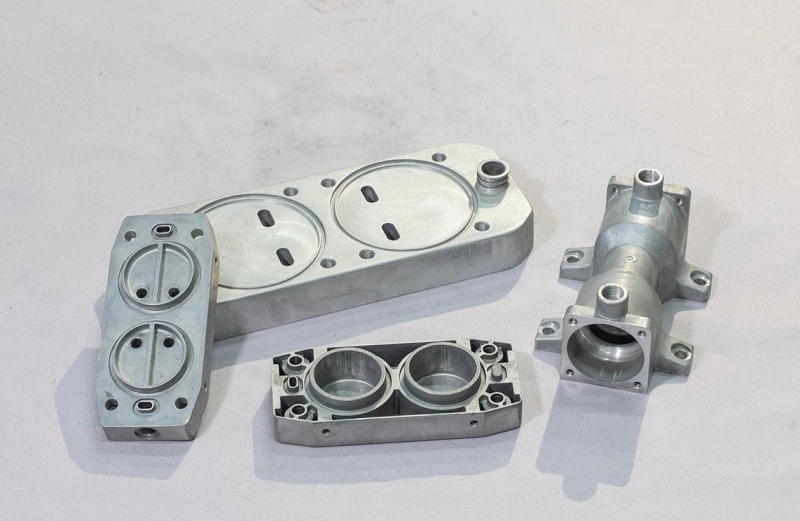
Pressgjutning är tillverkning i hög volym. Smält aluminium sprutas in i en stålform under tryck. Formen vattenkyles. Cykeltiderna är sekunder. Processen är effektiv.
Tidiga prototyper använder sällan pressgjutning. Verktygskostnaden är för hög. Stålformar kostar tiotusentals till hundratusentals kronor. Ledtiden är veckor till månader. Verktygsbyten är dyra och långsamma.
Investeringen blir lönsam vid högre volymer. Brytpunkten varierar. Vanligtvis över fem till tio tusen delar per år. Under det berättigar inte kostnaden per del verktygsvalet.
Fördelar
Låg enhetskostnad. Utmärkt repeterbarhet. Höga produktionshastigheter. Jämn kvalitet. Dimensionsstabilitet. Minimal efterbehandling.
För snabb prototypframställning av aluminium hoppas man vanligtvis över pressgjutning. Prototypen tillverkas med maskinbearbetning, vakuumgjutning eller investeringsgjutning. Produktionsprocessen utformas separat. Övergången sker efter att designen har frysts. Högvolymsverktygen tillverkas först när produkten är redo för marknaden. Det är den praktiska vägen. Prototypa först. Producera sedan.
Aluminium snabbprototypning jämfört med andra material
Materialvalet formar prototypen. Välj fel material, och testresultaten blir missvisande. Välj rätt material, och valideringen blir tillförlitlig.
| Material | Fördelar | Begränsningar | Bästa användningen |
| Aluminium | Lätt, tillräckligt stark för funktionstestning, maskinbearbetbar och gjutbar, accepterar värmebehandling och ytbehandlingar | Högre materialkostnad än plast; kräver skicklig installation för bearbetning eller vakuumgjutning av aluminium | Konstruktionsprototyper som kräver mekanisk testning, termisk cykling eller strukturell validering |
| Rostfritt stål | Mycket hållbar, hög hållfasthet, korrosionsbeständighet | Svårare att bearbeta, tyngre, långsammare cykeltider | Tunga applikationer – verktyg, fästen, komponenter med hög belastning |
| Plast (ABS, PC, nylon) | Låg kostnad, snabb produktion, enkel att bearbeta eller trycka | Begränsad styrka och styvhet, dålig termisk prestanda | Utseendemodeller, ergonomiska studier, prototyper med låg belastning |
| Kolfiberkompositer | Utmärkt styvhet/vikt-förhållande, hög hållfasthet | Dyr bearbetning, begränsad till enkla former, långa ledtider | Prestandatillämpningar – flyg- och rymdteknik, sportutrustning, strukturella demonstrationsutrustningar |
Om NOBLE: Din kompletta partner för snabbprototyptillverkning av aluminium
NOBLE erbjuder heltäckande lösningar för snabb prototyptillverkning av aluminium, med produktdesign och teknisk support som högsta prioritet.
Denna integrerade metod effektiviserar utvecklingsprocessen, minskar kommunikationskostnader och förkortar tiden till marknaden. En enda leverantör täcker hela leveranskedjan.
Omfattande tillverkningskapacitet
Vi utför prototypframställning av enskilda funktioner, producerar små serier av precisionskomponenter och levererar färdigmonterade produkter. Vårt team väljer den lämpligaste tillverkningsprocessen för varje projekt och hittar en balans mellan prestandamål, kvalitetskrav och kostnadsbegränsningar.
För snabb prototyptillverkning av aluminium är CNC-bearbetning den primära metoden. För produkter med komplexa geometrier och flera delar kan vakuumgjutning av aluminium användas. Det specifika valet beror på deltyp och produktionsvolym.
Certifierade kvalitetsledningssystem
NOBLE arbetar enligt internationellt erkända kvalitetsledningsstandarder, inklusive:
- ISO 9001: 2015 certifiering — säkerställa konsekvent kvalitetsledning, processkontroll och kontinuerlig förbättring i hela vår verksamhet.
- ISO 13485: 2016 certifiering — visar vår förmåga att uppfylla de strikta kvalitets- och myndighetskrav som är förknippade med tillverkning av medicintekniska produkter.
Dessa certifieringar återspeglar vårt engagemang för att upprätthålla rigorösa kvalitetskontroller genom design, produktion, inspektion och leverans.
Vanliga frågor om snabbprototypframställning av aluminium
1. Vad är snabb prototypframställning av aluminium?
Snabb tillverkning av funktionella metalldelar. Maskinbearbetning av snitt från ett massivt ämne. Gjutning fyller formar med smält metall. Båda använder äkta aluminium. Prototypen beter sig som produktionsdelen. Testningen är giltig.
2. Är CNC-bearbetning den bästa metoden för aluminiumprototyper?
För låga volymer – en till tio detaljer – är CNC ofta förstahandsvalet. Ingen verktygskostnad. Snabb leveranstid. Verkliga legeringsegenskaper. För flera detaljer med komplex geometri blir gjutning – inklusive vakuumgjutning av aluminium – konkurrenskraftig. Metoden beror på detaljen och kvantiteten.
3. Hur lång tid tar tillverkning av aluminiumprototyper?
Enkla delar levereras på några dagar. Komplexa delar tar veckor. Maskinbearbetning går snabbare för enskilda delar. Gjutning går snabbare för flera kopior från en form. Efterbehandling ökar tiden. Anodisering, målning eller polering förlänger ledtiden med några dagar.
4. Kan aluminiumprototyper anodiseras?
Ja. Anodisering ökar ytans hårdhet. Det ger ökad korrosionsbeständighet. Det ger ett färdigt utseende. Klara eller färgade ytbehandlingar finns tillgängliga. Processen är standard på legeringar 6061 och 7075. Prototyper kan matcha produktionsestetiken.
5. Vilken aluminiumlegering är bäst för prototyper?
6061 är en legering för allmänt bruk. God hållfasthet. God bearbetbarhet. God korrosionsbeständighet. Tillgänglig överallt.
7075 är starkare – används för flyg- och rymdindustrin och högbelastade delar. Svårare att bearbeta. Dyrare.
2024 har högre utmattningsbeständighet. Används för flygplanskonstruktioner. Lägre korrosionsbeständighet. Kräver skyddande beläggning.
Välj baserat på testkravet. Maskinbearbetbarheten är bäst med 6061. Hållfastheten är högst med 7075. Utmattningsprestanda gynnar 2024. För snabb prototyptillverkning av aluminium är 6061 standard. De andra är specialfall.







