
Vad är Met al Die Cett stick Produktion?
Metallgjutning är en metallgjutningsprocess. Kärnan är att injicera smält metall i en noggrant utformad metallform under högt tryck, och sedan kyla och stelna för att slutligen bilda en gjutform med förutbestämd form och storlek.
Pressgjutningsprocessen bygger huvudsakligen på tre kärnelement: pressgjutningsmaskiner, pressgjutningsformar och pressgjutningslegeringar. Det som kännetecknar metallgjutning är att fylla formen med högt tryck och hög hastighet, vilket gör att pressgjutning effektivt och i stora mängder kan producera metalldelar med komplexa strukturer, tunna väggar, exakta dimensioner och släta ytor.
Pressgjutningstekniken har sitt ursprung i början av 19-talet. År 1838 uppfann en amerikan vid namn Bruce den första manuella kolvpressgjutningsmaskinen för tryckning av blytyper.
I början av 20-talet främjade den framgångsrika tillämpningen av pressgjutning av aluminiumlegering utvecklingen av bilindustrin och markerade den verkliga början på modern pressgjutningsteknik.
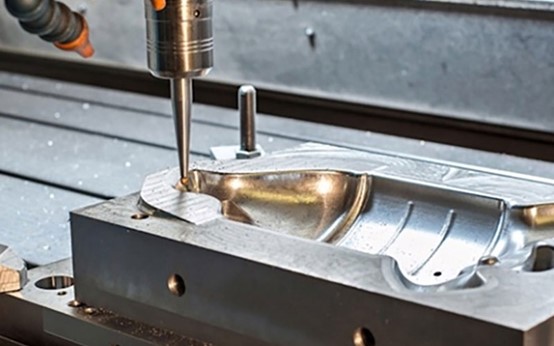
Hur fungerar tillverkning av metallgjutning?
Mögelberedning
Innan pressgjutning påbörjas måste formen installeras och förvärmas. Därefter bör hålrummet rengöras och ett formsläppmedel sprayas.
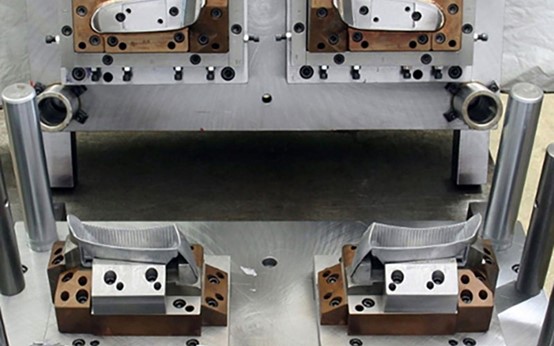
Formsläppmedel underlättar utstötningen av gjutgods och kan även kyla formarna. Efter att formen är förberedd driver pressgjutningsmaskinen den rörliga formen så att den sluter tätt mot den fasta formen och applicerar en enorm klämkraft för att förhindra att den smälta metallen spills ut.
Materialgjutning
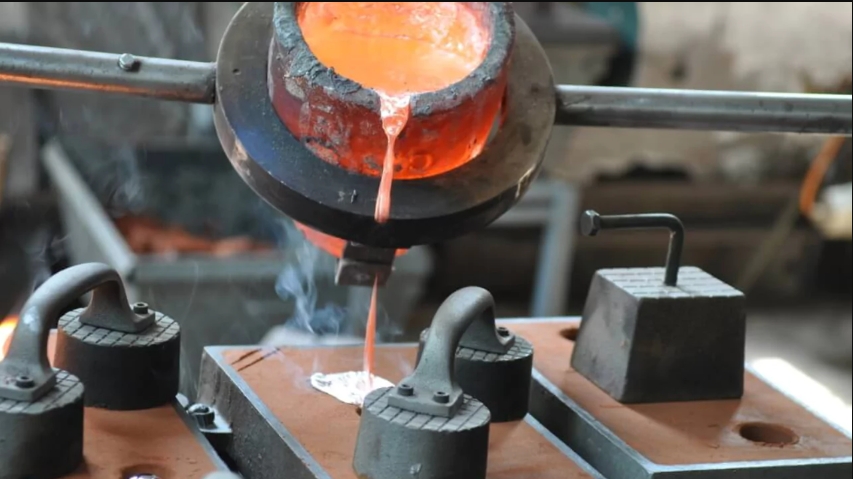
Efter att gjutformen har förberetts värms den specifika legeringen upp till smält tillstånd i ugnen, och sammansättningen hålls jämn. Använd sedan en mätsked för att ta ut den erforderliga mängden smält metall ur ugnen och häll den jämnt i den slutna insprutningshylsan, för att förbereda insprutningen.
Injektionsprocess
Stansen i pressgjutningsmaskinen rör sig med extremt hög hastighet och pressar omedelbart den smälta metallen i hylsan in i det förseglade formhålrummet. Den smälta metallen fyller hela hålrummet inom några hundradels sekunder, vilket säkerställer exakt reproduktion av tunna väggar och komplexa strukturer.
Kylning
Efter att den smälta metallen fyllt hålrummet retirerar inte stansen omedelbart utan fortsätter att bibehålla ett enormt tryck. Detta steg kallas hålltryck. Det tvingar metallen som kontraherar och stelnar att få ytterligare påfyllning, vilket minskar inre krymphåligheter och defekter och ökar gjutgodsets densitet.
Vräkning
Efter att formen har hållits under tryck under en tid och gjutgodset i princip har härdat, öppnar formens stängningsmekanism formen.
Utstötningsmekanismen inuti formen rör sig framåt under drivningen av utstötningscylindern, vilket smidigt trycker ut det formade gjutgodset ur formen och slutför urformningsprocessen.
Putsning
Gjutgods som utstöts genom pressgjutning har vanligtvis extra materialkanter, såsom öppningssystem och ventilationsspringor. Gjutgodset behöver få dessa materialkanter avskurna för hand eller med utrustning och genomgå nödvändig ytrengöring. Efter att ett gjutgods har rengjorts stängs formen och nästa pressgjutningscykel börjar.
Typer av metallmaterial som används vid tillverkning av metallgjutning
Aluminium
Aluminium är det mest använda pressgjutningsmaterialet . Aluminium är lätt i vikt och har god mekanisk hållfasthet, korrosionsbeständighet samt värme- och elektrisk ledningsförmåga.
Aluminiumlegering har god gjutningsflyt och är lämplig för att producera tunnväggiga delar med komplexa strukturer. Den används ofta inom fordons-, elektronik- och flygindustrin.
zink
Zinklegering är mycket enkel att pressgjuta och kan producera delar med extremt hög dimensionsnoggrannhet och extremt släta ytor.
Zinklegeringar har goda mekaniska egenskaper och kan genomgå olika elektropläteringsbehandlingar. Zinklegering används ofta för att tillverka hårdvarudelar, leksaksmodeller, badrumstillbehör och elektroniska höljen och andra produkter.
Magnesium
Magnesiumlegering är den lättaste bland praktiska metaller, med hög specifik hållfasthet och specifik styvhet, och den har utmärkta stötdämpande och elektromagnetiska avskärmningsegenskaper.
Magnesium används ofta i situationer där vikt är ett strikt krav, såsom höljen till bärbara datorer, kamerahus, rattar i bilar och flyg- och rymdkomponenter.
Koppar
De kopparlegeringar som huvudsakligen används i pressgjutning är mässing och brons. Koppar har utmärkt elektrisk ledningsförmåga, värmeledningsförmåga, slitstyrka och korrosionsbeständighet.
Koppar har en hög smältpunkt, vilket orsakar betydande slitage på formar och gör pressgjutning svårare och dyrare. Koppar används vanligtvis för att tillverka specialdelar som kräver hög hållfasthet och elektrisk ledningsförmåga, såsom ventiler, kugghjul och elektriska kontakter.

Typer av produktionsprocesser för metallgjutning
Gjutning av het kammare
Vid varmkammargjutning nedsänks injektionsmekanismen i smält metall, och metallen sprutas direkt in i formen genom injektionskammaren. Varmkammargjutningsmetoden är mycket effektiv och har en snabb cykelhastighet, vilket gör den lämplig för metaller med låg smältpunkt som zink, magnesium och bly.

Gjutning av kall kammare
Vid kallkammargjutning är injektionsmekanismen separerad från ugnen, och den smälta metallen måste injiceras i injektionskammaren manuellt eller mekaniskt.
Kallkammargjutning är lämplig för metaller med hög smältpunkt som aluminium och koppar. Även om kallkammargjutning är något mindre effektiv, kan den effektivt förhindra korrosion av utrustning och säkerställa produktkvaliteten.

Vakuumgjutning
Vakuumgjutning innebär att luften evakueras under gjutningsprocessen för att minska gasen i formhålan, vilket minimerar porositetsdefekter och förbättrar densitet och mekaniska egenskaper.
Vakuumgjutning används ofta för produkter med höga hållfasthetskrav, såsom bilkonstruktionsdelar och flygkomponenter.
Lågtrycksgjutning
Lågtrycksgjutning är en process där smält metall långsamt trycks från en degel in i en form med hjälp av lågtrycksgas, vilket säkerställer jämn metallfyllning och tät struktur.
Lågtrycksgjutning används ofta vid tillverkning av större aluminiumdelar som bilhjul och motorblock.

Gravity Die Casting
Gravitationsgjutning använder metallens egenvikt för att injicera smält metall i formen utan behov av extern injektion.
Gravitationsgjutning är en enkel process och lämplig för medelstora och små serieproduktioner, såsom pumphus, rördelar, mekaniska höljen etc.
Fördelar med tillverkning av metallgjutning
3-dimensionell noggrannhet
Metallgjutning kan uppnå högprecisionsprodukter med komplexa former i en enda formningsprocess, med små dimensionstoleranser och god repeterbarhet.
De delar som bearbetas med metallgjutning har en slät och fin yta som kan direktmålas, elektropläteras eller poleras, vilket avsevärt minskar efterföljande bearbetnings- och ytbehandlingsprocesser och kostnader.
Produktionseffektivitet
Pressgjutningsprocessen har en kort cykel, vilket möjliggör snabb injektion, kylning och urformning, och är särskilt lämplig för batch- och automatiserad produktion.
Jämfört med traditionella gjutnings- eller bearbetningsmetoder kan metallgjutning producera mer högkonsistenta delar inom samma tidsperiod, vilket avsevärt minskar kostnaden per styck.
Komplex formning
Metallgjutning kan forma delar med komplexa geometrier, tunnväggiga strukturer och fina egenskaper, såsom förstärkningsribbor, gängade hål och insatser, i en enda form, vilket undviker flera bearbetnings- eller monteringsprocedurer och uppnår tillverkning av produkter med hög integration och hög strukturell integritet.
Mekanisk styrka
Metallgjutning, på grund av högtrycksinsprutning, gör att metallen snabbt fyller formhåligheten och stelnar. Som ett resultat blir den inre strukturen hos pressgjutningarna tätare, med färre porer och krymphåligheter, och de har högre mekanisk hållfasthet, hårdhet och slitstyrka.
Efter behandling med vakuumgjutning eller halvfast pressgjutning kan delarnas prestanda närma sig smides.
Materialanvändning
Metallförlusten i tillverkningsprocessen för metallgjutning är extremt låg. Spjällsystemet och överfyllningsdelarna kan återanvändas i ugnen, och den totala materialutnyttjandegraden kan nå över 90 %.
Jämfört med traditionella gjutningsmetoder sparar metallgjutning inte bara råmaterial utan gynnar även miljöskydd och kostnadskontroll.
Nackdelar med tillverkning av metallgjutning
Hög mögelkostnad
Design- och tillverkningskostnaden för metallgjutformar är relativt hög, särskilt för formar med komplex struktur eller flera hålrum, som kräver precisionsbearbetning och högtemperaturbeständigt stål. Därför är den initiala investeringen stor.
För småskalig produktion eller projekt med frekventa designändringar är formkostnaden för metallgjutning svår att amortera och har dålig ekonomisk effektivitet.
Olämplig för metaller med hög smältpunkt
Temperaturgränsen för pressgjutningsmaskiner och formar gäller vanligtvis endast för metaller med medelhög och låg smältpunkt, såsom aluminium, zink, magnesium och koppar.
Material med hög smältpunkt som stål och järn kan inte formas genom pressgjutning, vilket till viss del begränsar tillämpningsområdet för denna process.
Hög underhållskostnad
Pressgjutningsmaskiner och deras stödsystem (såsom hydraulik, kylning och sprututrustning) är dyra och har höga underhållskrav. Om utrustningen inte fungerar under produktionen kan det orsaka skador på formar eller leda till produktionsstopp, vilket ökar underhålls- och driftskostnaderna för företag.
Utmaningar i produktionsprocessen för metallgjutning
Problem med porositet och krympning
Problem med porositet och krymphåligheter är de vanligaste utmaningarna vid pressgjutning. Om luften i formhåligheten vid hög hastighet inte släpps ut i tid kommer den att dras in i den smälta metallen och bilda porer. Samtidigt, när gjutgodsets tjocka väggar stelnar och kontraherar, kommer krymphåligheter att bildas om de inte fylls på med tillräckligt med smält metall.
Defekter i porer och krymphåligheter kan avsevärt minska delarnas mekaniska egenskaper och tätningsprestanda.
Komplex processparameterkontroll
I metallgjutningsprocessen måste många parametrar som injektionshastighet, tryck, temperatur och tid matchas exakt. Även den minsta avvikelse från någon parameter kan leda till defekta produkter.
Till exempel kan otillräckligt tryck leda till ofullständig fyllning, medan för hög hastighet intensifierar medryckningen, vilket ställer extremt höga krav på processkontroll.
Deformationskontroll
Även om pressgjutningar har hög precision är krympningen av gjutgodset efter urformning och deformationen orsakad av frigörande av kvarvarande spänningar fortfarande problem som måste kontrolleras strikt.
Dimensionsfaktorer kan påverka delarnas dimensionsstabilitet och monteringsnoggrannhet, vilket ökar kostnaden för efterföljande bearbetning eller korrigering.
Tillämpningar av metallgjutning
Bilindustrin
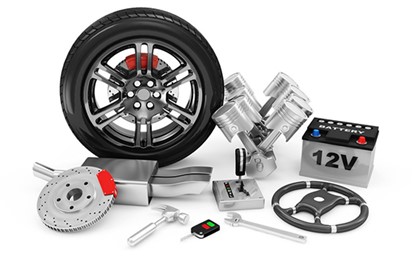
Bilindustrin är den största tillämpningsmarknaden för pressgjutgods. Metallgjutning kan användas för att tillverka motorblock, växellådor, kopplingshöljen, styrväxelaggregat, hjul samt olika fästen och strukturella komponenter.
Pressgjutning kan ge höghållfasta och lätta delar som uppfyller bilars krav på säkerhet och bränsleekonomi.
Elektroniska produkter
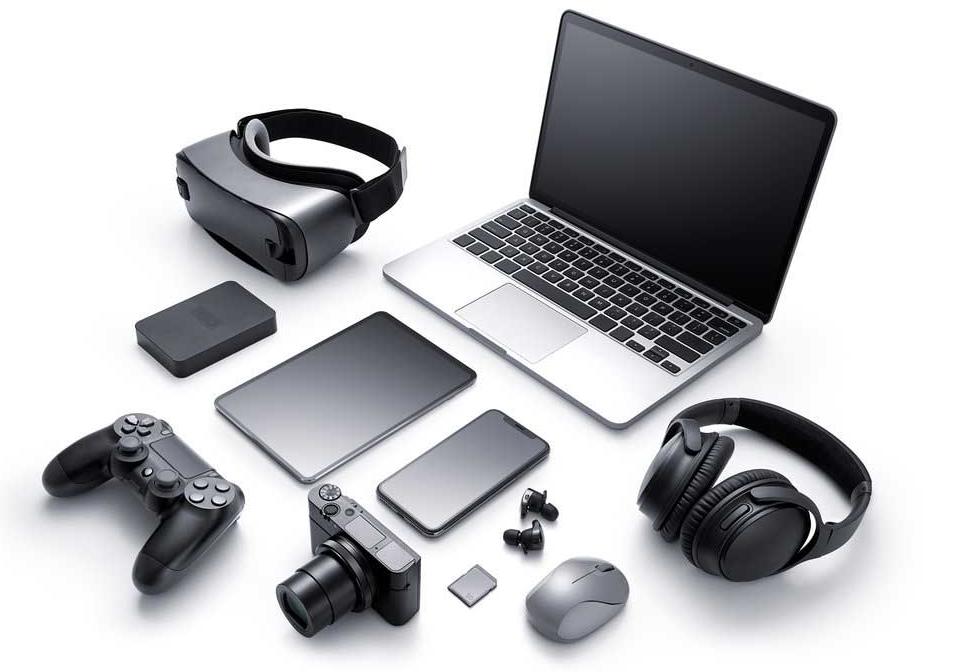
Metallgjutning kan användas för att tillverka elektroniska produkter, såsom mittramar till smartphones, skal till bärbara datorer, kylflänsar, kontakter etc.
Pressgjutna material ger elektroniska produkter utmärkt elektromagnetisk avskärmning, strukturell styrka och värmeavledningsprestanda, samtidigt som de uppnår ett utsökt utseende och en tunn och lätt design.
Hushållsapparater
Kärnkomponenterna i många hushållsapparater tillverkas med pressgjutningsteknik, såsom kompressorhöljet till kylskåp, bladen till luftkonditioneringsapparater, skalen till elverktyg, ventilhusen till kranar, dörrlås och diverse köksredskap.
Fördelarna med metallgjutning ligger i dess hållbarhet, höga produktionseffektivitet och goda ytbehandlingseffekt.
Aerospace
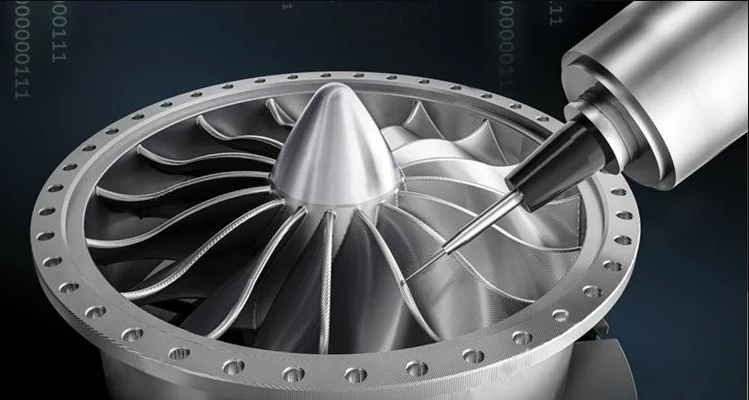
Flygindustrin har extremt höga krav på komponenternas prestanda. Pressgjutning används för att tillverka flygmotordelar, missilkabiner, radarkomponenter och skal till militär kommunikationsutrustning etc.
Metallgjutning använder vanligtvis högpresterande aluminiumlegeringar och magnesiumlegeringar för att uppfylla kraven på lättvikt och hög hållfasthet.
ÄDEL's produktionstjänst för metallgjutning
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning, från prototypdesign till tillverkning, med enorma tillverkningsresurser, lämplig teknik, effektiviserad process, expertvägledning och en perfekt kvalitetsinspektionsprocess för att förverkliga dina idéer.
Vi erbjuder högprecisions- och långlivade pressgjutningstjänster till konkurrenskraftiga priser. Vi kombinerar banbrytande teknik för pressgjutning med avancerad produktionsutrustning. Våra expertingenjörer är dedikerade till att minska cykeltiderna med upp till 50%+, med snabb leveranstid och leveranstid på några minuter. Få en offert och få din pressgjutningsform inom några dagar.
- ISO 9001 & ISO13485 certifierad fabrik
- 10+ år av tillverkning av pressgjutningsformar
- Avancerad utrustning och konkurrenskraftigt pris
- Få en omedelbar offert för tillverkning av pressgjutningsformar
- Professionell och gratis DFM-rapport
- Teknisk support dygnet runt
- Ledtid så snabb som 3 dagar
Vanliga frågor om Matrisgjutning
Vad är skillnaden mellan varmkammar- och kallkammargjutning?
Varmkammargjutning är lämplig för metaller med låg smältpunkt som zink och magnesium, medan kallkammargjutning används för metaller med högre smältpunkt som aluminium och koppar.
Kan pressgjutna delar bearbetas eller ytbehandlas?
Ja. Gjutna delar kan genomgå sekundära processer som CNC-bearbetning, anodisering, pulverlackering och elektroplätering för att uppnå snävare toleranser eller förbättrad estetik och korrosionsbeständighet.
Är metallgjutning lämplig för Lågvolymproduktion?
Traditionellt sett är pressgjutning mer ekonomiskt för stora serier. Men med moderna snabbverktyg och prototypframställningstekniker är det nu möjligt att producera små serier effektivt, särskilt för produkttestning eller delar i begränsad upplaga.
Vilka faktorer bör beaktas vid design av en pressgjuten del?
Konstruktörer bör ta hänsyn till väggtjocklek, dragvinklar, portens position och kyllayout för att säkerställa smidig fyllning och enkel utstötning. Korrekt design hjälper till att minska defekter och förlänga formens livslängd.
Hur mycket kostar metallgjutning?
Kostnaden beror på faktorer som formens komplexitet, produktionsvolym, delstorlek och materialtyp.







