
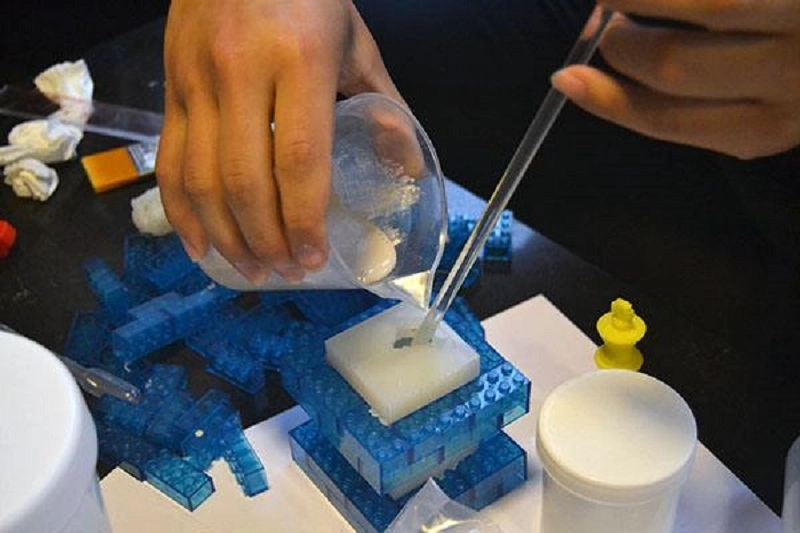
Silikonvakuumgjutning är en vanlig modern process som är lämplig för snabb prototypframställning och småskalig produktion. Delarna urgjutas snabbt, får utmärkt ytfinish och materialegenskaperna överensstämmer med silikon av massproduktionskvalitet.
Defekter är dock oundvikliga – såsom luftbubblor, ofullständig fyllning, ytfel och skevhet. Denna process är relativt känslig; även små förändringar i material, formar eller vakuumnivåer kan orsaka allvarliga problem.
Vanliga defekter i Silikon vakuumgjutning
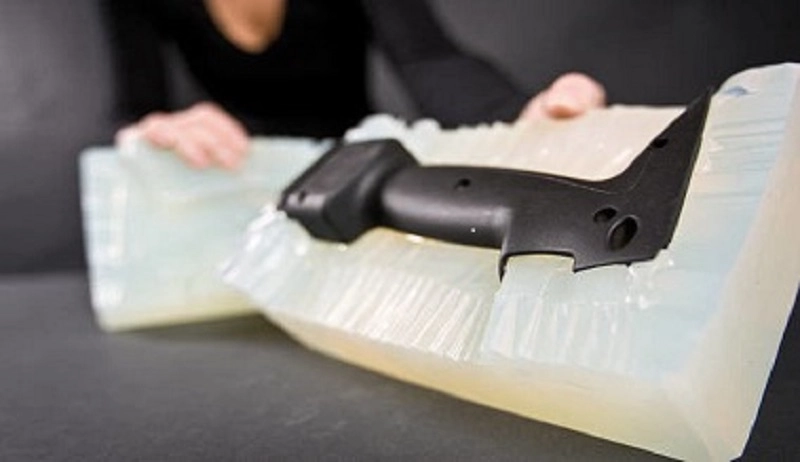
Har du någonsin stött på defekter vid vakuumgjutning av silikon? Exempel inkluderar bubblor, ytjämnheter och flammighet. Var och en av dessa defekter kan påverka utseende, dimensioner, mekaniska egenskaper eller produktionseffektivitet. Att förstå dessa defekter är det första steget mot att eliminera dem.
Luftbubblor (hålrum)
Instängd luft bildar hålrum. Interna porer försvagar detaljens hållfasthet, medan ytpor försämrar ytfinishen. Det finns flera orsaker – otillräcklig avgasning, otillräcklig vakuumhålltid och felaktig design av formens ventilationskanaler.
Förebyggande åtgärder inkluderar korrekt avgasning. Hartset måste få vila under en tillräcklig tid under vakuum. Formen måste vara utrustad med ventilationskanaler för att tillåta luft att släppas ut under hartsfyllningsprocessen. Vakuumnivån måste uppfylla materialets krav.
Korta skott
När du öppnar formen upptäcker du att den inte har fyllts, delen är ofullständig och detaljåtergivningen är dålig. Orsaken är enkel. Det kan bero på för hög hartsviskositet eller otillräcklig materialinjektion. Alternativt kan blandningen ha börjat härda innan hålrummet var helt fyllt.
Att åtgärda ofullständig fyllning kräver processjusteringar. Öka materialvolymen. Minska hartsviskositeten genom förvärmning. Förkorta tidsintervallet mellan blandning och injektion.
Blixt
Ett tunt lager harts sipprar ut längs delningslinjen. Delens kanter är ojämna och det finns för mycket glöd. Mögelslitage kan orsaka läckage. Feljustering kan leda till att hartset överflödar. För högt injektionstryck kan tvinga hartset att rinna över.
Blinkande form är ett symptom – din form behöver underhåll. Uppriktningen måste kontrolleras. Injektionstrycket måste anpassas till materialet och geometrin.
skevhet
Delar deformeras efter urformning. Stora, tunna sektioner är mest sårbara. Platta komponenter böjs. Långa delar böjs. Orsaken är olika härdnings- eller kylspänningar. En sektion härdar snabbare än en annan. Intern spänning drar delen ur form.
Förebyggande åtgärder fokuserar på jämn härdning. Justera ugnstemperaturen. Säkerställ jämn värmefördelning. Modifiera detaljens geometri för att minska övergångar från tjockt till tunt material.
Ytdefekter
Repor. Gropar. Ojämna fläckar. Ytan är inte slät. Huvudmönstret kan ha defekter. Formytan kan vara skadad. Själva hartset kan bilda en ojämn yta.
Lösningen är kvalitetskontroll i varje steg. Inspektera huvudmönstret. Skydda formytan. Kontrollera hartsförhållandena.
Dimensionell felaktighet
Delarna ligger utanför toleransen. Hålen är inte i linje. Gränssnitten passar inte ihop. Tre faktorer orsakar problemet. Krympning av silikonformen. Krympning av hartset. Temperaturförändringar under härdning.
Kompensation kräver empiriska data. Mät krympningen i formen och hartset. Justera huvudmönstrets dimensioner därefter. Kontrollera härdningstemperaturen.
Ofullständig botemedel
Delarna förblir mjuka. De är klibbiga. De saknar mekanisk styrka. Orsaken är enkel: hartset tvärband inte helt. Fel blandningsförhållande. Otillräcklig blandning. Dåliga härdningsförhållanden. Kontaminering från formsläppmedel.
Lösningen är processdisciplin. Kontrollera hartsblandningen. Förläng blandningstiden. Bibehåll ugnstemperaturen. Rengör formen mellan cyklerna.
Färgvariation
Delar från samma sats ser olika ut. En är ljus. En är mörk. Pigmentblandningen är inkonsekvent. Hartssatserna varierar. Härdningsförhållandena förändrar färgen.
Standardisering fungerar. Använd förvägda pigmentförpackningar. Kalibrera blandningsutrustningen. Kontrollera härdningscykeln.
Dessa åtta defekter täcker de flesta problem inom silikonvakuumgjutning. Var och en har en orsak. Var och en har en lösning. Nästa avsnitt visar hur man implementerar dessa lösningar.
Orsaker till vakuumgjutningsfel
Defekter är bara symptom; de verkliga orsakerna ligger på en djupare nivå. Om bara de ytliga problemen åtgärdas kommer problemet att dyka upp igen; endast genom att identifiera grundorsaken kan problemet lösas helt. Följande fem kategorier täcker de flesta orsakerna till fel vid silikonvakuumgjutning.
Materiella frågor
Harts är nyckeln till hela processen. Harts av dålig kvalitet leder till undermåliga delar.
Utgånget harts har förlorat sin reaktivitet, vilket leder till ofullständig härdning och gör delarna mjuka.
Felaktiga blandningsförhållanden kan orsaka en stökiometrisk obalans. För mycket bas gör delarna klibbiga; för mycket härdningsmedel gör dem spröda.
Fuktföroreningar härrör från en fuktig lagringsmiljö. Vatten reagerar med hartset och producerar bubblor som försämrar de mekaniska egenskaperna.
Dåliga lagringsförhållanden – höga temperaturer, ljusexponering och luft – kan försämra materialets egenskaper redan innan det går in i formen.
Materialinkompatibilitet kan leda till delaminering eller bindningsfel mellan lager eller inlägg.
Det första steget är att inspektera materialet. Om hartset är av dålig kvalitet hjälper inget annat.
Problem med formkonstruktion
Formen bestämmer delens form. Felaktig design kommer oundvikligen att resultera i dålig delkvalitet.
Portens placering avgör flödet av smält material. En felaktig portplacering kan orsaka turbulens. Turbulens fångar luft, vilket leder till bildandet av luftfickor.
Otillräcklig ventilation förhindrar att luft läcker ut. Tryckluft som inte kan läcka ut orsakar blåshål i delen.
Felaktig utformning av delninglinjen kan resultera i att delen spricker eller rivs sönder under urgjutning.
En dålig gjutformsdesign kan förhindra att hartset flyter jämnt, vilket leder till otillräcklig fyllning och följaktligen skevhet i delen.
En form är ett produktionsverktyg, och dess design måste uppfylla processkraven.
Processparameterfel
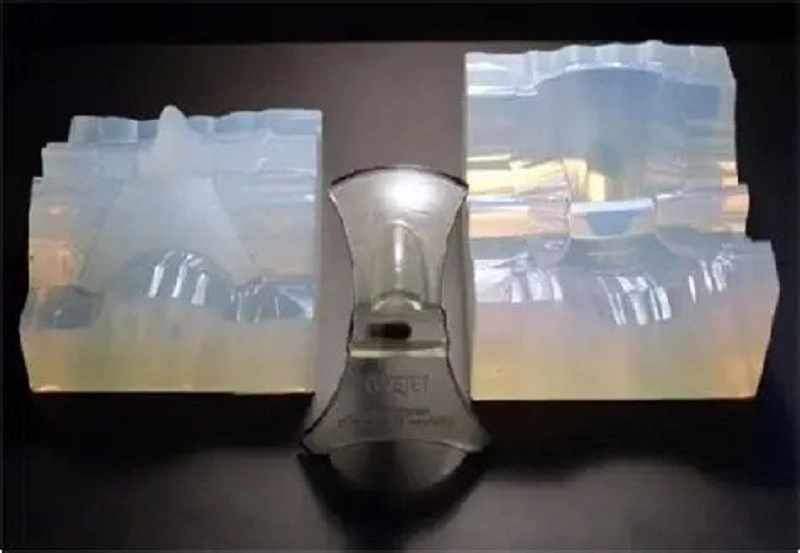
Maskinen fungerar strikt enligt instruktionerna; felaktiga inställningar leder till felaktiga resultat.
Är vakuumet för lågt? Luft som är instängd i hartset kommer att bilda bubblor.
Är hällhastigheten för hög? Turbulensen fångar luft. Hällhastigheten är för långsam. Hartset härdar innan formen fylls.
Om härdningstemperaturen är för låg blir reaktionen ofullständig; om den är för hög kommer den att orsaka att delen bränns.
Om härdningstiden är för kort kommer detaljen inte att härda tillräckligt; om den är för lång kommer formen att brytas ner.
Om detaljen tas ur formen för tidigt kommer den att spricka; om den tas för sent kommer den att fastna i formen.
Varje parameter har ett optimalt intervall. Så länge den håller sig inom detta intervall kommer detaljkvaliteten att vara tillfredsställande; när den överskrider detta intervall kommer defekter att uppstå.
Operatörsfel
Silikonvakuumgjutningsprocessen kan automatiseras, men operatören är fortfarande mycket viktig.
Om manuella operationer inte är konsekventa startar maskinen från ett annat tillstånd varje gång. Som ett resultat kommer de slutliga delarna inte att vara konsekventa.
Om hartset inte mäts noggrant blir blandningsförhållandet felaktigt och härdningsresultatet blir inte som förväntat.
Om hartset inte blandas ordentligt kommer en del oblandat harts att finnas kvar på botten av behållaren. Detta oblandade harts kommer sedan att rinna in i formen och detaljen kommer inte att härda ordentligt.
Vanliga hanteringsmisstag inkluderar kontaminering från hudoljor, användning av för mycket formsläppmedel och att oavsiktligt tappa verktyg.
Det bästa sättet att undvika dessa problem är genom korrekt utbildning, standardiserade arbetssätt och noggrann övervakning.
Mögel slitage
Silikonformar är förbrukningsbara. Varje gjutningscykel orsakar visst slitage.
Det första tecknet är en blixt. Delningslinjen börjar slitas och harts börjar läcka från formen. Sedan uppstår dimensionsförändringar. Formen blir mjukare och börjar töjas. Kritiska dimensioner börjar förändras.
Allt eftersom formytan slits blir detaljens yta grövre och fina detaljer förloras gradvis. Konsistensen på detaljen minskar också. De första delarna är vanligtvis bra, men de sista kan bli skrot.
För att undvika dessa problem, följ upp formens livslängd och byt ut den vid rätt tidpunkt. Använd den inte längre än att den har använts.
Dessa fem kategorier täcker de huvudsakliga orsakerna till defekter i silikonvakuumgjutning. Genom att hitta och lösa dessa problem på ett systematiskt sätt kan defektfrekvensen minskas, utbytet förbättras och produktionen kan löpa smidigare.
Hur man förhindrar defekter i silikonvakuumgjutning
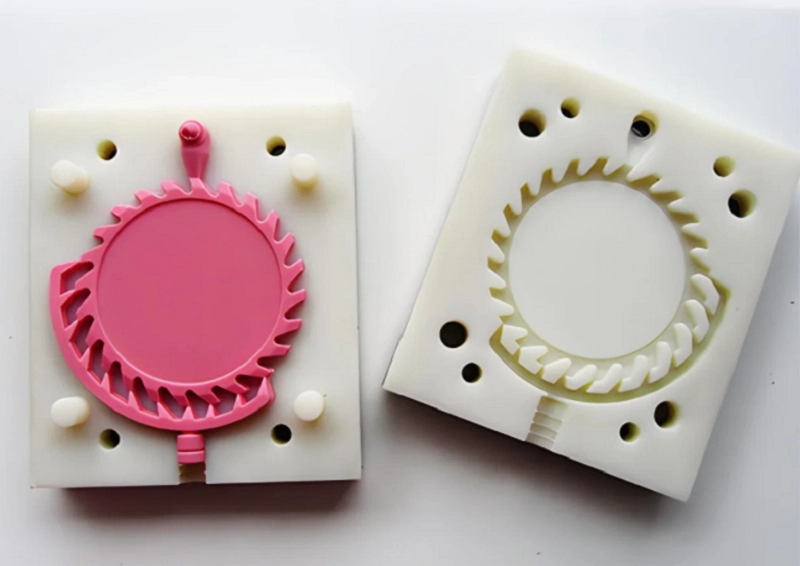
Förebyggande åtgärder kostar mycket mindre än omarbetning. Genom att lösa grundorsakerna till defekter på ett systematiskt sätt kan utbytet förbättras. Följande nio områden täcker praktiska metoder som har visat sig effektiva vid vakuumgjutning av silikon.
Förbättra kvaliteten på mastermönstret
Mastermönstret definierar allt. Dess ytfinish blir ytfinishen på den slutliga detaljen, och dess måttnoggrannhet avgör de slutliga toleranserna. Ett dåligt mastermönster leder alltid till dåliga detaljer.
Avsluta huvudmönstret noggrant. Slipa och polera ytan för att ta bort alla repor.
Rengör huvudmönstret noggrant. Damm och fingeravtryck kan överföras till silikonformen, och formen kommer att överföra dessa defekter till varje gjuten del.
Kontrollera måttnoggrannheten. Mät kritiska funktioner och bekräfta att huvudmönstret uppfyller designkraven. Detta är den första kvalitetskontrollen i produktionsprocessen. Ignorera den inte.
Optimera Mögeldesign
Formen är grunden för hela processen. En väl utformad form gör produktionen smidigare, medan en dålig design leder till upprepade defekter.
Placera grindarna på rätt platser så att hartset flyter smidigt och undviker turbulens som kan skapa bubblor.
Sätt in tillräckligt med ventiler. Luften måste kunna släppas ut smidigt när hartset fyller formen. Dålig ventilation eller blockerade ventiler kommer att fånga luft, vilket orsakar tomrum och luftbubblor.
Utforma delningslinjen noggrant. En dålig placering av delningslinjen kan orsaka avskavning och försvåra urgjutning.
En bra formkonstruktion följer hartsets naturliga flöde istället för att tvinga det mot flödet.
Förbered hartset korrekt
Hartsberedning är det viktigaste steget för att säkerställa konsekventa produktionsresultat.
Använd en våg för noggrann mätning. Följ noggrant rätt blandningsförhållande.
Blanda noggrant. Skrapa sidorna och botten av behållaren för att säkerställa att allt material är jämnt blandat. Dålig blandning kan göra att vissa områden förblir ohärdade.
Utför vakuumavgasning. Håll hartset under vakuum tillräckligt länge för att avlägsna upplöst luft. Det räcker inte att ta bort bubblor på ytan. Luftbubblor inuti hartset måste också tas bort.
Hantera materialen varsamt. Kontaminering från olja, fukt eller gammalt harts kan skada hela satsen.
Kontrollvakuumförhållanden
Vakuum används inte bara för avgasning utan också för att hjälpa hartset att fylla formen.
Ställ in rätt vakuumnivå. Om vakuumet är för lågt kommer luft att förbli instängd. Om det är för högt kan hartset koka och skapa nya defekter.
Kontrollera vakuumtiden. Hartset ska förbli under vakuum under både avgasning och gjutning. Formen måste vara helt evakuerad innan hartset kommer in.
Bibehåll lämpliga härdningsförhållanden
Härdning omvandlar flytande harts till fasta delar. Om förhållandena inte kontrolleras ordentligt kan delarna inte härda helt eller deformeras.
Kontrollera ugnstemperaturen. En temperaturskillnad på bara några få grader kan ändra härdningshastigheten. Ojämn temperatur inuti ugnen kan orsaka inkonsekvent detaljprestanda.
Ställ in rätt härdningstid. Underhärdade delar blir mjuka och svaga, medan överhärdade delar kan bli spröda.
Övervaka miljöförhållandena. Fuktighet och luftflöde kan påverka härdningsresultatet.
Hantera silikonformar försiktigt
Silikonformar är relativt ömtåliga. Felaktig användning påskyndar formens slitage.
Ta försiktigt ur formen. Tvinga inte ut delen. Använd lufttryck eller dra försiktigt bort delen från formen.
Undvik att använda slipande verktyg för att rengöra formen. Hårda rengöringsmetoder kan skada formhålighetens yta.
Förvara formar plant och rent. Skydda dem från ljus, höga temperaturer och tryck.
Inspektera formar regelbundet. Kontrollera om det finns revor, slitna delningslinjer och ytåldrande. Byt ut formen innan den börjar producera defekta delar.
Designdelar för tillverkningsbarhet
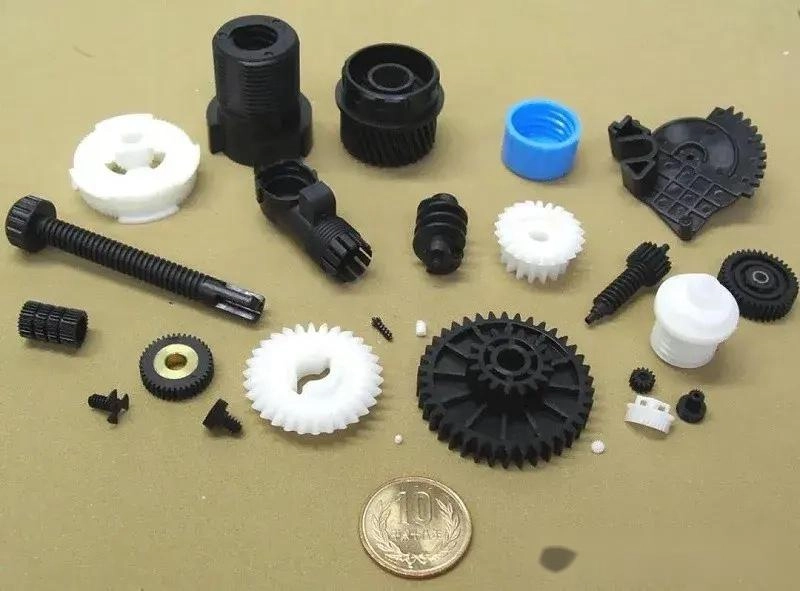
Bibehåll en jämn väggtjocklek. Tjocka sektioner kan krympa ojämnt, medan tunna sektioner kanske inte fylls ordentligt.
Minska underskärningar. Djupa underskärningar ökar belastningen på formen under urgjutning och kan orsaka skador.
Lägg till rundade hörn. Vassa hörn skapar spänningspunkter och kan fånga luft.
Förbättra flödesvägarna. Hartset måste nå varje detalj i kaviteten. Konstruktionen bör inte blockera hartsflödet.
Standardisera driftsprocedurer
Dokumentera varje steg, inklusive hartsberedning, avgasning, gjutning, härdning, urformning och inspektion.
Tågoperatörer. Alla måste följa samma driftsprocedurer. Skillnader i driftmetoder kan orsaka variationer i delkvaliteten.
Använd processkontroll. Ställ in processparametrar, övervaka dem kontinuerligt och gör justeringar när de avviker.
Utför rutinmässiga kvalitetsinspektioner
Inspektion hjälper till att upptäcka problem tidigt. Ju tidigare ett problem upptäcks, desto lättare är det att åtgärda.
| Visuell inspektion | Ytdefekter kan vanligtvis ses direkt, inklusive sprickor, gropar, flagor och färgskillnader. |
| Dimensionell mätning | Kritiska dimensioner måste hållas inom toleransområdet. |
| Viktjämförelse | Delar med inre hålrum väger mindre än solida delar. |
| Monteringstestning | Delarna måste passa ihop korrekt. Om de inte gör det kan det tyda på en förändring i processen. |
| funktions~~POS=TRUNC | Delarna måste uppfylla faktiska användningskrav och testas under förväntade förhållanden. |
Dessa nio förebyggande metoder täcker hela silikonvakuumgjutningsprocessen. Tillämpa dem systematiskt för att minska defektfrekvensen, förbättra utbytet och göra produktionen mer stabil och förutsägbar.
Samarbeta med NOBLE för lösningar för silikonvakuumgjutning
NOBLE är specialiserade på metall- och plastbearbetning. Vårt arbete handlar inte bara om att tillverka delar. Det handlar om att erbjuda kompletta lösningar. Kunder som behöver pålitliga och högkvalitativa komponenter och monteringar väljer att arbeta med oss.
Vi stödjer projekt från tidiga skeden, inklusive designstöd, prototypframtagning, tillverkning, efterbehandling och montering. Alla processer kan genomföras under ett och samma tak.
Vår tekniska expertis, avancerade bearbetningskapacitet och strikta kvalitetshantering samverkar för att hålla hela processen sammankopplad. NOBLE hjälper kunder att effektivt omvandla idéer till produktionsklara produkter.
Omfattande tillverkningsmöjligheter från design till montering
En enda leverantör kan hantera hela produktionskedjan, vilket eliminerar behovet av att koordinera flera tillverkningspartners.
Designstöd och teknisk hjälp hjälper till att optimera produktdesign, förbättra tillverkningsbarheten och ge vägledning vid materialval, vilket ökar produktionseffektiviteten.
Prototyputveckling stöder snabb validering. Innan fullskalig produktion går över kan lösningar för lågvolymsproduktion användas för att testa och förbättra designen.
Metallbearbetning omfattar CNC-bearbetning , plåttillverkning och ytbehandling. Dessa funktioner stöder komplexa strukturer och snäva toleranser.
Plastbearbetning omfattar flera tillverkningstekniker, inklusive silikonvakuumgjutning och formsprutning . Rätt plasttillverkningsmetod väljs baserat på produktens tillämpning.
Ytbehandling och sekundär bearbetning förbättrar ytterligare produktens utseende och prestanda, inklusive beläggningar, texturer och ytterligare efterbehandlingsoperationer.
Montering och slutproduktintegration ger en komplett leverans. Inte bara enskilda delar, utan färdiga enheter redo för användning.
Kvalitetsledning certifierad enligt internationella standarder
ISO 9001:2015 visar ett konsekvent kvalitetsledningssystem, inklusive processkontroll, kontinuerlig förbättring och kundnöjdhetshantering.
ISO 13485:2016 stöder tillverkning av medicintekniska produkter med kontrollerade processer, dokumentation, spårbarhet och strikta kvalitetskrav.
Dessa certifieringar definierar NOBLEs dagliga verksamhetsstandarder. Kunder i krävande branscher förlitar sig på dessa system för tillförlitlig kvalitetssäkring.
FAQ
Hur många delar kan en silikonform vanligtvis producera?
En silikonform producerar vanligtvis 20 till 30 delar. Enkla delar kan uppgå till cirka 40 delar. Komplexa konstruktioner eller delar som orsakar mer slitage vid urgjutning kommer att minska formens livslängd snabbare.
Formens livslängd beror också på hartsets temperatur, härdningsförhållanden och hanteringsmetoder. Spåra formens prestanda och byt ut formen innan defekter blir vanliga.
Vad orsakar bubblor vid vakuumgjutning?
Bubblor kommer vanligtvis från otillräcklig avgasning. Hartset måste förbli under vakuum tillräckligt länge för att frigöra upplöst luft.
Luft instängd inuti formen är en annan vanlig orsak. Dålig ventilation förhindrar att luft slipper ut. Felaktiga hällmetoder kan också introducera luft under hartsöverföringen.
Kan skeva vakuumgjutna delar repareras?
Vissa deformerade delar kan repareras. Mild deformation kan korrigeras genom kontrollerad uppvärmning och lämpliga fixturer.
Delar med komplexa kurvor eller kraftig deformation kan dock vanligtvis inte repareras. Förebyggande åtgärder är bättre än reparation. Kontrollera härdningstemperaturen och undvik plötsliga övergångar mellan tjocka och tunna sektioner.
Hur noggrann är silikonvakuumgjutning?
Typiska dimensionstoleranser ligger mellan ±0.10 mm och ±0.30 mm. Kvaliteten på originalmönstret avgör den maximalt uppnåeliga noggrannheten. Krympning av hartset orsakar dimensionsförändringar, och formslitage ökar toleranserna över tid.
Varför slits silikonformar ut?
Silikonformar bryts gradvis ner på grund av flera faktorer.
Upprepade gjutcykler orsakar mekanisk utmattning. Stress under urformning kan skada formhålighetens yta. Kemikalier i hartset kan gradvis påverka silikonens prestanda, och höga temperaturer kan påskynda formens åldring.







