
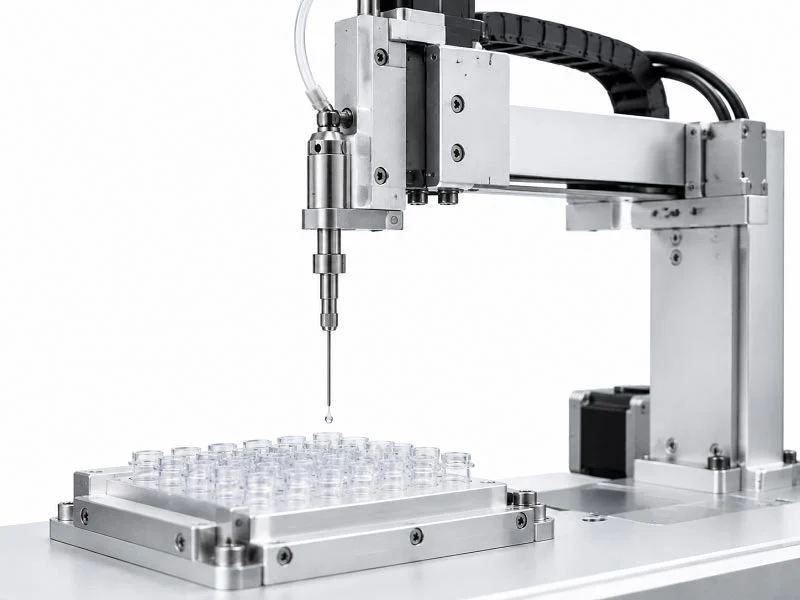
Du behöver rätt material för delar till vätskehanteringsrobotar. Tekniska plaster som PEEK och PTFE tål starka kemikalier. Metaller som 316 rostfritt stål och aluminium ger starkt stöd och styvhet. Viktiga processer inkluderar CNC-bearbetning , formsprutning och laserskärning. Ditt val beror på prestandabehov, kostnadsmål och hur många delar du vill tillverka. Automatiserad vätskehantering använder robotstyrda automationsdelar för exakta uppgifter. Ditt medicinska laboratorium är beroende av hållbar vätskehanteringsutrustning och avancerad vätskehanteringsteknik. Forskningsarbete kräver snäva toleranser. Högkapacitetsapplikationer kräver tuffa vätskehanteringsmaskiner och pålitliga vätskehanteringssystem. Enkla gör-det-själv-byggen kräver minimala investeringar, medan industriella system kräver större kapital. Delkvaliteten beror på att materialvalet är noggrant.
Viktiga krav för Delar för robothantering med vätskehantering
Kemisk resistens och precisionstoleranser
Kemisk exponering styr dina materialval mer än något annat. Du kan inte bara välja en plast eller metall bara genom namnet. Den exakta blandningen av kemikalier är mycket viktig. Till exempel kan 20 % natriumhydroxid fungera bra med ett polykarbonatgrenrör, men en koncentration på 80 % orsakar skador och läckor. I så fall är PEEK det säkrare valet för dina vätskehanteringsrobotdelar.
Du bör kontrollera kemiska kompatibilitetsdiagram innan du slutför din design. Dessa diagram graderar material från Utmärkt till Svår baserat på hur vissa kemikalier bryter ner dem. Temperaturen påverkar också saker. Rostfritt stål 316 fungerar utmärkt med rengöringsmedel vid rumstemperatur, men det bryts ner över 22 °C. För varma biologiska processer är keramiska delar ett mer tillförlitligt val.
| Material | Resistens mot syror | Beständighet mot lösningsmedel |
| PVDF | Starka syror | Klorerade, alifatiska, aromatiska lösningsmedel |
| PP | De flesta kemikalier (förutom aceton och fluorerade/klorerade kemikalier) | De flesta kemikalier (förutom aceton och fluorerade/klorerade kemikalier) |
| PET(g) / CPE(+) | Syror och baser | Alkoholer (EtOH, IPA) |
| Nylon | Ej specificerad | IPA, lösningsmedel (aceton, glycerol) |
| PC | Vissa syror och baser | Vatten och alkoholer |
Precisionstoleranser påverkar ditt val av tillverkningsprocess. När din design kräver snäva toleranser ger CNC-bearbetning den nödvändiga konsistensen. Formsprutning kan också hålla snäva toleranser, men bara vid höga volymer där verktygskostnaderna är rimliga. Ditt robotstyrda vätskedispenseringssystem behöver dessa toleranser för att fungera korrekt.
Applikationer som driver delspecifikationer
Olika applikationer har olika behov för dina delar. Seriella utspädningssteg kräver ventiler som tätar många gånger utan att proverna blandas. PCR-uppsättning kräver pipettspetsar som är certifierat rena. Provnormalisering kräver noggrann utrustning som förblir exakt under tusentals cykler.
| Material- och renhetskrav | Certifierad specifikation |
| Material i spetsbasen | Medicinskt klassad polypropen (PP), icke-cytotoxisk, biologiskt inert, mycket transparent |
| Certifiering som är kontamineringsfri | Fri från RNase, DNase, DNA, ATP, PCR-hämmare och endotoxin |
| Sterilitetssäkring | SAL 10⁻⁶ via bestrålning enligt ANSI/AAMI/ISO 11137-2006 |
| Tillverkningsmiljö | ISO 14644-1/GMP klass 7 renrum, ISO 9001-certifierad process |
Dessa vätskehanteringsmetoder driver din automatisering till att prestera bättre. Varje applikationstyp använder olika delar av dina vätskehanteringsmaskiner. Ett laboratorium som kör PCR-tester behöver kontamineringsfri vätskehanteringsteknik mer än något annat. Ett annat laboratorium som utför screening av ämnen kan fokusera på hastighet och genomströmning. Din utrustning måste passa den specifika uppgiften du utför.
Tänk på hur dessa behov påverkar varandra. En ventil som fungerar utmärkt för vattenbaserade buffertar kan misslyckas med organiska lösningsmedel. En pipettspets som är certifierad för PCR kostar mer än en vanlig spets, men den kostnaden hindrar experiment från att misslyckas. Företag som NOBLE, en ledande tillverkare i Kina, känner till dessa avvägningar och hjälper dig att välja rätt material och processer för dina specifika användningsområden.
Vanligt förekommande material för robotdelar till vätskehantering
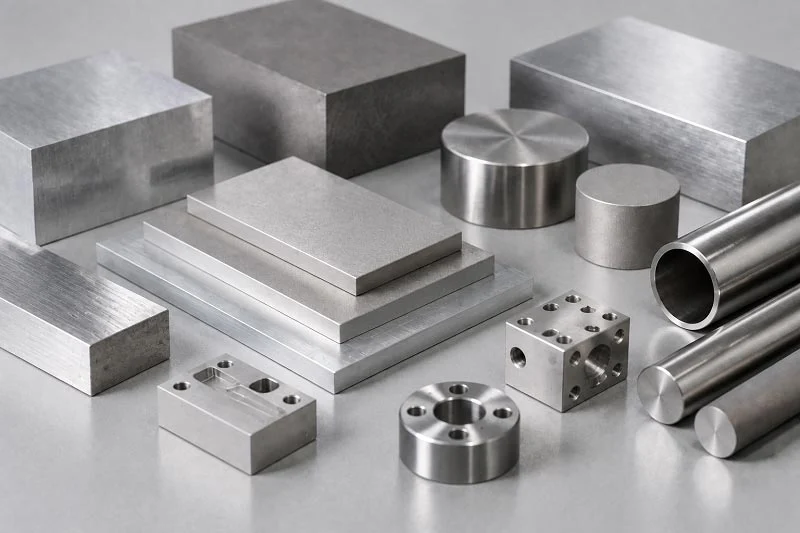
Teknikplast
TITT
PEEK är mycket starkt och fungerar bra för tuffa delar i vätskehanteringsrobotar. Dess draghållfasthet är 90–100 MPa, så den behåller formen även under konstant tryck. Välj PEEK när det är mycket viktigt att hålla exakta mått. Denna plast motstår de flesta organiska och vattenbaserade vätskor, men stark svavelsyra och vissa halogener kan skada den. PEEK kostar mycket mer än andra plaster. Ändå är den kostnaden värd det för hög belastning eller säkerhetskritiska användningsområden. I halvledarutrustning bildar PEEK strukturella robotarmar och positioneringsfixturer. Samma egenskaper passar rörliga delar i dina vätskehanteringssystem. Materialet håller snäva toleranser även när delar utsätts för upprepad belastning. Du betalar mer för PEEK, men du får pålitlighet där fel kostar mycket mer än materialet.
PTFE
PTFE motstår nästan alla kemikalier. Inget vanligt laboratoriereagens bryter ner det. Denna plast har också mycket låg friktion och icke-klibbande egenskaper. Du hittar PTFE i tätningar, statiskt utsatta delar och kemikalietillförselsystem. Dess draghållfasthet är bara 20–35 MPa, så den kan inte bära tunga strukturella belastningar. Materialet deformeras under tryck. Ändå är PTFE det säkraste valet för tuffa kemiska miljöer. Det kostar också mindre än PEEK, vilket gör det attraktivt för användningsområden som inte kräver hög mekanisk hållfasthet. Läkemedels- och livsmedelsindustrin förlitar sig på PTFE för dess renhet och motståndskraft. För tätningar och spetsar som kommer i kontakt med starka reagens skyddar PTFE dina prover och din utrustning. Du byter mekanisk styvhet mot oöverträffad kemisk säkerhet.
För användningsområden som kräver hög kemisk resistens, låg friktion och ett mer kostnadseffektivt alternativ är PTFE sannolikt idealiskt. PEEK, även om det är dyrare, erbjuder bättre mekanisk hållfasthet och temperaturbeständighet, vilket kan motivera dess högre kostnad i krävande användningsområden.
För engångsdelar fungerar polypropen som ett budgetvänligt alternativ. Medicinsk polypropen är motståndskraftig mot de flesta kemikalier och kostar lite per del. Många pipettspetsar använder detta material eftersom du slänger dem efter varje användning.
Metaller
Aluminiumlegeringar
6061-T6 aluminium används i konstruktionsdelar för vätskehanteringsutrustning. Dess elasticitetsmodul når 68.9 GPa, vilket ger god styvhet vid låg vikt. Legeringen ger en draghållfasthet på 40 ksi och en maximal draghållfasthet på 45 ksi. Du väljer aluminium för chassiplattor, fästen och ramar där lägre tröghet är viktig. Lättare rörliga delar behöver mindre motormoment och reagerar snabbare. Aluminium bearbetas också bra, vilket håller nere tillverkningskostnaderna. Metallen erbjuder god generell korrosionsbeständighet, men du bör anodisera den för tuffa miljöer. Anodiserad aluminium tål vanliga rengöringsmedel och ger en hård, slitstark yta. För konstruktionsdelar av robotar där vikt och kostnad överväger kemisk exponering ger 6061 aluminium den bästa balansen.
Rostfritt stål
316L rostfritt stål används för användningsområden som kräver enastående korrosionsbeständighet. Dess elasticitetsmodul når 193 GPa, ungefär tre gånger styvare än aluminium. Denna styvhet säkerställer minimal böjning för precisionsnåldelar. Stålet innehåller 2–3 % molybden, vilket ger extra skydd mot klorider, salter och industrikemikalier. Du behöver 316L för nålar som kommer i kontakt med kroppsvätskor eller steriliseras. Materialet tål natriumhypoklorit (blekmedel), perättiksyra, förångad väteperoxid och andra oxiderande desinfektionsmedel. Autoklav- och kemisk sterilisering skadar det inte. Denna kvalitet får namnet "marin kvalitet" för sin prestanda i kloririka miljöer. Läkemedelstillverkning och bioteknikforskning förlitar sig på 316L för ytor som utsätts för krävande hygienprotokoll.
| Fast egendom | 316L Rostfritt stål | 6061-T6 Aluminium |
| Elasticitetsmodul | 193 GPa | 68.9 GPa |
| Korrosionsbeständighet | Exceptionell (hög kloridhalt) | Hög (allmän) |
| Steriliseringskompatibilitet | Autoklav, VHP, Kemisk | Endast anodiserad |
Ditt materialval för vätskehanteringsrobotdelar beror på det specifika jobbet. Strukturramar gynnas av aluminiums låga vikt. Vätskekontaktdelar kräver korrosionsbeständighet från rostfritt stål. Tätningar och munstycken kräver PTFE:s inertitet eller PEEK:s styrka. NOBLE, ett ledande tillverkningsföretag i Kina, hjälper ingenjörer att matcha material till användningsområden i laboratorie- och industrimiljöer. Deras expertis omfattar både metall- och plastbearbetning, vilket säkerställer att dina delar fungerar tillförlitligt under alla förhållanden.
Tillverkningsprocesser för delar till vätskehanteringsrobotar
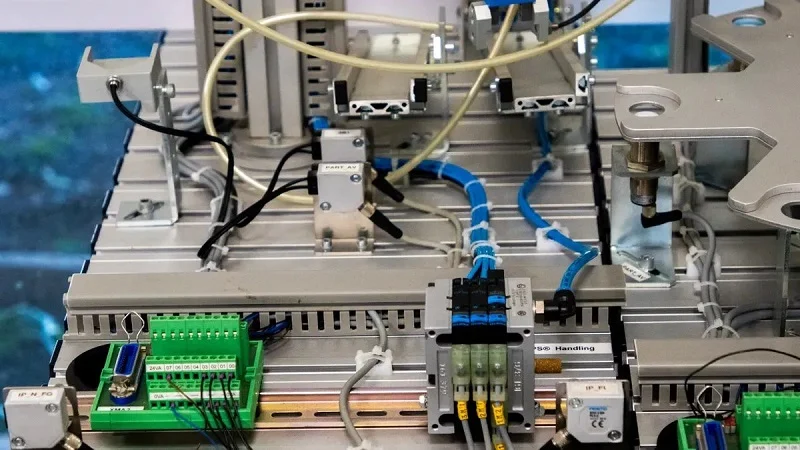
Laserskärning och böjning för chassit
Ditt robotchassi börjar som en platt metallplåt. Laserskärning formar den snabbt och exakt. Lasern följer en CAD-fil för att skära hål, springor och konturer för din design. Positionsnoggrannheten håller sig inom ±0.005 tum (0.127 mm). Repeterbarheten håller samma täthet på ±0.005 tum över varje del. Dessa värden ger dig konsekventa komponenter genom varje produktionskörning.
Tunna plåtmaterial under 100 mm kan skäras med en positionsnoggrannhet på ±0.005 tum (0.127 mm) under standardförhållanden. Tjocka plattor kräver större toleranser. Du kan inte uppnå samma precision på tjockt material. Din chassikonstruktion bör ta hänsyn till denna skillnad. Använd tunn plåt för de flesta paneler och ramar i din vätskehanteringsutrustning. Denna metod håller kostnaderna nere samtidigt som den uppfyller dina strukturella behov.
Efter skärning böjer du de platta delarna till sin slutliga form. Bromspressar viker metall längs exakta linjer för att skapa tredimensionella strukturer. Du bygger höljen, monteringsfästen och stödramar på detta sätt. Böjning ger styvhet utan att lägga till vikt. En platt panel blir styv när du viker dess kanter. Denna process passar bra för låga till medelstora produktionsvolymer. Många produkter för vätskehanteringsteknik förlitar sig på denna tillverkningsmetod. Du kan skapa komplexa former från enkla platta mönster.
NOBLE, ett ledande tillverkningsföretag i Kina, erbjuder laserskärning och bockning. Deras utrustning hanterar både aluminium- och rostfria stålplåtar. Du får delar färdiga för montering med minimalt sekundärarbete. Detta minskar din ledtid och förenklar din leveranskedja.
CNC-bearbetning för högprecisionskomponenter
Komplexa delar som grenrör och ventilhus behöver CNC-bearbetning. Denna subtraktiva process tar bort material från ett massivt block för att skapa din design. Du får exakta vätskehanteringsrobotdelar med snäva toleranser. Processen fungerar för både metall- och plastmaterial.
Ytjämnheten är viktig för fluidiska tätningar. O-ringstätningsspår kräver en ytjämnhet på 0.8 till 1.6 μm Ra. CNC-fräsning når 1.6 till 3.2 μm Ra i bearbetat tillstånd. En finbearbetning sänker det till 0.8 μm Ra. CNC-svarvning ger ännu jämnare ytor vid 0.4 till 1.6 μm Ra i bearbetat tillstånd. Dessa värden uppfyller behoven hos de flesta tätningar i ditt robotsystem. Du behöver ingen ytterligare efterbehandling för vanliga tätningsapplikationer.
Jämför detta med 3D-utskrift. FDM bygger delar med 12 till 25 μm Ra i originalbearbetning. Efterbehandling som slipning eller ångutjämning sänker detta till 1.6 till 3.2 μm Ra. SLS uppnår 6 till 12 μm Ra i originalbearbetning och 3.2 till 6.0 μm Ra efter pärlblästring. DMLS når 6 till 15 μm Ra i originalbearbetning. Ingen av dessa metoder når intervallet 0.8 till 1.6 μm Ra utan en finbearbetningspassage på kritiska ytor. CNC uppnår kravet i originalbearbetning eller med en enkel finbearbetning. För fluidiska tätningar i dina automationskomponenter levererar CNC den ytfinish du behöver från början. Denna tillförlitlighet är viktig när ditt system bearbetar dyra reagenser.
3D-utskrift spelar fortfarande en roll i prototypframställning. Du testar passform och funktion innan du bestämmer dig för verktyg. För produktionsdelar som behöver tillförlitliga tätningar är CNC-bearbetning fortfarande standarden. Dina laboratorieinstrument är beroende av att dessa precisionskomponenter fungerar utan läckage. Den initiala kostnaden för CNC är högre per del men du sparar på kasserade monteringar.
Formsprutning passar för delar i stora volymer, som pipettspetsar. Verktygskostnaden är hög men fördelar sig över tusentals eller miljontals enheter. Snäva toleranser blir möjliga när man validerar formen. Denna process fungerar när man behöver tiotusentals identiska komponenter.
NOBLE erbjuder CNC-bearbetning för både prototyptillverkning och produktionsserier. Deras expertis omfattar aluminium, rostfritt stål och tekniska plaster. Du får delar som uppfyller dina specifikationer för ytfinish och måttnoggrannhet. Detta stöd hjälper dig att gå från koncept till certifierade delar snabbare.
Designöverväganden för vätskehanteringsrobotdelar
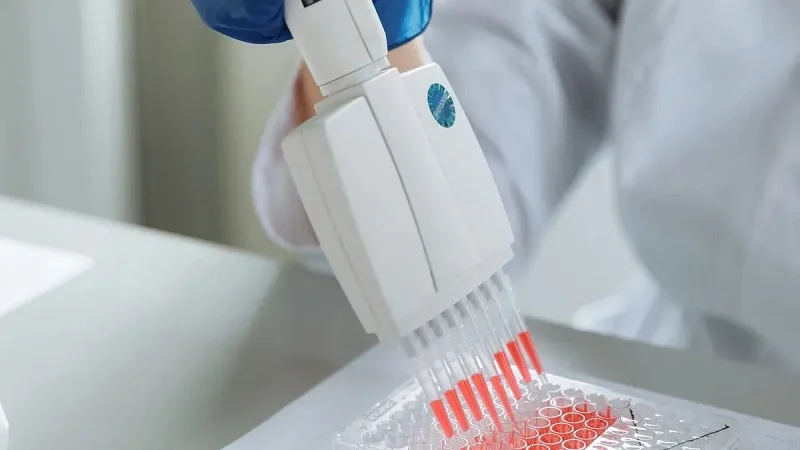
Design för tillverkningsbarhet och montering
Hur du designar dina delar påverkar hur enkla de är att tillverka. Börja med att ta bort eventuella underskärningar du inte behöver. Sidohål, skruvgängor, snäpplås och låsflikar gör formen mer komplex. Varje underskärning kräver extra delar i formen, vilket ökar kostnaden och tiden. Du kan ofta flytta formens delningslinje för att möta en sidounderskärning istället. Denna enkla lösning fungerar för många fyrkantiga eller runda distanser.
För invändiga funktioner, undvik att göra gängor direkt i detaljen. Gängor är underskärningar som gör formen mycket svårare att bygga. Använd gänginsatser av metall istället. De skapar starkare fogar och gör din formdesign enklare. Om du behöver avskalning av underskärningar, eller bump-offs, välj flexibla material som polyeten eller TPE. Använd inte bump-offs för styv eller fiberfylld plast eftersom de kommer att spricka när de tas bort.
Ditt materialval påverkar också hur delarna hanteras rengöring. Standard polypropen fungerar för handhållna pipetter. Den kan autoklaveras under standardförhållanden och rengöras med vanliga desinfektionsmedel. Högkvalitativ polypropen är bättre för automatiserade spetsar som hanteras många gånger av robotar. Detta material behåller sin storlek genom rengöringscykler, så det böjs inte och stör din automation.
Balansera kostnad, ledtid och prestanda
Hur många delar du behöver bör styra ditt processval. För lågvolymsproduktion ger CNC-bearbetning noggrannhet för metall- eller plastdelar. Installationskostnaderna är en betydande del av den totala kostnaden, särskilt för mycket små serier. 3D-utskrift eliminerar det installationsbesväret. Du laddar bara filen och börjar. Lager-för-lager-metoden bryr sig inte om insidan är solid eller en komplicerad bikakestruktur. CNC tar mer betalt för djupa hål, medan 3D-utskrift håller den kostnaden densamma.
För att tillverka testmodeller är 3D-utskrift snabbare och billigare att installera. För produktionsdelar som behöver snäva storlekar och släta ytor ger CNC-bearbetning den tillförlitlighet som dina vätsketätningar behöver.
Formsprutning blir kostnadseffektivt vid höga volymer, där verktygskostnaden sprids över många delar. Dina laboratorieverktyg drar nytta av den här metoden när du behöver många identiska delar.
NOBLE, en ledande tillverkare i Kina, hjälper dig att välja mellan dessa alternativ. Deras ingenjörer kontrollerar din design för att se om den är enkel att bygga innan produktionen startar. Du får delar som uppfyller dina behov utan att betala för extra komplexitet.
NOBLE: Tillverkningspartner för delar till robotar för vätskehantering

Fullständiga servicemöjligheter från design till montering
NOBLE hanterar hela din produktionsprocess på ett ställe. Du får hjälp från den första designgranskningen hela vägen till slutmontering. Deras team arbetar med både metall- och plastmaterial. Detta ger dig en partner för alla dina vätskehanteringsrobotdelar. CNC-bearbetning tillverkar komplexa metallgrenrör med snäva toleranser. Plåttillverkning bygger chassin och ramar för din utrustning. Formsprutning producerar plastdelar i stora volymer som pipettspetsar och ventilhus. Du slipper besväret med att dela upp arbetet mellan många leverantörer.
Designstöd börjar tidigt i ditt projekt. NOBLEs ingenjörer kontrollerar dina CAD-filer för att se om de är enkla att tillverka. De hittar möjliga problem innan någon metall skärs till. Detta sparar tid och pengar. Teamet föreslår materialbyten eller formändringar som ökar tillförlitligheten. Monteringstjänster sammanför alla delar till färdiga delaggregat. Du får testade delar redo att läggas till i ditt system. Valideringskontroller bekräftar att varje del uppfyller dina specifikationer för passform och funktion. Denna fullservicemetod minskar din utvecklingstid avsevärt.
Kvalitetscertifieringar: ISO 9001:2015 och ISO 13485:2016
Kvalitetssystem är viktiga för dina vätskehanteringsrobotdelar. NOBLE arbetar under certifierade kvalitetsledningssystem som säkerställer konsekventa tillverkningsstandarder. Du får repeterbara resultat batch efter batch. Ytterligare standarder specifika för medicintekniska produkter styr ytterligare tillverkningsförhållandena för laboratoriekomponenter.
Dessa kvalitetssystem innebär att varje process följer skriftliga procedurer. NOBLE spårar material, mätningar och kontroller i varje steg. Du får fullständig spårbarhet för kritiska komponenter. Detta är viktigt när ditt automationssystem kör känsliga analyser. En certifierad partner minskar din revisionsarbetsbelastning. Du kan lita på att dina delar uppfyller branschstandarder utan extra kontroll. Kvalitetssystemet hjälper också till med snabbare uppskalning från prototyp till produktion. Du går från koncept till certifierade delar med förtroende.
Plaster erbjuder kemisk inertitet men lägre styvhet. Metaller ger styrka men kan reagera med vissa reagens. Ditt processval beror på volym, tolerans och budget. CNC-bearbetning ger precision. Formsprutning skalar till höga volymer. Laserskärning bygger ramar effektivt. Även gör-det-själv-robotdelar för vätskehantering drar nytta av genomtänkt materialval. Tillförlitlig automatisering börjar med rätt komponenter. Din laboratorieutrustning presterar bättre när du matchar material till uppgifter. Vätskehanteringsmaskiner utsätts för starka kemikalier dagligen. Smarta val förhindrar fel. Vätskehanteringstekniken utvecklas genom noggrann konstruktion. Robotsystem är beroende av att varje del fungerar korrekt. Att samarbeta med en fullservicetillverkare som NOBLE förenklar din resa från koncept till certifierade, produktionsklara delar.
Vanliga frågor om delar till robotar för vätskehantering
Vilket material är bäst motståndskraftigt mot starka kemikalier för robotdelar som hanterar vätskor?
PTFE motstår nästan alla kemikalier. Inget vanligt laboratoriereagens bryter ner det. Men PTFE är inte särskilt starkt. PEEK är styvare, men det kostar mer. För delar du slänger fungerar medicinsk polypropen bra. Ditt val beror på om kemisk resistens eller styrka är viktigast för dina delar.
När ska jag välja CNC-bearbetning framför 3D tryckning?
CNC-bearbetning ger ytjämnheter på 0.8 till 1.6 μm Ra, vilket fluidiska tätningar behöver. 3D-utskrift ger grövre ytor från 6 till 25 μm Ra. Använd endast 3D-utskrift för prototyper. Välj CNC för produktionsdelar som måste täta utan läckage. NOBLE, en ledande tillverkare i Kina, erbjuder båda för dina automationsbehov.
Hur väljer jag mellan PEEK och PTFE för tätningar?
PEEK har en draghållfasthet på 90–100 MPa och håller täta storlekar under belastning. PTFE motstår kemikalier bättre men böjer sig under tryck. Om ditt system hanterar starka syror eller lösningsmedel skyddar PTFE bättre. Om mekanisk stabilitet är viktigare är PEEK värt sitt högre pris.
Kan aluminium fungera för delar som kommer i kontakt med biologiska prover?
6061-aluminium fungerar för ramar och fästen. För direkt vätskekontakt med biologiska prover, välj istället 316L rostfritt stål. Stål motstår klorider och kan autoklaveras. Aluminium behöver anodiseras för tuffa miljöer. Anpassa ditt material till jobbet i din laboratorieutrustning.
Vilken process passar produktion i låg volym av precisionsdelar?
För produktion i låg volym ger CNC-bearbetning noggrannhet för metall- eller plastdelar. Uppställningskostnaderna är höga för små serier. 3D-utskrift tar bort uppsättningar men kanske inte uppnår den ytfinish som behövs för tätningar. Formsprutning blir kostnadseffektivt vid höga volymer. Tänk på din volym innan du väljer din process.







