
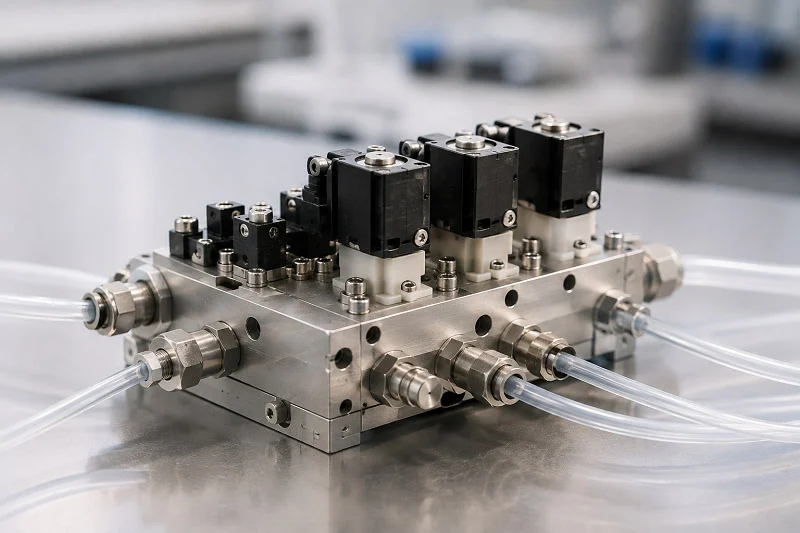
Att välja rätt hydrauliska ventilblock formar hela systemets framgång. Det enda valet påverkar prestanda, kostnad och långsiktig tillförlitlighet. Hydraulmarknaden visar verklig tillväxt här – rapporter uppskattar den globala marknadsstorleken för dessa delar till cirka 2.2 miljarder USD år 2024.
| Rapporterad källa | Marknadsstorlek 2024 (miljoner USD) |
| Rapportattributtabell | 2190.4 |
| FAQ-avsnitt | 2304.3 |
Varje hydrauliskt jobb kräver olika avvägningar. Vissa fokuserar på att minska vikten. Andra behöver hantera extremt tryck. Ditt systems miljö, arbetscykel och underhållsschema påverkar alla den bästa designen för fluidiska ventilblock. Att veta hur hydrauliska ventilblock fungerar under verkliga förhållanden hjälper dig att undvika dyra omkonstruktioner. Smarta materialval och exakt tillverkning förvandlar en enkel ventil till en pålitlig arbetshäst. Den här guiden går igenom dessa val steg för steg.
Definiera fluidventilblocket och dess kärnfunktion
Föreställ dig ett vätskeventilblock som trafikpolis för ditt system. Det hanterar de svåra uppgifterna att flytta vätska, kontrollera tryck och hantera ställdon, allt i ett snyggt paket. De viktigaste uppgifterna för hydrauliska ventilblock är enkla: de styr vart vätskan går, hur mycket tryck den har och när den anländer. Utan denna centrala nav skulle ditt system behöva många separata rör och kopplingar. Det ökar vikten, kostnaden och ställen där läckor kan börja. Hydrauliska ventilblock hjälper till att hålla dessa system igång väl.
En grenrörs roll i fluidkraftsystem
Ett grenrör är basen i alla moderna fluidkraftsystem. Det håller delar på plats och länkar dem samman genom interna passager. Denna design minskar antalet utvändiga slangar. Hela installationen förblir mer kompakt. Hydrauliska ventilblock fungerar som det huvudsakliga stödet och förvandlar en röra av slangar till en snygg, organiserad enhet. Systemet vinner på mindre komplexitet.
Rikta flödesvägar och reglera tryck
Hydrauliska ventilblocks första uppgift är att skicka vätska dit den ska. Olika interna delar antingen blockerar eller låter vätskan flöda. Vissa släpper ut tryck vid behov. Andra stoppar bakflöde som kan skada delar. Automatiserade val ger ökad kontroll för komplexa jobb. Alla dessa delar arbetar tillsammans inuti blocket.
Tryckreglering är lika viktigt. Tryckreglerande delar håller ordning på saker och ting. Reducerande delar håller en inställd nivå nedströms. Avlastningsvägar dränerar extra vätska tillbaka till tanken när trycket blir för högt. Sekvenserande delar väntar tills ett visst tryck har uppnåtts och skickar sedan flödet någon annanstans. Vissa system använder pilotstyrda typer för ännu mer avancerad styrning. Detta stoppar läckor och sprängda rör.
Konsolidera komponenter för att minska läckagepunkter
Här är en enkel sanning om hydrauliska system: varje läckagepunkt kan orsaka ett fel. Varje koppling, varje skarv, varje anslutning kan gå sönder med tiden. Genom att sätta många delar i ett block minskar du antalet externa anslutningar avsevärt. Det betyder färre ställen där vätska kan läcka ut. Hydrauliska ventilblock ger också strukturellt stöd med sitt aluminium- eller gjutjärnshus. Rörkopplingar hanterar inlopp, retur och dränering snyggt. Resultatet är ett system som förblir tillförlitligt längre och behöver mindre underhåll. God prestanda är beroende av smart konsolidering.
Viktiga prestandamått för ventilblock
Alla hydrauliska ventilblock fungerar inte likadant. Du behöver kontrollera några viktiga siffror. Flödeshastighet, tryckklassning, läckagetolerans och förväntad livslängd spelar alla roll. Prestandan hos hydrauliska system beror på att man väljer rätt siffror för varje jobb. Att spåra dessa siffror hjälper till att förbättra den totala effektiviteten.
Flödeskapacitet och tryckklassificeringar
Flödeshastigheten visar hur mycket vätska blocket kan flytta. För ett toppflöde på 25 l/min, välj en del som är klassad för 30 till 40 l/min. De 25 till 50 procenten extra över toppen ger dig bättre kontroll vid låga inställningar. Tryckklassningen är lika viktig. För ett system med 40 bar arbetstryck, välj delar som är klassade för minst 1.5 gånger det, eller 60 bar. Sprängningsklassningarna bör vara mer än 3 gånger arbetstrycket. Olika typer hanterar olika områden. Delar med lågt flödeskontroll hanterar upp till 50 l/min vid 64 till 200 bar. Högtryckskontrolldelar kan hantera upp till 100 l/min vid 400 till 700 bar. Delar för lågt tryckfall rör sig upp till 1000 l/min.
Läckagetolerans och förväntad livslängd
Läckagetoleransen beror på din användning. Systemet som driver en fabrikspress kan hantera en del interna läckage. En medicinteknisk anordning eller en del inom flyg- och rymdteknik kan inte det. Ventilblockets design, tätningsmaterial och ytfinish hjälper alla till att kontrollera det. Cykellivslängden räknas hur många gånger den inre mekanismen kan öppnas och stängas innan den slits ut. Hydrauliska ventilblock av högre kvalitet använder härdade spolar och snäva toleranser för att förlänga denna livslängd. Förvänta dig tusentals till miljontals cykler beroende på design och hur den fungerar. Hydrauliska system fungerar bäst när blocket passar arbetsmiljön. God effektivitet och stark prestanda är beroende av att dessa detaljer är rätt.
Material för ett fluidventilblock
Att välja rätt material för ett fluidventilblock är halva ingenjörsarbetet. Materialet avgör vikt, hållfasthet, kostnad och hur blocket hanterar tryck. Olika hydrauliska jobb kräver olika råmaterial. Vissa system använder mobil utrustning där varje kilo räknas. Andra används i fabriker där hållbarhet är viktigare än viktbesparing. Att förstå dessa avvägningar hjälper dig att matcha blocket till jobbet.
Aluminiumlegeringar: Branschstandarden
Aluminium dominerar världen av hydrauliska ventilblock av goda skäl. Det erbjuder ett förhållande mellan styrka och vikt som stål helt enkelt inte kan matcha. Ett typiskt aluminiumblock väger ungefär en tredjedel av ett stålekvivalent. Den viktbesparingen är oerhört viktig i mobila applikationer som grävmaskiner, gaffeltruckar och jordbruksutrustning. Mindre vikt innebär bättre bränsleeffektivitet och enklare installation.
Aluminium leder också värme bra. Hydrauliska system genererar värme när vätska rör sig genom trånga passager. Aluminium drar bort den värmen från kritiska tätningar och ventiler, vilket förlänger deras livslängd. Materialet motstår korrosion naturligt och bildar ett tunt oxidlager som skyddar mot fukt och många kemikalier.
| Fast egendom | Värdeintervall |
| Draghållfasthet | 185 – 250 MPa (27 – 36 ksi) |
| Sträckgräns | 125 – 185 MPa (18 – 27 ksi) |
Dessa siffror visar varför aluminium hanterar de flesta hydrauliska applikationer med tillförsikt. Sträckgränsen visar när materialet börjar deformeras permanent. För ett block klassat för 250 bar arbetstryck ger aluminiumets sträckgräns en bekväm säkerhetsmarginal.
Alla aluminiumlegeringar presterar inte likadant. Legeringsvalet påverkar bearbetbarhet, hållfasthet och miljövänlighet.
- Alloy 6042Används i pneumatiska och hydrauliska grenrör och ventilblock, vilket ger förbättrad bearbetbarhet och RoHS-överensstämmelse.
- Alloy 6061Används ofta för hydrauliska ventilhus, ventiler och ventildelar, kända för bra hållfasthets-viktförhållande och korrosionsbeständighet.
- Alloy 6262Specifikt utvecklad för bearbetning, används i hydrauliska ventilblock, men innehåller bly och uppfyller inte RoHS/ELV-kraven.
RoHS-skillnaden blir viktigare för varje år. Föreskrifter i Europa och på andra håll begränsar farliga ämnen. Om din produkt skickas internationellt, välj 6042 eller 6061 för att fortsätta uppfylla kraven. Bearbetbarheten hos dessa legeringar påverkar också produktionskostnaden. Bättre bearbetbarhet innebär snabbare cykeltider och mindre verktygsslitage.
Stål och rostfritt stål för högtryckssystem
Vissa hydrauliska applikationer går långt utöver vad aluminium klarar av. Extrema tryck, starka kemikalier och slitande miljöer kräver stål. Kolstål och legerat stål ger stor styrka. Ett blockhus av kolstål klarar tryck upp till PN500 (7250 PSI). Den trycknivån skulle deformera aluminium snabbt.
Stål motstår också utmattning bättre än aluminium. Upprepade tryckcykler skapar spänningar inuti blocket. Stål klarar miljontals cykler utan att spricka. Denna hållbarhet gör stål till standarden för industriella pressar, gruvutrustning och offshore-borrsystem.
Rostfritt stål ger blandningen korrosionsbeständighet. Saltvatten, kemiska avspolningar och fuktiga miljöer angriper kolstål med tiden. Rostfritt stål innehåller krom, vilket bildar ett skyddande lager mot rost. Detta gör det idealiskt för marinhydraulik, livsmedelsutrustning och läkemedelstillverkning.
Avvägningen kommer med vikt och kostnad. Stålblock väger betydligt mer än aluminium. De kostar också mer att bearbeta eftersom materialet är hårdare för skärverktyg. För stationär utrustning där vikten inte spelar någon roll är stål lämpligt. För mobila applikationer utesluter viktpåföljden det ofta.
Alternativa material: Mässing, plast och kompositer
Utöver de två stora finns det flera andra råmaterial som uppfyller specialiserade hydrauliska behov. Mässing erbjuder ett kostnadseffektivt alternativ för lågtryckssystem. Det är lätt att bearbeta, motstår korrosion och hanterar måttliga tryck utan att ruinera sig. Många pneumatiska system och hydrauliska lågtryckskretsar använder mässingsblock framgångsrikt.
Konstruerade plaster som PEEK öppnar upp helt nya möjligheter. Dessa material motstår kemikalier som skulle kunna förstöra metallblock. PEEK tål syror, baser, kolväten och andra korrosiva medier utan att behöva skyddande beläggningar. Den kemiska resistensen eliminerar sekundära tätningssystem, vilket förenklar ventildesignen och minskar tillverkningskomplexiteten.
Kemisk kompatibilitet visar att medan PTFE bibehåller bredare motståndskraft mot aggressiva medier, uppvisar PEEK tillräcklig kompatibilitet med de flesta industriella vätskor samtidigt som det erbjuder överlägsen mekanisk prestanda. Avvägningen mellan kemisk inertitet och termisk-mekanisk stabilitet blir den avgörande faktorn vid materialval för applikationer över 200 °C.
PEEK uppfyller även flamskyddsstandarderna UL94 V-0. Det gör det lämpligt för tillämpningar som kräver både kemisk inertitet och säkerhet. Materialet väger betydligt mindre än metall, vilket är fördelaktigt inom flyg- och rymdteknik och bärbar utrustning.
Kompositer blandar fibrer med polymermatriser för att skapa anpassade egenskaper. De erbjuder hög hållfasthet med mycket låg vikt. Kompositer kostar dock mer och kräver specialiserade tillverkningsprocesser. De flesta hydrauliska ventilblock är tillverkade av aluminium eller stål, såvida inte ett specifikt krav tvingar fram ett annat val.
Valet av råmaterial beror i slutändan på ditt systems krav. Tryckklassning, viktbudget, kemisk exponering och kostnad spelar alla in i beslutet. En kunnig tillverkningspartner hjälper dig att navigera dessa val. NOBLE, en ledande tillverkningspartner i Kina, specialiserar sig på materialval och bearbetning. Deras expertis sträcker sig över både metall- och plasttillverkning och hjälper kunder att gå från prototyp till massproduktion med tillförsikt. De förstår hur varje material beter sig under verkliga hydrauliska förhållanden och kan rekommendera rätt alternativ för din specifika tillämpning.
Gjutningsprocessen påverkar också materialvalet. Vissa legeringar gjuts bättre än andra. Aluminium gjuts lätt, vilket gör det idealiskt för storskalig produktion. Stål kräver mer komplexa gjutningsprocedurer. Att förstå dessa tillverkningsbegränsningar tidigt förhindrar kostsamma omkonstruktioner senare.
Processer lämpliga för Tillverkning av fluidiska ventilblock
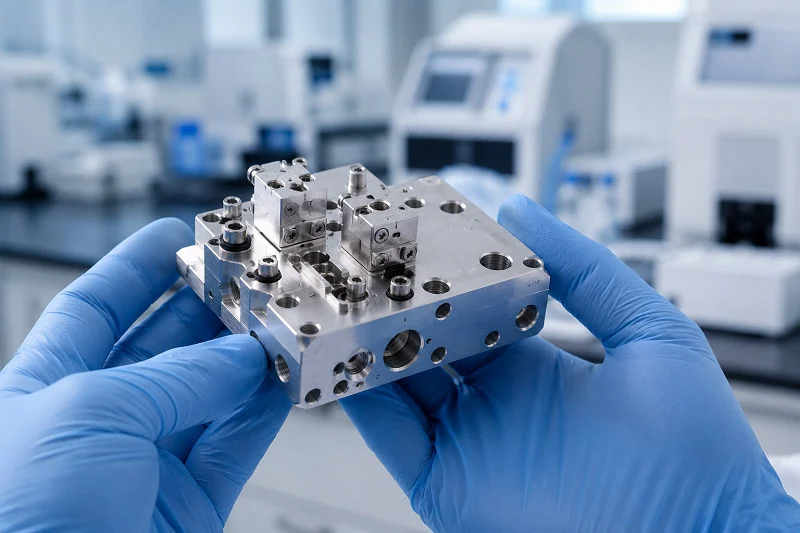
Att välja det bästa materialet räcker inte. Du behöver också rätt sätt att tillverka delen. Hur du omvandlar råmaterial till ett färdigt block påverkar kostnaden, noggrannheten och hur bra det fungerar. Det finns tre huvudsteg: att göra den grova formen, skära den till exakt storlek och behandla ytan. Varje steg bygger på det föregående. Om du gör alla tre rätt kommer ditt hydraulsystem att fungera som planerat.
Gjutning och smide: Skapa ämnet
Varje hydrauliskt ventilblock börjar som ett ämne. Ett ämne är den grova formen på den slutliga delen. Två huvudsakliga sätt att tillverka dessa ämnen är gjutning och smide. Var och en passar olika produktionsmängder och prestandabehov.
Pressgjutning är det bästa valet för att snabbt tillverka många delar. Varm aluminium pressas in i en stålform under högt tryck. Resultatet blir en form som är nära den slutliga delen. Det innebär mindre skärarbete senare. Pressgjutning ger dig en jämnare yta och mer exakta storlekar än smide. För ventilblockämnen betyder det att de inre kanalerna blir renare. Mindre vätsketurbulens innebär bättre prestanda. Tabellen nedan visar de viktigaste skillnaderna.
| Behandla | Ytfinish (RMS) | Dimensionell tolerans |
| Matrisgjutning | Smidigare än smide | Tätare än smide |
| Smide | 125–250 mikrotum | ±0.020 tum |
Smidning fungerar på ett annat sätt. Det använder värme och tryck för att forma metallen. Metallens kornstruktur ligger i linje med delens form. Det gör blocket starkare. Smidning är utmärkt för hydrauliska högtryckssystem där styrka är viktigare än ytjämnhet. Avvägningen är tydlig. Smidda ämnen behöver mer skärning för att uppnå samma noggrannhet som pressgjutna. De kostar också mer per del när man tillverkar många.
Valet mellan dessa två metoder beror på hur många delar du behöver och hur starka de måste vara. Pressgjutning fungerar bra för tusentals delar. Smide passar mindre mängder eller mycket högtrycksjobb. Många tillverkare använder båda metoderna beroende på jobbet. Att känna till dessa alternativ hjälper dig att välja rätt väg för din ventilgjutningsproduktion.
CNC-bearbetningUppnå precision
Ämnet är bara början. Verklig precision kommer från CNC-bearbetning. Denna process förvandlar ett grovt gjutgods eller smide till ett färdigt hydrauliskt ventilblock med exakta storlekar. Utan det skulle de inre kanalerna inte passa ihop. Hela systemet skulle läcka eller sluta fungera.
CNC-bearbetningscentra använder roterande skärverktyg för att avlägsna material. De fräser plana ytor, borrar hål och gör komplexa invändiga kanaler. Dessa kanaler är venerna i det hydrauliska systemet. De flyttar vätska från en port till en annan med litet motstånd. Hur noggranna dessa kanaler är avgör hur väl blocket fungerar.
Typiska toleranser för hydrauliska ventilblock varierar från ±0.001 till ±0.005 tum för viktiga funktioner. Borrstorlekar för ventilspolar kräver ofta ännu snävare kontroll. Ytbehandlingar på tätningsområden måste vara tillräckligt släta för att stoppa läckor. En bra CNC-maskin kan hålla dessa värden över hundratals eller tusentals delar.
Moderna fleroperationsmaskiner hanterar även komplexa former. Ingenjörer kan konstruera invändiga kanaler som minskar tryckfallet. De kan placera portar exakt där det behövs. Maskinen följer CAD-modellen exakt. Inget gissande, inga manuella justeringar.
För storskalig produktion arbetar flera fleroperationsmaskiner samtidigt. En maskin grovbearbetar detaljen. En annan finbearbetar nyckelytorna. En tredje borrar de djupa hålen för vätskebanorna. Denna arbetsuppdelning håller cykeltiderna korta och kvaliteten jämn. Varje maskin fokuserar på en typ av jobb. Den metoden minskar omställningstiden och ökar noggrannheten.
Efterbearbetning och Ytbehandling
Bearbetning lämnar efter sig vassa kanter och metallgrader. Dessa grader måste bort innan blocket tas i bruk. En lös grader i ett hydraulsystem kan skada tätningar, täppa till ventiler och orsaka stora fel. Avgradning är inte valfritt. Det är ett viktigt steg i tillverkningsprocessen.
Det första steget är avgradning. Arbetare använder handverktyg, slipande borstar eller värmemetoder för att ta bort varje vass kant. Automatiserade avgradningsmaskiner hanterar stora mängder. För komplexa invändiga kanaler når specialverktyg varje hörn. Målet är ett block utan vassa kanter någonstans.
Nästa steg är rengöring. Bearbetningsvätskor, metallflisor och smuts måste avlägsnas helt. Ultraljudsrengöringstankar använder högfrekventa ljudvågor för att skrubba varje yta. Högtrycksvattenstrålar blåser bort hårt sittande smuts. Målet är ett perfekt rent block redo för beläggning eller montering.
Ytbehandlingar ger det sista skyddslagret. Anodisering är vanligt för aluminiumblock. Det skapar ett hårt, rostbeständigt oxidlager på ytan. Den anodiserade beläggningen förbättrar också slitstyrkan. För stålblock ger plätering med zink eller nickel rostskydd. Passivering behandlar rostfritt stål för att förstärka dess naturliga oxidlager.
Vissa jobb kräver specialbeläggningar. Hårdanodisering för extremt slitage. Elektrolytisk nickel för kemisk resistens. PTFE-beläggning för låg friktion. Rätt behandling beror på arbetsmiljön. En skicklig tillverkningspartner kan hjälpa dig att välja.
Kvalitetskontroll genomgår varje steg. Storlekskontroller bekräftar att blocket uppfyller tryckkraven. Trycktester verifierar att blocket klarar arbetstryck utan att läcka. Flödetester mäter hur väl de inre kanalerna presterar. Alla block som inte klarar dessa tester kasseras.
NOBLE samlar alla dessa kompetenser under ett och samma tak. Deras tillverkningskunnande omfattar både metall- och plastbearbetning. De hanterar prototypframställning, små serier och fullskalig produktion. Deras team förstår hur varje process påverkar den färdiga detaljen. De kan föreslå rätt gjutningsmetod, bearbetningsplan och ytbehandling för just ditt jobb. Den typen av partnerskap sparar tid och minskar risken.
Precisionskrav för ett fluidiskt ventilblock
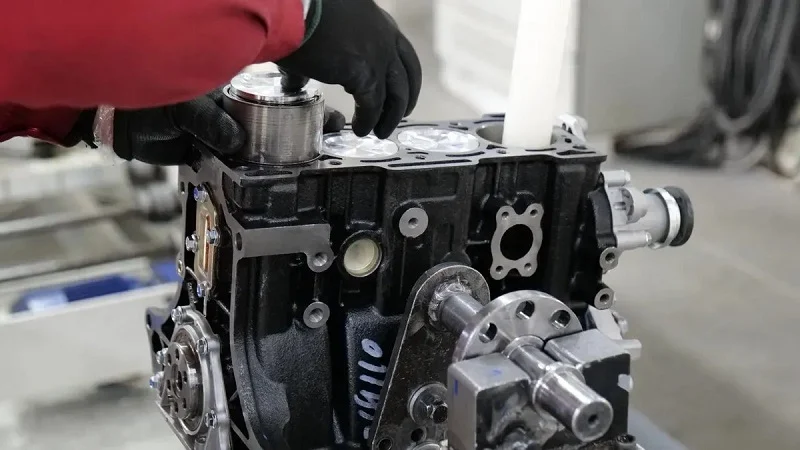
Precision är det som gör ett hydrauliskt ventilblock tillförlitligt istället för läckande. Den inre formen styr hur väl tätningarna håller, hur smidigt delarna rör sig och hur länge systemet håller. Små bearbetningsfel förvandlas till stora problem när trycket byggs upp. Att få siffrorna rätt tidigt förhindrar problem senare.
Kritiska toleranser och geometrier
Borrdiametern är det viktigaste måttet. Borrningen håller spolen som styr hydraulflödet. Om borrningen är för stor glider vätska förbi spolen och läcker inuti. Om den är för liten fastnar spolen och ventilen blockeras. Typiska borrningstoleranser ligger inom ±0.001 till ±0.005 tum, beroende på jobbet. System som kör många cykler behöver den snävare änden av det intervallet.
Ytfinish spelar lika stor roll. Grova ytor skadar tätningar och låter vätska läcka ut. Tätningsytan på ett hydrauliskt ventilblock bör mäta Ra ≤0.8 μm. Den jämnheten gör att O-ringar och packningar passar ordentligt. Metall-mot-metall-tätningsytor behöver samma finish för att förhindra att de läcker under tryck.
Planhet och parallellitet styr hur blocket ansluter till andra delar. En skev monteringsyta vrider portmönstret och orsakar interna läckor. Tätningsytans planhetstolerans bör ligga på ±0.003–0.005 mm. Det snäva intervallet säkerställer jämn kontakt över hela ytan. För monteringsytan förhindrar en planhetstolerans på 0.002 tum (0.0508 mm) över portmönstrets område distorsion som skulle kunna bryta tätningen.
Parallellitet fungerar med planhet. Blockets över- och undersidor måste förbli parallella. Om de glider, vrids blocket när det bultas fast. Den vridningen belastar tätningarna och förkortar deras livslängd. Bra bearbetning håller parallelliteten inom samma intervall som planhet.
Metrologins roll i Kvalitetskontroll
Du kan inte hantera det du inte kan mäta. Mätteknik ger dig data för att bekräfta att varje hydrauliskt ventilblock uppfyller sina krav. Koordinatmätmaskiner (CMM) gör det tunga arbetet. En CMM mäter blocket på dussintals punkter och jämför avläsningarna med CAD-modellen. Den kontrollerar håldiametrar, hålpositioner, planhet och parallellitet i en enda uppställning.
CMM-data upptäcker problem innan delar levereras. Ett hål som glider utanför toleransen kasseras i förtid. En monteringsyta som inte uppfyller planhetskraven omarbetas eller skrotas. Denna testning skyddar ditt system från tidiga fel.
Dimensionskontroller berättar bara en del av historien. Funktionstester bekräftar verklighetens beteende. Trycktestning fyller blocket med vätska och håller det vid arbetstryck. Blocket måste hålla det trycket utan externa läckor. Flödestestning mäter hur mycket vätska som rör sig genom varje port och kontrollerar intern bypass. Tillsammans bekräftar dessa tester att blocket fungerar som avsett.
Ventilprestandatestning knyter ihop allt. Den monterade ventilen genomgår hela sitt rörelseområde samtidigt som svarstid, tryckfall och läckage kontrolleras. Denna testning upptäcker problem som dimensionskontroller missar, som en spole som fastnar vid temperaturer eller en tätning som läcker vid vibrationer.
Varje sats av hydrauliska ventilblock ska passera samma mättekniska handske. Inspektion av första artiklarna verifierar installationen. Kontroller under processen upptäcker avvikelser tidigt. Slutinspektionen bekräftar den färdiga delen. Denna flerskiktade metod håller kvaliteten stabil över tusentals delar. En tillverkningspartner med stark mätteknisk kapacitet minskar din risk och levererar block som fungerar tillförlitligt i fält.
Viktiga designöverväganden för ett fluidventilblock
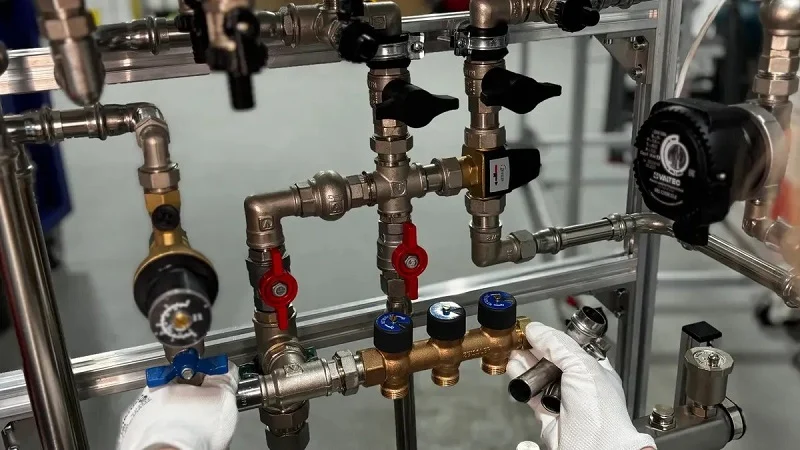
Bra design kräver planering. Ingenjörer måste tänka på hur blocket tillverkas, hur värmen rör sig genom det och hur det kopplas till resten av systemet. Att få dessa tre områden rätt håller ett hydrauliskt system igång smidigt istället för att orsaka problem i varje steg.
Designing for Manufacturability (DFM)
DFM har ett enkelt mål. Göra detaljen enkel att bygga samtidigt som den gör sitt jobb. Varje extra skärning, snäv tolerans och udda vinkel ökar kostnaden. Smart design sänker den kostnaden.
Börja med toleranser. Endast ytor som vidrör tätningar eller styrspolar behöver de snävaste siffrorna. Resten av blocket kan vara mer avslappnat. Att ändra en tolerans från ±0.01 mm till ±0.05 mm på en icke-parande yta kan halvera kostnaden för den funktionen. Det sparar riktiga pengar på varje del.
Tänk sedan på verktygsåtkomst. Innerhörn behöver en radie. En bra regel är att göra den radien minst 1/8 av hålrumsdjupet. Det gör att fräsen kan använda ett kortare och styvare verktyg. Mindre vibrationer innebär bättre ytjämnhet och längre verktygslivslängd.
Väggtjocklek och egenskaper spelar också roll. För metallblock, håll väggarna över 0.8 mm. För plast, gå över 1.5 mm. Håldjupet bör vara under 10 gånger diametern. Egenskapshöjden bör inte överstiga 4 gånger bredden. Dessa regler förhindrar vibrationer, skevhet och trasiga verktyg. Bra hydrauliska ventilblock följer dessa riktlinjer från början. Den bästa ventilkonstruktionen tar hänsyn till tillverkningsbegränsningar tidigt. Bra flödeskontroll börjar med smart toleranshantering.
Termisk hantering och fluiddynamik
Värme är fienden till alla hydrauliska system. Vätskan blir tunn när den värms upp. Tätningar slits snabbare. Hela systemet förlorar effektivitet. Bra ventildesign hanterar denna värme.
Kanalens storlek och form styr hur vätskan rör sig. En bredare kanal sänker trycket mindre. Men den tar också upp plats och ökar vikten. Tricket är att hitta balansen. Skarpa svängar skapar turbulens. Turbulens genererar värme. Jämna, gradvisa böjningar håller flödet stabilt och svalt. Rätt design hjälper till att kontrollera vätskans temperatur.
Blockmaterialet spelar också en roll. Aluminium drar bort värme från vätskan. Det hjälper systemet att hålla en stabil temperatur. Stål håller värmen längre. För kretsar med högt flöde hjälper det att sprida ut kanalerna. Mer yta innebär att mer värme lämnar vätskan.
Optimering av flödesvägar är en central del av moderna hydrauliska ventilblock. Ingenjörer använder simuleringsprogramvara för att testa olika kanallayouter. De letar efter platser där flödet saktar ner eller ökar för mycket. Varje förbättring av flödet innebär bättre prestanda och längre livslängd för komponenterna. Den hydrauliska layouten måste balansera effektivitet mot tillverkningskostnad. Väl utformade hydrauliska ventilblock hanterar värme bättre. Bra hydrauliska system är beroende av smarta flödesvägar.
Integration med systemkomponenter
Ett ventilblock lever inte ensamt. Det ansluts till pumpar, ställdon och andra delar. Gränssnitten mellan dessa delar måste matcha exakt. Standardisering gör detta möjligt.
Den vanligaste monteringsstandarden är ISO 4401. Du kan också höra den kallas NFPA D03, CETOP 3 eller NG6. Dessa namn pekar alla på samma sak. Standarden definierar var portarna sitter, vilken storlek de har och var bultarna sitter. Ett block som följer ISO 4401 accepterar ventiler från många olika tillverkare. Den flexibiliteten sparar tid och pengar.
Gränssnittslayouten för en anslutningsplatta av storlek 03 följer ISO 4401. Denna standard täcker även ventilerna CETOP 3 (NG6, D03) och CETOP 5 (NG10, D05). Dessa är de vanligaste mönstren i branschen. Genom att använda dem fungerar ditt block med standardkomponenter.
Modulära hydrauliska ventilblock bygger vidare på denna idé. De låter dig stapla funktioner utan specialbearbetning. Behöver du en extra funktion? Lägg till ytterligare ett block. Denna metod minskar designtiden och gör framtida förändringar enklare. Dessa system anpassar sig väl när kraven förändras. Integrerade hydrauliska ventilblock går åt motsatt håll. De kombinerar många funktioner i ett specialanpassat block. Det sparar utrymme och vikt men låser designen på plats. Olika system har olika behov.
Båda metoderna har sin plats. Nyckeln är att veta vilket som passar ditt system. Standardiserade portar, tätningar och monteringsmönster gör att allt fungerar tillsammans. Utan dem blir varje anslutning ett specialanpassat jobb. Det driver upp kostnaden och försenar varje projekt. Standardiserade hydrauliska ventilblock ansluts enklare. Standardiserade delar ger dig mer kontroll över slutmonteringen. Tillförlitliga hydrauliska system är beroende av god integration. Integrerade hydrauliska ventilblock fungerar bra för fasta konstruktioner. Den hydrauliska prestandan förbättras med smarta val.
Samarbeta med NOBLE för dina behov av vätskeventilblock

Vår omfattande tillverkningskapacitet
NOBLE samlar allt du behöver för hydrauliska ventilblock. De arbetar med både metaller och plaster. Det innebär att en partner hanterar hela jobbet. Du behöver inte leta runt mellan olika verkstäder. Oavsett om du behöver ett enkelt grenrör eller ett komplext fluidventilblock kan de hjälpa dig.
Deras tillverkningsteam vet hur man väljer rätt material. De förstår avvägningarna för olika hydrauliska system. För högtrycksjobb rekommenderar de stål. För mobil utrustning föreslår de aluminium. För kemisk resistens använder de PEEK. Den typen av kunskap är värdefull för alla hydraultekniska projekt.
Produktionsgolvet hanterar seriös ventiltillverkning. De driver pressgjutningslinjer för stora beställningar. De har CNC-bearbetningscentra som håller snäva toleranser. De hanterar ytbehandlingar internt. Anodisering, plätering och rengöring sker allt under ett och samma tak. De kontrollerar kvaliteten på varje block.
Engagemang för kvalitet och certifieringar
Kvalitet är ett system på NOBLE. De har ISO 9001:2015 för generell kvalitetsledning. Den standarden täcker allt från inkommande inspektion till slutlig provning. De har även ISO 13485:2016 för medicintekniska produkter. Den certifieringen kräver striktare kontroll över produktionsarbetet. Deras kvalitetssystem uppfyller alla krav. Om dina hydrauliska ventilblock behöver medicinska standarder är NOBLE redo för jobbet.
Testning är en central del av deras arbetsflöde. Varje block genomgår dimensionskontroller. Koordinatmätmaskiner verifierar kritiska funktioner. Trycktestning bekräftar att blocket klarar sin klassning. Flödestestning mäter interna kanalers prestanda. Testarbetet upptäcker problem tidigt. Varje test förbättrar den totala hydrauliska prestandan.
Testningen går längre. De utför prestandatester på monterade ventiler. De kontrollerar responstid och livslängd. De mäter läckagetolerans. De kontrollerar hur blocket hanterar hydraulvätska under tryck. Den informationen hjälper dig att validera din hydrauliska design. Det ger dig förtroende för komponenterna. De behåller kontrollen över varje steg genom noggrann granskning.
Ett fullservicepartnerskap från idé till montering
NOBLE gör mer än att tillverka delar. De hjälper dig att designa dem. Deras ingenjörer granskar din CAD-modell. De föreslår förbättringar av designprocessen. De letar efter sätt att minska bearbetningsstegen. De rekommenderar bättre material. Den tidiga feedbacken sparar pengar och förbättrar effektiviteten.
Det verkliga värdet kommer från en partner för hela projektet. NOBLE levererar kompletta hydrauliska ventilblock redo för integration. De hanterar prototypframställning, testning och produktion. De styr hela projektet. Du behöver inte samordna mellan olika leverantörer. En enda hydraulisk partner förenklar allt. Det minskar det administrativa arbetet och förbättrar systemeffektiviteten. De hanterar alla hydrauliska krav och komponenter på ett ställe.
De följer upp varje projekt mot mål. Prestanda, kostnad och tidslinje mäts. Regelbundna uppdateringar håller dig informerad. Om något ändras justerar de sig snabbt. Målet är en produkt som fungerar som avsett. I tid. Inom budget. De förstår komplexa vätskesystem. Det är vad ett fullservicepartnerskap ger.
Ditt hydraulsystem behöver hydrauliska komponenter. Smarta hydraulingenjörer väljer hydrauliska material noggrant. Hydraultryck spelar roll. Hydrauliska flödeshastigheter spelar också roll. Hydrauliska ventilblock konsoliderar banor och minskar felpunkter. Bra hydraulisk design tar hänsyn till termiska effekter. Hydrauliska system körs med planering. Välj hydrauliska ventiler klokt. Position spelar roll för flödet. Varje ventil behöver layout. Systemintegration kräver planering. System behöver design. Moderna hydrauliska system använder additiv tillverkning. Marotta Controls använder selektiv lasersintring. Deras konstruktioner minskar massan med 79 procent medan flödeseffektiviteten förbättras med 60 procent. Ett fluidiskt ventilblock drar nytta av denna innovation. Hydrauliska ventilblock får nya funktioner och blir lättare. En partner som NOBLE vägleder dessa beslut.
Vanliga frågor om tillverkning av fluidiska ventilblock
Vilket material ska jag välja till mitt ventilblock?
Aluminium fungerar bra för de flesta hydrauliska system. Det är lätt och bra på att transportera bort värme. Stål klarar högre tryck och håller längre under belastning. Välj material baserat på ditt arbetstryck, viktgränser och miljö. En tillverkningspartner kan hjälpa dig att väga dessa avvägningar för ditt fluidventilblock.
Vad är skillnaden mellan gjutning och smide?
Pressgjutning trycker in varm aluminium i en stålform. Det tillverkar många delar snabbt med släta ytor. Smide formar uppvärmd metall under tryck. Det skapar en starkare kornstruktur men kräver mer bearbetning. Välj pressgjutning för volym, smide för styrka.
Hur snäva måste toleranserna vara?
Borrdiametrar håller vanligtvis ±0.001 till ±0.005 tum. Tätningsytor behöver en Ra ≤0.8 μm ytfinish. Planheten ligger inom ±0.003-0.005 mm. Endast kritiska ytor behöver de snävaste siffrorna. Att lossa toleranser på icke-parande ytor minskar kostnaderna avsevärt.
Hur förhindrar jag läckage i mitt ventilblock?
Börja med god konsolidering. Färre externa anslutningar innebär färre läckagepunkter. Kontrollera sedan ytfinishen på tätningsområdena. Använd rätt tätningsmaterial för din vätska. Slutligen, trycktesta varje block före leverans. Dessa steg upptäcker hydrauliska problem tidigt.
Kan jag använda plast till mitt ventilblock?
Ja, för specifika jobb. PEEK motstår kemikalier som förstör metall. Det uppfyller också flamskyddsstandarderna UL94 V-0. Plastblock väger mycket mindre än metall. Men de kostar mer och kräver andra tillverkningsprocesser. Använd dem när kemisk resistens eller vikt är viktigast.
Hur länge kommer mitt ventilblock att hålla?
Cykellivslängden beror på design och driftsförhållanden. Härdade spolar och snäva toleranser förlänger livslängden. Förvänta dig tusentals till miljontals cykler. Block av högre kvalitet med bättre material håller längre. Matcha blocket till din arbetscykel för bästa resultat.
Vilka certifieringar bör min tillverkare inneha?
Leta efter ISO 9001:2015 som utgångspunkt. Det täcker allmän kvalitetsledning. För medicintekniska produkter lägger ISO 13485:2016 till strängare kontroller. Dessa certifieringar visar att en tillverkare följer dokumenterade processer. De bevisar också att tester sker i varje produktionsskede.
Hur väljer jag rätt tillverkningspartner?
Hitta en som hanterar både metaller och plaster. Leta efter intern testning och ytbehandling. Fråga om deras kvalitetscertifieringar. En enda partner för design, prototypframtagning och produktion förenklar din leveranskedja. Det minskar samordningsarbetet och sänker risken.







