
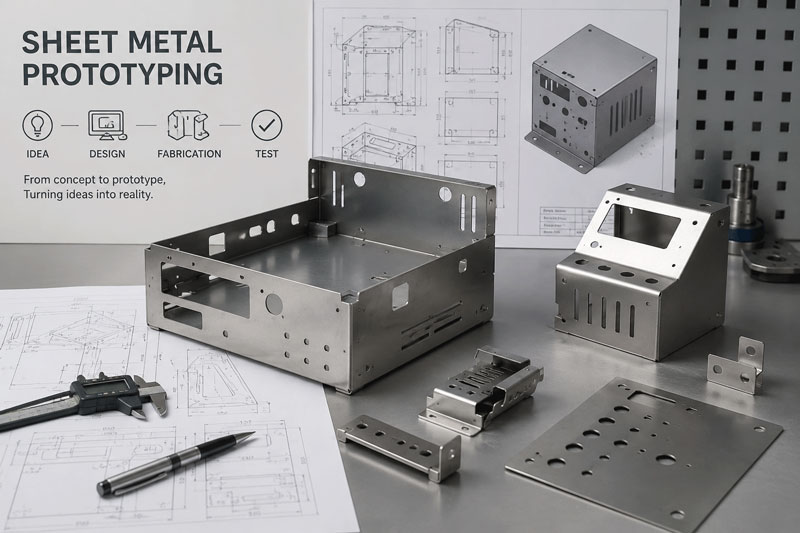
Introduktion: Porten till hårdvaruinnovation
Tänk dig att hålla ditt banbrytande produktkoncept i dina händer för första gången – känna dess vikt, testa dess mekanismer, presentera det för investerare eller utsätta det för verkliga förhållanden. Detta transformerande ögonblick, där digitala designer blir fysisk verklighet, möjliggörs genom tillverkning av prototyper i plåt. I dagens snabba hårdvaruutvecklingslandskap är förmågan att snabbt och exakt producera funktionella prototyper inte bara en fördel – det är en nödvändighet för överlevnad och framgång.
Prototypframställning av plåt fungerar som den avgörande bryggan mellan konceptuell design och massproduktion, vilket gör det möjligt för innovatörer inom olika branscher – från startups inom flyg- och rymdteknik till utvecklare av medicintekniska produkter – att validera, förfina och fullända sina designer innan de satsar på dyra produktionsverktyg. Denna omfattande guide utforskar alla aspekter av tillverkning av prototyper av plåt och ger dig den kunskap du behöver för att framgångsrikt navigera i denna viktiga fas av produktutvecklingen.
Kapitel 1: Förstå prototypframställning av plåt
Vad är prototyptillverkning av plåt?
Tillverkning av prototyper i plåt avser den specialiserade processen att skapa funktionella, dimensionellt noggranna plåtdelar och enheter i små volymer för designvalidering, testning och marknadsutvärdering. Till skillnad från massproduktionsmetoder som förlitar sig på dedikerade verktyg och optimering av höga volymer prioriterar prototyptillverkning hastighet, flexibilitet och precision för produktion i små serier.
Kärnegenskaper för prototyptillverkning:
- Fokus på låg volymVanligtvis 1 till 100 stycken
- Snabb vändningDagar eller veckor istället för månader
- Design flexibilitetEnkel anpassning av designändringar
- Kostnadseffektiva verktygMinimal eller ingen investering i hårdverktyg
- Hög precisionUppfyller snäva toleranser för valideringsändamål
Prototypframställningens avgörande roll i produktutveckling
Riskreducering genom fysisk validering
Forskning visar att produkter som validerats med funktionella prototyper upplever 67 % färre designrelaterade problem under produktionen och 82 % högre marknadsacceptansgrad. Prototypframställning möjliggör:
- Identifiering och lösning av konstruktionsfel före verktygsinvestering
- Verifiering av tillverkningsgenomförbarhet och monteringsprocesser
- Validering av materialval och prestandaegenskaper
- Demonstration av produktens funktionalitet för intressenter och investerare
Det kostnadsbesparande imperativet
Även om prototyptillverkning representerar en investering, överskuggas den av de potentiella kostnaderna för:
- Modifieringar av produktionsverktyg (vanligtvis 5–15 gånger dyrare än prototypändringar)
- Produktionsförseningar och missade marknadsfönster
- Produktåterkallelser på grund av oupptäckta designfel
- Förlorad konkurrensfördel på grund av försenat marknadsinträde
Kapitel 2: Metoder och teknologier för prototyptillverkning
Laserskärning för prototyper
Tekniköversikt:
Laserskärning använder fokuserade laserstrålar för att smälta, bränna eller förånga material med exceptionell precision. Moderna fiberlasersystem erbjuder överlägsen hastighet och kvalitet för prototypapplikationer.
Prototypspecifika fördelar:
- Noll verktygskostnaderInga fysiska verktyg krävs
- Extrem flexibilitetSnabba designändringar utan verktygsmodifieringar
- Utmärkt precisionToleranser så snäva som ±0.004″ (0.1 mm)
- Komplexa geometrierInvecklade former och fina detaljer uppnås enkelt
- Materiell mångsidighetSkär olika metaller, inklusive rostfritt stål, aluminium och koppar
Typiska användningsområden:
- Komplexa platta mönster och profiler
- Ventilationsgaller och dekorativa element
- Strukturkomponenter med invecklade utskärningar
- Fästen och monteringsplattor
- Kapslingspaneler och skydd
Tekniska specifikationer:
- Maximal tjocklekUpp till 25 mm för vissa material
- positioneringsnoggrannhet±0.001 tum (0.025 mm)
- Minsta funktionsstorlek0.1 mm skärbredd
- KantkvalitetUtmärkt med minimal värmepåverkad zon
CNC-stansning för prototypproduktion
Tekniköversikt:
CNC-stansning använder programmerbara revolverpressar för att skapa hål, former och konturer i plåt genom mekanisk kraft.
När man ska välja stansning för prototyper:
- Standardegenskaper När delar har vanliga hålstorlekar och former
- FormningsoperationerFör lameller, försänkningar och präglade detaljer
- Behov av medelstor volym10–50 stycken där laseruppställningstiderna blir ineffektiva
- KostnadseffektivitetNär standardverktyg kan användas effektivt
Fördelar med prototypframställning:
- Integrerad formningSkapar formade funktioner i samma operation
- Åtkomst till verktygsbibliotekOmfattande tillgänglighet av standardverktyg
- Bra kantkvalitetRena kanter med minimal gradning
- Rimlig hastighetSnabbare än laser för vissa mönster
Begränsningar:
- VerktygsbegränsningarBegränsat av tillgängliga verktygsstorlekar och former
- InstallationskravVerktygsinstallation som behövs för varje jobb
- Geometriska begränsningarMindre flexibel för komplexa konturer än laser
CNC-pressbromsformning
Tekniköversikt:
Moderna CNC-kantpressar använder datorstyrda bakanslag och kolvpositionering för att uppnå exakta böjningar i plåtkomponenter.
Prototypspecifika funktioner:
- SnabbinställningInstallation av digitala verktyg och programladdning
- Hög noggrannhetVinkeltoleranser på ±0.5° är uppnåeliga
- Flexibla verktygJusterbar för olika material och tjocklekar
- Komplex böjningFlera böjar i en enda uppställning
Viktiga överväganden vid prototypbockning:
- Material ÅterfjäderKompensationsberäkningar för olika material
- Optimering av böjningssekvensPlanering för tillgänglighet och noggrannhet
- VerktygsvalMatcha verktyg till material- och radiekrav
- Prototypspecifika utmaningarSmå satser kräver särskild uppmärksamhet på konsistensen
Avancerade funktioner för prototyper:
- 3D BöjningKomplexa flerplansböjar
- Automatiskt verktygsbyteFör varierande prototypkrav
- LaservinkelmätningVerifiering av vinkel i realtid
- KollisionsundvikandeProgramvaruskydd för komplexa delar
Vattenskärning för specialiserade prototyper
Tekniköversikt:
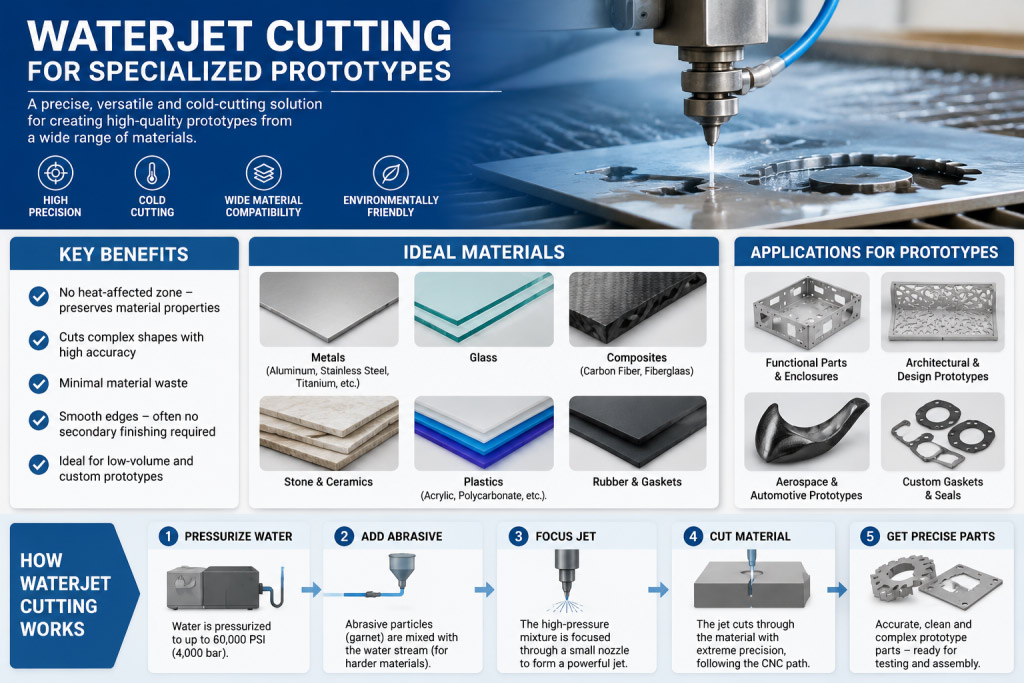
Vattenskärning använder högtrycksvatten blandat med slipande partiklar för att skära igenom material utan värmetillförsel.
Prototypapplikationer:
- Värmekänsliga materialDär termisk distorsion måste undvikas
- Tjocka materialTjocklek upp till 150 mm
- KompositmaterialSkärning av blandade material
- Känsliga komponenterDär klämkraften är viktig
fördelar:
- Ingen värmepåverkad zonKritisk för vissa material och tillämpningar
- Materiell mångsidighetSkär metaller, kompositer, glas och sten
- MiljöfördelarInga giftiga ångor eller termisk störning
- PrecisionsförmågaGod noggrannhet för de flesta prototypbehov
Additiv tillverkningsintegration
Hybridmetoder:
I allt större utsträckning innefattar prototypframställning av plåt 3D-utskrift för:
- Komplexa fästen och monteringarDär plåt är opraktiskt
- Monteringsjiggar och fixturerAnpassade verktyg för prototypmontering
- Icke-strukturella komponenterDekorativa eller lättpåverkade element
- Snabb iterationSnabba designändringar utan metallbearbetning
Kapitel 3: Material för plåtprototyper
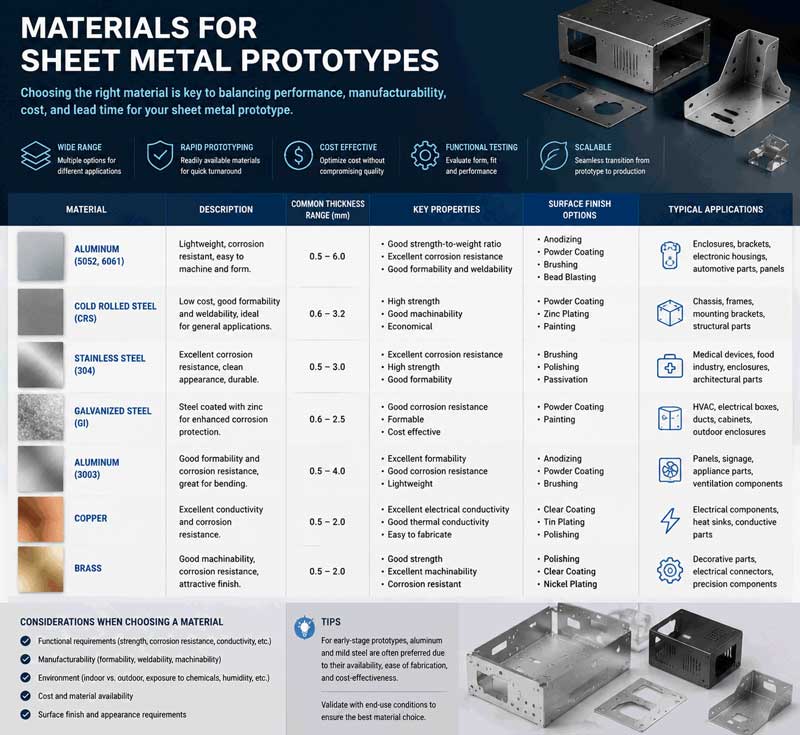
Vanligt använda material
Aluminiumlegeringar:
- 5052-H32Utmärkt korrosionsbeständighet, god formbarhet
- 6061-T6Högt hållfasthets-viktförhållande, god bearbetbarhet
- 3003Överlägsen formbarhet, god svetsbarhet
- Att tänka på vid prototypLägre skärkrafter, enklare formning än stål
Rostfria stål:
- 304Vanligast, god korrosionsbeständighet och formbarhet
- 316Överlägsen korrosionsbeständighet, marina och kemiska tillämpningar
- 430Magnetisk, god formbarhet, lägre kostnad
- 17-4 PHNederbördhärdning, hög hållfasthet efter värmebehandling
Kallvalsade stål:
- 1018Allmänt ändamål, god svetsbarhet och bearbetbarhet
- CRS-betygOlika härdningar och ytbehandlingar tillgängliga
- Fördelar med prototyperLåg kostnad, lättillgänglig, lätt att arbeta med
Koppar och mässing:
- Koppar C110Utmärkt elektrisk och termisk ledningsförmåga
- Mässing 260Bra korrosionsbeständighet, dekorativt utseende
- Särskilda applikationerElektriska komponenter, dekorativa element, värmeväxlare
Specialmaterial:
- FjäderstålFör klämmor och fasthållningsfunktioner
- Förpläterade materialGalvaniserade, galvaniserade alternativ
- Höghållfasta legeringarFör krävande applikationer
- Exotiska legeringarTitan, Inconel för specialiserade prototyper
Riktlinjer för materialval för prototyper
Prestandadrivet urval:
- Krav på styrkaSträckhållfasthet och draghållfasthet behövs
- Korrosionsbeständighet: Överväganden gällande miljöexponering
- ViktbegränsningarDensitet och hållfasthet/vikt-förhållande
- Termiska egenskaperKonduktivitet och expansionskoefficienter
Tillverkningsöverväganden:
- FormbarhetMinsta böjningsradier och förlängningsegenskaper
- svetsbarhetKompatibilitet med planerade sammanfogningsmetoder
- YtfinishUtseende och efterbehandlingskrav
- TillgänglighetLedtider och minsta orderkvantiteter
Kostnadsoptimeringsstrategier:
- StandardmätareAnvändning av lättillgängliga tjocklekar
- Vanliga legeringarUndvik exotiska material när det är möjligt
- StorleksoptimeringMinimera kassation genom kapsling
- Alternativa materialÖverväga substitut med liknande egenskaper
Kapitel 4: Designöverväganden för prototyptillverkning
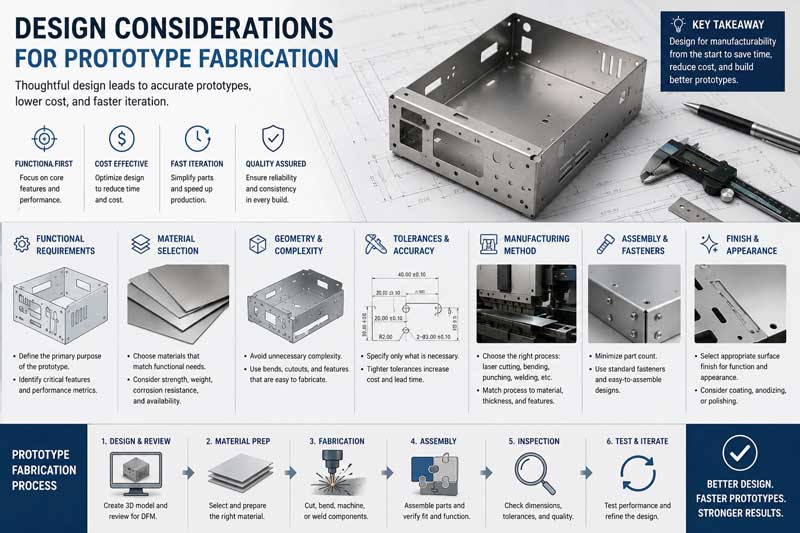
Principer för design för tillverkningsbarhet (DFM)
Viktiga DFM-riktlinjer:
- Standardisera funktioner
- Använd vanliga hålstorlekar och böjningsradier
- Standardisera materialtjocklekar där det är möjligt
- Design för tillgängliga verktyg och funktioner
2. Optimera för prototypprocesser
- Utformning för laserskärning när snabba förändringar förväntas
- Överväg att stansa för standardfunktioner i måttliga volymer
- Planera för tillgänglighet och sekvens för kantpressar
- Minimera komplexiteten
- Minska antalet unika delar
- Förenkla monteringskraven
- Standardisera fästelement och hårdvara
Kritiska designelement:
Överväganden vid böjningsdesign
- Minsta böjradieTypiskt 1x materialtjocklek för stål, 1.5x för aluminium
- Böj lättnadKorrekta avlastningssnitt för att förhindra rivning
- FlänslängdMinst 4x materialtjocklek plus böjningsradie
- KornriktningHänsyn till anisotropa material
Hål- och utskärningsdesign
- Minsta hålstorlekDiameter lika med materialtjocklek (praktiskt minimum 0.040″)
- KantavståndMinst 2x materialtjocklek från hål till kant
- Slot DimensionerBredd lika med materialtjocklek
- KapslingseffektivitetDesign för optimal materialutnyttjande
Formad funktionsdesign
- Lameller och ribborRätt utrymme för verktyg
- Försänkningar och präglingStandardstorlekar och djup
- Fåll- och sömdesignKorrekta tillåtna utrymmen och avstånd
- SpecialfunktionerÖverväg tillverkningsbarhet tidigt
Tolerans- och specifikationsriktlinjer
Standardtoleranser för prototyper:
- Linjära mått±0.010″ (0.25 mm) för de flesta funktioner
- Hålplatser±0.005 tum (0.13 mm) för precisionsapplikationer
- Böj vinklar±1° för standardböjar
- Planhet: 0.010 tum per tum (0.25 mm per 25 mm)
Kritiska funktionsspecifikationer:
- Krav på ytfinishAnge om kritisk
- GradkontrollRiktning och maximalt tillåten grad
- KantförhållandenKrav och metoder för avgradning
- Kosmetiska ytorOmråden som kräver särskild hantering
Kapitel 5: Prototyptillverkningsprocessen
Steg-för-steg arbetsflöde
Fas 1: Designgranskning och förberedelse
- Inledande designbedömning
- Granskning av CAD-modeller och ritningar
- DFM-analys och rekommendationer
- Vägledning för materialval
- Optimering av processurval
2. Teknisk dokumentation
- Skapande av tillverkningsritningar
- Utveckling av tillverkningsinstruktioner
- Dokumentation av kvalitetskrav
- Speciella processspecifikationer
Fas 2: Programmering och installation
- CAD/CAM-programmering
- Nästningsoptimering för materialeffektivitet
- Generering och optimering av verktygsbanor
- Generering och verifiering av maskinkod
- Simulering och kollisionskontroll
- Maskininställning
- Materialval och förberedelse
- Verktygsinstallation och kalibrering
- Programinläsning och verifiering
- Förberedelser för första artikeln
Fas 3: Tillverkningsoperationer
- Skärningsoperationer
- Laserskärning eller stansning
- Kvalitetsverifiering under skärning
- Materialhantering och administration
- Skrotkontroll och hantering
2. Formningsoperationer
- Installation och programmering av kantpressar
- Utförande av böjningssekvens
- Inspektion och justering under processen
- Sekundära formningsoperationer
Fas 4: Sekundära operationer
- Gradning och kantbehandling
- Manuell eller automatiserad avgradning
- Kantbrytning och utjämning
- Ytbehandling för efterbehandling
- Kvalitetsverifiering
2. Sammanfogning och montering
- Förberedelse och utförande av svetsning
- Montering av fästelement
- Limning vid behov
- Skapande av delmontering
3. Ytbehandling
- Rengöring och förberedelse
- Målning eller pulverlackering
- Plätering eller anodisering
- Specialbeläggningar och behandlingar
Fas 5: Kvalitetssäkring och leverans
- Inspektion och provning
- Dimensionell verifiering
- Funktionell testning
- Materialcertifiering
- Dokumentationskomplettering
- Förpackning och transport
- Skyddande förpackningsdesign
- Dokumentationsinkludering
- Förberedelser för frakt
- Spårning och leveranskoordinering
Kapitel 6: Kvalitetskontroll för prototyptillverkning
Inspektionsmetoder
Första artikelinspektion (FAI)
- Fullständig dimensionsverifieringAlla funktioner uppmätta och dokumenterade
- MaterialverifieringBekräftelse av materialspecifikationer
- ProcessvalideringVerifiering av tillverkningsprocesser
- DokumentationOmfattande inspektionsrapporter
Pågående kvalitetskontroll
- InstallationsverifieringBekräftelse av maskininställningar
- ProcessövervakningSpårning av kvalitetsparametrar i realtid
- ProvinspektionPeriodisk komponentverifiering under produktion
- Statistisk processtyrningFör större prototypbatcher
Protokoll för slutinspektion
- Visuell inspektionYtkvalitet och kosmetisk utvärdering
- funktions~~POS=TRUNCMontering och driftverifiering
- Granskning av dokumentation: Slutför verifiering av register
- Kundens godkännandeGranskning och godkännandeprocess för prover
Mätutrustning och tekniker
Standardmätverktyg:
- Skjutmått och mikrometrarFör linjära dimensioner
- HöjdmätareFör vertikala mätningar
- YtplattorFör planhet och parallellitet
- Mätblock och stiftFör hålverifiering
Avancerade mätsystem:
- Koordinatmätmaskiner (CMM)För komplexa geometrier
- Optiska komparatorerFör profilverifiering
- Laser skannrarFör friformade ytor
- Bärbara CMM:erFör stora eller otympliga delar
Specialiserad prototypmätning:
- 3D-skanningFör omvänd ingenjörskonst och verifiering
- Digitala gradskivorFör vinkelmätning
- YtråhetstestareFör verifiering av slutförande
- HårdhetstestareFör verifiering av materialegenskaper
Kapitel 7: Tillämpningar över branscher
Flyg-och försvarsindustri
Prototypkrav:
- Extrem precisionSnäva toleranser och höga standarder
- MaterialexpertisSpeciallegeringar och kompositer
- DokumentationFullständig spårbarhet och certifiering
- TestningNoggrann prestandavalidering
Typiska användningsområden:
- Strukturella fästen och fästen
- Avionikkapslingar och rack
- Värmesköldar och komponenter för värmehantering
- Testfixturer och markstödsutrustning
Utveckling av medicinsk utrustning
Särskilda överväganden:
- Biokompatibla materialFDA-godkända material och ytbehandlingar
- RenlighetskravSpecialhantering och bearbetning
- RegelefterlevnadDokumentation för FDA-inlämningar
- SteriliseringskompatibilitetUtformning för steriliseringsmetoder
Vanliga prototyper:
- Komponenter för kirurgiska instrument
- Utrustningshus och ramar
- Komponenter för implantatförsök
- Diagnostiska utrustningsdelar
Hemelektronik
Prototypbehov:
- Estetisk kvalitetUtmärkta ytfinisher
- Passa och avsluta: Krav för exakt montering
- Termisk hanteringAtt beakta värmeavledning
- EMI/RFI-skärmningKrav på elektrisk prestanda
Program:
- Enhetskapslingar och chassin
- Kylflänsar och termiska lösningar
- Fästen och interna fästen
- Anslutningspaneler och gränssnitt
Bilutveckling
Krav för prototypframställning:
- HållbarhetstestKomponenter för testning och validering
- Form och passformKarosspaneler och strukturella element
- MaterialvalideringTestning av nya material och processer
- MonteringsverifieringUtveckling av produktionsprocesser
Typiska användningsområden:
- Fästen och monteringsdetaljer
- Testfixturer och prototyper
- Konceptfordonskomponenter
- Anpassade tillbehör och modifieringar
Industriell utrustning
Att tänka på vid prototyp:
- Funktion framför form: Betoning på prestanda
- HållbarhetskravTestning under verkliga förhållanden
- KostnadsoptimeringBalans mellan prestanda och kostnad
- TillverkningsbarhetDesign för slutlig produktion
Program:
- Maskinskydd och säkerhetsutrustning
- Anpassade fästen och stöd
- Komponenter för testutrustning
- Prototypmaskindelar
Kapitel 8: Kostnadshantering och optimering
Kostnadsstrukturanalys
Direkta kostnader:
- MaterialkostnaderInköp och bearbetning av råvaror
- ArbetskraftskostnaderProgrammering, inställning och drifttid
- MaskintidUtnyttjande och avskrivningar av utrustning
- VerktygskostnaderSpecialverktyg eller fixturer krävs
Indirekta kostnader:
- IngenjörstidDesigngranskning och förberedelse
- KvalitetssäkringInspektion och provning
- Administrativa omkostnaderProjektledning och samordning
- AnläggningskostnaderUtrymme, el och vatten och underhåll
Dolda kostnader:
- Omarbetning och korrigeringarDesignändringar och modifieringar
- Leverans och logistikFrakt och hantering
- Kommunikation OverheadKundmöten och samordning
- RiskhanteringBeredskap för oväntade problem
Kostnadsoptimeringsstrategier
Designoptimering:
- MaterialvalAtt välja kostnadseffektiva och lämpliga material
- DesignförenklingMinska komplexiteten utan att kompromissa med funktionen
- StandardiseringAnvända vanliga funktioner och dimensioner
- KapslingseffektivitetMaximera materialutnyttjandet
Processoptimering:
- TeknikvalAtt välja de mest effektiva tillverkningsmetoderna
- BatchoptimeringGruppera liknande operationer
- Minimering av installationMinska omställningstiderna
- AutomationImplementera automatiserade processer där det är fördelaktigt
Projektledningsstrategier:
- Tydliga specifikationerMinska tvetydighet och omarbetning
- Effektiv kommunikationEffektivisera informationsflödet
- Rätt planeringTillräcklig tid för varje fas
- BeredskapshanteringPlanering för förväntade utmaningar
Kapitel 9: Tidslinje och projektledning
Typiska projekttidslinjer
Standard tidslinjer för prototyptillverkning:
- Enkla delar: 3-5 arbetsdagar
- Måttlig komplexitet: 5-10 arbetsdagar
- Komplexa sammansättningar: 10-20 arbetsdagar
- Mycket komplexa projekt: 3-4 veckor
Snabba tjänster:
- Rush Prototyping24–48 timmars leveranstid tillgänglig
- PrioritetsschemaläggningSnabb köplacering
- ÖvertidsarbeteUtökade arbetstider och helgarbete
- Parallell bearbetningSamtidiga operationer där det är möjligt
Aktiviteter på kritiska vägar
Designfas (1–3 dagar):
- Designgranskning och DFM-analys
- CAD-förberedelse och optimering
- Materialval och inköpsplanering
- Processval och planering
Tillverkningsfas (2–10 dagar):
- Programmering och installation
- Skäroperationer
- Formningsoperationer
- Sekundära operationer
Efterbehandling och montering (1–5 dagar):
- ytbehandling
- Komponentmontering
- Kvalitetsinspektion
- Förpackning och förberedelse
Accelerationsstrategier
Acceleration av designfasen:
- Kompletta och noggranna initiala designer
- Snabb respons på DFM:s rekommendationer
- Digitala godkännandeprocesser
- Tydliga kommunikationskanaler
Tillverkningsacceleration:
- Avancerad schemaläggning och planering
- Parallell operationskoordinering
- Effektiv materialhantering
- Proaktiv kvalitetshantering
Administrativ acceleration:
- Effektiviserade godkännandeprocesser
- Elektronisk dokumentation
- Proaktiv kommunikation
- Effektiv logistikplanering
Kapitel 10: Ytbehandlingar och ytbehandlingar
Mekaniska ytor
Standardfinish:
- Mill FinishYtbeskaffenhet i originalskick
- Borstad finish: Enhetligt riktat fibermönster
- Pärla sprängasJämn matt textur
- PoleradOlika nivåer av glans och släthet
Prototypspecifika överväganden:
- Kostnad kontra utseendeBalans mellan estetiska krav och budget
- ProcessvalVälja lämpliga efterbehandlingsmetoder
- Påverkan på ledtidenMed hänsyn till efterbehandlingsprocessens varaktighet
- Funktionella kravUppfylla prestationsbehov
Kemiska behandlingar
Konverteringsbeläggningar:
- FosfatbeläggningarFör färgens vidhäftning och korrosionsbeständighet
- KromatomvandlingFör korrosionsskydd av aluminium
- anodiseringDekorativa och skyddande aluminiumfinisher
- Kemiska filmerTillfälligt korrosionsskydd
Att tänka på vid prototyp:
- Minimikrav för kvantitetMånga processer har minsta batchstorlekar
- LedtiderKemiska processvaraktigheter
- FärgmatchningKonsekvens mellan batcher
- MiljöbestämmelserEfterlevnadskrav
Färg och pulverlackering
Prototypmålning:
- Spray-målarFlexibel för låga volymer
- Färgmatchning: Anpassad färgutveckling
- FlerstegsfinishGrundfärg och täckfärgssystem
- MaskeringskravFör selektiv beläggningsapplikation
Pulverlackering för prototyper:
- Hållbara ytbehandlingarUtmärkt slitage- och kemikaliebeständighet
- FärgvalEtt brett utbud av standardfärger
- MiljöfördelarLåga VOC-utsläpp
- Flexibilitet i minsta kvantitetBättre för prototyper än vissa våtfärger
Specialiserade beläggningar
Funktionella beläggningar:
- Teflon/Non-stickFör frisättningsegenskaper
- Konduktiva beläggningarFör EMI/RFI-skärmning
- Slitstarka beläggningarFör applikationer med hög nötning
- Termiska beläggningarFör värmehantering
Dekorativa ytskikt:
- Strukturerad finishAnpassade ytmönster
- Metalliska effekterSimulerade metallutseenden
- Anpassad grafikLogotyper och identifieringsmärkning
- SpecialeffekterUnika visuella egenskaper
Kapitel 11: Montering och integration
Sammanfogningsmetoder för prototyper
Mekanisk fäste:
- SkruvfästningVanligast för prototyper
- NitinstallationFör permanenta leder
- SpecialfästenAnpassade eller proprietära system
- PresspassningarFör precisionsmonteringar
Svetsprocesser:
- TIG-svetsningHögsta kvalitet, mest kontrollerbar
- MIG SvetsningSnabbare, bra för tjockare material
- PunktsvetsningFör sammanfogning av ark
- LasersvetsningPrecisionsfogning med minimal deformation
Limning:
- Strukturella limFör höghållfasta bindningar
- tätningsmedelFör miljöskydd
- Konduktiva limFör elektriska anslutningar
- Tillfälliga obligationerFör montering och testning
Att tänka på vid prototypmontering
Design för montering:
- TillgänglighetVerktygsutrymme och åtkomst för operatörer
- SekvensplaneringLogisk monteringsordning
- Tolerans Stack-upsHantera kumulativa variationer
- FelförebyggandeDesignfunktioner för att förhindra felaktig montering
Kvalitet i montering:
- Verifiering av lämplighetKontrollera komponentkompatibilitet
- MomentkontrollKorrekt åtdragning av fästelement
- InriktningsverifieringSäkerställa korrekt placering av komponenterna
- funktions~~POS=TRUNCVerifierar monteringsoperationen
Särskilda monteringskrav
Montering av renrum:
- För medicinska eller elektroniska tillämpningar
- Krav på kontrollerad miljö
- Särskilda hanteringsrutiner
- Dokumentation och verifiering
Test- och valideringsaggregat:
- Instrumentintegration
- Tillgänglighet för testpunkter
- Modulär design för konfigurationsändringar
- Dokumentation av testkonfigurationer
Kapitel 12: Framtida trender och innovationer
Tekniska framsteg
Digitala tillverkningstekniker:
- AI-driven designoptimeringAutomatiserad DFM-analys
- Digital tvillingintegrationVirtuell prototypframställning och validering
- Molnbaserat samarbeteDesigndelning och feedback i realtid
- Avancerad simuleringMer exakt processmodellering
Avancerad tillverkningsteknik:
- HybridtillverkningKombinering av additiva och subtraktiva processer
- Smart verktygAdaptiva fixturer och verktygssystem
- Robotisk automationÖkad automatisering i prototypverkstäder
- IoT-integrationUppkopplad utrustning och processer
Materialinnovationer:
- Avancerade legeringarNya material med förbättrade egenskaper
- Smarta materialMaterial med responsiva egenskaper
- Hållbara materialMiljövänliga alternativ
- KompositintegrationTillverkning av blandade material
Branschutvecklingar
Accelererade utvecklingscykler:
- Ökande efterfrågan på snabbare prototypframställning
- Just-in-time-utvecklingsmetoder
- Agila metoder för hårdvaruutveckling
- Snabba iterationsfunktioner
Hållbarhetsfokus:
- Materialeffektivitet och avfallsminskning
- Energieffektiva processer
- Återvinningsbara och hållbara material
- Miljöpåverkanshänsyn
Demokratisering av prototypframställning:
- Lägre ingångspunkter
- Förbättrad tillgänglighet för startups
- Pedagogisk och maker movement-påverkan
- Utveckling baserad på gräsrotsfinansiering
Strategiska konsekvenser
Konkurrensfördelar:
- Snabbhet till marknaden som primär differentieringsfaktor
- Kraven på kvalitet och precision ökar
- Kostnadstryck driver effektivitetsinnovationer
- Anpassnings- och personaliseringstrender
Partnerskapsmodeller:
- Närmare samarbete mellan designers och tillverkare
- Integrerade design- och tillverkningsteam
- Långsiktiga partnerskapsmetoder
- Samutvecklings- och riskdelningsmodeller
Kapitel 13: Att välja en partner för prototyptillverkning
Evalutionskriterie
Tekniska möjligheter:
- Ett utbud av tillgängliga tillverkningstekniker
- Materialexpertis och bearbetningskunskap
- Kvalitetskontrollsystem och kapacitet
- Tekniskt stöd och designassistans
Affärsfaktorer:
- Erfarenhet av liknande projekt och branscher
- Track record av leverans i tid
- Transparent prissättning och kommunikation
- Skalbarhet och kapacitet för framtida behov
Strategisk inriktning:
- Förståelse för dina utvecklingsmål
- Villighet att samarbeta snarare än att bara leverera
- Flexibilitet för att hantera förändringar
- Potential för långsiktig relation
Partnerskapsutveckling
Inledande engagemang:
- Bedömning av teknisk kapacitet
- Projektgranskning och genomförbarhetsanalys
- Referenskontroller och portfoliogranskning
- Övervägande av pilotprojekt
Relationsbyggande:
- Tydliga kommunikationsprotokoll
- Upprättande av prestationsmått
- Samarbete inom kontinuerlig förbättring
- Strategisk planeringsanpassning
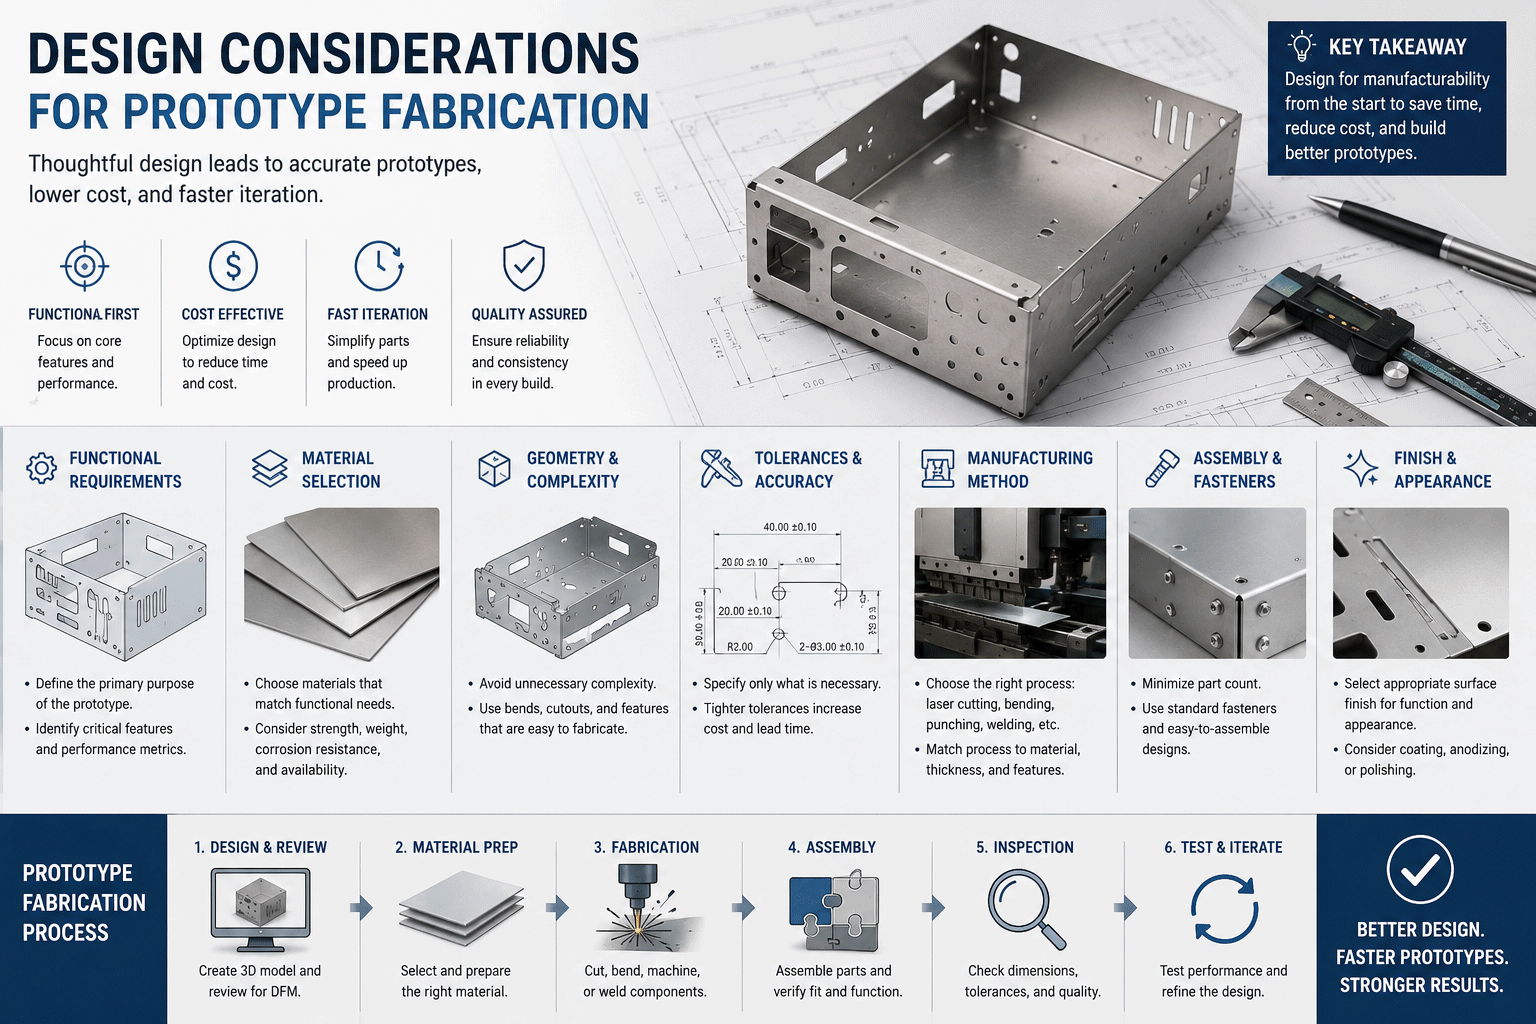
Slutsats: Att omvandla idéer till verklighet
Tillverkning av prototyper i plåt representerar en av de mest kritiska faserna i utvecklingen av hårdvaruprodukter. Det är det ögonblick då abstrakta koncept blir konkreta produkter, då design valideras mot verkliga krav och då innovationer tar sina första steg mot marknadsframgång. I dagens konkurrensutsatta landskap kan förmågan att snabbt och effektivt producera funktionella prototyper avgöra vilka produkter som lyckas och vilka som aldrig når marknaden.
Utvecklingen av prototyptillverkningstekniker fortsätter att utöka vad som är möjligt. Från laserskärningssystem som producerar komplexa delar på några timmar till avancerade formningstekniker som skapar exakta komponenter utan hårda verktyg, har dagens prototyptillverkare oöverträffade möjligheter att stödja produktutveckling. Dessa framsteg, i kombination med digital design och samarbetsverktyg, har dramatiskt minskat den tid och de kostnader som krävs för att gå från koncept till fysisk prototyp.
Framgångsrik prototyptillverkning kräver mer än teknisk förmåga – det kräver partnerskap, tydlig kommunikation och strategiskt tänkande. De mest effektiva relationerna kombinerar kundens produktvision och marknadskunskap med tillverkarens tillverkningsexpertis och processkunskap. Tillsammans kan de navigera utmaningarna med prototyputveckling, balansera hastighet, kostnad, kvalitet och funktionalitet för att skapa optimala lösningar.
När vi blickar mot framtiden kommer flera viktiga principer att vägleda framgångsrika strategier för prototyptillverkning:
Tidigt samarbete
Att involvera tillverkningspartners tidigt i designprocessen ger betydande fördelar. Deras tillverkningsexpertis kan ligga till grund för designbeslut, förhindra kostsamma misstag och optimera design för både prototypframtagning och slutlig produktion.
Iterativ metod
Omfamna prototyputveckling som en iterativ inlärningsprocess. Varje prototypversion ger värdefulla insikter som ligger till grund för förbättringar i nästa iteration, vilket i slutändan leder till bättre slutprodukter.
Holistiskt tänkande
Betrakta prototyptillverkning som en del av en integrerad produktutvecklingsstrategi som inkluderar design, validering, testning och produktionsförberedelser. Varje fas informerar och optimerar de andra.
Strategisk investering
Se prototyptillverkning inte som en kostnad utan som en strategisk investering i produktens framgång. De relativt blygsamma kostnaderna för noggrann prototypframtagning kan förhindra betydligt dyrare problem i produktionen eller, ännu värre, på marknaden.
För företag som är redo att accelerera sin hårdvaruutveckling erbjuder tillverkning av plåtprototyper en beprövad väg från koncept till verklighet. Genom att kombinera hastighet, precision och flexibilitet möjliggörs innovation samtidigt som risker hanteras – en kombination som är avgörande på dagens snabbrörliga och konkurrensutsatta marknader.
Resan från idé till produkt har aldrig varit mer spännande eller lättillgänglig. Med rätt partner och tillvägagångssätt för prototyptillverkning kan företag av alla storlekar förverkliga sina innovationer, testa dem i verkliga förhållanden, förfina dem baserat på konkret feedback och tryggt gå mot framgångsrik produktion och marknadsintroduktion.
Redo att omvandla dina produktkoncept till fysisk verklighet?
Rätt prototyptillverkningslösning väntar – en som balanserar dina specifika behov av hastighet, kvalitet, kvantitet och budget samtidigt som den banar väg för framgångsrik produktion och marknadsframgång. Din nästa innovation förtjänar inget mindre än expertpartnerskap på sin resa från koncept till verklighet.
NOBLE är ett kinesisk-brittiskt joint venture som kan bedriva oberoende forskning och utveckling, produktion och försäljning.
Vi har två huvudsakliga affärsinriktningar: ”Vårdprodukter” och ”Smart tillverkning”.
Verksamheten ”Care Products” strävar efter att bli en ledande leverantör av intelligenta vårdprodukter och tjänster, med fokus på skönhetsvård, hälsovård och äldreomsorg. För närvarande säljer vi huvudsakligen IPL-hårborttagningsprodukter.
Vi har omfattande erfarenhet av plåtbearbetning. Vi kan erbjuda kompletta tjänster, inklusive design/tillverkning/montering/inspektion och testning/packning för att stödja dina nya projekt. Kontakta oss gärna om du har några krav. Vi finns alltid här för att hjälpa dig. Vänligen dela ritningar med oss, inklusive 3D-ritningar och 2D-ritningar.







