
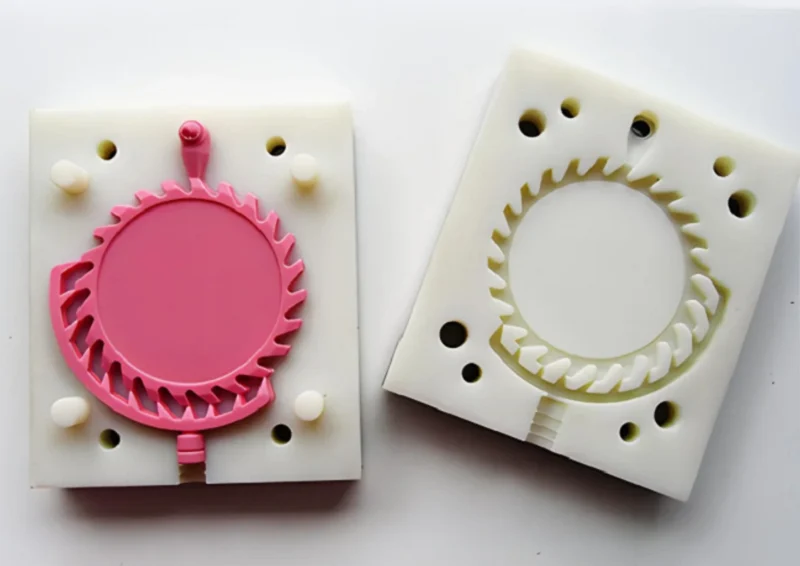
Silikonvakuumgjutning är en metod för att tillverka små satser av plastdelar. Ett mastermönster ligger i en låda. Flytande silikon hälls över det. Silikonet härdar till en flexibel form. Mastern kommer ut. Harts sätts in. Vakuum drar ut luften. Delen härdar. Du får en kopia.
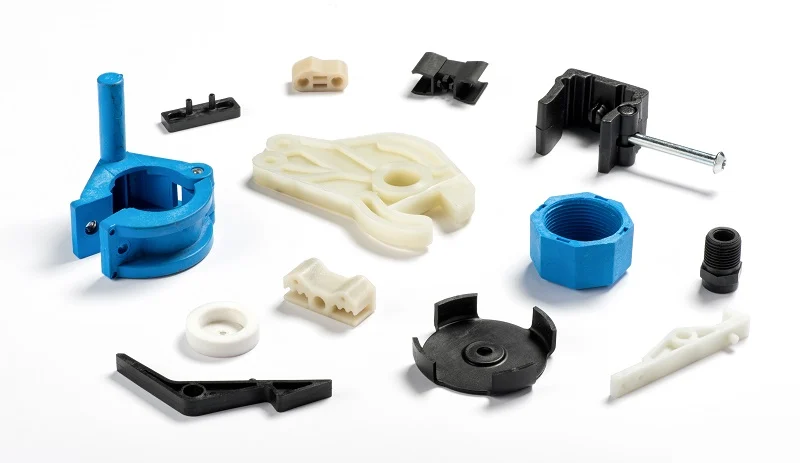
Denna process används ofta inom prototyptillverkning och småskalig produktion. Varför? Den är snabb – formar kan tillverkas på bara några dagar. Den är billig – dessa formar kostar mindre än stålformar. Och kvaliteten är hög – slutproduktens utseende och känsla går inte att skilja från massproducerade formsprutade delar.
Den här guiden täcker hela processen. Du kommer att lära dig när du ska använda silikonvakuumgjutning och när du ska välja andra metoder.
Definition av silikonvakuumgjutning
Silikonvakuumgjutning använder en flexibel silikonform för att tillverka plastdelar. Ett mastermönster – vanligtvis 3D-printat eller maskinbearbetat – hängs upp i en behållare. Flytande silikon hälls runt det. Silikonet härdar. Mastern tas bort. Den resulterande kaviteten är ett perfekt negativ av originalet.
Gjutmaterialet är annorlunda. Harts – polyuretan, epoxi eller liknande – hälls i silikonformen. Vakuum drar ut luften. Hartset härdar. Delen lossnar. Silikonet böjs. Underskärningar lossnar utan att skadas.
Skillnaden är avgörande. Formen är av silikon. Flexibel. Mjuk. Den möjliggör gjutningen. Gjutmaterialet är av styv plast. Hård. Hållbar. Två olika material. Två olika funktioner. En process förbinder dem.
Detta är kärnan i silikonvakuumgjutning. En flexibel form för styva delar. Begränsad kvantitet. Hög kvalitet. Snabb leveranstid.
Silikonvakuumgjutningsprocess steg för steg
Steg 1: Skapa huvudmodellen
Mastern är utgångspunkten. Varje gjutningsdel kopierar den. Brister i mastern syns på varje kopia. Repor, ojämna ytor, dimensionsfel – allt överförs direkt.
Mastern är vanligtvis 3D-printad eller CNC-fräst. SLA-printning ger en slät yta. CNC-bearbetning ger snäva toleranser. Valet beror på detaljens krav. Mastern måste klara silikonhällningen. Den ligger i vätskan. Den tas bort. Den får inte deformeras.
Steg 2: Tillverkning av silikonformen
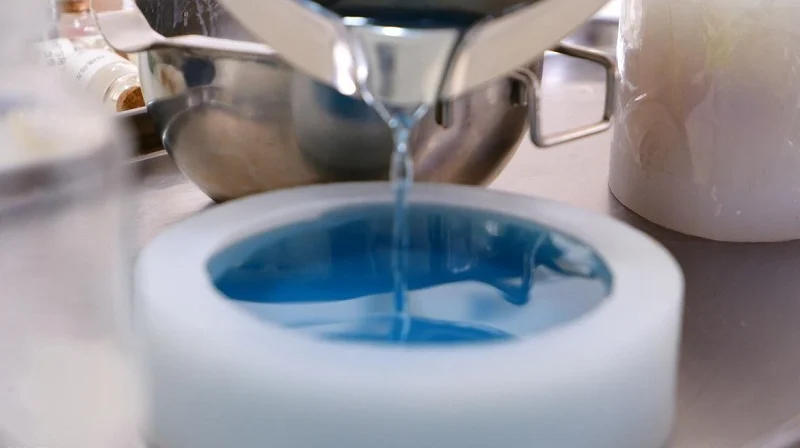
Flytande silikon hälls runt mastern. Den fyller varje underskärning. Den replikerar varje ytdetalj. När mastern har härdat dras den ut. Hålrummet är ett negativ av originalet.
Formmaterialet spelar roll. Shore-hårdheten avgör flexibiliteten. En mjukare form släpper lätt ut komplexa underskärningar. En hårdare form håller snävare toleranser. Silikonet måste motstå gjuthartset. Det får inte svälla eller brytas ner efter upprepade gjutningar.
Steg 3: Vakuumavgasning och hartsgjutning
Hartset blandas. Luftbubblor fastnar i vätskan. Vakuumkammaren drar ut dem. Hartset blir tätt och klart.
Sedan hälls hartset i silikonformen. Kammaren stängs. Vakuumet drar igen. Hartset flödar in i varje hålrum. Ingen instängd luft. Inga tomrum. Silikonvakuumgjutning är beroende av detta steg för konsekventa resultat.
Steg 4: Härdning och urformning
Hartset härdar i rumstemperatur eller i en lågtemperaturugn. Härdningstiden beror på hartssystemet. Snabbare härdning genererar värme. Långsammare härdning minskar krympning.
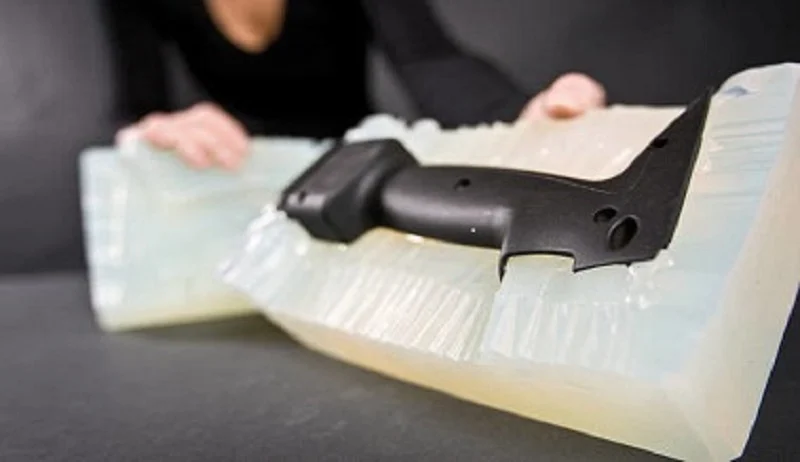
Urgjutning är ett noggrant arbete. Silikonet böjs. Delen släpper. Ingen kraft. Inget bändande. Formen förblir intakt. Den kan användas igen. Korrekt urgjutning förlänger formens livslängd. En trasig form kan inte repareras.
Steg 5: Efterbehandling och Surface Finishing
Gjutdelen är inte den färdiga delen. Överskottsmaterial vid gjutporten behöver tas bort. Ytliga defekter behöver slipas eller poleras. Färg och texturer appliceras.
Vissa delar behöver efterbehandling. Gängning av hål. Limning av insatser. Målning av ytor. Efterbehandlingssteget förfinar detaljen till sin slutliga form och funktion.
Dessa fem steg definierar arbetsflödet för vakuumgjutning av silikon. Varje steg påverkar nästa. Mastern bestämmer detaljen. Formen bestämmer detaljerna. Vakuumet bestämmer densiteten. Efterbehandlingen bestämmer finishen. Alla fem måste utföras korrekt.
Material som används i silikonvakuumgjutning
Silikongummi för Mold Making
Formmaterialet är silikon. Det är flexibelt. Det är hållbart. Det fångar fina ytdetaljer. Det släpper ut underskärningar utan att skada.
Alla silikongummin är inte likadana. Shore-hårdheten varierar från mjuk (A20) till fast (A60). En mjukare form hanterar komplexa underskärningar. En fastare form håller snävare dimensioner. Valet beror på delens geometri. Silikonet måste också motstå gjuthartset. Vissa hartser angriper formen. Fel silikon bryts ner efter några gjutningar.
Polyuretan gjuthartser
Gjuthartset är polyuretan. Det är ett tvåkomponentssystem. Blanda det. Häll det. Det härdar. De mekaniska egenskaperna kommer från formuleringen.
ABS-liknande hartser efterliknar formsprutad ABS. Styv. Slitstark. Bra slagtålighet.
PP-liknande hartser simulerar polypropen. Semiflexibla. Kemikalieresistenta. Bra för gångjärn.
PC-liknande hartser kopierar polykarbonat. Hög hållfasthet. Hög värmeavböjning. Bra för strukturella delar.
Gummiliknande hartser är mjuka. Flexibla. De simulerar TPE eller silikon. Packningar, grepp och tätningar.
Transparenta hartser är klara. Den optiska klarheten varierar. Vissa är kristallklara. Andra har en svagt gul nyans. De används till linser och ljusledare.
Flamskyddande material uppfyller UL 94 V-0-klassificeringarna. Används i elektriska och fordonsrelaterade applikationer.
Hartset avgör delens prestanda. Välj rätt för ditt silikonvakuumgjutningsprojekt.
Färg- och ytstrukturalternativ
Tillsätt färgämnet till hartset före gjutning. Färgen är jämn i hela detaljen, vilket eliminerar behovet av målning.
Ytstrukturen härleds från prototypen. Silikon kan exakt återskapa denna struktur. Matta ytor, glansiga ytor och texturerade mönster av teknisk kvalitet kan alla överföras helt till den gjutna delen. Delen ser ut precis som en massproducerad komponent. Detta är det verkliga värdet av silikonvakuumgjutning. Det är inte bara en prototyp, utan ett förproduktionsprov. Dess utseende och känsla går inte att skilja från slutprodukten.
Fördelar med silikonvakuumgjutning
Låg verktygskostnad
Formarna är tillverkade av silikon. Till skillnad från stål- och aluminiumformar är detta material billigt och snabbt att tillverka, och formkostnaden är bara en bråkdel av formsprutningens. För prototypframställning och småskalig produktion är denna metod kostnadseffektiv och kräver inga betydande kapitalinvesteringar.
Snabb ledtid
Silikonformar kan färdigställas inom några dagar. När huvudformen är klar och silikonet har gjutits, efter att ha härdat över natten, kan produktionen påbörjas redan nästa dag. Detta förkortar tiden till marknaden och accelererar takten i designiterationer.
Utmärkt ytfinish
Silikonet replikerar mastern exakt. Varje repa. Varje textur. Varje polering. Den gjutna delen matchar masterns yta. Släta, kosmetiska ytor är standard.
Hög detaljåtergivning
Fina detaljer återges tillförlitligt. Ribbor, text, mikrospår… silikon fyller varje fördjupning. Harts fyller varje detalj, vilket resulterar i en färdig produkt som nära matchar originalet.
Flexibel formdesign för komplexa geometrier
Silikon är flexibelt, vilket gör att delar kan tas ut ur formen utan att skadas vid avfasningarna. När formen öppnas matas delarna ut utan behov av hjälpverktyg som glidare eller utstötarstift. Jämfört med styva formar gör vakuumgjutning av silikon det enklare att producera delar med komplexa former.
perfekt för Lågvolymproduktion
För 3D-utskrift kan ordrar med alltför höga produktionsvolymer ta veckor att skriva ut, och kostnaden per enhet är för hög; för formsprutning är produktionsvolymerna för låga för att täcka in kostnaden för formen. Silikonvakuumgjutning faller mitt emellan och fyller detta gap. Det är dess fördel: den erbjuder ett måttligt pris och måttlig hastighet, vilket gör den precis rätt för lämplig produktionsvolym.
Begränsningar av silikonvakuumgjutning
Begränsad mögellivslängd
Silikonformar kan vanligtvis bara producera 20 till 30 delar. Om geometrin är enkel och hartsegenskaperna är milda kan detta antal ibland nå 50. Därefter börjar formen åldras. Ytan blir grov, detaljerna blir suddiga och dimensionerna ändras. Silikonformar är förbrukningsvaror som används vid vakuumgjutning av silikon; de är inte produktionsverktyg.
Lägre dimensionsstabilitet än metallverktyg
Silikon är flexibelt. Det böjer sig under tryck. Denna böjning orsakar dimensionsförändringar. Följaktligen kommer delar som tas ut ur formen att skilja sig något från prototypen. Allt eftersom formen åldras ökar denna skillnad gradvis. Metallformar böjer sig inte och bibehåller dimensionsstabilitet. Vakuumgjutning av silikon är en process som offrar långsiktig stabilitet i utbyte mot snabbhets- och kostnadsfördelar.
Materialprestanda jämfört med formsprutad plast
Dessa hartser efterliknar egenskaperna hos plast av produktionskvalitet men kan inte helt matcha dem. De har lägre slaghållfasthet, lägre värmeavböjningstemperaturer och kortare utmattningslivslängd. Även om prestandan hos vissa hartssystem närmar sig ABS eller polypropen, kan de inte helt ersätta dem. Dessa delar är avsedda för prototypframställning, inte massproduktion.
Begränsningar för produktionsvolym
Produktionsvolymen är en avgörande faktor. Vakuumgjutning av silikon är lämplig för serier på 10 till 50 delar. När produktionen överstiger 100 delar blir processen ekonomiskt ogenomförbar. Formar slits ut och att byta ut dem ökar kostnaderna, vilket leder till högre enhetskostnader. För kvantiteter över ett visst tröskelvärde är formsprutning mer kostnadseffektivt; för kvantiteter under det tröskelvärdet är 3D-utskrift snabbare.
Silikonvakuumgjutning har ett tydligt definierat driftsområde. Använd den inom detta område. Om du överskrider detta område, välj en alternativ metod. Detta är inte ett fel, utan snarare en begränsning av processen.
Silikonvakuumgjutning vs. Formsprutning
Kostnadsjämförelse
Silikonformar är billiga och kostar bara några tusen dollar. Formsprutningsformar är däremot dyra och kostar tiotusentals dollar och ibland till och med hundratusentals. Styckkostnaden ger en annan bild: styckkostnaden för formsprutning är lägre, medan den för silikonvakuumgjutning är högre. Brytpunkten för totalkostnaden beror på produktionsvolymen. Om 50 enheter produceras är vakuumgjutning billigare; om 10 000 enheter produceras erbjuder formsprutning en större kostnadsfördel.
Produktionshastighet
Silikonformar kan tillverkas på bara några dagar. Den första omgången av delar kan produceras inom en vecka. Formsprutningsformar tar däremot flera månader – vanligtvis åtta till sexton veckor. Detta följs av prototypframställning, sedan justeringar och slutligen massproduktion. Det är just här skillnaden i tid till marknaden ligger. Vakuumgjutning av silikon påskyndar utvecklingsprocessen, medan formsprutning saktar ner den.
Delkvalitet
Både silikonvakuumgjutning och formsprutning kan producera högkvalitativa delar. Deras kvalitetsmått skiljer sig åt. Silikonvakuumgjutning uppnår utmärkt ytfinish och kan reproducera fina detaljer, medan formsprutning erbjuder bättre dimensionsstabilitet och bibehåller snäva toleranser även efter miljontals cykler. Materialegenskaperna hos de två processerna skiljer sig också åt: formsprutning använder termoplast av industriell kvalitet, medan vakuumgjutning använder polyuretanharts. Även om dessa två hartser är lika, är de inte samma sak.
Bästa produktionsvolymer
Produktionsvolymen avgör valet av tillverkningsprocess. Silikonvakuumgjutning: 10 till 100 stycken. Formsprutning: 1 000 stycken eller fler. Vilken som faller mellan dessa två är mindre entydig. Det specifika valet beror på delens komplexitet, materialkrav och budget.
Vilken process ska du välja?
Valet beror på utvecklingsstadiet. Är du i den tidiga utvecklingsfasen? Silikonvakuumgjutning erbjuder snabbhet och flexibilitet. Behöver du funktionella delar för valideringsfasen? Vakuumgjutning kan möta dessa behov. Massproduktion? Formsprutning är det slutgiltiga målet.
Utvärderingsprocessen är enkel. Bestäm produktionsvolymen. Sätt tidslinjen. Identifiera materialkraven. Valet av process följer naturligtvis. Vakuumgjutning är en bro. Formsprutning är slutdestinationen.
Om NOBLE: Din betrodda tillverkningspartner
NOBLE är ett tillverkningsföretag. Precisionsmetall- och plastbearbetning är kärnan i deras verksamhet. Deras kundbas spänner över flera branscher, inklusive medicintekniska produkter, industriell utrustning och konsumentvaror. Deras tjänster sträcker sig från snabb prototypframställning till storskalig produktion. Vårt mål är att tillhandahålla pålitliga tillverkningslösningar som omvandlar idéer till högkvalitativa produkter.
Omfattande tillverkningskapacitet
Våra tjänster täcker hela spektrumet. Silikonvakuumgjutning används för prototypframställning och pilotproduktion; CNC-bearbetning uppfyller stränga toleranskrav; formsprutning av plast är lämplig för delar i stora volymer; plåttillverkning används för kapslingar och ramar; precisionsmetallbearbetning används för strukturkomponenter; snabb prototypframställning används för designvalidering; och tillverkning av anpassade delar möter specialiserade behov.
Integration är vår styrka. Flera tillverkningsprocesser är samlade under ett tak. Ingen outsourcing, ingen överlämning. Vi skräddarsyr effektiva och kostnadseffektiva lösningar för varje projekt.
Certifierad kvalitetsledning
Kvaliteten är verifierbar. ISO 9001:2015 omfattar generell kvalitetsledning, medan ISO 13485:2016 är specifik för tillverkning av medicintekniska produkter. Dessa system uppfyller de stränga kraven inom sektorerna medicintekniska produkter, industriell utrustning och konsumentvaror.
FAQ
Vad är silikonvakuumgjutning?
En flexibel silikonform tillverkas från en masterform, och harts hälls i formen under vakuum. Efter att delen har härdat tas den ut ur formen. Denna process kan användas för att producera små partier av högprecisionsplastdelar.
Vilka material kan användas vid vakuumgjutning av silikon?
Polyuretanhartser är standardmaterial. De kan imitera ABS, polypropen, polykarbonat och gummiliknande material. Dessutom finns transparenta och flamskyddade varianter tillgängliga. Valet av harts avgör delens mekaniska egenskaper.
Hur många delar kan en silikonform producera?
Vanligtvis finns det 20 till 30 delar. När geometrin är enkel och hartsegenskaperna är milda kan detta antal nå 50. Komplexa underskärningar eller hartser med aggressiva egenskaper förkortar formens livslängd.
Är silikonvakuumgjutning lämplig för produktion?
Detta gäller för småskalig produktion – 10 till 100 stycken. Det är dock inte fallet för storskalig produktion. Formar slits ut och kostnaden per enhet ökar. När produktionen överstiger en viss kvantitet blir kostnaden för formsprutning faktiskt lägre.
Vad är skillnaden mellan silikonvakuumgjutning och formsprutning?
Silikonvakuumgjutning använder billiga silikonformar och har korta ledtider, vilket gör den lämplig för produktion i små serier. Formsprutning, å andra sidan, använder dyra stålformar och har långa ledtider, vilket gör den lämplig för produktion i stora volymer.
Hur noggrann är silikonvakuumgjutning?
Noggrannheten beror på prototypen. Silikon kan noggrant kopiera prototypen. Måttstoleranser kan uppgå till ±0.1 millimeter. Formens flexibilitet kan orsaka viss avvikelse. Långtidsstabiliteten är lägre än för metallformar. Denna noggrannhetsnivå är tillräcklig för prototyper och småskalig produktion. För högprecisionsproduktion, välj formsprutning eller maskinbearbetning.







