
Beskrivning
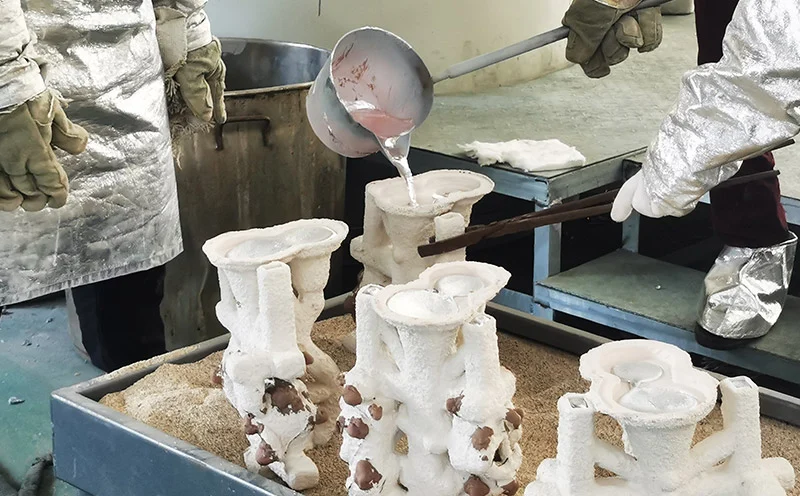
Ett vaxmönster skapas. Keramisk uppslamning täcker det. Vaxet smälter ut. Smält metall hälls in. Keramiken bryts loss. En färdig del återstår. Detta är processen för investeringsgjutning – även känd som förlorad vaxgjutning.
Investeringsgjutning har en lång historia. Smyckestillverkare använde det för tusentals år sedan. Idag är det en precisionstillverkningsmetod som producerar delar med snäva toleranser och släta ytor. Ingen sekundär bearbetning behövs för de flesta detaljer.
Varför används investeringsgjutning så ofta? Denna process kan hantera komplexa geometrier som inte kan uppnås genom bearbetning, är lämplig för material som är svåra att smida eller svetsa, och dess ytfinish minskar behovet av efterföljande bearbetningsoperationer.
En mängd olika industrier förlitar sig på investeringsgjutning. Flygindustrin använder det till turbinblad och strukturella komponenter; inom medicinområdet används det till implantat och kirurgiska instrument. Bilindustrin använder det till turboaggregatimpeller och bränslesystemkomponenter. Inom industrisektorn används det till ventiler, pumpar och formar.
Vad är investeringsgjutning?
Definition av investeringsgjutning
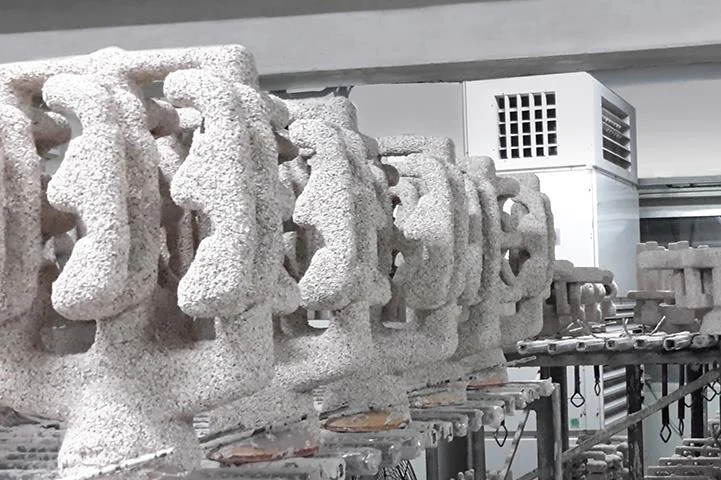
Investeringsgjutning är en process där man använder förlorat vax. Ett vaxmönster skapas. En keramisk form byggs runt det. Vaxet smälter ut. Metall hälls in. Keramiken bryts loss. Delen blir kvar.
Historien går tillbaka till det antika Egypten och Kina. Juvelerare använde det till guld- och bronsornament. Industriell produktion startade på 20-talet. Ordet "investering" betyder inte pengar. Det kommer från det gamla franska ordet investir – att täcka eller omge. Keramiska skalet omsluter vaxmönstret. Termen fastnade.
Hur investeringsgjutningsprocessen fungerar
-
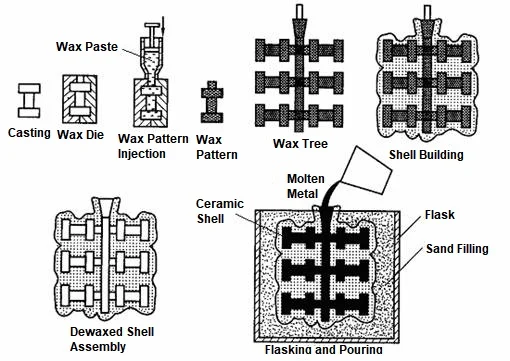
Skapa ett vaxmönster
Efter att metallformen har bearbetats hälls vax i den. Detta skapar vaxmönstret. Flera vaxmönster är anslutna till en central vaxgjut. Hela enheten liknar ett träd. Detta "träd" avgör hur många delar som kan produceras i varje gjutning.
-
Bygg ett keramiskt skal
Doppa vaxformen i den keramiska uppslamningen. Applicera ett lager fin sand – det vill säga gips. Upprepa processen efter att varje lager torkat. Efter sex till åtta lager kommer ett stadigt keramiskt skal att bildas runt vaxformen.
-
Ta bort vaxet
Skalet placeras i ugnen. Vaxet smälter och avdunstar, vilket lämnar en ihålig hålighet. Denna hålighet matchar delens form exakt.
-
Häll smält metall
Smält metall gjuts i en uppvärmd keramisk form. En mängd olika material finns tillgängliga, inklusive rostfritt stål, kolstål, aluminiumlegeringar, titanlegeringar, nickelbaserade superlegeringar, koboltlegeringar, brons och mässing. Varje material har sina egna specifika gjutparametrar.
-
Låt svalna och bryt skalet
Metallen stelnar. Det keramiska skalet bryts loss. Pneumatiska hammare eller vibrationsutrustning gör jobbet. Trädet kapas. Enskilda gjutstycken separeras.
-
Avsluta delen
Ta bort spjäll och inlopp. Värmebehandling kan följa. Maskinbearbeta detaljen för att skapa egenskaper som inte kan uppnås genom enbart gjutning. Polering förbättrar ytfinishen. Inspektera detaljen för att verifiera dimensioner och integritet. Vid denna tidpunkt är investeringsgjutningen klar och redo att gå vidare till nästa steg.
Viktiga fördelar med investeringsgjutning
Investeringsgjutning väljs för högvärdiga komponenter eftersom det erbjuder en precisionsnivå som andra processer inte kan matcha. Dess fördelar är många och var och en påverkar kostnad, kvalitet eller ledtid.
1. Utmärkt dimensionell noggrannhet
Tillverkning med nästan slutgiltig form innebär att delar tillverkas med dimensioner nära deras slutliga dimensioner. Detta minskar behovet av bearbetning, förbättrar produktkonsistensen och resulterar i tätare monteringar. Detta ger direkta fördelar för delar som kräver strikta toleranser – såsom turbinblad och kirurgiska instrument.
2. Överlägsen Ytfinish
Keramiska och vaxformar har släta ytor, vilket resulterar i en slät yta på den färdiga metalldelen. Slipning och polering hålls till ett minimum, vilket ger ett bättre utseende. Dessutom, eftersom ytdefekter minimeras, förbättras utmattningsprestanda.
3. Förmåga att producera komplexa geometrier
Investeringsgjutning kan producera former som inte kan uppnås genom bearbetning. Väggtjocklekar kan vara så tunna som 1 millimeter. Interna kylkanaler kan formas. Komplexa kurvor som annars skulle kräva femaxlig bearbetning kan uppnås. Underskärningar som annars skulle kräva specialiserade skärverktyg kan hanteras.
Komplexa konstruktioner kan minska tillverkningskostnaderna eftersom flera processer konsolideras i ett enda steg. Delar som tidigare krävde svetsning, bearbetning och montering kan nu gjutas som ett enda stycke.
4. Brett utbud av gjutbara metaller
| Järnmetaller | kolstål, rostfritt stål, verktygsstål |
| Icke-järn | aluminium, mässing, brons |
| Högpresterande legeringar | titan, nickel-superlegeringar, koboltlegeringar |
Processen fungerar med nästan alla gjutbara legeringar. Den flexibiliteten är sällsynt vid precisionstillverkning.
5. Utmärkt repeterbarhet
Vaxmönstren är konsekventa. Den keramiska skalprocessen är kontrollerad. Kvalitetskontrollen är noggrann. Produktionsserier av tusentals eller miljontals delar bibehåller samma dimensioner. Massproduktion med snäva toleranser är möjlig.
6. Minskade bearbetningskrav
Eftersom gjutgods har nästan sin färdiga form minskas bearbetningskostnaderna. Produktionshastigheterna ökar eftersom mindre material behöver avlägsnas. Verktygsslitaget minskar. Arbetskostnaderna sänks. Det är vanligt att delar endast kräver efterbehandling – såsom kugghjulsämnen, ventilhus och konstruktionsbeslag.
7. Bättre materialutnyttjande
Tillverkning med nästan färdig form innebär mindre skrap. Bearbetning från stångmaterial avlägsnar 80 % av materialet, medan investeringsgjutning endast kräver borttagning av inloppet och inloppet. För dyra legeringar – såsom titan och nickelbaserade superlegeringar – är kostnadsbesparingarna betydande. Med mindre metallavfall förbättras också hållbarheten.
8. Större designflexibilitet
Komplexa tekniska konstruktioner har framgångsrikt implementerats. Viktminskning uppnåddes genom att endast använda material där det var nödvändigt. Integreringen av delar eliminerade behovet av svetsade enheter. Eftersom delarna gjuts som ett enda stycke snarare än monteras från flera komponenter har produktens prestanda förbättrats. Designfriheten som investeringsgjutning erbjuder är dess största fördel.
Begränsningar av investeringsgjutning
Varje tillverkningsprocess innebär avvägningar. Investeringsgjutning är inget undantag. Dess fördelar är verkliga, men det är även dess begränsningar. Att ignorera dessa begränsningar kan leda till dålig komponentdesign och oväntade kostnader.
1. Högre verktygskostnader
Vaxinsprutningsmunstycken är dyra att bearbeta. Verktygstillverkning kräver precision och tid. Den initiala investeringen är betydande. Kostnadstäckning kräver tillräcklig produktionsvolym. För delar med låg volym kan verktygskostnaden per del vara oöverkomlig.
2. Längre produktionscykel
Varje steg ökar processens tid. Formtillverkningen tar flera dagar; lagren måste få torka mellan appliceringarna; avvaxning tar flera timmar; och bränning av formen kräver en exakt uppvärmningskurva. Detta följs av gjutning och ytbehandling. Investeringsgjutning kan producera delar på några sekunder. Förlustvaxgjutning tar däremot dagar eller veckor. Ledtiden är mycket längre.
3. Storleksbegränsningar
Vaxmönster är ömtåliga. Stora mönster deformeras av sin egen vikt. Keramiska skal blir tunga och svåra att hantera. Stora gjutgods är opraktiska. Den praktiska storleksgränsen är cirka 300 mm i diameter. Större delar kräver sandgjutning eller andra processer.
4. Vaxmönsters bräcklighet
Vax böjer sig. Vax går sönder. Vax deformeras vid temperaturförändringar. Förvaring kräver kontrollerade förhållanden. Transport kräver noggrann förpackning. Hanteringsåtgärder är obligatoriska. Ett skadat vaxmönster ger en defekt gjutning.
5. Känslighet för keramiskt skal
Sprickbildning i skalet uppstår under uppvärmning eller kylning. Fukt påverkar den keramiska bindningen. Termisk chock orsakar delaminering. Formkvaliteten beror på operatörens skicklighet och miljökontroll. Skaldefekter överförs direkt till metalldelen.
6. Högre kostnad för enkla delar
För enkla geometrier är investeringsgjutning överdrivet. Sandgjutning är billigare. Maskinbearbetning från stångmaterial är snabbare. Smidning ger starkare delar. Stansning är mer ekonomiskt vid hög volym. Investeringsgjutning är inte ekonomiskt för delar som kan produceras med enklare metoder.
7. Långsammare produktionshastighet
Flera steg krävs. Manuella operationer är inblandade. Skalbyggnation är inte helt automatiserad. Produktionsplanering är komplex. Pressgjutning producerar tusentals delar per dag. Investeringsgjutning producerar i bästa fall hundratals. Volymkraven måste vara realistiska.
8. Potentiella gjutfel
Gasporositet bildas när upplösta gaser kommer ut under stelning. Krympning skapar hålrum i tjocka sektioner. Kallförslutningar uppstår när metallströmmar inte smälter samman. Felflöden beror på otillräckligt metallflöde. Keramiska inneslutningar kommer från skalfragment. Heta revor bildas under stelningskrympning.
Varje defekt har en orsak. Varje orsak har ett förebyggande medel. Korrekt processkontroll minskar defekter. Men investeringsgjutning är inte felfritt. Processen kräver skicklighet, disciplin och kvalitetskontroll i varje steg.
Investeringsgjutning jämfört med andra gjutningsprocesser
Investeringsgjutning vs. Sandgjutning
| Faktor | Investeringsgjutning | Sandgjutning |
| Noggrannhet | Tät (±0.1 mm typiskt) | Lös (±1.0 mm typiskt) |
| Ytbehandling | Slät (3.2 µm Ra) | Grov (12.5 µm Ra) |
| Pris | Högre per del vid låg volym; lägre vid hög volym | Lägre per del; bättre för stora delar |
| Delstorlek | Begränsad (max ~300 mm) | Obegränsat (delar i meterskala) |
| Komplexitet | Hög (tunna väggar, inre passager) | Låg till måttlig |
Investeringsgjutning vinner på noggrannhet och finish. Sandgjutning vinner på storlek och initialkostnad. Valet beror på detaljkraven.
Investeringsgjutning vs. Matrisgjutning
| Faktor | Investeringsgjutning | Matrisgjutning |
| Produktionshastighet | Långsam (dagar per batch) | Snabb (sekunder per skott) |
| Verktyg | Vaxformar, keramiska skal | Hårda stålformar |
| material | Brett sortiment (järnhaltiga, icke-järnhaltiga, högtemperaturlegeringar) | Begränsad till icke-järnhaltiga metaller (aluminium, zink, magnesium) |
| Precision | Mycket högt | Hög |
| Tillämpningar | Kritiska komponenter, låg-medelhög volym | Storvolym konsumentdelar |
Pressgjutning är snabbare. Investeringsgjutning hanterar fler material och mer komplexa geometrier. Övergångspunkten beror på produktionsvolym och materialbehov.
Investeringsgjutning kontra maskinbearbetning
| Faktor | Investeringsgjutning | Bearbetning |
| Materialavfall | Låg (nästan nätform) | Hög (chipgenerering) |
| Komplexitet | Hög (inbyggda interna funktioner) | Begränsad (begränsningar i verktygsåtkomst) |
| Pris | Lägre vid hög volym | Lägre vid låg volym |
| Precision | Bra, men kan kräva finbearbetning | Utmärkt |
| Produktionsvolym | Lämplig för produktionsserier | Lämplig för prototyper och små serier |
Investeringsgjutning använder material effektivt. Maskinbearbetning avlägsnar material som redan betalats för. För dyra legeringar sparar gjutning betydande kostnader. För enkla delar med snäva toleranser är maskinbearbetning fortfarande det bättre valet. De två processerna kompletterar varandra, inte konkurrerar. Många investeringsgjutningar får finbearbetning för att uppnå kritiska dimensioner. Kombinationen erbjuder det bästa av båda metoderna.
Branscher som drar nytta av investeringsgjutning
Investeringsgjutning används inom industrier med höga krav på noggrannhet, materialintegritet och komplexa geometrier. Varje bransch har sina egna skäl att välja denna process.
Aerospace
Turboaggregatblad, flygplanskroppsstrukturkomponenter och bränslesystemkomponenter. Dessa komponenter måste motstå extrema temperaturer och cykliska belastningar. Investeringsgjutning möjliggör produktion av interna kylkanaler och tunnväggiga strukturer som inte kan uppnås genom bearbetning. Nickelbaserade superlegeringar och titan är standardmaterial. Fel tolereras absolut inte.
Bil
Turboaggregathjul. Avgasgrenrör. Bränsleinsprutningskomponenter. Viktminskning och värmebeständighet styr valet. Investeringsgjutning ger nästan färdiga former som kräver minimal bearbetning. Produktionsvolymerna är måttliga till höga. Processen konkurrerar med smide och pressgjutning för specifika tillämpningar.
Sjukvård
Kirurgiska instrument. Ortopediska implantat. Tandproteser. Biokompatibilitet och korrosionsbeständighet är obligatoriska. Rostfritt stål, kobolt-kromlegeringar och titan gjuts med snäva toleranser. Ytfinishen måste vara slät för att förhindra bakteriell vidhäftning. Investeringsgjutning uppfyller dessa krav utan överdriven efterbehandling.
Olja gas
Ventilhus. Pumphus. Komponenter till borrhålsverktyg. Dessa delar utsätts för högt tryck, korrosiva vätskor och slipande miljöer. Materialval är avgörande. Duplexa rostfria stål och nickellegeringar är vanliga. Investeringsgjutning producerar de komplexa interna flödeskanaler som dessa komponenter kräver.

Industriell utrustning
Kugghjulsämnen. Hävarmar. Fästen. Jordbruksmaskiner. Byggutrustning. Delkonsolidering är en stor fördel. Flera komponenter gjuts till ett enda stycke. Monteringen förenklas. Vikten minskas. Tillförlitligheten förbättras.
Marin
Propellrar. Pumpimpeller. Komponenter i sjövattensystem. Korrosionsbeständighet i saltvatten är avgörande. Brons, aluminiumbrons och duplex rostfritt stål gjuts i rätt form. Investeringsgjutning ger en jämn ytfinish som minskar luftmotståndet och förbättrar effektiviteten.
Livsmedelsbearbetning
Ventiler. Rördelar. Pumpkomponenter. Sanitär design kräver släta ytor och korrosionsbeständighet. Rostfritt stål är det material man väljer. Investeringsgjutning producerar delar utan springor eller vassa hörn där bakterier kan gömma sig. Ytfinishen uppfyller FDA-kraven utan ytterligare polering.
Försvar
Vapenkomponenter. Flygdelar. Fordonskomponenter. Militära specifikationer kräver hög tillförlitlighet. Materialintegritet är avgörande. Investeringsgjutning ger den repeterbarhet och kvalitetskontroll som försvarsprogram kräver.
Kraftproduktion
Turbinblad. Komponenter till gasturbiner. Delar till ångturbiner. Högtemperaturlegeringar krävs. Investeringsgjutning producerar vingprofilformer och interna kylgeometrier som möjliggör effektivitetsvinster. Processen är oumbärlig för modern kraftproduktion.
De främsta skälen till att välja investeringsgjutning varierar mellan olika branscher. Flyg- och rymdsektorn kräver komplexa kylkanaler; medicinområdet kräver biokompatibilitet och ytfinish; fordonsindustrin kräver viktminskning; och olje- och gassektorn kräver korrosionsbeständighet. Det som dessa industrier har gemensamt är att prestandan som erbjuds av denna process är oöverträffad av andra processer.
När ska du välja investeringsgjutning?
Huruvida man ska använda investeringsgjutning beror till stor del på flera praktiska överväganden. Om svaret på de flesta av dessa frågor är ja, är den här metoden sannolikt en mycket bra lösning.
Komplexa geometrier
Är delens form svår eller omöjlig att uppnå genom bearbetning? Har den inre passager, tunna väggar eller komplexa kurvor? Jämfört med andra gjutningsmetoder är investeringsgjutning bättre lämpad för att hantera dessa egenskaper.
Precisionskrav
Kräver delen strikt dimensionskontroll? Är ytfinishen avgörande för funktion eller utseende? Denna process producerar gjutgods med nästan färdig form, vilket minskar eller eliminerar sekundär bearbetning.
Dyra material
Används titan, nickelbaserade superlegeringar eller andra dyra legeringar i detaljen? Investeringsgjutning minimerar materialspill. Inga spånor produceras och skrot minskar följaktligen. De resulterande kostnadsbesparingarna är tillräckliga för att kompensera för formkostnaden.
Medelhöga till höga produktionsvolymer
Tillverkar ni hundratals eller tusentals delar årligen? Formkostnaderna fördelas över hela produktionskörningen. När kostnaden per del minskar blir denna process kostnadseffektiv.
Reducerade monteringssteg
Kan flera komponenter integreras i ett enda gjutgods? Investeringsgjutning eliminerar svetsade aggregat och eliminerar behovet av fästelement, vilket minskar monteringstiden och förbättrar tillförlitligheten.
Ytfinish av hög kvalitet
Kräver delen en slät yta för att fungera korrekt eller uppfylla lagstadgade standarder? Keramiska höljen kan ha fina detaljer och en ren yta, vilket minimerar behovet av polering och slipning.
När är investeringsgjutning inte det bästa valet?
Denna process är inte lämplig för alla situationer. I vissa fall krävs en annan metod.
Extra stora delar
Delar med en diameter eller längd som överstiger 300 millimeter är inte lämpliga för denna process. Vaxmönstret kommer att deformeras och det keramiska skalet blir skrymmande och sprött. Sandgjutning kan hantera stora delar till lägre kostnad.
Små partier och enkla delar
Enkla fästen eller plana plattor kräver inte investeringsgjutning. Maskinbearbetning från stångmaterial är snabbare och sandgjutning är billigare. Smidning kan ge bättre mekaniska egenskaper. Vid småskalig produktion kan formkostnaderna för investeringsgjutning inte återvinnas.
Mycket storskalig produktion
Pressgjutning kan producera delar på sekunder, medan investeringsgjutning tar minuter eller timmar. För årliga produktionsvolymer överstigande 100 000 enheter är pressgjutning eller stansning mer ekonomiskt. Skillnaden i cykeltid är den avgörande faktorn.
Komponenter bättre lämpade för smide eller bearbetning
Höghållfasta strukturkomponenter tillverkas vanligtvis genom smide. De erbjuder överlägsen kornstruktur och längre utmattningsbeständighet. Enkla cylindriska eller prismatiska delar är mer kostnadseffektiva att tillverka genom bearbetning. Förlustvaxgjutning är inte den ideala processen för alla tillämpningar.
Denna process är specialiserad och utmärker sig inom specifika områden. När tillämpningar faller utanför detta område är andra metoder mer lämpliga. Processen bör väljas baserat på delens egenskaper, snarare än tvärtom.
Varför välja NOBLE för investeringsgjutning och Precisionstillverkning?
Rätt process är viktigt. Rätt partner är lika viktigt. NOBLE erbjuder mer än tillverkning. Vi levererar tekniska och produktionslösningar från koncept till färdig produkt.
Omfattande tillverkningstjänster
NOBLE hanterar metall- och plastbearbetning. Bred kapacitet. Mångsidiga branscher. Produktion av enskilda prototyper eller storskalig produktion – ingenjörs- och produktionsteamen arbetar nära kunderna genom varje steg i projektet.
Från design till montering
Produktion är bara en del av historien. NOBLE erbjuder helhetslösningar. Vi samarbetar från tidigast designstadium. Tekniska rekommendationer förbättrar tillverkningsbarheten, minskar produktionskostnaderna och förbättrar produktens prestanda.
Vårt integrerade arbetsflöde omfattar:
- Produktdesignstöd
- Ingenjörsgranskning
- Materialval
- Prototyptillverkning
- Massproduktion
- Ytbehandling
- Montage
- Sista inspektionen
- Förpackning och leverans
Denna helhetslösning effektiviserar utvecklingen. Konsekvent kvalitet upprätthålls genom hela processen. Inga luckor i överlämningen. Ingen pekfingring.
Kvalitet du kan lita på
Kvalitet är grunden för varje projekt. NOBLE arbetar under internationellt erkända kvalitetsledningssystem.
Våra certifieringar inkluderar:
- ISO 9001: 2015 – Kvalitetsledningssystem
- ISO 13485: 2016 – Kvalitetsledningssystem för medicintekniska produkter
Dessa certifieringar visar vårt engagemang för kvalitet, processkontroll, spårbarhet och kundnöjdhet inom en mängd olika branscher.
FAQ
Vilka är de främsta fördelarna med investeringsgjutning?
Hög dimensionsnoggrannhet, utmärkt ytfinish, förmåga att producera komplexa geometrier, brett materialval och minimalt materialspill.
Vilka är nackdelarna med investeringsgjutning?
Hög verktygskostnad, längre ledtider, storleksbegränsningar och långsammare produktionshastigheter jämfört med pressgjutning.
Varför är investeringsgjutning dyrare?
Vaxmönsterbearbetningen och byggandet av det keramiska skalet är arbetsintensiva och tidskrävande. Processen kräver flera steg och skickliga operatörer, vilket driver kostnaden per detalj vid låga volymer.
Vilka metaller kan användas i investeringsgjutning?
Kolstål, rostfritt stål, verktygsstål, aluminiumlegeringar, mässing, brons, titanlegeringar, nickelbaserade superlegeringar och koboltbaserade legeringar.
Är investeringsgjutning lämplig för massproduktion?
Ja, för medelhöga till höga volymer där verktygskostnaden amorteras över stora produktionsserier. För extremt höga volymer kan pressgjutning vara snabbare och billigare.
Hur noggrann är investeringsgjutning?
Typiska toleranser är ±0.1 mm till ±0.2 mm, beroende på detaljstorlek och geometri. Vissa funktioner kan hålla snävare toleranser med processkontroll.
Vilka branscher använder vanligtvis investeringsgjutning?
Flyg- och rymdindustrin, fordonsindustrin, medicin, olja och gas, industriell utrustning, marin, livsmedelsbearbetning, försvar och kraftproduktion.
Vad är skillnaden mellan investeringsgjutning och sandgjutning?
Investeringsgjutning erbjuder snävare toleranser, jämnare ytfinish och möjligheten att producera komplexa interna egenskaper. Sandgjutning hanterar större delar och har lägre verktygskostnad men producerar grövre ytor och lösare toleranser.
Kan investeringsgjutning producera tunnväggiga delar?
Ja. Väggtjocklekar ner till 1 mm är möjliga. Det keramiska skalet och vaxmönstret möjliggör tunna sektioner utan deformation.







