
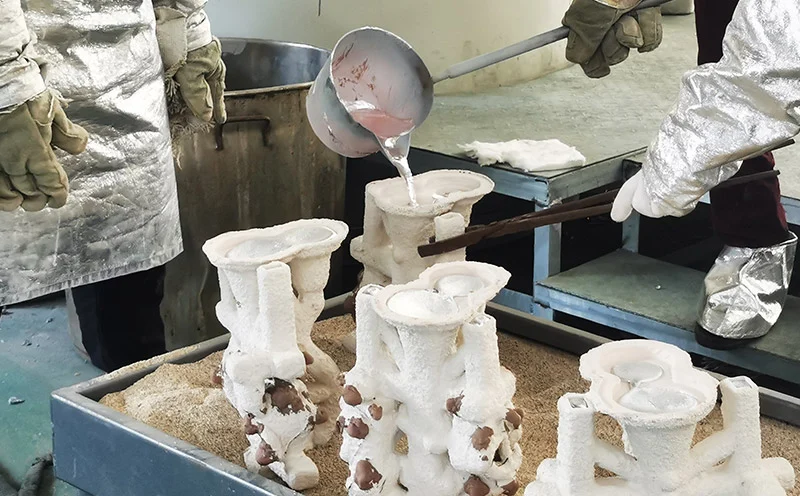
Vakuumgjutning med förlorat vax är inte nytt. Förlorat vax-processen går tillbaka tusentals år. Men vakuumdelen är modern. Oxidation sker, porer bildas och slutligen går komponenterna sönder under användning.
Vakuumteknik avlägsnar luft, vilket håller det smälta materialet rent. Den keramiska formen släpper inte heller ut några gaser. De resulterande delarna är täta och fria från defekter. Av denna anledning förlitar sig flyg-, medicin- och kraftproduktionsindustrin på vakuumgjutning med förlorat vax för att tillverka kritiska komponenter.
Vad är vakuumförlorad vaxgjutning?
Definition
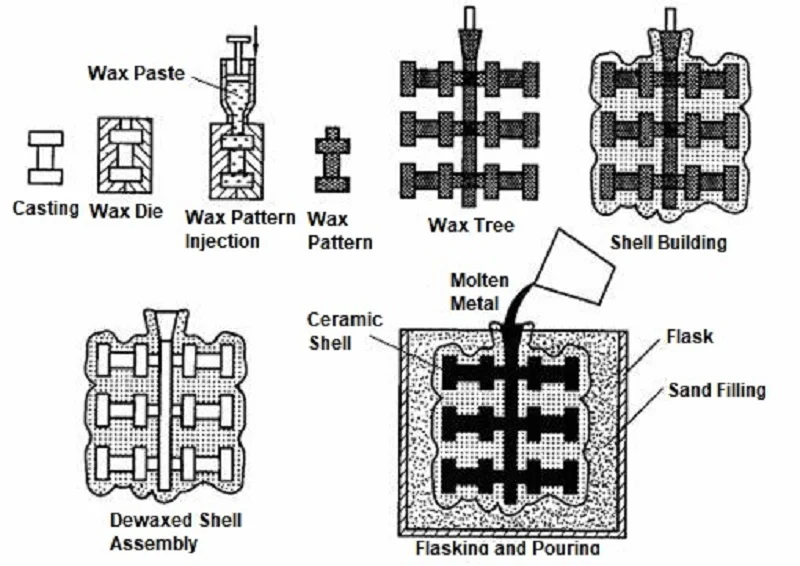
Delarna börjar med ett vaxmönster. Du täcker det med keramik. Du smälter ut vaxet. Du har en gjutform. Du häller metall i. Det är investeringsgjutning.
Vakuumgjutning av förlorat vax är samma sekvens. Men gjutningen sker inuti en vakuumkammare. Formen evakueras. Metallen smälts under vakuum. Gjutningen sker utan luftkontakt. Den enkla skillnaden förändrar allt.
Varför vakuum används
Fyra skäl driver användningen av dammsugare.
Minska oxidation. Reaktiva metaller bildar omedelbart oxider när de utsätts för luft. Titan, zirkonium och superlegeringar är särskilt benägna att oxidera. En vakuummiljö eliminerar syrekällan och håller metallen ren.
Förhindra gasabsorption. Väte och kväve kan lösas upp i smält metall och läcka ut under stelningen, vilket bildar porositet. Vakuumprocessen avlägsnar dessa gaser innan de kan orsaka problem.
Förbättra metallens renhet. Oxider och inneslutningar bildas vid smältning i friluft; dessa ämnen fastnar i gjutgodset och fungerar som platser för sprickbildning. Vakuumsmältning eliminerar dessa kontamineringskällor.
Tillverkar täta gjutgods. Utan porositet är gjutgodset helt tätt. De mekaniska egenskaperna förbättras, utmattningshållfastheten förlängs och komponenterna kan motstå påfrestningarna i kritiska applikationer.
Förbättra mekaniska egenskaper. Högre densitet innebär större hållfasthet. Renare metall innebär bättre duktilitet. Kombinationen av dessa två faktorer ger prestanda som luftgjutna delar inte kan matcha.
Vakuumgjutning med förlorat vax erbjuder alla dessa fem fördelar. Av denna anledning har det blivit standardprocessen för turbinblad, medicinska implantat och strukturkomponenter inom flyg- och rymdteknik. Vakuum är inte en valfri funktion – det är kärnan i processen.
Steg-för-steg-process för gjutning av vakuumvax
Steg 1 – Skapa vaxmönstret
Smält vax hälls i en metallform. Denna form har precisionsbearbetats. Det smälta vaxet fyller varje detalj, vilket säkerställer att det resulterande vaxmönstret passar perfekt i formen. Precisionen som uppnås i detta skede avgör precisionen i den slutliga gjutningen.
Flera modeller monteras på en central inloppsgjut. Denna trädliknande struktur stöder alla delar. Delarnas orientering och avstånd är avgörande. Inloppsgjutningens design avgör hur metallen flödar in i varje hålrum. En felaktig trädkonstruktion kan orsaka vätsketurbulens. Turbulensen fångar gas, vilket resulterar i skrotdelar.
Steg 2 – Bygga det keramiska skalet
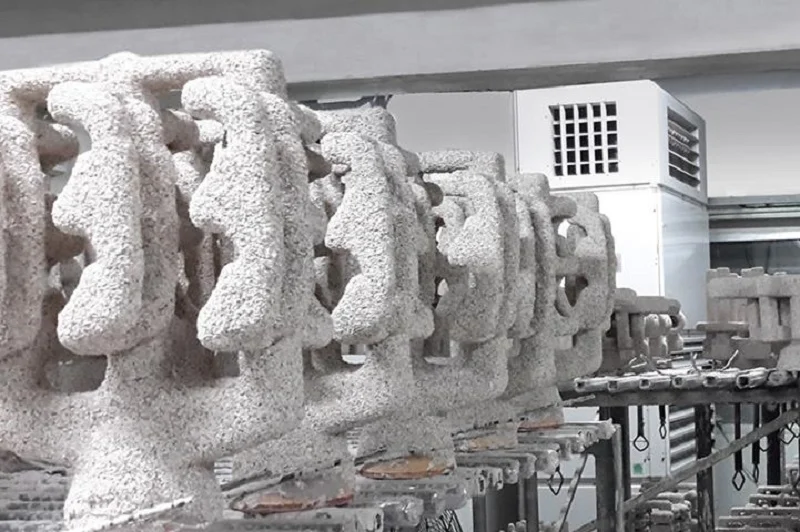
Doppa vaxmönstret i den keramiska uppslamningen. Applicera sedan gipspulver på den våta ytan. Upprepa cykeln med nedsänkning och gipsapplicering. Applicera nästa lager först efter att det föregående har torkat. Standardprocessen innebär sex till åtta lager. Tjockare skal tål mer krävande gjutförhållanden.
Keramiska material väljs baserat på legeringen.
Kiseldioxid är det primära materialet. Det är billigt och lämpligt för en mängd olika legeringar.
Zirkon tål högre temperaturer och är motståndskraftig mot termisk chock.
Aluminiumoxid är kemiskt stabilt och reagerar inte med de flesta metaller.
Mullit skapar en balans mellan styrka och termisk stabilitet.
Yttriumoxid är avsedd för titan. Det reagerar inte med smält titan. Detta är avgörande eftersom titan löser upp de flesta andra keramiska material.
Steg 3 – Avvaxning och granatbränning
Vaxet måste lämna skalet innan det hälls. En autoklav gör det första steget. Högtrycksånga smälter vaxet. Det rinner ut genom ingjutet. Skalet förblir intakt.
Sedan går skalet in i en ugn. Utbränningscykeln sker vid 800°C till 1000°C. Resterande vax brinner bort helt. Keramiken sintrar och får styrka. Skalet blir tillräckligt styvt för att motstå gjutningen.
Det sista steget är förvärmning av formen. Skalet värms upp till gjuttemperatur innan det går in i vakuumkammaren. Het metall som träffar ett kallt skal skapar en termisk chock. Skalet spricker. Metallen läcker ut. Förvärmning förhindrar detta.
Dessa tre steg förbereder skalet för vakuumgjutning med förlorat vax. Nästa fas – smältning och gjutning – sker inuti vakuumkammaren. Det är där processen verkligen skiljer sig från konventionell investeringsgjutning.
Steg 4 – Vakuumsmältning och hällning
Det förvärmda skalet placeras i vakuumkammaren. Kammaren förseglas och luften evakueras. Trycket reduceras till 10⁻² till 10⁻⁴ millibar – ett nästan vakuumtillstånd.
Vakuuminduktionssmältning sker i samma vakuumkammare. En induktionsspole omger degeln och smälter metallen. Eftersom den smälta metallen inte utsätts för syre eller kväve förblir den ren.
Vakuumgjutning innebär att vakuumkammaren och degeln lutas så att den smälta metallen strömmar in i formen. Hela processen sker under vakuumförhållanden, vilket förhindrar oxidation och gasabsorption, och säkerställer att metallen fyller formen.
Detta steg är centralt för vakuumgjutning av förlorat vax. Vakuum spelar två viktiga roller: det avlägsnar upplösta gaser från den smälta metallen och förhindrar att nya gaser tränger in. Resultatet är en tät, defektfri gjutning.
Steg 5 – Kylning och stelning
Kylningen börjar efter att man hällt. Hastigheten spelar roll.
Snabb kylning resulterar i fina korn – fina korn innebär högre hållfasthet. Termisk stress kan dock orsaka sprickbildning i tunnväggiga sektioner.
Långsam kylning resulterar i grövre korn – grövre korn innebär bättre krypmotstånd vid höga temperaturer. Turbinblad kräver denna egenskap.
Riktad stelning styr kornens orientering. När formen dras ut ur ugnen avlägsnas värme från ena änden. Kornen växer parallellt med extraktionsriktningen. Kryphållfastheten förbättras därmed.
Enkristallgjutgods representerar det ultimata i detta avseende. Med endast ett enda korn och inga korngränser uppstår ingen glidning vid korngränsen vid höga temperaturer. Denna process används för att tillverka turbinblad med de mest krävande kraven. Vakuumgjutning med förlorat vax är den enda metoden för att producera sådana blad.
Steg 6 – Borttagning och ytbehandling av skalet
Det keramiska skalet avlägsnas. Huvuddelen bryts isär genom mekanisk påverkan. En vattenstråle avlägsnar de återstående lagren. Vid denna tidpunkt exponeras delen.
Delen skärs bort från inloppet; operatörer använder vanligtvis en slipskiva eller en bandsåg för att utföra denna operation. I detta skede är ytan på inloppsområdet grov, så operatören tar bort överflödigt material genom bearbetning.
Värmebehandling följer. Uppvärmning och kylning används för att ge detaljen rätt mekaniska egenskaper: hållfasthet, duktilitet och hårdhet. Specifika parametrar beror på legeringstypen.
Bearbetning ger kritiska ytor sina slutliga dimensioner. Toleranser som gjutgodset inte kan uppfylla uppnås genom skärning. Områden som kräver släta ytor slipas.
Inspektion är det sista steget. Det inkluderar dimensionskontroller, röntgeninspektion för interna defekter, penetranttestning för ytliga sprickor och ultraljudstestning för porositet under ytan. Endast delar som klarar alla inspektioner skickas.
Dessa sex steg definierar hela processen för vakuumgjutning med förlorat vax från början till slut. Varje steg är oumbärligt och påverkar efterföljande processer. Vakuumteknik är inte på något sätt en liten detalj; det är just det som gör att denna process framgångsrikt kan tillämpas på kritiska legeringar.
Vanliga metalllegeringar som används vid vakuumgjutning av förlorat vax
Rostfritt stål
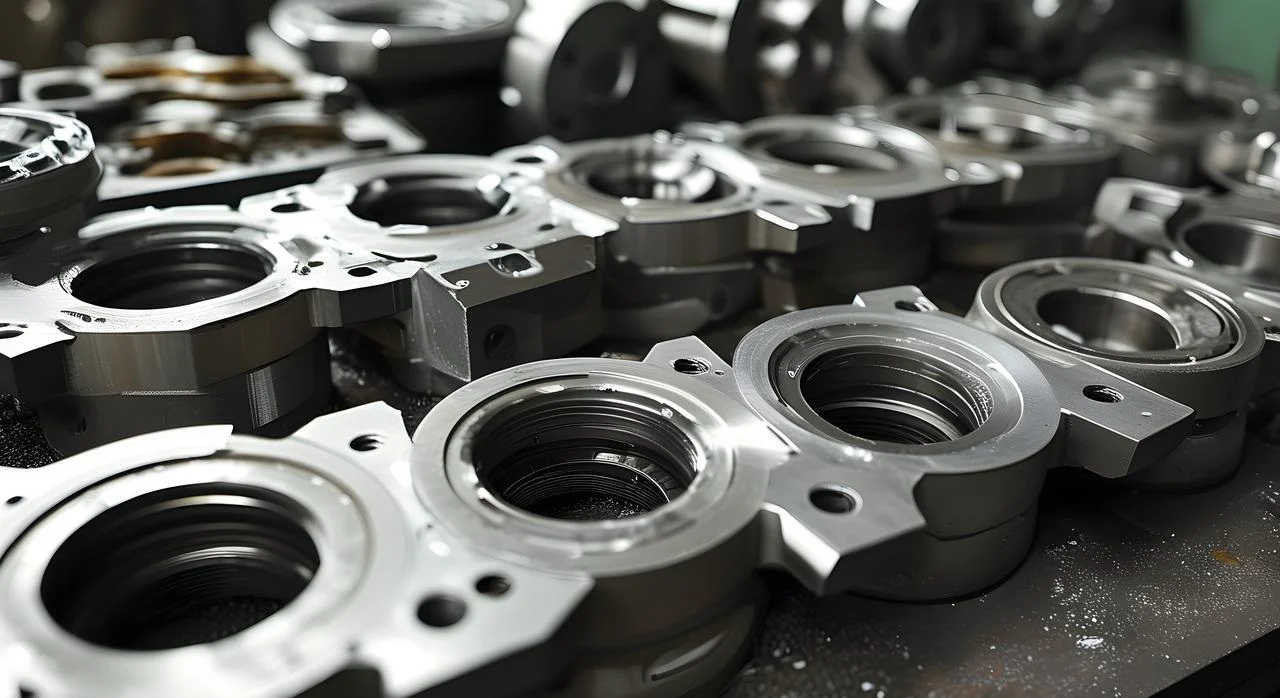
Rostfritt stål är det primära materialet. För delar som kräver korrosionsbeständighet och måttlig hållfasthet används vanligtvis vakuumgjutningsprocessen. Pumphus, ventilhus och marin hårdvara är typiska exempel.
Dess fördel ligger i den jämna kvaliteten. Vakuummiljön avlägsnar väte. I rostfritt stål som gjuts vid atmosfärstryck kan väte orsaka porositet och porositet. Delar som tillverkas med vakuumgjutning är av tillförlitlig kvalitet.
Nackdelarna? Rostfritt stål har inte lika stränga krav för vakuumprocesser som titan. För delar med enkla geometrier är vakuumgjutning eventuellt inte kostnadseffektivt.
Verktygsstål
Verktygsstål används i skärverktyg, formar och slitkomponenter. Dess höga kol- och legeringsinnehåll ger hårdhet. Värmebehandling används för att uppnå dess slutliga egenskaper. Vakuumgjutningsprocessen producerar en ren mikrostruktur som är fri från oxider och inneslutningar och uppvisar en konsekvent värmebehandlingsrespons.
Slitstyrka är dess primära egenskap. Den rena mikrostrukturen säkerställer en jämn karbidfördelning, vilket förlänger komponenternas livslängd. Kravet på vakuumgjutning härrör från legeringens syrekänslighet.
Nickelbaserade superlegeringar
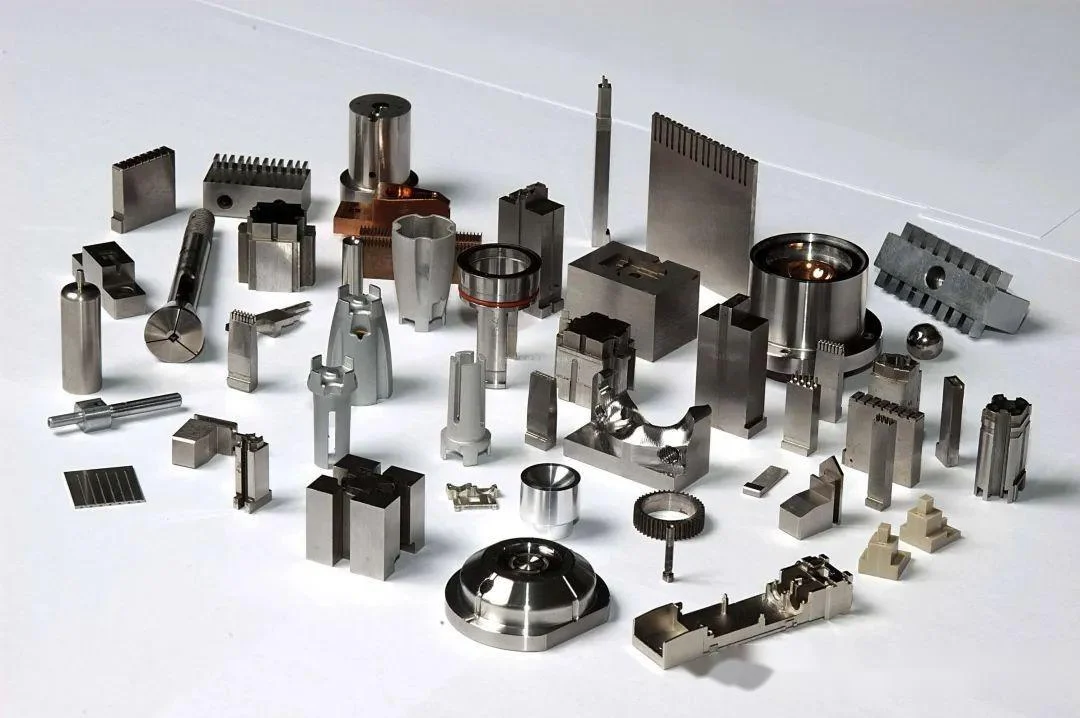
Legeringarna Inconel 718, Waspaloy och René. Dessa är högtemperaturmaterial som bibehåller sin styrka vid temperaturer från 700 °C till 1000 °C. De används i turbinblad, förbränningskammare och avgasmunstycken.
Deras prestanda är exceptionell: kryphållfasthet, oxidationsbeständighet och utmattningshållfasthet. Vilka är begränsningarna? De är dyra, svåra att bearbeta och kräver vakuumgjutning.
Vakuumgjutning med förlorat vax är standardgjutningsmetoden för dessa legeringar. Konventionell gjutning skulle skada dessa legeringar, så vakuumprocesser är avgörande.
Koboltbaserade legeringar
Koboltlegeringar erbjuder slitstyrka och högtemperaturhållfasthet. Stellit är den vanligaste. Ventilsäten, bussningar och kirurgiska instrument.
Egenskaperna kommer från karbidbildning. Kromkarbider ger hårdhet. Legeringarna motstår skärning och korrosion. Industriella tillämpningar inkluderar pumphjul, extruderingsmunstycken och turbinvingar.
Titanlegeringar
Titan är det högpresterande alternativet. Ti-6Al-4V är standarden. Förhållandet mellan styrka och vikt är utmärkt. Biokompatibilitet gör det idealiskt för implantat.
Kravet för vakuumgjutning med förlorat vax är absolut. Titan absorberar syre och kväve i luften. Den resulterande försprödningen förstör duktiliteten. Vakuumet skyddar smältan. Delen behåller sina egenskaper.
Aluminiumlegeringar
Aluminium är mindre vanligt vid vakuumgjutning. Oxidfilmen är skyddande. Men väteporositet är ett problem. A356 och AlSi10Mg gynnas av vakuumavgasning.
Användningsområdena är viktkritiska. Fästen för flyg- och rymdfartsindustrin och fjädringskomponenter för bilar. Vakuumet förbättrar egenskaperna. Men kostnaden är ofta svår att rättfärdiga. Luftgjutning är vanligtvis tillräckligt för aluminium.
Varför välja NOBLE för vakuumgjutning med förlorad vax och precisionstillverkning?
NOBLE specialiserar sig på precisionstillverkning av metall och plast. Arbetet går till kunder inom flera branscher – medicin, flyg- och rymdindustrin, fordonsindustrin och industrin. Högkvalitativa specialkomponenter är standardleveransen.
Helhetsinriktade tillverkningstjänster
Processen börjar före produktion. Produktdesignstöd upptäcker problem tidigt. Design for Manufacturing (DFM)-granskningar optimerar detaljen för processen. Vägledning om materialval säkerställer rätt legering för applikationen.
Snabb prototypframställning validerar designen innan verktygen används. Sedan börjar produktionen. Vakuumgjutning med förlorat vax skapar komplexa, defektfria metalldelar. CNC-bearbetning ger kritiska ytor slutliga toleranser. Plastformsprutning hanterar polymerkomponenter i hög volym. Ytbehandling ger korrosionsbeständighet och estetik.
Kvalitetskontroll sker genomgående. Montering bygger delsystem. Förpackning och logistik transporterar den färdiga produkten.
En leverantör hanterar allt detta. Från koncept till färdig del. Inga överlämningar. Inga luckor. En kontaktpunkt.
Kvalitet du kan lita på
Kvalitetssystemet är certifierat och dokumenterat.
ISO 9001:2015 omfattar generell kvalitetsledning. Konsekventa processer. Dokumenterad inspektion. Spårbar dokumentation.
ISO 13485:2016 ger den rigorösa kvalitet som krävs för tillverkning av medicintekniska produkter. Striktare spårbarhet. Striktare processvalidering. Inga avvikelser.
Samarbeta med NOBLE
Ingenjörsteamet finns tillgängligt för att hjälpa till. Materialval. Optimering av tillverkningsbarhet. Prototypframställning. Fullskalig produktion. Kontakta NOBLE med specifika krav. Teamet kommer att tillhandahålla rätt lösning för applikationen.
FAQ
Vad är vakuumgjutning med förlorat vax?
En process där smält metall hälls i ett keramiskt skal under vakuum. Vaxmönstret smälter först. Vakuumet eliminerar oxidation och gasporositet.
Varför används vakuum i investeringsgjutning?
För att förhindra oxidation och gasabsorption i reaktiva och superlegerade metaller. Vakuumet avlägsnar även upplösta gaser från smältan före stelning.
Vilka material kan gjutas med vakuumgjutning av förlorat vax?
Rostfria stål, verktygsstål, nickelbaserade superlegeringar, koboltbaserade legeringar, titanlegeringar och vissa aluminiumkvaliteter. Processen är avgörande för material som reagerar med luft.
Vilket är det bästa keramiska skalmaterialet?
Det beror på legeringen. Kiseldioxid och zirkon fungerar för de flesta stål. Yttriumoxid används för titan eftersom det inte reagerar med den smälta metallen.
Kan titan vakuuminvesteringsgjutas?
Ja. Titan måste gjutas under vakuum eller inert gas. All syreupptagning gör materialet sprött och förstör duktiliteten.
Vad är skillnaden mellan investeringsgjutning och vakuumgjutning investering gjutning?
Investeringsgjutning är den allmänna processen. Vakuumgjutning med förlorat vax är en specifik version där smältning och gjutning sker under vakuum för reaktiva och högpresterande legeringar.
Är vakuumgjutning med förlorat vax dyrt?
Ja. Utrustningen, verktygen och processkontrollen är kostsamma. För viktiga delar med högt värde motiveras kostnaden av de felfria resultaten.
Vilka industrier använder vakuuminvesteringsgjutning?
Flygindustrin, medicintekniska produkter, kraftproduktion, fordonsindustrin och försvarsindustrin. Alla branscher där delfel inte är acceptabla.







