
Printre diversele metode de fabricație, turnarea sub presiune se remarcă ca fiind una dintre cele mai importante. Cu ajutorul turnării sub presiune, companiile pot fabrica eficient componente metalice robuste, precise și complexe. Industriile auto, aerospațială, electronică și a dispozitivelor medicale utilizează pe scară largă aceste procese.
În acest ghid, vom explora mecanismele turnării sub presiune, materialele utilizate în mod obișnuit și modul de selectare a aliajului și a finisajului de suprafață adecvate. În plus, vom discuta producția de matrițe și criteriile pentru alegerea unui partener de turnare sub presiune de încredere. Indiferent dacă sunteți nou în domeniul producției sau căutați soluții de producție îmbunătățite, acest articol oferă informații valoroase pentru a vă ghida deciziile.
Ce este Die Casting?
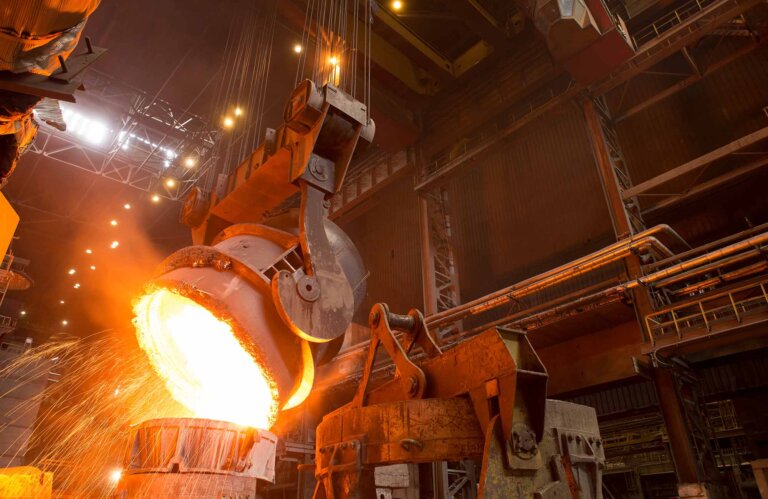
Turnarea sub presiune este un proces de turnare a metalelor care implică forțarea metalului topit sub presiune ridicată într-o cavitate a matriței. Cavitatea matriței este formată folosind două matrițe din oțel călit, prelucrate în formă, funcționând ca o matriță de injecție în timpul procesului.
6 tipuri de turnare sub presiune
🔩 1. Turnare sub presiune în cameră caldă
✅ Cel mai bun pentru:
-
Metale cu punct de topire scăzut : zinc, magneziu, plumb și unele aliaje de cupru
🔧 Cum funcționează:
-
Mecanismul de injecție este scufundat în metal topit.
-
Metalul este introdus în cavitatea matriței printr-un sistem cu gât de lebădă.
💡 Avantaje:
-
Timpi de ciclu rapid
-
Eficiență ridicată a producției
-
Durată lungă de viață a matriței (în special cu zinc)
-
Întreținere redusă
❌ Dezavantaje:
-
Nu este potrivit pentru metale cu punct de topire ridicat, cum ar fi aluminiul (ar deteriora componentele gâtului de lebădă)
❄️ 2. Turnare în cameră rece
Există patru tipuri principale de turnare sub presiune, fiecare potrivit pentru aplicații diferite, în funcție de tipul de metal, complexitatea piesei, volumul de producție și finisajul suprafeței necesar. Următoarele sunt cele mai comune 6 tipuri de turnare sub presiune:
✅ Cel mai bun pentru:
-
Metale cu punct de topire ridicat : aluminiu, alamă, aliaje de cupru
🔧 Cum funcționează:
-
Metalul topit este turnat manual sau automat într-o cameră de injecție rece și apoi forțat în matriță cu ajutorul unui piston.
💡 Avantaje:
-
Poate manipula metale prea corozive sau prea fierbinți pentru sistemele cu cameră caldă
-
Proprietăți mecanice bune
-
Utilizat pe scară largă în industria auto și aerospațială
❌ Dezavantaje:
-
Timpi de ciclu mai lenți decât în camera caldă
-
Echipamente și manipulare mai complexe
🌀 3. Turnare sub presiune în vid
✅ Cel mai bun pentru:
-
Piese din aluminiu și magneziu de înaltă performanță (de exemplu, industria aerospațială, piese structurale auto)
🔧 Cum funcționează:
-
În cavitatea matriței se creează un vid înainte de injectarea metalului pentru a reduce încaperea de aer.
💡 Avantaje:
-
Minimizează porozitatea (mai bine pentru sudare și tratament termic)
-
Crește rezistența și integritatea structurală
-
Finisaj mai bun al suprafeței
❌ Dezavantaje:
-
Mașini mai scumpe
-
Timpi de ciclu mai lenți
🧬 4. Turnare sub presiune prin presare (forjare cu metal lichid)
✅ Cel mai bun pentru:
-
Componente din aluminiu și magneziu de înaltă rezistență
🔧 Cum funcționează:
-
Metalul topit este turnat într-o matriță deschisă și presat sub presiune înaltă până la solidificare.
💡 Avantaje:
-
Porozitate foarte scăzută
-
Proprietăți mecanice excelente (aproape ca forjarea)
-
Ideal pentru piese care necesită tratament termic
❌ Dezavantaje:
-
Rată de producție mai mică
-
Costul mai mare al echipamentelor
🧬 5. Turnare sub presiune gravitațională (GDC)
✅ Cel mai bun pentru:
-
Turnarea sub presiune gravitațională este cea mai potrivită pentru metale neferoase cu fluiditate bună și puncte de topire relativ scăzute.
| Material | De ce este potrivit | Aplicatii |
|---|---|---|
| Aliaje de aluminiu | Ușor, fluiditate bună, rezistență la coroziune | Piese de motor, carcase, vase de gătit |
| Aliaje de magneziu | Foarte ușor, raport bun rezistență-greutate | Piese auto și aerospațiale |
| Aliaje de cupru (de exemplu, alamă, bronz) | Conductivitate termică/electrică bună | Fitinguri pentru instalații sanitare, componente electrice |
| Aliaje de zinc | Fluiditate bună, detalii fine ușor de turnat | Componente complexe mici, hardware |
🔧 Cum funcționează:
-
Principiul turnării sub presiune gravitaționale este de a umple metalul topit în matrița metalică folosind doar gravitația, fără nicio forță sau presiune externă.
💡 Avantaje:
-
Costuri mai mici cu sculele și echipamentele în comparație cu LPDC.
-
Timp de ciclu mai rapid , ceea ce duce la o productivitate mai mare pentru piesele simple.
-
Finisaj bun al suprafeței și precizie dimensională.
-
Matrița permanentă permite utilizarea repetată și piese consistente.
-
Potrivit pentru serii de producție medii spre mari.
-
Proces și utilaje relativ simple.
❌ Dezavantaje:
-
Porozitate mai mare din cauza umplerii turbulente și necontrolate.
-
Complexitate limitată a proiectării , în special pentru piesele cu pereți subțiri sau complexe.
-
Control mai redus asupra curgerii metalului , ceea ce poate duce la defecte de turnare.
-
Proprietățile mecanice pot fi mai scăzute dacă nu sunt prelucrate ulterior (de exemplu, tratate termic).
-
Turnarea manuală poate introduce inconsecvențe.
🧬 6. Turnare sub presiune joasă (LPDC)
✅ Cel mai bun pentru:
Aliajul de aluminiu este un material ideal pentru turnarea sub presiune joasă și este utilizat pe scară largă în industria auto, electronică de larg consum și medicală.
| Material | Caracteristici potrivite pentru LPDC | Aplicații comune |
| Aliaje de magneziu | Ușor, rezistență bună, turnare decentă | Componente auto, carcase electronice |
| Aliajele de cupru | Conductivitate ridicată, rezistență bună, rezistență la coroziune | Piese electrice, accesorii sanitare |
| Alamă | Fluiditate bună, prelucrabilitate | Valve, accesorii decorative |
| Aliaje de aluminiu | Ușor, rezistență bună, turnare decentă
rezistență bună, rezistență la coroziune, fluiditate bună și prelucrabilitate |
Utilizat pe scară largă în roți auto, componente de motor și structuri aerospațiale |
🔧 Cum funcționează:
-
Turnarea sub presiune joasă funcționează pe principiul forțării metalului topit în sus, într-o cavitate a matriței, folosind aer sub presiune joasă, rezultând o umplere lină și controlată și piese turnate de înaltă calitate.
💡 Avantaje:
-
Porozitate foarte scăzută datorită curgerii metalice laminare și netede
-
Precizie dimensională excelentă și finisaj de suprafață
-
Proprietăți mecanice mai bune , potrivite pentru tratament termic
-
Permite geometrii cu pereți subțiri și complexe
-
Proces extrem de controlabil , reducând resturile și îmbunătățind repetabilitatea
-
Bun pentru piese structurale mari , cum ar fi roțile auto și componentele șasiului
❌ Dezavantaje:
-
Costuri mai mari cu echipamentele și sculele
-
Timpi de ciclu mai lungi în comparație cu GDC
-
Configurare și control al procesului mai complexe
-
Necesită sisteme presurizate și o expertiză operațională sporită
Avantajele și dezavantajele procesului de turnare sub presiune
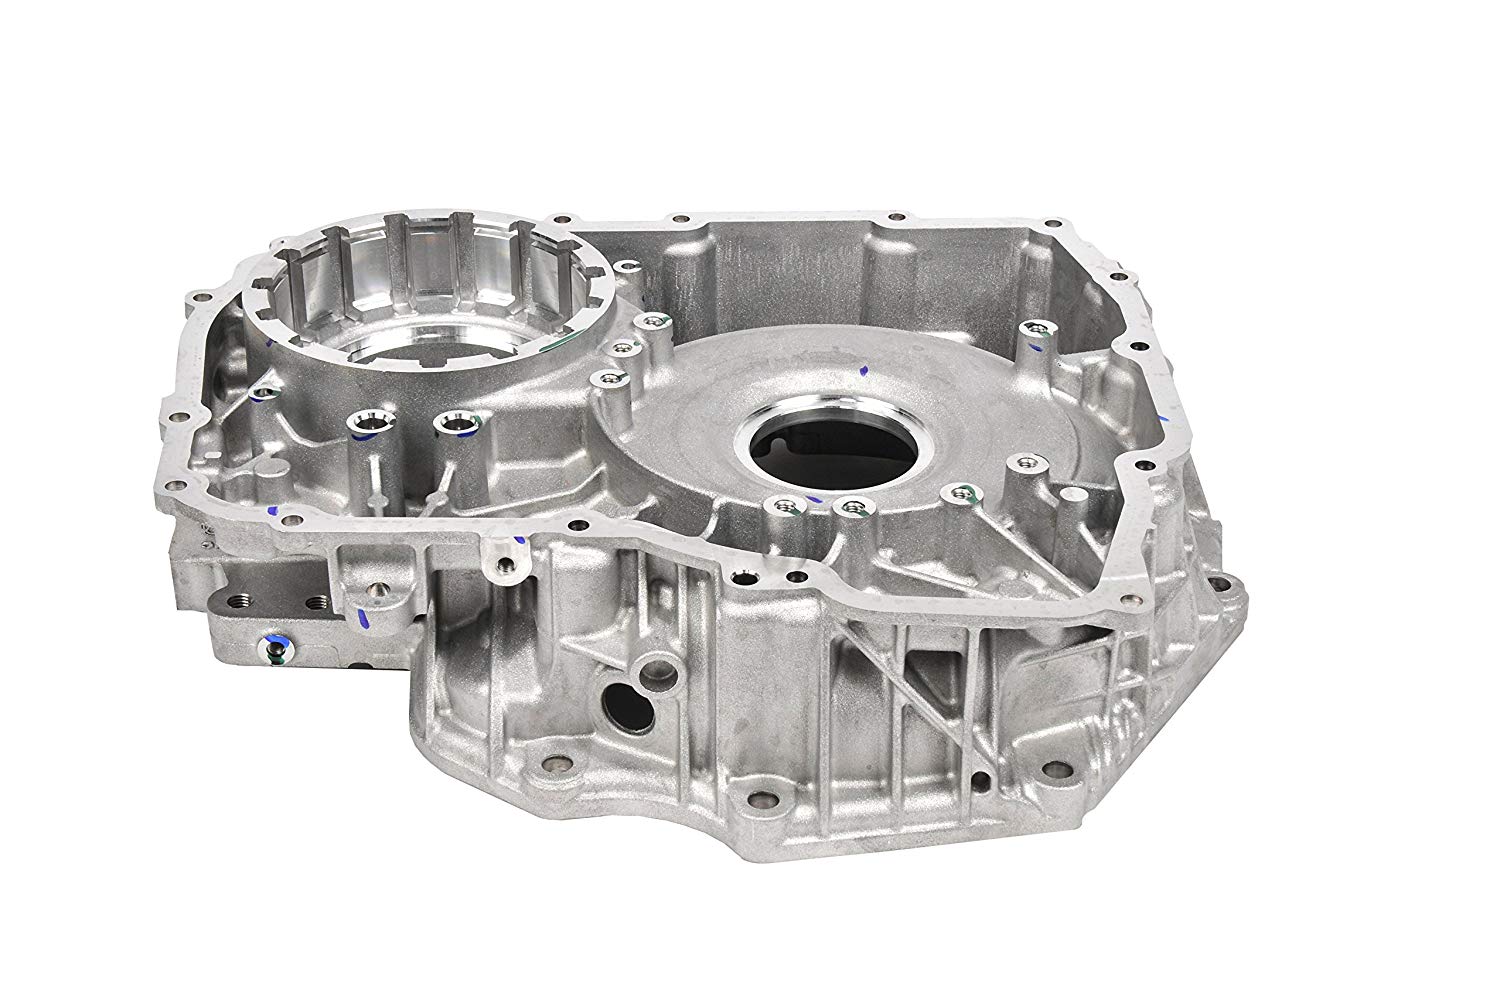
Turnarea sub presiune este un proces de fabricație în care metalul topit este injectat sub presiune ridicată într-o cavitate a matriței. Este utilizată pe scară largă pentru producerea de piese metalice complexe cu un finisaj excelent al suprafeței și o precizie dimensională. Iată o defalcare a avantajelor și dezavantajelor :
✅ Avantajele turnării sub presiune
-
Înaltă precizie și acuratețe
-
Produce piese cu toleranțe strânse și dimensiuni constante.
-
Adesea este necesară o prelucrare sau o finisare minimă.
-
-
Finisaj excelent al suprafeței
-
Piesele ies cu o suprafață netedă, reducând necesitatea post-procesării.
-
-
Rata de producție ridicată
-
Ideal pentru producția de masă - odată ce matrița este gata, mii de piese pot fi realizate rapid.
-
-
Piese durabile și puternice
-
Proprietăți mecanice bune, în special cu metale neferoase precum aluminiu, zinc și magneziu.
-
-
Flexibilitatea proiectării
-
Formele complexe, pereții subțiri și detaliile fine sunt ușor de realizat.
-
-
Eficiența materială
-
Deșeuri minime; excesul de metal poate fi adesea reciclat.
-
❌ Dezavantajele turnării sub presiune
-
Cost inițial ridicat
-
Matrițele (ștanțe) și configurația scumpe o fac rentabilă doar pentru producția de volum mare.
-
-
Limitat la metale neferoase
-
De obicei, se utilizează cu aluminiu, zinc și magneziu. Nu este potrivit pentru oțel sau fier.
-
-
Probleme de porozitate
-
Gazul prins poate duce la porozitate, care poate slăbi piesa și afecta finisajul suprafeței sau placarea.
-
-
Limitări de dimensiune
-
Cel mai potrivit pentru piese de dimensiuni mici și medii; piesele mari pot necesita echipamente specializate și costisitoare.
-
-
Perioada de graţie
-
Proiectarea și producerea matriței necesită timp, ceea ce poate întârzia producția inițială.
-
-
Post-procesare limitată (de exemplu, tratament termic)
-
Unele aliaje turnate sub presiune nu pot fi tratate termic cu ușurință, ceea ce limitează îmbunătățirile proprietăților mecanice.
-
Rezumatul avantajelor și dezavantajelor turnării sub presiune:
| Aspect | Die Casting |
|---|---|
| Cost (configurare) | Înalt |
| Cost (pe unitate) | Scăzut (în volum) |
| Toleranță/Precizie | Excelent |
| Volumul producției | Înalt |
| Metale potrivite | Numai neferoase |
| Finisarea de suprafață | Foarte bun |
| Impactul asupra mediului | Moderat (reciclarea ajută) |
Turnarea sub presiune comparativ cu alte procese de fabricație
Iată o comparație între turnarea sub presiune și alte procese comune de fabricație, evidențiind unde excelează și unde alternativele ar putea fi mai potrivite:
🔧 1. Turnare sub presiune vs. Nisip de turnare
| Caracteristică | Die Casting | Nisip de turnare |
|---|---|---|
| Finisarea de suprafață | Fin, de înaltă calitate | Suprafață mai rugoasă |
| Precizie dimensională | Înalt | Moderat |
| Cost al sculelor | Ridicat (moarte scumpe) | Scăzut (matrii ieftine) |
| Volumul producției | Înalt | Scăzut până la mediu |
| Tipuri de materiale | Neferoase (în principal) | Feroase și neferoase |
| Timp de configurare | Lung (datorită designului matriței) | Pantaloni scurți |
| Dimensiunea piesei | Mic spre mediu | De la mic la foarte mare |
| Durata ciclului | Foarte scurt (producție rapidă) | Lung (răcire lentă, manipulare manuală) |
| Reutilizabilitatea matriței | Mii de cicluri | Utilizare unică |
🔹 Rezumat :
-
Folosiți turnarea sub presiune pentru piese metalice de volum mare , precise și estetice.
-
Folosiți turnarea în nisip pentru piese mari , de volum mic sau din metal feros.
🛠️ 2. Turnare sub presiune vs. Turnare prin injecție
| Caracteristică | Die Casting | Turnare prin injecție |
|---|---|---|
| Material | Metale (în principal aluminiu, zinc etc.) | Termoplastice (plastice) |
| Cost al sculelor | Înalt | Înalt |
| Volumul producției | Înalt | Înalt |
| Finisarea de suprafață | Excelent | Excelent |
| Greutatea produselor | Mai greu (metal) | Brichetă (plastic) |
| Putere | Înalt (metal) | Parte inferioară (plastic) |
| Aplicatii | Auto, electronică, scule | Bunuri de consum, medicale și ambalaje |
🔹 Rezumat :
-
Turnarea sub presiune este cea mai bună pentru piese metalice rezistente și durabile.
-
Turnarea prin injecție este cea mai bună pentru piesele din plastic cu avantaje de producție similare.
⚙️ 3. Turnare sub presiune vs. CNC de prelucrare
| Caracteristică | Die Casting | CNC de prelucrare |
|---|---|---|
| Deșeuri materiale | Scăzut (tuburi de găurit/conducte reciclabile) | Ridicat (material îndepărtat) |
| Toleranță | Înalt | Foarte ridicat (precis) |
| Complexitatea designului | Ridicat (forme complexe posibile) | Ridicat, dar adesea limitat de unelte |
| Viteză (pe piesă) | Foarte rapid (după configurare) | Mai lent |
| Cost (pe parte) | Volum scăzut | Ridicat (în special în volum) |
| Timp de configurare | Înalt | Scăzut până la mediu |
🔹 Rezumat :
-
Turnarea sub presiune câștigă pentru producția în masă a formelor complexe.
-
Prelucrarea CNC excelează la lucrări de volum mic , de înaltă precizie sau la prototipuri.
🧰 4. Turnare sub presiune vs. Forjare
| Caracteristică | Die Casting | Forjare |
|---|---|---|
| Putere | Bun, dar poate avea porozitate | Foarte ridicat (structura granulelor îmbunătățită) |
| Complexitatea designului | Înaltă (forme complexe, pereți subțiri) | Scăzut până la moderat |
| Finisarea de suprafață | Excelent | Dur |
| Precizie dimensională | Înalt | Moderat |
| Costat | Mai mic la volum mare | Mai mare pe unitate |
🔹 Rezumat :
-
Forjarea produce piese foarte rezistente pentru uz structural.
-
Turnarea sub presiune oferă o flexibilitate mai bună a designului și a finisajului.
Selectarea materialelor pentru turnare sub presiune
🧪 Introducere în materialele de turnare sub presiune:
Turnarea sub presiune implică introducerea forțată a metalului topit într-o cavitate a matriței sub presiune ridicată. Alegerea materialului este esențială deoarece afectează proprietățile mecanice, rezistența la coroziune, finisajul suprafeței, prelucrabilitatea și costul. Turnarea sub presiune utilizează de obicei metale neferoase datorită punctelor lor de topire mai scăzute și caracteristicilor de curgere mai bune.
| Factor | Aluminiu: | zinc | Magneziu | Cupru |
|---|---|---|---|---|
| Putere | Moderat | Înalt | Moderat | Înalt |
| Greutate | Scăzut | Moderat | Foarte jos | Înalt |
| Cost (material) | Moderat | Scăzut | Înalt | Foarte mare |
| Rezistența la coroziune | Înalt | Moderat | Scăzut spre moderat | Înalt |
| Prelucrabilitate | Bun | Excelent | Excelent | Moderat |
| Viața moare | Moderat | Foarte mare | Înalt | Scăzut |
| Punct de topire (°C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Serviciu de turnare sub presiune a aluminiului
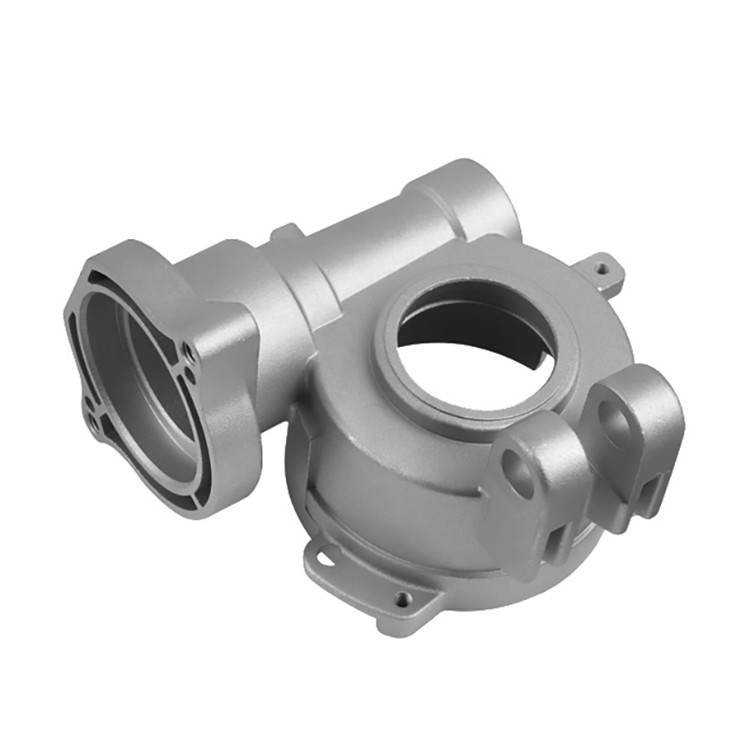
Aluminiul, un material principal în turnarea sub presiune, este utilizat în turnarea sub presiune în cameră rece cu aliaje care conțin magneziu, cupru și siliciu. Turnarea sub presiune a aluminiului este ideală pentru producerea de piese complexe și fin detaliate, deoarece este ușoară și are o stabilitate dimensională excelentă. De asemenea, oferă beneficii precum rezistență la temperaturi ridicate, conductivitate excelentă și rezistență la coroziune.
Aliajele de aluminiu turnate sub presiune comune includ:
| 360 | A360 | 380 | A380 | 383 | |
| Densitate | 2.63g / cm³ | 2.63g / cm³ | 2.74g / cm³ | 2.71g / cm³ | 2.74g / cm³ |
| Interval de topire (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
conductibilitate |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Termic
conductibilitate |
113 W/(m²K) | 113 W/(m²K) | 96.2 W/(m²K) | 96.2 W/(m²K) | 96.2 W/(m²K) |
| Forța de tracțiune finală | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Rezistența la randament | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Duritate | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Oboseala | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Forța de forfecare | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| elongație | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Avantajele aluminiului pentru turnarea sub presiune:
-
Ușoare, dar puternice
-
Rezistență excelentă la coroziune
-
Bună conductivitate termică și electrică
-
Reciclabil
-
-
Aplicații ale turnării sub presiune a aluminiului: piese auto, carcase electronice, scule electrice
Serviciu de turnare a zincului
Aliajele de zinc sunt un material cheie pentru aplicațiile de turnare sub presiune. Turnarea zincului este preferată pentru calitățile sale excelente de placare, alături de beneficii suplimentare precum rezistența ridicată la impact și ductilitatea. Este o alegere populară pentru producători, deoarece este ușor de turnat cu o mașină de turnare sub presiune cu cameră caldă, iar turnabilitatea sa minimizează uzura matriței. Zincul este adesea amestecat cu cupru, magneziu și aluminiu, deoarece este mai dens decât magneziul și aluminiul.
Aliajele de zinc turnate sub presiune comune includ:
| Gradul de aliaj | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Densitate (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Punct de topire (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Conductivitate termică (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Coeficientul de dilatare termică (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Conductivitate electrică (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Compoziția chimică principală | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Rezistența la tracțiune (MPa) | 295 | 255 | 310 | 345 | 380 |
| Limita de curgere (MPa) | 240 | 215 | 230 | 275 | 320 |
| Alungire (%) | 2 | 3 | 6 | 3 | 1 |
| Duritate (HB) | 82 | 70 | 90 | 95 | 100 |
| Principalele diferențe | Conține mai puțin Mg și Cu, potrivit pentru piese mai mari | Conține mai puțin Mg și Cu, potrivit pentru piese mai mari | Conține mai puțin Mg și Cu, potrivit pentru piese mai mari | Conține mai mult Mg și Cu, potrivit pentru piese cu forme complexe | Conține Mg, Cu, Ni și Fe, cu rezistență și duritate mai mari |
| Aplicații principale de turnare | Auto, mobilă, electrocasnice și piese mecanice | Electrice, scule manuale, jucării | Mașini, arhitectură și industria auto | Auto, electrice, hardware | Industrial, auto, electric |
-
Avantajele zincului pentru turnarea sub presiune:
-
Rezistență și tenacitate ridicate
-
Precizie dimensională excelentă și finisaj de suprafață
-
Punct de topire mai scăzut (economisește energie)
-
Durată lungă de viață a matriței (uzură mai mică a matriței)
-
-
Aplicații ale turnării sub presiune a zincului : electronică de larg consum, piese de interior auto, încuietori, angrenaje
Turnare sub presiune a aliajelor de magneziu:
-
Grade populare : AZ91D, AM60B
-
Avantajele magneziului pentru turnarea sub presiune :
-
Foarte ușor (cel mai ușor metal structural)
-
Raport bun rezistență-greutate
-
Prelucrabilitate bună
-
-
Dezavantaje ale magneziului pentru turnarea sub presiune :
-
Mai scump
-
Susceptibil la coroziune fără acoperire
-
-
Aplicații ale turnării sub presiune a magneziului : aerospațială, auto, dispozitive mobile
Aliajele de cupru Turnare sub presiune:
-
Mai puțin obișnuit în turnarea sub presiune înaltă, dar este uneori utilizat în turnarea specializată la presiune joasă sau gravitațională.
-
Avantajele cuprului pentru turnarea sub presiune:
-
Rezistență ridicată și rezistență la uzură
-
Conductivitate electrică și termică excelentă
-
-
Dezavantaje ale cuprului pentru turnarea sub presiune:
-
Punct de topire ridicat (mai multă solicitare asupra matriței)
-
Scump
-
-
Aplicații : Conectori electrici, componente sanitare
La ce să fii atent atunci când alegi aliaje de turnare sub presiune
Aliajul pe care îl alegeți are un efect direct asupra performanței produsului final și a costurilor de producție. Pentru a face alegerea corectă, țineți cont de aceste cinci aspecte:
1. Proprietăți mecanice
Alegeți un aliaj care îndeplinește cerințele de rezistență, duritate și durabilitate ale piesei finale. Performanța mecanică va varia în funcție de aliaj.
2. Rezistența la coroziune
Gândiți-vă la mediul în care va fi expusă piesa. Expunerea la substanțe chimice, umiditate sau schimbări de temperatură poate afecta aliajul. Zincul și aluminiul oferă o bună rezistență naturală la coroziune, dar unele aliaje pot necesita acoperiri suplimentare.
3. Conductivitate termică
Dacă piesa trebuie să gestioneze căldura sau să mențină temperaturi stabile, luați în considerare un aliaj cu conductivitate termică ridicată. Aliajele pe bază de cupru sunt adesea utilizate atunci când transferul eficient de căldură este important.
4. Prelucrabilitate
Dacă este necesară prelucrarea CNC sau alte operațiuni de post-procesare, asigurați-vă că aliajul poate fi prelucrat fără prea multe dificultăți. Unele aliaje sunt mai ușor de prelucrat, în timp ce altele pot necesita unelte sau tehnici speciale.
5. Cost: Evaluează
Uitați-vă la costul total, nu doar la prețul materialului. Includeți eficiența producției, nevoile de prelucrare și etapele de finisare. Unele aliaje sunt mai scumpe de prelucrat, chiar dacă costul materiei prime este scăzut.
Cum se face un Mold pentru turnare sub presiune
O matriță de turnare sub presiune are două părți principale: partea de acoperire, fixată pe o placă staționară, și partea de ejecție, atașată la o placă mobilă. Pentru a produce piese complexe cu caracteristici precum găuri sau filete, unele matrițe includ componente suplimentare, cum ar fi glisiere și miezuri.
În funcție de dimensiunea piesei, o matriță poate conține mai multe cavități pentru a produce mai multe piese într-un singur ciclu. Acestea pot fi matrițe cu mai multe cavități, cu cavități identice, sau matrițe familiale, care includ diferite forme de cavități pentru a realiza diverse piese simultan.
Matrițele de turnare sub presiune trebuie să fie puternice, rezistente la căldură și la uzură. De asemenea, au nevoie de o ductilitate bună pentru a rezista la utilizare repetată. Majoritatea sunt fabricate din oțel pentru scule călit, tratat termic. Aceste matrițe sunt construite pentru a gestiona mii de cicluri de turnare pe oră și pot rezista până la două milioane de cicluri pe durata lor de viață. De asemenea, trebuie să suporte forțe de strângere mari.
Procesul de fabricare a matriței începe cu CAD (proiectare asistată de calculator) și instrumente de simulare specifice turnării. La fel ca matrițele de injecție, matrițele de turnare sub presiune au nevoie de porți, canale de ventilație și orificii de ventilație pentru a ghida metalul topit în cavitate. Știfturile de ejecție și sistemele de blocare sunt, de asemenea, necesare pentru a elibera piesele și a menține matrița închisă în timpul turnării.
Prelucrarea CNC este utilizată pe scară largă pentru realizarea matrițelor de turnare sub presiune. Procesul începe de obicei cu tăierea brută a formei matriței, urmată de tratament termic, apoi finisarea pentru a obține dimensiunile finale. Pentru matrițele cu strunjire rapidă sau prototipuri, se pot utiliza scule rapide. Aceasta poate implica prelucrarea CNC sau metode precum sinterizarea selectivă cu laser (SLS).

Aplicații ale proceselor de turnare sub presiune
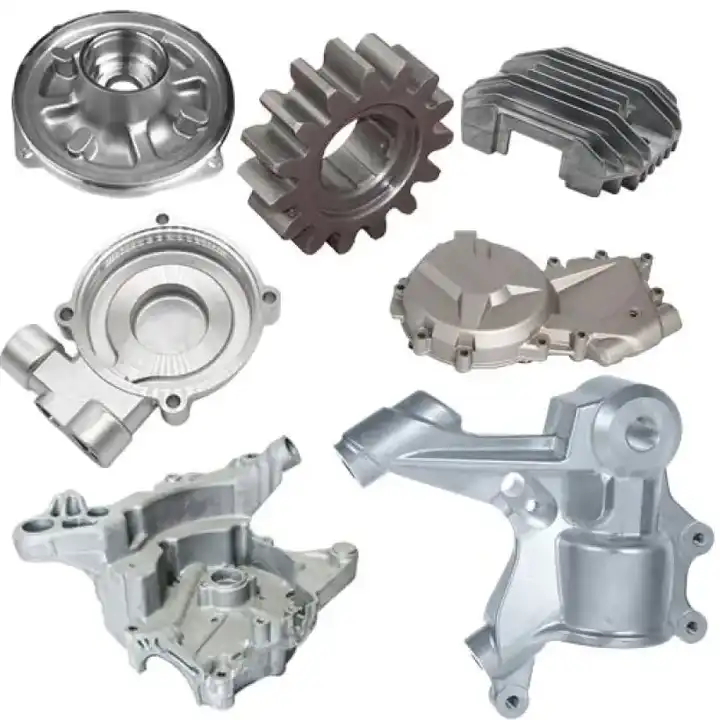
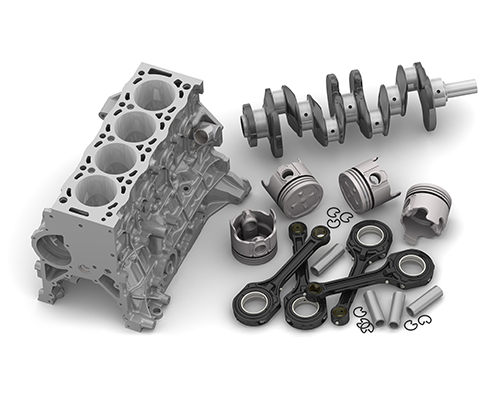
Turnarea sub presiune este utilizată pe scară largă pentru a produce piese durabile și versatile, cum ar fi componente de motor și carcase electronice. Procesul oferă o varietate de materiale, o zonă de construcție mare și capacitatea de a crea componente complexe, precise și cu pereți subțiri.
Ce poate face NOBLE pentru finisajul produsului dumneavoastră
La NOBLE, oferim o gamă largă de tratamente de suprafață pentru a îmbunătăți piesele dumneavoastră. Aceste finisaje de suprafață îmbunătățesc aspectul, duritatea și rezistența la coroziune și substanțe chimice. De asemenea, netezesc traiectoriile rugoase ale sculelor și acoperă orice urme rămase în timpul prelucrării CNC.
Iată câteva opțiuni de finisare care ar putea fi potrivite pentru piesele dvs. personalizate.
| Nume | Descriere | Materiale | Culori | Textură | |
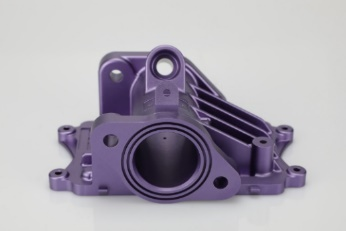 |
anodizing | Anodizarea îmbunătățește rezistența la coroziune, sporind rezistența la uzură și duritatea și protejând suprafața metalică. Utilizată pe scară largă în piese mecanice, aeronave, piese auto, instrumente de precizie etc. | Aluminiu: | Clar, negru, gri, roșu, albastru, auriu. | Finisaj neted, mat |
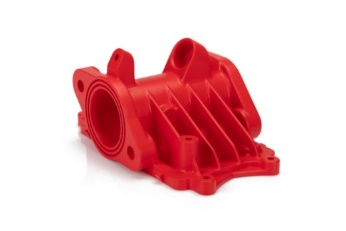 |
pulbere de acoperire | Vopsirea în câmp electrostatic este un tip de acoperire care se aplică sub formă de pulbere uscată, cu curgere liberă. Spre deosebire de vopseaua lichidă convențională, care este aplicată prin intermediul unui solvent care se evaporă, vopsirea în câmp electrostatic este de obicei aplicată electrostatic și apoi întărită sub căldură sau cu lumină ultravioletă. | Aluminiu, oțel inoxidabil, oțel | Negru, orice cod RAL sau număr Pantone | Luciu sau semi-lucius |
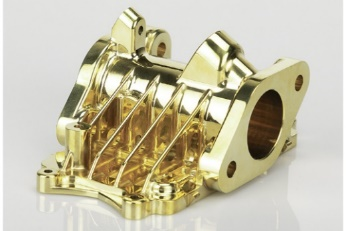 |
electrolitica | Galvanizarea poate fi funcțională, decorativă sau legată de coroziune. Multe industrii utilizează procesul, inclusiv sectorul auto, în care cromarea pieselor auto din oțel este comună. | Aluminiu, oțel, oțel inoxidabil | - | Finisaj neted, lucios |
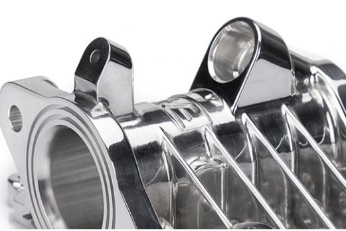 |
lustruire | Lustruirea este procesul de creare a unei suprafețe netede și strălucitoare, fie prin frecare fizică a piesei, fie prin interferență chimică. Procesul produce o suprafață cu reflexie speculară semnificativă, dar în unele materiale poate reduce reflexia difuză. | Aluminiu, alamă, oțel inoxidabil, oțel | - | Lucios |
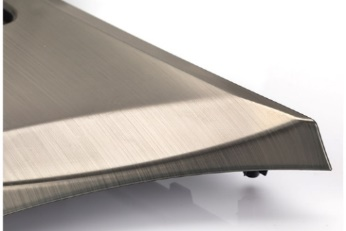 |
Periajul | Perierea este un proces de tratare a suprafețelor în care se utilizează benzi abrazive pentru a trasa urme pe suprafața unui material, de obicei în scopuri estetice. | ABS, aluminiu, alamă, oțel inoxidabil, oțel | - | Satin |
Die Casting in industria de automobile
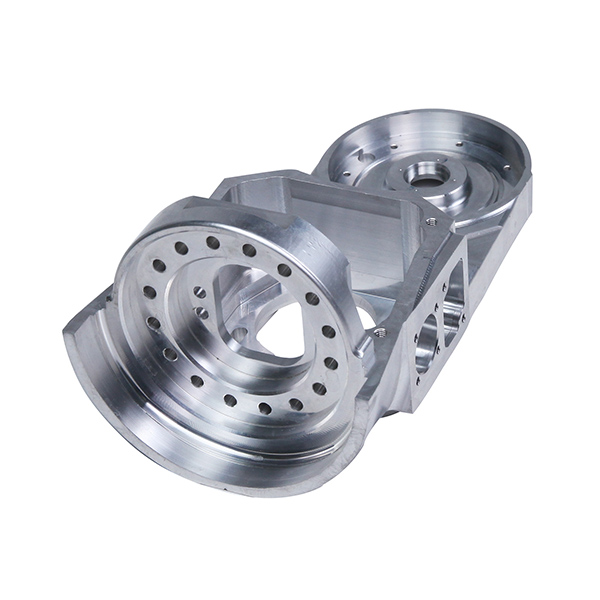
Turnarea sub presiune este utilizată în mod obișnuit în sectorul auto, în special pentru piese din aluminiu, cum ar fi carcasele cutiei de viteze și suporturile motorului. Turnarea sub presiune a magneziului este potrivită pentru cadrele și panourile scaunelor, în timp ce turnarea sub presiune a zincului este potrivită pentru piesele de combustibil și de frână.
Turnarea sub presiune în industria aerospațială
Industria aerospațială se bazează pe turnarea sub presiune pentru a produce piese ușoare și de înaltă calitate. Producătorii preferă această metodă pentru eficiența costurilor și capacitatea de a îndeplini standardele exigente ale industriei.
Turnarea sub presiune în industria medicală
Turnarea sub presiune joacă un rol vital în industria medicală. Aceasta asigură producția de piese ușoare, de înaltă calitate, care îndeplinesc standarde stricte, fiind metoda preferată pentru componentele critice.
Turnarea sub presiune în industria energetică
Turnarea sub presiune este o tehnică cheie în industria energetică pentru crearea de piese durabile și de înaltă precizie pentru aplicații precum pile de combustie, schimbătoare de căldură și sisteme de energie regenerabilă. Este populară deoarece satisface nevoia industriei de eficiență și rentabilitate.

Cum să alegi producătorul potrivit de turnare sub presiune
Alegerea unui producător de piese turnate sub presiune nu este doar o chestiune de preț - ci și de găsirea partenerului potrivit pentru produsul dvs. Iată cum puteți face alegerea corectă:
1. Știți de ce aveți nevoie
Începeți prin a defini clar nevoile proiectului dumneavoastră. Acestea includ specificațiile pieselor, cantitatea comenzii, standardele de calitate, tratamentul suprafeței și termenul de livrare. Un plan clar vă va ajuta să comunicați mai bine cu furnizorii și să evaluați dacă aceștia pot îndeplini așteptările dumneavoastră.
2. Verificați antecedentele lor
Căutați producători cu experiență dovedită în turnarea sub presiune. Verificați-le experiența, în special în lucrul cu materialele relevante pentru proiectul dumneavoastră. De asemenea, este util să verificați ce industrii au deservit și dacă au produs piese complexe similare.
3. Vezi ce pot gestiona
Examinați echipamentele și capacitatea de producție a producătorului. Aceasta include dimensiunea mașinii, sculele disponibile și suportul pentru procese secundare, cum ar fi prelucrarea CNC, finisarea suprafețelor și asamblarea. Asigurați-vă că facilitățile lor corespund scarii de producție și nevoilor tehnice.
4. Întrebați despre calitate
Întrebați despre sistemele lor de control al calității. Căutați companii care respectă standarde recunoscute, cum ar fi certificările ISO. De asemenea, verificați rutinele lor de inspecție, procedurile de testare și modul în care asigură calitatea produselor în fiecare etapă.
5. Obțineți ajutor tehnic
Vedeți dacă producătorul vă poate sprijini în fazele de proiectare și inginerie. Un partener calificat vă poate oferi sugestii pentru a îmbunătăți designul în ceea ce privește fabricabilitatea, a reduce costurile și a selecta cele mai bune materiale și procese.
6. Vorbește, des
O bună comunicare este crucială. Alegeți un producător care este receptiv, deschis la feedback și dispus să ofere actualizări pe parcursul proiectului. O atitudine cooperantă ajută la evitarea întârzierilor și a neînțelegerilor.
Gânduri finale
Pentru producția în masă a componentelor metalice durabile și detaliate, turnarea sub presiune este o alegere inteligentă. Atunci când este îmbunătățită cu prelucrarea CNC, devine o soluție de fabricație extrem de precisă și versatilă.
Factorii cheie de succes includ selecția inteligentă a materialelor, proiectarea eficientă a matriței și finisarea corectă a suprafeței. O bună înțelegere a fiecărei etape a procesului vă ajută să luați decizii mai bune și să optimizați atât costurile, cât și performanța.
NOBLE aduce expertiza și capacitățile necesare pentru a oferi soluții fiabile de turnare sub presiune, adaptate proiectului dumneavoastră.
Ești gata să începi? Contactează-ne – suntem aici pentru a te ajuta!
Întrebări frecvente
1. De ce este turnarea sub presiune mai bună decât turnarea în nisip?
Turnarea sub presiune este adesea considerată mai bună decât turnarea în nisip pentru anumite aplicații datorită preciziei, vitezei și finisajului superioare, în special în producția de volum mare.
2. Care este diferența dintre turnare și turnare sub presiune?
Turnarea este un proces general de fabricație în care materialul topit este turnat într-o matriță pentru a se solidifica în forma dorită, în timp ce turnarea sub presiune este un tip specific de turnare care utilizează presiune ridicată pentru a forța metalul topit într-o matriță metalică reutilizabilă (matriță) pentru producerea de piese de înaltă precizie și volum mare.
3. Turnarea sub presiune este o matriță permanentă?
Da, turnarea sub presiune folosește o matriță permanentă , deoarece implică injectarea metalului topit în matrițe (molecule) de oțel reutilizabile sub presiune ridicată, permițând producția constantă și în volum mare de piese metalice complexe și precise.
4. Este turnarea sub presiune rentabilă?
Turnarea sub presiune este rentabilă pentru producția de volum mare deoarece, în ciuda costului inițial ridicat al sculelor, oferă costuri unitare reduse, timpi de ciclu rapizi, risipă minimă de materiale și repetabilitate excelentă.
5. Este turnarea sub presiune bună pentru mediu?
Turnarea sub presiune poate fi ecologică atunci când este gestionată corespunzător, deoarece permite utilizarea eficientă a metalelor, reciclabilitatea ridicată a materialelor (în special aluminiul și zincul) și deșeuri minime, deși necesită un aport semnificativ de energie și o gestionare adecvată a emisiilor și a căldurii reziduale pentru a reduce impactul asupra mediului.





