
Prezentare generală a turnării sub presiune
Turnarea sub presiune este o tehnică rapidă, precisă și repetabilă de producție a metalelor pentru articole mari și mici, de la blocuri de motor la mânere de uși. Componentele turnate sub presiune oferă o calitate superioară a suprafeței și pot fi utilizate diverse metale neferoase.
Turnarea sub presiune este de obicei utilizată pentru producția de volum mare datorită costurilor inițiale ridicate. În acest caz, scara de producție compensează costurile mai mari ale utilajelor și uneltelor. Următoarele oferă opțiuni speciale de turnare sub presiune clienților NOBLE.
Acest articol examinează în detaliu turnarea sub presiune a metalelor, subliniind definiția, tipurile, materialele adecvate, lustruirea suprafeței, aplicațiile și cum să selectați cel mai bun serviciu de turnare sub presiune.
Ce este turnarea sub presiune?
Turnarea sub presiune este o tehnică de fabricație care produce produse metalice de mare precizie și precizie în ceea ce privește dimensiunile. Este similară metodei de turnare prin injecție utilizată în producția de materiale plastice. Aceasta implică pomparea metalului topit - de obicei un aliaj de metale neferoase precum magneziul, zincul sau aluminiul - sub presiune intensă într-o matriță, care este o matriță de oțel reutilizabilă. Sub presiuni cuprinse între 0.7 și 700 MPa, metalul topit este împins într-o matriță și se solidifică într-o piesă turnată metalică. Matrițele sunt fabricate pentru a modela produsele finite în forma dorită.
Turnarea sub presiune utilizează o matriță formată din două jumătăți, „matrița capac” și „matrița ejector”, care sunt fixate împreună. Matrița este acoperită cu un agent de demulare înainte de injecție. Metalul topit este forțat în cavitatea matriței folosind o presă hidraulică sau mecanică. După ce metalul se răcește, cele două jumătăți se separă, iar piesa solidificată (piesa turnată) este ejectată. Piesele turnate își păstrează forma și finisajul suprafeței matriței cu o precizie ridicată și necesită o post-procesare minimă. Turnarea sub presiune produce piese complexe cu finisaje excelente ale suprafeței și este utilizată pentru carcase auto, componente electrice și jucării. Acest proces poate fi combinat cu ștanțarea tablei, forjare și alte tehnici de turnare.
Cum funcționează turnarea sub presiune?
Turnarea sub presiune este o tehnică de fabricație care creează piese metalice foarte precise și detaliate. Aceasta implică pomparea metalului topit - de obicei magneziu, zinc sau aluminiu - sub presiune intensă într-o cavitate a matriței. Metalul topit este expulzat ca produs finit după ce se solidifică rapid în interiorul matriței și preia forma matriței. Iată pașii:

1. Pregătirea mucegaiului
Pregătirea matriței, care este împărțită în matrița de acoperire și matrița de ejecție, este primul pas al procedurii. De obicei construite din oțel călit, aceste matrițe sunt destinate să dea produsului finit forma corectă.
2. Fixarea matriței
Cele două jumătăți ale matriței sunt prinse împreună pentru a forma o cavitate închisă a matriței care poate rezista la presiunea ridicată din timpul injecției.
3. Injectare
După etapa de pregătire, metalul topit este turnat dintr-un cuptor în matriță printr-o conductă descendentă. Acest lucru se poate face manual sau folosind o oală automată, dar utilizează gravitația pentru a mișca metalul. Nu se aplică forțe sau presiuni suplimentare. Metalul lichid este introdus în matriță dintr-o poziție verticală și curge în jos în piesa turnată datorită atracției naturale a gravitației. Prin evitarea presiunilor ridicate, turbulența este redusă, iar acest lucru ajută la prevenirea porozității. De asemenea, duce la producerea unor componente și piese mai netede.
4. Răcire și solidificare
Metalul topit se răcește și se solidifică rapid pe măsură ce intră în contact cu suprafețele mai reci ale matriței, odată ce a umplut cavitatea matriței. Procesul de solidificare este accelerat, iar disiparea căldurii este facilitată de canalele de răcire din interiorul matriței.
5. Ejectie
După ce piesa turnată a trecut prin procesul de turnare într-o mașină de turnare gravitațională, se acordă suficient timp pentru a se răci. După aceasta, jumătățile matriței sunt desfăcute și deschise, iar piesele turnate sunt îndepărtate cu grijă. Acestea pot fi scoase manual sau, în unele situații, se folosesc știfturi de ejecție pentru a împinge piesa turnată în siguranță afară din mașină.
6. Tunderea și finisarea
După ce o piesă este ejectată dintr-o matriță, poate exista un exces de material de-a lungul liniei de separare, cunoscut sub numele de bavură. Pentru a îndepărta această bavură, piesa trece printr-un proces de tăiere, care poate fi efectuat fie manual, fie cu echipamente automate. Se pot aplica procese suplimentare de finisare, cum ar fi prelucrarea, lustruirea sau tratamentele de suprafață, pentru a obține produsul final dorit.
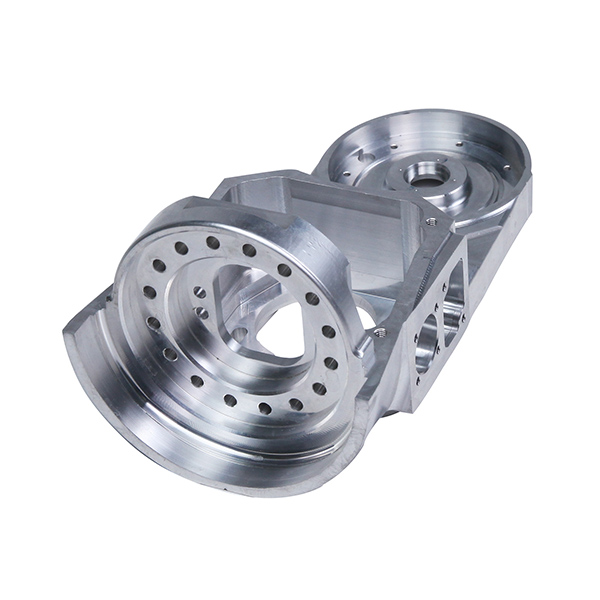
Avantajele și dezavantajele turnării sub presiune
Avantajele turnării sub presiune
1. Cost redus:
Componentele turnate sub presiune oferă o calitate constantă în cantități mari și sunt comparativ mai puțin costisitoare. Procesele parțial sau complet automatizate duc la cheltuieli mai mici cu forța de muncă.
2. Eficiență ridicată
Metalul topit se răcește și se solidifică rapid pe măsură ce intră în contact cu suprafețele mai reci ale matriței, odată ce a umplut cavitatea matriței. Procesul de solidificare este accelerat, iar disiparea căldurii este facilitată de canalele de răcire din interiorul matriței.
3. Forme complexe și pereți subțiri
Turnarea sub presiune poate produce piese cu forme complexe și dimensiuni cuprinse între 25 g și 25 kg. Aceste piese pot fi dificil sau costisitor de implementat folosind alte metode de fabricație. De asemenea, poate produce piese cu pereți subțiri și grosimi de până la 0.38 mm, reducând greutatea și menținând în același timp rezistența.
4. Precizie și consistență dimensională
Turnarea sub presiune oferă o precizie dimensională și o reproductibilitate excelente. Toleranțe strânse și dimensiuni consistente ale pieselor sunt asigurate de matrițele bine construite. Prin urmare, turnarea sub presiune este potrivită pentru utilizări care necesită piese constante și exacte.
5. Finisaj bun al suprafeței
Turnarea sub presiune produce piese cu suprafețe netede, detalii fine și finisaje de suprafață de -0.8–3.2 μm Ra. Matrița poate fi proiectată pentru a produce textura dorită a suprafeței, reducând astfel necesitatea unor operațiuni suplimentare de finisare a suprafeței.
6. Versatilitatea materialului
Multe materiale pot fi utilizate în turnarea sub presiune, cum ar fi alama, zincul, magneziul și aluminiul. Fiecare material are calități unice, cum ar fi rezistența la coroziune, greutatea redusă sau rezistența ridicată, ceea ce face posibilă alegerea unui material în funcție de cerințele unei anumite aplicații.

Dezavantaje ale turnării sub presiune
Costuri inițiale ridicate de scule:
Turnarea sub presiune necesită crearea unor matrițe complexe, construite cu precizie, care pot fi costisitoare de creat și de produs. Cheltuielile cu sculele pot fi un obstacol major, în special în cazul prototipurilor sau al producției la scară mică.
Interval limitat de dimensiuni și greutate:
În general, turnarea sub presiune este potrivită pentru componente de dimensiuni mici și medii. Restricțiile de dimensiune și capacitate ale mașinilor de turnare sub presiune pot necesita utilizarea altor tehnici de fabricație pentru componente mari și grele.
Porozitate și contracție:
Răcirea rapidă și solidificarea metalului lichid prin turnarea sub presiune ar putea cauza dezvoltarea unor defecte de porozitate sau contracție. Calitățile mecanice și integritatea structurală a pieselor turnate pot fi compromise de aceste defecte. Pentru a reduce aceste probleme, sunt necesare considerații adecvate de proiectare și de gestionare a procesului.
Limitări de proiectare:
Caracteristicile inerente ale turnării sub presiune necesită constrângeri specifice de proiectare. De exemplu, pentru a încuraja umplerea și solidificarea omogene, piesele ar trebui să aibă grosimi uniforme ale pereților. Decupările și elementele interioare complexe ar putea necesita, de asemenea, o gândire suplimentară de proiectare sau proceduri post-turnare.
Turnarea sub presiune rămâne un proces de fabricație utilizat pe scară largă datorită numeroaselor sale avantaje. Producătorii analizează cu atenție cerințele specifice ale produselor lor pentru a determina dacă turnarea sub presiune este alegerea potrivită pentru nevoile lor de producție.
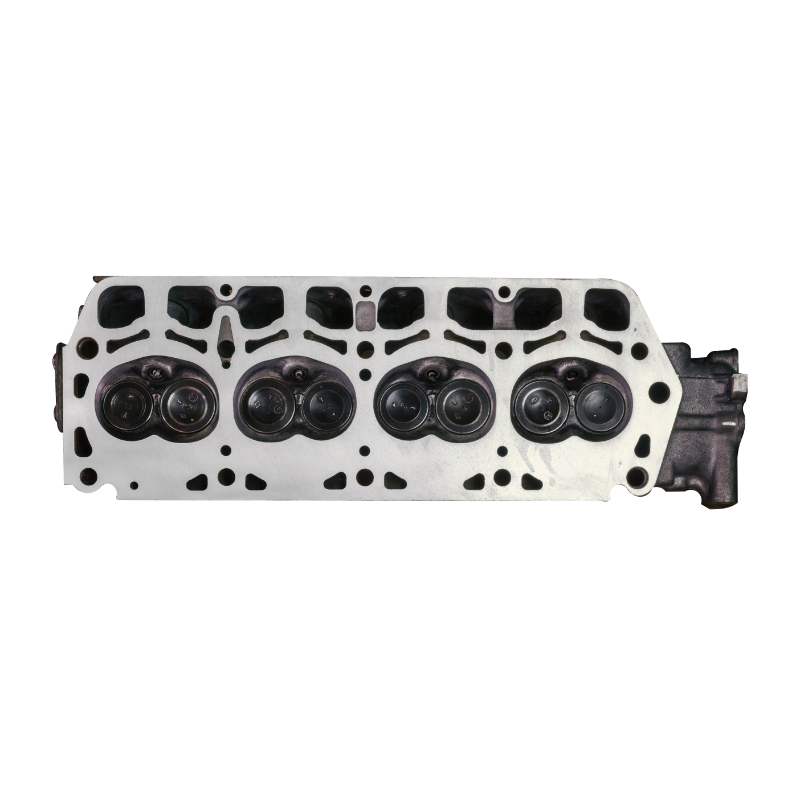
Aplicații ale proceselor de turnare sub presiune
Piesele motorului și carcasele componentelor electronice pot fi realizate utilizând metoda de turnare sub presiune, rezistentă și adaptabilă. Zona largă de construcție a turnării sub presiune, varietatea de materiale disponibile și capacitatea de a produce piese complexe, reproductibile, cu pereți subțiri sunt câteva dintre numeroasele sale avantaje.
1. Turnarea sub presiune în industria auto
Deoarece turnarea sub presiune a aluminiului poate crea piese ușoare, cum ar fi carcasele cutiei de viteze, suporturile motorului și cilindrii hidraulici, este utilizată pe scară largă în sectorul auto. Turnarea sub presiune a magneziului este utilă pentru panouri și cadre ale scaunelor, în timp ce turnarea sub presiune a zincului este potrivită pentru componentele de combustibil, frâne și servodirecție.
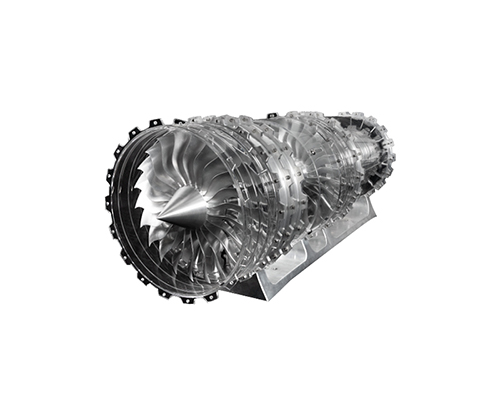
2. Turnarea sub presiune în industria aerospațială
Turnarea sub presiune este esențială pentru sectorul aerospațial, deoarece produce piese complexe, ușoare, de calitate superioară. Producătorii aerospațiali aleg această tehnică de producție datorită rentabilității sale și capacității de a satisface standardele stricte ale industriei.
3. Turnarea sub presiune în industria medicală
Turnarea sub presiune este importantă în industria aerospațială și medicală. Aceasta produce piese ușoare, de înaltă calitate, care îndeplinesc standarde stricte ale industriei. Tehnica este preferată pentru producerea de componente vitale.
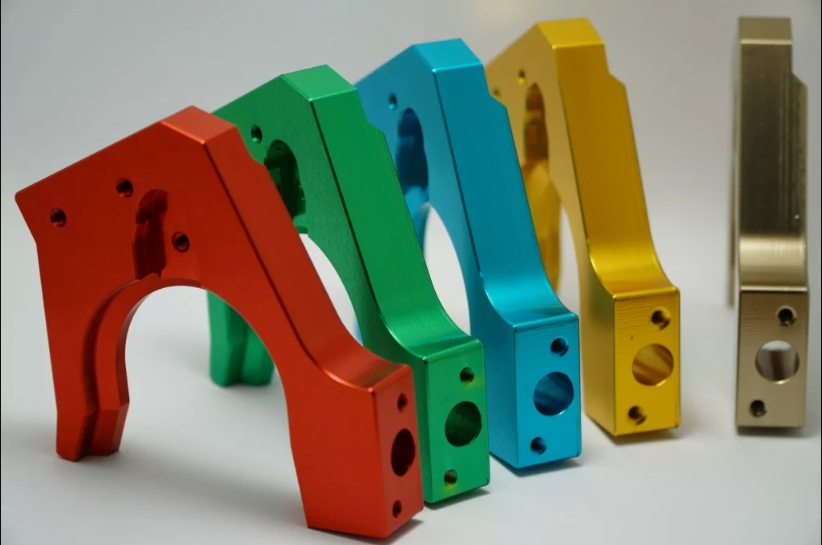
4. Turnarea sub presiune în industria energetică
Turnarea sub presiune este importantă pentru sectorul energetic, deoarece permite producerea de piese precise, durabile și de înaltă calitate pentru schimbătoare de căldură, pile de combustie, componente electrice, sisteme de energie regenerabilă și sisteme de stocare a energiei, printre alte aplicații. Procesul este o metodă de fabricație benefică în sectorul energetic, deoarece poate satisface cerințele industriei în materie de performanță, eficiență și rentabilitate.
Cum se turnează piese turnate sub presiune?
Tipurile procesului de turnare sub presiune
Procesul de turnare sub presiune în cameră caldă (turnare la cald)
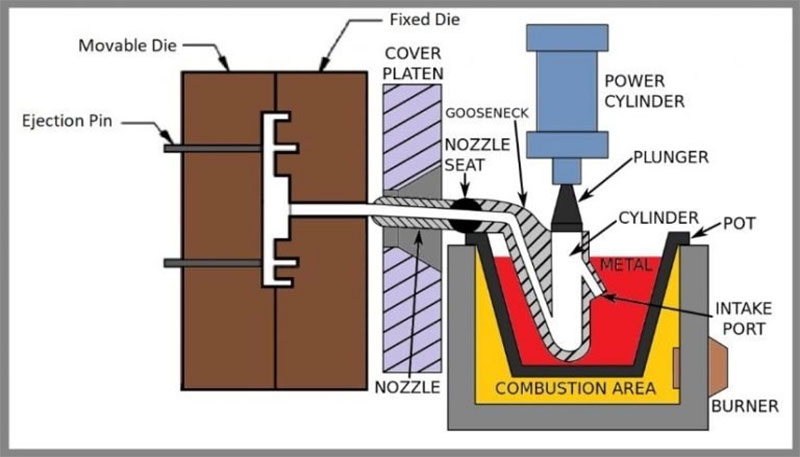
Metoda de turnare la cald sau în gât de lebădă este o altă denumire pentru tehnica camerei fierbinți. Această procedură este utilizată pentru metale cu punct de topire scăzut, care nu vor deteriora chimic ansamblul pistonului imersat. Pistonul și camera mecanismului de injecție sunt imersate în baia de metal topit a unui cuptor pentru metale (vezi imaginea de mai jos). Pistonul se retrage cu matrițele închise, deschizând orificiul camerei și permițând metalului topit să intre în cameră. Ulterior, pistonul închide orificiul și forțează metalul topit prin duză și gât de lebădă în cavitatea matriței. Metalul topit este conținut sub presiune în interiorul cavității matriței până când se solidifică. Presiunea crescută în procesul camerei fierbinți are ca rezultat o rată de producție substanțial mai mare decât în tehnica camerei reci. Turnarea în cameră fierbinte funcționează eficient cu aliaje și metale care au puncte de topire mai scăzute, inclusiv staniul și zincul.
Procesul de turnare sub presiune în cameră rece
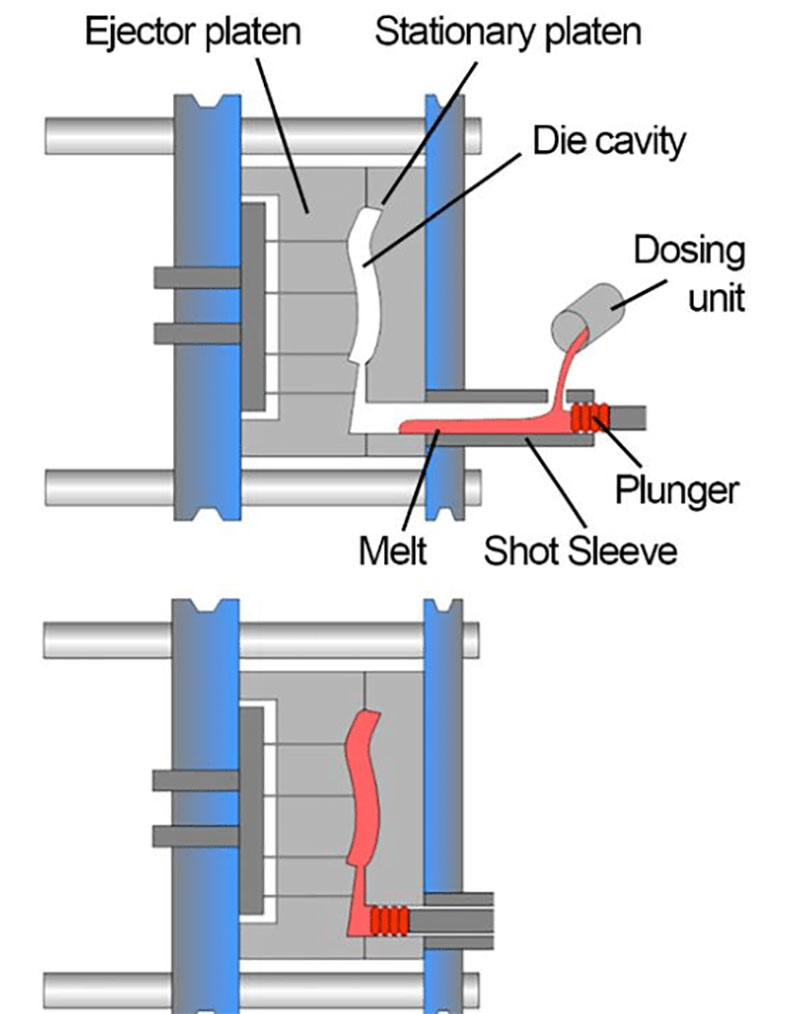
Procesul de turnare sub presiune în cameră rece este destul de similar cu procesul de turnare sub presiune în cameră caldă. În acest proces, metalul topit este turnat în manșonul de injecție sau în partea camerei cilindrului de injecție înainte de a fi împins în matriță. Deoarece manșonul nu este încălzit, acest proces se numește procesul camerei reci. Cuptorul pentru metal este autonom, ceea ce elimină orice probleme de coroziune. Procesul camerei reci începe atunci când materialul topit este transferat din cuptor în camera de injecție prin orificiul de turnare. Un cilindru hidraulic etanșează orificiul camerei reci și împinge metalul sub presiune în cavitatea matriței.
Intervalul de presiune este cuprins între 30 MPa și 150 MPa. Acest proces este conceput pentru a se concentra pe minimizarea coroziunii mașinii, mai degrabă decât pe eficiența producției. Metalul topit este introdus în sistemul de injecție automat sau manual, ceea ce elimină necesitatea imersării mecanismului de injecție într-o baie de metal topit. Pentru aplicațiile în care modelele de imersie prin turnare sub presiune în cameră caldă sunt prea corozive, procesul în cameră rece este o alternativă bună. Acest proces este potrivit pentru turnarea metalelor cu temperaturi de topire ridicate, cum ar fi aluminiul și aliajele de aluminiu.
Procesul de turnare sub presiune:
Turnarea sub presiune este o metodă de fabricație rapidă, fiabilă și la un preț rezonabil pentru producerea unor cantități mari de componente metalice în formă de rețea, cu toleranțe strânse. În esență, aliajul metalic topit este injectat sub presiune ridicată într-o matriță (sau unealtă) de oțel în timpul procesului de turnare sub presiune. Acesta se solidifică rapid, formând o componentă în formă de rețea în câteva milisecunde până la câteva secunde. După aceea, este extras automat.
1. Turnare sub presiune înaltă:
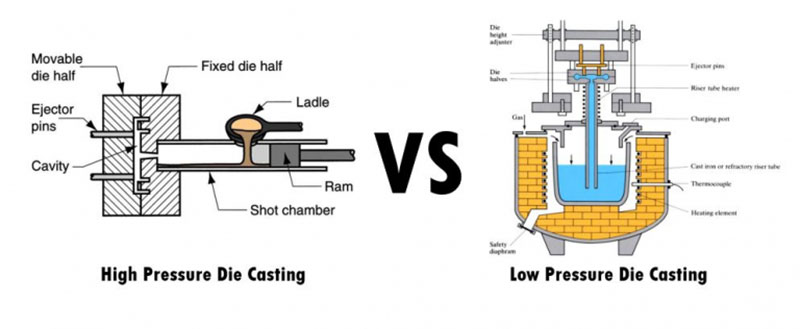
Turnarea sub presiune înaltă (HPDC) este un proces de fabricație extrem de eficient care poate produce o gamă largă de forme de produse. În acest proces, o matriță metalică este umplută cu metal lichid la presiune și viteză ridicate. Aparatul de bază constă din două plăci de presiune verticale care țin jumătățile matriței la locul lor atunci când blatul de lucru este poziționat deasupra lor. Una dintre plăcile de presiune este staționară, în timp ce cealaltă este mobilă, ajutând la deschiderea și închiderea matriței. Pentru a umple cavitatea matriței, o cantitate predeterminată de metal este adăugată în manșonul de turnare, care este apoi acționat hidraulic cu ajutorul unui piston. Odată ce metalul s-a solidificat, turnarea este scoasă din matriță.

2. Turnare sub presiune joasă:
Aplicația ideală pentru turnarea sub presiune joasă este pe componente simetrice din aluminiu cu o axă de rotație. Roțile pentru vehicule, de exemplu, sunt adesea fabricate prin turnare sub presiune joasă. Acest tip de operațiune utilizează un tub ascendent pentru a conecta matrița, care este poziționată vertical deasupra băii de metal topit. Metalul este tras în sus și în matriță atunci când camera atinge presiunea, care este de obicei între 20 și 100 kPa. Randamente ridicate de turnare se obțin prin eliminarea alimentatoarelor din acest tip de proces de turnare a aluminiului sub presiune joasă.
3. Procesul de turnare sub presiune în vid:
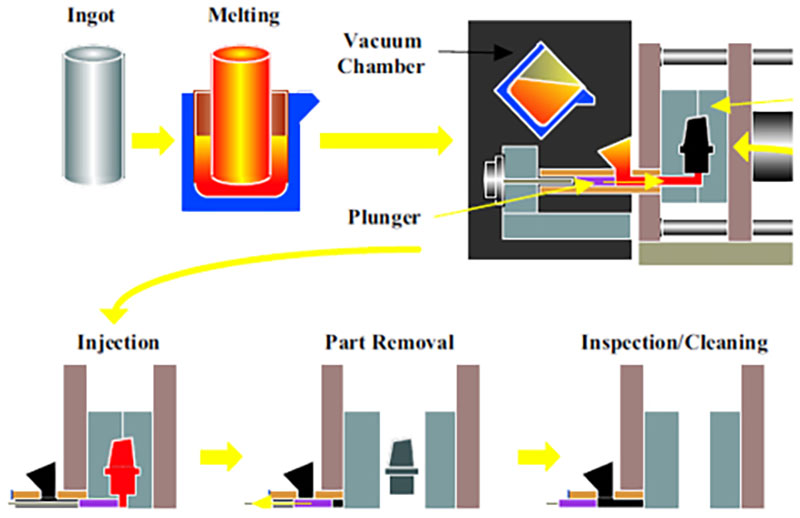
Turnarea sub presiune în vid și tehnicile de cameră rece sunt strâns legate între ele. Înainte ca metalul topit să intre în cavitatea matriței, aerul și gazele prinse sunt îndepărtate de o sursă de vid. Aceasta este o tehnică de turnare sub presiune relativ nouă, care reduce porozitatea, crește rezistența și facilitează aplicarea tratamentelor termice post-turnare. Acest tip de turnare are mai multe avantaje, inclusiv calități mecanice îmbunătățite, netezime sporită a suprafeței, stabilitate dimensională sporită, timpi de ciclu scurți și o scădere a defectelor cauzate de gazele prinse. Este posibilă tratarea termică a pieselor.
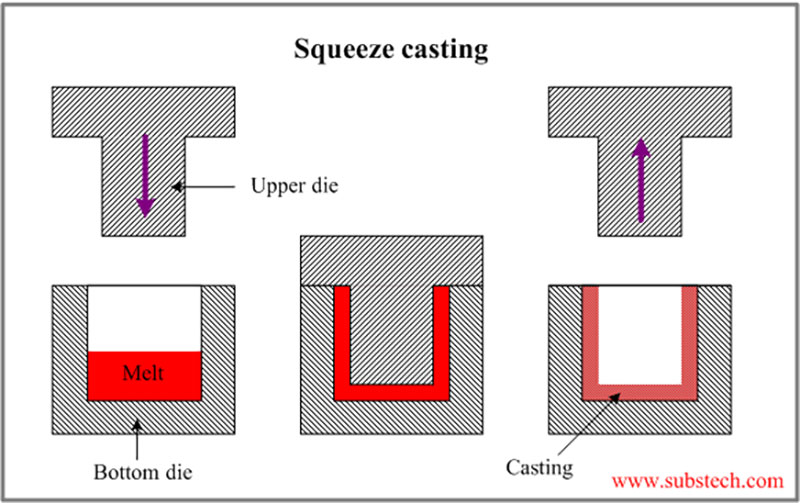
4. Procesul de turnare sub presiune prin presare:
Metalele și aliajele cu curgere redusă pot fi turnate, iar turnarea prin presare a fost dezvoltată ca o metodă practică. Cunoscută și sub denumirea de forjare cu metal lichid
Această procedură forțează metalul topit într-o depresiune în produsul turnat prin umplerea unei matrițe deschise cu metalul și apoi comprimarea acestuia strâns. Turnarea prin presare produce un rezultat incredibil de dens și funcționează bine cu un tratament termic ulterior. Acest proces este aplicat și la crearea de compozite cu matrice metalică armată, unde structura armată cu fibre este infiltrată de aluminiu topit.
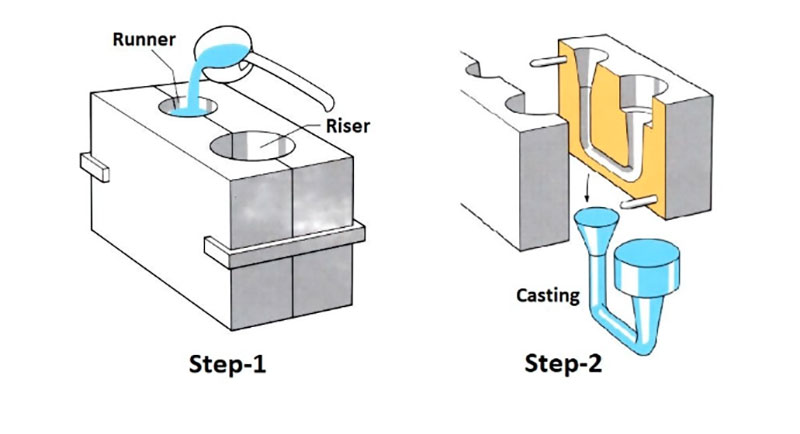
5. Procesul de turnare sub presiune prin gravitație:
O tehnică de fabricație numită turnare sub presiune gravitațională este utilizată pentru a crea piese metalice de calitate superioară, cu forme complexe și suprafețe în general netede. Această tehnică de turnare este un subset al operațiunilor de turnare sub presiune în ansamblu. Două caracteristici importante diferențiază turnarea sub presiune gravitațională de alte tehnici de turnare: (1) metalul turnat este introdus în matriță doar prin gravitație; și (2) se folosește o matriță metalică reutilizabilă (sau „permanentă”). De obicei, pentru fabricarea acesteia se folosește fontă sau oțel.
Serviciu comun de turnare sub presiune
Serviciu de turnare sub presiune a aluminiului
Unul dintre principalele metale utilizate în turnarea sub presiune este aluminiul, iar aliajele de aluminiu sunt utilizate în turnarea sub presiune în cameră rece. Aceste aliaje constau de obicei din magneziu, cupru și siliciu. Aliajele de aluminiu turnate sub presiune sunt o opțiune potrivită pentru piese complexe și fin detaliate, deoarece sunt ușoare și oferă o bună stabilitate dimensională. Rezistența bună la temperatură, conductivitatea electrică și termică și rezistența la coroziune sunt alte câteva dintre beneficiile turnării aluminiului.
Aliajele de aluminiu turnate sub presiune comune includ:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Densitate | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Intervalul de topire | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
conductibilitate |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Termic
conductibilitate |
113
W/(m³/K) |
113
W/(m³/K) |
96.2
W/(m³/K) |
96.2
W/(m³/K) |
96.2
W/(m³/K) |
| Forța de tracțiune finală | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Rezistența la randament | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Duritate | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Oboseala | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Forța de forfecare | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| elongație | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Serviciu de turnare a zincului
Aliajele de zinc sunt un tip important de metal utilizat pentru turnarea sub presiune. Turnarea zincului este o opțiune excelentă pentru placare și are beneficii suplimentare, cum ar fi rezistența la impact și ductilitatea, ceea ce o face cea mai convenabilă alternativă de turnare sub presiune pentru producători. Poate fi turnată folosind o mașină de turnare sub presiune cu cameră caldă și, datorită turnabilității sale, există o uzură mai mică a matriței. Zincul este de obicei combinat cu cupru, magneziu și aluminiu, deoarece este mai greu decât magneziul și aluminiul.
Aliajele de zinc turnate sub presiune comune includ:
| Gradul de aliaj | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Densitate (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Punct de topire (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Conductivitate termică (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Coeficientul de dilatare termică (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Conductivitate electrică (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Compoziția chimică principală | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Rezistența la tracțiune (MPa) | 295 | 255 | 310 | 345 | 380 |
| Limita de curgere (MPa) | 240 | 215 | 230 | 275 | 320 |
| Alungire (%) | 2 | 3 | 6 | 3 | 1 |
| Duritate (HB) | 82 | 70 | 90 | 95 | 100 |
| Principalele diferențe | Conține mai puțin Mg și Cu, potrivit pentru piese mai mari | Conține mai puțin Mg și Cu, potrivit pentru piese mai mari | Conține mai puțin Mg și Cu, potrivit pentru piese mai mari | Conține mai mult Mg și Cu, potrivit pentru piese cu forme complexe | Conține Mg, Cu, Ni și Fe, cu rezistență și duritate mai mari |
| Aplicații principale de turnare | Auto, mobilă, electrocasnice și piese mecanice | Electrice, scule manuale, jucării | Mașini, arhitectură și industria auto | Auto, electrice, hardware | Industrial, auto, electric |
Considerații la alegerea aliajelor de turnare sub presiune
Alegerea aliajului pentru turnarea sub presiune va fi determinată de aplicația și funcția produsului finit.
Performanța, costul și procesul de fabricație sunt influențate direct de alegerea aliajului, ceea ce o face imperativă. Atunci când selectați aliaje pentru turnare sub presiune, țineți cont de următoarele criterii importante:
1. Proprietăți mecanice:
Performanța, costul și procesul de fabricație sunt influențate direct de alegerea aliajului, ceea ce o face imperativă. Atunci când selectați aliaje pentru turnare sub presiune, țineți cont de următoarele criterii importante:
2. Rezistenta la coroziune:
Gândiți-vă la condițiile de lucru și la expunerea la substanțe chimice, umezeală și schimbări de temperatură. Anumite metale, precum zincul și aluminiul, rezistă bine la coroziune, în timp ce alte aliaje pot necesita acoperiri protectoare suplimentare.
3. Conductivitate termică:
Evaluează dacă componenta trebuie să mențină o anumită temperatură sau să disipeze eficient căldura. Datorită conductivității lor termice ridicate, aliajele precum cuprul pot fi utile în aplicații în care este necesar un transfer eficient de căldură.
4. Prelucrabilitate:
Dacă sunt necesare proceduri post-prelucrare, luați în considerare prelucrabilitatea aliajului. Deși unele aliaje pot fi prelucrate mai ușor decât altele, unele pot necesita echipamente sau metode mai sofisticate.
5. Cost redus:
Costul total al aliajului, ținând cont de costul materialelor, eficacitatea procesului de producție și orice nevoi suplimentare de finisare sau tratament. Costul fiecărui aliaj variază, iar unele pot necesita metode de procesare mai sofisticate, ceea ce crește costul total al piesei.
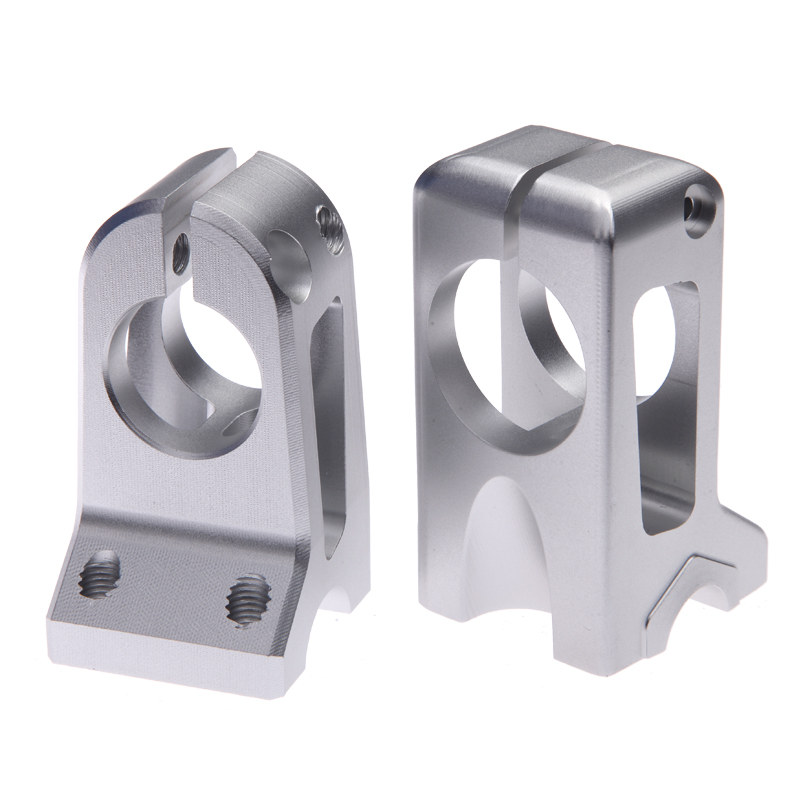
Cum se face un Mold pentru turnare sub presiune
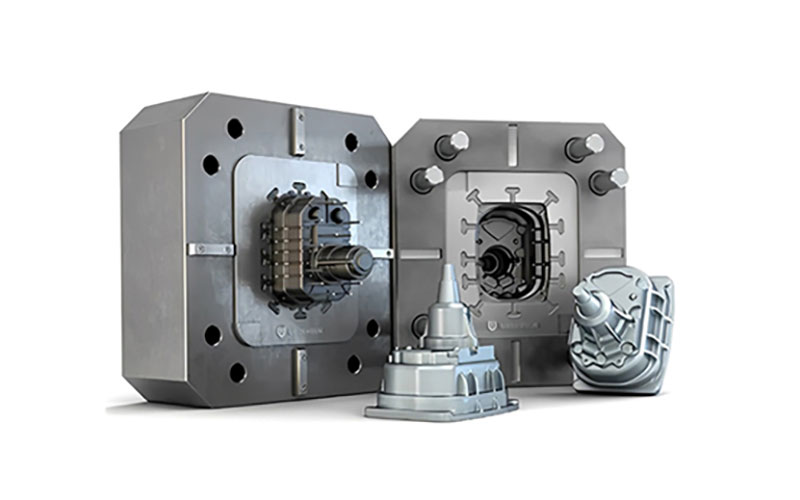
Partea de acoperire, care este fixată pe o placă, și partea de ejecție, care este montată pe o placă mobilă, alcătuiesc o matriță de turnare sub presiune. Pentru a crea piese mai complexe, cum ar fi cele cu găuri și filete, anumite matrițe conțin componente suplimentare, cum ar fi glisiere și miezuri.
Pentru a realiza numeroase componente pe ciclu, o matriță de turnare sub presiune poate avea mai multe cavități, în funcție de dimensiunea obiectului fabricat. Aceste matrițe sunt fie matrițe cu mai multe cavități, care au multe cavități identice, fie matrițe celulare, care conțin un amestec de cavități diferite pentru a fabrica piese diferite.
Matrițele de turnare sub presiune trebuie să fie foarte puternice și rezistente la căldură, pe lângă o bună ductilitate și rezistență la uzură. Din acest motiv, construcția lor le permite să reziste la sute de cicluri de turnare în fiecare oră și până la două milioane de cicluri pe durata lor de viață. Sunt construite din oțel de scule călit de înaltă performanță, care este frecvent tratat termic. Matrițele de turnare sub presiune trebuie să poată funcționa chiar și cu forțe de strângere extrem de mari.
Utilizarea instrumentelor de proiectare și simulare specifice turnării, împreună cu proiectarea asistată de calculator (CAD), este primul pas în procesul de fabricație a matrițelor turnate sub presiune. Matrițele de turnare sub presiune au nevoie de porți, canale și canale de găurire, la fel ca matrițele de injecție, pentru a permite materialului topit să pătrundă în cavitatea matriței. De asemenea, este necesar să se includă știfturi de ejecție și de blocare pentru a fixa matrița și a facilita ejecția. Toleranțe strânse și forme complexe pot fi produse prin proiectarea digitală a matrițelor. Prelucrarea CNC este utilizată pe scară largă pentru fabricarea matrițelor de turnare sub presiune. De obicei, fabricarea matrițelor de turnare sub presiune începe cu prelucrarea brută a formei matriței, apoi tratamentul termic al matriței metalice și, în final, o rundă de finisare. Matrițele la nivel de prototip pot fi, de asemenea, fabricate folosind scule rapide , folosind prelucrarea CNC sau alte procese, cum ar fi sinterizarea selectivă cu laser (SLS).
Materiale de turnare sub presiune
Metalele cu temperaturi de topire scăzute, cum ar fi aluminiul, zincul, magneziul, plumbul și cuprul, sunt utilizate în mod obișnuit în turnarea sub presiune. Cu toate acestea, se pot utiliza și unele metale feroase și mai puțin comune. Câteva materiale comune sunt următoarele:
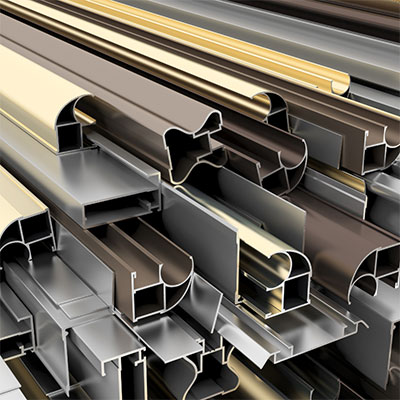
1. Aluminiu
Turnarea sub presiune a aluminiului oferă numeroase avantaje, inclusiv construcție ușoară, raport rezistență-greutate ridicat, prelucrabilitate excelentă, conductivitate termică, rezistență la coroziune, flexibilitate în proiectare, eficiență a costurilor și reciclabilitate. Aceste proprietăți fac din aluminiu o alegere populară pentru diverse aplicații și contribuie la utilizarea sa pe scară largă în procesele de turnare sub presiune.
2. Magneziu
Greutatea redusă a magneziului, raportul ridicat rezistență-greutate, prelucrabilitatea excelentă, proprietățile de disipare a căldurii, stabilitatea dimensională, capacitățile de ecranare EMI/RF și reciclabilitatea îl fac un material valoros pentru turnarea sub presiune. Combinația sa unică de proprietăți deschide oportunități pentru componente ușoare și de înaltă performanță în industrii precum industria auto, aerospațială, electronică și bunuri de larg consum.
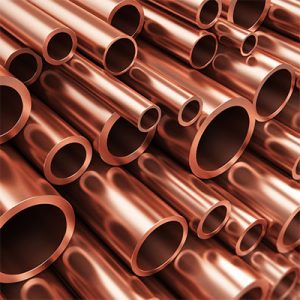
3. cupru
Procesele tradiționale de turnare sub presiune evită de obicei utilizarea cuprului datorită punctului său de topire ridicat și proprietăților dificile. Cu toate acestea, o variantă specifică numită turnare sub presiune a aliajelor de cupru este concepută pentru turnarea aliajelor pe bază de cupru. Această tehnică specializată produce componente pe bază de cupru de înaltă calitate, care oferă o rezistență excelentă la coroziune și rezistență. Deși nu este utilizată în mod obișnuit, turnarea sub presiune a aliajelor de cupru este adaptată la proprietățile și cerințele unice ale aliajelor pe bază de cupru, ceea ce le face potrivite pentru o gamă largă de industrii și aplicații.

4.Zinc
Turnarea sub presiune a zincului oferă mai multe avantaje, inclusiv turnabilitate excelentă, rezistență ridicată, rezistență la coroziune, flexibilitate în proiectare, eficiență ridicată a producției și reciclabilitate. Aceste proprietăți fac din zinc o alegere populară pentru o gamă largă de aplicații, în special pentru cele care necesită forme complexe, precizie și producție rentabilă, inclusiv în industria auto, electronică, telecomunicații, bunuri de larg consum și multe altele. Exemple comune de componente turnate sub presiune din zinc includ piese auto, conectori electrici, mânere de uși, balamale, robinete și diverse electrocasnice.
Die Casting Opțiuni de finisare
NOBLE vă poate ajuta să îmbunătățiți calitățile suprafeței produselor dumneavoastră, oferind o gamă diversă de finisaje de suprafață. Finisajele de suprafață ale pieselor personalizate au ca scop îmbunătățirea aspectului, a durității și rugozității suprafeței, a rezistenței chimice și la coroziune și așa mai departe. De asemenea, acestea ajută la ascunderea oricăror urme vizibile ale sculelor din zonele tăiate cu scule acționate. Iată câteva dintre cele mai bune opțiuni.
| Nume | Descriere | Materiale | Culori | Textură | |
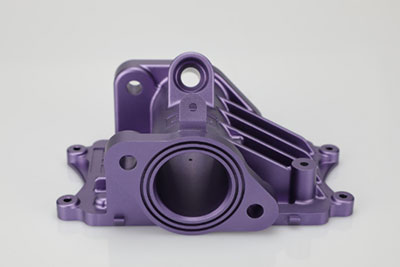 |
anodizing | Anodizarea îmbunătățește rezistența la coroziune, sporind rezistența la uzură și duritatea și protejând suprafața metalică. Utilizată pe scară largă în piese mecanice, aeronave, piese auto, instrumente de precizie etc. | Aluminiu: | Clar, negru, gri, roșu, albastru, auriu. | Finisaj neted, mat |
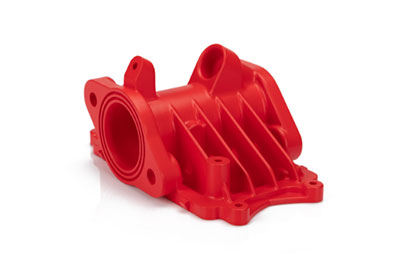 |
pulbere de acoperire | Vopsirea în câmp electrostatic este un tip de acoperire care se aplică sub formă de pulbere uscată, cu curgere liberă. Spre deosebire de vopseaua lichidă convențională, care este aplicată prin intermediul unui solvent care se evaporă, vopsirea în câmp electrostatic este de obicei aplicată electrostatic și apoi întărită sub căldură sau cu lumină ultravioletă. | Aluminiu, oțel inoxidabil, oțel | Negru, orice cod RAL sau număr Pantone | Luciu sau semi-lucius |
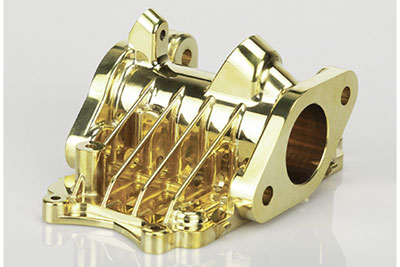 |
electrolitica | Galvanizarea poate fi funcțională, decorativă sau legată de coroziune. Multe industrii utilizează procesul, inclusiv sectorul auto, în care cromarea pieselor auto din oțel este comună. | Aluminiu, oțel, oțel inoxidabil | - | Finisaj neted, lucios |
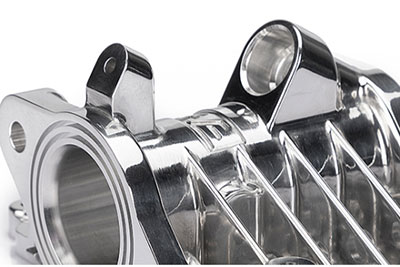 |
lustruire | Lustruirea este procesul de creare a unei suprafețe netede și strălucitoare, fie prin frecare fizică a piesei, fie prin interferență chimică. Procesul produce o suprafață cu reflexie speculară semnificativă, dar în unele materiale poate reduce reflexia difuză. | Aluminiu, alamă, oțel inoxidabil, oțel | - | Lucios |
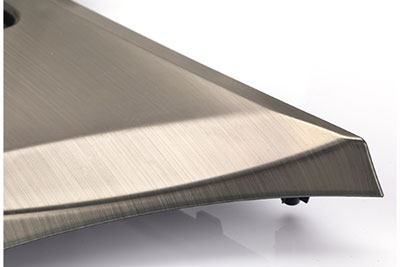 |
Periajul | Perierea este un proces de tratare a suprafețelor în care se utilizează benzi abrazive pentru a trasa urme pe suprafața unui material, de obicei în scopuri estetice. | ABS, aluminiu, alamă, oțel inoxidabil, oțel | - | Satin |
Strategie pentru selectarea unui Producator de turnare sub presiune
Atunci când selectați un producător de piese turnate sub presiune, este esențial să luați în considerare mai mulți factori pentru a asigura un parteneriat de succes și o producție de înaltă calitate. Iată o strategie care vă va ghida în alegerea producătorului potrivit de piese turnate sub presiune:
1. Definiți cerințele dvs.:
Definiți clar cerințele proiectului, inclusiv specificațiile pieselor dorite, cantitățile, standardele de calitate, tratamentul suprafeței și termenul de livrare. Acest lucru vă va ajuta să comunicați eficient cu potențialii producători și să le evaluați capacitățile.
2. Experiență și expertiză:
Căutați producători care au o vastă experiență în turnarea sub presiune și un istoric solid în producerea de bunuri de înaltă calitate. Examinați experiența lor de lucru cu metalele și materialele relevante pentru proiectul dumneavoastră. Gândiți-vă la sectoarele în care au lucrat și la piesele complexe pe care le-au fabricat cu succes.
3. Capacități de producție:
Evaluați capacitățile de producție ale producătorului, inclusiv dimensiunea și capacitatea mașinilor lor de turnare sub presiune, opțiunile de scule disponibile și operațiunile secundare, cum ar fi prelucrarea, finisarea și asamblarea. Asigurați-vă că echipamentele și facilitățile lor pot satisface cerințele proiectului și cerințele de volum.
4. Măsuri de control al calității:
Întrebați despre procesele și certificările de control al calității ale producătorului. Căutați producători care au implementat sisteme robuste de management al calității, cum ar fi certificările ISO. Întrebați despre metodele lor de inspecție, procedurile de testare și respectarea standardelor din industrie.
5. Suport pentru proiectare și inginerie:
Luați în considerare dacă producătorul oferă asistență pentru proiectare și inginerie. Producătorii calificați pot oferi informații valoroase în faza de proiectare, ajutând la optimizarea fabricabilității pieselor, a rentabilității și a performanței. Expertiza lor poate ajuta, de asemenea, la selecția materialelor și la optimizarea proceselor.
6. Comunicare și colaborare:
Evaluați canalele de comunicare și răspunsul producătorului. Comunicarea eficientă este vitală pentru un parteneriat de succes. Asigurați-vă că aceștia răspund la solicitări, oferă actualizări regulate privind progresul și sunt dispuși să colaboreze îndeaproape cu dumneavoastră pe tot parcursul proiectului.
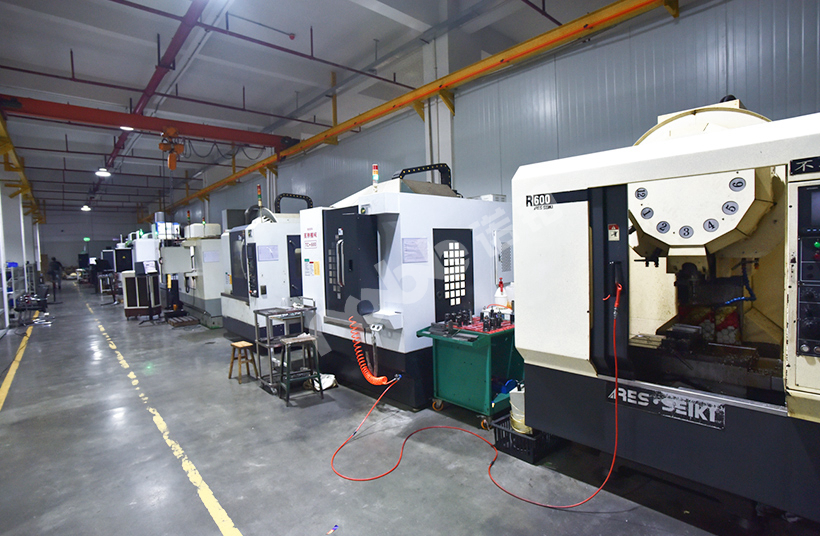
De ce să alegeți NOBLE pentru servicii de turnare sub presiune
NOBLE folosește tehnologie avansată și are o echipă de profesioniști calificați, dedicați punerii clienților noștri pe primul loc. Serviciile noastre de turnare sub presiune sunt precise, eficiente, rentabile și produc rezultate de înaltă calitate. Alegând serviciile noastre de turnare sub presiune, vă puteți ridica afacerea la noi niveluri de succes.
1. Preț economic și calitate perfectă
Oferim aceeași calitate la cel mai mic preț. Controlăm cu strictețe calitatea prelucrării și tratamentul de finisare pentru a ne asigura că primiți exact ceea ce ați conceput.
2. Capacități robuste de producție
NOBLE se mândrește cu capacitățile sale excepționale de producție, care oferă o gamă largă de materiale și finisaje de suprafață. Fie că este vorba de o producție mică sau mare, oferim o soluție completă pentru toate cerințele proiectului. Capacitatea noastră de producție este de neegalat, asigurând că fiecare piesă turnată sub presiune este de cea mai înaltă calitate, îndeplinește toate cerințele dimensionale și are performanțe excepționale.
3. Control strict al calității
În calitate de fabrică certificată ISO 9001 și ISO 13485, NOBLE se dedică furnizării de servicii precise de turnare sub presiune. Echipa noastră de ingineri efectuează inspecții stricte ale calității în diferite etape ale procesului de fabricație, inclusiv pre-producție, în producție, inspecția primului articol și înainte de livrare, pentru a garanta producția de cea mai înaltă calitate.
4. Timp de livrare rapid
Cu fabrici interne certificate și un sistem solid de lanț de aprovizionare, dar și cu ateliere interne și utilaje de ultimă generație, putem accelera ciclurile de dezvoltare a produselor și ne putem pregăti pentru piesele dumneavoastră turnate sub presiune din aliaj de aluminiu cât mai curând posibil.
5. Piese turnate sub presiune de înaltă precizie
Implementăm cu strictețe sistemul de management al calității pentru a ne asigura că produsul este de calitate constantă și în conformitate cu așteptările. O inspecție amănunțită garantează, de asemenea, că piesele prelucrate cu precizie pe care le primiți nu prezintă defecte inutile.
Suport de inginerie 6.24/7
Oriunde v-ați afla în lume, vă puteți baza pe asistența noastră tehnică disponibilă 24/7, pe tot parcursul anului. Inginerii noștri experimentați vă pot oferi cea mai potrivită soluție pentru designul personalizat al piesei dvs., o gamă largă de materiale, opțiuni de finisare impecabile și un timp de livrare echilibrat.





