
Fabricarea unei baze CNC pentru o platformă de mișcare necesită o planificare atentă. Cei cinci pași includ proiectarea pentru fabricație, selecția materialelor, strategia de prelucrare CNC, optimizarea costurilor și parteneriatul cu un atelier competent. Prelucrarea CNC oferă o precizie la nivel de microni. Această precizie provine din programarea controlată, sculele stabile și inspecția disciplinată. Controlul numeric computerizat permite caracteristici complexe de prelucrare, cum ar fi canalele în T și buzunarele de iluminare. Mașinile de frezat CNC mențin o toleranță de +/- 0.004″ cu un finisaj de 125 microinch. Colțurile interne au nevoie de o rază de 1/4 adâncime. Abordarea corectă de prelucrare menține sistemul de mișcare în funcțiune fiabilă. Înțelegerea sistemelor de prelucrare CNC este importantă pentru calitate. Prelucrarea CNC necesită configurarea mașinii, mașini-unelte și mișcare liniară. O proiectare bună a prelucrării CNC susține rezultate de succes. Această abordare asigură rezultate consistente în toate loturile.
Proiectare pentru fabricarea unei baze CNC pentru platforma de mișcare
Proiectarea pentru fabricație nu înseamnă doar facilitarea tăierii pieselor. Pentru o bază de platformă de mișcare CNC, DFM (Design Digital Processing) se referă la asigurarea faptului că piesa își poate îndeplini nevoile funcționale după prelucrare. Planeitatea, paralelismul și precizia dimensională depind de cât de bine proiectați pentru procesul CNC. Un DFM bun transformă un design dificil într-o piesă fiabilă. Alegerile corecte reduc timpul de prelucrare și îmbunătățesc calitatea.
Reguli critice de proiectare pentru prelucrabilitate
Proiectarea pentru colțuri interne și raze
Colțurile interne pot cauza probleme dacă nu sunt planificate corect. O freză CNC taie în cerc. Dacă proiectați un colț ascuțit, scula nu îl poate atinge. Aveți nevoie de pași suplimentari sau de o altă sculă. Regula este simplă. Faceți raza colțului intern vertical să fie de cel puțin o treime din adâncimea cavității. Și mai bine, utilizați o rază care este de 130% din raza sculei. De exemplu, o freză de 10 mm are nevoie de o rază minimă a colțului de 6.5 mm. Acest lucru menține scula în mișcare lină. Reduce uzura sculei și îmbunătățește finisajul suprafeței.
Raza podelei contează și ea. Specificați o rază a podelei între 0.5 mm și 1 mm. Acest lucru permite mașinii să utilizeze freze frontale standard. Razele nestandard obligă atelierul să utilizeze freze frontale cu bile, ceea ce adaugă costuri. Colțurile interne ascuțite creează, de asemenea, concentrări de tensiuni. O rază adecvată distribuie sarcina și menține baza rezistentă.
Iată o referință rapidă:
| Caracteristică | Valoare recomandată | Greseala comuna |
| Raza colțului vertical | Cel puțin 1/3 adâncimea cavității (130% din raza sculei) | O rază prea mică forțează o traiectorie de 90°, degradând finisajul |
| Raza podelei | 0.5 mm până la 1 mm | Razele non-standard necesită freze cu bile, ceea ce adaugă costuri |
| Grosimea peretelui (metale) | Minim 0.8 mm | Pereții subțiri provoacă vibrații, reducând precizia |
| Grosimea peretelui (plastic) | Minim 1.5 mm | Pereții subțiri duc la deformare din cauza căldurii și a stresului |
Gestionarea grosimii peretelui și a rigidității structurale
Grosimea pereților afectează direct rigiditatea. Pentru bazele metalice, mențineți pereții la o grosime de cel puțin 0.8 mm. Sub această grosime, materialul vibrează în timpul tăierii. Vibrațiile afectează precizia. Pentru bazele din plastic, utilizați minimum 1.5 mm. Materialele plastice se înmoaie sub acțiunea căldurii.
Diagrama arată grosimea minimă a peretelui pentru materialele comune. Aluminiul 6061 are o grosime de 0.8 mm. Oțelul inoxidabil are o grosime de 0.75 mm. ABS-ul are nevoie de 1.5 mm. Policarbonatul poate ajunge până la 1.0 mm, iar PEEK, de asemenea, la 1.0 mm. Aceste valori previn deformarea și mențin baza rigidă sub sarcină.
Specificarea toleranțelor și Finisaje de suprafață
Noțiuni de bază despre dimensionarea și toleranța geometrică (GD&T)
O bază pentru o platformă de mișcare CNC necesită mai mult decât toleranțe de dimensiune. Necesită control geometric. Planeitatea indică CNC-ului cât de plană trebuie să fie o suprafață. Paralelismul asigură că două suprafețe rămân aliniate. Aceste indicații controlează performanța bazei. Fără GD&T, atelierul ar putea atinge toate dimensiunile, dar să rateze geometria funcțională.
Suprafețele de montare pentru șinele liniare trebuie prelucrate în aceeași configurație. Acest lucru garantează paralelismul dintre cele două scaune de șină. Dacă le prelucrați separat, schimbările termice și erorile de fixare pot perturba alinierea. Rezultatul este un sistem de mișcare liniară blocant.
Alegerea finisajului corect pentru suprafețele rulmenților
Rugozitatea suprafeței afectează frecarea și uzura. Valorile Ra mai mari înseamnă suprafețe mai rugoase. Pentru suprafețele rulmenților, rugozitatea crește frecarea dintre elementele de rulare. Mai multă frecare înseamnă mai multă uzură și o durată de viață mai scurtă.
Fricțiunea dinamică dintre piesele mobile este proporțională cu finisajul suprafeței. De aceea, etapele de lustruire urmează adesea prelucrării CNC. Un obiectiv bun pentru suprafețele rulmenților de pe o bază de platformă de mișcare CNC este un finisaj neted pentru a reduce frecarea și a prelungi durata de viață a rulmenților.
Încorporarea de caracteristici pentru Asamblare și Alinierea
Proiectarea găurilor de precizie pentru dibluri
Știfturile de găuri aliniază componentele în timpul asamblării. Acestea asigură o aliniere repetabilă de fiecare dată. Designul acestor găuri contează pentru precizie.
| Parametrul de proiectare | Practică recomandată | De ce este important |
| Foraj | Folosiți dimensiunea corectă a burghiului; burghiu cu vârf pentru găuri adânci | Asigură dimensiunea precisă a găurii pentru o potrivire strânsă |
| Alezaj | Folosiți alezorul de finisare la viteză mică, avans constant | Obține o toleranță strânsă pentru o aliniere precisă |
| Distanța la margine | Păstrați o distanță de 2-3 ori diametrul știftului de la margine | Previne ruperea găurilor sub sarcină |
| Spațierea dintre pini | Distanța dintre ele este de 3-5 ori diametrul știftului | Distribuția uniformă a sarcinii, previne slăbirea |
| Teşituri | Adăugați teșituri la marginile găurilor | Ușurează inserarea pinului, previne deteriorarea |
Aceste reguli mențin baza structural solidă. O margine ruptă sau un știft nealiniat distruge întregul ansamblu.
Crearea canalelor în T și a șabloanelor de montare pentru șine liniare
Șinele liniare necesită suprafețe de montare plane și curate. Înainte de a fixa orice cu șuruburi, asigurați-vă că suprafața este plană și curată. Folosiți o șină de referință și o șină acționată. Strângeți șuruburile treptat în secvența corectă. Verificați paralelismul pe întreaga cursă, nu doar la capete.
Potriviți nivelul de preîncărcare cu precizia de montare pe care o puteți obține. O preîncărcare mai mare agravează erorile de aliniere. Un design bun face ca sistemul de mișcare liniară să funcționeze fără probleme de la început.
Selectarea materialelor pentru baza platformei de mișcare CNC
Materialul pe care îl alegeți pentru baza CNC a platformei de mișcare îi stabilește performanța, costul și durata de viață. Fiecare opțiune are avantaje și dezavantaje diferite. Unele materiale absorb bine vibrațiile. Altele sunt ușoare sau ușor de prelucrat. Viteza, sarcina și mediul înconjurător ar trebui să vă ghideze alegerea.
Metale pentru baze de înaltă performanță
Aluminiu 6061-T6: Standardul industriei pentru greutate și cost
Aluminiul 6061-T6 este utilizat pentru prelucrarea CNC a bazelor platformelor de lucru. Se taie rapid, cântărește aproximativ o treime din oțel și costă mai puțin decât majoritatea opțiunilor. Acest aliaj oferă o rezistență bună pentru greutatea sa și rezistă în mod natural la rugină. Pentru majoritatea platformelor de lucru din laborator și din industria ușoară, acest material echilibrează bine performanța și prețul.
Dezavantajul apare odată cu schimbările de căldură. Aluminiul crește cu aproximativ 23 ppm pe grad Celsius. O șurubă de acționare din oțel crește doar cu aproximativ 12 ppm. Când temperatura din atelier se încălzește, baza se dilată mai mult decât șurubul. Acest spațiu creează erori de poziție. O deplasare de 3°C poate provoca o eroare de aproximativ 7 micrometri pe o cursă de 200 mm. Pentru multe utilizări, acest lucru este în regulă. Pentru lucrări sub micron, aveți nevoie de o altă opțiune.
Fontă și oțel pentru amortizare și stabilitate maximă
Fonta conferă un avantaj special platformelor de înaltă precizie. Structura sa de grafit transformă vibrațiile mecanice în căldură. Astfel, vibrațiile se estompează rapid în loc să se reflecte în bază. Această amortizare menține unealta de tăiere sau sonda stabilă în timpul lucrului.
Fonta oferă, de asemenea, mai multe avantaje utile pentru prelucrarea CNC:
- Amortizare excelentă a vibrațiilor datorită structurii sale de grafit, esențială pentru stabilitate
- Rezistență mare la compresiune pentru susținerea sarcinilor grele fără îndoire
- Rezistență excelentă la uzură care menține suprafețele în stare bună ani de zile
- Lubrifiant natural cu grafit care reduce frecarea în piesele glisante
- Dimensiune stabilă în timp, cu puțină fluaj sau relaxare prin stres
Dezavantajul este greutatea. Bazele din fontă sunt grele și se prelucrează lent. Dar când stabilitatea contează mai mult decât viteza, acest material câștigă. Oțelul oferă o rigiditate similară cu o rezistență și mai mare, deși îi lipsește amortizarea naturală a fontei.
Materiale plastice și compozite pentru aplicații specializate
Utilizarea acetalului (POM) pentru etape ușoare cu frecare redusă
Acetalul, numit și POM, este potrivit pentru scene ușoare unde metalul este prea mult. Acest plastic se taie ușor pe orice CNC. Are o alunecare naturală, astfel încât piesele glisante se mișcă lin fără unsoare suplimentară. Acetalul rezistă la umezeală și la majoritatea solvenților. Pentru prototipuri sau configurații școlare, menține costurile scăzute, oferind în același timp o precizie decentă.
Limita este rigiditatea. Acetalu se îndoaie mai mult decât aluminiul sub sarcină. De asemenea, se dilată mai mult sub influența căldurii. Păstrați bazele de acetal mici și ușor încărcate. Pentru lucrări mai grele, treceți la metal.
Polimeri umpluți cu fibră de carbon pentru raporturi rigiditate-greutate ridicate
Compozitele din fibră de carbon schimbă complet jocul greutății. Fibra de carbon are o densitate de aproximativ 1.6–1.8 g/cm³, aproximativ un sfert din oțel și două treimi din aluminiu. Modulul său Young variază de la 230 GPa la peste 500 GPa, egalând sau depășind oțelul la aproximativ 200 GPa. Această combinație oferă un raport rigiditate-greutate semnificativ mai mare decât aliajele de aluminiu.
Pentru portaluri mobile sau brațe robotizate, această economie de greutate contează foarte mult. O masă mai mică înseamnă o accelerație mai rapidă și un cuplu motor mai mic. De asemenea, materialul absoarbe bine vibrațiile. Problema este costul și complexitatea construcției. Piesele din fibră de carbon necesită materiale și unelte speciale de prelucrare CNC. Dar pentru industria aerospațială sau automatizarea de mare viteză, performanța merită prețul.
Ghid de selecție a materialelor în funcție de nevoile aplicației
Potrivirea proprietăților materialelor cu cerințele de sarcină și viteză
Începeți cu sarcina. Sarcinile grele necesită metale. Sarcinile ușoare permit utilizarea materialelor plastice. Apoi, gândiți-vă la viteză. Mișcarea de mare viteză crește vibrațiile, așa că amortizarea devine vitală. Fonta gestionează cel mai bine acest lucru. Pentru viteze și sarcini moderate, aluminiul 6061-T6 rămâne alegerea practică.
Luarea în considerare a factorilor de mediu (de exemplu, dilatarea termică, coroziunea)
Schimbările de temperatură afectează fiecare material în mod diferit. Tabelul de mai jos arată cum influențează expansiunea termică precizia:
| Material / Componentă | CTE (ppm/°C) | Impact asupra preciziei |
| Corp de scenă din aluminiu | 23 | Se extinde mai mult, provocând o nepotrivire de tensiune cu șurubul de acționare |
| Șurub de acționare din oțel | 12 | Se dilată mai puțin; variație de 3°C → 36 ppm → eroare de ~7 µm per cursă de 200 mm |
| Scală de sticlă pentru encoder liniar | ~ 10 | Expansiune redusă; reduce eroarea termică cu control în buclă închisă |
| Invar (aliaj cu dilatare redusă) | Mult mai mic decât oțelul/aluminiul | Reduce eroarea termică, dar este scump și greu de realizat |
Un șurub de acționare din oțel de 1 metru crește cu 36 de micrometri pentru o schimbare de 3°C. Frecarea la viteze mari adaugă mai multă căldură. La 3000 rpm, această frecare poate crește temperatura cu 8°C, provocând o creștere de 10 micrometri la 100 mm de lungime a șurubului. Controlul în buclă închisă cu un encoder cu scală din sticlă corectează o mare parte din această eroare. Pentru zonele umede sau corozive, stratul natural de oxid al aluminiului îl protejează. Oțelul necesită acoperiri sau placare. Materialele plastice rezistă la majoritatea substanțelor chimice, dar se înmoaie la temperaturi ridicate.
Strategii de optimizare a costurilor pentru prelucrarea CNC
Prețul unei mașini CNC pentru o platformă de mișcare depinde de trei factori principali: timpul de prelucrare, costul materialelor și complexitatea configurării. Cunoașterea modului în care aceste componente funcționează împreună vă ajută să faceți alegeri inteligente care economisesc bani fără a pierde din calitate. Să analizăm unde se îndreaptă cu adevărat bugetul dvs. și cum să îl puteți optimiza.
Simplificarea proiectării pentru reducerea timpului de prelucrare
Minimizarea buzunarelor adânci și a contururilor 3D complexe
Buzunarurile adânci cauzează probleme reale pentru prelucrarea CNC. Sculele lungi se îndoaie mai mult, îndepărtează materialul mai lent și adesea lasă suprafețe mai rugoase. Mașina are nevoie de tăieturi mai ușoare și treceri suplimentare pentru a controla vibrațiile. Așchiile se blochează, de asemenea, în găuri adânci, ceea ce poate deteriora suprafețele și poate accelera uzura sculelor. Acest lucru crește timpul de ciclu și poate necesita verificări suplimentare sau curățare manuală. Dacă adâncimea unui buzunar nu este necesară, reducerea adâncimii acestuia sau modificarea formei sale poate reduce costurile fără a afecta calitatea.
Formele 3D complexe necesită compromisuri similare. Fiecare suprafață curbată necesită viteze mai mici și o planificare mai atentă a traiectoriei sculelor. O suprafață plană cu forme simple se prelucrează într-un timp mult mai scurt. Întrebați-vă dacă acea formă elegantă contează cu adevărat. Adesea, un design mai simplu oferă aceeași rezistență la un cost mult mai mic.
Standardizarea dimensiunilor găurilor și a adâncimilor filetului
Dimensiunile standard se potrivesc cu uneltele disponibile. Folosiți dimensiuni comune ale burghielor, cum ar fi 1/8″, 1/4″ sau 3/8″, sau milimetri întregi. Evitați dimensiunile ciudate, cum ar fi 0.492″. Dimensiunile filetului trebuie să respecte standardele comune, cum ar fi 4-40, 6-32 sau 1/4-20. Mențineți adâncimea găurii filetate corespunzătoare aplicației.
| Abordare de proiectare | Impactul costurilor | Acțiune recomandată |
| Dimensiuni personalizate ale caracteristicilor | Necesită unelte speciale, accesorii unice sau programare suplimentară | Folosiți dimensiuni standard ale găurilor și standarde de filetare |
| Caracteristici standardizate | Reduce riscul de aprovizionare și costurile de producție | Standardizați ori de câte ori este posibil |
Un burghiu standard face o gaură în câteva secunde. Frezarea aceleiași găuri la o dimensiune personalizată durează de câteva ori mai mult. Economiile se acumulează rapid pentru mai multe găuri.
Alegerea dimensiunii potrivite a lotului și a furnizorului
Prototyping vs. Producție: Cum afectează volumul costul unitar
Costurile de configurare rămân aceleași, indiferent de dimensiunea lotului. Aceasta înseamnă că fabricarea unui CNC de bază pentru o singură etapă de mișcare implică un cost de configurare ridicat per piesă. Ciclurile de producție distribuie acest cost fix pe mai multe piese, reducând considerabil prețul per unitate. Tabelul de mai jos prezintă defalcarea tipică a costurilor:
| Componenta costului | Procentul tipic din costul total | Drivere cheie |
| Timp de prelucrare | variază | Duritatea materialului, numărul de caracteristici, complexitatea configurării |
| Material | variază | Bară vs. placă, tip de material |
| Configurarea | Variază în funcție de cantitate | Costuri fixe distribuite pe dimensiunea lotului |
| Finisare | variază | Anodizare, acoperire cu pulbere, placare, lustruire |
Planificați-vă faza de prototipare având în minte producția. Proiectați pentru fabricație de la început, astfel încât să nu plătiți pentru reproiectări costisitoare ulterioare.
Beneficiile unui partener de producție pentru feedback DFM
Un partener de producție bun verifică designul înainte de a începe producția. Aceștia identifică problemele din timp. Un partener de producție fiabil îi ajută pe clienți să obțină prototipuri eficiente din punct de vedere al costurilor și producție de masă. Echipa lor oferă feedback de proiectare pentru producție, identificând problemele în timp ce modificările sunt încă ieftine. Această muncă în echipă previne greșelile costisitoare și face întregul proces mai ușor.
Compromisuri între costul materialelor și costul de prelucrare
Când să alegi un material mai scump și mai ușor de prelucrat
Uneori, un material mai scump economisește bani în general. Aluminiul 6061-T6 se prelucrează rapid și fiabil. Un aliaj mai dur ar putea costa mai puțin pe kilogram, dar durează mai mult la tăiere, crescând timpul de prelucrare. Deoarece timpul de prelucrare reprezintă o parte importantă din costul total, tăierea mai rapidă este adesea mai bună decât materialele mai ieftine. Matematica favorizează materialele care mențin axul în mișcare.
Optimizarea dimensiunii stocului pentru a reduce risipa
Comandați stocul aproape de dimensiunea finală a piesei. Blocurile supradimensionate necesită o îndepărtare mai mare de material, ceea ce adaugă timp de prelucrare și creează deșeuri. Dimensiunile standard ale stocului reduc riscul de aprovizionare și simplifică procesul de prelucrare CNC. Discutați cu furnizorul despre dimensiunile disponibile ale barelor și plăcilor înainte de a finaliza proiectul. O mică modificare a dimensiunii piesei v-ar putea permite să utilizați stocul standard, reducând atât costul materialelor, cât și timpul de prelucrare.
Ghid pas cu pas pentru proiectul CNC de bază al etapei de mișcare
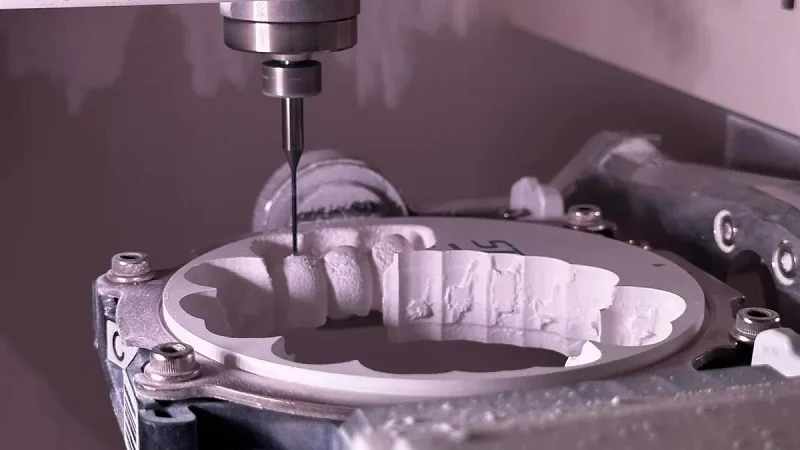
Realizarea corectă a unui proiect CNC de bază pentru etapa de mișcare înseamnă urmarea unui proces clar. Fiecare pas se bazează pe precedentul. Grăbirea fazei de proiectare duce la probleme. O abordare metodică economisește timp și bani. Aceasta asigură că piesa finală îndeplinește nevoile dumneavoastră de precizie.
Pasul 1: Finalizarea modelului CAD pentru CNC-ul Motion Stage Base
Proiectul este fundamentul proiectului dumneavoastră de prelucrare CNC . Înainte de a trimite modelul CAD la un atelier mecanic , verificați fiecare detaliu. Un model curat previne întârzierile. Acesta ajută la buna desfășurare a configurării prelucrării . Această fază de proiectare este esențială pentru precizie.
Exportarea formatului de fișier corect (STEP, IGES)
Folosiți un format de fișier neutru, cum ar fi STEP sau IGES. Aceste formate de modele solide transferă geometria în mod curat. Ele păstrează intenția de proiectare pentru prelucrarea CNC . Un format de fișier incorect blochează procesul de cotare. Întârzie întregul program de prelucrare . Utilizarea unui format neadecvat provoacă întârzieri în proiectul CNC . Aceasta este o regulă de bază pentru prelucrarea CNC.
| Capcană | Strategia de evitare |
| Toleranțe prea strânse (de exemplu, ±0.005 mm) | Folosiți ±0.1 mm pentru caracteristici generale; rezervați toleranțe mai strânse doar pentru ajustări precise, cum ar fi scaunele rulmenților sau suprafețele de contact. |
| Colțuri interne ascuțite (90°) | Adăugați racorduri cu o rază de cel puțin 130% din raza sculei pentru a permite sculelor de frezare standard să așchieze geometria. |
| Buzunare adanci | Evitați buzunarele adânci pentru a preveni devierea și vibrațiile sculei. |
| Pereți subțiri nesusținuți sau elemente înalte | Mențineți grosimea peretelui peste 0.8 mm (aluminiu) sau 0.8 mm (oțel); evitați rapoartele de aspect excesive; adăugați nervuri sau gușeuri pentru ranforsare. |
| Ignorarea căilor de intrare/ieșire ale sculelor | Prevăzuți teșituri de intrare sau zone de introducere; adăugați zone de relief la ieșire pentru a preveni bavurile și crăpăturile de suprafață. |
Verificarea geometriei și scării etanșe
Verificați modelul pentru a vedea dacă există goluri. Un gol pe suprafață poate crea confuzie în software-ul mașinii CNC . Erorile de scară sunt o altă problemă majoră. Un design scalat incorect are un impact direct asupra preciziei fabricației . Sistemul de mișcare liniară va eșua dacă baza are dimensiunea greșită. Aceasta este o verificare fundamentală înainte de începerea prelucrării . Această etapă de prelucrare este esențială pentru succes.
Pasul 2: Pregătirea unui desen tehnic detaliat
Desenul tehnic comunică intenția de proiectare către atelierul mecanic . Adnotările GD&T sunt o parte esențială a acestei comunicări. Un desen cu GD&T reduce erorile. Acesta asigură înțelegerea cerințelor funcționale de către operatorul de prelucrare . Acest lucru susține în mod direct obiectivul de precizie în ansamblul cu mișcare liniară . Standardul de proiectare GD&T este bine înțeles de atelierele cu experiență.
Cu o abordare GD&T care controlează pozițiile și orientările, acest aspect al acumulării erorilor este mai puțin probabil să cauzeze probleme de asamblare. Dimpotrivă, se ia în considerare setul complet de toleranțe, astfel încât fabricația modelului este repetabilă, cu piese înlocuibile. Prin stabilirea explicită a tuturor cerințelor de proiectare, un proces GD&T temeinic garantează îndeplinirea cu exactitate a tuturor specificațiilor dimensionale și de toleranță.
Cum se adnotează toleranțele critice și finisajele
Finisajul suprafeței este o altă adnotare critică. Pentru suprafețele rulmenților, specificați un finisaj neted al suprafeței. Acest lucru îmbunătățește calitatea mișcării liniare . Procesul de prelucrare beneficiază de adnotări clare. Toleranțele ar trebui să fie clare. Utilizați formate bilaterale (±0.1 mm) sau de ajustare inginerească. Configurația de prelucrare necesită acest nivel de detaliu. Un desen de proiectare bun previne incertitudinea.
| Adnotare critică | Standard/Valoare | Ghidul aplicației |
| Finisarea de suprafață | Finisaje standard ale suprafețelor disponibile; finisaje mai fine la cerere | Adnotați direct pe suprafață dacă o singură suprafață necesită un finisaj specific; în caz contrar, plasați note generale. |
| Toleranțe | Toleranțe standard conform ISO 2768 sau conform specificațiilor | Necesar doar când este mai strâns decât standardul; utilizați formate bilaterale (±0.1 mm), unilaterale sau cu ajustare inginerească (de exemplu, 6H). |
| GD&T (Dimensionare și Toleranță Geometrică) | Simboluri GD&T, după cum este necesar | Utilizare pentru cerințe funcționale; permite toleranțe mai mici pentru caracteristicile necritice, îmbunătățind calitatea și reducând costurile. |
Importanța unei liste de materiale (BOM) clare
O listă de materiale (BOM) clară previne confuziile în timpul asamblării . Definește materialele și componentele. Acest lucru economisește timp și reduce risipa. Un design bun pentru fabricație include o listă de materiale clară. Ajută atelierul mecanic să pregătească CNC-ul eficient. Lisa de materiale este un punct de referință comun pentru toată lumea. Face procesul de asamblare mai ușor.
- Reducerea costurilor: GD&T îmbunătățește precizia proiectării, permițând toleranțe adecvate care optimizează producția, reducând astfel costurile de fabricație.
- Funcționalitate optimizată: Formularea explicită a tuturor cerințelor de proiectare garantează îndeplinirea cu exactitate a specificațiilor dimensionale și de toleranță legate de funcționalitatea unei piese, asigurând că baza platformei de mișcare CNC îndeplinește cerințele sale funcționale.
- Uniformitate și confort: GD&T este un limbaj consistent între producători, reducând incertitudinea și interpretarea greșită a desenelor și modelelor, ceea ce asigură geometrii consecvente și minimizează erorile de fabricație.
- Comunicare precisă: Traducerea designurilor complexe în componente fizice necesită o comunicare precisă și fiabilă. GD&T permite proiectanților, producătorilor și echipelor de calitate să comunice clar, economisind timp și bani și prevenind erorile.
Pasul 3: Obținerea unei oferte instantanee și a unei analize DFM
Obținerea unei oferte de preț este următorul pas. Căutați o defalcare a timpului de prelucrare și a materialului. Timpul de prelucrare este un factor major de cost. Programul CNC este, de asemenea, un factor. Un partener de încredere, precum un producător, oferă expertiză profesională. Aceștia înțeleg nuanțele prelucrării CNC pentru baze. Feedback-ul lor ajută la optimizarea designului pentru procesul de prelucrare CNC.
La ce să fii atent într-o ofertă CNC pentru platforma de mișcare
Căutați o defalcare detaliată. Verificați timpul de prelucrare și costul materialelor. Partenerul de producție ar trebui să ofere prețuri clare. Acest lucru vă ajută să gestionați bugetul. O ofertă bună prezintă designul pentru analiza fabricației. Evidențiază potențialele probleme.
Erorile legate de scară pot cauza probleme semnificative de fabricație. Scalarea necorespunzătoare are un impact direct asupra preciziei și eficienței fabricației, ceea ce înseamnă că o bază de platformă de mișcare prelucrată CNC dintr-un fișier scalat incorect nu va respecta toleranțele necesare, ceea ce va duce la probleme funcționale în controlul mișcării și la o posibilă respingere a piesei finite.
Cum să interpretați un raport DFM și să vă revizuiți designul
Raportul DFM va semnala probleme precum buzunarele adânci, pereții subțiri și colțurile ascuțite. De exemplu, evitați buzunarele adânci pentru a preveni deformarea sculei. Adăugați racorduri la colțurile interne cu o rază de cel puțin 130% din raza sculei. Acest lucru menține procesul de așchiere stabil. Raportul vă ajută să revizuiți designul pentru o prelucrare mai bună. Această colaborare îmbunătățește ansamblul final cu mișcare liniară . Asigură că mașina CNC poate produce piesa cu precizie ridicată . Această revizuire este o parte critică a ciclului de viață al proiectului. Economisește bani și îmbunătățește sistemul final de mișcare liniară . Procesul de prelucrare beneficiază foarte mult de o analiză DFM amănunțită. O prelucrare CNC bună se bazează pe un design bun . Atelierul de prelucrare CNC poate apoi configura lucrarea eficient. Acest parteneriat este esențial pentru un proiect de succes.
Parteneriatul cu un producător pentru nevoile dumneavoastră de bază CNC pentru platforma de mișcare
Ți-ai proiectat baza CNC pentru platforma de mișcare, ai ales materialul potrivit și ai redus costurile. Acum ai nevoie de un partener care să o poată construi. Un producător de încredere reunește tot ce ai nevoie într-un singur loc. Echipa lor se ocupă de întregul proces, de la primul fișier CAD până la o bază finalizată, testată, gata de utilizare.
Capacitățile noastre de producție cu servicii complete
De la asistență la proiectare până la asamblare post-prelucrare
Un producător bun nu așteaptă pur și simplu fișierele dumneavoastră și începe să taie. Inginerii lor verifică designul înainte de a începe orice prelucrare. Aceștia caută probleme legate de accesul la scule, grosimea peretelui și toleranțele acumulate. Această analiză a designului identifică problemele în timp ce modificările sunt încă ieftine. Primiți feedback care face ca piesa să fie mai ușor de realizat fără a pierde din performanță.
Asistența continuă și după ce mașinile de frezat CNC își termină lucrul. Producătorul oferă servicii post-prelucrare care vă economisesc timp și probleme. Aceștia se ocupă de debavurare, finisarea suprafețelor și anodizare. De asemenea, asamblează piese precum șine liniare, rulmenți și șuruburi de acționare pe baza dumneavoastră. Aceasta înseamnă că obțineți o bază CNC pentru platformă de mișcare, gata de integrat în sistemul dumneavoastră, nu doar o cutie de piese prelucrate.
Echipa lor coordonează fiecare etapă a procesului de fabricație. Lucrați cu un singur punct de contact în loc să jonglezi cu mulți furnizori. Această abordare simplă reduce timpii de livrare și elimină confuzia. Pentru proiectele complexe, această comoditate a unei singure surse face o diferență reală.
Competențe în prelucrarea de precizie atât a metalelor, cât și a plasticului
Multe ateliere se concentrează fie pe metale, fie pe materiale plastice. Un producător calificat le manipulează pe ambele cu aceeași pricepere. Mașiniștii lor știu cum aluminiul 6061-T6 se comportă diferit față de polimerii umpluți cu acetal sau fibră de carbon. Aceștia ajustează avansurile, vitezele și sculele pentru fiecare material pentru a obține cel mai bun finisaj al suprafeței și precizie dimensională.
Această flexibilitate este importantă atunci când baza CNC a platformei de mișcare utilizează materiale mixte. Este posibil să aveți o placă de bază din aluminiu cu plăcuțe de lagăr sau blocuri de ghidare din plastic. Producătorul prelucrează toate aceste piese intern, astfel încât se îmbină perfect. Experiența lor cu numeroase materiale înseamnă, de asemenea, că pot sugera alternative dacă prima alegere creează provocări suplimentare de prelucrare.
Certificari si Asigurare a Calitatii
Promisiunea noastră de calitate cu un sistem certificat de management al calității
O certificare a sistemului de management al calității nu este doar o placă pe perete. Aceasta demonstrează o abordare clară a calității care afectează fiecare aspect al lucrării. Un producător certificat urmează pași scriși pentru tot, de la cotație până la inspecția finală. Aceștia urmăresc cifrele de calitate și utilizează aceste date pentru a-și îmbunătăți în continuare procesele.
Pentru dumneavoastră, aceasta înseamnă rezultate constante lot după lot. Aceeași precizie pe care o obțineți la prototip se regăsește și în producții de sute sau mii de unități. Sistemul lor de calitate asigură că fiecare CNC de bază al etapei de mișcare îndeplinește aceleași standarde înalte. Puteți avea încredere în piesele pe care le primiți, chiar și atunci când nu sunteți acolo pentru a urmări prelucrarea.
Îndeplinirea standardelor medicale stricte cu un sistem certificat de management al calității dispozitivelor medicale
Dispozitivele medicale necesită standarde și mai înalte. O certificare a sistemului de management al calității dispozitivelor medicale demonstrează că producătorul îndeplinește aceste nevoi. Acest standard se concentrează pe managementul riscurilor, trasabilitate și verificări ale proceselor. Este vital pentru orice piesă care intră în componența echipamentelor de diagnostic, roboților chirurgicali sau automatizării de laborator.
Dacă baza CNC a platformei dumneavoastră de mișcare va face parte dintr-un dispozitiv medical, această certificare contează foarte mult. Aceasta înseamnă că producătorul păstrează evidențe detaliate ale fiecărei etape de fabricație. Aceștia pot urmări materialele până la sursă și pot înregistra fiecare rezultat al inspecției. Această trasabilitate facilitează depunerea documentelor de reglementare și vă oferă încrederea că piesele dumneavoastră îndeplinesc cele mai stricte reguli de calitate.
Când lucrați cu un producător certificat, nu cumpărați doar piese prelucrate mecanic. Cumpărați liniștea sufletească care vine din faptul că știți că furnizorul dumneavoastră respectă sisteme de calitate dovedite.
Construirea unei baze CNC pentru o platformă de mișcare se reduce la trei lucruri. Designul inteligent face prelucrarea CNC mai ușoară și mai ieftină. Materialul potrivit menține sistemul de mișcare stabil sub sarcină. Un partener bun se ocupă de prelucrarea CNC cu adevărată abilitate și precizie.
Începeți cu designul. Verificați dacă există colțuri ascuțite și pereți subțiri. Acestea cauzează probleme în timpul prelucrării CNC. Alegeți un material care se potrivește nevoilor dumneavoastră. Aluminiul este potrivit pentru majoritatea lucrărilor. Oțelul sau fonta pot suporta mai bine sarcini grele. Această alegere afectează precizia și performanța pe termen lung.
Găsiți un atelier care se pricepe la prelucrarea CNC pentru baze de mișcare. Aceștia ar trebui să ofere feedback de proiectare și verificări ale calității. Acest lucru economisește timp și bani în timpul asamblării. O mișcare liniară bună depinde de o configurare corectă a mașinii. Un operator de mașină calificat face toată diferența. Abordarea corectă a prelucrării previne lucrările repetate costisitoare.
Următorul pas este simplu. Rafinați modelul CAD. Sau contactați un partener, cum ar fi un producător, pentru ajutor. Un CNC bun începe cu o planificare bună. Atelierul mecanic potrivit oferă rezultate consecvente.
Întrebări frecvente despre baza CNC pentru scenă de mișcare
Ce toleranță pot aștepta pentru o mașină CNC cu bază de platformă de mișcare?
Prelucrarea CNC standard menține o toleranță de ±0.004″ pentru majoritatea caracteristicilor. Pentru suprafețele critice ale lagărelor, puteți specifica toleranțe mai stricte. Secretul este rezervarea toleranțelor stricte doar acolo unde acestea contează. Acest lucru menține timpul și costurile de prelucrare sub control.
Ce material ar trebui să aleg pentru primul meu prototip?
Aluminiul 6061-T6 este cel mai sigur punct de plecare pentru prelucrarea CNC. Se prelucrează rapid, costă mai puțin și gestionează bine majoritatea sarcinilor. Dacă platforma dvs. necesită amortizare suplimentară a vibrațiilor, luați în considerare fonta. Pentru aplicații ușoare, acetalul menține costurile scăzute. Adaptați materialul la cerințele dvs. de viteză și sarcină.
Cum pot reduce costul bazei platformei mele de mișcare?
Simplificați-vă proiectarea. Evitați buzunarele adânci și contururile 3D complexe. Folosiți dimensiuni standard ale găurilor și adâncimi de filetare. Comandați stocuri apropiate de dimensiunea finală a piesei. Aceste opțiuni reduc timpul de prelucrare CNC, ceea ce determină o parte importantă din costul total. Un partener de producție bun poate, de asemenea, identifica scurtături pentru prelucrare.
Ce finisaj de suprafață necesită suprafețele rulmenților?
Scopul este de a obține un finisaj neted al suprafețelor rulmenților. Acest finisaj neted reduce frecarea dintre elementele de rulare. Prelungește durata de viață a rulmenților și menține mișcarea liniară consistentă. Specificați acest finisaj doar pe suprafețele funcționale. Alte zone pot utiliza un finisaj standard pentru a economisi timp de prelucrare CNC.
Cum știu dacă proiectul meu este gata pentru prelucrarea CNC?
Verificați dacă există colțuri interne ascuțite, pereți subțiri și buzunare adânci. Adăugați racorduri cu o rază de cel puțin 130% din raza sculei. Mențineți grosimea peretelui peste 0.8 mm pentru aluminiu. Acest lucru previne vibrațiile în timpul prelucrării. Exportați modelul CAD ca STEP sau IGES. O analiză DFM din atelierul dumneavoastră va identifica problemele rămase.
Ce face un partener de producție bun pentru proiecte CNC cu platformă de mișcare?
Căutați un atelier cu experiență atât în metale, cât și în materiale plastice. Aceștia ar trebui să ofere feedback de proiectare înainte de începerea producției. Certificările demonstrează un angajament față de calitate. Un partener care se ocupă de asamblare și finisare vă economisește timp la configurarea mașinii. Această abordare bazată pe o singură sursă reduce timpii de livrare și confuzia.







