
Introducere
Se realizează un model din ceară. Se acoperă cu o pastă ceramică. Ceara se topește. Se toarnă metal topit. Ceramica se desprinde. Rămâne o piesă finită. Acesta este procesul de turnare cu ceară pierdută - cunoscut și sub numele de turnare cu ceară pierdută.
Turnarea prin injecție mecanică are o istorie lungă. Producătorii de bijuterii au folosit-o cu mii de ani în urmă. Astăzi este o metodă de fabricație de precizie care produce piese cu toleranțe strânse și suprafețe netede. Nu este necesară prelucrarea secundară pentru majoritatea caracteristicilor.
De ce este turnarea de precizie atât de utilizată pe scară largă? Acest proces poate gestiona geometrii complexe care nu pot fi obținute prin prelucrare mecanică, este potrivit pentru materiale dificil de forjat sau sudat, iar finisajul suprafeței sale reduce necesitatea operațiunilor ulterioare de prelucrare.
O gamă largă de industrii se bazează pe turnarea cu pereți speciali. Industria aerospațială o folosește pentru pale de turbină și componente structurale; domeniul medical o folosește pentru implanturi și instrumente chirurgicale. Industria auto o folosește pentru rotoare de turbocompresor și componente ale sistemului de alimentare cu combustibil. În sectorul industrial, este utilizată pentru supape, pompe și matrițe.
Ce este Investment Casting?
Definiția turnării de investiții
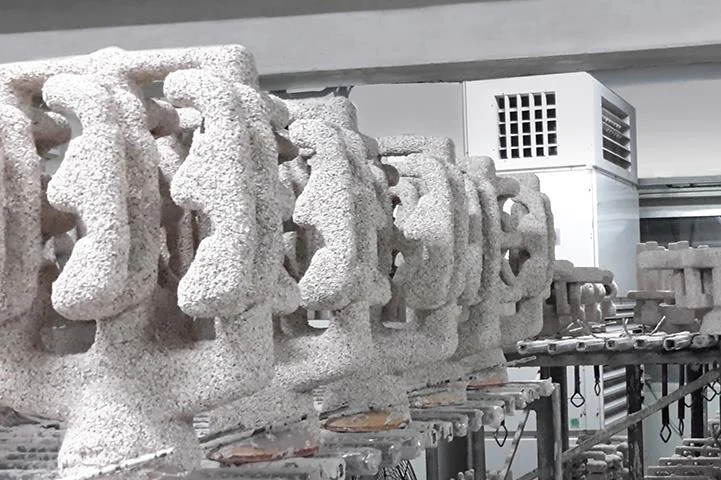
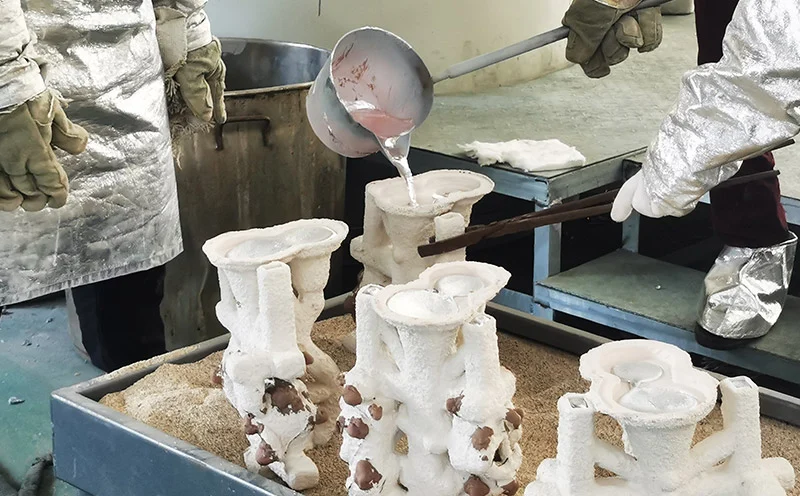
Turnarea cu ceară pierdută este procesul de turnare cu ceară pierdută. Se realizează un model de ceară. În jurul lui se construiește o matriță ceramică. Ceara se topește. Metalul se toarnă. Ceramica se desprinde. Piesa rămâne.
Istoria datează din Egiptul și China antică. Bijutierii îl foloseau pentru ornamente din aur și bronz. Producția industrială a început în secolul al XX-lea. Numele „investiție” nu înseamnă bani. Provine din cuvântul francez vechi investir - a acoperi sau a înconjura. Cochilia ceramică învelește modelul de ceară. Termenul a rămas.
Cum funcționează procesul de turnare cu investiții
-
Creați un model de ceară
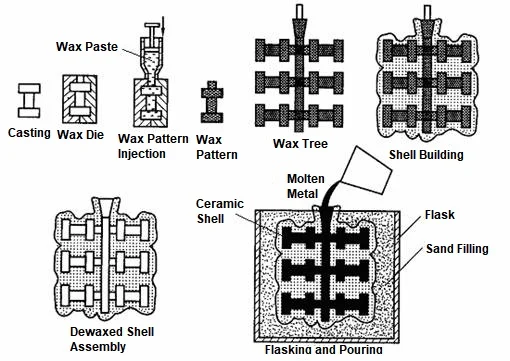
După ce matrița metalică este prelucrată, se toarnă ceară în ea. Aceasta creează modelul de ceară. Mai multe modele de ceară sunt conectate la un canal central de turnare a cerii. Întregul ansamblu seamănă cu un arbore. Acest „arbore” determină câte piese pot fi produse la fiecare turnare.
-
Construiește o cochilie ceramică
Scufundați matrița de ceară în pasta ceramică. Aplicați un strat de nisip fin - adică ipsos. Repetați acest proces după ce fiecare strat se usucă. După șase până la opt straturi, se va forma o cochilie ceramică rezistentă în jurul matriței de ceară.
-
Îndepărtați ceara
Carcasa este introdusă în cuptor. Ceara se topește și se evaporă, lăsând în urmă o cavitate goală la interior. Această cavitate se potrivește exact cu forma piesei.
-
Turnați metal topit
Metalul topit este turnat într-o matriță ceramică încălzită. Este disponibilă o mare varietate de materiale, inclusiv oțel inoxidabil, oțel carbon, aliaje de aluminiu, aliaje de titan, superaliaje pe bază de nichel, aliaje de cobalt, bronz și alamă. Fiecare material are proprii parametri specifici de turnare.
-
Se răcește și se sparge coaja
Metalul se solidifică. Carcasa ceramică se rupe. Ciocanele pneumatice sau echipamentele vibratoare fac treaba. Arborele este tăiat. Piesele turnate individuale se separă.
-
Terminați piesa
Îndepărtați grila și canalul de găurire. Poate urma un tratament termic. Prelucrați piesa pentru a crea caracteristici care nu pot fi obținute doar prin turnare. Lustruirea îmbunătățește finisajul suprafeței. Inspectați piesa pentru a verifica dimensiunile și integritatea. În acest moment, turnarea de precizie este completă și gata pentru a trece la etapa următoare.
Avantajele cheie ale turnării cu investiții
Turnarea de materiale de mare valoare este aleasă pentru componente de înaltă valoare, deoarece oferă un nivel de precizie pe care alte procese nu îl pot egala. Avantajele sale sunt diverse, iar fiecare dintre ele afectează costul, calitatea sau timpul de execuție.
1. Precizie dimensională excelentă
Fabricația cu formă aproape netă înseamnă că piesele sunt produse cu dimensiuni apropiate de dimensiunile lor finale. Acest lucru reduce nevoia de prelucrare, îmbunătățește consistența produsului și are ca rezultat ansambluri mai strânse. Acest lucru oferă beneficii directe pentru piesele care necesită toleranțe stricte - cum ar fi palele turbinelor și instrumentele chirurgicale.
2. Superior Finisarea de suprafață
Matrițele din ceramică și ceară au suprafețe netede, rezultând o suprafață netedă pe piesa metalică finală. Șlefuirea și lustruirea sunt reduse la minimum, rezultând un aspect mai bun. În plus, deoarece defectele de suprafață sunt reduse la minimum, performanța la oboseală este îmbunătățită.
3. Capacitatea de a produce geometrii complexe
Turnarea cu pereți specializați poate produce forme care nu pot fi obținute prin prelucrare mecanică. Grosimile pereților pot fi de până la 1 milimetru. Se pot forma canale interne de răcire. Se pot obține curbe complexe care altfel ar necesita prelucrare pe cinci axe. Se pot prelucra caracteristici de subțărare care altfel ar necesita scule de tăiere specializate.
Proiectele complexe pot reduce costurile de fabricație deoarece mai multe procese sunt consolidate într-o singură etapă. Piesele care anterior necesitau sudură, prelucrare și asamblare pot fi acum turnate ca o singură piesă.
4. Gamă largă de metale turnabile
| Metale feroase | oțel carbon, oțel inoxidabil, oțel pentru scule |
| Neferos | aluminiu, alamă, bronz |
| Aliaje de înaltă performanță | titan, superaliaje de nichel, aliaje de cobalt |
Procesul funcționează cu aproape orice aliaj turnabil. Această flexibilitate este rară în fabricația de precizie.
5. Repetabilitate excelentă
Modelele de ceară sunt consecvente. Procesul de prelucrare a carcasei ceramice este controlat. Inspecția calității este strictă. Seriile de producție de mii sau milioane de piese mențin aceleași dimensiuni. Se poate realiza producția de masă cu toleranțe strânse.
6. Necesități reduse de prelucrare
Deoarece piesele turnate au o formă aproape netă, costurile de prelucrare sunt reduse. Vitezele de producție sunt crescute deoarece trebuie îndepărtat mai puțin material. Uzura sculelor este redusă. Costurile cu forța de muncă sunt reduse. Este obișnuit ca piesele să necesite doar operațiuni de finisare - cum ar fi semifabricatele angrenajelor, corpurile de supape, fitingurile structurale.
7. O mai bună utilizare a materialelor
Fabricația cu formă aproape netă înseamnă mai puține deșeuri. Prelucrarea din bară elimină 80% din material, în timp ce turnarea prin injecție necesită doar îndepărtarea grilajului și a canalului de găurire. Pentru aliajele scumpe - cum ar fi titanul și superaliajele pe bază de nichel - economiile de costuri sunt semnificative. Cu mai puține deșeuri metalice, sustenabilitatea este, de asemenea, îmbunătățită.
8. O mai mare flexibilitate de proiectare
Proiecte inginerești complexe au fost implementate cu succes. Reducerea greutății a fost realizată prin utilizarea materialelor doar acolo unde a fost necesar. Integrarea pieselor a eliminat necesitatea ansamblelor sudate. Deoarece piesele sunt turnate ca o singură piesă, mai degrabă decât asamblate din mai multe componente, performanța produsului a fost îmbunătățită. Libertatea de proiectare oferită de turnarea cu pereți speciali este cel mai mare avantaj al său.
Limitările turnării cu pereți de investiții
Fiecare proces de fabricație implică compromisuri. Turnarea de materiale de precizie nu face excepție. Avantajele sale sunt reale, dar la fel de importante sunt și limitele sale. Ignorarea acestor limitări poate duce la o proiectare deficitară a pieselor și la costuri neașteptate.
1. Costuri mai mari ale sculelor
Matrițele de injecție cu ceară sunt scumpe de prelucrat. Fabricarea sculelor necesită precizie și timp. Investiția inițială este semnificativă. Recuperarea costurilor necesită un volum de producție suficient. Pentru piesele de volum mic, costul per piesă al sculelor poate fi prohibitiv.
2. Ciclu de producție mai lung
Fiecare etapă adaugă timp procesului. Fabricarea matriței durează câteva zile; straturile trebuie lăsate să se usuce între aplicări; deparafinarea durează câteva ore; iar arderea matriței necesită o curbă de încălzire precisă. Aceasta este urmată de turnare și finisare. Turnarea cu ceară pierdută poate produce piese în câteva secunde. Turnarea cu ceară pierdută, pe de altă parte, durează zile sau săptămâni. Timpul de execuție este mult mai lung.
3. Limitări de dimensiune
Modelele din ceară sunt fragile. Modelele mari se deformează sub propria greutate. Carcasele ceramice devin grele și dificil de manipulat. Piesele turnate mari sunt impracticabile. Limita practică de dimensiune este de aproximativ 300 mm în diametru. Piesele mai mari necesită turnare în nisip sau alte procese.
4. Fragilitatea modelelor de ceară
Ceara se îndoaie. Ceara se rupe. Ceara se deformează la schimbările de temperatură. Depozitarea necesită condiții controlate. Transportul necesită o ambalare atentă. Precauțiile de manipulare sunt obligatorii. Un model de ceară deteriorat produce o turnare defectuoasă.
5. Sensibilitatea carcasei ceramice
Fisurarea învelișului are loc în timpul încălzirii sau răcirii. Umiditatea afectează legătura ceramică. Șocul termic provoacă delaminare. Calitatea matriței depinde de abilitățile operatorului și de controlul mediului. Defectele învelișului se transferă direct la piesa metalică.
6. Cost mai mare pentru piesele simple
Pentru geometrii simple, turnarea cu perne de cerneală este exagerată. Turnarea în nisip este mai ieftină. Prelucrarea din bare este mai rapidă. Forjarea produce piese mai rezistente. Ștanțarea este mai economică la volume mari. Turnarea cu perne de cerneală nu este economică pentru piesele care pot fi produse prin metode mai simple.
7. Ritm de producție mai lent
Sunt necesare mai multe etape. Sunt implicate operațiuni manuale. Construcția carcasei nu este complet automatizată. Programarea producției este complexă. Turnarea sub presiune produce mii de piese pe zi. Turnarea de precizie produce în cel mai bun caz sute. Cerințele de volum trebuie să fie realiste.
8. Defecte potențiale de turnare
Porozitatea gazoasă se formează atunci când gazele dizolvate ies în timpul solidificării. Contracția creează goluri în secțiuni groase. Închiderile la rece apar atunci când curenții de metal nu reușesc să fuzioneze. Rateurile de curgere rezultă din fluxul insuficient de metal. Incluziunile ceramice provin din fragmente de coajă. Rupturile fierbinți se formează în timpul contracției prin solidificare.
Fiecare defect are o cauză. Fiecare cauză are o modalitate de prevenire. Controlul adecvat al procesului reduce defectele. Dar turnarea cu pereți speciali nu este lipsită de defecte. Procesul necesită îndemânare, disciplină și controlul calității în fiecare etapă.
Turnare de investiții vs alte procese de turnare
Turnarea de investiții vs. Nisip de turnare
| Factor | Turnare de investiții | Nisip de turnare |
| Acuratețe | Strâmt (±0.1 mm tipic) | Slăbit (±1.0 mm tipic) |
| Finisaj | Neted (3.2 µm Ra) | Rugos (12.5 µm Ra) |
| Costat | Mai mare per piesă la volum redus; mai mic la volum mare | Mai puțin per piesă; mai bun pentru piese mari |
| Dimensiunea piesei | Limitat (~300 mm max) | Nelimitat (piese la scară metrică) |
| Complexitate | Înalt (pereți subțiri, pasaje interne) | Scăzut până la moderat |
Turnarea de precizie este avantajoasă la precizie și finisaj. Turnarea în nisip este avantajoasă la dimensiune și cost inițial. Alegerea depinde de cerințele piesei.
Turnarea de investiții vs. Die Casting
| Factor | Turnare de investiții | Die Casting |
| Viteza de producție | Lent (zile per lot) | Rapid (secunde pe fotografie) |
| scule | Matrițe de ceară, cochilii ceramice | Matrițe din oțel dur |
| Materiale | Gamă largă (feroase, neferoase, aliaje pentru temperaturi înalte) | Limitat la neferoase (aluminiu, zinc, magneziu) |
| Precizie | Foarte inalt | Înalt |
| Aplicatii | Componente critice, volum mic-mediu | Piese de consum de mare volum |
Turnarea sub presiune este mai rapidă. Turnarea de precizie prelucrează mai multe materiale și geometrii mai complexe. Punctul de intersecție depinde de volumul producției și de cerințele de materiale.
Turnare prin investiții vs. Prelucrare mecanică
| Factor | Turnare de investiții | prelucrare |
| Deșeuri materiale | Scăzut (forma aproape netă) | Înalt (generare de cipuri) |
| Complexitate | Ridicat (caracteristici interne incluse) | Limitat (restricții de acces la unelte) |
| Costat | Mai mic la volum mare | Mai mic la volum redus |
| Precizie | Bun, dar poate necesita prelucrare de finisare | Excelent |
| Volumul producției | Potrivit pentru serii de producție | Potrivit pentru prototipuri și loturi mici |
Turnarea de precizie utilizează materialul eficient. Prelucrarea elimină materialul care a fost deja plătit. Pentru aliajele scumpe, turnarea economisește costuri semnificative. Pentru piesele simple cu toleranțe strânse, prelucrarea rămâne alegerea mai bună. Cele două procese sunt complementare, nu competitive. Multe piese turnate de precizie sunt prelucrate prin finisare pentru a atinge dimensiuni critice. Combinația oferă ce e mai bun din ambele abordări.
Industrii care beneficiază de turnarea cu investiții
Turnarea de precizie deservește industriile cu cerințe stricte de precizie, integritate a materialelor și geometrii complexe. Fiecare industrie are propriile motive pentru alegerea acestui proces.
Industria aerospațială
Palele turbocompresorului, componentele structurale ale corpului aeronavei și componentele sistemului de alimentare cu combustibil. Aceste componente trebuie să reziste la temperaturi extreme și sarcini ciclice. Turnarea prin injecție mecanică permite producerea de canale interne de răcire și structuri cu pereți subțiri care nu pot fi obținute prin prelucrare mecanică. Superaliajele pe bază de nichel și titanul sunt materialele standard. Defectarea nu este absolut deloc tolerată.
Automotive
Roți de turbocompresor. Galerii de evacuare. Componente de injecție a combustibilului. Reducerea greutății și rezistența la căldură determină alegerea. Turnarea de precizie oferă forme aproape perfecte care necesită prelucrare minimă. Volumele de producție sunt moderate spre mari. Procesul concurează cu forjarea și turnarea sub presiune pentru aplicații specifice.
Medical
Instrumente chirurgicale. Implanturi ortopedice. Proteze dentare. Biocompatibilitatea și rezistența la coroziune sunt obligatorii. Oțelurile inoxidabile, aliajele de cobalt-crom și titanul sunt turnate la toleranțe strânse. Finisajul suprafeței trebuie să fie neted pentru a preveni aderența bacteriană. Turnarea de precizie îndeplinește aceste cerințe fără o post-procesare excesivă.
Petrol și gaze
Corpuri de supape. Carcase de pompe. Componente ale sculelor de foraj. Aceste piese sunt expuse la presiuni ridicate, fluide corozive și medii abrazive. Alegerea materialelor este critică. Oțelurile inoxidabile duplex și aliajele de nichel sunt comune. Turnarea de precizie produce pasajele de curgere interne complexe pe care le necesită aceste componente.
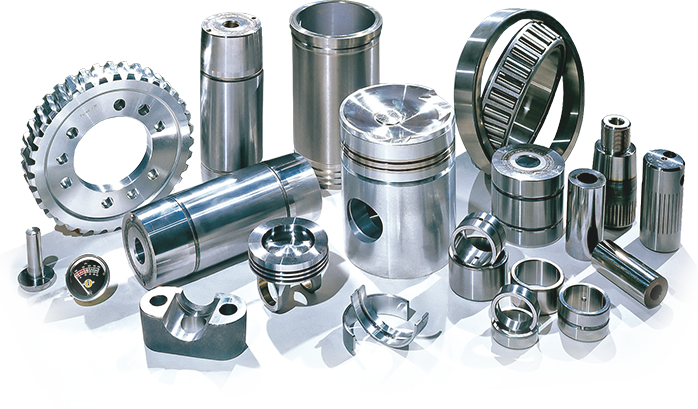
Echipamente industriale
Semifabricate pentru angrenaje. Brațe de pârghie. Ansambluri de suporturi. Mașini agricole. Echipamente de construcții. Consolidarea pieselor este un avantaj major. Mai multe componente sunt turnate ca o singură piesă. Asamblarea este simplificată. Greutatea este redusă. Fiabilitatea se îmbunătățește.
Marin
Elice. Rotoare de pompă. Componente ale sistemului de apă de mare. Rezistența la coroziune în apa sărată este esențială. Bronzul, bronzul cu aluminiu și oțelurile inoxidabile duplex sunt turnate în formă. Turnarea de precizie oferă un finisaj neted al suprafeței care reduce rezistența la înaintare și îmbunătățește eficiența.
Prelucrarea alimentelor
Robinete. Fitinguri. Componente ale pompelor. Designul sanitar necesită suprafețe netede și rezistență la coroziune. Oțelul inoxidabil este materialul preferat. Turnarea prin turnare produce piese fără crăpături sau colțuri ascuțite unde se pot ascunde bacteriile. Finisajul suprafeței îndeplinește cerințele FDA fără lustruire suplimentară.
Apărare
Componente pentru arme de foc. Piese aerospațiale. Componente pentru vehicule. Specificațiile militare necesită o fiabilitate ridicată. Integritatea materialelor este esențială. Turnarea de precizie oferă repetabilitatea și controlul calității necesare programelor de apărare.
Power Generation
Pale de turbină. Componente de turbină cu gaz. Piese de turbină cu abur. Sunt necesare aliaje pentru temperaturi înalte. Turnarea prin prelucrare în masă produce formele profilelor aerodinamice și geometriile interne de răcire care permit creșterea eficienței. Procesul este indispensabil pentru generarea modernă de energie.
Principalele motive pentru alegerea turnării cu pereți speciali variază în funcție de industrie. Sectorul aerospațial necesită canale complexe de răcire; domeniul medical necesită biocompatibilitate și finisare a suprafeței; industria auto necesită reducerea greutății; iar sectorul petrolului și gazelor necesită rezistență la coroziune. Ceea ce au în comun aceste industrii este că performanța oferită de acest proces este de neegalat de alte procese.
Când ar trebui să alegeți turnarea cu investiții?
Dacă se utilizează turnarea cu pereți speciali depinde în mare măsură de mai multe considerații practice. Dacă răspunsul la majoritatea acestor întrebări este da, atunci acest proces este probabil o alegere foarte potrivită.
Geometrii complexe
Este forma piesei dificil sau imposibil de obținut prin prelucrare mecanică? Are pasaje interne, pereți subțiri sau curbe complexe? Comparativ cu orice altă metodă de turnare, turnarea cu pereți prelucrători este mai potrivită pentru a gestiona aceste caracteristici.
Cerințe de precizie
Necesită piesa un control dimensional strict? Este finisajul suprafeței esențial pentru funcționare sau aspect? Acest proces produce piese turnate cu formă aproape netă, reducând sau eliminând astfel prelucrarea secundară.
Materiale scumpe
Piesa folosește titan, superaliaje pe bază de nichel sau alte aliaje scumpe? Turnarea prin turnare minimizează risipa de material. Nu se produc așchii, iar deșeurile sunt reduse. Economiile de costuri rezultate sunt suficiente pentru a compensa costul matriței.
Volume de producție medii spre mari
Produceți sute sau mii de piese anual? Costurile matrițelor sunt distribuite pe întregul ciclu de producție. Pe măsură ce costul per piesă scade, acest proces devine rentabil.
Etape de asamblare reduse
Pot fi integrate mai multe componente într-o singură piesă turnată? Turnarea de precizie elimină ansamblurile sudate și elimină necesitatea elementelor de fixare, reducând astfel timpul de asamblare și îmbunătățind fiabilitatea.
Finisaj de suprafață de înaltă calitate
Piesa necesită o suprafață netedă pentru a funcționa corect sau pentru a îndeplini standardele de reglementare? Carcasele ceramice pot prezenta detalii fine și o suprafață curată, reducând la minimum nevoia de lustruire și șlefuire.
Când nu este turnarea cu investiții cea mai bună alegere?
Acest proces nu este potrivit pentru toate situațiile. În unele cazuri, este necesară o abordare diferită.
Piese extra-mari
Piesele cu un diametru sau o lungime care depășește 300 de milimetri nu sunt potrivite pentru acest proces. Modelul de ceară se va deforma, iar învelișul ceramic va deveni voluminos și fragil. Turnarea în nisip poate prelucra piese mari la un cost mai mic.
Loturi mici și piese simple
Suporturile simple sau plăcile plate nu necesită turnare cu perne de cerneală. Prelucrarea din bare este mai rapidă, iar turnarea în nisip este mai puțin costisitoare. Forjarea poate oferi proprietăți mecanice mai bune. În producția de loturi mici, costurile matriței asociate cu turnarea cu perne de cerneală nu pot fi recuperate.
Producție la scară foarte mare
Turnarea sub presiune poate produce piese în câteva secunde, în timp ce turnarea cu perle durează câteva minute sau chiar ore. Pentru volume anuale de producție care depășesc 100,000 de unități, turnarea sub presiune sau ștanțarea este mai economică. Diferența de timp a ciclului este factorul decisiv.
Componente mai potrivite pentru forjare sau prelucrare mecanică
Componentele structurale de înaltă rezistență sunt de obicei produse prin forjare. Acestea oferă o structură superioară a granulelor și o durată de viață mai lungă la oboseală. Piesele cilindrice sau prismatice simple sunt mai rentabile de fabricat prin prelucrare mecanică. Turnarea cu ceară pierdută nu este procesul ideal pentru toate aplicațiile.
Acest proces este specializat și excelează în domenii specifice. Atunci când aplicațiile se încadrează în acest domeniu, alte metode sunt mai potrivite. Procesul ar trebui selectat în funcție de caracteristicile piesei, și nu invers.
De ce să alegeți NOBLE pentru turnarea de investiții și Fabricare de precizie?
Procesul potrivit contează. Partenerul potrivit contează la fel de mult. NOBLE oferă mai mult decât producție. Livrăm soluții de inginerie și producție de la concept până la produsul finit.
Servicii complete de producție
NOBLE se ocupă de prelucrarea metalelor și a plasticului. Capacități largi. Industrii diverse. Prototip unic sau producție de volum mare - echipele de inginerie și producție lucrează îndeaproape cu clienții în fiecare etapă a proiectului.
De la proiectare la asamblare
Producția este doar o parte a poveștii. NOBLE oferă soluții complete. Colaborăm încă din primele etape de proiectare. Recomandările tehnice îmbunătățesc fabricabilitatea, reduc costurile de producție și sporesc performanța produsului.
Fluxul nostru de lucru integrat acoperă:
- Suport pentru designul de produs
- Revista de inginerie
- Selectarea materialelor
- Fabricarea prototipurilor
- Productie in masa
- Tratament de suprafață
- Asamblare
- Inspecția finală
- Ambalare și livrare
Această abordare unică simplifică dezvoltarea. Calitatea constantă este menținută pe tot parcursul procesului. Fără lacune în transferuri. Fără acuzații.
Calitate si Incredere
Calitatea este fundamentul fiecărui proiect. NOBLE operează în baza unor sisteme de management al calității recunoscute la nivel internațional.
Certificarile noastre includ:
- ISO 9001: 2015 – Sistemul de management al calității
- ISO 13485: 2016 – Sistem de Management al Calității pentru Dispozitive Medicale
Aceste certificări demonstrează angajamentul nostru față de calitate, controlul proceselor, trasabilitate și satisfacția clienților într-o gamă largă de industrii.
FAQ
Care sunt principalele avantaje ale turnării cu pereți speciali?
Precizie dimensională ridicată, finisaj excelent al suprafeței, capacitatea de a produce geometrii complexe, gamă largă de materiale și risipă minimă de materiale.
Care sunt dezavantajele turnării cu pereți speciali?
Cost ridicat al sculelor, timpi de livrare mai lungi, limitări de dimensiune și rate de producție mai mici în comparație cu turnarea sub presiune.
De ce este turnarea cu pereți mici mai scumpă?
Prelucrarea modelelor de ceară și construirea carcasei ceramice necesită multă muncă și mult timp. Procesul necesită mai multe etape și operatori calificați, ceea ce duce la costul per piesă la volume mici.
Ce metale pot fi utilizate în turnarea cu pereți speciali?
Oțeluri carbon, oțeluri inoxidabile, oțeluri pentru scule, aliaje de aluminiu, alamă, bronz, aliaje de titan, superaliaje pe bază de nichel și aliaje pe bază de cobalt.
Este turnarea cu percuție potrivită pentru producția de masă?
Da, pentru volume moderate spre mari, unde costul sculelor este amortizat pe serii mari de producție. Pentru volume extrem de mari, turnarea sub presiune poate fi mai rapidă și mai ieftină.
Cât de precisă este turnarea cu pereți speciali?
Toleranțele tipice sunt de ±0.1 mm până la ±0.2 mm, în funcție de dimensiunea și geometria piesei. Unele caracteristici pot menține toleranțe mai stricte cu controlul procesului.
Ce industrii utilizează în mod obișnuit turnarea cu pereți speciali?
Industria aerospațială, auto, medicală, petrol și gaze, echipamente industriale, marină, procesarea alimentelor, apărare și generarea de energie.
Care este diferența dintre turnarea cu investiții și turnarea cu nisip?
Turnarea de investiții oferă toleranțe mai stricte, un finisaj mai neted al suprafeței și capacitatea de a produce caracteristici interne complexe. Turnarea în nisip prelucrează piese mai mari și are costuri de scule mai mici, dar produce suprafețe mai rugoase și toleranțe mai mici.
Poate turnarea cu pereți subțiri să producă piese cu pereți subțiri?
Da. Se pot realiza grosimi de perete de până la 1 mm. Procesul de modelare cu carcasă ceramică și ceară permite secțiuni subțiri fără distorsiuni.







