
Introducere
Ce procese de fabricație vă vin în minte când vine vorba de prototipare rapidă și producție de volum mic? În realitate, orice proces poate fi utilizat - totul se reduce la cost și timp: care opțiune oferă un raport calitate-preț mai bun și este mai rapidă?
În acest articol, voi explora împreună cu voi cele două procese - turnarea în vid și imprimarea 3D - care sunt cele mai potrivite pentru prototiparea rapidă și producția de volum mic.
Această defalcare va învăța echipele de proiectare următoarele: structurile de costuri pentru fiecare metodă. Viteza reală, mai degrabă decât afirmații teoretice. – Opțiunile de materiale și limitele acestora. De asemenea, vor învăța despre libertatea geometrică versus fidelitatea replicării. Cel mai important, vor învăța pragul de volum la care un proces îl depășește în mod clar pe celălalt. Fără superficialități de marketing. Doar îndrumări practice pentru persoanele care trebuie să livreze produse.
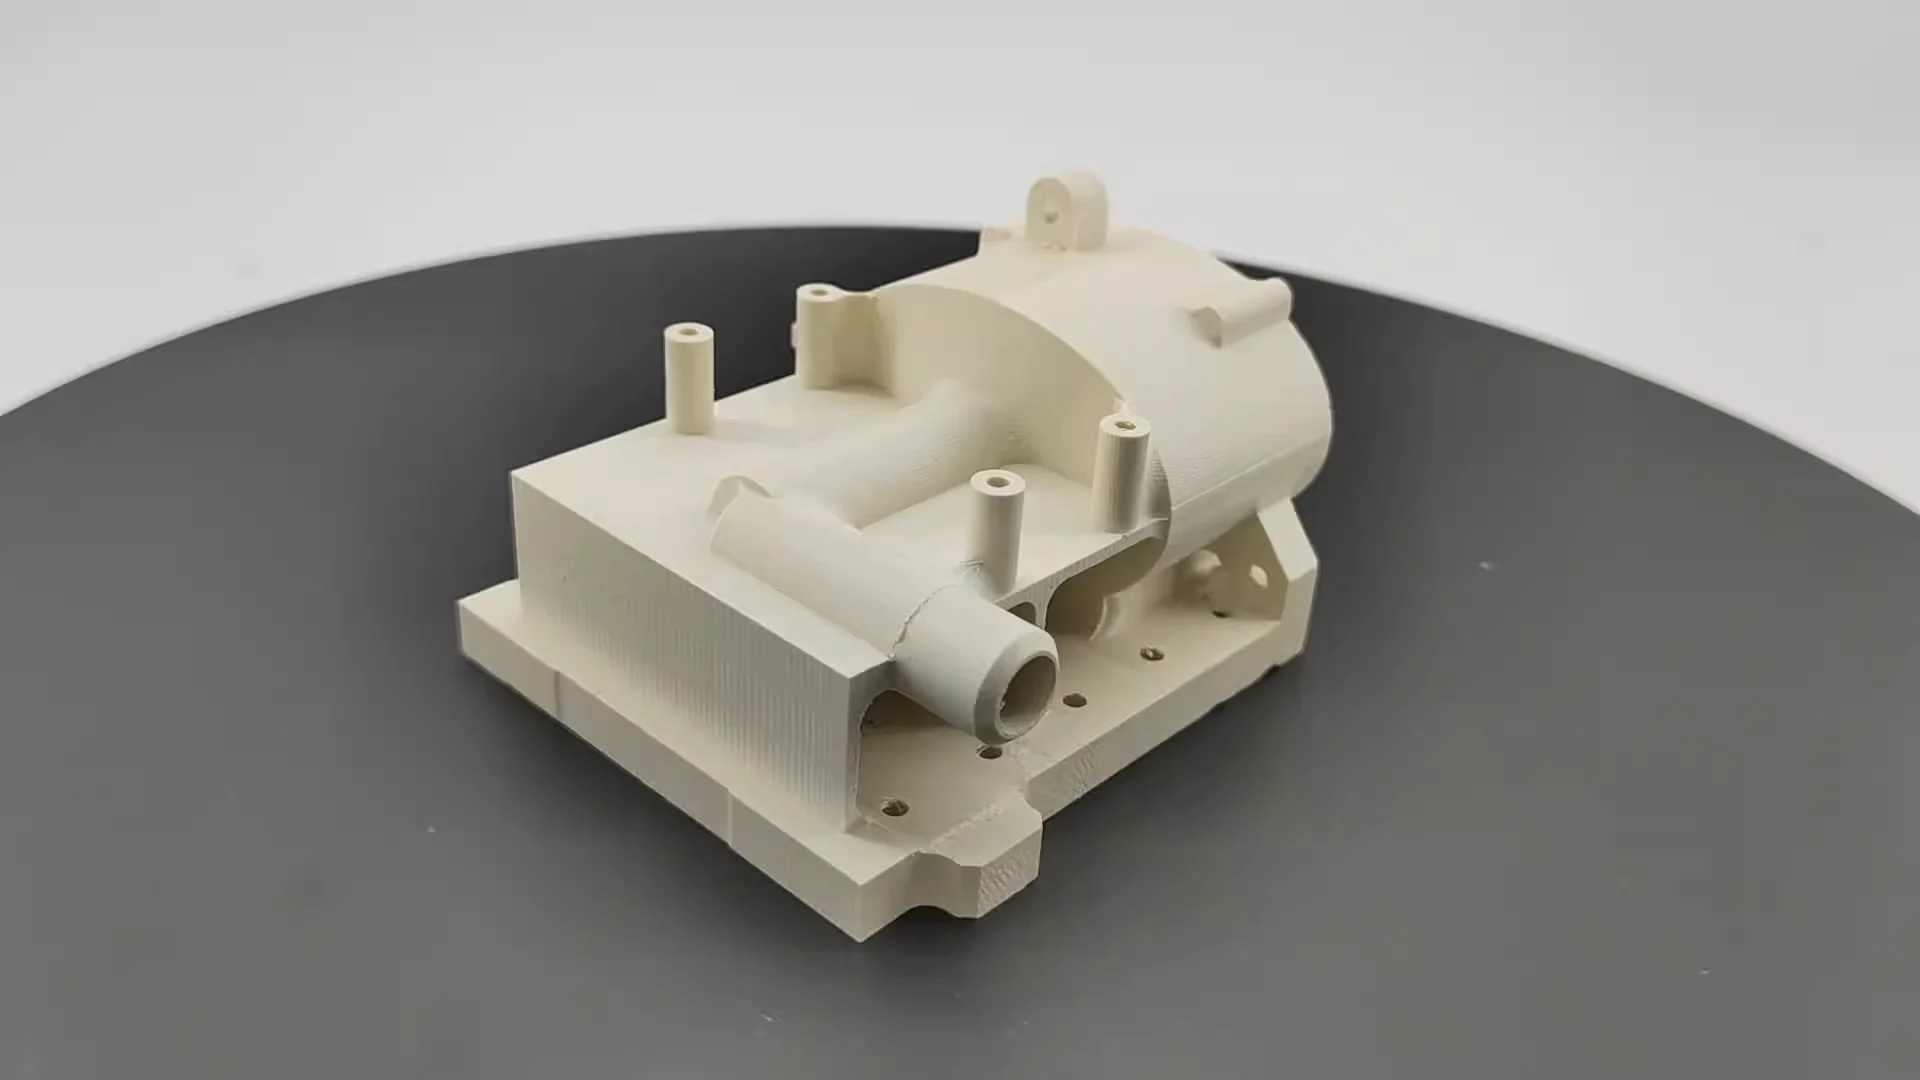
Ce este turnarea în vid?
O scurtă privire asupra turnării în vid. Procesul are trei etape principale.
Mai întâi, inginerul creează o matriță principală, de obicei folosind imprimarea 3D sau prelucrarea metalelor (voi acoperi acest proces într-un articol separat). Aceasta este apoi suspendată într-un recipient, iar în jurul ei se toarnă cauciuc siliconic lichid. Apoi, se folosește o cameră de vid pentru a elimina toate bulele de aer.
După ce siliconul s-a întărit, blocul de silicon este tăiat și matrița principală este îndepărtată. Ceea ce rămâne este o cavitate flexibilă cu detalii deosebite care se potrivește cu forma piesei.
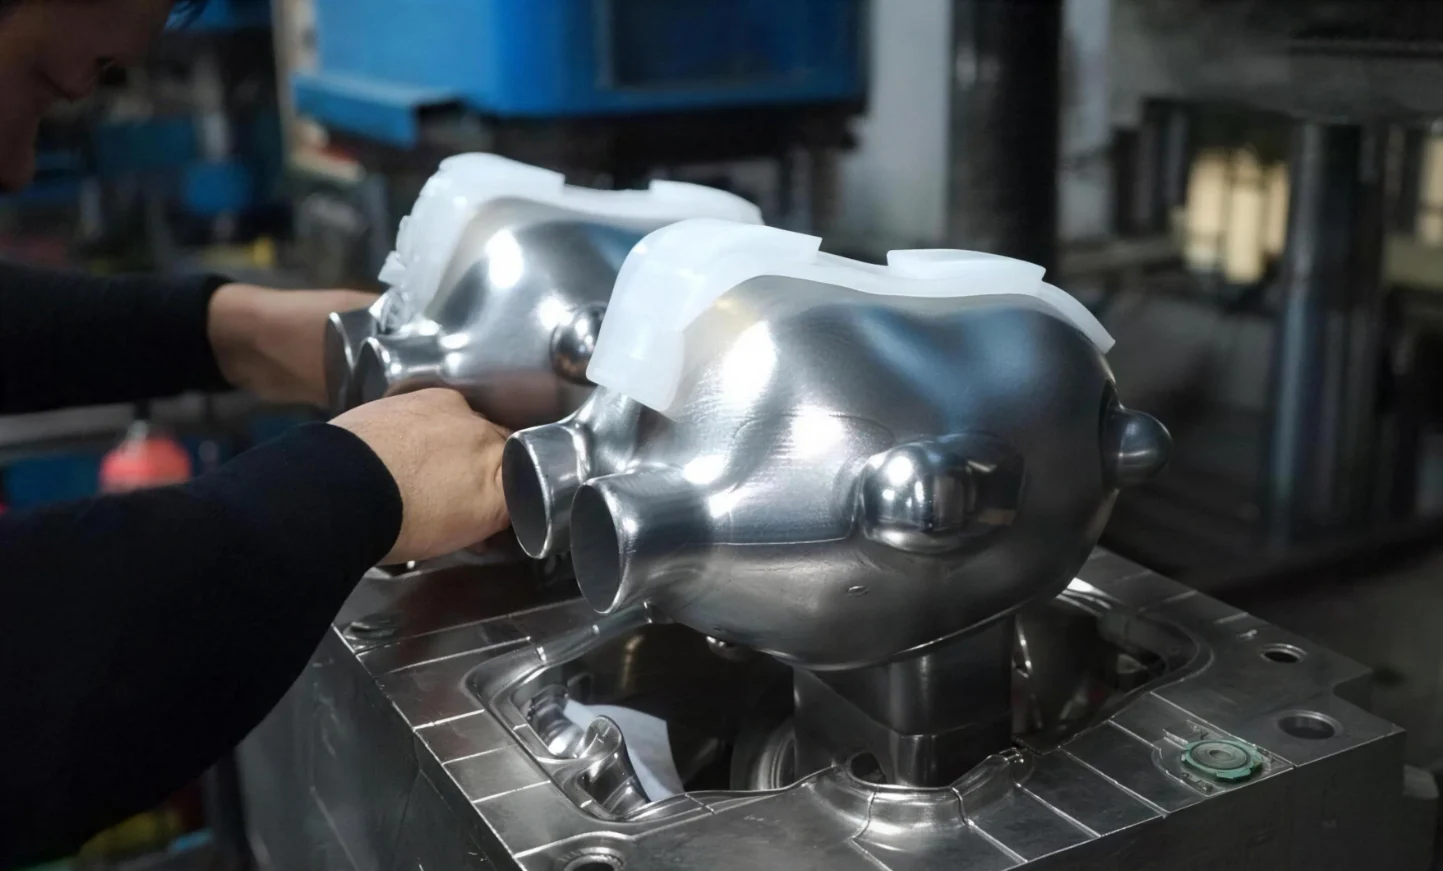
Apoi, începe turnarea propriu-zisă. Operatorul amestecă rășina poliuretanică și o toarnă în matrița de silicon. Sistemul de vid este apoi activat din nou. Deoarece nu există aer rezidual, nu se formează goluri sau găuri la suprafață. Rășina se întărește la o temperatură scăzută. După 30 de minute până la 2 ore, matrița este îndepărtată. O piesă robustă din plastic este acum completă.
Diferite rășini pot simula proprietățile diverselor materiale:
- Rășinile asemănătoare ABS-ului sunt utilizate pentru a obține o rigiditate ridicată și o rezistență la impact.
- Rășinile asemănătoare polipropilenei oferă rezistență chimică și flexibilitate.
- Rășinile asemănătoare nailonului combină rezistența la uzură cu duritatea.
- Rășinile asemănătoare cauciucului, între timp, sunt potrivite pentru producerea de mânere moi la atingere sau garnituri de etanșare.
Ce este Imprimare 3D?
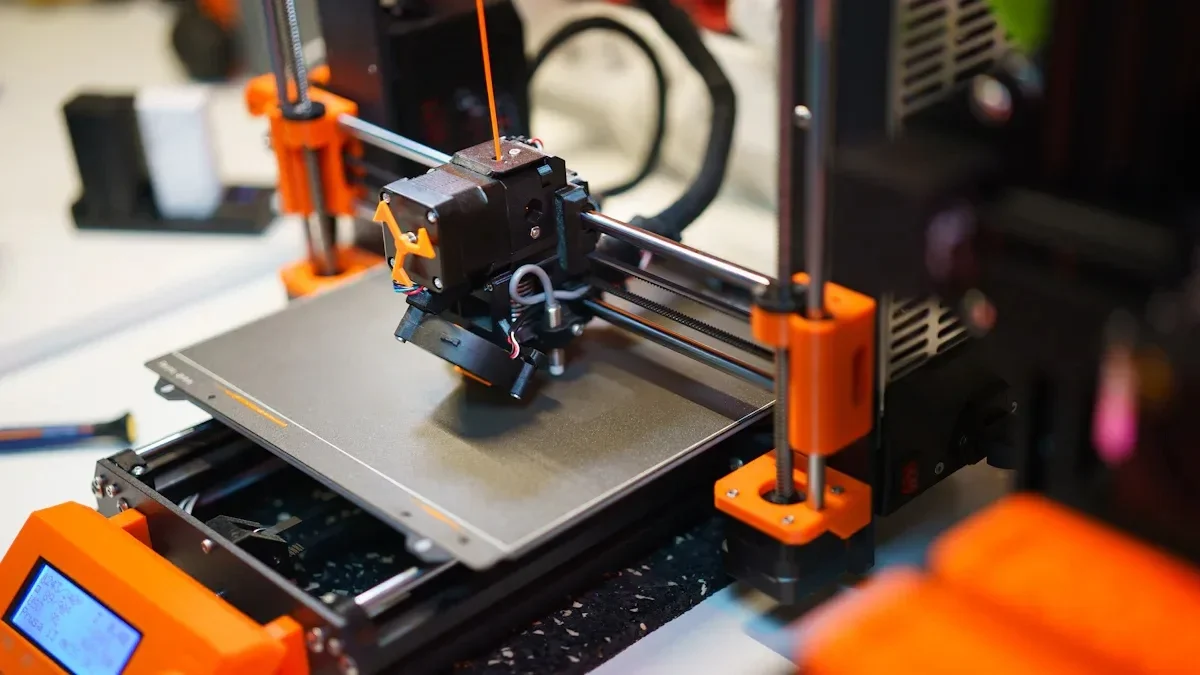
Acum, să aruncăm o privire la imprimarea 3D. Termenul formal pentru aceasta este „fabricație aditivă”. Materialul este adăugat strat cu strat până când piesa este completă. Nu este necesară matrița. Nu sunt necesare unelte. Ai nevoie doar de un fișier digital și de o mașină.
Probleme diferite necesită imprimante diferite. Trei tehnologii comune domină atelierele.
- SLA este prescurtarea de la stereolitografie. Un laser întărește rășina lichidă pentru a crea plastic solid. Finisajul suprafeței este neted. Detaliile sunt clare. Este utilizată pentru prototipuri vizuale și verificări ale potrivirii formei. Deși selecția de materiale este mai restrânsă decât în cazul altor metode, calitatea este ridicată.
- SLS utilizează pulbere de nailon. Un proces de sinterizare cu laser fuzionează particulele fără a le topi complet. Nu sunt necesare structuri de susținere. Piesele rezultate sunt rezistente și durabile. Inginerii folosesc SLS pentru testarea funcțională și pentru crearea de ansambluri. Deși suprafața are o textură ușor granulată, proprietățile mecanice sunt solide.
- FDM este cea mai comună metodă. Filamentul termoplastic se topește și este extrudat printr-o duză. Mașina extrage apoi fiecare strat de plastic. Simplu. Este și ieftin. Cu toate acestea, este lent pentru piese complexe. Oamenii folosesc FDM pentru modele conceptuale incipiente și forme mari și simple. Liniile straturilor sunt vizibile. Rezistența este anizotropă - mai slabă de-a lungul direcției de imprimare.
Comparație directă: Turnare în vid vs. imprimare 3D
Acum, haideți să comparăm aceste două metode. Diferențele sunt evidente. Oamenii sunt cei care trebuie să adapteze procesul la job, nu invers.
| Factor | Turnarea în vid | Imprimare 3D cu polipropilenă |
| Cel mai bun volum | 10–100 de piese identice | 1–20 de piese unice |
| Cost per piesă (volum redus) | Scăzut (după mucegai) | Ridicat (fără economii de scară) |
| Perioada de graţie | 1-2 (de) săptămâni | 1-3 zile |
| Finisaj | Excelent (ambele părți netede) | Variază (SLA bun, FDM nefinisat) |
| Opțiuni materiale | Simulează ABS, PP, PC, nailon, cauciuc (rezistență Shore A reală) | Rășini brevetate sau termoplastice |
| opțiuni de culoare | Nelimitat (potrivire Pantone) | Limitat la culorile bobinei/rășinii |
| Geometrie internă | Limitat (trebuie evitate subcotațiile) | Excelent (grilaje, canale) |
| Toleranță | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Cost al sculelor | 500–2,000 USD (matriță de silicon) | $0 |
Tabelul arată o împărțire clară. Turnarea în vid este câștigătoarea clară în ceea ce privește costul per piesă, finisajul suprafeței , realismul materialului și opțiunile de culoare la volume moderate. Imprimarea 3D, pe de altă parte, are avantajul în ceea ce privește timpul de execuție pentru piese individuale, libertatea geometrică și absența oricăror costuri inițiale de prelucrare a sculelor. Cei care înțeleg ambele metode pot face o alegere în cunoștință de cauză. Cei care cunosc o singură metodă pot ajunge să irosească bani.
Comparație detaliată după criteriile de selecție
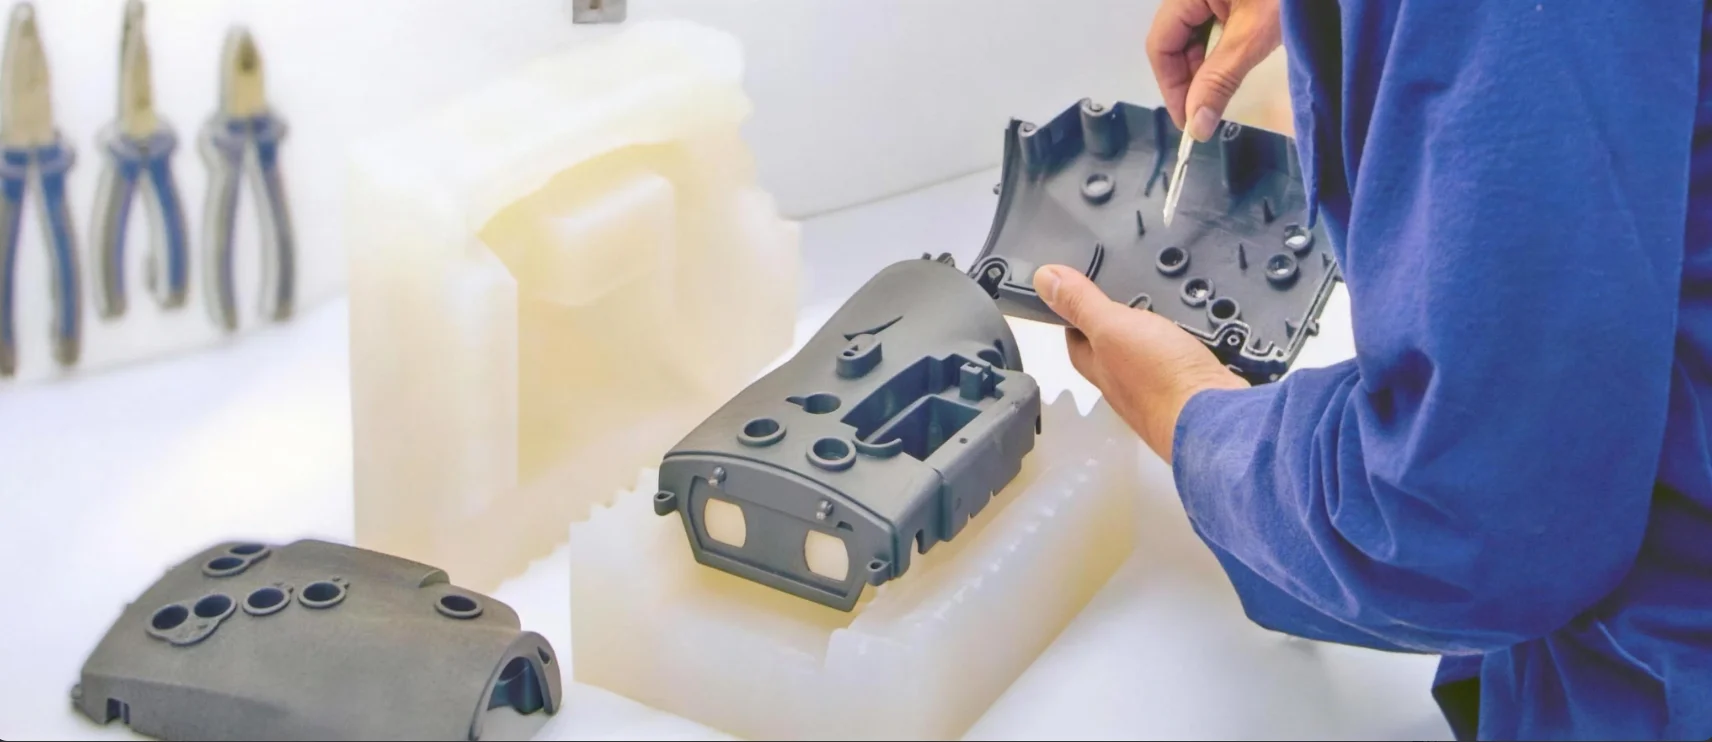
1. Volum și cost
Pentru una până la zece piese unice, imprimarea 3D este alegerea evidentă. Costurile de instalare sunt zero. Oamenii primesc piesele în zile, nu în săptămâni.
Pentru douăzeci până la o sută de piese identice, turnarea în vid este opțiunea mai bună. Costul matriței este amortizat pe mai multe piese. Costul per piesă scade sub cel al imprimării 3D. Punctul de rentabilitate variază în funcție de dimensiunea și complexitatea piesei, dar modelul se menține. Loturile mici favorizează imprimarea. Loturile mai mari favorizează turnarea.
2. Viteză (timp de livrare vs. timp de producție)
Oamenii confundă cele două viteze diferite. Timpul de livrare pentru prima parte. A doua este timpul total necesar pentru a termina un lot.
Imprimarea 3D câștigă prima cursă. O singură piesă poate fi gata în douăzeci și patru până la șaptezeci și două de ore. Nu necesită unelte. Nu necesită configurare. Pur și simplu apăsați imprimarea!
Turnarea în vid câștigă a doua cursă. Realizarea matriței de silicon durează trei zile. După aceea, fiecare turnare durează aproximativ o oră. Pentru cincizeci de piese, timpul total este de aproximativ trei zile pentru matriță, plus cincizeci de ore de turnare. Asta înseamnă aproximativ cinci zile. Imprimarea 3D a cincizeci de piese durează de cincizeci de ori mai mult timp de imprimare. O imprimare de două ore ar dura o sută de ore. Aceasta necesită peste patru zile de funcționare continuă.
3. Proprietățile materialelor și simularea
Această diferență este semnificativă.
Turnarea în vid utilizează rășini poliuretanice care imită materialele plastice inginerești reale. Rășinile asemănătoare ABS-ului sunt utilizate pentru rigiditate și rezistență la impact. Există, de asemenea, rășini asemănătoare polipropilenei pentru balamale rezistente și rezistență chimică. Există, de asemenea, rășini asemănătoare cauciucului cu duritate Shore A reală pentru mânere și etanșări. Piesele se comportă ca componentele de producție.
Imprimarea 3D nu este satisfăcătoare în acest sens. Fotopolimerii SLA sunt fragili. Se îngălbenesc sub lumina UV în câteva săptămâni sau luni. Nu sunt potriviți pentru testarea funcțională a bunurilor durabile. Pulberile de nailon SLS sunt rezistente, dar au suprafețe rugoase. Acest lucru afectează frecarea și uzura. Termoplastele FDM sunt fabricate din materiale reale precum ABS, PLA și PETG, dar aderența straturilor creează puncte slabe. Piesele tind să se rupă de-a lungul liniilor de imprimare, mai degrabă decât prin materialul gros.
Când simularea materialelor este importantă, inginerii optează pentru turnarea în vid. Balamalele vii necesită o durată reală de viață a flexării. Ajustările prin clipsare necesită o deviere constantă. Testele de cădere necesită rezistență la impact. Piesele imprimate 3D pot produce rezultate înșelătoare.
4. Finisarea suprafeței și estetica
Turnarea în vid produce rezultate netede pe ambele părți. Matrița de silicon reproduce perfect modelul principal. Nu există linii de stratificare. Nu există urme de susținere. Piesele pot fi vopsite, texturate sau lăsate transparente. Turnările transparente sunt transparente, nu tulburi.
Rezultatele imprimării 3D variază. Imprimările cu rășină SLA au suprafețe netede pe fețele de susținere. Partea inferioară are marcaje de susținere. Imprimările FDM au linii de strat vizibile pe toate părțile. Post-procesarea poate remedia unele dintre aceste probleme. Șlefuire: Umplere. Amorsare. Vopsire. Fiecare pas adaugă muncă și timp.
Pentru demonstrațiile investitorilor și prototipurile gata de vânzare cu amănuntul, turnarea în vid este o practică standard. Nu poți pur și simplu să înmânezi o piesă brută, stratificată, unui potențial cumpărător și să ceri finanțare. Piesa trebuie să semene cu un produs finit.
5. Complexitate geometrică și subcotări
Imprimarea 3D câștigă cu ușurință această categorie. Crearea canalelor interne este simplă. Structurile de tip rețea sunt standard. Cu sistemele pe bază de pulbere, piesele mobile pot fi imprimate la locul lor - de exemplu, o roată dințată în interiorul unei carcase. Absența unei matrițe înseamnă că nu există constrângeri de eliberare.
Turnarea în vid are limitările sale. Piesa trebuie scoasă dintr-o matriță de silicon din două părți. Degajările sunt dificile. Găurile adânci necesită trageri laterale sau miezuri solubile.
Aceasta este o regulă generală din atelier. Dacă un design are caracteristici interne complexe care ar necesita un miez pliabil sau acțiuni laterale multiple într-o matriță de oțel, imprimarea 3D este alegerea mai bună. Cu toate acestea, dacă designul este modelabil, turnarea în vid este mai rapidă și mai ieftină la scară largă.
6. Flexibilitate (Mai multe materiale într-o singură piesă)
Turnarea în vid permite supra-turnare. O matriță poate găzdui două rășini diferite. Mai întâi, se turnează un miez din plastic dur. Apoi, în jurul acestui miez se turnează un mâner din cauciuc moale. Întregul proces are loc în cadrul aceleiași unelte din silicon. Legătura este atât chimică, cât și mecanică. Nu este necesară asamblarea.
Imprimarea 3D are dificultăți în acest sens. Piesele din materiale multiple necesită mașini specializate cu capete de imprimare multiple. În caz contrar, imprimanta trebuie să facă o pauză pentru a schimba filamentul. Aderența dintre diferitele straturi de material este slabă. Prin urmare, imprimarea 3D din materiale multiple este rareori utilizată pentru piese funcționale.
Fluxul de lucru hibrid: Ce e mai bun din ambele lumi
Nicio regulă nu spune că o persoană trebuie să aleagă o singură metodă și să o urmeze. Profesioniștii inteligenți le folosesc pe amândouă. Ei combină punctele forte. Evită punctele slabe. Rezultatul este mai bun decât oricare dintre procese luate separat.
Nu există nicio regulă care să spună că o persoană trebuie să aleagă o metodă și să o urmeze. Profesioniștii inteligenți le folosesc pe amândouă. Își combină punctele forte. Evită punctele slabe. Rezultatul este mai bun decât oricare dintre procese separat.
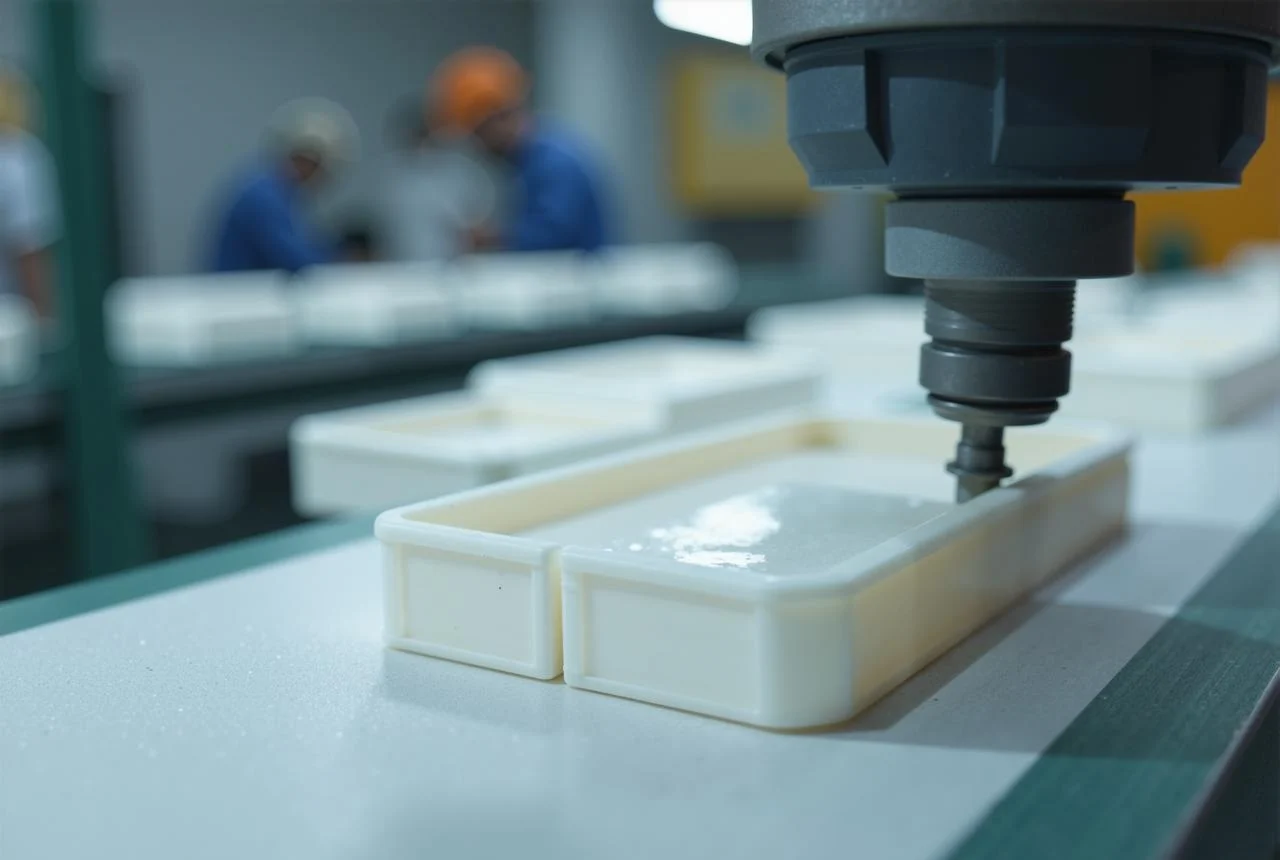
Iată cum funcționează de fapt fluxul de lucru hibrid în atelier.
- Imprimați 3D un model master. SLA este cea mai comună alegere pentru această etapă. Rezoluție înaltă. Suprafața este netedă imediat după ce ați scos-o din mașină. Modelul master trebuie să fie impecabil, deoarece orice defecte vor fi transferate în matriță și apoi la fiecare piesă turnată.
- Finalizați modelul principal. Imprimarea nu este suficientă. Suprafața este șlefuită. Amorsată. Vopsită. Scopul este de a obține o suprafață de Clasa A, care este gradul de vopsea auto. Nu ar trebui să existe linii vizibile ale stratului. Fără găuri. Fără zgârieturi. Acest model principal finalizat devine șablonul pentru matriță.
- Creați o matriță de silicon din modelul original. Modelul original finit este suspendat într-un recipient. Siliconul lichid este turnat în jurul lui. Un vid elimină bulele de aer. După întărire, matrița este tăiată și modelul original este scos. Ceea ce rămâne este o cavitate negativă perfectă.
- Turnați cincizeci sau mai multe piese identice. Rășina poliuretanică este turnată în matrița de silicon sub vid. Piesa se întărește. Demularea durează câteva secunde. Matrița produce piesă după piesă, fiecare identică cu precedenta. Nu este nevoie de finisaje suplimentare, deoarece modelul era deja perfect.
Inginerii beneficiază de libertatea geometrică oferită de imprimarea 3D pentru modelul principal. Forme complexe. Decupaje. Curbe organice. Nu există constrângeri de matriță în faza de proiectare. Apoi, beneficiază de calitatea materialului și de viteza de producție a turnării în vid pentru piesele finale. Rășini inginerești realiste.

Alege NOBIL: Prelucrare CNC de precizie pentru Productie
La NOBLE, suntem un atelier de producție cu servicii complete, specializat în prelucrare și fabricație CNC. Vă vom ghida în alegerea procesului cel mai potrivit pentru proiectul dumneavoastră, fie că este vorba de imprimare 3D pentru prototipare rapidă, turnare în vid pentru producție de volum mic sau prelucrare CNC de înaltă precizie pentru fabricarea de piese din metal și plastic cu toleranțe strânse.
Capabilitățile noastre de bază
Combinăm fabricația subtractivă tradițională cu prelucrarea avansată a plasticului pentru a oferi o soluție cu adevărat completă:
| Capacitate | Materiale | Volumul tipic | Cele mai bune |
| CNC de prelucrare | Metale (aluminiu, oțel, titan, alamă) și materiale plastice inginerești (ABS, POM, PEEK, nailon) | 1–1,000+ piese | Piese funcționale cu toleranță ridicată, producție finală, dispozitive de fixare și dispozitive de fixare |
| Turnarea în vid | Rășini poliuretanice (asemănătoare ABS-ului, asemănătoare PP-ului, asemănătoare cauciucului, transparente) | 10-100 de părți | Producție de punți, prototipuri gata de comercializare, supraturnare moale la atingere |
| Imprimare 3D cu polipropilenă | Rășini SLA, nailon SLS, termoplastice FDM | 1-20 de părți | Geometrie complexă, validare a designului, piese personalizate unice |
Certificări de calitate în care puteți avea încredere
În industria prelucrătoare, certificările sunt mai mult decât simple insigne - ele reprezintă un angajament față de procese auditate și repetabile. Suntem mândri să menținem următoarele certificări:
ISO 9001:2015 (Sisteme de management al calității)
Certificați pentru întregul nostru flux de lucru de fabricație, inclusiv: prelucrare CNC, turnare în vid și imprimare 3D. Acest lucru asigură o calitate constantă a pieselor, trasabilitate documentată și îmbunătățire continuă pentru fiecare comandă.
ISO 13485:2016 (Dispozitive medicale – Managementul calității)
Această certificare este esențială pentru aplicații medicale, stomatologice și chirurgicale. Demonstrează capacitatea noastră de a fabrica componente care îndeplinesc cele mai stricte cerințe de reglementare privind siguranța, gestionarea riscurilor și curățenia. Oferim asistență completă pentru documentație companiilor de dispozitive medicale, producătorilor de echipamente de diagnostic și dezvoltatorilor de instrumente chirurgicale.
FAQ
Este turnarea în vid mai ieftină decât imprimarea 3D?
Costul depinde în întregime de cantitate. Pentru una până la cinci piese, imprimarea 3D este opțiunea mai ieftină. Nu există costuri pentru matriță. Nu există taxă de instalare. Pur și simplu apăsați imprimarea! Pentru douăzeci sau mai multe piese identice, turnarea în vid are un cost unitar mai mic. Deși matrița de silicon implică un cost inițial, acesta este distribuit pe mai multe piese. Punctul de rentabilitate se situează de obicei undeva între zece și douăzeci de unități. Sub aceasta, imprimare 3D. Peste aceasta, turnare în vid.
Poate turnarea în vid să înlocuiască imprimarea 3D?
Nu, persoanele care pun această întrebare au înțeles greșit ambele procese. Sunt instrumente complementare, nu alternative concurente. Imprimarea 3D este ideală pentru gestionarea iterațiilor și a geometriei interne complexe pe care matrițele nu le pot produce. Turnarea în vid este utilizată pentru producția de volum mic cu materiale de calitate inginerească. Un proces se alimentează în celălalt. Niciun proces nu îl înlocuiește pe celălalt.
Ceea ce este mai bine pentru prototipareaturnare în vid sau imprimare 3D?
Pentru prototipurile de formă și potrivire, care implică verificarea dimensiunilor, asamblarea și ergonomia, imprimarea 3D este mai rapidă și mai ieftină. O piesă imprimată poate fi păstrată ore în șir, în loc de zile.
Pentru prototipuri funcționale, gata de comercializare, care necesită proprietăți reale ale materialelor, turnarea în vid este preferabilă.
Câte piese poți realiza prin turnare în vid?
O singură matriță de silicon poate produce de obicei între douăzeci și cincizeci de piese bune. Finisajul suprafeței se deteriorează. După producerea a cincizeci de piese, riscul de defecte crește semnificativ. Cei care necesită cantități mai mari realizează mai multe matrițe.
Ce materiale se pot folosi în turnarea în vid pe care imprimarea 3D nu le poate folosi?
Lista este substanțială. Include cauciucuri True Shore A cu rezistențe cuprinse între 20A (foarte moi) și 90A (ferm ca o anvelopă). Există, de asemenea, rășini asemănătoare ABS-ului care se comportă ca ABS-ul turnat prin injecție în ceea ce privește impactul și rigiditatea. Există rășini asemănătoare polipropilenei pentru balamale rezistente și rezistență chimică. Există, de asemenea, rășini asemănătoare policarbonatului pentru transparență și rezistență la căldură. Există, de asemenea, clase ignifuge care îndeplinesc standardul UL94 V-0. Niciunul dintre aceste materiale nu este disponibil în sistemele standard de imprimare 3D. Fotopolimerii SLA sunt fragili. Nylonul SLS are o textură rugoasă. Termoplastele FDM au o aderență slabă a straturilor. Când vine vorba de proprietățile materialelor destinate producției, turnarea în vid este imbatabilă pentru volume mici.







