
Introducere (Paragraf)
Care proces este mai bun pentru producerea a zeci de piese din plastic? Imprimarea 3D ? Nu, este prea lent dacă nu există suficiente mașini. Turnarea prin injecție este mai potrivită pentru comenzi de sute de piese . Răspunsul este turnarea în vid . Umple acest gol. Este suficient de rapid. Este și suficient de ieftin. Este suficient de bun pentru utilizare în lumea reală.
Mulți oameni se întreabă unde funcționează de fapt acest proces. Aplicațiile de turnare în vid variază de la mașini concept la instrumente chirurgicale. Aici funcționează cel mai bine pentru prototipare și producție în loturi mici.
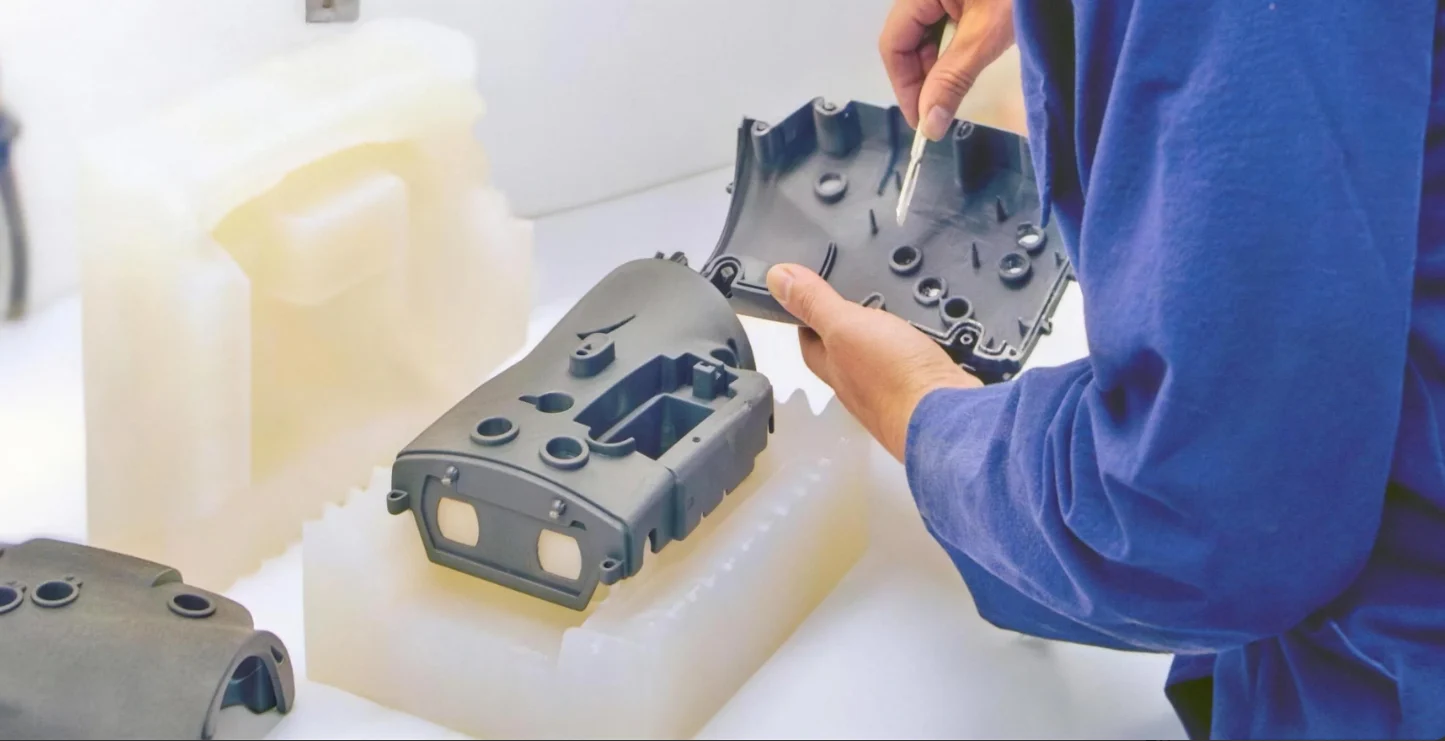
Industria Auto:
Producătorii de automobile trebuie să utilizeze turnarea în vid în proiectele lor. De asemenea, este folosită ca o componentă funcțională pentru testarea compartimentului motorului. Pentru mașinile concept sau de curse, producția este prea mică, iar costul de procesare cu matrițe dure ar fi mult mai mare.
Prototipuri interioare și exterioare
Oamenii judecă o mașină după interiorul său chiar înainte de a porni motorul. Aceasta înseamnă că panourile bordului trebuie să aibă textura și granulația potrivite. De asemenea, fantele de ventilație trebuie să se miște lin. Butoanele de control ar trebui să aibă o senzație plăcută de blocare. Rășinile asemănătoare ABS-ului turnate în vid pot oferi acest lucru. Piesele arată și se simt exact ca plasticul turnat prin injecție.
Lentilele farurilor și capacele stopurilor necesită claritate optică. Rășinile transparente stabile la UV sunt ideale în acest scop. Proiectanții pot acum să producă prototipuri de cinci sau zece lentile pentru testare fotometrică fără a fi nevoiți să aștepte luni de zile pentru o matriță.
Testarea funcțională sub capotă
Compartimentul motor este un mediu dur. Există cicluri de căldură, vibrații și expunere la substanțe chimice. Prototipurile trebuie să reziste condițiilor reale. Rășinile la temperaturi ridicate pentru turnarea în vid pot rezista acestor condiții. Suporturile, rezervoarele de fluid și componentele de admisie a aerului sunt turnate din materiale care pot rezista la temperaturile de sub capotă. Datele din aceste teste stau la baza sculelor de producție finale.
Vehicule personalizate și de volum redus
Mașinile concept sunt declarații unice. În schimb, echipele de curse construiesc douăzeci de mașini identice pentru un sezon. Restauratorii de mașini clasice au nevoie de piese pe care producătorii originali au încetat să le mai producă cu zeci de ani în urmă. Niciunul dintre aceste scenarii nu justifică utilizarea matrițelor de injecție a oțelului. Volumul este prea mic.
Turnarea în vid rezolvă această problemă. Oamenii pot realiza între zece și cincizeci de unități direct din matrițe de silicon. Piesele se potrivesc. Se comportă bine. Iar costul sculelor este o fracțiune din ceea ce ar necesita matrițele de producție. Pentru prototiparea și producția în loturi mici din industria auto, aceasta este adesea singura opțiune practică.
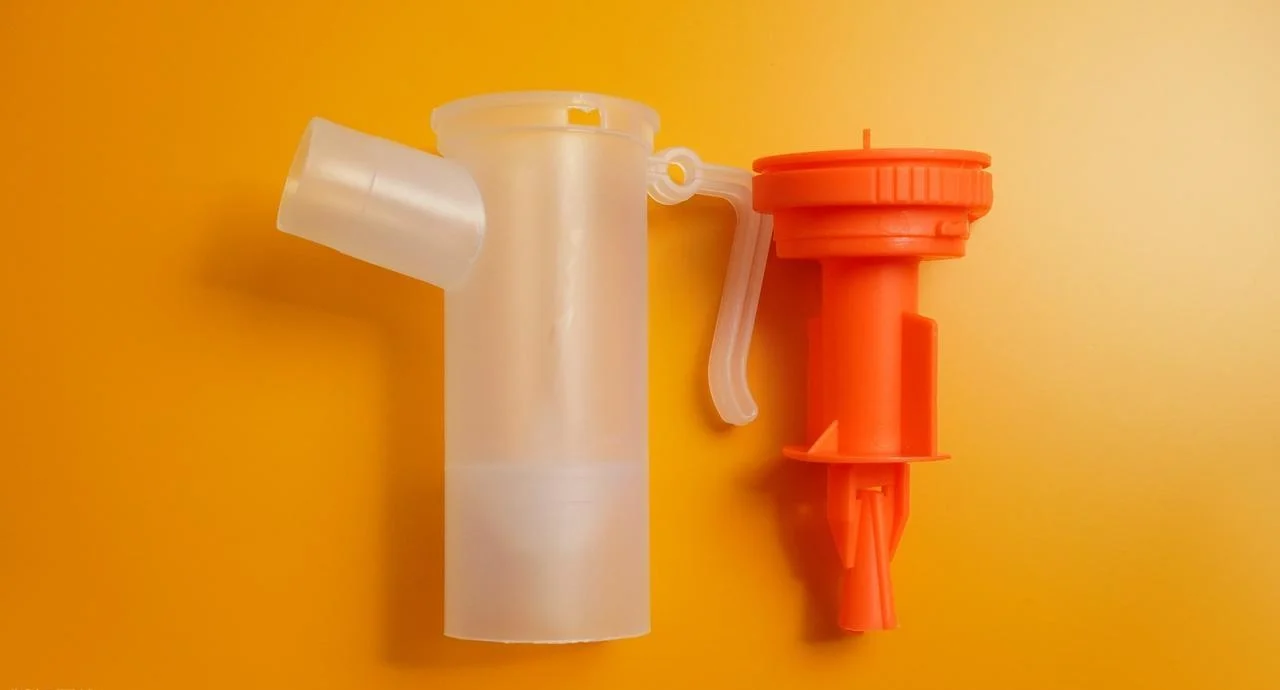
Medicină și asistență medicală
Regulile dezvoltării dispozitivelor medicale sunt diferite. Siguranța pacientului nu este negociabilă - căile de reglementare necesită documentație. Ciclurile de dezvoltare necesită, de asemenea, testarea pieselor funcționale înainte de angajarea uneltelor de producție. Turnarea în vid este potrivită pentru această industrie pentru aplicații neimplantabile.
Dispozitive personalizate specifice pacientului
Fiecare pacient este diferit. Ortezele trebuie să se potrivească formei piciorului fiecărui individ. Alveolele protetice necesită o conturare precisă pentru a asigura o potrivire bună pentru membrul rezidual. Modelele dentare necesită o geometrie exactă a dinților pentru proiectarea alignerelor.
Sculele pentru producția de masă nu sunt potrivite în acest caz. Fiecare piesă este unică. Turnarea în vid, combinată cu master-uri imprimate 3D specifice pacientului, rezolvă această problemă. Mai întâi, o clinică scanează anatomia pacientului. Un tehnician imprimă apoi un model master. O matriță de silicon capturează acea geometrie. Rezultatul este un dispozitiv personalizat, produs cât mai eficient posibil. Pentru cicluri de producție de la unu la cinci dispozitive adaptate pacientului, aceasta este adesea singura metodă de fabricație viabilă din punct de vedere economic.
Componente medicale moi
Nu toate componentele medicale sunt rigide. De exemplu, garniturile pentru manipularea fluidelor trebuie să fie flexibile. Garniturile pentru carcasele instrumentelor trebuie să fie rezistente la compresie. Mânerele moi la atingere ale instrumentelor chirurgicale necesită o suprafață confortabilă și antiderapantă.
Formula de cauciuc Shore A este ideală pentru aplicații de turnare în vid, cum ar fi acestea. Componentele moi pot fi turnate direct în matrițe de silicon. Durometrul variază de la materiale foarte moi, asemănătoare gelului, până la texturi de cauciuc mai ferme. Nu este nevoie de o configurație secundară de supraturnare. Nu este nevoie de scule complexe în două trepte. Obțineți doar o singură piesă turnată cu proprietățile corecte ale materialului.
Din nou, avertismentul se aplică. Componentele medicale moi turnate în acest mod nu sunt automat potrivite pentru implantare sau contact pe termen lung cu corpul. Certificarea completă, testarea materialelor și aprobarea de reglementare sunt necesare pentru orice utilizare implantabilă sau critică. Cu toate acestea, pentru prototiparea și producția în loturi mici de piese medicale necritice, turnarea în vid este o metodă dovedită și fiabilă.
Electronice de larg consum:
Industria electronicelor de larg consum se mișcă rapid. Ciclul de viață al produsului se măsoară în luni, nu în ani. Designerii au nevoie de piese fizice pentru testarea utilizatorilor, testarea la cădere și crearea de mostre de marketing. Prelucrarea sculelor din oțel durează prea mult. Imprimarea individuală a fiecărei piese folosind imprimarea 3D este prea scumpă. Turnarea în vid oferă echilibrul potrivit pentru prototipare și producția în loturi mici în această industrie.
Dispozitive portabile și portabile
Oamenii se așteaptă ca dispozitivele portabile să se potrivească confortabil pe piele. O carcasă de ceas are nevoie de margini netede. O carcasă pentru căști trebuie să se potrivească conturului canalului auditiv. O husă de telefon necesită decupaje precise pentru butoane și camere.
Turnarea în vid produce aceste carcase în zece până la cincizeci de unități. Rășinile asemănătoare ABS-ului oferă rigiditatea și rezistența la impact adecvate. Finisajul suprafeței se potrivește cu piesele de producție turnate prin injecție. Designerii includ prototipuri turnate în studii de utilizare. Testerii le poartă timp de o săptămână. Feedback-ul este primit. Modificările sunt incluse în următoarea iterație de design.
Supraturnarea pentru finisaje moi la atingere este o altă aplicație. Se turnează carcase rigide cu mânere cauciucate integrate într-o singură operație. Matrița de silicon susține inserția rigidă în timp ce materialul moale se turnează în jurul acesteia. Nu este necesară o mașină de turnare prin injecție în două trepte. Pentru producția de volum mic de accesorii premium, această abordare funcționează bine.
Drone și robotică
Oamenii produc cinci sau zece cadre complete de dronă într-o singură serie. Apoi asamblează componentele electronice. Apoi, zboară prototipul într-un perete intenționat pentru a vedea ce se strică. Datele din aceste teste distructive stau la baza designului final de producție.
O comparație vizuală obișnuită arată un cadru de dronă turnat alături de o piesă finală turnată prin injecție. Cele două piese arată aproape identice. Cu toate acestea, piesa turnată poate avea o rezistență la impact puțin mai mică. Totuși, piesa turnată este mai rentabilă pentru producția de volum mare. Pentru prototiparea și producția în loturi mici de componente de dronă, procesul de turnare oferă date de testare funcțională cu săptămâni sau luni înainte ca sculele metalice să fie gata.
Periferice și încărcătoare
Edițiile de lansare ale tastaturilor necesită carcase personalizate. Turnarea în vid este utilizată pentru a produce aceste carcase în loturi mici. Douăzeci de unități au fost turnate pentru o campanie de crowdfunding. Alte sute au fost fabricate pentru mostre de recenzii timpurii. Aceste piese funcționează identic cu piesele finale de producție. Diferența constă în costul sculelor: câteva mii de dolari pentru matrițele de silicon față de zeci de mii pentru matrițele de injecție a oțelului.
Pentru startup-urile de electronice de larg consum și mărcile consacrate care lansează ediții limitate, acest proces oferă o cale practică de la CAD la produsul fizic. Nu este nevoie de o investiție inițială masivă. Veți obține doar piese funcționale pregătite pentru testare și producție timpurie.
Industria aerospațială
Industria aerospațială este o lume diferită. Reglementările sunt stricte. Volumele sunt mici. Oamenii din această industrie au nevoie de metode de fabricație care funcționează pentru loturi mici și care îndeplinesc standarde riguroase de siguranță.
Componente interioare ale cabinei
Cotierele scaunelor sunt utilizate mult. Capacele zăvoarelor se deschid și se închid de mii de ori. Aceste piese trebuie să reziste uzurii. Și mai important, nu trebuie să ardă sau să elibereze fum toxic în caz de incendiu.
Există rășini ignifuge care îndeplinesc standardele FAA pentru turnarea în vid. Materialul trece testele de ardere verticală. Respectă densitatea fumului necesară. Când vine vorba de fabricarea unor cantități mici de hardware nestructural pentru cabină, acest proces înseamnă că nu trebuie să plătiți pentru tipul de scule utilizate în industria aerospațială.
Machete și testare a cabinei de pilotaj
Înainte ca cineva să înceapă să taie metalul pentru o nouă configurație a cabinei de pilotaj, proiectanții trebuie să testeze ergonomia. Ramele afișajelor ar trebui să fie ușor de citit din diferite unghiuri. Panourile de control trebuie să fie accesibile cu degetele, chiar și atunci când purtați mănuși.
Turnarea în vid este o modalitate excelentă de a realiza rapid aceste componente machete. Panourile comutatoarelor sunt fabricate din rășină neagră asemănătoare ABS-ului. Puteți obține rame de afișare cu finisaje mate sau texturate. Piesele se fixează pur și simplu pe cadrele structurale. Piloții interacționează cu ele. Inginerii urmăresc și măsoară.
Piese pentru drone și drone
Dronele folosite de armată și pentru sondaje nu costă de obicei mii de dolari. Este destul de normal să se fabrice cincizeci sau o sută. Fiecare fuselaj are nevoie de suporturi pentru senzori, carcasele bateriilor și carcase pentru sistemele de avionică.
Rășinile rezistente la impact și ușoare pentru turnarea în vid sunt perfecte pentru această lucrare. Se turnează componente complete ale corpului aeronavei în zece până la douăzeci de unități per lot. Piesele sunt suficient de rezistente pentru testele de zbor. Sunt suficient de ușoare pentru a se încadra în limitele de sarcină utilă. Atunci când produceți un număr mic de vehicule aeriene fără pilot, această abordare este adesea mai rapidă și mai ieftină decât prelucrarea fiecărei componente din țaglă sau așteptarea lunilor de zile pentru sculele de producție.
Piese de schimb pentru aeronave Legacy
Aceasta este o problemă dureroasă. Avioanele zboară de obicei treizeci sau patruzeci de ani. Producătorul original a încetat să mai producă piese de schimb acum cincisprezece ani. Un zăvor se rupe. Un panou se fisurează. Operatorul are nevoie de o piesă de schimb. Nu de o mie. Nici măcar cincizeci. Doar una.
Turnarea în vid rezolvă această problemă. Nu există o cantitate minimă de comandă. Nu există cerințe de înlocuire nerealizabilă (NRE) pentru matrițele de producție. Pentru înlocuirea la cerere a componentelor scoase din producție, aceasta este o soluție practică. Permite operatorilor să repună în funcțiune aeronavele fără a recurge la inginerie inversă costisitoare sau la prelucrări personalizate.
Echipamente industriale & Robotică
Linia de producție s-a defectat. Cineva are nevoie de o piesă de schimb până mâine. A fost proiectată o nouă celulă robotizată. Echipa are nevoie de clești funcționali în termen de o săptămână. Cei din sectorul industrial sunt familiarizați cu acest tip de presiune. Turnarea în vid este ideală pentru prototiparea și producția în loturi mici de componente nestructurale.
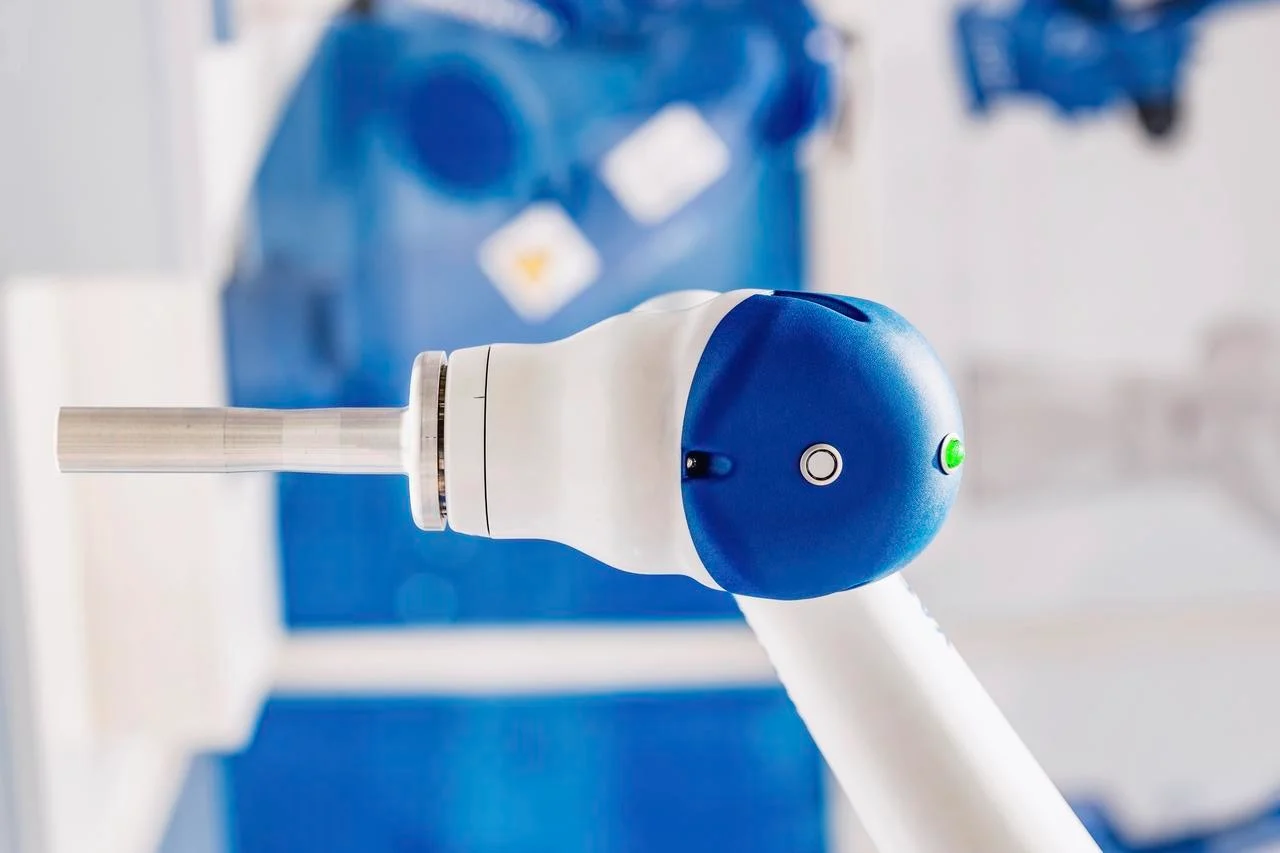
Efectori terminali robotici
Roboții colaborativi, sau coboții, lucrează alături de oameni. Dispozitivele lor de prindere trebuie să fie suficient de ferme pentru a ține o piesă, dar suficient de moi pentru a evita strivirea acesteia sau rănirea mâinii umane. Fălcile metalice rigide nu sunt potrivite pentru acest scop.
Poliuretanii asemănători cauciucului pentru turnarea în vid rezolvă această problemă. Se pot turna clești flexibili cu durometre personalizate. Acest material are o rezistență ridicată la rupere și o bună rezistență la abraziune. Aceste clești sunt apoi atașați la un cobot și sunt supuși unor săptămâni de teste în fabrică. Modificările de proiectare sunt incluse în următoarea revizie a matriței. Nu este nevoie de așteptarea pentru sculele de injecție. Nu este nevoie de o configurație costisitoare de supraturnare.
Carcase pentru senzori și camere
Automatizarea fabricilor se bazează pe o varietate de senzori și camere. Acestea necesită protecție împotriva prafului, a lichidului de răcire pulverizat și a impactului accidental. Dimensiunile și amplasamentele conectorilor fiecărui senzor diferă. Prin urmare, carcasele standard sunt rareori potrivite.
Prin urmare, turnarea în vid este utilizată pentru a produce carcase de protecție personalizate pentru proiecte de automatizare de volum redus. Aceste carcase pot fi turnate cu flanșe de montare integrate, caracteristici de descărcare a tensiunii cablurilor și ferestre transparente pentru senzorii optici. Pentru loturi între cinci și douăzeci de carcase de senzori, această abordare oferă hardware funcțional fără a fi nevoie de prelucrarea CNC a fiecăreia din stoc solid.
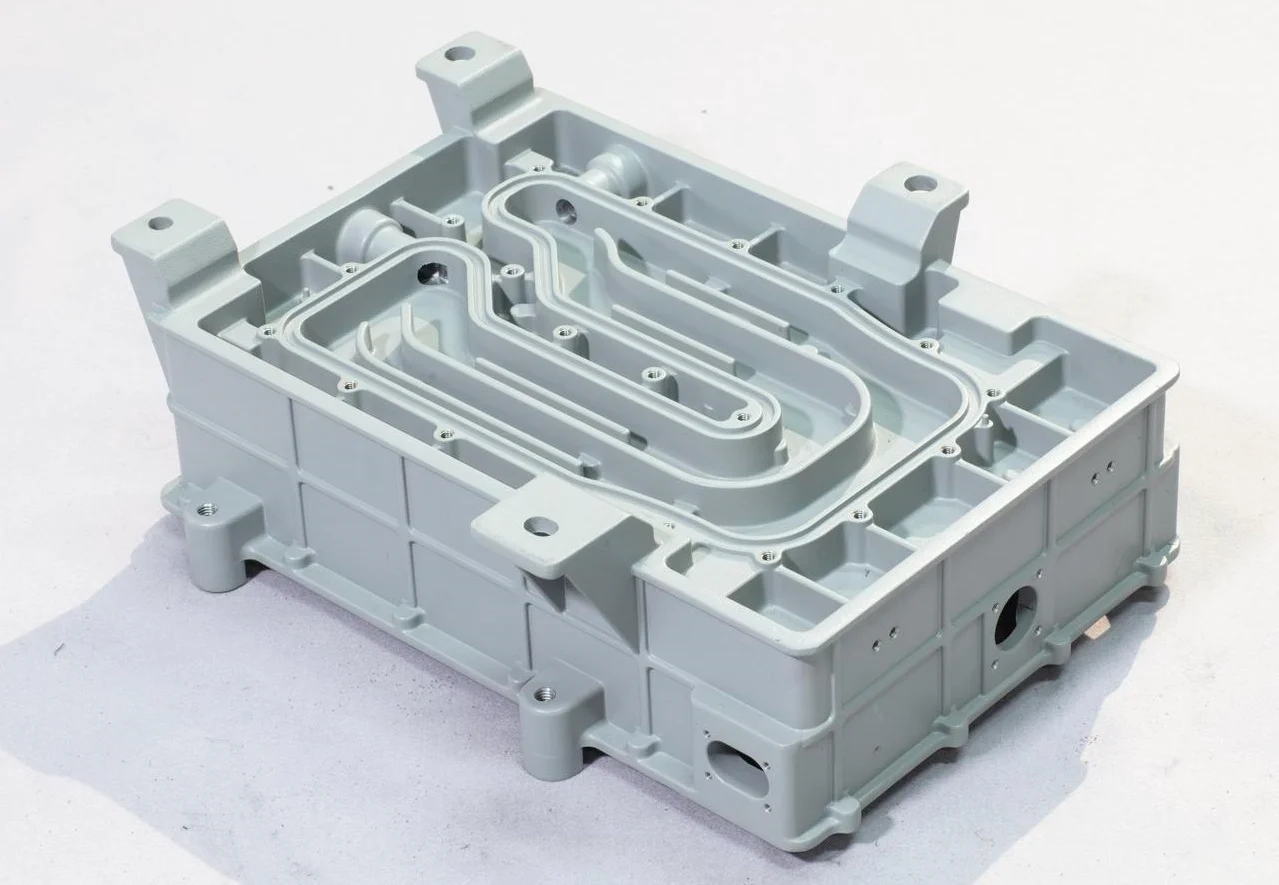
Bunuri de larg consum, electrocasnice și design
Inginerii nu pot lua decizii bazate exclusiv pe randările ecranului. Trebuie să poată simți textura suprafeței și să testeze cum se îmbină clemele. Turnarea în vid este ideală pentru prototipare și producția în loturi mici.
Carcase pentru electrocasnice mici
Carcasa blenderului ar trebui să se potrivească perfect în jurul motorului. Panoul cu butoane trebuie să fie aliniat cu comutatoarele de dedesubt. Zăvorul capacului ar trebui să se fixeze în poziție corectă cu un clic.
Designerii produc modele CAD și le trimit pentru prototipare. Turnarea în vid creează carcase complete pentru aparate din rășini ABS sau asemănătoare policarbonatului. O echipă asamblează apoi un prototip funcțional care încorporează motorul, placa de circuit și cablajul propriu-zis. Apoi testează secvența de asamblare.
Pentru panourile mașinilor de cafea, finisajul suprafeței este important. Un panou frontal lucios arată fiecare amprentă. Un panou texturat le ascunde. Turnarea în vid reproduce fidel ambele finisaje din modelul principal. Aspectul și textura sunt evaluate pe o machetă complet asamblată. Orice modificare este apoi introdusă în sistemul CAD. Un alt lot de turnare este produs în câteva zile.
Articole sportive și jucării
Vizierele căștilor necesită claritate optică și rezistență la impact. Ramele ochelarilor de protecție trebuie să fie suficient de flexibile pentru a se potrivi diferitelor forme ale feței, ținând în același timp lentilele fixate în siguranță. Figurinele de acțiune necesită detaliere precisă a fețelor și accesoriilor.
Turnarea în vid poate face față acestor cerințe diverse. Poliuretanii transparenți pentru viziere transmit lumina fără distorsiuni. Formulele flexibile asigură tensiunea potrivită pentru ramele ochelarilor de protecție. Rășinile rigide, cu detalii ridicate, surprind trăsăturile fine ale figurinelor de acțiune de colecție.
Machete arhitecturale și artistice
Arhitecții trebuie să poată adapta la scară componentele clădirilor pentru prezentările clienților. Un abajur personalizat s-ar putea vinde doar la cincizeci de unități. Un sculptor ar putea dori să producă o ediție limitată a unei piese.
Turnarea în vid este ideală pentru toate aceste proiecte. Un model principal este imprimat din CAD sau o sculptură originală este scanată. O matriță de silicon surprinde fiecare detaliu al suprafeței. Piesele turnate sunt identice cu modelul principal. Copii multiple pot fi apoi trimise clienților, galeriilor sau comercianților cu amănuntul.
Când NU se recomandă turnarea în vid
Turnarea în vid este o tehnică utilă. Cu toate acestea, nu este potrivită pentru orice lucrare. Înțelegerea limitelor sale poate preveni greșeli costisitoare și termene limită ratate. Aici este locul unde procesul eșuează.
Auto: Peste 10,000 de piese
Mânerele ușilor de mașină se vând în milioane de bucăți pe toate platformele vehiculelor. Un panou de bord se vinde în sute de mii în fiecare an. Turnarea în vid nu poate produce aceste volume. O matriță de silicon poate produce între zece și cincizeci de piese înainte de a se degrada. Procesul per piesă este lent. Costul materialului pe kilogram este, de asemenea, mai mare decât cel al termoplastelor de bază.
Abordarea corectă este turnarea prin injecție. Cu toate acestea, costul inițial al sculelor este ridicat. Totuși, prețul per piesă la scară largă este de doar câțiva bănuți. Cei care încearcă turnarea în vid pentru piese auto de volum mare descoperă că folosesc zeci de matrițe de silicon și ajung să plătească mai mult per bucată decât ar plăti pentru scule din oțel. Calculele pur și simplu nu se adună.
Medical: Implant permanents
O proteză de șold durează zeci de ani. O cușcă de fuziune spinală trebuie să își păstreze integritatea structurală atunci când este supusă unor încărcări repetate. Siguranța pacientului nu trebuie niciodată compromisă prin utilizarea unei piese turnate din poliuretan. Proprietățile materialului sunt bine documentate. Cu toate acestea, comportamentul pe termen lung la fluaj și oboseală nu este același cu cel al PEEK sau titanului de calitate implantabilă.
Standardul aici este prelucrarea CNC a metalelor de calitate medicală sau a termoplastelor aprobate. Turnarea în vid nu este potrivită pentru dispozitive permanente, portante sau implantabile pe termen lung. Cei care solicită implanturi turnate demonstrează o neînțelegere atât a științei materialelor, cât și a căii de reglementare. Organismele de reglementare nu le vor aproba. Inginerii nu ar trebui să propună acest lucru.
Aerospațial: Sparuri structurale primare
Greutatea unei aeronave este susținută de aripa sa în timpul zborului. Componentele trenului de aterizare sunt supuse unor solicitări extreme la fiecare decolare și aterizare. Poliuretanii turnați nu sunt materiale structurale. Se deformează sub sarcină susținută. Se înmoaie la temperaturi moderate. De asemenea, nu au rezistența la oboseală a compozitelor din aluminiu, titan și carbon de calitate aeronautică.
Alegerile corecte pentru componentele trenului de aterizare sunt prelucrarea metalelor, suprapunerea din materiale compozite sau componentele forjate. Turnarea în vid nu își are locul în structurile primare ale fuselajului. Acest lucru este înțeles de persoanele din industria aerospațială.
Electronică de larg consum: milioane de unități
Carcasele pentru smartphone-uri se vând în zeci de milioane de exemplare. Carcasa unui încărcător popular se ridică la sume mari de șase cifre. Turnarea în vid pentru aceste cantități este impracticabilă.
Turnarea prin injecție este singura opțiune economică la scară largă. Scula din oțel ar putea costa cincizeci de mii de dolari. Cu toate acestea, costul amortizat peste un milion de unități ar fi de doar cinci cenți pe piesă. Turnarea în vid la volume mari costă dolari pe piesă. Diferența este enormă.
Alegeți NOBLE pentru cea mai bună producție de turnare în vid
NOBLE este o fabrică de prelucrare a metalelor și plasticului complet integrată, specializată în producția de volum mic și mediu. Reducem decalajul dintre prototipuri și producția de masă oferind capacități interne de prelucrare CNC și turnare prin injecție, susținute de sisteme riguroase de management al calității.
Capacitățile noastre de procesare de bază
Nu doar turnăm prototipuri; finalizăm lucrarea. Fabrica noastră se ocupă de întregul lanț de fabricație:
| Etape | Materiale | Aplicații tipice |
| Turnare prin injecție | ABS, PC, Nailon, PEEK, Acetal | Serii de producție de mare volum |
| CNC de prelucrare | Aluminiu, Alamă, Oțel inoxidabil, Titan | Suporturi de precizie, carcase și piese metalice funcționale |
| Turnarea în vid | Poliuretani, siliconi, rășini de tip ABS | Prototipuri cu 10–100 de unități, scule pentru punți |
| Finisarea suprafeței | Vopsire, placare, anodizare, texturare | Piese de consum și auto de calitate cosmetică |
| Asamblare | Termomontare, sudare cu ultrasunete și asamblare manuală | Componente gata de livrare |
Certificările noastre
Operăm conform standardelor de calitate recunoscute la nivel internațional pentru a deservi industrii exigente precum cea a dispozitivelor medicale, industria auto și industria aerospațială.
- ISO 9001:2015 (Managementul calității)Certificat pentru proiectarea, producția și livrarea consecventă a componentelor metalice și din plastic în toate industriile.
- ISO 13485:2016 (Dispozitive medicale)Certificat pentru fabricarea componentelor utilizate în instrumente chirurgicale, echipamente de diagnostic și dispozitive medicale din clasa I/II (cu excepția implantabilelor, dacă nu se specifică altfel).
FAQ
Poate turnarea în vid să înlocuiască turnarea prin injecție?
Nu, turnarea în vid servește unui scop diferit. Produce între zece și cincizeci de piese dintr-o matriță de silicon. Prin contrast, turnarea prin injecție poate produce mii sau chiar milioane de piese dintr-o sculă de oțel. Costul inițial și timpul de execuție pentru turnarea prin injecție sunt mult mai mari. Cu toate acestea, costul per piesă la scară largă este mult mai mic. Turnarea în vid umple golul de volum mic. Nu este destinată producției de volum mare.
Câte piese poate face o matriță de silicon?
Aproximativ douăzeci până la treizeci de piese. Aceasta depinde de geometria pieselor și de rășina utilizată. Formele simple fără degajări pot produce până la patruzeci de piese. Formele complexe cu colțuri ascuțite sau pereți subțiri pot crăpa matrița după cincisprezece încercări. Matrița se degradează treptat. Finisajul suprafeței se deteriorează primul. Urmează precizia dimensională.
Este turnarea în vid potrivită pentru piese transparente?
Da, dar cu limitări. Claritatea produsului finit depinde de finisajul suprafeței modelului master. Un model master lustruit produce o piesă transparentă. Cu toate acestea, un model master brut produce o piesă tulbure. De asemenea, orice bule din rășină sunt clar vizibile în piesele transparente. Prin urmare, o degazare corectă este esențială. Rezultatele sunt excelente pentru piesele cosmetice transparente, cum ar fi modelele de prezentare din showroom-uri. Cu toate acestea, pentru lentilele de calitate optică care necesită un indice de refracție precis, sunt preferabile materialele plastice optice turnate prin injecție sau sticla prelucrată mecanic.






