
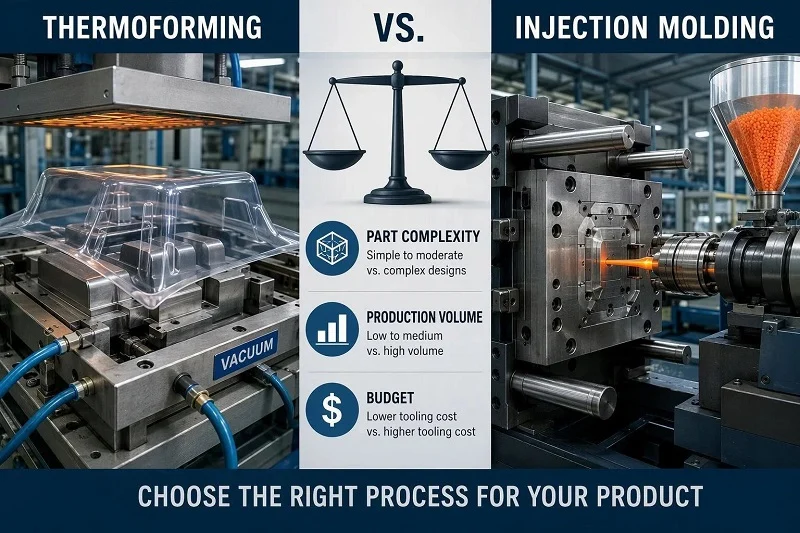
Întrebarea dintre termoformare și turnare prin injecție rareori are un singur răspuns corect. Există un răspuns corect pentru o anumită piesă, un anumit volum anual și un anumit buget - iar aceste trei factori pot indica direcții opuse. O carcasă mare, ușor conturată, pentru echipamente, care se va vinde la câteva sute de unități pe an și care își poate schimba în continuare forma, este o problemă foarte diferită de o carcasă de mărimea palmei, cu îmbinări prin clipsare, bosaje și o cerere prognozată pe cinci ani de ordinul sutelor de mii.
Acest ghid parcurge comparația în ordinea în care se iau deciziile efectiv: cum formează fiecare proces o piesă, ce înseamnă acest lucru pentru costul sculelor și timpul de livrare, unde se intersectează curbele costurilor per piesă, ce materiale poate gestiona fiecare rută, ce reguli de proiectare și toleranțe puteți specifica în mod realist și ce aplicații deservește fiecare proces. Se încheie cu modul în care ambele se compară cu rutele adiacente - imprimare 3D, turnare prin suflare, prelucrare CNC și turnare sub presiune - o matrice rezumativă pe care o puteți utiliza ca punct de plecare, o secțiune despre parteneriatul cu NOBLE pentru lucrările de turnare prin injecție și răspunsuri la întrebările pe care cumpărătorii le pun cel mai adesea la o primă ofertă.
Termoformare vs. Turnare prin injecție dintr-o privire
| Factor | Termoformare | Turnare prin injecție |
| Cost al sculelor | Matrițe cu o singură față, reduse, din aluminiu, compozit, lemn sau rășină turnată. Adesea de câteva ori mai puțin decât o matriță de injecție echivalentă. | Înaltă; două jumătăți prelucrate cu precizie, de obicei din oțel, construite pentru a rezista la o presiune mare de strângere. |
| Timp de livrare pentru scule | Săptămâni. Ciclurile de dezvoltare pot dura între patru și șase săptămâni, în funcție de piesă. | De obicei, câteva luni pentru proiectare, prelucrare și validare. |
| Toleranță tipică | Aproximativ ±0.030 in (±0.75 mm) pe elementele laterale ale sculei pentru formarea în vid; aproximativ ±0.015 in (±0.4 mm) cu formarea sub presiune și pe muchiile prelucrate CNC. | În mod obișnuit, în jur de ±0.05 mm, deoarece piesa este constrânsă pe ambele părți. |
| Grosimea de perete | Variază. Tabla se subțiază acolo unde este trasă; o piesă aflată aproape de limita de tragere poate păstra doar 20-50% din ecartamentul inițial la cel mai adânc colț. | Uniform și controlat prin intermediul instrumentului. |
| Volumul cel mai potrivit | Prototipizare prin volume mici spre medii; competitivitate la volume mai mari pentru piese mari. | Volum mare, unde sculele se amortizează pe parcursul tirajului. |
| Gama de materiale | Folie termoplastică: PP, ABS, polistiren, PET, policarbonat, PVC, acrilic, polietilenă și altele. | Gamă largă de rășini termoplastice sub formă de pelete, inclusiv rășini inginerești și compuși umpluți. |
| Detalii de suprafață | Bună la formarea sub presiune; limitată la formarea directă în vid. | Detalii cosmetice și funcționale ridicate, inclusiv textură, nervuri, bosaje și degajări cu prevederi pentru scule. |
| Operații secundare | În mod normal, este necesară tăierea, plus găurirea, lipirea și prelucrarea CNC. | Piesele sunt de obicei ejectate aproape de geometria finită, cu mai puțină post-procesare. |
Citiți tabelul pe rânduri, nu pe coloane. În ceea ce privește costul sculelor, termoformarea este câștigătoare aproape de fiecare dată; în ceea ce privește toleranța și uniformitatea pereților, turnarea prin injecție este decisivă. Niciun rând nu decide proiectul de unul singur. O piesă cu o bandă de toleranță generoasă și o amprentă mare poate rămâne la termoformare mult peste volumul în care o componentă de precizie mică ar fi trecut la turnarea prin injecție, deoarece sculele de injecție și cerințele presei se modifică nefavorabil în funcție de dimensiunea piesei. Folosiți matricea pentru a elimina opțiunile, apoi rulați calculele aritmetice pentru propria piesă înainte de a vă dedica unei scule.
Cum funcționează termoformarea și turnarea prin injecție
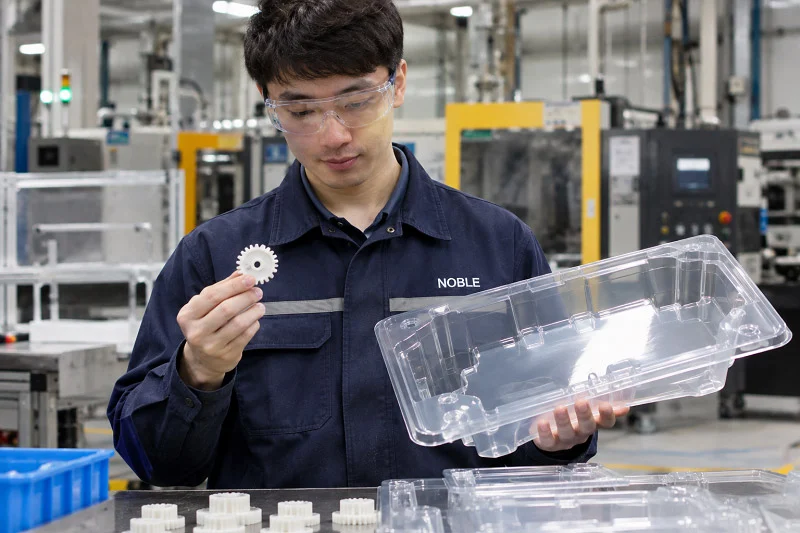
Întreaga comparație rezultă dintr-o singură diferență mecanică. Termoformarea preia o foaie plată care a fost deja extrudată la o grosime fixă și o trage pe o singură suprafață de matriță sub o presiune relativ scăzută. Turnarea prin injecție preia pelete, le topește și forțează topitura într-o cavitate închisă sub presiune ridicată, astfel încât plasticul este modelat pe fiecare suprafață simultan. Forma materiei prime, arhitectura sculelor, presiunea și post-procesarea rezultă toate din această separare.
Procesul de termoformare pas cu pas
Ciclul începe cu fixarea unei foi termoplastice într-un cadru și transportul acesteia într-o stație de încălzire. Încălzitoarele cu infraroșu sunt sursa obișnuită de căldură, deoarece permit controlul zonal pe toată suprafața foii, evitând punctele reci care rezistă formării și punctele fierbinți care subțiază sau pătează suprafața. Foaia încălzită se deplasează apoi către stația de formare, unde vidul, aerul comprimat, un dop mecanic sau o combinație a acestor forțe o presează pe sau peste matriță. Matrițele răcite cu aer forțat sau cu apă extrag apoi căldura până când piesa este suficient de rigidă pentru a fi manipulată.
Decuparea este o etapă separată. Frezele CNC, matrițele sau ferăstraiele de mare viteză decupează piesele finite din scheletul înconjurător, iar acest schelet este de obicei regranulat și reutilizat. Principalele variante diferă în funcție de forța de formare și de detaliile pe care le oferă:
- Formarea sub vid folosește doar presiunea atmosferică. Este cea mai simplă și mai ieftină metodă, potrivită pentru piese mari care nu necesită o definiție clară.
- Formarea presiunii adaugă aer comprimat pe partea opusă, crescând forța de formare la o presiune de câteva ori mai mare decât presiunea atmosferică. Aceasta asigură colțuri mai ascuțite, adâncimi mai mari și o textură a suprafeței care se apropie de detaliile turnate.
- Formarea draperiei plasează foaia încălzită peste o matriță mascul și lasă gravitația și presarea mecanică să o modeleze, ceea ce se potrivește panourilor mari, ușor conturate, cu unelte minime.
- Formarea cu foi duble încălzește simultan două foi și le presează pe matrițe opuse, fuzionându-le la punctul de întâlnire pentru a crea structuri goale, cu pereți dubli, cum ar fi conducte, paleți și carcase robuste.
Procesul de turnare prin injecție pas cu pas
Turnarea prin injecție începe cu pelete în loc de tablă. Rășina este topită în cilindrul mașinii și injectată sub presiune înaltă într-o matriță prelucrată cu două fețe - o cavitate și un miez - care a fost proiectată pentru piesa specifică. Topitura umple spațiul dintre cele două jumătăți, este menținută sub presiune în timp ce se răcește, iar matrița se deschide astfel încât piesa să poată fi ejectată. În funcție de designul porții, piesa fie se separă automat de canal, fie este tăiată liber.
Deoarece ambele jumătăți sunt prelucrate cu precizie, procesul constrânge piesa pe toate părțile. Aceasta este sursa capacității sale de toleranță: grosimea peretelui, suprafața exterioară și suprafața interioară sunt toate definite de oțel, mai degrabă decât de modul în care s-a întins o tablă. De asemenea, acesta este motivul pentru care piesa nu necesită de obicei o prelucrare secundară și de ce investiția în scule este substanțial mai mare.
Unde cele două procese diverg
Cinci diferențe fac cea mai mare parte a muncii în aval:
- Arhitectura sculelor. Matrițe unilaterale versus seturi de cavitate și miez potrivite. Acest lucru duce la diferența de cost a sculelor și la ușurința modificării unui design.
- Formarea presiunii. Aproximativ o atmosferă pentru formarea în vid, până la câțiva bari pentru formarea sub presiune și mult mai mult pentru injecție. Presiunea determină cât de brusc poate fi forțat materialul în colțuri și detalii fine.
- Tablă cu grosime fixă versus pelete care pot fi topite și distribuite liber. Grosimea plafonului pentru tablă este stabilită de tablă; peletele nu.
- Formă netă versus finisaj. Turnarea prin injecție ejectează piese aproape finite; termoformarea produce o tablă formată care trebuie tăiată și adesea găurită sau prelucrată mecanic.
- Libertate de proiectare. Deoarece foaia se întinde, geometria termoformată este constrânsă de raportul de tragere și subțiere; deoarece topitura umple un gol prelucrat mecanic, geometria turnată prin injecție este constrânsă de deformare, uniformitatea peretelui și complexitatea sculelor.
Fiecare dintre aceste diferențe reapare în secțiunile următoare - în costul sculelor, în curba costului per piesă, în selecția materialelor și în regulile de proiectare pe care le puteți specifica.
scule Cost și timp de livrare
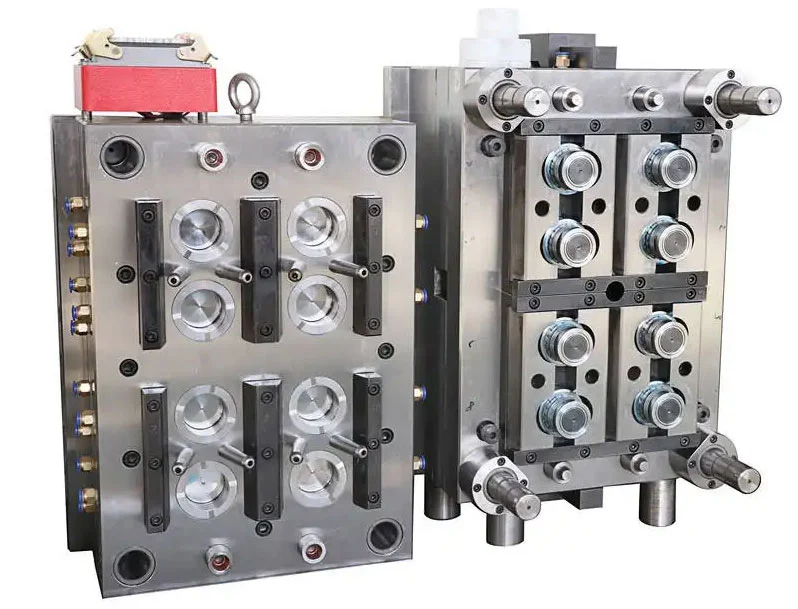
Uneltele sunt adesea factorul decisiv, în special pentru cititorii ale căror volume sunt incerte sau al căror design este încă în curs de dezvoltare. Decalajul dintre cele două procese este mare și constant aici.
Materiale de scule și factori de cost în termoformare
Matrițele de termoformare sunt ieftine deoarece presiunile de formare sunt scăzute și o sculă cu o singură față este de obicei suficientă. Matrițele sunt de obicei fabricate din aluminiu, compozit epoxidic, lemn sau rășină turnată, alese în funcție de volumul producției și de calitatea suprafeței necesare. La volume mai mari, matrițele de aluminiu cu canale de răcire integrate reduc timpul de ciclu și îmbunătățesc consistența dimensională. Aluminiul este, de asemenea, mult mai ieftin de modificat decât oțelul călit, ceea ce contează atunci când un design este încă în evoluție: o schimbare la o sculă de termoformare este o cheltuială modestă, în timp ce o schimbare la o matriță de injecție poate fi una semnificativă.
Investiția și timpul de livrare în matrița de injecție
Matrițele de injecție costă mai mult deoarece sunt două jumătăți prelucrate cu precizie, construite pentru a rezista la presiuni mari de prindere și, în cazul sculelor de producție, la sute de mii de cicluri. Proiectarea matriței, prelucrarea, montarea și validarea necesită timp. Timpii de livrare pentru turnarea prin injecție sunt de obicei de câteva luni, față de ciclurile de dezvoltare a termoformării care pot fi scurte de patru până la șase săptămâni, în funcție de piesă.
Costul mai mare al sculelor este cel mai bine interpretat ca o investiție amortizată pe volum, mai degrabă decât ca o penalizare. Repartizată pe o serie mare, o matriță care costă zeci de mii de dolari poate contribui doar cu câțiva cenți la fiecare piesă. Repartizată pe câteva sute de piese, aceeași matriță este o povară serioasă - tocmai de aceea chestiunea privind volumul din secțiunea următoare contează atât de mult.
Costul per piesă și volumul producției
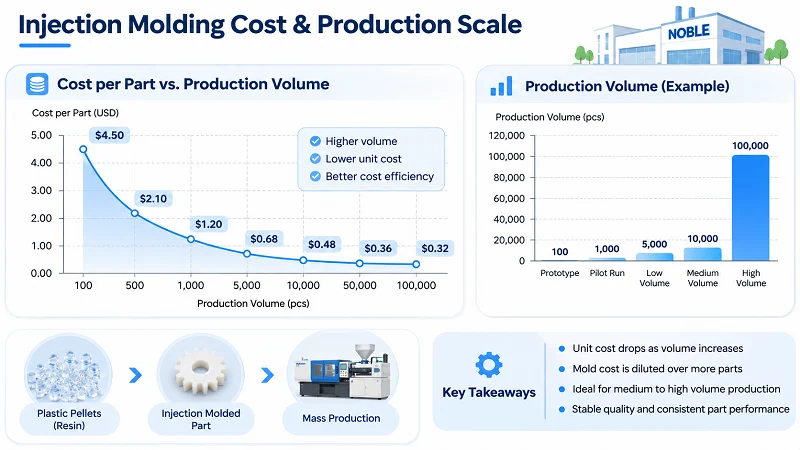
Întrebarea la care majoritatea cumpărătorilor își doresc cu adevărat un răspuns este locul în care fiecare proces câștigă în ceea ce privește costul unitar, și este, de asemenea, cea în care cifrele generice induc cel mai ușor în eroare. Structura sinceră a răspunsului este un interval tipic plus un avertisment că specificul piesei dvs. determină diferența de preț.
Pragul de rentabilitate al volumului
Ca regulă generală de lucru, termoformarea tinde să fie alegerea mai economică pentru sub aproximativ 3,000 de piese pe an, iar turnarea prin injecție tinde să câștige peste aproximativ 10,000. Între aceste cifre, decizia necesită calcule aritmetice ale pragului de rentabilitate, folosind propriile cotații: costul sculelor, prețul per piesă din fiecare rută și utilizarea anuală preconizată.
Tratați aceste praguri ca intervale tipice, nu ca reguli universale. Dimensiunea piesei este cel mai mare factor de schimbare. Pentru piesele mici și medii, intervalul de producție se situează de obicei între 3,000 și 10,000 de unități. Pentru piesele mari - carcase, panouri, capace agricole - termoformarea rămâne adesea alegerea mai economică la volume mult mai mari, deoarece sculele de injecție și cerințele presei se modifică nefavorabil în funcție de dimensiunea piesei. Timpul de livrare și stabilitatea designului modifică, de asemenea, intervalul de producție: dacă este probabil ca designul să se schimbe, costul modificării unei matrițe de injecție trebuie inclus în comparație.
De ce timpul de ciclu și costul unitar al mutării deșeurilor
Mecanica costurilor diferă de ambele părți ale ecuației. Eficiența timpului de ciclu al turnării prin injecție este cea care reduce costul pieselor la volume mari: odată ce sculele sunt plătite, fiecare piesă suplimentară costă relativ puțin, iar procesul utilizează materialul eficient, deoarece grosimea peretelui este controlată exact.
Termoformarea conține resturi de material pe care turnarea prin injecție le evită în mare măsură. Membrana dintre piesele imbricate și deșeurile de finisare poate reprezenta o parte substanțială din materia primă consumată - după unele estimări 20-50% - așadar utilizarea materialului și timpul de ciclu pe mașina specifică sunt cei mai importanți factori de cost. O eroare de 10% în utilizarea variază costul materialului cu aproximativ 12%. Majoritatea termoformatoarelor reclăcinează și amestecă aceste resturi intern, iar imbricarea compactă și uneltele multi-up le reduc substanțial, dar acestea rămân o contribuție reală la prețul per piesă.
În schimb, amortizarea mult mai mică a sculelor la termoformare compensează costul mai mare per piesă la volume mici . Cele două efecte se intersectează undeva în banda medie, iar locul în care se intersectează este o funcție a piesei dvs., nu a unui tabel publicat.
Materiale: Ce poate gestiona fiecare proces
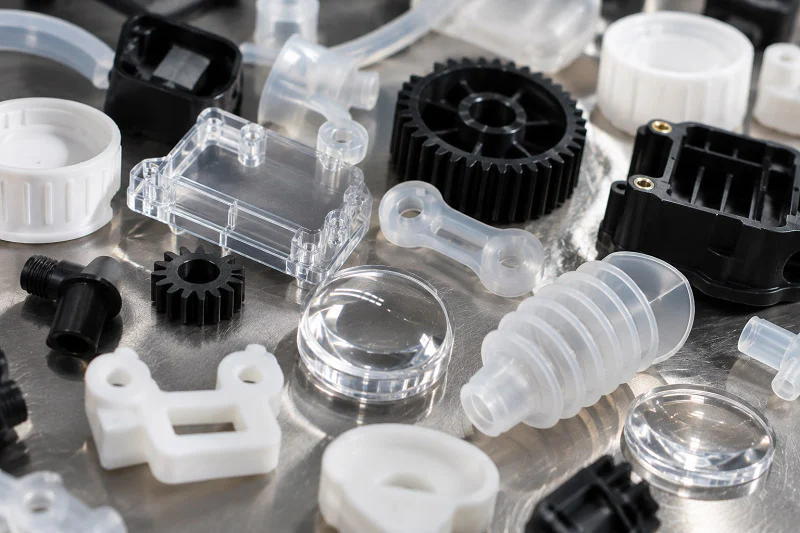
Ambele procese funcționează cu termoplastice, dar forma materiei prime restrânge ceea ce este practic în fiecare caz și, la rândul său, constrânge geometria pe care o puteți proiecta.
Materiale termoplastice în foi pentru termoformare
Termoformarea gestionează o gamă largă de materiale pentru foi, iar selecția este determinată de utilizarea finală:
- Policarbonat pentru rezistență la impact și claritate optică.
- ANIMAL DE COMPANIE pentru aplicații în contact cu alimentele, unde stabilitatea chimică și permeabilitatea redusă la gaze sunt importante.
- ABS pentru bunuri de consum durabile, carcase de electrocasnice și capace pentru echipamente.
- Polipropilenă pentru rezistență chimică și comportament de tip balamale vii în ambalaje și recipiente.
- Polistiren și polistiren rezistent la impact pentru ambalaje, tăvi și recipiente tip scoică eficiente din punct de vedere al costurilor.
- PVC pentru semnalizare, produse de construcții și aplicații care necesită rezistență la flacără sau substanțe chimice.
Fiecare material are propria fereastră de temperatură de formare și sensibilitate la viteza de încălzire, care stabilește timpul de staționare a cuptorului și cât de precis trebuie controlată temperatura pe toată suprafața foii. Încălzirea neuniformă produce o distribuție neuniformă a pereților, astfel încât cuptorul este atât un instrument de calitate, cât și un centru de cost.
Selecția rășinii pentru turnarea prin injecție
Turnarea prin injecție se bazează pe o gamă largă de rășini termoplastice sub formă de pelete, inclusiv clase inginerești, compuși umpluți cu sticlă și minerale și formulări ignifuge. Alegerea materialului interacționează cu designul matriței în moduri în care placa nu o face: fiecare rășină are propriul comportament de contracție, caracteristici de curgere și cerințe de uscare, iar acestea determină locația porții, configurația răcirii și timpul ciclului. Clasele umplute pot adăuga rigiditate, dar introduc contracție direcțională și deformare în jurul cărora scula trebuie proiectată. Consecința practică este că selecția materialului și designul matriței sunt decise împreună, de la început.
Cum constrânge alegerea materialelor designul
Forma materiei prime este constrângerea cea mai importantă. În termoformare, grosimea tablei pe care o cumpărați stabilește grosimea peretelui realizabilă și, deoarece tabla se subțiază pe măsură ce se întinde, grosimea trebuie aleasă în funcție de secțiunea cea mai subțire de care are nevoie piesa. În turnarea prin injecție, grosimea peretelui poate fi variată prin intermediul sculei, astfel încât secțiunile groase și subțiri pot coexista într-o singură piesă - sub rezerva regulilor obișnuite privind tranzițiile graduale și evitarea maselor groase care se scufundă sau se deformează.
În ceea ce privește sustenabilitatea, ambele procese utilizează termoplastice, care sunt în principiu retopibile și reciclabile, spre deosebire de termorezistentele care formează legături chimice permanente și nu pot fi remodelate. Turnarea prin injecție generează deșeuri de canal și de matrice, pe care sistemele cu canal cald le pot elimina complet cu costuri suplimentare de scule, iar deșeurile de canal rece pot fi de obicei măcinate și amestecate la loc în proporții moderate. Termoformarea generează deșeuri de schelet și de finisaj, care sunt, de asemenea, în mod obișnuit măcinate intern. Clasele cu conținut reciclat sunt din ce în ce mai disponibile pentru ambele rute, deși pot introduce variații de culoare, curgere și proprietăți mecanice care necesită validare pentru piesele sensibile la aspect sau critice pentru siguranță.
Reguli de proiectare și toleranțe
Comparația din partea designului este ceea ce aveți nevoie pentru o conversație DFM. Deformarea, razele, raportul de trasare, subțierea peretelui și toleranța se comportă toate diferit, iar diferențele sunt suficient de mari pentru a schimba conceptul unei piese, nu doar detaliile acesteia.
Unghiuri de întindere, raze și raport de întindere în termoformare
Tabla termoformată se răcește pe suprafața sculei și se poate bloca în vid fără o ușurare adecvată, deci tirajul nu este opțional. Îndrumări tipice:
- Schiță pe unelte masculine: aproximativ 3–5° pe fiecare parte, deplasându-se spre 5–7° pentru trageri mai adânci decât lățimea parțială.
- Proiect despre unelte feminine: aproximativ 1–2° pe fiecare parte, deoarece piesa se contractă departe de cavitate.
- Raza interioară: cel puțin o dată grosimea tablei, grosimea fiind mult mai bună pentru 2-3 ori mai mare. Razele mici sunt locul unde placa se întinde cel mai repede și se subțiază cel mai mult, iar vidul singur nu poate forța materialul într-un colț îngust.
- Raportul de trasare (adâncime/lățime): Păstrați cât mai aproape posibil de 1:1 pentru formarea în vid. Asistența prin dibluri poate extinde considerabil adâncimea realizabilă, dar tragerile mai adânci subțiază colțurile dincolo de peretele utilizabil.
Retenția peretelui format este de obicei de aproximativ 50% din grosimea inițială și poate scădea la aproximativ 20% în colțul cel mai adânc. Acest singur fapt stabilește grosimea tablei pe care trebuie să o cumpărați: cumpărați tabla la secțiunea cea mai subțire de care aveți nevoie, nu la medie.
Subțierea pereților și consecințele sale financiare
Deoarece colțurile și ambalarea adâncă întind tabla, proiectantul trebuie să specifice o grosime inițială suficientă pentru ca cel mai subțire punct să îndeplinească în continuare cerința funcțională. Aceasta reformulează specificația de la „3 mm peste tot” - ceea ce nu este realizabil într-o ambalare adâncă - la „cel puțin X mm în aceste zone critice”, ceea ce este atât realizabil, cât și verificabil.
Racordurile generoase distribuie materialul și reduc riscul de îndoire a chingii, în care placa se îndoaie pe ea însăși între elemente. Trebuie evitate modificările treptate ale grosimii peretelui: acestea creează urme de răcire și contracție diferențială care apar ca deformare după tăiere. Și deoarece piesele formate continuă să se relaxeze sub tensiuni timp de săptămâni, o piesă măsurată proaspăt scoasă de la mașină se poate deplasa considerabil în luna următoare; aplicațiile cu toleranțe strânse necesită adesea măsurători la 24 de ore și din nou la 7 zile, cu recoacere utilizată pentru a accelera stabilizarea.
Capacitatea de toleranță comparată
Benzile de toleranță realiste diferă cu aproximativ un ordin de mărime:
- Termoformare: aproximativ ±0.030 in (±0.75 mm) pe elementele laterale ale sculei pentru formarea în vid, strângere la aproximativ ±0.015 in (±0.4 mm) cu formarea sub presiune și pe muchiile prelucrate CNC. Partea fără sculă absoarbe toate variațiile grosimii tablei, astfel încât dimensiunile luate de pe acea suprafață poartă și toleranța de calibrare a materialului.
- Turnare prin injecție: în mod obișnuit în jur de ±0.05 mm, deoarece atât cavitatea, cât și miezul sunt prelucrate cu precizie, iar piesa este constrânsă pe toate laturile.
Pentru specificațiile piesei dumneavoastră, consecința este directă. Dacă o caracteristică critică trebuie să mențină o toleranță mai mică de câteva zecimi de milimetru pe ambele părți, este puțin probabil ca termoformarea să o îndeplinească fără prelucrare secundară, iar turnarea prin injecție este calea naturală. Dacă banda de toleranță este generoasă și piesa este mare, banda mai largă a termoformării este rareori factorul limitativ - iar banii economisiți la scule pot fi cheltuiți în altă parte.
Aplicații: Unde se potrivește fiecare proces
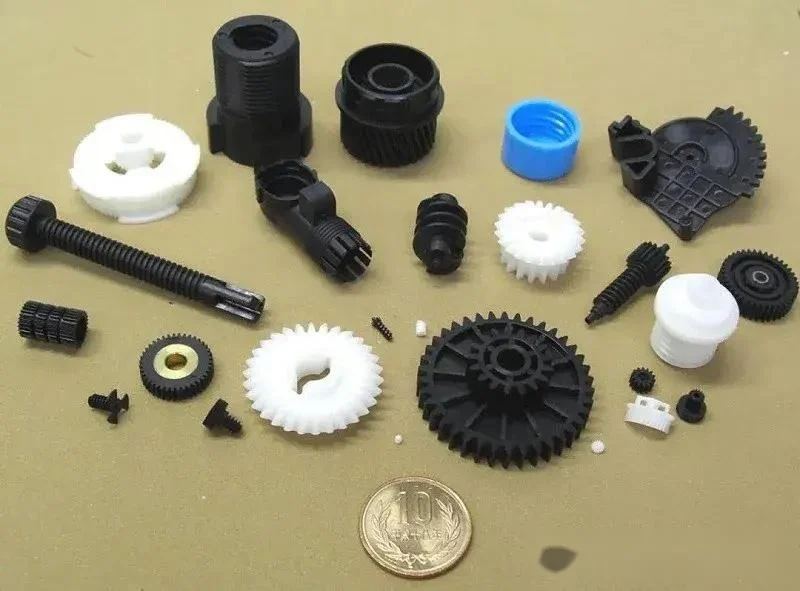
Modelele de aplicare rezultă din regulile economice și de proiectare de mai sus. Localizarea propriei componente printre acestea este adesea mai rapidă decât lucrul cu cifrele de la zero.
Aplicații tipice de termoformare
Termoformarea este ideală pentru piese mari, cu pereți subțiri, la volume mici spre medii, iar în unele categorii de piese mari, la volume mari:
- Ambalaje alimentare și farmaceutice: tăvi, blistere și ambalaje cu clapetă, de obicei cu grosime subțire și alimentate cu rolă.
- Automotive: panouri interioare, căptușeli ale ușilor și apărători de la bază.
- Medical: carcase pentru dispozitive și tăvi chirurgicale de unică folosință.
- Interioare aerospațiale: căptușeli ale cabinei și compartimente pentru bagaje.
- Bunuri de consum și industriale: carcase pentru electrocasnice, capace pentru echipamente, echipamente recreative și structuri tubulare din tablă dublă, cum ar fi conducte și paleți.
Aplicații tipice de turnare prin injecție
Turnarea prin injecție este potrivită pentru piese de volum mare, cu toleranțe strânse, cu geometrie complexă și detalii funcționale turnate: bunuri de consum durabile, carcase de precizie și componente care necesită nervuri, bosaje, îmbinări prin clipsare, adâncituri sau caracteristici de etanșare. Acestea sunt cerințe dificil, costisitoare sau nesigure de creat doar prin termoformare și sunt motivul pentru care investiția în scule se amortizează pe parcursul unui ciclu mare de producție. Turnarea prin injecție este, de asemenea, metoda obișnuită pentru piesele mici și mijlocii fabricate în cantități mari, unde costul per piesă domină totalul.
Aplicații medicale și reglementate
Ambele procese deservesc piețe reglementate, dar sarcina documentației diferă în funcție de clasa de produs și de piață, mai degrabă decât în funcție de proces. Programele medicale și auto adaugă de obicei cerințe de trasabilitate, validare și control al modificărilor pe lângă specificațiile de fabricație. Produsele vândute în diferite regiuni se pot confrunta cu cerințe diferite: produsele electrice pot necesita recunoaștere UL, testare legată de IEC, documentație RoHS și REACH sau declarații de mediu specifice regiunii. Pentru aplicații sensibile din punct de vedere electric, în exterior, ignifuge, în contact cu alimentele sau medicale, standardele necesare ar trebui definite înainte de începerea prelucrării sculelor, iar trasabilitatea rășinii sau a foii ar trebui solicitată, acolo unde este cazul. Cerințele aplicabile depind de piață și de clasa de produs, așa că merită confirmate din timp, mai degrabă decât să se presupună.
Termoformare vs. turnare prin injecție vs. alte procese
Termoformarea vs. turnarea prin injecție nu este singura opțiune disponibilă. Plasarea ambelor într-un context mai larg ajută la confirmarea faptului dacă o a treia variantă se potrivește mai bine înainte de a vă decide asupra unei scule.
Imprimare 3D cu polipropilenă
Fabricația aditivă este potrivită pentru prototipuri și geometrii complexe de volum redus, fără scule, și este adesea cea mai rapidă modalitate de a ține un design în mână. La volumele de producție, termoformarea și turnarea prin injecție oferă o economie și proprietăți ale materialelor mai bune, iar finisajul suprafeței și repetabilitatea unei piese turnate sunt în general superioare. Cele două rute sunt complementare, mai degrabă decât concurente: sculele imprimate 3D pot servi drept punte pentru ciclurile timpurii de termoformare, permițându-vă să validați potrivirea și răspunsul pieței înainte de a tăia o matriță de aluminiu.
Turnare prin suflare
Turnarea prin suflare se specializează în nișa pieselor goale - sticle, borcane și recipiente - unde un parison este umflat pe o cavitate a matriței. Termoformarea produce piese derivate din tablă plată: tăvi, capace, panouri și carcase. Turnarea prin injecție produce componente solide și detaliate. Dacă piesa este o sticlă, niciuna dintre comparațiile dintre tablă și cavitate nu se aplică; dacă este o carcasă cu caracteristici interne, turnarea prin suflare nu este un candidat potrivit.
CNC de prelucrare
Prelucrarea subtractivă este potrivită pentru piese metalice și din plastic cu toleranțe strânse, la volume mici spre medii, fără investiții în matriță, și este metoda standard pentru producția unică și în punte. Procesele de turnare sunt avantajoase în ceea ce privește costul per piesă la volume mai mari și repetabilitatea detaliilor complexe turnate: un buzunar prelucrat este o traiectorie a sculei, în timp ce o nervură turnată este liberă odată ce scula există. Pentru piesele în care geometria este simplă, iar volumul redus, CNC poate reduce costul total al ambelor rute de turnare.
Die Casting
Turnarea sub presiune este echivalentul pieselor metalice la turnarea prin injecție: metal topit este forțat într-o matriță de oțel la un volum mare. Alegerea între turnarea materialelor plastice și turnarea metalului este determinată de cerințele materialelor - rezistență, temperatură, conductivitate, greutate - mai degrabă decât doar de metoda de formare. În cazul în care o piesă din plastic îndeplinește cerințele mecanice și termice, termoformarea sau turnarea prin injecție va fi de obicei mai ieftină; în cazul în care nu, comparația se schimbă în funcție de procesul de metalizare care se potrivește.
Alegerea NOBLE pentru a vă susține proiectul de turnare prin injecție

Odată ce comparația se îndreaptă spre turnarea prin injecție, următoarea decizie este cine construiește unealta și cine execută piesele. NOBLE este un producător contractual chinez de top și o societate mixtă sino-britanică, recunoscută de guvern ca Întreprindere Națională de Înaltă Tehnologie, cu peste 10 ani de experiență în fabricația personalizată. Capacitatea noastră de service și capacitatea profesională de producție sunt construite pentru a ajuta clienții să treacă eficient un proiect de la prototip la producția de masă.
Suntem certificați conform ISO 9001:2015 și ISO 13485:2016 , astfel încât managementul calității și cerințele de calitate pentru dispozitivele medicale sunt abordate în cadrul aceleiași organizații de producție. Oferim un serviciu complet, de la proiectare la asamblare - nu doar producție. Aceasta înseamnă că asistența pentru proiectare și DFM, prototiparea, sculele și turnarea, prelucrarea, inspecția, finisarea și asamblarea pot fi coordonate sub o singură echipă, în loc să fie împărțite între furnizori separați.
Pentru un proiect de turnare prin injecție, această combinație contează în punctele în care programele se blochează de obicei: revizuirea geometriei piesei și a deformației înainte de tăierea sculei, selectarea unei rășini și confirmarea comportamentului acesteia la contracție și uscare, planificarea inspecției în funcție de toleranțele care contează cu adevărat și menținerea tranziției de la prototip la producția recurentă într-un singur loc responsabil. Abordarea noastră de stabilire a prețurilor în timp real își propune să returneze o ofertă profesională în termen de 24 de ore de la o cerere de ofertă (RFQ) cu informațiile necesare, iar capacitățile noastre interne și echipamentele de inspecție susțin piesele fabricate conform unor standarde stricte de toleranță și calitate. Dacă evaluați termoformarea versus turnarea prin injecție pentru o anumită piesă și doriți un partener de producție pentru ruta de turnare, echipa noastră poate revizui designul și vă poate ajuta să planificați calea de la concept la volum.
Întrebări frecvente despre termoformare vs. turnare prin injecție
Cum aleg între termoformare și turnare prin injecție pentru piesa mea?
Lucrați prin patru filtre în ordine. În primul rând, volumul: sub aproximativ 3,000 de piese pe an, termoformarea este de obicei cea mai bună în ceea ce privește costul total; peste aproximativ 10,000, turnarea prin injecție este de obicei cea mai bună. În al doilea rând, geometria și toleranța: dacă piesa necesită toleranțe strânse pe ambele părți, nervuri, bosaje sau îmbinări prin clipsare, turnarea prin injecție este calea realistă; dacă este mare și are pereți subțiri, cu o bandă de toleranță generoasă, termoformarea este cea mai bună. În al treilea rând, bugetul pentru scule și stabilitatea designului: dacă designul se poate schimba în continuare, costul mai mic al modificării unei scule de termoformare este un avantaj real. În al patrulea rând, timpul de livrare: săptămâni versus luni. Matricea rezumativă din partea de sus a acestui ghid este un punct de plecare util, iar discuția despre pragul de rentabilitate explică cum se efectuează calculele aritmetice pentru banda medie.
Cum afectează subțierea pereților designul și costul pieselor termoformate?
Deoarece tabla se întinde, retenția peretelui format este de obicei de aproximativ 50% din ecartamentul inițial și poate scădea la aproximativ 20% la cel mai adânc colț. Raportul de tragere, razele colțurilor și deformarea influențează cât de mult are loc subțierea. Consecința comercială este că ecartamentul inițial al tablei trebuie specificat în jurul celui mai subțire punct care trebuie să îndeplinească cerința funcțională, nu în jurul mediei - astfel încât o tragere mai profundă sau un colț mai ascuțit crește efectiv costul materialului piesei. Menținerea rapoartelor de tragere aproape de 1:1, utilizarea unor racorduri generoase și luarea în considerare a asistării prin mufă sau a deformării sub presiune sunt principalele pârghii pentru controlul acesteia.
La ce volum de producție devine mai ieftină turnarea prin injecție?
Ca interval tipic, turnarea prin injecție tinde să producă peste aproximativ 10,000 de piese pe an, termoformarea sub aproximativ 3,000, intervalul mediu necesitând calcule concrete pentru atingerea pragului de rentabilitate. Aceste cifre nu sunt praguri universale. Dimensiunea piesei, costul sculelor, durata de viață așteptată a produsului și probabilitatea unor modificări de proiectare modifică toate criteriile de creștere, iar pentru piesele mari, termoformarea poate rămâne mai economică la volume mult mai mari.
Cum se compară aceste procese cu imprimarea 3D, turnarea prin suflare, prelucrarea CNC și turnarea sub presiune?
Imprimarea 3D este potrivită pentru prototipuri și geometrii complexe de volum redus, fără scule. Turnarea prin suflare este potrivită pentru piese goale, cum ar fi sticle și recipiente. Prelucrarea CNC este potrivită pentru piese cu toleranțe strânse, la volume mici spre medii, fără investiție în matriță. Turnarea sub presiune este echivalentul metalic al turnării prin injecție, aleasă atunci când sunt necesare proprietăți metalice. Termoformarea și turnarea prin injecție rămân cele două rute de producție pentru piesele termoplastice, alegerea fiind determinată de volum, dimensiune, toleranță și stabilitatea designului.
Ce materiale poate gestiona fiecare proces?
Termoformarea funcționează cu foi termoplastice — polipropilenă, ABS, polistiren, PET, policarbonat, PVC, acrilic și polietilenă, printre altele — selectate pentru proprietăți de utilizare finală, cum ar fi rezistența la impact, claritatea sau contactul cu alimentele. Turnarea prin injecție se bazează pe o gamă largă de rășini termoplastice sub formă de pelete, inclusiv rășini inginerești și umplute. Forma materiei prime constrânge ceea ce este practic: grosimea foii limitează grosimea peretelui realizabilă în termoformare, în timp ce turnarea pe bază de pelete permite variarea grosimii peretelui prin intermediul sculei.
Cum diferă validarea și documentația pentru piesele medicale și cele industriale?
Lucrările în domeniul medical și auto adaugă de obicei cerințe de trasabilitate, validare și control al modificărilor dincolo de specificațiile de fabricație de bază. Cerințele pieței regionale variază, de asemenea: produsele electrice pot necesita recunoaștere UL, testare IEC, documentație RoHS și REACH sau declarații de mediu specifice regiunii. Cerințele aplicabile depind de piață și de clasa de produs, așa că acestea ar trebui definite înainte de începerea producției de scule.
Verdict final: Ce proces ar trebui să alegeți?
Răspunsul sincer la termoformare vs. turnare prin injecție este că depinde - dar depinde de o listă scurtă de lucruri pe care le poți verifica.
Alegeți termoformarea atunci când piesa este mare și are pereți subțiri, volumul anual este mic spre mediu, termenele limită sunt strânse, bugetul pentru scule este mic și designul se poate schimba în continuare. Prelucrarea timp de câteva săptămâni, costul redus al matriței și modificările ieftine o fac varianta cu risc mai mic, în timp ce cererea nu este dovedită. Pentru panouri, capace și carcase mari, poate rămâne competitivă și la volume în care piesele mici ar fi trecut de mult la turnarea prin injecție.
Alegeți turnarea prin injecție atunci când piesa este mică spre medie, volumul este mare, toleranțele sunt strânse, iar geometria necesită nervuri, bosaje, îmbinări prin clipsare sau detalii turnate pe ambele părți. Investiția în scule este reală, iar timpul de execuție se măsoară în luni, dar pe o serie mare, costul per piesă scade mult sub ceea ce poate oferi termoformarea, iar repetabilitatea unei scule prelucrate pe ambele fețe este dificil de egalat.
De ce depinde, concret: volumul anual și durata de viață așteptată a produsului; dimensiunea piesei și adâncimea de tragere; cerințele de toleranță pentru fiecare suprafață; dacă designul este blocat; bugetul pentru scule și timpul de livrare; și cerințele de materiale care pot exclude complet o anumită variantă. Răspundeți la aceste șase întrebări și decizia se ia, de obicei, de la sine. În cazul în care răspunsurile se situează în zona de mijloc, efectuați aritmetica pragului de rentabilitate cu oferte reale, în loc să vă bazați pe intervale tipice - iar dacă comparația indică turnarea, NOBLE poate revizui designul și poate sprijini proiectul de la prototip până la producție.







