
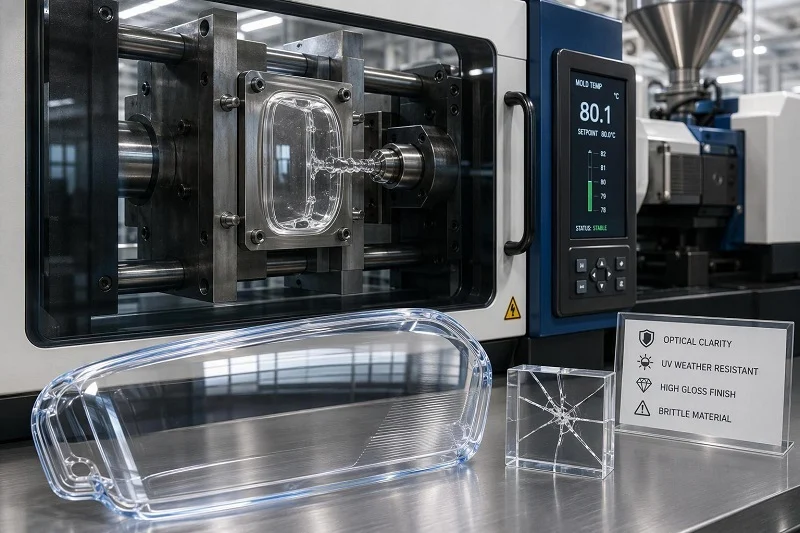
Turnarea prin injecție a acrilului este procesul de topire a peletelor de polimetacrilat de metil (PMMA) și introducerea lor sub presiune într-o cavitate a matriței pentru a produce piese transparente, semitransparente sau opace. Pe hârtie, seamănă cu orice alt ciclu de turnare prin injecție: topirea rășinii, umplerea cavității, ambalarea, răcirea, ejectarea. În practică, acrilicul se comportă suficient de diferit față de rășinile obișnuite, încât tratarea lui ca un înlocuitor direct pe o linie standard este una dintre cele mai frecvente și mai costisitoare greșeli dintr-un program de turnare a pieselor transparente.
Aceleași proprietăți care fac din acrilic materialul preferat pentru lentile, ghidaje luminoase și vitrine de afișare - o transmisie a luminii de aproximativ 92% la 3 mm, cea mai mare duritate a suprafeței dintre termoplasticele comune și performanță la intemperii care menține calitatea optică timp de un deceniu în aer liber - vin la pachet cu o fereastră de procesare îngustă, sensibilitate la crestături și o tendință puternică de fisurare prin stres. O piesă care arată perfect pe bancul de inspecție se poate crăpa în timpul asamblării sau după o singură ștergere cu un detergent greșit.
Acest ghid urmărește întregul proces al unui program de turnare prin injecție acrilică: cum se comportă acrilicul într-o presă, ciclul etapă cu etapă, selecția calității, proiectarea pieselor și a sculelor, prevenirea defectelor, cartografierea aplicațiilor și cum se compară turnarea cu policarbonatul, termoformarea, prelucrarea CNC și imprimarea 3D. Se încheie cu modul în care NOBLE susține proiectele de turnare prin injecție acrilică de la prototip până la producția de volum.
Ce este acrilicul Turnare prin injecție și cum se comportă într-o presă?
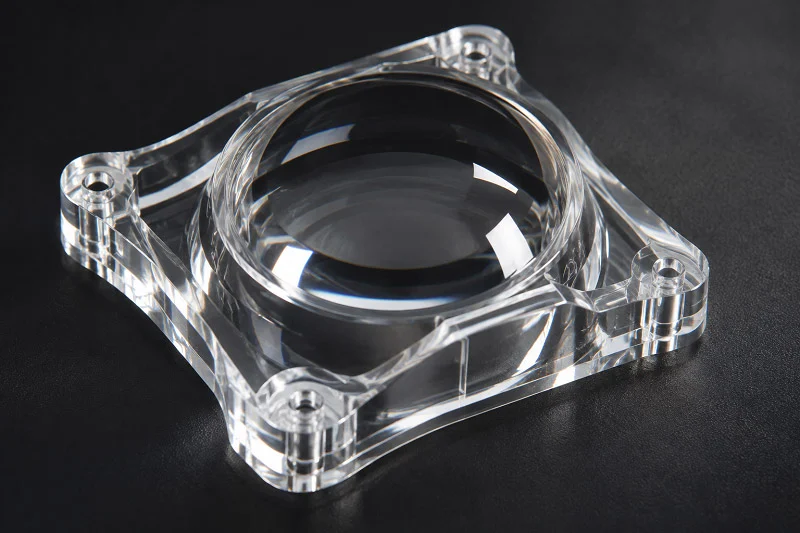
Turnarea prin injecție acrilică este procesul de topire a peletelor de rășină acrilică și injectarea lor sub presiune într-o cavitate a matriței pentru a produce piese din plastic transparente, semitransparente sau opace cu o claritate optică, o duritate a suprafeței și o rezistență la intemperii pe care puține alte termoplastice le pot egala. Definiția este simplă; consecințele nu sunt. Acrilul este o rășină amorfă, cu curgere rigidă, higroscopică, care este și fragilă, iar fiecare dintre aceste caracteristici modifică modul în care este configurată mașina, modul în care este construită unealta și modul în care trebuie manipulată piesa după ejecție.
Chimia acrilică și de ce este modelabilă
Acrilul este un material termoplastic amorf, ceea ce înseamnă că lanțurile sale moleculare sunt aranjate fără o ordine cristalină. Prin urmare, nu are un punct de topire precis. În schimb, se înmoaie într-o regiune de tranziție vitroasă - valorile publicate se situează în jurul valorii de 100-120 °C, în funcție de grad și metoda de testare, un set de date privind compușii de turnare enumeră temperaturile de tranziție vitroasă de la 108 °C la 121 °C pentru toate gradele. Peste această regiune, lanțurile câștigă suficientă mobilitate pentru a curge sub presiune; sub ea, se îngheață pe loc, ceea ce permite injectarea unei topituri într-o cavitate și apoi menținerea formei prin răcire.
Compușii de turnare sunt standardizați conform familiilor ASTM D788 și DIN 7745/ISO 8257, dar standardizarea acoperă cadrul de specificații, nu o singură rețetă. Greutatea moleculară și conținutul de comonomeri variază în funcție de marcă, iar aceste variabile influențează curgerea, devierea termică și tenacitatea. O marcă cu greutate moleculară mare rezistă mai bine la fisurarea sub stres, dar curge mai greu; o marcă cu curgere ridicată umple secțiuni lungi și subțiri, dar renunță la o anumită performanță mecanică.
Cum diferă turnarea prin injecție acrilică de turnarea ABS sau polipropilenă
Diferențele practice apar în fiecare etapă a configurării:
- Curgere mai rigidă. Vâscozitatea acrilicului la topire este mai mare decât cea a ABS sau PP, așa că necesită porți mai mari, căi de curgere mai scurte și ventilație generoasă. Instrucțiunile de procesare pentru compușii acrilici prevăd porți „cât mai mari posibil” și orificii de ventilație cu o adâncime de aproximativ 0.05–0.07 mm.
- Uscare obligatorie. Acrilul este higroscopic. ABS-ul și PP-ul tolerează mult mai multă umiditate; acrilul nu, iar rășina neuscată produce dungi argintii, despicături și bule interne care sunt imediat vizibile într-o piesă transparentă.
- Mucegaiuri mai fierbinți. Luciul suprafeței și calitatea optică depind de temperaturile matriței în intervalul 60–90 °C, cu mult peste ceea ce necesită multe rășini comune.
- Sensibilitate la stres. Supracomprimarea și răcirea neuniformă blochează tensiunea reziduală în piesă. Într-o rășină ductilă, această tensiune poate doar distorsiona dimensiunile; în acril, devine sămânța unei fisuri.
- Eșec fragil. Acrilul nu cedează elegant. O concentrare de stres la un colț ascuțit, o urmă de deschidere sau o zgârietură devine o fisură propagată, mai degrabă decât o deformare locală.
Trăsăturile materialelor care modelează procesul de turnare
Datele publicate despre proprietăți explică majoritatea regulilor de procesare. Cifrele de mai jos sunt valori tipice din fișele tehnice ale foilor acrilice și ale compușilor de turnare; acestea variază în funcție de grad și trebuie confirmate cu fișa tehnică a compusului specific.
| Proprietatea | Valoare tipica | Ceea ce îl obligă pe turnător să facă |
| Densitate | 1.18–1.19 g/cm³ | Calculele greutății injectate și estimările forței de prindere rezultă din aceasta; acrilul este mai greu decât PP sau PS pe unitatea de volum |
| Modulul de tracțiune | aproximativ 3,200–3,300 MPa | Piesele rigide rezistă la deformare, dar transmit stresul către colțuri și inserții; razele contează |
| Impact crestat (Charpy) | aproximativ 1.6–2 kJ/m² | Ejectarea, manipularea și asamblarea trebuie să fie delicate; clasele modificate la impact există dintr-un motiv anume |
| Transmisia luminii | aproximativ 92% la 3 mm | Orice umiditate, contaminare sau urmă de curgere este vizibilă; disciplina de proces devine o cerință cosmetică. |
| Contracție la turnare | aproximativ 0.2–0.8%, în funcție de pantă și direcție | Scăzut și previzibil, dar fereastra trebuie încă validată pe clasă înainte de tăierea oțelului |
| Temperatură de funcționare continuă | aproximativ 70 ° C | Piesele din apropierea surselor de căldură necesită grade de încălzire ridicată, nu acril standard |
Fiecare rând se traduce printr-o decizie. Contracția redusă face acrilicul atractiv pentru piese optice cu toleranțe strânse, dar numai dacă scula este tăiată pentru gradul corect. Modulul ridicat de elasticitate și rezistența redusă la impact împreună înseamnă că un design care ar fi pur și simplu ineficient în ABS poate fi un eșec pe teren în acrilic.
Ciclul de turnare prin injecție acrilică de la pelete la Piesă finită
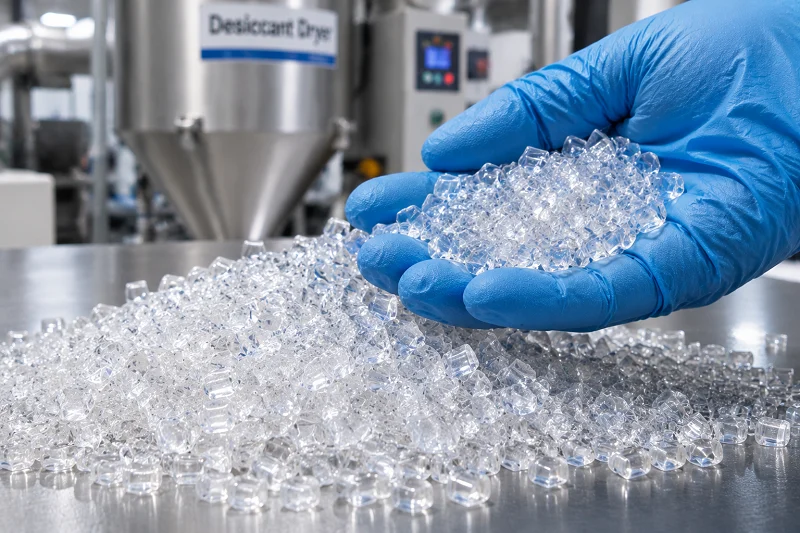
Ciclul de turnare prin injecție a acrilului poate fi interpretat ca șapte etape controlabile. Fiecare are propriii parametri, propriile moduri de defecțiune și propriul control al calității, iar un defect care apare la inspecție își are originea de obicei cu câteva etape mai devreme.
Pasul 1: Uscarea rășinii
Uscarea nu este opțională. Acrilul absoarbe umezeala atmosferică, iar umezeala reziduală se transformă în abur în cilindru, producând dungi argintii, despicături, bule și o opacitate generală în piesa finită. Temperaturile de uscare publicate diferă în detalii, dar sunt de acord în ceea ce privește direcția: un ghid de procesare a compușilor acrilici specifică uscarea cu desicant timp de 4 ore la 82 °C (sau uscarea cu aer cald la 77 °C) cu o umiditate sub 0.02%; alte îndrumări publicate indică 80 °C timp de 2 ore până la o umiditate sub 0.1% sau 80–90 °C timp de 3–4 ore până la aproximativ 0.04–0.05%. Răspândirea reflectă diferențele de compus, forma de pelete și tipul de uscător, mai degrabă decât un dezacord cu privire la principiu.
Ceea ce contează din punct de vedere operațional este verificarea. Un cronometru vă spune cât timp a stat rășina în buncăr; nu vă spune conținutul de umiditate. Verificați cu un analizor de umiditate înainte de rulare, reduceți la minimum expunerea la aerul ambiant după uscare și tratați materialul regrăzuit exact ca materialul virgin - trebuie uscat din nou.
Pasul 2: Prepararea topiturii în butoi
Un șurub cromat de uz general, cu un inel de control standard, este recomandarea obișnuită, cu un raport de compresie de aproximativ 1.8–3.2:1 și un raport L/D de cel puțin 20:1. Contrapresiunea este menținută scăzută, în regiunea de 100–200 psi într-un ghid publicat, iar dimensiunea alicei este de obicei menținută la 30–40% din capacitatea butoiului pentru a limita timpul de rezidență.
Temperatura de topire este punctul în care sursele publicate diferă cel mai vizibil. Un ghid de procesare a acrilului oferă un interval de topire de 205–230 °C, cu zonele din spate, centrală, frontală și ale duzei crescând corespunzător; altul oferă 240–260 °C; un al treilea plasează fereastra la 220–250 °C. Acestea nu sunt interschimbabile, iar cifra corectă depinde de gradul specific. Practica fiabilă este de a măsura temperatura reală a topiturii cu o sondă în fluxul purjat, mai degrabă decât să se bazeze pe valorile de referință ale controlerului și de a valida fereastra pentru compusul din presă. Peste aproximativ 260 °C, degradarea devine rapidă și produce bule, decolorare și pierderi ireversibile ale calității optice.
Pasul 3: injectare
Controlul fazei de umplere se bazează pe viteză și direcție. Viteza de injecție trebuie să fie lentă spre moderată - umplerea rapidă promovează jeturi de material, rumenirea injecției și urme de curgere, toate acestea fiind vizibile pe o piesă transparentă. Presiunile de injecție publicate pentru compușii acrilici se situează în intervalul 10,000-30,000 psi. Pe piesele lungi, cu pereți subțiri sau critice din punct de vedere optic, simularea curgerii merită costul: arată unde se va întâlni frontul topiturii, unde se va răci prea devreme și dacă injecția poate susține piesa.
Viteza de umplere și designul clapetei decid împreună dacă liniile de sudură și marcajele de curgere vor fi vizibile. Niciuna nu poate compensa pentru cealaltă.
Pasul 4: Ambalare și depozitare
Presiunea de menținere este etapa în care tensiunea reziduală este fie gestionată, fie blocată. Un profil de menținere gradat poate controla golurile și adânciturile fără a supraîncărca regiunea din jurul porții. Supraîncărcarea este o cauză principală a pieselor acrilice care trec inspecția dimensională și cosmetică și apoi se fisurează în timpul asamblării sau curățării cu solvent - tensiunea este invizibilă până când ceva nu o declanșează.
Presiunile de menținere publicate pentru acril se situează în jur de 500–700 bar într-un set de parametri, dar profilul contează mai mult decât numărul maxim. Timpul de menținere depinde de designul piesei și ar trebui să continue până când inelele de fixare îngheață.
Pasul 5: Răcire
Controlul temperaturii matriței este esențial pentru calitatea optică. Temperaturile matriței publicate pentru clusterele acrilice sunt în intervalul 60–90 °C, circulate cu apă sau ulei. Temperaturile mai ridicate ale matriței îmbunătățesc, în general, luciul suprafeței și reduc tensiunea reziduală, cu prețul timpului de ciclu. Răcirea uniformă - canale echilibrate pe ambele jumătăți ale sculei, machete conforme unde geometria este complexă - este apărarea împotriva deformării și distorsiunii optice pe panourile plate. Ca punct de referință pentru acest compromis, un set de parametri publicat citează un timp de ciclu de aproximativ 25–35 de secunde pentru un perete de 2 mm.
Pasul 6: Ejectare
Ejecția este un eveniment de solicitare, iar într-un material sensibil la crestături merită atenție la proiectare, mai degrabă decât o dispunere implicită a ejectorului. O deformare adecvată, suprafețe de tragere lustruite pentru buzunare adânci, plasarea echilibrată a ejectorului și forța de ejecție controlată reduc riscul apariției urmelor de tragere, a urmelor albe de solicitare și a marginilor crăpate. Pe o piesă transparentă, urmele de ejector și urmele de tragere sunt defecte cosmetice care nu pot fi ascunse sau acoperite cu vopsea.
Pasul 7: Recoacere
Recoacerea este etapa de detensionare post-turnare care separă o piesă care rezistă asamblării de una care nu. Instrucțiunile publicate pentru acril sugerează o temperatură de aproximativ 80–90 °C timp de aproximativ două ore. Scopul este de a relaxa tensiunea reziduală acumulată în timpul umplerii, ambalării și răcirii, ridicând pragul la care piesa se va crăpa sau crăpa în timpul funcționării.
Recoacerea este cea mai importantă acolo unde piesa va intra în contact cu solvenți: agenți de curățare, dezinfectanți pentru mâini, parfumuri, adezivi și compuși de etanșare. O piesă acrilică stresată și expusă la alcool se poate crăpa la luni de la asamblare, iar defectarea este adesea atribuită rășinii, când cauza reală este tensiunea rămasă în aceasta.
Selectarea calității acrilice potrivite pentru turnarea prin injecție
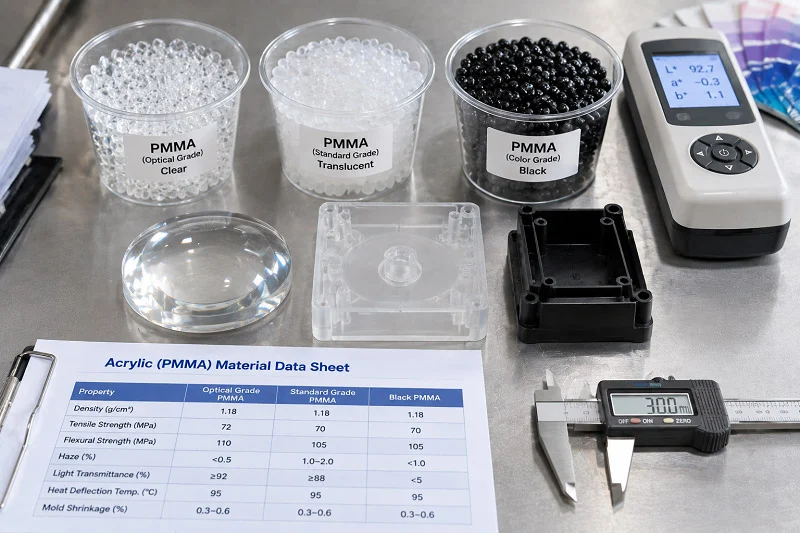
„Acrilic” este o familie, nu o singură specificație. Alegerea calității constrânge designul sculei, fereastra de procesare și planul de validare, iar un set de parametri validat pentru o clasă nu ar trebui transferat la alta fără revalidare.
Grade optice
Gradele optice sunt compuși cristalini, formulați pentru o transmisie ridicată pe căi lungi de lumină - ghidaje de lumină, lentile și componente de afișare. Proprietățile lor de curgere sunt reglate în funcție de metoda de procesare, ceea ce înseamnă că aceeași claritate nominală poate apărea în grade cu vâscozități destul de diferite. Un grad optimizat pentru o cale de curgere scurtă într-o lentilă mică nu va umple neapărat un ghid de lumină lung și subțire, iar un grad cu curgere ridicată ales pentru a umple acel ghid de lumină poate reduce performanța mecanică. Potriviți gradul cu geometria piesei și lungimea de curgere a sculei, nu doar cu cuvântul „optic”.
Grade modificate la impact și rezistente la temperaturi ridicate
Acrilicii modificați la impact utilizează modificarea fazei de cauciuc pentru a crește rezistența, renunțând la o parte din claritate și duritate a suprafeței în favoarea rezistenței la impact. Datele publicate pentru compușii de turnare modificați la impact arată o transmisie a luminii în intervalul de 80-90%, valori ale impactului crestate de câteva ori mai mari decât cele ale acrilicului standard și o deviere termică oarecum mai mică.
Gradele de acrilic rezistente la temperaturi ridicate abordează cealaltă limită. Acrilul standard are o temperatură de funcționare continuă în jur de 70 °C, ceea ce este adecvat pentru majoritatea lucrărilor de iluminat și afișare, dar nu și pentru pozițiile solicitate termic. Gradele de copolimer pe bază de MMA cu constituenți comonomeri cresc devierea termică, menținând în același timp claritatea, iar gradele de polimetilmetacrilimidă (PMMI) sunt mai eficiente pentru aplicații la temperaturi ridicate, cum ar fi lentilele farurilor și iluminatul încorporat al mobilierului. Fiecare pas în ceea ce privește performanța termică modifică contracția, curgerea și fereastra de procesare.
Cum constrânge alegerea gradului instrumentul
Selecția calității influențează direct deciziile privind sculele:
- Lungimea debitului și numărul de porți. O clasă mai rigidă poate necesita o poartă suplimentară sau un perete mai gros pentru umplere; o clasă cu debit ridicat poate permite o configurație mai simplă.
- Dimensiunea și stilul porții. Acrilul necesită, în general, porți mari, iar porțile tip evantai sau peliculă se topesc pe panouri plate pentru a suprima jeturile.
- Adâncimea orificiului de ventilație. Ventilația publicată pentru compușii acrilici este superficială - în jur de 0.05–0.07 mm adâncime și câțiva milimetri lățime - deoarece topitura este rigidă, iar aerul prins nu are unde să se ducă.
- Aspectul sistemului de răcire. Temperaturi mai ridicate ale matriței și plasarea uniformă a canalului de acționare a răcirii și, în cazul pieselor complexe, răcire conformală.
- Nivelul polonez. Piesele transparente necesită de obicei suprafețe ale cavității lustruite până la un finisaj SPI ridicat; gradul și finisajul exacte trebuie convenite înainte de tăierea oțelului.
Regula de funcționare este simplă: parametrii de procesare validați pentru o anumită clasă nu ar trebui considerați validi pentru o altă clasă cu un profil de curgere și termic diferit. Cumpărătorii ar trebui să confirme nu doar ce clasă se află pe certificatul de material, ci și dacă parametrii de producție au fost într-adevăr validați pentru acea clasă.
Proiectarea pieselor și Instrumente pentru turnare prin injecție acrilică

Regulile de proiectare pentru acrilic decurg din comportamentul său: este rigid, fragil, sensibil la crestături și optic implacabil. Scopul este de a menține tensiunea scăzută, de a menține curgerea echilibrată și de a păstra suprafețele cosmetice curate.
Grosimea peretelui, nervuri și bosaje
Secțiunile uniforme ale pereților sunt prima regulă. Modificările bruște ale grosimii creează răcire inegală, contracție diferențială, urme de scufundare, solicitări interne și distorsiuni optice, iar solicitarea se concentrează exact la linia de tranziție. Tranzițiile graduale - care se conicizează pe o anumită distanță, în loc să se agraveze brusc - se răcesc mai uniform și reduc riscul de fisurare atât imediat după turnare, cât și pe durata de viață a acestuia. Un perete acrilic tipic poate avea o grosime de aproximativ 2-4 mm, dar valoarea corectă depinde de lungimea de curgere, gradul de turnare, dimensiunea piesei, cerințele de transparență și sarcina structurală.
Nervurile ar trebui menținute subțiri în raport cu peretele nominal — de obicei în jur de 40-60% din grosimea peretelui — astfel încât să adauge rigiditate fără a adăuga masă locală care să se scufunde. Prosopurile ar trebui să fie extrudate și conectate cu nervuri subțiri, mai degrabă decât lăsate ca stâlpi solizi; o prosop solid gros concentrează atât contracția, cât și tensiunea și este o origine clasică a urmelor de scufundare și a fisurilor. Colțurile interne ascuțite ar trebui să fie radiate generos; un punct de plecare comun este o rază de cel puțin jumătate din grosimea peretelui la colțurile interne.
Plasarea porților și liniile de sudură pe suprafețe vizibile
Amplasarea porții determină unde apar liniile de curgere, liniile de sudură și tensiunea adiacentă porții. În cazul pieselor optice, menținerea porții în afara zonei optice active este adesea o cerință nenegociabilă, mai degrabă decât o preferință. Porțile de tip evantai și film distribuie topitura uniform pe panourile plate și suprimă jeturile; porțile punctiforme se potrivesc pieselor mici, dar lasă o rujoare a porții care trebuie tăiată sau ascunsă.
Liniile de sudură sunt locul unde două fronturi de topitură se întâlnesc și fuzionează. Pe o piesă transparentă, acestea sunt vizibile ca niște cusături și sunt, de asemenea, mai slabe din punct de vedere mecanic decât materialul înconjurător. Strategiile includ mutarea porții pentru a deplasa linia de sudură în afara zonei de vizualizare, adăugarea de puțuri de preaplin pentru a controla locul unde se întâlnesc fronturile, creșterea temperaturii topiturii și a matriței pentru a îmbunătăți fuziunea și ascunderea liniei de tricotat în spatele unei caracteristici opace sau a unei benzi texturate.
Urme de ejecție, deviere și finisaj de suprafață
Piesele transparente impun cerințe de suprafață pe care piesele opace nu le au. Unghiurile de deformare ar trebui să fie suficient de generoase pentru ca piesa să se elibereze fără a trage; buzunarele adânci necesită suprafețe de deformare lustruite. Ejectoarele ar trebui plasate departe de zonele optice și dimensionate pentru a distribui forța pe o suprafață mai mare, deoarece un știft mic de ejecție pe un material fragil lasă o urmă albă de stres care nu poate fi îndepărtată.
Finisajul cavității contează la fel de mult ca geometria cavității. Ghidurile publicate pentru materialele rigide transparente indică niveluri ridicate de lustruire a cavității și miezului, gradul SPI exact fiind convenit conform standardului cosmetic. Manipularea după ejectare contează și ea: o piesă transparentă lustruită care este stivuită lângă o altă piesă se poate zgâria înainte de a ajunge la client.
Gestionarea stresului rezidual și a fisurării sub stres
Tensiunea reziduală se acumulează din trei surse: răcirea inegală între secțiunile groase și cele subțiri, umplerea dezechilibrată care tasează unele regiuni mai tare decât altele și supra-aglomerarea la intrare. În acrilic, această tensiune scade pragul la care piesa se va crăpa sau fisura atunci când intră în contact cu un solvent.
Fisuri acrilice sub tensiune în contact cu alcooli, acetonă și MEK. Ghidurile publicate precizează în mod explicit că recoacerea la 80–90 °C timp de aproximativ două ore reduce tensiunea reziduală și previne apariția fisurilor în timpul funcționării și că acest lucru este esențial pentru piesele expuse la solvenți de curățare, dezinfectant de mâini sau parfumuri. Pârghiile de proiectare și procesare funcționează împreună: ambalare echilibrată, răcire uniformă, raze generoase, ejecție controlată și recoacere. Niciuna dintre ele nu compensează pentru celelalte.
Inserțiile metalice merită o atenție deosebită. Neconcordanța dintre tensiunea de presare și dilatarea termică — acrilul se dilată de aproximativ opt ori mai mult decât oțelul la o anumită schimbare de temperatură — creează tensiune în jurul unei inserții rigide, iar orice expunere la solvent în apropierea acestui punct poate declanșa fisuri. Inserțiile cu ultrasunete sau fixate la cald, pereții bosajelor generoase și recoacerea de detensionare reduc substanțial riscul.
Defecte în turnarea prin injecție acrilică și cum să le preveniți

Majoritatea defectelor de turnare acrilică se datorează unui număr mic de cauze: umiditate, istoric termic, curgere dezechilibrată și stres rezidual. O abordare diagnostică este mai eficientă decât presupunerile, deoarece același simptom vizibil poate avea mai multe origini.
Dungi argintii, întindere și ceață
Dungile argintii sunt linii strălucitoare, reflectorizante, de obicei în apropierea porții de fierbere. Acestea diferă de urmele de curgere, care sunt variații direcționale ale texturii sau culorii suprafeței. Cauza dominantă a dungilor argintii este umiditatea din rășină; aerul prins și degradarea materialului pot produce efecte similare. O aparență de opacitate sau aspectul lăptos pe piesă indică o matriță rece, o rășină umedă sau o temperatură scăzută a topiturii.
Acțiunile corective sunt secvențiale: verificați uscarea cu un analizor de umiditate în loc de un cronometru, verificați temperatura topiturii în raport cu limita gradului, îmbunătățiți ventilația în zonele de la capătul umplerii și verificați timpul de staționare în butoi. Purjarea cu un compus conceput pentru acrilic ajută la curățarea materialului degradat. Dacă defectul persistă după confirmarea uscării, verificați în continuare istoricul termic.
Deformare și distorsiune optică
Deformarea panourilor plate și transparente provine din răcirea inegală și umplerea dezechilibrată. Contracția diferențială dintre o secțiune groasă și una subțire adiacentă produce un moment de încovoiere; pe o placă plană mare, rezultatul poate fi o curbură vizibilă. Distorsiunea optică este aceeași problemă care se vede prin piesă, nu este măsurată pe aceasta.
Contramăsurile sunt proiectate și procesate împreună: pereți uniformi, închidere echilibrată astfel încât toate căile de curgere să se umple la o presiune similară, răcire controlată și simetrică și inspecție pentru planeitate și distorsiune vizuală în raport cu un standard convenit. La panourile mari, simularea curgerii înainte de tăierea oțelului este mai ieftină decât corectarea unei scule ulterioare.
Urme de chiuvetă, goluri și lovituri scurte
Urmele de adâncitură apar acolo unde o secțiune groasă se răcește și se contractă după ce grila de acces a înghețat, lăsând o umplutură insuficientă. Golurile se formează în interiorul secțiunilor groase din motive similare. Golurile scurte apar atunci când topitura nu poate umple cavitatea - căi de curgere lungi, dimensiune insuficientă a grilei de acces, temperatură scăzută a topiturii sau a matriței sau presiune inadecvată.
Răspunsurile de proiectare sunt de a elimina secțiunile groase, de a adăuga porți acolo unde traseul de curgere este prea lung, de a mări porțile restrictive și de a îmbunătăți ventilația, astfel încât aerul prins să nu blocheze umplutura. Creșterea presiunii și a timpului de menținere ajută la eliminarea marcajelor doar până la punctul în care supra-compresia creează o problemă mai gravă; răspunsul mai bun este de obicei remedierea geometriei peretelui.
Crăparea după turnare
Acesta este cel mai costisitor mod de defecțiune, deoarece scapă inspecției. O piesă trece verificări dimensionale și cosmetice, este expediată și se fisurează în timpul asamblării, în transport sau după ce clientul o șterge cu un produs de curățare.
Cauzele sunt cumulative: supraaglomerare la poartă, concentrarea tensiunii la un colț ascuțit sau la o inserție, recoacere inadecvată și expunerea la solvent. Prin urmare, validarea ar trebui să includă mai mult decât o verificare vizuală. Testele de asamblare care reproduc metoda reală de îmbinare, testarea accelerată la stres și, acolo unde este relevant, expunerea la agentul de curățare real oferă o imagine mult mai bună decât un test de placă plană. Îndrumările publicate privind programele de calitate acrilică indică, de asemenea, greutățile pieselor cavitate cu cavitate pe o rulare continuă, diagramele de control ale dimensiunilor critice și verificări periodice ale polarizatorului încrucișat pentru birefringență ca dovadă că procesul este stabil.
Unde se utilizează turnarea prin injecție acrilică
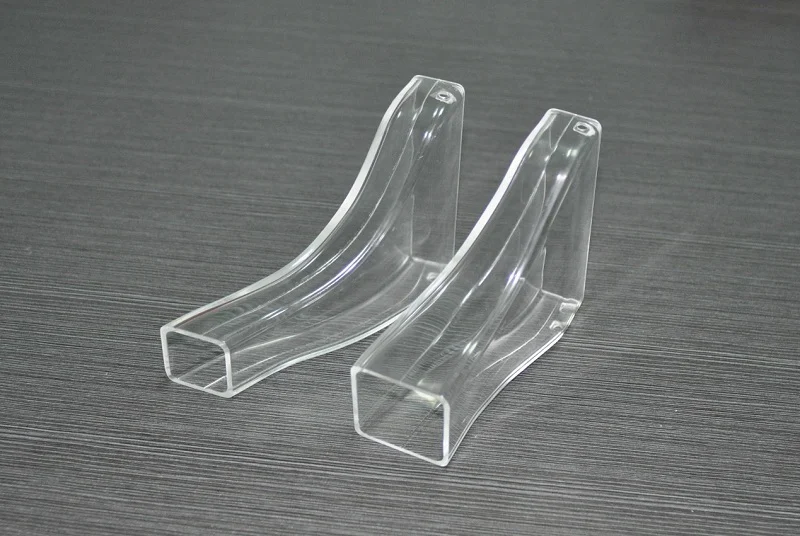
Turnarea prin injecție acrilică este aleasă acolo unde claritatea, duritatea suprafeței și rezistența la intemperii contează mai mult decât rezistența la impact. Aplicațiile de mai jos corespund acestor proprietăți; secțiunea se încheie cu cazurile în care acrilul este răspunsul greșit.
Componente optice și de iluminat
Lentilele, ghidajele de lumină, conductele de lumină LED și difuzoarele sunt nucleul poveștii acrilice. Transmisia luminii acrilicelor de aproximativ 92% la 3 mm este cea mai mare dintre termoplasticele transparente comune, iar numărul său Abbe de aproximativ 58 înseamnă o dispersie cromatică scăzută - importantă în lentilele unde franjurile de culoare ar fi vizibile și în ghidajele de lumină lungi unde policarbonatul ar atenua lumina și ar schimba temperatura de culoare.
Gradele de difuzie a luminii extind familia. Gama de compuși de turnare publicați include gradele de difuzie cu valori de opacitate de la aproximativ 50% până la 96% și gradele specifice LED-urilor cu opacitate sub 8% până la sub 1%, permițând proiectantului să ajusteze uniformitatea iluminării, mai degrabă decât să maximizeze pur și simplu transmisia.
Iluminat și finisaje auto
Lentilele stopurilor, difuzoarele farurilor și componentele iluminatului interior sunt aplicații acrilice de lungă durată. Acrilul standard poate fi utilizat în multe dintre aceste cazuri, dar pozițiile solicitate termic - în special lentilele farurilor - necesită copolimeri rezistenți la temperaturi ridicate sau PMMI care își mențin valorile optice după expunerea la căldură pe termen lung. Ornamentele decorative interioare, panourile montanților și carcasele oglinzilor utilizează, de asemenea, acril turnat, unde luciul și rezistența la intemperii contează.
Aplicații medicale, de diagnostic și de consum
Carcasele dispozitivelor și diagnosticelor medicale utilizează acrilic acolo unde contează claritatea și curățarea - ferestre de diagnosticare, capace pentru instrumente și carcase care permit utilizatorului să vadă indicatorii. Unele tipuri de acrilic sunt aprobate pentru contactul cu alimentele, iar aplicațiile medicale necesită documentație specifică tipului, mai degrabă decât o presupunere generală că „acrilicul este potrivit pentru uz medical”. Dincolo de acestea, semnalizarea, afișajele, articolele sanitare, tăvile transparente și capacele produselor de consum se bazează pe aceeași combinație de claritate, duritate și cost.
Unde acrilicul este alegerea greșită
Limitele merită enunțate clar:
- Piese critice la impact. În cazul în care o piesă poate fi scăpată, lovită sau îndoită, policarbonatul este materialul potrivit. Impactul crestat al acrilului standard este de aproximativ 1.6–2 kJ/m²; cel al policarbonatului este cu un ordin de mărime mai mare.
- Peste temperatura de funcționare continuă. Acrilul standard are o temperatură nominală de aproximativ 70 °C în regim continuu. Aplicațiile de umplere la cald, spălare în mașina de spălat vase sau aplicațiile de proximitate cu LED-uri de mare putere necesită o calitate diferită sau o rășină diferită.
- Solvenți agresivi. Alcoolii, acetona și MEK atacă acrilicul stresat. În cazul în care dezinfectanții agresivi sau curățarea cu solvenți sunt utilizate în mod obișnuit, un copoliester sau o altă rășină poate fi mai potrivită.
- Apa calda si abur. Acestea accelerează degradarea și reprezintă un mediu nepotrivit pentru acrilicul standard.
Acrilic vs. Policarbonat și alte materiale plastice transparente
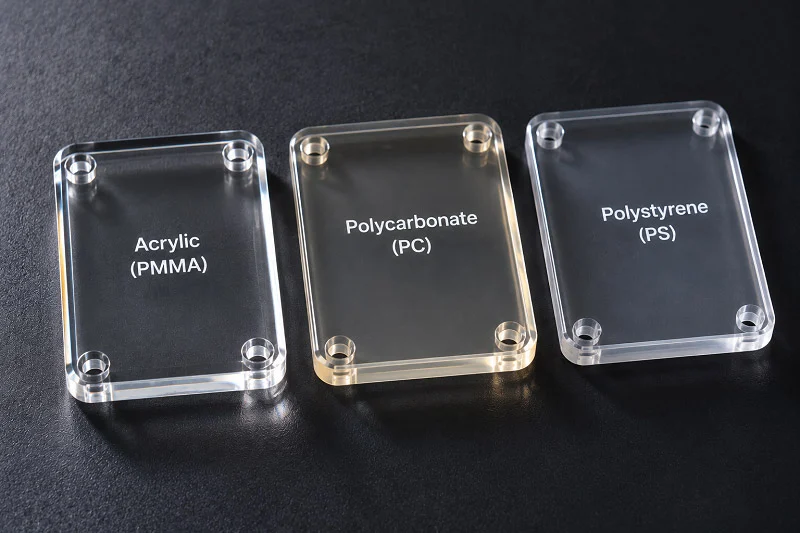
Majoritatea deciziilor privind selecția acrilicului se reduc la o comparație cu policarbonatul, polistirenul și PETG fiind alternative secundare. Comparația este utilă doar dacă proprietățile sunt interpretate în aceleași condiții și cu același scop.
Acrilic vs. Policarbonat
Compromisul central este performanța optică și de suprafață versus supraviețuirea la impact. Acrilul oferă o transmisie a luminii de aproximativ 92% la 3 mm, față de aproximativ 86-90% pentru policarbonat, iar numărul său Abbe de aproximativ 58 față de aproximativ 30 înseamnă o dispersie cromatică vizibil mai mică. Duritatea sa la suprafață este mai mare - cifrele publicate pentru duritatea acrilului plasează acrilul la 3H-4H față de 2B-HB pentru policarbonat - astfel încât acrilul simplu rezistă ștergerii de către consumatori, unde policarbonatul are nevoie de obicei de un strat dur. Stabilitatea sa la radiațiile UV este inerentă: datele publicate privind intemperiile în aer liber pentru placa acrilică nu arată practic nicio îngălbenire pe parcursul a zece ani de expunere naturală în Arizona și Florida.
Policarbonatul câștigă decisiv la impact. Cifrele Izod publicate plasează policarbonatul la aproximativ 650–850 J/m la 23 °C, față de aproximativ 16–25 J/m pentru acrilicul standard, iar temperatura sa de deviere termică este mult mai mare, în jur de 125–135 °C, față de aproximativ 85–98 °C pentru acrilicul standard. Policarbonatul este, de asemenea, ignifug în mod natural într-o măsură în care acrilicul nu este; acrilicul nemodificat are de obicei clasa UL 94 HB.
Prin urmare, regula decizională este: alegeți acrilicul acolo unde claritatea optică, rezistența la zgârieturi și expunerea la UV sunt principalele criterii și alegeți policarbonatul acolo unde impactul este cerința principală sau unde performanța la căldură sau flacără este obligatorie.
Acrilic vs. polistiren, PETG și alte rășini transparente
Polistirenul este mai ieftin și se procesează ușor, cu o transmisie cuprinsă între 80 și 90%, dar este fragil fără modificare și are o stabilitate UV slabă. PETG se situează între acrilic și PC în ceea ce privește tenacitatea, cu o transmisie de aproximativ 90%, dar cu o rezistență termică mai mică și suprafețe mai moi. Acrilul modificat la impact ocupă o poziție de mijloc: crește tenacitatea de câteva ori față de acrilul standard, păstrând în același timp cea mai mare parte a clarității, ceea ce îl face un răspuns rezonabil acolo unde o piesă acrilică standard ar fi altfel prea fragilă, dar penalizările optice și de suprafață ale policarbonatului sunt inacceptabile.
Un tabel comparativ al proprietăților pentru rășinile transparente
Tabelul de mai jos prezintă un rezumat al valorilor tipice. Acestea depind de calitate și sunt destinate orientării, nu specificațiilor de proiectare; verificați cu fișa tehnică a compusului specific.
| Proprietatea | Acrilic (standard) | Policarbonat | polistiren | petg |
| Transmisie a luminii (3 mm) | despre 92% | aproximativ 86–90% | aproximativ 88–90% | aproximativ 90% |
| Impact crestat | aproximativ 16–25 J/m (Izod) | aproximativ 650–850 J/m (Izod) | scăzut; fragil nemodificat | moderat, între acril și PC |
| Rezistenta la caldura | Temperatura maximă de încălzire (HDT) aproximativ 85–98 °C; serviciu continuu aproximativ 70 °C | HDT aproximativ 125–135 °C | scăzut | scăzut |
| Stabilitate UV | excelent, inerent | slab nemodificat; îngălbenește fără stabilizare sau acoperire | sărac | moderată |
| Rezistența la zgarieturi | înalt (creion 3H–4H) | creion 2B–HB; de obicei cu înveliș dur | scăzut | scăzut |
| Cost relativ | de bază | aproximativ 1.35–1.65× acrilic | scăzut | mediu |
Turnare prin injecție acrilică vs. termoformare, prelucrare CNC și imprimare 3D
Piesele acrilice pot fi realizate prin mai multe metode. Alegerea depinde de volum, geometrie, toleranță și calitatea suprafeței de care are nevoie produsul, iar punctele de intersecție sunt economice, nu absolute.
Turnare prin injecție acrilică vs. Termoformare
Termoformarea pornește de la o foaie acrilică, o încălzește și o formează peste sau într-o matriță. Se potrivește panourilor mari, plate, cu costuri reduse, precum și volumelor mici și evită costul unei scule de injecție de precizie. Limitele sale sunt geometria și repetabilitatea: adânciturile, bosajele integrate, caracteristicile de prindere și toleranțele strânse sunt dificile sau imposibile, iar caracteristicile trebuie de obicei adăugate în operațiuni secundare.
Turnarea prin injecție câștigă atunci când se utilizează geometrie tridimensională, caracteristici integrate, toleranțe strânse și volum mare de materie repetabil. Investiția în scule este mai mare, dar este amortizată pe parcursul producției, iar fiecare piesă ajunge cu caracteristicile turnate.
Turnare prin injecție acrilică vs. CNC de prelucrare
Prelucrarea foilor sau blocurilor acrilice nu necesită scule și este potrivită pentru prototipuri și loturi mici. Preia bine geometria simplă și poate produce o suprafață excelent lustruită. Constrângerile sale sunt timpul de prelucrare per piesă, dificultatea geometriei interne complexe și costul îndepărtării materialului în loc de formarea acestuia. Pentru o piesă care va fi în cele din urmă turnată, prelucrarea este adesea modalitatea corectă de a produce primele prototipuri funcționale și de a valida potrivirea înainte de a se dedica oțelului.
Turnare prin injecție acrilică vs. Imprimare 3D cu polipropilenă
Imprimarea 3D este valoroasă pentru prototipuri rapide și piese transparente unice și permite unei echipe de design să dețină o piesă fizică în câteva zile. Limitările sale se manifestă în claritatea optică, finisajul suprafeței și costul per piesă la volum: piesele transparente imprimate rareori se ridică la nivelul de transmisie și calitate a suprafeței acrilului turnat, iar costul per piesă nu scade așa cum se întâmplă cu un instrument de producție. Modelul obișnuit este de a imprima pentru formă și potrivire, apoi de a se trece la turnare pentru validare optică și producție.
Alegerea unui proces prin Volum, Geometrie și Finisaj
Decizia poate fi redusă la câteva întrebări:
- Piesa este mare, plată și determinată de costuri, la un volum redus? Tabla termoformată este adesea răspunsul practic.
- Este un prototip sau un lot mic cu o geometrie simplă? Prelucrarea CNC oferă suprafețe bune fără a fi nevoie de scule.
- Este o verificare unică sau a formei și potrivirii? Imprimarea 3D este cea mai rapidă.
- Are piesa nevoie de geometrie tridimensională, caracteristici integrate, toleranțe strânse, suprafețe de calitate optică și volum repetabil? Acesta este punctul în care turnarea prin injecție acrilică devine procesul potrivit.
Tranziția se face mai devreme — către turnarea la volum mai mic — atunci când piesa are caracteristici care altfel ar necesita asamblare, când consecvența estetică contează între unități sau când designul este stabil și este puțin probabil să se schimbe. Se face mai târziu când designul este încă în evoluție, când volumul anual este mic sau când piesa este suficient de mare și plată încât procesele pe bază de tablă să rămână competitive.
De ce să alegeți NOBLE pentru proiectul dumneavoastră de turnare prin injecție acrilică

NOBLE este o societate mixtă sino-britanică, premiată de guvern ca „Întreprindere Națională de Înaltă Tehnologie”, cu peste zece ani de experiență în fabricația personalizată. Pentru un proiect de turnare prin injecție acrilică, această experiență contează într-un mod specific: piesele transparente lasă o marjă mică de eroare, iar diferența dintre un program care rulează fără probleme și unul care nu o face este de obicei profunzimea ingineriei și a suportului de proces din spatele sculei.
Capacitatea de service și expertiza în procesare a NOBLE sunt orientate spre a ajuta clienții să treacă eficient de la prototip la producția de volum. Compania deține certificări ISO 9001:2015 și ISO 13485:2016 și oferă un lanț complet de servicii, de la proiectare până la asamblare - nu doar producție.
Prototipare prin producție de masă sub un singur acoperiș
Un program de prelucrare acrilică trece prin etape distincte, fiecare beneficiind de continuitate. Suportul pentru proiectare acoperă revizuirea DFM, selecția materialelor și a calității și conceptul sculelor înainte de tăierea oțelului. Prototiparea produce piese fizice pentru evaluarea potrivirii, funcției și optică. Producția de masă duce procesul validat într-un volum repetabil.
Păstrarea acestor etape cu un singur partener de producție evită pierderile de transfer care apar atunci când un design se mută între un atelier de prototipare, un producător de scule și un turnător. Capacitățile interne și echipamentele de inspecție ale NOBLE susțin această continuitate, astfel încât cunoștințele despre proces dobândite în etapa de prototip sunt transmise în producție, în loc să fie reconstruite de la zero.
Certificare, Controlul Calității și Servicii Complete
Piesele acrilice sunt evaluate în funcție de calitatea optică și de rezistența lor la fisurare sub stres, ambele depind mai degrabă de controlul procesului decât doar de inspecția finală. Certificarea ISO 9001:2015 a NOBLE reflectă un sistem de management al calității documentat, iar certificarea sa ISO 13485:2016 reflectă un sistem de calitate aliniat la cerințele dispozitivelor medicale - relevant acolo unde componentele acrilice servesc aplicații de diagnostic sau dispozitive medicale.
Un set complet de echipamente de inspecție și un sistem general de control al calității permit verificarea dimensională și estetică, iar domeniul de aplicare al serviciilor se întinde de la proiectare până la asamblare. Pentru un proiect acrilic, aceasta înseamnă că același partener se poate ocupa de selecția calității, proiectarea sculelor, turnarea, recoacerea, inspecția și asamblarea - secvența în care defecțiunile acrilice sunt prevenite, mai degrabă decât descoperite.
Noțiuni introductive despre proiectul dvs. de turnare prin injecție acrilică
Un proiect de turnare prin injecție acrilică de succes este construit într-o secvență, iar fiecare pas depinde de cel precedent.
- Definiți cerințele. Performanța optică (transmisia, opacitatea, claritatea pe traiectoria luminii), sarcinile mecanice, expunerea la impact, temperatura de funcționare, substanțele chimice de curățare și criteriile de acceptare cosmetică trebuie consemnate în scris înainte de a se discuta un grad.
- Selectați gradul. Potriviți familia de substanțe — optică, modificată la impact, rezistentă la temperaturi ridicate, cu difuzie a luminii, medicală sau pentru contactul cu alimentele — cu aceste cerințe și confirmați fișa tehnică a compusului specific.
- Proiectați piesa și scula în funcție de comportamentul acrilicului. Pereți uniformi, raze generoase, bosaje cu miez, plasarea porții în afara zonelor optice, tiraj adecvat, suprafețe de tragere lustruite și răcire echilibrată.
- Validați parametrii de uscare și de proces. Verificați umiditatea cu un analizor, măsurați temperatura reală a topiturii și stabiliți fereastra de pe presă pentru gradul specific.
- Planificați recoacerea și inspecția. Integrați în proces reducerea stresului pentru piesele expuse la solvenți și definiți standardul de acceptare cosmetică și dimensională înainte de producție.
- Validați în ansamblul real. Testați cu metoda de îmbinare propriu-zisă și cu agentul de curățare propriu-zis, deoarece acolo se manifestă tensiunea latentă.
Dacă doriți să discutați despre un proiect de turnare prin injecție acrilică, NOBLE vă poate analiza cerințele, vă poate oferi consultanță privind calitatea și sculele și vă poate oferi o ofertă de la prototipare până la producție. Trimiteți desenele, volumele țintă și cerințele de performanță pentru a începe o analiză tehnică.
Întrebări frecvente despre turnarea prin injecție acrilică
Poate fi acrilicul turnat prin injecție?
Da. Acrilul este în mod obișnuit turnat prin injecție în lentile, ghidaje de lumină, vitrine de afișare și nenumărate alte piese transparente. Ceea ce îl diferențiază de turnarea altor rășini transparente este combinația de caracteristici pe care le aduce presei: este higroscopic și trebuie uscat, curge rigid și necesită porți mari și căi de curgere scurte, necesită temperaturi de matriță în intervalul 60-90 °C pentru calitatea suprafeței și este sensibil la crestături, așa că ejecția și manipularea trebuie să fie delicate.
Ce temperaturi de topire și de matriță ar trebui utilizate pentru turnarea prin injecție acrilică?
Sursele publicate diferă. Intervalele de topire din ghidurile disponibile includ aproximativ 205–230 °C, 220–250 °C și 240–260 °C; temperaturile matriței se situează în jurul valorii de 60–90 °C. Diferențele reflectă diferite clase, compuși și condiții de testare, mai degrabă decât un singur răspuns corect. Fereastra din dreapta este specifică clasei: începeți de la fișa tehnică a furnizorului de compus, măsurați temperatura reală a topiturii cu o sondă, în loc să vă bazați pe valorile de referință ale controlerului și validați fereastra pe presă înainte de producție.
De ce se crapă sau se încețoșează piesele acrilice turnate după turnare?
Principalele cauze sunt tensiunea reziduală, supra-aglomerarea, expunerea la solvent și degradarea termică sau a umezelii. Supra-aglomerarea la nivelul porții blochează tensiunea în piesă; răcirea neuniformă face același lucru la tranzițiile de grosime. Când piesa întâlnește ulterior un alcool, acetonă sau MEK - într-un produs de curățare, un dezinfectant de mâini sau un parfum - acea tensiune se transformă într-o fisură. Opazeala indică de obicei umiditate sau o matriță rece. Remediile sunt controlul procesului, raze generoase, umezeală echilibrată, răcire uniformă și recoacere la aproximativ 80-90 °C timp de aproximativ două ore.
Este acrilicul sau policarbonatul mai potrivit pentru piesa mea?
Alegeți acrilicul atunci când claritatea optică, rezistența la zgârieturi și expunerea la UV sunt cerințele principale și când expunerea la impact este scăzută și controlată. Alegeți policarbonatul atunci când piesa poate fi scăpată, lovită sau îndoită sau când performanța la căldură sau flacără este obligatorie. În cazul în care o piesă acrilică standard ar fi prea fragilă, dar penalizările optice și de suprafață ale policarbonatului sunt inacceptabile, un grad acrilic modificat la impact este adesea calea de mijloc.
La ce volum turnarea prin injecție acrilică bate alte procese?
Nu există un prag de rentabilitate universal, deoarece intersecția depinde de costul sculelor, dimensiunea piesei, timpul ciclului, costul materialelor și cât de mult elimină piesa turnată din asamblarea secundară. Logica este amortizarea sculelor: scula reprezintă un cost fix distribuit pe parcursul seriei, astfel încât un volum mai mare reduce povara sculelor per piesă. Intersecția se deplasează mai devreme atunci când piesa are caracteristici integrate care altfel ar necesita asamblare, când consecvența estetică contează între unități și când designul este stabil. Se deplasează mai târziu când designul este încă în schimbare sau când piesa este suficient de mare și plată încât termoformarea sau prelucrarea să rămână competitivă.
Ce grad de acril ar trebui să specific?
Principalele familii sunt clasele optice pentru transmisie ridicată pe căi luminoase lungi, clase modificate la impact pentru rezistență, clase de copolimeri rezistenți la temperaturi ridicate și clase PMMI pentru temperaturi de funcționare ridicate, clase cu difuzie a luminii pentru iluminare uniformă și clase documentate pentru aplicații medicale sau de contact cu alimentele. Adaptați clasa la cerințele reale ale aplicației - lungimea căii optice, expunerea la impact, temperatura de funcționare, chimia de curățare - și validați fereastra de procesare în unealta reală, în loc să presupuneți că parametrii dintr-un program acrilic anterior se vor transfera.







