
Turnarea prin injecție a PVC-ului este metoda de producție în volum mare pentru piese rigide, rezistente la substanțe chimice și izolante electric - fitinguri de țevi, corpuri de supape, accesorii pentru ferestre, carcase electrice și componente medicale - dar este și unul dintre termoplasticele cel mai puțin tolerante la procesare. Clorura de polivinil se degradează atunci când este ținută prea mult timp la temperatura topirii sau împinsă printr-o poartă restricționată, iar acidul clorhidric eliberat în această descompunere atacă atât piesa, cât și matrița. Această singură caracteristică influențează aproape fiecare decizie din acest ghid: modul în care este configurată mașina, ce grad este specificat, modul în care este proiectată unealta și modul în care este menținut procesul între cicluri.
Secțiunile de mai jos acoperă ciclul de turnare etapă cu etapă, diferențele practice dintre PVC-U rigid, PVC-M modificat, PVC plastifiat și CPVC și cum se compară tipurile de PVC neumplut cu ABS, poliolefine, policarbonat, nailon și PEEK în ceea ce privește proprietățile care determină de obicei alegerea unui material. Ghidul compară apoi turnarea prin injecție a PVC-ului cu prelucrarea CNC, turnarea prin suflare, extrudarea și termoformarea, tratează defectele care se datorează căldurii și forfecării și se încheie cu regulile de proiectare care mențin o piesă turnabilă. Urmează o secțiune despre prototiparea și asistența de producție oferită de NOBLE și un set de întrebări frecvente pentru cititori.
Ce este PVC-ul Turnare prin injecție?
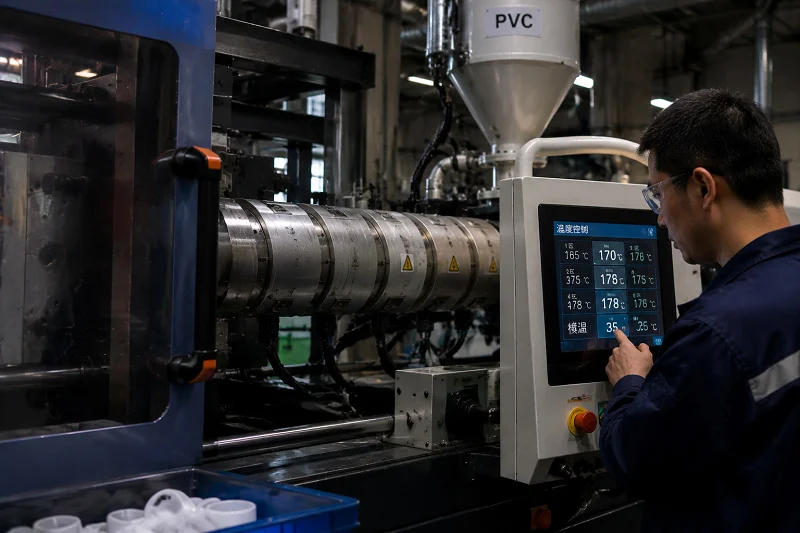
Turnarea prin injecție a PVC-ului este un proces de fabricație în care o formulă compusă de clorură de polivinil este topită într-un cilindru cu șurub alternativ și forțată într-o matriță de oțel închisă, unde se răcește într-o piesă finită.
PVC-ul în sine este un termoplastic de bază produs în volume foarte mari și este neobișnuit printre materialele plastice de bază, prin faptul că cea mai mare parte a masei sale provine din sare și nu din petrol: aproximativ 57% din rășină provine din sare comună, restul provenind din hidrocarburi. Polimerul părăsește reactorul cu o stabilitate termică scăzută și o vâscozitate ridicată la topire, așa că aproape niciodată nu este turnat ca rășină brută. Stabilizatori termici, plastifianți, modificatori de impact, materiale de umplutură, ignifuganți, agenți de protecție UV și pigmenți sunt adăugați pentru a-l face procesabil și pentru a-i stabili proprietățile finale.
Această combinație este motivul pentru care „PVC” nu este un singur material. Familia comercială include PVC rigid neplastifiat (PVC-U), PVC rigid modificat (PVC-M) cu comportament îmbunătățit la impact, PVC clorurat (CPVC) cu un conținut mai mare de clor și o temperatură de funcționare mai ridicată și PVC flexibil sau plastifiat, în care plastifianții asigură elasticitate și moliciune. Fiecare dintre acestea are propria fereastră de procesare, iar o formulă optimizată pentru un racord de țeavă cu pereți groși nu va umple neapărat o carcasă subțire și complexă.
Constrângerea definitorie a procesului este sensibilitatea materialului la căldură și forfecare. Topitura de PVC se poate degrada dacă stă la temperatura de procesare pentru o perioadă lungă de timp sau dacă se confruntă cu forfecare ridicată în porți, canale sau pereți subțiri restricționați. Prin urmare, livrarea topiturii - unitatea de injecție, sistemul de canale și porțile - trebuie să fie eficientizată, fără zone stagnante sau puncte moarte și fără canale de curgere extrem de restricționate. Turnătorii care respectă aceste reguli produc în mod curent piese rigide din PVC în forme complexe și o gamă largă de dimensiuni.
De ce este importantă turnarea prin injecție a PVC-ului pentru proiectanții de piese
PVC-ul își câștigă locul într-un design atunci când piesa necesită rezistență chimică, izolație electrică și comportament la flacără la un cost similar cu cel al plasticului obișnuit - și când temperatura de funcționare rămâne modestă.
În ceea ce privește costul, PVC-U rigid neumplut se situează la 4/5 pe o scară a costurilor relative, unde 5 este cel mai mic cost pe kilogram dintre materialele plastice turnate comune, la egalitate cu ABS și PA66 și sub PC, PBT și polimerii de înaltă performanță. Rezistența sa la acizi este evaluată la 5/5, vârful acestei scale, și rezistă la multe baze, săruri, grăsimi și alcooli, precum și la motorină și acid azotic în concentrații sub 70%. Acizii puternic concentrați peste aproximativ 60°C îl pot ataca. PVC-ul se comportă, de asemenea, ca un izolator electric și este descris ca fiind rezistent la flacără deoarece este autostingător, motiv pentru care carcasele echipamentelor și componentele electrice sunt o alegere naturală.
Limitele sunt la fel de specifice. PVC-ul rezistă la temperaturi de funcționare de până la aproximativ 60°C și începe să se degradeze la expunerea la căldură intensă; peste aproximativ 82°C se poate deforma sub sarcină. Supraîncălzirea descompune materialul în produse secundare, inclusiv acid clorhidric, care este coroziv pentru unelte și agresiv pentru persoanele și echipamentele din jurul său. Sorturile flexibile își pot pierde proprietățile mecanice în timp, iar PVC-ul rigid fără rezistență la UV se degradează la lumina soarelui - PVC-ul transparent se poate îngălbeni la expunerea pe termen lung la soare, deși vopsirea poate adăuga un strat protector.
Aceste proprietăți se regăsesc în industrii recunoscute. Construcțiile consumă PVC turnat sub formă de fitinguri pentru țevi, valve, profile de ferestre și jgheaburi. Aplicațiile electrice și industriale îl utilizează pentru carcase și carcase. Industria medicală utilizează compuși plastifiați și rigizi pentru tuburi, măști de anestezie, măști de oxigen și catetere. Bunurile de larg consum îl utilizează pentru mânere, carcase, componente de mobilier și abajururi. Ceea ce nu merge bine în fiecare dintre acestea este de obicei aceeași eroare: un design sau un proces care tratează PVC-ul ca pe o rășină generică și ignoră plafonul său termic.
Procesul de turnare prin injecție a PVC-ului, pas cu pas
Turnarea prin injecție a PVC-ului urmează ciclul standard de turnare - preparare, topire, injectare, ambalare, răcire, ejectare - dar cu un control mai strict al temperaturii, forfecării și timpului de staționare decât cel cer majoritatea materialelor plastice de uz curent. Etapele de mai jos prezintă etapele în care se câștigă sau se pierde acest control.
Revizuirea designului și selecția materialelor
Înainte de tăierea unei matrițe, geometria piesei, gradul (rigid, modificat, CPVC sau flexibil), adaosul de contracție și locațiile orificiilor de ventilație și a orificiilor de ventilație sunt stabilite împreună, deoarece se constrâng reciproc. Contracția PVC-ului este relativ scăzută în comparație cu multe materiale plastice - de obicei cotată la 0.2% până la 0.5% - dar valoarea exactă depinde de gradul și de condițiile de procesare, așa că scula ar trebui proiectată în funcție de datele specifice compusului, mai degrabă decât de o cifră generică. Poziția orificiului de ventilație contează mai mult decât de obicei aici: determină unde se formează liniile de sudură și cât de multă forfecare este supusă topiturii la intrare.
Uscarea și pregătirea materialelor
PVC-ul rigid nu necesită de obicei uscare, deoarece rășina nu absoarbe ușor umezeala. Umiditatea de la suprafață se poate acumula în continuare pe pelete în condiții de căldură și umiditate, iar dacă nu este îndepărtată, piesele pot prezenta defecte cosmetice. Acolo unde este necesară uscarea, instrucțiunile de procesare necesită un ciclu de scurtă durată și temperatură scăzută - aproximativ 49-66°C timp de aproximativ două ore - iar depozitarea materialului acoperit într-un loc răcoros și uscat reduce complet necesitatea acestuia. Compușii flexibili și CPVC pot avea recomandări diferite și trebuie verificați în funcție de fișa tehnică a compusului.
Considerații privind configurarea mașinii și butoiul
Capacitatile cilindrilor sunt exprimate în uncii de polistiren, care are o greutate specifică de aproximativ 1.0, în timp ce PVC-ul rigid are de obicei o greutate cuprinsă între 1.3 și 1.4. Un cilindru cu o greutate specifică de 80 de uncii de polistiren conține, prin urmare, aproximativ 105 uncii de PVC, iar greutatea alicelor ar trebui să utilizeze, în general, între 50% și 80% din capacitate - o greutate redusă alicelor pe un ciclu lung lasă materialul să stea în cilindru și să se degradeze. Un cilindru bimetalic, cu un strat interior rezistent la substanțe chimice și uzură peste un manșon de oțel mai rezistent, oferă o protecție mai bună decât un cilindru nitrurat cu un singur strat, deși se utilizează în mod obișnuit cilindri nitrurați întreținuți corespunzător. Regulatoarele de temperatură ar trebui să fie unități proporționale în stare solidă, capabile să mențină cu precizie punctele de referință; transformatoarele variabile și controlul releelor pornit/oprit nu sunt adecvate pentru PVC-ul rigid.
O regulă este primordială pentru toate celelalte: PVC-ul și acetalul nu trebuie să se întâlnească niciodată la temperatura de procesare. Cantități mici de vapori acidi din PVC catalizează depolimerizarea rapidă a acetalului, generând formaldehidă gazoasă, care la rândul ei produce mai mult acid clorhidric într-o reacție accelerată ce poate duce la o eliberare violentă de gaz. Cele două materiale trebuie utilizate în mașini separate; dacă acest lucru este imposibil, curățați bine cu ABS de uz general, acril sau alt compus de purjare recomandat și curățați mecanic cilindrul și șurubul.
Topire, injecție și ambalare
Ținta este cea mai ridicată temperatură de topire fezabilă care nu degradează compusul. Pentru formulările rigide de turnare, îndrumările publicate plasează intervalul ideal de topire la aproximativ 199–207°C, alte surse citând temperaturi de topire de până la aproximativ 195°C, în funcție de grad. Verificați topitura reală cu un pirometru calibrat cu sondă ac, la un jet de aer, în loc să vă bazați pe controler: o topitură netedă și lucioasă indică o temperatură omogenă bună, o topitură mată sugerează că este prea rece, iar o suprafață rugoasă indică o temperatură sau umiditate excesivă. Injecția trebuie să se desfășoare la viteză moderată, iar umplerea la presiunea minimă care umple detaliile matriței. Supra-umflarea cu o presiune sau un timp de menținere excesive crește tensiunea de turnare, ceea ce este dăunător proprietăților fizice. O mică pernă de material trebuie menținută în fața șurubului pentru a compensa contracția pe măsură ce piesa se răcește sub presiunea de menținere.
Răcire, ejecție și post-procesare
Formulările rigide din PVC sunt de obicei utilizate cu încălzitoare-răcitoare de matriță între 4°C și 49°C. Temperaturile mai ridicate ale matriței îmbunătățesc, în general, aspectul suprafeței, curgerea materialului, integritatea liniei de sudură și tensiunea piesei; matrițele mai reci scurtează ciclul. Utilizarea jumătății B a matriței la o temperatură mai scăzută decât jumătatea A facilitează, de obicei, ejecția. Ratele mari de pompare, cu restricții minime asupra liniei și cuplajului, îmbunătățesc controlul temperaturii în sculă.
Stolonele curate, resturile și așchiile scurte pot fi reascuțite și amestecate cu material virgin. Se recomandă o gamă de reascuțire de 10% până la 25%, deși în aplicațiile non-UL se utilizează procente mai mari de până la 100%. Șlefuirea generează căldură semnificativă, așa că reascuțitul trebuie răcit sub 66°C înainte de depozitare pentru a preveni degradarea.
Purjare și oprire
O mașină nu trebuie niciodată oprită cu PVC rigid în cilindru, deoarece materialul se degradează la expunerea prelungită la temperatura de procesare fără a se mișca. Scoateți unitatea de injecție din matriță și purjați-o cu ABS natural de uz general, stiren, acrilic resecat sau un compus de purjare aprobat. Polietilena și polipropilena nu sunt potrivite: sunt nemiscibile cu PVC-ul și provoacă delaminarea pieselor finite. Dacă se așteaptă ca o întrerupere a ciclului să dureze mai mult de aproximativ 15 minute, scoateți unitatea și faceți ocazional jet de aer pentru a menține materialul în mișcare.
Sistemele cu canale calde necesită aceeași disciplină. Canalele trebuie să fie fluidizate cu modificări minime ale direcției fluxului, volumul topiturii din canale trebuie să rămână sub volumul piesei, iar sistemul trebuie purjat la orice întrerupere sau oprire. Presa trebuie să fie capabilă să purjeze prin canalul cald cu matrița deschisă, iar temperaturile din distribuitor și picături trebuie verificate cu un pirometru portabil.
Alegerea tipului potrivit de PVC: rigid, flexibil și CPVC
Selecția calității rezultă din trei întrebări, în ordine: la ce temperatură trebuie să reziste piesa, la ce substanțe chimice trebuie să reziste și de câtă rigiditate sau flexibilitate are nevoie aplicația. Costul și capacitatea de procesare vin după acestea.
PVC rigid (PVC-U) și PVC modificat (PVC-M)
PVC-ul rigid este dens, dur și rezistent la impact, cu o bună rezistență chimică și cea mai mare rezistență din familie. PVC-U are o tensiune maximă de tracțiune de aproximativ 52 MPa la 20°C și este utilizat de obicei până la aproximativ 60°C, deși limita reală depinde de tensiune și mediu. Clasele modificate (PVC-M) schimbă o parte din rigiditate în favoarea performanței la impact, aceasta fiind alegerea obișnuită acolo unde o piesă trebuie să reziste manipulării sau deteriorării pe teren. Lucrările tipice includ fitinguri de țevi, valve, profile de ferestre și carcase.
PVC flexibil (plastifiat)
Plastifianții reduc forțele dintre lanțurile polimerice și cresc mobilitatea lanțurilor, ceea ce transformă un compus rigid într-unul moale și elastic. În general, în toate clasele de PVC, gama de proprietăți pe care o produce acest lucru este foarte largă: rezistența la tracțiune la rupere este de aproximativ 3.45 până la 73.1 MPa, iar alungirea la rupere este de 2% până la 330%. Compromisul este durabilitatea. PVC-ul flexibil își poate pierde proprietățile materiale în timp, iar sistemul plastifianților afectează atât senzația la atingere a piesei, cât și performanța sa pe termen lung, așa că fișa tehnică a compusului contează mai mult aici decât în orice altă familie de PVC.
CPVC (PVC clorurat)
Clorinarea crește conținutul de clor și, odată cu acesta, plafonul termic. CPVC-ul se prelucrează la aproximativ 170–200°C, față de aproximativ 150–180°C pentru PVC, iar sarcina termică mai mare necesită o stabilizare mai robustă pentru a preveni dehidroclorarea și decolorarea. Valorile de deviere termică sunt de obicei citate în contextul claselor de celule de conducte conform ASTM D1784: CPVC-ul generic cu o clasă de celule 23447 are o temperatură de deviere termică de 212°F (100°C), în timp ce o clasă de celule 24448 mai mare atinge 230°F (110°C), cu o temperatură maximă de funcționare tipică în jur de 200°F. Acestea sunt valori ale clasei de celule pentru compușii de conducte, nu o clasificare generală pentru fiecare grad de turnare CPVC. Rezistența CPVC-ului la fluide corozive îl face o alegere comună în serviciul clor-alcali - saramură ultrapură, hipoclorit de sodiu, anoliți și catoliți - unde conductele metalice sunt incompatibile cu fluidul de proces.
Potrivirea notei cu aplicația
Parcurgeți cerințele în ordine. Începeți cu temperatura maximă de funcționare și lista de expunere chimică; aceasta este singura diferență de obicei între PVC-U și CPVC. Apoi, setați cerințele de rigiditate și impact, care determină între clasele rigide, modificate și plastifiate. Apoi, confirmați că compusul ales poate fi turnat în geometria piesei - pereții subțiri și complecși pot necesita o formulă cu curgere ridicată pe care nu toți furnizorii o au în stoc. Costul este ultimul, deoarece o clasă care nu funcționează este scumpă cu orice preț. Valorile reprezentative pentru materiale neumplute sunt un punct de plecare pentru comparație, niciodată un substitut pentru fișa tehnică a compusului.
Cum se compară PVC-ul cu alte materiale plastice turnate prin injecție
Poziția PVC-ului se interpretează cel mai bine pe o bază comparabilă: clasele de materiale turnate prin injecție, fără umplutură, comparate în funcție de densitate, rezistență la tracțiune, deformare la căldură, rezistență chimică, matrițabilitate și cost relativ. Tabelul de mai jos prezintă puncte medii reprezentative pentru clasele fără umplutură; clasele umplute, armate, spumate sau speciale diferă semnificativ, iar fișa tehnică a compusului definește orice selecție reală.
| Material | Densitate (g / cm³) | Întindere (MPa) | HDT la 1.8 MPa (°C) | Rezistență la acid | Modelabilitate | Cost relativ |
| PVC-U (rigid) | 1.38-1.40 | 55 | 70 | 5/5 | 3/5 | 4/5 |
| ABS | 1.02-1.06 | 45 | 80 | 3/5 | 5/5 | 4/5 |
| PP (homopolimer) | 0.899-0.92 | 35 | 60 | 4/5 | 5/5 | 5/5 |
| HDPE | 0.941-0.965 | 28 | 55 | 5/5 | 4/5 | 5/5 |
| PC | 1.19-1.22 | 65 | 130 | 3/5 | 3/5 | 3/5 |
| PA66 | 1.13-1.15 | 82 | 90 | 2/5 | 4/5 | 4/5 |
| ARUNCA O PRIVIRE | 1.30-1.32 | 100 | 160 | 5/5 | 2/5 | 1/5 |
Puncte medii reprezentative pentru clasele de turnare prin injecție fără umplutură. HDT măsurat la o sarcină de 1.8 MPa (ISO 75). Rezistență la acid evaluată la 1–5, unde 5 este cea mai bună valoare. Valorile sunt tipice pentru clasele comune și diferă pentru compușii umpluți, armați sau speciali; fișa tehnică a compusului reglementează selecția.
Puncte medii reprezentative pentru clasele de materiale turnate prin injecție fără umplutură. HDT măsurat la o sarcină de 1.8 MPa (ISO 75). Rezistența, matribilitatea și costul sunt evaluate cu 1-5, unde 5 este cel mai bun, iar 5 pentru cost înseamnă cel mai mic cost pe kilogram dintre materialele enumerate. Clasele umplute și cele speciale vor diferi.
Spre deosebire de poliolefine, PVC-ul este mai dens și puțin mai scump pe kilogram decât PP sau HDPE, dar oferă un comportament la flacără semnificativ mai bun și, pentru clasele rigide, o rezistență la tracțiune mai mare - 55 MPa față de 35 MPa pentru PP și 28 MPa pentru HDPE. Rezistența la acid este comparabilă în partea superioară a scalei. În cazul în care o piesă este un recipient simplu, ieftin, expus chimic, o poliolefină este adesea răspunsul mai economic; acolo unde rezistența la flacără și rigiditatea contează, premium-ul PVC-ului este mai ușor de justificat.
Comparația față de ABS se bazează pe cost și foc. Ambele au un cost relativ de 4/5, dar PVC-U are un grad de aciditate mai mare (5/5 față de 3/5) și un comportament de autostingere mai mare, în timp ce ABS este mai ușor de turnat (5/5 față de 3/5) și are o temperatură de deviere a căldurii ceva mai mare (80°C față de 70°C). Pentru o carcasă care trebuie să reziste substanțelor chimice și să nu susțină o flacără, PVC-ul are avantajul; pentru o carcasă cosmetică cu geometrie complexă și fără expunere la substanțe chimice, ABS este procesul mai simplu.
Spre deosebire de materialele plastice inginerești și de înaltă performanță, PVC-ul pierde la încălzire și câștigă la cost. PC-ul se deformează la 130°C, PA66 la 90°C și PEEK la 160°C, față de 70°C pentru PVC-U, iar PEEK se ridică, de asemenea, la nivelul de aciditate de 5/5 al PVC-ului, adăugând în același timp o rezistență la solvenți de 5/5 și o temperatură de funcționare de 250°C. PEEK costă mult mai mult (1/5 din costul relativ) și este mai greu de turnat (2/5). Decizia este rareori strânsă: PVC-ul este destinat pieselor care rezistă la temperaturi modeste, iar un mediu cu temperatură ridicată sau cu conținut ridicat de solvenți ar trebui să împingă designul către un polimer ingineresc sau de înaltă performanță, indiferent de avantajul de cost al PVC-ului.
Față de CPVC, diferența constă într-un plafon de temperatură mai degrabă decât într-o categorie. CPVC oferă aproximativ 40-50°C de spațiu termic suplimentar în compușii de conducte, cu prețul unei ferestre de procesare mai înguste și mai solicitante. În cazul în care este implicat fluid coroziv fierbinte, acest spațiu este esențial; în cazul în care nu este cazul, PVC-ul standard este mai ușor de utilizat și, de obicei, mai ieftin.
Turnare prin injecție PVC vs. alte procese de fabricație
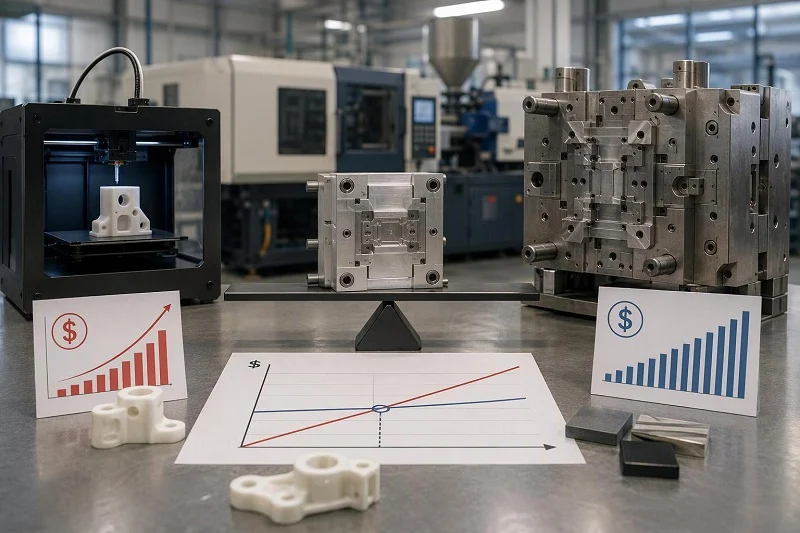
Alegerea procesului depinde de volumul anual, geometria piesei, uniformitatea peretelui și toleranță - nu de care proces este intrinsec mai bun. PVC-ul poate fi format prin mai multe rute, iar fiecare dintre ele este mai eficientă într-un regim diferit.
Turnare prin injecție PVC vs. CNC de prelucrare
Prelucrarea decupează o piesă din material solid fără investiții în scule, ceea ce o face cea mai rapidă și mai ieftină metodă la volume foarte mici, pentru forme simple mari și pentru prototipuri care se vor schimba. Aceasta este limitată de formele pe care le poate atinge o mașină de tăiat și de costul îndepărtării materialului din fiecare piesă. Turnarea prin injecție necesită o matriță de oțel, dar această investiție este amortizată pe parcursul producției, iar procesul reproduce detalii complexe, caracteristici integrate și o repetabilitate strictă pe care prelucrarea nu o poate egala la volum. Pentru o piesă din PVC care va fi fabricată în mii de bucăți, turnarea este de obicei costul total mai mic; pentru zece bucăți, prelucrarea este de obicei.
Turnare prin injecție PVC vs. Turnare prin suflare
Turnarea prin suflare formează o piesă goală prin umflarea unui tub de rășină topită în interiorul cavității unei matrițe. Este procesul potrivit pentru sticle, recipiente și alte corpuri goale cu pereți subțiri. Turnarea prin injecție produce componente solide, detaliate - fitinguri, carcase, corpuri de supape, piese de precizie - cu secțiuni de perete, bosaje și caracteristici pe care un parison suflat nu le poate forma. Un recipient gol din PVC face parte din turnarea prin suflare; un fiting din PVC cu un alezaj filetat și un opritor turnat face parte din turnarea prin injecție.
Turnare prin injecție PVC vs. extrudare
Extrudarea împinge topitura continuu printr-o matriță pentru a produce o secțiune transversală constantă: țeavă, profil, tablă, tub. Nu se poate produce o piesă tridimensională discretă cu secțiune variabilă pe lungimea sa. Turnarea prin injecție produce exact acest lucru. Cele două procese sunt adesea parteneri, mai degrabă decât concurenți, în prelucrarea PVC-ului - un sistem de țevi combină de obicei o țeavă extrudată cu fitinguri turnate prin injecție, fiecare realizat prin procesul care se potrivește geometriei sale.
Turnare prin injecție PVC vs. Termoformare
Termoformarea încălzește o folie de plastic până când devine maleabilă și o formează peste sau într-o matriță. Sculele pot fi suficient de ieftine pentru a fi amortizate pe o perioadă scurtă de producție, ceea ce le face atractive pentru panouri mari și volume mici spre medii și gestionează piese care ar necesita o matriță de injecție impracticabil de mare. Turnarea prin injecție oferă toleranțe mai stricte, caracteristici integrate, cum ar fi bosaje și îmbinări prin clipsare, și o economie mai bună la volume mari de repetiție. O acoperire mare, simplă și superficială din PVC poate fi mai ieftin de termoformat; o componentă mică, cu multe caracteristici și volum mare este o lucrare de turnare.
Un cadru practic de selecție
Puneți cinci întrebări în ordine. Care este volumul anual - suficient pentru a amortiza o matriță? Cât de complexă este geometria - necesită acțiuni laterale, bosaje, adâncituri sau detalii fine? Cât de uniformi sunt pereții și poate fi ajustat designul pentru uniformitate? Ce toleranțe și finisaje de suprafață are nevoie de fapt piesa? Și ce buget pentru scule este disponibil inițial? Răspunsurile indică de obicei un singur proces fără prea multe dezbateri; atunci când acestea intră în conflict, volumul și geometria sunt, de obicei, cele care decid.
Prevenirea defectelor comune de turnare prin injecție a PVC-ului
Majoritatea defectelor de turnare din PVC se datorează uneia dintre următoarele două cauze: degradarea termică cauzată de căldură excesivă sau de timpul de staționare excesiv sau forfecarea cauzată de curgerea restricționată. Defectele specifice de mai jos sunt expresiile comune ale acestor două probleme.
Urme de ardere și decolorare
PVC-ul supraîncălzit sau supra-forfecat se dehidroclorurează, eliberând acid clorhidric și decolorând piesa. Cauzele obișnuite sunt temperatura excesivă a topiturii, timpul lung de staționare în butoi, porțile și canalele de ventilație înguste și punctele fierbinți din sistemul de încălzire. Controalele încep cu verificarea: se trage o jetură de aer și se măsoară topitura cu un pirometru calibrat cu sondă cu ac, în loc să se bazeze pe valoarea de referință a controlerului. Optimizați căile de curgere pentru a elimina punctele moarte, mențineți greutatea jetului în limita recomandată a capacității butoiului și purjați la orice întrerupere. O topitură care fumegă sau este spumoasă în timpul jeturilor de aer este un avertisment timpuriu că temperatura topiturii este prea ridicată.
Cadre scurte și umplere incompletă
O injecție scurtă înseamnă că cavitatea nu s-a umplut, iar cauzele sunt de obicei o presiune de injecție insuficientă pentru a depăși rezistența în zonele subțiri, o viteză de injecție prea mică, o temperatură de topitură prea scăzută, aerul prins sau un perete atât de subțire încât materialul se solidifică înainte de a ajunge la suprafață. Piesele complexe cu pereți subțiri pot necesita o formulă cu curgere mai mare decât un compus standard de montaj. Locația marcajului de afundare este un diagnostic util: marcajele de afundare departe de injecție indică, în general, că este necesară o presiune sau un timp de injecție mai mare, în timp ce marcajele de afundare din apropierea injecției indică o presiune sau un timp de menținere mai mare.
Urme de chiuvetă, deformare și stres prin turnare
Urmele de scufundare, deformarea și tensiunea de turnare provin toate din relația dintre ambalare, răcire și contracție. Materialul insuficient, presiunea scăzută de injecție, presiunile scăzute de ambalare și menținere, timpii scurți de ambalare și menținere, precum și timpii scurți de răcire produc fiecare o scufundare. Supra-ambalarea nu este soluția: presiunea excesivă de menținere sau timpul excesiv de menținere la injecția din a doua etapă crește tensiunea de turnare și poate deteriora proprietățile fizice. Odată ce porțile au înghețat, presiunea de menținere trebuie redusă. Prevenirea la nivel de proiectare înseamnă o grosime uniformă a peretelui, tranziții graduale și un raport rezonabil nervuri-perete.
Linii de sudură și Finisarea de suprafață
Liniile de sudură se formează acolo unde fronturile topiturii se întâlnesc, iar calitatea lor depinde de temperatura topiturii, temperatura matriței, viteza de injecție, ventilație, presiunea de umplere și amplasarea grilei de ventilație. Temperaturile mai ridicate ale matriței îmbunătățesc, în general, integritatea liniei de sudură și aspectul suprafeței, iar ajustarea pozițiilor grilei de ventilație poate îndepărta o linie de sudură de o suprafață estetică sau structurală. Ventilația deficitară se manifestă atât prin linii de țesătură slabă, cât și prin urme de arsuri, așa că grilele de ventilație trebuie incluse pe lista de verificare pentru întreținere.
Întreținerea coroziunii și a mucegaiului
Reziduurile de acid clorhidric rezultate în urma procesării corodează matrițele, indiferent de metalurgia acestora. Pulverizarea suprafețelor cavității matriței cu un neutralizator cu umiditate redusă este ieftină și reprezintă cea mai bună apărare: pentru o durată de viață optimă a sculei, neutralizați o dată pe zi, iar orice sculă trebuie neutralizată cel puțin o dată pe săptămână. Pulverizați toate suprafețele matriței și blocurile de ghidare, acordând o atenție deosebită bucșei de alimentare și punctelor greu accesibile; neutralizatorul protejează, de asemenea, împotriva acizilor de amprentă și a altor agenți corozivi din mediul de turnare. Orificiile de ventilație trebuie curățate temeinic și menținute fără substanțe anti-rugină, murdărie și acumulare de material înainte de fiecare rulare, iar curgerea apei prin scule trebuie verificată în același timp.
Reguli de proiectare pentru piesele de turnare prin injecție din PVC
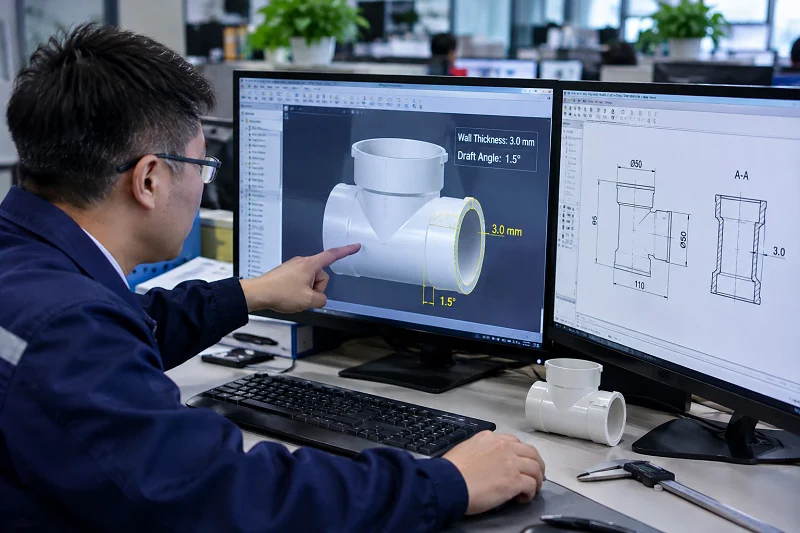
PVC-ul respectă regulile standard de proiectare pentru fabricație, acordându-se o atenție deosebită uniformității pereților și gestionării căldurii, deoarece materialul este rezistent atât la secțiunile groase, cât și la curgerea restricționată.
Grosimea peretelui și tranzițiile
Mențineți grosimea peretelui cât mai uniformă posibil. În cazul în care o secțiune mai groasă este inevitabilă, trecerea treptată de la subțire la groasă - este recomandat să evitați tranzițiile mai mari de 10% până la 15% din grosimea nominală a peretelui. Grosimea minimă a peretelui, citată în mod obișnuit pentru PVC-ul turnat prin injecție, se încadrează în intervalul de aproximativ 1.27 până la 6 mm, alte îndrumări plasând idealul practic între 1.2 și 3.5 mm. Acestea sunt intervale generale de practică, mai degrabă decât o cerință specifică PVC-ului; pereții groși favorizează apariția urmelor de scufundare, deformărilor și ciclurilor lungi de lucru, în timp ce pereții prea subțiri riscă apariția unor piese fragile sau a unei umpleri incomplete.
Unghiuri de tiraj și ejectare
Conicitatea aplicată pe pereții verticali, astfel încât piesa să se desprindă curat. Conectarea frecvent menționată pentru piesele din PVC este de 0.5% până la 1%, cu un minim de 1-2 grade pe suprafețele verticale și 3-5 grade unde suprafețele sunt texturate; cu cât piesa este mai lungă, cu atât este nevoie de mai multă conecție. Suprafețele lustruite ale matriței ușurează ejecția și reduc conecția necesară, iar rularea jumătății B a matriței la o temperatură mai scăzută decât jumătatea A ajută și mai mult la eliberare.
Raze, fileuri și concentrarea stresului
Colțurile ascuțite sunt mai greu de modelat și concentrează stresul, ceea ce poate duce la defectarea piesei în timpul funcționării. Aplicați raze la colțurile interioare și exterioare de cel puțin 25% din grosimea peretelui și utilizați o rază egală cu aproximativ 75% din grosimea peretelui acolo unde contează rezistența maximă a piesei.
Porți, uși de rulare și guri de aerisire
Proiectarea grilei și a canalului de ventilație controlează forfecarea, iar forfecarea este o preocupare deosebită în cazul PVC-ului. Grilele restricționate, duzele lungi și restrictive și schimbările bruște ale direcției fluxului cresc încălzirea prin forfecare și riscul de degradare, așadar sistemul de alimentare cu topitură ar trebui să fie eficientizat, cu diametre generoase ale grilei și fără zone stagnante. Ventilația merită o atenție egală: aerul prins produce arsuri și jeturi scurte, iar orificiile de ventilație blocate sunt o cauză frecventă a ambelor. Amplasarea grilei stabilește, de asemenea, locul unde aterizează liniile de sudură, ceea ce contează atât pentru aspect, cât și pentru rezistență.
Contracție, toleranțe și date despre materiale
Contracția PVC este relativ scăzută - de obicei între 0.2% și 0.5% - dar valoarea exactă depinde de calitate și de condițiile de procesare, iar răcirea neuniformă provoacă deformare. Reducerea grosimii peretelui și a suprafeței inelei ajută la limitarea riscului. Toleranțele reprezintă un factor de cost: toleranțele mai stricte sau mai fine necesită cerințe mai stricte privind matrița și procesarea și, prin urmare, costă mai mult. Pentru valorile de proiectare, lucrați pe baza fișei tehnice specifice a compusului, mai degrabă decât pe baza tabelelor generice, și confirmați contracția cu producătorul de matrițe înainte de tăierea sculei.
Alegeți NOBLE pentru proiectul dumneavoastră de turnare prin injecție PEEK

NOBLE este un producător contractual cu sediul în China și o societate mixtă sino-britanică recunoscută de guvern drept „Întreprindere Națională de Înaltă Tehnologie”. Divizia noastră „Producție Inteligentă” este specializată în furnizarea de servicii de asistență pentru proiecte de prelucrare și fabricare a pieselor. Cu peste un deceniu de experiență, NOBLE ajută clienții să finalizeze eficient întregul proces - de la prototipare la producția de masă - prin soluții de fabricație personalizate, complete.
Pentru proiectele de turnare prin injecție care implică polimeri de înaltă performanță, cum ar fi PEEK, precum și pentru nevoile de prelucrare pentru alte materiale precum PVC-ul, capacitățile de service și expertiza specializată în prelucrare ale NOBLE vă pot ajuta să vă avansați proiectele eficient. Suntem certificați ISO 9001:2015 și ISO 13485:2016, cu un sistem de management al calității care acoperă fiecare etapă, de la prototipare până la producția de masă.
NOBLE oferă o gamă completă de servicii, de la proiectare la asamblare - nu doar producție. Capacitățile noastre complete acoperă proiectarea, prototiparea și producția în masă a pieselor, susținute de un set complet de echipamente de inspecție și un sistem integrat de control al calității pentru a asigura fabricarea prototipurilor și a componentelor cu precizie ridicată și în conformitate deplină cu specificațiile. În ceea ce privește termenele de livrare și ofertele, datorită software-ului nostru CNC avansat și echipei de ingineri experimentați, piesele pot fi produse rapid în 7-10 zile; După ce trimiteți o cerere de ofertă care conține informațiile necesare, vă putem oferi o ofertă profesională în termen de 24 de ore.
Dacă proiectul dumneavoastră implică turnare prin injecție PEEK sau alte materiale de înaltă performanță, vă rugăm să discutați cu noi specificațiile specifice, toleranțele și cerințele privind volumul de producție. Vom evalua rutele de proces fezabile și soluțiile de livrare pe baza nevoilor dumneavoastră reale.
Întrebări frecvente despre turnarea prin injecție a PVC-ului
Poate fi PVC-ul turnat prin injecție și ce îngreunează acest lucru?
Da — PVC-ul rigid este turnat prin injecție în volume mari, dar este unul dintre cele mai solicitante termoplastice de bază, deoarece se degradează atunci când este ținut prea mult timp la temperatura topiturii sau supus unui forfecare ridicată. Succesul producției depinde de livrarea eficientizată a topiturii, temperaturi verificate ale topiturii în jur de 199–207°C pentru compușii de turnare rigizi, viteze moderate de injecție și purjare la orice întrerupere.
Ar trebui să specific rigid, flexibil sau CPVC pentru piesa mea?
Începeți cu temperatura și expunerea la substanțe chimice, apoi rigiditatea și impactul. PVC-U rigid oferă cea mai mare rezistență și o bună rezistență chimică până la aproximativ 60°C; PVC-M schimbă o parte din rigiditate în favoarea impactului; PVC-ul flexibil adaugă elasticitate, dar își poate pierde proprietățile în timp; CPVC ridică plafonul termic la aproximativ 100-110°C de deviere termică în clasele superioare de celule de conducte și este potrivit pentru fluide corozive, cum ar fi cele din serviciul clor-alcali.
Cum se compară PVC-ul cu ABS, PP și PEEK în ceea ce privește proprietățile importante?
La clasele reprezentative neumplute, PVC-U are o rezistență mai mare la acid decât ABS (5/5 față de 3/5) și este auto-stingere, în timp ce ABS este mai ușor de turnat și se deformează la o temperatură mai ridicată (80°C față de 70°C). PP și HDPE sunt mai ieftine și mai ușor de turnat, dar au o rezistență la tracțiune mai mică și un comportament comparabil la flacără. PEEK depășește PVC-ul la căldură (160°C HDT, 250°C serviciu) și rezistență la solvenți, dar costă mult mai mult și este mai greu de turnat.
Când ar trebui să aleg turnarea în locul prelucrării mecanice, turnării prin suflare, extrudării sau termoformarii?
Alegeți turnarea prin injecție atunci când volumul poate amortiza o matriță de oțel, iar piesa necesită detalii tridimensionale complexe și repetabile. Prelucrarea se potrivește volumelor mici și formelor simple; turnarea prin suflare este pentru recipiente goale; extrudarea este pentru profile continue cu secțiune transversală constantă, cum ar fi țevile; termoformarea se potrivește pieselor mari, puțin adânci și serielor scurte unde costul sculelor domină.
Cum pot preveni arsurile, decolorarea și jeturile scurte?
Urmele de arsură și decolorarea provin din degradarea termică și forfecare: verificați temperatura topiturii cu o sondă cu ac, aerodinamicați canalele și porțile, mențineți greutatea alicelor în limita a 50-80% din capacitatea cilindrului și purjați la întreruperi. Alicele scurte înseamnă de obicei presiune sau viteză insuficientă, topitură rece, aer prins sau pereți prea subțiri - verificați ventilația și luați în considerare o formulă cu curgere mai mare pentru piesele subțiri și complexe.
Ce reguli de proiectare se aplică pereților, profilelor, racordurilor, porților și gurilor de aerisire?
Mențineți pereții uniformi în limita a aproximativ 1.27–6 mm și faceți tranziția treptat (nu mai mult de 10–15% din peretele nominal). Utilizați o deformare de 0.5–1% sau minimum 1–2 grade, cu 3–5 grade pe suprafețele texturate. Aplicați raze de colț de cel puțin 25% din grosimea peretelui și aproximativ 75% pentru o rezistență maximă. Dimensionați porțile cu generozitate pentru a limita forfecarea și mențineți gurile de ventilație curate și deschise pentru a preveni urmele de arsuri și umplerea incompletă.
Ce oferă NOBLE pentru prototipare și producție de volum?
NOBLE este un producător contractual cu sediul în China, o societate mixtă sino-britanică recunoscută ca Întreprindere Națională de Înaltă Tehnologie, certificată conform ISO 9001:2015 și ISO 13485:2016. Oferim un lanț complet de servicii, de la proiectare la asamblare, nu doar producție, cu termene de livrare rapide de 7-10 zile și oferte returnate în termen de 24 de ore de la finalizarea unei cereri de ofertă (RFQ) - inclusiv asistență pentru proiecte care implică polimeri de înaltă performanță, cum ar fi PEEK, alături de lucrări din PVC.







