
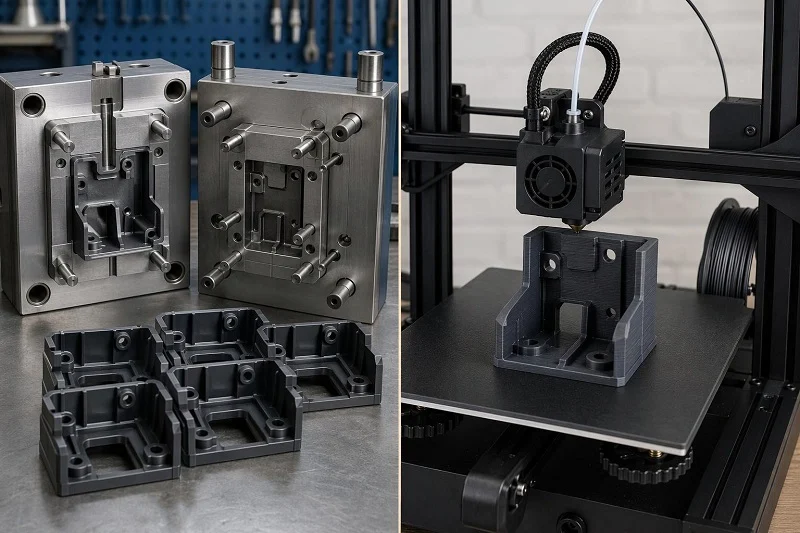
Atât turnarea prin injecție, cât și imprimarea 3D transformă un fișier CAD într-o piesă din plastic, dar vă obligă la costuri inițiale, toleranțe, opțiuni de materiale și termene de livrare foarte diferite. Acesta este motivul pentru care decizia privind turnarea prin injecție vs. imprimarea 3D este rareori luată întrebându-se care proces este „mai bun”. Se stabilește întrebându-se care proces se potrivește piesei, volumului și etapei în care a ajuns designul dumneavoastră.
Această comparație este construită pe baza descrierilor de procese publicate, a datelor privind toleranțele și costurile, precum și a studiilor de precizie dimensională evaluate de colegi, mai degrabă decât pe baza unui test practic de laborator. Aceasta acoperă modul în care cele două procese diferă din punct de vedere mecanic, unde se amortizează investiția în scule, ce precizie și finisaj de suprafață oferă fiecare, ce materiale poate fi prelucrat fiecare, cât de repede vă pune fiecare o piesă la dispoziție, ce geometrie permite fiecare și când are sens o rută de tipărire-apoi-turnare. Înainte de Întrebările Frecvente, urmează o secțiune despre modul în care NOBLE acceptă ambele rute.
Turnare prin injecție vs Imprimare 3D cu polipropilenăCum diferă de fapt cele două procese
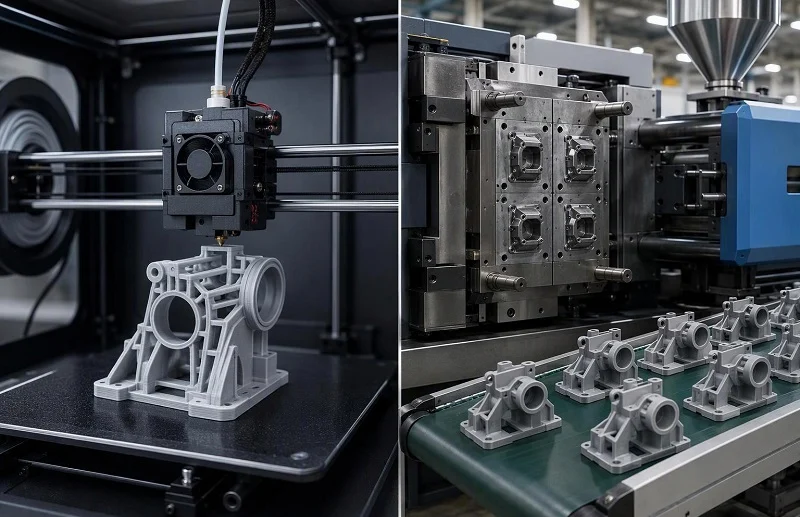
Diferența mecanică dintre cele două procese generează aproape fiecare compromis care urmează.
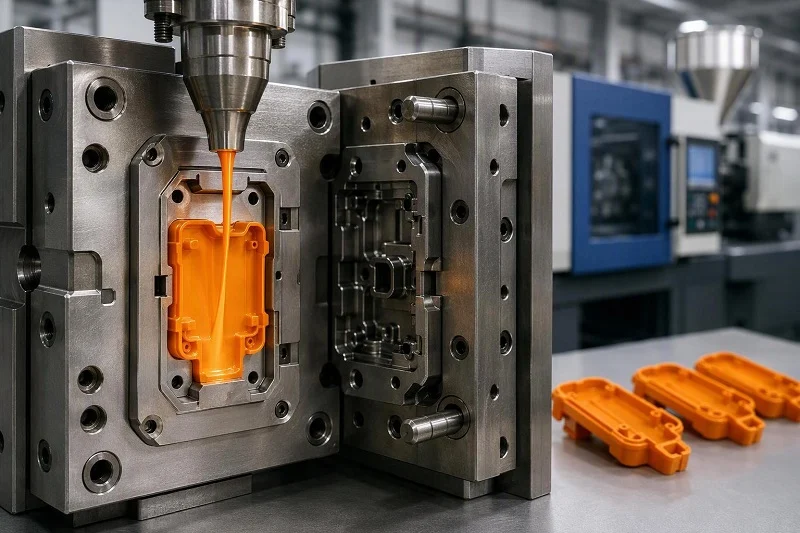
Turnarea prin injecție injectează polimer topit sub presiune într-o cavitate metalică prelucrată, îl menține în timp ce se răcește și ejectează o piesă solidă atunci când matrița se deschide. Instrumentul - matrița - este o piesă fixă de precizie. Cavitățile sale definesc forma piesei, canalele sale de răcire definesc cât de repede se solidifică polimerul, iar sistemul său de ejecție definește modul în care piesa părăsește mașina. Deoarece instrumentul este scump de fabricat și scump de schimbat, costul său trebuie distribuit pe fiecare piesă pe care o produce.
Imprimarea 3D construiește piesa aditiv, strat cu strat, direct dintr-un fișier digital. Nu există cavitate și nici scule. Sistemul de mișcare al mașinii și alimentarea cu material definesc geometria, ceea ce înseamnă că prima piesă și a mia piesă sunt produse practic prin aceeași operațiune.
Această singură diferență — unealtă sau nu — explică restul comparației:
Structura costurilor
Turnarea implică costurile inițiale în prelucrarea sculelor, iar apoi reduce costul per piesă odată cu volumul. Imprimarea nu are aproape niciun cost inițial, iar costul per piesă rămâne aproximativ constant, indiferent dacă comandați o piesă sau cinci sute.
Comportament de toleranță
O dimensiune turnată este rezultatul final al contracției rășinii, răcirii, deformării și condițiilor de proces care acționează în interiorul unei cavități fixe. O dimensiune imprimată este rezultatul final al aderenței straturilor, orientării construcției, calibrării mașinii și post-procesării.
Economie a schimbării designului
Modificarea unei matrițe tăiate înseamnă tăierea metalului, recalificarea sculei și reeșantionarea. Modificarea unui design imprimat înseamnă editarea fișierului și rularea unei alte construcții.
Fiecare secțiune de mai jos revine la această premisă: matrița este un activ pe care îl amortizați, iar fișierul imprimat este o variabilă pe care o puteți modifica.
Cost: Când scule Se plătește singur?
Comparația costurilor este aritmetică, nu un slogan, iar aritmetica începe cu unealta. Cifrele publicate pentru o carcasă din ABS pentru electronice de larg consum plasează sculele prototip din aluminiu la aproximativ 18,000-50,000 de dolari, iar oțelul de producție călit la aproximativ 50,000-200,000 de dolari (analiza pragului de rentabilitate).
Amortizarea transformă aceste totaluri într-o cifră per piesă. Împărțită pe 100,000 de piese, sculele adaugă aproximativ 0.50-2.00 USD per piesă. Împărțită pe doar 1,000 de piese, aceeași unealtă adaugă aproximativ 18-200 USD per piesă. Piesele ABS imprimate de dimensiuni similare costă aproximativ 8-35 USD fiecare, indiferent de volum, în funcție de umplutură, suport și finisaj.
Asta îți oferă o regulă de lucru: volumul pragului de rentabilitate este punctul în care costul unitar turnat - amortizarea combinată a materialului, a procesării și a sculelor - scade la costul unitar imprimat. Nu este un număr fix. Dimensiunea piesei, complexitatea geometriei și toleranța necesară îl influențează, uneori cu un ordin de mărime, așa că singura cifră fiabilă este cea pe care o calculezi pentru propria piesă.
Alți doi factori de cost merită să fie luați în considerare în acest calcul:
Randament și operațiuni secundare
Piesele imprimate necesită adesea îndepărtarea suportului, finisarea suprafeței și uneori post-întărire, ceea ce poate adăuga câțiva dolari per piesă în manoperă. Dacă un tiraj pierde piese din cauza deformării sau a defecțiunii suportului, costul efectiv per piesă expediată depășește costul mașinii. O sculă turnată matură într-un proces controlat funcționează de obicei la un randament foarte ridicat, deșeurile contribuind doar cu o fracțiune de procent. Comparați costul livrat conform specificațiilor pe ambele părți, nu costul de producție al mașinii.
Durata ciclului
Timpul de lucru al mașinii reprezintă aproximativ jumătate din costul total al piesei turnate, așadar eficiența ciclului este cel mai mare factor variabil de cost în turnare. O îmbunătățire de 25% a timpului de ciclu poate reduce costul per piesă cu 15-20% (analiza timpului de ciclu). Acesta este unul dintre motivele pentru care o sculă bine proiectată, cu răcire optimizată și plasarea porții, costă mai mult inițial, dar recuperează acest cost în producție.
Numărul de cavități face parte din același calcul. Mai multe cavități cresc costul sculelor - aproximativ 15-30% per cavitate adăugată pe piesele mai simple - dar distribuie timpul de prelucrare a mașinii pe mai multe piese pe ciclu (factori determinanți ai costului sculelor). Adaptați numărul de cavități la un volum anual realist, mai degrabă decât la o prognoză optimistă; o sculă construită pentru o cerere care nu apare niciodată este cea mai comună modalitate prin care un proiect de turnare pierde bani.
Precizie și Finisarea de suprafațăLa ce toleranțe ar trebui să vă așteptați?
Turnarea nu are o singură toleranță tipică, iar orice tabel care oferă una trebuie citit cu precauție. O dimensiune turnată este rezultatul final al contracției rășinii, al condițiilor de procesare, al geometriei piesei, al deformării și al răcirii neuniforme. Rășinile semicristaline și cele umplute se contracționează diferit în direcții diferite, iar dimensiunile lungi acumulează o contracție mai mare decât cele scurte.
Abordarea practică este de a strânge doar dimensiunile care implică ajustarea, asamblarea, etanșarea sau mișcarea, iar toleranțele generale să acopere restul. Standardul actual pentru piesele din plastic turnat, ISO 20457:2026, separă toleranțele generale - valori implicite care acoperă caracteristicile obișnuite - de toleranțele directe aplicate solicitărilor individuale și stabilește, de asemenea, limitele a ceea ce este fabricabil din punct de vedere tehnic (îndrumări privind toleranțele). Un desen care strânge fiecare dimensiune cheltuiește bani pe precizia de care piesa nu are nevoie și poate împinge un proces stabil în afara benzii sale de capabilitate.
Toleranțele de imprimare sunt specifice procesului, iar fiecare figură are următoarele condiții:
- SLS PA12: Aproximativ ±0.3%, cu o limită inferioară de ±0.3 mm, este o specificație de serviciu utilizată pe scară largă.
- FDM industrial: cea mai mare dintre ±0.127 mm sau ±0.0015 mm/mm, plus înălțimea unui strat în Z, la un randament dimensional de aproximativ 95% pe mașini industriale închise. Imprimantele cu cadru deschis și mediile necontrolate ar trebui planificate la o valoare mai apropiată de ±0.5 mm, cu excepția cazului în care se dovedește altfel.
- MJF PA12: aproximativ ±0.25 mm în XY și ±0.42 mm în Z pentru elemente de până la 30 mm, slăbind pe măsură ce dimensiunea elementului crește.
- Material de prelucrare: Adăugarea de material și prelucrarea ulterioară a caracteristicilor imprimate pot strânge fețele și alezajele critice la aproximativ ±0.10–0.20 mm.
Aceste cifre provin din rezumatele publicate ale capacității proceselor (toleranță MJF, SLS și FDM). Pentru un context medical controlat, un studiu evaluat de colegi privind modelele vasculare specifice pacientului a raportat o eroare dimensională provenită doar din modalitatea de imprimare de 0.76 ± 2.88% pentru FDM, 0.90 ± 2.26% pentru SLA, 1.62 ± 2.20% pentru PolyJet și 0.88 ± 1.97% pentru SLS, precizia îmbunătățindu-se semnificativ pe măsură ce dimensiunea caracteristicilor creștea (Frontiers in Medical Technology, 2023). Același studiu notează că nu există un standard recunoscut la nivel global pentru precizia dimensională acceptabilă clinic - o reamintire utilă a faptului că imprimarea poate fi precisă fără a fi standardizată.
Finisajul suprafeței urmează un model similar. Suprafețele imprimate au textura stratului; rugozitatea măsurată pe suprafețele FDM variază de la aproximativ 9 la 40 μm, în funcție de înălțimea stratului, direcția traseului și post-procesare, iar procesele cu pat de pulbere se situează de obicei în intervalul 8-30 μm după imprimare. O suprafață turnată reproduce lustruirea sau textura sculei, astfel încât o cavitate lustruită produce o piesă lustruită la fiecare fotografie. Ambele rute pot necesita în continuare operațiuni secundare - degratare, vopsire, tampografie sau sudură cu ultrasunete - iar aceste operațiuni fac parte din comparația costurilor, precum și din discuția despre finisare.
Materiale: Îți restricționează procesul alegerile?
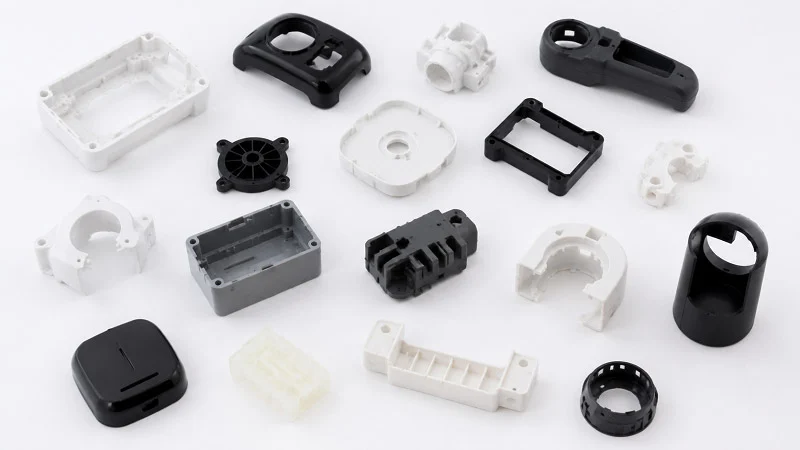
Turnarea se bazează pe o gamă largă de termoplaste de producție. Printre materialele utilizate în mod obișnuit se numără ABS, polipropilenă, policarbonat, nailon, POM, PEEK și elastomeri precum TPU, iar materialul pe care îl calificați este același material cu cel pe care îl va folosi unealta de producție pe durata de viață a programului.
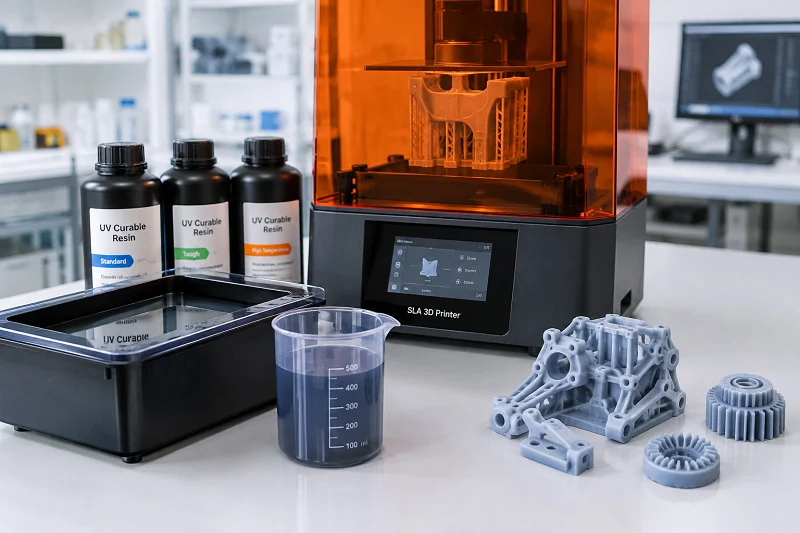
Imprimarea este limitată la filamentele și rășinile suportate de fiecare familie de mașini. Un set FDM comun este PLA, ABS, PETG, nailon și TPU sau TPE flexibil; SLA utilizează un set separat și mai limitat de rășini fotopolimerice, care tind să fie mai fragile decât termoplasticele FDM. Procesele cu pat de pulbere, cum ar fi SLS și MJF, sunt în mare parte legate de PA12 și de o familie mai mică de pulberi umplute sau speciale.
Consecința practică este simplă: confirmați că rășina de producție este disponibilă în procesul ales înainte de a vă decide asupra oricăreia dintre variante. Un prototip imprimat într-o rășină convenabilă dovedește geometria, nu materialul din care va fi livrat produsul. Dacă piesa finală trebuie să îndeplinească o anumită cerință de inflamabilitate, rezistență chimică sau biocompatibilitate, acea cerință trebuie să fie calificată în funcție de materialul și procesul de producție.
Alegerea materialului influențează și economia turnării. Rășini diferite se răcesc la viteze diferite, iar răcirea domină timpul ciclului, astfel încât o schimbare de material spre finalul programului poate influența costul unitar. O pârghie comună de proiectare este adăugarea de nervuri în loc să îngroașe pereții: nervurile cresc rigiditatea, menținând în același timp secțiunile de perete subțiri, ceea ce scurtează răcirea și reduce riscul de scufundare (timpul ciclului și materialul).
Timpul de execuție și modificările de design: cât de repede și cât de costisitor este să fie revizuite?
Avantajul imprimării este simplu: o primă piesă ajunge în câteva ore până la câteva zile, fără nicio etapă de prelucrare a sculelor între ele. Acest lucru face ca imprimarea să fie locul natural pentru iterații. O modificare de design este o editare a fișierului și o retipărire, iar costul unei greșeli se măsoară în ore și o cantitate mică de material.
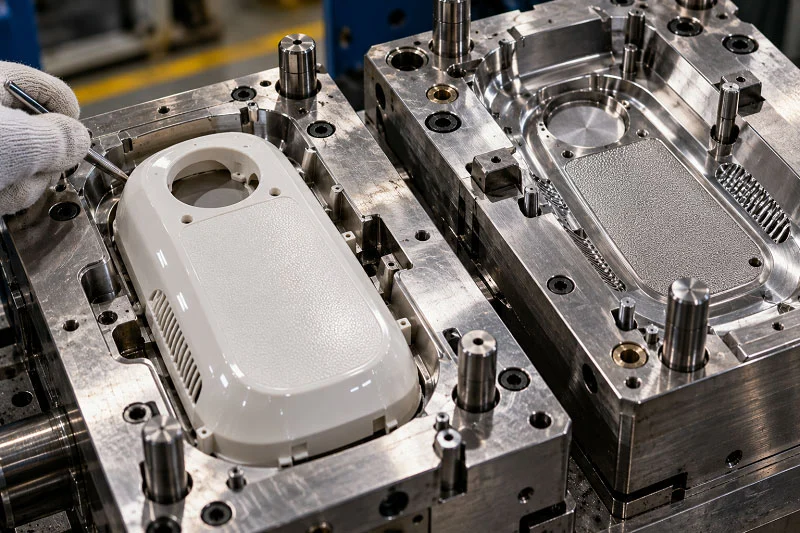
Turnarea necesită proiectarea și construirea matriței înainte de prima încercare — de obicei, câteva săptămâni, în funcție de complexitatea piesei. Acest timp de livrare reprezintă prețul sculei și se plătește o singură dată.
Reviziile sunt punctul în care cele două rute diverg cel mai brusc. Cifrele publicate estimează un preț de aproximativ 500-3,000 EUR pentru o modificare a matriței, reviziile complexe amânând termenele cu câteva săptămâni (Întrebări frecvente despre turnare). Și calitatea oțelului contează: unele clase de duritate ridicată au o sudabilitate slabă, ceea ce complică modificările ulterioare. La sculele din aluminiu moale, adăugarea de metal este suficient de dificilă încât supradimensionarea zonelor care ar putea necesita ajustări este o practică bună de la început.
Concluzia rezultă imediat. Revizuirea proiectului înainte de începerea prelucrării sculelor se amortizează de la sine, deoarece detectarea unei probleme pe un desen este mult mai ieftină decât detectarea ei după ce matrița există. Imprimarea este locul unde ar trebui rezolvate problemele nerezolvate - potrivire, formă, funcție, interferențe de asamblare, ergonomie - astfel încât scula să fie tăiată o singură dată, pe baza unui proiect care este deja final.
Geometrie și rezistență: ce poate realiza fiecare proces?
Turnarea prelucrează forme tridimensionale complexe într-o singură operațiune, dar impune reguli de proiectare pentru fabricație. Pereții necesită deformare pentru ca piesa să se elibereze din cavitate. Grosimea peretelui trebuie controlată pentru a evita scufundarea și deformarea. Amplasarea porții de turnare și plasarea sistemului de răcire determină atât calitatea estetică, cât și timpul ciclului. Acțiunile laterale - trăgerile care formează degajări - adaugă costuri și constrâng aspectul cavității: trăgerile pe două laturi opuse restricționează matrița la un singur rând de cavități, pe două laturi adiacente la un aspect de 2 × 2 și pe toate cele patru laturi la o singură cavitate.
Imprimarea gestionează geometrii pe care turnarea nu le poate produce fără asamblare: canale interne, rețele, caracteristici captate și secțiuni goale. Această libertate vine cu o avertizare mecanică. Construcția strat cu strat produce anizotropie, iar lucrările publicate descriu o rezistență la tracțiune în direcția de construcție care scade la o fracțiune din rezistența în plan, cu reduceri comune de 50-75% (Additive Manufacturing, 2019). S-a raportat că ABS FDM plat are aproximativ 60% din rezistența la tracțiune turnată.
Pentru o piesă portantă, aceasta înseamnă că orientarea este o decizie de proiectare, nu o setare a imprimantei. Un suport imprimat astfel încât sarcina sa principală să se desfășoare în plan se comportă foarte diferit față de același suport imprimat vertical. În cazul în care o piesă imprimată trebuie să suporte o sarcină reală, luați în considerare orientarea construcției pentru a pune tensiunea de tracțiune în plan, îngroșarea secțiunilor care se decojesc sau se clivează sau adăugarea de material de prelucrare pe interfețele critice. În cazul în care piesa trebuie să atingă în mod constant rezistența de producție, turnarea este răspunsul mai direct.
Când are sens un flux de lucru hibrid Print-Validate-Then-Mold
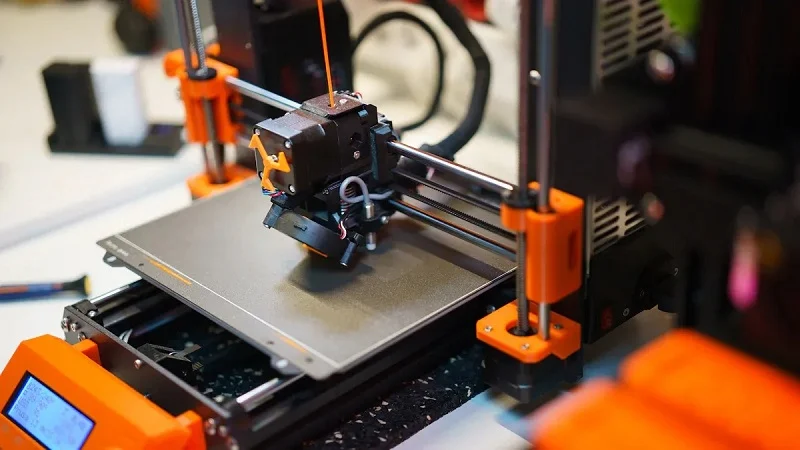
Secvența care reduce riscurile majorității programelor este imprimarea, validarea, apoi modelarea. Imprimați prototipuri funcționale pentru a demonstra potrivirea, forma și funcționalitatea; iterați fișierul cât timp modificările sunt încă ieftine; dedicați-vă la scule odată ce designul este stabil și volumul îl justifică.
Această secvență este decizia corectă atunci când:
- Ai nevoie de o piesă testabilă într-un interval de timp strâns. Imprimarea pune la dispoziție o piesă reală în câteva zile, înainte ca o matriță să poată fi măcar proiectată.
- Întrebările legate de design rămân deschise. Orice întrebare nerezolvată este mai ieftin de răspuns în scris decât în oțel.
- Investiția în scule trebuie redusă. Un volum de producție plauzibil, dar încă neconfirmat, beneficiază de verificarea designului și a pieței înainte de a te angaja într-o matriță.
Este inutil atunci când designul este complet matur și volumul este confirmat - în acest caz, trecerea directă la prelucrarea scuturilor economisește un pas. Și s-ar putea să nu fie niciodată relevant atunci când cerința este într-adevăr de volum redus, o singură dată sau extrem de personalizată: o matriță s-ar putea să nu se achite niciodată, iar imprimarea sau prelucrarea ușoară rămân calea inteligentă pe durata de viață a produsului.
Cele două procese sunt parteneri, nu rivali. Imprimarea dovedește designul cât timp este încă fără unelte; turnarea îl produce la un cost unitar redus odată ce designul este final.
Verdict: Ce proces se potrivește proiectului tău?
Imprimarea câștigă prin viteză până la prima piesă, flexibilitate în design și angajament inițial redus — este calea potrivită pentru prototipuri, teste funcționale, volume mici de producție și orice design care este încă în curs de dezvoltare. Turnarea câștigă prin costul per piesă la volum, rezistența la calitatea producției, consistența finisajului și gama de materiale — este calea potrivită odată ce designul este final și volumul anual poate susține unealta.
Regula decizională într-o singură propoziție: imprimă până când designul este dovedit și volumul este confirmat, apoi modelează — și calculează-ți propriul prag de rentabilitate, în loc să împrumuți numărul altcuiva.
Alegerea NOBLE pentru a vă susține proiectele de turnare prin injecție și imprimare 3D

NOBLE este un producător chinezesc renumit, iar capacitatea noastră de service și expertiza în prelucrare sunt concepute pentru a ajuta clienții să treacă eficient de la prototipare la producția de volum. Indiferent dacă proiectul dumneavoastră este destinat unei matrițe, unei imprimante sau ambelor secvențe, echipa noastră vă poate sprijini în luarea deciziilor și în execuție.
Acreditările noastre de calitate sunt esențiale pentru acest sprijin. NOBLE este certificată conform ISO 9001:2015 și ISO 13485:2016 , astfel încât managementul calității este integrat în modul în care planificăm, producem și inspectăm lucrările, mai degrabă decât să fie adăugat la final.
Oferim o gamă completă de servicii, de la proiectare la asamblare - nu doar producție. Aceasta înseamnă asistență pe tot parcursul procesului pe care îl parcurge o piesă: informații despre proiectare și revizuirea fabricabilității, prototipare, scule și producție, precum și etapele de asamblare care transformă piesele într-un produs finit. Pentru clienții care compară turnarea prin injecție cu imprimarea 3D, această gamă contează, deoarece răspunsul corect se schimbă adesea pe măsură ce un program se maturizează - iar existența unui singur partener pentru prototipare și producție în serie menține tranziția de la imprimare la matriță coerentă.
Capacitățile noastre sunt interne, echipamentele noastre de inspecție și sistemul de control al calității sunt configurate pentru a verifica piesele în funcție de criterii stricte de toleranță, iar inginerii noștri lucrează cu o gamă largă de materiale metalice și plastice. Dacă evaluați o piesă și doriți să știți ce rută se potrivește volumului, toleranței și termenului dvs., trimiteți-ne proiectul și cerințele - vă vom ajuta să comparați căile și să mergeți mai departe eficient.
Întrebări frecvente despre turnarea prin injecție vs. imprimarea 3D
Este un proces pur și simplu mai bun decât celălalt?
Nu. Imprimarea câștigă prin viteză până la prima piesă, flexibilitate în design și angajament inițial redus. Turnarea câștigă prin costul per piesă la volum, rezistența la nivel de producție, consistența finisajului și gama de materiale. Alegerea potrivită depinde de volumul dvs., de cerințele de toleranță și de cât de stabil este designul dvs.
Poate un design să treacă de la imprimare la turnare?
Da, și aceasta este cea mai comună cale. Imprimarea validează potrivirea, forma și funcția, în timp ce modificările sunt ieftine; turnarea preia controlul odată ce designul este stabil și volumul justifică utilizarea sculelor. Așteptați-vă să revizuiți unghiurile de deformare, grosimea peretelui, plasarea inelei de deschidere și contracția materialului înainte de tăierea matriței.
Pot fi combinate cele două procese?
Pot. Prototipurile tipărite, dispozitivele și dispozitivele de fixare tipărite și piesele de punte tipărite pot susține un program de producție turnat. Inserțiile tipărite pot fi, de asemenea, supraturnate în unele modele, deși acest lucru necesită o analiză inginerească specifică.
Ce rută se potrivește pieselor medicale sau reglementate?
Ambele pot servi unor lucrări reglementate, dar sarcina calificării diferă. Turnarea oferă consecvență a materialelor și a procesului pe parcursul unui ciclu de producție; imprimarea oferă viteză și personalizare, studiile publicate demonstrând o precizie dimensională ridicată în contexte medicale controlate. În ambele cazuri, materialul și procesul de producție - nu prototipul - trebuie calificate, iar cerințele sistemului de calitate aplicabile se aplică.
Devine un proces învechit pe măsură ce volumele se schimbă?
Nu. Fiecare rămâne relevant în gama sa. Imprimarea rămâne utilă pentru prototipuri, serii mici , piese de schimb și iterații de proiectare chiar și într-un program care execută matrițe de volum; matrițarea rămâne alegerea economică odată ce volumul anual este suficient de mare pentru a amortiza sculele.







