
Introducere
Ventuzele sunt o caracteristică comună atât în viața de zi cu zi, cât și în mediile industriale. Indiferent dacă ridicați piese mari sau agățați o geantă de mână pe perete, acestea sunt întotdeauna prezente.
De obicei, acestea au două părți: un corp cu ventuză și o buză de etanșare flexibilă. Ventuzele metalice se găsesc frecvent în mediile industriale, în timp ce oamenii optează de obicei pentru modele din plastic sau silicon în viața de zi cu zi. În acest capitol, ne vom concentra pe ventuzele din plastic.
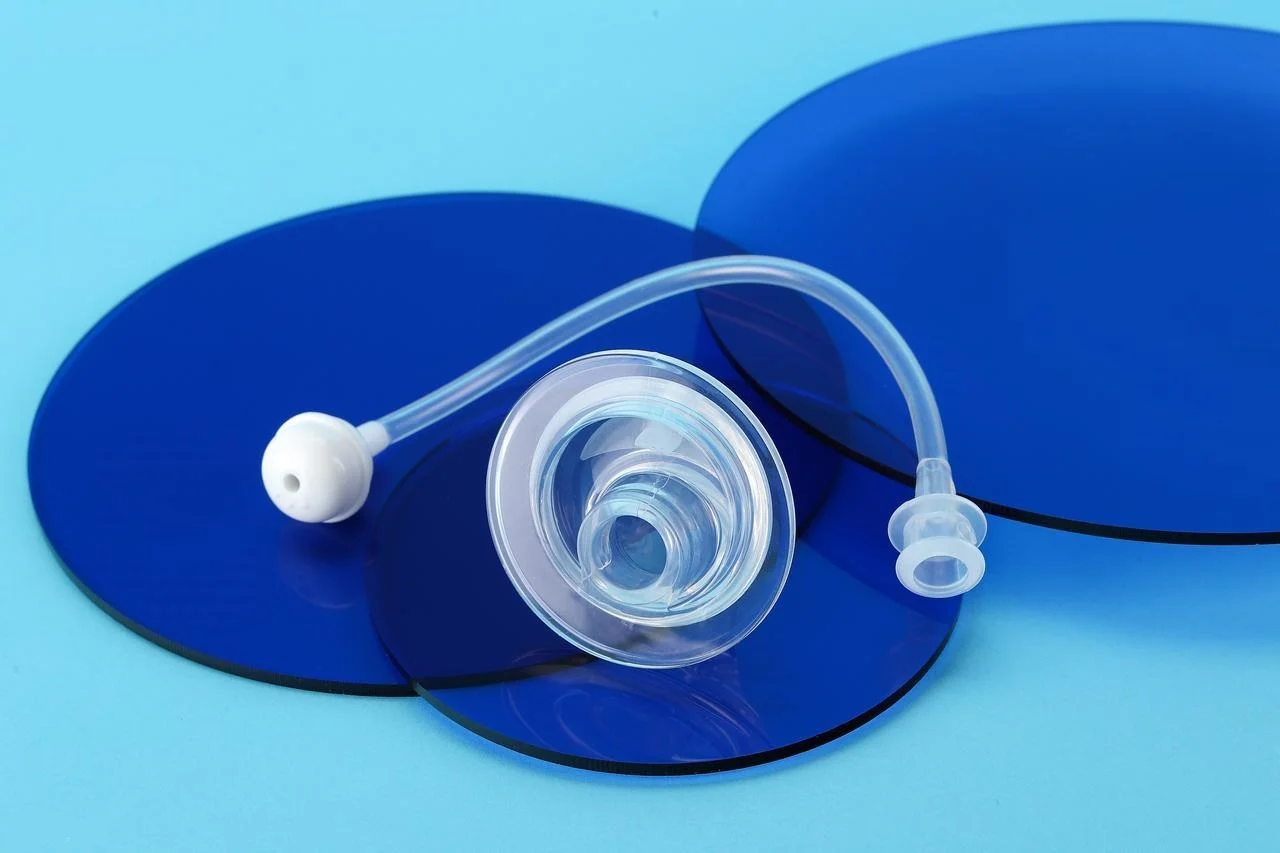
Plasticul asigură structura rigidă. Cupa are nevoie de o coloană vertebrală rigidă pentru a transfera forța fără a se prăbuși. Siliconul asigură buza de etanșare flexibilă. Această buză se adaptează suprafețelor neuniforme. Creează etanșarea în vid.
Pas cu pas: Procese de fabricație de bază
Producția în masă a ventuzelor vidate nu implică fabricarea metalului. Nu se realizează sudarea. Nu se realizează prelucrarea blocurilor brute. Tehnologiile dominante sunt procesele de turnare. Se toarnă material în cavități. Cavitățile modelează piesa.
1. Corp din plastic Turnare prin injecție (Componenta rigidă)
Clienții folosesc turnarea prin injecție a plasticului pentru corpul rigid. Materialele comune includ ABS, PC și nailon. O mașină de turnare prin injecție topește peletele de plastic. Materialul topit este forțat într-o cavitate a matriței de oțel. Timpii de ciclu variază între 15 și 60 de secunde, în funcție de dimensiunea piesei și grosimea peretelui.
Prototiparea rapidă intră adesea în joc aici. Un corp din plastic imprimat 3D permite oamenilor să testeze potrivirea și funcționarea fără a aștepta o unealtă solidă. Odată ce designul se blochează, se taie matrița de producție.
2. Turnare a buzei din silicon (elementul de etanșare flexibil)
Două procese domină aici. Oamenii aleg în funcție de cerințele de volum și precizie.
- Comprimare turnare fabrică pentru volume mai mici. Costul sculelor este mai mic. Un semifabricat din silicon preformat intră într-o cavitate încălzită. Presa se închide. Căldura și presiunea modelează materialul. Timpii de ciclu sunt mai lungi. Dar investiția inițială este mai mică.
- Cauciuc siliconic lichid (LSR)Injecția gestionează volume mari. Precizia este mai bună. Două componente lichide sunt amestecate și injectate direct într-o matriță încălzită. Întărirea are loc în interiorul cavității. Timpii de ciclu sunt mai scurți. Costul sculelor este mai mare. Oamenii folosesc LSR pentru aplicații solicitante unde consecvența contează.
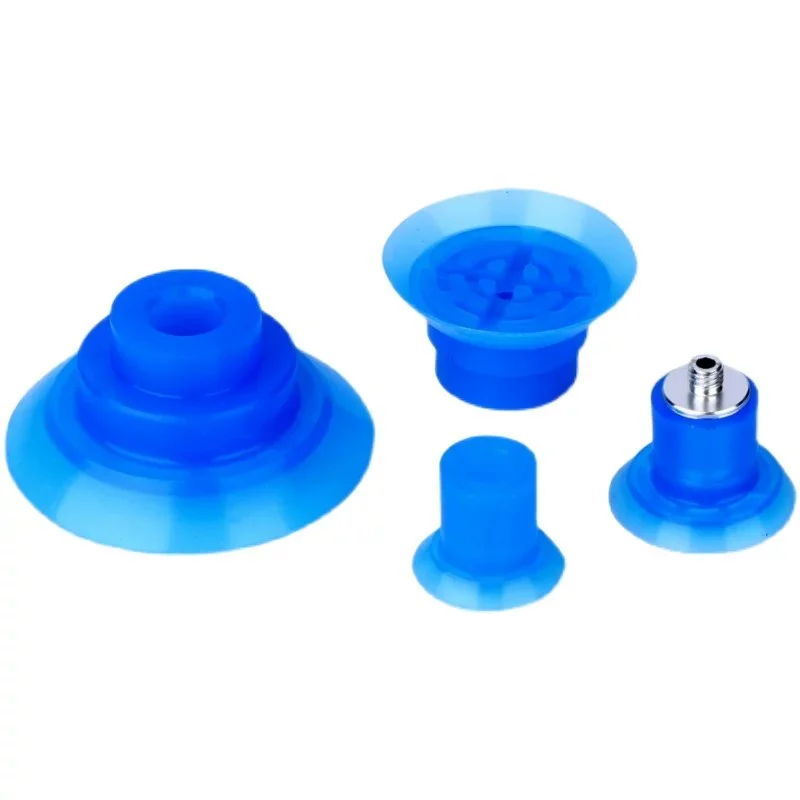
3. Legătura critică: Îmbinarea siliconului cu plasticul
Acest pas face ca paharul să fie solid sau să nu mai fie solid. Marginea de silicon trebuie să rămână atașată de corpul de plastic. Există două metode.
- Supramulare is Metoda preferată pentru producția de masă. Corpul din plastic este plasat într-o a doua matriță. Siliconul lichid este injectat direct pe acesta. La interfață se formează o legătură chimică. Nu este necesar adeziv. Îmbinarea este permanentă.
- Post-mulare Adeziv Lipirea servește ca alternativă. Se folosește atunci când materialele sunt incompatibile sau când nu sunt disponibile scule de supra-turnare. Se aplică un grund pe suprafața de plastic. Se aplică adezivul pe marginea de silicon. Apoi, piesele sunt presate împreună. Lipirea este mecanică, nu chimică. Funcționează, dar este mai puțin fiabilă pentru aplicațiile cu cicluri de umplere mari.
4. Finisare și Post procesare
Cupa turnată nu este încă gata. Urmează mai mulți pași.
Dezumflarea îndepărtează excesul de silicon. La liniile de separare ale matriței se formează linii subțiri de fulgerare. Se taie manual sau prin dezumflare criogenică automată. Siliconul este moale. Fulgerarea se dezlipește curat dacă matrița este proiectată bine.
Post-întărirea are loc în cuptoare. Siliconul stă la temperaturi ridicate timp de câteva ore. Această etapă completează reacția de reticulare. Stabilitatea se îmbunătățește. Proprietățile mecanice se stabilizează. Omiterea acestei etape se face pe propriul risc.
Testarea scurgerilor și inspecția pentru detectarea defectelor. Fiecare cupă este testată pentru menținerea vidului. Se utilizează măsurarea scăderii presiunii sau a debitului. Inspecția vizuală verifică golurile, bavurile și integritatea legăturii. O cupă care prezintă scurgeri nu îndeplinește cerințele. Testarea nu este opțională.
Principalele 7 provocări în fabricarea cupelor vidate
1. Bule de aer (goluri) în silicon
Aerul rămâne prins în timpul amestecării. Bulele devin goluri în piesa finită. Golurile slăbesc etanșarea. Acestea creează căi de scurgere.
Soluție: Echipamentul de degazare în vid este obligatoriu. Se amestecă componentele din silicon. Apoi, amestecul intră într-o cameră de vid. Vidul extrage aerul prins înainte de turnare sau injectare.
2. Întărire neuniformă (piese lipicioase sau moi)
Piesa iese din matriță lipicioasă. Sau prea moale. Sau neîntărită complet în anumite locuri. Cauza este aproape întotdeauna raportul de amestecare incorect.
Soluție: Cântare precise și protocoale de amestecare temeinice. Oamenii cântăresc fiecare componentă. Amestecă pentru o perioadă de timp stabilită. Răzuiesc pereții recipientului. Un lot care are o diferență de două procente eșuează. Prototipările rapide folosesc adesea loturi mici amestecate manual. Aceste loturi mici pot ascunde erori de amestecare care devin evidente la scară de producție. Oamenii trebuie să valideze procesul de amestecare pe echipamentele de producție înainte de a crește volumul.
3. Deformarea (distorsiunea) piesei
Buza de silicon se prăbușește sub sarcină. Sau cupa nu își menține forma în timpul demulării. Materialul este prea moale pentru geometria piesei.
Soluție: Adaptați duritatea Shore A la dimensiunea și forma piesei. Un silicon de 30A funcționează pentru piese mici și groase. O muchie mare și subțire are nevoie de 50A sau mai mult. Inginerii testează diferite durometre în timpul prototipării pentru a găsi duritatea minimă care menține forma. Prea tare și etanșarea are de suferit. Prea moale, iar piesa se deformează.
4. Lipirea de matriță (probleme de demulare)
Siliconul întărit refuză să se desprindă. Piesa se rupe în timpul îndepărtării. Matrița se deteriorează.
Cauză: Agent de demulare insuficient sau adâncituri complexe în designul matriței. Unele tipuri de silicon sunt mai lipicioase decât altele.
Soluție: Proiectarea corectă a matriței este prima linie de apărare. Evitați degajările ascuțite. Folosiți unghiuri de deformare. Apoi, aplicați cu atenție agentul de demulare. Prea puțin și piesa se lipește. Prea mult și finisajul suprafeței are de suferit. Oamenii dezvoltă un proces standard de aplicare pentru fiecare matriță.
5. Lipire plastic-silicon slabă sau defectuoasă
Marginea de silicon se desprinde de corpul de plastic. Cupa cedează în utilizare. Legătura nu a fost niciodată suficient de puternică.
Cauză: Incompatibilitatea materialelor este cauza obișnuită. Siliconul nu aderă la majoritatea materialelor plastice fără tratament de suprafață.
Soluție: Prioritarizarea uneltelor de supraturnare atunci când este posibil. Supraturnarea creează o legătură chimică în timpul procesului de injecție LSR. Nu este necesar adeziv. Când supraturnarea nu este fezabilă, se utilizează adezivi industriali specializați cu grunduri de suprafață. Metoda de adeziv necesită un control atent al procesului.
6. Leșiere și contaminare chimică (alimentară/medicală)
Piesele destinate contactului cu alimentele sau uzului medical nu pot elibera substanțe chimice. Siliconul standard conține aditivi care nu sunt siguri.
Cauză: Materii prime necertificate. Furnizorul a făcut rabat de la buget.
Soluție: Procurați silicon conform FDA. Regulamentul relevant este 21 CFR 177.2600. Aplicațiile medicale pot necesita certificarea ISO 10993. Oamenii solicită certificate înainte de a cumpăra material.
7. Riscuri de contaminare cu obiecte străine
O bucată de metal sau plastic dur cade într-o conductă alimentară. Ventuza s-a spart sau a lepădat un fragment. Contaminarea provoacă o retragere a produsului.
Cauză: Siliconul standard nu este detectabil de detectoarele de metale. Bucățile rupte trec neobservate prin controalele de calitate.
Soluție: Utilizați compuși siliconici detectabili cu metale. Aceste materiale conțin aditivi feroși care declanșează detectoarele de metale de pe liniile de producție. Aditivii sunt aprobați de FDA pentru contact accidental. Oamenii specifică clase detectabile pentru aplicații de procesare a alimentelor și farmaceutice. Costul suplimentar al materialelor este mic în comparație cu o rechemare.
Criterii critice de selecție a materialelor in Vacuum CUPS Producție
Duritate (Shore A)
Duritatea siliconului se măsoară pe scara Shore A. Numerele mai mici înseamnă un material mai moale. Numerele mai mari înseamnă compuși mai fermi și mai durabili.
35A este pentru aplicații moi, delicate. Manipularea unui croissant proaspăt copt. Alegerea unei lentile lustruite. Marginea se mulează ușor. Priza este delicată. Dezavantajul este durabilitatea. Siliconul moale se rupe mai repede.
50A este destinat aplicațiilor ferme și durabile. Ridicarea unei foi de metal. Deplasarea unei piese rugoase din plastic. Marginea etanșă rezistă la abraziune. Forța de fixare este mai mare. Dar 50A nu se adaptează la suprafețe neregulate la fel de bine ca 35A.
Conformitate cu categoria alimentară
Contactul cu alimentele este un spațiu reglementat. Nu sunt permise siliconii aleatorii.
FDA 21 CFR 177.2600 este standardul american. Acesta specifică substanțele extractibile admisibile și metodele de testare. Un compus certificat trece aceste teste. Lipsa unui certificat înseamnă că materialul nu este conform, chiar dacă arată la fel.
Regulamentul UE 1935/2004 este cadrul european. Metodele de testare propriu-zise provin din alte standarde, dar acest regulament stabilește cerința. Persoanele care vând în Europa au nevoie de o declarație de conformitate din partea furnizorului de materiale.
Ambele standarde contează. O cană pentru o brutărie are nevoie de unul sau de altul, în funcție de locul de livrare a echipamentului. Oamenii cer documentație înainte de a comanda materiale.
Proprietăți speciale
Uneori, compusul standard nu funcționează. Oamenii au nevoie de funcții suplimentare.
Detectabilitatea metalelor este utilizată pentru industria alimentară și farmaceutică. Aditivi feroși sunt amestecați în silicon. Dacă o bucată se rupe, un detector de metale detectează fragmentul. Alternativa este o rechemare a produsului.
Rezistență la temperaturi ridicate, potrivită pentru medii fierbinți. Cuptoare de copt. Cicluri de sterilizare. Siliconul standard se degradează peste 200°C. Formulele speciale rezistă la 250°C sau mai mult.
Antistaticul previne atragerea prafului. Fabricarea de electronice are nevoie de acest lucru. O sarcină statică atrage particulele pe produs. Cupa trebuie să disipeze această sarcină. Se specifică compuși antistatici atunci când siliconul standard cauzează probleme de contaminare.
Niciun material singular nu face totul. Oamenii stabilesc priorități în funcție de aplicație. Duritatea pe primul loc. Conformitatea pe al doilea. Proprietățile speciale pe al treilea. Dacă dai o comandă greșită, cupa se defectează, indiferent cât de bine a fost fabricată.
Concluzie
Producția în masă a ventuzelor vidate nu este simplă. Trei lucruri trebuie să funcționeze împreună. Întărirea siliconului trebuie să fie consecventă. Injecția de plastic trebuie să respecte toleranțe stricte. Legătura dintre ele trebuie să reziste la mii de cicluri. Dacă ratați pe cineva, ventuzele se vor deteriora pe linie.
Sfaturi finale pentru persoanele care își pregătesc producția. Prioritizați metoda de lipire plastic-silicon încă de la începutul fazei de proiectare. Supraturnarea este cea mai bună alegere pentru volum. Lipirea adezivă funcționează, dar necesită un control sporit al procesului. Decideți înainte de a tăia oțelul matriței.
Aprovizionați-vă cu materiale certificate de la început. Conformitate cu FDA. Declarații UE. Clase detectabile la metale, dacă este necesar. Nu schimbați materialele târziu în proiect. Profilul de întărire se schimbă. Rezistența legăturii se schimbă. Întregul proces are deviații.
Investiți în echipamente de degazare în vid. Bulele de aer nu sunt acceptabile pe o suprafață de etanșare. Loturile amestecate manual, fără vid, vor eșua. Scara de producție necesită o degazare corectă. Fără scurtături. Paharele fie se etanșează, fie nu. Oamenii își amintesc de cele care nu se etanșează.
Despre NOBLE: Partenerul dumneavoastră în fabricarea de precizie a plasticului și siliconului
Despre Noi
NOBLE este o companie specializată în producția de materiale plastice. Clienții apelează la noi pentru turnare prin injecție de înaltă precizie și prelucrare a siliconului.
Reduceți decalajul dintre designul complex al produselor și producția de masă fiabilă. Partea dificilă o reprezintă componentele cu două materiale - plastic plus silicon. Ventuzele sunt un exemplu perfect. Un corp rigid din plastic are nevoie de o margine flexibilă din silicon. Cele două materiale trebuie să se lege permanent. Noi facem acest lucru posibil.
Capacitățile noastre de procesare de bază
Turnare prin injecție din plastic
Inginerii NOBLE lucrează cu rășini de calitate inginerească. ABS, policarbonat (PC), nailon (PA) și alte compuși personalizați. Clienții ne trimit specificațiile materialelor. Noi prelucrăm matrițele.
Producția de volum mare are loc în celule automatizate. Calitatea constantă este obiectivul. Timpii de ciclu sunt rapizi. Oamenii au nevoie de mii de piese pe zi. Mașinile noastre livrează acel volum fără variații.
Turnare prin injecție din cauciuc siliconic lichid (LSR).
Turnarea de precizie a componentelor flexibile din silicon este o competență esențială în fabricarea ventuzelor vidate. Geometriile complexe ale buzelor pentru ventuzele vidate sunt o rutină. Procesul LSR gestionează viteze mari și volume mari. Abatajul este minim. Consistența de la o piesă la alta este strânsă.
Supramulare (Lipire plastic-silicon)
Aceasta este specialitatea noastră. Lipim chimic siliconul direct pe substraturi rigide din plastic într-un singur ciclu de turnare. Fără asamblare secundară de adeziv. Fără linii slabe de lipire.
Servicii cu valoare adăugată
Sculele proprii reprezintă un avantaj major. Proiectăm și fabricăm matrițe de precizie adaptate fiecărei geometrii a produsului - fără a fi nevoie să așteptăm un atelier extern de scule.
Post-procesarea are loc în unitatea noastră. Dezlipirea îndepărtează excesul de material. Post-întărirea stabilizează siliconul. Curățarea cu ultrasunete pregătește suprafețele. Testarea scurgerilor detectează defectele înainte de expedierea pieselor.
Personalizarea materialelor este disponibilă. Formulăm silicon conform FDA. De asemenea, producem compuși detectabili cu metale pentru liniile de producție alimentare și farmaceutice.
Certificări și conformitate (angajament față de calitate)
ISO 9001:2015 (Sisteme de management al calității)
Această certificare demonstrează angajamentul nostru. Calitate constantă. Îmbunătățire continuă. Satisfacția clienților. Standardul acoperă toate procesele noastre de fabricație.
ISO 13485:2016 (Dispozitive medicale – Managementul calității)
Aceasta este certificarea esențială pentru munca în domeniul medical. Fabricăm componente pentru aplicații medicale, farmaceutice și din domeniul sănătății. Standardul validează capacitatea noastră de a îndeplini cerințe stricte de reglementare. Siguranță. Trasabilitate. Managementul riscurilor.
FAQ
Care este diferența dintre turnarea prin compresie și injecția LSR pentru silicon în fabricarea cupelor vidate?
Turnarea prin compresie utilizează un semifabricat din silicon preformat. Costurile sculelor sunt mai mici. Timpii de ciclu sunt mai lungi. Clientul alege această opțiune pentru volume mai mici sau geometrii mai simple.
Injecția LSR utilizează cauciuc siliconic lichid. Două componente se amestecă automat. Lichidul este injectat direct într-o matriță încălzită. Întărirea are loc în interiorul cavității. Timpii de ciclu sunt mai scurți. Precizia este mai bună. Costurile sculelor sunt mai mari. Oamenii aleg LSR pentru volume mari și piese complexe.
Pot lipi silicon pe plastic în loc să-l supramodelez?
Da. Lipirea adezivă funcționează. Nu este același lucru cu supraturnarea. Supraturnarea creează o legătură chimică în timpul procesului de injecție. Nu există un strat adeziv. Lipirea adezivă necesită pregătirea suprafeței. Un grund se aplică pe plastic. Adezivul se aplică pe silicon. Apoi, piesele se presează împreună.
Legătura este mecanică, nu chimică. Este mai puțin fiabilă pentru aplicațiile cu cicluri mari de lucru. Se folosește lipirea adezivă atunci când sculele de supraturnare nu sunt disponibile sau când materialele sunt incompatibile. Pentru producția în masă a unei ventuze vidate, supraturnarea este alegerea mai bună.
Sunt ventuzele de silicon reciclabile?
Majoritatea ventuzelor din silicon nu sunt reciclabile prin programele municipale standard. Siliconul este un polimer termorezistent. Nu se topește și nu se reformează precum termoplastele.
Unele instalații specializate de reciclare acceptă silicon. Acestea macină materialul în pulbere pentru a fi utilizat ca umplutură sau pentru aplicații reciclate. Dar aceste instalații nu sunt comune. Majoritatea cupelor de silicon folosite ajung la groapa de gunoi sau la incinerare. Persoanele care prioritizează eliminarea la sfârșitul ciclului de viață ar trebui să ia în considerare această limitare atunci când selectează materiale pentru aplicații de volum mare.






