
Ce este turnarea prin injecție?
Turnarea prin injecție , cunoscută și sub denumirea de formare prin injecție, a pătruns în fiecare colț al vieții noastre datorită eficienței ridicate, preciziei și capacităților de producție la scară largă. Se caracterizează prin viteză mare de producție, eficiență ridicată, automatizare și capacitatea de a produce diverse forme, de la simple la complexe, și dimensiuni multiple, de la mici la mari, cu dimensiuni precise și o acoperire largă. Poate fi aplicată la piese de interior auto, carcase de electrocasnice, dispozitive medicale și necesități zilnice. În continuare, vom prezenta în detaliu întregul proces de producție al turnării prin injecție.
Cum funcționează turnarea prin injecție?
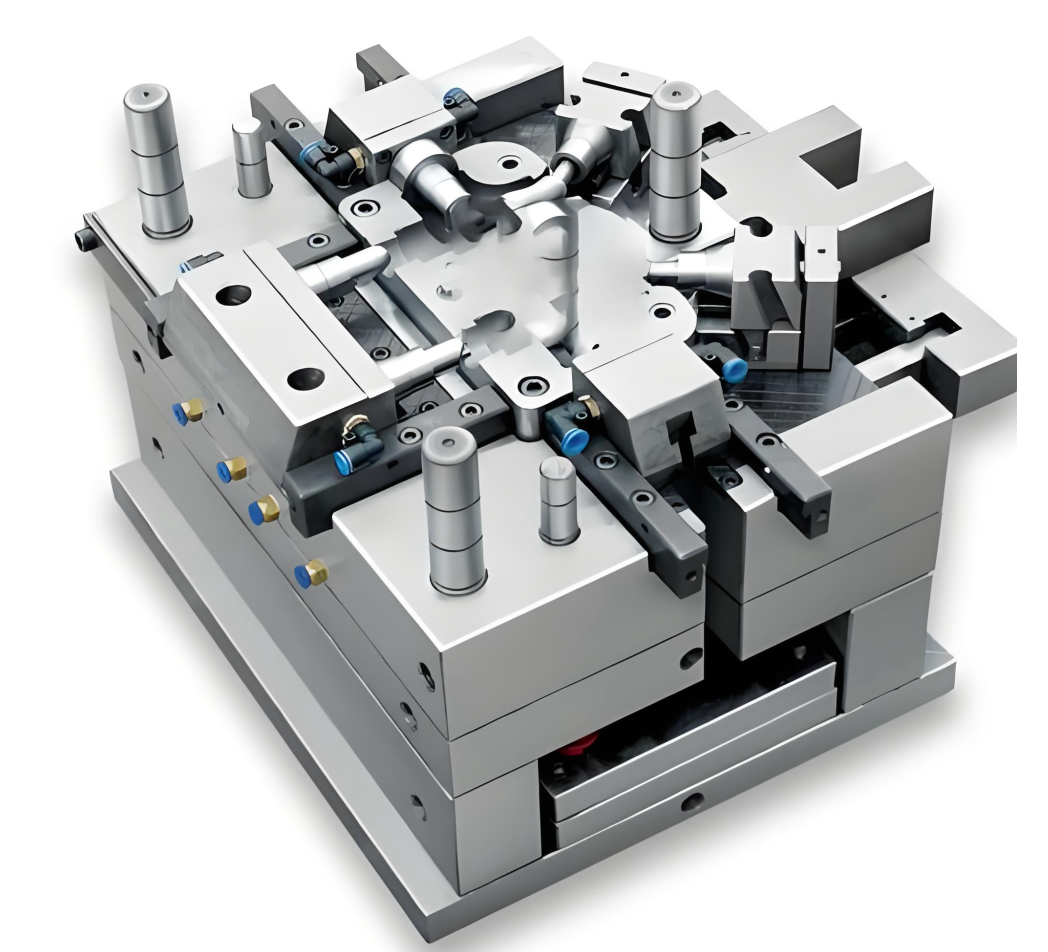
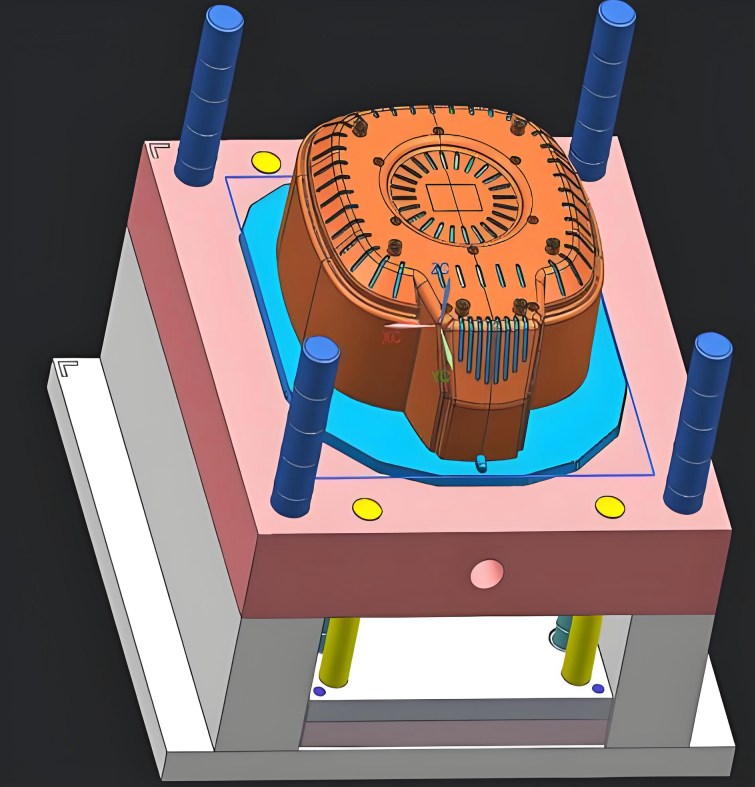
Turnarea prin injecție este cel mai comun proces de fabricație pentru producerea pieselor din plastic. Mașinile de turnare prin injecție utilizează materii prime din plastic și diverse matrițe pentru a produce piese de diferite dimensiuni, durabile sau de unică folosință, pentru numeroase industrii și aplicații. Principiul său de funcționare este că mașina de turnare prin injecție introduce materii prime într-o matriță, care este matrița negativă pentru piesa finală și este formată din două părți: matrița de injecție (A) și matrița de ejecție (B). Spațiul dintre cele două părți este cavitatea matriței, în care se injectează materialul.
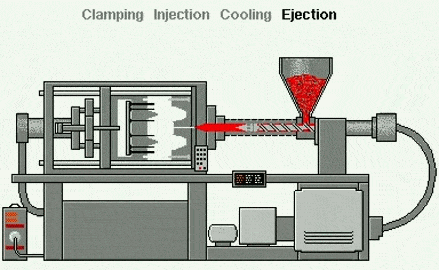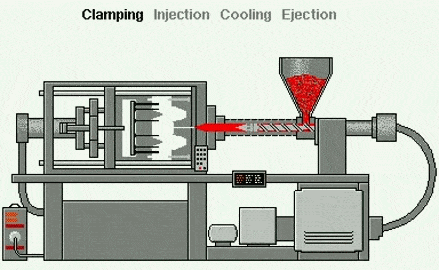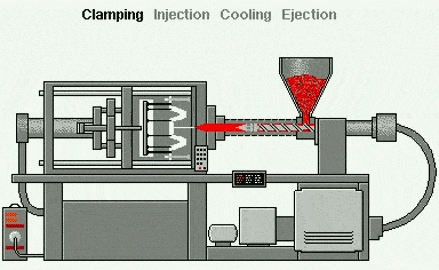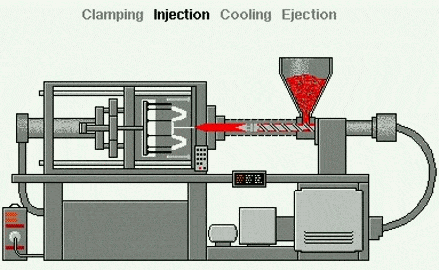
Turnarea prin injecție este un proces de turnare - spre deosebire de tehnicile subtractive (de tăiere) (cum ar fi prelucrarea CNC) sau procesele aditive (cum ar fi imprimarea 3D ), care utilizează matrițe ca dispozitive de turnare. Această metodă este potrivită pentru materiale precum termoplasticele, care sunt încălzite la o stare topită și apoi injectate într-o matriță metalică, unde se răcesc și prind formă în interiorul matriței sau cavității. Procesul poate fi împărțit în:
1. Alimentare cu particule de plastic:
Particule mici de plastic (pelete de plastic) sunt turnate în buncăr. Aceste particule sunt de obicei termoplastice - materiale plastice care se înmoaie atunci când sunt încălzite.
2. Topirea plasticului:
Peletele de plastic trec printr-un butoi încălzit cu un șurub rotativ.
3. Turnare prin injecție:
Pe măsură ce șurubul se rotește, acesta împinge peletele de plastic înainte, în timp ce încălzitorul le topește într-un lichid gros și topit.
4. Turnare prin injecție:
Odată ce plasticul topit s-a acumulat până la un anumit punct, șurubul îl injectează într-o cavitate metalică a matriței sub presiune ridicată. Matrița are forma exactă a piesei finale dorite (de exemplu, un capac de sticlă, o husă de telefon sau bordul unei mașini).
5. Răcire:
În interiorul matriței, plasticul se răcește și se solidifică. Canalele de răcire din interiorul matriței ajută la accelerarea procesului de răcire.
6. Deschiderea matriței:
După ce plasticul s-a solidificat, matrița se deschide în două jumătăți.
7. Ejectie:
Știfturile de ejecție împing produsul finit în afara matriței.
8. Repetați:
Matrița se închide, iar întregul proces se repetă - de obicei la fiecare câteva secunde - ceea ce face ca turnarea prin injecție să fie ideală pentru producția de masă.
Tipuri comune de procese de turnare prin injecție
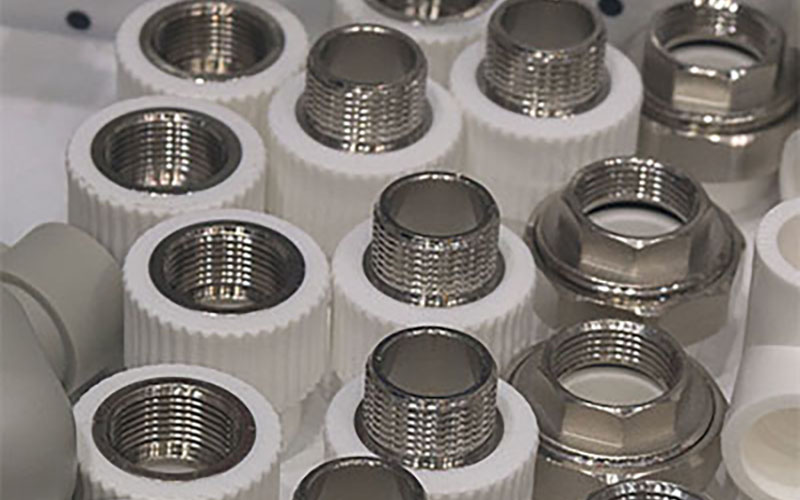
Insert Molding
Turnarea prin inserție este procesul de turnare a materialului termoplastic în jurul unei componente preformate pentru a crea o piesă finită care încorporează mai multe materiale.
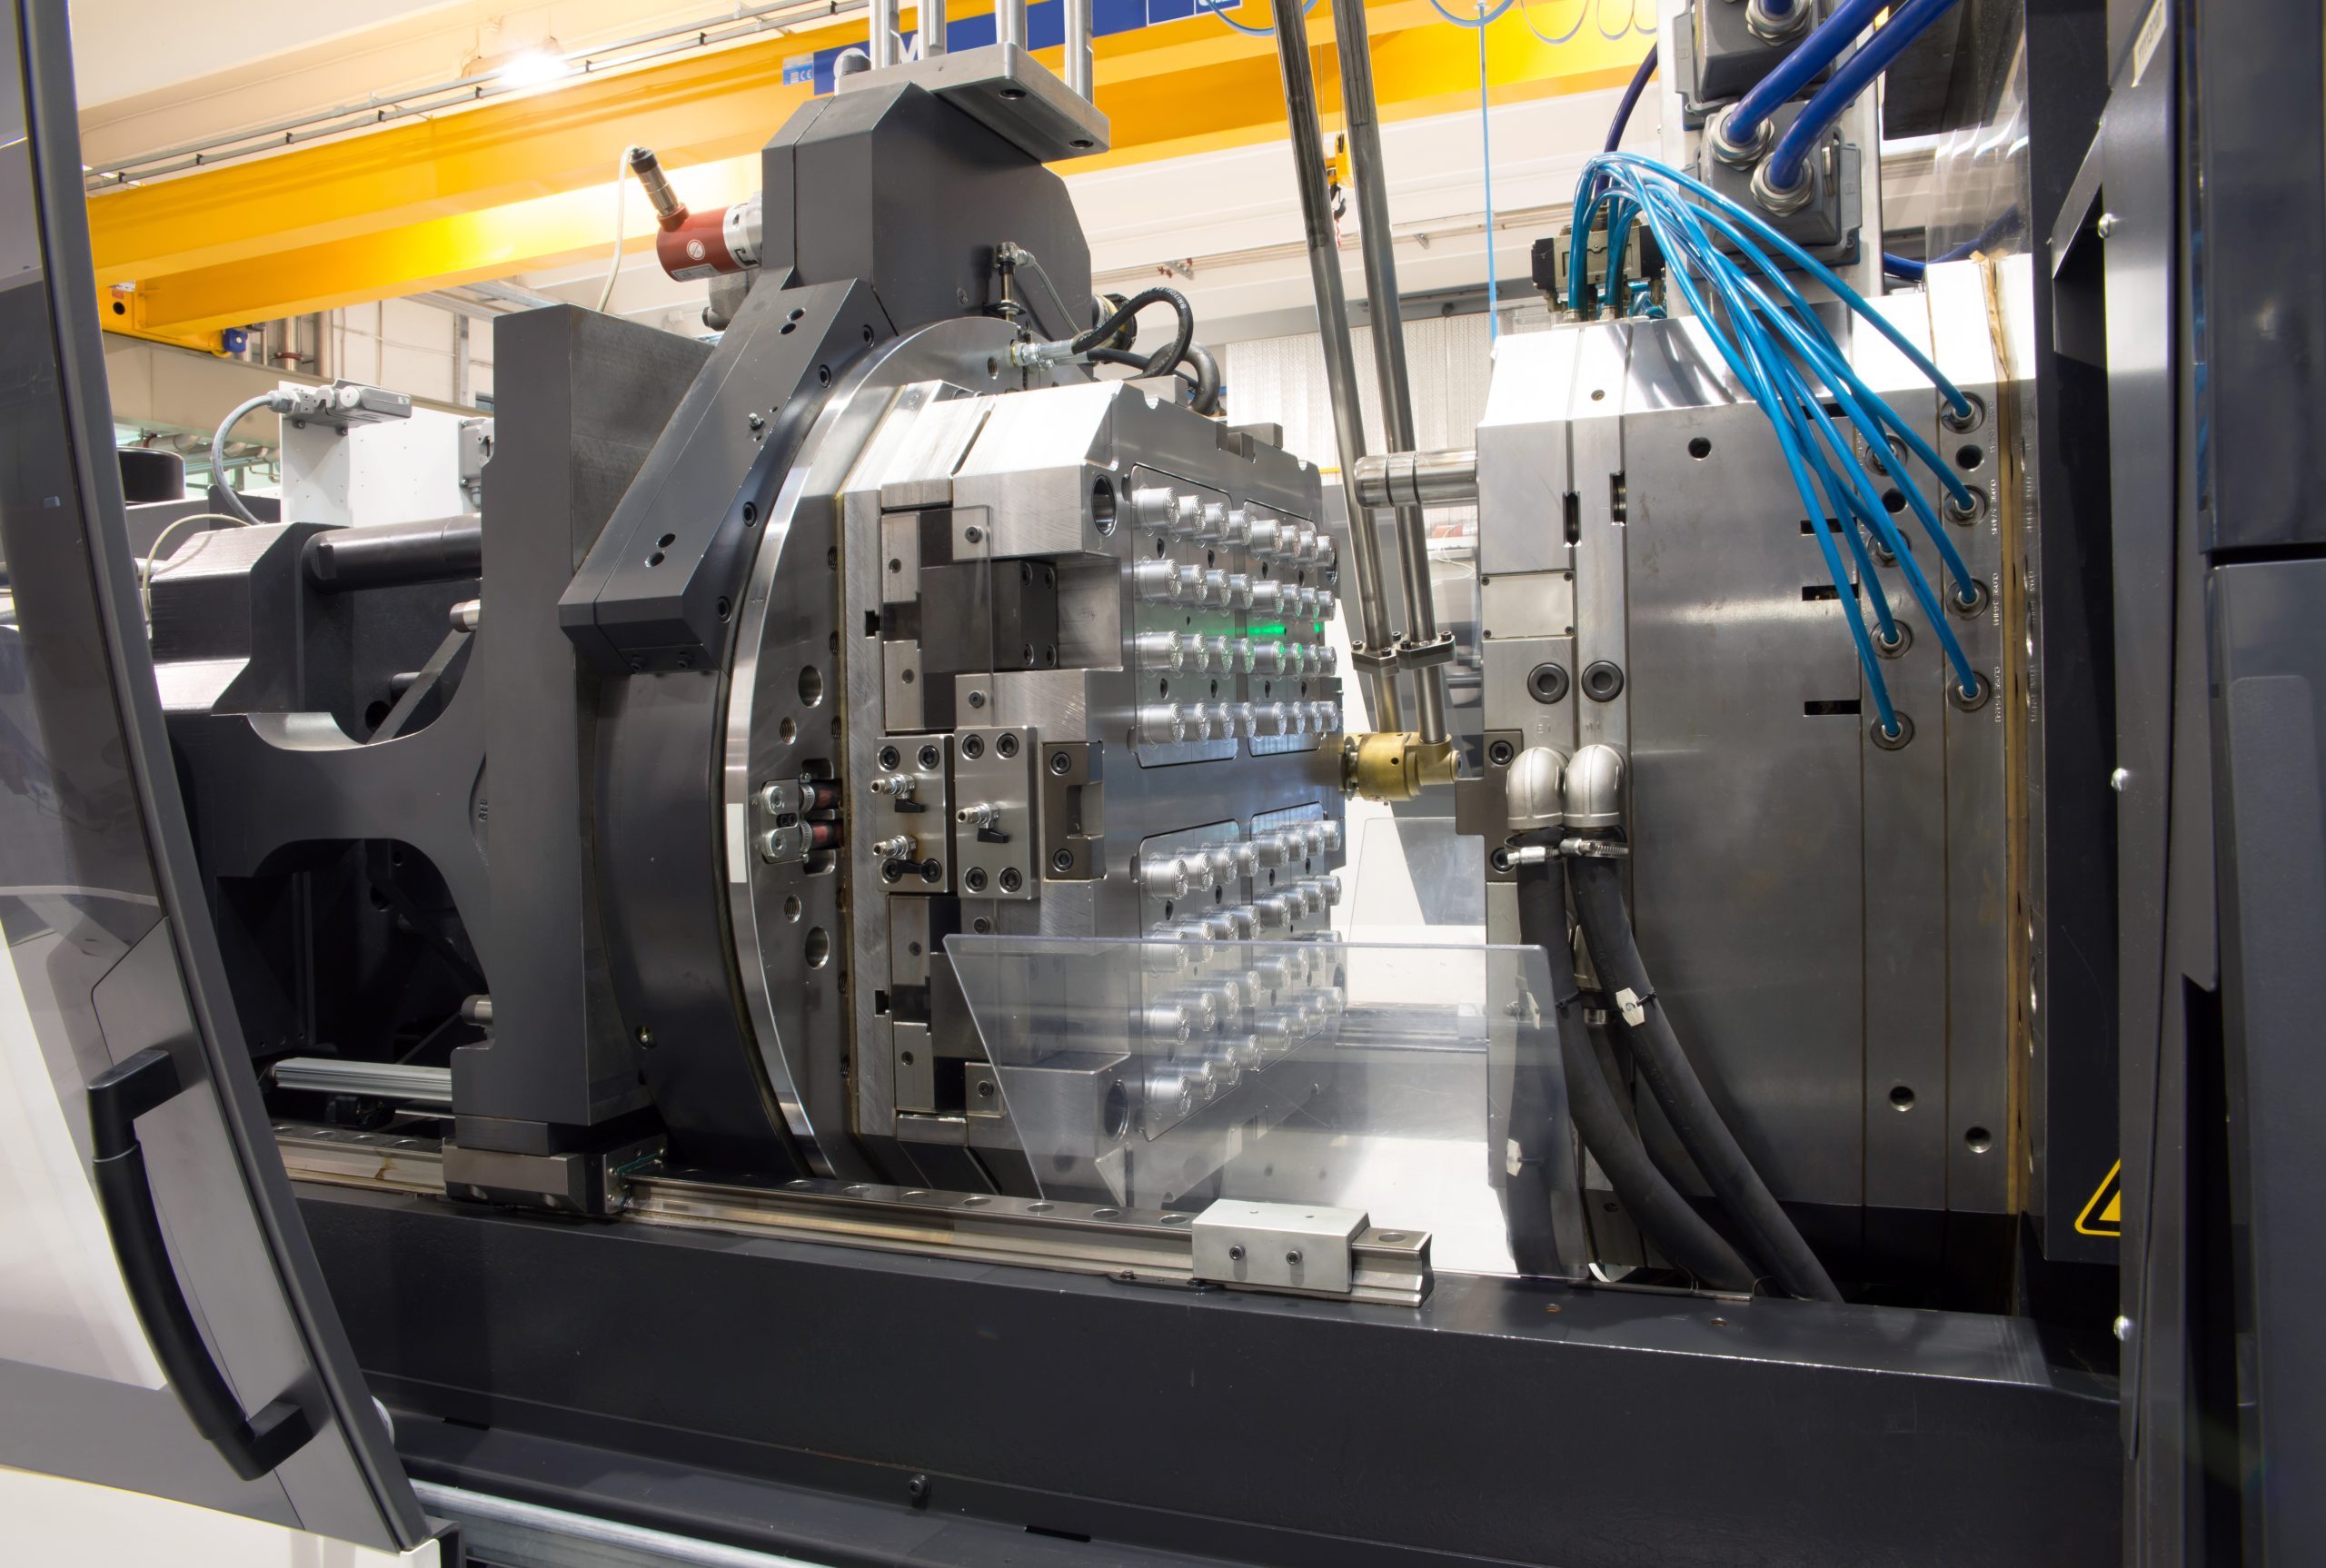
Procesul nostru de turnare prin injecție a plasticului utilizează utilaje precise pentru a injecta rășină topită într-o matriță, devenind o piesă termoplastică finală de calitate superioară.
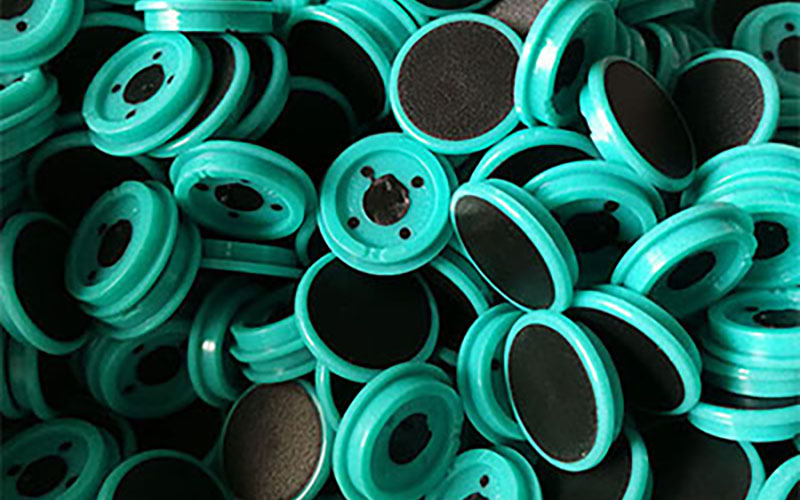
Acoperind plasticul, metalul și cauciucul unul peste celălalt prin lipire chimică, supraturnarea noastră reduce timpul de asamblare și conferă pieselor noastre o rezistență și o flexibilitate mai mare.
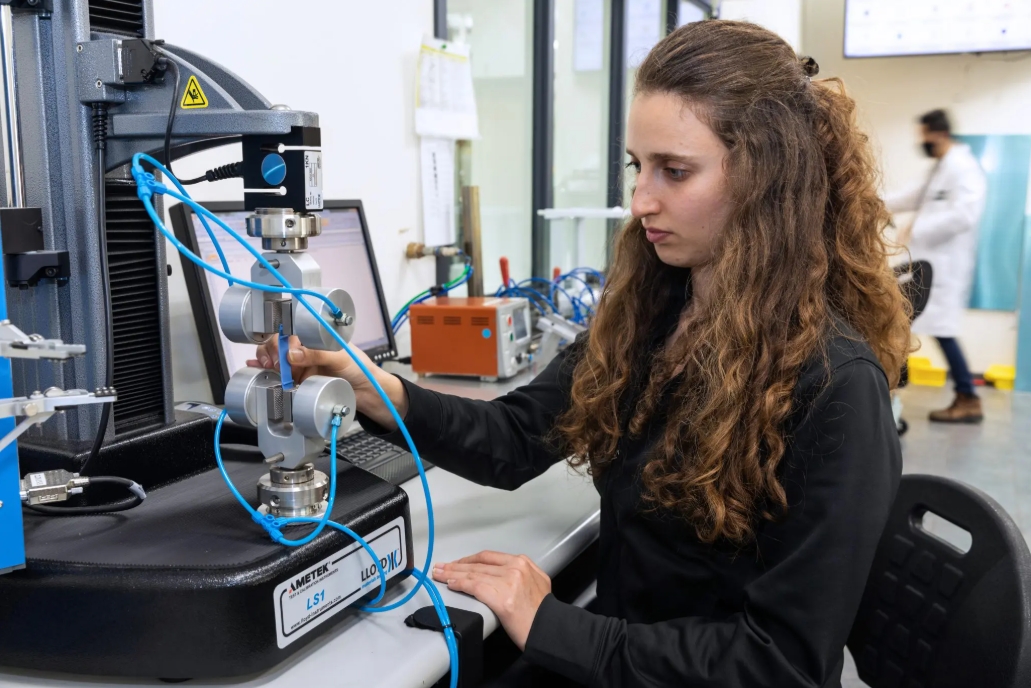
Cauciucul siliconic lichid (LSR) este un proces termorezistent pentru a produce un volum mare de piese din cauciuc siliconic maleabile, durabile, complexe și precise. Acest proces amestecă mai întâi doi compuși (constând în general din siliconul care formează baza și catalizatorul de platină).

Procesul de turnare prin injecție a metalelor (MIM) combină flexibilitatea de proiectare a turnării prin injecție a plasticului cu rezistența și integritatea metalelor forjate pentru a oferi soluții eficiente din punct de vedere al costurilor pentru geometrii de piese extrem de complexe.
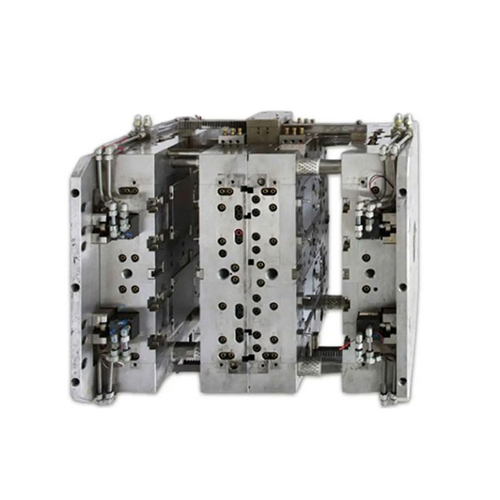
Cu experiența și utilajele noastre avansate, excelăm în proiectarea și fabricarea unei serii de matrițe de injecție a plasticului, adaptate la toleranța și costul dumneavoastră.

Mai multe tipuri de materiale plastice sunt injectate în aceeași matriță în diferite etape pentru a produce piese cu culori, texturi sau proprietăți ale materialelor diferite într-un singur ciclu. Datorită diverselor tipuri și funcționalității puternice, este utilizat pe scară largă în bordurile mașinilor și carcasele butoanelor.
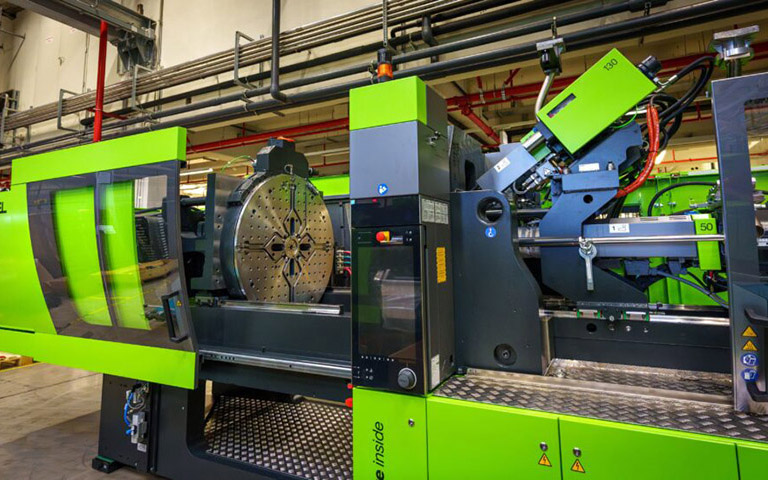
Două culori diferite de plastic sunt injectate în matriță într-un singur ciclu. Cele două culori sunt injectate în etape diferite sau se utilizează două unități de injecție separate pentru a crea piese cu două culori sau materiale. Este utilizat pe scară largă în bunuri de larg consum, butoane auto și huse de telefoane mobile pentru aspectul său estetic și funcționalitatea îmbunătățită.
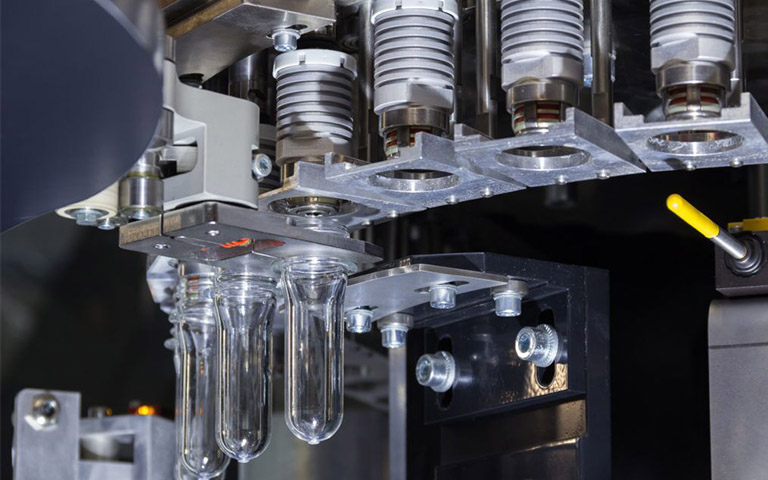
Azot sau alte gaze inerte sunt injectate în plasticul topit în timpul turnării. Acest gaz creează o cavitate internă, care reduce consumul de material și face piesa mai ușoară fără a crește rezistența. Este utilizat pe scară largă în panourile ușilor auto și în carcasele dispozitivelor mobile datorită economisirii energiei, greutății îmbunătățite a piesei și finisajului suprafeței.
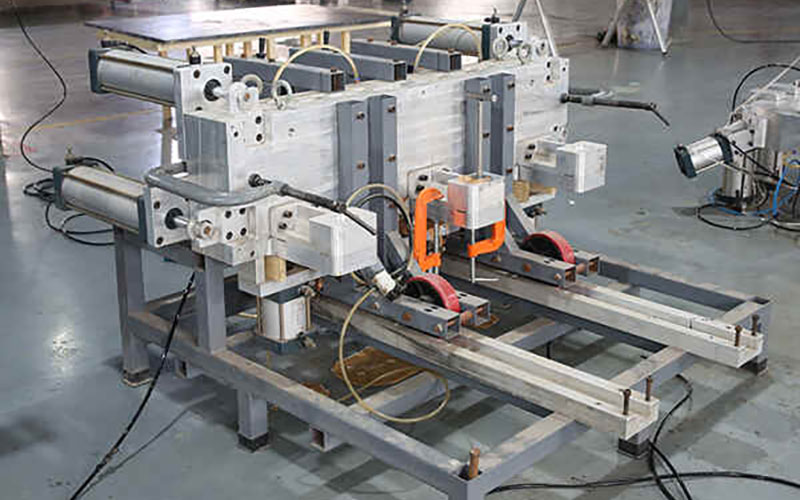
Amestecă materiale elastice reactive sau termorezistente și le injectează în matriță, unde acestea suferă o reacție chimică și se întăresc. Datorită caracteristicilor sale de producere a unor piese flexibile și dure, este utilizat pe scară largă în barele de protecție auto și în carcasele produselor industriale.
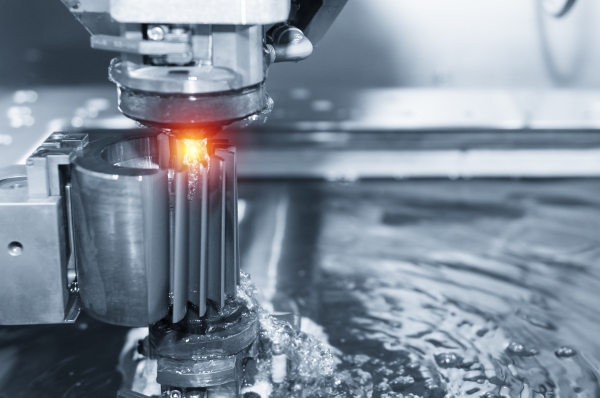
Folosește materiale termoplastice care pot fi topite și remodelate de mai multe ori, încălzindu-le până când se topesc și apoi injectându-le în matriță pentru a se solidifica. Deoarece este reciclabil și se răcește rapid, este utilizat pe scară largă în produsele de larg consum din plastic și în piesele de echipamente medicale.
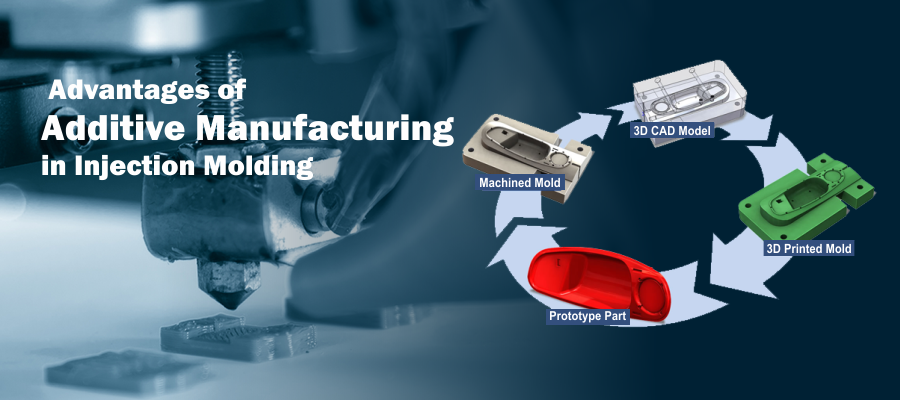
Avantajele turnării prin injecție
Turnarea prin injecție este cea mai bună opțiune pentru producția în masă a pieselor din plastic. La urma urmei, există un motiv pentru care atât de multe companii producătoare din întreaga lume o folosesc pentru a produce piese de precizie. Inginerii NOBLE rezumă următoarele șase avantaje ale utilizării tehnologiei de turnare prin injecție:
Eficiență ridicată
Turnarea prin injecție este un proces extrem de eficient; odată ce matrița este realizată, comenzile de volum mare pot fi produse rapid.
Preț accesibil
Rezistență ridicată la tracțiune
Piesele turnate prin injecție pot fi ranforsate prin adăugarea de materiale de umplutură la rășina lichidă, îmbunătățind rezistența la tracțiune.
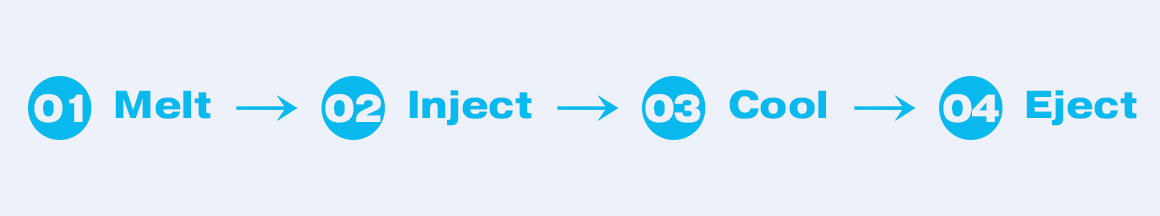
Procesul de producție a pieselor folosind turnarea prin injecție
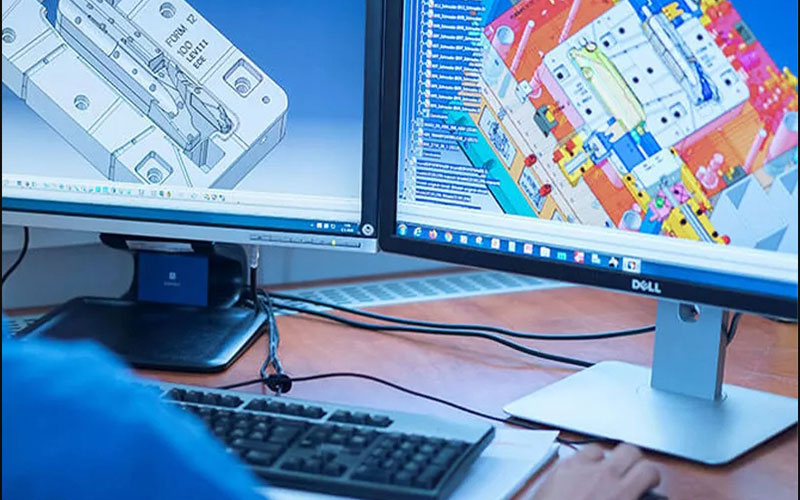
1. Proiectare și fabricație matrițe
Matrițele și mașinile de turnare prin injecție au o relație foarte strânsă. Mașina de turnare prin injecție este fundamentul producției, în timp ce matrița este suportul care dă formă produsului. Proiectarea și fabricarea matriței sunt piatra de temelie a întregului proces. Calitatea acesteia determină în mod direct calitatea, eficiența producției și costul produsului final.
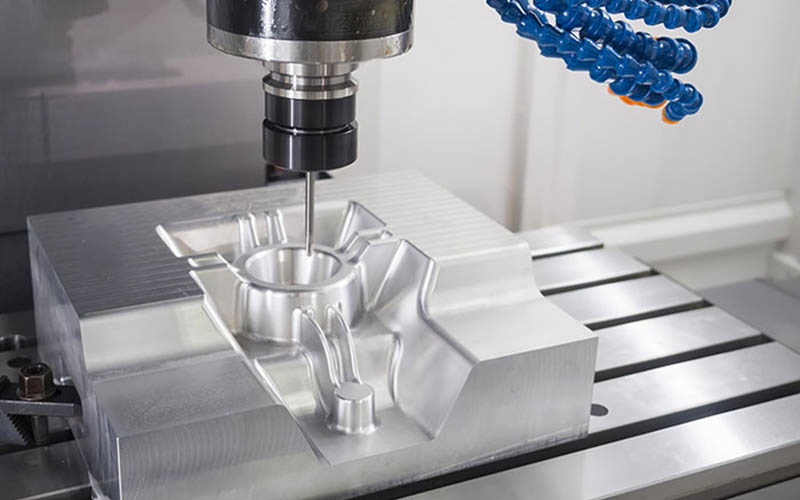
1.1 Analiza și proiectarea produsului:
Totul pornește de la cerințele produsului final. Inginerii trebuie să ia în considerare în mod cuprinzător funcțiile, aspectul, structura și relația de asamblare a produsului. În această etapă, este necesară modelarea software, care este un pas crucial. Analiza simulată a turnării prin injecție este, de asemenea, necesară pentru a prezice umplerea, presiunea de menținere, procesul de răcire și diverse defecte posibile în timpul procesului de turnare prin injecție, pentru a optimiza structura produsului și designul matriței.
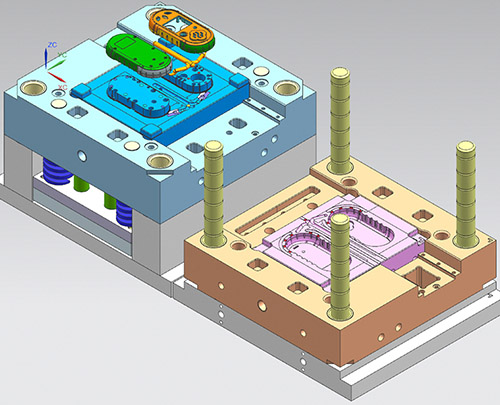
1.2 Proiectarea structurii matriței:
Matrița în sine este un design complex și precis. Proiectantul trebuie să planifice cavitatea matriței și miezul matriței pentru a forma suprafețele interioare și exterioare ale produsului. Sistemul de închidere, inclusiv canalul principal și orificiul de injecție. Sistemul de răcire: proiectarea căilor de apă din interiorul matriței pentru a reduce rapid temperatura matriței și a scurta ciclul de turnare.
Sistemul de ejecție: după ce produsul se răcește și se solidifică, este nevoie de un știft, o placă de împingere etc. pentru a-l scoate ușor din matriță.
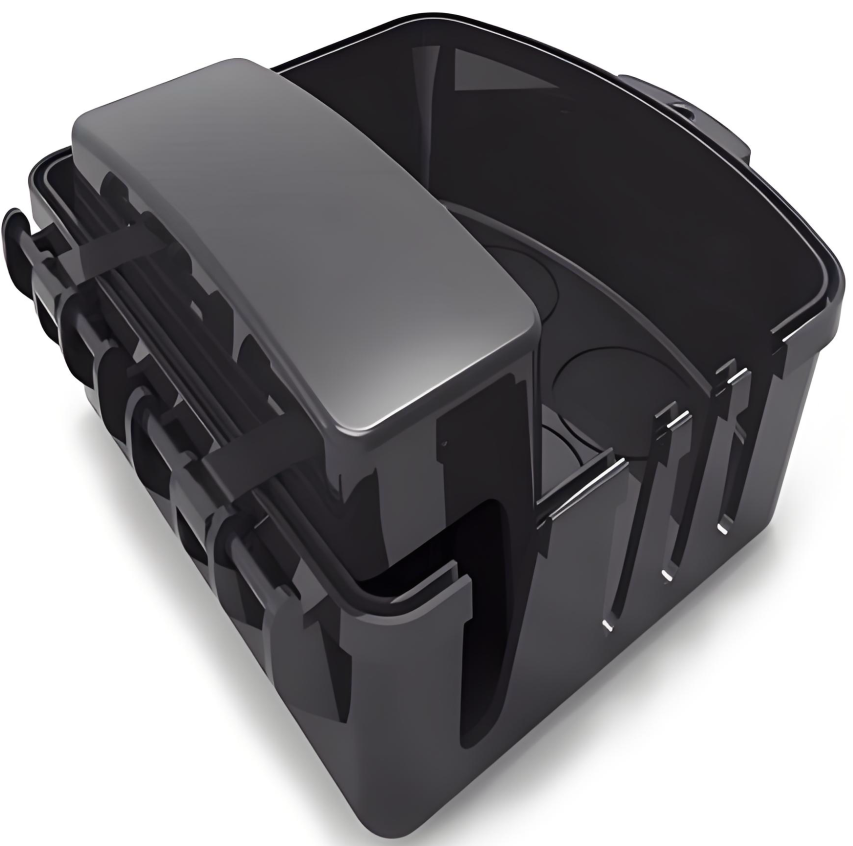
Sistemul de evacuare: pentru a elimina aerul din cavitate în timpul procesului de umplere a topiturii. Structura laterală de tragere a miezului: aceasta este destinată în principal produselor cu structuri sau găuri inversate și este necesară o proiectare suplimentară pentru a ajuta la demulare. Înainte de deschiderea matriței, se efectuează o mișcare laterală pentru a realiza demularea.
Selectarea materialului matriței și prelucrarea: Materialele utilizate în mod obișnuit includ P20, H13. Acestea pot fi selectate în funcție de prețul produsului, durata de viață a matriței și structura produsului.
2. Pregătirea și pretratarea materiilor prime
2.1 Selecția tipurilor de materiale plastice:
Alegeți plasticul potrivit în funcție de cerințele produsului. Fiecare tip de plastic are caracteristici diferite, cum ar fi ABS-ul, care este relativ rezistent, PP-ul, care este ușor, PC-ul, care are o bună transparență și rezistență la impact, iar PA, care este rezistent la uzură.
2.2 Pretratarea materiei prime:
implică uscarea materiilor prime plastice într-un uscător timp de câteva ore pentru a îndepărta urmele de umiditate. Dacă umiditatea nu este îndepărtată, va provoca bule în produs sub influența temperaturii ridicate a matriței. Dacă produsul are alte cerințe de culoare, este necesară și potrivirea culorilor. Potrivirea culorilor se realizează de obicei prin adăugarea de masterbatch-uri de culoare sau pulberi de culoare pentru a obține culoarea dorită.
3. Proces de turnare prin injecție
Acesta este pasul cel mai crucial. Produsul poate fi realizat doar după un ciclu complet de turnare prin injecție.
1. Prinderea și blocarea matriței, așa cum sugerează și numele, înseamnă închiderea matriței.
2. Injecția, adică șurubul din cilindru se rotește sub acționarea sistemului pentru a transporta, comprima și plastifia particulele de plastic. După finalizarea plastifierii, șurubul se oprește și injectează materialul topit plastifiat cu viteză mare în cavitatea închisă a matriței.
3. Reținerea presiunii, cavitatea matriței se umple, viteza de injecție încetinește și începe să intre în etapa de reținere a presiunii. Șurubul continuă să mențină o anumită presiune până când produsul este format.
4. Răcire: După injecție și menținerea presiunii, produsul începe să se răcească și să se solidifice în matriță. Deoarece răcirea în matriță necesită mult timp, aceasta reprezintă cel puțin jumătate din întregul ciclu de producție.
5. Deschiderea și ejecția matriței: După ce produsul se răcește și se solidifică, matrița se deschide, iar sistemul de ejecție începe să funcționeze, împingând produsul afară din miezul matriței.
4. Postprocesare și rafinare
Când produsul este scos din matriță, de obicei există niște accesorii atașate acestuia, care necesită prelucrare suplimentară.
4.1. Îndepărtarea clapetei de apă:
După ce produsul este format și sistemul de turnare se solidifică, excesul de apă al clapetei trebuie separat de produs. Pentru produsele mici, tăierea s-ar putea să fi fost finalizată în timpul procesului de ejecție, în timp ce pentru produsele complexe este necesară tăierea manuală a clapetei de apă.
4.2 Post-procesare:
În funcție de cerințele produsului, poate fi necesară o prelucrare suplimentară.
4.3 Debavurare:
După formarea produsului, suprafața, în special la linia de separare sau în poziția știftului, poate prezenta bavuri sau muchii asperități, care trebuie îndepărtate.
4.4 Serigrafie / Pulverizare:
În funcție de cerințele de utilizare ale produsului, poate fi necesară prezența siglei companiei de serigrafie sau a vopsirii suprafeței.
4.5 Sudare cu ultrasunete:
Mai multe produse turnate prin injecție sunt combinate folosind sudarea cu ultrasunete pentru a forma o piesă integrală completă.
4.6 Asamblare:
Asamblat cu alte piese.
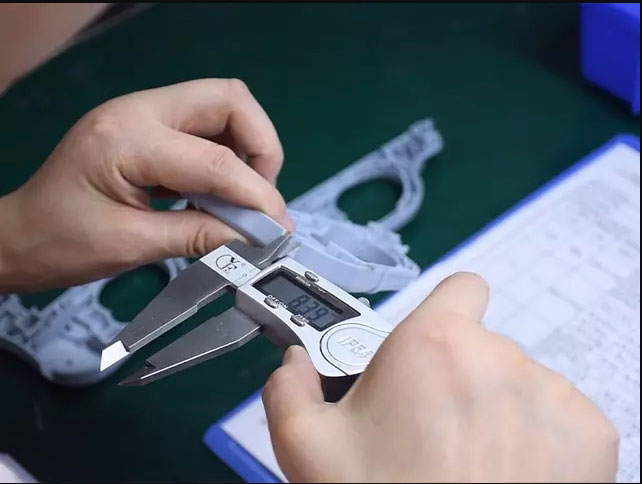
5. Inspecția și controlul calității sunt o parte importantă a producției de turnare prin injecție.
1. Inspecția primei piese:
Înainte de a începe producția de masă, trebuie să efectuăm o inspecție completă a primei piese, inclusiv dimensiunile, aspectul și funcționalitatea. Trebuie să ne asigurăm că toate setările parametrilor sunt corecte și că produsul este calificat înainte de producția de masă, iar parametrii sunt corecți.
2. Inspecție în linie și inspecție prin eșantionare:
În timpul producției de masă, sunt necesare și inspecții regulate. Trebuie să ne concentrăm asupra defectelor de aspect (cum ar fi materialele lipsă, contracția) și a dimensiunilor cheie pentru a ne asigura că produsul este calificat.
3. Măsurare de precizie:
În timpul procesului de inspecție, trebuie să folosim instrumente de precizie, cum ar fi etriere, micrometre și mașini de măsurat cu trei coordonate, pentru a efectua inspecții stricte ale dimensiunilor și toleranțelor geometrice.
4. Testarea performanței:
Rezistența la tracțiune, rezistența la impact și alte cerințe de performanță trebuie testate conform cerințelor.
Defectele de turnare prin injecție sunt probleme care apar în timpul procesului de producție a produselor din plastic din cauza unor factori precum parametrii procesului, designul matriței sau proprietățile materialelor. Pentru aceste defecte, există și o serie de măsuri corespunzătoare.
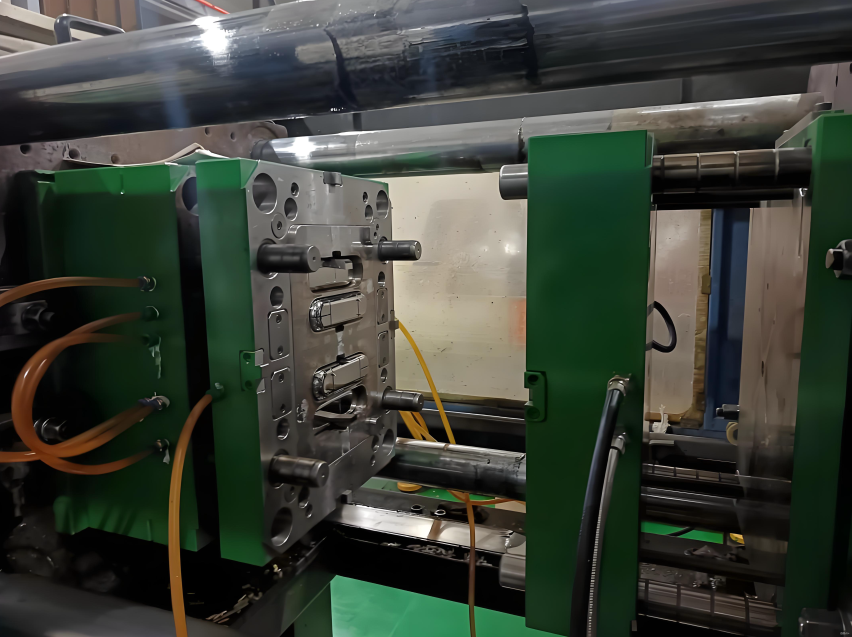
Defecte comune și soluții în turnarea prin injecție a pieselor
Defectele de turnare prin injecție sunt probleme care apar în timpul procesului de producție a produselor din plastic din cauza unor factori precum parametrii procesului, designul matriței sau proprietățile materialelor. Pentru aceste defecte, există și o serie de măsuri corespunzătoare.
1. Piese turnate prin injecție Defecte legate de aspect
1. 1Lipsă de materiale:
2.1 Muchie zburătoare:
Principala manifestare este prezența bavurilor excesive la marginile pieselor din plastic, care apar în principal la suprafața de separare a matriței, la suprafața de contact a cursorului sau la spațiul dintre știftul ejectorului. Cauza bavurilor este presiunea excesivă de injecție, forța de strângere insuficientă, care determină extinderea spațiului din cavitatea matriței de către topitură, temperatura ridicată a materialului reduce vâscozitatea topiturii, permițându-i să pătrundă în spațiul din matriță, substanțele străine de pe suprafața de separare a matriței, uzura care duce la un spațiu de contact excesiv, poziționarea necorespunzătoare a grilajului, care determină topitura să impacteze matrița și să genereze stres.
3.1 Linii argintii:
Simptomele sunt dungi alb-argintii, asemănătoare filamentelor, pe suprafața pieselor turnate prin injecție, care apar adesea în materiale plastice precum ABS, PC și PMMA. Cauzele dungilor argintii: Materiile prime conțin umiditate sau substanțe volatile. În timpul procesului de injecție, aceste substanțe se volatilizează în gaze și nu pot fi expulzate, ceea ce duce la rămânerea lor pe suprafața pieselor din plastic. Temperatura excesivă a materialului face ca materiile prime să se descompună și să producă gaze. Rugozitatea suprafeței cavității matriței este insuficientă, provocând o curgere neuniformă a topiturii.
4.1 Depresie:
Principala manifestare o reprezintă depresiunile superficiale de pe piesele din plastic, care se observă frecvent în cazurile în care dimensiunile grosimii peretelui sunt inconsistente, în apropierea nervurilor sau a orificiilor de injecție.
Cauza depresiei este inconsecvența grosimii peretelui pieselor din plastic. Există o diferență semnificativă în uniformitatea grosimii peretelui, iar viteza de răcire în zona grosimii peretelui este lentă. În timpul turnării prin injecție, materialul topit nu are suficientă grosime pentru a se contrae complet, timpul de menținere a presiunii este insuficient, presiunea nu este suficientă, temperatura matriței este prea mare, iar viteza de răcire a pieselor din plastic este lentă, crescând rata de contracție.
2. Defecte de dimensiune și precizie ale pieselor turnate prin injecție
2.1 Dimensiune excesivă/insuficientă
Principalele manifestări sunt următoarele: Dimensiunea reală a pieselor din plastic depășește intervalul de toleranță specificat în desen, fiind fie mai mare, fie mai mică decât dimensiunea necesară. Motivele abaterii de dimensiune sunt: Abaterea dimensiunii cavității matriței provoacă abaterea de dimensiune a pieselor din plastic; parametrii instabili ai procesului de turnare prin injecție duc la fluctuații ale ratei de contracție; materiile prime instabile din cauza loturilor de producție diferite duc la diferențe în proprietățile materialelor; iar răcirea inconsistentă provoacă o contracție inconsistentă.
2.2 Transformare
Principala problemă este că piesele din plastic se îndoaie după răcire și nu își pot menține forma așa cum este proiectată în desen. Cauzele sunt următoarele: Vitezele de răcire ale diferitelor zone ale pieselor din plastic nu sunt uniforme, ceea ce duce la diferențe în contracție și generarea de stres. Poziția orificiului de injecție este setată incorect, provocând concentrarea stresului în timpul umplerii materialului topit și concentrarea stresului în timpul procesului de ejecție a matriței, rezultând deformare în timpul ejecției.
3. Defecte structurale și de performanță ale pieselor turnate prin injecție
3.1 Linie de sudură
Principala manifestare este că topitura curge în cavitatea matriței și formează linii, care afectează aspectul piesei din plastic și sunt adesea distribuite la orificiul de injecție.
3.2Bubbles
Principala manifestare este prezența bulelor de aer în interiorul pieselor din plastic, care se găsesc de obicei în zonele cu pereți groși și în pozițiile orificiilor de injecție. Cauza este că umiditatea din materiile prime se volatilizează în gaz și rămâne prinsă în interiorul pieselor din plastic. Evacuarea cavității nu este lină, iar în timpul injecției, materialul topit învelește aerul și formează bule.
4. Fractură fragilă:
Soluţie:
Uscați cu strictețe materiile prime pentru a îndepărta umezeala. Prin reducerea vitezei de injecție, creșterea temperaturii matriței și prelungirea timpului de menținere, gazul poate fi evacuat mai eficient. Principalele manifestări sunt rezistența slabă a pieselor turnate, care sunt predispuse la fisuri. Acest lucru se observă frecvent în materialele plastice fragile, cum ar fi PC, PMMA și PS.
Cauze:
Descompunerea materiilor prime sau introducerea impurităților duce la ruperea lanțurilor moleculare; stresul intern excesiv în timpul turnării prin injecție, cum ar fi răcirea rapidă sau presiunea excesivă, rugozitatea suprafeței cavității matriței provoacă microfisuri pe suprafața pieselor turnate; și conținutul insuficient sau ineficient de agenți de întărire din materiile prime.
Acestea sunt materiale plastice turnate obișnuite oferite de serviciile noastre de turnare prin injecție. După ce cunoașteți elementele de bază ale materialelor, cum ar fi clasele comune, mărcile, avantajele și dezavantajele, alegeți materialul potrivit pentru turnare prin injecție în funcție de cerințele aplicației dvs.
Materiale de scule:
Înainte de începerea procesului de turnare prin injecție, pentru producția de volum mic sau mare, este nevoie de o sculă prelucrată CNC cu toleranță mare. Cele mai frecvent utilizate materiale includ:
| Oțel pentru scule: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Oţel inoxidabil: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminiu: | 6061, 5052, 7075 |
Materiale plastice:
Serviciul de turnare prin injecție a materialelor plastice oferă o gamă largă de materiale cu proprietăți diferite, inclusiv rezistență la impact, rigiditate, rezistență termică, rezistență chimică etc.
| ABS | Nailon (PA) | PC | PVC |
| PU | PMMA | PP | ARUNCA O PRIVIRE |
| PE | HDPE | PS | POM |
Aditivi și fibre:
Materialele plastice standard pot să nu îndeplinească cerințele pieselor personalizate turnate prin injecție. În acest caz, se pot adăuga aditivi și fibre pentru a îmbunătăți proprietățile estetice și funcționale, oferind caracteristici suplimentare pieselor turnate prin injecție.
| UV | absorbanți | Coloranții |
| Flacără | retardanti | Fibre de sticlă |
| plastifianti |
Finisaje de suprafață pentru turnare prin injecție
Turnarea prin injecție include prelucrarea sculelor pentru matrițe prin injecție, turnarea prin injecție a plasticului și multe altele. Tratamentul de suprafață al matriței este de obicei efectuat în timpul procesului de producție. După finalizarea turnării prin injecție, vom efectua anumite tratamente de suprafață asupra produsului finit, conform cerințelor dumneavoastră.
Lucios
Un finisaj de calitate se realizează folosind un proces de lustruire cu diamant și produce suprafețe strălucitoare pe piesele turnate prin injecție.
Semi-lucioasă
Finisajele de gradul B utilizează șmirghel cu granulație pentru a produce piese cu un finisaj puțin mai rugos decât piesele de gradul A. Piesele din plastic turnat la comandă care sunt supuse finisării de gradul B au o textură de suprafață mată.
mată
Finisajele de grad C utilizează pietre de șlefuit pentru a produce o suprafață rugoasă și neuniformă. Piesele din plastic injectat care sunt supuse finisării de grad C au o textură mată a suprafeței.
Texturat
Finisajele de calitate D folosesc granule și sticlă uscată sau oxid pentru a produce un finisaj texturat foarte dur. În funcție de tipul de material folosit, produsele pot avea un finisaj satinat sau tern.
Aplicații ale turnării prin injecție
Întrucât turnarea prin injecție poate atinge o precizie ridicată la viteze bune de fabricație fără a modifica structura materialului, compania devine din ce în ce mai familiarizată cu gama în continuă creștere de mașini, sisteme de control și unelte utilizate pentru turnarea prin injecție. NOBLE se angajează să ofere servicii de prelucrare de precizie pentru toate domeniile vieții. Piesele noastre de precizie turnate prin injecție se găsesc în toate domeniile vieții, inclusiv.
Echipamente de automatizare
Serviciul de prototipare rapidă NOBLE vă permite să creați rapid și ușor prototipuri funcționale automatizate pentru a testa și optimiza designul, a selecta procesul potrivit, a reduce costurile și a scurta ciclurile de proiect. Serviciile la cerere pot produce piese automatizate cu un nivel ridicat de precizie.
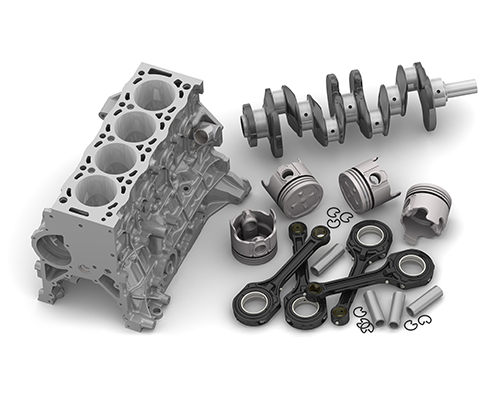
Automotive
Serviciile noastre de producție în volum redus reprezintă soluția ideală pentru fabricarea pieselor auto la cerere.
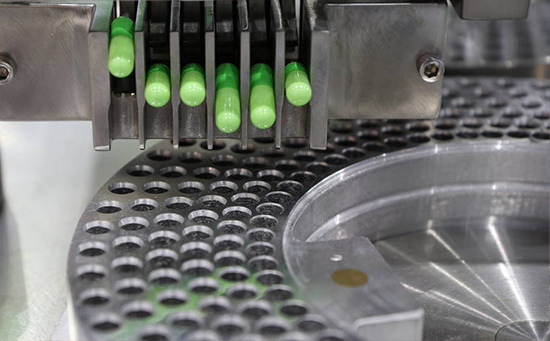
Dispozitive medicale
Producătorii de consumabile medicale, startup-urile tehnologice și laboratoarele de cercetare beneficiază semnificativ de soluțiile de prototipare pe care le oferim.
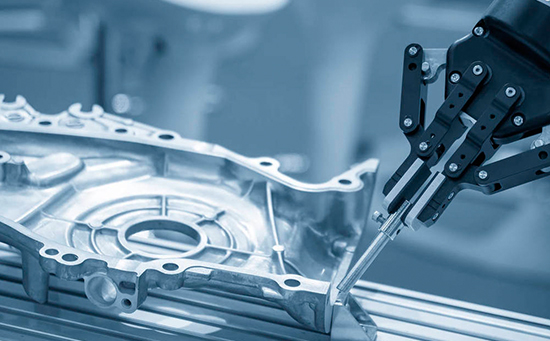
Robotica
Serviciile noastre de prototipare și fabricare de piese robotice de nivel industrial contribuie la evoluția continuă a pieței roboticii.

De ce să alegeți NOBLE pentru servicii personalizate de turnare prin injecție?
Turnarea prin injecție este o alegere excelentă pentru producția în masă a pieselor din plastic. În fiecare an, atât de multe companii de înaltă tehnologie din întreaga lume aleg NOBLE pentru prelucrarea pieselor prin turnare prin injecție. Ce îi face pe atât de mulți clienți să ne aleagă? NOBLE este o societate mixtă sino-britanică cu capacități independente de cercetare și dezvoltare, producție și vânzări. Avem o vastă experiență în procesele de turnare prin injecție și putem oferi o gamă completă de servicii pentru noile dumneavoastră proiecte, inclusiv proiectare, fabricație, asamblare, inspecție și testare, precum și ambalare.
Versatilitatea materialului
NOBLE oferă peste 200 de materiale din care puteți alege, inclusiv rășini standard și inginerești, ajutându-vă să găsiți echilibrul potrivit între performanță și cost și identificând opțiuni alternative de materiale pentru a ajuta la reducerea costurilor generale de fabricație.
Eficiență ridicată
Cu fabrici interne certificate și un sistem solid de lanț de aprovizionare, putem accelera ciclurile de dezvoltare a produselor și finaliza producția pieselor dumneavoastră turnate prin injecție cât mai repede posibil.
Capabilități cuprinzătoare
Oferim o gamă largă de servicii de turnare prin injecție, de la proiectare și prototipare până la scule și producție. Capacitățile noastre complete ne permit să oferim soluții complete pentru nevoile clienților noștri.
Consecvență și înaltă calitate
Datorită fabricilor certificate, efectuarea inspecțiilor în timpul procesului și a verificărilor dimensionale după producție garantează că piesele turnate la comandă sunt constante în calitate, indiferent de forma complexă, cu o precizie ridicată.
Preț competitiv
Vă oferim servicii personalizate de turnare prin injecție de înaltă precizie la prețuri competitive, de la proiectarea prototipului până la producție, și soluții personalizate de turnare prin injecție, asigurându-vă că obțineți piese turnate prin injecție de înaltă calitate. Echipa noastră talentată poate oferi soluții de turnare prin injecție cu valoare adăugată care depășesc bugetul dumneavoastră.
Asigurarea Calității:
Avem un proces riguros de asigurare a calității pentru a ne asigura că fiecare piesă turnată prin injecție pe care o producem este de cea mai înaltă calitate. Echipa noastră inspectează fiecare piesă turnată pentru a se asigura că îndeplinește standardele noastre stricte de calitate.







