
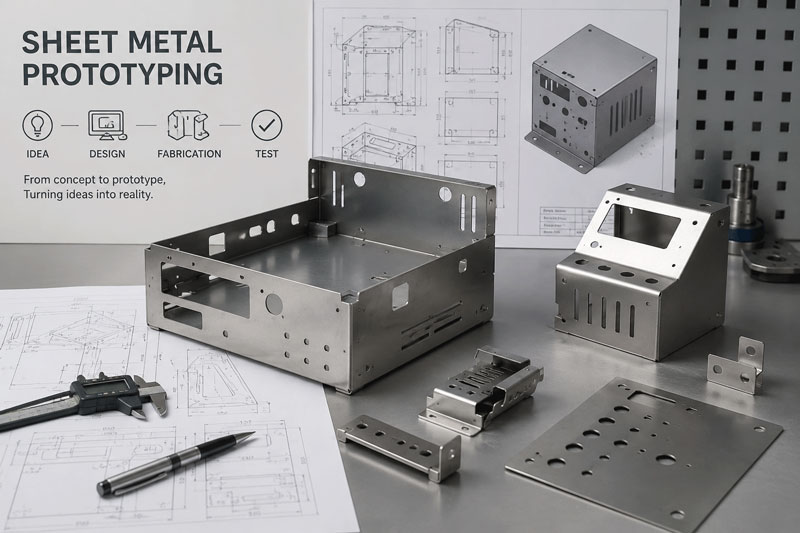
Wprowadzenie: Brama do innowacji sprzętowych
Wyobraź sobie, że po raz pierwszy trzymasz w rękach swój przełomowy koncept produktu – czujesz jego ciężar, testujesz jego mechanizmy, prezentujesz go inwestorom lub testujesz w warunkach rzeczywistych. Ten przełomowy moment, w którym cyfrowe projekty stają się fizyczną rzeczywistością, jest możliwy dzięki wytwarzaniu prototypów z blachy. W dzisiejszym dynamicznym świecie rozwoju sprzętu, możliwość szybkiego i dokładnego wytwarzania funkcjonalnych prototypów to nie tylko zaleta – to konieczność dla przetrwania i sukcesu.
Prototypowanie z blachy stanowi kluczowy pomost między projektem koncepcyjnym a produkcją masową, umożliwiając innowatorom z różnych branż – od startupów z branży lotniczej po producentów urządzeń medycznych – walidację, udoskonalanie i doskonalenie swoich projektów przed podjęciem decyzji o zastosowaniu kosztownego oprzyrządowania produkcyjnego. Ten kompleksowy przewodnik omawia każdy aspekt wytwarzania prototypów z blachy, dostarczając wiedzy niezbędnej do pomyślnego przejścia przez tę kluczową fazę rozwoju produktu.
Rozdział 1: Zrozumienie prototypowania blach
Czym jest wytwarzanie prototypów z blachy?
Produkcja prototypów z blachy odnosi się do specjalistycznego procesu tworzenia funkcjonalnych, precyzyjnych wymiarowo części i zespołów z blachy w małych seriach w celu walidacji projektu, testowania i oceny rynkowej. W przeciwieństwie do metod produkcji masowej, które opierają się na specjalistycznym oprzyrządowaniu i optymalizacji produkcji wielkoseryjnej, produkcja prototypów stawia na szybkość, elastyczność i precyzję w przypadku produkcji małoseryjnej.
Podstawowe cechy wytwarzania prototypów:
- Niska głośność ostrości:Zwykle od 1 do 100 sztuk
- Szybki zwrot:Dni lub tygodnie zamiast miesięcy
- Elastyczność projektu:Łatwe dostosowywanie zmian projektowych
- Ekonomiczne narzędzia:Minimalna lub żadna inwestycja w narzędzia twarde
- Wysoka precyzja:Spełnianie rygorystycznych tolerancji w celach walidacyjnych
Krytyczna rola prototypowania w rozwoju produktu
Łagodzenie ryzyka poprzez walidację fizyczną
Badania wskazują, że produkty walidowane za pomocą funkcjonalnych prototypów napotykają na o 67% mniej problemów projektowych podczas produkcji i o 82% wyższy wskaźnik akceptacji rynkowej. Prototypowanie umożliwia:
- Identyfikacja i rozwiązywanie wad konstrukcyjnych przed inwestycją w narzędzia
- Weryfikacja wykonalności produkcji i procesów montażu
- Walidacja doboru materiałów i charakterystyk wydajnościowych
- Demonstracja funkcjonalności produktu interesariuszom i inwestorom
Konieczność oszczędzania kosztów
Choć wykonanie prototypu wiąże się z pewną inwestycją, jej wartość maleje w porównaniu z potencjalnymi kosztami:
- Modyfikacje narzędzi produkcyjnych (zwykle 5–15 razy droższe niż zmiany prototypów)
- Opóźnienia w produkcji i pominięte okna rynkowe
- Wycofania produktów z powodu niewykrytych wad konstrukcyjnych
- Utrata przewagi konkurencyjnej w wyniku opóźnionego wejścia na rynek
Rozdział 2: Metody i technologie wytwarzania prototypów
Cięcie laserowe prototypów
Przegląd technologii:
Cięcie laserowe wykorzystuje skupione wiązki laserowe do topienia, wypalania lub odparowywania materiału z wyjątkową precyzją. Nowoczesne systemy laserów światłowodowych oferują doskonałą prędkość i jakość w zastosowaniach prototypowych.
Zalety specyficzne dla prototypu:
- Zerowe koszty narzędzi:Nie są wymagane żadne narzędzia fizyczne
- Ekstremalna elastyczność:Szybkie zmiany projektu bez modyfikacji narzędzi
- Doskonała precyzja: Tolerancje do ±0.004″ (0.1 mm)
- Złożone geometrie:Łatwo uzyskać skomplikowane kształty i drobne szczegóły
- Wszechstronność materiału:Tnie różne metale, w tym stal nierdzewną, aluminium i miedź
Typowe aplikacje:
- Złożone wzory płaskie i profile
- Kratki wentylacyjne i elementy dekoracyjne
- Elementy konstrukcyjne z misternymi wycięciami
- Uchwyty i płyty montażowe
- Panele i pokrywy obudów
Specyfikacja techniczna:
- Maksymalna grubość: Do 25 mm (1 cala) w przypadku niektórych materiałów
- Dokładność pozycjonowania: ±0.001″ (0.025 mm)
- Minimalny rozmiar funkcji: Szerokość szczeliny 0.004″ (0.1 mm)
- Jakość krawędzi:Doskonały, z minimalną strefą wpływu ciepła
Wykrawanie CNC do produkcji prototypów
Przegląd technologii:
Wykrawanie CNC polega na użyciu programowalnych pras rewolwerowych do tworzenia otworów, kształtów i form w blachach za pomocą siły mechanicznej.
Kiedy wybrać dziurkowanie do prototypów:
- Wersja standardowa:Gdy części zawierają otwory o wspólnych rozmiarach i kształtach
- Operacje formowania:Do żaluzji, pogłębień stożkowych i elementów wytłoczonych
- Potrzeby średniej objętości:10-50 sztuk, gdzie czas przygotowania lasera staje się nieefektywny
- Efektywność kosztowa:Kiedy można efektywnie wykorzystać standardowe narzędzia
Zalety prototypowania:
- Zintegrowane formowanie: Tworzy formowane elementy w tej samej operacji
- Dostęp do biblioteki narzędzi:Szeroka dostępność standardowych narzędzi
- Dobra jakość krawędzi:Czyste krawędzie z minimalnymi zadziorami
- Rozsądna prędkość: Szybciej niż laser w przypadku niektórych wzorów
Ograniczenia:
- Ograniczenia narzędziowe:Ograniczone dostępnymi rozmiarami i kształtami narzędzi
- Wymagania instalacyjne:Konfiguracja narzędzi potrzebna do każdego zadania
- Ograniczenia geometryczne:Mniej elastyczny w przypadku skomplikowanych konturów niż laser
Formowanie na prasie krawędziowej CNC
Przegląd technologii:
Nowoczesne prasy krawędziowe CNC wykorzystują sterowane komputerowo zderzaki tylne i pozycjonowanie suwaka, co pozwala na uzyskanie precyzyjnych gięcia elementów z blachy.
Możliwości specyficzne dla prototypu:
- Szybka konfiguracja:Cyfrowa konfiguracja narzędzi i ładowanie programu
- Wysoka celność:Możliwe jest osiągnięcie tolerancji kątowej ±0.5°
- Elastyczne narzędzia:Możliwość dostosowania do różnych materiałów i grubości
- Złożone zginanie:Wiele zagięć w jednym ustawieniu
Krytyczne kwestie dotyczące gięcia prototypów:
- Materiał sprężynujący:Obliczanie rekompensat dla różnych materiałów
- Optymalizacja sekwencji zgięć:Planowanie dostępności i dokładności
- Wybór narzędzia:Dopasowanie narzędzi do wymagań materiałowych i promienia
- Wyzwania specyficzne dla prototypów:Małe partie wymagają szczególnej uwagi pod kątem spójności
Zaawansowane funkcje prototypów:
- 3D Gięcie:Złożone zakręty wielopłaszczyznowe
- Automatyczna zmiana narzędzi:Do zróżnicowanych wymagań prototypowych
- Pomiar kąta laserowego:Weryfikacja kąta w czasie rzeczywistym
- Uniknięcie kolizji:Ochrona oprogramowania dla złożonych części
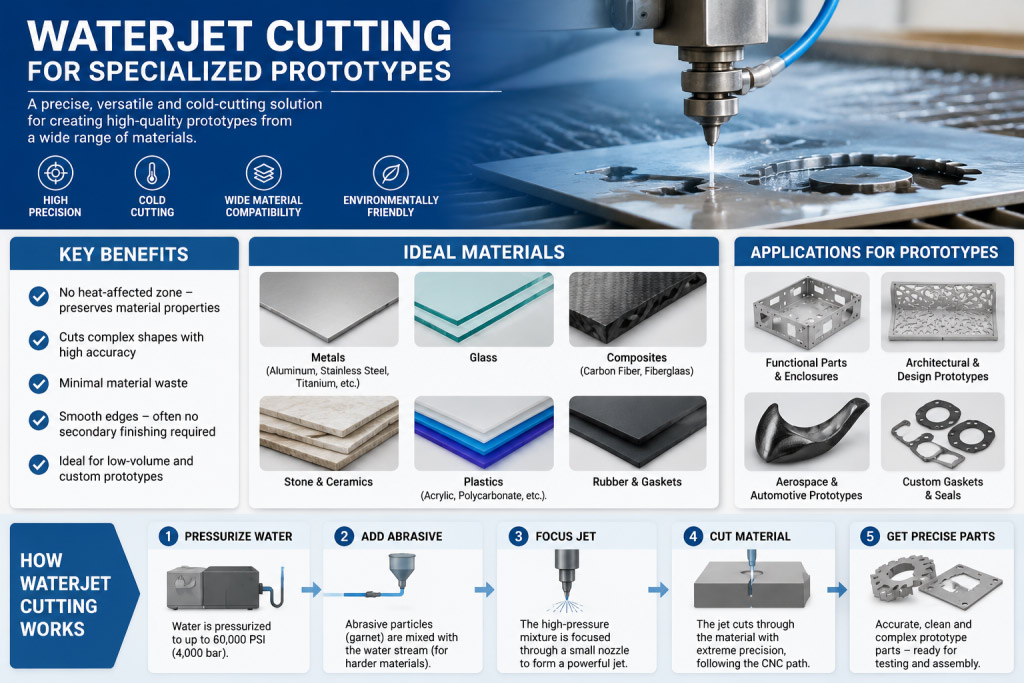
Cięcie strumieniem wody dla specjalistycznych prototypów
Przegląd technologii:
Cięcie strumieniem wody polega na wykorzystaniu wody pod wysokim ciśnieniem zmieszanej z cząsteczkami ściernymi w celu przecinania materiałów bez dostarczania ciepła.
Zastosowania prototypowe:
- Materiały wrażliwe na ciepło:Gdzie należy unikać odkształceń termicznych
- Grube materiały:Możliwość obróbki o grubości do 6 cali (150 mm)
- Materiały kompozytowe:Cięcie materiałów mieszanych
- Delikatne składniki:Gdzie siła zacisku jest problemem
Zalety:
- Brak strefy wpływu ciepła: Krytyczne dla niektórych materiałów i zastosowań
- Wszechstronność materiału:Tnie metale, materiały kompozytowe, szkło i kamień
- Korzyści dla środowiska:Brak toksycznych oparów i odkształceń termicznych
- Możliwość precyzyjnego działania: Dobra dokładność dla większości potrzeb prototypów
Integracja wytwarzania przyrostowego
Podejścia hybrydowe:
Coraz częściej prototypowanie blachy obejmuje druk 3D w celu:
- Złożone wsporniki i mocowania:Gdzie blacha jest niepraktyczna
- Przyrządy i uchwyty montażowe: Narzędzia niestandardowe do montażu prototypów
- Elementy niekonstrukcyjne: Elementy dekoracyjne lub o niskim poziomie stresu
- Szybka iteracja:Szybkie zmiany projektu bez obróbki metalu
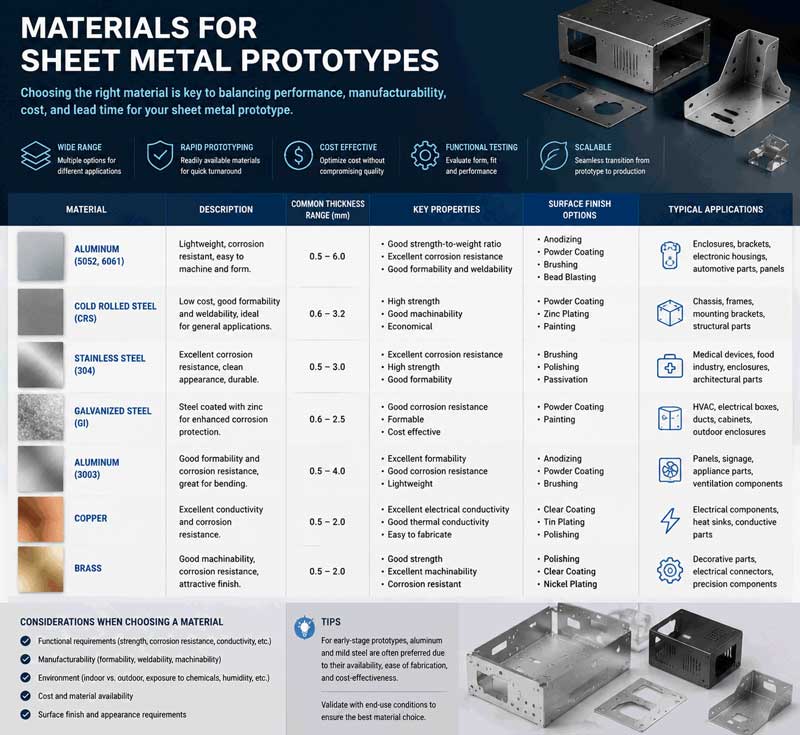
Rozdział 3: Materiały do prototypów z blachy
Powszechnie używane materiały
Stopy aluminium:
- 5052-H32: Doskonała odporność na korozję, dobra podatność na formowanie
- 6061-T6:Wysoki stosunek wytrzymałości do masy, dobra obrabialność
- 3003: Doskonała formowalność, dobra spawalność
- Rozważania dotyczące prototypu: Mniejsze siły skrawania, łatwiejsze formowanie niż w przypadku stali
Stale nierdzewne:
- 304:Najczęściej spotykany, dobra odporność na korozję i podatność na odkształcanie
- 316:Wysoka odporność na korozję, zastosowania morskie i chemiczne
- 430:Magnetyczny, dobra formowalność, niższy koszt
- 17-4 PH:Utwardzanie wydzieleniowe, wysoka wytrzymałość po obróbce cieplnej
Stal walcowana na zimno:
- 1018:Ogólne zastosowanie, dobra spawalność i obrabialność
- Oceny CRS:Dostępne są różne stopnie twardości i wykończenia powierzchni
- Zalety prototypu:Niski koszt, łatwa dostępność, łatwość pracy
Miedź i mosiądz:
- Miedź C110:Doskonała przewodność elektryczna i cieplna
- Mosiądz 260: Dobra odporność na korozję, dekoracyjny wygląd
- Aplikacje specjalne: Elementy elektryczne, elementy dekoracyjne, wymienniki ciepła
Materiały specjalistyczne:
- Stal sprężynowa:Do klipsów i elementów mocujących
- Materiały wstępnie platerowane:Opcje ocynkowane, ocynkowane z przeżarzaniem
- Stopy o wysokiej wytrzymałości:Do wymagających zastosowań
- stopy egzotyczne:Tytan, Inconel do specjalistycznych prototypów
Wytyczne dotyczące wyboru materiałów do prototypów
Wybór oparty na wynikach:
- Wymagania dotyczące wytrzymałości:Potrzebna jest granica plastyczności i wytrzymałość na rozciąganie
- Odporność na korozję:Rozważania dotyczące narażenia na czynniki środowiskowe
- Ograniczenia wagi: Stosunek gęstości i wytrzymałości do masy
- Właściwości termiczne: Współczynniki przewodnictwa i rozszerzalności
Zagadnienia produkcyjne:
- Formowalność:Minimalne promienie gięcia i charakterystyki wydłużenia
- Spawalność:Zgodność z planowanymi metodami łączenia
- Wykończenie powierzchni:Wymagania dotyczące wyglądu i postprodukcji
- Dostępność: :Terminy realizacji i minimalne ilości zamówienia
Strategie optymalizacji kosztów:
- Standardowe wskaźniki:Wykorzystując łatwo dostępne grubości
- Popularne stopy:W miarę możliwości unikaj materiałów egzotycznych
- Optymalizacja rozmiaru:Minimalizacja odpadów poprzez zagnieżdżanie
- Materiały alternatywne:Rozważanie substytutów o podobnych właściwościach
Rozdział 4: Zagadnienia projektowe dotyczące wytwarzania prototypów
Zasady projektowania pod kątem możliwości produkcji (DFM)
Kluczowe wytyczne DFM:
- Standaryzacja funkcji
- Użyj standardowych rozmiarów otworów i promieni gięcia
- W miarę możliwości ustandaryzuj grubość materiału
- Projektuj pod kątem dostępnych narzędzi i możliwości
2. Optymalizacja procesów prototypowych
- Projekt do cięcia laserowego, gdy przewidywane są szybkie zmiany
- Rozważ dziurkowanie standardowych funkcji w umiarkowanych ilościach
- Plan dostępności i kolejności prasy krawędziowej
- Zminimalizuj złożoność
- Zmniejsz liczbę unikalnych części
- Uprość wymagania montażowe
- Standaryzacja elementów złącznych i osprzętu
Kluczowe elementy projektu:
Rozważania dotyczące projektowania zagięć
- Minimalny promień gięcia:Zwykle 1x grubość materiału dla stali, 1.5x dla aluminium
- Ulga zgięcia:Prawidłowe nacięcia odciążające zapobiegające rozdarciom
- Długość kołnierza:Minimum 4x grubość materiału plus promień gięcia
- Kierunek ziarna:Uwzględnienie materiałów anizotropowych
Projektowanie otworów i wycięć
- Minimalny rozmiar otworu: Średnica równa grubości materiału (minimum praktyczne 0.040 cala)
- Odległość od krawędzi:Minimalna grubość materiału 2x od otworu do krawędzi
- Wymiary gniazda:Szerokość równa grubości materiału
- Efektywność zagnieżdżaniaProjektowanie z myślą o optymalnym wykorzystaniu materiałów
Projektowanie funkcji formowanych
- Żaluzje i żebra: Prawidłowe odstępy dla narzędzi
- Pogłębienia i wytłoczenia:Standardowe rozmiary i głębokości
- Projekt obszycia i szwów:Właściwe naddatki i luzy
- Specjalne dodatki:Rozważ możliwość produkcji na wczesnym etapie
Wytyczne dotyczące tolerancji i specyfikacji
Standardowe tolerancje prototypu:
- Wymiary liniowe: ±0.010″ (0.25 mm) dla większości funkcji
- Lokalizacje otworów: ±0.005″ (0.13 mm) do zastosowań precyzyjnych
- Kąty gięcia: ±1° dla standardowych zagięć
- Płaskość: 0.010″ na cal (0.25 mm na 25 mm)
Specyfikacje najważniejszych funkcji:
- Wymagania dotyczące wykończenia powierzchni: Określ, czy jest to krytyczne
- Kontrola zadziorów:Kierunek i maksymalny dopuszczalny zadzior
- Warunki krawędziowe:Wymagania i metody gratowania
- Powierzchnie kosmetyczne:Obszary wymagające specjalnego traktowania
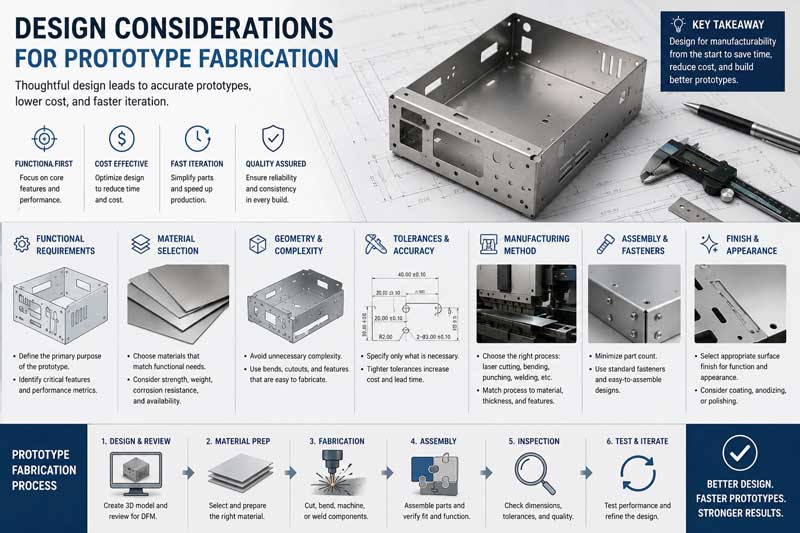
Rozdział 5: Proces wytwarzania prototypów
Przebieg pracy krok po kroku
Faza 1: Przegląd i przygotowanie projektu
- Początkowa ocena projektu
- Przegląd modeli i rysunków CAD
- Analiza i zalecenia DFM
- Wskazówki dotyczące wyboru materiałów
- Optymalizacja wyboru procesów
2. Dokumentacja techniczna
- Tworzenie rysunków wykonawczych
- Opracowywanie instrukcji produkcyjnych
- Dokumentacja wymagań jakościowych
- Specjalne specyfikacje procesu
Faza 2: Programowanie i konfiguracja
- Programowanie CAD/CAM
- Optymalizacja zagnieżdżania w celu zwiększenia efektywności wykorzystania materiałów
- Generowanie i optymalizacja ścieżki narzędzia
- Generowanie i weryfikacja kodu maszynowego
- Symulacja i sprawdzanie kolizji
- Konfiguracja maszyny
- Dobór i przygotowanie materiału
- Instalacja i kalibracja narzędzi
- Ładowanie i weryfikacja programu
- Procedury konfiguracji pierwszego artykułu
Faza 3: Operacje produkcyjne
- Operacje cięcia
- Cięcie laserowe lub wykonywanie wykrawaniem
- Weryfikacja jakości podczas cięcia
- Obsługa i zarządzanie materiałami
- Kontrola i zarządzanie złomem
2. Operacje formowania
- Konfiguracja i programowanie prasy krawędziowej
- Wykonanie sekwencji gięcia
- Kontrola i regulacja w trakcie procesu
- Operacje formowania wtórnego
Faza 4: Operacje wtórne
- Gratowanie i obróbka krawędzi
- Gratowanie ręczne lub automatyczne
- Wyrównywanie i wygładzanie krawędzi
- Przygotowanie powierzchni do wykończenia
- Weryfikacja jakości
2. Łączenie i montaż
- Przygotowanie i wykonanie spawania
- Montaż elementów mocujących
- W razie potrzeby klejenie
- Tworzenie podzespołów
3. Wykończenie powierzchni
- Czyszczenie i przygotowanie
- Malowanie lub malowanie proszkowe
- Galwanizacja lub anodowanie
- Specjalne powłoki i zabiegi
Faza 5: Zapewnienie jakości i dostawa
- Kontrola i badania
- Weryfikacja wymiarowa
- Testy funkcjonalności
- Certyfikacja materiałów
- Uzupełnianie dokumentacji
- Pakowanie i wysyłka
- Projektowanie opakowań ochronnych
- Dołączenie dokumentacji
- Przygotowanie do wysyłki
- Śledzenie i koordynacja dostaw
Rozdział 6: Kontrola jakości w produkcji prototypów
Metodyki inspekcji
Kontrola pierwszej sztuki (FAI)
- Pełna weryfikacja wymiarowa:Wszystkie cechy zmierzone i udokumentowane
- Weryfikacja materiału:Potwierdzenie specyfikacji materiałowych
- Walidacja procesu:Weryfikacja procesów produkcyjnych
- Dokumenty:Kompleksowe raporty z inspekcji
Kontrola jakości w trakcie procesu
- Weryfikacja konfiguracji:Potwierdzenie ustawień maszyny
- Monitorowanie procesu:Śledzenie parametrów jakości w czasie rzeczywistym
- Kontrola próbki:Okresowa weryfikacja części w trakcie produkcji
- Statystyczna kontrola procesu:W przypadku większych partii prototypów
Protokoły końcowej inspekcji
- Oględziny:Ocena jakości powierzchni i walorów kosmetycznych
- Testy funkcjonalne:Weryfikacja montażu i działania
- Przegląd dokumentacji:Pełna weryfikacja rekordu
- Zatwierdzenie klienta:Proces przeglądu i zatwierdzania próbek
Sprzęt i techniki pomiarowe
Standardowe narzędzia pomiarowe:
- Suwmiarki i mikrometry:Dla wymiarów liniowych
- Wskaźniki wysokości:Do pomiarów pionowych
- Płyty powierzchniowe: Dla płaskości i równoległości
- Płytki i kołki wzorcowe: Do weryfikacji otworów
Zaawansowane systemy pomiarowe:
- Współrzędnościowe maszyny pomiarowe (CMM):Do złożonych geometrii
- Komparatory optyczne:W celu weryfikacji profilu
- Skanery laserowe:Do powierzchni o dowolnym kształcie
- Przenośne CMM:Do dużych lub niewygodnych części
Specjalistyczne pomiary prototypów:
- Skanowanie 3D:Do inżynierii wstecznej i weryfikacji
- Cyfrowe kątomierze:Do pomiaru kąta
- Testery chropowatości powierzchni: Aby zakończyć weryfikację
- Testery twardości:Do weryfikacji właściwości materiału
Rozdział 7: Zastosowania w różnych branżach
Przemysł lotniczy i zbrojeniowy
Wymagania dotyczące prototypu:
- Ekstremalna precyzja:Wąskie tolerancje i rygorystyczne standardy
- Wiedza materiałowa:Stopy specjalne i kompozyty
- Dokumenty:Pełna identyfikowalność i certyfikacja
- Testy:Rygorystyczna walidacja wydajności
Typowe aplikacje:
- Wsporniki i mocowania konstrukcyjne
- Obudowy i stelaże awioniczne
- Osłony termiczne i elementy zarządzania termicznego
- Urządzenia testowe i sprzęt do obsługi naziemnej
Rozwój urządzeń medycznych
Uwagi specjalne:
- Materiały biokompatybilne:Materiały i wykończenia zatwierdzone przez FDA
- Wymagania dotyczące czystości:Specjalne postępowanie i przetwarzanie
- Zgodność z przepisami:Dokumentacja do zgłoszeń do FDA
- Zgodność sterylizacji:Projektowanie metod sterylizacji
Typowe prototypy:
- Elementy instrumentów chirurgicznych
- Obudowy i ramy urządzeń
- Komponenty próbne implantów
- Części sprzętu diagnostycznego
Elektronika użytkowa
Potrzeby prototypu:
- Jakość estetyczna:Doskonałe wykończenie powierzchni
- Dopasuj i wykończ:Precyzyjne wymagania montażowe
- Zarządzanie termiczne:Rozważania dotyczące rozpraszania ciepła
- Ekranowanie EMI/RFI:Wymagania dotyczące wydajności elektrycznej
Aplikacje:
- Obudowy i podwozia urządzeń
- Radiatory i rozwiązania termiczne
- Uchwyty i mocowania wewnętrzne
- Panele złączy i interfejsy
Rozwój motoryzacyjny
Wymagania dotyczące prototypowania:
- Testowanie trwałości:Komponenty do testowania i walidacji
- Forma i dopasowanie:Panele nadwozia i elementy konstrukcyjne
- Walidacja materiału:Testowanie nowych materiałów i procesów
- Weryfikacja montażu:Rozwój procesu produkcyjnego
Typowe aplikacje:
- Uchwyty i osprzęt montażowy
- Urządzenia testowe i prototypy
- Komponenty pojazdu koncepcyjnego
- Akcesoria i modyfikacje niestandardowe
Urządzenia przemysłowe
Rozważania na temat prototypu:
- Funkcja ponad formą: Nacisk na wydajność
- Wymagania dotyczące trwałości:Testowanie w warunkach rzeczywistych
- Optymalizacja kosztów:Równowaga między wydajnością a kosztami
- Możliwość produkcji:Projektowanie pod kątem ostatecznej produkcji
Aplikacje:
- Osłony maszyn i urządzenia bezpieczeństwa
- Niestandardowe wsporniki i podpory
- Komponenty sprzętu testowego
- Części maszyn prototypowych
Rozdział 8: Zarządzanie kosztami i optymalizacja
Analiza struktury kosztów
Koszty bezpośrednie:
- Koszty materiałów: Zakup i przetwórstwo surowców
- Koszty pracy:Programowanie, konfiguracja i czas działania
- Czas maszynowy:Wykorzystanie i amortyzacja sprzętu
- Koszty oprzyrządowania:Wymagane są specjalne narzędzia lub osprzęt
Koszty pośrednie:
- Czas inżynierii:Przegląd i przygotowanie projektu
- Zapewnienie jakości::Kontrola i testowanie
- Koszty administracyjne:Zarządzanie projektami i koordynacja
- Koszty obiektu:Przestrzeń, media i konserwacja
Ukryte koszty:
- Przeróbki i poprawki: Zmiany i modyfikacje projektu
- Dostawa i logistyka:Wysyłka i obsługa
- Narzut komunikacyjny:Spotkania z klientami i koordynacja
- Zarządzanie ryzykiem: Plan awaryjny na wypadek nieoczekiwanych problemów
Strategie optymalizacji kosztów
Optymalizacja projektu:
- Wybór materiałów Wybór opłacalnych i odpowiednich materiałów
- Uproszczenie projektu:Zmniejszanie złożoności bez uszczerbku dla funkcjonalności
- Normalizacja:Wykorzystywanie wspólnych cech i wymiarów
- Efektywność zagnieżdżania:Maksymalizacja wykorzystania materiałów
Optymalizacja procesu:
- Wybór technologii:Wybór najefektywniejszych metod produkcji
- Optymalizacja wsadowa:Grupowanie podobnych operacji
- Minimalizacja konfiguracji:Skrócenie czasu przezbrajania
- AutomatyzacjaWdrażanie zautomatyzowanych procesów tam, gdzie jest to korzystne
Strategie zarządzania projektami:
- Wyczyść specyfikacje:Zmniejszanie niejednoznaczności i przeróbek
- Sprawna komunikacjaUsprawnienie przepływu informacji
- Właściwe planowanie:Wystarczający czas na każdą fazę
- Zarządzanie awaryjne:Planowanie przewidywanych wyzwań
Rozdział 9: Harmonogram i zarządzanie projektem
Typowe harmonogramy projektów
Standardowe harmonogramy produkcji prototypów:
- Proste części: 3-5 dni roboczych
- Umiarkowana złożoność: 5-10 dni roboczych
- Zespoły złożone: 10-20 dni roboczych
- Bardzo złożone projekty: 3-4 tygodnie
Usługi ekspresowe:
- Rush Prototypowanie:Możliwość realizacji zamówienia w ciągu 24-48 godzin
- Planowanie priorytetowe:Przyspieszone rozmieszczenie w kolejce
- Operacje nadgodzinowe:Praca w wydłużonych godzinach i w weekendy
- Przetwarzanie równoległe: Jednoczesne operacje, jeśli to możliwe
Działania ścieżki krytycznej
Faza projektowania (1-3 dni):
- Przegląd projektu i analiza DFM
- Przygotowanie i optymalizacja CAD
- Wybór materiałów i planowanie zakupów
- Wybór i planowanie procesów
Faza produkcji (2-10 dni):
- Programowanie i konfiguracja
- Operacje cięcia
- Operacje formowania
- Operacje wtórne
Wykończenie i montaż (1-5 dni):
- Wykończenie powierzchni
- Montaż komponentów
- Kontrola jakości
- Pakowanie i przygotowanie
Strategie przyspieszenia
Przyspieszenie fazy projektowania:
- Kompletne i dokładne projekty początkowe
- Szybka reakcja na zalecenia DFM
- Procesy zatwierdzania cyfrowego
- Jasne kanały komunikacji
Przyspieszenie produkcji:
- Zaawansowane planowanie i harmonogramowanie
- Koordynacja operacji równoległych
- Efektywne zarządzanie materiałami
- Proaktywne zarządzanie jakością
Przyspieszenie administracyjne:
- Usprawnione procesy zatwierdzania
- Dokumentacja elektroniczna
- Proaktywna komunikacja
- Efektywne planowanie logistyki
Rozdział 10: Wykończenia i obróbka powierzchni
Wykończenia mechaniczne
Standardowe wykończenia:
- Wykończenie Mill:Stan powierzchni w stanie jak po wykonaniu
- Wykończenie szczotkowane:Jednolity kierunkowy wzór słojów
- Koralik wysadzany:Jednolita matowa tekstura
- Błyszczący:Różne poziomy połysku i gładkości
Zagadnienia specyficzne dla prototypu:
- Koszt kontra wygląd:Zrównoważenie wymagań estetycznych z budżetem
- Wybór procesu:Wybór odpowiednich metod wykończenia
- Wpływ czasu realizacji:Biorąc pod uwagę czas trwania procesu wykańczania
- Wymagania funkcjonalne:Spełnianie wymagań wydajnościowych
Zabiegi chemiczne
Powłoki konwersyjne:
- Powłoki fosforanowe: Dla przyczepności farby i odporności na korozję
- Konwersja chromianu:Do ochrony antykorozyjnej aluminium
- Anodowanie:Dekoracyjne i ochronne wykończenia aluminiowe
- Filmy chemiczne: Tymczasowa ochrona antykorozyjna
Rozważania na temat prototypu:
- Minimalne wymagania ilościowe:Wiele procesów ma minimalne rozmiary partii
- Czas realizacji :Czas trwania procesów chemicznych
- Dopasowanie koloru:Spójność między partiami
- Regulacje środowiskowe:Wymagania zgodności
Malowanie i powlekanie proszkowe
Malowanie prototypu:
- Malowanie natryskowe:Elastyczny dla małych wolumenów
- Dopasowanie koloru:Opracowanie niestandardowych kolorów
- Wykończenia wieloetapowe:Systemy podkładowe i nawierzchniowe
- Wymagania dotyczące maskowania:Do selektywnego nakładania powłok
Malowanie proszkowe prototypów:
- Trwałe wykończenia:Doskonała odporność na zużycie i działanie substancji chemicznych
- Wybór koloru:Szeroka gama standardowych kolorów
- Zalety środowiskowe:Niska emisja lotnych związków organicznych (LZO)
- Minimalna elastyczność ilościowa:Lepsze do prototypów niż niektóre mokre farby
Specjalistyczne powłoki
Powłoki funkcjonalne:
- Teflon/nieprzywierająca: Dla charakterystyki uwalniania
- Powłoki przewodzące: Do ekranowania EMI/RFI
- Powłoki odporne na zużycie:Do zastosowań o dużym stopniu ścierania
- Powłoki termiczne:Do zarządzania ciepłem
Dekoracyjne wykończenia:
- Teksturowane wykończenia:Niestandardowe wzory powierzchni
- Efekty metaliczne:Symulowane wyglądy metalu
- Niestandardowa grafika:Logo i oznaczenia identyfikacyjne
- Efekty specjalne: Unikalne cechy wizualne
Rozdział 11: Montaż i integracja
Metody łączenia prototypów
Mocowanie mechaniczne:
- Mocowanie śrubowe:Najczęściej spotykane w prototypach
- Montaż nitów:Do stałych połączeń
- Specjalne elementy złączne:Systemy niestandardowe lub zastrzeżone
- Pasowania wciskowe:Do precyzyjnych montaży
Procesy spawalnicze:
- Spawanie metodą TIG:Najwyższa jakość, największa kontrola
- Spawanie MIG:Szybciej, lepiej nadaje się do grubszych materiałów
- Zgrzewanie punktowe: Do łączenia arkuszy
- Spawanie laserowe:Precyzyjne łączenie z minimalnymi zniekształceniami
Klejenie:
- Kleje strukturalne:Do połączeń o dużej wytrzymałości
- Uszczelniacze:W celu ochrony środowiska
- Kleje przewodzące: Do połączeń elektrycznych
- Obligacje tymczasowe:Do montażu i testowania
Rozważania dotyczące montażu prototypu
Projekt do montażu:
- Accessibility:Odstęp między narzędziami i dostęp operatora
- Planowanie sekwencji:Logiczna kolejność montażu
- Stosy tolerancjiZarządzanie skumulowanymi wariantami
- Zapobieganie błędom:Cechy konstrukcyjne zapobiegające nieprawidłowemu montażowi
Jakość w montażu:
- Weryfikacja dopasowania:Sprawdzanie zgodności komponentów
- Kontrola momentu obrotowego: Prawidłowe dokręcanie elementów złącznych
- Weryfikacja wyrównania:Zapewnienie prawidłowego rozmieszczenia komponentów
- Testy funkcjonalne:Sprawdzanie działania zespołu
Specjalne wymagania dotyczące montażu
Montaż w pomieszczeniu czystym:
- Do zastosowań medycznych lub elektronicznych
- Wymagania dotyczące kontrolowanego środowiska
- Specjalne procedury postępowania
- Dokumentacja i weryfikacja
Zestawy testowe i walidacyjne:
- Integracja instrumentów
- Dostępność punktów testowych
- Modułowa konstrukcja umożliwiająca zmiany konfiguracji
- Dokumentacja konfiguracji testowych
Rozdział 12: Przyszłe trendy i innowacje
Postęp technologiczny
Technologie produkcji cyfrowej:
- Optymalizacja projektu oparta na sztucznej inteligencji:Automatyczna analiza DFM
- Integracja cyfrowego bliźniaka:Wirtualne prototypowanie i walidacja
- Współpraca w chmurze:Udostępnianie projektów i przekazywanie opinii w czasie rzeczywistym
- Zaawansowana symulacja:Dokładniejsze modelowanie procesów
Zaawansowane technologie produkcyjne:
- Produkcja hybrydowaŁączenie procesów addytywnych i subtrakcyjnych
- Inteligentne oprzyrządowanie:Systemy adaptacyjne i narzędziowe
- Robotyka Automatyka:Wzrost automatyzacji w prototypowniach
- Integracja IoT:Połączony sprzęt i procesy
Innowacje materiałowe:
- Zaawansowane stopy:Nowe materiały o ulepszonych właściwościach
- Inteligentne materiały:Materiały o właściwościach reagujących
- Zrównoważone materiały :Opcje przyjazne dla środowiska
- Integracja kompozytowa:Wytwarzanie materiałów mieszanych
Trendy w branży
Przyspieszone cykle rozwoju:
- Rosnące zapotrzebowanie na szybsze prototypowanie
- Metodyki rozwoju just-in-time
- Zwinne podejścia do rozwoju sprzętu
- Możliwości szybkiej iteracji
Zrównoważony rozwój:
- Efektywność materiałowa i redukcja odpadów
- Procesy energooszczędne
- Materiały nadające się do recyklingu i zrównoważone
- Uwzględnienie wpływu na środowisko
Demokratyzacja prototypowania:
- Punkty wejścia o niższych kosztach
- Lepsza dostępność dla startupów
- Wpływ ruchu edukacyjnego i twórczego
- Rozwój wspierany przez crowdfunding
Implikacje strategiczne
Przewaga konkurencyjna:
- Szybkość wprowadzania na rynek jako główny czynnik różnicujący
- Rosną wymagania dotyczące jakości i precyzji
- Presja kosztów napędza innowacje w zakresie efektywności
- Trendy w zakresie personalizacji i dostosowywania
Modele partnerstwa:
- Bliższa współpraca projektantów i producentów
- Zintegrowane zespoły projektowe i produkcyjne
- Długoterminowe podejście partnerskie
- Modele współtworzenia i dzielenia ryzyka
Rozdział 13: Wybór partnera do produkcji prototypów
Kryteria oceny
Możliwości techniczne:
- Dostępny zakres technologii wytwarzania
- Wiedza specjalistyczna z zakresu materiałów i przetwarzania
- Systemy i możliwości kontroli jakości
- Wsparcie inżynieryjne i pomoc w projektowaniu
Czynniki biznesowe:
- Doświadczenie w podobnych projektach i branżach
- Historia terminowych dostaw
- Przejrzyste ceny i komunikacja
- Skalowalność i pojemność na potrzeby przyszłości
Dostosowanie strategiczne:
- Zrozumienie celów Twojego rozwoju
- Chęć współpracy, a nie tylko dostarczania
- Elastyczność w dostosowywaniu się do zmian
- Potencjał długoterminowego związku
Rozwój partnerstwa
Pierwsze zaangażowanie:
- Ocena zdolności technicznych
- Przegląd projektu i analiza wykonalności
- Weryfikacja referencji i przegląd portfolio
- Rozważenie projektu pilotażowego
Budowanie związku:
- Przejrzyste protokoły komunikacyjne
- Ustalanie wskaźników wydajności
- Współpraca w zakresie ciągłego doskonalenia
- Dostosowanie planowania strategicznego
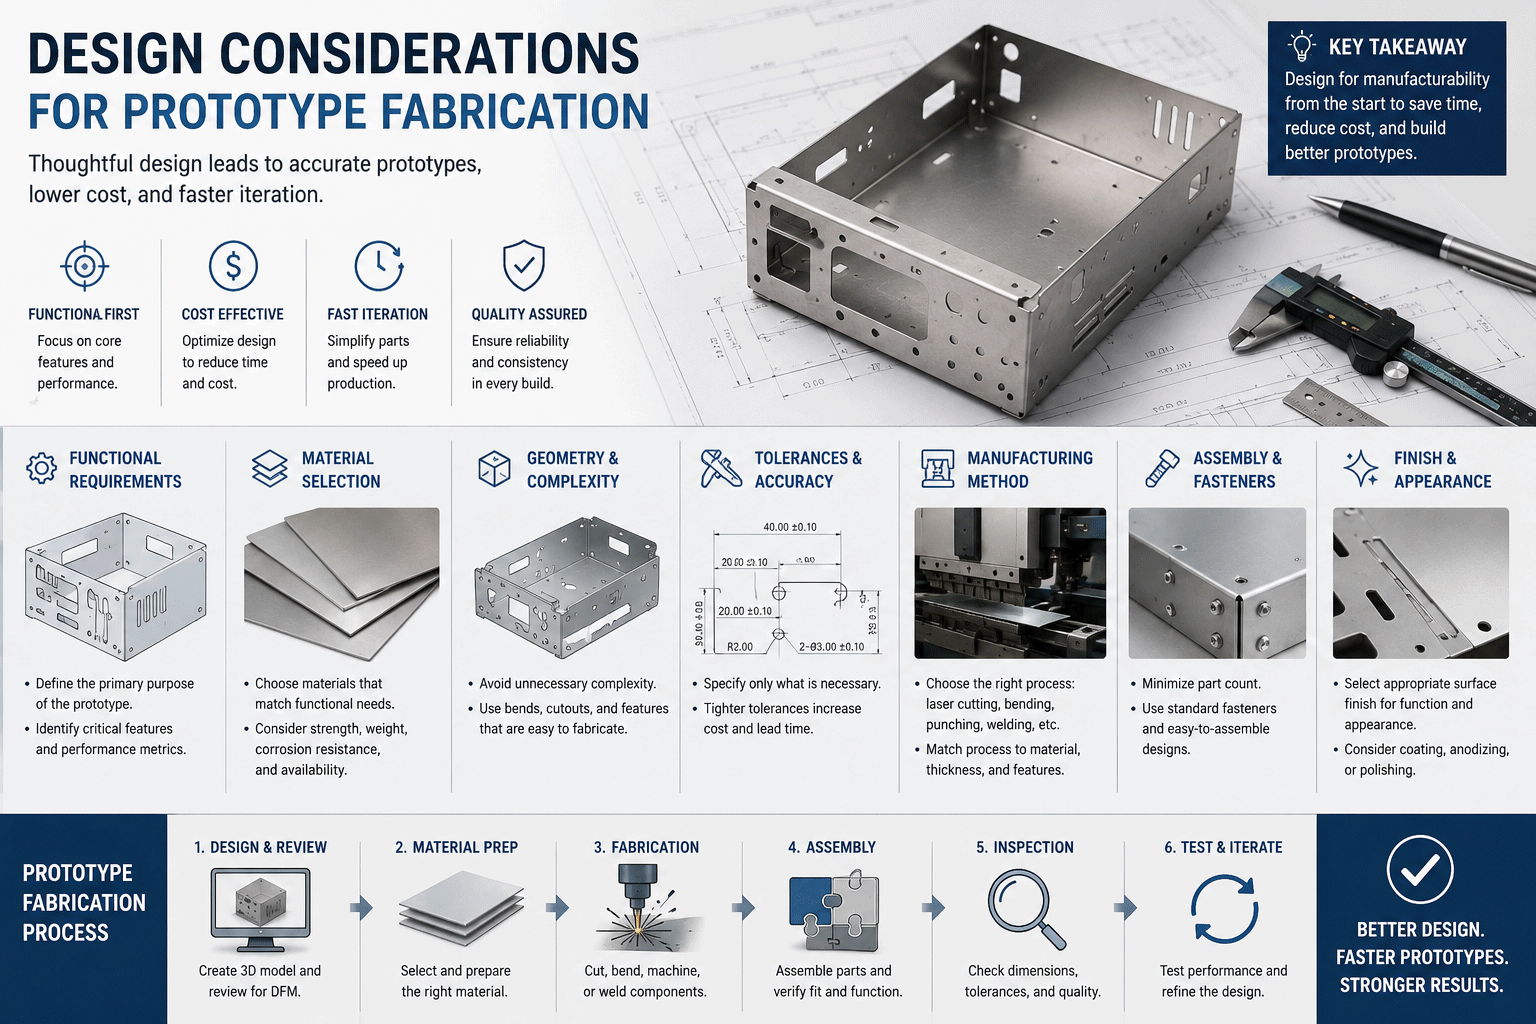
Wnioski: Przekształcanie idei w rzeczywistość
Produkcja prototypów z blachy stanowi jeden z najważniejszych etapów rozwoju produktów sprzętowych. To moment, w którym abstrakcyjne koncepcje stają się namacalnymi produktami, projekty są weryfikowane pod kątem rzeczywistych wymagań, a innowacje stawiają pierwsze kroki w drodze do sukcesu rynkowego. W dzisiejszym konkurencyjnym otoczeniu, zdolność do szybkiego i efektywnego wytwarzania funkcjonalnych prototypów może decydować o tym, które produkty odniosą sukces, a które nigdy nie trafią na rynek.
Rozwój technologii wytwarzania prototypów stale poszerza możliwości. Od systemów cięcia laserowego, które wytwarzają złożone części w ciągu kilku godzin, po zaawansowane technologie formowania, które pozwalają tworzyć precyzyjne komponenty bez użycia twardych narzędzi, dzisiejsi producenci prototypów dysponują bezprecedensowymi możliwościami wspierania rozwoju produktu. Te postępy, w połączeniu z cyfrowym projektowaniem i narzędziami do współpracy, radykalnie skróciły czas i koszty potrzebne do przejścia od koncepcji do fizycznego prototypu.
Udane wykonanie prototypu wymaga czegoś więcej niż tylko kompetencji technicznych – wymaga partnerstwa, jasnej komunikacji i strategicznego myślenia. Najskuteczniejsze relacje łączą wizję produktu i wiedzę rynkową klienta z doświadczeniem produkcyjnym i wiedzą procesową producenta. Wspólnie mogą oni sprostać wyzwaniom związanym z rozwojem prototypu, równoważąc tempo, koszty, jakość i funkcjonalność, aby tworzyć optymalne rozwiązania.
Patrząc w przyszłość, możemy wyróżnić kilka kluczowych zasad, które będą stanowić wytyczne dla udanych strategii wytwarzania prototypów:
Wczesna współpraca
Włączenie partnerów produkcyjnych na wczesnym etapie procesu projektowania przynosi znaczące korzyści. Ich doświadczenie w produkcji może pomóc w podejmowaniu decyzji projektowych, zapobiegać kosztownym błędom i optymalizować projekty zarówno pod kątem prototypowania, jak i ostatecznej produkcji.
Podejście iteracyjne
Traktuj prototypowanie jako iteracyjny proces uczenia się. Każda wersja prototypu dostarcza cennych informacji, które pozwalają na wprowadzenie ulepszeń w kolejnej iteracji, co ostatecznie prowadzi do lepszych produktów końcowych.
Myślenie holistyczne
Rozważ produkcję prototypów jako część zintegrowanej strategii rozwoju produktu, obejmującej projektowanie, walidację, testowanie i przygotowanie do produkcji. Każda faza wpływa na pozostałe i optymalizuje je.
Inwestycje strategiczne
Postrzegaj produkcję prototypów nie jako wydatek, lecz strategiczną inwestycję w sukces produktu. Stosunkowo niskie koszty dokładnego prototypowania mogą zapobiec znacznie droższym problemom w produkcji lub, co gorsza, na rynku.
Dla firm gotowych przyspieszyć rozwój swojego sprzętu, produkcja prototypów z blachy oferuje sprawdzoną drogę od koncepcji do realizacji. Łącząc szybkość, precyzję i elastyczność, umożliwia innowacyjność przy jednoczesnym zarządzaniu ryzykiem – połączenie niezbędne na dzisiejszych dynamicznie zmieniających się i konkurencyjnych rynkach.
Droga od pomysłu do produktu nigdy nie była bardziej ekscytująca i dostępna. Dzięki odpowiedniemu partnerowi i podejściu do prototypów, firmy każdej wielkości mogą wcielić swoje innowacje w życie, przetestować je w warunkach rzeczywistych, udoskonalić w oparciu o konkretne opinie i pewnie zmierzać do udanej produkcji i wprowadzenia na rynek.
Jesteś gotowy przekształcić koncepcję swojego produktu w fizyczną rzeczywistość?
Czeka na Ciebie odpowiednie rozwiązanie w zakresie produkcji prototypów – takie, które zrównoważy Twoje specyficzne potrzeby w zakresie szybkości, jakości, ilości i budżetu, a jednocześnie utoruje drogę do udanej produkcji i sukcesu rynkowego. Twoja kolejna innowacja zasługuje na wsparcie ekspertów w jej drodze od koncepcji do realizacji.
NOBLE to chińsko-brytyjskie przedsięwzięcie typu joint venture, które może niezależnie prowadzić prace badawczo-rozwojowe, produkcję i sprzedaż.
Prowadzimy dwa główne kierunki działalności: „Produkty do pielęgnacji” i „Inteligentna produkcja”.
Dział „Care Products” dąży do stania się wiodącym dostawcą inteligentnych produktów i usług pielęgnacyjnych, koncentrując się na pielęgnacji urody, opiece zdrowotnej i opiece nad osobami starszymi. Obecnie sprzedajemy głównie produkty do depilacji IPL.
Posiadamy bogate doświadczenie w obróbce blach. Oferujemy pełen zakres usług, w tym projektowanie/produkcję/montaż/kontrolę i testowanie/pakowanie, aby wesprzeć Państwa nowe projekty. W razie jakichkolwiek pytań prosimy o kontakt. Zawsze służymy pomocą. Prosimy o przesłanie rysunków, zarówno 3D, jak i 2D.







