
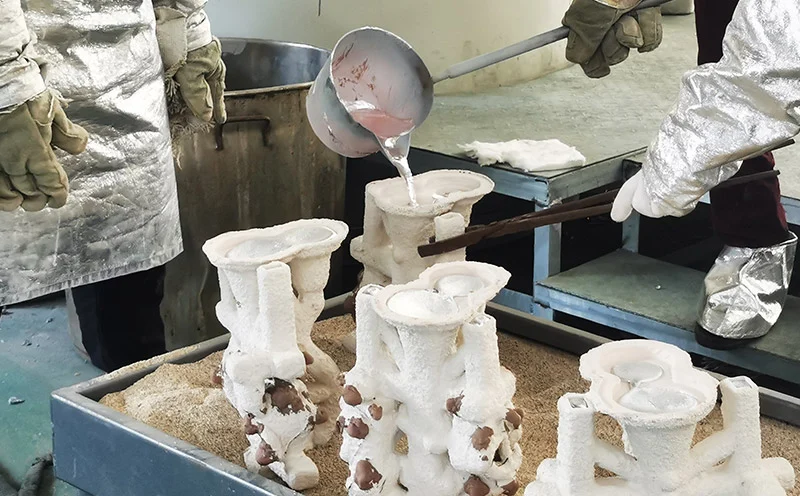
Odlewanie próżniowe metodą traconego wosku nie jest nowością. Proces odlewania metodą traconego wosku ma tysiące lat. Jednak odlewanie próżniowe jest nowoczesne. Następuje utlenianie, tworzą się pory, a ostatecznie elementy ulegają uszkodzeniu podczas użytkowania.
Technologia próżniowa usuwa powietrze, utrzymując czystość stopionego materiału. Forma ceramiczna nie wydziela gazów. Powstałe elementy są gęste i pozbawione wad. Z tego powodu przemysł lotniczy, medyczny i energetyczny wykorzystują próżniowe odlewanie metodą traconego wosku do produkcji kluczowych komponentów.
Czym jest odlewanie próżniowe metodą wosku traconego?
Definicja
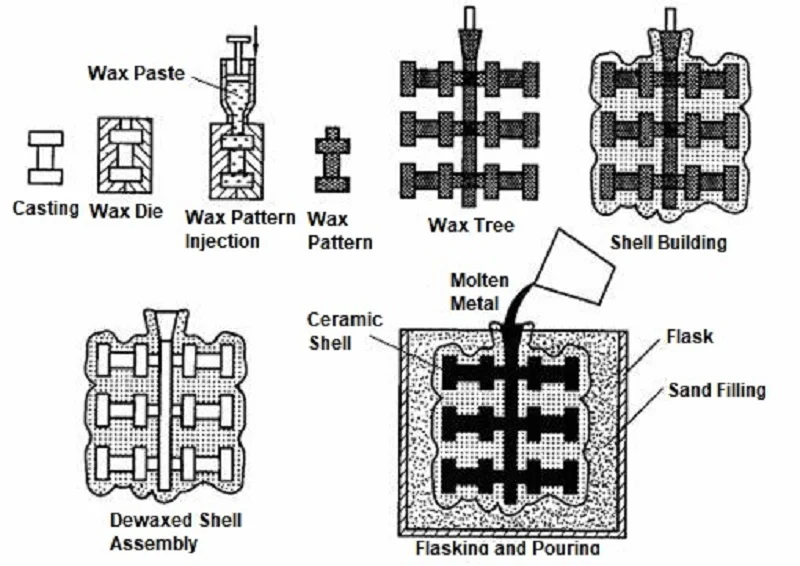
Części zaczynają się od wzoru z wosku. Pokrywa się go ceramiką. Roztapia się wosk. Powstaje forma. Wlewa się do niej metal. To jest odlewanie precyzyjne.
Odlewanie próżniowe metodą traconego wosku przebiega w ten sam sposób. Ale odlewanie odbywa się w komorze próżniowej. Z formy usuwana jest próżnia. Metal jest topiony w próżni. Odlewanie odbywa się bez kontaktu z powietrzem. Ta prosta różnica zmienia wszystko.
Dlaczego stosuje się próżnię
Istnieją cztery powody, dla których stosuje się próżnię.
Zmniejsza utlenianie. Metale reaktywne natychmiast tworzą tlenki w kontakcie z powietrzem. Tytan, cyrkon i superstopy są szczególnie podatne na utlenianie. Środowisko próżniowe eliminuje źródło tlenu, utrzymując metal w czystości.
Zapobiegaj absorpcji gazów. Wodór i azot mogą rozpuszczać się w stopionym metalu i ulatniać się podczas krzepnięcia, tworząc porowatość. Proces próżniowy usuwa te gazy, zanim zdążą one spowodować problemy.
Poprawa czystości metalu. Podczas topienia na wolnym powietrzu powstają tlenki i wtrącenia; substancje te zostają uwięzione w odlewie i stanowią miejsca inicjacji pęknięć. Topienie próżniowe eliminuje te źródła zanieczyszczeń.
Produkuj gęste odlewy. Dzięki braku porowatości odlewy są całkowicie gęste. Poprawiają się właściwości mechaniczne, wydłuża się trwałość zmęczeniowa, a komponenty wytrzymują trudy krytycznych zastosowań.
Lepsze właściwości mechaniczne. Wyższa gęstość oznacza większą wytrzymałość. Czystszy metal oznacza lepszą ciągliwość. Połączenie tych dwóch czynników zapewnia wydajność, jakiej nie dorównują części odlewane pneumatycznie.
Odlewanie próżniowe metodą traconego wosku oferuje wszystkie pięć tych zalet. Z tego powodu stało się standardowym procesem w produkcji łopatek turbin, implantów medycznych i elementów konstrukcyjnych dla przemysłu lotniczego. Próżnia nie jest funkcją opcjonalną – stanowi istotę procesu.
Proces odlewania próżniowego metodą traconego wosku krok po kroku
Krok 1 – Tworzenie wzoru woskowego
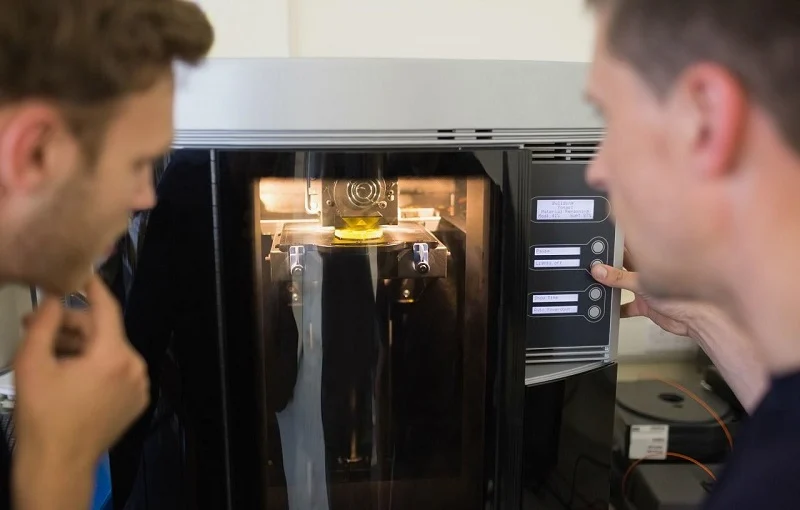
Roztopiony wosk wlewany jest do metalowej formy. Forma ta została precyzyjnie obrobiona. Roztopiony wosk wypełnia każdy szczegół, zapewniając idealne dopasowanie wzoru do formy. Precyzja osiągnięta na tym etapie decyduje o precyzji finalnego odlewu.
Wiele modeli jest montowanych na centralnym kanale wlewowym. Ta struktura przypominająca drzewo podtrzymuje wszystkie części. Orientacja i odstępy między częściami mają kluczowe znaczenie. Konstrukcja kanału wlewowego decyduje o sposobie przepływu metalu do poszczególnych gniazd. Nieprawidłowa konstrukcja drzewa może powodować turbulencje płynu. Turbulencje zatrzymują gaz, co skutkuje odrzutem części.
Krok 2 – Budowanie skorupy ceramicznej
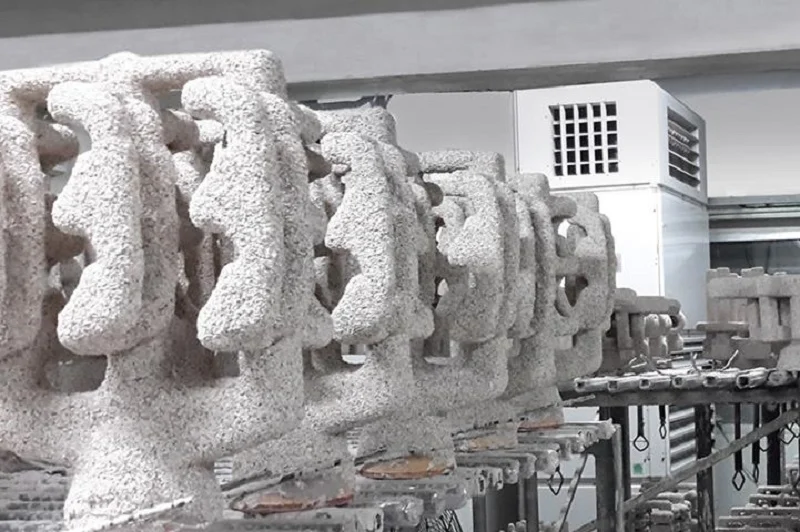
Zanurz model woskowy w zawiesinie ceramicznej. Następnie nałóż gips na mokrą powierzchnię. Powtórz cykl zanurzania i nakładania gipsu. Nałóż kolejną warstwę dopiero po wyschnięciu poprzedniej. Standardowy proces obejmuje sześć do ośmiu warstw. Grubsze powłoki wytrzymują trudniejsze warunki odlewania.
Materiały ceramiczne dobierane są w zależności od stopu.
Krzemionka jest materiałem podstawowym. Jest niedroga i nadaje się do szerokiej gamy stopów.
Cyrkon jest odporny na wyższe temperatury i szoki termiczne.
Tlenek glinu jest chemicznie stabilny i nie reaguje z większością metali.
Mullit zapewnia równowagę między wytrzymałością i stabilnością termiczną.
Tlenek ytru jest przeznaczony do tytanu. Nie reaguje ze stopionym tytanem. Jest to kluczowe, ponieważ tytan rozpuszcza większość innych materiałów ceramicznych.
Krok 3 – Odparafinowanie i wypalanie pocisków
Wosk musi opuścić skorupę przed zalaniem. Pierwszy etap wykonuje autoklaw. Para wodna pod wysokim ciśnieniem topi wosk. Wypływa on przez wlew. Skorupa pozostaje nienaruszona.
Następnie skorupa trafia do pieca. Cykl wypalania przebiega w temperaturze od 800°C do 1000°C. Resztki wosku wypalają się całkowicie. Ceramika spieka się i zyskuje wytrzymałość. Skorupa staje się wystarczająco sztywna, aby wytrzymać zalewanie.
Ostatnim etapem jest wstępne podgrzanie formy. Skorupa jest podgrzewana do temperatury wlewu przed umieszczeniem jej w komorze próżniowej. Gorący metal uderzający w zimną skorupę powoduje szok termiczny. Skorupa pęka, a metal wycieka. Podgrzanie zapobiega temu.
Te trzy kroki przygotowują korpus do odlewania próżniowego metodą traconego wosku. Kolejny etap – topienie i zalewanie – odbywa się w komorze próżniowej. To właśnie w tym miejscu proces ten naprawdę różni się od konwencjonalnego odlewania precyzyjnego.
Krok 4 – Topienie i wylewanie próżniowe
Podgrzany pocisk umieszcza się w komorze próżniowej. Komora zostaje uszczelniona, a powietrze zostaje usunięte. Ciśnienie zostaje zredukowane do 10⁻² do 10⁻⁴ milibarów – stanu bliskiego próżni.
Topienie indukcyjne w próżni odbywa się w tej samej komorze próżniowej. Cewka indukcyjna otacza tygiel, topiąc metal. Ponieważ stopiony metal nie jest wystawiony na działanie tlenu ani azotu, pozostaje czysty.
Wlew próżniowy polega na przechyleniu komory próżniowej i tygla, tak aby stopiony metal wpływał do formy. Cały proces odbywa się w warunkach próżni, co zapobiega utlenianiu i absorpcji gazów oraz zapewnia wypełnienie formy metalem.
Ten etap jest kluczowy w przypadku odlewania próżniowego metodą wosku traconego. Próżnia odgrywa dwie kluczowe role: usuwa rozpuszczone gazy z roztopionego metalu i zapobiega przedostawaniu się nowych gazów. Rezultatem jest gęsty, pozbawiony wad odlew.
Krok 5 – Chłodzenie i zestalanie
Chłodzenie zaczyna się po zalaniu. Szybkość ma znaczenie.
Szybkie chłodzenie skutkuje drobnymi ziarnami – drobne ziarna oznaczają wyższą wytrzymałość. Jednak naprężenia termiczne mogą powodować pękanie w przekrojach cienkościennych.
Powolne chłodzenie skutkuje grubszymi ziarnami – grubsze ziarna oznaczają lepszą odporność na pełzanie w wysokich temperaturach. Łopatki turbin wymagają tej właściwości.
Krzepnięcie kierunkowe kontroluje orientację ziaren. Podczas wyciągania formy z pieca, ciepło jest odprowadzane z jednego końca. Ziarna rosną równolegle do kierunku wyciągania. W ten sposób zwiększa się wytrzymałość na pełzanie.
Odlewy monokrystaliczne reprezentują szczyt możliwości w tym zakresie. Dzięki pojedynczemu ziarnie i braku granic międzyziarnowych, poślizg międzyziarnowy nie występuje w wysokich temperaturach. Proces ten jest wykorzystywany do produkcji łopatek turbin o najwyższych wymaganiach. Odlewanie próżniowe metodą traconego wosku jest jedyną metodą produkcji takich łopatek.
Krok 6 – Usuwanie skorupy i wykończenie
Ceramiczna powłoka zostaje zdjęta. Korpus główny zostaje rozbity na części pod wpływem uderzenia mechanicznego. Strumień wody usuwa pozostałe warstwy. W tym momencie część zostaje odsłonięta.
Część jest odcinana od kanału wlewowego; operatorzy zazwyczaj używają do tego celu ściernicy lub piły taśmowej. Na tym etapie powierzchnia kanału wlewowego jest szorstka, dlatego operator usuwa nadmiar materiału poprzez obróbkę skrawaniem.
Następnie przeprowadzana jest obróbka cieplna. Ogrzewanie i chłodzenie służą do nadania części odpowiednich właściwości mechanicznych: wytrzymałości, ciągliwości i twardości. Konkretne parametry zależą od rodzaju stopu.
Obróbka skrawaniem nadaje krytycznym powierzchniom ich ostateczne wymiary. Tolerancje, których odlew nie może spełnić, są osiągane poprzez cięcie. Miejsca wymagające gładkich powierzchni są szlifowane.
Ostatnim etapem jest kontrola. Obejmuje ona kontrolę wymiarów, badanie rentgenowskie w celu wykrycia wad wewnętrznych, badanie penetracyjne pęknięć powierzchniowych oraz badanie ultradźwiękowe porowatości podpowierzchniowej. Wysyłane są tylko części, które przejdą wszystkie kontrole.
Te sześć kroków w pełni definiuje cały proces odlewania próżniowego metodą traconego wosku, od początku do końca. Każdy etap jest niezbędny i wpływa na kolejne procesy. Technologia próżniowa nie jest bynajmniej mało istotnym szczegółem; to właśnie ona umożliwia skuteczne zastosowanie tego procesu w przypadku stopów krytycznych.
Popularne stopy metali stosowane w odlewaniu próżniowym metodą wosku traconego
Stal nierdzewna
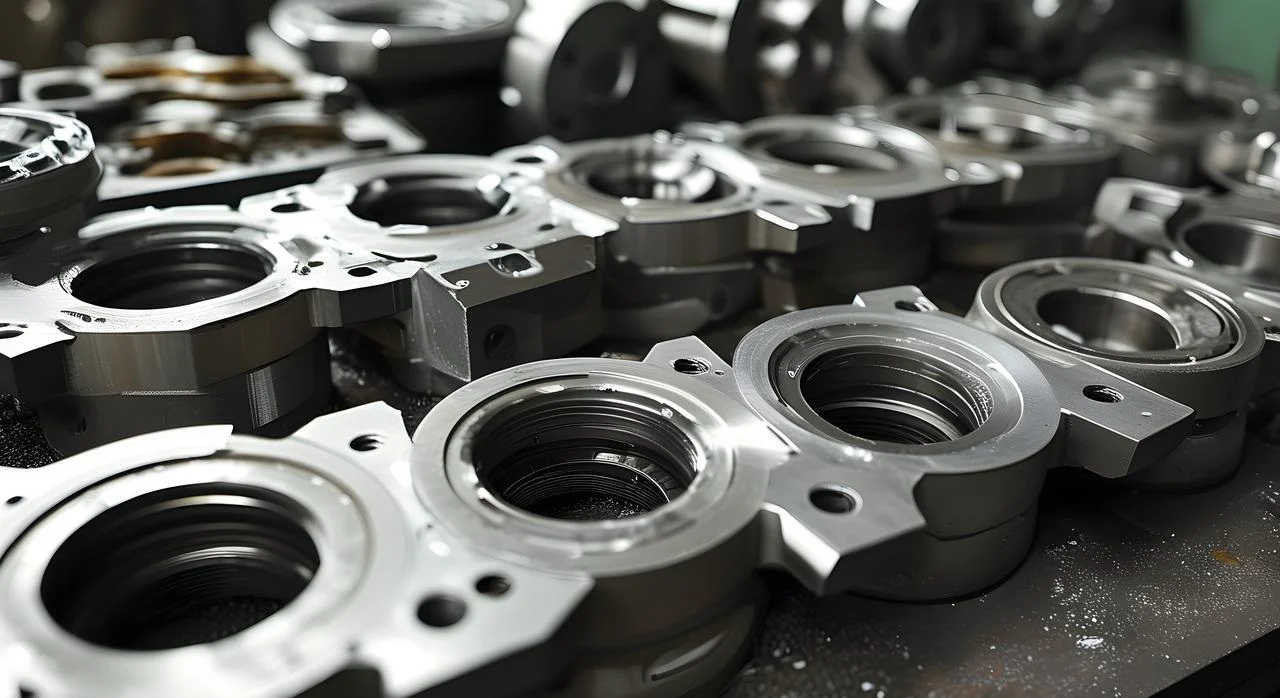
Podstawowym materiałem jest stal nierdzewna. W przypadku części wymagających odporności na korozję i umiarkowanej wytrzymałości, zazwyczaj stosuje się proces odlewania próżniowego. Typowymi przykładami są obudowy pomp, korpusy zaworów i osprzęt okrętowy.
Jego zaletą jest stała jakość. Środowisko próżniowe usuwa wodór. W stali nierdzewnej odlewanej pod ciśnieniem atmosferycznym wodór może powodować powstawanie mikrootworów i porowatość. Części produkowane metodą odlewania próżniowego charakteryzują się niezawodną jakością.
Wady? Stal nierdzewna nie ma tak rygorystycznych wymagań dotyczących procesów próżniowych jak tytan. W przypadku części o prostej geometrii odlewanie próżniowe może być nieopłacalne.
Stal narzędziowa
Stale narzędziowe wykorzystywane są do produkcji narzędzi skrawających, matryc i elementów ściernych. Wysoka zawartość węgla i materiałów stopowych zapewnia twardość. W celu uzyskania końcowych właściwości stal jest poddawana obróbce cieplnej. Proces odlewania próżniowego pozwala uzyskać czystą mikrostrukturę, wolną od tlenków i wtrąceń, charakteryzującą się spójną reakcją na obróbkę cieplną.
Jego podstawową cechą jest odporność na zużycie. Czysta mikrostruktura zapewnia równomierne rozłożenie węglika, wydłużając tym samym żywotność komponentów. Konieczność odlewania próżniowego wynika z wrażliwości tego stopu na tlen.
Nadstopy na bazie niklu
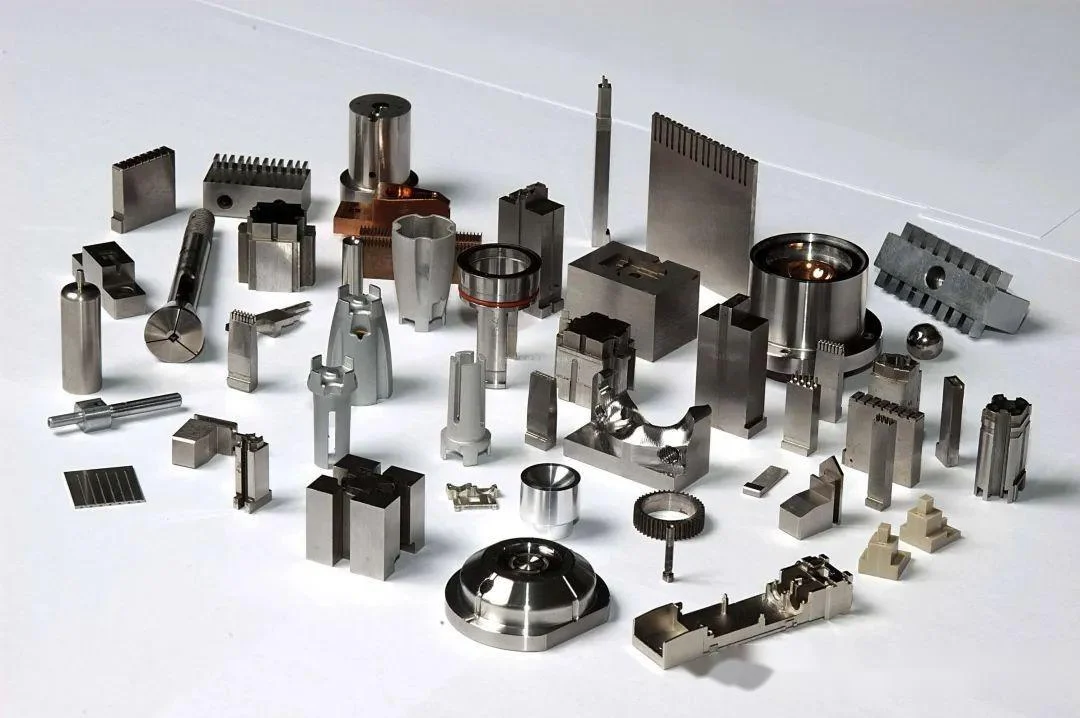
Stopy Inconel 718, Waspaloy i René. Są to materiały wysokotemperaturowe, które zachowują swoją wytrzymałość w temperaturach od 700°C do 1000°C. Są stosowane w łopatkach turbin, komorach spalania i dyszach wydechowych.
Ich parametry są wyjątkowe: odporność na pełzanie, odporność na utlenianie i wytrzymałość zmęczeniową. Jakie są ich ograniczenia? Są drogie, trudne w obróbce i wymagają odlewania próżniowego.
Odlewanie próżniowe metodą traconego wosku jest standardową metodą odlewania tych stopów. Konwencjonalne odlewanie uszkodziłoby te stopy, dlatego procesy próżniowe są niezbędne.
Stopy na bazie kobaltu
Stopy kobaltu zapewniają odporność na zużycie i wytrzymałość w wysokich temperaturach. Najczęściej stosowany jest stellit. Gniazda zaworów, tuleje i narzędzia chirurgiczne.
Właściwości te wynikają z tworzenia węglików. Węgliki chromu zapewniają twardość. Stopy są odporne na zatarcia i korozję. Zastosowania przemysłowe obejmują wirniki pomp, matryce do wytłaczania i łopatki turbin.
Stopy tytanu
Tytan to opcja o wysokiej wydajności. Ti-6Al-4V to standard. Doskonały stosunek wytrzymałości do wagi. Biokompatybilność sprawia, że idealnie nadaje się do implantów.
Wymóg próżniowego odlewania metodą traconego wosku jest bezwzględny. Tytan absorbuje tlen i azot z powietrza. Wynikająca z tego kruchość niszczy ciągliwość. Próżnia chroni stop. Element zachowuje swoje właściwości.
Stopy aluminium
Aluminium jest rzadziej stosowane w odlewaniu próżniowym. Warstwa tlenku ma charakter ochronny. Problemem jest jednak porowatość wodorowa. Stopy A356 i AlSi10Mg korzystają z odgazowywania próżniowego.
Zastosowania te mają krytyczne znaczenie pod względem masy. Wsporniki lotnicze i elementy zawieszenia samochodowego. Próżnia poprawia właściwości. Jednak koszt jest często trudny do uzasadnienia. Odlewanie pneumatyczne jest zazwyczaj wystarczające w przypadku aluminium.
Dlaczego warto wybrać NOBLE do odlewania metodą wosku traconego próżniowo i precyzyjnej produkcji?
Firma NOBLE specjalizuje się w precyzyjnej obróbce metali i tworzyw sztucznych. Nasze produkty trafiają do klientów z wielu branż – medycznej, lotniczej, motoryzacyjnej i przemysłowej. Wysokiej jakości komponenty niestandardowe to standard w naszej ofercie.
Usługi produkcyjne typu end-to-end
Proces rozpoczyna się jeszcze przed produkcją. Wsparcie projektowania produktu pozwala na wczesne wykrycie problemów. Przeglądy w ramach projektowania pod kątem produkcji (DFM) optymalizują część pod kątem procesu. Doradztwo w zakresie doboru materiałów gwarantuje wybór odpowiedniego stopu do danego zastosowania.
Szybkie prototypowanie weryfikuje projekt przed wykonaniem narzędzi. Następnie rozpoczyna się produkcja. Odlewanie próżniowe metodą traconego wosku pozwala na tworzenie złożonych, pozbawionych wad części metalowych. Obróbka CNC pozwala uzyskać powierzchnie o krytycznym znaczeniu i uzyskać ostateczne tolerancje. Formowanie wtryskowe tworzyw sztucznych umożliwia produkcję wielkoseryjną elementów polimerowych. Wykończenie powierzchni zwiększa odporność na korozję i poprawia estetykę.
Kontrola jakości odbywa się na każdym etapie. Montaż tworzy podsystemy. Pakowanie i logistyka wysyłają gotowy produkt.
Jeden dostawca zajmuje się wszystkim. Od koncepcji do gotowego elementu. Bez przekazań. Bez przerw. Jeden punkt kontaktowy.
Jakość, której możesz zaufać
System jakości jest certyfikowany i udokumentowany.
Norma ISO 9001:2015 obejmuje ogólne zarządzanie jakością. Spójne procesy. Udokumentowana kontrola. Prześledzona dokumentacja.
Norma ISO 13485:2016 wprowadza rygorystyczne wymogi dotyczące produkcji wyrobów medycznych. Większa identyfikowalność. Bardziej rygorystyczna walidacja procesu. Brak odchyleń.
Zostań partnerem NOBLE
Zespół inżynierów jest do Państwa dyspozycji. Dobór materiałów. Optymalizacja możliwości produkcyjnych. Prototypowanie. Produkcja na pełną skalę. Prosimy o kontakt z NOBLE w celu przedstawienia szczegółowych wymagań. Zespół zaproponuje odpowiednie rozwiązanie dla danego zastosowania.
FAQ
Czym jest odlewanie próżniowe metodą wosku traconego?
Proces, w którym stopiony metal jest wlewany do ceramicznej powłoki pod próżnią. Woskowy model topi się jako pierwszy. Próżnia eliminuje utlenianie i porowatość gazową.
Dlaczego w odlewaniu precyzyjnym stosuje się metodę próżniową?
Aby zapobiec utlenianiu i absorpcji gazów w metalach reaktywnych i nadstopach, próżnia usuwa również rozpuszczone gazy z roztopionego metalu przed jego zestaleniem.
Jakie materiały można odlewać metodą próżniową na wosk tracony?
Stale nierdzewne, stale narzędziowe, superstopy na bazie niklu, stopy na bazie kobaltu, stopy tytanu i niektóre gatunki aluminium. Proces ten jest krytyczny dla materiałów reagujących z powietrzem.
Jaki jest najlepszy materiał na powłokę ceramiczną?
Zależy to od stopu. Krzemionka i cyrkon nadają się do większości stali. Tlenek itru jest używany do tytanu, ponieważ nie reaguje z roztopionym metalem.
Czy tytan można odlewać metodą precyzyjnego odlewu próżniowego?
Tak. Tytan musi być odlewany w próżni lub w atmosferze gazu obojętnego. Kontakt z tlenem powoduje kruchość materiału i utratę jego ciągliwości.
Jaka jest różnica między odlewaniem precyzyjnym a odlewaniem próżniowym casting inwestycyjny?
Odlewanie precyzyjne to proces ogólny. Odlewanie próżniowe metodą traconego wosku to specyficzna odmiana, w której topienie i zalewanie odbywa się w próżni w przypadku stopów reaktywnych i wysokowydajnych.
Czy odlewanie próżniowe metodą wosku traconego jest drogie?
Tak. Sprzęt, narzędzia i kontrola procesu są kosztowne. W przypadku części o dużej wartości i krytycznych koszt jest uzasadniony brakiem wad.
W jakich branżach wykorzystuje się odlewanie precyzyjne metodą próżniową?
Lotnictwo i kosmonautyka, urządzenia medyczne, energetyka, motoryzacja i obronność. Każda branża, w której awaria części jest niedopuszczalna.







