
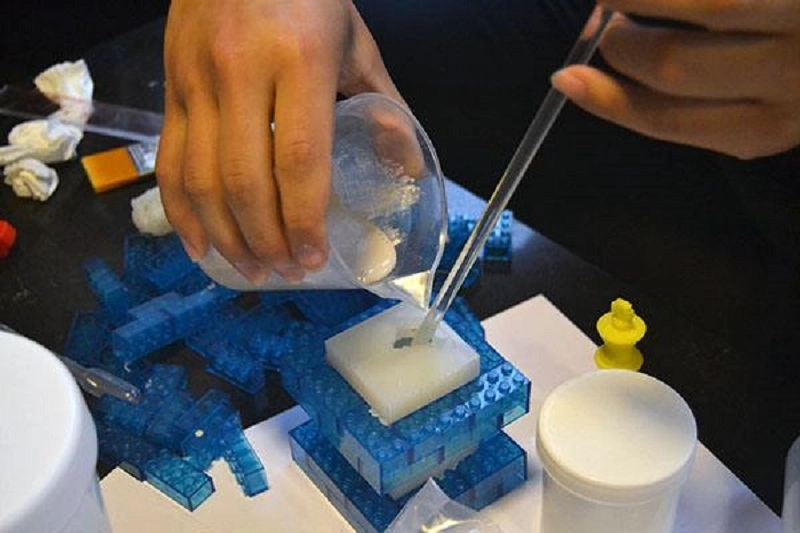
Odlewanie próżniowe silikonu to powszechny, nowoczesny proces, odpowiedni do szybkiego prototypowania i produkcji małoseryjnej. Elementy są szybko wyjmowane z formy, charakteryzują się doskonałą jakością powierzchni, a właściwości materiału są porównywalne z właściwościami silikonu klasy masowej.
Jednak defekty są nieuniknione – takie jak pęcherzyki powietrza, niepełne wypełnienie, niedoskonałości powierzchni i odkształcenia. Proces ten jest stosunkowo wrażliwy; nawet drobne zmiany w materiałach, formach lub poziomach próżni mogą powodować poważne problemy.
Typowe wady w Odlewanie próżniowe silikonu
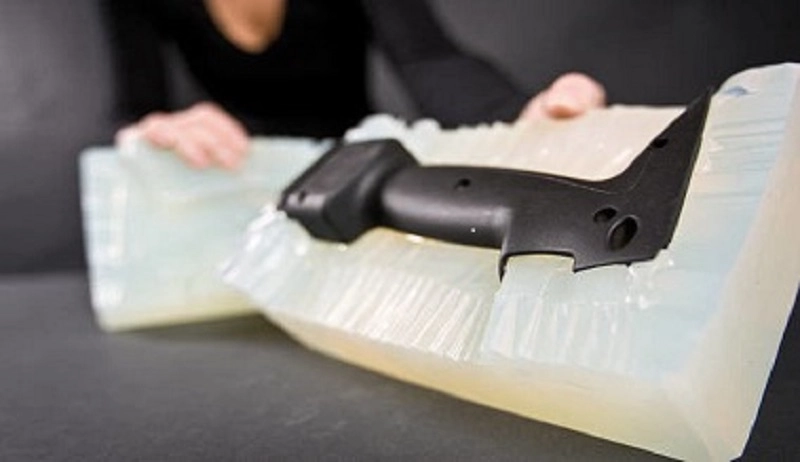
Czy kiedykolwiek spotkałeś się z wadami w silikonowym odlewie próżniowym? Przykładami są pęcherze, chropowatość powierzchni i wypływki. Każda z tych wad może wpływać na wygląd, wymiary, właściwości mechaniczne lub wydajność produkcji. Zrozumienie tych wad to pierwszy krok do ich wyeliminowania.
Pęcherzyki powietrza (pustki)
Uwięzione powietrze tworzy puste przestrzenie. Pory wewnętrzne osłabiają wytrzymałość elementu, a mikrootwory na powierzchni pogarszają jakość powierzchni. Przyczyn może być kilka: niewystarczające odgazowanie, niewystarczający czas utrzymywania próżni oraz nieprawidłowa konstrukcja kanału odpowietrzającego formę.
Środki zapobiegawcze obejmują odpowiednie odgazowanie. Żywica musi być pozostawiona na odpowiednio długi czas w próżni. Forma musi być wyposażona w kanały odpowietrzające, umożliwiające ujście powietrza podczas procesu napełniania żywicą. Poziom próżni musi spełniać wymagania dla danego materiału.
Krótkie ujęcia
Po otwarciu formy okazuje się, że nie została ona wypełniona, część jest niekompletna, a odwzorowanie szczegółów jest słabe. Przyczyna jest prosta. Może to być spowodowane nadmierną lepkością żywicy lub niewystarczającym wtryskiem materiału. Alternatywnie, mieszanka mogła zacząć utwardzać się przed całkowitym wypełnieniem gniazda.
Rozwiązanie problemu niepełnego wypełnienia wymaga modyfikacji procesu. Zwiększ objętość materiału. Zmniejsz lepkość żywicy poprzez podgrzewanie wstępne. Skróć czas między mieszaniem a wtryskiem.
Wypływka
Cienka warstwa żywicy wycieka wzdłuż linii podziału. Krawędzie elementu są nierówne i występuje nadmiar nadlewu. Zużycie formy może powodować wycieki. Niewspółosiowość może prowadzić do przelania się żywicy. Nadmierne ciśnienie wtrysku może spowodować przelanie się żywicy.
Wypływka to objaw – forma wymaga konserwacji. Należy sprawdzić wyrównanie. Ciśnienie wtrysku musi być dopasowane do materiału i geometrii.
Warpage
Części odkształcają się po wyjęciu z formy. Najbardziej narażone są duże, cienkie sekcje. Płaskie elementy zwijają się. Długie części wyginają się. Przyczyną jest nierównomierne utwardzanie lub naprężenie chłodzące. Jedna sekcja utwardza się szybciej niż druga. Naprężenia wewnętrzne powodują deformację części.
Profilaktyka koncentruje się na równomiernym utwardzaniu. Dostosuj temperaturę pieca. Zapewnij równomierne rozprowadzanie ciepła. Zmodyfikuj geometrię elementu, aby zminimalizować przejścia między warstwami o dużej grubości.
Wady powierzchni
Rysy. Wgłębienia. Nierówności. Powierzchnia nie jest gładka. Model główny może mieć niedoskonałości. Powierzchnia formy może być uszkodzona. Sama żywica może tworzyć chropowatą powierzchnię.
Rozwiązaniem jest kontrola jakości na każdym etapie. Sprawdź model główny. Zabezpiecz powierzchnię formy. Kontroluj stan żywicy.
Niedokładność wymiarowa
Części są poza tolerancją. Otwory nie pasują do siebie. Interfejsy nie pasują do siebie. Problem mogą powodować trzy czynniki: skurcz formy silikonowej, skurcz żywicy oraz zmiany temperatury podczas utwardzania.
Kompensacja wymaga danych empirycznych. Zmierz skurcz formy i żywicy. Dostosuj odpowiednio wymiary modelu głównego. Kontroluj temperaturę utwardzania.
Niekompletne wyleczenie
Części pozostają miękkie. Są lepkie. Brakuje im wytrzymałości mechanicznej. Przyczyna jest prosta: żywica nie uległa pełnemu usieciowaniu. Niewłaściwe proporcje mieszania. Niewłaściwe mieszanie. Złe warunki utwardzania. Zanieczyszczenie środkami antyadhezyjnymi.
Rozwiązaniem jest dyscyplina procesowa. Sprawdź proporcje żywicy. Wydłuż czas mieszania. Utrzymuj temperaturę pieca. Czyść formę między cyklami.
Wariacja kolorów
Części z tej samej partii wyglądają inaczej. Jedna jest jasna. Druga ciemna. Mieszanie pigmentów jest nierównomierne. Partie żywicy różnią się między sobą. Warunki utwardzania zmieniają kolor.
Prace standaryzacyjne. Używaj wstępnie zważonych opakowań pigmentu. Skalibruj mieszalnik. Kontroluj cykl utwardzania.
Te osiem wad obejmuje większość problemów w silikonowym odlewaniu próżniowym. Każda z nich ma swoją przyczynę. Każda ma swoje rozwiązanie. W następnej sekcji pokażemy, jak wdrożyć te rozwiązania.
Przyczyny wad odlewania próżniowego
Wady to jedynie objawy; prawdziwe przyczyny leżą głębiej. Jeśli zajmiemy się tylko problemami powierzchownymi, problem powróci; tylko identyfikacja pierwotnej przyczyny może całkowicie rozwiązać problem. Poniższe pięć kategorii obejmuje większość przyczyn usterek w silikonowym odlewie próżniowym.
Kwestie materialne
Żywica jest kluczem do całego procesu. Żywica niskiej jakości spowoduje produkcję części niskiej jakości.
Przeterminowana żywica utraciła swoją reaktywność, co spowodowało, że nie utwardziła się całkowicie, a części stały się miękkie.
Nieprawidłowe proporcje mieszania mogą spowodować nierównowagę stechiometryczną. Zbyt duża ilość bazy sprawi, że części będą się kleić, a zbyt duża ilość utwardzacza sprawi, że staną się kruche.
Zanieczyszczenie wilgocią wynika z wilgotnego środowiska przechowywania. Woda reaguje z żywicą, tworząc pęcherzyki, które pogarszają jej właściwości mechaniczne.
Niewłaściwe warunki przechowywania — wysoka temperatura, światło i dostęp powietrza — mogą spowodować pogorszenie właściwości materiału jeszcze przed umieszczeniem go w formie.
Niezgodność materiałów może prowadzić do rozwarstwienia lub uszkodzenia połączeń pomiędzy warstwami lub wkładkami.
Pierwszym krokiem jest sprawdzenie materiału. Jeśli żywica jest złej jakości, nic innego nie pomoże.
Problemy z projektowaniem form
Forma nadaje kształt części. Nieprawidłowy projekt nieuchronnie prowadzi do niskiej jakości części.
Położenie wlewu decyduje o przepływie stopionego materiału. Niewłaściwe położenie wlewu może powodować turbulencje. Turbulencje zatrzymują powietrze, co prowadzi do tworzenia się kieszeni powietrznych.
Niewystarczająca wentylacja uniemożliwia ucieczkę powietrza. Sprężone powietrze, które nie może się wydostać, powoduje powstawanie pęcherzyków powietrza w części.
Nieprawidłowo zaprojektowana linia podziału może być przyczyną wypływek lub rozdarcia elementu podczas wyjmowania z formy.
Źle zaprojektowana forma może uniemożliwić równomierny przepływ żywicy, co może prowadzić do niewystarczającego wypełnienia formy i w konsekwencji do odkształcenia się elementu.
Forma jest narzędziem produkcyjnym, a jej konstrukcja musi spełniać wymagania procesowe.
Błędy parametrów procesu
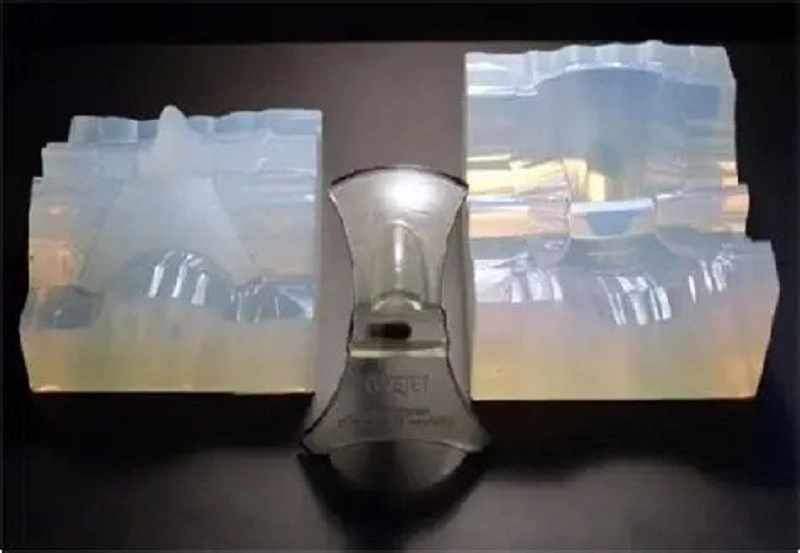
Urządzenie działa ściśle według instrukcji. Nieprawidłowe ustawienia mogą skutkować błędnymi wynikami.
Czy podciśnienie jest za niskie? Powietrze uwięzione w żywicy utworzy pęcherzyki.
Czy prędkość wlewania jest zbyt duża? Turbulencje zatrzymują powietrze. Prędkość wlewania jest zbyt wolna. Żywica utwardza się przed wypełnieniem formy.
Jeżeli temperatura utwardzania będzie zbyt niska, reakcja nie będzie kompletna, natomiast jeżeli będzie zbyt wysoka, element ulegnie spaleniu.
Jeżeli czas utwardzania będzie zbyt krótki, element nie zostanie utwardzony dostatecznie, a jeżeli będzie zbyt długi, forma ulegnie degradacji.
Jeśli część zostanie wyjęta z formy zbyt wcześnie, rozerwie się; jeśli zbyt późno, przyklei się do formy.
Każdy parametr ma swój optymalny zakres. Dopóki mieści się on w tym zakresie, jakość części będzie zadowalająca; po jego przekroczeniu pojawią się wady.
Błędy operatora
Proces odlewania próżniowego silikonu można zautomatyzować, ale operator nadal ma duże znaczenie.
Jeśli operacje ręczne nie są spójne, maszyna za każdym razem zaczyna od innego stanu. W rezultacie finalne części nie będą spójne.
Jeśli żywica nie zostanie dokładnie odmierzona, proporcje mieszania będą nieprawidłowe, a efekt utwardzania nie będzie zgodny z oczekiwaniami.
Jeśli żywica nie zostanie odpowiednio wymieszana, część niewymieszanej żywicy pozostanie na dnie pojemnika. Ta niewymieszana żywica spłynie do formy, a element nie utwardzi się prawidłowo.
Do typowych błędów podczas obchodzenia się z narzędziami zalicza się zanieczyszczenie ich tłuszczami ze skóry, użycie zbyt dużej ilości środka antyadhezyjnego i przypadkowe upuszczenie narzędzi.
Najlepszym sposobem uniknięcia tych problemów jest odpowiednie szkolenie, stosowanie standardowych procedur operacyjnych i staranny nadzór.
Zużycie pleśni
Formy silikonowe są materiałami eksploatacyjnymi. Każdy cykl odlewania powoduje pewne zużycie.
Pierwszym sygnałem jest błysk. Linia podziału zaczyna się zacierać, a żywica zaczyna wyciekać z formy. Następnie pojawiają się zmiany wymiarowe. Forma staje się bardziej miękka i zaczyna się rozciągać. Wymiary krytyczne zaczynają się zmieniać.
W miarę zużycia powierzchni formy, powierzchnia części staje się bardziej szorstka, a drobne detale stopniowo zanikają. Spada również spójność części. Pierwsze kilka części jest zazwyczaj w dobrym stanie, ale ostatnie mogą stać się złomem.
Aby uniknąć tych problemów, monitoruj żywotność formy i wymieniaj ją we właściwym czasie. Nie używaj jej po upływie jej okresu użytkowania.
Te pięć kategorii obejmuje główne przyczyny wad w silikonowych odlewach próżniowych. Systematyczne wykrywanie i rozwiązywanie tych problemów pozwala na zmniejszenie liczby wad, poprawę wydajności i sprawniejszą produkcję.
Jak zapobiegać wadom w odlewaniu próżniowym silikonu
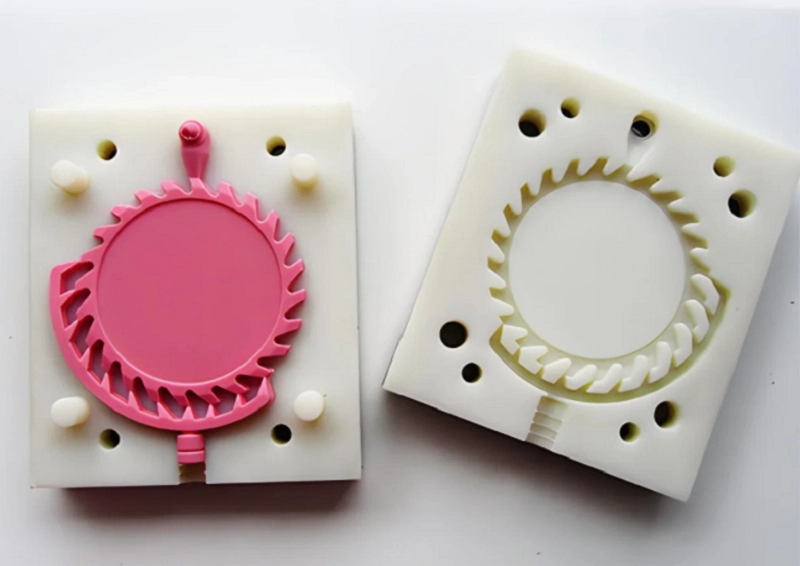
Zapobieganie kosztuje znacznie mniej niż poprawki. Systematyczne rozwiązywanie przyczyn usterek pozwala na poprawę wydajności. Poniższe dziewięć obszarów obejmuje praktyczne metody, które okazały się skuteczne w próżniowym odlewaniu silikonu.
Popraw jakość wzoru głównego
Model wzorcowy definiuje wszystko. Jego wykończenie powierzchni staje się wykończeniem powierzchni gotowego elementu, a jego dokładność wymiarowa determinuje ostateczne tolerancje. Słaby model wzorcowy zawsze prowadzi do słabej jakości części.
Starannie wykończ wzór główny. Przeszlifuj i wypoleruj powierzchnię, aby usunąć wszelkie zarysowania.
Dokładnie oczyść model. Kurz i odciski palców mogą przenieść się na formę silikonową, a forma przeniesie te wady na każdy odlew.
Sprawdź dokładność wymiarową. Zmierz krytyczne cechy i potwierdź, czy wzór wzorcowy spełnia wymagania projektowe. To pierwszy punkt kontroli jakości w procesie produkcji. Nie ignoruj go.
Optymalizacja Projektowanie form
Forma stanowi fundament całego procesu. Dobrze zaprojektowana forma zapewnia płynniejszą produkcję, natomiast źle zaprojektowana prowadzi do powtarzających się wad.
Umieść zawory w odpowiednich miejscach, aby żywica mogła swobodnie przepływać i uniknąć turbulencji, które mogą powodować powstawanie pęcherzyków.
Dodaj wystarczającą liczbę otworów wentylacyjnych. Powietrze musi swobodnie uchodzić podczas wypełniania formy żywicą. Niewłaściwe odpowietrzanie lub zatkane otwory wentylacyjne będą zatrzymywać powietrze, powodując powstawanie pustych przestrzeni i pęcherzyków powietrza.
Zaprojektuj linię podziału ostrożnie. Niewłaściwe umiejscowienie linii podziału może spowodować wypływkę i utrudnić wyjmowanie z formy.
Dobrze zaprojektowana forma dostosowuje się do naturalnego przepływu żywicy, zamiast wymuszać przepływ w kierunku przeciwnym.
Przygotuj żywicę prawidłowo
Przygotowanie żywicy jest kluczowym etapem zapewniającym spójne wyniki produkcji.
Użyj wagi, aby uzyskać dokładny pomiar. Ściśle przestrzegaj prawidłowych proporcji mieszania.
Dokładnie wymieszaj. Zeskrob boki i dno pojemnika, aby upewnić się, że wszystkie materiały są równomiernie wymieszane. Niedokładne wymieszanie może spowodować, że niektóre obszary pozostaną nieutwardzone.
Wykonaj odgazowanie próżniowe. Utrzymuj żywicę w próżni wystarczająco długo, aby usunąć rozpuszczone powietrze. Usunięcie pęcherzyków powietrza z powierzchni nie wystarczy. Należy również usunąć pęcherzyki powietrza z wnętrza żywicy.
Należy obchodzić się z materiałami ostrożnie. Zanieczyszczenia olejem, wilgocią lub starą żywicą mogą uszkodzić całą partię.
Kontroluj warunki próżni
Próżnię stosuje się nie tylko do odgazowywania, ale również po to, by żywica wypełniła formę.
Ustaw odpowiedni poziom próżni. Jeśli próżnia jest zbyt niska, powietrze pozostanie uwięzione. Jeśli jest zbyt wysoka, żywica może się zagotować, tworząc nowe defekty.
Kontroluj czas trwania próżni. Żywica powinna pozostać w próżni zarówno podczas odgazowywania, jak i wlewania. Forma musi zostać całkowicie opróżniona przed wprowadzeniem żywicy.
Utrzymuj właściwe warunki utwardzania
Utwardzanie zmienia płynną żywicę w stałe elementy. Jeśli warunki nie zostaną odpowiednio kontrolowane, elementy mogą nie utwardzić się całkowicie lub ulec deformacji.
Kontroluj temperaturę pieca. Różnica temperatur rzędu kilku stopni może zmienić szybkość utwardzania. Nierównomierna temperatura wewnątrz pieca może powodować nierównomierne działanie elementu.
Ustaw odpowiedni czas utwardzania. Niedostatecznie utwardzone elementy będą miękkie i słabe, a przeutwardzane mogą stać się kruche.
Monitoruj warunki otoczenia. Wilgotność i przepływ powietrza mogą mieć wpływ na efekt utwardzania.
Ostrożnie obchodź się z formami silikonowymi
Formy silikonowe są stosunkowo delikatne. Niewłaściwe użytkowanie przyspieszy zużycie formy.
Delikatnie wyjmij element z formy. Nie wyjmuj go na siłę. Użyj sprężonego powietrza lub ostrożnie wyjmij element z formy.
Unikaj używania szorstkich narzędzi do czyszczenia formy. Agresywne metody czyszczenia mogą uszkodzić powierzchnię wnęki formy.
Przechowuj foremki na płasko i w czystości. Chroń je przed światłem, wysoką temperaturą i ciśnieniem.
Regularnie sprawdzaj formy. Sprawdź, czy nie ma pęknięć, zużytych linii podziału i czy powierzchnia nie jest zużyta. Wymień formę, zanim zacznie wytwarzać wadliwe części.
Projektowanie części pod kątem możliwości produkcji
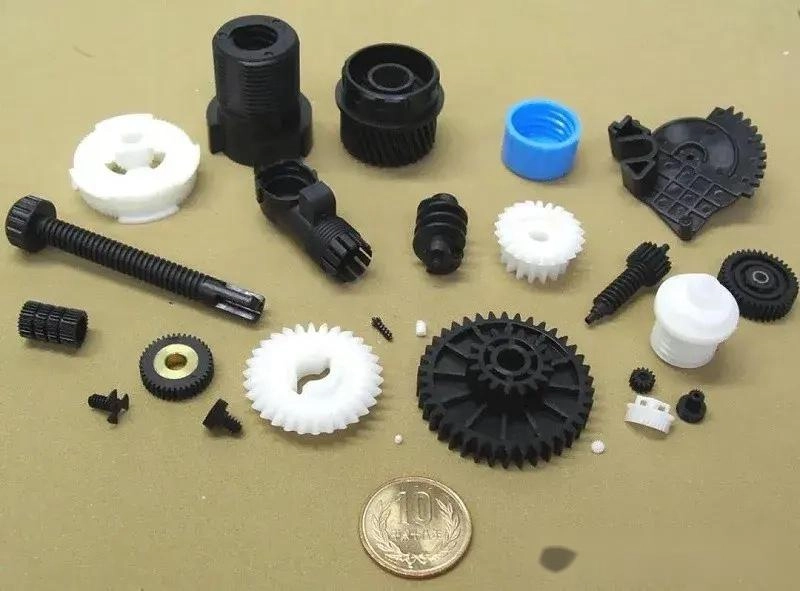
Zachowaj jednolitą grubość ścianek. Grube elementy mogą się nierównomiernie kurczyć, podczas gdy cienkie mogą nie wypełniać się prawidłowo.
Zredukuj podcięcia. Głębokie podcięcia zwiększają naprężenia w formie podczas wyjmowania z formy i mogą spowodować jej uszkodzenie.
Dodaj zaokrąglone rogi. Ostre rogi tworzą punkty naprężeń i mogą powodować uwięzienie powietrza.
Popraw ścieżki przepływu. Żywica musi dotrzeć do każdego, nawet najdrobniejszego, obszaru wnęki. Konstrukcja nie powinna blokować przepływu żywicy.
Standaryzacja procedur operacyjnych
Dokumentuj każdy krok, w tym przygotowanie żywicy, odgazowywanie, wlewanie, utwardzanie, wyjmowanie z formy i kontrolę.
Operatorzy pociągów. Wszyscy muszą przestrzegać tych samych procedur operacyjnych. Różnice w metodach obsługi mogą powodować różnice w jakości części.
Stosuj kontrolę procesu. Ustaw parametry procesu, monitoruj je na bieżąco i dokonuj korekt w przypadku ich odchylenia.
Przeprowadzanie rutynowych kontroli jakości
Inspekcja pomaga wykryć problemy na wczesnym etapie. Im wcześniej problem zostanie wykryty, tym łatwiej go naprawić.
| Oględziny | Wady powierzchni są zazwyczaj widoczne od razu, łącznie z pęknięciami, wgłębieniami, wybrzuszeniami i różnicami w kolorze. |
| Pomiar wymiarowy | Wymiary krytyczne muszą mieścić się w granicach tolerancji. |
| Porównanie wagi | Części zawierające wewnętrzne pustki ważą mniej niż części lite. |
| Testowanie montażu | Części muszą do siebie pasować. Jeśli tak nie jest, może to oznaczać zmianę w procesie. |
| Testy funkcjonalne | Części muszą spełniać rzeczywiste wymagania użytkowe i zostać przetestowane w przewidywalnych warunkach. |
Te dziewięć metod zapobiegania obejmuje cały proces próżniowego odlewania silikonu. Stosuj je systematycznie, aby zmniejszyć liczbę wad, poprawić wydajność oraz zwiększyć stabilność i przewidywalność produkcji.
Współpracuj z NOBLE w zakresie rozwiązań do odlewania próżniowego silikonu
Firma NOBLE specjalizuje się w obróbce metali i tworzyw sztucznych. Nasza praca to nie tylko produkcja części. To dostarczanie kompletnych rozwiązań. Klienci poszukujący niezawodnych, wysokiej jakości komponentów i podzespołów wybierają współpracę z nami.
Wspieramy projekty już na wczesnym etapie, oferując wsparcie projektowe, prototypowanie, produkcję, wykończenie i montaż. Wszystkie procesy mogą odbywać się w jednym miejscu.
Nasze doświadczenie inżynieryjne, zaawansowane możliwości przetwarzania i rygorystyczne zarządzanie jakością łączą się, aby zapewnić spójność całego procesu. NOBLE pomaga klientom sprawnie przekształcać pomysły w produkty gotowe do produkcji.
Kompleksowe możliwości produkcyjne od projektu do montażu
Jeden dostawca może obsłużyć cały łańcuch produkcyjny, eliminując potrzebę koordynacji działań wielu partnerów produkcyjnych.
Wsparcie projektowe i pomoc inżynieryjna pomagają optymalizować projekty produktów, zwiększać możliwości produkcyjne i udzielać wskazówek dotyczących doboru materiałów, co przekłada się na wzrost wydajności produkcji.
Rozwój prototypów umożliwia szybką walidację. Przed rozpoczęciem produkcji na pełną skalę, można wykorzystać rozwiązania do produkcji niskoseryjnej w celu przetestowania i udoskonalenia projektu.
Obróbka metali obejmuje obróbkę CNC , produkcję blach i wykańczanie powierzchni. Możliwości te umożliwiają obsługę złożonych konstrukcji i wąskich tolerancji.
Przetwórstwo tworzyw sztucznych obejmuje wiele technologii produkcyjnych, w tym próżniowe odlewanie silikonu i formowanie wtryskowe . Właściwa metoda produkcji tworzyw sztucznych jest dobierana w zależności od zastosowania produktu.
Wykańczanie powierzchni i obróbka wtórna, obejmująca powłoki, tekstury i dodatkowe operacje obróbki końcowej, dodatkowo poprawiają wygląd i wydajność produktu.
Montaż i finalna integracja produktu zapewniają kompleksową dostawę. Nie chodzi tylko o pojedyncze części, ale o gotowe zespoły gotowe do użycia.
Zarządzanie Jakością z Certyfikatem Międzynarodowych Standardów
Norma ISO 9001:2015 stanowi przykład spójnego systemu zarządzania jakością, obejmującego kontrolę procesów, ciągłe doskonalenie i zarządzanie satysfakcją klienta.
Norma ISO 13485:2016 wspiera produkcję wyrobów medycznych poprzez kontrolowane procesy, dokumentację, możliwość śledzenia i surowe wymagania jakościowe.
Certyfikaty te określają codzienne standardy działania NOBLE. Klienci z wymagających branż polegają na tych systemach, aby zapewnić sobie niezawodną kontrolę jakości.
FAQ
Ile części można zazwyczaj wyprodukować za pomocą formy silikonowej?
Forma silikonowa zazwyczaj produkuje od 20 do 30 części. Proste części mogą osiągnąć około 40 części. Skomplikowane projekty lub części powodujące większe zużycie podczas wyjmowania z formy, skracają jej żywotność.
Żywotność formy zależy również od temperatury żywicy, warunków utwardzania i metod obróbki. Monitoruj wydajność formy i wymieniaj ją, zanim wady staną się częste.
Co jest przyczyną powstawania pęcherzyków powietrza w odlewaniu próżniowym?
Pęcherzyki powietrza zazwyczaj powstają w wyniku niewystarczającego odgazowania. Żywica musi pozostać w próżni wystarczająco długo, aby uwolnić rozpuszczone powietrze.
Kolejną częstą przyczyną jest uwięzienie powietrza w formie. Niewłaściwa wentylacja uniemożliwia ucieczkę powietrza. Nieprawidłowe metody wlewania mogą również powodować przedostawanie się powietrza podczas transferu żywicy.
Czy można naprawić zdeformowane części odlewane próżniowo?
Niektóre zdeformowane części można naprawić. Niewielkie zniekształcenia można skorygować poprzez kontrolowane nagrzewanie i odpowiednie oprzyrządowanie.
Jednak części o skomplikowanych krzywiznach lub znacznych odkształceniach zazwyczaj nie nadają się do naprawy. Lepiej zapobiegać niż naprawiać. Kontroluj temperaturę utwardzania i unikaj nagłych przejść między grubymi i cienkimi przekrojami.
Jak dokładne jest odlewanie próżniowe silikonu?
Typowe tolerancje wymiarowe mieszczą się w przedziale od ±0.10 mm do ±0.30 mm. Jakość modelu głównego decyduje o maksymalnej osiągalnej dokładności. Skurcz żywicy powoduje zmiany wymiarów, a zużycie formy z czasem zwiększa tolerancje.
Dlaczego formy silikonowe ulegają zużyciu?
Formy silikonowe ulegają stopniowemu zniszczeniu na skutek działania wielu czynników.
Powtarzające się cykle odlewania powodują zmęczenie mechaniczne. Naprężenia podczas wyjmowania z formy mogą uszkodzić powierzchnię wnęki formy. Substancje chemiczne zawarte w żywicy mogą stopniowo wpływać na właściwości silikonu, a wysokie temperatury mogą przyspieszać starzenie się formy.







