
Wprowadzenie
Powstaje model woskowy. Pokrywa go zawiesina ceramiczna. Wosk się topi. Stopiony metal wlewa się do środka. Ceramika odrywa się. Pozostaje gotowy element. To proces odlewania precyzyjnego, znanego również jako odlewanie metodą wosku traconego.
Odlewanie precyzyjne ma długą historię. Jubilerzy stosowali je już tysiące lat temu. Dziś jest to precyzyjna metoda produkcji, która pozwala uzyskać części o ścisłych tolerancjach i gładkich powierzchniach. Większość detali nie wymaga dodatkowej obróbki.
Dlaczego odlewanie precyzyjne jest tak szeroko stosowane? Proces ten umożliwia obróbkę skomplikowanych geometrii, niemożliwych do uzyskania poprzez obróbkę skrawaniem, nadaje się do materiałów trudnych do kucia lub spawania, a wykończenie powierzchni zmniejsza potrzebę późniejszej obróbki skrawaniem.
Odlewanie precyzyjne jest stosowane w wielu gałęziach przemysłu. W przemyśle lotniczym i kosmicznym wykorzystuje się je do produkcji łopatek turbin i elementów konstrukcyjnych; w medycynie do produkcji implantów i narzędzi chirurgicznych. W przemyśle motoryzacyjnym do produkcji wirników turbosprężarek i elementów układu paliwowego. W przemyśle stosuje się je do produkcji zaworów, pomp i form.
Co to jest casting inwestycyjny?
Definicja odlewania inwestycyjnego
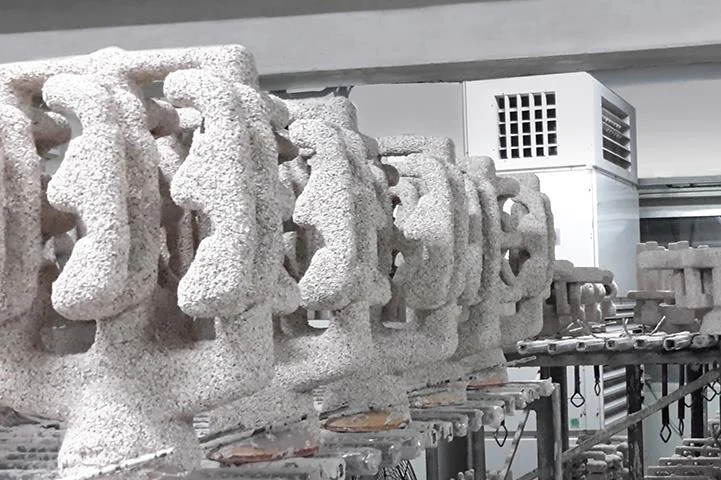
Odlewanie precyzyjne to metoda traconego wosku. Powstaje model woskowy. Wokół niego powstaje ceramiczna forma. Wosk się topi. Wlewa się metal. Ceramika odrywa się. Element pozostaje.
Historia sięga starożytnego Egiptu i Chin. Jubilerzy używali go do ozdób ze złota i brązu. Produkcja przemysłowa rozpoczęła się w XX wieku. Nazwa „inwestycja” nie oznacza pieniędzy. Pochodzi od starofrancuskiego słowa investir – pokrywać lub otaczać. Ceramiczna muszla otula woskowy wzór. Termin ten się przyjął.
Jak działa proces odlewania inwestycyjnego
-
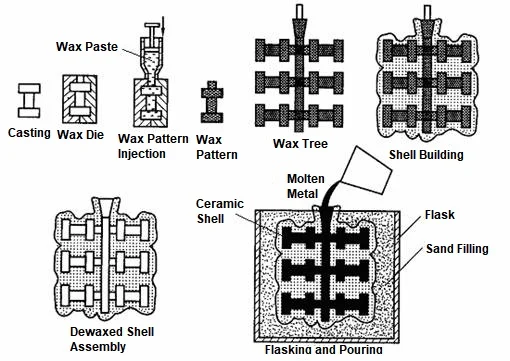
Stwórz wzór woskowy
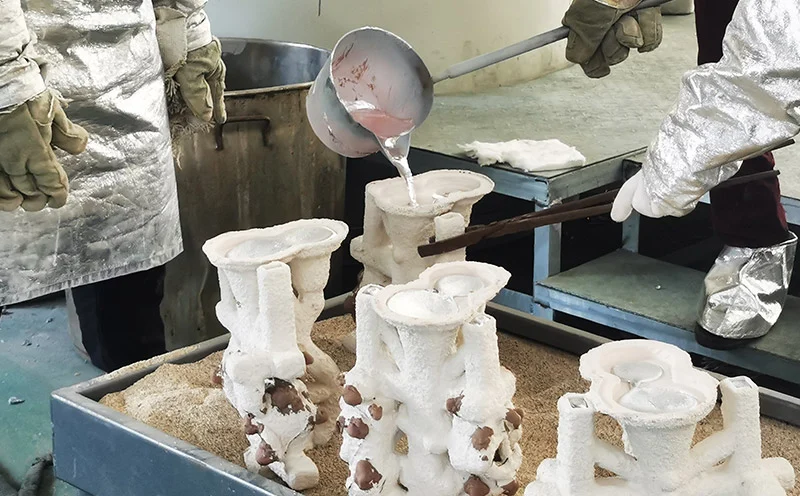
Po obróbce mechanicznej metalowej formy, wlewa się do niej wosk. W ten sposób powstaje wzór woskowy. Wiele wzorów woskowych jest połączonych z centralnym kanałem wlewowym. Cały zespół przypomina drzewo. To „drzewo” decyduje o tym, ile części można wyprodukować podczas każdego odlewu.
-
Zbuduj skorupę ceramiczną
Zanurz formę woskową w masie ceramicznej. Nałóż warstwę drobnego piasku – czyli gipsu. Powtórz ten proces po wyschnięciu każdej warstwy. Po sześciu do ośmiu warstwach wokół formy woskowej utworzy się solidna ceramiczna skorupa.
-
Usuń wosk
Skorupę umieszcza się w piecu. Wosk topi się i odparowuje, pozostawiając pustą wnękę. Wnęka ta dokładnie dopasowuje się do kształtu przedmiotu.
-
Wlać stopiony metal
Stopiony metal wlewa się do rozgrzanej formy ceramicznej. Dostępna jest szeroka gama materiałów, w tym stal nierdzewna, stal węglowa, stopy aluminium, stopy tytanu, superstopy na bazie niklu, stopy kobaltu, brąz i mosiądz. Każdy materiał ma swoje specyficzne parametry odlewania.
-
Ostudź i rozbij skorupkę
Metal twardnieje. Ceramiczna skorupa odrywa się. Do pracy służą młoty pneumatyczne lub wibratory. Drzewo zostaje ścięte. Poszczególne odlewy oddzielają się.
-
Zakończ część
Zdejmij wlew i kanał wlewowy. Następnie może nastąpić obróbka cieplna. Obróbka mechaniczna części, aby uzyskać cechy nieosiągalne w samym odlewie. Polerowanie poprawia wykończenie powierzchni. Sprawdź część, aby zweryfikować wymiary i integralność. Na tym etapie odlew precyzyjny jest ukończony i gotowy do przejścia do kolejnego etapu.
Główne zalety odlewania precyzyjnego
Odlewanie precyzyjne jest wybierane w przypadku komponentów o wysokiej wartości, ponieważ oferuje poziom precyzji, którego nie dorównują inne procesy. Jego zalety są szerokie i każda z nich wpływa na koszty, jakość lub czas realizacji.
1. Doskonała dokładność wymiarowa
Produkcja zbliżona do kształtu gotowego oznacza, że części są produkowane z wymiarami zbliżonymi do wymiarów końcowych. Zmniejsza to potrzebę obróbki mechanicznej, poprawia spójność produktu i pozwala na uzyskanie ciaśniejszych zespołów. Przynosi to bezpośrednie korzyści w przypadku części wymagających ścisłych tolerancji – takich jak łopatki turbin i narzędzia chirurgiczne.
2. przełożony Wykończenie powierzchni
Formy ceramiczne i woskowe mają gładkie powierzchnie, co zapewnia gładką powierzchnię gotowego elementu metalowego. Szlifowanie i polerowanie są ograniczone do minimum, co zapewnia lepszy wygląd. Ponadto, minimalizacja defektów powierzchniowych przekłada się na lepszą odporność na zmęczenie materiału.
3. Zdolność do tworzenia złożonych geometrii
Odlewanie precyzyjne pozwala na uzyskanie kształtów niemożliwych do uzyskania metodą obróbki skrawaniem. Grubość ścianek może sięgać nawet 1 milimetra. Możliwe jest formowanie wewnętrznych kanałów chłodzących. Możliwe jest uzyskanie skomplikowanych krzywizn, które w przeciwnym razie wymagałyby obróbki pięcioosiowej. Możliwe jest również wykonanie podcięć, które w przeciwnym razie wymagałyby specjalistycznych narzędzi skrawających.
Złożone projekty mogą obniżyć koszty produkcji, ponieważ wiele procesów jest konsolidowanych w jednym etapie. Części, które wcześniej wymagały spawania, obróbki i montażu, teraz mogą być odlewane jako jeden element.
4. Szeroki wybór metali odlewanych
| Metale żelazne | stal węglowa, stal nierdzewna, stal narzędziowa |
| Nieżelazne | aluminium, mosiądz, brąz |
| Stopy o wysokiej wydajności | tytan, superstopy niklu, stopy kobaltu |
Proces ten sprawdza się w przypadku niemal każdego stopu odlewniczego. Taka elastyczność jest rzadkością w produkcji precyzyjnej.
5. Doskonała powtarzalność
Wzory woskowe są spójne. Proces produkcji powłoki ceramicznej jest kontrolowany. Kontrola jakości jest rygorystyczna. Serie produkcyjne tysięcy, a nawet milionów części zachowują te same wymiary. Możliwa jest masowa produkcja z zachowaniem ścisłych tolerancji.
6. Zmniejszone wymagania dotyczące obróbki
Ponieważ odlewy są zbliżone do kształtu gotowego, koszty obróbki są niższe. Prędkość produkcji wzrasta, ponieważ usuwa się mniej materiału. Zmniejsza się zużycie narzędzi. Obniżają się koszty robocizny. Często zdarza się, że części wymagają jedynie obróbki wykończeniowej – na przykład półfabrykaty przekładni, korpusy zaworów czy elementy konstrukcyjne.
7. Lepsze wykorzystanie materiałów
Produkcja zbliżona do kształtu gotowego oznacza mniej odpadów. Obróbka z prętów usuwa 80% materiału, podczas gdy odlewanie precyzyjne wymaga jedynie usunięcia wlewu i wlewu. W przypadku drogich stopów – takich jak tytan i superstopy na bazie niklu – oszczędności są znaczące. Mniejsza ilość odpadów metalowych przekłada się również na większą trwałość.
8. Większa elastyczność projektowania
Z powodzeniem wdrożono złożone projekty inżynieryjne. Redukcję masy uzyskano dzięki użyciu materiału tylko tam, gdzie było to konieczne. Integracja części wyeliminowała potrzebę spawania zespołów. Ponieważ części są odlewane jako pojedynczy element, a nie montowane z wielu komponentów, wydajność produktu uległa poprawie. Swoboda projektowania oferowana przez odlewanie precyzyjne jest jego największą zaletą.
Ograniczenia odlewania precyzyjnego
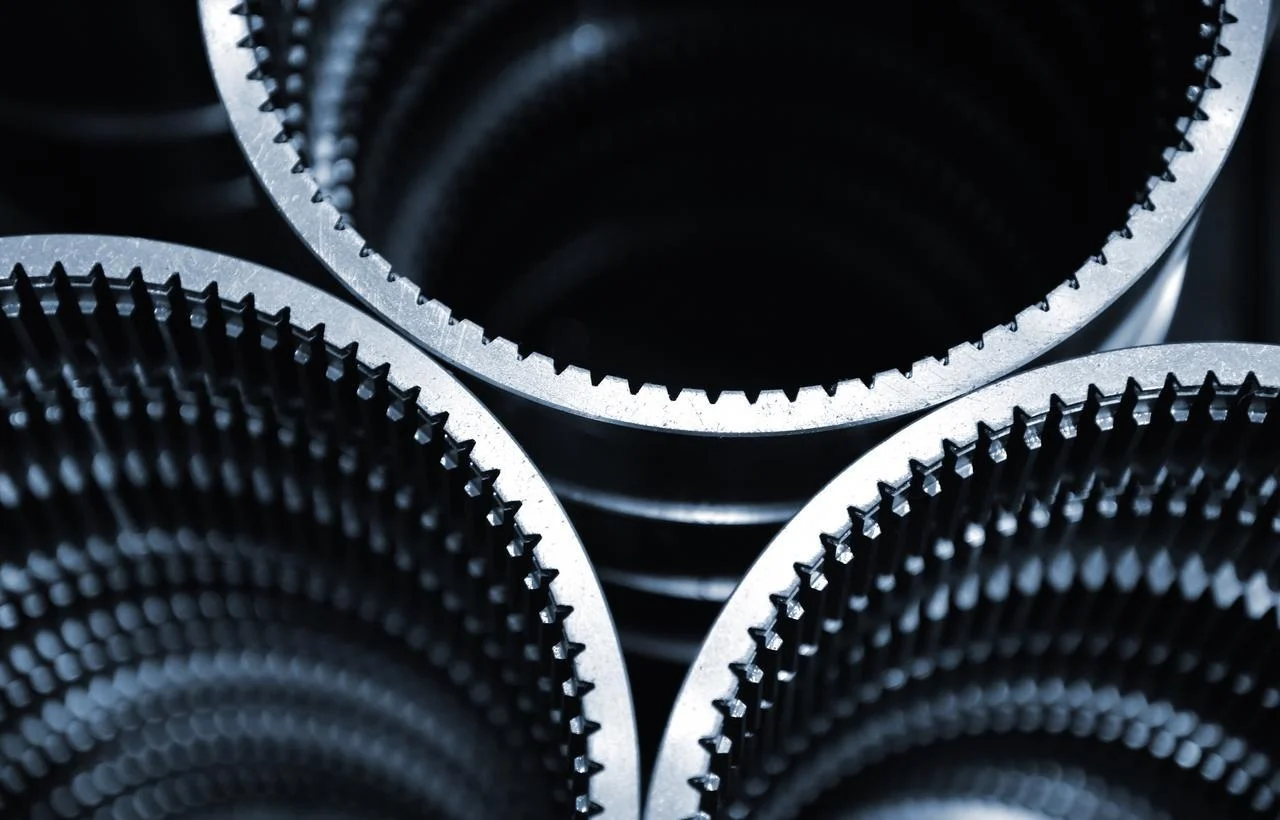
Każdy proces produkcyjny wiąże się z kompromisami. Odlewanie precyzyjne nie jest wyjątkiem. Jego zalety są realne, ale ograniczenia również. Ignorowanie tych ograniczeń może prowadzić do wadliwego projektu części i nieoczekiwanych kosztów.
1. Wyższe koszty narzędzi
Formy wtryskowe do wosku są drogie w obróbce. Produkcja narzędzi wymaga precyzji i czasu. Początkowa inwestycja jest znacząca. Zwrot kosztów wymaga odpowiedniej wielkości produkcji. W przypadku części o małej liczbie partii, koszt oprzyrządowania na jedną część może być zaporowy.
2. Dłuższy cykl produkcyjny
Każdy etap wydłuża proces. Wykonanie formy trwa kilka dni; warstwy muszą wyschnąć między nakładaniem; odparafinowanie trwa kilka godzin; a wypalanie formy wymaga precyzyjnej krzywej nagrzewania. Następnie następuje odlewanie i wykańczanie. Odlewanie precyzyjne pozwala na produkcję części w ciągu kilku sekund. Natomiast odlewanie metodą wosku traconego trwa dni lub tygodnie. Czas realizacji jest znacznie dłuższy.
3. Ograniczenia rozmiaru
Modele woskowe są kruche. Duże modele odkształcają się pod własnym ciężarem. Ceramiczne skorupy stają się ciężkie i trudne w obsłudze. Duże odlewy są niepraktyczne. Praktyczny limit rozmiaru wynosi około 300 mm średnicy. Większe części wymagają odlewania w formach piaskowych lub innych procesów.
4. Kruchość wzorów woskowych
Wosk się wygina. Wosk pęka. Wosk odkształca się pod wpływem zmian temperatury. Przechowywanie wymaga kontrolowanych warunków. Transport wymaga starannego opakowania. Należy zachować środki ostrożności podczas transportu. Uszkodzony wzór woskowy powoduje powstanie wadliwego odlewu.
5. Wrażliwość powłoki ceramicznej
Pękanie powłoki następuje podczas nagrzewania lub chłodzenia. Wilgoć wpływa na wiązanie ceramiczne. Szok termiczny powoduje rozwarstwienie. Jakość formy zależy od umiejętności operatora i kontroli warunków otoczenia. Wady powłoki przenoszą się bezpośrednio na element metalowy.
6. Wyższy koszt prostych części
W przypadku prostych geometrii odlewanie precyzyjne jest przesadą. Odlewy piaskowe są tańsze. Obróbka z prętów jest szybsza. Kucie pozwala uzyskać mocniejsze części. Tłoczenie jest bardziej ekonomiczne przy dużych seriach. Odlewanie precyzyjne nie jest ekonomiczne w przypadku części, które można wyprodukować prostszymi metodami.
7. Wolniejsze tempo produkcji
Wymaganych jest wiele etapów. Wymagane są operacje ręczne. Budowa powłoki nie jest w pełni zautomatyzowana. Harmonogram produkcji jest złożony. Odlewnictwo ciśnieniowe produkuje tysiące części dziennie. Odlewnictwo precyzyjne produkuje w najlepszym przypadku setki. Zapotrzebowanie na ilość musi być realistyczne.
8. Potencjalne wady odlewów
Porowatość gazowa powstaje, gdy rozpuszczone gazy wydostają się podczas krzepnięcia. Skurcz powoduje powstawanie pustych przestrzeni w grubych przekrojach. Zimne zwarcia występują, gdy strumienie metalu nie łączą się. Nieszczelności wynikają z niedostatecznego przepływu metalu. Wtrącenia ceramiczne pochodzą z fragmentów skorupy. Gorące pęknięcia powstają podczas skurczu krzepnięcia.
Każda wada ma swoją przyczynę. Każdej przyczynie należy zapobiegać. Właściwa kontrola procesu redukuje liczbę wad. Jednak odlewanie precyzyjne nie jest wolne od wad. Proces wymaga umiejętności, dyscypliny i kontroli jakości na każdym etapie.
Castingi inwestycyjne w porównaniu z innymi procesami odlewania
Odlewnictwo inwestycyjne kontra Odlewanie piaskowe
| Czynnik | Castingi inwestycyjne | Odlewanie piaskowe |
| Dokładność | Ścisłe (typowo ±0.1 mm) | Luźne (typowo ±1.0 mm) |
| Wykończenie powierzchni | Gładki (3.2 µm Ra) | Szorstki (12.5 µm Ra) |
| Koszty: | Wyższe na część przy małej objętości; niższe przy dużej objętości | Niższa cena za część; lepsza w przypadku dużych części |
| Rozmiar części | Ograniczone (maks. ~300 mm) | Nieograniczona (części w skali metrowej) |
| Złożoność | Wysoki (cienkie ściany, przejścia wewnętrzne) | Niski do umiarkowanego |
Odlew precyzyjny wygrywa pod względem dokładności i wykończenia. Odlew piaskowy wygrywa pod względem rozmiaru i kosztu początkowego. Wybór zależy od wymagań części.
Odlewnictwo inwestycyjne kontra Die Casting
| Czynnik | Castingi inwestycyjne | Die Casting |
| Prędkość produkcji | Wolno (dni na partię) | Szybkość (sekundy na strzał) |
| Obróbka | Matryce woskowe, skorupy ceramiczne | Matryce ze stali twardej |
| Materiały | Szeroki zakres (stopy żelazne, nieżelazne, stopy wysokotemperaturowe) | Ograniczone do metali nieżelaznych (aluminium, cynk, magnez) |
| Precyzja | Bardzo wysoka | Wysoki |
| Zastosowania | Komponenty krytyczne, mała i średnia objętość | Części konsumenckie o dużej objętości |
Odlewanie ciśnieniowe jest szybsze. Odlewanie precyzyjne obsługuje więcej materiałów i bardziej złożone geometrie. Punkt przejścia zależy od wielkości produkcji i wymagań materiałowych.
Odlewanie precyzyjne a obróbka skrawaniem
| Czynnik | Castingi inwestycyjne | Obróbka metalu |
| Odpady materiałowe | Niski (kształt zbliżony do netto) | Wysoki (generowanie chipów) |
| Złożoność | Wysoki (odlane cechy wewnętrzne) | Ograniczone (ograniczenia dostępu do narzędzi) |
| Koszty: | Niższe przy dużej głośności | Niższe przy niskiej głośności |
| Precyzja | Dobry, ale może wymagać obróbki wykończeniowej | Doskonały |
| Wielkość produkcji | Nadaje się do produkcji seryjnej | Nadaje się do prototypów i małych partii |
Odlewanie precyzyjne pozwala na efektywne wykorzystanie materiału. Obróbka skrawaniem usuwa materiał, za który już zapłacono. W przypadku drogich stopów odlewanie pozwala na znaczne oszczędności. W przypadku prostych części o wąskich tolerancjach obróbka skrawaniem pozostaje lepszym wyborem. Te dwa procesy wzajemnie się uzupełniają, a nie konkurują. Wiele odlewów precyzyjnych poddaje się obróbce wykańczającej w celu uzyskania krytycznych wymiarów. Połączenie tych dwóch metod oferuje najlepsze cechy obu podejść.
Branże, które korzystają z odlewnictwa inwestycyjnego
Odlewanie precyzyjne jest stosowane w branżach o wysokich wymaganiach dotyczących dokładności, integralności materiału i złożonej geometrii. Każda branża ma swoje własne powody, dla których wybiera ten proces.
Lotnictwo
Łopatki turbosprężarki, elementy konstrukcyjne płatowca i elementy układu paliwowego. Elementy te muszą być odporne na ekstremalne temperatury i obciążenia cykliczne. Odlewanie precyzyjne umożliwia produkcję wewnętrznych kanałów chłodzących i cienkościennych struktur, których nie da się uzyskać metodą obróbki skrawaniem. Standardowymi materiałami są superstopy na bazie niklu i tytan. Awarie są absolutnie niedopuszczalne.
Motoryzacja
Koła turbosprężarki. Kolektory wydechowe. Elementy układu wtrysku paliwa. Redukcja masy i odporność na ciepło decydują o wyborze. Odlewanie precyzyjne zapewnia kształty zbliżone do gotowych, wymagające minimalnej obróbki. Wielkość produkcji jest umiarkowana do dużej. Proces ten konkuruje z kuciem i odlewaniem ciśnieniowym w przypadku niektórych zastosowań.
Dyrektorem
Instrumenty chirurgiczne. Implanty ortopedyczne. Protetyka stomatologiczna. Biokompatybilność i odporność na korozję są obowiązkowe. Stale nierdzewne, stopy kobaltu i chromu oraz tytan są odlewane z zachowaniem ścisłych tolerancji. Powierzchnia musi być gładka, aby zapobiec adhezji bakterii. Odlew precyzyjny spełnia te wymagania bez nadmiernej obróbki końcowej.
Przemysł naftowy i gazowy
Korpusy zaworów. Obudowy pomp. Komponenty narzędzi wiertniczych. Te części są narażone na wysokie ciśnienie, działanie płynów korozyjnych i ścieranie. Dobór materiałów jest kluczowy. Powszechnie stosowane są stale nierdzewne duplex i stopy niklu. Odlewanie precyzyjne tworzy złożone wewnętrzne kanały przepływu, niezbędne dla tych komponentów.

Urządzenia przemysłowe
Półfabrykaty przekładni. Ramiona dźwigni. Zespoły wsporników. Maszyny rolnicze. Sprzęt budowlany. Konsolidacja części to ogromna zaleta. Wiele komponentów jest odlewanych jako jeden element. Montaż jest uproszczony. Zmniejszona masa. Poprawa niezawodności.
Marina
Śruby napędowe. Wirniki pomp. Elementy systemów wody morskiej. Odporność na korozję w wodzie morskiej jest niezbędna. Brąz, brąz aluminiowy i stal nierdzewna duplex są odlewane na wymiar. Odlewanie precyzyjne zapewnia gładkie wykończenie powierzchni, co zmniejsza opór i poprawia wydajność.
Przetwórstwo spożywcze
Zawory. Armatura. Elementy pomp. Projektowanie instalacji sanitarnych wymaga gładkich powierzchni i odporności na korozję. Stal nierdzewna to preferowany materiał. Odlewanie precyzyjne pozwala uzyskać części bez szczelin i ostrych krawędzi, w których mogłyby gromadzić się bakterie. Wykończenie powierzchni spełnia wymogi FDA bez konieczności dodatkowego polerowania.
Obrona
Komponenty broni palnej. Części lotnicze. Komponenty pojazdów. Specyfikacje wojskowe wymagają wysokiej niezawodności. Integralność materiałów jest kluczowa. Odlew precyzyjny zapewnia powtarzalność i kontrolę jakości, których wymagają programy obronne.
Power Generation
Łopatki turbin. Elementy turbin gazowych. Elementy turbin parowych. Wymagane są stopy wysokotemperaturowe. Odlewanie precyzyjne pozwala uzyskać kształty profili i geometrię chłodzenia wewnętrznego, co pozwala na zwiększenie sprawności. Proces ten jest niezbędny w nowoczesnym wytwarzaniu energii.
Główne powody wyboru odlewania precyzyjnego różnią się w zależności od branży. Sektor lotniczy wymaga skomplikowanych kanałów chłodzących; sektor medyczny wymaga biokompatybilności i wykończenia powierzchni; przemysł motoryzacyjny redukcji masy; a sektor naftowo-gazowy odporności na korozję. Cechą wspólną tych branż jest to, że wydajność oferowana przez ten proces jest nieporównywalna z innymi procesami.
Kiedy warto zdecydować się na casting inwestycyjny?
Decyzja o zastosowaniu odlewania precyzyjnego zależy w dużej mierze od kilku praktycznych rozważań. Jeśli odpowiedź na większość z tych pytań brzmi „tak”, to proces ten prawdopodobnie jest bardzo dobrym rozwiązaniem.
Złożone geometrie
Czy kształt części jest trudny lub niemożliwy do uzyskania poprzez obróbkę skrawaniem? Czy ma ona kanały wewnętrzne, cienkie ścianki lub skomplikowane krzywizny? W porównaniu z innymi metodami odlewania, odlewanie precyzyjne lepiej nadaje się do uzyskania tych cech.
Wymagania dotyczące precyzji
Czy część wymaga ścisłej kontroli wymiarowej? Czy wykończenie powierzchni ma kluczowe znaczenie dla funkcjonalności lub wyglądu? Ten proces pozwala uzyskać odlewy o kształcie zbliżonym do finalnego, co ogranicza lub eliminuje konieczność obróbki wtórnej.
Drogie materiały
Czy część wykorzystuje tytan, superstopy na bazie niklu lub inne drogie stopy? Odlewanie precyzyjne minimalizuje straty materiału. Nie powstają wióry, co w efekcie zmniejsza ilość złomu. Uzyskane oszczędności wystarczają, aby zrekompensować koszt formy.
Średnie i duże wolumeny produkcji
Czy produkujesz setki lub tysiące części rocznie? Koszty formowania rozkładają się na cały cykl produkcyjny. Wraz ze spadkiem kosztu jednostkowego, proces ten staje się opłacalny.
Zredukowane etapy montażu
Czy wiele komponentów można zintegrować w jednym odlewie? Odlewanie precyzyjne eliminuje konieczność spawania i stosowania elementów złącznych, skracając tym samym czas montażu i zwiększając niezawodność.
Wysokiej jakości wykończenie powierzchni
Czy część wymaga gładkiej powierzchni, aby działać prawidłowo lub spełniać normy? Obudowy ceramiczne charakteryzują się drobnymi detalami i czystą powierzchnią, minimalizując potrzebę polerowania i szlifowania.
Kiedy casting inwestycyjny nie jest najlepszym wyborem?
Ten proces nie jest odpowiedni w każdej sytuacji. W niektórych przypadkach konieczne jest zastosowanie innego podejścia.
Części bardzo duże
Części o średnicy lub długości przekraczającej 300 milimetrów nie nadają się do tego procesu. Model woskowy ulegnie deformacji, a powłoka ceramiczna stanie się nieporęczna i krucha. Odlewy piaskowe umożliwiają obróbkę dużych części przy niższych kosztach.
Małe partie i proste części
Proste wsporniki lub płaskie płyty nie wymagają odlewania precyzyjnego. Obróbka z prętów jest szybsza, a odlewy piaskowe tańsze. Kucie może zapewnić lepsze właściwości mechaniczne. W przypadku produkcji małoseryjnej koszty form odlewniczych związane z odlewaniem precyzyjnym nie mogą się zwrócić.
Produkcja na bardzo dużą skalę
Odlewanie ciśnieniowe pozwala na produkcję części w ciągu kilku sekund, podczas gdy odlewanie precyzyjne zajmuje minuty lub godziny. W przypadku rocznej produkcji przekraczającej 100 000 sztuk, odlewanie ciśnieniowe lub tłoczenie jest bardziej ekonomiczne. Decydującym czynnikiem jest różnica w czasie cyklu.
Komponenty lepiej nadające się do kucia lub obróbki skrawaniem
Elementy konstrukcyjne o wysokiej wytrzymałości są zazwyczaj wytwarzane metodą kucia. Oferują one lepszą strukturę ziarna i dłuższą trwałość zmęczeniową. Produkcja prostych elementów cylindrycznych lub pryzmatycznych metodą obróbki skrawaniem jest bardziej opłacalna. Odlewanie metodą traconego wosku nie jest idealnym procesem dla wszystkich zastosowań.
Proces ten jest wyspecjalizowany i sprawdza się w określonych dziedzinach. W przypadku zastosowań wykraczających poza ten zakres, bardziej odpowiednie są inne metody. Proces należy dobierać na podstawie charakterystyki części, a nie odwrotnie.
Dlaczego warto wybrać firmę NOBLE do odlewania inwestycyjnego i Produkcja precyzyjna?
Właściwy proces ma znaczenie. Właściwy partner ma równie duże znaczenie. NOBLE oferuje więcej niż tylko produkcję. Dostarczamy rozwiązania inżynieryjne i produkcyjne od koncepcji do gotowego produktu.
Kompleksowe Usługi Produkcyjne
NOBLE zajmuje się obróbką metali i tworzyw sztucznych. Szerokie możliwości. Różnorodne branże. Pojedynczy prototyp czy produkcja wielkoseryjna — zespoły inżynieryjne i produkcyjne ściśle współpracują z klientami na każdym etapie projektu.
Od projektu do montażu
Produkcja to tylko część historii. NOBLE oferuje kompleksowe rozwiązania. Współpracujemy już na wczesnym etapie projektowania. Zalecenia techniczne poprawiają możliwości produkcyjne, obniżają koszty produkcji i zwiększają wydajność produktu.
Nasz zintegrowany przepływ pracy obejmuje:
- Wsparcie projektowania produktów
- Przegląd inżynieryjny
- Wybór materiałów
- Produkcja prototypów
- Produkcja masowa
- Obróbka powierzchniowa
- Montaż
- Końcowa Inspekcja
- Pakowanie i dostawa
To kompleksowe podejście usprawnia rozwój. Stała jakość jest utrzymywana w całym procesie. Brak przerw w przekazywaniu zadań. Brak wzajemnego oskarżania się.
Jakość, której możesz zaufać
Jakość jest fundamentem każdego projektu. NOBLE działa w oparciu o uznane na całym świecie systemy zarządzania jakością.
Nasze certyfikaty obejmują:
- ISO 9001: 2015 – System Zarządzania Jakością
- ISO 13485: 2016 – System Zarządzania Jakością Wyrobów Medycznych
Certyfikaty te stanowią dowód naszego zaangażowania na rzecz jakości, kontroli procesów, identyfikowalności i zadowolenia klienta w szerokim spektrum branż.
FAQ
Jakie są główne zalety odlewania precyzyjnego?
Wysoka dokładność wymiarowa, doskonałe wykończenie powierzchni, możliwość wytwarzania skomplikowanych geometrii, szeroki wybór materiałów i minimalna ilość odpadów materiałowych.
Jakie są wady odlewania precyzyjnego?
Wysokie koszty oprzyrządowania, dłuższe terminy realizacji, ograniczenia wymiarowe i wolniejsze tempo produkcji w porównaniu z odlewaniem ciśnieniowym.
Dlaczego odlewanie precyzyjne jest droższe?
Tworzenie modeli woskowych i budowa skorup ceramicznych są pracochłonne i czasochłonne. Proces ten wymaga wielu etapów i wykwalifikowanych operatorów, co zwiększa koszt jednostkowy przy niskich wolumenach.
Jakie metale można stosować w odlewnictwie precyzyjnym?
Stale węglowe, stale nierdzewne, stale narzędziowe, stopy aluminium, mosiądz, brąz, stopy tytanu, superstopy na bazie niklu i stopy na bazie kobaltu.
Czy odlewanie precyzyjne nadaje się do produkcji masowej?
Tak, w przypadku średnich i dużych wolumenów, gdzie koszt oprzyrządowania amortyzuje się w dużych seriach produkcyjnych. W przypadku wyjątkowo dużych wolumenów odlewanie ciśnieniowe może być szybsze i tańsze.
Jak dokładne jest odlewanie precyzyjne?
Typowe tolerancje wynoszą od ±0.1 mm do ±0.2 mm, w zależności od rozmiaru i geometrii części. Niektóre elementy mogą zachować węższe tolerancje dzięki kontroli procesu.
W jakich branżach najczęściej wykorzystuje się odlewnictwo precyzyjne?
Przemysł lotniczy i kosmiczny, motoryzacja, medycyna, przemysł naftowy i gazowy, urządzenia przemysłowe, przemysł morski, przetwórstwo żywności, obronność i wytwarzanie energii.
Jaka jest różnica pomiędzy odlewaniem precyzyjnym a odlewaniem piaskowym?
Odlewanie precyzyjne oferuje węższe tolerancje, gładsze wykończenie powierzchni i możliwość produkcji skomplikowanych detali wewnętrznych. Odlewanie piaskowe pozwala na obróbkę większych części i wiąże się z niższymi kosztami oprzyrządowania, ale zapewnia bardziej chropowate powierzchnie i luźniejsze tolerancje.
Czy odlewanie precyzyjne może być stosowane do produkcji części cienkościennych?
Tak. Możliwe jest uzyskanie grubości ścianek do 1 mm. Proces formowania ceramicznej powłoki i wosku pozwala na uzyskanie cienkich przekrojów bez zniekształceń.







