
Wprowadzenie
W przypadku podstawowych części standardowe metody odlewania są całkowicie wykonalne: wlewa się metal do formy, pozostawia do ostygnięcia, a następnie wyjmuje element. Ta metoda spełnia wiele wymagań.
Jednak po przekroczeniu granic wytrzymałości materiału, odlewanie próżniowe metalu zawodzi. Następuje utlenianie, gazy zostają uwięzione w środku i rozwija się porowatość. Elementy ulegają uszkodzeniu jeszcze przed poddaniem ich jakiemukolwiek obciążeniu. Problem nie leży w samym metalu, ale w środowisku odlewu.
Odlewanie próżniowe metali eliminuje te wpływy środowiskowe – brak powietrza, wilgoci i utleniania. Stopiony metal pozostaje czysty, a powstałe elementy mają dużą gęstość. Jest to preferowane rozwiązanie w przypadku komponentów, które nie tolerują wad wewnętrznych.
Ten przewodnik obejmuje trzy kwestie: Konkretne stopy, które najbardziej korzystają z tego procesu. Zalety i wady. Praktyczne zastosowania, w których odlewanie próżniowe nie jest opcjonalne, lecz obowiązkowe.
Jakie stopy można stosować do odlewania metali metodą próżniową?
Niektóre metale reagują z powietrzem, powodując utlenianie i absorpcję gazów, co ostatecznie prowadzi do kruchości lub porowatości odlewów. Odlewanie próżniowe metali rozwiązuje ten problem poprzez usunięcie atmosfery reaktywnej. Poniżej przedstawiono kategorie, które przynoszą największe korzyści.
Metale reaktywne
Stopy tytanu – ze standardowym Ti-6Al-4V – charakteryzują się silnym powinowactwem z tlenem. Na ich powierzchni tworzy się cienka warstwa tlenku. Samo w sobie nie stanowi to problemu. Jednak tlen również rozpuszcza się w materiale, powodując kruchość struktury krystalicznej i tym samym skracając jej trwałość zmęczeniową. Cyrkon zachowuje się podobnie. Oba te materiały, bez wyjątku, muszą być topione i odlewane w próżni lub w atmosferze obojętnej.
Te odlewane próżniowo stopy są szeroko stosowane w dziedzinach o ekstremalnie wysokich wymaganiach dotyczących masy i wytrzymałości, takich jak przemysł lotniczy, implanty medyczne i wysokowydajne komponenty samochodowe. Ponieważ komponenty te nie tolerują infiltracji tlenu, ich wysoki koszt jest w pełni uzasadniony.
Nadstopy wysokotemperaturowe
Stopy na bazie niklu, takie jak Inconel 625, 713C i 718, są przeznaczone do pracy w ekstremalnych temperaturach. Zachowują wytrzymałość w temperaturach 700°C i wyższych. Są jednak wrażliwe na wydzielanie się gazów podczas topienia. Tlen i azot tworzą węgliki i azotki na granicach ziaren. Stop staje się kruchy. Spada odporność na pełzanie.
Stopy na bazie kobaltu (takie jak stellit) są stosowane w zastosowaniach odpornych na zużycie, takich jak zawory, gniazda zaworów i krawędzie skrawające. Aby zachować twardość i odporność na korozję, stopy te wymagają procesu topienia o wysokiej czystości.
Odlewy próżniowe są niezbędne do produkcji łopatek turbin, elementów silników i układów wydechowych. Bez ochrony próżniowej stopy te nie mogą osiągnąć wymaganych właściwości mechanicznych.
Stale wysokiej jakości
Stal nierdzewna i stal niskostopowa nie są tak reaktywne jak tytan. Jednak po stopieniu w powietrzu absorbują wodór. Wodór ten rozpuszcza się w stopionym metalu i ulatnia się podczas krzepnięcia, powodując porowatość. Co gorsza, wodór powoduje kruchość struktury metalu, co prowadzi do znacznego skrócenia trwałości zmęczeniowej.
Odlewanie próżniowe metali usuwa wodór, zanim stanie się problemem. Stop jest odgazowywany w środowisku próżniowym, co pozwala zachować czystość stali i wydłużyć jej trwałość zmęczeniową. Ma to kluczowe znaczenie w przypadku kół zębatych, wałów i elementów podwozia.
Stopy aluminium
Aluminium nie jest najbardziej oczywistym kandydatem do topienia próżniowego. Szybko się utlenia, ale warstwa tlenku pełni funkcję ochronną. Prawdziwym problemem jest porowatość gazowa. Wodór łatwo rozpuszcza się w stopionym aluminium. Podczas krzepnięcia tworzą się w nim mikrootwory. Ulegają one pogorszeniu w przypadku właściwości mechanicznych.
Stopy takie jak AlSi10Mg i stopy aluminiowo-litowe zyskują na jakości dzięki obróbce próżniowej. Stop ulega dokładnemu odgazowaniu. Odlew staje się gęsty. W przypadku elementów odlewanych ciśnieniowo do samochodów, porowatość prowadzi do wycieków ciśnieniowych i problemów z obróbką. Odlewnictwo próżniowe eliminuje te problemy.
Jaki metal jest najczęściej używany w odlewaniu próżniowym?
Superstopy na bazie niklu, superstopy na bazie kobaltu i stopy tytanu. Są to najczęściej przetwarzane materiały w procesie odlewania próżniowego. Nie dlatego, że są tanie. Ponieważ wymagają procesu.
Czynnik krytyczny
Reaktywność jest czynnikiem decydującym. Metale te mają bardzo silne powinowactwo do tlenu. Tytan aktywnie pochłania tlen. Stopy niklu reagują w wysokich temperaturach. Stopy na bazie kobaltu tworzą tlenki, które osłabiają wytrzymałość strukturalną.
Reaktywność jest czynnikiem decydującym. Metale te mają bardzo silne powinowactwo do tlenu. Tytan aktywnie pochłania tlen. Stopy niklu reagują w wysokich temperaturach. Stopy na bazie kobaltu tworzą tlenki, które osłabiają wytrzymałość strukturalną.
Odlewanie próżniowe metali eliminuje wpływ środowiska atmosferycznego. Stop pozostaje czysty, a struktura fazy stałej nienaruszona, co zapewnia integralność metalurgiczną. To jedyny powód, dla którego stopy te sprawdzają się w krytycznych zastosowaniach – takich jak łopatki turbin, elementy silników odrzutowych, implanty medyczne i wysokowydajne części samochodowe.
Uzasadnienie kosztów
Metale te są drogie. Proces próżniowy dodatkowo je podnosi. Jednak inne metody są jeszcze mniej pożądane. W przypadku odlewania w powietrzu, wskaźnik złomu sięgałby nawet 50% do 80%. To nie jest produkcja, a marnotrawstwo materiału. Proces próżniowy minimalizuje wskaźnik złomu, poprawia wydajność i obniża koszt jednostkowy dobrej części do akceptowalnego poziomu.
Dlatego nikiel, kobalt i tytan są najczęściej wybierane do odlewania próżniowego. Odlewanie próżniowe metali nie jest opcją; to jedyny sposób na zapewnienie niezawodnej pracy tych stopów.
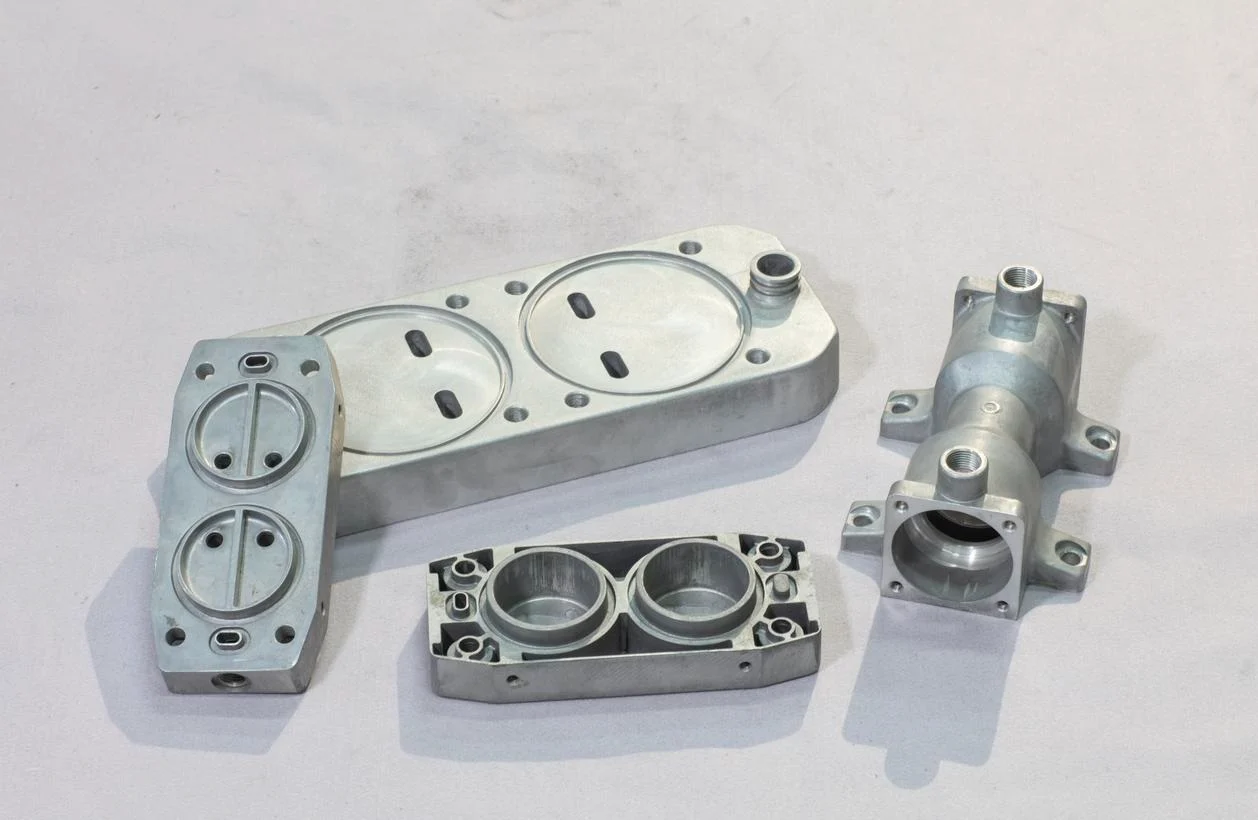
Zalety i wady w porównaniu z innymi procesami
Każdy proces wiąże się z kompromisami. Odlewanie próżniowe nie jest wyjątkiem. Jego zalety są namacalne, podobnie jak koszty. Poniżej przedstawiono kompromisy między tymi dwoma metodami.
Zalety odlewania metali metodą próżniową
-
Najwyższa czystość
Brak tlenu. Brak wilgoci. Brak wtrąceń gazowych. Stop pozostaje czysty. Faza stała pozostaje gęsta. Dane to potwierdzają. W stopach aluminium odlewanie próżniowe może zwiększyć wytrzymałość na rozciąganie o ponad 6% i ciągliwość o 25%.
-
Doskonałe wykończenie powierzchni i dokładność
Forma wypełnia się czysto. Na powierzchni nie tworzą się żadne warstwy tlenków. Pęcherzyki gazu nie powodują wad powierzchniowych. Element wychodzi gładszy. Tolerancje są mniejsze. Obróbka wtórna jest ograniczona, a czasami można ją wyeliminować.
-
Złożone geometrie
Wypełniane są cienkościenne profile. Odwzorowywane są złożone przekroje. Próżnia wciąga metal do formy. Żadne resztki powietrza nie utrudniają przepływu. Części, których nie dało się wyprodukować metodą odlewania grawitacyjnego, są teraz powszechne.
-
Korzyści dla środowiska
W odlewnictwie piaskowym proces V wykorzystuje próżnię do wiązania cząstek piasku. Nie wymaga stosowania spoiw chemicznych ani rozpuszczalników organicznych, co przekłada się na mniejszą ilość odpadów i czystsze środowisko pracy.
Oto główne zalety i wady, które inżynierowie NOBLE rozważają, rozważając próżniowe odlewanie metali. Zalety są przekonujące. Ale wady są równie istotne. To one decydują o tym, czy proces jest uzasadniony w przypadku danej części.
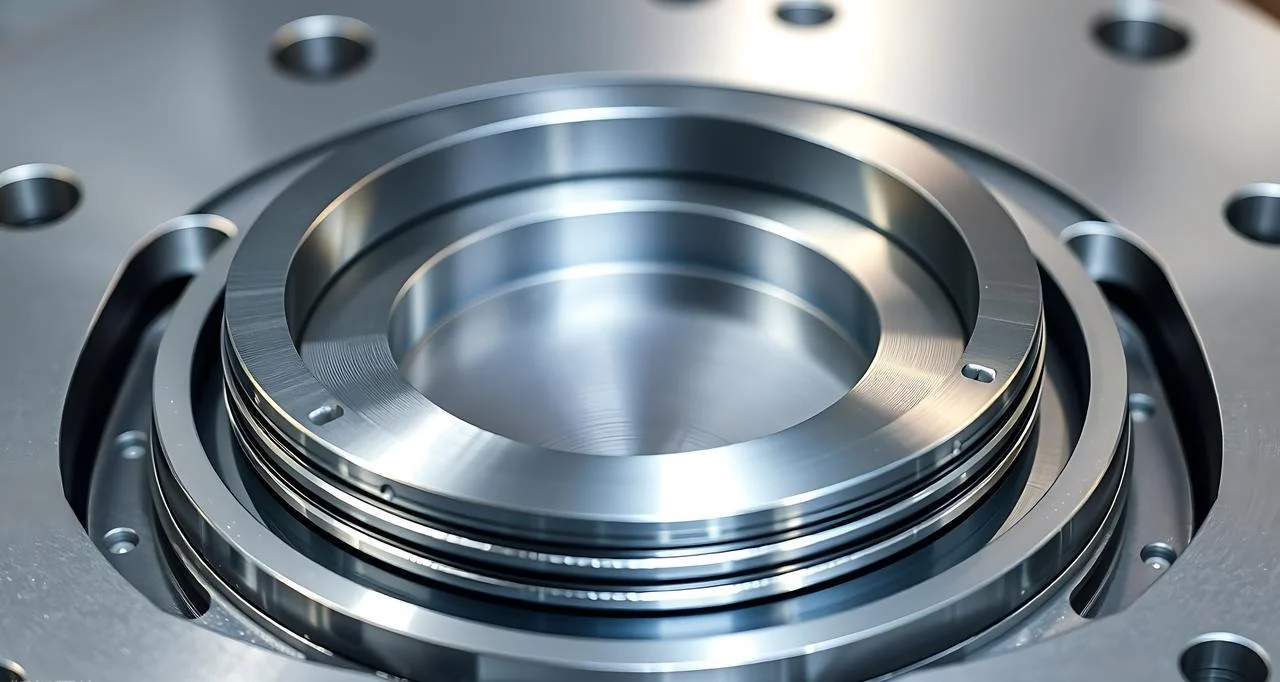
Wady odlewania próżniowego metali
-
Wysoki koszt
Sprzęt do odlewania próżniowego metali jest drogi. Komora próżniowa, pompy i systemy uszczelniające są kosztowne. Koszty konserwacji również zwiększają budżet operacyjny. Pompy wymagają remontów, a uszczelnienia wymiany. Nakłady inwestycyjne są dość znaczne.
-
Wolniejsza produkcja
Czas cyklu jest dłuższy niż w przypadku odlewania grawitacyjnego lub kokilowego. Komora musi być opróżniona. Stop musi być utrzymywany w próżni. Szybkość chłodzenia jest kontrolowana. Odlewanie próżniowe metali nie jest przeznaczone do produkcji wielkoseryjnej; najlepiej sprawdza się w produkcji małoseryjnej i średnioseryjnej.
- Ograniczenia procesu
Niektóre warianty narzucają ograniczenia geometryczne. Proces V ma problemy z dużymi, płytowymi kształtami. Duże wlewki stali charakteryzują się wadami „korony” – uniesionym fragmentem środkowym spowodowanym nierównomiernym krzepnięciem w próżni. Nie są to czynniki wykluczające. Są to jednak ograniczenia, których inżynierowie muszą przestrzegać.
Macierz decyzyjna:
Gdy scenariusz zastosowania jest już jasny, wybór staje się oczywisty.
Wybierz odlewanie próżniowe: odpowiednie dla krytycznych komponentów w lotnictwie i medycynie, gdzie awaria jest absolutnie niedopuszczalna. Łopatki turbin. Implanty. Elementy konstrukcyjne płatowca. Ponieważ te elementy nigdy nie mogą ulec awarii, koszt jest uzasadniony.
Wybierz tradycyjny odlew: odpowiedni do masowej produkcji tanich części konsumenckich, gdzie dopuszczalny jest pewien poziom porowatości. Wsporniki. Obudowy. Elementy dekoracyjne. Jeśli niewielka liczba porów nie wpływa na funkcjonalność, warto zaoszczędzić.
Powyższe przedstawia praktyczne zalety i wady odlewania próżniowego z perspektywy produkcyjnej. Odlewanie próżniowe metali nie jest lepsze we wszystkich przypadkach, ale oferuje wyraźne korzyści w odpowiednich zastosowaniach. Macierz decyzyjna może pomóc w dopasowaniu procesu do konkretnej części.
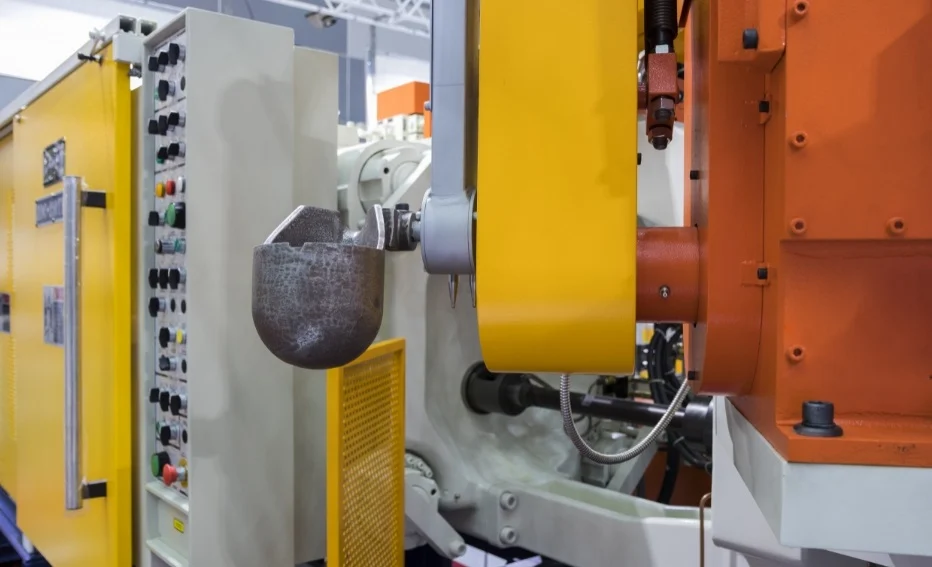
Praktyczne zastosowania próżniowego odlewania metali ciśnieniowych
Wszystkie zastosowania odlewania próżniowego opierają się na wspólnej zasadzie: części nigdy nie mogą ulec awarii. Niezależnie od tego, czy są poddawane naprężeniom, podczas długotrwałego użytkowania, czy w praktyce, nie mogą ulec awarii. Koszt awarii jest po prostu zbyt wysoki. Właśnie dlatego opracowano odlewanie próżniowe.
Przestrzeń kosmiczna i obrona
Łopatki turbowentylatora obracają się z dużą prędkością. Elementy silnika są poddawane działaniu ekstremalnych temperatur. Elementy konstrukcyjne z kolei przenoszą ciężar całego samolotu. Nadstopy na bazie niklu – takie jak Inconel i Waspaloy – to materiały pierwszego wyboru. Zachowują one swoją wytrzymałość nawet w temperaturze 700°C. Jednak, aby w pełni wykorzystać ich potencjał, muszą zostać poddane obróbce próżniowej. Porowatość może spowodować ich uszkodzenie, a utlenianie skraca ich żywotność. Odlewnictwo próżniowe zapewnia czystą mikrostrukturę niezbędną dla tych elementów.
Dyrektorem
Implanty wszczepia się do ludzkiego ciała, a narzędzia chirurgiczne służą do cięcia i chwytania. Oba te elementy muszą być biokompatybilne i wymagają absolutnej czystości. W tej dziedzinie dominują stopy tytanu. Indywidualizacja produkcji w małych partiach jest bardzo powszechna. Zastosowanie odlewania próżniowego w przemyśle urządzeń medycznych rośnie, ponieważ pozwala ono na produkcję komponentów bez wad o przewidywalnych właściwościach mechanicznych. Brak porowatości oznacza brak ognisk korozji; brak wtrąceń oznacza brak punktów inicjacji zmęczenia materiału.
Motoryzacja
Lekkie elementy konstrukcyjne mogą zmniejszyć zużycie paliwa. Wirnik turbosprężarki obraca się z prędkością do 150 000 obrotów na minutę. Oba te czynniki stawiają wysokie wymagania dotyczące wytrzymałości i gęstości. Stosowanie stopów aluminiowo-litowych i tytanu staje się coraz powszechniejsze. Odlewanie próżniowe metali umożliwia tworzenie konstrukcji cienkościennych, podczas gdy tradycyjne metody odlewania nie są w stanie zapewnić niezawodnego wypełnienia takich struktur.
General Industrial
Elementy maszyn ciężkich – obudowy pomp, korpusy zaworów, armatura wysokociśnieniowa – są odporne na obciążenia cykliczne i płyny korozyjne. Standardowo stosuje się stal nierdzewną i stopy niklu. Odlewanie próżniowe metali gwarantuje, że części te są wolne od porowatości, która mogłaby powodować przeciekanie lub pękanie.
Dlaczego warto wybrać NOBLE do odlewania metali metodą próżniową?
Nasze podstawowe możliwości
Obróbka metali obejmuje precyzyjną obróbkę skrawaniem, odlewanie i wykańczanie. Obróbka tworzyw sztucznych obejmuje formowanie wtryskowe, obróbkę CNC i produkcję na zamówienie. Nie są to oddzielne działy. Stanowią one zintegrowane możliwości. Jedna część może być odlewana i obrabiana mechanicznie. Inna może być formowana i montowana. Przejście między nimi jest płynne.
Oferta z pełnym zakresem usług
Produkcja to nie wszystko. Cały proces zaczyna się znacznie wcześniej: przegląd projektu, projektowanie pod kątem możliwości produkcji (DFM) i prototypowanie. Po obróbce mechanicznej proces obejmuje montaż, wykończenie i pakowanie. NOBLE oferuje kompleksowe rozwiązania. Dzięki temu jesteśmy partnerem produkcyjnym oferującym pełen zakres usług, a nie tylko producentem.
Jakość, na której możesz polegać
Norma ISO 9001:2015 obejmuje systemy zarządzania jakością w ogólnej produkcji. Procesy są spójne. Kontrole są udokumentowane. Inspekcje są identyfikowalne.
Norma ISO 13485:2016 wprowadza rygorystyczne wymagania dotyczące wyrobów medycznych. Bardziej rygorystyczna identyfikowalność. Bardziej rygorystyczna walidacja procesów. Kompletna i szczegółowa dokumentacja. Ten certyfikat potwierdza, że NOBLE jest producentem posiadającym certyfikat ISO 13485, co kwalifikuje firmę do obsługi ściśle regulowanego sektora wyrobów medycznych.
Zostań partnerem NOBLE
Niezależnie od tego, czy masz odlewany próżniowo element turbiny wymagający niezwykle precyzyjnego wykańczania w 5 osiach, obudowę implantu medycznego wymagającą nieskazitelnego wykończenia powierzchni, czy złożony zespół łączący blachę i części obrabiane maszynowo, NOBLE jest rozwiązaniem z jednego źródła.
FAQ
Czy aluminium można odlewać próżniowo?
Tak. Stopy takie jak AlSi10Mg są powszechnie przetwarzane w ten sposób. Próżnia usuwa rozpuszczony wodór, eliminując porowatość i poprawiając właściwości mechaniczne.
Dlaczego tytan jest odlewany w próżni?
Tytan reaguje agresywnie z tlenem i azotem w wysokich temperaturach. Próżnia usuwa te gazy, zapobiegając kruchości i zachowując ciągliwość.
Czy odlewanie próżniowe jest drogie?
Koszty sprzętu i konserwacji są wysokie. Jednak w przypadku cennych, krytycznych części, poprawa wydajności i redukcja usterek uzasadniają inwestycję.
Jaka jest różnica pomiędzy odlewaniem próżniowym a odlewaniem ciśnieniowym?
Odlewanie ciśnieniowe jest procesem szybkim i masowym. Odlewanie próżniowe metali stawia jakość ponad szybkość, eliminując wady gazowe, których nie da się uniknąć w odlewnictwie ciśnieniowym.
Które gałęzie przemysłu czerpią największe korzyści ze stosowania odlewania próżniowego?
Lotnictwo, medycyna, motoryzacja i obronność. Branże te wykorzystują krytyczne komponenty, w których porowatość jest niedopuszczalna.
Czy NOBLE oferuje usługi projektowe?
Tak. Oferujemy kompleksowe rozwiązania od projektu do montażu, nie tylko produkcję. Analiza DFM, prototypowanie i montaż są częścią usługi.







