
Narzędzia AI, które pomagają lekarzom w diagnozowaniu, zmieniają opiekę nad pacjentem w niespotykanym dotąd tempie. Pomyślmy: globalny rynek sztucznej inteligencji w diagnostyce medycznej osiągnął wartość 748 milionów dolarów w 2021 roku, a eksperci prognozują, że do 2026 roku będzie rósł średniorocznie o 39.8%.
- Wartość rynku globalnego w 2021 r.: 748 mln USD
- CAGR od 2021 do 2026: 39.8%
Ten gwałtowny wzrost rodzi kluczowe pytanie: jak zaprojektować obudowę medycznego urządzenia AI, która chroni wrażliwe komponenty komputerowe, spełniając jednocześnie rygorystyczne normy? Ten przewodnik przeprowadzi inżynierów i decydentów przez to wyzwanie. Dowiesz się, co wyróżnia obudowy medycznego urządzenia AI, które materiały wytrzymują wielokrotne czyszczenie i sterylizację oraz jak decyzje produkcyjne wpływają na harmonogram i budżet. Bez zbędnych dodatków – tylko praktyczne wskazówki dla Twojego kolejnego projektu.
Podstawowe wymagania dla Obudowa urządzenia medycznego AI
Procesory AI w narzędziach diagnostycznych generują znacznie więcej ciepła niż starsza elektronika medyczna. Te układy scalone przetwarzają ogromne ilości danych szybko, co generuje ciepło, którym trzeba zarządzać. Konstrukcja obudowy musi skutecznie odprowadzać ciepło z wrażliwych części. W przeciwnym razie może to prowadzić do spadku wydajności, krótszej żywotności części lub awarii podczas krytycznych procedur.
Ochrona termiczna i EMI dla komponentów AI
Rozpraszanie ciepła dla procesorów
Zarządzanie ciepłem zaczyna się od wyboru odpowiedniego materiału. Zarówno tworzywa sztuczne przewodzące ciepło, jak i aluminium dobrze rozprowadzają ciepło po powierzchni obudowy. Można również dodać do projektu radiatory, rurki cieplne lub wentylatory chłodzące. Każda opcja ma swoje wady i zalety. Wentylatory hałasują i mają ruchome części, które mogą się zepsuć. Rozwiązania pasywne są prostsze, ale wymagają starannego zaplanowania przepływu powietrza. Kształt obudowy również ma znaczenie. Otwory wentylacyjne, wzory żeberek i wewnętrzne przegrody wpływają na to, jak dobrze ciepło wydostaje się z obudowy.
Ekranowanie przed zakłóceniami elektromagnetycznymi
Części sztucznej inteligencji (AI) emitują promieniowanie elektromagnetyczne i mogą być również uszkodzone przez zakłócenia zewnętrzne. Inne urządzenia w sali szpitalnej mogą zakłócać wrażliwe przetwarzanie AI. Dostępne są dwie główne opcje ekranowania. Powłoki przewodzące na obudowach z tworzywa sztucznego zapewniają lekkie rozwiązanie. Obudowy metalowe naturalnie blokują zakłócenia bez dodatkowych czynności. Najlepszy wybór zależy od docelowych limitów wagowych, ograniczeń kosztowych i wymagań projektowych. Należy pamiętać, że szwy, otwory i porty złączy mogą powodować przenikanie zakłóceń. Projekt musi uwzględniać te słabe punkty.
Zagadnienia dotyczące wydajności anteny
Wiele medycznych urządzeń AI korzysta z komunikacji bezprzewodowej. Powoduje to konflikt między ekranowaniem a działaniem anteny. Potrzebne jest odpowiednie ekranowanie, aby chronić części wewnętrzne, ale sygnały radiowe muszą również dobrze przenikać. Rozsądne rozmieszczenie okienek antenowych lub zastosowanie specjalnych materiałów w niektórych obszarach obudowy może rozwiązać ten problem. Należy to uwzględnić już na wczesnym etapie projektowania. Dodawanie poprawek antenowych po rozpoczęciu produkcji jest czasochłonne i kosztowne.
Normy biokompatybilności i bezpieczeństwa
Zgodność z normą ISO 10993
Każdy materiał mający kontakt z tkanką pacjenta musi przejść badania biologiczne. Norma ISO 10993 określa zasady testowania w ramach tej kontroli. Testy sprawdzają uszkodzenia komórek, reakcje alergiczne, podrażnienia i inne zagrożenia biologiczne. Wybrane przez Ciebie materiały wymagają dokumentacji potwierdzającej ich zgodność z tymi zasadami. Dokumentacja ta staje się częścią Twojego zgłoszenia regulacyjnego.
Kontakt ze skórą a urządzenia wszczepialne
Obudowy stykające się z powierzchnią podlegają innym zasadom niż urządzenia wszczepialne. Noszone narzędzie diagnostyczne, które umieszcza się na skórze, wymaga mniej testów niż urządzenie umieszczane wewnątrz ciała. Należy wcześnie poznać typ urządzenia. Ta wiedza ma wpływ na wybór materiałów i budżet na testy.
Badanie toksyczności materiałów
Nawet pośredni kontakt ma znaczenie. Pacjenci mogą dotykać obudowy podczas użytkowania. Personel sprzątający ma z nią styczność każdego dnia. Materiały nie mogą uwalniać szkodliwych substancji podczas normalnego użytkowania. Tworzywa sztuczne i metale medyczne zazwyczaj posiadają certyfikaty bezpieczeństwa od dostawców. Sprawdź, czy te dokumenty dotyczą konkretnego przypadku zastosowania.
Sterylizacja i trwałość środowiskowa
Autoklaw i sterylizacja chemiczna
Szpitale czyszczą sprzęt za pomocą rygorystycznych metod. Sterylizacja w autoklawie wykorzystuje parę wodną pod wysokim ciśnieniem w wysokiej temperaturze. Czyszczenie chemiczne wymaga użycia agresywnych środków, które z czasem mogą rozkładać tworzywa sztuczne. Materiały muszą przetrwać wielokrotne cykle bez pękania, zmiany koloru lub utraty wytrzymałości. Ta potrzeba trwałości bezpośrednio wpływa na wybór materiału.
Ochrona przed wilgocią i wnikaniem
Ciecze przedostają się do urządzeń. Zdarzają się wycieki. Środki czyszczące przenikają przez szwy. Twoja obudowa wymaga odpowiednich zabezpieczeń przed wodą i kurzem. Uszczelki, szczelne szwy i przemyślana konstrukcja portów chronią wewnętrzne podzespoły elektroniczne przed płynami. Przetestuj obudowę swojego medycznego urządzenia AI w realistycznych warunkach.
Odporność chemiczna na środki czyszczące
Różne placówki stosują różne środki dezynfekujące. Roztwory wybielacza, nadtlenek wodoru i chusteczki nasączone alkoholem reagują inaczej z materiałami obudowy. Upewnij się, że wybrane materiały są odporne na konkretne substancje chemiczne, których będą używać Twoi klienci. Obudowa, która ulega zniszczeniu po miesiącach regularnego czyszczenia, stwarza zagrożenie dla bezpieczeństwa i budzi wątpliwości prawne. Dobry plan obudowy medycznego urządzenia AI uwzględnia te obciążenia środowiskowe już na etapie projektowania. Obudowy instrumentów medycznych są narażone na te same trudne warunki w szpitalach i klinikach na całym świecie.
Kryteria wyboru materiałów do obudowy urządzeń medycznych AI
Wybór odpowiedniego materiału na obudowę medycznego urządzenia AI wpływa na każdą późniejszą decyzję. Wybrany materiał wpływa na zgodność ze sterylizacją, skuteczność ekranowania EMI oraz terminy uzyskania zatwierdzeń regulacyjnych. Polimery klasy medycznej, stal nierdzewna, stopy tytanu i ceramika wiążą się z różnymi kompromisami. Zrozumienie tych kompromisów na wczesnym etapie pozwala uniknąć kosztownych przeróbek w przyszłości.
Termoplasty klasy medycznej
Tworzywa termoplastyczne przodują w obudowach urządzeń medycznych AI, ponieważ są łatwe w formowaniu i tańsze niż metale. Są również lżejsze, co ma znaczenie w przypadku przenośnych narzędzi diagnostycznych, które lekarze przenoszą między gabinetami.
PC-ABS dla odporności na uderzenia
PC-ABS łączy wytrzymałość poliwęglanu z łatwością formowania ABS. Ta mieszanka zapewnia doskonałą odporność na uderzenia, co czyni ją doskonałym wyborem do urządzeń przenośnych, które mogą upaść na twarde podłogi szpitalne. PC-ABS wymaga jednak specjalnych klas i powłok ochronnych, aby zapewnić odporność na alkohol i nadtlenki. Długotrwała ekspozycja na wybielacz grozi pęknięciem naprężeniowym na krawędzi obudowy, dlatego należy upewnić się, że protokół czyszczenia jest zgodny z ograniczeniami tego materiału.
Poliwęglan dla przejrzystości
Poliwęglan zapewnia przejrzystość, gdy projekt wymaga wbudowanego w obudowę okienka lub soczewki. Jest również odporny na uderzenia. Podobnie jak PC-ABS, standardowe gatunki poliwęglanu mogą mieć problemy z działaniem silnych chemicznych środków dezynfekujących. Powłoki ochronne lub specjalistyczne gatunki medyczne rozwiązują ten problem. Jeśli Twoje urządzenie wyświetla dane pacjenta przez przezroczysty panel, poliwęglan zapewnia przejrzystość optyczną bez utraty wytrzymałości konstrukcyjnej.
Polimery wysokotemperaturowe (PEEK, PPSU)
Urządzenia poddawane sterylizacji w autoklawie wymagają materiałów odpornych na wielokrotne cykle parowe. Polisulfon (PSU) i polieteroimid (PEI) dobrze radzą sobie z tym wyzwaniem. PSU ma temperaturę zeszklenia 190°C (374°F) i jest odporny na uderzenia. PEI umożliwia ciągłą pracę w temperaturze do 170°C (338°F) i temperaturze zeszklenia 217°C. PEEK i PPSU sprawdzają się podobnie w przypadku wymagającego sprzętu chirurgicznego wielokrotnego użytku w pobliżu pól sterylnych. Te polimery wysokotemperaturowe są droższe, ale eliminują potrzebę specjalnego traktowania po każdym cyklu czyszczenia.
Metale do obudów urządzeń medycznych
Metale zapewniają naturalne ekranowanie EMI i sztywność strukturalną obudowom medycznych urządzeń AI. Są również odporne na agresywne środki dezynfekujące lepiej niż większość tworzyw sztucznych.
Aluminium do lekkiego ekranowania
Stopy aluminium, takie jak 6061 i 5052, często występują w przenośnych systemach ultrasonograficznych, monitorach pacjenta i obudowach wewnętrznych. Aluminium naturalnie przewodzi prąd, co blokuje zakłócenia elektromagnetyczne bez konieczności stosowania dodatkowych powłok. Anodowanie poprawia odporność na korozję i zapewnia trwałe wykończenie. Aluminium dobrze przewodzi również ciepło, pomagając w chłodzeniu procesorów AI. Jego stosunek wytrzymałości do masy sprawia, że idealnie nadaje się do urządzeń mobilnych w szpitalu.
Stal nierdzewna dla trwałości
Stal nierdzewna, a w szczególności gatunek 316L, doskonale sprawdza się w dużych urządzeniach diagnostycznych, takich jak rezonans magnetyczny i tomografy komputerowe. Urządzenia te wymagają sztywności i skutecznego ekranowania elektromagnetycznego. Stal nierdzewna jest odporna na płyny ustrojowe i agresywne środki dezynfekujące, zapewniając doskonałą łatwość czyszczenia. Zapewnia również wysoką wytrzymałość na rozciąganie elementów konstrukcyjnych. Wadą jest jednak waga – stal nierdzewna waży więcej niż aluminium, dlatego lepiej nadaje się do urządzeń stacjonarnych niż przenośnych.
Stopy tytanu do zastosowań premium
Stopy tytanu, takie jak Ti-6Al-4V, rzadko występują w obudowach medycznych urządzeń AI. Ich główną zaletą jest biokompatybilność, niezbędna do długotrwałej implantacji, a nie do osłony czy obudowy konstrukcyjnej. Chociaż tytan jest wytrzymały i lżejszy od stali, jego koszt rzadko uzasadnia jego zastosowanie w obudowach. Tytan należy zarezerwować dla implantów ortopedycznych, części stomatologicznych i stentów, gdzie biokompatybilność ma większe znaczenie niż wydajność obudowy medycznych urządzeń AI.
Ceramika i materiały specjalistyczne
Materiały ceramiczne i specjalistyczne dodatki wypełniają specyficzne nisze w obudowach instrumentów medycznych.
Podłoża ceramiczne do elektroniki
Podłoża ceramiczne znajdują się wewnątrz obudów, podtrzymując elementy elektroniczne generujące ciepło. Efektywnie rozpraszają energię cieplną i są odporne na wysokie temperatury. Chociaż ceramika rzadko tworzy zewnętrzną powłokę, odgrywa ona kluczową rolę w utrzymaniu niskiej temperatury procesorów AI.
Dodatki do polimerów przeciwbakteryjnych
Dodanie środków przeciwdrobnoustrojowych do żywic polimerowych ogranicza rozwój bakterii na powierzchniach. Ta cecha pomaga w ochronie urządzeń, których pacjenci często dotykają. Dodatki działają przez cały okres użytkowania materiału, w przeciwieństwie do powłok powierzchniowych, które ulegają zużyciu. W przypadku urządzeń używanych w środowiskach narażonych na zakażenia, polimery przeciwdrobnoustrojowe zapewniają dodatkową warstwę ochronną.
Powłoki powierzchniowe zapewniające odporność na zużycie
Obróbka powierzchni wydłuża żywotność obudów plastikowych i metalowych. Twarde powłoki chronią przed zarysowaniami i ścieraniem. Farby przewodzące zawierające srebro, nikiel lub miedź zapewniają tłumienie 40–80 dB w zakresie od 10 MHz do 1 GHz w przypadku obudów plastikowych urządzeń medycznych AI. Powłoki te pozwalają na stosowanie lekkich tworzyw sztucznych przy jednoczesnym spełnianiu wymagań EMI.
Porównanie materiałów w skrócie
| Kryterium | Polimery klasy medycznej | Przemysł metalowy | Ceramika |
| Koszty: | Niski do umiarkowanego | Umiarkowany do wysokiego | Wysoki |
| Waga | Światło | Ciężki (lżejszy aluminiowy) | Umiarkowany |
| Biokompatybilność | Dobry z odpowiednimi ocenami | Doskonały (stal nierdzewna, tytan) | Doskonały |
| Przewodność cieplna | Słaby | Dobry (aluminium doskonałe) | Dobry |
| Ekranowanie EMI | Słaby (wymaga powłok) | Doskonały (ojczysty) | Słaby |
| Odporność na sterylizację | Różni się w zależności od polimeru | Doskonały (nierdzewny) | Doskonały |
Odpowiedni materiał równoważy te czynniki z konkretnymi potrzebami Twojego urządzenia. Przenośne narzędzie diagnostyczne oparte na sztucznej inteligencji (AI) może preferować aluminium do ekranowania i odprowadzania ciepła. Urządzenie jednorazowego użytku może być wykonane z tańszego polimeru. Wielorazowy instrument chirurgiczny używany w pobliżu pól sterylnych wymaga polimerów wysokotemperaturowych lub stali nierdzewnej. Wybór materiału wpływa również na proces produkcji, etapy kontroli jakości i całkowity koszt. Dokładnie przemyśl każdy czynnik, zanim zdecydujesz się na konkretną rodzinę materiałów.
Procesy produkcyjne dla Obudowa urządzenia medycznego AI
Wybór właściwej metody produkcji obudowy medycznego urządzenia AI zależy od kilku czynników. Należy zastanowić się nad liczbą wyprodukowanych jednostek, złożonością kształtu, potrzebnymi materiałami i dokumentacją wymaganą przez organy regulacyjne. Każda metoda ma swoje mocne i słabe strony, które wpływają na harmonogram, budżet i jakość produktu.
Formowanie wtryskowe do produkcji wielkoseryjnej
Formowanie wtryskowe to najlepszy wybór, jeśli planujesz produkcję ponad 10 000 sztuk rocznie. Ta metoda zapewnia powtarzalność produkcji przy niskim koszcie jednostkowym, po opłaceniu pierwotnej formy.
Inwestycje w narzędzia i projektowanie form
Forma wtryskowa to najwyższy koszt początkowy. Typowa forma produkcyjna do obudów medycznych urządzeń AI może kosztować od 10 000 do 100 000 dolarów. Cena zależy od liczby gniazd i stopnia skomplikowania formy. Ta inwestycja się opłaca, ponieważ każda część staje się znacznie tańsza, gdy produkuje się ich wiele. Projekt formy musi być dopasowany do wybranego materiału, w tym jego skurczu i płynięcia. Współpraca z doświadczonym producentem form na wczesnym etapie projektowania pozwala uniknąć kosztownych napraw w późniejszym czasie.
Kontrola tolerancji i wykończenia powierzchni
Formowanie wtryskowe może osiągnąć wąskie tolerancje, jeśli forma jest wykonana precyzyjnie. Standardowe tolerancje produkcyjne zazwyczaj wynoszą około ±0.005 cala dla dobrze zaprojektowanych części. Wykończenie powierzchni zależy od stopnia wypolerowania formy. Obudowy urządzeń medycznych często wymagają teksturowanego lub matowego wykończenia, aby ukryć odciski palców i zapobiec zarysowaniom. Obróbka powierzchni formy jest widoczna na każdej produkowanej części.
Przepływ materiału i zapobieganie odkształceniom
Przepływ tworzywa sztucznego przez formę wpływa na jakość gotowego elementu. Nierównomierne chłodzenie powoduje wypaczenia, gdzie cienkie elementy stygną szybciej niż grube. Projekt powinien zachować jednakową grubość ścianek w całej obudowie. Dodanie żeberek dla zwiększenia sztywności bez pogrubiania ścianek pomaga zapobiegać powstawaniu wgłębień. Umiejscowienie wlewu kontroluje sposób, w jaki materiał wypełnia gniazdo formy, co wpływa na linie łączenia i wytrzymałość konstrukcji. Należy zwrócić szczególną uwagę na obrzeże, w którym stykają się dwie połówki obudowy. Formowanie obrzeża wymaga starannego umiejscowienia wlewu, aby zapewnić całkowite wypełnienie bez uwięzionego powietrza. Oprogramowanie do analizy przepływu w formie może przewidzieć te problemy przed cięciem stali.
Obróbka CNC do prototypów i małych serii
Obróbka CNC doskonale sprawdza się w prototypowaniu i produkcji niskoseryjnej. Metoda ta polega na usuwaniu materiału z bloków za pomocą sterowanych komputerowo narzędzi skrawających. Zapewnia doskonałą precyzję i działa z niemal każdym wybranym materiałem.
Precyzja i wszechstronność materiałów
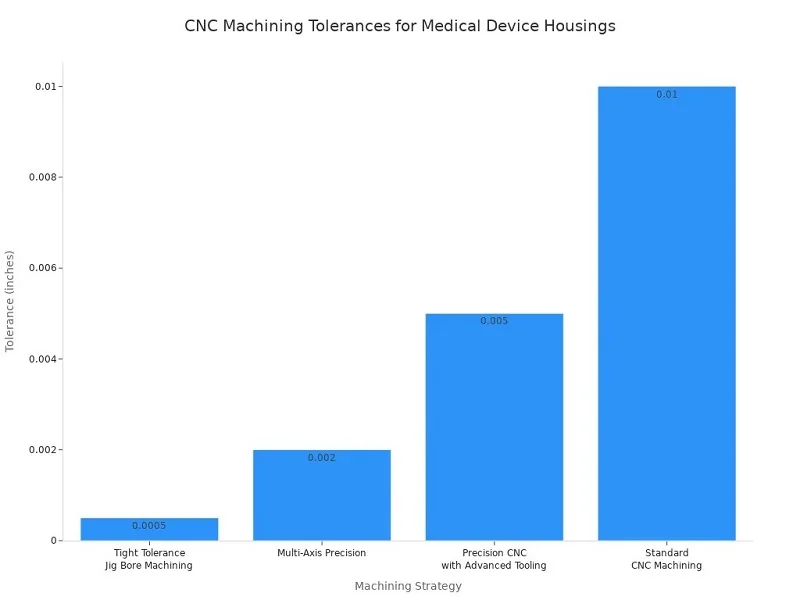
Obróbka CNC może osiągnąć tolerancje, z którymi trudno sobie poradzić w przypadku formowania wtryskowego. Standardowa obróbka CNC zapewnia tolerancję ±0.010 cala dla komponentów ogólnego przeznaczenia. Precyzyjne CNC z zaawansowanym oprzyrządowaniem osiąga tolerancję ±0.005 cala dla narzędzi chirurgicznych. Obróbka otworów w przyrządach montażowych o wąskich tolerancjach osiąga tolerancję ±0.0005 cala dla krytycznych interfejsów. Precyzyjne maszyny wieloosiowe zapewniają tolerancję ±0.002 cala dla urządzeń wszczepialnych.
Wykończenie powierzchni ma równie duże znaczenie, co dokładność wymiarowa. Obudowy urządzeń wszczepialnych wymagają wartości Ra w zakresie 0.1–0.4 μm, aby zapobiec rozwojowi bakterii. Instrumenty chirurgiczne wymagają powierzchni rękojeści o Ra 0.4–0.8 μm i powierzchni funkcjonalnych o Ra 0.2–0.4 μm, aby zapewnić precyzję działania i możliwość sterylizacji. Elementy układu przepływu płynów wymagają Ra 0.2–0.4 μm, aby zapobiec aktywacji płytek krwi.
Zalety krótszego czasu realizacji
Obróbka CNC całkowicie pomija fazę tworzenia form. Obrobione części można otrzymać w ciągu kilku dni od sfinalizowania plików projektowych. Ta szybkość okazuje się nieoceniona podczas prototypowania iteracyjnego, gdzie testuje się wiele wariantów projektu przed wdrożeniem oprzyrządowania produkcyjnego. Firmy takie jak NOBLE, wiodący partner produkcyjny w Chinach, oferują szybkie usługi prototypowania CNC, które pomagają klientom szybko walidować projekty przed skalowaniem do produkcji masowej.
Struktura kosztów dla małych partii
Obróbka CNC kosztuje więcej na sztukę niż formowanie wtryskowe przy dużych wolumenach. Jednak w przypadku serii poniżej 1,000 sztuk obróbka często okazuje się bardziej ekonomiczna, ponieważ całkowicie eliminuje konieczność inwestycji w oprzyrządowanie. Każda część wymaga czasu i materiału, ale nie generuje początkowych kosztów formy. Taka struktura kosztów sprawia, że obróbka CNC idealnie nadaje się do badań klinicznych, programów pilotażowych i specjalistycznych urządzeń niskoseryjnych.
Produkcja addytywna dla złożonych geometrii
Druk 3D otwiera możliwości, z którymi nie może się równać tradycyjna produkcja. Złożone kanały wewnętrzne, organiczne kształty i zintegrowane zespoły stają się możliwe dzięki technikom addytywnym.
Druk termoplastyczny SLA i SLS
Stereolitografia (SLA) pozwala na produkcję części o gładkich powierzchniach i drobnych detalach przy użyciu żywic fotopolimerowych. Selektywne spiekanie laserowe (SLS) spaja proszek nylonowy w trwałe części bez struktur podporowych. Obie metody dobrze sprawdzają się w prototypowaniu obudów medycznych urządzeń AI. Części wykonane metodą SLS oferują lepsze właściwości mechaniczne do testów funkcjonalnych, podczas gdy SLA doskonale sprawdza się w modelowaniu wizualnym i kontroli dopasowania.
Drukowanie 3D metali z tytanem
Produkcja addytywna metali z wykorzystaniem stopów tytanu pozwala na tworzenie elementów o doskonałym stosunku wytrzymałości do masy. Proces ten sprawdza się w przypadku skomplikowanych geometrii, które wymagałyby montażu wielu obrabianych mechanicznie elementów. Jednak druk 3D metali jest znacznie droższy niż obróbka CNC w przypadku prostych kształtów. Tę technologię należy zarezerwować dla projektów, które rzeczywiście wymagają jej unikalnych możliwości.
Akceptacja regulacyjna części drukowanych w technologii 3D
Organy regulacyjne akceptują komponenty drukowane w technologii 3D po dokładnej walidacji procesu. Twój system jakości musi dokumentować każdy parametr budowy, partię materiału i etap obróbki końcowej. Każdy proces produkcyjny wiąże się ze specyficznymi wymaganiami dotyczącymi dokumentacji. Spawanie wymaga dokumentacji kwalifikacji procedur i kwalifikacji spawaczy. Obróbka cieplna wymaga badań jednorodności temperatury. Czyszczenie wymaga zatwierdzonych procedur z udokumentowanymi badaniami pozostałości. Twoje pliki historii projektu, główne rekordy urządzeń i rejestry produkcji partii muszą zawierać wszystkie szczegóły procesu do wglądu regulacyjnego.
Wybrany proces produkcyjny kształtuje strategię regulacyjną, koszty produkcji i jakość produktu. Przed podjęciem decyzji oceń każdą opcję pod kątem konkretnych wymagań dotyczących wolumenu, geometrii i harmonogramu.
Projektowanie pod kątem możliwości produkcji w obudowach urządzeń medycznych AI
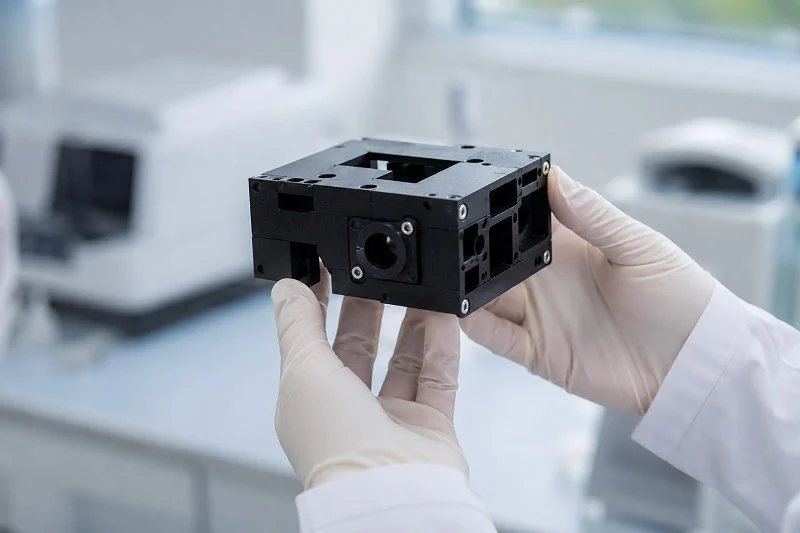
Wczesne kontrole DFM zapobiegają kosztownym zmianom form i przyspieszają proces zatwierdzania. Części, których dotykają użytkownicy, takie jak ekrany, przyciski i porty, wpływają na projekt obudowy, dobór materiałów i sposób jej wykonania. Wczesne wprowadzenie tych szczegółów w życie pozwala uniknąć kosztownych zmian narzędzi w przyszłości.
Wytyczne DFM dotyczące obudów z tworzyw sztucznych
Typowe problemy wynikają z błędów, których można uniknąć. Skup się na tych podstawowych kwestiach.
Jednolita grubość ścianki
Części wykonane metodą formowania wtryskowego wymagają stałej grubości ścianek od 1 do 5 mm. Zmiany grubości powodują odkształcenia i kieszenie powietrzne. Złącze Y zestawu kroplówek przeciekało, dopóki inżynierowie nie naprawili nierównych odcinków ścianek. Obszar obrzeża wymaga starannego umieszczenia wlewu w pobliżu krawędzi obudowy, aby całkowicie go wypełnić. Aby uzyskać wytrzymałość, należy zastosować wycięcia rdzeniowe i żebra zamiast grubych ścianek, które spowalniają chłodzenie.
Kąty pochylenia i promienie narożników
Obudowy urządzeń medycznych wymagają lekkiego zwężenia na każdej powierzchni pionowej. Mniej niż 1 stopień to częsty błąd. Należy stosować 1 stopień na cal głębokości wnęki. Zawory odcinające wymagają co najmniej 3 stopni. W przypadku lekkiej tekstury wymagane jest 3 stopnie; w przypadku silnej tekstury wymagane jest 5 lub więcej stopni. Przeprojektowanie uchwytu cewnika zwiększyło kąt pochylenia z 0.5 do 2 stopni i skróciło czas konserwacji narzędzia o 60 procent. Zachowaj promienie narożników co najmniej o połowę mniejsze od grubości ścianki.
Konstrukcja z wypustkami, żebrami i zatrzaskami
Grubość żeber powinna wynosić od 60 do 70 procent ścianki, aby uniknąć zapadnięć. Należy użyć więcej małych żeber zamiast jednego grubego. Powierzchnie obudowy pompy uległy poprawie, gdy inżynierowie zmniejszyli grubość podstawy piasty. Należy dodać wyokrąglenia na połączeniach żeber, aby zapobiec powstawaniu punktów naprężeń. Żywice wypełnione szkłem kurczą się w różny sposób i wymagają szczególnej ostrożności podczas formowania.
Integracja interfejsu człowiek-maszyna
Miejsca, w których użytkownicy wchodzą w interakcje, stwarzają największe problemy projektowe. Każdy otwór może przedostać się do środka.
Montaż wyświetlacza i ekranu dotykowego
Uszczelki za okienkami wyświetlacza chronią przed wilgocią. Użyj silikonu lub EPDM o pokryciu 360 stopni i kompresji od 25 do 40 procent. Optycznie przezroczyste kleje spajają wyświetlacze i zapobiegają wyciekaniu płynów. Monitory diagnostyczne wykorzystują uszczelnione nakładki i klejone ramki.
Uszczelnianie przycisków i złączy
Wpuszczane elementy sterujące odprowadzają ciecz z dala od szwów. Silikonowe klawiatury z wbudowanymi osłonami chronią przełączniki. Porty złącz wymagają uszczelek typu O-ring w miejscach, gdzie przechodzą przez obudowę. Każda uszczelka musi przetrwać cykle czyszczenia bez uszkodzenia.
Otwory akustyczne i wentylacyjne
Wentylowane membrany przepuszczają dźwięk, blokując jednocześnie wilgoć. Utrzymują równowagę ciśnienia wewnątrz obudowy. Przenośne aparaty EKG wykorzystują obudowy z uszczelnionymi krawędziami i powlekanymi płytkami drukowanymi.
Montaż i strategie użyteczności
Zastanów się nad tym, jak urządzenie jest składane i w jaki sposób pracownicy będą później mieli dostęp do jego części.
Budownictwo modułowe dla modernizacji
Sprzęt AI zmienia się szybko. Modułowa konstrukcja pozwala na wymianę modułów przetwarzania bez konieczności przeprojektowywania całej obudowy. Oddzielne obszary dla głównych podzespołów ułatwiają przyszłą modernizację.
Metody uszczelniania i uszczelniania
Uszczelki wzdłuż krawędzi obudowy stanowią główną barierę przed płynami. Silikon dobrze znosi wielokrotną sterylizację. Powłoki konforemne na płytkach drukowanych tworzą warstwę ochronną zabezpieczającą przed wilgocią. Uszczelki wymagają 360-stopniowego pokrycia z kompresją od 25 do 40 procent. Unikaj ostrych narożników w kanałach uszczelek – tworzą one ścieżki wycieku.
Porównanie systemów mocujących
Śruby zapewniają mocne, demontowalne połączenia, ale wydłużają czas montażu. Połączenia zatrzaskowe przyspieszają montaż, ale utrudniają demontaż w celach serwisowych. Spawanie ultradźwiękowe tworzy trwałe połączenia. Wybierz opcję w zależności od częstotliwości otwierania obudowy. Obudowa medycznego urządzenia AI z regularnymi aktualizacjami oprogramowania układowego korzysta ze śrub nad obszarem procesora i zatrzasków do osłon kosmetycznych.
Czynniki wpływające na koszty i czas realizacji zamówień na obudowy urządzeń medycznych AI
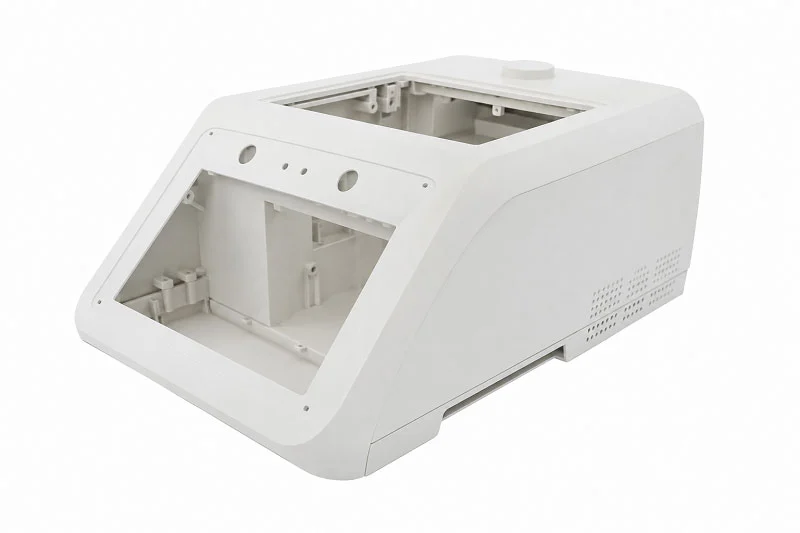
Ostateczna cena obudowy medycznego urządzenia AI zależy od kilku czynników. Wybrana metoda produkcji wpływa na to, ile zapłacisz z góry, a ile w dłuższej perspektywie. Liczba wyprodukowanych jednostek również znacząco wpływa na obraz kosztów.
Czynniki kosztowe w procesach produkcyjnych
Kompromisy między kosztami materiałów a wydajnością
Koszty żywicy stanowią punkt wyjścia dla obudów z tworzyw sztucznych. Standardowy polimer medyczny może kosztować kilka dolarów za jednostkę, biorąc pod uwagę sam surowiec. Do tego dochodzą koszty robocizny i mediów. Wysokowydajne polimery, takie jak PEEK lub stopy specjalistyczne, są znacznie droższe. Oferują one lepszą odporność termiczną lub ekranowanie EMI. Wybór musi uwzględniać wydajność i budżet.
Strategie amortyzacji narzędzi
Narzędzia do formowania wtryskowego kosztują krocie. Typowa forma do obudowy kosztuje około 42 000 dolarów. Sama wtryskarka generuje dodatkowe 215 000 dolarów w ciągu 8 lat użytkowania. Koszty te rozkładają się na każdą produkowaną część. Przy wolumenie produkcji 8,500 sztuk rocznie, produkcja części we własnym zakresie kosztuje 31.87 dolara za sztukę. Zlecenie tej samej ilości na zewnątrz kosztuje 18.75 dolara za sztukę. Różnica wynika z amortyzacji narzędzi.
Próg rentowności ma znaczenie. Przy około 14 200 jednostkach rocznie, produkcja własna pozwala zaoszczędzić około 43 600 dolarów rocznie. Poniżej tej wielkości, outsourcing ma większy sens. Rozłóż te 42 000 dolarów na 5 lat i 50 000 jednostek rocznie, a zysk na jednostkę wyniesie mniej niż dolara. Dolicz alternatywny koszt kapitału, zazwyczaj 8-12% rocznie od niezamortyzowanego salda, a dodasz kolejne 0.12 dolara na jednostkę. Koszty renowacji, zazwyczaj 15-30% pierwotnej inwestycji, przy około połowie żywotności narzędzia, dodadzą więcej.
Krawędź obudowy często wpływa na złożoność formy. Źle zaprojektowana krawędź zwiększa koszty i wydłuża czas cyklu.
Modele cenowe oparte na wolumenie
Niskie wolumeny podnoszą koszty jednostkowe. Obróbka CNC i druk 3D pomijają koszty oprzyrządowania, ale generują wyższe koszty jednostkowe. Metody te sprawdzają się w badaniach klinicznych i małych seriach pilotażowych. Większe wolumeny sprawiają, że formowanie wtryskowe jest zdecydowanym zwycięzcą pod względem ekonomicznym.
Podejścia do optymalizacji czasu realizacji zamówienia
Szybsze wprowadzenie medycznego urządzenia AI na rynek ma znaczenie. Odpowiednia metoda prototypowania skraca czas pracy o tygodnie.
| Metoda prototypowania | Zaleta czasu realizacji |
| 3D drukowanie | Części w ciągu godzin lub dni, szybka iteracja geometrii |
| Obróbka CNC | Szybka realizacja obudów funkcjonalnych o wąskich tolerancjach |
| Szybkie formowanie wtryskowe | Dni zamiast tygodni na pilotaż |
| Odlew uretanowy | Szybka produkcja małoseryjna bez użycia twardych narzędzi |
| Prototypowanie blachy | Przyspieszona produkcja obudów metalowych |
Metody szybkiego prototypowania
Druk 3D pozwala na produkcję obudowy w ciągu kilku godzin. Obróbka CNC pozwala na produkcję funkcjonalnych części w ciągu kilku dni. Szybkie oprzyrządowanie skraca czas realizacji formowania wtryskowego z miesięcy do kilku dni. Metody te pozwalają na przetestowanie dopasowania, funkcjonalności i wyglądu przed rozpoczęciem produkcji.
Łagodzenie ryzyka w łańcuchu dostaw
Dostawcy z jednego źródła stwarzają realne ryzyko dla produkcji medycznych urządzeń AI. Dostawca rezerwowy żywic lub form niestandardowych zabezpiecza harmonogram. Długie terminy realizacji zamówień na materiały specjalistyczne wymagają wczesnego planowania. Problemy z jakością pochodzące z niesprawdzonych źródeł mogą zakłócić produkcję. Testowanie wielu dostawców w trakcie rozwoju zapobiega opóźnieniom na późniejszym etapie.
Równoległe przepływy pracy programistycznej
Uruchamianie iteracji projektu podczas wyceny oprzyrządowania oszczędza tygodnie. Zespoły inżynierów sprawdzają geometrię obudowy za pomocą prototypów drukowanych w technologii 3D. Projektanci form pracują jednocześnie nad oprzyrządowaniem produkcyjnym. To nakładanie się elementów znacznie skraca całkowity czas rozwoju.
Analiza całkowitego kosztu posiadania
Cena zakupu mieszkania to dopiero początek. Utrzymanie, utylizacja i przyszłe modernizacje składają się na rzeczywisty koszt.
Konsekwencje konserwacji i napraw
Tania obudowa, która pęka po wielokrotnych cyklach sterylizacji, z czasem kosztuje więcej. Części zamienne, wizyty serwisowe i przestoje urządzenia szybko się sumują. Wytrzymałe materiały redukują te ukryte koszty. Krawędź obudowy jest poddawana powtarzającym się naprężeniom podczas montażu i czyszczenia.
Rozważania dotyczące utylizacji po zakończeniu eksploatacji
Zasady utylizacji urządzeń medycznych różnią się w zależności od regionu. Obudowy, które można łatwo rozdzielić i poddać recyklingowi, obniżają koszty utylizacji. Wybór materiałów redukujących ilość odpadów niebezpiecznych również ma znaczenie. Zaplanuj utylizację już na etapie wyboru materiałów.
Skalowalność dla przyszłych iteracji
Sprzęt AI ewoluuje szybko. Modułowa konstrukcja obudowy pozwala na wymianę modułów przetwarzania bez konieczności przeprojektowywania całej obudowy medycznego urządzenia AI. To zabezpieczenie na przyszłość pozwala zaoszczędzić znaczne środki na kolejnej wersji urządzenia. Obudowa medycznego urządzenia AI, która obsługuje aktualizacje, wydłuża żywotność produktu i obniża koszty długoterminowe.
NOBLE: Partner produkcyjny w zakresie obudów urządzeń medycznych ze sztuczną inteligencją

Właściwy partner może odmienić Twój projekt. Oszczędza Twój czas i zmniejsza ryzyko. NOBLE oferuje wsparcie inżynieryjne, wiedzę produkcyjną i wiedzę z zakresu regulacji prawnych w jednym miejscu. Mniej przekazań oznacza mniej błędów. Ich zespół współpracuje z Tobą od pierwszego przeglądu projektu aż po finalne opakowanie.
Pełne możliwości obsługi od rozwoju do montażu
Inżynieria wewnętrzna i wsparcie DFM
Nasz wewnętrzny zespół oferuje pełne doradztwo w zakresie DFM, pomoc w doborze materiałów oraz fachowe wsparcie w zakresie narzędzi. Dzięki temu Twoje części będą działać prawidłowo, a ich produkcja będzie tańsza.
DFM wykrywa problemy już na wczesnym etapie projektowania. Eliminuje wady, pomagając inżynierom w budowaniu obudów, które łatwo ze sobą współpracują. DFM usuwa niepotrzebne części, co upraszcza oprzyrządowanie i redukuje ilość odpadów. Wczesne kontrole wykrywają słabe punkty w obrzeżu obudowy. Na tym etapie obrzeże wymaga dokładnej analizy. Kontrola kosztów jest lepsza dzięki prostszemu oprzyrządowaniu. Zgodność z przepisami jest silniejsza dzięki stabilnym procesom. Kontrole te usprawniają również plany walidacji i zapobiegają niepożądanym zmianom.
Prototypowanie poprzez produkcję
Firma NOBLE podąża jasno określoną ścieżką. Przegląd koncepcji i analiza wymagań są priorytetem. Szybkie prototypowanie i testy walidacyjne poprawiają kształt. Rozwój narzędzi gwarantuje, że części zawsze będą takie same. Produkcja w pomieszczeniach czystych odbywa się w pomieszczeniu z certyfikatem ISO. Dostępne opcje montażu obejmują linie ręczne, półautomatyczne i w pełni zautomatyzowane. Kontrola jakości jest zgodna z normami ISO 13485.
Usługi montażu, testowania i pakowania
Opcje montażu dopasowują się do potrzebnej liczby jednostek. Montaż ręczny sprawdza się w przypadku skomplikowanych urządzeń wymagających szczególnej uwagi. Montaż półautomatyczny łączy nadzór pracowników z spójnością działania maszyn. W pełni zautomatyzowany obsługuje duże ilości z kontrolą kamer. Montaż w pomieszczeniach czystych w klasie czystości ISO 7 i 8 umożliwia obsługę delikatnych części. Opracowanie i przetestowanie opakowań dopełniają całości.
Certyfikaty jakości i zgodność
Certyfikowane operacje ISO 9001:2015
Norma ISO 9001:2015 obejmuje system jakości NOBLE. Zapewnia stabilność procesów, od zarządzania dostawcami po kontrole końcowe. Każda partia to gwarancja niezawodnych części.
ISO 13485:2016 Zarządzanie jakością wyrobów medycznych
Norma ta reguluje proces produkcji bezpiecznych medycznych urządzeń AI. Zapewnia jasną strukturę, która łączy projektowanie i produkcję z wymogami regulacyjnymi. Norma ISO 13485 usprawnia kontrolę ryzyka poprzez lepsze monitorowanie i spójność. Globalne uznanie pomaga zdobywać więcej kontraktów. Wielu partnerów wymaga tego certyfikatu przed rozpoczęciem pracy.
Pomoc w zakresie dokumentacji regulacyjnej
Dokumenty regulacyjne wymagają odpowiedniej dokumentacji. NOBLE pomaga w obsłudze plików DHF i rekordów głównych urządzeń. Ich zespół wie, czego szukają organy regulacyjne. To wsparcie przyspiesza składanie dokumentów.
Ekspertyza w zakresie obróbki metali i tworzyw sztucznych
Obróbka CNC i formowanie wtryskowe
Firma NOBLE zajmuje się obróbką metali i tworzyw sztucznych. Obróbka CNC zapewnia precyzyjne tolerancje wykonania prototypów. Formowanie wtryskowe pozwala na produkcję stabilnych części w dużych ilościach. Posiadanie obu tych umiejętności oznacza uczciwe doradztwo w zakresie optymalnego procesu.
Produkcja blach i Wykończenie
Obróbka blacharska zapewnia wytrzymałość i ekranowanie EMI obudów medycznych urządzeń AI. Spawanie tworzy mocne połączenia. Wykończenie, takie jak anodowanie, zwiększa wytrzymałość.
Zintegrowane rozwiązania łańcucha dostaw
NOBLE zarządza łańcuchami dostaw, aby zapobiegać opóźnieniom. Pozyskują materiały i koordynują pracę podwykonawców. Ta metoda pozwala utrzymać harmonogram prac.
Stworzenie udanej obudowy medycznego urządzenia AI oznacza podążanie jasno określoną ścieżką. Zacznij od wymagań. Wybierz materiały. Wybierz proces produkcyjny. Zoptymalizuj projekt. Zadbaj o zgodność z przepisami. Starannie zarządzaj kosztami. Każdy krok bazuje na poprzednim. Krawędź obudowy wymaga szczególnej uwagi podczas przeglądu projektu. Podjęcie właściwych decyzji wymaga znalezienia równowagi między parametrami technicznymi a normami medycznymi i ograniczeniami budżetowymi. Tę równowagę łatwiej osiągnąć, angażując doświadczonego partnera produkcyjnego na wczesnym etapie. Taka współpraca zapobiega kosztownym przeprojektowaniom i przyspiesza wejście na rynek. Oceń swoje specyficzne potrzeby w zakresie medycznego urządzenia AI, porównując je ze wskazówkami zawartymi w tym przewodniku. Następnie skontaktuj się z zespołem inżynierów NOBLE, aby uzyskać spersonalizowane wskazówki dotyczące produkcji obudowy.
Często zadawane pytania dotyczące obudów urządzeń medycznych AI
Jak wybrać między plastikiem a metalem w przypadku obudowy mojego medycznego urządzenia AI?
Zastanów się, jak urządzenie będzie używane na co dzień. Tworzywa sztuczne są lżejsze i tańsze, gdy produkujesz ich więcej. Metale same blokują zakłócenia elektromagnetyczne i lepiej znoszą silne środki czyszczące. Aluminium to dobry wybór pośredni, ponieważ dobrze znosi ciepło. Wybierz materiał w oparciu o sposób sterylizacji i to, czy urządzenie musi być przenośne.
Na czym właściwie polega testowanie zgodnie z normą ISO 10993?
Norma ta sprawdza, jak materiały reagują z żywą tkanką. Laboratoria testują pod kątem uszkodzeń komórek, reakcji alergicznych i podrażnień. Urządzenia, które dotykają tylko skóry, wymagają mniejszej liczby testów niż te umieszczane wewnątrz ciała. Dostawca materiału powinien dostarczyć Ci dane dotyczące bezpieczeństwa. Zachowaj te dokumenty do późniejszego zgłoszenia do organów regulacyjnych.
Czy mogę używać standardowych tworzyw sztucznych do obudowy medycznego urządzenia AI?
Standardowe tworzywa sztuczne często ulegają rozkładowi pod wpływem środków czyszczących stosowanych w szpitalach. Wybielacz i nadtlenek wodoru mogą z czasem powodować ich pękanie lub odbarwianie. Polimery medyczne zawierają specjalne dodatki, które są odporne na te substancje chemiczne. Jeśli urządzenie jest sterylizowane w autoklawie, należy zastosować tworzywa sztuczne odporne na wysokie temperatury, takie jak PSU lub PEI.
Ile kosztują narzędzia do formowania wtryskowego?
Forma produkcyjna kosztuje zazwyczaj od 10 000 do 100 000 dolarów. Cena zależy od liczby gniazd i stopnia skomplikowania kształtu. Koszt rozkłada się na każdą produkowaną część. Przy dużych wolumenach koszt jednostkowy znacznie spada. W przypadku małych partii poniżej 1,000 sztuk, obróbka CNC często okazuje się bardziej opłacalna.
Jaki jest najszybszy sposób zdobycia prototypów obudów?
Druk 3D pozwala na produkcję części w ciągu kilku godzin lub dni. Obróbka CNC pozwala na wykonanie obudów o precyzyjnych wymiarach w ciągu około tygodnia. Obie metody całkowicie pomijają etap tworzenia formy. Skorzystaj z tych metod, aby przetestować swój projekt przed zainwestowaniem w oprzyrządowanie produkcyjne.
Jak zapobiegać zakłóceniom elektromagnetycznym bez zwiększania masy?
Powłoki przewodzące na obudowach z tworzyw sztucznych dają Ci alternatywę. Lakiery srebrne, niklowe lub miedziane skutecznie blokują sygnały w zakresie od 10 MHz do 1 GHz. Zwróć uwagę na szwy i porty złączy – pozwalają one na wydostawanie się zakłóceń. Dobra konstrukcja uszczelki skutecznie uszczelnia te szczeliny.
Co jest przyczyną odkształceń w obudowach formowanych wtryskowo?
Nierównomierne chłodzenie powoduje odkształcenia. Cienkie elementy stygną szybciej niż grube, co powoduje naprężenia wewnętrzne. Należy zachować tę samą grubość ścianek w całym projekcie, zazwyczaj od 1 do 5 mm. Zamiast grubszych ścianek, należy zastosować żebra dla zwiększenia sztywności. Krawędź obudowy wymaga starannego umieszczenia wlewu, aby wypełniła się całkowicie, bez uwięzionego powietrza.
Kiedy powinienem włączyć partnera produkcyjnego do mojego projektu?
Zaangażuj ich na etapie projektowania, a nie później. Wczesne przeglądy DFM wykryją problemy, zanim wykonasz formy. Partner specjalizujący się zarówno w metalu, jak i tworzywach sztucznych udzieli Ci rzetelnej porady dotyczącej materiałów. Takie podejście zapobiega kosztownym przeróbkom i przyspiesza proces składania wniosków regulacyjnych.







