
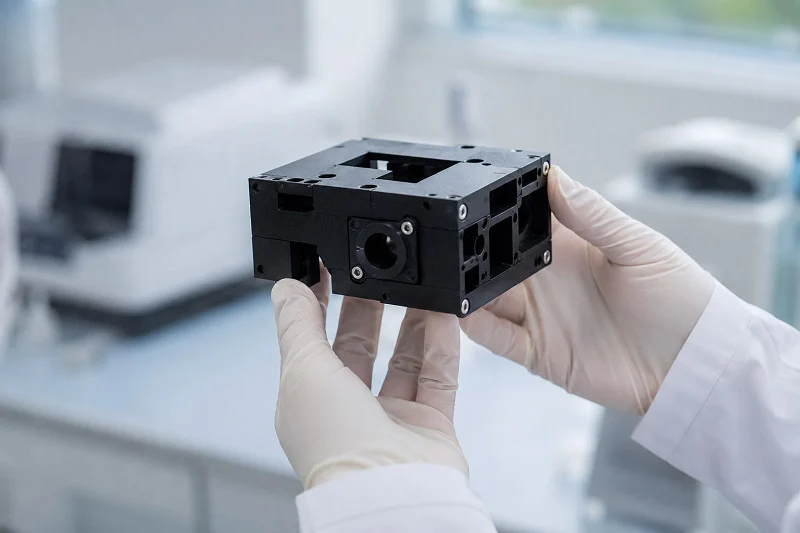
Obudowa urządzenia PCR chroni wrażliwe elementy optyczne i termiczne. Czym jest obudowa PCR CNC? Wielu deweloperów preferuje obróbkę CNC ze względu na jej precyzję, wszechstronność materiałów i szybkość produkcji. Ten proces CNC sprawdza się zarówno w prototypowaniu, jak i w produkcji. Obudowa urządzenia PCR wymaga wysokiej dokładności. Nasz poradnik obejmuje dobór materiałów, zasady projektowania, czynniki kosztowe, kontrolę jakości i wybór partnera. Obudowa urządzenia PCR musi być niezawodna. Produkcja CNC zapewnia stałą jakość obudowy. Proces obróbki CNC wymaga umiejętności. Sprzęt musi być wytrzymały. Technologia CNC zapewnia dokładność. Obudowa musi wytrzymać cykle. Wysoka jakość sprzętu jest niezbędna.
Kluczowe wymagania dla Obudowa PCR CNC
Zagadnienia dotyczące kompatybilności elektromagnetycznej (EMC) i ekranowania
Urządzenie PCR pracuje w ruchliwym laboratorium. Nie może odbierać ani wysyłać zakłóceń. Obudowa urządzenia PCR stanowi pierwszą linię obrony. Dobra obudowa wymaga szczelnych połączeń ekranujących. Blokuje ona pola elektromagnetyczne. Obróbka CNC tworzy te szczelne połączenia. Metalowa obudowa działa jak klatka Faradaya. Małe szczeliny mogą uszkodzić ekranowanie. Obróbka CNC zapewnia precyzję w ich zamykaniu. Urządzenie wymaga również odpowiedniego uziemienia. Obróbka mechaniczna zapewnia równomierny kontakt części. To tworzy niezawodną osłonę. Bez precyzyjnej obróbki pojawiają się szczeliny. Przepuszczają one zakłócenia. Rezultatem są niewiarygodne dane testowe. W przypadku obudowy PCR CNC, jakość obróbki bezpośrednio wpływa na skuteczność działania osłony.
Biokompatybilność (ISO 10993) i bezpieczeństwo elektryczne
Sprzęt PCR ma kontakt z próbkami biologicznymi. Obudowa może stykać się ze skórą. Materiały muszą spełniać normę ISO 10993. Norma ta obejmuje szereg testów. Cytotoksyczność sprawdza, czy materiały uszkadzają komórki. Badanie uczulenia sprawdza reakcje alergiczne. Badanie podrażnienia skóry sprawdza reakcje po kontakcie z skórą. Te zasady bezpieczeństwa są wymagane. Urządzenia medyczne muszą spełniać przepisy. Obudowa chroni użytkowników przed porażeniem prądem. Musi zapobiegać upływowi prądu. Obróbka CNC kontroluje grubość ścianek. To ma znaczenie dla izolacji. Bezpieczeństwo elektryczne dodaje kolejny poziom. Projekt stawia bezpieczeństwo operatora na pierwszym miejscu. Obróbka mechaniczna tworzy gładkie powierzchnie. Gładkie powierzchnie są łatwiejsze do czyszczenia. Zmniejszają ryzyko zanieczyszczenia. Urządzenie musi zapobiegać zanieczyszczeniu. Zanieczyszczenie może zepsuć wyniki testów. Przemysł farmaceutyczny potrzebuje takiego poziomu czystości.
Rozpraszanie ciepła i odporność na cykle termiczne
To właśnie tutaj PCR staje się trudny. Urządzenie pracuje w temperaturach od 4°C do 95°C. Obudowa nie może się odkształcać. Nie może ulec zniszczeniu po tysiącach cykli. Ważna jest również odporność chemiczna. Laboratoria używają etanolu i wybielaczy. Materiał musi być odporny na te substancje. Odprowadzanie ciepła stanowi duże wyzwanie. Blok termiczny musi szybko odprowadzać ciepło. To wpływa na czas cyklu PCR. Różne opcje różnią się wydajnością:
| Materiał | Przewodność cieplna (W/mK) | Notatki dotyczące wydajności |
| Srebro (Ag) | 429 | Najwyższa przewodność cieplna; umożliwia szybkość nagrzewania do 8 °C/s i szybkość chłodzenia do 5.5 °C/s. |
| Miedź (Cu) | 401 | Wysoka przewodność cieplna, dobra alternatywa dla srebra. |
| Złoto (Au) | 315 | Wysoka przewodność cieplna, ale rzadziej spotykana ze względu na koszt. |
| Aluminium (Al) | ~ 205 | Niższe niż srebro, ale o podobnej pojemności cieplnej, co przekłada się na podobne zachowanie podczas nagrzewania poniżej 100 °C. |
| Chrom (Cr) | 94 | Niższa przewodność cieplna, skutkująca wolniejszą reakcją termiczną. |
| Al₂O₃ (ceramiczny) | 35 | Niska dyfuzyjność cieplna powoduje powolne nagrzewanie i powolny zanik gradientów temperatury. |
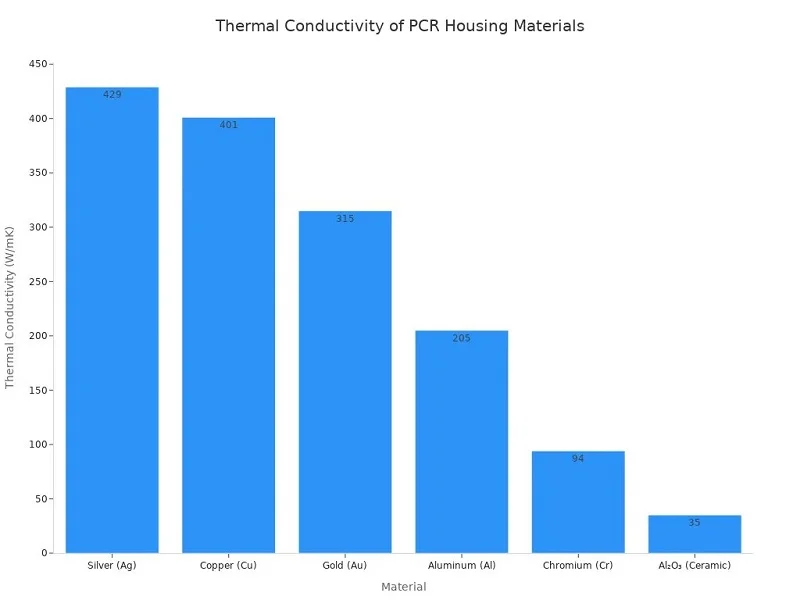
Producenci stosują bloki srebrne, ponieważ ich znacznie wyższa przewodność cieplna w porównaniu z aluminium umożliwia szybsze nagrzewanie (do 8 °C/s) i chłodzenie (do 5.5 °C/s), co bezpośrednio skraca czas cyklu PCR.
Wybór materiału bloku termicznego bezpośrednio wpływa na wydajność. Srebro ma najlepszą przewodność cieplną, ale jest drogie. Aluminium oferuje dobrą równowagę. Jest tańsze i działa dobrze w temperaturach poniżej 100°C. Obudowa musi również odprowadzać ciepło. Nie powinna przekazywać ciepła użytkownikowi. CNC umożliwia precyzyjne projektowanie radiatorów. Żebra i kanały można obrabiać bezpośrednio w części. To poprawia odprowadzanie ciepła. Obudowa musi odprowadzać ciepło od wrażliwych elementów. Musi być odporna na szok termiczny. Wahania temperatury powodują rozszerzanie się i kurczenie. Proces ten pozwala na tworzenie elementów, które radzą sobie z naprężeniami. Prawidłowe testowanie części zapewnia zgodność. Urządzenie musi wytrzymać trudne warunki. Przemysł farmaceutyczny opiera się na tych testach w celu walidacji.
Obróbka CNC dla PCR Housing
Zalety stosowania CNC
Wysoka precyzja i ścisłe tolerancje
Maszyna PCR wymaga dokładnego ustawienia. Ścieżka optyczna musi pozostać na swoim miejscu. Blok termiczny musi przylegać płasko do próbek. Obróbka CNC zapewnia taki poziom kontroli. Maszyna 3-osiowa dobrze radzi sobie z prostymi kształtami. Przesuwa narzędzie wzdłuż osi X, Y i Z. To działa w przypadku prostych obudów. Maszyna 4-osiowa dodaje obrót. Może ciąć elementy pod kątem bez przesuwania części. Maszyna 5-osiowa oferuje większą swobodę. Pochyla narzędzie, aby osiągnąć złożone kąty. Każda oś zwiększa możliwości. Każda oś również zwiększa koszty. W przypadku obudowy PCR CNC rzadko potrzebna jest pełna obróbka 5-osiowa. Większość projektów wykorzystuje konfiguracje 3- lub 4-osiowe. Precyzja produkcji CNC jest powtarzalna. Każda część pasuje do poprzedniej. Ta spójność ma znaczenie w przypadku sprzętu medycznego. Obudowa musi być idealnie dopasowana za każdym razem.
Złożone geometrie i szybkie prototypowanie
Obróbka CNC doskonale sprawdza się w fazie rozwoju. Można przetestować projekt, znaleźć wadę i szybko ją naprawić. Nie są potrzebne drogie formy. Ta szybkość to duża zaleta. Można przetestować kilka wersji w ciągu tygodnia. Każda wersja ulepsza projekt. Proces dobrze radzi sobie ze złożonymi cechami. Można wtapiać żebra radiatora bezpośrednio w obudowę. Można tworzyć wypusty montażowe i dystanse. Można precyzyjnie wycinać otwory na porty i wyświetlacze. Ta elastyczność sprawia, że CNC idealnie nadaje się do prototypowania. Sprawdza się również w produkcji niskoseryjnej. Można zacząć od 10 jednostek, przetestować je, a następnie zwiększyć do 500. Ten sam proces działa na obu poziomach. Ta elastyczność zmniejsza ryzyko podczas rozwoju produktu.
Ograniczenia i strategie łagodzenia
Rozważania dotyczące kosztów w przypadku dużych wolumenów
Obróbka CNC staje się kosztowna w dużej skali. Każda część wymaga czasu pracy maszyny. Ten czas się sumuje. Liczby mówią jasno. Zamówienie 1 jednostki kosztuje 134 GBP. Ta cena obejmuje pełne przygotowanie jednej części. Zamówienie 10 jednostek obniża cenę do 38 GBP za jednostkę. To 70% obniżka. Zamówienie 100 jednostek obniża ją do 13 GBP za jednostkę. To 90% obniżka. Trend ten utrzymuje się wraz ze wzrostem wolumenu. Przy 10 000 jednostkach koszt pojedynczej części jest znacznie niższy. Nadal jednak kosztuje więcej niż formowanie wtryskowe przy takiej samej ilości. Główne czynniki kosztowe zmieniają się wraz ze wzrostem wolumenu. Na etapie prototypu dominują konfiguracja i programowanie. Przy dużych wolumenach czas cyklu i koszty materiałów odgrywają decydującą rolę. Można obniżyć koszty dzięki inteligentnemu projektowaniu. W miarę możliwości należy stosować komponenty dostępne od ręki (COTS). Koła zębate, tuleje, łożyska, wały i elementy złączne kosztują mniej niż części obrabiane na zamówienie. Korzystają one z ekonomii skali. To zmniejsza liczbę niestandardowych funkcji. Skraca to czas cyklu i obniża koszt jednostkowy.
Projektuj części co najmniej o 3 mm mniejsze od najbliższego standardowego rozmiaru wykroju. Zmniejsza to straty materiału i koszty. Na przykład, element o wymiarach 30x30x30 mm wymaga wykroju o grubości 35 mm, ale element o wymiarach 27x27x27 mm może wykorzystać arkusz o grubości 30 mm, oszczędzając materiał i obniżając koszt jednostkowy.
Kilka strategii projektowania pozwala dodatkowo obniżyć koszty. Uprość geometrię do płaszczyzn, cylindrów i stożków. Zmniejsza to gęstość ścieżki narzędzia i czas cyklu. Unikaj głębokich otworów wymagających cykli obróbki i narzędzi specjalnych. Stosuj wąskie tolerancje tylko tam, gdzie wymaga tego funkcja. Otwórz obszary niekrytyczne dla standardowych możliwości procesu. Przeprojektuj długie, smukłe części, aby uniknąć ugięcia. Wyeliminuj trudno dostępne elementy, takie jak głębokie wnęki i cienkie żebra. Każda strategia skraca czas obróbki. Każda obniża cenę końcową.
Ograniczenia projektowe a formowanie wtryskowe
Obróbka CNC ma ograniczenia projektowe. Nie można łatwo tworzyć pewnych kształtów. Narożniki wewnętrzne muszą mieć określony promień. Narzędzie skrawające jest okrągłe. Ostre narożniki wymagają specjalnych technik. Grubość ścianek musi pozostać jednolita. Cienkie ścianki mogą się wyginać podczas obróbki. Głębokie kieszenie są trudne do wycięcia. Narzędzie musi sięgać dna. Długość narzędzia ogranicza głębokość. Formowanie wtryskowe lepiej radzi sobie z niektórymi z tych ograniczeń. Pozwala tworzyć złożone elementy wewnętrzne. Pozwala na powtarzalną produkcję cienkich ścianek. Pozwala na replikację skomplikowanych tekstur. Jednak formowanie wtryskowe wymaga formy. Taka forma kosztuje tysiące dolarów. Produkcja trwa tygodnie. CNC nie ma takich kosztów początkowych. W przypadku małych wolumenów wygrywa CNC. W przypadku dużych wolumenów formowanie wtryskowe staje się bardziej ekonomiczne. Punkt przecięcia zależy od złożoności i ilości detali.
CNC kontra alternatywne metody produkcji
Porównując z Druk 3D oraz Produkcja blachy
Druk 3D oferuje swobodę projektowania. Umożliwia tworzenie kanałów wewnętrznych i struktur kratowych. Nie wymaga narzędzi. Jednak brakuje mu precyzji. Linie warstw powodują chropowatość powierzchni. Dokładność wymiarowa jest niższa w porównaniu z CNC. Dostępność materiałów jest ograniczona. Wiele części drukowanych w 3D nie ma wytrzymałości części obrabianych mechanicznie. Produkcja blachy sprawdza się w przypadku prostych obudów. Jest szybka i tania w przypadku prostych skrzynek. Nie pozwala jednak na tworzenie złożonych elementów. Nie można obrabiać żeber radiatora w blasze. Nie można osiągnąć ścisłych tolerancji. Blacha wymaga również spawania lub stosowania elementów złącznych do montażu. Połączenia te mogą powodować zakłócenia elektromagnetyczne. Produkcja CNC oferuje najlepszą równowagę. Zapewnia precyzję, różnorodność materiałów i integralność strukturalną. W przypadku obudowy urządzenia PCR ta kombinacja jest niezbędna.
Kiedy przejść na formowanie wtryskowe
Punkt przejścia różni się w zależności od projektu. Prosta obudowa może zostać przełączona przy 1,000 jednostkach. Złożony element może pozostać w CNC do 10 000 jednostek. Poniższa tabela pokazuje, jak zmieniają się czynniki kosztowe:
| Pasmo głośności | Główny czynnik kosztowy | Zachowanie kosztów |
| Prototyp (<10) | Konfiguracja i programowanie | Najwyższy koszt jednostkowy; dominują koszty stałe |
| Niski (10–100) | Rozprzestrzenianie się konfiguracji + stabilizacja procesu | Koszty spadają szybko, ponieważ instalacja ulega amortyzacji |
| Średni (100–1,000) | Czas cyklu i zużycie narzędzi | Koszty spadają, wyposażenie staje się uzasadnione |
| Wysoki (1,000+) | Czas cyklu, materiał, żywotność narzędzia | Niższy koszt jednostkowy; zwrot z inwestycji w partie i osprzęt staje się kluczowy |
Zwróć uwagę na punkt zwrotny. Kiedy oferty na formowanie wtryskowe przewyższają oferty na formowanie CNC, czas na zmianę. Koszt formy rozkłada się na większą liczbę jednostek. Cena jednostkowa znacznie spada. Nie spiesz się jednak z przejściem. CNC umożliwia zmiany projektu. Formowanie wtryskowe gwarantuje jego spójność. Upewnij się, że projekt jest ostateczny, zanim zdecydujesz się na formę. Partner taki jak NOBLE, chińska firma produkcyjna, może pomóc Ci w podjęciu decyzji. Oferują oni zarówno usługi formowania CNC, jak i formowania wtryskowego. Ich zespół przeprowadzi Cię przez proces przejścia. Rozumieją kompromisy. Pomogą Ci wybrać odpowiednią metodę dla Twojej wielkości produkcji. Ich wiedza specjalistyczna obejmuje zarówno prototypowanie, jak i produkcję masową. To czyni ich cennym partnerem w rozwoju urządzeń medycznych.
Materiały do obudowy PCR CNC
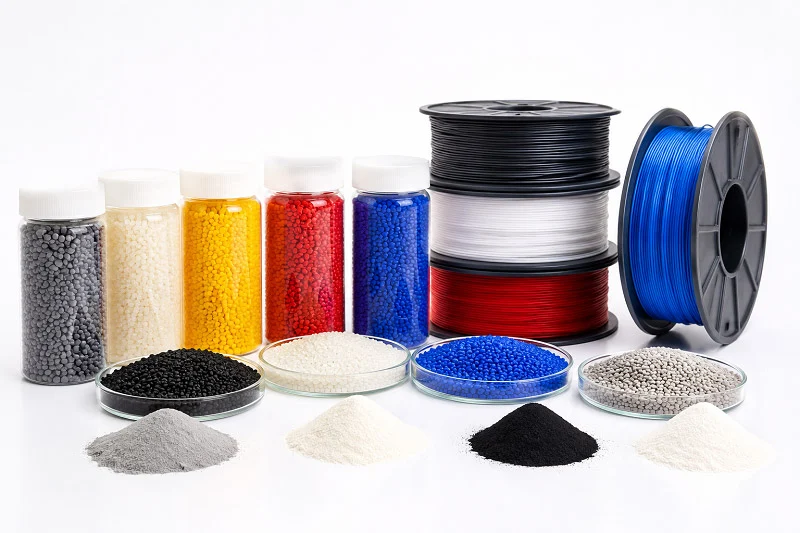
Wybór odpowiedniego materiału na obudowę PCR CNC to sztuka równowagi. Potrzebujesz czegoś, co wytrzyma cykle termiczne, będzie odporne na agresywne chemikalia i spełni normy bezpieczeństwa. Wybór ten wpływa na wydajność, koszt i żywotność sprzętu. Przyjrzyjmy się dostępnym opcjom.
Tworzywa sztuczne do konstrukcji obudów
Tworzywa sztuczne oferują izolację elektryczną i elastyczność projektowania. Nie przewodzą prądu, co zapewnia dodatkową warstwę bezpieczeństwa. Są również lżejsze niż metale. Jednak nie wszystkie tworzywa sztuczne tak samo dobrze znoszą ciepło.
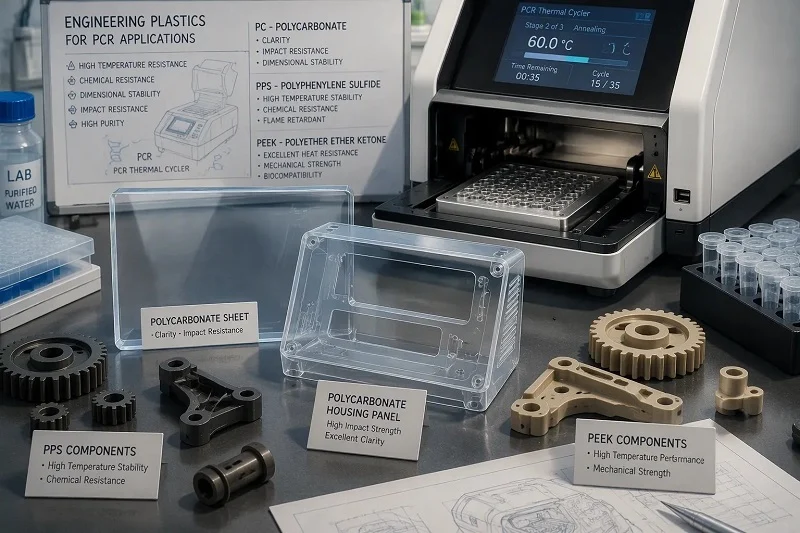
Poliwęglan (PC) zapewniający przejrzystość i odporność na uderzenia
Poliwęglan wyróżnia się wytrzymałością. Dobrze znosi uderzenia. To ważne w ruchliwym laboratorium, gdzie przedmioty są narażone na uderzenia. Poliwęglan zapewnia również przejrzystość optyczną. Można zajrzeć do wnętrza sprzętu bez jego otwierania. Ułatwia to wizualną kontrolę podczas pracy. Poliwęglan ma jednak ograniczenia związane z wysoką temperaturą. Jego przewodność cieplna wynosi od 0.19 do 0.22 W/m·K. Jest to dość niski parametr. Nie pomaga on w odprowadzaniu ciepła z bloku termicznego. Poliwęglan najlepiej sprawdza się w panelach zewnętrznych i pokrywach. Chroni wewnętrzne komponenty, nie przewodząc ciepła. Jest również odporny na wiele powszechnie stosowanych chemikaliów laboratoryjnych. Etanol i łagodne środki czyszczące nie uszkodzą go łatwo. W przypadku obudowy sprzętu PCR, poliwęglan zapewnia solidną powłokę zewnętrzną. Zapewnia bezpieczeństwo wnętrza, zachowując jednocześnie lekkość.
PPS i PEEK zapewniające stabilność w wysokich temperaturach
PPS i PEEK znacznie lepiej znoszą ciepło. Te tworzywa konstrukcyjne zachowują swój kształt w wysokich temperaturach. Są odporne na pełzanie i odkształcanie. Dzięki temu idealnie nadają się do elementów wewnętrznych w pobliżu bloku termicznego. PEEK oferuje również wyjątkową odporność chemiczną. Wytrzymuje działanie agresywnych rozpuszczalników. Jego przewodność cieplna wynosi około 0.25 W/m·K. Jest to wciąż niski wynik w porównaniu z metalami. Jednak siła PEEK tkwi w stabilności, a nie w przenoszeniu ciepła. Nie odkształca się ani nie degraduje po tysiącach cykli termicznych. PPS oferuje podobne korzyści przy niższych kosztach. Oba materiały dobrze poddają się obróbce skrawaniem przy użyciu odpowiednich narzędzi. Zapewniają czyste cięcia i ścisłe tolerancje. W przypadku części, które muszą zachować precyzyjne wymiary pod wpływem ciepła, tworzywa te sprawdzają się doskonale. Spełniają również wymagania dotyczące biokompatybilności, gdy jest to wymagane. Dzięki temu nadają się do zastosowań w urządzeniach medycznych.
Metale na elementy konstrukcyjne i termiczne
Metale zapewniają wytrzymałość i parametry termiczne. Skutecznie przewodzą ciepło. Zapewniają również sztywność konstrukcji. W przypadku obudowy PCR CNC, metale wytrzymują największe obciążenia.
Aluminium 6061 do radiatorów i obudów
Aluminium 6061 to prawdziwy „koń roboczy” obróbki CNC. Oferuje doskonałą przewodność cieplną na poziomie około 167 W/m·K. To około 668 razy więcej niż PEEK. To sprawia, że aluminium jest jedynym praktycznym wyborem do odprowadzania ciepła. Żebra radiatora można wbudować bezpośrednio w obudowę. Żebra te odprowadzają ciepło od bloku termicznego. Dzięki temu proces PCR jest stabilny i wydajny. Aluminium również doskonale się obrabia. Daje się ciąć czysto i zachowuje ścisłe tolerancje. Jest lekkie, a jednocześnie wytrzymałe. Jest odporne na korozję, szczególnie przy odpowiednim wykończeniu. Anodowanie zapewnia dodatkową ochronę i poprawia odporność na zużycie. Aluminium 6061 to idealny materiał na główną obudowę i radiatory. Łączy w sobie wydajność, cenę i możliwości obróbki.
Stal nierdzewna zapewniająca odporność na korozję i trwałość
Stal nierdzewna zapewnia trwałość. Jest odporna na korozję spowodowaną przez agresywne chemikalia. Wybielacze i silne środki dezynfekujące nie uszkodzą jej. Jest to kluczowe dla procedur czyszczenia w laboratoriach. Stal nierdzewna oferuje również wysoką wytrzymałość. Zachowuje swój kształt pod wpływem naprężeń. Nie wygina się ani nie odkształca łatwo. Dzięki temu idealnie nadaje się do wsporników konstrukcyjnych i płyt montażowych. Dobrze sprawdza się również w przypadku elementów, które są wielokrotnie poddawane obróbce. Wadą jest waga i koszt. Stal nierdzewna waży więcej niż aluminium. Jej obróbka jest również droższa. Jednak w przypadku części wymagających maksymalnej trwałości warto w nią zainwestować. Stal nierdzewna spełnia również normy dotyczące opakowań farmaceutycznych i spożywczych. Dzięki temu nadaje się do zastosowań wymagających ścisłej czystości.
Kryteria wyboru materiału
Wybór między tworzywami sztucznymi a metalami zależy od indywidualnych potrzeb. Każdy materiał ma inne zalety. Właściwy wybór opiera się na kilku czynnikach.
Równoważenie obrabialności, kosztów i wydajności
Zacznij od wymagań funkcjonalnych. Czy część musi przewodzić ciepło? Jeśli tak, najlepszym wyborem będzie aluminium. Czy potrzebuje izolacji elektrycznej? W takim przypadku sensowne będzie tworzywo sztuczne, takie jak PC lub PEEK. Weź pod uwagę środowisko pracy. Czy część będzie narażona na kontakt z agresywnymi chemikaliami? Stal nierdzewna jest na nie najbardziej odporna. Weź również pod uwagę wielkość produkcji. Tworzywa sztuczne są tańsze w przeliczeniu na część przy dużych ilościach. Metale są droższe, ale oferują lepszą wydajność. Złożoność obróbki również wpływa na koszty. Proste kształty obrabia się szybciej i taniej. Złożone elementy wydłużają czas i zwiększają koszty. Współpracuj z partnerem produkcyjnym, aby znaleźć optymalne rozwiązanie. Może on zasugerować zmiany w projekcie, które obniżą koszty bez utraty wydajności.
Wykończenie powierzchni i opcje postprodukcji
Wykończenie powierzchni wpływa zarówno na funkcjonalność, jak i wygląd. Gładkie wykończenie zmniejsza tarcie i zużycie. Ułatwia również czyszczenie. Jest to ważne dla zapobiegania zanieczyszczeniom. Chropowate powierzchnie mogą gromadzić cząsteczki i bakterie. W przypadku sprzętu medycznego gładkie powierzchnie są niezbędne. Opcje obróbki końcowej różnią się w zależności od materiału. Aluminium można anodować w celu zapewnienia odporności na korozję. Można je również malować proszkowo, aby uzyskać trwałe wykończenie. Tworzywa sztuczne można polerować lub teksturować. Teksturowane wykończenia ukrywają odciski palców i zarysowania. Poprawiają również przyczepność. Należy również wziąć pod uwagę wymagania estetyczne. Czysty, profesjonalny wygląd buduje zaufanie do sprzętu. Twój partner produkcyjny może zalecić odpowiednie wykończenie dla każdego materiału. Może również wykonać operacje dodatkowe, takie jak gwintowanie. Usprawnia to proces produkcji i zapewnia jakość.
Wybrany materiał kształtuje całą obudowę urządzenia PCR. Wpływa on na wydajność termiczną, bezpieczeństwo i trwałość. Poświęć czas na ocenę dostępnych opcji. Przetestuj materiały w rzeczywistych warunkach. Ta walidacja gwarantuje niezawodną pracę Twojego sprzętu. Odpowiedni materiał w połączeniu z precyzyjną obróbką CNC tworzy trwałą obudowę.
Zasady projektowania obudów PCR CNC
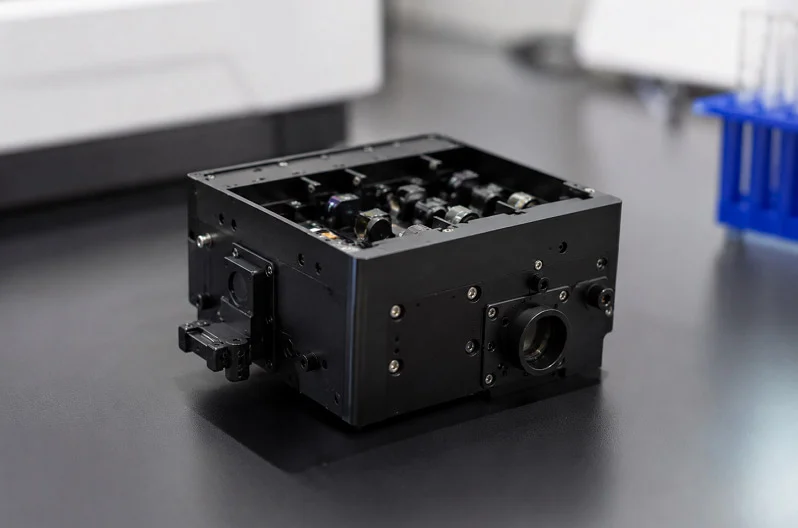
Dobry projekt to różnica między płynną produkcją a kosztownymi problemami. Poniższe zasady pomogą Ci zbudować obudowę do urządzeń PCR, która będzie dobrze działać, łatwa w montażu i niezawodna.
Unikanie głębokich kieszeni i ostrych wewnętrznych narożników
Głębokie kieszenie stwarzają problemy w obróbce CNC. Narzędzia skrawające mają ograniczony zasięg. Głębokie wgłębienie wymaga długiego narzędzia, które wygina się podczas skrawania. To wygięcie powoduje drgania i chropowatą powierzchnię. Spowalnia to również proces. Głębokość kieszeni powinna być mniejsza niż czterokrotność średnicy narzędzia. Ta zasada zapewnia sztywność narzędzia i czyste cięcie.
Ostre narożniki wewnętrzne stwarzają kolejny problem. Każde narzędzie skrawające jest okrągłe. Kwadratowy narożnik wymaga narzędzia o kwadratowej krawędzi, która nie istnieje. Zamiast tego należy zaprojektować narożniki zaokrąglone. Rozmiar okrągły powinien odpowiadać standardowemu rozmiarowi narzędzia. Typowe opcje to okrągłe o średnicy 0.5 mm, 1 mm i 2 mm. Użycie standardowych rozmiarów oznacza, że operator wybiera standardowe narzędzie z półki. Bez specjalnych zamówień, bez dodatkowych kosztów. Większy okrągły narożnik wzmacnia również naprężenia. Naprężenia kumulują się w ostrych punktach. Okrągły narożnik rozkłada te naprężenia na większą powierzchnię. Ma to znaczenie w przypadku obudowy urządzenia PCR, która poddawana jest cyklom termicznym.
Optymalizacja grubości ścianek i kątów pochylenia
Grubość ścianek wpływa zarówno na wytrzymałość, jak i koszt. Cienkie ścianki wyginają się podczas obróbki. Mogą również pękać podczas przenoszenia. Grube ścianki marnują materiał i zwiększają wagę. Minimalna grubość ścianek to 1.5 mm dla tworzyw sztucznych i 1 mm dla metali. Wartości te sprawdzają się w przypadku większości konstrukcji obudów. Należy zachować tę samą grubość ścianek w całej części. Równomierna grubość zapobiega odkształcaniu się podczas chłodzenia i zmniejsza punkty naprężeń.
Kąty pochylenia mają mniejsze znaczenie w przypadku obróbki CNC niż w przypadku formowania wtryskowego. Narzędzia obróbkowe mogą z łatwością ciąć proste ścianki. Jednak dodanie niewielkiego kąta pochylenia, około 1-2 stopni, nadal pomaga. Ułatwia to zdejmowanie części z uchwytów. Poprawia również jakość wykończenia powierzchni. Kąt ten nie wpływa na czas obróbki. Oszczędza czas podczas montażu i wykańczania.
Określanie GD&T dla dopasowania funkcjonalnego
Wymiarowanie i Tolerancja Geometryczna (GD&T) jasno odzwierciedla zamierzenia projektowe. Informuje operatora o tym, które powierzchnie są istotne i jak są one ze sobą powiązane. W przypadku obudowy PCR CNC należy skupić się na krytycznych punktach styku. Powierzchnia montażowa bloku termicznego musi być idealnie płaska. Elementy centrujące ścieżki optycznej wymagają precyzyjnych tolerancji położenia. Wszystkie inne elementy mogą pozostać luźne.
Unikaj konieczności dokręcania każdego wymiaru. Każda wąska tolerancja wydłuża czas obróbki i koszty kontroli. Standardowa tolerancja obróbki ±0.1 mm sprawdza się w przypadku większości elementów. Dokręcaj do ±0.05 mm tylko tam, gdzie wymaga tego funkcja. Zaoszczędź ±0.01 mm w przypadku powierzchni o krytycznym znaczeniu. Ta metoda pozwala obniżyć koszty bez utraty jakości. Twój partner produkcyjny może przejrzeć rysunek i zasugerować zmiany.
Chropowatość powierzchni w celu uszczelnienia i estetyki
Wykończenie powierzchni wpływa zarówno na skuteczność uszczelnienia, jak i walory wizualne. Chropowata powierzchnia tworzy ścieżki nieszczelności w uszczelkach. Zatrzymuje również brud, co utrudnia czyszczenie w laboratorium. Określ chropowatość powierzchni Ra 1.6 μm dla powierzchni uszczelniających. Takie wykończenie zapewnia dobre uszczelnienie bez dodatkowych kosztów polerowania.
W przypadku widocznych powierzchni zewnętrznych, należy zwrócić uwagę na wygląd. Wykończenie o współczynniku Ra 0.8 μm wygląda gładko i profesjonalnie. Jest również odporne na odciski palców i smugi. Powierzchnie wewnętrzne mogą pozostać bardziej szorstkie, o współczynniku Ra około 3.2 μm. To oszczędza czas i koszty obróbki. Opcje obróbki końcowej, takie jak śrutowanie lub anodowanie, mogą dodatkowo poprawić wygląd. Te zabiegi zwiększają również odporność na korozję.
Kontrola w trakcie procesu i weryfikacja CMM
Kontrola jakości rozpoczyna się w trakcie obróbki, a nie po niej. Dobre warsztaty sprawdzają części na kluczowych etapach. Mierzą krytyczne wymiary, gdy część jest jeszcze na maszynie. Pozwala to wykryć problemy na wczesnym etapie, zanim nastąpi strata materiału i czasu. Po obróbce, współrzędnościowa maszyna pomiarowa (CMM) sprawdza ostateczny kształt. CMM sonduje wiele punktów na części i porównuje je z modelem CAD. Zapewnia to dokładne dane pomiarowe dla krytycznych cech.
Zapytaj swojego partnera produkcyjnego o jego proces kontroli. Zaufany warsztat rejestruje każdą kontrolę. Dostarcza raporty z kontroli dla każdej partii. Ta dokumentacja ma znaczenie dla walidacji urządzeń medycznych. Stanowi dowód, że części spełniają specyfikacje.
Certyfikaty materiałów i identyfikowalność
Wyroby medyczne wymagają identyfikowalności. Każda partia materiału musi być udokumentowana. Producent powinien dołączyć do każdej dostawy certyfikaty materiałowe, czyli certyfikaty hutnicze. Certyfikaty te potwierdzają gatunek i skład materiału. Zawierają również numer wytopu metali. Ten łańcuch identyfikowalności ma znaczenie dla zgodności z przepisami. Jeśli problem pojawi się później, można go prześledzić aż do materiału źródłowego.
Wybierz partnera, który automatycznie przechowuje te dane. Powinien on przechowywać certyfikaty cyfrowo i udostępniać je na żądanie. Taka dokumentacja wspiera Twój system zarządzania jakością. Ułatwia również audyty i składanie wniosków regulacyjnych. W przypadku obudowy urządzenia PCR pełna identyfikowalność nie jest opcjonalna. Jest ona niezbędna w produkcji wyrobów medycznych.
Współpraca z NOBLE dla Twojego Obudowa PCR CNC

Nasze możliwości produkcyjne
Od pomocy projektowej do montażu końcowego
NOBLE oferuje więcej niż tylko wycinanie części. Pomagamy Ci od pierwszego rysunku do gotowego produktu. Nasi inżynierowie analizują Twój projekt na wczesnym etapie. Wykrywamy potencjalne problemy z obróbką, zanim narazisz się na straty. Sugerujemy zmiany, które ułatwiają budowę obudowy urządzenia PCR. To oszczędza czas i redukuje ilość odpadów. Gdy projekt jest gotowy, rozpoczynamy produkcję. Nasz warsztat zajmuje się całym procesem. Obrabiamy, wykańczamy i składamy Twoją obudowę. Otrzymujesz kompletny zestaw, a nie pudełko z oddzielnymi częściami. Ta metoda upraszcza Twój łańcuch dostaw. Jeden partner dba o wszystko. Unikasz konieczności współpracy z wieloma dostawcami. Oznacza to mniej opóźnień i mniej zamieszania. W przypadku złożonego produktu, takiego jak urządzenie PCR, jest to ważne. Każda część musi idealnie do siebie pasować. Dbamy o to.
Ekspertyza w zakresie metalu i Obróbka tworzyw sztucznych
Pracujemy ze wszystkimi materiałami, których potrzebuje Twój projekt. Aluminium 6061 na radiatory i obudowy. Stal nierdzewna na części odporne na rdzę. Poliwęglan, PPS i PEEK na części plastikowe. Nasi operatorzy maszyn znają właściwości każdego materiału. Na tej podstawie dostosowują prędkość cięcia i narzędzia. Ta umiejętność jest widoczna w produkcie końcowym. Tolerancje pozostają ścisłe. Powierzchnie są gładkie. Wykonujemy również dodatkowe czynności we własnym zakresie. Oferujemy anodowanie, malowanie proszkowe i śrutowanie. Oznacza to, że Twoja obudowa PCR CNC jest gotowa do montażu. Nie musisz wysyłać części do innego warsztatu w celu wykończenia. Skraca to czas realizacji i obniża koszty wysyłki. Nasz zespół traktuje każdy projekt z dbałością. Rozumiemy potrzeby sprzętu medycznego. Precyzja to nie wybór. To zasada.
Certyfikaty i zapewnienie jakości
Procesy certyfikowane zgodnie z normami ISO 9001:2015 i ISO 13485:2016
Certyfikaty pokazują, że poważnie traktujemy jakość. NOBLE posiada certyfikaty ISO 9001:2015 i ISO 13485:2016. To nie tylko tabliczki na ścianie. Kształtują one sposób, w jaki pracujemy każdego dnia. ISO 9001 obejmuje ogólne zarządzanie jakością. ISO 13485 idzie o krok dalej w zakresie wyrobów medycznych. Dodaje szczegółowe wymagania, które mają znaczenie dla obudowy sprzętu PCR. Różnice są znaczące:
| Obszar | ISO 9001: 2015 | ISO 13485:2016 Wymagania dodatkowe |
| Dokumentacja systemu zarządzania jakością | Ogólne, mające zastosowanie w każdej organizacji | Wymaga uwzględnienia dokumentów regulacyjnych, głównego rejestru urządzenia, określonych standardów przechowywania danych w oparciu o okres użytkowania produktu |
| Odpowiedzialność za zarządzanie | Umożliwia przypisywanie bez definiowania ról | Wymaga wyznaczonego członka kierownictwa dla każdego aspektu systemu zarządzania jakością, zaangażowania w zgodność z przepisami, przeglądu nowych przepisów |
| Zarządzanie zasobami | Skupienie się na sprzęcie, budynkach, IT | Wymaga udokumentowanej konserwacji, zdrowia/czystości personelu, kontroli zanieczyszczeń, dokumentacji zarządzania ryzykiem |
| Realizacja produktu | Zorientowany na klienta, zorientowany na procesy | Wymaga śledzenia, procedur operacyjnych etykietowania/pakowania, rejestrów partii, czystości urządzeń sterylizowanych, rejestrów instalacji/weryfikacji, obsługi zwracanych produktów |
| Pomiar, analiza, poprawa | Ciągłe doskonalenie oparte na procesach | Wymaga systemu informacji zwrotnej do wczesnego ostrzegania, przeglądu niezgodności, monitorowania jakości produktu, dokumentowania przeróbek, powiadomień doradczych, uzasadnienia CAPA, powiadomienia regulacyjnego |
Norma ta wymaga podejmowania decyzji opartych na ryzyku w całym procesie. Wszystko dokumentujemy. Śledzimy każdą partię. Przechowujemy dokumentację przez cały okres użytkowania produktu. To daje Ci pewność podczas audytów i składania wniosków do organów regulacyjnych.
Rygorystyczna kontrola jakości i identyfikowalność
Nasza kontrola jakości wykracza poza samo sprawdzanie końcowe. Kontrolujemy części w trakcie obróbki. Mierzymy ważne cechy, gdy część jest jeszcze na maszynie. Pozwala to na wczesne wykrycie problemów. Po obróbce sprawdzamy rozmiary za pomocą współrzędnościowej maszyny pomiarowej. Każda część jest porównywana z modelem CAD. Do każdej dostawy dołączamy certyfikaty materiałowe. Możesz prześledzić pochodzenie każdej części aż do materiału źródłowego. Ta identyfikowalność jest niezbędna do produkcji wyrobów medycznych. Jeśli problem pojawi się później, znajdziemy dokładną partię. To chroni Twoich pacjentów i Twoją reputację. Nasz proces kontroli jakości jest dokładny. Zapewnia Ci spokój ducha.
Dlaczego warto wybrać NOBLE jako swojego partnera
Jedno źródło dla złożonych projektów
Współpraca z jednym partnerem upraszcza wszystko. Unikasz sześciomiesięcznych opóźnień wynikających ze współpracy z wieloma dostawcami. Nasz zespół zajmuje się konsultacjami projektowymi, obróbką mechaniczną, wykończeniem i montażem. Ten płynny proces pozwala szybciej wprowadzić produkt na rynek. Jeden z klientów z branży urządzeń medycznych powiedział nam, że pomagamy im wprowadzać na rynek produkty, które zmieniają życie, sprawniej i z zachowaniem wysokiej jakości. Naszym celem jest terminowa realizacja zamówień w 99% przypadków. Wycenę przygotowujemy w ciągu 24 do 48 godzin, podczas gdy średnia w branży to od jednego do dwóch tygodni. Dostarczamy części w około połowę standardowego czasu realizacji. Te liczby świadczą o naszym zaangażowaniu w dotrzymywanie terminów.
Dedykowane wsparcie dla innowacji w zakresie urządzeń medycznych
Rozumiemy świat urządzeń medycznych. Znamy przepisy bezpieczeństwa i obowiązujące regulacje. Nasz zespół jest na bieżąco z normami, takimi jak zgodność z normą ISO 13485. Pomagamy Ci sprostać wyzwaniom związanym z wprowadzeniem na rynek nowego urządzenia PCR. Jesteśmy z Tobą od prototypu do pełnej produkcji. Oferujemy zarówno obróbkę CNC, jak i formowanie wtryskowe. Oznacza to, że możemy Cię wspierać wraz ze wzrostem wolumenu. Zacznij od części obrabianych mechanicznie do testów. Przejdź na formowanie wtryskowe, gdy zapotrzebowanie będzie to uzasadnione. Zapewniamy płynne przejście. Nasze doświadczenie obejmuje cały cykl życia produktu. To czyni nas czymś więcej niż tylko dostawcą. Jesteśmy partnerem w Twoim sukcesie.
Twoja obudowa PCR CNC wymaga odpowiedniego sprzętu i podejścia do produkcji. Ta obudowa PCR wykorzystuje maszyny CNC z komputerowym sterowaniem numerycznym (CNC) dla zapewnienia precyzji. Proces produkcji obudowy CNC wymaga starannego doboru materiałów. Przestrzeganie zasad projektowania pozwala obniżyć koszty. W przypadku produkcji wielkoseryjnej, formowanie wtryskowe sprawdza się doskonale. Metoda formowania wtryskowego wykorzystuje formy i wymaga starannego projektowania. Formowanie wtryskowe pozwala uzyskać powtarzalne elementy. W produkcji na dużą skalę, formowanie wtryskowe pozwala zaoszczędzić pieniądze. Po prototypowaniu CNC, formowanie wtryskowe działa niezawodnie. Wraz ze wzrostem wolumenu, formowanie wtryskowe przejmuje kontrolę. Kontrola jakości jest kluczowa w przypadku formowania wtryskowego. Formowanie wtryskowe łączy się z produkcją CNC. Skontaktuj się z NOBLE w sprawie potrzeb dotyczących obudów do urządzeń PCR. Zajmujemy się zarówno produkcją CNC, jak i produkcją obudów do urządzeń PCR metodą formowania wtryskowego.
Najczęściej zadawane pytania dotyczące obudowy PCR CNC
Jakie jest główne zadanie obudowy PCR?
Obudowa PCR chroni wrażliwe części i zapobiega zanieczyszczeniom. Musi blokować zakłócenia i radzić sobie ze zmianami temperatury. Obróbka CNC zapewnia precyzyjne dopasowanie, gwarantując niezawodną pracę.
Dlaczego norma ISO 13485 jest ważna przy produkcji sprzętu PCR?
Certyfikat ISO 13485 gwarantuje surowe standardy jakości dla sprzętu do PCR i jego obudów. Gwarantuje identyfikowalność i zgodność produktu z przepisami. Jest to szczególnie ważne dla laboratoriów farmaceutycznych.
Jak wybór materiału wpływa na testy PCR i przestrzeganie zasad obowiązujących w laboratoriach narkotykowych?
Wybrany materiał wpływa na wyniki testu PCR. Norma ISO 13485 wymaga, aby materiał posiadał sprawdzoną skuteczność. Aluminium 6061 dobrze przewodzi ciepło. Tworzywa sztuczne takie jak PEEK są odporne na działanie chemikaliów. Dzięki temu obudowa działa prawidłowo.
Jakie rozwiązania zapewniają mniejsze zanieczyszczenie w komorach PCR w laboratoriach farmaceutycznych?
Cechy konstrukcyjne, takie jak zaokrąglone rogi, zmniejszają ryzyko zanieczyszczenia obudowy PCR. Jest to istotne w przypadku laboratoriów narkotykowych. Dobry projekt pomaga również przestrzegać zasad.
W jaki sposób obróbka CNC pomaga spełnić wymogi dotyczące obudowy?
Obróbka CNC zapewnia ścisłe tolerancje dla obudowy sprzętu PCR. Pomaga to spełnić wymogi prawne dotyczące wyrobów medycznych. Norma ISO 13485 wymaga takiej precyzji.
Dlaczego kontrola jakości jest tak ważna w przypadku części PCR?
Kontrola jakości jest niezwykle ważna w przypadku części urządzeń PCR. Norma ISO 13485 wymaga ścisłej kontroli. Zapobiega to błędom w ważnych badaniach. Przemysł farmaceutyczny potrzebuje tej jakości.
W jaki sposób obudowa radzi sobie ze zmianami temperatury w warunkach laboratorium farmaceutycznego?
Obudowa PCR musi być odporna na zmiany temperatury w warunkach laboratoryjnych. Jest odporna na odkształcenia i uszkodzenia. Wybór odpowiedniego materiału i konstrukcji zapewnia długotrwałą niezawodność sprzętu PCR.







