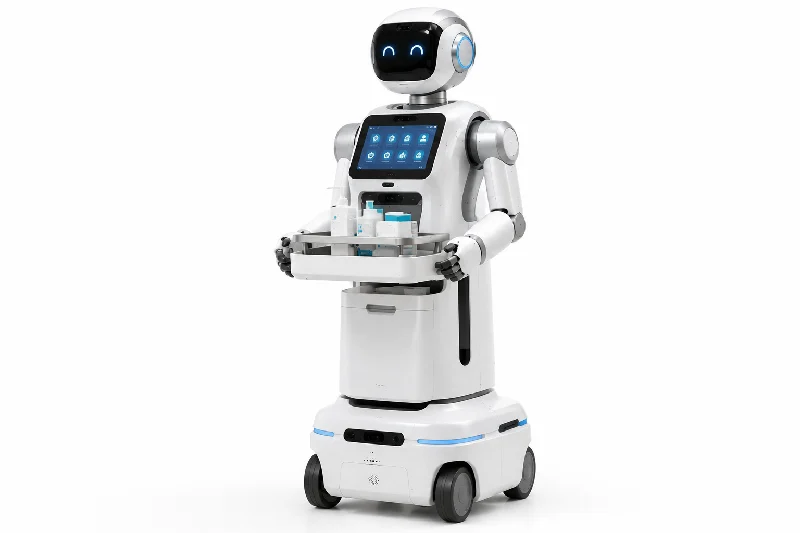
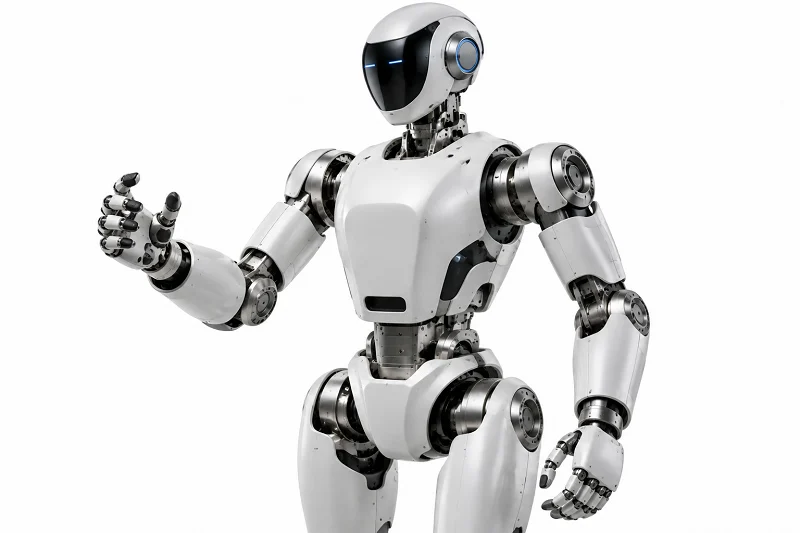
Wyobraź sobie robota dostawczego poruszającego się korytarzem szpitala o 2 w nocy, niosącego próbki krwi. Jego niezawodność zależy od precyzji, materiałów i procesów, w których są wykonane. Części te – siłowniki, przeguby, podwozie, obudowy, przekładnie i efektory – muszą spełniać surowe normy bezpieczeństwa i higieny. Globalny rynek tych robotów osiągnął wartość 2.8 miliarda dolarów w 2025 roku, a liderem na nim są autonomiczne roboty mobilne (AMR). Czym różnią się części robotów dostawczych do szpitali od części robotów magazynowych? Odpowiedzią jest precyzyjna inżynieria, materiałoznawstwo i dobór procesu produkcyjnego. Bez nich robot nie może bezpiecznie dokować ani przenosić przedmiotów.
Typowe części robota dostawczego do szpitala
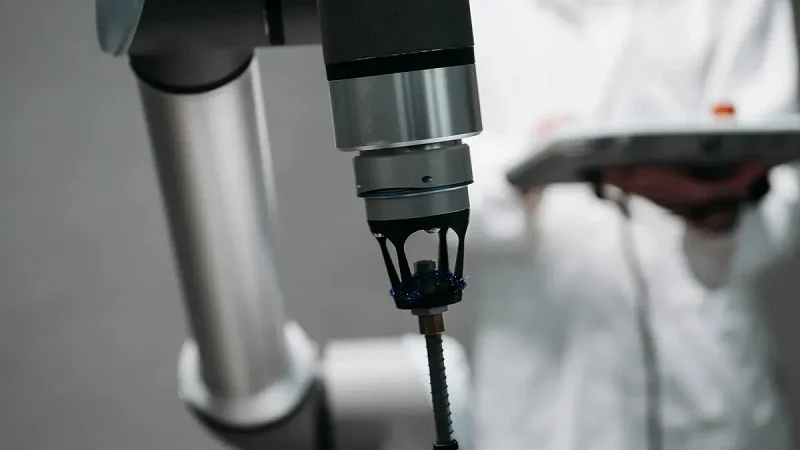
Roboty dostawcze do szpitali wykorzystują wiele tych samych części, co roboty magazynowe i usługowe. Jednak zasady czystości i bezpieczeństwa są znacznie bardziej rygorystyczne. Robot magazynowy poradzi sobie z zakurzoną skrzynią biegów. Robot szpitalny nie. Każda część robota szpitalnego musi być odporna na wielokrotne czyszczenie, zapewniać bezpieczeństwo pacjentom i nadal działać po tysiącach użyć.
Warto podzielić te części na dwa typy. Części konstrukcyjne przenoszą ciężar i utrzymują wszystko na miejscu. Części funkcjonalne pozwalają robotowi poruszać się, wyczuwać i chwytać przedmioty. Oba typy są ważne i oba wymagają starannego zaprojektowania.
Przegląd części konstrukcyjnych robota szpitalnego
Części konstrukcyjne robota szpitalnego tworzą szkielet. Należą do nich ramy, obudowy, wsporniki i osłony. Elementy te muszą być sztywne, lekkie i łatwe do czyszczenia. Wyginająca się rama utrudni dokowanie. Ciężka rama zużywa więcej baterii i spowalnia robota.
Ramki, obudowy i wsporniki
Ramy konstrukcyjne i podwozia bazowe zazwyczaj wykorzystują stopy aluminium, tytan dla dodatkowej wytrzymałości lub kompozyty z włókna węglowego. Aluminium zapewnia dobry stosunek wytrzymałości do masy. Tytan zwiększa wytrzymałość tam, gdzie masa ma największe znaczenie. Włókno węglowe jest sztywniejsze niż stal, ale lżejsze. Ta sztywność pozwala inżynierom stosować mniejsze silniki i uzyskać szybszą reakcję.
Obudowy i efektory często wykorzystują ABS lub poliwęglan, oba wytwarzane metodą formowania wtryskowego. PEEK i stal nierdzewna klasy medycznej występują na powierzchniach mających kontakt z pacjentami. Materiały te muszą spełniać wymogi biokompatybilności. Uszczelki uszczelniają części wewnętrzne, a stopnie ochrony IP określają ich odporność na płyny i pył. ABS jest tani. Poliwęglan jest bardziej wytrzymały i przejrzysty. Żaden z tych materiałów nie jest odporny na działanie wysokiej temperatury w autoklawie, więc projektanci planują z uwzględnieniem tego ograniczenia.
Wsporniki i osłony wykonane są z blachy aluminiowej i nierdzewnej, modułowych profili aluminiowych lub PEEK-u z włókna węglowego, zapewniającego najwyższą wytrzymałość. Produkcja blachy – gięcie, wykrawanie, cięcie – pozostaje opłacalna w przypadku małych i średnich serii. Modułowe profile przyspieszają montaż i zapewniają lekkość konstrukcji. To nośne elementy konstrukcyjne robota szpitalnego, które cicho utrzymują cały system w całości.
Przeguby, siłowniki i przekładnie
Przeguby, siłowniki i przekładnie wprawiają konstrukcję w ruch. Przegub ramienia robota szpitalnego wymaga płynnego obrotu, niskiego luzu i szczelnego uszczelnienia. Siłowniki i przeguby współpracują ze sobą. Siłownik wytwarza siłę. Przegub przekazuje ją dalej. Przekładnia zwiększa moment obrotowy, jednocześnie zmniejszając prędkość.
Niestandardowe siłowniki, przeguby i części ramion często wymagają obróbki CNC, aby uzyskać odpowiednie dopasowanie. Precyzyjne koła zębate i łożyska redukują luz i zapewniają powtarzalność ruchu. Ta powtarzalność ma znaczenie, gdy ramię robota musi za każdym razem umieścić tackę z lekiem w tym samym miejscu.
Układy napędowe i elementy przekładni
Układy napędowe przekształcają energię elektryczną w kontrolowany ruch. Należą do nich silniki, napędy, przekładnie, pasy, koła pasowe i wałki giętkie. Każdy element generuje własny błąd, dlatego inżynierowie sprawdzają cały łańcuch.
Silniki, napędy i przekładnie
Silniki i napędy sterują prędkością i momentem obrotowym robota. Przekładnie znajdują się pomiędzy silnikiem a kołem lub przegubem. Dobrze dobrana przekładnia zwiększa moment obrotowy i poprawia pozycjonowanie. Niedopasowanie marnuje energię i generuje ciepło. W przypadku elementów konstrukcyjnych robota szpitalnego, obudowa przekładni musi być również szczelna, chroniąc przed płynami czyszczącymi.
Paski, koła pasowe i wałki giętkie
Paski i koła pasowe cicho przenoszą moc i amortyzują wstrząsy. Elastyczne wałki kierują moc w ciasnych zakrętach. Te części są proste, ale nadal wymagają precyzyjnego ustawienia. Luźny pasek się ślizga. Niewłaściwie ustawione koło pasowe szybko się zużywa. Obie awarie zatrzymują dostawę w połowie drogi korytarzem.
Efektory końcowe, czujniki i kontrolery
Efektory końcowe obsługują ładunek. Czujniki i kontrolery decydują o tym, co dzieje się dalej. Ta grupa zamienia ruchomą platformę w użyteczne narzędzie.
Chwytaki i komory ładunkowe
Chwytaki i komory ładunkowe służą do przechowywania leków, próbek lub materiałów eksploatacyjnych. Chwytaki wymagają delikatnej kontroli siły. Komory ładunkowe wymagają gładkiego, pozbawionego szczelin wnętrza. Oba te rozwiązania korzystają z szybkiego prototypowania w trakcie rozwoju. Chwytak drukowany w technologii 3D pozwala inżynierom na przetestowanie dopasowania przed wykonaniem formy.
Czujniki, kontrolery i oprogramowanie
Czujniki śledzą położenie, przeszkody i stan ładunku. Kontrolery obsługują logikę ruchu. Oprogramowanie spaja wszystko w całość. Te elementy są kluczowe, ale nie są częścią tego artykułu poświęconego produkcji. W tym przypadku skupiamy się na elementach fizycznych – elementach konstrukcyjnych robota szpitalnego, które umożliwiają niezawodny ruch.
Z praktycznego punktu widzenia, produkcja części robota dostawczego do szpitala oznacza znalezienie równowagi między precyzją, materiałami i procesem. Obudowa maszyny PCR ma podobne wymagania: ścisłe tolerancje, łatwe do czyszczenia powierzchnie i powtarzalną produkcję. Wiele zespołów korzysta z usług dostawców CNC w Chinach lub lokalnych partnerów produkcyjnych, aby uzyskać połączenie szybkości i jakości. Ta sama zasada dotyczy każdej części konstrukcyjnej robota szpitalnego, od ramy po chwytak.
Precyzja w częściach robotów do dostaw do szpitali
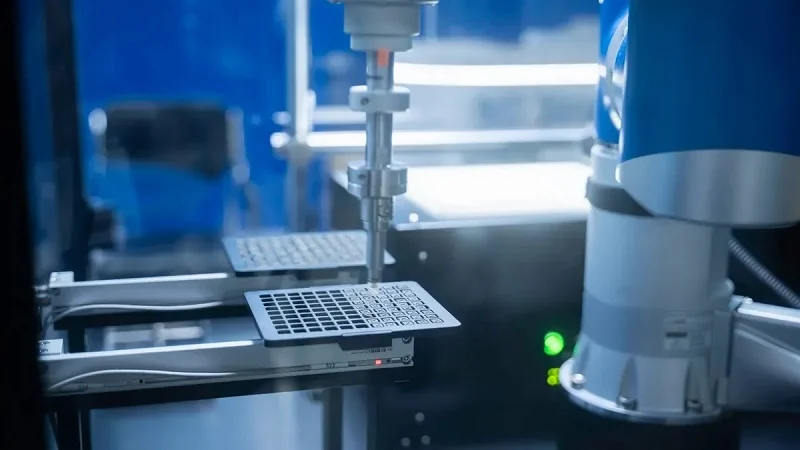
Precyzja to cecha, która odróżnia robota dostawczego do szpitala od wózka magazynowego. Robot, który dokuje z dokładnością do milimetra, może bezpiecznie transportować przedmioty. Ten, który mija się z celem o pięć milimetrów, upuszcza przewożone przedmioty. Ta niewielka szczelina decyduje o tym, czy pielęgniarki zaufają maszynie. Precyzyjnie obrobione części konstrukcyjne robota szpitalnego budują to zaufanie. Zapewniają również jego wieloletnią pracę.
Powtarzalność i dokładność pozycjonowania
Powtarzalność oznacza, że robot za każdym razem wraca w to samo miejsce. Dokładność pozycjonowania oznacza, że od razu trafia we właściwe miejsce. Oba te czynniki zależą od elementów konstrukcyjnych robota szpitalnego, które zachowują swój kształt pod obciążeniem.
Tolerancje dokowania i przenoszenia przedmiotów
Stacje dokujące wymagają bardzo ścisłych tolerancji. Styk ładowania musi być dopasowany do ułamka milimetra. Tace do transferu przedmiotów wymagają takiego samego rodzaju kontroli. Luźne części konstrukcyjne robota powodują dryft. Dryft prowadzi do uszkodzenia doków i upuszczenia próbek. Dobre części konstrukcyjne robota szpitalnego zapobiegają dryftowi.
Błąd kumulacyjny w układach wieloosiowych
Każdy staw generuje niewielki błąd. Sześć stawów mnoży ten błąd. Rezultatem jest błąd kumulacyjny. Inżynierowie walczą z nim, stosując sztywne elementy konstrukcyjne robotów i dopasowane połączenia. Elastyczny wspornik psuje obliczenia. Sztywny wspornik utrzymuje poprawność. Dlatego elementy konstrukcyjne robotów szpitalnych są tak często projektowane.
W branży powszechnie mówi się o powtarzalności i dokładności pozycjonowania robotów wykorzystywanych w logistyce szpitalnej, ale wciąż trudno znaleźć opublikowane normy liczbowe dla poszczególnych części.
Bezpieczeństwo i niezawodność w środowiskach klinicznych
Robot szpitalny dzieli przestrzeń z pacjentami, pielęgniarkami i delikatnym sprzętem. Bezpieczeństwo zaczyna się od mechanicznej precyzji, a nie tylko od oprogramowania.
Zapobieganie kolizjom i punktom zacisku
Ścisłe dopasowanie ogranicza luz. Mniej luzu oznacza ruch, który można przewidzieć. Przewidywalny ruch oznacza mniej kolizji. Punkty zaciskania stają się mniejsze, gdy elementy konstrukcyjne robota szpitalnego idealnie do siebie pasują. Szczeliny zachęcają do dotykania palcami. Precyzja je zamyka.
Zapewnienie integralności bariery sterylnej
Sterylne bariery zawodzą w szwach i łączeniach. Szorstkie powierzchnie zatrzymują bakterie. Precyzyjne elementy konstrukcyjne robota tworzą gładkie, pozbawione szczelin połączenia. Dzięki temu środki czyszczące działają skutecznie, a pacjenci są bezpieczni.
Pomiar i określanie precyzji
Nie da się kontrolować tego, czego nie da się zmierzyć. Precyzyjna obróbka zależy od rysunków, tolerancji i raportów z inspekcji.
Wymiarowanie i tolerancja geometryczna (GD&T)
GD&T podpowiada operatorowi maszyny, co jest ważne. Kontroluje płaskość, koncentryczność i prostopadłość. Te oznaczenia kierują precyzyjną obróbką CNC elementów konstrukcyjnych robotów szpitalnych. Bez nich dostawca musi zgadywać. Dzięki nim każda część konstrukcyjna robota pasuje do kolejnej.
Wykończenie powierzchni i wymagania dotyczące dopasowania
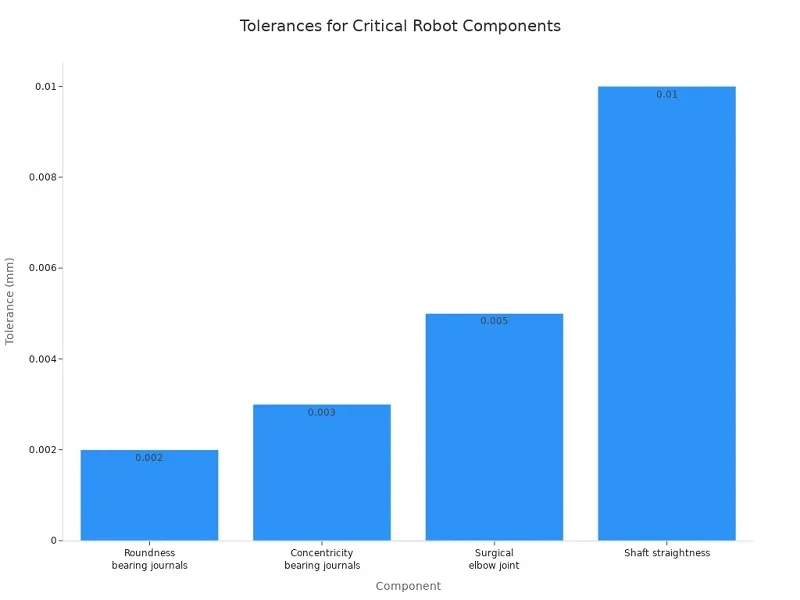
Wykończenie powierzchni decyduje o tym, jak części się zużywają i jak czyste pozostają. Czopy łożyskowe wymagają specyficznych pasowań. Poniższa tabela przedstawia typowe wymagania dotyczące krytycznych części konstrukcyjnych robotów szpitalnych.
| Typ tolerancji | Specyfikacja | Cel |
| Średnica czopu łożyska | dopasowanie h5 lub h6, ±0.004–0.008 mm | Kontroluje napięcie wstępne łożyska i sztywność połączenia |
| Koncentryczność między czopami łożyskowymi | ± 0.003 mm | Zachowuje powtarzalność pozycji |
| Okrągłość czopów łożyskowych | ± 0.002 mm | Utrzymuje integralność dopasowania łożysk |
| Prostość wału | 0.01 mm na 100 mm | Zatrzymuje niewspółosiowość |
| Wykończenie powierzchni czopów łożyskowych | Ra 0.4 μm | Kontroluje powstawanie filmu olejowego i trwałość zmęczeniową łożysk |
Komponenty robotów medycznych o ogólnym przeznaczeniu często mieszczą się w zakresie od ±0.002 mm do ±0.005 mm. Stawy chirurgiczne mieszczą się w zakresie ±0.005 mm, aby zapobiec luzom. Te tolerancje na poziomie mikronów wymagają precyzyjnej obróbki i starannej kontroli.
Obudowa maszyny PCR działa zgodnie z tą samą logiką. Wymaga ścisłych tolerancji, łatwych do czyszczenia powierzchni i powtarzalnej produkcji. Zespoły często najpierw korzystają z szybkiego prototypowania, a następnie przechodzą na obróbkę CNC w celu uzyskania precyzyjnych komponentów. Wiele z nich współpracuje z dostawcami CNC w Chinach lub lokalnymi partnerami w zakresie produkcji na zamówienie. To samo podejście ma zastosowanie do każdego programu części do robotów dostawczych do szpitali. Precyzyjne komponenty umożliwiają niezawodną automatyzację.
Materiały na części robota dostawczego do szpitala
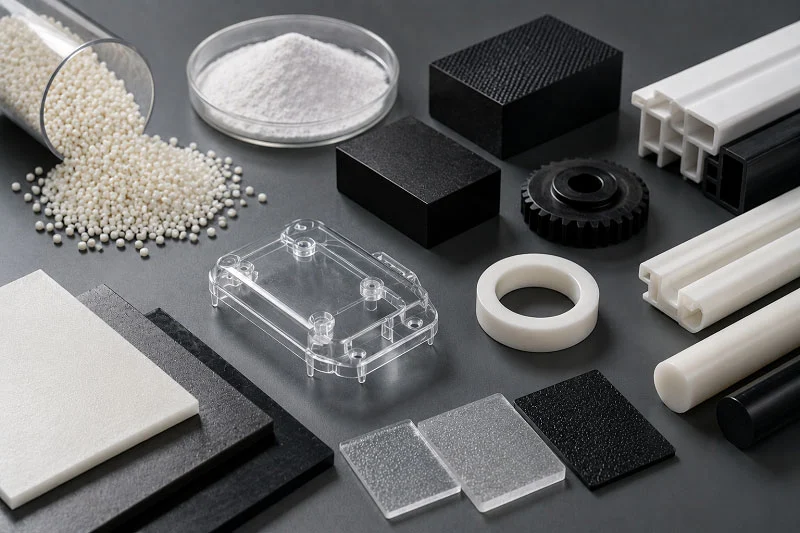
Roboty medyczne potrzebują dobrych materiałów, aby działać bezpiecznie i długo. Wybór niewłaściwego materiału może skutkować pęknięciem złącza lub gromadzeniem się zarazków w obudowie. Wybór decyduje również o tym, jaką metodę zastosować. Metal, który dobrze się tnie, nadaje się do obróbki CNC. Polimer, który łatwo się kształtuje, nadaje się do formowania. Zatem materiały i procesy idą w parze.
Metale: stal nierdzewna, tytan i aluminium
Metale przenoszą obciążenia, zachowują kształt i są odporne na ciepło. Każdy z nich charakteryzuje się inną wytrzymałością, wagą i ceną.
| Materiał | Kluczowe zalety | Typowe zastosowania |
| Stal nierdzewna | Mocne, niedrogie, trwałe, dobre do intensywnego użytkowania | Ramy o dużej wytrzymałości, połączenia wymagające wytrzymałości |
| Tytan | Wysoki stosunek wytrzymałości do masy, odporność na korozję, biokompatybilność | Roboty medyczne, ruchome części poddawane powtarzającemu się obciążeniu |
| Aluminium | Lekki, dobrze przewodzi ciepło, łatwy w obróbce | Ramy, ramiona, osłony, roboty mobilne |
Stal nierdzewna do elementów konstrukcyjnych i sterylnych
Stal nierdzewna jest wytrzymała, powszechnie stosowana oraz łatwa w obróbce, kształtowaniu, spawaniu i polerowaniu. Gatunki medyczne, takie jak 304, 304L i 316L, są odporne na rdzę i dobrze się czyszczą. Ta wierzchnia warstwa ułatwia dezynfekcję. Stal nierdzewną klasy medycznej można znaleźć w tackach, zaciskach i krawędziach tnących. Nadaje się również do części robotów dostawczych do szpitali, które są często czyszczone.
Tytan do tworzenia wytrzymałych i lekkich połączeń
Tytan przewyższa stal pod względem masy. Ti-6Al-4V ma gęstość około 4.43 g/cm³, czyli jest o około 45% lżejszy od stali, a jego granica plastyczności wynosi około 880 MPa. Stabilna warstwa tlenku chroni przed rdzą, a metal pozostaje bezpieczny w kontakcie z płynami ustrojowymi. Te cechy są idealne dla połączeń i ruchomych części poddawanych powtarzającym się naprężeniom. Tytan jest jednak droższy i trudniejszy do cięcia niż stal nierdzewna.
Aluminium do obudowy i odprowadzania ciepła
Aluminium jest lekkie, łatwe w obróbce i odprowadza ciepło z silników. Stopy takie jak 6061, 6063 i 3003 są stosowane w ramach, ramionach i osłonach. Jest tańsze niż tytan i odporne na rdzę. W przypadku części robotów dostawczych do szpitali, które muszą być lekkie, aluminium często jest najlepszym wyborem.
Polimery: PEEK, ABS, poliwęglan i Delrin
Polimery redukują wagę, wyciszają hałas i zakrywają elektronikę. Pozwalają również projektantom tworzyć kształty, których metal nie jest w stanie dorównać w tej samej cenie.
PEEK do części odpornych na zużycie i nadających się do sterylizacji
PEEK jest odporny na wysokie temperatury i silne chemikalia. Jest bezpieczny dla tkanek, dlatego nadaje się do narzędzi chirurgicznych i osłon urządzeń. Materiały do implantów posiadają certyfikat ISO 10993 i USP Class VI. Jego gęstość wynosi około 1.32 g/cm³, a wytrzymałość na rozciąganie 90–110 MPa. To sprawia, że PEEK jest dobrym wyborem na części robotów dostawczych do szpitali w pobliżu sterylizatorów.
ABS i poliwęglan do obudów i pokryw
ABS zapewnia estetyczny wygląd i odporność na uderzenia. Poliwęglan zapewnia wysoką odporność na uderzenia i dobrą widoczność, a pod wpływem ciepła wygina się w osłony lub pokrywy. Oba materiały nadają się do obudów i oba umożliwiają szybkie testowanie przed formowaniem. Obudowy do maszyn PCR często opierają się na tej samej logice: łatwe w czyszczeniu, wytrzymałe i powtarzalne.
Delrin do przekładni i tulei o niskim tarciu
Delrin, czyli POM, zapewnia niskie tarcie i wysoką precyzję. Dobrze zachowuje kształt i jest odporny na działanie chemikaliów. Najbardziej korzystna jest praca kół zębatych, tulei i części ślizgowych. To małe części robotów dostawczych do szpitali, które cicho redukują zużycie.
Kryteria wyboru materiału
Dobór materiałów zapewnia równowagę między wytrzymałością, bezpieczeństwem i ceną. Odpowiedni dobór materiałów sprawi, że robot będzie działał latami.
Stosunek wytrzymałości do masy
Tytan prowadzi, a aluminium jest tuż za nim. Stal nierdzewna jest wytrzymała, ale ciężka. PEEK jest lekki, ale słabszy od metali. Każda część robota szpitalnego wykorzystuje te cechy wbrew swojej funkcji.
Biozgodność i odporność na sterylizację
Części znajdujące się w pobliżu pacjentów nie mogą uwalniać jonów ani gromadzić zarazków. Tytan, stal nierdzewna klasy medycznej i PEEK przechodzą tę próbę. Ważne są również cykle z nadtlenkiem wodoru i promieniowaniem UV. Materiał, który żółknie lub pęka pod wpływem promieniowania UV, ulegnie uszkodzeniu.
Koszt i możliwość produkcji
Tytan jest od 3 do 5 razy droższy niż stal nierdzewna 316L i trudniejszy do cięcia. Produkcja PEEK jest tańsza niż produkcja tytanu. Stal nierdzewna pozostaje opłacalna dzięki dobrej skrawalności. Wiele zespołów najpierw korzysta z szybkiego prototypowania, a następnie przechodzi na obróbkę CNC. Niektóre współpracują z dostawcami CNC w Chinach lub lokalnymi partnerami w zakresie produkcji niestandardowej, aby zrównoważyć szybkość i cenę. To samo podejście dotyczy każdego programu części do robotów dostawczych do szpitali, od ramy po chwytak.
Obróbka CNC części robotów dostawczych do szpitali
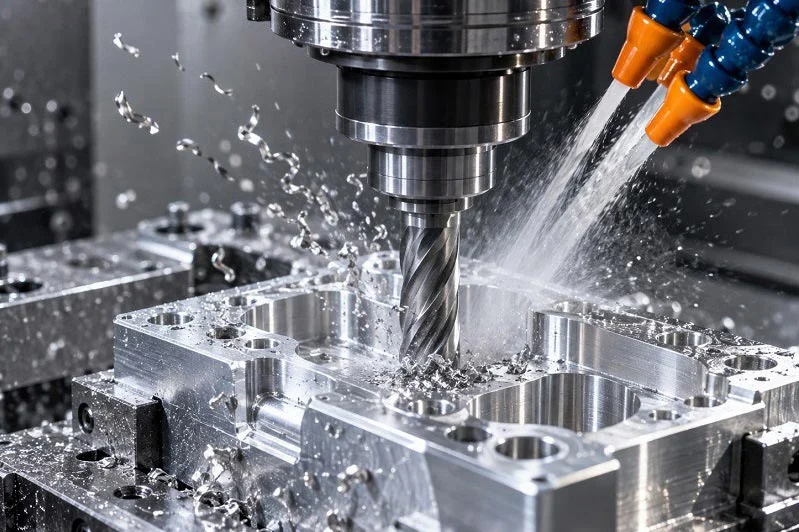
Produkcja części robotów do transportu szpitalnego zaczyna się od wyboru odpowiedniego procesu. Obróbka skrawaniem, formowanie i montaż sprawdzają się najlepiej w przypadku różnych części. Wybór zależy od kształtu, objętości i materiału. Standardowe części, takie jak gotowe łożyska, sprawdzają się w niektórych miejscach. Jednak niestandardowe części konstrukcyjne robotów sprawdzają się lepiej, gdy liczy się dopasowanie, higiena lub wytrzymałość. Precyzyjna inżynieria to podstawa niezawodnej automatyzacji. Bez niej nawet świetny projekt zawodzi w terenie.
Frezowanie i Toczenie CNC
Frezowanie i toczenie CNC pozwala na kształtowanie metalu i plastiku w precyzyjne elementy konstrukcyjne robotów szpitalnych. Procesy te pozwalają na cięcie materiału w celu uzyskania dokładnych rozmiarów. W przypadku produkcji części robotów dostawczych do szpitali oznacza to ścisłe dopasowanie i płynny, powtarzalny ruch w tysiącach cykli.
Siłowniki, przeguby i obudowy przekładni
Siłowniki i złącza wymagają precyzyjnych otworów i płaskich powierzchni styku. Obudowy przekładni wymagają koncentrycznych gniazd łożysk. Toczenie CNC obsługuje okrągłe części, takie jak wały i obudowy łożysk. Frezowanie CNC umożliwia wykonywanie płaskich powierzchni, zagłębień i otworów montażowych. W przypadku niestandardowej produkcji elementów konstrukcyjnych robotów, 5-osiowe frezowanie CNC umożliwia wycinanie złożonych kształtów w jednym ustawieniu. To zmniejsza ryzyko błędów wynikających z ponownego zaciskania. Precyzyjne 5-osiowe frezowanie CNC jest powszechne w przypadku części o zakrzywionych powierzchniach lub elementach kątowych. Pojedyncze ustawienie zapewnia ścisłe tolerancje na wielu powierzchniach. Ma to znaczenie w przypadku siłowników i złączy, gdzie wszystkie powierzchnie są wyrównane.
Osiąganie tolerancji do ±0.01 mm
Obróbka CNC precyzyjnych komponentów zapewnia tolerancje od ±0.005 mm do ±0.025 mm w newralgicznych miejscach. Otwory łożyskowe, środki kół zębatych i interfejsy dokujące wymagają tego zakresu. Tolerancje geometryczne, takie jak rzeczywiste położenie i współosiowość, są standardowo zaznaczane na rysunkach. Wykończenie powierzchni na powierzchniach styku ogólnego wynosi Ra 0.4–0.8 μm. W przypadku powierzchni ślizgowych, uszczelniających lub mających kontakt z lekami, spada do Ra ≤ 0.2 μm.
| Kategoria specyfikacji | Typowa wartość | Uwagi dotyczące aplikacji |
| Tolerancje wymiarowe | ±0.005 mm do ±0.025 mm | Otwory łożyskowe, środki przekładni, interfejsy dokujące |
| Tolerancje geometryczne | Rzeczywista pozycja, koncentryczność, prostopadłość | Zespoły wieloosiowe |
| Wykończenie powierzchni (ogólne) | Ra 0.4–0.8 μm | Powierzchnie styku |
| Wykończenie powierzchni (krytyczne) | Ra ≤ 0.2 μm | Powierzchnie ślizgowe, uszczelniające, mające kontakt z lekami |
| Kontrola zadziorów | Wymagane rygorystyczne gratowanie | Zapobiega problemom ze sterylizacją i zagrożeniom dla pacjenta |
| Weryfikacja | CMM, FAI, SPC | Możliwość śledzenia w odniesieniu do partii ciepła i dzienników obróbki |
Kontrola zadziorów jest koniecznością w przypadku każdego elementu. Każda ostra krawędź może gromadzić bakterie lub uszkodzić opakowanie. W przypadku precyzyjnej obróbki CNC precyzyjnych komponentów, gratowanie jest wpisane w plan procesu. Weryfikacja wykorzystuje współrzędnościową maszynę pomiarową (CMM), kontrolę pierwszego artykułu oraz statystyczną kontrolę procesu. Każdy pomiar jest śledzony wstecz do partii ciepła materiału i dzienników obróbki. Te tolerancje na poziomie mikronów oddzielają niezawodne części konstrukcyjne robotów szpitalnych od tych, które z czasem ulegają odchyleniu.
Precyzyjna obróbka CNC części konstrukcyjnych robotów wymaga starannego planowania procesu. Dobór narzędzi, prędkości i chłodziwa wpływają na ostateczną tolerancję. W przypadku serii wielkoseryjnych, centra tokarskie CNC pracują bez przerwy, z automatycznymi zmieniaczami narzędzi. W przypadku prototypów, wykwalifikowany operator ręcznie reguluje posuwy i prędkości. Oba podejścia sprawdzają się w produkcji części konstrukcyjnych robotów szpitalnych. Zespoły często zaczynają od szybkiego prototypowania w celu sprawdzenia dopasowania, a następnie przechodzą do produkcyjnych serii CNC.
Formowanie wtryskowe części polimerowych
Formowanie wtryskowe polega na wtłaczaniu stopionego polimeru do stalowej formy pod ciśnieniem. Proces jest szybki i powtarzalny po wykonaniu formy. Najlepiej sprawdza się w przypadku dużych ilości złożonych kształtów.
Produkcja wielkoseryjna złożonych geometrii
Formowanie wtryskowe pozwala na tworzenie skomplikowanych kształtów w kilka sekund. Żebra, wypukłości i połączenia zatrzaskowe nie stanowią żadnego problemu. W przypadku elementów konstrukcyjnych robotów, takich jak obudowy i pokrywy, formowanie przewyższa obróbkę mechaniczną pod względem kosztów produkcji seryjnej. Forma kosztuje więcej z góry. Jednak cena jednostkowa szybko spada po kilku tysiącach sztuk. Obudowa maszyny PCR działa w oparciu o tę samą logikę: złożona geometria na dużą skalę z powtarzalną jakością.
Wybór materiału jest kluczowy. Formowanie odbywa się z ABS, poliwęglanem, PEEK i Delrin. Każdy z nich charakteryzuje się innym przepływem w formie. ABS łatwo się wypełnia i zapewnia dobrą jakość powierzchni. PEEK wymaga wyższych temperatur i niższych prędkości wtrysku. Projektanci muszą zaplanować wybór materiałów już na wczesnym etapie procesu.
Dobór materiałów pod kątem zgodności ze sterylizacją
Nie każdy plastik przetrwa czyszczenie w szpitalu. Para nadtlenku wodoru i promieniowanie UV rozkładają niektóre polimery. ABS żółknie pod wpływem promieniowania UV. Poliwęglan dłużej zachowuje swoją wytrzymałość. PEEK wytrzymuje temperatury autoklawu parowego powyżej 250°C. W przypadku części konstrukcyjnych robotów, które są narażone na codzienne czyszczenie, PEEK lub poliwęglan klasy medycznej to dobry wybór. Stal nierdzewna klasy medycznej pojawia się również w miejscach narażonych na intensywne zużycie lub bezpośredni kontakt.
Formy do części medycznych wymagają wypolerowanych gniazd. Nierówna forma pozostawia ślady, w których gromadzą się brud i bakterie. W przypadku precyzyjnych komponentów, producenci form wycinają stalowe gniazda za pomocą CNC, a następnie polerują je na lustrzany połysk. To wykończenie jest przenoszone na każdą formowaną część. Z praktycznego punktu widzenia, szybkie prototypowanie formowanych części rozpoczyna się od próbek drukowanych w technologii 3D. Inżynierowie testują dopasowanie i funkcjonalność przed cięciem stali. Wiele zespołów korzysta z usług dostawców CNC z Chin w zakresie obróbki prototypów, a następnie przechodzi do formowania w celu produkcji.
Drukowanie, odlewanie i kucie 3D
Nie wszystkie elementy konstrukcyjne robotów powstają wyłącznie w procesie CNC lub formowania. Trzy inne procesy zaspokajają specyficzne potrzeby w strukturze produkcyjnej.
Drukowanie 3D prototypów i niestandardowych efektorów końcowych
Druk 3D pozwala na tworzenie części warstwa po warstwie. Nie jest potrzebna żadna forma ani oprzyrządowanie. Dzięki temu możliwe jest szybkie tworzenie prototypów i pojedynczych elementów. W przypadku niestandardowej produkcji chwytaków lub komór ładunkowych, druk 3D tworzy złożone kanały wewnętrzne, do których obróbka mechaniczna nie jest w stanie dotrzeć. Dostępne materiały obejmują żywice klasy medycznej i filamenty PEEK. Powierzchnia jest bardziej szorstka niż w przypadku formowania, ale jest to wystarczające do wczesnych testów. Szybkie prototypowanie z wykorzystaniem druku 3D pozwala inżynierom na szybkie iteracje. Obudowę maszyny PCR można rozpocząć od prototypu wydrukowanego w technologii 3D, aby sprawdzić dopasowanie, przepływ powietrza i kolejność montażu.
Odlewy podwozi i dużych elementów konstrukcyjnych
Odlewnictwo polega na wlewaniu stopionego metalu do formy piaskowej lub odlewniczej. W ten sposób powstają duże elementy konstrukcyjne robota w jednym kawałku. Odlewane aluminiowe podwozie dźwiga ciężar robota bez spawania i łączenia. To skraca czas montażu i zwiększa sztywność. Rdzenie tworzą wewnętrzne wnęki na przewody lub kanały chłodzące. W przypadku średnich serii odlewanie jest tańsze niż obróbka mechaniczna. Kompromisem jest dłuższy czas realizacji modeli i oprzyrządowania.
Kucie połączeń o wysokiej wytrzymałości i elementów nośnych
Kucie młotami lub wtłaczaniem gorący metal w odpowiedni kształt. Struktura ziarna podąża za konturem elementu, zwiększając wytrzymałość tam, gdzie jest ona najbardziej potrzebna. W przypadku połączeń o wysokiej wytrzymałości i elementów nośnych, kucie przewyższa obróbkę mechaniczną pod względem trwałości zmęczeniowej. Połączenie kute z tytanu jest mocniejsze niż połączenie obrabiane z pręta. Proces ten jest droższy pod względem oprzyrządowania, ale pozwala zaoszczędzić na masie i poprawić długoterminową niezawodność. Te elementy konstrukcyjne robotów są poddawane największym naprężeniom podczas pracy.
Produkcja części robotów dostawczych do szpitali wymaga dopasowania każdej części do optymalnego procesu. CNC wytwarza precyzyjne komponenty. Formowanie wtryskowe pozwala na produkcję złożonych części polimerowych na dużą skalę. Druk 3D, odlewanie i kucie – każde z tych procesów wypełnia określoną lukę. NOBLE jest wiodącą firmą produkcyjną w Chinach, oferującą obróbkę CNC, formowanie wtryskowe i druk 3D części robotów dostawczych do szpitali. Certyfikat ISO 13485 i możliwości precyzyjnej produkcji pomagają klientom sprawnie przejść od prototypu do produkcji.
Projektowanie części robota dostawczego do szpitala
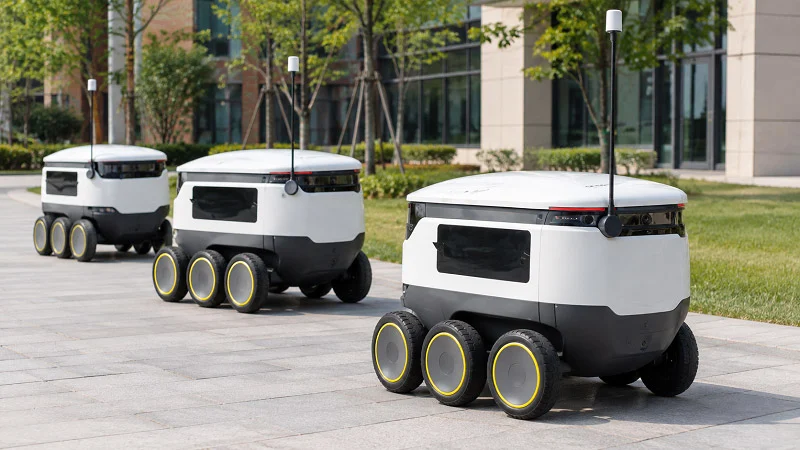
Dobry projekt łączy w sobie precyzję, łatwość czyszczenia i bezpieczeństwo. Pominięcie jednego elementu powoduje awarię robota. Część, która idealnie pasuje, ale zatrzymuje bakterie, jest bezużyteczna w szpitalu. Część, która dobrze się czyści, ale przesuwa się poza swoje położenie, powoduje upuszczanie próbek. Projektanci muszą brać pod uwagę wszystkie trzy elementy od samego początku.
Tolerancja układania i dopasowania montażowego
Każda część ma określoną tolerancję. Ułożenie ich razem powoduje kumulację błędów. Odchylenie wspornika o 0.1 mm, odchylenie połączenia o 0.05 mm i odchylenie obudowy o 0.08 mm powodują łączny błąd 0.23 mm. To wystarczy, aby przerwać sekwencję dokowania.
Minimalizacja błędów kumulacyjnych w zespołach wieloczęściowych
Inteligentni projektanci stosują wąskie tolerancje tylko w przypadku krytycznych cech. Pozwalają na swobodne poruszanie się po mniej krytycznych wymiarach. To obniża koszty i podnosi jakość. Obudowa maszyny PCR podlega tej samej zasadzie. Rowek uszczelniający ma wąskie tolerancje. Otwory montażowe nie. W przypadku jakości elementów konstrukcyjnych robotów szpitalnych to selektywne podejście sprawdza się najlepiej. Szybkie prototypowanie jest tu pomocne. Inżynierowie budują zespół testowy, mierzą ułożenie elementów i dostosowują je przed cięciem stali.
Projektowanie z myślą o łatwej konserwacji i wymianie
Części się zużywają. Łożyska ulegają awarii. Silniki się przepalają. Projektanci powinni ułatwiać wymianę. Używaj mocowanych na stałe elementów złącznych. Oznacz złącza. Wbuduj elementy regulacyjne w ramę. Wymiana przegubu, której wymiana zajmuje dwie godziny, kosztuje szpital. Wymiana przegubu, która trwa dziesięć minut, utrzymuje robota w ruchu.
Możliwość czyszczenia i sterylizacji
Szpitale sprzątają wszystko. Roboty są narażone na działanie pary nadtlenku wodoru, światła UV i agresywnych środków czyszczących. Projekt musi przetrwać te rutynowe procedury przez lata.
Unikanie szczelin i szorstkich powierzchni
Drobnoustroje kryją się w szczelinach. Szczelina o szerokości 0.5 mm to bezpieczne schronienie dla bakterii. Projektanci powinni określić gładkie promienie i równe spoiny. Wykończenie powierzchni również ma znaczenie. Chropowata powierzchnia zatrzymuje brud. Polerowana go usuwa. W przypadku produkcji na zamówienie oznacza to wyraźne oznaczenia na rysunkach. Obróbka CNC pozwala uzyskać takie wykończenie. Szybkie prototypowanie pokazuje miejsca powstawania szczelin przed rozpoczęciem produkcji.
Zgodność materiału z nadtlenkiem wodoru i promieniowaniem UV
Nie każdy plastik przetrwa czyszczenie w szpitalu. ABS żółknie pod wpływem promieniowania UV. Poliwęglan jest trwalszy. PEEK sprawdza się w obu przypadkach. Stal nierdzewna jest odporna na wszystko. Projektanci muszą dobierać materiały do cyklu czyszczenia. Z tego powodu obudowy maszyn PCR często wykorzystują poliwęglan. Ta sama logika dotyczy obudów i tac robotów.
Bezpieczeństwo i zgodność z przepisami
Roboty medyczne rządzą się swoimi prawami. Projektanci muszą je znać, zanim zaczną ciąć metal.
ISO 13485:2016 i normy dotyczące wyrobów medycznych
Norma ISO 13485:2016 określa zasady jakości dla produkcji wyrobów medycznych. Obejmuje ona kontrolę projektowania, identyfikowalność i zarządzanie ryzykiem. Robot transportujący leki może podlegać tej normie. Dostawcy maszyn CNC w Chinach, posiadający ten certyfikat, mogą pomóc. Rozumieją oni potrzeby związane z dokumentacją i inspekcją.
Zarządzanie ryzykiem dla komponentów mających kontakt z pacjentem
Każda część znajdująca się w pobliżu pacjenta wymaga analizy ryzyka. Co się stanie, jeśli się zepsuje? Czy może się zgnieść? Czy będzie się rozsiewać? Projektanci powinni korzystać z analizy trybu awarii. Powinni testować najgorsze scenariusze. Systemy robotyczne z możliwością precyzyjnego montażu są wykorzystywane w produkcji urządzeń medycznych do skomplikowanych procesów montażowych. Ta sama precyzja dotyczy części robotów do transportu w szpitalach.
Wybór procesów produkcji części robotów dostawczych do szpitali
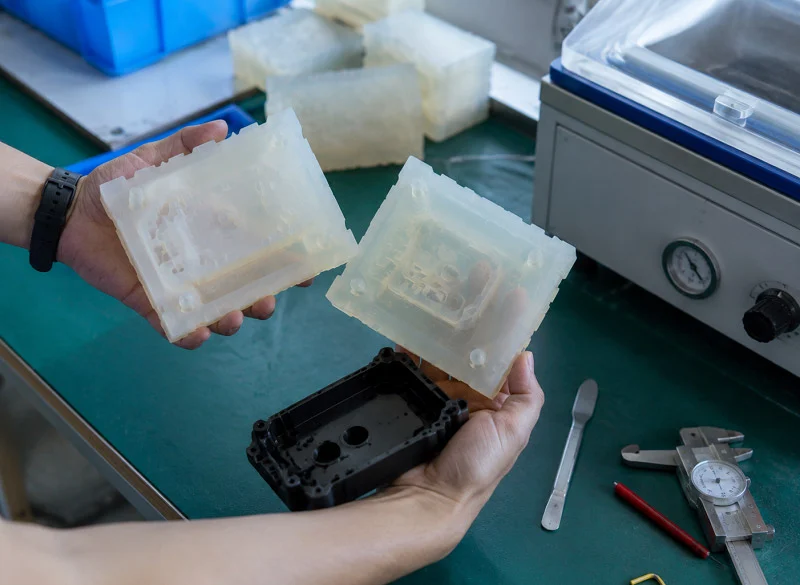
Wybór procesu nie jest przypadkowy. Zależy on od kształtu, liczby części i tego, jak ścisłe muszą być tolerancje. Jeśli dobrze je dopasujesz, produkcja części do robotów szpitalnych będzie szybka i tania. Jeśli popełnisz błąd, zapłacisz za narzędzia, których nie potrzebowałeś.
Proces dopasowania do geometrii i objętości części
Kształty z podcięciami często oznaczają, że rozwiązaniem jest formowanie. Proste części wymagające wysokiej precyzji zazwyczaj wymagają cięcia. Liczba potrzebnych części decyduje o reszcie.
Kiedy wybrać obróbkę CNC zamiast formowania wtryskowego
Wybierz CNC, gdy potrzebujesz ścisłych tolerancji, małych partii lub szybkich rezultatów. Obudowa przekładni z otworami łożyskowymi ±0.01 mm dobrze sprawdza się w precyzyjnej obróbce CNC. Formowanie wymaga narzędzia stalowego, więc oszczędza tylko przy dużych wolumenach. W przypadku kilkuset jednostek CNC wygrywa zarówno pod względem kosztów, jak i szybkości.
Hybrydowe podejścia do złożonych zespołów
Niektóre zespoły wykorzystują obie metody. Formowana pokrywa może być mocowana zatrzaskowo na obrobionej maszynowo ramie. Ta mieszana metoda pozwala na utrzymanie niskich kosztów i wysokiej precyzji. Warto zauważyć, że precyzyjne 5-osiowe frezowanie CNC odpowiada za istotne elementy metalowe, podczas gdy formowanie odpowiada za zewnętrzną powłokę.
Równoważenie kosztów, czasu realizacji i wydajności
Każdy projekt opiera się na tych trzech elementach. Kluczem jest wiedza, który z nich jest teraz najważniejszy.
Inwestycja w narzędzia a koszt jednostkowy
Formy kosztują więcej na początku. Cena każdej części szybko spada później. Obróbka skrawaniem jest odwrotna: niskie koszty przygotowania, ale wyższa cena każdej części. W przypadku obudowy maszyny PCR, formowanie ma sens na dużą skalę. W przypadku dziesięciu prototypów, CNC jest w stanie to zrobić.
Przejście od prototypu do produkcji
Zacznij od szybkiego prototypowania, aby udowodnić, że dopasowanie działa. Następnie, gdy projekt będzie gotowy, przejdź do oprzyrządowania produkcyjnego. Ta ścieżka krok po kroku minimalizuje ryzyko. Wiele zespołów korzysta z usług dostawców CNC z Chin, aby zniwelować różnicę między tymi dwoma rozwiązaniami.
Przykład przypadku: Zespół chwytaka robota dostawczego
Wyobraź sobie chwytak, który podnosi fiolki z lekami. Wymaga dobrego chwytu, czystości i tego samego miejsca za każdym razem.
Wybór materiału: PEEK i stal nierdzewna
Szczęki wykonane są z tworzywa PEEK, co zapewnia odporność na zużycie i sterylizację. Sworznie obrotowe wykonane są ze stali nierdzewnej klasy medycznej, co zapewnia wytrzymałość. Dobór materiałów zapewnia równowagę między wagą, ceną i łatwością czyszczenia.
Wybór procesu: obróbka CNC i druk 3D
Sworznie i mocowania szczęk pochodzą z obróbki CNC, co pozwala na produkcję precyzyjnych komponentów. Niestandardowy kształt szczęki powstaje w procesie druku 3D. Takie połączenie pozwala inżynierom przetestować siłę chwytu przed przystąpieniem do obróbki twardych narzędzi.
Wymagania dotyczące precyzji i walidacja
Otwór obrotowy ma pasowanie ±0.01 mm. Walidacja odbywa się za pomocą inspekcji CMM i raportów z pierwszych artykułów. Z praktycznego punktu widzenia, to właśnie tutaj 5-osiowe frezowanie CNC i produkcja na zamówienie spełniają rzeczywiste potrzeby kliniczne. NOBLE, wiodąca firma produkcyjna w Chinach, pomaga klientom przejść od prototypu do produkcji masowej, oferując właśnie taką wiedzę specjalistyczną w zakresie obróbki.
Przyszłe trendy w częściach robotów do dostaw szpitalnych
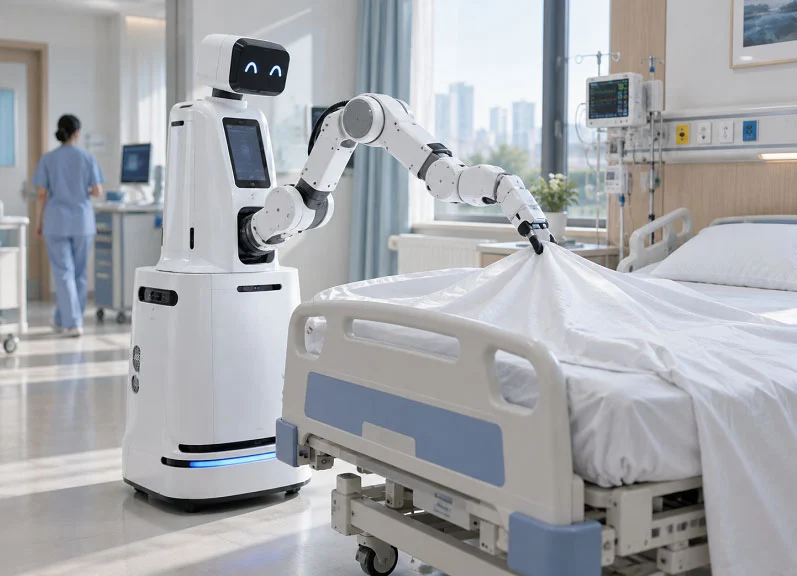
Kolejny zestaw części do robotów dostawczych do szpitali będzie zależał od lepszych materiałów, ściślejszego sterowania cyfrowego i projektów, które można łatwo modyfikować. Każdy trend opiera się na tych samych trzech filarach: precyzji, materiałach i procesach. Jeśli te elementy zostaną dobrze dopracowane, robot będzie działał przez wiele lat. Jeśli zostaną pomylone, zepsuje się na korytarzu o 2 w nocy.
Zaawansowane materiały i powłoki
Nowe materiały obiecują dłuższą żywotność i mniejsze wymagania konserwacyjne. Zmniejszają również ryzyko zarażenia się zarazkami na robocie.
Kompozyty samosmarujące
Kompozyty samosmarujące zawierają stałe środki smarne w materiale bazowym. Łożyska i tuleje wykonane z tych kompozytów pracują bez smaru. To ważne w czystym szpitalu. Brak smaru oznacza brak kapania i zalegania brudu. Kompozyty te lepiej znoszą również wielokrotne cykle czyszczenia niż standardowe tworzywa sztuczne. Obudowa maszyny PCR stawia podobne wymagania, więc często stosuje się tę samą logikę materiałową.
Antybakteryjne środki powierzchniowe
Powłoki antybakteryjne zabijają lub spowalniają rozwój bakterii w kontakcie. Powszechnie stosowane są powłoki na bazie jonów srebra i miedzi. Najlepiej sprawdzają się na powierzchniach często dotykanych, takich jak uchwyty, tacki i szczęki chwytaków. Powłoka musi być odporna na działanie nadtlenku wodoru i promieniowania UV bez łuszczenia się. To problem przede wszystkim materiałowy, a dopiero potem procesowy.
Produkcja cyfrowa i inteligentne fabryki
Fabryki stają się coraz inteligentniejsze. Ta zmiana zmienia sposób produkcji i śledzenia części robotów do szpitali.
Przemysł 4.0 dla identyfikowalności
Przemysł 4.0 łączy maszyny, czujniki i systemy danych. Każde cięcie, pomiar i kontrola są rejestrowane. Jeśli złącze ulegnie awarii w terenie, producent może prześledzić jego pochodzenie, wskazując konkretną partię i maszynę. Ten poziom identyfikowalności ma znaczenie dla przepisów dotyczących wyrobów medycznych. Buduje również zaufanie wśród klientów szpitalnych.
Optymalizacja procesów oparta na sztucznej inteligencji
Narzędzia AI monitorują dane obróbki w czasie rzeczywistym. Dostosowują posuwy, prędkości i ścieżki narzędzi, aby zapewnić dokładniejsze tolerancje. W przypadku obróbki CNC kluczowych elementów oznacza to mniej braków i bardziej spójną produkcję. Korzyści wynikają również z szybkiego prototypowania. AI może sugerować poprawki projektowe przed pierwszym cięciem.
Projekty modułowe i skalowalne
Modułowość pozwala szpitalom na szybką wymianę części. Pozwala również producentom skalować produkcję bez konieczności przeprojektowywania wszystkiego.
Standaryzowane interfejsy do szybkich wymian
Standardowe wzorce montażu i złącza pozwalają technikowi wymienić chwytak lub koło w kilka minut. Bez specjalistycznych narzędzi. Bez długich przestojów. To podejście sprawdza się w przypadku produkcji niestandardowej, gdzie każdy moduł można zbudować zgodnie z tą samą specyfikacją interfejsu.
Projektowanie do wytwarzania przyrostowego
Procesy addytywne pozwalają projektantom tworzyć wewnętrzne kanały i struktury kratowe, do których obróbka skrawaniem nie jest w stanie dotrzeć. Dobrym przykładem jest niestandardowy chwytak z chłodzeniem konformalnym lub lekkimi żebrami. Szybkie prototypowanie już wykorzystuje tę ścieżkę. Wraz ze wzrostem prędkości drukarek, wzrośnie liczba produkowanych części. Wiele zespołów nadal polega na dostawcach CNC z Chin w zakresie elementów metalowych wymagających ścisłego dopasowania.
NOBLE: Produkcja części do robotów dostawczych do szpitali

Ekspertyza w zakresie obróbki metali i tworzyw sztucznych
Firma NOBLE zajmuje się obróbką metali i tworzyw sztucznych do produkcji części robotów dostawczych do szpitali. Firma zajmuje się obróbką obu rodzajów materiałów. Jest to ważne, ponieważ jeden robot wykorzystuje aluminiowe ramy, złącza ze stali nierdzewnej i chwytaki z tworzywa PEEK. Jeden dostawca wszystkich tych elementów oszczędza czas i utrzymuje te same tolerancje.
Obróbka CNC, formowanie wtryskowe i druk 3D
W warsztacie obróbka CNC, formowanie wtryskowe i druk 3D odbywają się w jednym miejscu. Toczenie CNC i frezowanie 5-osiowe obsługują otwory łożysk, obudowy przekładni i interfejsy dokujące. Formowanie wtryskowe odpowiada za obudowy i osłony podczas produkcji wielu części. Druk 3D wypełnia lukę w produkcji prototypów i niestandardowych efektorów końcowych. Obudowa maszyny PCR podąża tą samą ścieżką: najpierw szybkie prototypowanie, a następnie właściwy proces produkcyjny. Zespoły, które szybko potrzebują części metalowych, często zwracają się do dostawców CNC w Chinach, a NOBLE konkuruje tą samą szybkością i jakością.
Od prototypu do produkcji
Każdy program zaczyna się od małych kroków. Szybkie prototypowanie dowodzi, że dopasowanie działa, zanim zostaną wydane pieniądze na oprzyrządowanie. Następnie zespół przechodzi do produkcji, korzystając z tych samych rysunków i planu kontroli. Taka ciągłość zmniejsza ryzyko. Produkcja na zamówienie działa najlepiej, gdy prototypownia i linia produkcyjna korzystają z jednego systemu kontroli jakości.
Certyfikaty i gwarancja jakości
Certyfikaty pokazują klientowi, w jakim zakresie można zaufać danemu sklepowi. NOBLE posiada certyfikaty ISO 9001:2015 i ISO 13485:2016. Pierwszy z nich obejmuje ogólne zarządzanie jakością. Drugi dotyczy wyrobów medycznych. Razem obejmują one produkcję części do robotów dostawczych do szpitali do użytku klinicznego.
ISO 9001:2015 i ISO 13485:2016
Norma ISO 13485:2016 wymaga kontroli projektu, dokumentacji ryzyka i udokumentowanej identyfikowalności. To pasuje do produkcji robotów medycznych, gdzie awaria połączenia może wpłynąć na bezpieczeństwo pacjenta. Norma nakazuje również dostawcom kontrolowanie swoich poddostawców. Dzięki temu zarówno huta stali, jak i żywica polimerowa pozostają w sieci jakości.
Pełna identyfikowalność i kontrola
Każda partia ma numer partii obróbki cieplnej i dziennik obróbki. Raporty z maszyn CMM i kontrole pierwszego artykułu potwierdzają dane wymiarowe. Jeśli część ulegnie przesunięciu, warsztat może powiązać ją z konkretną maszyną i narzędziem. Ten poziom dokumentacji ma znaczenie, gdy szpitale przeprowadzają audyty u swoich dostawców.
Usługi kompleksowe od projektu do montażu
NOBLE oferuje więcej niż tylko cięcie metalu. Zespół wspiera cały proces, od koncepcji po wysyłkę gotowego produktu. Ten asortyment pomaga klientom, którzy nie dysponują własnymi możliwościami obróbki lub montażu.
Projektowanie w celu wsparcia możliwości produkcji
Inżynierowie analizują rysunki przed wypuszczeniem pierwszego chipa. Wskazują na wąskie tolerancje, które zwiększają koszty bez poprawy funkcjonalności. Sugerują kąty pochylenia dla formowanych pokryw i promienie, które narzędzia CNC mogą faktycznie osiągnąć. Ta wczesna informacja zwrotna skraca drogę od pomysłu do produkcji.
Montaż, testowanie i realizacja
Warsztat montuje podsystemy, testuje je i pakuje do wysyłki. Moduł chwytaka opuszcza bramę już po zatwierdzeniu. Z praktycznego punktu widzenia, oszczędza to klientowi drugiego dostawcy i drugiej serii kontroli jakości. Jeden partner, jeden ślad papierowy, jeden punkt kontaktowy.
Precyzja, materiały i procesy są ze sobą ściśle powiązane. Zadanie chwytaka decyduje o jego stopie lub polimerze. Bezpieczeństwo i powtarzalność muszą określać tolerancje. W ten sposób funkcjonalność jest obecna w każdym odwołaniu do rysunku. Sprawdź swój projekt pod kątem tych ram. Zadaj sobie jedno pytanie na każdym etapie: czy ten wybór odpowiada zadaniu części? Następnie znajdź partnera, który zna standardy dotyczące urządzeń medycznych i zaawansowaną obróbkę. Szukaj normy ISO 13485:2016 i rzeczywistych danych z inspekcji. Materiały będą się stale udoskonalać. Produkcja cyfrowa będzie się zacieśniać. Nowa generacja części do robotów szpitalnych będzie czystsza, lżejsza i bardziej niezawodna.
Najczęściej zadawane pytania dotyczące części robotów do dostaw szpitalnych
Jaką tolerancję można osiągnąć poprzez obróbkę CNC części robotów dostawczych do szpitali?
Precyzyjna obróbka CNC pozwala na osiągnięcie dokładności od ±0.005 mm do ±0.025 mm w przypadku ważnych elementów. Otwory łożyskowe i interfejsy dokujące często wykorzystują ten zakres, aby zapewnić powtarzalność ruchu.
Które materiały najlepiej znoszą codzienną sterylizację?
PEEK wytrzymuje cykle autoklawowania parowego w temperaturze powyżej 250°C. Stal nierdzewna klasy medycznej jest również odporna na czyszczenie nadtlenkiem wodoru i promieniowaniem UV, nie ulegając pęknięciom.
Jakie certyfikaty powinien posiadać producent?
Norma ISO 13485:2016 gwarantuje jakość wyrobów medycznych. Norma ISO 9001:2015 obejmuje ogólne zarządzanie jakością. Wielu dostawców CNC w Chinach posiada oba certyfikaty.
W jaki sposób szybkie prototypowanie przyspiesza rozwój?
Druk 3D pozwala na produkcję części testowych w ciągu kilku godzin. Inżynierowie sprawdzają dopasowanie i funkcjonalność przed zainwestowaniem w oprzyrządowanie produkcyjne. To zmniejsza ryzyko i skraca czas realizacji.
Kiedy produkcja niestandardowa ma większy sens niż stosowanie części standardowych?
Produkcja na zamówienie sprawdza się, gdy gotowe części nie spełniają wymagań higienicznych, wytrzymałościowych ani precyzyjnych. Wymagania dotyczące materiału i tolerancji chwytaka często są unikalne.
Jak dobór materiałów do obudowy urządzenia PCR wypada w porównaniu z materiałami do osłon robotów?
Obudowa maszyny PCR również wymaga ścisłych tolerancji i powierzchni łatwych do czyszczenia. Podobnie jak w przypadku tacek i obudów robotów, często wykorzystuje się w niej PEEK lub poliwęglan z podobnych powodów.
Czym jest błąd kumulacyjny i jak można go kontrolować?
Tolerancje nakładają się na wiele połączeń. Inżynierowie minimalizują liczbę błędów, stosując precyzyjne oznaczenia kluczowych cech i sztywnych elementów konstrukcyjnych w zespole.