
Wprowadzenie
Tępe narzędzia tnące są bardziej podatne na pękanie. Jeśli masz zepsute narzędzie, masz kawałek złomu. To oznacza godziny straconego czasu. Tak właśnie się stało.
Uszkodzenie narzędzia CNC nie daje o sobie znać. Narasta powoli. Zobaczysz drobne wcięcia na krawędzi skrawającej, wióry narastające na powierzchni bocznej i mikropęknięcia spowodowane cyklami termicznymi. Następnie wydajność skrawania spada, powierzchnia staje się bardziej chropowata, a wymiary nie są już tak precyzyjne.
Zrozumienie, jak narzędzia skrawające CNC ulegają uszkodzeniom, jest niezwykle ważne, aby zapewnić sobie optymalny stosunek jakości do ceny. Każda awaria oznacza spadek wydajności z powodu przestoju maszyny, wymiany narzędzi i części zamiennych. W tym artykule przyjrzymy się przyczynom awarii i ich konsekwencjom, a także sposobom, w jakie operatorzy mogą ich uniknąć.
Co powoduje, że narzędzia tnące stają się bezużyteczne?
Narzędzie tnące ulega awarii. Przyczyna nie zawsze jest oczywista. Oto, co tak naprawdę dzieje się na krawędzi.
Zużycie ścierne
Twarde cząstki mogą powodować tarcie narzędzia skrawającego. Obrabiany materiał może zawierać węgliki lub tlenki, a powierzchnia przedmiotu obrabianego może być pokryta twardą zgorzeliną tlenkową. Cząsteczki te działają jak papier ścierny. W rezultacie ostrze tnące CNC ulega zużyciu – dlatego należy zmniejszyć prędkość skrawania. W takim przypadku narzędzie przestaje ciąć czysto. Jest to główna przyczyna uszkodzeń narzędzi skrawających CNC w żeliwie i aluminium o wysokiej zawartości krzemu.
Zużycie kleju (narastająca krawędź)
Materiał obrabianego przedmiotu przykleja się do końcówki narzędzia. Docisk i ciepło spawają go w tym miejscu. Narost narasta. Zmienia geometrię narzędzia. Następnie odłamuje się, zabierając ze sobą jego fragment. Dzieje się tak w przypadku materiałów lepkich, takich jak stal niskowęglowa i aluminium. Ostrze wygląda na wyszczerbione. Typowe uszkodzenie narzędzia CNC spowodowane adhezją.
Noszenie dyfuzyjne
Wysoka temperatura jest tego przyczyną. Materiał narzędzia i materiał obrabianego przedmiotu mieszają się chemicznie na poziomie atomowym. Atomy migrują z narzędzia do wióra. Narzędzie traci twardość na powierzchni. Ostrze szybko się ściera. Brak tarcia mechanicznego – tylko ciepło.
Kraking termiczny
Narzędzie skrawające jest nagrzewane, a następnie chłodzone – wielokrotnie. Powoduje to wielokrotne rozszerzanie i kurczenie się powierzchni. Te cykle prowadzą do powstawania pęknięć. Początkowo pęknięcia są niewielkie, ale stopniowo się powiększają. W miarę jak pęknięcia rozprzestrzeniają się na krawędź skrawającą, chłodziwo pogłębia problem. Jednocześnie szok termiczny dodatkowo zwiększa naprężenia.
Odpryskiwanie mechaniczne i pękanie
Zawsze coś pęka – nadmierna siła, uderzenie narzędzia w twardy punkt, nadmierna głębokość skrawania, zbyt szybki posuw, wyszczerbiona krawędź skrawająca lub całkowite pęknięcie ostrza narzędzia. To jest nagłe uszkodzenie narzędzia CNC.
Odkształcenia plastyczne
Ostrze było pierwotnie bardzo twarde, ale pod wpływem wysokiej temperatury materiał narzędzia stał się bardziej miękki. Nacisk skrawania sprawił, że zmiękczone ostrze stało się płaskie i pofalowane. Narzędzie było już używane, ale ostrze nadal jest w dobrym stanie. Geometria skrawania jest nieco nierówna. To się zazwyczaj zdarza podczas skrawania twardych materiałów z dużą prędkością.
Wykruszenia krawędzi spowodowane wibracjami (drgania)
Podczas pracy tokarki CNC zarówno narzędzie skrawające, jak i obrabiany przedmiot wibrują. Ostrze skrawające uderza w przedmiot tysiące razy na sekundę. Każde uderzenie jest jak lekkie uderzenie młotkiem. Z czasem ostrze skrawające zaczyna się wykruszać. Zanim operator usłyszy dźwięk, uszkodzenie narzędzi skrawających CNC już się rozpoczęło.
Materiał narzędzia jest niezgodny z przedmiotem obrabianym lub chłodziwem. Siarka w przedmiocie obrabianym reaguje z kobaltem w narzędziu węglikowym, powodując rozpuszczenie spoiwa, zmniejszenie wytrzymałości narzędzia i wykruszenie krawędzi skrawającej. Nie jest to zużycie, a korozja.
Niewłaściwe obchodzenie się lub uszkodzenie powłoki
Czasami uszkodzenia zdarzają się jeszcze przed dotknięciem narzędzia obrabianego przedmiotu. Upadek narzędzia na podłogę. Uderzenie o uchwyt narzędzia. Przechowywanie luzem w szufladzie. Pęknięta powłoka lub odprysk krawędzi spowodowany manipulacją prowadzą do przedwczesnego uszkodzenia narzędzia podczas cięcia. Wszystkie te czynniki mogą prowadzić do zbyt wczesnego złamania narzędzia w trakcie cięcia. Niektórzy operatorzy uważają, że jest to wina procesu obróbki. To właśnie uszkodzenia narzędzi CNC można uniknąć.
Czy część ulegnie uszkodzeniu, gdy narzędzie CNC ulegnie wyszczerbieniu lub pęknięciu?
Tak – Typowe rodzaje uszkodzeń części
- Złamane narzędzie przesuwa się po obrabianym przedmiocie i wgryza się w niego. Powierzchnia ulega zarysowaniu.
- Dryf wymiarów. Narzędzie nie ma narożnika. Zaprogramowana ścieżka nie odpowiada rzeczywistości. Część wychodzi za mała lub nieokrągła.
- Tarcie o uszkodzoną krawędź generuje ciepło. Dużo ciepła. Powierzchnia ulega spaleniu. Następuje utwardzanie przez zgniot. Teraz następne narzędzie także nie jest w stanie go przeciąć.
- Zadziory stają się coraz gorsze. Złamana krawędź rozrywa materiał zamiast go ciąć. Część wygląda szorstko. Jakość krawędzi nie przeszła kontroli.
W najgorszym przypadku część jest kompletnym złomem. Nie ma możliwości przeróbki. To jest prawdziwy koszt uszkodzenia narzędzia CNC.
Uszkodzenia podpowierzchniowe
Widoczne zarysowania to nie wszystko. Kruche materiały, takie jak ceramika, hartowana stal i niektóre materiały kompozytowe, mogą tworzyć mikropęknięcia pod powierzchnią. Pęknięcia te są niewidoczne gołym okiem. Po oddaniu części do użytku i poddaniu jej naprężeniom, pęknięcia będą się rozprzestrzeniać, prowadząc ostatecznie do jej awarii. Operatorom trudno jest rozpoznać, że uszkodzenie narzędzi skrawających CNC zapoczątkowało łańcuch awarii.
Kiedy część może przetrwać awarię narzędzia CNC?
Przejścia zgrubne dają pole manewru. Pozostaje naddatek. Wyszczerbione narzędzie może nadal pozostawiać wystarczająco dużo materiału, aby narzędzie wykańczające mogło go oczyścić. Operator szybko to wychwytuje. Maszyna zatrzymuje się. Część zostaje uratowana.
W przejściach wykończeniowych nie ma miejsca na żadne zmiany. Cięcie to ostateczny wymiar. Złamane narzędzie niszczy tę powierzchnię. Nie pozostaje żaden materiał, który mógłby ją naprawić.
Czas reakcji operatora ma znaczenie. Zatrzymaj maszynę w ciągu kilku sekund, a uszkodzenia mogą być niewielkie. Pozwól jej przejść jeszcze raz, a część zniknie.
Dlatego zapobieganie uszkodzeniom narzędzi CNC podczas przejść wykańczających jest kluczowe. Strata spowodowana złamaniem frezu trzpieniowego jest niewielka, podczas gdy strata wynikająca ze złomowania tytanowego komponentu medycznego jest ogromna. Zrozum różnicę. Planuj odpowiednio.
Lista kontrolna operatora maszyny CNC w celu zminimalizowania uszkodzeń narzędzi
Oto lista rzeczy, które powinni sprawdzać operatorzy tokarek CNC, opracowana przez inżynierów NOBLE. Przestrzegając tych wytycznych, można znacznie zmniejszyć ryzyko uszkodzenia narzędzi skrawających CNC i obrabianych przedmiotów.
Opanuj konfigurację
Maszyna jest tak sztywna, jak najsłabszy zacisk. Sprawdź mocowanie przedmiotu obrabianego. Brak ruchu. Brak wibracji. Sprawdź bicie w uchwycie narzędzia. Kilka mikronów drgań eliminuje krawędzie tnące. Zadbaj o krótki wysięg narzędzia. Każdy dodatkowy milimetr zwiększa dźwignię. Dźwignia łamie narzędzia. Prawidłowe ustawienia zapobiegają uszkodzeniu narzędzia CNC przed obrotem wrzeciona.
Posłuchaj cięcia
Maszyna mówi. Słuchaj.
Pisk oznacza tarcie, a nie cięcie. Zmień prędkość lub posuw. Drgania to wibracje o niskiej częstotliwości. Narzędzie podskakuje. Krawędź się łuszczy. Pęknięcia oznaczają, że narzędzie jest zbyt mocno wbijane. Odetnij się. Ignorowanie tych dźwięków gwarantuje uszkodzenie narzędzi skrawających CNC.
Uważaj na chipsy
Kolor żetonów wskazuje temperaturę. Srebrne żetony są zimne. Słomkowe są ciepłe. Niebieskie lub fioletowe żetony są zbyt gorące. Narzędzie się gotuje.
Kształt wióra wskazuje na obciążenie. Długie, włókniste wióry owijają się wokół narzędzia. Ponownie tną. Wyłamują krawędzie. Celem są małe, połamane wióry. Wióry w kształcie litery C są idealne. Wióry pyłowe oznaczają, że narzędzie jest stępione.
Rozmiar wióra określa posuw. Cienkie wióry oznaczają zbyt małe obciążenie. Narzędzie ociera. Grube wióry oznaczają zbyt duże obciążenie. Narzędzie się złamie.
Proaktywne zarządzanie chipami
Wióry muszą być usuwane ze strefy skrawania. Chłodziwo je wypłukuje, a strumień powietrza wydmuchuje. Recyrkulacja wiórów jest główną przyczyną uszkodzeń narzędzi skrawających CNC. Gdy narzędzie skrawa ten sam wiór dwa razy, każde cięcie przyspiesza zużycie krawędzi.
Cykl wiercenia zgrubnego jest niezwykle efektywny podczas obróbki głębokich otworów i rowków. Podczas wycofywania narzędzia wióry są usuwane, a chłodziwo może dotrzeć do dna. Zapobiega to wtórnemu skrawaniu i gromadzeniu się ciepła, a tym samym pękaniu narzędzia.
Postępuj zgodnie z listą kontrolną. Za każdym razem, gdy konfigurujesz maszynę, przed każdym zadaniem. To zmniejsza ryzyko uszkodzenia narzędzi CNC, wydłuża ich żywotność i zapewnia jakość części.
Wiedz, kiedy interweniować
Maszyna nie wie, że narzędzie się zużywa. Operator wie.
Zwracaj uwagę na zmiany tonu. Prawidłowo wykonany dźwięk ma równomierny ton. Czy dźwięk się podnosi? Narzędzie jest stępione. Opada? Narzędzie jest wyszczerbione. Spójrz na wykończenie powierzchni. Była gładka. Teraz jest szorstka. Coś się zmieniło. Śledź żywotność narzędzia. Licz części na krawędź. Gdy średnia wynosi pięćdziesiąt części, a to narzędzie osiąga czterdzieści osiem, wymień je wcześnie. Czekanie na awarię gwarantuje uszkodzenie narzędzia CNC i złomowanie części.
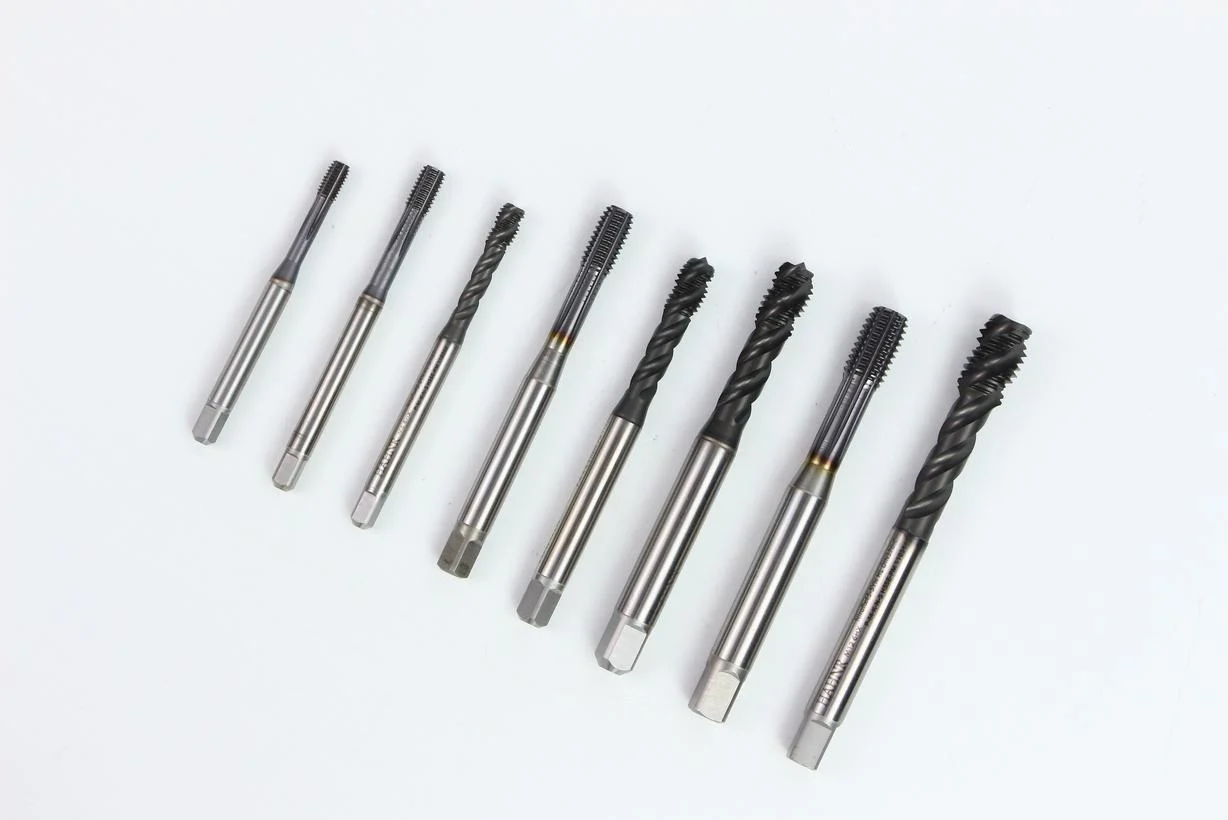
Dyscyplina chłodziwa i smarowania
Kierunek przepływu chłodziwa jest kluczowy. Powinien być skierowany na powierzchnię skrawającą, a nie na trzpień narzędzia. Krawędź skrawająca wymaga chłodzenia, ale trzpień nie.
Przepływ chłodziwa ma kluczowe znaczenie. Zbyt niski przepływ powoduje, że wióry pozostają w strefie skrawania, gdzie będą wielokrotnie przecinane, co powoduje zużycie narzędzia. Chociaż wysoki przepływ może wypłukiwać wióry, zwiększa to ryzyko szoku termicznego. Kontakt gorącego narzędzia z zimnym chłodziwem może powodować pęknięcia, co jest ukrytą przyczyną uszkodzeń narzędzi skrawających CNC. Należy prawidłowo używać chłodziwa. W przypadku materiałów, które nie są odporne na cykle termiczne (np. węglik spiekany na stali twardej), zaleca się przejście na chłodzenie nadmuchowe.
Krytyczne zakazy dla operatorów
Nigdy nie ignoruj problematycznego przedmiotu obrabianego. Przedmiot obrabiany o chropowatej powierzchni to znak ostrzegawczy. Następny przedmiot obrabiany będzie jeszcze gorszy. Narzędzie się złamie.
Nigdy nie dostosowuj posuwu i prędkości skrawania arbitralnie. Jeśli zwiększysz posuw do 150% tylko dlatego, że termin jest napięty, narzędzie zapłaci za to cenę. Zepsuje się, a wrzeciono się zatrzyma. Termin będzie jeszcze krótszy.
Nigdy nie pozostawiaj uszkodzonego narzędzia w uchwycie. Natychmiast je wyjmij, sprawdź uchwyt i wyczyść. Zapobiega to uszkodzeniu powierzchni montażowej kolejnego narzędzia przez uszkodzone fragmenty. Spowodowałoby to bicie promieniowe. Bicie promieniowe prowadzi do dalszych uszkodzeń narzędzi CNC. W tym miejscu zaczyna się błędne koło.
Zasada miękkiego dotyku
Narzędzia tnące nie są łomami; nigdy nie wciskaj ich na siłę do uchwytu narzędzia uderzając nimi ani nie upuszczaj ich na stół warsztatowy.
Używając dowolnego narzędzia tnącego, należy traktować je tak, jakby jego krawędź tnąca była wyjątkowo ostra – bo taka jest. Wyszczerbienia na krawędzi tnącej spowodowane niewłaściwą obsługą sprawią, że narzędzie stanie się bezużyteczne od razu podczas cięcia. Można temu całkowicie zapobiec.
Dokręć nakrętkę tulei zaciskowej kluczem dynamometrycznym, dokręcając ją z wymaganym momentem obrotowym. Zbyt mocne dokręcenie może odkształcić tuleję zaciskową, powodując rozbieżność narzędzia; zbyt słabe dokręcenie może spowodować wypadnięcie narzędzia. Obie sytuacje mogą prowadzić do złamania ostrza.
Obchodź się z narzędziami ostrożnie. Dbaj o czystość dłoni, trzonka narzędzia i samego narzędzia. To jest profesjonalizm. W ten sposób zapobiega się uszkodzeniom narzędzi CNC przed uruchomieniem maszyny.
NOBLE: Twój partner w Produkcja precyzyjna
Jesteśmy producentem specjalizującym się w obróbce CNC i produkcji blach. Widzimy realne koszty zużytych krawędzi, uszkodzonych frezów i złomowanych części. Ten poradnik powstał na podstawie naszych doświadczeń.
Nasze możliwości produkcyjne
Oferujemy kompletne rozwiązanie produkcyjne typu end-to-end, łączące projektowanie z dostawą:
- Obróbka CNC: 3-osiowy, 4-osiowy i Frezowanie 5-osiowe. Toczenie CNC. Obróbka złożona frezarsko-tokarska.
- Produkcja blachy: Cięcie laserowe, dziurkowanie, gięcie, spawanie, wykańczanie.
- Pełny zakres usług: Wsparcie projektowe. Prototypowanie. Serie produkcyjne. Obróbka powierzchni. Montaż końcowy.
Certyfikowana jakość, której możesz zaufać
Nasze zaangażowanie na rzecz precyzji i niezawodności jest poparte certyfikatami uznawanymi na całym świecie:
- ISO 9001: 2015 – Spójne procesy. Udokumentowane kontrole. Powtarzalna jakość.
- ISO 13485: 2016 – Norma dotycząca urządzeń medycznych. Rygorystyczna kontrola procesu. Krytyczne dla komponentów, w których uszkodzenia narzędzi skrawających CNC są niedopuszczalne.
Dlaczego warto współpracować z NOBLE?
Kompleksowe rozwiązanie : od szkicu do gotowego produktu. Jeden dostawca. Brak konieczności ciągłego monitorowania.
Wsparcie inżynieryjne : przeglądy DFM. Identyfikujemy ryzyko zużycia, zanim narzędzie dotknie maszyny. Zmniejszamy ryzyko uszkodzenia narzędzi na maszynach CNC poprzez optymalizację projektów, a nie tylko uruchamianie programów.
Przejrzysta komunikacja : Jasne terminy realizacji. Szczery feedback. Ciągłe doskonalenie. Żadnych niespodzianek.
FAQ
Jak mogę stwierdzić, że narzędzie jest bliskie zepsucia, zanim faktycznie zawiedzie?
Zwróć uwagę na spadek tonu lub nowy pisk. Zwróć uwagę na zmiany koloru wiórów lub degradację wykończenia powierzchni. Nasi operatorzy korzystają z monitorowania obciążenia w czasie rzeczywistym i planowych kontroli narzędzi, aby zapobiec uszkodzeniom narzędzi CNC, zanim spowodują one nieplanowany przestój.
Czy można naostrzyć i ponownie wykorzystać uszkodzone lub lekko zużyte narzędzie?
Tak, w przypadku narzędzi HSS i niektórych węglików spiekanych, ale ponowne ostrzenie zmienia geometrię i usuwa powłoki. W przypadku prac precyzyjnych wymiana jest bezpieczniejsza, dlatego skrupulatnie monitorujemy żywotność narzędzi, aby uniknąć konieczności używania ponownie ostrzonych narzędzi w przypadku krytycznych cech.
Czym różni się obróbka blachy od obróbki CNC pod względem zużycia narzędzi?
Do obróbki blachy używa się stempli, matryc i laserów – bez obrotowych narzędzi tnących. Jednak zużycie stempli powoduje powstawanie zadziorów, a uszkodzenie dyszy lasera wpływa na jakość cięcia.
Czy NOBLE poradzi sobie zarówno z prototypowaniem, jak i produkcją wielkoseryjną?
Tak, od 1–10 sztuk do szybkiego prototypowania do ponad 10 000 serii produkcyjnych, z zachowaniem spójnej jakości w obu przypadkach. Stosujemy te same procesy i standardy kontroli, niezależnie od ilości.
Jakie formaty projektów akceptujecie do wyceny?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF i PDF. W przypadku blachy preferowany jest płaski model DXF. Nasi inżynierowie mogą również doradzić w zakresie zmian w DFM, aby zmniejszyć uszkodzenia narzędzi skrawających CNC i obniżyć koszty.
Jak zapewnić jakość części, jeśli narzędzie wykazuje oznaki zużycia w trakcie produkcji serii?
Kontrole w trakcie procesu, systemy monitorowania zużycia narzędzi i natychmiastowa ponowna kwalifikacja pierwszego detalu po zmianie narzędzia. Norma ISO 13485 wymaga takiej dyscypliny — nie dostarczamy gotowych rozwiązań.
Czy oferują Państwo usługi montażowe wykraczające poza samą obróbkę części?
Tak, w tym montaż osprzętu, spawanie, montaż mechaniczny i pakowanie. Dostarczamy produkty gotowe do użycia, a nie tylko luźne komponenty.







