
Produkcja się zmienia. Ludzie w branży to odczuwają. Pojawiają się nowe metody. Stare metody są coraz lepsze. Pytanie, które zadaje sobie wielu właścicieli warsztatów, jest proste: czy spawanie laserowe jest gotowe, by przejąć kontrolę? A może tradycyjne spawanie łukowe nadal dzierży koronę?
Oto problem, z którym ludzie wciąż się borykają. Wybór niewłaściwego procesu niszczy marżę zysku. Przeróbki się mnożą. Prędkość pozostaje niska. Odkształcenia niszczą części. Spaw, który na pierwszy rzut oka wygląda dobrze, może później zawieść. Albo trwa dwa razy dłużej niż powinien. Albo odkształca zespół poza tolerancję.
Ten przewodnik omawia siedem kluczowych różnic. Cel jest prosty. Pomóc ludziom wybrać odpowiednią technologię do ich konkretnego zadania. Bez marketingowego szumu. Bez ogólnikowych zapewnień, że jedna metoda zawsze wygrywa. Po prostu praktyczne porównanie oparte na tym, co ważne na hali produkcyjnej.
Szybka odpowiedź: „ściągawka” (fragment polecany)
Ludzie chcą szybkich odpowiedzi. Sklepy potrzebują szybkich decyzji. Oto najkrótsze możliwe zestawienie.
Wybierz spawanie laserowe, gdy praca wymaga dużej prędkości. Prędkości powyżej 50 cali na minutę są rutynowe. Odkształcenia cieplne muszą być minimalne. Materiały są cienkie. Pomyśl o zaciskach akumulatorów pojazdów elektrycznych. Pomyśl o obudowach urządzeń medycznych. Pomyśl o precyzyjnych zespołach, gdzie odkształcenia są niedopuszczalne.
Wybierz tradycyjne spawanie do napraw. Zepsuty sprzęt. Pęknięte ramy. Naprawy w terenie. Dopasowanie połączeń może być słabe. Istnieją szczeliny. Powierzchnie są brudne. Tradycyjne metody lepiej sobie z tym radzą.
Wybierz spawanie tradycyjne przy ograniczonym budżecie. Podstawowy zestaw MIG lub elektroda otulona kosztuje poniżej pięciu tysięcy dolarów. System spawania laserowego jest wielokrotnie droższy. Warsztaty z ograniczonym kapitałem nie mogą uzasadnić inwestycji w laser.
Wybierz spawanie tradycyjne, gdy liczy się mobilność. Spawarkę otuloną można wnieść po drabinie lub w teren. Sprzęt laserowy jest ciężki i delikatny. Nie nadaje się do napraw zdalnych.
Ściągawka jest prosta. Szybkość i precyzja to laser. Koszt i wszechstronność to tradycja. Nie ma jednej odpowiedzi pasującej do każdego zadania.
Podstawowa różnica: jak generują ciepło
Prawdziwa różnica nie polega na szybkości ani koszcie. Zaczyna się od pytania, skąd pochodzi ciepło. Jak jest skoncentrowane. Jak wpływa na metal?
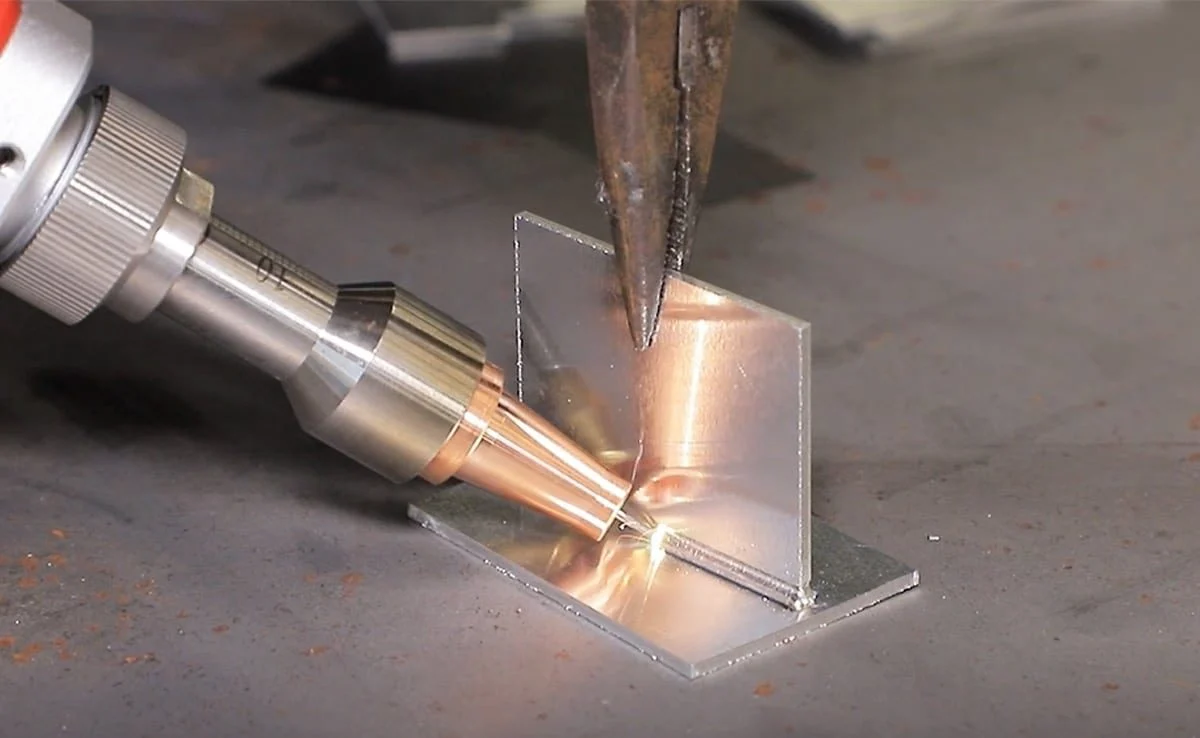
Spawanie laserowe wykorzystuje fotony.
Światło o wysokiej energii. Wiązka skupia się w maleńkim punkcie. Mówimy o 0.2 milimetra lub mniej. Cała ta energia jest skupiona na bardzo małej powierzchni. Gęstość energii sięga zenitu.
Powstaje w ten sposób coś, co ludzie nazywają dziurką od klucza. Laser natychmiast odparowuje metal. Powstaje wąska, głęboka wnęka. Wiązka wnika w tę wnękę. Ścianki dziurki topią się i łączą w miarę przesuwania się wiązki. Głęboka penetracja z bardzo wąskiego źródła ciepła. To jest właśnie zaleta lasera.
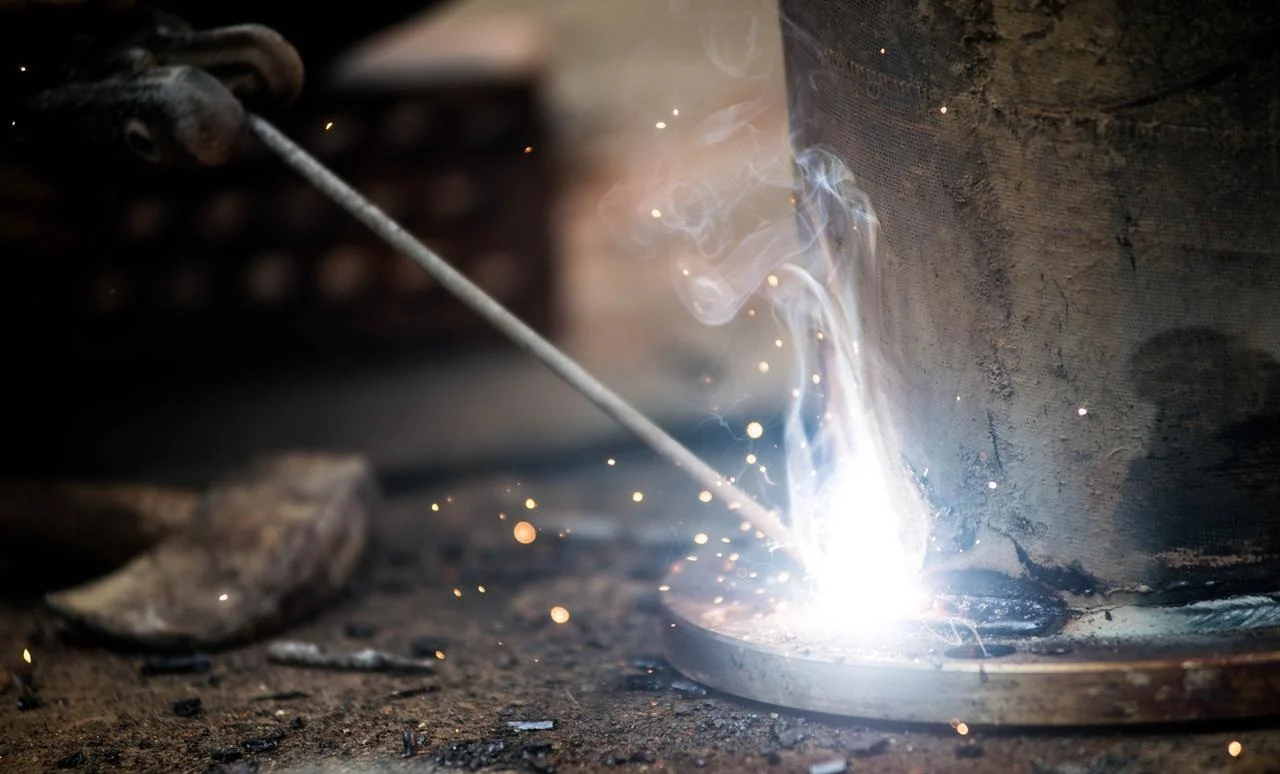
Tradycyjne spawanie odbywa się za pomocą łuku elektrycznego lub płomienia.
Gęstość energii jest znacznie niższa. Ciepło się rozchodzi. Średnica łuku może wynosić od 2 do 10 milimetrów. To od dziesięciu do pięćdziesięciu razy więcej niż plamka lasera.
Nie tworzy się tu dziurka od klucza. Zamiast tego, ludzie pracują z kałużą stopionego metalu. Łuk topi powierzchnię. Kałuża rośnie. Więcej ciepła przepływa do otaczającego metalu bazowego. To dodatkowe ciepło stanowi problem. Powoduje odkształcenia. Poszerza strefę wpływu ciepła. Zmienia właściwości materiału.
Pomyśl o wizualnej różnicy. Wiązka laserowa jest jak szpilka. Łuk jest jak szczotka. Jeden skupia wszystko w jednym punkcie. Drugi rozprasza energię na większym obszarze. Oba mogą łączyć metal. Robią to zupełnie inaczej.
Sklepy wybierające między nimi muszą to najpierw zrozumieć. Źródło ciepła determinuje wszystko inne. Prędkość. Odkształcenie. Głębokość penetracji. Koszt sprzętu. Wszystko zależy od sposobu dostarczania ciepła.
Porównanie bezpośrednie (7 kluczowych czynników)
Ludzie muszą widzieć liczby. Oto jak te 7 metod sprawdza się w kontekście czynników, które mają znaczenie na hali produkcyjnej.
1. Prędkość i przepustowość (laser wygrywa)
Spawanie laserowe rozwija się dynamicznie. Typowe prędkości wahają się od 50 do 200 cali na minutę. To nie literówka. Przy odpowiednim zamocowaniu możliwe jest spawanie cienkich materiałów z prędkością 200 cali na minutę.
Tradycyjne spawanie metodą MIG przebiega znacznie wolniej. Realistyczny zakres to od dziesięciu do trzydziestu cali na minutę. Doświadczony operator może naciskać wyżej w prostych spoinach, ale szczelina pozostaje duża.
Wniosek jest oczywisty. Laser jest od pięciu do dziesięciu razy szybszy w przypadku produkcji wielkoseryjnej. Zakłady produkujące tysiące identycznych części odnotowują znaczną oszczędność czasu.
2. Wprowadzanie ciepła i odkształcenia (laser wygrywa)
Spawanie laserowe wprowadza ciepło do bardzo małego obszaru. Strefa wpływu ciepła, czyli HAZ, pozostaje niewielka. Ludzie mierzą ją w dziesiątych częściach milimetra. Otaczający metal prawie się nie nagrzewa. Odkształcenia nie stanowią poważnego problemu.
Tradycyjne spawanie rozprowadza ciepło na dużym obszarze. Strefa HAZ może rozciągać się na wiele milimetrów od spoiny. W przypadku cienkich blach ciepło to powoduje wypaczenia. Części się skręcają. Kołnierze się wyginają. Zespoły nie pasują.
Wniosek jest prosty. Laser wygrywa w przypadku cienkich blach, poniżej trzech milimetrów. Tradycyjne metody mają problem z odkształceniami przy takich grubościach.
3. Dopasowanie połączeń i tolerancja szczelin (tradycyjne rozwiązania)
Spawanie laserowe wymaga precyzji. Odstęp między elementami musi być mniejszy niż 0.1 milimetra. Większy odstęp spowoduje przebicie wiązki lub jej brak. Elementy muszą być precyzyjnie docięte. Mocowania muszą je mocno trzymać.
Tradycyjne spawanie lepiej sprawdza się w rzeczywistych warunkach. Palnik MIG lub TIG może zniwelować szczeliny od jednego do trzech milimetrów. Operator dodaje materiał dodatkowy. Łuk wypełnia pustkę. Dlatego ludzie nadal używają spawarek elektrodowych do napraw. Części nigdy nie są idealne.
Wniosek jest jasny. Tradycyjne rozwiązania przynoszą korzyści w przypadku prac brudnych, źle zamontowanych lub napraw w terenie. Laser wymaga czystego, precyzyjnego i kontrolowanego środowiska.
4. Koszt sprzętu (tradycyjne wygrane)
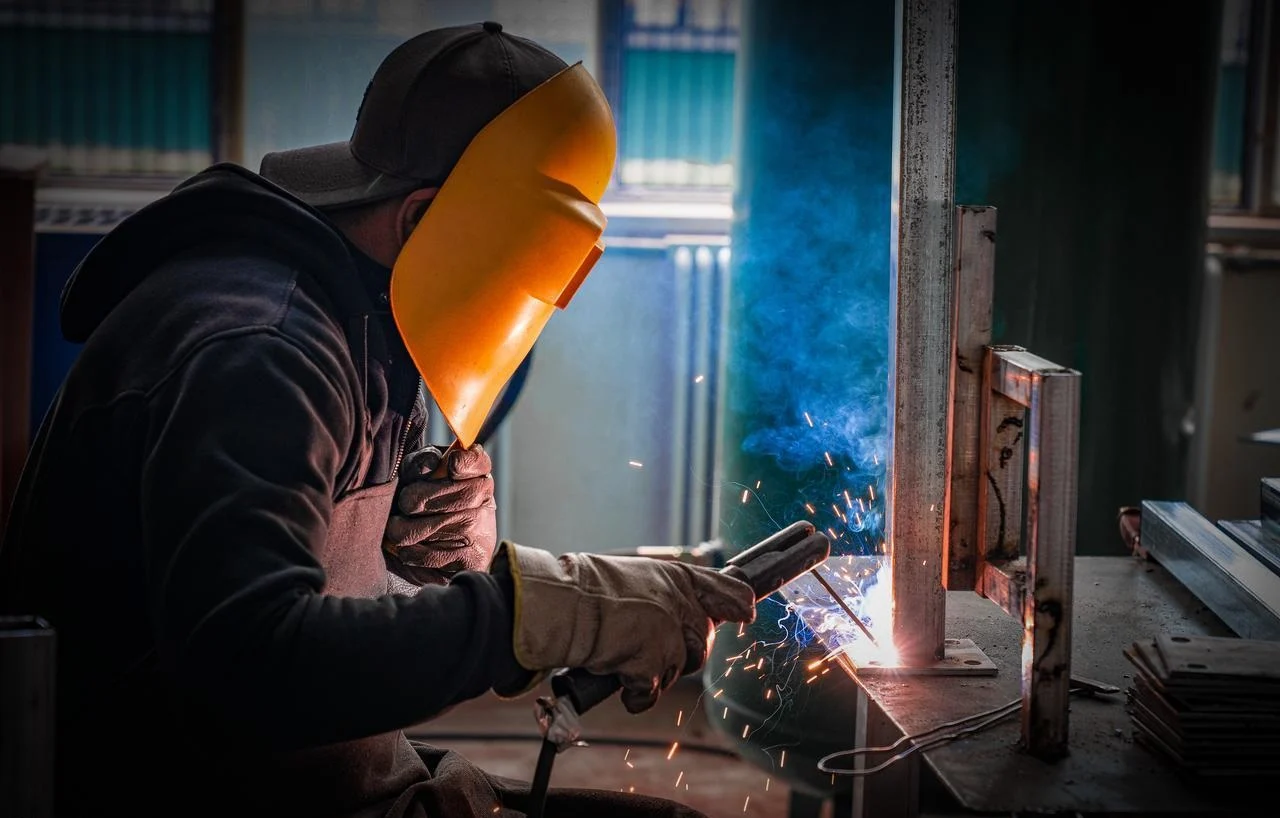
Rozpoczęcie pracy w spawalnictwie tradycyjnym jest tanie. Podstawowy zestaw MIG lub elektrodowy kosztuje od tysiąca do dwudziestu tysięcy dolarów. Sprzęt bezpieczeństwa jest minimalny. Przyłbica spawalnicza. Rękawice. Skórzana kurtka. Wentylacja. Mały warsztat może zacząć za cenę używanego samochodu.
Spawanie laserowe to zupełnie inna kategoria finansowa. Systemy podstawowe zaczynają się od około stu tysięcy dolarów. Koszty systemów przemysłowych są znacznie wyższe. Wiele z nich przekracza milion dolarów. Osłony bezpieczeństwa są obowiązkowe. Wiązki laserowe mogą natychmiast oślepić. Materiały odblaskowe mogą odbijać promienie po całym pomieszczeniu. Sama osłona generuje wysokie koszty.
Wniosek jest prosty. Laser wymaga dużej ilości, aby generować zwrot z inwestycji. Zakład produkujący pięć części tygodniowo nie uzasadnia takiego wydatku. Zakład produkujący pięć tysięcy części tygodniowo stosuje inne metody.
5. Kompatybilność materiałowa (ciągnięcie/wiązanie)
Ta metoda jest warta uwagi. Każda ma swoje mocne strony.
Spawanie laserowe dobrze radzi sobie z metalami odblaskowymi. Miedź, mosiądz, aluminium. Materiały te odbijają energię łuku elektrycznego. Energia lasera jest absorbowana w różny sposób. Laser może również łączyć różne metale. Stal z aluminium. Stal z miedzią. Tradycyjne metody mają problemy z tymi kombinacjami ze względu na różne temperatury topnienia i kruche warstwy międzymetaliczne.
Spawanie tradycyjne sprawdza się doskonale w przypadku stali i stali nierdzewnej. Stal węglowa, stal stopowa, stal nierdzewna. Procesy są dopracowane. Materiały dodatkowe są powszechnie dostępne. Procedury są dobrze udokumentowane. Problem pojawia się w przypadku metali odblaskowych, takich jak miedź i mosiądz. Łuk ma tendencję do wędrówek. Trudno kontrolować wprowadzane ciepło. Jakość spoiny jest niska.
Wnioski zależą od zastosowania. Spawanie warsztatowe głównie stali nie przynosi żadnych korzyści z lasera. Spawanie warsztatowe miedzianych szyn zbiorczych lub aluminiowych tac akumulatorowych przynosi wyraźne korzyści z lasera.
6. Poziom umiejętności operatora (laser jest łatwiejszy w obsłudze, trudniejszy w konfiguracji)
Spawanie laserowe dzieli umiejętności na dwie kategorie.
Obsługa lasera wymaga niewielkich umiejętności manualnych. Operator ładuje części. Naciska przycisk. Monitoruje maszynę. Wiązka podąża zaprogramowaną ścieżką. Koordynacja wzrokowo-ruchowa nie jest wymagana.
Konfiguracja lasera wymaga wysokich umiejętności inżynierskich. Ustawienie wiązki. Pozycja ogniska. Parametry spawania. Projektowanie osprzętu. Ta praca odbywa się offline. Wymaga szkolenia i doświadczenia.
Tradycyjne spawanie polega na odwracaniu modelu. Wysokie umiejętności manualne. Operator obserwuje kałużę. Porusza palnikiem ręcznie. Reguluje prędkość i kąt w czasie rzeczywistym. Opanowanie tego zajmuje lata. Wymagane są niewielkie umiejętności konfiguracyjne. Włącz gaz. Ustaw natężenie prądu. Rozpocznij spawanie.
Kluczem jest to, kto wykonuje pracę. Laser przenosi umiejętności z operatora na inżyniera. Tradycyjny spawacz pozostawia umiejętności w rękach spawacza.
7. Potencjał automatyzacji (wygrywa laser)
Spawanie laserowe można łatwo zintegrować z robotyką. Wiązka przesyłana jest światłowodami. Koniec z ciężkim okablowaniem palnika. Skanery Galvo umożliwiają niezwykle szybkie pozycjonowanie wiązki. Setki spawów na minutę na małych elementach.
Tradycyjne spawanie również można zautomatyzować. Istnieją zrobotyzowane stanowiska MIG. Sprzęt jest jednak bardziej masywny. Końcówki palników zużywają się i wymagają częstej wymiany. Podawanie drutu może się zacinać. Prędkość jest niższa.
Wnioski przemawiają za laserem w zautomatyzowanej produkcji wielkoseryjnej. Tradycyjne stanowiska robotyczne działają, ale nie dorównują szybkości lasera ani żywotności materiałów eksploatacyjnych. W przypadku automatyzacji produkcji małoseryjnej lub produkcji mieszanej różnica jest mniej znacząca.
Podział kosztów: kalkulacja zwrotu z inwestycji (ROI)
Ludzie muszą zobaczyć liczby, zanim podejmą decyzję o środkach trwałych. Oto jak działa matematyka.
Początkowa inwestycja
Tradycyjny zestaw spawalniczy kosztuje od tysiąca do dwudziestu tysięcy dolarów. Kwota ta obejmuje wysokiej jakości spawarkę MIG lub TIG, podstawowy sprzęt bezpieczeństwa i kilka materiałów eksploatacyjnych. Wiele warsztatów zaczyna od tego.
System spawania laserowego kosztuje od stu tysięcy do ponad miliona dolarów. Osłony bezpieczeństwa znacznie zwiększają koszty. Wiązka może natychmiast oślepić. Materiały odblaskowe mogą spowodować rykoszet wiązki. Osłona nie jest opcjonalna.
Materiały eksploatacyjne
Systemy laserowe zużywają dużo energii elektrycznej. Soczewki wymagają okresowej wymiany. Często wymagany jest gaz osłonowy. W większości przypadków nie ma drutu spawalniczego. Brak końcówek stykowych, które mogłyby się zużywać.
Tradycyjne spawanie wymaga ciągłego zużycia drutu spawalniczego. Gaz osłonowy przepływa nieustannie. Końcówki prądowe zużywają się po kilku godzinach łuku. Na dyszach gromadzą się odpryski. Żel do dysz pomaga, ale zwiększa koszty. Koszt materiałów eksploatacyjnych na część rośnie przy dużych ilościach.
Przykład ze świata rzeczywistego
Rozważ spawanie dziesięciu tysięcy szyn zbiorczych akumulatorów. Są to cienkie miedziane lub aluminiowe elementy do akumulatorów pojazdów elektrycznych.
System spawania laserowego wykonuje zadanie w około godzinę. Wiązka porusza się szybko. Nie potrzeba drutu spawalniczego. Nie ma potrzeby czyszczenia po spawaniu.
Tradycyjny montaż metodą MIG lub TIG trwa około ośmiu godzin. Spawarka porusza się wolniej. Drut spawalniczy ulega zużyciu. Odpryski wymagają czyszczenia. Końcówki zużywają się i wymagają wymiany w trakcie spawania.
Sama różnica w kosztach pracy jest ogromna. Zakłady produkujące duże ilości odnotowują szybki zwrot z inwestycji. Zakłady produkujące małe partie nigdy nie odzyskują premii za laser.
Wybierz spawanie laserowe, gdy:
Ludzie potrzebują szybkości i precyzji. Części to komponenty akumulatorów pojazdów elektrycznych. Szyny zbiorcze. Połączenia typu „tab-to-terminal”. To aplikacje o dużej wydajności i wysokiej niezawodności.
Hermetyczne uszczelnienie ma znaczenie. Urządzenia medyczne. Czujniki. Elektronika implantowana. Każdy wyciek to awaria. Spawanie laserowe zapewnia spójne, szczelne połączenia.
Części wykonane są z cienkiego metalu o grubości poniżej trzech milimetrów. Zniekształcenia są niedopuszczalne. Tradycyjne metody powodują odkształcenia tych części.
Wykończenie estetyczne jest wymogiem. Brak odprysków. Brak konieczności czyszczenia po spawaniu. Spaw wygląda czysto zaraz po zdjęciu z maszyny.
Wielkość produkcji jest wysoka. Tysiące identycznych części dziennie. Koszt kapitałowy rozkłada się na wiele jednostek.
Połączenia są szczelne. Części są obrabiane CNC lub precyzyjnie tłoczone. Szczeliny nie przekraczają 0.1 milimetra.
Wybierz spawanie tradycyjne (MIG/TIG/Stick), gdy:
Ludzie wykonują naprawy. Ciężki sprzęt. Maszyny rolnicze. Koparki. Części są brudne. Montaż jest kiepski. Laser nie poradzi sobie z takimi warunkami.
Części są źle dopasowane. Szczeliny przekraczają 0.5 milimetra. Powierzchnie są zardzewiałe lub brudne. Tradycyjne metody pozwalają na wypełnienie tych szczelin.
Grube blachy wymagają spawania. Ponad dwanaście milimetrów lub pół cala w jednym przejściu. Penetracja lasera jest ograniczona bez użycia bardzo dużej mocy.
Prace prowadzone są na zewnątrz lub przy wietrznej pogodzie. Gaz osłonowy jest wydmuchiwany. Spawanie elektrodą otuloną lub spawanie łukiem proszkowym z rdzeniem topnikowym sprawdza się doskonale przy wietrznej pogodzie.
Budżet jest ograniczony. Sprzęt kosztuje poniżej dwudziestu tysięcy dolarów. Laser nie wchodzi w grę.
Wymagane jest spawanie w terenie. Rurociągi. Place budowy. Naprawa statków. Spawarkę elektrodową dowozi się do miejsca pracy. Sprzęt laserowy pozostaje w fabryce.
Kiedy oba procesy mogą działać
Niektóre aplikacje działają z obiema metodami. Użytkownicy dokonują wyboru na podstawie konkretnych priorytetów.
Nadwozie samochodowe w stanie surowym. Tradycyjne spawanie punktowe zapewnia połączenia konstrukcyjne. Lutowanie laserowe zapewnia czyste szwy dachu. Oba te procesy mają zastosowanie w tym samym pojeździe.
Produkcja blach ze stali o grubości od dwóch do pięciu milimetrów. Laser zapewnia szybkość i automatyzację produkcji wielkoseryjnej. MIG zapewnia elastyczność i niższe koszty kapitałowe dla warsztatów produkcyjnych.
Rury ze stali nierdzewnej. Spawanie metodą TIG pozwala uzyskać higieniczne spoiny dopuszczone do kontaktu z żywnością, z kontrolowanym dopływem ciepła. Spawanie laserowe odbywa się z dużą prędkością na walcowniach rur, co zapewnia ciągłą produkcję.
Nie ma jednej odpowiedzi pasującej do każdego zlecenia. Warsztaty muszą zrozumieć swoje wolumeny, materiały i wymagania jakościowe. Wtedy wybór staje się oczywisty.

O firmie NOBLE – Twój partner w produkcji precyzyjnej
Kim jesteśmy?
NOBLE to zakład obróbki CNC z certyfikatem ISO. Klienci zwracają się do nas po precyzyjną obróbkę skrawaniem i zaawansowane technologie łączenia. Podstawową działalnością zawsze była produkcja ubytkowa: frezowanie, toczenie i szlifowanie CNC. Dodaliśmy jednak możliwości spawania laserowego. Naszym celem jest kompleksowa produkcja dla klientów. Brak outsourcingu. Brak wysyłki części do osobnego warsztatu. Jeden zakład obsługuje cały proces produkcyjny.
Nasze podstawowe możliwości
Łączymy tradycyjną produkcję z nowoczesną precyzją laserową. Dwa światy. Jeden warsztat.
Obróbka CNC to podstawa. Frezowanie, toczenie, obróbka pięcioosiowa i elektroerozyjna dla złożonych elementów metalowych i plastikowych. Wąskie tolerancje. Złożone geometrie. Standard NOBLE.
Spawanie laserowe umożliwia precyzyjne spawanie i spawanie z otworem na klucz. Metale o małej grubości. Hermetyczne uszczelnienia. Zespoły o niskim poziomie odkształceń. Prace, w których tradycyjne spawanie metodą MIG lub TIG powodowałoby odkształcenia lub nadmierne nagrzewanie.
Tradycyjne spawanie pozostaje w naszym arsenale. TIG i MIG do grubszych przekrojów. Do napraw. Do zastosowań, w których spasowanie połączeń jest dalekie od ideału. Nie każda praca wymaga lasera. Znamy różnicę.
Nasze certyfikaty (zaufanie i jakość)
Działamy w oparciu o rygorystyczne systemy zarządzania jakością. Branże, które obsługujemy, tego wymagają. Urządzenia medyczne. Przemysł lotniczy i kosmiczny. Motoryzacja. Sprzęt przemysłowy.
ISO 9001:2015 to kompleksowy system zarządzania jakością. Obejmuje on nasze procesy obróbki CNC i spawania. Stała jakość. Powtarzalność. Identyfikowalność. Klienci przemysłowi oczekują tego poziomu bazowego.
Norma ISO 13485:2016 to złoty standard w produkcji wyrobów medycznych. Nie każdy zakład posiada ten certyfikat. My tak. Potwierdza on naszą zdolność do dostarczania precyzyjnych komponentów i zespołów spawanych do narzędzi chirurgicznych, implantów i sprzętu diagnostycznego. Projekty objęte regulacjami wymagają dokumentacji na tym poziomie. My ją zapewniamy.
Dlaczego warto z nami współpracować?
Kompleksowa obsługa to nie slogan marketingowy. Klienci obrabiają części na naszych maszynach CNC. Następnie spawamy je u nas. Brak konieczności wysyłki do osobnej spawarki. Brak opóźnień logistycznych. Brak problemów z jakością przekazania.
Wiedza o procesie ma znaczenie. Wiemy, kiedy zalecać spawanie laserowe. Wysoka prędkość. Niska strefa wpływu ciepła. Wiemy, kiedy zalecać spawanie metodą TIG. Grubsze przekroje. Tolerancja szczeliny. Nie forsujemy jednej technologii. Wybraliśmy tę właściwą do druku.
Jakość jest najważniejsza. Każdy spaw jest udokumentowany. Każdy element obrabiany jest śledzony. Nasze systemy ISO tego wymagają. Klienci otrzymują dokumentację potrzebną do własnych audytów i zgłoszeń regulacyjnych. Koniec z uganianiem się za certyfikatami. Koniec z brakującymi rekordami partii. System działa.
FAQ
Czy spawanie laserowe może całkowicie zastąpić spawanie metodą MIG?
Nie. Nie do grubych napraw. Laser sprawdza się przy cienkich materiałach, dużej prędkości i niskim poziomie odkształceń. Ale osoba próbująca naprawić pęknięte ramię koparki lub grubą blachę stalową, nadal sięgnie po spawarkę MIG lub elektrodową. Te dwie metody służą różnym celom. Jedna nie wyklucza drugiej.
Czy nauka spawania laserowego jest trudna?
Zależy, co ludzie rozumieją przez naukę. Uruchomienie maszyny po jej skonfigurowaniu jest proste. Załaduj części. Naciśnij przycisk. Monitoruj cykl. Ta część jest prosta.
Programowanie systemu jest trudniejsze. Ustawienie wiązki. Pozycja ogniska. Opracowanie parametrów spawania. Projektowanie osprzętu. Ta praca wymaga przeszkolenia i doświadczenia. Warsztaty potrzebują inżyniera lub wykwalifikowanego technika do obsługi konfiguracji. Operator na hali nie musi mieć wieloletniego doświadczenia w spawaniu.
Czy spawanie laserowe wymaga stosowania gazu osłonowego?
Tak, w większości przypadków. Typowe są argon lub hel. Gaz ten zapobiega zakłóceniom plazmy. Bez niego wiązka laserowa może się rozproszyć. Jakość spoiny spada. Niektóre zastosowania o bardzo niskiej mocy lub impulsowe działają bez gazu, ale to niszowe przypadki. Większość spawania produkcyjnego, podobnie jak MIG i TIG, wykorzystuje gaz osłonowy.
Jaki jest najgrubszy metal, który można spawać laserem?
Lasery światłowodowe dużej mocy mogą spawać stal o grubości do jednego cala, czyli około dwudziestu pięciu milimetrów. Sprzęt istnieje. Spawy są możliwe.
Ale tu jest haczyk. Tradycyjne metody są znacznie tańsze przy takiej grubości. Laser o mocy wystarczającej do spawania blachy o grubości jednego cala kosztuje fortunę. Zużycie energii jest wysokie. Zwrot z inwestycji jest niski. Osoby regularnie spawające grube materiały powinny pozostać przy spawaniu MIG, TIG lub łukiem krytym. Laser ma sens tylko w przypadku grubych elementów w bardzo specyficznych, kosztownych zastosowaniach, gdzie inne ograniczenia wykluczają tradycyjne metody.






