
 Wprowadzenie
Projektowanie konstrukcji odlewu to sztuka równowagi. Element musi działać. Ale trzeba go też wykonać, nie marnując połowy produkcji.
Poniższe 30 kluczowych punktów przebija teorię. Są praktyczne. Są uporządkowane według tego, co jest ważne na hali produkcyjnej. Po pierwsze, czy w ogóle można to odlać? To jest wykonalność procesu. Po drugie, czy to się sprawdzi? To jest integralność strukturalna. Po trzecie, jak poradzić sobie z przestrzeniami wewnętrznymi? To jest projekt wnęki i rdzenia. Wreszcie, jak sprawić, by było taniej i bardziej niezawodnie? To jest wzmocnienie i uproszczenie.
Każdy punkt dotyczy realnego problemu. Stosuj je razem.
Czym jest odlewanie i dlaczego projekt konstrukcji odlewu jest tak ważny?
Co jest Casting Porno?
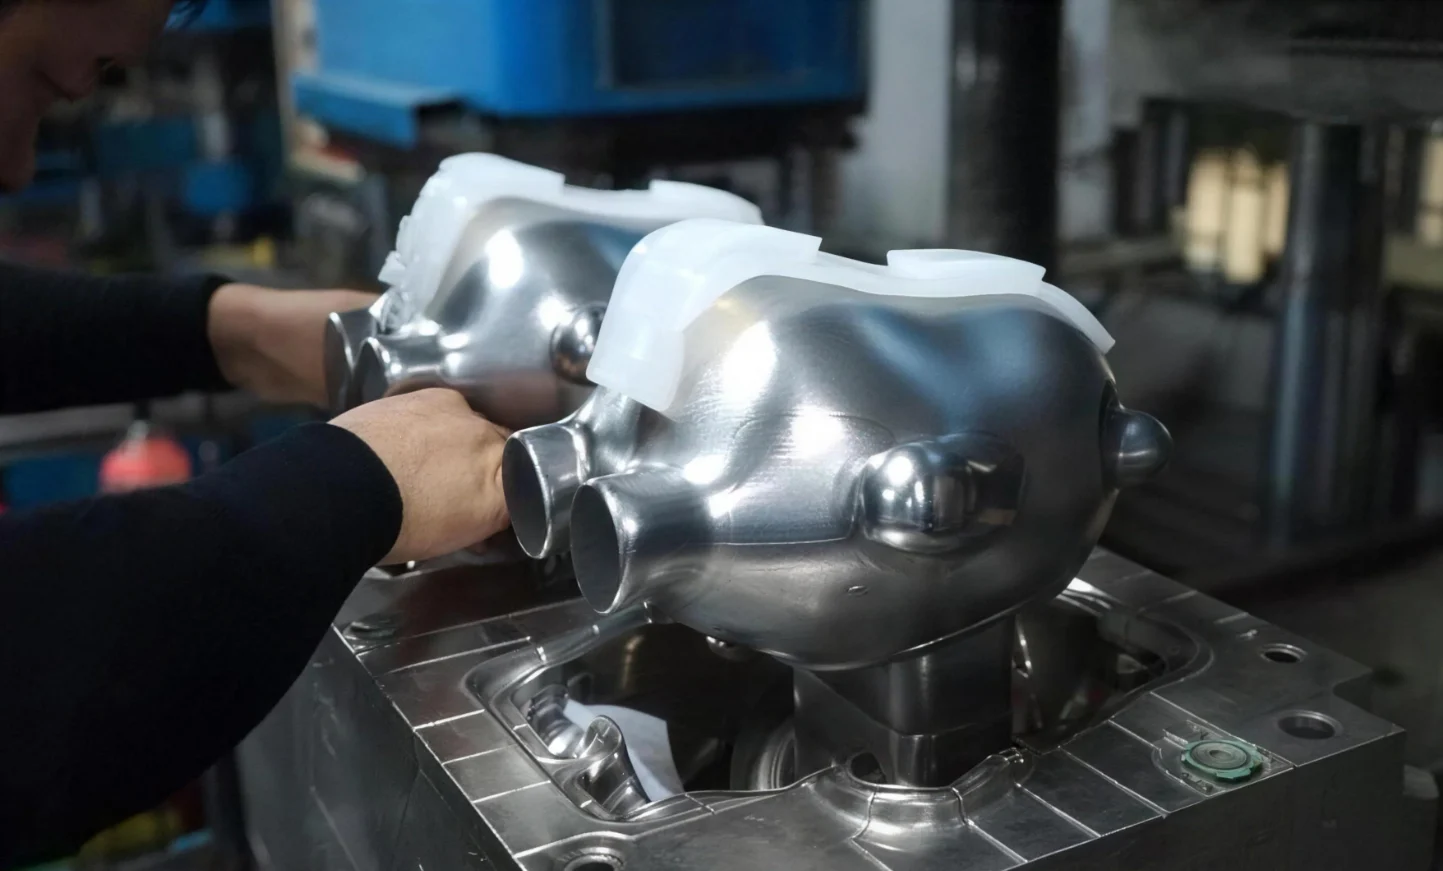
Operator wlewa stopiony metal lub plastik do formy. Po ostygnięciu i stwardnieniu można wyjąć części.
Dlaczego projektowanie konstrukcji odlewu jest ważne?
Dobrze zaprojektowana struktura odlewu wychodzi z formy czysta. Ma kilka wad. Oprzyrządowanie jest proste. Produkcja odbywa się w trybie fabrycznym, bez ciągłych przestojów.
Ale zły projekt? Powstają wnęki skurczowe wewnątrz grubych przekrojów. Porowatość gazowa blisko powierzchni. Piasek jest uwięziony w miejscach niedostępnych. Element odkształca się podczas stygnięcia. Pęka podczas wybijania.
Wpływ ignorowania zasad projektowania odlewów na koszty
Cena jest płacona wielokrotnie.
Najpierw forma wymaga przeróbek. To kosztuje czas i pieniądze. Potem produkcja. Poziom braków utrzymuje się na wysokim poziomie. Części giną. Harmonogramy się opóźniają.
Dodano obróbkę końcową , aby naprawić to, czego nie udało się uzyskać z odlewu. Koszt jednostkowy rośnie.
Najgorszy scenariusz? Część ulegnie awarii podczas eksploatacji. W rezultacie nastąpi awaria w terenie. Wycofanie produktu z rynku. Pozew sądowy.
Główny cel projektowania konstrukcji odlewu
W pierwszym szkicu równoważone są trzy rzeczy: funkcjonalność, wytrzymałość i możliwość produkcji.
Idealny kształt nie powinien być najpierw zaprojektowany, a dopiero potem sprawdzany pod kątem możliwości odlewania. Zasady są najważniejsze. Projekt działa w ich ramach.
Celem jest odlew wystarczająco wytrzymały, lekki, łatwy do formowania, prosty w rdzeniowaniu i szybki w czyszczeniu. Wszystkie pięć elementów musi być poddane obróbce. To dobra konstrukcja odlewu.

Projektowanie wykonalności — tworzenie odlewów nadających się do produkcji i łatwych do wyjmowania z formy
1. Zasady projektowania linii podziału
Niech linia podziału będzie prosta. Jedna prosta jest lepsza niż trzy zygzaki. Każda dodatkowa linia to miejsce, gdzie coś pójdzie nie tak.
Oto praktyczny problem. Połówki formy nigdy nie przylegają idealnie. Zawsze występuje drobna niespójność. Ta niespójność ujawnia się jako nieestetyczny grzbiet lub uskok. Nie da się jej całkowicie usunąć przez obróbkę mechaniczną. Dlatego unikaj od samego początku umieszczania linii podziału na widocznych, estetycznych powierzchniach. Dobry projekt odlewu traktuje linie podziału jako decyzję funkcjonalną, a nie jako coś dodanego na później.
2. Geometria powierzchni i uwalnianie z formy
Zwróć uwagę na powierzchnie wklęsłe. To krzywizny skierowane do wewnątrz. Działają jak mechaniczne blokady. Zastygły metal lub tworzywo sztuczne nie może fizycznie wydostać się z formy bez rozerwania. Podstawową zasadą projektowania konstrukcji odlewniczych jest to, że każda powierzchnia musi być zwrócona w kierunku ciągnięcia lub mieć wystarczający pochylenie, aby można ją było uwolnić.
Konsoliduj wypukłe elementy. Połącz je w jeden, grubszy element, zamiast rozrzucać je wszędzie po małych elementach. Upraszcza to cały projekt konstrukcji odlewu.
Duże odlewy to szczególny przypadek. Małe wystające elementy na zewnątrz – małe żeberka, wypukłości, logo – stanowią problem. Odłamują się one podczas wyjmowania z formy lub powodują przywieranie elementu. W przypadku dużych odlewów należy dbać o czystość powierzchni zewnętrznych.

Integralność strukturalna — kontrola grubości ścianek i zapobieganie wadom
Część, która wygląda dobrze po wyjęciu z formy, ale pęka trzy tygodnie później, jest porażką. Projekt konstrukcji odlewu musi uwzględniać to, co dzieje się po zastygnięciu metalu.
3. Jednolita grubość ścianki
Grube profile stygną powoli. Cienkie profile stygną szybko. Ta różnica powoduje naprężenia wewnętrzne. Rozwiązanie jest nudne, ale skuteczne: zachować tę samą grubość ścianek wszędzie.
Jak zwiększyć wytrzymałość bez pogrubiania przekroju? Użyj żeber wzmacniających. Zwiększają sztywność bez tworzenia ogromnego punktu przegrzania.
Oto konkretna zasada. Ściany wewnętrzne powinny być cieńsze niż ściany zewnętrzne, które pełnią jedynie funkcję podziału lub podparcia.
4. Przejścia powinny być stopniowe
Nie przechodź z grubej ściany na cienką ścianę jednym gwałtownym skokiem. Ten narożnik stanie się źródłem naprężeń. Pęknie.
Zamiast tego, zmniejsz zmianę. Użyj promienia na skrzyżowaniu. Rozłóż przejście na odległość.
Unikaj ostrych kątów na styku dwóch ścian. Ostry wewnętrzny narożnik to pęknięcie, które tylko czeka, by się pojawić. Poprawną odpowiedzią jest dodanie zaokrąglonych narożników.
5. Unikaj wad wywołanych procesem
Oto trzy konkretne kształty, których należy unikać.
- Duże, cienkie, poziome powierzchnie. To problem. Podczas wylewania, gaz i luźny piasek unoszą się i gromadzą pod płaskim sufitem. W efekcie powstaje porowatość lub wtrącenia piasku bezpośrednio na powierzchni.
- Kształty, które blokują naprężenia szczątkowe. Podczas stygnięcia element chce się kurczyć. Jeśli geometria zapobiega temu skurczowi – jak pełny pierścień lub całkowicie zamknięta puszka – naprężenia narastają wewnątrz.
- Sprawdź, czy występuje swobodny skurcz. Odlew musi być w stanie wciągać się do wewnątrz podczas krzepnięcia, nie uderzając w sztywne elementy. Jeśli nie będzie mógł się poruszać, pęknie. To podstawowa zasada projektowania konstrukcji odlewów. Najpierw zaprojektuj z uwzględnieniem skurczu, a potem dodaj funkcję.

Projektowanie rdzeni i wnęk — uproszczenie wykonania rdzeni i ułatwienie usuwania piasku
6. Pozbądź się rdzeni lub uprość je
Zadaj sobie jedno pytanie na początku. Czy naprawdę potrzebujesz tej wewnętrznej wnęki? Czy możesz zmienić funkcję części, aby jej uniknąć?
Jeśli musisz mieć otwór, zaprojektuj go jako otwór przelotowy. Otwór przechodzący na wylot jest łatwiejszy do wywiercenia niż otwór nieprzelotowy, który kończy się w ścianie. Rdzeń otworu przelotowego ma dwa podparcia. Rdzeń otworu nieprzelotowego ma jedno. To pojedyncze podparcie jest słabym punktem.
Oto praktyczny cel. Uczynić geometrię wnęki wewnętrznej tak prostą, jak kształt zewnętrzny. Złożone wnętrza oznaczają złożone rdzenie. Złożone rdzenie oznaczają wyższy wskaźnik braków.
7. Przetwarzalność rdzenia
Pomyśl o tym, jak wychodzi rdzeń. Nie tylko o tym, jak wchodzi.
Unikaj lub minimalizuj ilość koronek. To małe metalowe podpory, które utrzymują rdzeń w miejscu. Problem? Wtapiają się w otaczający metal. W ten sposób powstaje obcy wtrącenie o innych właściwościach. To potencjalny punkt inicjacji pęknięcia.
Zaprojektuj rdzeń tak, aby był stabilny podczas zalewania. Chwiejny rdzeń powoduje chwiejną wnękę. To nieprecyzyjne. To jest złom.
8. Wyjmij piasek
Po odlaniu odlewu trzeba usunąć piasek z rdzenia. To nie jest proste. Skomplikowane kanały wewnętrzne zatrzymują piasek. Operatorzy spędzają godziny na potrząsaniu, młotkowaniu i płukaniu.
Zaprojektowane z myślą o łatwym usuwaniu piasku. Duże otwory ułatwiają pracę. Proste przejścia pomagają. Unikaj ślepych zaułków, w których może gromadzić się piasek.
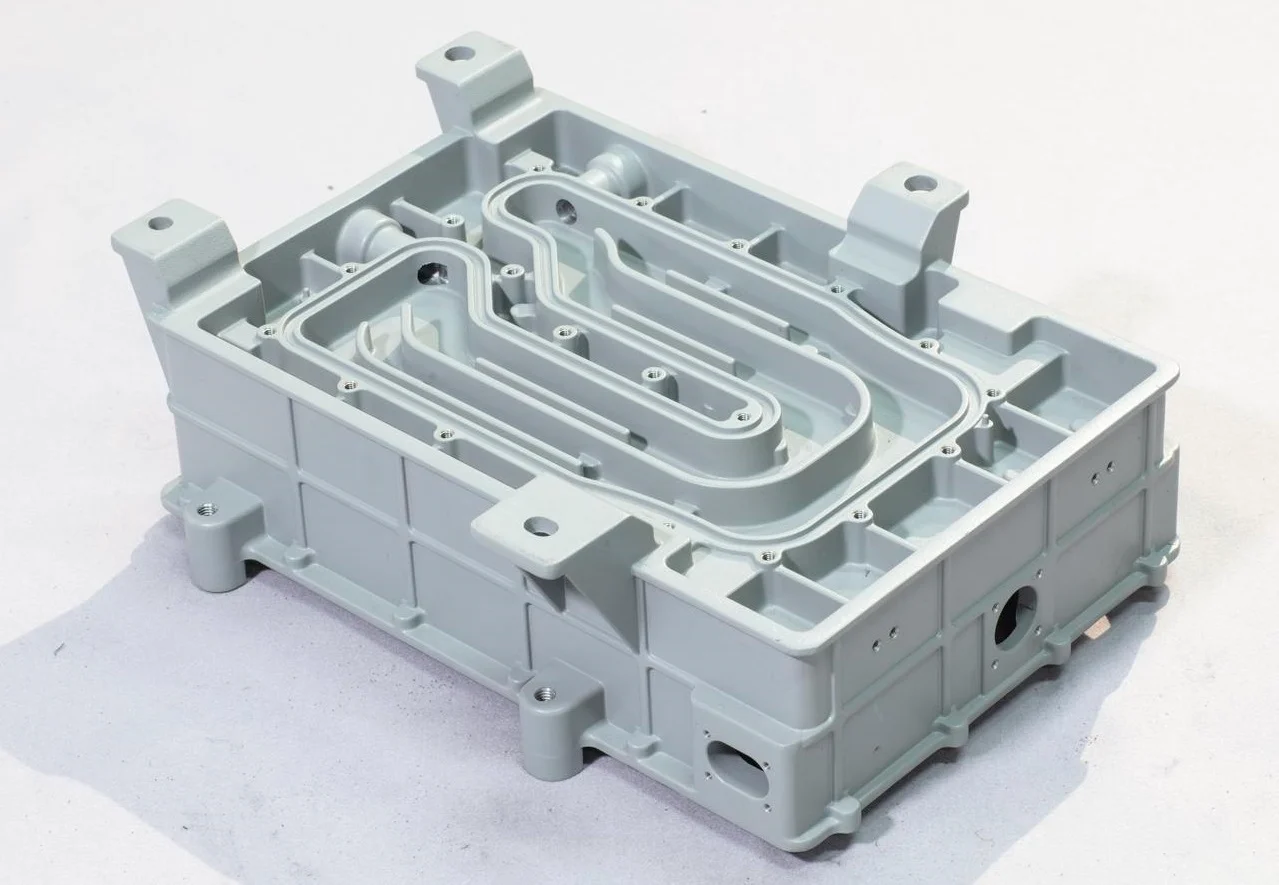
Oto praktyczna funkcja. Dodaj występy wokół otworów. Są to wypukłe podkładki. Wzmacniają one obszar wokół otworu. Zapewniają również czystą, płaską powierzchnię do późniejszej obróbki. Mały występ rozwiązuje dwa problemy jednocześnie. To jest właśnie efektywna konstrukcja odlewu.
Zasada jest prosta. Każdy rdzeń generuje koszty, ryzyko i nakład pracy. Wyeliminuj go. Jeśli nie możesz, uprość go. Jeśli nie możesz, zaprojektuj go tak, aby łatwo było usunąć piasek. Nie ignoruj tego kroku.
Żebra i ogólna optymalizacja — efektywne ścieżki obciążenia i uproszczenie projektu
9. Umieść żeberka tam, gdzie pracują
Nie rozrzucaj żeber losowo. Pomyśl o obciążeniu. Z którego kierunku pochodzi siła? Żebro musi być ustawione zgodnie z tą ścieżką. Żebro umieszczone prostopadle do obciążenia praktycznie nic nie zmienia.
Każde żebro powinno na siebie zasłużyć. Zadaj sobie pytanie: Czy to żebro faktycznie zwiększa stabilność? A może to tylko dodatkowy ciężar i potencjalne miejsce skurczu?
Oto test. Usuń żebro w myślach. Czy część nadal działa? Jeśli tak, usuń żebro. Jeśli część zawiedzie, zachowaj ją. Ale umieść ją precyzyjnie.

10. Uprość cały kształt
Rozbij duże, złożone elementy na prostsze bloki. Odlew z dziesięcioma prostymi kształtami jest łatwiejszy do wykonania niż odlew z jednym skomplikowanym kształtem.
Zwróć uwagę na ścieżki obciążenia. Siła działa na element w jednym punkcie. Przechodzi przez konstrukcję. Występuje w innym punkcie. Żebra i podpory powinny przebiegać dokładnie wzdłuż tej linii. Każde odchylenie powoduje naprężenia zginające, na które odlew nie został zaprojektowany.
Punkty podparcia mają znaczenie. Gdzie ten odlew jest zamocowany do czegoś innego? Te miejsca to punkty koncentracji naprężeń. Dodaj tam masę. Dodaj tam żebra. Nie zostawiaj ich cienkich.
Wyeliminuj zbędne zaokrąglenia. Owszem, zaokrąglenia zmniejszają koncentrację naprężeń w ostrych narożnikach. Wyokrąglenie wydłuża jednak również czas obróbki, jeśli powierzchnia wymaga obróbki końcowej. Zbyt duże zaokrąglenie może powodować miejscowe zgrubienia, które kurczą się i tworzą wgłębienie. Stosuj zaokrąglenia tam, gdzie to konieczne. Unikaj ich tam, gdzie powodują uszkodzenia.
Celem projektowania konstrukcji odlewu nie jest maksymalna złożoność. Chodzi o wystarczającą wytrzymałość przy minimalnych problemach.
Wniosek
Przeszedłeś przez kategorie. Teraz najważniejsza jest wykonalność procesu. Jeśli nie możesz go rozmontować, nic innego się nie liczy. To fundament. Błąd w projekcie może zatrzymać projekt, zanim się na dobre zacznie.
Kolejnym krokiem jest kontrola grubości ścianek. Zapobiega to typowym wadom – pęknięciom, pustkom i odkształceniom. Element o nierównych ściankach to element, który ulegnie awarii. Nie da się uniknąć tego problemu poprzez inspekcję.
Projektowanie rdzeni wyznacza górny limit złożoności. Każdy rdzeń generuje dodatkowe koszty i ryzyko. Uproszczenie rdzeni nie jest decyzją estetyczną. To decyzja finansowa.
Żebra i ścieżki obciążenia dają stosunek wytrzymałości do masy. Dobre rozmieszczenie sprawia, że element jest wytrzymały. Złe rozmieszczenie sprawia, że jest ciężki, a jednocześnie słaby.
A teraz idź i zastosuj!

Dowiedz się więcej o produkcji odlewów NOBLE
Jesteśmy wyspecjalizowanym zakładem, który koncentruje się na dwóch dziedzinach: obróbce CNC i formowaniu wtryskowym. To właśnie robimy. To wszystko, co robimy.
Główne możliwości produkcyjne
Tniemy metal i tworzywa sztuczne. Frezowanie CNC , toczenie CNC , obróbka 5-osiowa . Skomplikowane kształty nie stanowią problemu. Wąskie tolerancje są standardem.
Zajmujemy się również formowaniem wtryskowym. Formowanie wtryskowe elementów z tworzyw sztucznych, w tym elementów niestandardowych. Prototypy lub pełne serie produkcyjne. Te same maszyny. Te same standardy jakości. Żadnych skrótów.
Certyfikaty jakości
Certyfikaty nie są ozdobą ścian.
ISO 9001:2015: Oznacza to, że posiadamy działający system zarządzania jakością. Spójne procesy. Udokumentowana kontrola. Za każdym razem otrzymujesz tę samą część.
ISO 13485:2016: Dotyczy wyrobów medycznych. Bardziej rygorystyczna identyfikowalność. Dokładniejsza dokumentacja. Spełniamy normę, ponieważ wymagają tego nasi klienci.
Propozycja wartości
Niezawodna kontrola procesu. Pełna identyfikowalność kluczowych części. Obsługa zorientowana na klienta oznacza, że odpowiemy na Twoje pytania, zanim będziesz musiał je zadać.
FAQ
Dlaczego projektowanie struktury odlewu różni się od projektowania części obrabianych maszynowo?
Obróbka zaczyna się od solidnego bloku. Odcinasz to, czego nie potrzebujesz. Blok już tam jest. Odlewanie jest odwrotne. Zaczynasz od niczego. Wlewasz materiał w pustkę. Ten materiał musi płynąć, wypełniać, a następnie krzepnąć bez pękania.
Odlewanie wymaga myślenia o wypełnieniu formy. O krzepnięciu. O skurczu. Obróbka skrawaniem nie ma na to żadnego wpływu. Operator musi jedynie zadbać o to, aby materiał był wystarczająco duży.
Jaki jest najczęstszy błąd w projektowaniu odlewów?
Nierównomierna grubość ścianek. Bez dwóch zdań. To tworzy punkty zapalne. Powoduje powstawanie jam skurczowych. Odkształca element podczas stygnięcia. Projektanci, którzy zajmują się obróbką skrawaniem, zapominają o tym, ponieważ obrobiony element może mieć dowolną zmienność grubości. Odlew nie.
Drugim błędem jest ignorowanie możliwości demontażu. Skomplikowane rdzenie. Ukryte podcięcia. Cechy, które blokują element w narzędziu. Można je później obrobić. Nie da się ich odlać bez możliwości wyciągnięcia rdzenia.
Czy NOBLE może pomóc zoptymalizować projekt odlewu pod kątem możliwości jego produkcji?
Tak. Właśnie na tym polega nasz proces przeglądu.
Przyglądamy się Twojemu projektowi na wczesnym etapie. Zanim zaczniesz ciąć stal lub zamówisz narzędzia. Znajdujemy problemy: nierówne ścianki, złe kąty pochylenia i niemożliwe rdzenie. Następnie podpowiadamy, jak je naprawić. Prostsze narzędzia. Mniej wad. Niższe koszty.
Właśnie dlatego warto wcześnie zaangażować producenta.
Czy niniejszy przewodnik ma zastosowanie zarówno do odlewów metalowych, jak i plastikowych (wtryskiwanie)?
Większość zasad ma zastosowanie w obu procesach. Odlewanie metali i formowanie wtryskowe tworzyw sztucznych to różne procesy. Materiały zachowują się inaczej. Temperatury są różne.
Ale podstawowe założenia są takie same. Jednolita grubość ścianek. Płynne przejścia w narożnikach. Łatwe wyjmowanie z formy. Brak uwięzionych elementów. Te zasady wynikają z fizyki wypełniania wnęki i chłodzenia elementu. Dla tej fizyki nie ma znaczenia, czy materiałem jest stopione aluminium, czy stopiony plastik.
Skorzystaj z przewodnika dla obu. Dostosuj później do specyfiki materiału.







