
Obróbka CNC to szeroko stosowana i dojrzała technologia. Wykorzystuje się ją do produkcji części odpowiednich do różnych zastosowań. Czy interesuje Cię koszt obróbki CNC? Jakie są jego koszty?
W tym artykule omówimy koszty obróbki CNC i czynniki na nie wpływające. Dowiesz się również o rodzajach produkcji CNC i o tym, jak wolumen produkcji może obniżyć koszty. Zaczynajmy.
Co decyduje o koszcie części CNC?
Klienci często pytają nas, dlaczego jedna część kosztuje dwa razy więcej niż inna. Aby to rozwiązać, nasi inżynierowie stworzyli poniższą tabelę:
| Czynnik | Dlaczego wpływa na koszty |
| Czas obróbki | Każda minuta pracy maszyny zużywa energię elektryczną, zużywa narzędzia i wymaga uwagi przeszkolonego operatora. Im dłuższy cykl produkcyjny, tym wyższe koszty. |
| Materiał | Niektóre metale tną jak masło. Inne niszczą narzędzia. Aluminium jest tanie i szybkie. Stal nierdzewna i tytan są wolne i drogie. |
| Złożoność | Więcej funkcji oznacza więcej zmian narzędzi. Więcej ścieżek narzędzi. Więcej programowania. Prosty blok z jednym otworem jest tani. Wspornik z dziesięcioma otworami, trzema kieszeniami i dwoma kątowymi powierzchniami już nie. |
| Tolerancje | Luźne tolerancje szybko się zmieniają. Wąskie tolerancje wymagają wolniejszych posuwów, dokładniejszych narzędzi i dokładniejszej kontroli. |
| Wielkość partii | Przygotowanie pojedynczej części zajmuje godziny, a cięcie minuty. Sto części rozkłada ten czas na wiele jednostek. Koszt jednostkowy znacząco spada. |
| Przetwarzanie końcowe | Każdy dodatkowy etap postprodukcji nie tylko wydłuża proces o kilka godzin, ale może również wymagać zaangażowania kolejnego dostawcy. W rezultacie koszty rosną wykładniczo. |
10 skutecznych sposobów na obniżenie kosztów obróbki CNC
Inżynierowie NOBLE opracowali listę sposobów na zwiększenie efektywności i obniżenie kosztów — wszystkie oparte na rzeczywistych studiach przypadków i doświadczeniu.
1. Projektowanie pod kątem możliwości produkcji (DFM) od samego początku
Unikaj głębokich zagłębień. Głęboka kieszeń wymaga długiego, cienkiego narzędzia. Długie narzędzia drgają. Powolny posuw. Złamane ostrza. Słabe rezultaty. Cienkie ścianki uginają się pod wpływem nacisku.
Narożniki wewnętrzne wymagają promieni. Ostre narożniki wewnętrzne wymagają zastosowania małego frezu walcowo-czołowego lub osobnej obróbki elektroerozyjnej. Obie te czynności są kosztowne. Promień jednego milimetra lub większy pozwala maszynie użyć standardowego narzędzia i podążać prostą ścieżką. To oszczędza czas.
Głębokość gwintu równa 1.5-krotności średnicy jest wystarczająca w większości zastosowań. Większa głębokość wydłuża czas obróbki i zwiększa ryzyko związane z narzędziem, praktycznie nie zwiększając wytrzymałości.
Trzymaj się standardowych rozmiarów otworów. Standardowe wiertła są tanie i dostępne od ręki. Niestandardowe rozmiary wymagają specjalnych narzędzi lub operacji rozwiercania. Ta sama zasada dotyczy średnic frezów walcowo-czołowych. Standardowe rozmiary obniżają koszty.
2. Zredukuj niepotrzebne tolerancje
Tolerancja kosztuje. Ludzie czasami nie zdają sobie sprawy, jak dużo.
Tolerancja plus/minus 0.01 milimetra jest niewielka. Maszyna musi pracować wolniej. Operator musi częściej dokonywać pomiarów. Narzędzia muszą być nowsze. Wzrasta ilość braków. Tolerancja plus/minus 0.1 milimetra jest niewielka. Maszyna pracuje szybko. Operator ufa procesowi. Części wylatują z maszyny.
Sprytne podejście jest proste. Podczas projektowania należy wziąć pod uwagę następujące kwestie: Czy tolerancja wykonania tej części lub miejsca jest naprawdę konieczna? Czy zwiększenie tolerancji spowoduje zużycie produktu końcowego, a nawet uczyni go bezużytecznym?
Stosuj ścisłe tolerancje tylko na powierzchniach, które rzeczywiście tego wymagają. Powierzchniach styku. Czopach łożysk. Krytycznych elementach współosiowości. Wszystkie inne elementy mają luźną tolerancję profilu, którą łatwo utrzymać.
3. Wybierz odpowiedni materiał
Wybierz stop, który odpowiada potrzebom, a nie ten, który brzmi imponująco. Stopy automatowe istnieją nie bez powodu. Stal nierdzewna 303 tnie znacznie szybciej niż 304. Aluminium 6061 jest wyrozumiałe i tanie. Stop 7075 jest mocniejszy, ale bardziej podatny na narzędzia.
Tytan i Inconel są wolne. Stale hartowane niszczą płytki. O ile zastosowanie nie wymaga ich bezwzględnie, należy ich unikać. Różnica w kosztach obróbki nie jest mała. Często jest ona od dwóch do pięciu razy wyższa.
Kształty zbliżone do kształtu gotowego również pomagają. Odlewy, odkuwki i wytłaczane pręty zaczynają być bliższe kształtu finalnego. Mniej materiału do usunięcia. Krótszy czas obróbki. Mniej odpadów. Początkowy koszt uzyskania kształtu zbliżonego do kształtu gotowego zwraca się w postaci mniejszej obróbki.
4. Skróć czas obróbki
Czas pracy maszyny to pieniądz.
Obróbka zgrubna dużymi narzędziami. Duży frez walcowy szybko usuwa materiał. Następnie wykończ małymi narzędziami dla uzyskania szczegółów. Próba obróbki zgrubnej małym narzędziem jest powolna i nieefektywna.
Łącz operacje. Frezuj i wierć w jednym ustawieniu. Obróć część na czwartej osi zamiast ponownego mocowania. Za każdym razem, gdy ktoś odkręca i ponownie mocuje część, czas znika, a pojawiają się błędy.
Ogranicz liczbę zmian narzędzi. Grupuj podobne elementy. Wytnij wszystkie otwory jednym wiertłem, zanim przejdziesz na frez walcowo-czołowy. Każda zmiana narzędzia wydłuża czas pracy o kilka sekund. Sekundy sumują się w całej partii.
Unikaj zbędnego wykańczania powierzchni. Standardowe wykończenie po obróbce to Ra 3.2 mikrometra. Sprawdza się w przypadku większości części. Określenie drobniejszego wykończenia, np. 0.8 lub 0.4, wymaga polerowania lub bardzo delikatnych przejść wykończeniowych. To wydłuża czas obróbki.
5. Zoptymalizuj rozmiar partii
Małe partie od jednej do pięćdziesięciu sztuk szkodzą najbardziej. Czas przezbrajania rozkłada się praktycznie na nic. Każda część to w pełni obciążona programowaniem, mocowaniem, ustawieniem narzędzi i kontrolą pierwszego egzemplarza. Koszt jednostkowy jest wysoki. Nie da się tego uniknąć.
Średnie wolumeny, od pięćdziesięciu do pięciuset sztuk, zaczynają mieć sens. Koszty przygotowania rozkładają się równomiernie. Maszyna pracuje godzinami zamiast minut. Koszt jednostkowy zauważalnie spada.
Duże wolumeny powyżej pięciuset sztuk trafiają w punkt optymalny. Ustawienie jest błędem zaokrąglenia. Koszt jednostkowy części jest zbliżony do czasu obróbki i materiału. Jest to najniższa możliwa cena dla danego projektu.
Praktyczny ruch jest prosty. Połącz przyszłe zamówienia w jedną serię produkcyjną. Zamiast zamawiać pięćdziesiąt sztuk w tym miesiącu i pięćdziesiąt w przyszłym, zamów sto sztuk teraz. Dostawca wykona zlecenie raz. Koszt jednostkowy spadnie. Kupujący zaoszczędzi. Obie strony wygrywają.
6. Uprość mocowanie i mocowanie
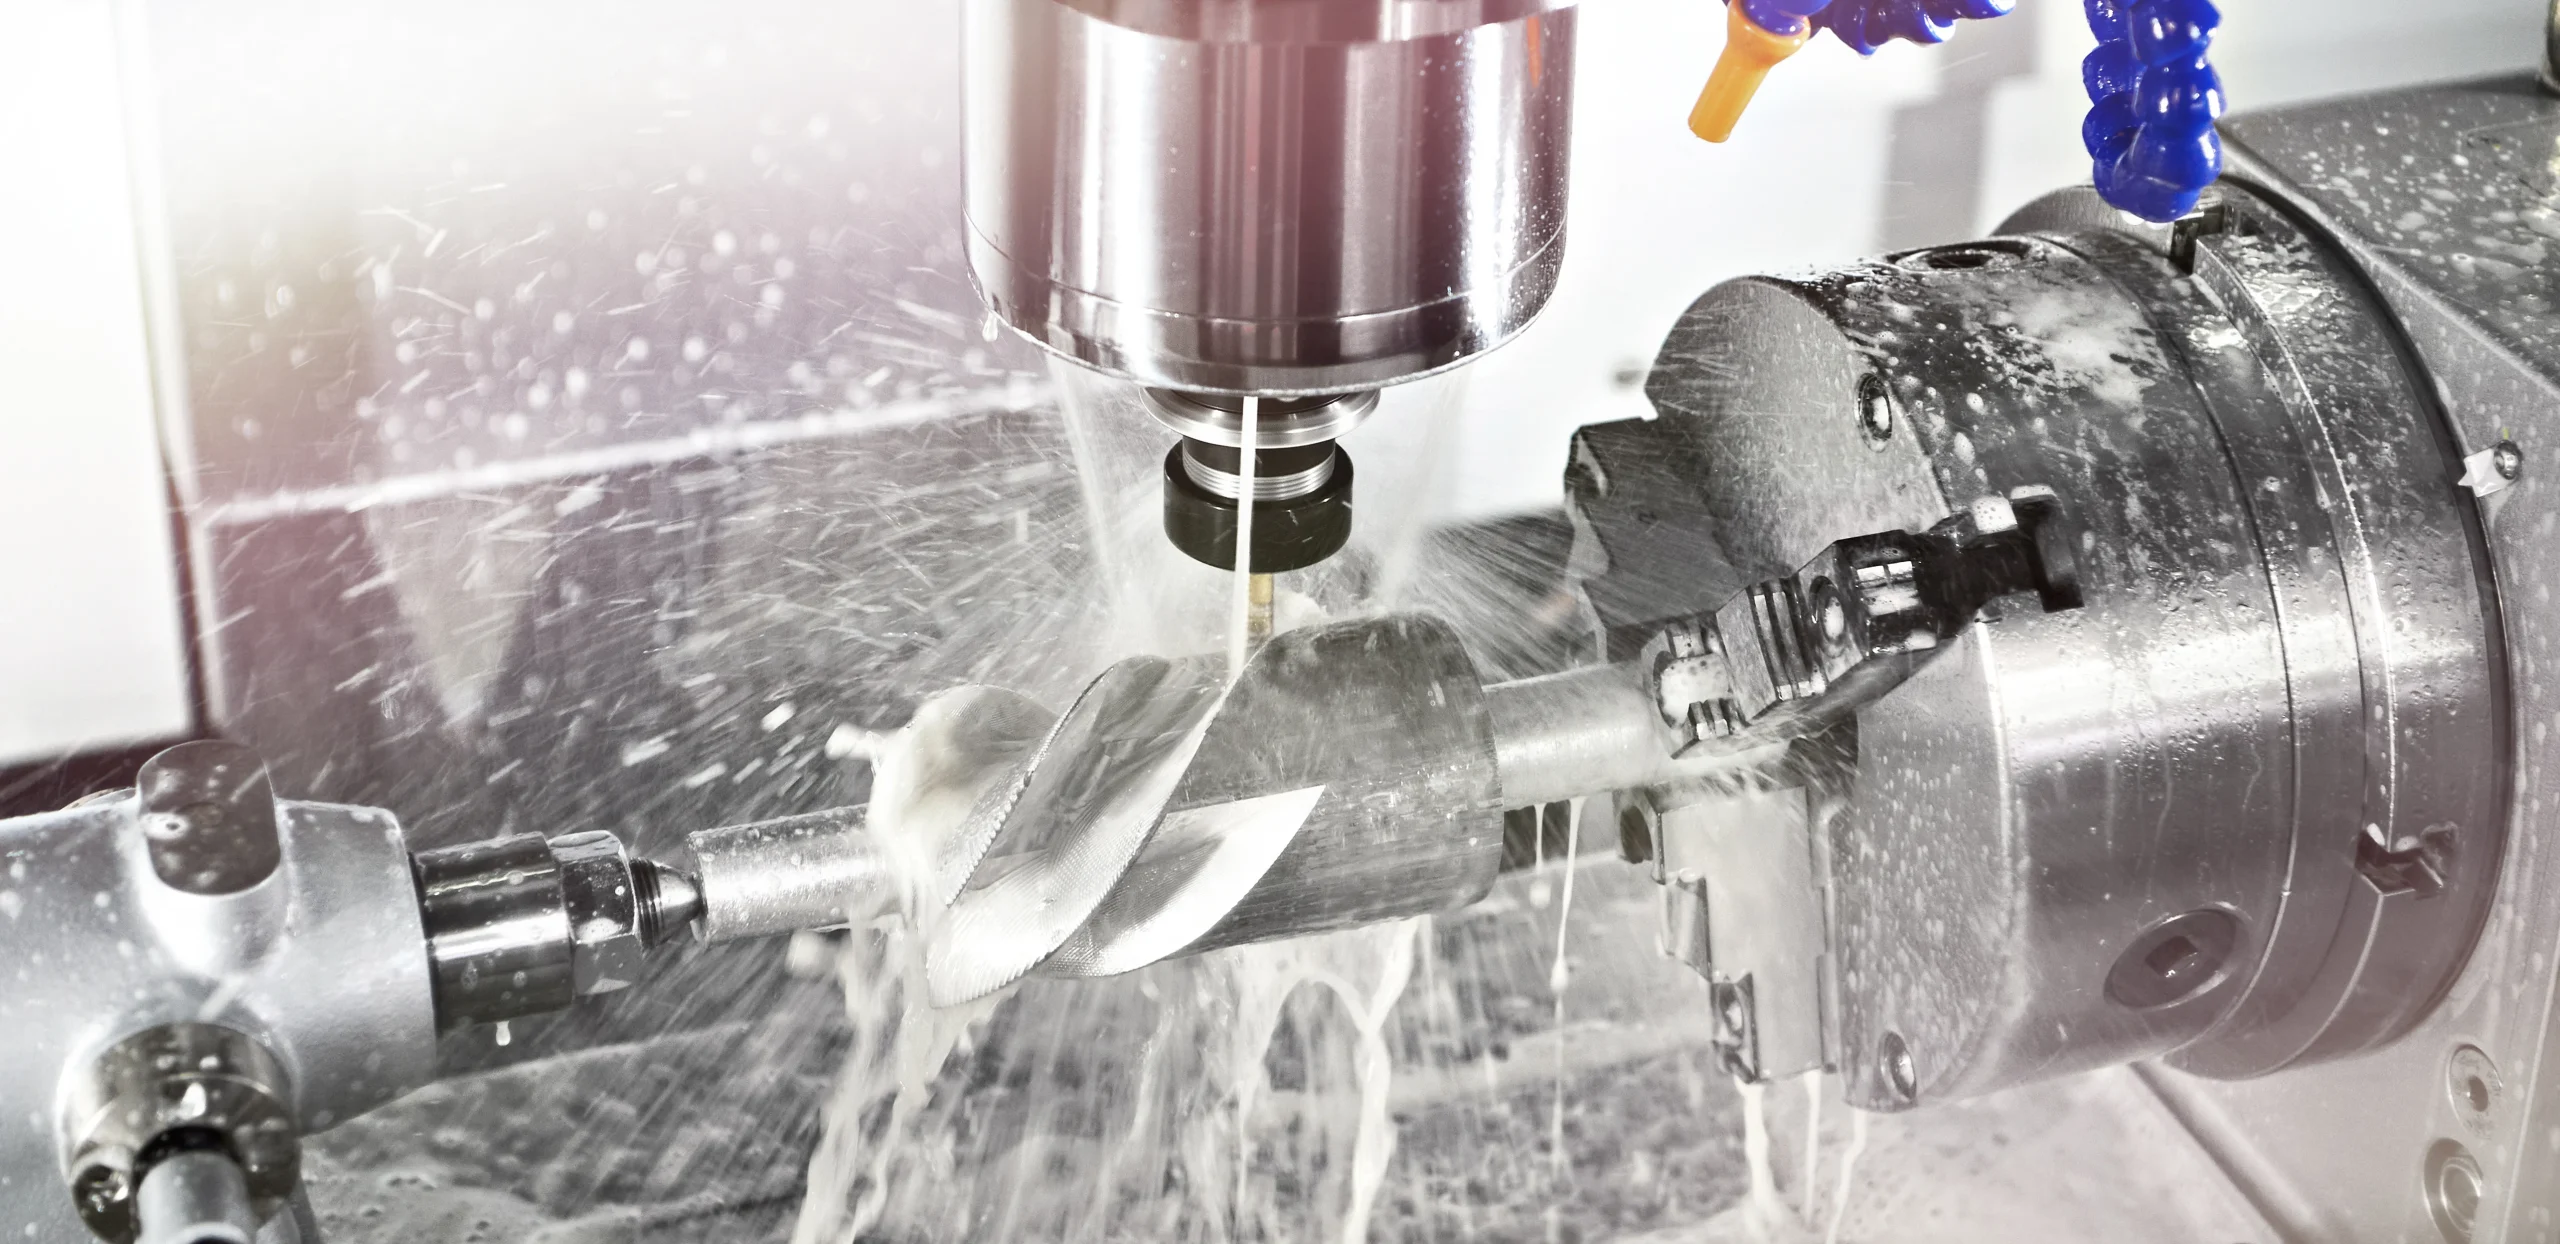
Przytrzymanie części zajmuje dużo czasu. Złe projekty to utrudniają.
Płaskie powierzchnie zaciskowe to dar dla każdego operatora CNC. Proste, płaskie dno pozwala na osadzenie części w imadle bez żadnych specjalnych uchwytów. Bez miękkich szczęk. Bez niestandardowych zacisków. Po prostu standardowe imadła, które posiada każda fabryka obróbki CNC .
Używaj standardowych rozmiarów. Wiele osób projektuje części o grubości sześciu i trzech dziesiątych milimetra. Standardowy pręt ma sześć milimetrów. Operator musi usunąć te dodatkowe trzy dziesiąte milimetra. To zajmuje dużo czasu. Projektuj o standardowej grubości. Standardowej szerokości. Standardowej średnicy. Fabryka obróbki CNC będzie wdzięczna inżynierowi.
Podcięcia i nawisy są kosztowne. Podcięcia wymagają specjalnych frezów lizakowych lub wielu ustawień. Nawisy wymagają niestandardowych mocowań, aby utrzymać element bez wibracji. Unikaj obu, jeśli to możliwe. Prosty, kanciasty element jest tani w utrzymaniu i można go szybko zamontować na maszynie CNC.
7. Użyj alternatywnych procesów dla funkcji niekrytycznych
Nie każdy otwór musi być perfekcyjny. Ludzie często przesadzają.
Standardowy otwór wiercony jest szybki. Otwór rozwiercany lub wiercony jest powolny. Wiercenie tworzy otwór wystarczająco okrągły, aby umieścić w nim śrubę, kołek lub otwór przelotowy. Jeśli zastosowanie nie wymaga precyzyjnej średnicy ani lustrzanego wykończenia, wystarczy go wywiercić.
Gwinty są podobne. Gwintowanie jest szybkie. Gwintownik wkręca się i wykręca w ciągu kilku sekund. Frezowanie gwintów jest wolniejsze. Wymaga specjalnego narzędzia i spiralnej ścieżki narzędzia. Frezowanie gwintów jest przydatne w przypadku dużych średnic lub materiałów o dużej wytrzymałości. W przypadku standardowych, małych gwintów w aluminium lub stali, gwintowanie jest tańszą opcją.
Pozostaw niestykające się powierzchnie bez obróbki. Standardowe wykończenie z frezu walcowo-czołowego lub narzędzia tokarskiego jest wystarczające dla większości powierzchni. Polerowanie, szlifowanie lub piaskowanie wydłuża czas i zwiększa koszty.
8. Jeśli to możliwe, unikaj postprodukcji
Anodowanie wygląda ładnie. Jest też kosztowne. Powłoka galwaniczna zwiększa odporność na korozję. Wymaga również osobnej wizyty w zakładzie obróbki CNC. Obróbka cieplna zmienia właściwości materiału. Istnieje również ryzyko odkształcenia elementu i wymaga kolejnego cyklu w piecu.
Zasada jest prosta. Dodaj obróbkę końcową tylko wtedy, gdy element faktycznie jej wymaga ze względu na swoją funkcję. Wspornik dekoracyjny nie wymaga anodowania. Wewnętrzny klips samochodowy nie wymaga powlekania. Aluminiowy dystans nie wymaga obróbki cieplnej.
Gdy obróbka końcowa jest nieunikniona, połącz kroki. Wyślij części do jednego dostawcy, który może wykonać wiele procesów. Anoduj i znakuj laserowo w tym samym zakładzie. Obróbka cieplna i śrutowanie w jednej partii. Zmniejsza to ilość czynności związanych z obsługą, wysyłką i papierkową robotą. Każdy połączony krok obniża koszty.
9. Dopasuj rozmiar części do obwiedni maszyny
Rozmiar maszyny ma znaczenie. Nie każda część wymaga gigantycznego, pięcioosiowego centrum obróbczego.
Niewielka część ogromnej maszyny to marnotrawstwo pieniędzy. Stawka godzinowa za dużą maszynę pięcioosiową jest wysoka. Pochłania ona mnóstwo energii. Zajmuje dużo miejsca. Operator jest wysoko wykwalifikowany i odpowiednio wynagradzany. Umieszczenie na tej maszynie części wielkości monety to jak użycie ciężarówki do dostarczenia jednego listu.
Mądrzejszym rozwiązaniem jest dopasowanie rozmiaru części do najmniejszej maszyny, która może ją obsłużyć. Trzyosiowa frezarka CNC ma niższą stawkę godzinową. Często o trzydzieści do pięćdziesięciu procent niższą niż maszyna pięcioosiowa. W przypadku części, które nie wymagają otworów pod kątem ani krzywizn złożonych, obróbka trzyosiowa sprawdza się doskonale. Jest szybka i tania. Jest dostępna w niemal każdym zakładzie obróbki CNC.
Należy również wziąć pod uwagę przesuw maszyny. Część o długości trzystu milimetrów zmieści się w standardowej frezarce. Część o długości sześciuset milimetrów mieści się w większej, droższej obudowie maszyny. Utrzymywanie części w typowych wymiarach maszyny pozwala obniżyć koszty.
10. Współpracuj z odpowiednią fabryką obróbki CNC
Nie każda fabryka obróbki CNC jest taka sama. Ludzie często wysyłają rysunki do najbliższego lub najtańszego dostawcy.
Dostawa będzie szybsza, ale to nie jest jedyny czynnik, który należy wziąć pod uwagę.
Właściwa fabryka obróbki CNC specjalizuje się w materiale i typie części. Fabryka obróbki CNC, która co tydzień produkuje tysiące aluminiowych wsporników, zna się na tym. Ma gotowe oprzyrządowanie. Jej programiści widzieli już każdą wariację.
Przejrzyste rysunki techniczne są ważniejsze, niż ludzie myślą. Brak wymiaru zmusza fabrykę obróbki CNC do przerwania pracy i zadania pytania. To opóźnia realizację zlecenia. Często skutkuje to koniecznością ponownej wyceny. Przejrzysty rysunek z wymierzonymi tolerancjami, czytelnymi opisami oraz prawidłowymi wymiarami GD i T pozwala operatorowi obrabiarki na obróbkę części bez pomyłek.
Oto bezpośrednie pytanie, które pozwala zaoszczędzić pieniądze. Zapytaj fabrykę obróbki CNC: „Jakie cechy tej części sprawiają, że jest droga?”. Dobre fabryki obróbki CNC odpowiedzą szczerze. Wskażą na wąską tolerancję na mało istotnej powierzchni. Albo głęboką kieszeń wymagającą specjalnego narzędzia. Albo materiał, który słabo się tnie. Ta informacja zwrotna pozwala projektantowi zmienić część przed ostatecznym ustaleniem wyceny. Sama ta rozmowa może znacząco obniżyć koszty.
Potencjał redukcji kosztów w skrócie (tabela)
| Strategia | Potencjalne oszczędności | Wysiłek |
| Tolerancje relaksacyjne | 20-40% | bardzo niski |
| Unikaj głębokich ubytków | 15-30% | Niski |
| Użyj materiału obrabianego mechanicznie | 10-25% | Niski |
| Zwiększ rozmiar partii (10→100) | 50-70% | Umiarkowany |
| Przejście z 5 osi na 3 osie | 30–50% (godzinowo) | Wysoki |
Powszechne błędne przekonania na temat redukcji kosztów CNC
„Szybsza obróbka zawsze pozwala zaoszczędzić pieniądze.”
Brzmi logicznie. Szybciej uruchamiaj maszynę. Szybciej produkuj części. Płać mniej. Proste.
Problemem są zepsute narzędzia. I złomowane części. I uszkodzone wrzeciona.
Zwiększanie posuwów i prędkości przekraczających możliwości narzędzia lub materiału prowadzi do katastrofy. Frez walcowy z węglika spiekanego obracający się zbyt szybko wytwarza ciepło. Ciepło powoduje zmiękczenie narzędzia. Narzędzie zużywa się w ciągu kilku minut, a nie godzin. Czasami pęka. Złamane narzędzie niszczy część. Może również uszkodzić osprzęt lub samą maszynę.
„Tańszy materiał zawsze się sprawdza.”
Logika wydaje się słuszna. Kup tańszy metal. Zapłać mniej za surowiec. Zaoszczędź na całym zadaniu.
Często jest to nieprawda.
Twardsze materiały są tańsze nie bez powodu. Słabo się tną. Utwardzają się w procesie obróbki. Niszczą płytki. Wymagają wolniejszych posuwów, mniejszej głębokości skrawania i częstszej wymiany narzędzi.
Rozważmy dwie stale nierdzewne. Stal 304 jest tania. Jest również gumowata i trudna w obróbce. 303 kosztuje więcej za kilogram. Ale tnie jak masło. Czas obróbki stali 303 jest o połowę krótszy niż stali 304. Żywotność narzędzia jest trzykrotnie dłuższa. Całkowity koszt gotowego elementu jest niższy w przypadku droższego materiału.
Ten sam schemat powtarza się w przypadku aluminium. 7075 jest mocniejszy niż 6061. W wielu warsztatach powoduje również szybsze zużycie narzędzi. O ile zastosowanie nie wymaga dodatkowej wytrzymałości, tańszy w obróbce stop wygrywa pod względem kosztów całkowitych.
„Najlepiej jest złożyć jedno duże zamówienie.”
Korzyści skali są realne. Większe partie oznaczają niższy koszt jednostkowy. Ale ta zasada ma swoje ograniczenia.
Duże zamówienie oszczędza pieniądze tylko wtedy, gdy projekt jest stabilny. Ludzie zamawiają pięć tysięcy części. Zmiana inżynieryjna zostaje wprowadzona. Połowa partii to teraz złom. Materiał opłacony. Czas pracy maszyn jest stracony. Pieniądze przepadają.
Magazynowanie to kolejny ukryty koszt. Pięć tysięcy części zajmuje powierzchnię podłogi. Koszt wynajmu powierzchni to koszt wynajmu. Części wymagają regałów, klimatyzacji i zarządzania zapasami. Te koszty się sumują. W przypadku części o niskiej rotacji, koszt magazynowania może pochłonąć oszczędności jednostkowe z dużej partii.
Lepszym rozwiązaniem są często mniejsze, rozłożone w czasie zamówienia. Zamów pięćset części. Zatwierdź projekt w produkcji. Następnie zamów kolejne pięćset. Koszt jednostkowy jest nieco wyższy. Ryzyko złomowania dużej partii jest zerowe. Ludzie, którzy ignorują ten kompromis, czasami uczą się bardzo kosztownej lekcji.
Zdobądź części obrabiane CNC, aby zaoszczędzić na kosztach w NOBLE
NOBLE to profesjonalna fabryka obróbki CNC. Specjalizujemy się w produkcji precyzyjnych części metalowych. Nasi pracownicy pochodzą z branży motoryzacyjnej, medycznej, lotniczej, robotyki i sprzętu przemysłowego. Każda branża ma inne standardy. My je spełniamy.
Dlaczego warto z nami współpracować?
Skupienie na redukcji kosztów – Aktywnie pomagamy klientom w przeprojektowywaniu części pod kątem możliwości ich produkcji. Strategie przedstawione w tym artykule nie są abstrakcyjnymi koncepcjami. Stosujemy je codziennie, aby obniżyć koszty obróbki CNC.
Szybkie wyceny – Klienci otrzymują wyceny w ciągu dwudziestu czterech do czterdziestu ośmiu godzin. Każda wycena zawiera informację zwrotną od DFM. Koniec z tygodniowym oczekiwaniem na informację, że wykonanie części jest kosztowne.
Brak ukrytych opłat – Ceny są przejrzyste. Czas pracy maszyny. Materiał. Narzędzia. Ustawianie amortyzacji. Oto lista.
Od prototypu do produkcji – Klient potrzebuje jednej części do testów. My ją uruchamiamy. Ten sam klient później potrzebuje dziesięciu tysięcy części do produkcji. Skalujemy. Te same programy. Te same systemy jakości.
ISO 13485:2016 – Zapraszamy klientów z branży wyrobów medycznych. Oferujemy pełne pakiety walidacyjne. Identyfikowalność. Kontrola procesu. Dokumentacja do zgłoszeń regulacyjnych.
Krótkie terminy realizacji – standardowe części wysyłamy w ciągu pięciu do dziesięciu dni roboczych. W przypadku pilnych zleceń dostępne są opcje przyspieszenia. Klient płaci za szybkość tylko wtedy, gdy jej potrzebuje.
Nasze zobowiązanie do obniżenia kosztów obróbki CNC
Nie tylko obrabiamy części. Projektujemy ekonomiczne rozwiązania. Każda wycena zawiera cztery konkretne elementy.
- Analiza DFM– Bezpłatna analiza projektu. Przed cięciem metalu przesyłamy sugestie dotyczące oszczędności. Wielu klientów wdraża te zmiany i od razu zauważa obniżkę kosztów.
- Alternatywne zalecenia materiałowe– Czasami zastosowanie nie wymaga stopu egzotycznego. Proponujemy tańsze lub szybsze w obróbce alternatywy, jeśli sprawdzają się w danym zastosowaniu.
- Przegląd tolerancji– Wskazujemy niepotrzebnie wąskie tolerancje. Wielu inżynierów zawyża specyfikacje, nie zdając sobie sprawy z wpływu na koszty. Proste pytanie od nas często prowadzi do zmiany projektu, która znacząco obniża cenę.
- Porady dotyczące optymalizacji partii– Pomagamy klientom łączyć zamówienia. Pięćdziesiąt sztuk miesięcznie przez sześć miesięcy to jedno zamówienie na trzysta sztuk. Cena jednostkowa spada. Klient oszczędza pieniądze. Dostawca działa sprawniej. Obie strony odnoszą korzyści.
FAQ
Czy wielkość produkcji wpływa na koszt?
Tak. Niska wielkość produkcji przekłada się na wysoki koszt jednostkowy. Powodem jest stała praca. Programowanie, konfiguracja, ustawienie narzędzi i kontrola pierwszego egzemplarza zajmują tyle samo czasu, niezależnie od tego, czy zlecenie obejmuje jedną, czy sto części. Rozłożenie stałego kosztu na jedną część powoduje, że koszt jednostkowy jest bolesny. Rozłożenie go na sto części powoduje gwałtowny spadek.
Czy mogę obniżyć koszty bez zmiany projektu?
Tak, na kilka sposobów. Zwiększ wielkość partii. Już samo to obniża koszt jednostkowy. Wybierz inny zakład obróbki skrawaniem. Niektóre zakłady specjalizują się w produkcji niskoseryjnej i oferują niższe stawki godzinowe za małe zlecenia. Używaj materiałów o kształcie zbliżonym do kształtu gotowego. Odlewy, odkuwki lub pręty wytłaczane zmniejszają ilość materiału usuwanego przez maszynę. Krótszy czas obróbki to niższe koszty.
Jaka jest najskuteczniejsza metoda redukcji kosztów?
Zredukuj tolerancje niekrytyczne. Wdrożenie nic nie kosztuje. Bez zmian w projekcie. Bez zmian w materiale. Bez nowych narzędzi.
Ile mogę zaoszczędzić optymalizując ścieżki narzędzi?
Zazwyczaj od dziesięciu do dwudziestu procent. Dokładna wartość zależy od złożoności detalu. Prosty blok z kilkoma otworami ma niewielkie pole manewru w optymalizacji ścieżki. Złożony rdzeń formy z głębokimi kieszeniami i ciasnymi narożnikami ma znaczną przestrzeń. Oszczędności wynikają z ograniczenia cięcia powietrznego, mniejszej liczby zmian narzędzi i bardziej przemyślanych strategii obróbki zgrubnej.
Is 5-osiowy zawsze lepiej?
Nie. Maszyny trzyosiowe mają niższe stawki godzinowe. Często o trzydzieści do pięćdziesięciu procent niższe. Frezarka trzyosiowa jest prostsza. Zużywa mniej energii. Operatorzy są bardziej powszechni, a zatem koszt godzinowy jest niższy.
Pięć osi zwiększa wartość w określonych sytuacjach. Części z podcięciami. Elementy o złożonych kątach. Głębokie wnęki, gdzie długość narzędzia staje się problemem. Jeśli geometria części nie wymaga tych możliwości, obróbka pięcioosiowa jest po prostu droższym sposobem wykonania obróbki trzyosiowej. Obróbka pięcioosiowa powinna być stosowana tylko wtedy, gdy wymaga tego kształt. W przeciwnym razie należy pozostać przy obróbce trzyosiowej i obniżyć cenę.







