

Roboty szpitalne potrzebują części, które działają prawidłowo za każdym razem. Drobna wada ramienia chirurgicznego może spowodować poważne problemy. Dlatego obróbka CNC robotów szpitalnych jest tak ważna. Zapewnia ona tym maszynom niezbędną precyzję i niezawodność. Jak więc przekształcić projekt robota chirurgicznego z prototypu w gotowy do produkcji element? Konieczne jest zachowanie ścisłych tolerancji, kontrolowanie kosztów i dobór odpowiednich materiałów. Roboty medyczne nie pozostawiają miejsca na błędy. Dobra obróbka CNC rozwiązuje ten problem. Wymaga to umiejętności i odpowiedniego partnera. NOBLE, wiodąca firma produkcyjna w Chinach, pomaga klientom przejść od prototypowania do produkcji masowej. Nasz zespół doskonale zna się na obróbce CNC robotów szpitalnych. Ten artykuł przeprowadzi Cię przez proces projektowania, materiałów, precyzji i wyboru partnera.
Podstawy obróbki CNC robotów szpitalnych
Technologia obróbki CNC robotów szpitalnych stanowi główne wsparcie dzisiejszej robotyki medycznej. Każda część robota chirurgicznego musi mieć precyzyjne wymiary. Ludzki organizm nie toleruje błędów. Dlatego precyzyjna technologia produkcji jest tu tak ważna. Roboty medyczne potrzebują idealnie dopasowanych części za każdym razem.
Rola technologii obróbki CNC w robotyce medycznej
Części robotów chirurgicznych, takie jak efektory końcowe i układy napędowe, wymagają wyjątkowej staranności. Podwozie, które wszystko utrzymuje, również wymaga ścisłej kontroli. Technologia obróbki CNC umożliwia realizację wszystkich tych zadań, zapewniając powtarzalne rezultaty.
Osiąganie tolerancji submilimetrowych
Wyobraź sobie ramię robota trzymające skalpel. Musi ono poruszać się z dokładnością do ułamków milimetra. Toczenie CNC w stylu szwajcarskim z tuleją prowadzącą ułatwia to zadanie. Utrzymuje długie, smukłe elementy blisko narzędzia tnącego. Zapobiega to ugięciu i utrzymuje wszystko w pozycji wyśrodkowanej. Elementy o długości około 300 mm i szerokości 5 mm mogą mieć tolerancję plus/minus 0.005 mm.
Wybór materiału również wpływa na precyzję. Stal nierdzewna 17-4PH H900 zapewnia twardość szczęk i ostrzy na poziomie 40–45 HRC. Stal nierdzewna 316L zapobiega korozji wżerowej zaworów i portów. Tytan klasy 5 zapewnia wysoką wytrzymałość i biokompatybilność komponentów. Materiały te zachowują swój kształt po wielokrotnych cyklach sterylizacji. Zastosowanie obróbki CNC ma tutaj kluczowe znaczenie dla bezpieczeństwa pacjenta. Kontrola wymiarowa CMM sprawdza każdą część. Zapewnia to dokładność niezbędną w pracy klinicznej. Zaawansowana technologia obróbki CNC pozwala również na uzyskanie powierzchni odpornych na rozwój bakterii.
Spójność między partiami produkcyjnymi
Jedna idealna część nigdy nie wystarczy. Robotyka medyczna wymaga, aby każda część pasowała do poprzedniej. Spójność między partiami wynika ze ściśle kontrolowanych procesów. Systemy sprzężenia zwrotnego w pętli zamkniętej zawsze monitorują wydajność. Samodzielnie dostosowują się, aby utrzymać tolerancje. Ma to znaczenie w przypadku robotów chirurgicznych, które przechodzą wiele cykli bez awarii.
Zautomatyzowane działanie zapewnia bardzo wysoką i powtarzalną spójność. Praca ręczna zmienia się w zależności od operatora. Wskaźnik błędów dla zaprogramowanych zadań zautomatyzowanych utrzymuje się na poziomie bliskim zeru. Precyzja produkcji zależy od tej powtarzalności. Jakość wynika z procesów, które nie opierają się wyłącznie na ludzkiej ocenie. Roboty medyczne potrzebują takiego poziomu kontroli, aby zachować bezpieczeństwo podczas zabiegów.
Rozwój produkcji robotów chirurgicznych dzięki CNC
Integracja automatyzacji i sztucznej inteligencji
Produkcja robotów chirurgicznych wykorzystuje obecnie sztuczną inteligencję (SI), aby zwiększyć wydajność. Optymalizacja procesów oparta na SI analizuje dane z poprzednich produkcji. Znajduje najlepsze ustawienia dla każdego materiału i geometrii. To zapewnia doskonałe rezultaty za każdym razem. Predykcyjny system jakości oparty na SI przechodzi od wykrywania defektów do ich zapobiegania. Analizuje dane z maszyn współrzędnościowych (CMM) i systemów wizyjnych, aby znaleźć drobne odchylenia. Problemy są wykrywane, zanim części przekroczą specyfikację.
Ramiona robota zajmują się załadunkiem i rozładunkiem surowców. Pozwala to na ciągłą pracę bez konieczności wyłączania oświetlenia. Maszyny pracują 24 godziny na dobę, 7 dni w tygodniu, bez obecności człowieka. To znacznie zwiększa wydajność przy jednoczesnym zachowaniu precyzji. Zautomatyzowane komórki można szybko dodawać lub przeprogramowywać. Skalowanie nie wymaga zatrudniania nowych pracowników. Zaawansowana technologia i wyposażenie sprawiają, że te roboty medyczne są bardziej przystępne cenowo. Pięcioosiowe obrabiarki CNC wycinają skomplikowane kształty pod wieloma kątami.
| AI / Technologia automatyzacji | Co to robi | Wpływ na produkcję |
| Załadunek/rozładunek robota | Obsługuje materiał w sposób ciągły | Umożliwia pracę w trybie 24/7 bez oświetlenia |
| Monitorowanie na żywo | Śledzi wibracje i ciepło | Zapobiega uszkodzeniom spowodowanym zużyciem narzędzi |
| Predykcyjne systemy jakości | Analizuje historyczne dane CMM | Wykrywa wady zanim się pojawią |
Obróbka z dużą prędkością skomplikowanych geometrii
Produkcja robotów chirurgicznych opiera się na szybkiej obróbce skomplikowanych kształtów. Efektory końcowe mają zakrzywione powierzchnie i elementy wewnętrzne. Szybka obróbka usuwa materiał szybko, bez utraty dokładności. Precyzja technologii obróbki CNC pozwala na uzyskanie cienkich ścianek i ostrych detali. Elementy są gotowe za pierwszym razem. Pozwala to ograniczyć ilość odpadów i zaoszczędzić pieniądze. W przypadku robotów medycznych złożona geometria oznacza mniej etapów montażu. Jedna obrobiona część może zastąpić kilka zmontowanych elementów. Dzięki temu cały proces produkcyjny jest czystszy i szybszy.
Ulepszanie robotów medycznych za pomocą sztucznej inteligencji i automatyzacji
Zapotrzebowanie na roboty medyczne stale rośnie. Każdy robot medyczny potrzebuje setek precyzyjnych części. Roboty medyczne przechodzą rygorystyczne testy, zanim trafią do szpitali. Sztuczna inteligencja i automatyzacja umożliwiają taką skalę.
Załadunek/rozładunek robotyczny i obsługa maszyn
Ramiona robota wykonują powtarzalną pracę. Załadowują surowiec i rozładowują gotowe elementy. Doświadczeni operatorzy maszyn mogą skupić się na trudniejszych zadaniach przygotowawczych. Roboty nigdy się nie męczą. Pracują całą noc. Skraca to czas realizacji projektów obróbki CNC robotów szpitalnych.
Zautomatyzowana obsługa maszyn poprawia również bezpieczeństwo. Ludzie nie muszą sięgać do ruchomych maszyn. Ryzyko obrażeń znacznie spada. W przypadku serii produkcyjnych oznacza to szybszą realizację. Prototyp może stać się częścią produkcyjną w ciągu kilku tygodni, a nie miesięcy. Roboty medyczne bezpośrednio korzystają z tej szybkości.
Monitorowanie procesu w czasie rzeczywistym
Czujniki w maszynach CNC mierzą drgania, temperaturę i dźwięk. Jeśli narzędzie zaczyna się zużywać, system wykrywa to natychmiast. Wymienia narzędzie, zanim element ulegnie uszkodzeniu. Zapewnia to doskonałą jakość powierzchni i zapobiega odkształcaniu się materiału.
Bezkontaktowe skanowanie laserowe rejestruje miliony punktów danych powierzchniowych w ciągu kilku sekund. Szybko sprawdza złożone geometrie o dowolnym kształcie. Kontrola w trakcie procesu z wykorzystaniem automatycznych sond mierzy krytyczne cechy wewnątrz maszyny. Błędy są wykrywane w trakcie procesu. To oszczędza czas i materiał. Znacznie spada wskaźnik braków. W technologii medycznej takie monitorowanie jest niezbędne. To samo podejście do obróbki CNC jest stosowane również w przypadku protez i implantów. Wszystkie komponenty robotów medycznych muszą być idealne, gdy opuszczają warsztat. Ten poziom jakości definiuje nowoczesną robotykę medyczną. Precyzja obróbki zapewnia bezpieczeństwo pacjentów podczas każdego zabiegu. Roboty medyczne zmieniają chirurgię, część po części.
Wybór materiałów do obróbki CNC robotów szpitalnych
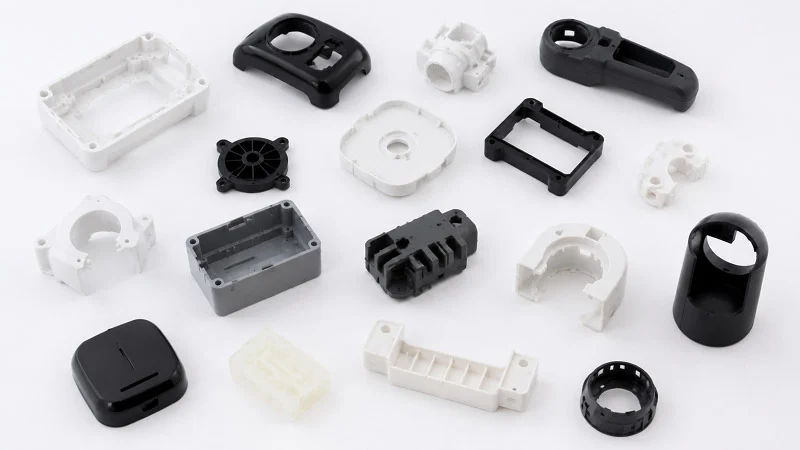
Wybór odpowiedniego materiału to połowa pracy w obróbce CNC robotów szpitalnych. Ramię chirurgiczne musi być sztywne, lekkie i bezpieczne do sterylizacji. Obudowa musi chronić elektronikę, nie zwiększając jej objętości. Każdy wybór wpływa na koszty, czas cyklu i wymagania regulacyjne. Jak więc podjąć decyzję? Dopasowujesz materiał do zadania, a następnie sprawdzasz, czy wytrzyma on warunki panujące w szpitalu.
Metale zapewniające wytrzymałość i odporność na zużycie
Metale nadal odgrywają kluczową rolę w większości robotów medycznych. Utrzymują gwinty, są odporne na zużycie i zachowują swój kształt po tysiącach cykli.
Stale nierdzewne (303, 316, 17-4 PH)
Stal nierdzewna 303 z łatwością poddaje się obróbce i dobrze sprawdza się w przypadku zamków i elementów bez implantów. Stal 316L jest odporna na korozję wżerową, dlatego jest solidnym wyborem do zaworów i portów płynów, które wymagają częstego czyszczenia. Stal 17-4 PH osiąga twardość 40–45 HRC, co sprawia, że nadaje się do szczęk, ostrzy i innych powierzchni eksploatacyjnych. Gatunki te są powszechnie stosowane w częściach robotów chirurgicznych, ponieważ łączą wytrzymałość z łatwością czyszczenia.
Stopy aluminium (6061-T6, 7075-T6)
Aluminium pozwala utrzymać niską wagę, co ma znaczenie w przypadku szybko poruszających się ramion. 6061-T6 to solidny materiał — łatwy w obróbce, spawalny i odporny na korozję. 7075-T6 jest mocniejszy, ale trudniejszy do spawania, dlatego nadaje się do łączników konstrukcyjnych i wsporników, gdzie sztywność jest ważniejsza niż spawalność. Żaden z gatunków nie nadaje się idealnie do powierzchni o dużym zużyciu, ale oba sprawdzają się w podwoziach i elementach ramy.
Tworzywa sztuczne do ciężaru i izolacji
Tworzywa sztuczne zmniejszają wagę i zapewniają lepszą izolację elektryczną. Otwierają również drzwi do części, którym metale nie są w stanie dorównać.
PEEK i jego odporność chemiczna
PEEK to gwiazda zaawansowanej robotyki medycznej. Wytrzymuje wielokrotną sterylizację parową w temperaturze powyżej 130°C bez utraty integralności mechanicznej. Wytrzymuje również promieniowanie gamma i tlenek etylenu. Ta elastyczność ma znaczenie, ponieważ szpitale stosują różne metody sterylizacji. PEEK jest odporny na działanie kwasów, zasad i węglowodorów oraz wykazuje wysoką odporność na hydrolizę. Para wodna pod wysokim ciśnieniem i woda nie powodują jego rozkładu przez długi czas. Jest biokompatybilny i wytrzymuje setki cykli sterylizacji bez degradacji. W przypadku części robotów chirurgicznych, które muszą przetrwać sterylizację w autoklawie, PEEK jest często pierwszym wyborem.
Poliwęglan i acetal do obudów
Poliwęglan zapewnia odporność na uderzenia i przejrzystość, dlatego nadaje się do osłon i osłon. Acetal oferuje dobrą sztywność i niskie tarcie, co jest korzystne w przypadku przekładni i elementów ślizgowych. Żaden z nich nie dorównuje PEEK-owi pod względem odporności na sterylizację, ale oba obniżają koszty w przypadku obudów o mniejszym znaczeniu.
Dopasowanie materiałów do procesów obróbki
Wybór materiału zmienia sposób produkcji części. Zmienia również wymagania certyfikacyjne, jakie musi spełniać gotowa część.
Wpływ obrabialności na czas cyklu
Aluminium 6061-T6 to punkt odniesienia w zakresie łatwości obróbki. Pracuje z prędkością 300–600 m/min, zapewnia 60–120 minut żywotności narzędzia na krawędź i szybko rozprasza ciepło. PEEK to zupełnie inna historia. Charakteryzuje się bardzo niską przewodnością cieplną — około 0.25 W/(m·K), czyli mniej więcej 1/500 przewodności cieplnej aluminium. Ciepło kumuluje się na końcówce narzędzia i może powodować jego topienie, rozmazywanie lub niestabilność wymiarową. Żywotność narzędzia wynosi 120–180 minut na krawędź, ale prędkości muszą być zachowane. W rezultacie względny czas obróbki jest 1.5–2.5 razy krótszy niż w przypadku aluminium.
| Materiał | Skrawalność | Szybkość cięcia | Żywotność narzędzia | Zachowanie termiczne | Względny czas obróbki |
| Aluminium 6061-T6 | Doskonały; punkt odniesienia w branży | 300–600 m/min | 60–120 min na krawędź | Ciepło rozprasza się szybko, niskie ryzyko odkształceń termicznych | 1.0x (linia bazowa) |
| PEEK klasy medycznej | Umiarkowany; wymaga specjalistycznego przetwarzania | Nieokreślone (należy zachować konserwatywne prędkości) | 120–180 min na krawędź | Bardzo niska przewodność cieplna (0.25 W/(m·K), ~1/500 aluminium); ciepło gromadzi się na czubku narzędzia, powodując topienie, rozmazywanie i niestabilność wymiarową | 1.5–2.5x w porównaniu z aluminium |
Część, której obróbka zajmuje 20 minut w aluminium 6061, może zająć 35 minut w stali nierdzewnej 316L i 50 minut w PEEK. Powodem jest konieczność obniżenia parametrów obróbki. Aluminium 6061 obrabia się szybko dzięki agresywnym posuwom i prędkościom (300+ SFM z węglikiem), długiej żywotności narzędzi i krótkim czasom cyklu. PEEK i inne tworzywa konstrukcyjne są miękkie, ale ścierne, a prawdziwym wyzwaniem jest ciepło: tworzywa sztuczne nie przewodzą ciepła przez wiór tak jak metale, więc ciepło pozostaje w części. Jeśli PEEK się za bardzo nagrzeje, może się wyżarzać i stracić właściwości mechaniczne. W rezultacie wymagane są konserwatywne prędkości, lekkie przejścia wykończeniowe i ostrożna strategia chłodzenia. Złożona część PEEK może z łatwością zająć 3 razy więcej czasu obróbki niż ta sama geometria w aluminium, a ponieważ większość warsztatów wycenia ją na podstawie czasu obróbki, ten 3-krotność jest od razu uwzględniana w ofercie.
Wymagania dotyczące certyfikacji biozgodności
Nie każdy materiał wymaga dokumentacji wymaganej dla implantów. Jednak każda część, która ma kontakt z tkanką lub znajduje się w polu sterylnym, wymaga udokumentowanej biozgodności. Norma ISO 10993 obejmuje ramy testowania. Zastosowanie obróbki CNC nie zmienia składu chemicznego materiału, ale może pozostawiać osady. Należy kontrolować ilość chłodziwa, wiórów i środków do gratowania. Warsztat, który rozumie robotykę medyczną, będzie śledził numery partii i wystawiał certyfikaty materiałowe. Taka identyfikowalność ułatwia wypełnianie obowiązków regulacyjnych i zapewnia płynny przebieg audytów jakości.
Rozważania projektowe dotyczące obróbki CNC robotów szpitalnych
Sposób zaprojektowania części decyduje o jej ostatecznej cenie. Projektowanie pod kątem produkcji (DFM) pozwala na wczesne wykrywanie problemów. Inteligentne wytwarzanie zaczyna się już na etapie planowania. Naprawa problemu na papierze kosztuje zero dolarów. Naprawa w metalu kosztuje dużo. W przypadku obróbki CNC robotów szpitalnych, dobre DFM oznacza mniej wersji testowych i niższe koszty produkcji. Dobra obróbka CNC opiera się na inteligentnym projektowaniu. Roboty medyczne wymagają takiej dbałości.
Projektowanie części robotów chirurgicznych do obróbki mechanicznej
Grubość ścianki i cechy wewnętrzne
Cienkie ścianki wyginają się podczas cięcia. Grube ścianki są droższe. Najlepsze wyważenie zapewnia wytrzymałość części. Głębokie kieszenie stwarzają problemy. Wymagają długich, giętkich narzędzi. Unikaj głębokich kieszeni i ostrych narożników wewnętrznych, aby uniknąć konieczności stosowania małych, delikatnych frezów walcowo-czołowych i dodatkowych operacji. Standardowe rozmiary otworów obniżają koszty i poprawiają jakość. Użycie tego samego wiertła do całej części oznacza mniej wymian narzędzi. To oszczędza czas i koszty produkcji. Wybrana metoda obróbki CNC musi być dopasowana do cech części robota chirurgicznego. Dokładność wynika z tego dopasowania.
Kąty pochylenia i promienie narożników
Ostre naroża wewnętrzne wymagają bardzo małych frezów walcowo-czołowych. Te narzędzia szybko się łamią. Unikanie ostrych naroży wewnętrznych poprzez dodanie rozsądnego promienia pozwala na użycie standardowego narzędzia. To poprawia jakość i oszczędza czas. Kąty pochylenia pomagają w usuwaniu wiórów. Przygotowują również element do późniejszego formowania wtryskowego. Obie te cechy zapewniają płynny proces produkcji. Części wykonane w ten sposób są tańsze w przeliczeniu na sztukę.
Ograniczenia geometryczne dla sterylizacji
Gładkie powierzchnie i redukcja szczelin
Bakterie ukrywają się w chropowatych powierzchniach. W przypadku części robotów chirurgicznych, powierzchnia o współczynniku Ra poniżej 0.4 μm zapobiega przywieraniu białek. Warstwa tlenku chromu pozostaje trwała. Szczeliny są równie ważne. Para wodna ze sterylizacji dostaje się do drobnych szczelin. W jednym z rzeczywistych przypadków połączenia narzędzi uległy awarii po 50 cyklach czyszczenia. Otwory gwintowane miały ostre krawędzie, w których zatrzymywała się woda. Przejście na frezowanie gwintów i elektropolerowanie wydłużyło żywotność narzędzia do ponad 500 cykli. Pasywacja kwasem azotowym lub cytrynowym przywraca warstwę tlenku chromu i usuwa zanieczyszczenia wolnym żelazem. Elektropolerowanie elektrochemiczne wygładza mikroskopijne piki w złożonych kanałach wewnętrznych, tworząc powierzchnię odporną na bakterie. Ta metoda CNC najlepiej sprawdza się w produkcji wyrobów medycznych. Roboty medyczne opierają się na tych standardach powierzchni.
Zgodność materiału ze środkami czyszczącymi
Różne płyny czyszczące uszkadzają różne materiały. Stal nierdzewna jest odporna na szpitalne środki dezynfekujące. Ale tworzywa sztuczne wymagają kontroli. PEEK jest odporny na większość chemikaliów. Poliwęglan może pękać pod wpływem niektórych roztworów. Pasywacja zgodnie z normą ASTM A967 usuwa luźne żelazo z części ze stali nierdzewnej. Ten etap chroni warstwę tlenku. Elektropolerowanie wygładza drobne nierówności po obróbce. Działa tylko wtedy, gdy powierzchnia początkowa jest już dobra. Te etapy zapewniają jakość wszystkich części robota medycznego. Każdy używany robot medyczny opiera się na tym podejściu.
Stos tolerancji w zespołach robotycznych
Zarządzanie błędami kumulacyjnymi
Każda część ma określoną tolerancję. Połącz pięć części, a błąd się sumuje. Odstęp 0.01 mm na część staje się 0.05 mm na etapie montażu. Ma to znaczenie, gdy ramię robota wymaga dokładności mniejszej niż ziarenko ryżu. Staranne planowanie pozwala utrzymać montaż w granicach tolerancji. Ta sama dbałość dotyczy protez i innych części medycznych. Roboty medyczne wymagają takiego skupienia na dokładności.
Tolerancje funkcjonalne i oparte na możliwościach
Nie każdy rozmiar wymaga najwęższej tolerancji. Tolerancje oparte na możliwościach maszyny są droższe. Praca z dokładnością ±0.005 mm za każdym razem wymaga niższych prędkości. Tolerancje funkcjonalne stawiają pytanie: do czego służy ta część? Kołek ustalający wymaga ścisłej kontroli. Zacisk kablowy nie. Dokręcaj tylko to, co istotne. To oszczędza pieniądze bez pogorszenia wydajności. Dobra robotyka medyczna wykorzystuje to podejście.
Od prototypu do produkcji w zakresie obróbki CNC robotów szpitalnych
Przekształcenie pomysłu robota chirurgicznego w rzeczywisty produkt wymaga cierpliwości. Prototyp pokazuje, że pomysł działa. Jednak etap tworzenia wielu części to miejsce, w którym zespoły często napotykają na trudności. Przejście od jednej części do tysięcy wymaga starannego planowania. Każdy etap niesie ze sobą pewne problemy. Właściwy plan oszczędza czas i pieniądze. Pozwala również zachować tę samą jakość za każdym razem.
Szybkie prototypowanie do walidacji projektu
Prototyp poddaje każdy pomysł próbie. Roboty chirurgiczne wykonują bardzo delikatną pracę. Najpierw tworzysz jedną część. Sprawdzasz, jak pasuje i jak się porusza. Potem naprawiasz to, co jest nie tak.
Pojedyncze serie i szybka realizacja
Wykonanie tylko jednej części wciąż wymaga umiejętności. Czas przezbrojenia może trwać nawet sto części. Potrzebujesz warsztatu, który działa szybko. Technologia obróbki CNC pozwala na wycinanie pojedynczych części z litego bloku. Nie są potrzebne żadne formy. Nie ma też konieczności czekania na narzędzia. Dobry warsztat kończy prototyp w ciągu kilku dni. Ta szybkość ma znaczenie podczas testowania nowego projektu robotów medycznych. Centra wieloosiowe kształtują złożone części w jednym ustawieniu.
Iteracyjne pętle sprzężenia zwrotnego
Testujesz część. Znajdujesz problem. Naprawiasz projekt. Wytwarzasz nową część. W przypadku części do robotów chirurgicznych każda runda przybliża Cię do idealnego dopasowania. Obróbka CNC skraca ten cykl. Zmień plik CAD w nocy. Zdobądź nową część rano. To zmniejsza ryzyko. Wykrywasz problemy, zanim narzędzia zostaną wykonane. Precyzja wczesnych prototypów wiele mówi. W przypadku robotów medycznych takie podejście jest koniecznością.
Skalowanie robotów medycznych od prototypu do produkcji
Teraz potrzebujesz setek identycznych części. To zmienia sposób myślenia o produkcji. Proces prototypowania dostosowuje się do każdego zadania. Produkcja wymaga ustalonej struktury.
Projektowanie przyrządów i oprzyrządowania w celu zapewnienia powtarzalności
Prototyp można umieścić w imadle. Produkcja wymaga uchwytów zaprojektowanych specjalnie do tego zadania. Te przyrządy mocujące utrzymują każdą część w tym samym miejscu. Dobra konstrukcja uchwytu eliminuje różnice między częściami. To buduje podstawę jakości. W przypadku obróbki CNC robotów szpitalnych, robienie za każdym razem tego samego jest kluczowe. Dobre wykonanie uchwytu to umożliwia. Uchwyt kontroluje dokładność każdej części. Rezultatem są szybsze cykle i mniej błędów.
Zautomatyzowane komórki produkcyjne
Jeden operator ładuje materiał do komórki robotycznej. Robot zasila maszynę CNC przez całą noc. Praca odbywa się bez oświetlenia przez 24 godziny na dobę. To zwiększa wydajność bez generowania dodatkowych kosztów pracy. Zautomatyzowane komórki zapewniają większą powtarzalność części. Robot nigdy się nie męczy. W przypadku robotów medycznych ta stabilność jest kluczowa. Czujniki monitorują proces. Jeśli narzędzie się zużyje, system dostosowuje się. Zautomatyzowane komórki pozwalają na produkcję części robotów chirurgicznych na dużą skalę. To podejście produkcyjne opiera się na powtarzalnych konfiguracjach. Komórki te wytwarzają złożone części o wąskich tolerancjach.
Zarządzanie kosztami i efektywność produkcji
Przejście na produkcję zmienia sposób myślenia o kosztach. Prototyp to jednorazowy wydatek. Koszty produkcji stale rosną.
Koszt materiału a koszt obróbki
Cena surowca to dopiero początek. Czas obróbki często jest dłuższy. Blok PEEK może kosztować dużo. Ale czas potrzebny na jego wycięcie może być trzykrotnie dłuższy. Czy można zmienić projekt, aby skrócić czas obróbki? Czy można użyć materiału, który szybciej się obrabia? Te wybory wpływają na ostateczny koszt jednostkowy. Część aluminiowa, której obróbka zajmuje 20 minut, może być obrabiana 35 minutami ze stali nierdzewnej 316L. To szybko się sumuje. Wybór materiału zmienia cały proces produkcyjny. Wpływa również na każdy pojedynczy element.
Redukcja złomu dzięki symulacji
Złom marnuje zarówno materiał, jak i czas. W przypadku tytanu złom jest kosztowny. Narzędzia symulacyjne pomagają go uniknąć. Najpierw uruchom ścieżkę narzędzia w oprogramowaniu. Symulacja wychwytuje awarie. Pokazuje miejsca, w których narzędzie się trzęsie. Naprawiaj problemy na komputerze, a nie na maszynie. Proces obróbki CNC zyskuje na tej kontroli.
Jeden ze startupów potrzebował części z tytanu Ti-6Al-4V do robota chirurgicznego. Ich pierwszy dostawca miał wysoki wskaźnik odrzutów. Przejście na jednostanowiskową 5-osiową obróbkę CNC i inspekcję współrzędnościową maszyną pomiarową (CMM) w trakcie procesu co pięć części drastycznie zmniejszyło wskaźnik defektów. Utrzymali ścisłe tolerancje dla tysięcy jednostek. Czas realizacji zamówienia znacznie się skrócił, przy zerowej liczbie zwrotów w terenie i doskonałej wydajności procesu.
Te plany sprawdzają się w przypadku każdego projektu robota medycznego. Zachowują te same części. Sprawdzają się również w przypadku części takich jak protezy. Dobry partner ułatwia tę zmianę. NOBLE, jako wiodąca firma produkcyjna w Chinach, wspiera cały cykl życia, od wczesnych prototypów po produkcję wielkoseryjną.
Precyzja w obróbce CNC robotów szpitalnych
Precyzja to w tym przypadku coś więcej niż tylko słowo. To ona decyduje, czy robot pomaga, czy szkodzi. Każde cięcie, pomiar i wykończenie ma znaczenie. Jak dokładna musi być obróbka CNC robotem szpitalnym? Dokładniejsza niż większość warsztatów.
Definicja precyzji części robotów chirurgicznych
Tolerancje GD&T i rzeczywistego położenia
Tolerancje liniowe pozwalają na dryfowanie części po przekątnej. Otwór o współrzędnych X=2.000″, Y=1.500″ z tolerancją liniową ±0.005″ znajduje się w strefie kwadratowej. Przekątna tego kwadratu wynosi około 0.014″. Część może być odchylona o 0.007″ od rzeczywistego środka i nadal spełniać wymagania. Funkcja True Position rozwiązuje ten problem. Zamiast tego wykorzystuje strefę okrągłą. Ten sam błąd 0.007″ jest akceptowalny, ale strefa pasuje do okrągłego sworznia. W przypadku dopasowanych części okrągłych, funkcja True Position zapewnia ich dopasowanie tam, gdzie tolerancje liniowe mogłyby nie być możliwe.
Punkty odniesienia łączą wszystko w całość. Gdy kołki ustalające i otwory łożysk na różnych powierzchniach muszą się pokrywać, wspólna rama odniesienia utrzymuje je w tym samym punkcie początkowym. MMC zapewnia operatorom maszyn dodatkową tolerancję w miarę powiększania się otworów. RFS utrzymuje stałą tolerancję dla pasowań wtłaczanych. Te wybory wpływają na koszty i funkcjonalność.
Typowe zakresy (±0.005 mm)
Części robotów chirurgicznych wymagają bardzo wysokiej dokładności. Dzięki toczeniu CNC w systemie szwajcarskim możliwe jest osiągnięcie tolerancji rzędu ±0.005 mm. W przypadku niektórych kluczowych elementów mogą być wymagane jeszcze węższe tolerancje. Staw ramienia robota chirurgicznego często wymaga tolerancji ±0.005 mm, aby uniknąć luzu podczas precyzyjnej obróbki.
Wykończenie powierzchni ułatwiające czyszczenie
Wartości Ra poniżej 0.4 µm
Wykończenie powierzchni decyduje o tym, jak czysta może być dana część. W przypadku komponentów stawów robotów chirurgicznych, powierzchnia musi być wystarczająco gładka (zwykle Ra < 0.4 μm), aby białka nie mogły łatwo przylegać, a warstwa tlenku chromu pozostała nienaruszona. Równie istotna jest konstrukcja bezszczelinowa: podczas autoklawowania para może przenikać przez najmniejsze szczeliny między łbem śruby a obudową stawu, dlatego frezowanie CNC musi zapewniać idealnie płaskie, przylegające powierzchnie, aby zapobiec gromadzeniu się wilgoci i rdzewieniu wewnętrznemu.
Gratowanie i wykańczanie krawędzi
Wieloetapowe gratowanie z wykorzystaniem obróbki bębnowej wirówki i gratowania ultradźwiękowego usuwa mikroskopijne zadziory ze szczęk efektorowych i kół pasowych. Krawędzie są kontrolowane pod 50-krotnym powiększeniem i zaokrąglane, aby zapobiec odrywaniu się materiału wewnątrz korpusu. Elektropolerowanie elektrochemiczne wygładza mikroskopijne piki w złożonych kanałach wewnętrznych, tworząc powierzchnię odporną na bakterie.
Kontrola w trakcie procesu i kontrola jakości
Weryfikacja CMM i skanowania laserowego
Współrzędnościowe maszyny pomiarowe sprawdzają rzeczywistą pozycję jako odległość od środka. Skanowanie laserowe rejestruje miliony punktów powierzchni w ciągu kilku sekund. Szybko sprawdza złożone geometrie o dowolnym kształcie. Sondy w trakcie procesu mierzą kluczowe cechy wewnątrz maszyny. Błędy są wykrywane w trakcie procesu. Ilość braków spada. Jakość pozostaje wysoka.
Kontrola pierwszej sztuki (FAI)
Kontrola Pierwszego Artykułu (FAI) potwierdza proces przed rozpoczęciem pełnej produkcji. Sprawdza ona zgodność każdego wymiaru z rysunkiem. Weryfikuje certyfikaty materiałowe i wykończenie powierzchni. W przypadku obróbki CNC robotów szpitalnych, FAI wykrywa problemy na wczesnym etapie. Ta sama metoda ma zastosowanie w przypadku protez i innych części medycznych. Solidna kontrola FAI oznacza, że produkcja rozpocznie się prawidłowo.
Partnerstwo z NOBLE w zakresie obróbki CNC robotów szpitalnych

Wybór odpowiedniego partnera może zadecydować o sukcesie lub porażce projektu obróbki CNC robota szpitalnego. NOBLE to czołowa firma produkcyjna w Chinach. Pracują zarówno z metalem, jak i plastikiem. Ta podwójna umiejętność ma znaczenie, gdy Twój robot potrzebuje tytanowych wsporników i obudów z PEEK w tej samej konstrukcji.
Precyzyjna obróbka części metalowych i plastikowych
Stopy o wysokiej wytrzymałości i polimery medyczne
Firma NOBLE obrabia stopy potrzebne robotom medycznym. W ich warsztacie znajdują się stopy tytanu klasy 5, stali nierdzewnej 17-4 PH i stali 316L. Materiały te wytrzymują wielokrotną sterylizację. W przypadku tworzyw sztucznych firma pracuje z PEEK, poliwęglanem i acetalem. Elementy z PEEK wytrzymują sterylizację parową w temperaturze powyżej 130°C. Osłony z poliwęglanu chronią elektronikę bez zwiększania jej grubości. Dzięki tej ofercie zyskujesz jednego partnera do każdego materiału na rysunku.
Szwajcarskie centra obróbkowe i wieloosiowe
Toczenie w stylu szwajcarskim z tuleją prowadzącą utrzymuje długie, smukłe części blisko narzędzia tnącego. Zapobiega to ugięciu i utrzymuje całość w pozycji wyśrodkowanej. NOBLE obsługuje również centra wieloosiowe, które kształtują złożone geometrie w jednym ustawieniu. Mniej ustawień oznacza mniejsze tolerancje i krótsze cykle. W przypadku części robotów chirurgicznych, takich jak wały napędowe i łączniki efektorów końcowych, to właśnie ten sprzęt decyduje o tym, czy część działa, czy nie przejdzie kontroli.
Certyfikaty: Rygorystyczna kontrola jakości i identyfikowalność
Firma NOBLE posiada certyfikaty zarządzania jakością, które gwarantują kontrolowane procesy obróbki, zatwierdzone parametry produkcji, audyty dostawców oraz pełną dokumentację historii urządzeń (DHR). Potwierdza to, że partner CNC utrzymuje system zarządzania jakością zapewniający spójną, identyfikowalną i walidowaną produkcję. Właśnie takich standardów oczekują globalni producenci OEM robotów medycznych.
Właściwy dostawca zapewnia sprawdzone procesy, udokumentowane mechanizmy kontroli procesów, systemy śledzenia na poziomie partii powiązane z seryjnymi komponentami oraz kulturę jakości zbudowaną wokół zarządzania jakością i rejestracji FDA. W związku z przepisami dostosowującymi oczekiwania, partner CNC musi utrzymywać dokumentację gotową do audytu oraz infrastrukturę śledzenia, aby zapewnić bezpieczeństwo pacjentów i utrzymać urządzenia na rynku.
Każda część dostarczana przez NOBLE jest dostarczana z certyfikatami materiałowymi i raportami z inspekcji. Numery partii odnoszą się do surowca. Taka identyfikowalność ułatwia składanie wniosków regulacyjnych. Gdy audytor poprosi o dokumentację walidacji procesu, masz ją pod ręką. Dzięki tej dokumentacji Twoje urządzenie pozostanie na rynku, a Twoi pacjenci będą bezpieczni.
Pełna obsługa: od projektu do montażu
Wsparcie inżynieryjne dla iteracji prototypów
Firma NOBLE nie tylko tnie metal. Jej inżynierowie analizują pliki CAD i zgłaszają problemy z DFM na wczesnym etapie. Cienkie ścianki, głębokie wgłębienia i ostre narożniki – wszystkie te problemy są brane pod uwagę, zanim pojawią się wióry. Ta pętla sprzężenia zwrotnego skraca cykle prototypowania. Zmieniasz projekt na papierze, a nie na maszynie. Rezultatem jest mniejsza liczba iteracji i niższe koszty rozwoju.
Montaż i kompletowanie części gotowych do produkcji
Po zatwierdzeniu projektu, NOBLE może zmontować podzespoły i przygotować je do linii produkcyjnej. Oznacza to, że otrzymujesz gotowy do instalacji moduł, a nie pudełko z luźnymi częściami. Ta usługa skraca czas kontroli i redukuje uszkodzenia. Od pierwszego prototypu do pełnej produkcji, NOBLE wspiera cały cykl życia produktu. Ich zaawansowana technologia i sprzęt utrzymują wysoką wydajność produkcji, zachowując jednocześnie precyzję wymaganą przez roboty medyczne.
Zespoły planujące z wyprzedzeniem osiągają lepsze wyniki, przechodząc od prototypu do pełnej produkcji. DFM wykrywa cienkie ścianki i głębokie wnęki, gdy są jeszcze na papierze. Pobieranie materiałów takich jak PEEK lub 17-4 PH pozwala określić czas cyklu i czas, przez jaki części wytrzymują sterylizację. Wysoka precyzja zapobiega poluzowywaniu się podzespołów. Partner z doświadczeniem w zarządzaniu jakością wyrobów medycznych zapewnia udokumentowaną jakość i łatwość jej śledzenia. Firma NOBLE zajmuje się wszystkimi tymi czterema aspektami, od toczenia szwajcarskiego po finalne kompletowanie.
Przyszłość rysuje się ekscytująco. Kinematyka oparta na sztucznej inteligencji utrzymuje dokładność TCP na bardzo wysokim poziomie, a sterowanie adaptacyjne znacząco skraca czas cyklu. Komórki działające w trybie bezobsługowym już teraz wytwarzają wiele części w ciągu jednej nocy. Wraz z ciągłymi zmianami w obróbce CNC, roboty medyczne będą stawać się coraz inteligentniejsze i bezpieczniejsze.
Najczęściej zadawane pytania dotyczące obróbki CNC robotów szpitalnych
Jakie tolerancje może naprawdę zapewnić obróbka CNC za pomocą robotów szpitalnych?
Dzięki technikom takim jak toczenie CNC w stylu szwajcarskim, części robotów chirurgicznych mogą zachować tolerancję ±0.005 mm. Części robotów chirurgicznych wymagają bardzo wysokiej dokładności. Najważniejsze jest dopasowanie tolerancji do faktycznego przeznaczenia części.
Który materiał najlepiej nadaje się do części poddawanych sterylizacji parowej?
PEEK wytrzymuje wielokrotne autoklawowanie parowe w temperaturze powyżej 130°C bez utraty wytrzymałości. Jest również odporny na promieniowanie gamma i tlenek etylenu. Stale nierdzewne, takie jak 316L i 17-4 PH, również dobrze się sprawdzają. Wybór zależy od tego, czy potrzebujesz izolacji, mniejszej wagi, czy odporności na zużycie.
Ile czasu upływa od prototypu do pełnej produkcji?
Zależy to od złożoności części i materiału. Jeden ze start-upów zajmujących się robotyką chirurgiczną znacząco skrócił czas realizacji po przejściu na jednostanowiskowe 5-osiowe sterowanie CNC i inspekcję współrzędnościową maszyną pomiarową (CMM) w trakcie procesu. Samo szybkie prototypowanie trwa dni, a nie tygodnie, ponieważ nie wymaga żadnych narzędzi.
Jakiego wykończenia powierzchni potrzebują części robotów chirurgicznych?
W przypadku elementów stawów robotów chirurgicznych, powierzchnia musi być wystarczająco gładka (zazwyczaj Ra < 0.4 μm), aby białka nie mogły łatwo przylegać, a warstwa tlenku chromu pozostała nienaruszona. Gratowanie usuwa drobne zadziory, które mogłyby zarysować tkankę lub uwięzić bakterie.
Dlaczego tolerancja ma znaczenie w przypadku montażu robotów?
Każda część ma swoją własną tolerancję. Ułóż pięć części razem, a błędy się sumują. To ma znaczenie, gdy ramię robota wymaga wysokiej dokładności. Tolerancje funkcjonalne obniżają koszty bez negatywnego wpływu na wydajność.
Jakie certyfikaty powinien posiadać partner zajmujący się obróbką CNC robotów szpitalnych?
Szukaj certyfikatów z zakresu zarządzania jakością, zwłaszcza takich, które są przeznaczone dla branży medycznej i obejmują kontrolowane procesy, zweryfikowane parametry, audyty dostawców oraz dokumentację historii urządzeń. Taka identyfikowalność ułatwia składanie wniosków regulacyjnych i zapewnia płynny przebieg audytów jakości.
Jak wybór materiałów wpływa na koszt obróbki CNC robotów szpitalnych?
Czas obróbki często jest droższy niż surowiec. Część, której obróbka zajmuje 20 minut w aluminium, może zająć 35 minut w stali nierdzewnej 316L i 50 minut w PEEK. Niska przewodność cieplna PEEK wymusza konserwatywne prędkości. Ten dodatkowy czas obróbki jest bezpośrednio uwzględniany w wycenie.






