
Så anodisering er i bunn og grunn et kult elektrokjemisk triks som forsterker det naturlige oksidlaget på metaller, for det meste aluminium. Det gjør metallet mer robust mot rust og riper, pluss at det skaper en overflate som er perfekt hvis du vil legge til farge eller forsegle det. I motsetning til maling eller plating blir oksidlaget en del av metallet, slik at det ikke lett vil flise eller skrelle av.
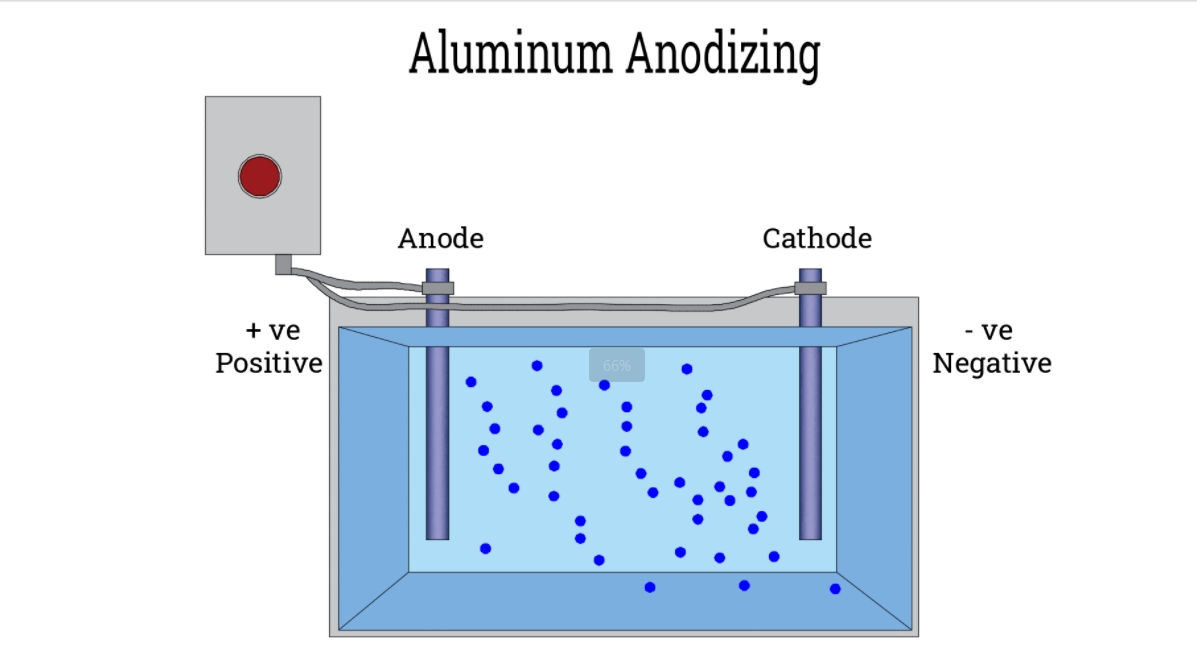
Slik fungerer det: metalldelen fungerer som anoden i et elektrolytisk oppsett. Når du sender den strøm gjennom et syrebad, kommer oksygenioner ut og binder seg til metalloverflaten, og bygger et tykt, porøst oksidlag. Dette laget er innebygd, ikke bare påført, noe som betyr at metallet får mye bedre beskyttelse mot miljøet.
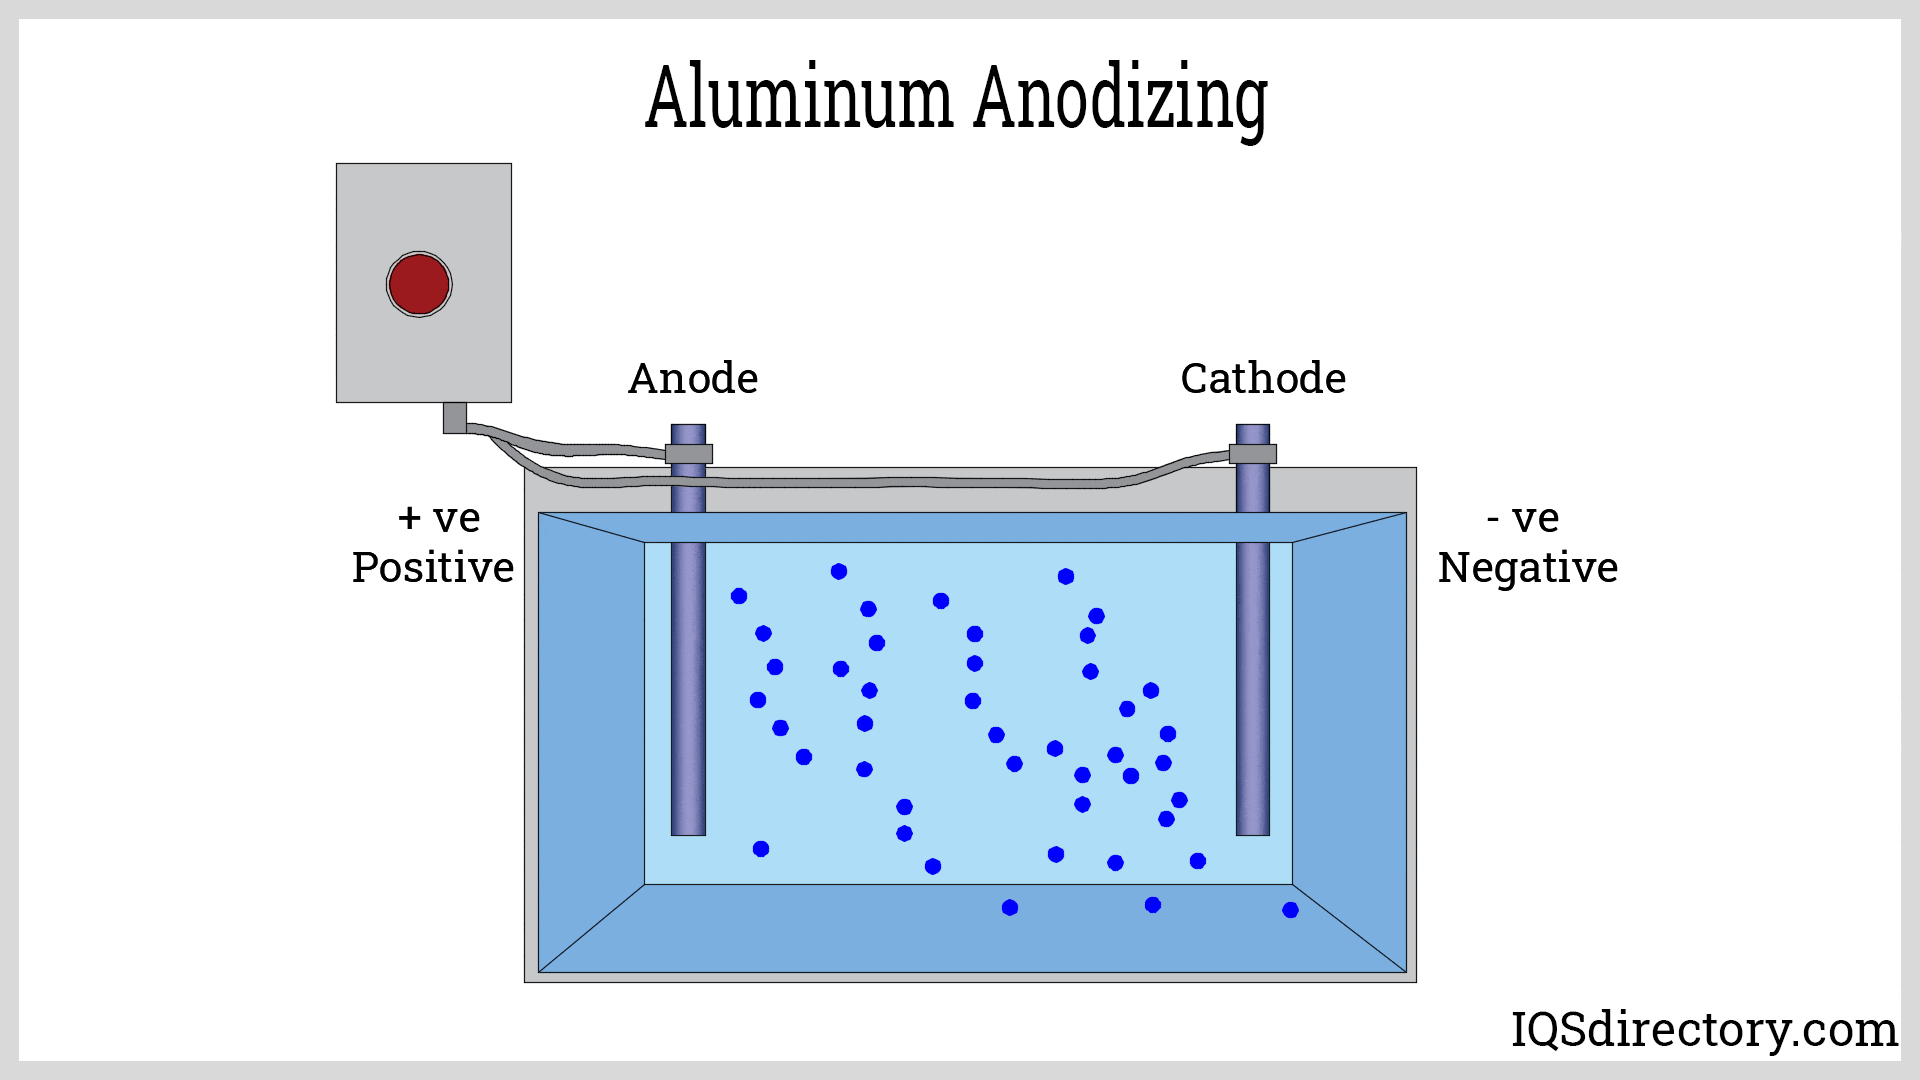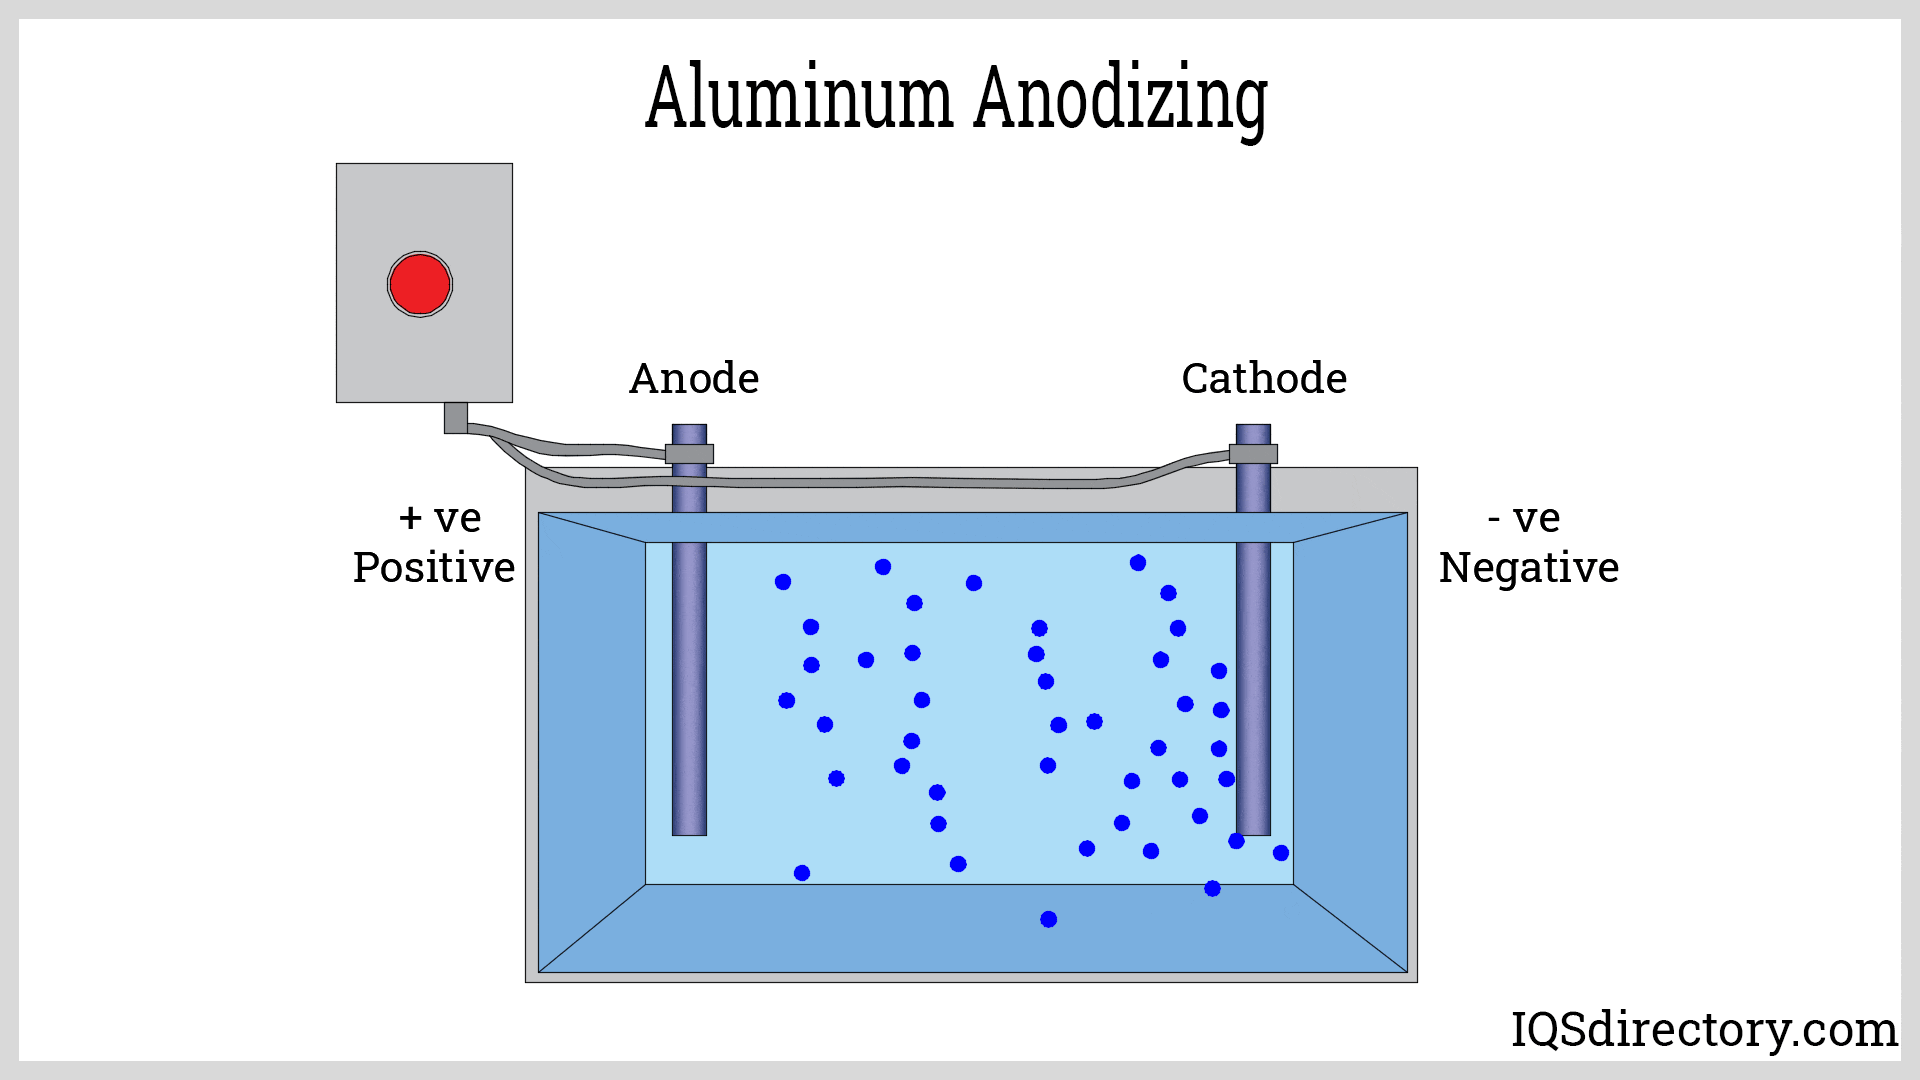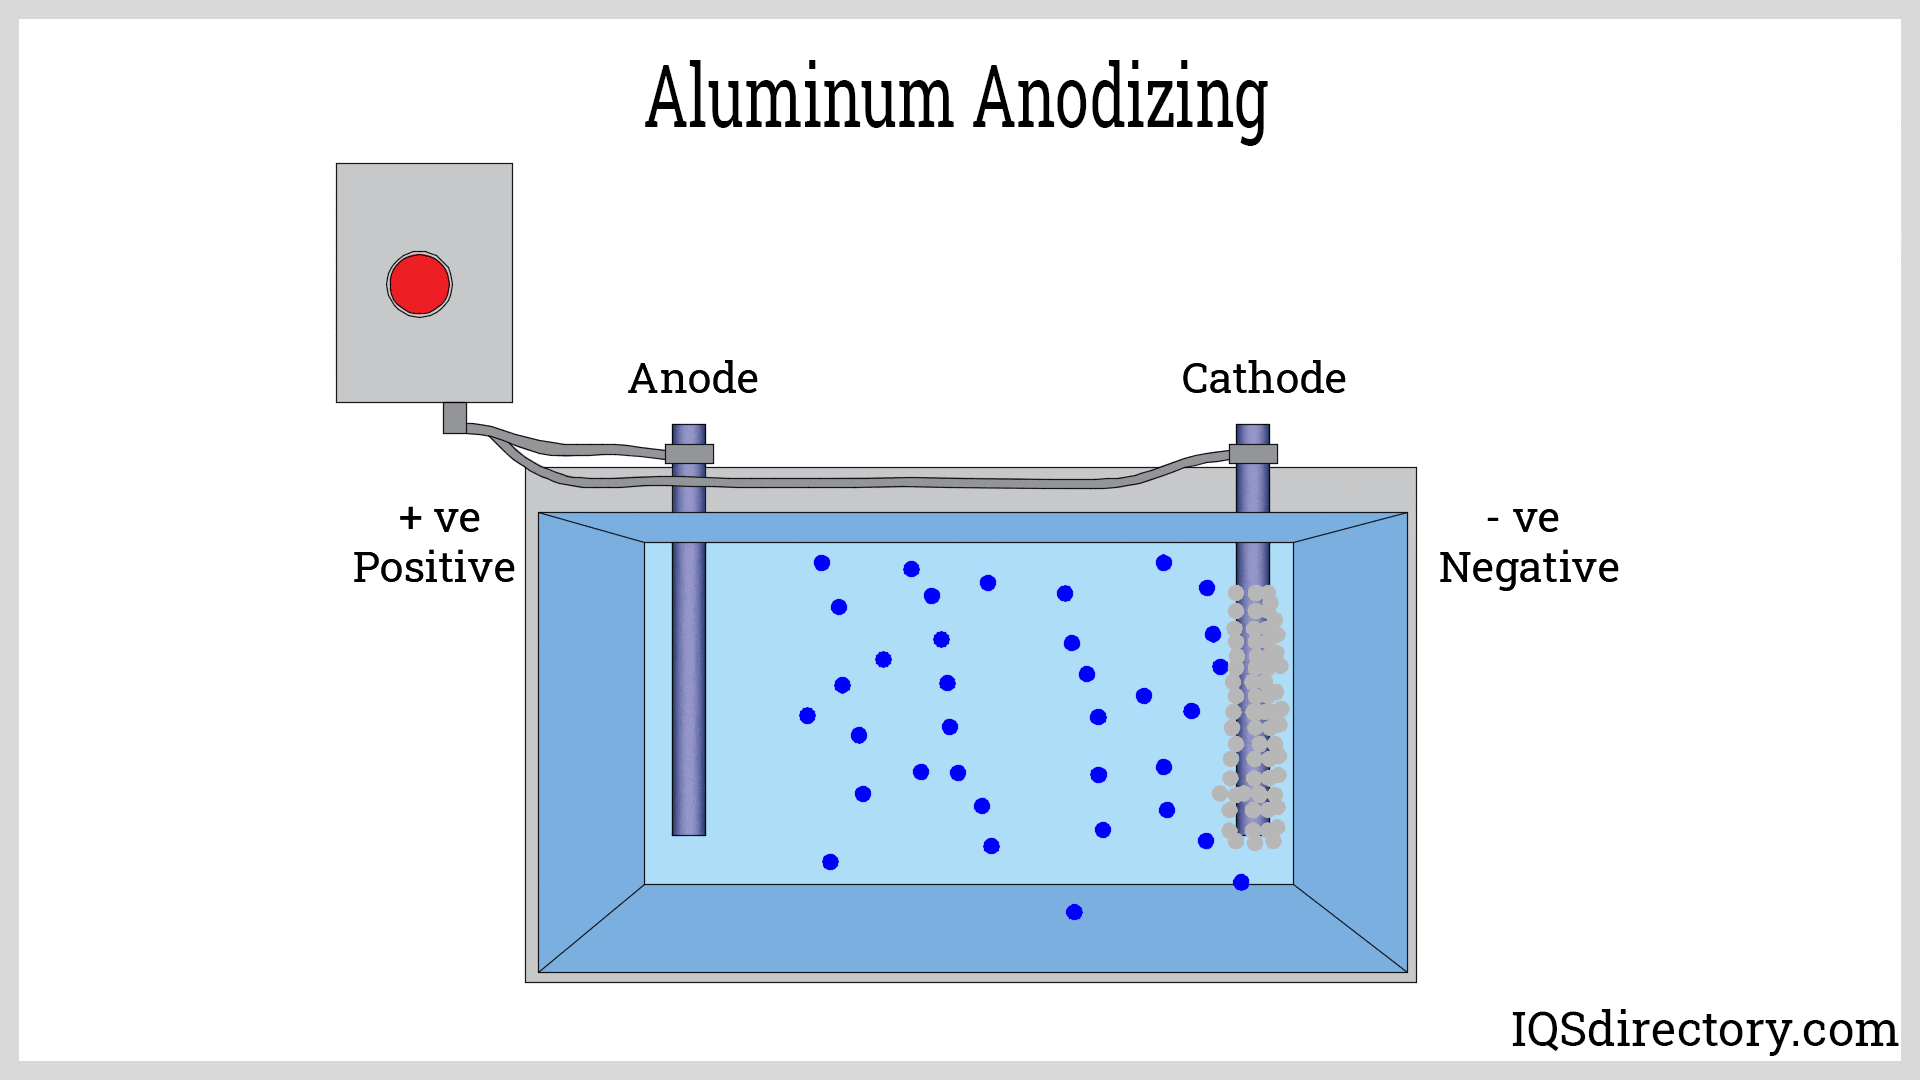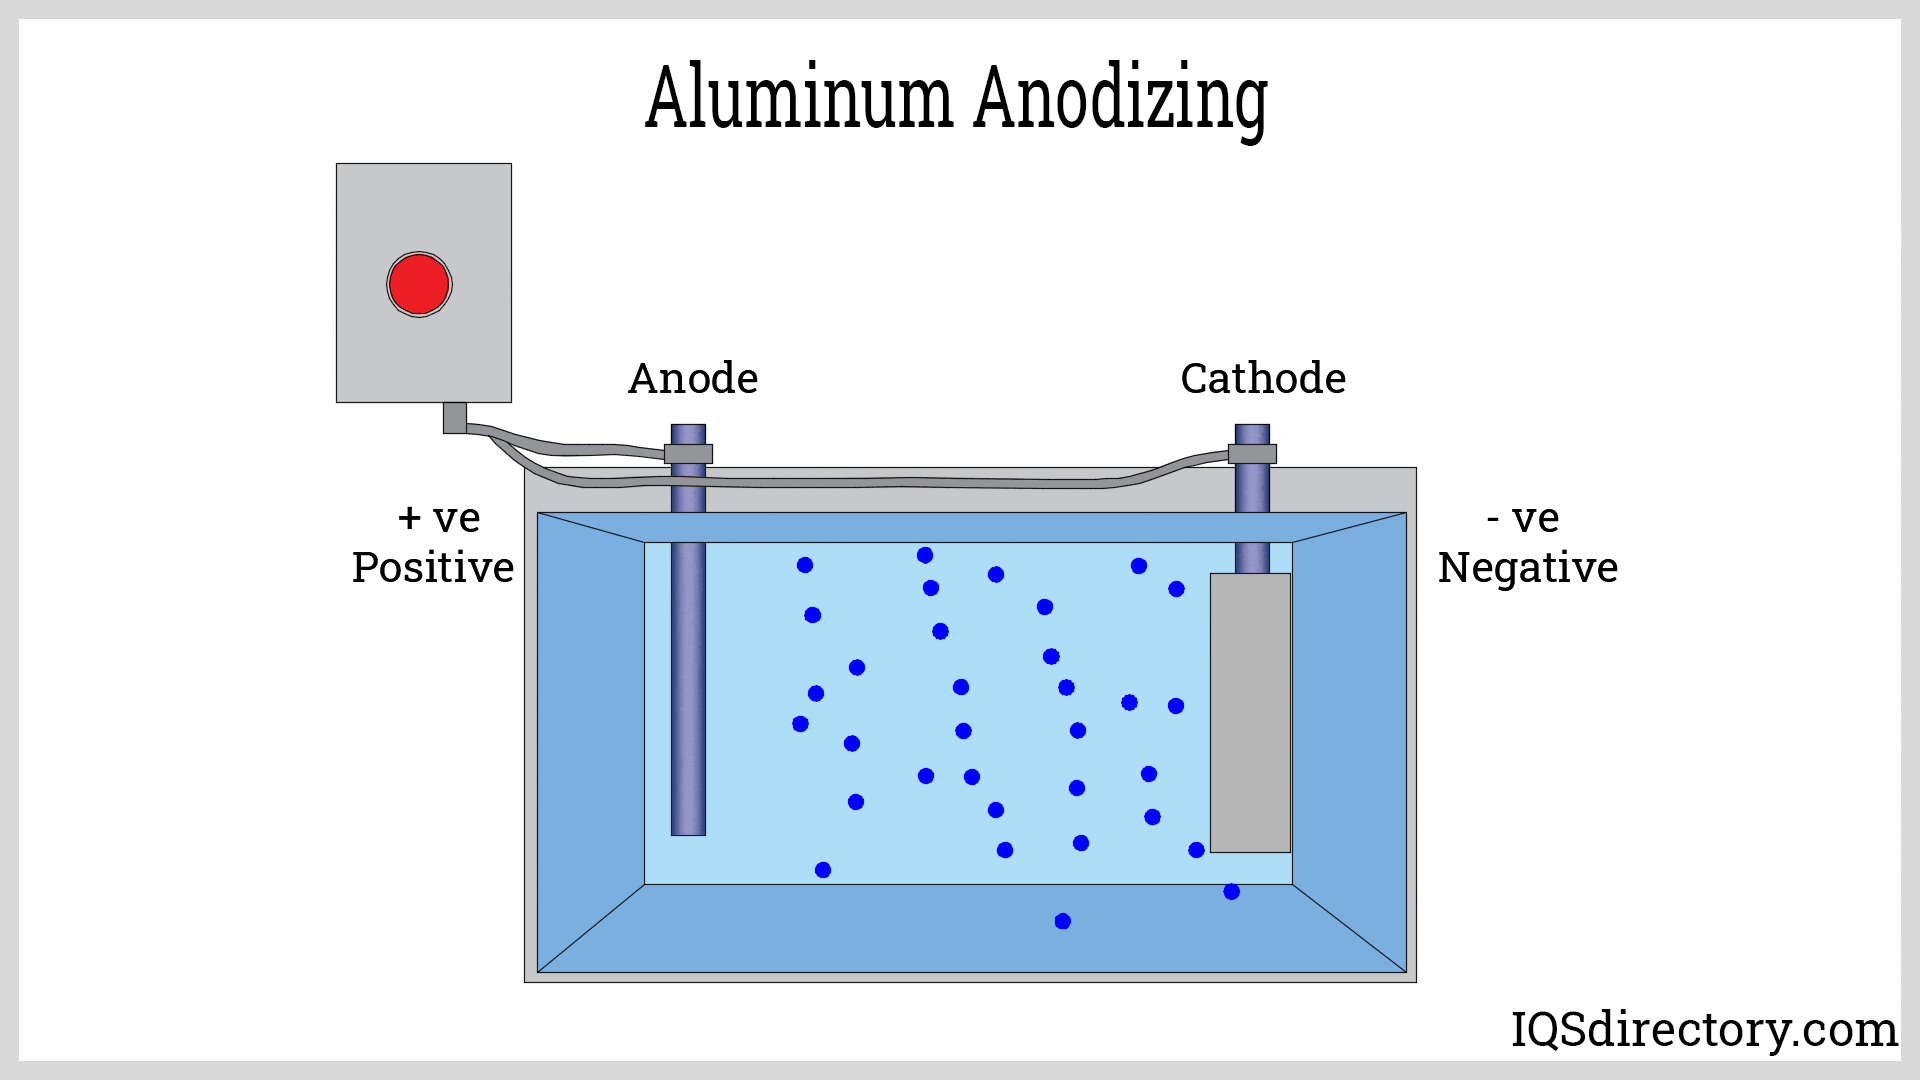
How Anodiseringsarbeid
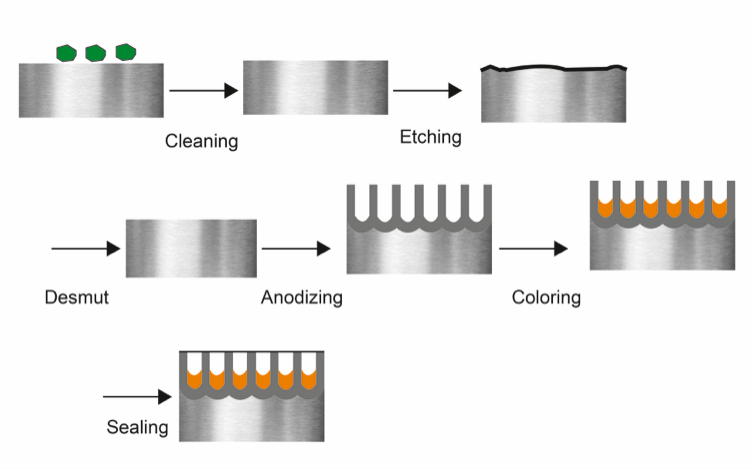
1. Forberedelse av overflaten
Før anodisering må du forberede aluminiumsdelene riktig – dette trinnet utgjør hele forskjellen i hvor godt finishen blir.
Avfetting : Tørk først bort all olje, fett og smuss. Dette betyr vanligvis å bruke alkaliske rengjøringsmidler eller organiske løsemidler. Hvis du glemmer smuss, vil ikke anodiseringen feste seg ordentlig.
Etsing : Deretter dypper du aluminiumet i et natriumhydroksidbad. Dette fjerner oksidasjon og glatter ut overflaten, noe som gir den et fint matt utseende. I tillegg hjelper det anodiseringen med å feste seg bedre. Bare sørg for at du ikke lar det virke for lenge eller for kort!
Fjerning av smuss : Etter etsing kan det fortsatt være noe smuss igjen, spesielt hvis legeringen din inneholder silisium. En rask skylling med salpetersyre renser alt bort. Noen ganger brukes grønnere alternativer for å være mer miljøvennlige.
Skylling : Ikke glem å skylle grundig etter hvert trinn med rent vann for å vaske bort eventuelle rester av kjemikalier. Dette holder alt rent og klart for neste trinn.
2. Anodisering (elektrolytisk oksidasjon)
For å anodisere dypper du de rengjorte aluminiumsdelene i et elektrolytisk bad og kjører en elektrisk strøm gjennom det.
Elektrolyttløsning: Badet som brukes til anodisering inneholder vanligvis svovelsyre med en konsentrasjon på omtrent 15 % til 20 %. Denne syren fungerer bra for å lage et sterkt oksidlag på aluminium. Noen ganger tilsettes litt aluminiumioner for å hjelpe prosessen fremover. For spesielle bruksområder som trenger ekstra korrosjonsbeskyttelse, kan kromsyre brukes i stedet.
Spenning og strøm: En likestrømsspenning (DC) påføres mellom 12 og 30 volt, avhengig av ønsket tykkelse og type anodisering. Strømtettheten varierer vanligvis fra 12 til 25 ampere per kvadratfot (ASF). Høyere strømtettheter resulterer i raskere oksidvekst, men kan øke risikoen for å brenne arbeidsstykket hvis det ikke overvåkes nøye.
Temperaturkontroll: Å holde elektrolytttemperaturen mellom 20 og 30 °C (68–86 °F) er nøkkelen til å få et jevnt oksidlag. Dette gjøres vanligvis med varmevekslere som kjøler ned og rører i badet. God temperaturkontroll bidrar til å fordele strømmen jevnt og forhindrer dannelse av varme punkter.
Prosessens varighet: Hvor lenge du anodiserer avhenger av hvor tykt du vil at oksidlaget skal være. Vanligvis kan det ta alt fra 30 minutter til noen timer. Jo lenger du lar det virke, desto tykkere og seigere blir laget, noe som bidrar til korrosjonsmotstand og slitasje. For de fleste vanlige anodiseringsjobber er 20 til 60 minutter nok, men hvis du går for hard anodisering med et tykkere belegg, kan det ta over to timer.
Omrøring: Forsiktig omrøring av badet bidrar til å holde strømmen og temperaturen jevn gjennom hele badet, noe som stopper eventuelle varme punkter og sørger for at oksidlaget dannes jevnt. Du kan gjøre dette ved å bruke mekanisk omrøring eller blåse luft gjennom badet. Omrøringen må være akkurat passe – nok til å holde ting jevnt og vaske bort brukt løsning fra trange steder, men ikke så kraftig at den slår delene av hyllene.
3. Fargelegging (valgfritt)
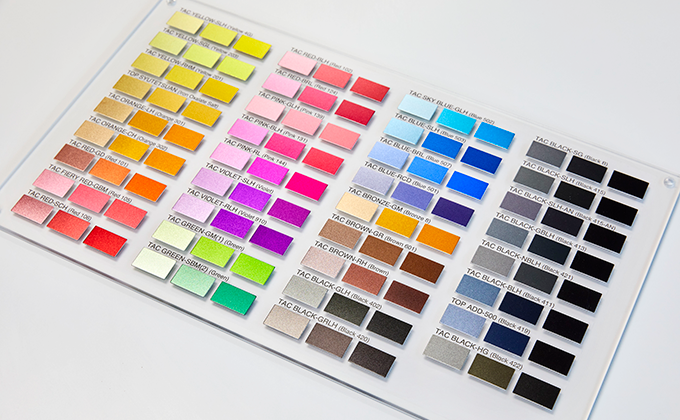
Etter anodisering kan aluminiumsdeler farges for å forbedre utseendet og gi dem noen ekstra praktiske fordeler.
Valg av fargestoff: Det er viktig å velge riktig fargestoff, og det avhenger av hvilken farge du ønsker, hvordan delen skal brukes utendørs og hvor slitesterk den må være. Vanligvis faller anodiseringsfargestoffer inn i noen hovedkategorier:
- Organiske fargestofferDisse fargestoffene finnes i mange sterke farger som rød, blå, grønn og lilla. De løses opp i vann og brukes vanligvis i lave konsentrasjoner, fra omtrent 0.025 % til 1.0 %. Ulempen er at de ikke tåler UV-lys særlig godt, så fargen kan falme hvis den står i solen for lenge. På grunn av dette er de best til innendørs bruk eller dekorative gjenstander der det viktigste er å ha livlige farger.
- Uorganiske fargestofferDisse fargestoffene er tøffere og tåler UV-lys og tøffe miljøer bedre. Du vil ofte se farger som svart, bronse og gull. De er et godt valg når du trenger langvarig farge som tåler tøffe forhold.
Fargeprosess: Den anodiserte delen dyppes i et fargebad som vanligvis holdes mellom 40 og 60 °C (104–140 °F) i omtrent 10 til 30 minutter. Fordi det anodiserte laget er porøst, trekker fargestoffet inn og farger metallet.
Skylling: Etter farging skylles den anodiserte delen med avionisert vann for å vaske bort overflødig fargestoff og unngå flekker. God skylling er viktig for å sikre at fargen holder seg jevn, og at ingen rester av fargestoff forstyrrer neste forseglingstrinn.
4. Tetting
Forsegling er det siste trinnet i anodiseringsprosessen, og det er nøkkelen til å gjøre aluminiumet mer motstandsdyktig mot korrosjon, låse inn fargestoff og forbedre den generelle holdbarheten. Det finnes noen forskjellige måter å forsegle på, hver med sine fordeler og ulemper å huske på.
Varmtvannsforsegling: Dette er en av de eldste og vanligste forseglingsmetodene. De anodiserte delene plasseres i kokende avionisert vann – vanligvis mellom 85 og 100 °C (185–212 °F) – i omtrent 15 til 30 minutter. Varmen forårsaker en reaksjon som omdanner oksidlaget til en hydrert form kalt boehmitt, som sveller og forsegler porene. Det er en pålitelig måte å øke korrosjonsmotstanden og hjelpe fargestoffet å holde seg på plass.
Nikkelacetatforsegling : I denne metoden blir anodiserte aluminiumsdeler bløtlagt i en varm løsning som inneholder nikkelacetat – vanligvis oppvarmet til rundt 85 til 95 °C (185–203 °F) i omtrent 30 minutter. I løpet av denne tiden omdannes nikkelioner til nikkelhydroksid, som fyller og forsegler porene i det anodiserte laget. Dette skaper en sterk forsegling som gir utmerket korrosjonsbestandighet, noe som gjør den til et godt valg for deler som må tåle tøffe forhold. Løsningen inneholder vanligvis 1.4 til 1.8 gram nikkelacetat per liter og holder seg innenfor et pH-område på 5.5 til 6.0.
Kaldforsegling : Kaldforsegling er et mer energieffektivt alternativ fordi det gjøres ved romtemperatur. De anodiserte delene dyppes i en løsning som inneholder metallsalter som nikkelacetat eller koboltacetat. Disse metallionene omdannes til hydroksider som legger seg i og forsegler porene. Det er en raskere og mer kostnadseffektiv metode enn varmtvannsforsegling, selv om den kanskje ikke gir like mye korrosjonsbestandighet. Det er et godt alternativ for prosjekter der det er viktigst å spare energi og kutte kostnader.
Skylling og tørking : Når forseglingen er ferdig, trenger de anodiserte delene en god skylling med avionisert vann for å vaske bort eventuelle gjenværende forseglingsløsning. Deretter bør de lufttørke på et rent område for å unngå forurensning og holde den forseglede overflaten i toppform.
5. Inspeksjon og kvalitetskontroll
Å sørge for at anodiserte aluminiumsdeler oppfyller høye standarder er nøkkelen til hvor godt de fungerer og hvor lenge de varer. Derfor bruker vi flere inspeksjons- og kvalitetskontrollmetoder for å kontrollere at anodiseringsprosessen fungerte som den skulle.
Visuell inspeksjon : Det første trinnet er en nøye titt på delene for å sjekke om de har jevn farge, en glatt overflate og for å sørge for at det ikke er synlige feil som striper, flekker eller misfarging.
Tykkelsemåling : Vi bruker en tykkelsesmåler for å sjekke hvor tykt det anodiserte laget er, vanligvis mellom 10 og 25 mikron for standard anodisering. Dette bidrar til å sikre at laget er tykt nok til å gi riktig korrosjonsbestandighet og holdbarhet.
Hefttesting : Vi sjekker hvor godt det anodiserte laget fester seg til aluminiumet ved å utføre tester som tapetrekking og riper. Disse testene viser om belegget tåler belastning uten å flasse eller løsne.
Fordeler med anodisering av aluminium
Forbedret holdbarhet
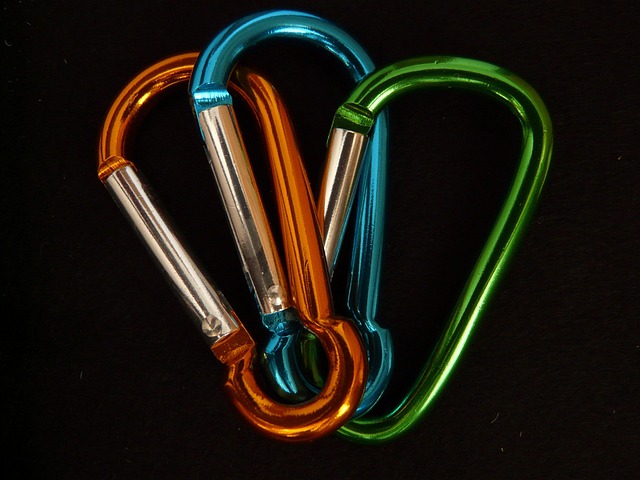
Anodisering gjør overflaten på aluminium mye hardere, slik at den tåler riper, slitasje og generell slitasje bedre. Siden det anodiserte laget er en del av selve aluminiumet, fester det seg godt og vil ikke flasse eller flappe av. Dette gjør anodisert aluminium perfekt for tøff bruk som bildeler, byggematerialer og friluftsutstyr.
Korrosjon Resistance
Anodisering danner et tykt, beskyttende oksidlag på aluminium som fungerer som et skjold mot fuktighet, salt og kjemikalier. Denne ekstra korrosjonsmotstanden er spesielt nyttig for deler som brukes i marine miljøer, luftfart og andre industrier der de utsettes for tøffe, korrosive forhold.
Estetisk fleksibilitet
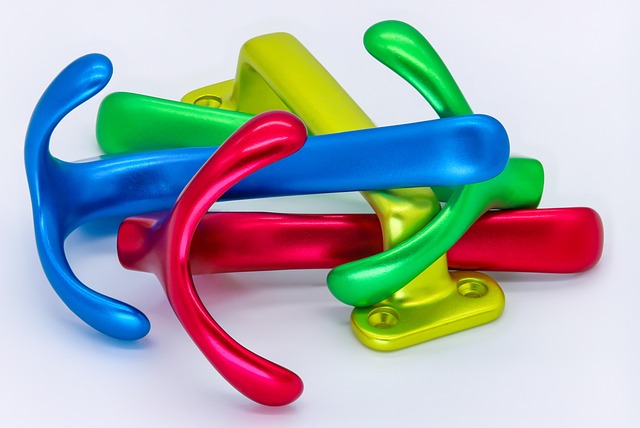
Anodisering skaper et porøst oksidlag på aluminium som kan farges i mange forskjellige farger. Du kan få lyse nyanser som rød, blå, gull og svart, eller mykere farger som bronse og grå. Fordi fargen er en del av selve oksidlaget, vil den ikke flasse eller falme over tid. Dette gjør anodisert aluminium flott for produkter der både utseende og ytelse betyr noe, som elektronikk, bygninger og bildeler.
Forbedret vedheft
Den porøse overflaten til anodisert aluminium øker overflatearealet, noe som gjør det lettere for maling, grunning og lim å feste seg godt. Denne sterkere bindingen er spesielt nyttig for deler som trenger slitesterke belegg, som i luftfart, biler og elektronikk. Fordi det anodiserte laget binder seg så godt, varer det lenger, og det er mindre sannsynlig at det flasser eller flasser av.
Miljøhensyn
Anodisering er grønnere enn mange andre metallbehandlingsmetoder fordi den ikke bruker skadelige kjemikalier som krom eller nikkel, og avfallet den skaper kan ofte resirkuleres. Den bruker også mindre energi enn alternativer som maling eller pulverlakkering. I tillegg kan anodisert aluminium resirkuleres om og om igjen uten å miste kvaliteten, noe som gjør det til et godt valg for bærekraft.
Typer anodisering av aluminium
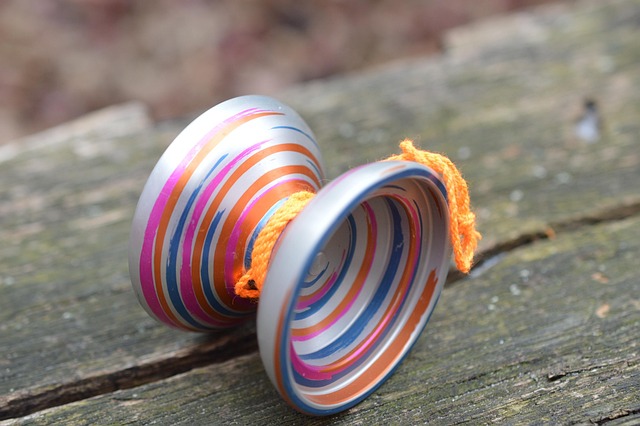
Type I – Anodisering av kromsyre
Denne spesialiserte anodiseringsmetoden, kjent som type I under MIL-A-8625-standarden, bruker kromsyre (CrO₃) som elektrolytt. Den er spesielt verdsatt i bransjer der det er viktig å holde dimensjonsendringer på et minimum samtidig som man oppnår utmerket korrosjonsbestandighet.
Beleggtykkelse : Oksidlaget varierer vanligvis fra 0.00005 til 0.0002 tommer (1.27 til 5.08 mikron), noe som gjør det ganske tynt.
Korrosjonsbestandighet : Gir utmerket beskyttelse mot korrosjon, spesielt på steder der deler utsettes for kjemikalier og fuktighet.
Dimensjonsstabilitet : Fordi oksidlaget er tynt, endrer det knapt størrelsen på delen, noe som er perfekt for applikasjoner som trenger stramme toleranser.
Heftegenskaper : Dette laget skaper en god overflate for grunning og maling å feste seg til, noe som forbedrer hvor godt senere belegg hefter.
Elektrisk isolasjon : Det anodiserte laget leder ikke strøm, så det fungerer også som en elektrisk isolator.
Type II – Anodisering av svovelsyre
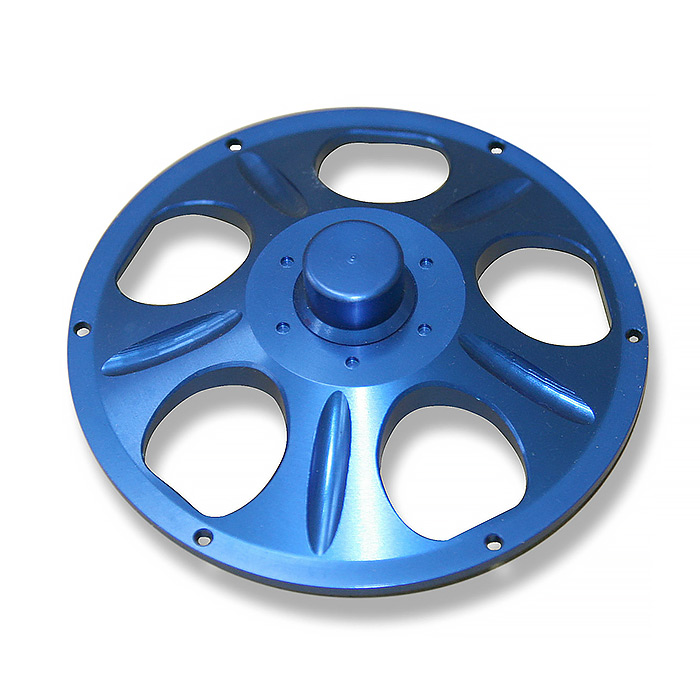
Dette er den vanligste anodiseringsprosessen for aluminium og er kjent som Type II under MIL-A-8625-standarden. Den bruker svovelsyre som elektrolytt for å lage et beskyttende oksidlag på aluminiumsoverflater. Dette laget øker holdbarheten, korrosjonsmotstanden og tilbyr mange alternativer for farge og finish.
Beleggtykkelse : Oksidlaget varierer vanligvis fra 0.0002 til 0.0012 tommer (5.1 til 30.5 mikron). Omtrent to tredjedeler av belegget trenger inn i metallet, mens den andre tredjedelen vokser utover.
Korrosjonsbestandighet : Dette laget gir sterk beskyttelse mot miljøskader, og bidrar til at aluminiumsdeler varer lenger.
Slitasjestyrke : Det tykkere oksidet øker overflatehardheten, noe som gjør aluminiumet mer motstandsdyktig mot riper og slitasje.
Fargebarhet : Fordi oksidlaget er porøst, absorberer det lett fargestoffer, noe som gir et bredt utvalg av fargealternativer.
Elektrisk isolasjon : Som andre anodiserte lag leder den ikke strøm, så den fungerer også som en elektrisk isolator.
Type III – Hard anodisering
Denne spesialiserte prosessen, også kalt hardcoat-anodisering, bruker svovelsyre, men kjører med høy strømtetthet og lave temperaturer for å lage et tykt, tett og veldig hardt aluminiumoksidbelegg. Den forbedrer slitasje- og korrosjonsmotstanden betraktelig, noe som gjør den perfekt for deler som utsettes for ekstreme forhold.
Beleggtykkelse : Oksidlaget varierer vanligvis fra 0.0005 til 0.003 tommer (12.7 til 76.2 mikron), med noen prosesser som når så tykke som 0.0045 tommer (114.3 mikron).
Hardhet : Dette belegget når en overflatehardhet på omtrent 60 til 70 på Rockwell C-skalaen, tilsvarende herdet verktøystål.
Korrosjonsbestandighet : Den gir enestående beskyttelse mot miljøet, med saltspraymotstand som kan overstige 1,000 timer i ASTM B117-tester.
Elektrisk isolasjon : Det anodiserte laget leder ikke strøm og har en høy dielektrisk styrke på opptil 2,000 VDC.
Termisk isolasjon : Det hjelper også med varmespredning, noe som er nyttig i applikasjoner med høy temperatur.
Type IC – Borsvovelsyreanodisering
Denne prosessen skaper vanligvis et klart, gjennomsiktig oksidlag som kan behandles ytterligere for farge. Men fordi den er naturlig gjennomsiktig, tilbyr den ikke et like bredt fargespekter som noen andre anodiseringsmetoder.
Tynt oksidlag : Laget er veldig tynt, omtrent 0.0001 tommer (2.5 mikron), noe som betyr at det nesten ikke forårsaker noen endring i delens dimensjoner.
Korrosjonsbestandighet : Til tross for at den er tynn, gir den fortsatt god beskyttelse mot miljøskader.
Malingsheft : Den gir også utmerket binding, noe som gjør den til et flott grunnlag for maling eller andre belegg.
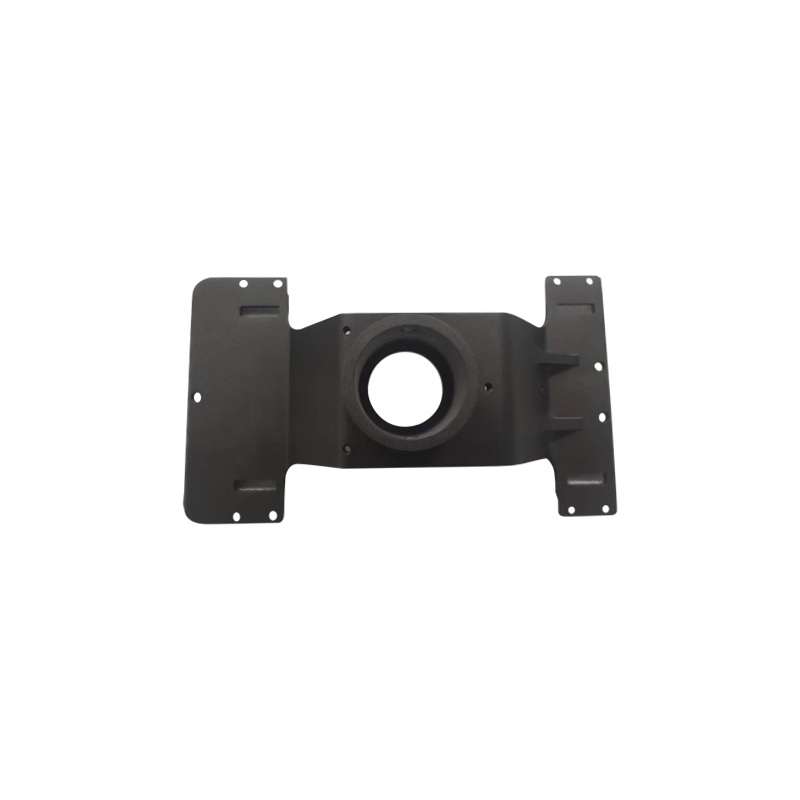
Anodisering av fosforsyre
Denne prosessen bruker fosforsyre som elektrolytt for å behandle aluminiumsoverflater, og er spesielt god for å forberede aluminium for liming. Den brukes ofte i luftfarts- og forsvarsindustrien der sterke bindinger er avgjørende.
Overflatestruktur: Anodiseringen skaper et porøst oksidlag som øker overflatearealet og gir flekker for lim å feste seg til. Oksidlaget er vanligvis tynt og ikke-porøst, noe som gjør det perfekt for liming.
Miljøhensyn: PAA blir sett på som et grønnere alternativ til anodisering av kromsyre fordi det ikke bruker seksverdig krom, som er skadelig for miljøet.
Anodisering vs. andre metallbehandlingsmetoder
Når du velger en metode for metallbehandling, er det viktig å tenke på ting som hvor godt den fungerer med materialet ditt, egenskapene du ønsker å oppnå, miljøpåvirkningen og kostnaden. Her er en rask sammenligning av anodisering med andre vanlige metallbehandlingsteknikker:
| Trekk | anodisering | Elektroplettering (f.eks. krom, nikkel) | Pulverlakkering | Paint |
| Prosess | Elektrolytisk oksidasjon av metalloverflaten | Elektrokjemisk avsetning av et metalllag | Elektrostatisk påføring av tørt pulver, deretter herding | Påføring av flytende pigment via spray eller pensel |
| Coating Tykkelse | Tynn (mikron) | Tynn til moderat | Tykkere, uniform | Tynn til moderat |
| Korrosjon Resistance | Høy (spesielt for aluminium) | Høy (avhenger av platingtype) | Svært høy (slag- og slitestyrke) | Moderat (avhenger av malingstype) |
| Slitestyrke | Moderat til høyt | Veldig høy (spesielt med hardkrom) | Svært høy (slitasjebestandig) | Lav til moderat |
| Elektrisk Strømføringsevne | Ikke-ledende | Kan forbedre konduktiviteten (f.eks. gullbelegg) | Ikke-ledende | Ikke-ledende |
| Estetiske alternativer | Begrenset fargeutvalg (jordfarger) | Lyse, metalliske overflater (krom, gull osv.) | Stort utvalg av farger og teksturer | Stort utvalg av farger og utførelser |
| Miljøpåvirkning | Lav (minimalt innhold av flyktige organiske forbindelser, resirkulerbare biprodukter) | Høy (bruk av giftige kjemikalier som seksverdig krom) | Lav (ingen løsemidler, resirkulerbart pulver) | Moderat (løsemiddelbaserte malinger avgir flyktige organiske forbindelser) |
| Kostnad | Moderat til høyt | Moderat til høyt | Moderat | Lav til moderat |
| Best For | Luftfart, bilindustri, arkitektur | Dekorative gjenstander, elektriske komponenter og verktøy | Utendørsutstyr, industrimaskiner, møbler | Forbruksvarer, hvitevarer og bygg og anlegg |
Anbefalinger
- Velg anodiseringDette er det beste alternativet når du arbeider med aluminium- eller magnesiumlegeringer, spesielt hvis du trenger sterk korrosjonsbestandighet og ønsker å holde dimensjonsendringer til et minimum.
- Velg galvaniseringVelg dette hvis du trenger en skinnende metallisk overflate med høy hardhet og god elektrisk ledningsevne, men vær oppmerksom på miljøforskrifter rundt platingprosesser.
- Velg pulverlakkeringVelg pulverlakkering når du ønsker en tøff, slagfast overflate som finnes i mange fargevalg, ideell for utendørs eller industriell bruk.
- Vurder malingMaling er et kostnadseffektivt valg hvis du ønsker et bredt utvalg av farger og delene ikke vil bli utsatt for tøffe forhold.
Felles Applikasjoner
Anodisering forsterker aluminiums naturlige egenskaper, noe som gjør det til et godt valg for mange bransjer. Her er noen av de vanligste bruksområdene:
Luftfart og forsvar
Anodisert aluminium er mye brukt i luftfart og forsvar fordi det er lett, korrosjonsbestandig og svært slitesterkt. Anodiseringsprosessen fortykker aluminiumoksidlaget, noe som gir ekstra beskyttelse mot tøffe miljøforhold. Noen viktige bruksområder inkluderer:
Flykomponenter: Deler som landingsutstyr, flykroppspaneler og motorkomponenter drar nytte av anodisering, noe som bidrar til å motstå slitasje og forlenger levetiden.
Termisk kontroll av romfartøy: Svart anodisering brukes til å kontrollere varme ved å justere hvordan overflater absorberer og avgir energi, noe som bidrar til å kontrollere temperaturen inne i romfartøy.
Militært utstyr: Fra kjøretøypansring til våpendeler gir anodisert aluminium holdbarheten og korrosjonsmotstanden som trengs i tøffe militære miljøer.
arkitektur
Anodisert aluminium er et populært valg innen arkitektur takket være det flotte utseendet og den langvarige holdbarheten. Anodiseringsprosessen tilbyr en rekke utførelser og farger, noe som hjelper bygninger med å skille seg ut visuelt. Noen vanlige bruksområder inkluderer:
Bygningsfasader: Aluminiumspaneler med anodisert overflate brukes til utvendig kledning, noe som gir bygninger et elegant og moderne utseende samtidig som de beskytter mot vær og slitasje.
Vindusrammer og dører: Fordi anodisering forbedrer korrosjonsmotstanden, er det perfekt for rammer som utsettes for konstant vær og vind.
Innvendige artikler: Gjenstander som rekkverk, heispaneler og dekorative lister drar nytte av anodisert aluminiums blanding av stil og robusthet.
Consumer Electronics
Anodisert aluminium er mye brukt i forbrukerelektronikk fordi det kombinerer styrke, lett vekt og et stilig utseende. Den anodiserte overflaten er slitesterk nok til å tåle daglig slitasje. Noen typiske bruksområder inkluderer:
Smarttelefoner og nettbrett: De anodiserte aluminiumsdekslene gir disse enhetene en førsteklasses følelse og beskytter dem mot riper.
Bærbare datamaskiner og lydutstyr: Produkter som bærbare datamaskiner, hodetelefoner og høyttalere bruker anodisert aluminium for holdbarhet og elegant design.
Bærbare enheter: Smartklokker og treningsmålere drar nytte av de lette og korrosjonsbestandige egenskapene til anodisert aluminium.
Automotive & Marine
Anodisert aluminium er populært i bil- og maritimindustrien fordi det har et godt styrke-til-vekt-forhold og er korrosjonsbestandig. Slik brukes det:
Bildeler: Hjul, lister og motorkomponenter anodiseres ofte for å redusere vekten samtidig som de øker holdbarheten.
Maritim maskinvare: Deler som båtskrog, klosser og dekksbeslag blir anodisert for å tåle det tøffe saltvannsmiljøet og vare lenger.
Terrengkjøretøy: Komponenter som utsettes for tøffe forhold er avhengige av anodisert aluminium for styrke og beskyttelse mot miljøslitasje.
Medisinsk utstyr
Anodisert aluminium er viktig innen medisin fordi det er biokompatibelt, slitesterkt og enkelt å sterilisere. Noen vanlige bruksområder inkluderer:
Kirurgiske instrumenter: Verktøy som tang og skalpell bruker anodisert aluminium for en overflate som ikke er reaktiv og bidrar til å redusere risikoen for kontaminering.
Medisinsk utstyrsskap: Enheter som MR-maskiner og diagnostisk utstyr har anodisert aluminium for styrke og beskyttelse mot miljøskader.
Implantater og proteser: Anodisert aluminium velges for tannimplantater og leddproteser fordi det er lett og motstandsdyktig mot korrosjon.
Konklusjon
For å oppsummere, forbedrer anodisering ikke bare ytelsen og holdbarheten til metalldeler – det oppfyller også dagens behov for bærekraft og kostnadseffektivitet. Allsidigheten på tvers av så mange bransjer, fra luftfart til forbrukerelektronikk, viser hvor viktig det er for å fremme teknologi og design.
Hvis du vil at aluminiumsdelene dine skal yte bedre og se bra ut, er anodisering et pålitelig og effektivt valg!
hvorfor velge oss
Hos NOBLE fokuserer vi på å tilby førsteklasses CNC-maskinering og overflatebehandlingstjenester for en rekke bransjer som luftfart, bilindustri, elektronikk og forbruksvarer. Vi er dedikert til presisjon, holdbarhet og enestående estetikk, og sørger for at hver del vi produserer oppfyller de høyeste standardene for både ytelse og utseende.
Fra Fra prototyping til produksjon
NOBLE er din ledende partner for spesialtilpasset produksjon, og dekker alt fra prototypedesign til fullskala produksjon. Med våre omfattende produksjonsressurser, riktig teknologi, strømlinjeformede prosesser, ekspertveiledning og grundige kvalitetskontroller, er vi klare til å hjelpe deg med å gjøre ideene dine til virkelighet.
Prototype maskinering
Få et online tilbud med gratis designanalyse fra NOBLE i løpet av timer for å få dine CNC-maskinerte prototyper ferdige på få dager.
- Toppmoderne utstyr
- 10+ år med CNC-maskinering
- Konkurransedyktig og rimelig pris
- Tilbud: Innen 24 timer
- Gratis DFM-tilbakemelding
- Rask leveringstid på 7 dager
Hos NOBLE gleder vi oss til å samarbeide med deg på ditt neste prosjekt. Enten du har spørsmål om våre CNC-maskinerings- og overflatebehandlingstjenester , trenger et tilpasset tilbud eller ønsker å diskutere dine spesifikke behov, er vi her for å hjelpe.
Kontakt oss – La oss gjøre ideene dine til virkelighet!







