

De vanligste måtene å lage rehabiliteringsdeler av eksoskjelett på er CNC-maskinering, 3D-printing, sprøytestøping, metallplatefabrikasjon og komposittstøping. Vanlige materialer inkluderer aluminiumslegeringer, titan, rustfritt stål, PEEK og silikon for deler som berører kroppen. Disse valgene påvirker delenes styrke, vekt, biokompatibilitet, produksjonskostnader og ledetid. Leddhus trenger stramme toleranser. Tilpassede mansjetter trenger biokompatible overflater. Rammeplater må være sterke, men lette. Hver metode har klare fordeler for visse komponenter. Vi vil se på hver prosess og materiale i detalj. Artikkelen dekker også designhensyn, regulatoriske standarder og tips for valg av produksjonspartnere.
Oversikt over vanlige produksjonsmetoder for rehabilitering av eksoskjelettrobotdeler
Deler til rehabiliteringsroboter med eksoskjelett passer inn i noen få hovedgrupper. Leddmonteringer og drivkoblinger er sentrale i alle enheter. Støtterammer og strukturelle braketter holder alt sammen. Hver gruppe trenger sterke mekaniske egenskaper, fordi disse maskinene bærer menneskelig vekt og beveger seg med brukeren hele dagen.
Viktige komponenter i rehabiliteringsdeler av eksoskjelettroboter
Leddmonteringer og drivkoblinger
Det er i leddene som bevegelsen skjer. Et hofteledd, et kneledd eller en fingerdreiepunkt må bevege seg jevnt og tåle gjentatt belastning. Drivkoblinger kobler motorer til disse leddene, så de må holde seg på linje under dreiemoment. Enhver løshet i disse delene viser seg som rykkete bevegelser, og det føles feil for pasienten.
Støtterammer og strukturelle braketter
Rammer bærer lastbanen fra kroppen til bakken. Braketter binder sammen aktuatorer, sensorer og stropper til én stiv enhet. Disse delene trenger stivhet, men de må også være lette. En tung ramme sliter brukeren raskt.
Det er verdt å merke seg at prosess- og materialvalg endres etter bruk. En enhet for øvre lem har andre behov enn en for nedre lem. Håndeksoskjeletter bruker ofte myke materialer, mens stive design er avhengige av metall. Fra et praktisk synspunkt er de fem prosessfamiliene som dekkes i denne artikkelen CNC-maskinering, 3D-printing, sprøytestøping, metallplatefabrikasjon og kompositt- eller silikonstøping.
Hvordan prosessvalg påvirker rehabiliteringsdeler i eksoskjelettet til roboter
Geometri, toleranse og produksjonsvolum
Geometri styrer den første avgjørelsen. Komplekse konturerte former presser deg mot 5-akset CNC eller additive metoder. Enkle flate plater fungerer godt med metallplater. Produksjonsvolum styrer den andre. Engangs spesialtilpassede mansjetter passer godt til 3D-printing, mens tusenvis av identiske deksler favoriserer sprøytestøping.
Toleranse er den tredje faktoren, og den betyr mest ved skjøtene. Tabellen nedenfor viser hvordan CNC- og 3D-printing sammenlignes for skjøtehus.
| Criterion | CNC Maskinering | 3D-utskrift |
| Presisjon / Toleranse | Oppnår ±0.005 mm på 5-aksede titanledd | Forbedret for prototyping, ikke foretrukket for sluttbruksdeler i produksjonskvalitet |
| Overflatebehandling | Leverer Ra 0.8 eller bedre | Ikke spesifisert som oppfyller kravene til steriliseringsgrad |
| Materialkompatibilitet | Nesten alle medisinske materialer, inkludert titan av grad 5 og PEEK | Begrenset sammenlignet med CNC for medisinske materialer med høy styrke |
| Rolle i felleshus | Foretrukket for kritiske slutteffektorer og koblinger | Brukes til prototyping; produksjonsdeler er fortsatt avhengige av CNC |
Et hofteledd med kule og hylse viser hvorfor dette er viktig. Kulen må sitte i hylsen med nesten ingen slark. CNC kan kutte kulen til noen få mikrometers nøyaktighet, og hylsen speiler den for en tett passform. Det kontrollnivået er vanskelig å oppnå med utskrift alene.
Avveininger mellom kostnad, hastighet og presisjon
Hastighet og kostnad trekker i motsatte retninger. CNC gir deg presisjon, men oppsett tar tid. 3D-printing hopper over verktøy, så iterasjon er rask. Sprøytestøping har høye verktøykostnader på forhånd, men enhetsprisen faller kraftig ved volum. Platemetall bøyer og stanser raskt for flate deler. Velg prosessen som samsvarer med toleransmålet ditt og batchstørrelsen din, ikke den som høres mest avansert ut.
Hvordan materialvalg påvirker rehabiliteringsdeler i eksoskjelettet
Styrke-til-vekt-forhold og utmattelseslevetid
Materialet setter taket på ytelsen. Titan grad 5 (Ti-6Al-4V) tilbyr et overlegent styrke-til-vekt-forhold og er biokompatibelt, men det er vanskelig å maskinere og kan øke delprisen med 40–60 % sammenlignet med aluminium. Aluminium 6061-T6 har en flytegrense på 310 MPa og maskineres enkelt til lav kostnad. Det passer til elementer med lav belastning og sekundærkonstruksjoner.
For strukturelle rammer som ikke er implantert eller sterilisert, tilbyr aluminium et utmerket styrke-til-vekt-forhold med lavere material- og maskineringskostnader. Hardanodisert aluminium kan også brukes som slitesterke føringer eller hus.
Stive rehabiliteringseksoskjeletter blander ofte materialer. Et vanlig oppsett kombinerer aluminiumsrammer med skjøter i rustfritt stål eller titan. Dette reduserer den totale vekten samtidig som det gir styrke der belastningen konsentreres.
Biokompatibilitet og hudkontakt
Enhver overflate som berører huden trenger pleie. Silikon fungerer bra for mansjetter, puter og innerforinger fordi det er mykt og hudvennlig. Metaller som brukes nær kroppen, bør motstå korrosjon og være lette å rengjøre. Materialsertifikater og sporbarhet støtter dette, og de er viktige for produksjon av medisinske eksoskjelettroboter i henhold til ISO 13485. Den samme disiplinen gjelder for produksjon av medisinske robotdeler, der hvert parti må dokumenteres.
Valg av materialer og prosesser sammen former vekt, komfort, kostnad og sikkerhet. Få den sammenstillingen riktig, og resten av produksjonsprosessen for eksoskjelett-robotkomponenter faller på plass.
CNC-presisjonsmaskinering for rehabilitering av eksoskjelettdeler
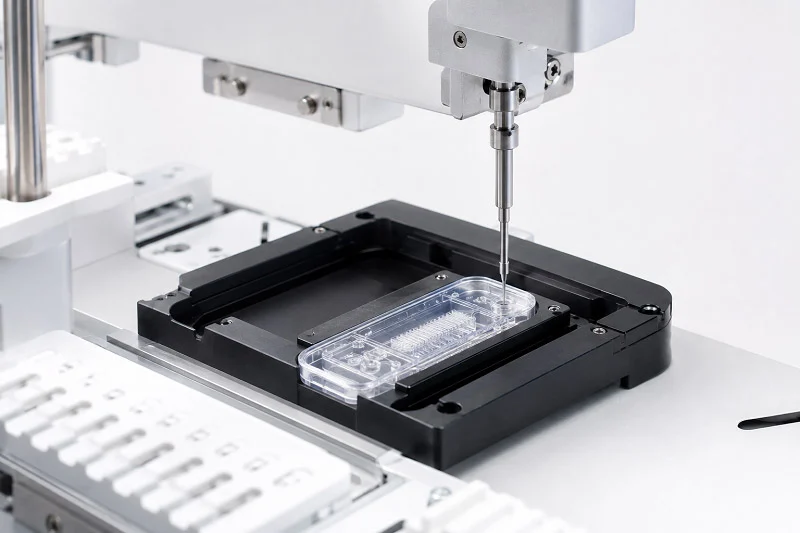
CNC-presisjonsmaskinering bruker 3-aksede, 4-aksede og 5-aksede fresemaskiner. Tre-aksede maskiner kutter enkle former fra én retning. Fem-aksede maskiner vipper verktøyet og delen samtidig. Dette lar dem nå komplekse kurver i ett oppsett. Dette området er viktig for rehabilitering av eksoskjelettrobotdeler. Leddene krummer seg på måter en flat freser ikke kan følge.
Bruksområder i rehabilitering av eksoskjelettdeler
Skjøtehus og strukturelle braketter
Leddhus er svært komplekse og presise deler i eksoskjelettsystemer. De bærer brukerens vekt og støt fra gange. De gir også nøyaktige monteringspunkter for lagre, reduksjonsgir, kodere og momentsensorer. Hullet til lageret må holde seg innenfor 0.1 mm for å holde bevegelsen nøyaktig. Veggtykkelsen er vanligvis 2–3 mm. Noen vektbesparende områder er så tynne som 1.5 mm. Dette gjør deformasjon under skjæring til en reell risiko. Maskinering av alle overflater i ett oppsett unngår feil som følge av at delen beveger seg.
| Applikasjonsområde | Eksempler på deler | Materiale | Etterbehandling |
| Felleshus | Hofteleddmotorhus, lagerenheter, posisjoneringsaksler, bremsegrensesnitt, kjedelåseblokker | 6061/7075 aluminiumslegering (titan for high-end-modeller) | Sandblåsing + anodisering, hardanodisering |
| Bevegelsespresisjonskomponenter | Posisjonering av aksler, bremser | 303/304 rustfritt stål, 42CrMo4 stål | Elektropolering, sinkbelegg |
| Friksjons-/isolasjonsdeler | Kontakter og tilhørende skjøtkomponenter | POM, nylon, ABS | Brukt som den er |
Aktuatorfester og presisjonsgrensesnitt
Motor- og sensormonteringsbraketter fungerer som presisjonsfester for elektriske aktuatorer, momentsensorer og roterende kodere. De har ofte innebygde kabelføringskanaler og monteringsbosser. Posisjoneringsaksler og robotleddhus trenger vanligvis en konsentrisitet innenfor ±0.01 mm. Dette holder lagrene på plass jevnt og forhindrer slitasje. Et spesialbearbeidet eksoskjelettstatorfeste følger samme logikk. Bruk 3-akset maskinering for flate braketter med enkle hull. Bytt til 5-akset når festet vikles rundt en aktuator eller har vinklede flater.
Fordeler med rehabiliteringsdeler for eksoskjelett
Tette toleranser og repeterbarhet
CNC har toleranser som trykking og støping ikke kan matche på metall. Hver syklus gjentar den samme verktøybanen. Så del én og del tusen stemmer overens. Det aktive eksoskjelettet fra FreeGait justerer lår- og legglengde og hoftebredde for forskjellige kroppstyper. Presisjonen til hver kontakt påvirker direkte brukskomforten. Repeterbarhet er det som gjør denne justeringen pålitelig.
Overflatebehandling og etterbehandling
Maskinbearbeidede overflater blir glatte fra verktøyet. Sekundære trinn presser dem ytterligere. Anodisering, polering og belegg gir økt korrosjonsbestandighet. Sandblåsing pluss anodisering er vanlig på aluminiumshus. Elektropolering fungerer bra for rustfritt stål. Disse overflatebehandlingene gjør også rengjøringen enklere. Det er viktig for deler nær huden.
Typiske CNC-materialer for rehabilitering av eksoskjelettdeler
Aluminiumslegeringer (6061, 7075)
Aluminiumslegering gir et ideelt styrke-til-vekt-forhold for dynamisk bevegelse og langvarig bruk. Den maskineres raskt og holder kostnadene nede. Spesialfremstilte eksoskjeletter bruker ofte rammer og fester av aluminiumslegering som grunnleggende strukturer. Hofte-, kne- og skulderleddsenheter er alle avhengige av den.
Titan (grad 5 Ti-6Al-4V) og rustfritt stål (316L)
Titan er biokompatibelt, lett og korrosjonsbestandig. Det fungerer bra for high-end-modeller. Rustfritt stål motstår slitasje og håndterer sterilisering. Begge materialene koster mer og kuttes saktere enn aluminium. Så spar dem til belastede skjøter og presisjonsmekaniske deler. RoboGait-systemet fikk omtrent 90 % av sine mekaniske deler fra eksterne leverandører. Dette dekket CNC-fresing, dreiing, laserskjæring, bøying og sveising. Det viser at CNC-maskinerte deler forankrer reelle rehabiliteringsprogrammer for eksoskjelettdeler.
3D-printing for rehabiliteringsdeler til eksoskjelett
3D-printere kan lage mange forskjellige eksoskjelettdeler til roboter. Dette inkluderer kontakter, støtter og innvendige batteripakker. Teknologien fungerer best når formene er komplekse eller når du bare trenger noen få enheter. For rehabilitering av eksoskjelettdeler til roboter gir utskrift hastighet og designfrihet som gamle metoder ikke lett kan matche.
Bruksområder i rehabilitering av eksoskjelettdeler
Tilpassede mansjetter og lemgrensesnitt
Hver pasient har en ulik kroppsfasong. En mansjett som passer godt til én person, kan forårsake trykksår hos en annen. 3D-printing fikser dette ved å bygge mansjetter direkte fra skannedata. Du skanner pasientens lemform, designer grensesnittet i CAD og skriver det ut som ett stykke. Resultatet er en tilpasset eksoskjelettdelløsning som føles komfortabel med en gang.
Prototyping og lavvolumsproduksjon
Prototyping er der utskrift virkelig skinner. Du kan teste en ny skjøtdesign, endre veggtykkelsen og trykke på nytt over natten. Det er ingen verktøykostnader og ingen minimumsbestillingsmengder. For produksjoner med lavt volum forblir utskrift kostnadseffektiv når du trenger færre enn noen få hundre enheter. Den støtter også indirekte digital produksjon. Du kan trykke gjenbrukbare former for myke håndskjolteaktuatorer, og deretter støpe silikondeler fra disse formene.
Fordeler med rehabiliteringsdeler for eksoskjelett
Designfrihet og gitterstrukturer
Utskrift fjerner mange designbegrensninger. Interne kanaler, organiske former og gitterstrukturer blir mulige. Gitterfyll reduserer vekten samtidig som det beholder styrken. Det er viktig for bærbare enheter, der hvert gram teller.
Rask iterasjon og pasientspesifikk geometri
Designendringer skjer raskt med utskrift. Du endrer CAD-filen og skriver ut på nytt. Det er ingen venting på nytt verktøy. Denne hastigheten støtter pasientspesifikk geometri, som er nøkkelen til pediatriske enheter og tilpassede ortoser.
Typiske 3D-utskriftsmaterialer
Nylon PA12 og PA11 for SLS og MJF
Nylon PA12 er et standardmateriale for SLS- og MJF-prosesser. Det tilbyr jevne mekaniske egenskaper, kjemisk motstand og evnen til å feste seg med levende hengsler. PA11 er likt, men laget av planter. Begge fungerer bra for mansjetter, hus og ikke-strukturelle braketter.
Titan og rustfritt stål for DMLS og SLM
Metalltrykk bruker DMLS- eller SLM-prosesser. Titan Ti-6Al-4V (grad 5) er kroppssikkert og motstår korrosjon. Rustfritt stål 316L trykkes også godt og tåler sterilisering. Disse materialene er egnet for lastbærende implantater og høybelastningsledd. Tabellen nedenfor sammenligner viktige egenskaper.
| Eiendom | Nylon PA12 | Titanium Ti-6Al-4V (klasse 5) |
| Materialkategori | nylon | Metall |
| Strekkstyrke | 48 MPa | 950 MPa |
| Tetthet | 1.01 g / cm³ | 4.43 g / cm³ |
| Glassovergangstemperatur | 175 ° C | 1650 ° C |
| Forlengelse | 20.0% | 14.0% |
| Vanlige 3D-utskriftsprosesser | SLS, MJF | CNC-3, CNC-5, DMLS |
Valget mellom nylon og metall avhenger av belastningskravene. Nylon egner seg for kroppskontaktdeler og lette strukturelle deler. Titan og rustfritt stål håndterer høye belastninger og gjentatte belastningssykluser. Begge materialfamiliene støtter produksjonen av rehabiliteringseksoskjelettdeler på tvers av ulike enhetstyper.
Sprøytestøping for rehabiliteringsdeler av eksoskjelett
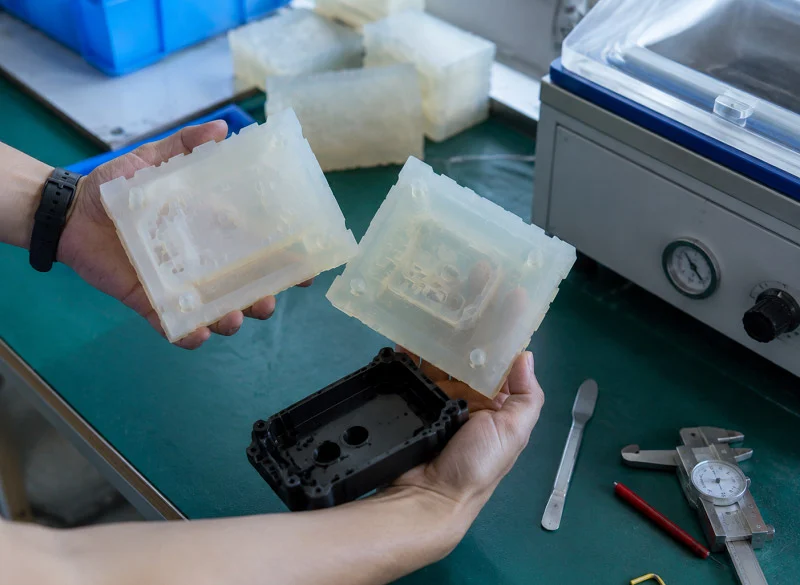
Sprøytestøping fungerer best når du trenger tusenvis av identiske plastbiter. Prosessen presser smeltet plast inn i en stålform. Deretter avkjøles formen, åpnes og slipper ut en ferdig del. For rehabilitering av eksoskjelettrobotdeler, lager denne metoden deksler, hus og kabelklemmer i store mengder.
Bruksområder i rehabilitering av eksoskjelettdeler
Deksler, hus og kabelhåndtering
Hvert eksoskjelett trenger beskyttende skall. Motordeksler holder støv ute. Kontrollbokshus beskytter kretskort. Kabelklemmer fører ledninger langs rammen. Disse delene har én ting til felles. De har komplekse former, men bærer ikke tunge belastninger. Sprøytestøpte håndtak som blandes godt. Du får glatte overflater, innebygde klikkfester og jevn veggtykkelse i én syklus.
Høyvolumskoblinger og festemidler
Små kontakter og festemidler hoper seg raskt opp. Et enkelt eksoskjelett kan bruke dusinvis av klips, plugger og monteringsfliker. Støping av disse delene holder enhetskostnadene lave når produksjonen øker hastigheten. Prosessen holder også stramme dimensjoner. Det er viktig når en kontakt må klikke på plass tusenvis av ganger.
Fordeler med rehabiliteringsdeler for eksoskjelett
Lav enhetskostnad i stor skala
Verktøy for sprøytestøping koster penger på forhånd. Stålformer kan koste tusenvis av dollar. Men den kostnaden sprer seg over alle delene du lager. Ved lave volumer vinner CNC og 3D-printing. Ved høye volumer blir støping det klare valget. Nullpunktspunktet avhenger av delstørrelse og formens kompleksitet. For små deksler og klips slår støping ofte CNC når du har passert noen få tusen enheter.
Konsekvente materialegenskaper og fargevalg
Støpte deler blir identiske. Samme harpiks, samme temperatur, samme trykk i hver syklus. Du får forutsigbar styrke og passform. Fargetilpasning er også enkelt. Bare tilsett pigment i harpiksen. Ingen maling eller belegg nødvendig. Det sparer tid og unngår avskalling.
Typiske sprøytestøpematerialer
PEEK og PEI for høyfasthetsapplikasjoner
Medisinsk PEEK tåler høye temperaturer og gjentatt sterilisering. Det motstår også kjemikalier og slitasje. PEI tilbyr lignende fordeler til en lavere kostnad. Begge materialene passer til strukturelle deksler og bærende hus. De koster mer enn vanlig plast, men de varer lenger i krevende miljøer.
ABS, PC og TPU for fleksible eller slagfaste deler
ABS er slitesterkt og lett å støpe. PC gir slagfasthet og klarhet. TPU gir fleksibilitet for grep og myke berøringspunkter. Disse materialene dekker de fleste ikke-kritiske eksoskjelettdeler i roboter. Tabellen nedenfor sammenligner deres viktigste egenskaper.
| Materiale | Nøkkeleiendom | Vanlig bruk |
| ABS | Tøff, lett å forme | Deksler, hus |
| PC | Høy slagfasthet | Beskyttende skall |
| TPU | Fleksibel, myk | Grep, puter |
Valg av riktig harpiks avhenger av belastning, steriliseringsbehov og kostnadsmål. For mange rehabiliteringsdeler av eksoskjelett fungerer standard plast godt.
Metallplatefabrikasjon for rehabilitering av eksoskjelettdeler
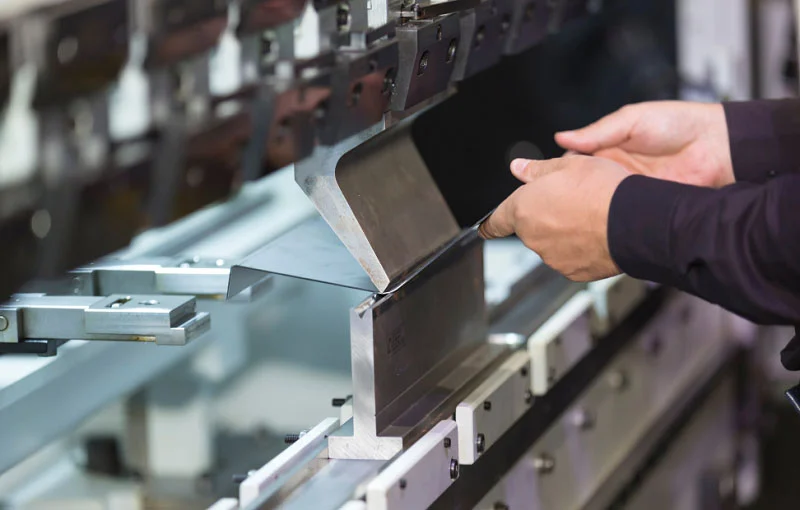
Metallplatefabrikasjon tar flate plater og gjør dem om til sterke, lette deler. Først kutter det metallet. Deretter bøyer og stanser det det. CAM-platebøying er et viktig trinn i denne prosessen. Den former komplekse deler som en eksoskjeletthånd med nøyaktige vinkler og kurver. For rehabilitering av eksoskjelettrobotdeler lager denne metoden rammeplater, sensorbraketter og monteringsplater til en lav pris.
Bruksområder i rehabilitering av eksoskjelettdeler
Rammeplater og strukturelle støtter
Rammeplater er ryggraden i mange eksoskjelettdesign. De forbinder ledd, holder last og holder alt på rett kjøl. En typisk rammeplate kan være flere millimeter tykk. Den bøyes til en kanal eller L-form for å bli stivere. Disse delene bærer ofte hovedbelastningen i enheter for underekstremiteter.
Sensorbraketter og monteringsplater
Sensorer trenger stabile steder å monteres. En liten forskyvning kan forstyrre vinkelavlesninger eller kraftmålinger. Metallplatebraketter holder kodere, IMU-er og kraftsensorer på plass. Monteringsplater holder også kontrollbokser og batteripakker. Disse eksoskjelettrobotdelene er enkle i formen, men svært viktige for systemets nøyaktighet.
Fordeler med rehabiliteringsdeler for eksoskjelett
Kostnadseffektivt for tynne, flate former
Metallplater fungerer best når delene er tynne og flate. Skjæring og bøying koster mye mindre enn CNC-fresing av en solid blokk. Du sløser også med mindre materiale. For store rammeplater vokser denne prisforskjellen raskt. En stemplet eller laserskåret plate kan koste en brøkdel av en maskinert plate.
Rask behandlingstid for prototyper og små partier
Prototyping går raskt med metallplater. Du kan laserskjære et design på timer, bøye det og teste passformen samme dag. Ingen verktøy er nødvendig for små partier. Denne hastigheten hjelper team med å forbedre rammegeometrien uten å måtte vente i uker på former eller støpegods.
Typiske metallplatematerialer
Aluminium- og rustfritt stålplater
Aluminiumslegeringsplater som 5052 eller 6061 gir et godt forhold mellom styrke og vekt. De motstår rust og bøyes lett. Plater av rustfritt stål gir mer styrke og bedre slitestyrke. Grad 304 og 316 er vanlige valg. Rustfritt stål koster mer, men det tåler hard rengjøring og sterilisering. Tabellen nedenfor sammenligner viktige egenskaper.
| Materiale | Nøkkeleiendom | Vanlig bruk |
| aluminiumslegering | Lett, motstår rust | Rammeplater, braketter |
| Rustfritt stål | Sterk, motstår slitasje | Sensorfester, lastplater |
Overflatebehandlinger for slitasje- og rustmotstand
Aluminiumsdeler blir ofte anodisert for beskyttelse. To metoder skiller seg ut for eksoskjelettrammeplater:
- Mikrobueoksidasjon (MAO) og hardanodisering skaper et tett, bundet keramisk belegg over komplekse former.
- Forseglede hardanodiserte eller MAO-belagte overflater tåler utvidet saltspraytesting uten gropdannelse. De forsegler også overflaten fullstendig for å forhindre spenningskorrosjonssprekker i fuktige eller utendørs omgivelser.
Disse behandlingene gjør at delene varer lenger og holder enheten trygg for daglig bruk. Å velge riktige materialer og overflater for rehabiliteringsdeler av eksoskjelett lønner seg i holdbarhet og komfort for brukeren.
Kompositt- og silikonstøping for rehabiliteringsdeler av eksoskjelett
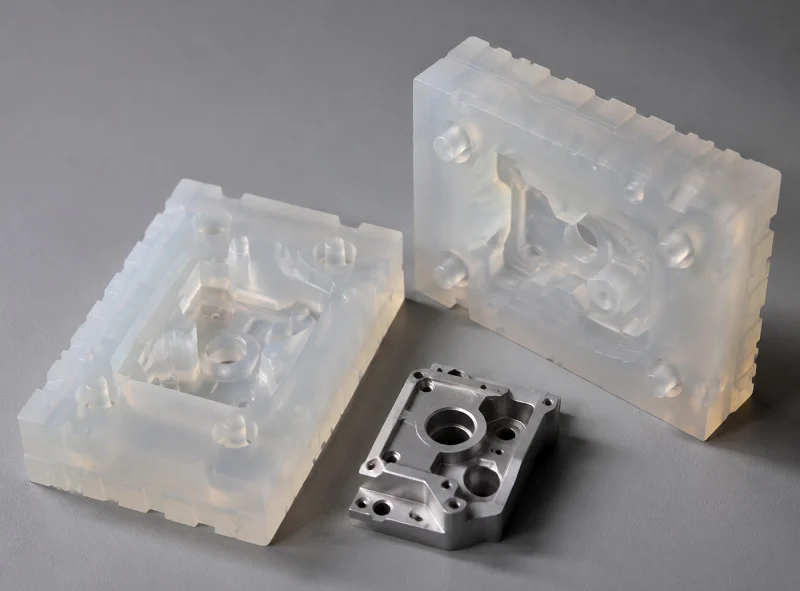
Komposittdeler er sterke, men veier svært lite. Karbonfiber- og glassfiberlag gir en stivhet som metall ikke kan matche med samme vekt. Silikondeler holder seg myke der enheten berører huden. Disse to materialfamiliene gjør forskjellige jobber. Begge er nødvendige i moderne eksoskjelettrobotdeler.
Komposittprosesser for rehabilitering av eksoskjelettdeler
Layup-teknikker og kompresjonsstøping
Opplegget begynner med ark med fiberstoff. Du legger dem i en form, ett lag om gangen. Epoksyharpiks holder fibrene sammen. For kompresjonsstøping plasserer du fiberen mellom to formhalvdeler. Et hydraulisk støpebord bruker høyt trykk og varme. Dette former og herder delen i ett trinn. Prosessen er effektiv, nøyaktig i størrelse og lav i kostnad. Den lager ferdige deler av høy kvalitet med stabile egenskaper. Rammeplater og strukturelle skall fungerer godt med denne metoden. Den passer til deler som trenger styrke i én hovedretning.
Resinoverføringsstøping for høyfaste komponenter
Resin Transfer Molding (RTM) bruker et annet oppsett. Det er avhengig av en stiv todelt form. Formen inneholder armeringsfiber eller en preform inni. Harpiks-katalysatorblandingen smelter i en oppvarmet overføringsbeholder. Et stempel skyver den inn i formhulrommet under trykk. Lavt trykk og lav temperatur holder prosessen stabil gjennom hele prosessen. Formen forblir lukket til harpiksen er helt herdet. Etter herding tar du ut den ferdige komponenten. Varianter som vakuuminfusjon og vakuumassistert RTM finnes også. Viktige innstillinger som oppvarmingstid, smeltetemperatur, påført kraft og avkjølingstid krever nøye kontroll. RTM passer til komplekse former som trenger jevn veggtykkelse og få hulrom.
Silikonstøping for rehabiliteringsdeler av eksoskjelett
Kroppskontaktmansjetter, -puter og -innlegg
Deler som berører brukerens kropp er ofte laget av silikon. Dette materialet er lett og skånsomt mot huden. Mansjettene vikles rundt låret eller armen. Putene demper trykkpunkter. Innsiden sitter mellom den stive rammen og brukerens hud. Sprøytestøping av flytende silikongummi er standardprosessen for disse delene. Materialet flyter inn i en oppvarmet form og herder til et fleksibelt, fast stoff. En godt laget silikondel har ingen sømmer eller skarpe kanter. Det er viktig for komforten over lange perioder.
Lette og hudvennlige egenskaper
Silikon har lav tetthet. Det bidrar til å holde hele enheten lettere. Det irriterer ikke huden eller forårsaker allergiske reaksjoner. Overflaten forblir gripevennlig, men myk nok til å forhindre trykksår. Rengjøring er enkel med såpe og vann eller medisinske desinfeksjonsmidler. Disse egenskapene gjør silikon til et toppvalg for alle overflater som berører brukeren direkte. Det er verdt å merke seg at silikon også bekjemper bakterievekst.
Når du skal velge kompositter eller silikon
Vektreduksjon vs. strukturell stivhet
Kompositter vinner når du trenger stivhet med lav vekt. En rammeplate i karbonfiber veier mye mindre enn en i aluminium med samme tykkelse. Men kompositter koster mer å lage. Støpeprosessen krever verktøy og dyktige arbeidere. Silikon vinner når fleksibilitet er viktigere enn stivhet. Velg kompositter for bærende konstruksjoner. Velg silikon for komfortable grensesnitt.
Komfort, hygiene og holdbarhet
Silikondeler motstår svette, oljer og bakterier. De kan tørkes av eller steriliseres. Komposittdeler er vanskeligere å rengjøre fordi overflaten er mer porøs. For langvarig bruk holder silikon seg komfortabelt og hygienisk. Kompositter holder strukturen sterk over mange sykluser. Begge materialene er viktige for å lage moderne rehabiliteringsdeler av eksoskjelett. Fra et praktisk synspunkt er den smarte tilnærmingen å bruke begge der det fungerer best.
Materialegenskaper som er kritiske for rehabilitering av eksoskjelettdeler
Å velge riktig materiale til rehabiliteringsdeler av eksoskjelett handler ikke bare om styrke. Det handler om sikkerhet, komfort og hvor lenge enheten varer. En ramme som føles for tung vil slite pasienten. En mansjett som irriterer huden vil bli tatt av. Så materialene du velger påvirker hvordan brukeren føler seg.
Biokompatibilitet og hudsikkerhet i rehabiliteringseksoskjelettdeler
ISO 10993 og krav til cytotoksisitet
Alt materiale som kommer i kontakt med huden må bestå strenge sikkerhetstester. ISO 10993-5:2009, del 5, gir reglene for in vitro cytotoksisitetstesting. Denne testen sjekker om et materiale dreper celler. I en studie på et hudkontaktmateriale ble ekstrakter laget ved å legge materialet i bløt i serumfritt medium ved forskjellige konsentrasjoner i 72 timer. Ekstraktene ble deretter filtrert før de ble tilsatt cellekulturer. Konsentrasjonsområdet ble valgt for å unngå problemer med tykkelse som kunne påvirke celleform, bevegelse og funksjon. Denne typen testing beviser at et materiale ikke vil skade brukeren.
Passende analyse og ikke-klinisk testing (slik som beskrevet i de nåværende FDA-godkjente utgavene av ANSI/AAMI/ISO 10993-1, «Biological Evaluation of Medical Devices—Part 1: Evaluation and Testing Within a Risk Management Process», ANSI/AAMI/ISO 10993-5, «Biological Evaluation of Medical Devices—Part 5: Tests for In Vitro Cytotoxicity», og ANSI/AAMI/ISO 10993-10, «Biological Evaluation of Medical Devices—Part 10: Tests for Irritation and Skin Sensitization») må validere at hudkontaktkomponentene i enheten er biokompatible.
Hypoallergeniske og giftfrie materialalternativer
Noen reagerer dårlig på visse metaller. Nikkel er en vanlig årsak. Derfor er medisinsk rustfritt stål 316L og titan tryggere valg for kroppskontaktdeler. Silikon fungerer også bra fordi det ikke forårsaker allergiske reaksjoner. Det holder seg mykt og har godt grep. For alle overflater som berører huden, sjekk materialsertifikatet. Det bør bekrefte at legeringen eller polymeren oppfyller biokompatibilitetsstandarder.
Styrke og utmattelsesmotstand i rehabilitering av eksoskjelettdeler
Flytegrense og bæreevne
Flytegrense forteller deg hvor mye belastning en del tåler før den bøyer seg for godt. Aluminiumlegering 6061-T6 har en flytegrense på 310 MPa. Den håndterer deler med lav belastning og sekundære strukturer godt. Titan grad 5 presser mye høyere. Den passer til skjøter og braketter som bærer brukerens fulle vekt. Rustfritt stål 316L sitter i mellom. Den motstår slitasje og håndterer sterilisering. Lastbanen gjennom enheten bestemmer hvilket materiale som skal hvor.
Syklisk belastning og langsiktig holdbarhet
Eksoskeletter beveger seg med brukeren. Hvert skritt, hver rekkevidde, hvert grep legger til en belastningssyklus. Over tusenvis av sykluser kan små belastninger sprekke en del. Dette kalles utmatting. Materialer med høy utmattingsmotstand varer lenger. Titan og rustfritt stål fungerer bra under gjentatt belastning. Polymerer som PEEK holder også mål, men de har begrensninger. Designere bør teste prototyper under virkelige sykluser. En del som overlever laboratoriet kan svikte i daglig bruk.
Vekt og komfort i rehabiliteringsdeler av eksoskjelett
Tetthetssammenligninger på tvers av metaller og polymerer
Vekt spiller en stor rolle for bærbare enheter. En tung ramme sliter pasienten raskt. Tetthet er nøkkeltallet her. Lavere tetthet betyr mindre vekt for samme volum. Tabellen nedenfor sammenligner vanlige materialer.
| Materiale | Yield Strength (MPa) | Tretthetsmotstand |
| Aluminium 6061-T6 | 310 | Moderat |
| Titan Ti-6Al-4V | Høyt | Høyt |
| Rustfritt stål 316L | Moderat | Høyt |
| PEEK | Moderat | Moderat |
| Nylon PA12 | 48 | Lav |
| silikon | Ikke aktuelt | Lav |
Aluminiumslegering tilbyr et høyt styrke-til-vekt-forhold til lav kostnad. Titan koster mer, men sparer vekt samtidig som det gir styrke. PEEK og nylon er mye lettere enn metaller. De fungerer bra for trekk og ikke-strukturelle deler. Silikon holder seg mykt og lett for mansjetter og puter.
Balansering av stivhet med brukerkomfort
Stivhet holder enheten på rett kjøl. For mye stivhet føles stivt og ubehagelig. For lite stivhet gjør at deler bøyer seg og kommer ut av posisjon. Målet er en balanse. Bruk stive materialer i leddene og rammen. Bruk myke materialer ved kontaktpunkter. Denne blandingen holder enheten stabil uten å miste komfort. Materialvalg her handler ikke om ett perfekt valg. Det handler om å kombinere de riktige egenskapene for hver del. Fra et praktisk synspunkt er det denne sammenkoblingen som gjør at et rehabiliteringseksoskjelett føles som et verktøy i stedet for en byrde.
Casestudier av eksoskjelettrobotdeler
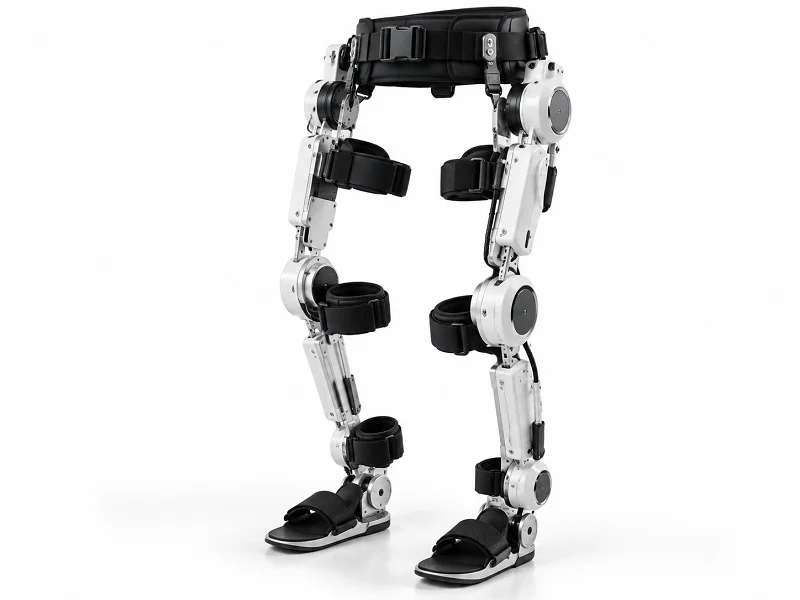
Leddhus for en eksoskjelettdel for rehabilitering av nedre lem
Begrunnelse for prosess- og materialvalg
En enhet for underekstremiteter trenger et hofteleddshus som holder brukerens fulle vekt mens han går. Designteamet valgte 7075 aluminiumslegering til denne delen. Dette materialet har et godt styrke-til-vekt-forhold og er raskt å maskinere. Huset har lagerhull som må holde seg innenfor 0.1 mm for å holde bevegelsen jevn. Femakset CNC-maskinering var det klare valget her. Den kutter alle overflater i ett oppsett, slik at delen forblir nøyaktig. Motorhus for hofteledd bruker ofte den samme tilnærmingen.
Ytelse og produksjonsresultater
Det ferdige huset bestod utmattingstesting under tusenvis av belastningssykluser. Delenes vekt gikk ned sammenlignet med en tidligere stålversjon. Produksjonskjøringene forble repeterbare, med hver enhet som matchet den første. Dette tilfellet viser hvordan materialvalg og prosessvalg fungerer sammen for rehabilitering av eksoskjelettdeler.
Sensorfeste for en eksoskjelettdel for rehabilitering av øvre lem
Designbegrensninger og produksjonsmetode
En enhet for øvre lem trengte en brakett for å holde en momentsensor nær albuen. Festet måtte passe inn i et trangt område og holde sensoren justert innenfor ±0.01 mm. Den trengte også innebygd kabelføring. Treakset CNC var nok her fordi delen hadde flate flater og enkle hull. Ingen komplekse kurver betydde ikke behov for femakset arbeid.
Utfordringer med materialvalg og integrasjon
Teamet valgte 316L rustfritt stål på grunn av slitestyrken og den enkle rengjøringen. Dette materialet tåler sterilisering godt. Hovedutfordringen var å integrere sensoren uten å legge til mer volum. Den endelige designen brukte en tynn plate med monteringsbosser. Den passet perfekt og holdt avlesningene stabile.
Tilpasset mansjett for en eksoskjelettdel for pediatrisk rehabilitering
Pasientspesifikke krav og 3D-printing
Barn vokser fort, så en standard mansjett passer sjelden lenge. Teamet brukte 3D-printing for å lage mansjetter direkte fra skannedata. Nylon PA12 fungerte bra for denne applikasjonen. Den er lett, slitesterk og fleksibel nok for komfort. Hver mansjett matchet barnets lemform nøyaktig.
Biokompatibilitet og komfortvalidering
Mansjetten bestod ISO 10993 cytotoksisitetstesting. Silikonpolstringen gjorde trykkpunktene mykere. Foreldre rapporterte ingen hudirritasjon etter ukers bruk. Denne casen beviser at produksjonen kan tilpasses hver pasient når prosessen passer behovet.
Regulerings- og kvalitetsstandarder for rehabiliteringsdeler av eksoskjelett
Regler former hvordan du bygger deler til eksoskjelett til rehabilitering. De bestemmer også hvilke markeder du kan selge til. To store rammeverk betyr mest. Det ene kommer fra FDA. Det andre kommer fra EU.
Medisinske utstyrsstandarder for rehabiliteringsdeler av eksoskjelett
ISO 13485 og kvalitetsstyringssystemer
ISO 13485 setter kvalitetsstyringsreglene for medisinsk utstyr. Den dekker design, produksjon og trinnene som tas etter at produktet er solgt. EU MDR peker på denne standarden gjennom sine samsvarsvurderingsvedlegg. Men det å ha ISO 13485-sertifisering i seg selv oppfyller ikke MDR. Du trenger fortsatt dokumenter som er spesifikke for ditt produkt.
FDA-kvalitetssystemforskrift og EUs MDR-krav
FDA kaller dette forskriften for kvalitetsstyringssystem. Nylige oppdateringer har brakt den nærmere ISO 13485. Dette blir til forskriften for kvalitetsstyringssystem (QMSR). Tabellen nedenfor viser hvordan de to rammeverkene er forskjellige.
| Dimensjon | FDAs kvalitetssikringssystem | EU MDR |
| Reguleringsfilosofi | Kvalitetssystem fokusert på produksjonsprosesser | Full produktregulering gjennom hele enhetens livssyklus |
| Samordning av kvalitetssystemet | I samsvar med ISO 13485, pluss FDA-spesifikke regler | Refererer til ISO 13485, men trenger flere produktdokumenter |
| Kliniske bevis | Varierer etter pathway (PMA vs. 510(k)) | Krever strukturert klinisk evaluering |
| UDI-systemet | FDA UDI med egen database | UDI i EUDAMED, separat fra FDA |
| Overvåking etter markedet | Mindre forskrivende | Eksplisitte PSUR-er, PMCF og pågående overvåking |
| Autorisasjonsrute | 510(k)-godkjenning eller PMA-godkjenning | Gjennomgang av varslet organ og CE-merking |
MDR klasse III-enheter er omtrent de samme som FDA klasse III-enheter eller nye klasse II-enheter som trenger en PMA. MDR klasse IIa- og IIb-enheter samsvarer med FDA klasse II-enheter med moderat risiko som blir godkjent gjennom 510(k).
Material- og prosessertifiseringer for rehabiliteringsdeler til eksoskjelett
ISO 9001 og jevn produksjon
ISO 9001 bidrar til at støpte og maskinerte deler blir like hver gang. Før prøvetaking kontrollerer en forminspeksjon før produksjon at verktøyet er nøyaktig. Overvåking i prosessen holder temperatur, trykk og syklustider innenfor fastsatte grenser. Sluttinspeksjon bekrefter dimensjonene og hvordan delen ser ut. Materialsertifiseringer og inspeksjonsjournaler støtter sporbarhet. Denne disiplinen hever kvaliteten på medisinske robotdeler i hver kjøring.
Basert på ISO 9001- og IATF 16949-sertifiseringer, testes robotprodukter grundig, med kvalitetskontroller innebygd i produksjonsprosessen for å sikre at ferdige enheter tåler fysiske krav og oppfyller strenge spesifikasjoner.
Biokompatibilitet og steriliseringsstandarder
Deler som berører huden må bestå ISO 10993-testing. Cytotoksisitets-, irritasjons- og sensibiliseringstester beviser at de er trygge. Steriliseringsmetoder er forskjellige for hvert materiale. Noen plasttyper tåler autoklavvarme. Andre trenger etylenoksid eller gammastråling. Materialet du velger og steriliseringsmetoden må passe sammen. Denne biokompatibiliteten og steriliseringstoleransen holder pasientene trygge.
Dokumentasjon og sporbarhet for rehabiliteringsdeler av eksoskjelett
Enhetsstamdata og batchdata
Hver del av et rehabiliteringseksoskjelett trenger en hovedjournal for enheten. Den inneholder designspesifikasjoner, tegninger og prosesstrinn. Batch-journaler sporer hva som skjedde under produksjonen. Disse filene beviser at hver enhet oppfyller spesifikasjonene.
Materialsertifikater og prosessvalidering
Materialsertifikater bekrefter legerings- eller polymerkvaliteten. Prosessvalidering viser at metoden fungerer hver gang. Presisjonsinspeksjon lukker sirkelen. Den fanger opp avdrift før dårlige deler sendes. Fra et praktisk perspektiv beskytter sterk dokumentasjon både pasienten og produsenten.
NOBLE: Produksjon av rehabiliteringsdeler for eksoskjelett fra design til montering

NOBLE jobber med metall- og plastdeler til eksoskjelettkomponenter. Selskapet bruker alle metodene vi snakket om i denne artikkelen. CNC-maskinering, 3D-printing, sprøytestøping og metallplater skjer alt under ett tak. De fleste eksoskjeletter blander materialer. Sterke metaller går inn i skjøter og rammer. Plast og silikon dekker resten. Å ha én partner reduserer overlevering mellom forskjellige leverandører.
Ekspertise innen metall- og plastbearbeiding
CNC-maskinering, 3D-printing, sprøytestøping og metallplater
NOBLE kjører alle fire typer prosesser. CNC-maskiner kutter leddhus med svært små toleranser. Femaksede oppsett håndterer komplekse kurver på hofte- og knedeler. CNC-avdelingen jobber døgnet rundt for gjentatte bestillinger. 3D-printere bygger tilpassede mansjetter fra pasientskanningsdata. Sprøytestøping lager trekk i store mengder. Metallplatefabrikasjon bøyer rammeplater på timer for prototyper.
Materialvalg og prosessoptimalisering
Riktig materiale avhenger av hva delen gjør. Bærende skjøter trenger sterke metaller som titan eller aluminium. Mansjetter trenger myk silikon eller nylon. Plastdeksler fungerer godt med ABS eller PC. Ingen enkelt materiale fungerer for alt. NOBLEs team hjelper deg med å velge den beste kombinasjonen. De matcher riktig materiale til riktig prosess for hver del. Denne kombinasjonen holder kvaliteten oppe og produksjonskostnadene nede. En del som trenger tette boringer går til et CNC-senter for presisjonsarbeid.
Sertifiseringer og kvalitetssikring
ISO 9001 og ISO 13485
Norman Noble har ISO 13485-sertifisering, og har opprettholdt standarden i mange år.
NOBLE følger også ISO 9001. Denne standarden sørger for at delene forblir de samme i hver kjøring. Hver prosess følger skriftlige trinn. Hvert skift bruker de samme innstillingene. Sammen med ISO 13485-sertifiseringen gir disse standardene kundene trygghet for hvert parti de får.
Full sporbarhet og inspeksjon
Hvert parti registreres fra start til slutt. Materialsertifikater bekrefter legerings- eller polymerkvaliteten. Inspeksjonslogger sporer dimensjoner og overflatefinish. Hvis en størrelse avviker fra spesifikasjonene, viser loggføringen når og hvorfor. Dette detaljnivået hjelper med revisjoner uten ekstra arbeid.
Komplette tjenester for rehabilitering av eksoskjelettdeler
Design, prototyping, produksjon og montering
NOBLE håndterer hele kjeden for rehabilitering av eksoskjelettdeler. Designteam gjør det enklere å bygge deler med den valgte prosessen. Prototyping tester passform før produksjonen starter. Produksjonen skaleres til det volumet du trenger. Montering setter alt sammen til ferdige enheter.
Samarbeid fra konsept til ferdig enhet
Tidlig involverthet utgjør en stor forskjell i design og produksjon av eksoskjelett. NOBLEs team gir råd om materialvalg, prosessvalg og design for produksjon. Dette forkorter ledetider og reduserer behovet for omarbeid. Resultatet er en smidigere vei fra konsept til ferdig enhet.
De fem prosessfamiliene som dekkes – CNC-presisjonsmaskinering, 3D-printing, sprøytestøping, metallplatefabrikasjon og kompositt- eller silikonstøping – fungerer hver best for forskjellige rehabiliteringsdeler for eksoskjelett. Aluminiumslegering er bra for rammer når vekt teller. Rustfritt stål håndterer skjøter med høy belastning og motstår rust godt. Det er et sterkt valg nær karosseriet. Aluminiumslegering passer til sekundære deler der vektbesparelse teller. Velg prosess etter nødvendig nøyaktighet og hvor mange deler du lager. CNC gir stramme toleranser og repeterbare resultater for komplekse deler. En god produksjonspartner har ISO 13485-sertifisering og håndterer alt fra design til montering. Kvalitetsproduksjon gjør hvert parti sporbart. I fremtiden vil nye metoder gjøre eksoskjelettdeler lettere, tryggere og mer skreddersydde for hver pasient.
Vanlige spørsmål om rehabiliteringsdeler for eksoskjelett
Hvilken produksjonsmetode bør jeg velge for rehabilitering av eksoskjelettdeler?
Det avhenger av delens form, hvor nøyaktig den må være, og hvor mange du trenger. CNC fungerer bra for metallskjøter som trenger stramme toleranser. 3D-printing er bra for tilpassede mansjetter og tidlige modeller. Sprøytestøping er best for å lage mange plastdeksler samtidig. Metallplater fungerer for flate rammeplater. Velg metoden som passer til det du trenger.
Hvilke materialer er trygge for hudkontakt med eksoskjelettdeler?
Silikon er det beste valget for mansjetter og innlegg. Det holder seg mykt, bekjemper bakterier og består ISO 10993-tester. Medisinsk rustfritt stål 316L og titan er også trygge i nærheten av huden. Hold deg unna materialer som inneholder nikkel.
Hvordan er CNC-maskinering og 3D-printing sammenlignet med eksoskjelettledd?
CNC kan oppnå toleranser på ±0.005 mm på titan- eller aluminiumsfuger. Det er det beste valget for produksjonsdeler som er klare til bruk. 3D-printing er best for tidlige modeller og spesialtilpassede mansjetter, ikke for lastbærende skjøter som trenger stramme toleranser.
Hvilke regulatoriske standarder gjelder for rehabilitering av eksoskjelettdeler?
ISO 13485 dekker kvalitetsstyring. FDAs kvalitetssystemforskrifter eller EUs MDR-regler gjelder basert på hvor du selger. Deler som kommer i kontakt med huden må bestå ISO 10993-biokompatibilitetstester.
Kan man bruke forskjellige materialer i én eksoskjelett-enhet?
Ja. En vanlig blanding kombinerer aluminiumsrammer med skjøter i titan eller rustfritt stål. Dette sparer vekt der belastningen er lav og gir styrke der spenningen bygger seg opp.
Når gir sprøytestøping mening for eksoskjelettdeler?
Sprøytestøping sparer penger når du trenger tusenvis av identiske plastdeler. Det fungerer bra for deksler, hus, kabelklips og kontakter.
Hvilke overflatebehandlinger hjelper eksoskjelettdeler å vare lenger?
Aluminiumsdeler gjennomgår hardanodisering eller mikrobueoksidasjon. Rustfritt stål gjennomgår elektropolering. Disse beleggene bekjemper slitasje, rust og rengjøringskjemikalier.
Er nylon eller silikon bedre for tilpassede eksoskjelettmansjetter?
Silikon er mykere og mer skånsomt mot huden for kroppskontaktmansjetter. Nylon PA12 er tøffere og fungerer for strukturelle deler som trenger litt fleksibilitet. Velg silikon for komfort, nylon for styrke.






