
Oversikt over støping
Pressstøping er en rask, presis og repeterbar metallproduksjonsteknikk for store og små gjenstander, fra motorblokker til dørhåndtak. Pressstøpte komponenter har overlegen overflatekvalitet, og en rekke ikke-jernholdige metaller kan brukes.
Pressstøping brukes vanligvis til storproduksjon på grunn av de høye oppstartskostnadene. I dette tilfellet kompenserer produksjonsskalaen for de høyere kostnadene for maskiner og verktøy. Følgende tilbyr spesielle støpealternativer til NOBLEs kunder.
Denne artikkelen undersøker metallstøping i detalj, og beskriver definisjonen, typene, passende materialer, overflatepolering, bruksområder og hvordan man velger den beste støpetjenesten.
Hva er Die Casting?
Støping er en produksjonsteknikk som gir svært nøyaktige og presise metallprodukter når det gjelder dimensjoner. Den ligner på sprøytestøpingsmetoden som brukes i produksjon av plast. Den innebærer å pumpe smeltet metall – vanligvis en legering av ikke-jernholdige metaller som magnesium, sink eller aluminium – under intenst trykk inn i en form, som er en gjenbrukbar stålform. Under trykk fra 0.7 til 700 MPa presses smeltet metall inn i en form og størkner til et metallstøpegods. Former lages for å forme ferdige produkter til ønsket form.
Støpeformen bruker en form av to halvdeler, «lokkformen» og «utkasterformen», som klemmes sammen. Formen belegges med et slippmiddel før injeksjon. Smeltet metall presses inn i formhulrommet ved hjelp av en hydraulisk eller mekanisk presse. Etter at metallet er avkjølt, separeres de to halvdelene, og den størknede delen (støpegodset) kastes ut. Støpegods beholder formen og overflatefinishen til formen med høy presisjon og krever minimal etterbehandling. Støpeform produserer komplekse deler med utmerket overflatefinish og brukes til bildeksler, elektriske komponenter og leker. Denne prosessen kan kombineres med stempling av metallplater, smiing og andre støpeteknikker.
Hvordan støping fungerer?
Støping er en produksjonsteknikk som lager svært presise og detaljerte metalldeler. Det innebærer å pumpe smeltet metall – vanligvis magnesium, sink eller aluminium – under intenst trykk inn i et formhulrom. Det smeltede metallet presses ut som et ferdig element etter å ha størknet raskt inne i formen og antatt formen til formen. Her er trinnene:

1. Formpreparering
Forberedelsen av formen, som er delt inn i dekselformen og utstøterformen, er det første trinnet i prosedyren. Disse formene er vanligvis laget av herdet stål, og er ment å gi det ferdige produktet riktig form.
2. Formklemming
De to halvdelene av dysen er klemt sammen for å danne et lukket formhulrom som tåler det høye trykket under injeksjonen.
3. Injeksjon
Etter forberedelsesfasen helles det smeltede metallet fra en ovn inn i støpeformen gjennom en nedadgående løp. Dette kan gjøres manuelt eller ved hjelp av en automatisert øse, men den bruker tyngdekraften til å bevege metallet. Ingen ekstra krefter eller trykk påføres. Det flytende metallet føres inn i støpeformen fra en vertikal posisjon, og det strømmer ned i støpegodset på grunn av tyngdekraftens naturlige tiltrekning. Ved å unngå høyt trykk reduseres turbulensen, og dette bidrar til å forhindre porøsitet. Det fører også til produksjon av glattere komponenter og deler.
4. Avkjøling og størkning
Det smeltede metallet avkjøles raskt og størkner når det kommer i kontakt med de kjøligere formoverflatene når det har fylt formhulrommet. Størkningsprosessen fremskyndes, og varmespredningen forenkles av kjølekanaler inne i formen.
5. Utkasting
Når støpegodset har gått gjennom støpeprosessen i en tyngdekraftsstøpemaskin, får det tilstrekkelig tid til å kjøle seg ned. Etter dette løsnes formhalvdelene og åpnes, og støpedelene fjernes forsiktig. De kan tas ut for hånd, eller i noen tilfeller brukes utkasterpinner til å skyve støpegodset trygt ut av maskinen.
6. Trimming og etterbehandling
Etter at en del er kastet ut av en dyse, kan det være overflødig materiale langs delelinjen, kjent som «flash». For å fjerne dette materialet, går delen gjennom en trimmingsprosess, som kan utføres enten manuelt eller med automatisert utstyr. Ytterligere etterbehandlingsprosesser som maskinering, polering eller overflatebehandlinger kan brukes for å oppnå det ønskede sluttproduktet.
Fordeler og ulemper med støping
Fordeler med støpegods
1. Lav kostnad:
Støpte komponenter leverer jevn kvalitet i store mengder og er forholdsvis rimeligere. Prosesser som er delvis eller helt automatiserte resulterer i lavere lønnskostnader.
2. Høy effektivitet
Det smeltede metallet avkjøles raskt og størkner når det kommer i kontakt med de kjøligere formoverflatene når det har fylt formhulrommet. Størkningsprosessen fremskyndes, og varmespredningen forenkles av kjølekanaler inne i formen.
3. Komplekse former og tynne vegger
Støping kan produsere deler med komplekse former og delstørrelser fra 25 g til 25 kg. Disse delene kan være vanskelige eller kostbare å implementere ved bruk av andre produksjonsmetoder. Det kan også produsere tynnveggede deler med tykkelser så tynne som 0.38 mm, noe som reduserer vekten samtidig som styrken opprettholdes.
4. Dimensjonsnøyaktighet og konsistens
Utmerket dimensjonsnøyaktighet og reproduserbarhet tilbys ved støping. Snære toleranser og konsistente deldimensjoner sikres av de godt konstruerte støpeformene. Støping er derfor egnet for bruk som krever konstante og nøyaktige deler.
5. God overflatefinish
Pressstøping produserer deler med glatte overflater, fine detaljer og overflatefinisher på -0.8–3.2 μm Ra. Formen kan utformes for å produsere ønsket overflatetekstur, og dermed redusere behovet for ytterligere overflatebehandling.
6. Materialallsidighet
Mange materialer kan brukes i støping, som messing, sink, magnesium og aluminium. Hvert materiale har unike egenskaper, som korrosjonsbestandighet, lett vekt eller høy styrke, noe som gjør det mulig å velge et materiale basert på kravene til et bestemt bruksområde.

Ulemper ved støping
Høye innledende verktøykostnader:
Støping krever produksjon av intrikate, presist bygde former, som kan være kostbare å lage og produsere. Verktøykostnader kan være en stor hindring, spesielt ved prototype- eller småskalaproduksjon.
Begrenset størrelse og vektområde:
Generelt er støping egnet for små og mellomstore komponenter. Størrelses- og kapasitetsbegrensninger for støpemaskiner kan nødvendiggjøre bruk av andre produksjonsteknikker for store og tunge komponenter.
Porøsitet og krymping:
Den raske avkjølingen og størkningen av det flytende metallet i støpegods kan føre til at gjenstanden utvikler porøsitets- eller krympefeil. Støpegodsets mekaniske egenskaper og strukturelle integritet kan bli truet av disse feilene. For å redusere disse problemene kreves det riktige designhensyn og prosesshåndtering.
Designbegrensninger:
De iboende egenskapene til støpegods krever spesifikke designbegrensninger. For eksempel, for å oppmuntre til homogen fylling og størkning, bør delene ha ensartet veggtykkelse. Underskjæringer og intrikate indre elementer kan også trenge ytterligere designtenkning eller etterstøpningsprosedyrer.
Pressstøping er fortsatt en mye brukt produksjonsprosess på grunn av dens mange fordeler. Produsenter vurderer nøye de spesifikke kravene til produktene sine for å avgjøre om presstøping er det riktige valget for deres produksjonsbehov.
Anvendelser av støpeprosesser
Både motordeler og elektronikkhus kan lages ved hjelp av den sterke og tilpasningsdyktige støpemetoden. Støpemetodens brede byggeområde, varierte materialvalg og kapasitet til å produsere intrikate, reproduserbare, tynnveggede deler er noen av de mange fordelene.
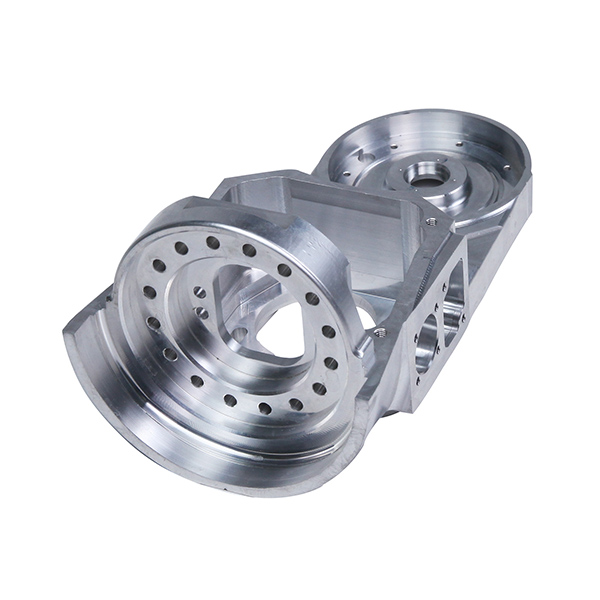
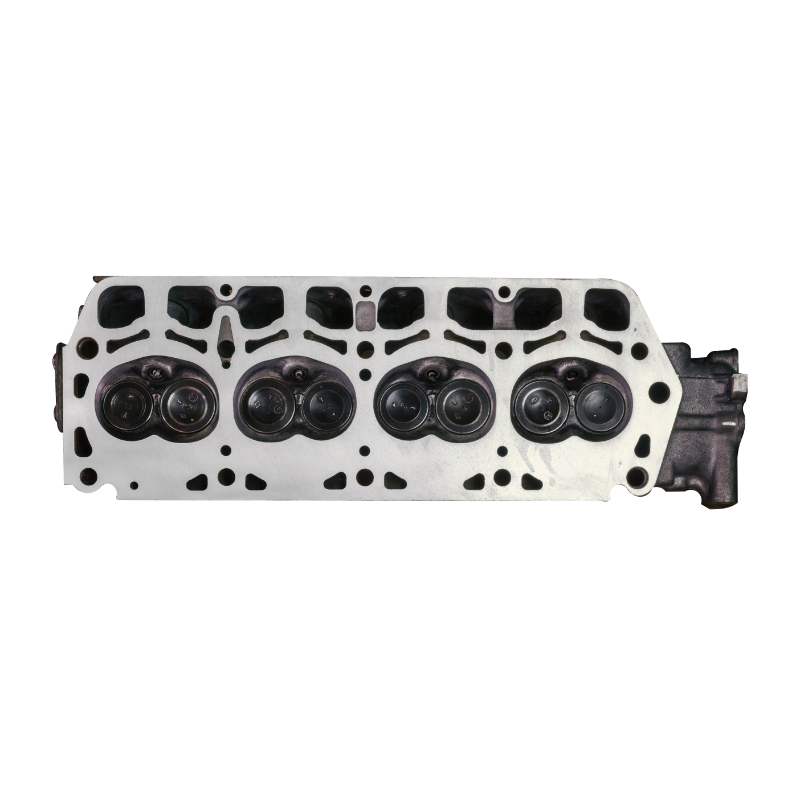
1. Støping i bilindustrien
Fordi aluminiumstøping kan lage lette deler som girkasser, motorbraketter og hydrauliske sylindere, er det mye brukt i bilindustrien. Magnesiumstøping er nyttig for paneler og seterammer, mens sinkstøping er passende for drivstoff-, bremse- og servostyringskomponenter.
2. Støping i luftfartsindustrien
Pressstøping er viktig for luftfartssektoren fordi den produserer intrikate, lette deler av overlegen kvalitet. Luftfartsprodusenter velger denne produksjonsteknikken på grunn av dens kostnadseffektivitet og evne til å tilfredsstille bransjens strenge standarder.
3. Støping i medisinsk industri
Pressstøping er viktig innen luftfarts- og medisinindustrien. Det produserer lette deler av høy kvalitet som oppfyller strenge industristandarder. Teknikken er foretrukket for produksjon av viktige komponenter.
4. Støping i energibransjen
Presstøping er viktig for energisektoren fordi det gjør det mulig å produsere nøyaktige, holdbare og høykvalitetsdeler til varmevekslere, brenselceller, elektriske komponenter, fornybare energisystemer og energilagringssystemer, blant andre bruksområder. Prosessen er en fordelaktig produksjonsmetode i energisektoren fordi den kan matche industriens krav til ytelse, effektivitet og kostnadseffektivitet.
Hvordan støpe støpegods?
Typer av støpeprosessen
Varmkammerstøpeprosessen (varmstøping)
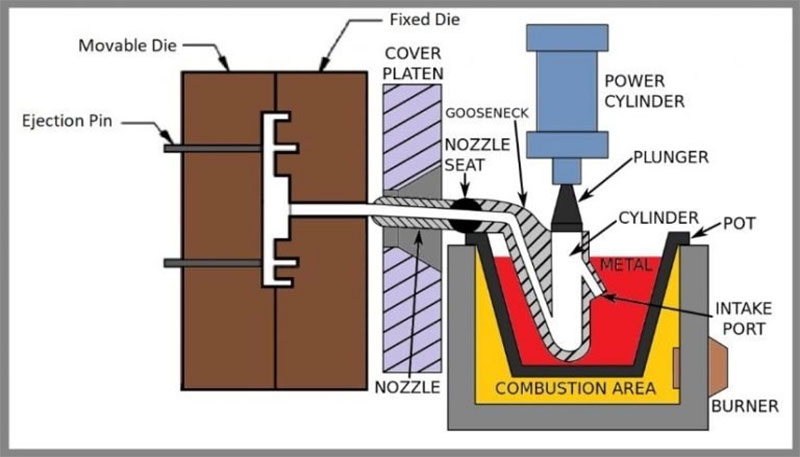
Varmstøpemetoden eller svanehalsstøpemetoden er et annet navn på varmkammerteknikken. Denne prosedyren brukes for metaller med lavt smeltepunkt som ikke kjemisk skader den dyppede stempelenheten. Stempelet og kammeret i injeksjonsmekanismen dyppes i smeltemetallbadet i en metallovn (se bildet nedenfor). Stempelet trekkes tilbake med støpeformene lukket, og åpner kammerporten og lar det smeltede metallet komme inn i kammeret. Deretter stenger stempelet porten og tvinger det smeltede metallet gjennom dysen og svanehalsen inn i støpehulrommet. Det smeltede metallet holdes under trykk inne i støpehulrommet til det størkner. Det økte trykket i varmkammerprosessen resulterer i en betydelig høyere produksjonshastighet enn i kaldkammerteknikken. Varmkammerstøping fungerer effektivt med legeringer og metaller som har lavere smeltepunkter, inkludert tinn og sink.
Kaldkammerstøpeprosessen
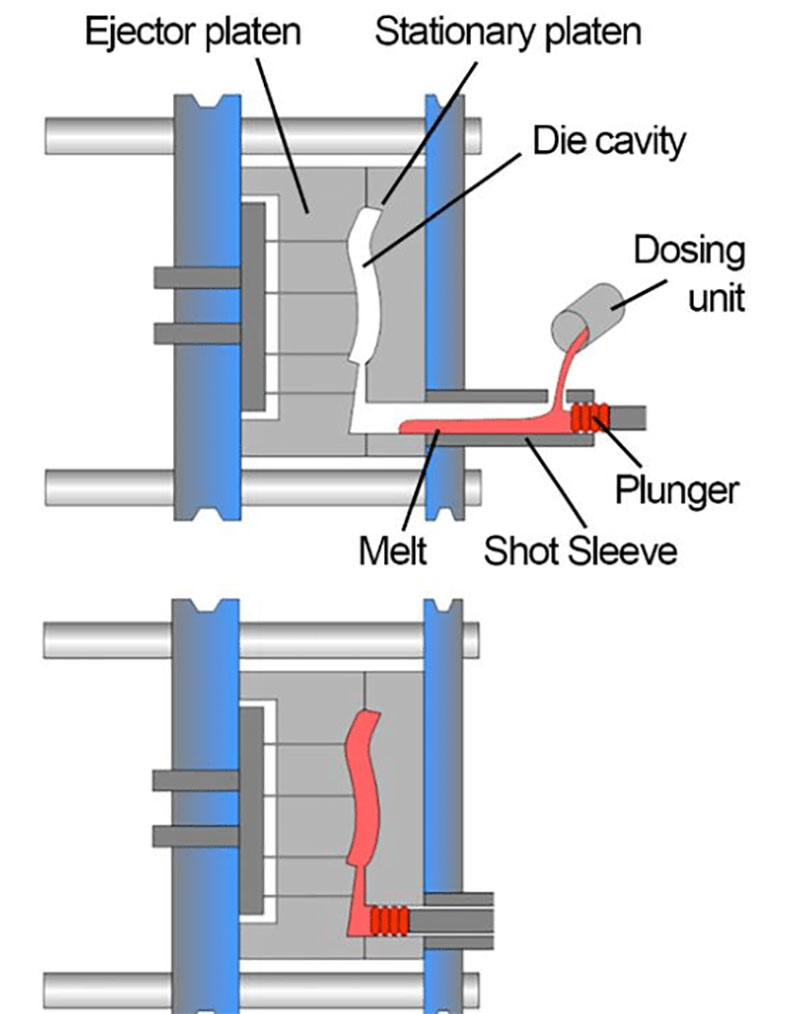
Kaldkammerstøpeprosessen er ganske lik varmkammerstøpeprosessen. I denne prosessen helles det smeltede metallet i injeksjonshylsen eller kammerdelen av injeksjonssylinderen før det skyves inn i formen. Siden hylsen ikke varmes opp, kalles denne prosessen kaldtkammerprosessen. Metallovnen er selvstendig, noe som eliminerer eventuelle korrosjonsproblemer. Kaldkammerprosessen starter når det smeltede materialet overføres fra ovnen til injeksjonskammeret gjennom hellehullet. En hydraulisk stempel forsegler kaldtkammerporten og skyver metallet under trykk inn i formhulrommet.
Trykkområdet ligger mellom 30 MPa og 150 MPa. Denne prosessen er utformet for å fokusere på å minimere maskinkorrosjon snarere enn produksjonseffektivitet. Smeltet metall øses inn i injeksjonssystemet automatisk eller manuelt, noe som eliminerer behovet for å senke injeksjonsmekanismen ned i et bad med smeltet metall. For applikasjoner der varmtkammerstøping med nedsenkingsdesign er for korrosive, er kaldtkammerprosessen et godt alternativ. Denne prosessen er egnet for støping av metaller med høye smeltetemperaturer, for eksempel aluminium og aluminiumslegeringer.
Trykkstøpeprosessen:
Trykkstøping er en rask, pålitelig og rimelig produksjonsmetode for å produsere store mengder nettformede metallkomponenter med tett toleranse. I hovedsak sprøytes smeltet metalllegering under høyt trykk inn i en stålform (eller et verktøy) under trykkstøpeprosessen. Dette størkner raskt og danner en nettformet komponent i løpet av millisekunder til noen få sekunder. Deretter ekstraheres den automatisk.
1. Høytrykksstøping:
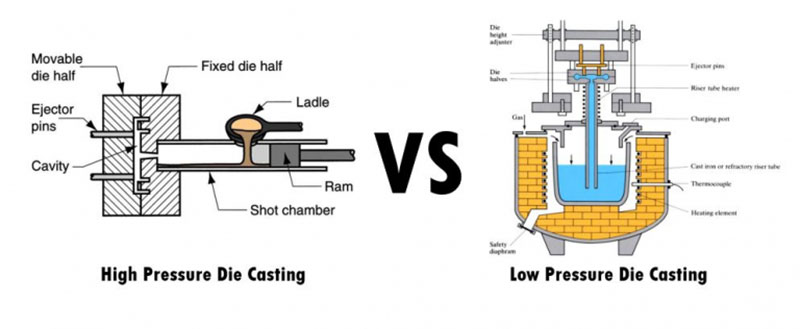
Høytrykksstøping (HPDC) er en svært effektiv produksjonsprosess som kan produsere et bredt spekter av produktformer. I denne prosessen fylles en metallform med flytende metall ved høyt trykk og hastighet. Det grunnleggende apparatet består av to vertikale trykkplater som holder formhalvdelene på plass når arbeidsplaten er plassert oppå dem. En av trykkplatene er stasjonær, mens den andre er bevegelig, noe som hjelper til med åpning og lukking av formen. For å fylle formhulrommet tilsettes en forhåndsbestemt mengde metall til skuddhylsen, som deretter aktiveres hydraulisk ved hjelp av et stempel. Når metallet har størknet, fjernes støpegodset fra formen.

2. Lavtrykksstøping:
Den ideelle bruksområdet for lavtrykksstøping er på symmetriske aluminiumskomponenter med en rotasjonsakse. Hjul til kjøretøy, for eksempel, lages ofte ved hjelp av lavtrykksstøping. Denne typen operasjon bruker et stigerør for å koble formen, som er plassert vertikalt over badet med smeltet metall. Metallet trekkes oppover og inn i formen når kammeret når et trykk, som vanligvis er mellom 20 og 100 kPa. Høye støpeutbytter oppnås ved å fjerne matere fra denne typen lavtrykksstøpeprosess for aluminium.
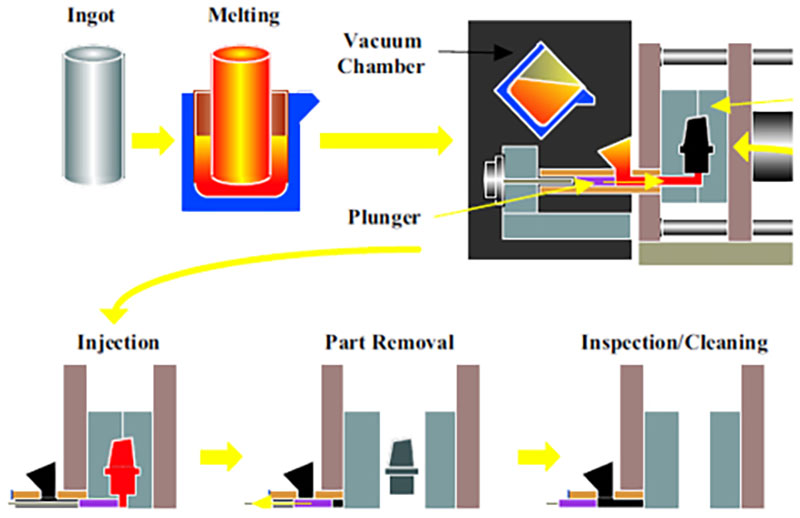
Vakuumstøping og kaldkammerteknikker er tettest knyttet sammen. Før det smeltede metallet kommer inn i formhulrommet, fjernes fanget luft og gasser av en vakuumkilde. Dette er en relativt ny støpeteknikk som reduserer porøsitet, øker styrken og gjør varmebehandling etter støping enklere å utføre. Denne typen støping har flere fordeler, inkludert forbedrede mekaniske egenskaper, forbedret overflateglatthet, økt dimensjonsstabilitet, forkortede syklustider og en reduksjon i feil forårsaket av fangede gasser. Det er mulig å varmebehandle deler.
4. Klemstøpeprosessen:
Lavflytende metaller og legeringer kan støpes, og pressstøping ble utviklet som en praktisk metode. I tillegg kjent som flytende metallsmiing.
Denne prosedyren tvinger smeltet metall inn i en fordypning i det støpte produktet ved å fylle en åpen form med metallet og deretter klemme det tett. Pressstøping gir et utrolig tett resultat og fungerer godt med senere varmebehandling. Denne prosessen brukes også til å lage forsterkede metallmatrisekompositter, hvor den fiberforsterkede strukturen infiltreres av smeltet aluminium.
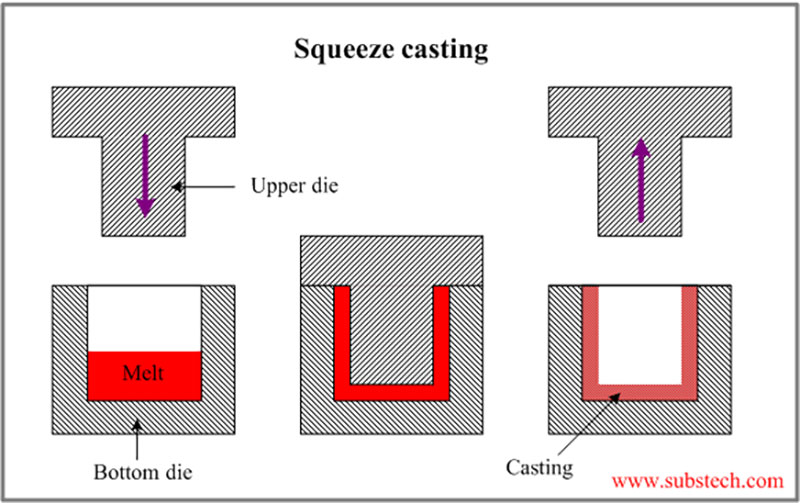
5. Tyngdekraftsstøpeprosessen:
En produksjonsteknikk kalt gravitasjonsstøping brukes til å lage metalldeler av høy kvalitet med intrikate former og generelt glatte overflater. Denne spesifikke støpeteknikken er en delmengde av støpeoperasjoner som helhet. To viktige trekk skiller gravitasjonsstøping fra andre støpeteknikker: (1) støpemetallet introduseres i formen kun ved hjelp av tyngdekraften; og (2) en gjenbrukbar (eller «permanent») metallform brukes. Vanligvis brukes støpejern eller stål til å lage den.
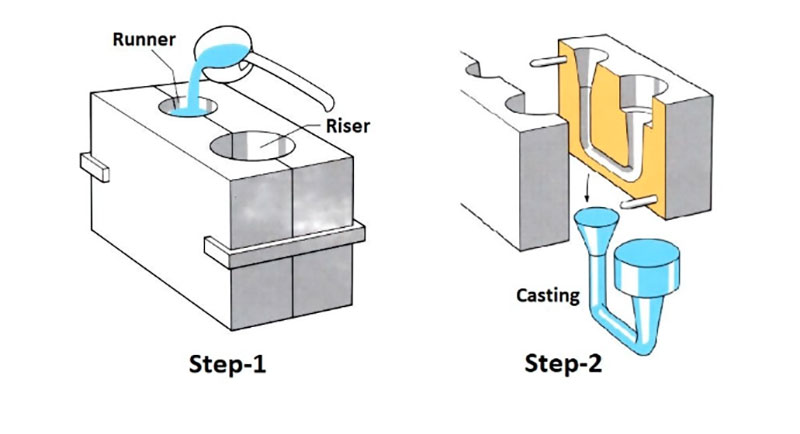
Vanlig støpegods
Service for støping av aluminium
Et av hovedmetallene som brukes i støping er aluminium, og aluminiumslegeringer brukes i kaldkammerstøping. Disse legeringene består vanligvis av magnesium, kobber og silisium. Støpte legeringer laget av aluminium er et passende alternativ for intrikate, fint detaljerte deler siden de er lette og gir god dimensjonsstabilitet. God temperaturbestandighet, elektrisk og termisk ledningsevne og korrosjonsbestandighet er noen av de andre fordelene med aluminiumstøping.
Vanlige støpte aluminiumslegeringer inkluderer:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Tetthet | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Smelteområde | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Elektrisk
ledningsevne |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Termisk
ledningsevne |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Maksimal strekkfasthet | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Strekkgrense | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Hardhet | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Utmattelsesstyrke | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Ren styrke | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Forlengelse | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Sinklegeringer er en viktig metalltype som brukes til støping. Sinkstøping er et godt alternativ for plating og har ytterligere fordeler som slagfasthet og duktilitet, noe som gjør det til det mest praktiske støpealternativet for produsenter. Det kan støpes ved hjelp av en varmkammerstøpemaskin, og på grunn av støpeegenskapene er det mindre slitasje på støpeformen. Sink kombineres vanligvis med kobber, magnesium og aluminium, siden det er tyngre enn magnesium og aluminium.
Vanlige støpte sinklegeringer inkluderer:
| Legeringsgrad | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Tetthet (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Smeltepunkt (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Varmeledningsevne (W/m²K) | 109 | 116 | 113 | 113 | 116 |
| Koeffisient for termisk ekspansjon (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektrisk ledningsevne (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Kjemisk hovedsammensetning | 3.5–4.3 % aluminium 0.02-0.05 % Mg 0.035-0.06% Cu |
3.5–4.3 % aluminium 0.03 % Mg 0.03% Cu |
3.5–4.3 % aluminium 0.035 % Mg 0.035% Cu |
3.5–4.3 % aluminium 0.03-0.06 % Mg 0.03-0.06% Cu |
3.5–4.3 % aluminium 0.05-0.5 % Mg 0.005-0.03% Cu 0.005-0.03 % Ni 0.005–0.03 % Fe |
| Strekkstyrke (MPa) | 295 | 255 | 310 | 345 | 380 |
| Yield Strength (MPa) | 240 | 215 | 230 | 275 | 320 |
| Forlengelse (%) | 2 | 3 | 6 | 3 | 1 |
| Hardhet (HB) | 82 | 70 | 90 | 95 | 100 |
| Hovedforskjeller | Inneholder mindre Mg og Cu, egnet for større deler | Inneholder mindre Mg og Cu, egnet for større deler | Inneholder mindre Mg og Cu, egnet for større deler | Inneholder mer Mg og Cu, egnet for deler med komplekse former | Inneholder Mg, Cu, Ni og Fe, med høyere styrke og hardhet |
| Hovedbruksområder for støping | Bil-, møbler-, hvitevarer- og mekaniske deler | Elektrisk, håndverktøy, leker | Maskiner, arkitektoniske og bilindustrien | Bilindustri, elektro, maskinvare | Industri, bilindustri, elektro |
Hensyn ved valg av støpelegeringer
Valg av støpelegering vil bli bestemt av sluttproduktets anvendelse og funksjon.
Ytelse, kostnader og produksjonsprosess påvirkes direkte av legeringsvalget, noe som gjør det avgjørende. Når du velger støpelegeringer, må du huske på følgende viktige kriterier:
1. Mekaniske egenskaper:
Ytelse, kostnader og produksjonsprosess påvirkes direkte av legeringsvalget, noe som gjør det avgjørende. Når du velger støpelegeringer, må du huske på følgende viktige kriterier:
2. Korrosjonsbestandighet:
Tenk på arbeidsforholdene og eksponeringen for ting som kjemikalier, fuktighet og temperaturendringer. Enkelte metaller, som sink og aluminium, tåler korrosjon godt, mens andre legeringer kan trenge ekstra beskyttende belegg.
3. Varmeledningsevne:
Vurder om komponenten trenger å opprettholde en viss temperatur eller effektivt avlede varme. På grunn av sin høye varmeledningsevne kan legeringer som kobber være nyttige i applikasjoner der effektiv varmeoverføring er nødvendig.
4. Maskinbarhet:
Hvis det kreves ettermaskinering, må legeringens maskinbearbeidbarhet tas i betraktning. Noen legeringer kan maskineres enklere enn andre, mens andre kan kreve mer sofistikert utstyr eller metoder.
5. Lav kostnad:
Legeringens totale kostnad, tatt i betraktning materialkostnader, effektiviteten av produksjonsprosessen og eventuelle ytterligere behov for etterbehandling eller etterbehandling. Kostnaden for hver legering varierer, og noen kan trenge mer sofistikerte bearbeidingsmetoder, noe som øker delens totale kostnad.
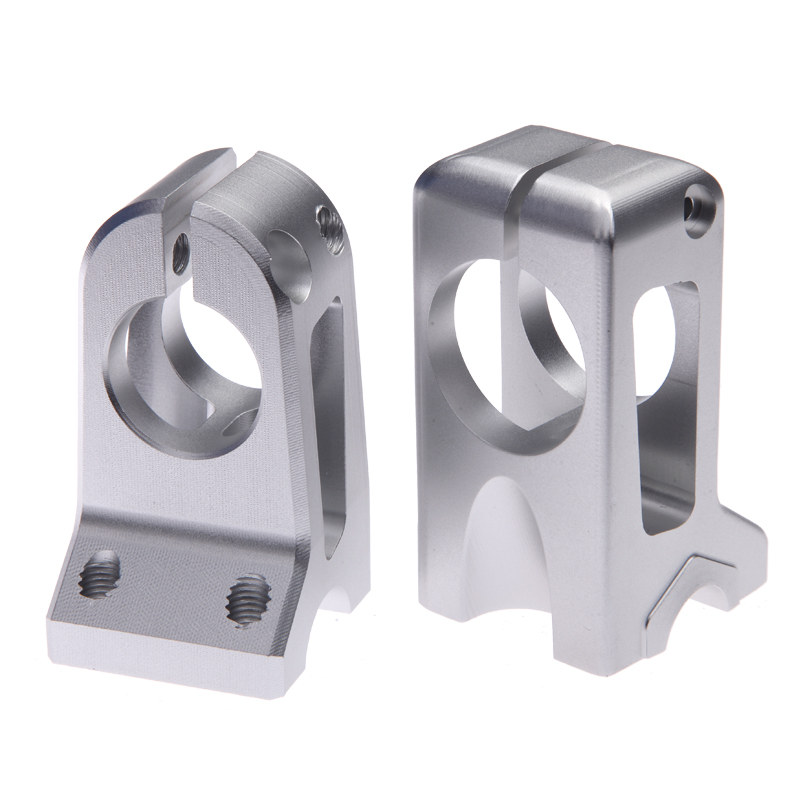
Hvordan lage en Støpeform
Dekselsiden, som er festet på en plate, og utkastningssiden, som er montert på en bevegelig plate, utgjør en støpeform. For å lage mer intrikate deler, som de med hull og gjenger, inneholder enkelte former ekstra komponenter som sleider og kjerner.
For å kunne lage en rekke komponenter per syklus, kan en støpeform ha flere hulrom, avhengig av størrelsen på gjenstanden som produseres. Disse formene er enten flerhulromsformer, som har mange identiske hulrom, eller celleformer, som inneholder en blanding av forskjellige hulrom for å produsere forskjellige deler.
Støpeformer må være svært sterke og varmebestandige i tillegg til å ha god duktilitet og slitestyrke. På grunn av dette tillater konstruksjonen dem å tåle hundrevis av støpesykluser hver time og opptil to millioner sykluser i løpet av levetiden. De er bygget av høypresterende, herdet verktøystål, som ofte varmebehandles. Støpeformer må kunne fungere selv med ekstremt sterke klemkrefter.
Bruk av støpespesifikke design- og simuleringsverktøy i forbindelse med dataassistert design (CAD) er det første trinnet i produksjonsprosessen for støpeformer. Støpeformer trenger porter, løpere og innløp, akkurat som sprøytestøper, for å slippe smeltet materiale inn i formhulrommet. Det er også nødvendig å inkludere utkastings- og låsepinner for å sikre formen og gjøre utkastingen enklere. Snære toleranser og intrikate former kan produseres gjennom digital støpedesign. CNC-maskinering er mye brukt til å produsere støpeformer. Vanligvis starter produksjonen av støpeformer med grovmaskinering av formformen, deretter varmebehandling av metallformen og til slutt en runde med etterbehandling. Støpeformer på prototypenivå kan også produseres ved hjelp av hurtigverktøy , ved hjelp av CNC-maskinering eller andre prosesser som selektiv lasersintring (SLS).
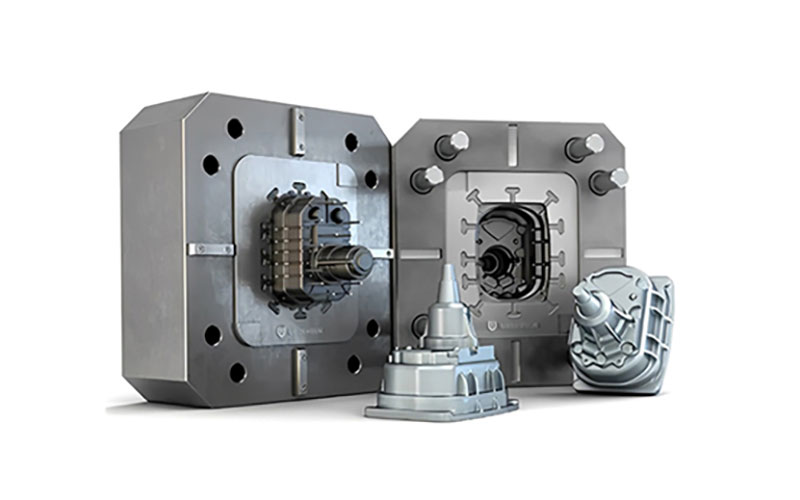
Støpematerialer
Metaller med lave smeltetemperaturer, som aluminium, sink, magnesium, bly og kobber, brukes ofte i støping. Noen jernholdige og uvanlige metaller kan imidlertid også brukes. Noen vanlige materialer er som følger:
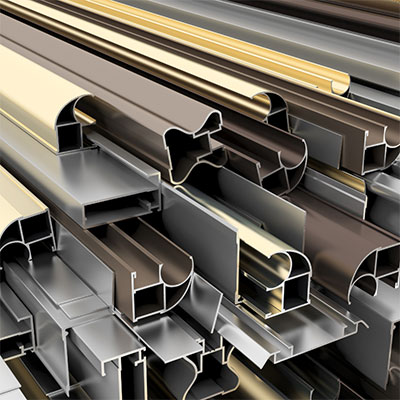
1. Aluminium
Aluminiumstøping tilbyr en rekke fordeler, inkludert lett konstruksjon, høyt styrke-til-vekt-forhold, utmerket maskinbearbeidbarhet, varmeledningsevne, korrosjonsbestandighet, designfleksibilitet, kostnadseffektivitet og resirkulerbarhet. Disse egenskapene gjør aluminium til et populært valg for ulike bruksområder og bidrar til dets utbredte bruk i støpeprosesser.
2. Magnesium
Magnesiums lette egenskaper, høye styrke-til-vekt-forhold, utmerkede maskinbearbeidbarhet, varmespredningsegenskaper, dimensjonsstabilitet, EMI/RF-skjermingsegenskaper og resirkulerbarhet gjør det til et verdifullt materiale for støping. Den unike kombinasjonen av egenskaper åpner for muligheter for lette og høytytende komponenter i bransjer som bilindustri, luftfart, elektronikk og forbruksvarer.
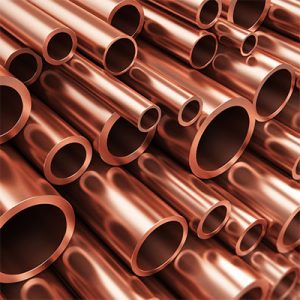
3. Kobber
Tradisjonelle støpeprosesser unngår vanligvis bruk av kobber på grunn av dets høye smeltepunkt og utfordrende egenskaper. Imidlertid er en spesifikk variant kalt støping av kobberlegeringer designet for støping av kobberbaserte legeringer. Denne spesialiserte teknikken produserer kobberbaserte komponenter av høy kvalitet som tilbyr utmerket korrosjonsbestandighet og styrke. Til tross for at den ikke er vanlig brukt, er støping av kobberlegeringer skreddersydd til de unike egenskapene og kravene til kobberbaserte legeringer, noe som gjør dem egnet for en rekke bransjer og bruksområder.

4. Sink
Sinkstøping tilbyr flere fordeler, inkludert utmerket støpeevne, høy styrke, korrosjonsbestandighet, designfleksibilitet, høy produksjonseffektivitet og resirkulerbarhet. Disse egenskapene gjør sink til et populært valg for et bredt spekter av bruksområder, spesielt de som krever komplekse former, presisjon og kostnadseffektiv produksjon, inkludert bilindustri, elektronikk, telekommunikasjon, forbruksvarer og mer. Vanlige eksempler på sinkstøpte komponenter inkluderer bildeler, elektriske kontakter, dørhåndtak, hengsler, kraner og diverse husholdningsapparater.
Die Casting Etterbehandlingsalternativer
NOBLE kan bidra til å forbedre overflatekvaliteten til produktene dine ved å tilby et bredt utvalg av overflatebehandlinger. Overflatebehandlinger på dine tilpassede deler har som mål å forbedre utseendet, overflatehardheten og ruheten, kjemikalie- og korrosjonsbestandigheten, og så videre. De bidrar også til å skjule synlige verktøymerker fra områder som er kuttet med roterende verktøy. Her er noen av de beste alternativene.
| Navn | Tekniske beskrivelser | Materialer | FARGE | Tekstur | |
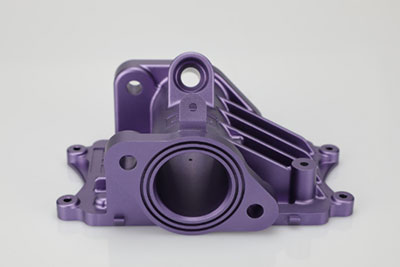 |
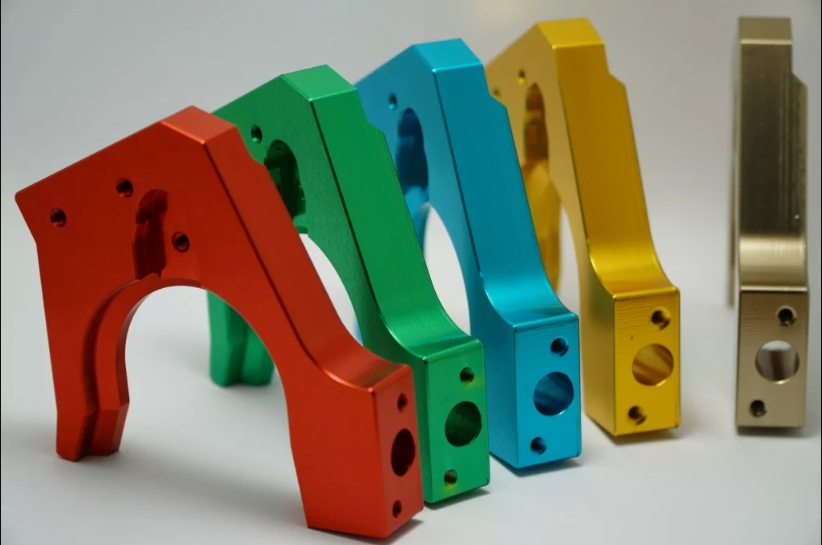
anodisering | Anodisering forbedrer korrosjonsmotstanden, forbedrer slitestyrken og hardheten, og beskytter metalloverflaten. Mye brukt i mekaniske deler, fly, bildeler, presisjonsinstrumenter, etc. | Aluminum | Klar, svart, grå, rød, blå, gull. | Glatt, matt finish |
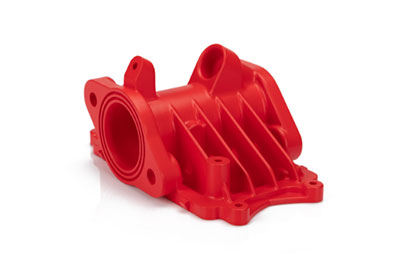 |
Pulverlakkering | Pulverlakkering er en type belegg som påføres som et frittflytende, tørt pulver. I motsetning til konvensjonell flytende maling, som påføres via et fordampende løsemiddel, påføres pulverlakkering vanligvis elektrostatisk og herdes deretter under varme eller med ultrafiolett lys. | Aluminium, rustfritt stål, stål | Sort, hvilken som helst RAL-kode eller Pantone-nummer | Glans eller halvblank |
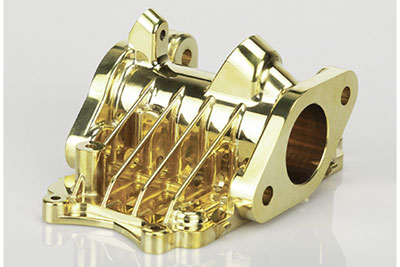 |
galvanisering | Elektroplettering kan være funksjonell, dekorativ eller korrosjonsrelatert. Mange bransjer bruker prosessen, inkludert bilsektoren, der forkromming av bildeler i stål er vanlig. | Aluminium, stål, rustfritt stål | N / A | Glatt, blank finish |
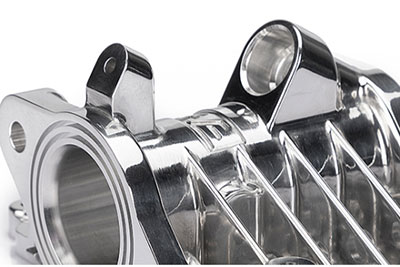 |
polering | Polering er prosessen med å skape en glatt og skinnende overflate, enten gjennom fysisk gnidning av delen eller ved kjemisk interferens. Prosessen produserer en overflate med betydelig speilrefleksjon, men kan i noen materialer redusere diffus refleksjon. | Aluminium, messing, rustfritt stål, stål | N / A | Glossy |
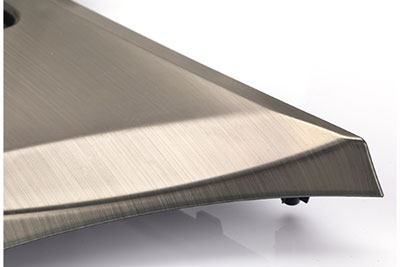 |
Børsting | Børsting er en overflatebehandlingsprosess der slipebånd brukes til å tegne spor på overflaten av et materiale, vanligvis for estetiske formål. | ABS, aluminium, messing, rustfritt stål, stål | N / A | Satin |
Strategi for å velge en Støpestøpeprodusent
Når du velger en produsent av støpegods, er det viktig å vurdere flere faktorer for å sikre et vellykket partnerskap og produksjon av høy kvalitet. Her er en strategi som kan veilede deg i å velge riktig produsent av støpegods:
1. Definer dine krav:
Definer prosjektkravene dine tydelig, inkludert ønskede delspesifikasjoner, mengder, kvalitetsstandarder, overflatebehandling og leveringstid. Dette vil hjelpe deg med å kommunisere effektivt med potensielle produsenter og evaluere deres kapasitet.
2. Erfaring og ekspertise:
Se etter produsenter som har mye erfaring med støping og solid erfaring med å produsere varer av høy kvalitet. Undersøk deres erfaring med å jobbe med de spesifikke metallene og materialene som er relevante for prosjektet ditt. Tenk på sektorene de har jobbet i og de intrikate delene de har produsert med suksess.
3. Produksjonsevner:
Evaluer produsentens produksjonskapasitet, inkludert størrelsen og kapasiteten til støpemaskinene deres, tilgjengelige verktøyalternativer og sekundære operasjoner som maskinering, etterbehandling og montering. Sørg for at utstyret og fasilitetene deres kan oppfylle prosjektkravene og volumbehovene dine.
4. Kvalitetskontrolltiltak:
Spør om produsentens kvalitetskontrollprosesser og sertifiseringer. Se etter produsenter som har implementert robuste kvalitetsstyringssystemer, for eksempel ISO-sertifiseringer. Spør om deres inspeksjonsmetoder, testprosedyrer og overholdelse av bransjestandarder.
5. Design- og ingeniørstøtte:
Vurder om produsenten tilbyr design- og ingeniørstøtte. Dyktige produsenter kan gi verdifull innspill i designfasen, og bidra til å optimalisere delers produksjonsevne, kostnadseffektivitet og ytelse. Deres ekspertise kan også hjelpe til med materialvalg og prosessoptimalisering.
6. Kommunikasjon og samarbeid:
Vurder produsentens kommunikasjonskanaler og respons. Effektiv kommunikasjon er avgjørende for et vellykket partnerskap. Sørg for at de er lydhøre for henvendelser, gir regelmessige oppdateringer om fremdriften og er villige til å samarbeide tett med deg gjennom hele prosjektet.
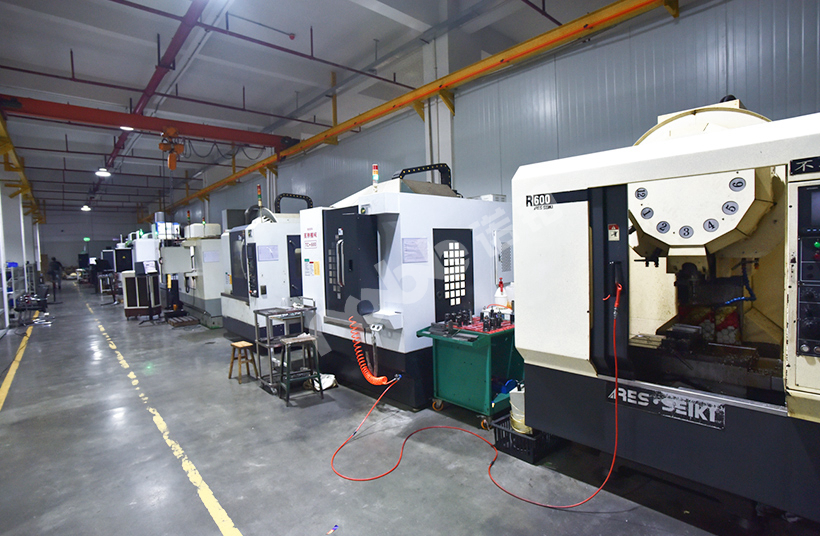
Hvorfor velge NOBLE for støpegods
NOBLE bruker avansert teknologi og har et team av dyktige fagfolk som er dedikert til å sette kundene våre først. Våre støpetjenester er presise, effektive, kostnadseffektive og gir resultater av høy kvalitet. Ved å velge våre støpetjenester kan du løfte virksomheten din til nye suksessnivåer.
1. Økonomisk pris og perfekt kvalitet
Vi tilbyr samme kvalitet til laveste pris. Vi kontrollerer strengt kvaliteten på maskineringen og etterbehandlingen for å sikre at du får nøyaktig det du har designet.
2. Robuste produksjonsmuligheter
NOBLE er stolte av vår eksepsjonelle produksjonskapasitet som tilbyr et bredt spekter av materialer og overflatebehandlinger. Enten det er en liten eller stor produksjon, tilbyr vi en omfattende komplett løsning for alle prosjektkrav. Vår produksjonskapasitet er uten sidestykke, og sikrer at hver støpedel er av høyeste kvalitet, oppfyller alle dimensjonskrav og yter eksepsjonelt.
3. Streng kvalitetskontroll
Som en ISO 9001- og ISO 13485-sertifisert fabrikk er NOBLE dedikert til å tilby presise støpetjenester. Vårt ingeniørteam utfører strenge kvalitetskontroller på ulike stadier av produksjonsprosessen, inkludert førproduksjon, i produksjon, inspeksjon av første artikkel og før levering for å garantere produksjon av høyeste kvalitet.
4. Rask leveringstid
Med innenlandske sertifiserte fabrikker og et sterkt forsyningskjedesystem, men også med innenlandske verksteder og toppmoderne maskineri, kan vi fremskynde produktutviklingssyklusene og gjøre oss klare for dine støpte aluminiumslegeringsdeler så snart som mulig.
5. Høypresisjonsstøpte deler
Vi implementerer strengt kvalitetsstyringssystemet for å sikre at produktkvaliteten er konsistent og i tråd med forventningene. En grundig inspeksjon sikrer også at de presisjonsmaskinerte delene du mottar er fri for unødvendige feil.
6.24/7 teknisk støtte
Uansett hvor du er i verden, kan du stole på vår tekniske støtte døgnet rundt, året rundt. Våre erfarne ingeniører kan tilby den mest passende løsningen for din spesialtilpassede deldesign, bredt materialutvalg, upåklagelige etterbehandlingsalternativer og til og med leveringstid.





