

Pris er den enkleste linjen å sammenligne og den minst informative. To tilbud for samme del kan se identiske ut på papiret, samtidig som de skjuler svært forskjellige verktøyvilkår, prosessdisiplin og risikoallokering – forskjeller som dukker opp måneder senere, når en form trenger omarbeiding eller en forsendelse ikke består inspeksjon.
Hvis du kjøper spesialtilpassede deler, er ikke det virkelige spørsmålet hvem som ga lavest pris. Det handler om hvorvidt verkstedet bak det tallet kan holde toleransene dine, overlevere verktøyet ditt og fortsatt svare for delen etter at pressen stopper. Denne veiledningen går gjennom syv faktorer som er verdt å undersøke før du signerer – sertifiseringsomfang, verktøyeierskap, støtte for design for produksjonsevne, maskintilpasning, kvalitetsregistreringer, kapasitet under belastning og ansvarlighet for etterbehandling – hver med de spesifikke spørsmålene du bør stille og svarene som bør være et varselstegn.
1. Bransjesertifiseringer: Bekreft omfanget, ikke bare sertifikatet
Et sertifikat forteller deg at et uavhengig sertifiseringsorgan har revidert et styringssystem mot en standard; det forteller deg ikke hva systemet dekker. Omfangserklæringen på sertifikatet er den delen som betyr noe, fordi den navngir aktivitetene, produktene og stedene som er inkludert. ISOs egen revisjonsveiledning advarer om at et omfang kan være for bredt eller vagt til å formidle hva en organisasjon faktisk gjør, og at en referanse til en produktspesifikasjonsstandard i en omfangserklæring kan misvisende antyde at selve produktet er sertifisert. Når du lister opp produsenter av plaststøping, be om sertifikatet og les omfanget linje for linje: nevner det sprøytestøping , eller bare montering og lager? Lister det opp anlegget som skal kjøre verktøyet ditt?
Hva ISO 9001-sertifiseringen egentlig dekker
ISO 9001:2015 setter krav til et kvalitetsstyringssystem, og sertifisering mot det er frivillig og utføres av uavhengige organer snarere enn av ISO selv, noe ISOs forklaring av standarden tydelig viser. Standarden gir et rammeverk for jevn levering og kontinuerlig forbedring; den foreskriver ikke hvordan en støper må kjøre en presse. Et sertifisert kvalitetssystem er derfor bevis på prosessdisiplin, ikke bevis på delkvalitet.
Medisinsk arbeid: ISO 13485 og FDA-overlegget
ISO 13485:2016 er standarden for kvalitetsstyring av medisinsk utstyr, og klausul 1 tillater begrensede unntak – blant annet design og utvikling – der gjeldende forskrifter tillater det. En kontraktsstøper som bygger etter en kundes design kan legitimt ekskludere design, men dette unntaket bør fremgå av kvalitetshåndboken og på sertifikatets omfang. For amerikanske kjøpere, merk at FDAs forskrift om kvalitetsstyringssystem trådte i kraft 2. februar 2026, og innlemmet ISO 13485 ved referanse, og byrået sier tydelig at det ikke vil kreve eller utstede ISO 13485-sertifikater, og at et sertifikat ikke fritar en produsent av plaststøper fra en FDA-inspeksjon. Behandle et sertifikat som ett input, ikke som en myndighetsgodkjenning.
Spørsmål å skrive ned
Spør hvilke steder og prosesser omfanget dekker, hvem som utstedte sertifikatet, når den siste overvåkingsrevisjonen fant sted, og om outsourcede trinn som plating eller sterilisering faller inn under det sertifiserte systemet. ISOs veiledning bemerker at selv når en prosess faller utenfor sertifiseringsomfanget, må organisasjonen fortsatt kontrollere den og oppbevare bevis på denne kontrollen.
2. Vilkår for muggsopp: Hvem eier egentlig verktøyet ditt?
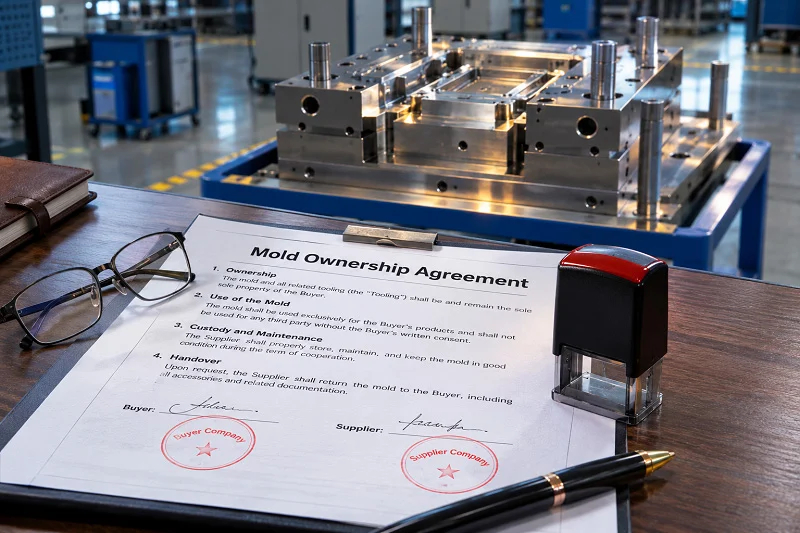
Verktøy er ofte den største enkeltstående kapitalposten i et støpeprogram, og eierskap bestemmes av papirarbeid, ikke av hvem som betalte fakturaen. Før stål kuttes, må det fastsettes i kontrakten hvem som har eiendomsretten til formen, hvem som kan eie den, og hva som skjer med den hvis forholdet tar slutt.
Eiendomsrett, besittelse og tilgang
En støper kan bygge eller lagre et verktøy uten å eie det. Kjøpsordren, verktøyavtalen og eventuelle tilleggsbrev skal angi at kjøperen eier verktøyet, at støperen holder det som depositar, og at kjøperen kan inspisere det og fjerne det på forespørsel etter å ha oppgjort utestående saldoer. Tvetydighet her er vanlig og dyrt: en leverandør som behandler støpeformen som sin egen eiendel kan nekte å utlevere den, og en kjøper uten skriftlig eiendomsrett kan ha liten innflytelse.
Hva skjer på slutten av forholdet
Spesifiser utgangsbetingelsene mens alle fortsatt samarbeider. Hvem betaler for kassering og frakt? Vil støperen levere verktøytegninger, vedlikeholdslogger, oppsettark og prosessparametere? Vil de kjøre en endelig validering før forsendelse slik at mottakeren kan matche prosessen? Et verktøy som ankommer uten historikk trenger ofte omarbeiding og rekvalifisering, noe som kan viske ut besparelsene som motiverte flyttingen.
Amerikansk toll: Verktøyhjelpen
Hvis du er en amerikansk importør og leverer former gratis til en utenlandsk støper, er verktøyet en toll-"hjelp". I henhold til 19 CFR § 152.103 legges verdien av former, matriser og lignende gjenstander som brukes til å produsere importerte varer til transaksjonsverdien. Forskriftens eget eksempel bekrefter at gratis former levert til en utenlandsk avsender må legges til. Eierskapsvilkår og deklarert verdi er derfor knyttet sammen, og tollmegleren din bør se verktøyavtalen før den første forsendelsen.
3. DFM-støtte: Gjennomgår produsenten av plaststøpegods før de skjærer i stål?
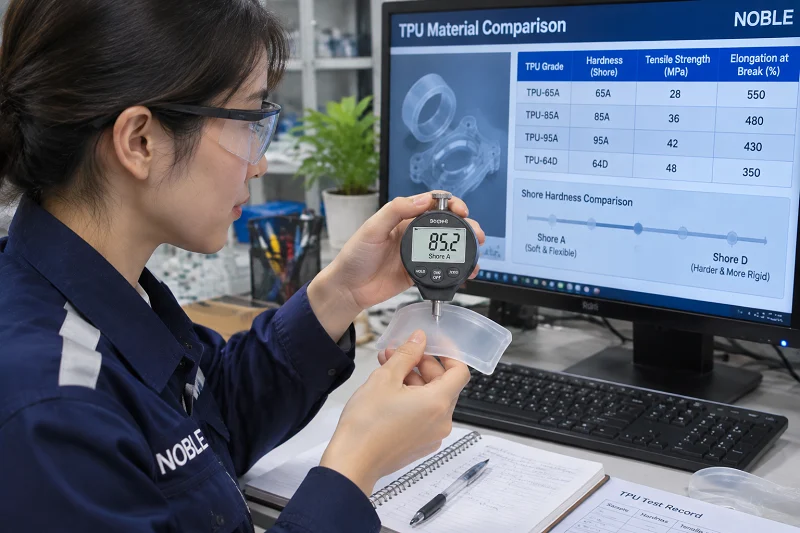
Design for produksjonsdyktighetsvurdering er den billigste ingeniørløsningen et prosjekt noen gang vil få, fordi hver endring som gjøres før stål kuttes koster en brøkdel av den samme endringen som gjøres etterpå. Spørsmålet man bør stille en kandidat er ikke om den tilbyr DFM, men om tilbakemeldingen kommer før verktøydesignet fryses.
Hva en ekte DFM-anmeldelse undersøker
En grundig gjennomgang ser på veggtykkelse og overganger, utkastvinkler, plassering av porten og fyllbalanse, utkastnings- og kjøleoppsett, toleranseoppbygging, materialkrymping og selve valget av harpiks. Den bør identifisere funksjoner som vil drive verktøykompleksiteten – underskjæringer, dype ribber, stramme kosmetiske krav – og foreslå alternativer med en kostnads- eller syklustidskonsekvens vedlagt. En sjekkliste på én side som returneres innen en time er en formalitet; en oppmerket modell med spesifikke anbefalinger er en gjennomgang.
Hvem utfører gjennomgangen, og når
Spør om gjennomgangen utføres av verktøyingeniører eller av selgere, og om støperen vil godkjenne den endelige deldesignen før de forplikter seg til stål. Tidspunktet er like viktig som innholdet: DFM som kommer etter at støpebasen er bestilt, kan ikke påvirke designet den var ment å forbedre. Etabler en skriftlig avtale – DFM-rapport levert, kjøpers disposisjon registrert, verktøydesign utgitt – slik at sekvensen er synlig for begge sider.
Slutt på sløyfen med endringer
Når DFM-anbefalinger aksepteres, bekreft at den reviderte modellen, ikke originalen, blir den kontrollerte tegningen som brukes til verktøyfabrikasjon og inspeksjon av første artikkel. En støper som nøye gjennomgår, men deretter bygger til en utdatert fil, har lagt til et trinn uten å tilføre verdi.
4. Maskin- og prosesstilpasning: Tonnasje, presisjon og hjelpeutstyr
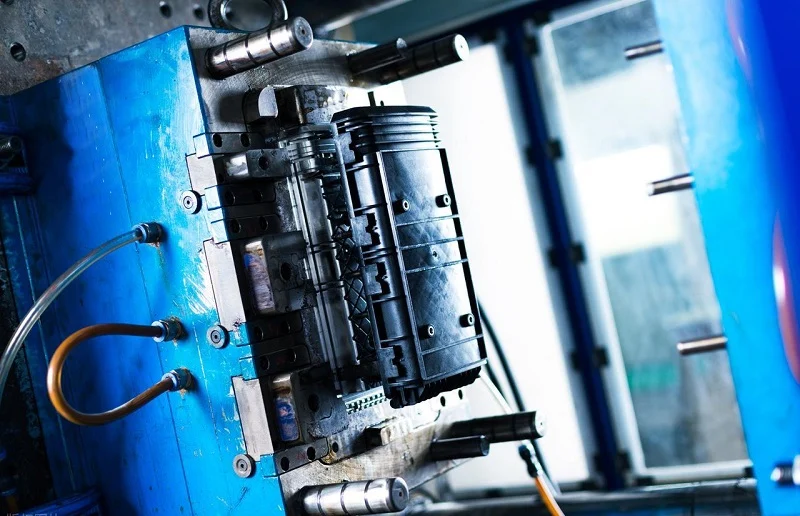
En presse er bare en del av et støpesystem, og maskinen som kjører verktøyet ditt må samsvare med verktøyets størrelse, delens toleranse og harpiksens prosesseringsvindu. Maskintilpasning er et teknisk spørsmål med kontrollerbare svar.
Tonnasje og skuddstørrelse
Klemmetonnasjen må holde formen lukket mot injeksjonstrykk over det projiserte området, med margin; for lite produserer blitz, for mye kan skade verktøyet. Skuddstørrelse er den mer subtile begrensningen. Plastics Technology bemerker at skudd som bruker mindre enn omtrent 20 % av løpskapasiteten har en tendens til å forårsake lange oppholdstider, polymernedbrytning og dårlig prosesskontroll, mens skudd over omtrent 65 % risikerer usmeltet materiale og lange gjenopprettingstider, og anbefaler et arbeidsområde på omtrent 25 % til 65 % med en ekstra sikkerhetsfaktor. En støper som monterer delen din på en hvilken som helst ledig presse, kan kjøre utenfor dette vinduet.
Presisjon og repeterbarhet
Spør om spesifikasjoner for skuddrepeterbarhet, lukket prosesskontroll og toleransen støperen faktisk garanterer fra din side, i stedet for det beste den noen gang har oppnådd. Kosmetiske krav, optiske deler og stramme dimensjonsberegninger belaster maskinen forskjellig.
Ekstrautstyr
Tørking og transport, temperaturkontrollenheter, varmekanalkontrollere, robotikk for fjerning av deler og granulatorer påvirker alle konsistensen. Spør hvilke hjelpeenheter som er dedikert til cellen som kjører jobben din, og hvordan materialet tørkes og verifiseres – fuktighetsrelaterte defekter er blant de vanligste og minst synlige årsakene til et sviktende parti.
5. Kvalitetsregistreringer kontra kvalitetspåstander: Hva du bør be om
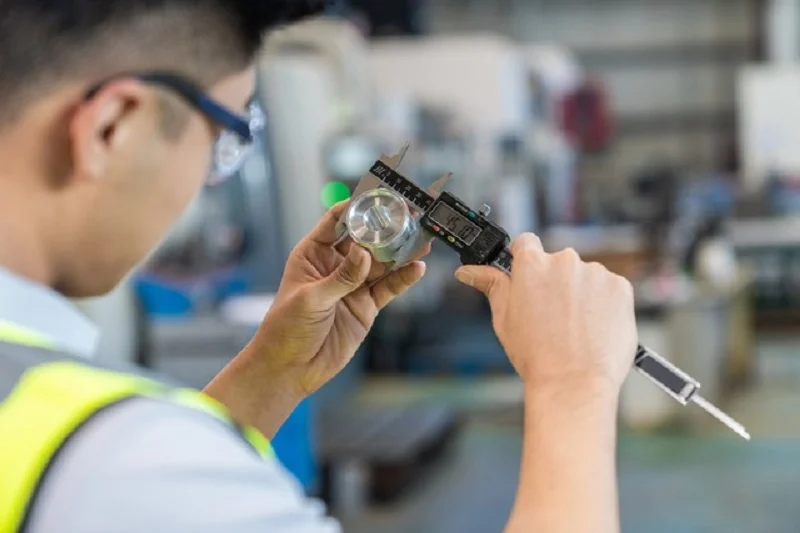
Alle støpere vil fortelle deg at de har streng kvalitetskontroll. Det nyttige spørsmålet er hvilke dokumenter som finnes, hvem som opprettet dem, og om du kan se dem før du forplikter deg.
Oppføringer som bør finnes for jobben din
Be om inspeksjonsrapporten for den første artikkelen med dimensjonsresultater mot tegningen, materialsertifikater og sporbarhet av parti, prosessparameterarket for hvert godkjente oppsett og kontrollplanen som angir hvilke egenskaper som overvåkes og hvor ofte. Hvis statistisk prosesskontroll brukes, be om å se diagrammene og reaksjonsplanen som forteller operatørene hva de skal gjøre når et signal dukker opp. ASQs veiledning om SPC trekker et skille som er verdt å gjenta: kontrollgrenser kommer fra prosessen og beskriver hva den faktisk gjør, mens spesifikasjonsgrenser kommer fra tegningen og beskriver hva som er akseptabelt – en prosess kan være helt stabil og fortsatt produsere deler utenfor spesifikasjonen. En støper som blander de to, overvåker uten forståelse.
Påstander versus bevis
Et kapasitetstall sitert i en brosjyre er en påstand. En kapasitetsstudie knyttet til delenummeret ditt, med utvalgsstørrelsen, målesystemanalysen bak og datoen, er bevis. Be om de underliggende dataene, og spør hva som skjedde sist en prosess gikk ut av kontroll på en sammenlignbar jobb.
Revisjonsrettigheter og oppbevaring av journaler
Bekreft i kontrakten at du kan revidere støperens kvalitetssystem med rimelig varsel, og at journaler for delene dine oppbevares i en avtalt periode og gjøres tilgjengelige på forespørsel. For regulerte produkter er oppbevaring av journaler ikke en høflighet; det er en del av samsvarskjeden.
6. Reell kapasitet og fleksibilitet i ledetid under belastning
Oppgitt leveringstid er et løfte gitt under rolige forhold. Det du trenger å vite er hvordan støpemaskinen oppfører seg når gulvet er fullt.
Lesekapasitet ærlig talt
Spør hvor mange presser av den aktuelle tonnasjen som finnes, hvor mange som er satt opp for øyeblikket, og hvilken utnyttelsesgrad støperen anser som full. Et verksted som kjører med høy utnyttelsesgrad har lite rom for din fremdrift; et verksted med inaktive maskiner kan mangle arbeidsmengden til å beholde dyktige ansatte. Ingen av delene er automatisk riktige, men svaret forteller deg hva du skal planlegge for.
Planlegging under belastning
Spør hvordan jobber prioriteres når etterspørselen øker, om volumet er reservert i en kapasitetsavtale, og hvordan omstillinger og formvedlikehold planlegges slik at de ikke kolliderer med kjøredatoene. Be om den faktiske leveringshistorikken for de siste kvartalene, ikke et måltall, og spør hvordan forsinkelser kommuniseres og gjenopprettes.
Verktøy og materialer som drivkrefter for leveringstid
Formproduksjon, tilgjengeligheten av stål og harpiks, og sekundære operasjoner dominerer ofte tidslinjen mer enn pressetiden. Be støperen om å dele opp den oppgitte ledetiden i faser for verktøybygging, prøvetaking, godkjenning og produksjon, slik at du kan se hvilken fase som bærer risikoen og hvor en buffer er verdt å betale for.
Planlegging for toppen
Hvis etterspørselen er sesongbasert eller lanseringsdrevet, bør du diskutere toppscenarioet før den første bestillingen. En støper som har tenkt på den travleste måneden din er mer nyttig enn en som bare har priset den gjennomsnittlige måneden.
7. Etterbehandling og fullkjedeansvarlighet
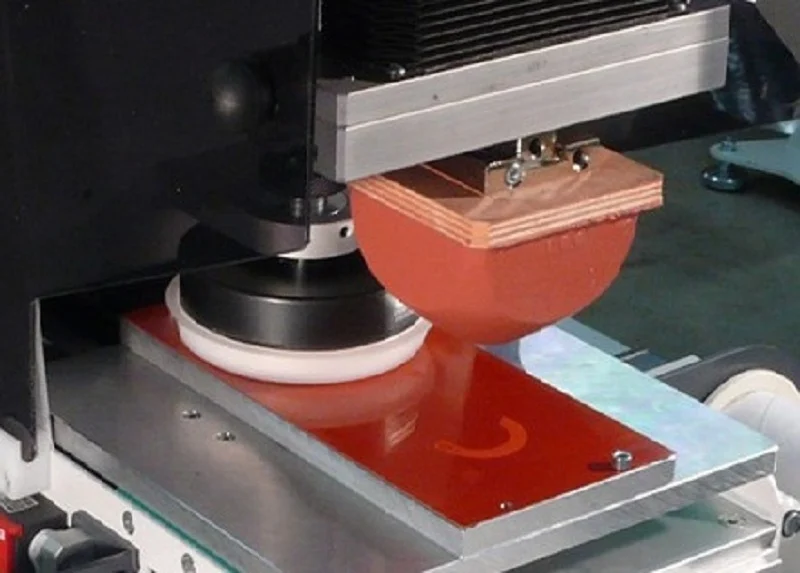
En støpt del er sjelden et ferdig produkt. Maling, trykking, lasermerking, ultralydsveising, montering, emballasje og sterilisering skjer alle nedstrøms i pressen, og hver av dem er et sted hvor ansvarlighet stille kan skifte hender.
Kartlegging av kjeden
Be støperen om å liste opp alle operasjoner delen din skal gjennomgå, hvem som utfører dem og hvor det skjer. Hvis trinnene settes ut til underleverandører, er støperen fortsatt ansvarlig for dem under sitt kvalitetssystem – ISOs revisjonsveiledning er eksplisitt om at outsourcede prosesser fortsatt må kontrolleres og dokumenteres, selv når de faller utenfor sertifiseringsomfanget. Bekreft hvordan innkommende materiale fra disse trinnene verifiseres og hvilke akseptkriterier som gjelder.
Validering av spesielle prosesser
Sveising, liming, belegg og sterilisering er spesielle prosesser der resultatet ikke kan verifiseres fullt ut ved inspeksjon alene, så de er avhengige av validerte parametere og kvalifiserte operatører. Be om valideringsjournaler og utløsere for fornyelse.
Ett kontaktpunkt
Fullstendig ansvarlighet i kjeden betyr at én enkelt part svarer når noe går galt, uavhengig av hvilket trinn som mislyktes. Fastslå dette i kontrakten: hvem eier avviket, hvem som iverksetter korrigerende tiltak, og hvordan kostnads- og tidsplanansvar fordeles på tvers av kjeden. En støper som koordinerer forsyningskjeden sin, men fraskriver seg ansvaret for den, har flyttet risikoen over på deg uten å si det.
Velg NOBLE for din produsent av plaststøping

NOBLE er et kinesisk-britisk joint venture og et statlig anerkjent nasjonalt høyteknologisk foretak, og vi jobber som produsent av plaststøper for kunder som trenger én partner fra konsept til produksjon. Våre ingeniør- og maskineringsteam støtter prototyping og volumproduksjon , slik at et design kan gå fra en første prøve til en produksjonsrunde uten å bytte eier.
Vi er sertifisert i henhold til ISO 9001:2015 og ISO 13485:2016. Tjenestene våre strekker seg fra design og prototyping til maskinering, støping og montering – ikke bare produksjon – og inspeksjonsutstyret og kvalitetskontrollsystemet vårt er konfigurert for å holde toleransene som tegningene dine spesifiserer. Tilbud returneres vanligvis innen 24 timer etter en fullstendig forespørsel om tilbud, og mange deler kan ferdigstilles innen 7–10 dager.
Hvis du sammenligner produsenter av plaststøper basert på faktorene ovenfor, send oss tegningene og volumene dine, så forteller vi deg hva vi kan forplikte oss til, skriftlig, før noe stål kuttes.
Vanlige spørsmål om produsent av plaststøping
Garanterer et ISO 9001-sertifikat delkvalitet?
Nei. Det bekrefter at et uavhengig organ har revidert et kvalitetsstyringssystem mot standardens krav. Delkvaliteten avhenger av den spesifikke prosessen, verktøyet, materialet og kontrollene, og derfor bør du lese sertifikatets omfang og be om poster knyttet til delenummeret ditt.
Hvem eier formen hvis jeg betaler for den?
Eierskap følger kontrakten, ikke fakturaen. Oppgi skriftlig at du har eierskapet, at støperen eier verktøyet på dine vegne, og hva som skjer ved oppsigelse. For amerikanske importerte produkter, husk at gratis støpeformer levert til en utenlandsk støper er en tollhjelp som legges til transaksjonsverdien i henhold til 19 CFR § 152.103.
Når bør DFM skje?
Før verktøydesignet frigis for fabrikasjon. En gjennomgang som kommer etter at formbasen er bestilt, kan ikke endre beslutningene som styrer kostnader og syklustid.
Hvordan sjekker jeg oppgitt kapasitet?
Be om antall presser etter tonnasje, nåværende utnyttelse, leveringshistorikk til rett tid og hvordan volumet ditt er reservert i perioder med høy trafikk. Be om ledetiden fordelt på verktøybygging, prøvetaking, godkjenning og produksjonsfaser.
Kan en støperes ISO 13485-sertifikat erstatte FDA-samsvar?
Nei. FDA har uttalt at de ikke vil kreve eller utstede ISO 13485-sertifikater, og at et slikt sertifikat ikke fritar en produsent av plaststøpegods fra en FDA-inspeksjon, selv om QMSR-en innlemmer standarden ved referanse.






