
Introduksjon til Messing vakuumstøping
Messing er en vanlig legering som består av kobber og sink. Den er enkel å maskinere, gir god korrosjonsbestandighet og har dekorativ appell. Å støpe den for å oppnå en feilfri finish er imidlertid mye vanskeligere enn det ser ut til. Luft kan bli fanget i materialet, noe som fører til dannelse av oksider og porøsitet. Deler produsert på denne måten har dårlig overflatekvalitet og kan til og med vise strukturelle defekter.
Vakuumstøpeteknologi for messing løser disse problemene. Denne prosessen fjerner luft fra formen før støping, slik at metallet fyller hulrommet fullstendig – uten gjenværende gass eller overflatedefekter – og resulterer i tette, glatte overflater. Dette er like viktig for både funksjonelle prototyper og dekorative komponenter.
Vakuumstøping av messing brukes også til støping av messingprototyper – produksjon av enkeltstykker eller små partier som krever dimensjonsnøyaktighet og overflatekvalitet før det tas en beslutning om å investere i en produksjonsform. Vakuumteknologi eliminerer usikkerheter under støpeprosessen.
Hva er vakuumstøping av messing?
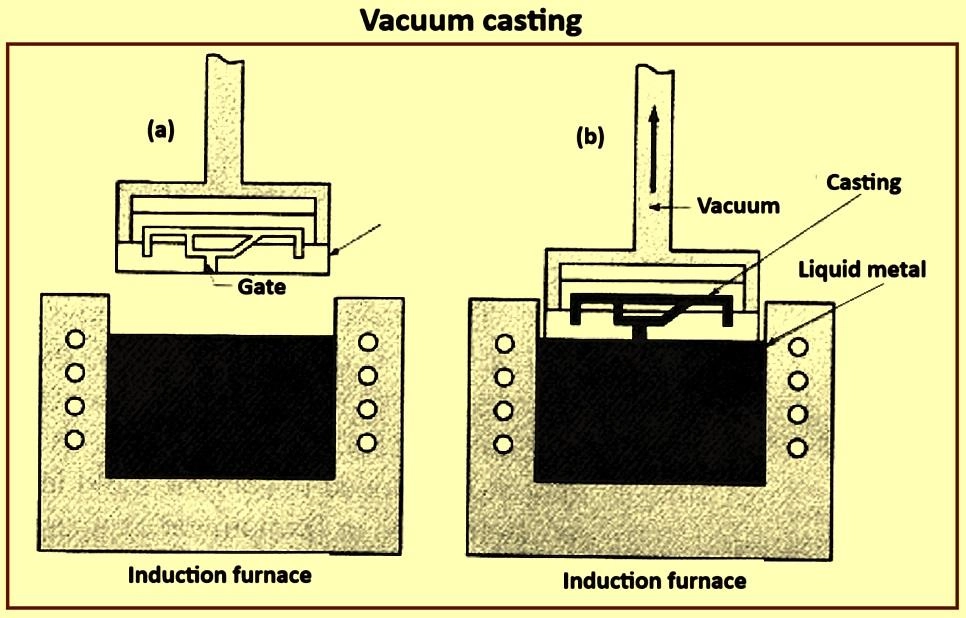
Operatøren plasserer formen i et forseglet kammer, suger ut luften og sprøyter deretter inn smeltet messing. Vakuumet trekker metallet inn i hvert hjørne av formhulrommet, og etterlater ingen gjenværende gass som kan forårsake bobledannelse.
Tradisjonell støping er avhengig av tyngdekraften og metallets eget trykk for å presse ut luft gjennom ventilasjonshullene. Denne metoden er ikke idiotsikker: ventilasjonshullene kan bli blokkert, noe som skaper luftlommer som resulterer i porøsitet i støpegodset. I motsetning til dette fjerner vakuumstøping av messing fullstendig luft, slik at metallet fyller formhulrommet rent og fullstendig.
Hvordan vakuum forbedrer kvaliteten på messingstøping
- Reduserer luftinnhold. Ingen luft betyr ingen bobler. Høyere metalltetthet.
- Forbedrer formfyllingen. Vakuum trekker metall inn i tynnveggede seksjoner. Detaljer som ikke kan fylles i gravitasjonsstøping kan reproduseres fullt ut.
- Reduserer porøsitet. Gassporøsitet elimineres. Krympingsporøsitet eksisterer fortsatt, men kan kontrolleres gjennom slusen og stigerøret.
- Bedre gjengivelse av fine detaljer. Skarpe kanter, overflateteksturer og komplekse mønstre kan gjengis nøyaktig. Metallet fyller hvert hjørne av formhulrommet.
- Mer konsistente støperesultater. Alle variabler kontrolleres. Vakuumnivå, formtemperatur og metalltemperatur holdes på konstante nivåer. Støpekvaliteten er repeterbar.
Hvorfor bruke messing til vakuumstøping?
Messing er et materiale som egner seg godt til messingstøpeprosessen. Egenskapene samsvarer med fordelene med vakuumbehandling.
- God korrosjonsbestandighet. Messing ruster ikke. Selv om det kan dannes et oksidlag, er korrosjonshastigheten lav. Den tåler erosjon i utendørs og marine miljøer.
- Attraktivt utseende. Den gylne glansen er svært dekorativ. Når den poleres, oppnår den høy glans, noe som gir den et eksklusivt utseende.
- Utmerket maskinbearbeidbarhet. Messing er lett å maskinere. Maskinering av gjenger, hull og presisjonsoverflater er enkelt. Prototypestøpegods i messing kan oppfylle strenge toleransekrav med minimal verktøyslitasje.
- Godt styrke-til-vekt-forhold. Selv om messing ikke er det letteste materialet, er styrken tilstrekkelig til å møte kravene til rørdeler, ventiler og dekorativt maskinvare.
- Premium utseende og følelse. Vekten og utseendet formidler en følelse av kvalitet. Messing brukes ofte til synlige komponenter i forbrukerprodukter.
Vakuumstøping av messing kombinerer materialets fordeler med en prosess som eliminerer defekter. Delene har en solid struktur og glatte overflater, og kostnaden holder seg innenfor et akseptabelt område for produksjon i små til mellomstore volum. Det er her verdien ligger.
Hvordan fungerer vakuumstøping av messing?
Trinn 1: Opprette hovedmønsteret
Masterformen definerer formen på delen. Det finnes fire metoder for å lage en masterform. CNC-maskinering skjærer masterformen fra fast materiale. Det gir høy presisjon og god overflatefinish. SLA 3D-printing bruker flytende harpiks. Det produserer glatte overflater og fine detaljer, og muliggjør rask prototyping. SLS-printing bruker pulveriserte materialer. Det gir høyere styrke enn SLA og er egnet for funksjonelle testprøver.
Eksisterende produksjonsdeler kan tjene som hovedformer. Hvis en ferdig del er tilgjengelig, kan den brukes direkte som en hovedform. Presisjonen til hovedformen er kritisk. Eventuelle overflatefeil vil bli overført til støpegodset. En grov hovedform vil produsere en grov støpegods, mens en polert hovedform vil produsere en glatt støpegods.
Trinn 2: Mold Manufacturing
Det finnes tre vanlige typer former som brukes i messingstøpeprosessen.
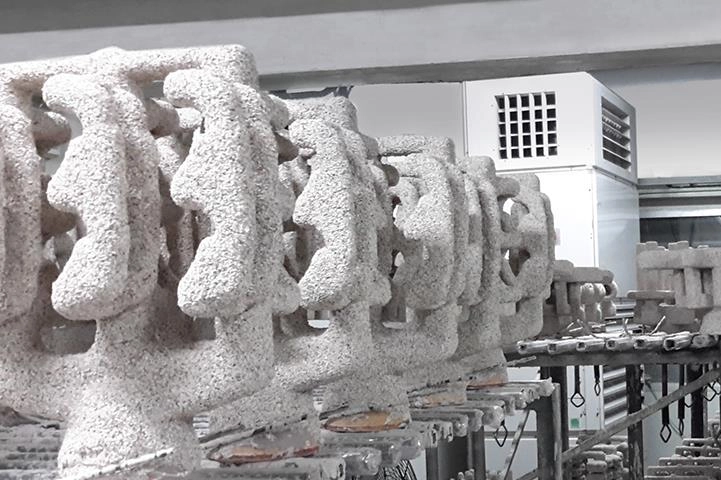
- Keramiske støpeformer for tapt voks. Disse tåler høye temperaturer og gjengir fine detaljer. Komplekse messingdeler støpes vanligvis ved hjelp av keramiske former.
- Grafittformer. Disse gir god termisk stabilitet, er egnet for spesifikke bruksområder og er rimeligere enn keramiske former.
- Metallformer. Disse er egnet for masseproduksjon; selv om den opprinnelige forminvesteringen er høyere, er kostnaden per enhet lavere.
Det spesifikke valget avhenger av produksjonsvolum, kompleksitet og kostnad.
Trinn 3: Valg og smelting av messinglegering
Legeringen bestemmer egenskapene.
| Messinglegering | Kjennetegn | Typiske bruksområder |
| C260 Messing | Høy duktilitet | Dekorative deler, formede komponenter |
| C360 Messing | Utmerket bearbeidbarhet | Presisjonskomponenter |
| C464 Naval Messing | korrosjon | Marine applikasjoner |
Det er kritisk å kontrollere smeltetemperaturen. Smeltepunktet for messing er omtrent 900 °C til 950 °C. Sink fordamper ved lavere temperaturer. Tapet av sink fra smelten forårsaker endringer i legeringssammensetningen, som igjen påvirker ytelsen. Derfor må smelten dekkes til eller behandles under kontrollert atmosfære.
Legeringskonsistens er kritisk. De samme råmaterialene bør brukes, smeltetemperaturen bør overvåkes, og justeringer bør gjøres basert på sinktap. Dette sikrer støpegods med forutsigbar ytelse.
Trinn 4: Vakuumassistert støping
Operatøren plasserer formen i vakuumkammeret, suger ut luften og heller eller sprøyter smeltet messing inn i den. På dette tidspunktet trekker vakuumet metallet inn i formen og fyller de tynnveggede delene. Komplekse geometrier reproduseres dermed.
Trinn 5: Avkjøling, fjerning av mugg og etterbehandling
Etter at delene er avkjølt, fjerner operatøren formen og skjærer av løpeinnløpet og løpekanalen.
Støpeinnløpstubbene fjernes ved sliping, og overflaten poleres for å oppnå ønsket overflateruhet. Sandblåsing brukes til å fjerne gjenværende formmateriale. CNC-maskinering brukes til å lage presisjonsdetaljer. Overflatebehandling gir korrosjonsbeskyttelse eller en dekorativ finish. Kvalitetsinspeksjon verifiserer dimensjoner og overflatekvalitet.
Dette er den komplette prosessen for vakuumstøping av messing. Hvert trinn påvirker påfølgende prosesser. Vakuumteknologi er den viktigste drivkraften, som muliggjør produksjon av deler som tradisjonelle støpemetoder ikke kan matche.
Vakuumstøping av messing vs. andre produksjonsprosesser for messing
Messing vakuumstøping vs. CNC Maskinering
| Faktor | Vakuumstøping | CNC Maskinering |
| Materialavfall | Senk | høyere |
| Komplekse former | Utmerket | Begrenset |
| Overflatebehandling | Utmerket | Utmerket |
| Oppsettskostnad | Medium | Lav |
CNC-maskinering starter med et solid emne. Skjæreverktøyet fjerner alt materiale som ikke er en del av arbeidsstykket, noe som resulterer i betydelig materialsvinn. Komplekse interne strukturer er vanskelige å maskinere. Klemmekostnadene er lave. Kostnaden per enhet øker med kompleksiteten.
Vakuumstøping av messing bruker metall kun der det er nødvendig, noe som resulterer i mindre materialsvinn. Maskinering av komplekse former er relativt enkelt. Formkostnadene er moderate. For komplekse deler er støping mer kostnadseffektivt enn maskinering fra et massivt emne.
Messing vakuumstøping vs. Investeringsstøping
Disse to prosessene er like. Begge bruker tapt voks eller tapt form-metoden. Begge kan produsere deler med rike detaljer. Begge er egnet for produksjon i små serier.
Forskjellen ligger i vakuumbehandlingen. Investeringsstøping er avhengig av tyngdekraft og avgassing. Når metallet strømmer, skyver det luft fremover, mens i vakuumstøping av messing fjernes luft før støping. Som et resultat er fyllingen grundigere, tynnveggede seksjoner fylles mer effektivt, og porøsiteten er lavere.
Metodene for støpeformforberedelse er også forskjellige. Ved investeringsstøping bygges et keramisk skall opp lag for lag; ved vakuumstøping kan keramiske, grafitt- eller metallformer brukes. Valg av støpeformtype avhenger av produksjonsvolum og den spesifikke applikasjonen.
Messing vakuumstøping vs. Die Casting
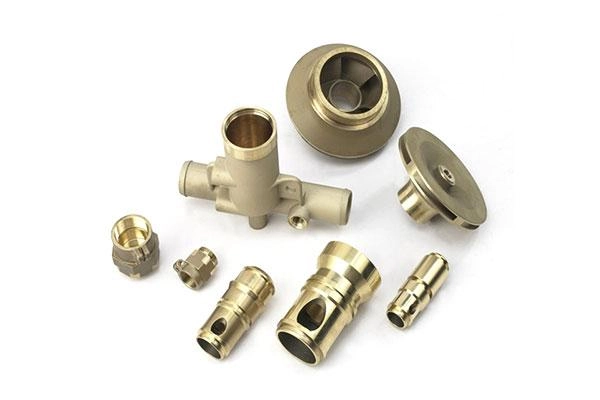
Pressstøping er egnet for masseproduksjon. Støpekostnadene er høye – stålformer tåler hundretusenvis av sykluser. Enhetskostnaden er lav, men den opprinnelige støpekostnaden er høy.
Vakuumstøping av messing krever en lavere forminvestering, og keramiske former er billigere enn stålformer. Denne prosessen er godt egnet for prototyping og produksjon av små serier . Støpegods med komplekse geometrier er enklere å produsere. Selv om kostnaden per enhet er høyere enn for støping, er den totale kostnaden for små serier lavere.
Pressstøping er det ideelle valget for storproduksjon. Vakuumstøping av messing fungerer som en overgangsløsning for prototyping , testing og småskalaproduksjon. Det spesifikke valget avhenger av produksjonsvolum og delenes kompleksitet.
NOBLE: Din partner for vakuumstøping av messing og integrerte produksjonsløsninger
NOBLE er en produksjonspartner. Virksomheten fokuserer på metallbearbeiding og plastforedling. Prototyping og småskalaproduksjon er deres ekspertiseområder. Sluttmonteringstjenester avrunder hele spekteret av tilbud.
Kapasitetene deres spenner over et bredt spekter av områder. Vakuumstøping av messing produserer strukturelt komplekse, feilfrie komponenter. CNC-maskinering muliggjør produksjon av presisjonsfunksjoner til endelige toleransekrav. Sprøytestøping håndterer storvolumproduksjon av plastdeler. Overflatebehandlinger tjener både beskyttende og estetiske funksjoner. Monteringstjenester integrerer komponenter i ferdige produkter.
Én enkelt leverandør administrerer hele prosessen, og sikrer sømløs koordinering uten behov for overlevering.
Kvalitetssikring og sertifiseringer
Kvalitetssystemet vårt er sertifisert. ISO 9001:2015 dekker et generelt kvalitetsstyringssystem, mens ISO 13485:2016 legger til de nødvendige strenge kravene spesifikt for produksjon av medisinsk utstyr.
Vår forpliktelse er utvetydig. Prosesskontroll sikrer repeterbare resultater. Produktkonsistens betyr at hver komponent oppfyller spesifikasjonskravene. Sporbarhet lar oss spore råvarer gjennom hele prosessen, fra mottak til forsendelse. Vi oppfyller alle våre kunders spesifikke krav uten unntak.
Hvorfor velge NOBLE?
Ett-steds produksjonsløsning. Ingeniørstøtte fra design til produksjon. Fleksibel småskalaproduksjon. Kvalitetsfokuserte produksjonsprosesser.
Vakuumstøping av messing er en del av en større kapasitet. Prosessen passer inn i hele produksjonsarbeidsflyten. Designstøtte, prototyping, produksjon, etterbehandling, montering – alt under ett tak. Kunden administrerer én leverandør. Leverandøren håndterer resten.
Vanlige spørsmål om vakuumstøping av messing
Hva er vakuumstøping av messing?
En metallstøpeprosess som bruker vakuumtrykk for å trekke smeltet messing inn i et formhulrom. Vakuumet forbedrer formfyllingen, reduserer luftinnhold og forbedrer overflatekvaliteten sammenlignet med konvensjonell tyngdekraftstøping.
Hvilke typer former brukes til vakuumstøping av messing?
Det finnes tre vanlige alternativer. Keramiske investeringsformer gir utmerket detaljgjengivelse og høy temperaturmotstand for komplekse deler. Grafittformer gir god termisk stabilitet for spesialiserte applikasjoner. Metallformer har lengre levetid og passer til gjentatte produksjonsserier. Valg av form avhenger av delens geometri, produksjonsvolum, overflatekrav og budsjett.
Hvilke messinglegeringer kan brukes i vakuumstøping?
C260-messing har god duktilitet for dekorative og formede komponenter. C360-messing tilbyr utmerket maskinbearbeidbarhet for presisjonsdeler. C464 marinemessing gir sterk korrosjonsbestandighet for marine applikasjoner. Valget avhenger av mekaniske krav, korrosjonsbestandighet, maskineringsbehov og krav til utseende.
Hvilke deler kan lages ved hjelp av vakuumstøping av messing?
Industrielle komponenter som ventiler, kontakter, mekaniske hus og beslag. Prototypekomponenter og dekorative deler til bilindustrien. Forbrukerprodukter som håndtak, maskinvare og dekorative komponenter. Deler til medisinske og laboratoriepresisjonsinstrumenter. Prosessen passer til deler som krever detaljer og overflatekvalitet.
Er vakuumstøping av messing egnet for prototyper?
Ja. Den produserer ekte metalldeler i stedet for plastmodeller. Funksjonstesting er mulig. Utseende og vekt samsvarer med produksjonsdeler. Dyrt produksjonsverktøy unngås. Bruksområder inkluderer produktvalidering, teknisk testing og kundedemonstrasjoner. Dette er en kjernebruk av messingprototypestøping.
Hvilke overflatebehandlinger er tilgjengelige for vakuumstøpte messingdeler?
Polering skaper en lys, reflekterende overflate. Børsting gir en sateng- eller matt finish. Kuleblåsing og sandblåsing gir ensartede teksturer. Plating legger til et annet metalllag. Patinering skaper kontrollert anløping for en dekorativ effekt. Beskyttende belegg forhindrer anløping. Finishen påvirker utseende, korrosjonsbestandighet og tekstur. Alternativer for overflatebehandling av messingstøpegods dekker dekorative og funksjonelle krav.
Hva er forskjellen mellom vakuumstøping av messing og CNC-maskinering?
| Faktor | Messing vakuumstøping | CNC Maskinering |
| Materialbruk | Lavere avfall | Mer materialfjerning |
| Geometry | Komplekse former | Begrenset av verktøytilgang |
| Overflatedetaljer | Utmerket | Utmerket |
| Beste volum | Små til mellomstore partier | Lave til middels mengder |
Hybridproduksjon er vanlig: støp nesten ferdig form, og maskiner deretter kritiske dimensjoner. Dette kombinerer styrkene til begge prosessene.
Hvordan velger jeg en produsent av vakuumstøping av messing?
Evaluer støpeerfaring, materialekspertise, ingeniørstøtte, kvalitetsinspeksjonskapasitet, overflatebehandlingsalternativer og sertifiseringer. Integrerte leverandører som tilbyr designassistanse, støping, CNC-maskinering og montering gir en komplett tjeneste. Den rette partneren reduserer overlevering og forenkler prosjektstyringen.







