
Prototypeverktøy er den viktigste broen mellom «tegninger» og «masseproduksjon».
Den produserer ekte deler som kan brukes til montering, funksjonsverifisering og prøveproduksjon i små serier til en relativt lav kostnad og i en kortere syklus, slik at teamet kan oppdage og korrigere designfeil før de investerer i dyre masseproduksjonsformer.
Data viser at over 70 % av problemene i produktutvikling stammer fra den tidlige designfasen, og prototypeverktøy avdekker nettopp disse problemene til lavest mulig kostnad.
I faktiske prosjekter er imidlertid situasjoner som «gjentatt omarbeiding av prototypedeler, hyppig modifisering av former og kontinuerlige kostnadsoverskridelser» ikke uvanlige.
Hovedårsaken til dette er ikke at teknologien ikke klarer å oppnå det, men snarere at man har falt i flere vanlige fallgruver.
Denne artikkelen bryter ned disse misforståelsene fra tre dimensjoner: design, materialer og leverandører, og gir praktiske beste praksiser som kan implementeres fra CAD til masseproduksjon.
Misforståelse EnNeglisjerer DFM i designfasen; omarbeid starter fra kilden
DFM er skillelinjen for om et prototypeverktøy kan gjøre det riktig første gang.
Hver runde med omarbeiding i prototypestadiet betyr omplanlegging av produksjon, ny sprøytestøping og ny verifisering, og syklusen forlenges ofte med uker.
Enda viktigere er det at DFM faktisk bestemmer kostnadstaket for hele prosjektet – en liten endring ved kilden tar kanskje bare noen få minutter, men det kan spare kostnadene ved å lage hele formen på nytt.
De følgende tre høyfrekvente designproblemene er hovedkildene til omarbeiding av prototyper.
Å ignorere trekkvinkelen fører til muggsoppbygging
Demontering av plastdeler krever en tilstrekkelig trekkvinkel (vanligvis 1° til 3°).
Hvis hellingen ikke tas i betraktning under designet, er det svært sannsynlig at prototypeformen riper overflaten på delene eller til og med setter seg fast når den kastes ut. I milde tilfeller må formen repareres; i alvorlige tilfeller må hele settet lages på nytt.
Man bør være spesielt oppmerksom på hellingen på innsiden, forsterkningsribber og dyp hulromsstruktur, da disse delene er mest utsatt for riper under avforming.
Det er viktig å legge til fasetter på alle sideveggene vinkelrett på skilleflaten på CAD-stadiet og be formleverandøren om å sjekke hvert element én etter én under DFM-gjennomgangen i stedet for å iverksette tiltak etter at formtesten mislykkes.
Ujevn veggtykkelse forårsaker vridning og krymping
Drastiske endringer i veggtykkelse kan forårsake ujevn sammentrekning av deler under avkjøling, noe som resulterer i vridning, krympemerker og indre belastninger.
Selv om disse problemene kan identifiseres i løpet av prototypestadiet, betyr hver modifikasjon omstøping og verifisering, og kostnadene øker eksponentielt.
Ved utforming anbefales det å holde veggtykkelsen så jevn som mulig (vanligvis fra 1.5 til 3 mm), avrundede hjørner og gradvise endringer ved tykkelsesovergangspunktene, og legge til forsterkningsribber eller anti-vridningsstrukturer på store, flate områder for å redusere risikoen ved kilden, i stedet for å overlate kostnadene for feilretting til senere stadier.
Toleranseinnstillingen er for streng
Hvis masseproduksjonstoleransen anvendes direkte på prototypedelene, vil det føre til en kraftig økning i støpekostnader og en nedgang i beståttprosenten.
Formålet med prototypeverktøyet er å verifisere «form, montering og funksjon», snarere enn den endelige nøyaktigheten.
En rimelig tilnærming er å sette toleranser på ulike nivåer basert på verifiseringsmålene: vær streng på viktige tilpasningsposisjoner og avslappet på utseende og strukturelle posisjoner, overlat presisjonen til masseproduksjonsformen og behold kostnadene for seg selv.
Overdreven jakt på presisjon vil bare gjøre prototypefasen dyr og treg, men det vil ikke gi noen vesentlig fordel for selve produktverifiseringen.

Misforståelse to: Valg av materialer og prosesser er løsrevet fra faktiske behov
Formproduksjonsprosessen for prototypeverktøyet (som myke former, harde former, 3D-printingsformer osv.) og valget av formingsmaterialer påvirker direkte troverdigheten til verifiseringsresultatene. Hvis feil valg tas, vil det være bortkastet tid å teste, og ingen pålitelig konklusjon vil oppnås til tross for at man bruker penger.
Formproduksjonsprosessen bestemmer kostnadene, levetiden og syklusen til formen, mens formingsmaterialet bestemmer delens ytelse og følelse. Begge må vurderes grundig og alltid fokusere på spørsmålet «hva skal denne prototypen egentlig verifisere?»
Myke former ble feilaktig brukt i masseproduksjon
Silikonformer, epoksyharpiksformer og andre myke former har lave produksjonskostnader og raske sykluser, men levetiden er vanligvis bare noen få dusin til noen få hundre støpesykluser, noe som gjør dem egnet for prototypeverifisering i små partier på opptil ti deler.
Hvis den brukes til å tåle den første prøveproduksjonen eller småskalabestillinger, vil formen snart bli skrotet og bli enda dyrere.
Før du tar et valg, bør du først avklare «hvor mange deler som skal produseres og hva som skal verifiseres»: hvis mengden er liten og bare konseptverifisering er nødvendig, velg en myk form.
Brodyser er nødvendige for en viss batch eller nær masseproduksjon.
Sørg for at masseproduksjonen er i ferd med å starte før du investerer i harde former for å unngå «overkill» eller «overkill».
Prototypematerialet er ikke i samsvar med masseproduksjonsmaterialet
Ytelsesdataene verifisert med standard PP kan ikke representere ytelsen til det endelige masseproduserte materialet.
Når materialytelsen påvirker den funksjonelle vurderingen, er det viktig å sørge for at prototypefasen bruker samme kvalitet som i masseproduksjon, eller i det minste markere materialforskjellene i rapporten for å unngå senere omarbeid på grunn av at «varer ikke samsvarer med beskrivelsen».
For deler som er følsomme for viktige egenskaper som mekanikk, temperaturbestandighet og kjemisk motstand, er materialkonsistens spesielt viktig; ellers kan verifiseringsresultatene være misvisende.
Undervurder kostnadene for overflatebehandling og etterbehandling
Prototypen krever også etterbehandling som lakkering, galvanisering, preging og montering.
Mange prosjekter beregner bare formkostnaden og forsømmer etterbehandlingen, noe som resulterer i en alvorlig budsjettoverskridelse.
I planleggingsfasen bør overflatekvalitet, etterbehandlingsmetoder og tilbud inkluderes i vurderingen sammen for å kunne gi en reell totalkostnadsvurdering.
Jo nærmere overflatekravene er masseproduksjonsdeler, desto høyere vil kostnadene i prototypefasen være. Det er viktig å definere overflatekvaliteten tydelig før prosjektet starter for å unngå at ytterligere krav midt i prosessen forstyrrer budsjettet.
Misforståelse Tre: Leverandørevaluering fokuserer kun på pris, mens man neglisjerer kapasitet og samarbeid
Mange kjøpere sammenligner prisene på prototypeformer med standarddeler, og velger den som er billigst. Som et resultat ender de opp med å betale en høyere pris i samarbeid.
Prototypeverktøy er svært avhengige av leverandørenes erfaring og samarbeid. Den skjulte kostnaden ved å velge feil partner er langt høyere enn den sparte prisforskjellen.
Et uproblematisk samarbeid betyr ofte gjentatte formmodifikasjoner, forsinket levering og til og med upålitelige verifiseringsresultater.
Vurderingen bør gjøres omfattende ut fra tre dimensjoner: evne, samarbeid og casestudier, snarere enn bare å fokusere på enhetsprisen.
Fokuserer kun på tilbud, samtidig som man neglisjerer kvalifikasjoner og utstyrskapasitet
Lave priser betyr ofte at utstyr eller prosesser er begrenset.
Det er nødvendig å verifisere leverandørens støpeutstyr, materialbibliotek og presisjonskapasitet, for å se om de har grunnleggende kvalitetssystemer som ISO, og å gjennomføre inspeksjoner på stedet eller videoinspeksjoner av reelle produksjonstilfeller i stedet for bare å se på tilbudsarket.
Forsømmelse av kommunikasjon og rask iterasjonsstøtte
Den mest fryktede situasjonen i prototypeutvikling er når «leverandører bare fokuserer på formproduksjon, men ignorerer tilbakemeldinger».
Utmerkede leverandører vil proaktivt varsle om risikoer, tilby forslag til modifikasjoner og støtte flere runder med raske iterasjoner i løpet av DFM-fasen.
Når du gjennomfører en inspeksjon, kan du like gjerne spørre direkte: «Vil dere proaktivt gjennomføre en DFM-gjennomgang før muggåpning?» Hvordan faktureres muggmodifisering? Er tilbakemeldingen rettidig? Svaret er mer sant enn noen form for publisitet.
Ikke verifiser prøvene og tidligere saker fra leverandører
Be leverandøren om å gi ekte prøver og kasser med lignende prototypeverktøy for å se om overflatekvaliteten, passformnøyaktigheten og leveringssyklusen oppfyller standardene.
Resultatene av en engangs muggtest taler høyere enn muntlige løfter.
Det ville være best å besøke verkstedet deres eller se maskinene på nettet for å bekrefte at utstyret og prosesskapasiteten virkelig eksisterer.
Misforståelse fire: Å behandle prototypeverifisering som en formalitet og mangler tilbakemeldinger i lukket sløyfe
Prototypeformen er bare begynnelsen. Den sanne verdien ligger i å «verifisere og drive frem modifikasjoner».
Hvis man bare tenker på at «delene kan lages» og så ender opp i all hast, er det det samme som å kaste bort det mest dyrebare feilrettingvinduet i prototypestadiet.
Mange prosjekter gjentas nettopp fordi det ikke finnes standarder for verifisering og ingen lukket sløyfe for tilbakemeldinger. Når én ting endres, utløser det noe annet.
Verifisering bør deles inn i tre stadier: «utseendeprøve → funksjonell prototype → prøveproduksjon i små serier». Tydelige akseptstandarder bør settes for hvert stadium. Testresultater som dimensjoner, montering, levetid og feilmoduser bør mates tilbake til designet for å danne en lukket sløyfe av «design – støpefremstilling – verifisering – modifisering».
Hver iterasjon bør være basert på data snarere enn intuisjon.
Samtidig bør årsakene til og resultatene av hver modifikasjon registreres for å gjøre teamet klart om hvilke design som har vist seg å være effektive og hvilke som fortsatt er i faresonen.
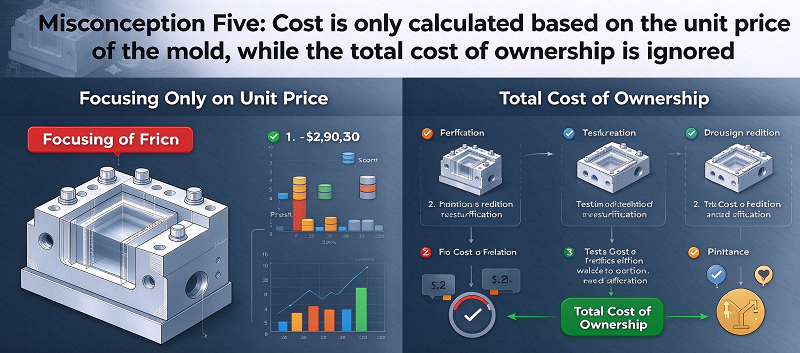
Misforståelse fem: Kostnaden beregnes kun basert på enhetsprisen på formen, mens den totale eierkostnaden ignoreres.
Å bare se på tilbud på støpeformer er den vanligste fallgruven i kostnadsstyring for prototyper.
Den sanne kostnaden = formavgift + enhetskostnad × produksjonsmengde + etterbehandling + tap av omarbeiding.
Ta myke former, broformer og harde former som eksempler: Enhetskostnaden for myke former er middels til lav, men levetiden er kort.
Levetiden til broformer kan nå flere tusen til titusenvis av stykker.
Harde former har lengst levetid, men krever en stor startinvestering.
Valg er i hovedsak en avveining mellom kostnad, kvalitet og syklus. Det er viktig å ta hensyn til «formens levetid × enhetskostnad + etterbehandling» før man tar en beslutning, i stedet for å la seg friste av en vakker enhetspris for formen.
Etter å ha beregnet de totale eierkostnadene, er mange «billige» alternativer faktisk dyrere. Den virkelig passende løsningen er ofte den med best kostnadsytelse.
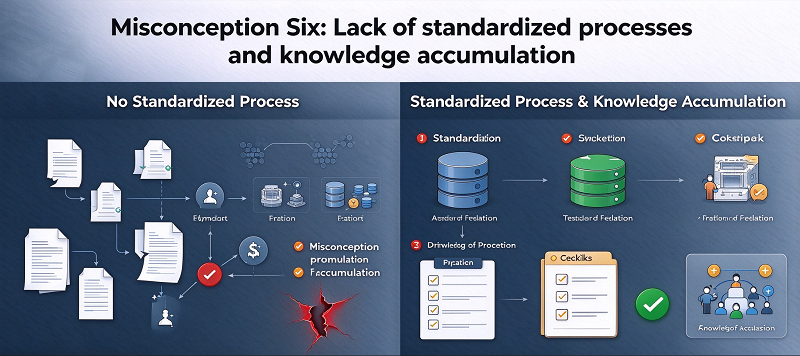
Misforståelse SeksMangel på standardiserte prosesser og kunnskapsoppbygging
Den dyptliggende grunnen til at prototypeprosjekter stadig faller i feller hver gang de starter fra bunnen av og tar beslutninger basert på erfaring.
Mangelen på prosesser betyr at de samme feilene vil gjenta seg i forskjellige prosjekter, og teamerfaring kan ikke akkumuleres som ressurser.
Samle inn data som materialparametere, toleransekapasiteter og formlevetid for å bygge teamets eget bibliotek med designspesifikasjoner.
Etabler et langsiktig samarbeid med 1–2 pålitelige leverandører, slik at de bedre kan forstå produktene dine og unngå fallgruvene de har møtt på tidligere.
Standardiserte DFM-sjekklister, akseptprosesser og leverandørevalueringsskjemaer kan gjøre det neste prototypeprosjektet raskere og mer stabilt, og også forvandle erfaring til teamets ekte konkurranseevne.
7. Hvorfor velge NOBLE som din prototype tooling mproduksjonspartner
NOBLE er et kinesisk-britisk joint venture som er tildelt av regjeringen som et «nasjonalt høyteknologisk foretak». Vi har to hovedforretningsområder: «Smart produksjon» og «Pleieprodukter». Virksomheten «Smart produksjon» spesialiserer seg på å tilby kunder prosjektstøttetjenester, inkludert maskinering og produksjon av deler.
Mer enn 10 års erfaring med profesjonell produksjon og rask prototyping. Vårt effektive team gir sterk støtte til dine nye prosjekter for å realisere dine krav 100 %. Standardisert styring gir streng kvalitetskontroll av deler og produkter. En rimelig arbeidsflyt oppnår lavere kostnader med samme kvalitet.
Etter år med hardt arbeid og utvikling har NOBLE gradvis forvandlet seg fra en presisjonsdelmaskinerings- og produksjonsbedrift med komplette industrikjedestøttetjenester til en serviceorientert bedrift som gir full støtte til kundenes samlede prosjekter.
NOBLE er din pålitelige komplette løsning for skreddersydd produksjon, fra prototypedesign til produksjon, med enorme produksjonsressurser, passende teknologi, strømlinjeformede prosesser, ekspertveiledning og en perfekt kvalitetsinspikkprosess for å gjøre ideene dine til virkelighet.
NOBLE har følgende kvalifikasjonsbevis:
ISO 9001: 2015 – Robust kvalitetsstyring for generell produksjon. Konsekvente prosesser. Dokumentert kontroll. Sporbar inspeksjon.
ISO 13485: 2016 – Strengere kvalitetsstandarder for deler til medisinsk utstyr. Streng prosessvalidering. Full sporbarhet. Påkrevd for implanterbare og kirurgiske deler.
Konklusjon
Prototypeverktøy er ikke «lag formen først og ta en titt», men et beslutningssystem sentrert rundt kostnad, kvalitet og syklus.
Hvis du faller inn i de seks store misforståelsene om DFM, materialbehandling, leverandører, verifisering i lukket sløyfe, kostnadsregnskap og prosessakkumulering, vil kostnadene for omarbeid øke eksponentielt.
Ved å gjennomføre pre-DFM, faset lukket sløyfeverifisering, utlede materialprosesser basert på reelle behov, ta beslutninger basert på totale eierkostnader og etablere langsiktig samarbeid og kunnskapsbaser, kan pålitelige prototyperesultater oppnås på kortest tid og til lavest mulig kostnad.
Bare ved å behandle prototypeverktøy som en «prøvestein» i produktutviklingen snarere enn en «kostnadspost», kan produkter presses til masseproduksjon raskere og mer jevnt i den harde markedskonkurransen.
Spørsmål og svar
1. Hvilke viktige leveranser bør vi be om fra leverandører når vi lanserer tilbud på prototypeverktøy?
Be om en DFM-rapport, prøveinspeksjonslogg, prognose for formens levetid, tilbud på etterbehandling og revidert leveringstidslinje for potensielt omarbeid.
2. Hvordan definere akseptkriterier for prototypedeler i formelle RFQ-dokumenter?
Spesifiser kritiske toleranser for tilpasningsdimensjoner, kosmetisk overflatekvalitet, funksjonelle testelementer og klare avvisningsbetingelser for leverte prøver.
3. Hvilke risikorelaterte klausuler bør inkluderes i vilkårene for tilbud på prototypeverktøy?
Legg til klausuler for ansvar for reparasjon av mugg, fordeling av kostnader til omarbeiding, beskyttelse av immaterielle rettigheter og kompensasjon for alvorlige leveringsforsinkelser.
4. Hvilke skjulte kostnader bør vi eksplisitt be om når vi sammenligner flere prototypeleverandører via RFQ?
Be om priser for DFM-gjennomgang, formmodifisering, ekstra prøvebatcher, gebyrer for materialbytte og oppsettkostnader for overflatebehandling.
5. Hvilken støttedokumentasjon skal vi kreve at leverandører sender inn sammen med prototypeprøver i henhold til kravene i forespørselen om tilbud?
Krev materialsertifisering, dimensjonsinspeksjonsdata, testrapport for overflatebehandling og et sammendrag av formens tilstand.





