
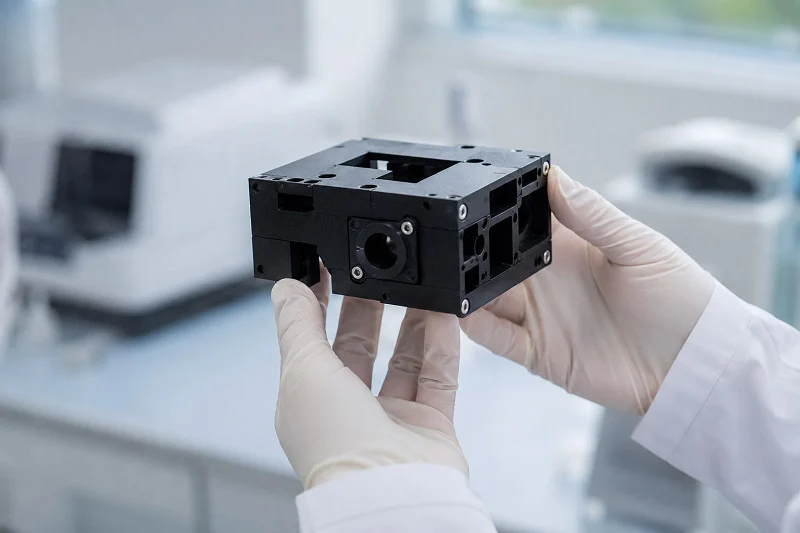
PCR-utstyrskabinettet til et PCR-instrument beskytter sensitive optiske og termiske komponenter. Hva er et CNC PCR-kabinett? Mange utviklere foretrekker CNC-maskinering på grunn av presisjonen, materialallsidigheten og hastigheten under produksjonen. Denne CNC-prosessen fungerer både for prototyping og produksjon. PCR-utstyrskabinettet krever høy nøyaktighet. Veiledningen vår dekker materialvalg, designregler, kostnadsfaktorer, kvalitetskontroll og valg av partner. Kablingen til en PCR-maskin må være pålitelig. CNC-produksjon gir jevn kvalitet på kabinettet. CNC-maskineringsprosessen krever ferdigheter. Utstyret må være sterkt. CNC-teknologi sikrer nøyaktighet. Kablingen må tåle syklusen. Utstyr av høy kvalitet er avgjørende.
Viktige krav for CNC PCR-hus
EMC- og skjermingshensyn
En PCR-maskin fungerer i et travelt laboratorium. Den må ikke plukke opp eller sende ut interferens. PCR-utstyrets kabinett er den første forsvarslinjen. Et godt kabinett trenger tette skjøter for skjerming. Det blokkerer elektromagnetiske felt. CNC-maskinering skaper disse tette skjøtene. Et metallkabinett fungerer som et Faradays bur. Små hull kan ødelegge skjermingen. CNC gir deg presisjonen til å lukke disse hullene. Enheten trenger også riktig jording. Maskinering sikrer at delene berører hverandre jevnt. Dette skaper et pålitelig skjerming. Uten presisjonsmaskinering dukker det opp hull. Disse hullene lar interferens passere gjennom. Resultatet er upålitelige testdata. For et CNC PCR-hus påvirker maskineringskvaliteten direkte hvor godt skjermen fungerer.
Biokompatibilitet (ISO 10993) og elektrisk sikkerhet
PCR-utstyr berører biologiske prøver. Huset kan berøre huden. Materialene må oppfylle ISO 10993. Denne standarden dekker flere tester. Cytotoksisitetstester for celler. Sensibiliseringstester for allergiske reaksjoner. Irritasjonskontroller for hudkontaktreaksjoner. Disse sikkerhetsreglene er nødvendige. Medisinsk utstyr må følge forskrifter. Kabinettet beskytter brukere mot elektrisk støt. Det må stoppe strømlekkasje. CNC-maskinering kontrollerer veggtykkelsen. Det er viktig for isolasjonen. Elektrisk sikkerhet legger til et ekstra lag. Designet setter operatørsikkerhet først. Maskinering skaper glatte overflater. Glatte overflater er lettere å rengjøre. De reduserer risikoen for forurensning. Enheten må forhindre forurensning. Forurensning kan ødelegge testresultater. Legemiddelindustrien trenger dette nivået av renhet.
Varmeavledning og termisk syklingsmotstand
Det er her PCR blir vanskelig. Maskinen går fra 4 °C til 95 °C. Huset må ikke vri seg. Det må ikke brytes ned over tusenvis av sykluser. Kjemisk resistens er også viktig. Laboratorier bruker etanol og blekemiddel. Materialet må motstå disse kjemikaliene. Varmespredning er en stor utfordring. Termoblokken må overføre varme raskt. Dette påvirker PCR-syklustidene. Ulike alternativer yter forskjellig:
| Materiale | Termisk ledningsevne (W/mK) | Merknader om ytelse |
| Sølv (Ag) | 429 | Høyeste varmeledningsevne; muliggjør oppvarmingshastigheter opptil 8 °C/s og kjølehastigheter opptil 5.5 °C/s. |
| Kobber (Cu) | 401 | Høy varmeledningsevne, et levedyktig alternativ til sølv. |
| Gull (Au) | 315 | Høy varmeledningsevne, men mindre vanlig på grunn av kostnad. |
| Aluminium (Al) | ~ 205 | Lavere enn sølv, men har lignende volumetrisk varmekapasitet, noe som fører til lignende oppvarmingsatferd under 100 °C. |
| Krom (Cr) | 94 | Lavere varmeledningsevne, noe som resulterer i langsommere termisk respons. |
| Al₂O₃ (keramisk) | 35 | Lav termisk diffusivitet fører til langsomme oppvarmingshastigheter og langsom nedbrytning av temperaturgradienter. |
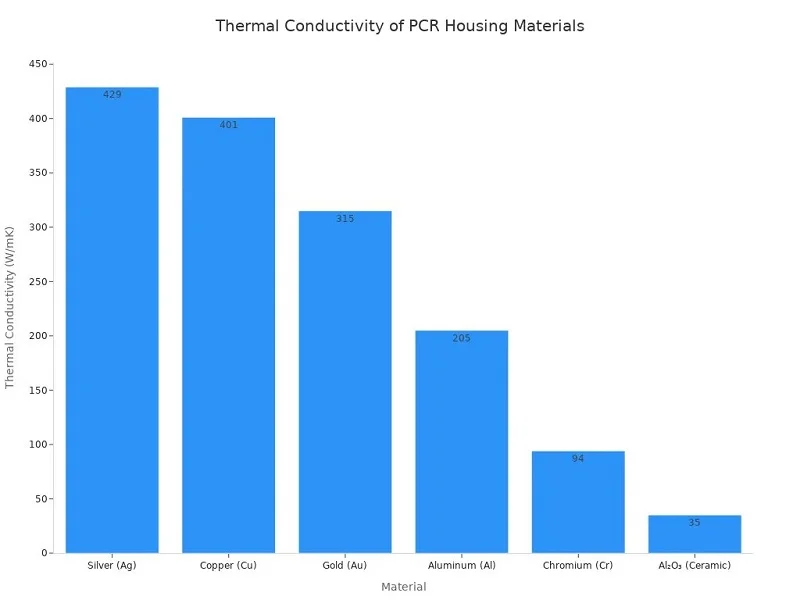
Produsenter bruker sølvblokker fordi deres betydelig høyere varmeledningsevne sammenlignet med aluminium muliggjør raskere oppvarmings- (opptil 8 °C/s) og avkjølingshastigheter (opptil 5.5 °C/s), noe som direkte reduserer PCR-syklustider.
Materialvalget for termoblokken påvirker ytelsen direkte. Sølv har den beste varmeledningsevnen. Men det koster mye. Aluminium gir en god balanse. Det koster mindre og fungerer godt under 100 °C. Huset må også håndtere varme. Det skal ikke overføre varme til brukeren. CNC muliggjør presise kjøleribbedesign. Finner og kanaler kan maskineres rett inn i delen. Dette forbedrer varmespredningen. Kabinettet må trekke varme bort fra sensitive deler. Det må motstå termisk sjokk. Temperatursvingninger forårsaker utvidelse og sammentrekning. Prosessen kan skape funksjoner som håndterer stress. Riktig testing av delen sikrer samsvar. Enheten må håndtere tøffe forhold. Legemiddelindustrien er avhengig av denne testingen for validering.
CNC Maskinering for PCR-hus
Fordeler med å bruke CNC
Høy presisjon og tette toleranser
En PCR-maskin trenger nøyaktig justering. Den optiske banen må holde seg på plass. Termoblokken må ligge flatt mot prøvene. CNC-maskinering gir det kontrollnivået. En 3-akset maskin håndterer enkle former godt. Den beveger verktøyet langs X-, Y- og Z-aksene. Det fungerer for enkle kapslinger. En 4-akset maskin legger til rotasjon. Den kan skjære vinklede elementer uten å flytte delen. En 5-akset maskin gir mer frihet. Den vipper verktøyet for å nå komplekse vinkler. Hver akse legger til kapasitet. Hver akse legger også til kostnader. For et CNC PCR-hus trenger du sjelden fullt 5-akset arbeid. De fleste design bruker 3-aksede eller 4-aksede oppsett. Presisjonen fra CNC-produksjon er repeterbar. Hver del matcher den forrige. Den konsistensen er viktig for medisinsk utstyr. Kapslingen må passe perfekt hver gang.
Komplekse geometrier og rask prototyping
CNC-maskinering fungerer utmerket under utvikling. Du kan teste et design, finne en feil og fikse den raskt. Ingen dyre former nødvendig. Den hastigheten er en stor fordel. Du kan prøve flere versjoner i løpet av en uke. Hver versjon forbedrer designet. Prosessen håndterer komplekse funksjoner godt. Du kan maskinere kjøleribber rett inn i kabinettet. Du kan lage monteringsbosser og avstandsstykker. Du kan skjære presise åpninger for porter og skjermer. Denne fleksibiliteten gjør CNC ideelt for prototyping. Det fungerer også for produksjon i lavt til middels volum. Du kan starte med 10 enheter, teste dem og deretter skalere til 500. Den samme prosessen fungerer på begge nivåer. Denne fleksibiliteten reduserer risikoen under produktutvikling.
Begrensninger og avbøtende strategier
Kostnadshensyn for store volumer
CNC-maskinering blir kostbart i stor skala. Hver del trenger maskintid. Den tiden hoper seg opp. Tallene forteller historien tydelig. Å bestille 1 enhet koster £134. Den prisen inkluderer fullt oppsett av én del. Å bestille 10 enheter reduserer prisen til £38 per enhet. Det er en reduksjon på 70 %. Å bestille 100 enheter reduserer prisen til £13 per enhet. Det er en reduksjon på 90 %. Trenden fortsetter etter hvert som volumet øker. Ved 10 000 enheter er kostnaden per del mye lavere. Men det koster fortsatt mer enn sprøytestøping ved det volumet. De viktigste kostnadsdriverne endres etter hvert som volumet øker. På prototypestadiet dominerer oppsett og programmering. Ved høyt volum tar syklustid og materialkostnader over. Du kan redusere kostnadene med smart design. Bruk kommersielle hyllevarekomponenter (COTS) der det er mulig. Tannhjul, foringer, lagre, aksler og festemidler koster mindre enn spesialbearbeidede deler. De drar nytte av stordriftsfordeler. Dette reduserer antallet tilpassede funksjoner. Det senker syklustiden og kostnaden per enhet.
Design deler som er minst 3 mm mindre enn nærmeste standard emnestørrelse. Dette reduserer materialsvinn og kostnader. For eksempel krever en del på 30 x 30 x 30 mm et emne på 35 mm, men en del på 27 x 27 x 27 mm kan bruke en 30 mm plate, noe som sparer materiale og reduserer enhetskostnaden.
Flere designstrategier kutter kostnadene ytterligere. Forenkle geometrien til plan, sylindere og kjegler. Dette reduserer verktøybanetettheten og syklustiden. Unngå dype hull som krever hakkesykluser og spesialverktøy. Bruk bare små toleranser der funksjonen krever det. Åpne ikke-kritiske områder for standard prosessmuligheter. Redesign lange, slanke deler for å unngå nedbøyning. Eliminer vanskelig tilgjengelige funksjoner som dype hulrom og tynne steg. Hver strategi reduserer maskineringstiden. Hver av dem senker sluttprisen.
Designbegrensninger kontra sprøytestøping
CNC-maskinering har designbegrensninger. Du kan ikke lage visse former enkelt. Innvendige hjørner må ha en radius. Skjæreverktøyet er rundt. Skarpe hjørner krever spesielle teknikker. Veggtykkelsen må forbli jevn. Tynne vegger kan bøye seg under maskinering. Dype lommer er vanskelige å skjære. Verktøyet må nå bunnen. Verktøylengden begrenser dybden. Sprøytestøping håndterer noen av disse begrensningene bedre. Det kan skape komplekse indre funksjoner. Det kan produsere tynne vegger konsekvent. Det kan gjenskape intrikate teksturer. Men sprøytestøping krever en form. Den formen koster tusenvis av dollar. Det tar uker å produsere. CNC har ingen slike forhåndskostnader. For lave volumer vinner CNC. For høye volumer blir sprøytestøping mer økonomisk. Krysspunktet avhenger av delens kompleksitet og mengde.
CNC vs. alternative produksjonsmetoder
Sammenligning med 3D-utskrift og Sheet Metal Fabrication
3D-printing gir designfrihet. Det kan lage interne kanaler og gitterstrukturer. Det krever ingen verktøy. Men det mangler presisjon. Laglinjer skaper overflateruhet. Dimensjonsnøyaktigheten lider sammenlignet med CNC. Materialene er begrenset. Mange 3D-printede deler mangler styrken til maskinerte deler. Platefremstilling fungerer for enkle kapslinger. Det er raskt og billig for enkle bokser. Men det kan ikke lage komplekse funksjoner. Du kan ikke maskinere kjøleribber til metallplater. Du kan ikke oppnå stramme toleranser. Platemetall krever også sveising eller festemidler for montering. Disse skjøtene kan lekke elektromagnetisk interferens. CNC-produksjon tilbyr den beste balansen. Det gir presisjon, materialvariasjon og strukturell integritet. For et PCR-utstyrskapsel er den kombinasjonen avgjørende.
Når man skal gå over til sprøytestøping
Overgangspunktet varierer fra prosjekt til prosjekt. En enkel kapsling kan kobles ved 1,000 enheter. En kompleks del kan bli værende hos CNC i opptil 10 000 enheter. Tabellen nedenfor viser hvordan kostnadsdriverne endrer seg:
| Volumbånd | Primær kostnadsdriver | Kostnadsatferd |
| Prototype (<10) | Oppsett og programmering | Høyeste enhetskostnad; faste kostnader dominerer |
| Lav (10–100) | Oppsettspredning + prosessstabilisering | Kostnaden faller raskt etter hvert som oppsettet amortiseres |
| Middels (100–1,000) | Syklustid og verktøyslitasje | Kostnadene flater ut; inventar blir forsvarlige |
| Høy (1,000+) | Syklustid, materiale, verktøylevetid | Lavere enhetskostnad; batching og avkastning på inventar blir avgjørende |
Se etter krysningspunktet. Når tilbud på sprøytestøping slår CNC-tilbud, er det på tide å bytte. Formkostnaden sprer seg over flere enheter. Enhetsprisen synker betydelig. Men ikke forhast overgangen. CNC tillater designendringer. Sprøytestøping låser designet. Sørg for at designet ditt er endelig før du forplikter deg til en form. En partner som NOBLE, et produksjonsselskap i Kina, kan hjelpe deg med å vurdere denne avgjørelsen. De tilbyr både CNC- og sprøytestøpingstjenester. Teamet deres kan veilede deg gjennom overgangen. De forstår avveiningene. De kan hjelpe deg med å velge riktig metode for produksjonsvolumet ditt. Ekspertise deres spenner over prototyping og masseproduksjon. Det gjør dem til en verdifull partner for utvikling av medisinsk utstyr.
Materialer for CNC PCR-hus
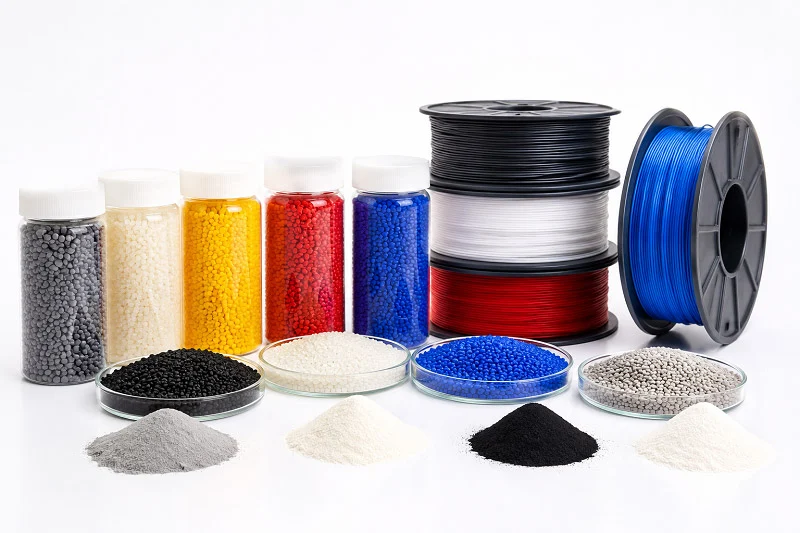
Å velge riktig materiale til CNC PCR-huset ditt er en balansegang. Du trenger noe som tåler termisk sykling, motstår sterke kjemikalier og oppfyller sikkerhetsstandarder. Valget påvirker ytelse, kostnad og hvor lenge utstyret varer. La oss se nærmere på alternativene.
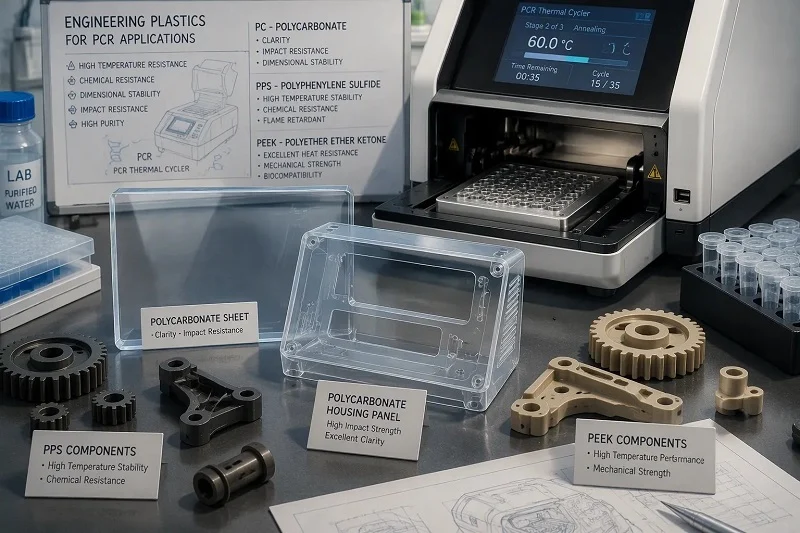
Teknisk plast for hus
Plast tilbyr elektrisk isolasjon og designfleksibilitet. De leder ikke strøm, noe som gir et ekstra sikkerhetslag. De veier også mindre enn metaller. Men ikke all plast håndterer varme på samme måte.
Polykarbonat (PC) for klarhet og slagfasthet
Polykarbonat skiller seg ut med sin tøffhet. Det motstår støt godt. Det er viktig i et travelt laboratorium der ting blir støtt. PC gir også optisk klarhet. Du kan se innsiden av utstyret uten å åpne det. Det hjelper med visuelle kontroller under drift. Men PC har begrensninger med varme. Varmeledningsevnen ligger mellom 0.19 og 0.22 W/m·K. Det er ganske lavt. Det vil ikke bidra til å spre varme fra varmeblokken. PC fungerer best for ytre paneler og deksler. Det beskytter interne komponenter uten å lede varme. Det motstår også mange vanlige laboratoriekjemikalier. Etanol og milde rengjøringsmidler vil ikke skade det lett. For et PCR-utstyrskabinett gir PC et solid ytre skall. Det holder innsiden trygg samtidig som det holder seg lett.
PPS og PEEK for høytemperaturstabilitet
PPS og PEEK håndterer varme mye bedre. Disse tekniske plastene beholder formen ved høye temperaturer. De motstår kryp og deformasjon. Det gjør dem ideelle for interne komponenter nær termoblokken. PEEK tilbyr også eksepsjonell kjemisk motstand. Den tåler eksponering for aggressive løsemidler. Dens varmeledningsevne er omtrent 0.25 W/m·K. Det er fortsatt lavt sammenlignet med metaller. Men PEEKs styrke ligger i stabilitet, ikke varmeoverføring. Den vil ikke vri seg eller brytes ned over tusenvis av termiske sykluser. PPS tilbyr lignende fordeler til en lavere kostnad. Begge materialene maskineres godt med riktig verktøy. De produserer rene kutt og tette toleranser. For deler som må holde presise dimensjoner under varme, leverer disse plastene. De oppfyller også krav til biokompatibilitet når det er nødvendig. Det gjør dem egnet for medisinsk utstyr.
Metaller for strukturelle og termiske komponenter
Metaller gir styrke og termisk ytelse. De leder varme effektivt. De gir også strukturell stivhet. For et CNC PCR-hus håndterer metaller den tunge løftingen.
Aluminium 6061 for kjøleribber og chassis
Aluminium 6061 er arbeidshesten innen CNC-maskinering. Det tilbyr utmerket varmeledningsevne på omtrent 167 W/m·K. Det er omtrent 668 ganger mer ledende enn PEEK. Dette gjør aluminium til det eneste praktiske valget for varmespredning. Du kan maskinere kjøleribber direkte inn i chassiset. Disse finnene trekker varme bort fra termoblokken. Det holder PCR-prosessen stabil og effektiv. Aluminium maskinerer også vakkert. Det skjærer rent og holder små toleranser. Det er lett, men likevel sterkt. Det motstår korrosjon godt, spesielt med riktig etterbehandling. Anodisering gir ekstra beskyttelse og forbedrer slitestyrken. For hovedchassis og kjøleribber er aluminium 6061 det foretrukne materialet. Det balanserer ytelse, kostnad og maskinbarhet.
Rustfritt stål for korrosjonsbestandighet og holdbarhet
Rustfritt stål gir holdbarhet. Det motstår korrosjon fra sterke kjemikalier. Blekemiddel og sterke desinfeksjonsmidler vil ikke skade det. Det er avgjørende for rengjøringsprotokoller i laboratorier. Rustfritt stål tilbyr også høy styrke. Det beholder formen under belastning. Det vil ikke bøye eller deformeres lett. Dette gjør det ideelt for strukturelle braketter og monteringsplater. Det fungerer også bra for komponenter som håndteres gjentatte ganger. Ulempen er vekt og kostnad. Rustfritt stål veier mer enn aluminium. Det koster også mer å maskinere. Men for deler som trenger maksimal holdbarhet, er det verdt investeringen. Rustfritt stål oppfyller også farmasøytiske og næringsmiddelgodkjente emballasjestandarder. Det gjør det egnet for applikasjoner som krever streng renslighet.
Materialvalgskriterier
Valget mellom plast og metall avhenger av dine spesifikke behov. Hvert materiale har forskjellige styrker. Det riktige valget balanserer flere faktorer.
Balansering av maskinbarhet, kostnad og ytelse
Start med de funksjonelle kravene. Må delen lede varme? Hvis ja, er aluminium det beste alternativet. Trenger den elektrisk isolasjon? Da er plast som PC eller PEEK fornuftig. Vurder driftsmiljøet. Vil delen utsettes for sterke kjemikalier? Rustfritt stål motstår dem best. Tenk også på produksjonsvolum. Plast koster mindre per del ved store volumer. Metaller koster mer, men gir bedre ytelse. Maskineringskompleksitet påvirker også kostnadene. Enkle former maskineres raskere og koster mindre. Komplekse funksjoner legger til tid og kostnader. Samarbeid med produksjonspartneren din for å finne det optimale punktet. De kan foreslå designendringer som reduserer kostnadene uten å ofre ytelsen.
Overflatebehandling og etterbehandlingsalternativer
Overflatefinish påvirker både funksjon og utseende. En glatt overflate reduserer friksjon og slitasje. Det gjør også rengjøring enklere. Det er viktig for å forhindre forurensning. Ru overflater kan fange partikler og bakterier. For medisinsk utstyr er glatte overflater avgjørende. Etterbehandlingsalternativene varierer etter materiale. Aluminium kan anodiseres for korrosjonsbestandighet. Det kan også pulverlakkeres for en slitesterk overflate. Plast kan poleres eller tekstureres. Teksturerte overflater skjuler fingeravtrykk og riper. De forbedrer også grepet. Vurder også de estetiske kravene. Et rent, profesjonelt utseende bygger tillit til utstyret. Din produksjonspartner kan anbefale riktig overflate for hvert materiale. De kan også håndtere sekundære operasjoner som gjenging og gjenging. Dette effektiviserer produksjonsprosessen og sikrer kvalitet.
Materialet du velger former hele PCR-utstyrets kabinett. Det påvirker termisk ytelse, sikkerhet og levetid. Ta deg tid til å evaluere alternativene dine. Test materialer under reelle forhold. Denne valideringen sikrer at utstyret ditt fungerer pålitelig. Riktig materiale, kombinert med presisjons-CNC-produksjon, skaper et kabinett som varer.
Designregler for CNC PCR-hus
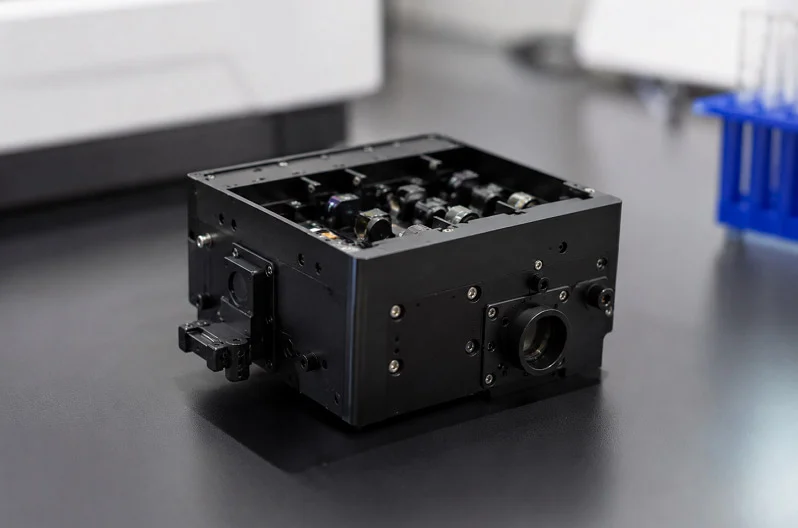
God design er forskjellen mellom problemfri produksjon og kostbare problemer. Reglene nedenfor hjelper deg med å bygge et PCR-utstyrsskap som maskineres godt, monteres enkelt og fungerer pålitelig.
Unngå dype lommer og skarpe innvendige hjørner
Dype lommer forårsaker problemer ved CNC-maskinering. Skjæreverktøy kan bare nå et visst område. Et dypt hulrom trenger et langt verktøy, som bøyer seg under skjæring. Denne bøyingen forårsaker risting og en ru overflate. Det gjør også prosessen tregere. Hold lommedybden under fire ganger verktøydiameteren. Denne regelen holder verktøyet stivt og kuttet rent.
Skarpe innvendige hjørner skaper et annet problem. Alle skjæreverktøy er runde. Et firkantet hjørne trenger et verktøy med en firkantet kant, noe som ikke finnes. Du må designe avrundede hjørner i stedet. Den runde størrelsen bør samsvare med en standard verktøystørrelse. Vanlige valg er runde hjørner på 0.5 mm, 1 mm og 2 mm. Bruk av standardstørrelser betyr at maskinisten velger et vanlig verktøy fra hyllen. Ingen spesialbestillinger, ingen ekstra kostnad. En større rund hjørne gjør også hjørnet sterkere. Spenning bygger seg opp på skarpe punkter. En rund hjørne sprer denne spenningen over et større område. Det er viktig for et PCR-utstyrsskap som gjennomgår termisk sykling.
Optimalisering av veggtykkelse og trekkvinkler
Veggtykkelse påvirker både styrke og kostnad. Tynne vegger bøyer seg under maskinering. De kan også brekke ved håndtering. Tykke vegger sløser med materiale og øker vekten. Sikt mot en minimum veggtykkelse på 1.5 mm for plast og 1 mm for metall. Disse tallene fungerer bra for de fleste kapslingsdesign. Hold veggtykkelsen den samme gjennom hele delen. Jevn tykkelse hindrer vridning under avkjøling og reduserer stresspunkter.
Utkastvinkler spiller mindre rolle for CNC-maskinering enn for sprøytestøping. Maskineringsverktøy kan enkelt skjære rette vegger. Men å legge til en liten utkastvinkel, rundt 1 til 2 grader, hjelper fortsatt. Det gjør det enklere å fjerne deler fra inventar. Det forbedrer også overflatekvaliteten. Vinkelen koster ingenting i maskineringstid. Den sparer tid under montering og etterbehandling.
Spesifisering av GD&T for funksjonell tilpasning
Geometrisk dimensjonering og toleranse, eller GD&T, viser designintensjonen tydelig. Den forteller maskinisten nøyaktig hvilke overflater som er viktige og hvordan de forholder seg til hverandre. For et CNC PCR-hus, fokuser på kritiske kontaktpunkter. Monteringsflaten for den termiske blokken trenger tett flathet. Justeringsfunksjonene for den optiske banen trenger nøyaktige posisjonstoleranser. Alt annet kan forbli løst.
Unngå trangen til å stramme hver dimensjon. Hver stramme toleranse øker maskineringstid og inspeksjonskostnader. En standard maskineringstoleranse på ±0.1 mm fungerer for de fleste funksjoner. Stram til ±0.05 mm bare der funksjonen trenger det. Spar ±0.01 mm for virkelig kritiske overflater. Denne metoden holder kostnadene nede uten å miste kvalitet. Din produksjonspartner kan gjennomgå tegningen og foreslå endringer.
Overflateruhet for tetting og estetikk
Overflatefinish påvirker både tetningsytelsen og det visuelle inntrykket. En ru overflate skaper lekkasjeveier i pakningsfuger. Den fanger også opp smuss, noe som forårsaker rengjøringsproblemer i et laboratorium. Spesifiser en overflateruhet på Ra 1.6 μm for tetningsflater. Denne finishen gir en god tetning uten ekstra poleringskostnader.
For synlige utvendige overflater, tenk på utseendet. En Ra 0.8 μm-finish ser glatt og profesjonell ut. Den motstår også fingeravtrykk og flekker. Innvendige overflater kan holde seg ru, rundt Ra 3.2 μm. Det sparer maskineringstid og kostnader. Etterbehandlingsalternativer som kuleblåsing eller anodisering kan forbedre utseendet ytterligere. Disse behandlingene gir også økt korrosjonsmotstand.
Inspeksjon under prosess og CMM-verifisering
Kvalitetskontroll starter under maskinering, ikke etterpå. Gode verksteder sjekker deler på viktige trinn. De måler kritiske dimensjoner mens delen fortsatt er på maskinen. Dette fanger opp problemer tidlig, før man kaster bort materiale og tid. Etter maskinering kontrollerer en koordinatmålemaskin, eller CMM, den endelige formen. CMM-en undersøker mange punkter på delen og sammenligner dem med CAD-modellen. Dette gir nøyaktige måledata for kritiske funksjoner.
Spør produksjonspartneren din om inspeksjonsprosessen deres. Et pålitelig verksted registrerer hver kontroll. De leverer inspeksjonsrapporter med hvert parti. Dette papirarbeidet er viktig for validering av medisinsk utstyr. Det beviser at delene oppfyller spesifikasjonene.
Materialsertifiseringer og sporbarhet
Medisinsk utstyr trenger sporbarhet. Hvert materialparti må registreres. Produsenten bør levere materialsertifiseringer, eller fabrikksertifikater, med hver forsendelse. Disse sertifikatene bekrefter materialkvaliteten og sammensetningen. De viser også varmenummeret for metaller. Denne sporbarhetskjeden er viktig for samsvar med regelverket. Hvis det oppstår et problem senere, kan du spore det tilbake til kildematerialet.
Velg en partner som oppbevarer disse registrene automatisk. De bør lagre sertifikater digitalt og gi dem på forespørsel. Dette dokumentet støtter kvalitetsstyringssystemet ditt. Det gjør også revisjoner og regulatoriske innsendinger enklere. For et PCR-utstyrsskap er fullstendig sporbarhet ikke valgfritt. Det er et must for produksjon av medisinsk utstyr.
Samarbeid med NOBLE for din CNC PCR-hus

Våre produksjonsevner
Fra designhjelp til sluttmontering
NOBLE gjør mer enn bare å skjære deler. Vi hjelper deg fra første tegning til det endelige produktet. Våre ingeniører ser på designet ditt tidlig. Vi finner mulige maskineringsproblemer før de koster deg penger. Vi foreslår endringer som gjør det enklere å bygge PCR-utstyrsskapet ditt. Det sparer tid og reduserer avfall. Når designet er klart, starter vi produksjonen. Verkstedet vårt håndterer hele byggingen. Vi maskinerer, ferdigstiller og setter sammen kabinettet ditt. Du får en komplett enhet, ikke en eske med separate deler. Denne metoden gjør forsyningskjeden din enklere. Én partner tar seg av alt. Du unngår bryet med å jobbe med mange leverandører. Det betyr færre forsinkelser og mindre forvirring. For et komplekst produkt som en PCR-maskin er dette viktig. Hver del må passe perfekt sammen. Vi sørger for at det gjør det.
Ekspertise innen både metall og Plastbearbeiding
Vi jobber med alle materialene designet ditt trenger. Aluminium 6061 for kjøleribber og chassis. Rustfritt stål for deler som motstår rust. Polykarbonat, PPS og PEEK for plastdeler. Våre maskinister vet hvordan hvert materiale oppfører seg. De endrer skjærehastigheter og verktøy basert på det. Denne ferdigheten vises i sluttproduktet. Toleransene forblir stramme. Overflatene blir glatte. Vi håndterer også ekstra trinn internt. Anodisering, pulverlakkering og kuleblåsing er tilgjengelig. Dette betyr at CNC PCR-huset ditt leveres klart til montering. Du trenger ikke å sende deler til et annet verksted for etterbehandling. Det forkorter leveringstiden og reduserer fraktkostnadene. Teamet vårt behandler hvert prosjekt med omhu. Vi forstår hva medisinsk utstyr trenger. Presisjon er ikke et valg. Det er regelen.
Kvalitetssertifiseringer og -sikring
ISO 9001:2015 og ISO 13485:2016 sertifiserte prosesser
Sertifiseringer viser at vi tar kvalitet på alvor. NOBLE har både ISO 9001:2015- og ISO 13485:2016-sertifiseringer. Dette er ikke bare plaketter på veggen. De former hvordan vi jobber hver dag. ISO 9001 dekker generell kvalitetsstyring. ISO 13485 går lenger for medisinsk utstyr. Den legger til spesifikke krav som er viktige for PCR-utstyrsskapet ditt. Forskjellene er betydelige:
| Område | ISO 9001: 2015 | ISO 13485:2016 Tilleggskrav |
| QMS-dokumentasjon | Generisk, gjelder for enhver organisasjon | Krever inkludering av regulatoriske dokumenter, enhetshovedregister og spesifikke standarder for datalagring basert på produktets levetid. |
| Lederansvar | Tillater tildeling uten å definere roller | Krever utpekt ledelsesmedlem for hvert QMS-aspekt, forpliktelse til samsvar med regelverk, gjennomgang av nye forskrifter |
| Ressursforvaltning | Fokus på utstyr, bygninger og IT | Krever dokumenterte vedlikeholds-, personellhelse-/renslighets-, forurensningskontroll- og risikostyringsregistre |
| Produktrealisering | Kundedrevet, prosessorientert | Krever sporbarhet, standard operasjonsoperasjoner for merking/emballasje, batchregistreringer, renslighet for steriliserte enheter, installasjons-/verifiseringsregistreringer, håndtering av returnerte produkter |
| Måling, analyse, forbedring | Prosessdrevet kontinuerlig forbedring | Krever tilbakemeldingssystem for tidlig varsling, gjennomgang av avvik, overvåking av produktkvalitet, dokumentasjon av omarbeid, rådgivende varsler, CAPA-begrunnelse, forskriftsvarsling |
Denne standarden krever risikobaserte beslutninger gjennom hele prosessen. Vi skriver ned alt. Vi sporer hvert parti. Vi fører registre gjennom hele produktets levetid. Det gir deg trygghet under revisjoner og når du sender inn til regulatorer.
Streng kvalitetskontroll og sporbarhet
Kvalitetskontrollen vår går utover bare å sjekke på slutten. Vi inspiserer deler mens de blir maskinert. Vi måler viktige funksjoner mens delen fortsatt er på maskinen. Dette fanger opp problemer tidlig. Etter maskinering kontrollerer vi størrelser med en koordinatmålemaskin. Hver del sammenlignes med CAD-modellen. Vi gir deg materialsertifiseringer med hver forsendelse. Du kan spore hver del tilbake til kildematerialet. Denne sporbarheten er viktig for å lage medisinsk utstyr. Hvis et problem dukker opp senere, kan vi finne det nøyaktige partiet. Det beskytter pasientene dine og omdømmet ditt. Kvalitetskontrollprosessen vår er grundig. Det gir deg trygghet.
Hvorfor velge NOBLE som din partner
Én kilde for komplekse prosjekter
Å samarbeide med én partner gjør alt enklere. Du unngår de seks måneder lange forsinkelsene som følger av å ha med mange leverandører å gjøre. Teamet vårt håndterer tilbakemeldinger på design, maskinering, etterbehandling og montering. Denne smidige prosessen får produktet ditt raskere ut på markedet. En kunde innen medisinsk utstyr fortalte oss at vi hjelper dem med å bringe livsforvandlende produkter ut på markedet mer effektivt og med høy kvalitet. Vi har som mål å levere i tide i 99 % av tilfellene. Vi gir deg et tilbud innen 24 til 48 timer, mens gjennomsnittet i bransjen er én til to uker. Vi leverer deler på omtrent halvparten av den vanlige leveringstiden. Disse tallene viser vår forpliktelse til timeplanen din.
Dedikert støtte for innovasjon innen medisinsk utstyr
Vi forstår medisinsk utstyrsverdenen. Vi kjenner sikkerhetsreglene og det regelmessige landskapet. Teamet vårt holder seg oppdatert på standarder som ISO 13485-samsvar. Vi hjelper deg med å takle utfordringene med å bringe en ny PCR-maskin ut på markedet. Fra prototype til full produksjon er vi med deg. Vi tilbyr både CNC-maskinering og sprøytestøping. Det betyr at vi kan støtte deg etter hvert som volumet ditt vokser. Start med maskinerte deler for testing. Gå over til sprøytestøping når etterspørselen rettferdiggjør det. Vi veileder overgangen smidig. Vår ekspertise dekker hele produktets levetid. Det gjør oss til mer enn en leverandør. Vi er en partner i din suksess.
CNC PCR-huset ditt trenger riktig utstyr og produksjonsmetode. Dette PCR-kabinettet bruker CNC-utstyr med datamaskinstyrt numerisk kontrollert maskinering for presisjon. Produksjonsprosessen for CNC-kabinettet krever nøye materialvalg for PCR-kabinettet ditt. Å følge designregler holder kostnadene nede. For produksjon i store volum fungerer sprøytestøping bra. Sprøytestøpingsmetoden bruker former og krever nøye design. Sprøytestøping produserer konsistente deler. I stor skala sparer sprøytestøping penger. Etter CNC-prototyping fungerer sprøytestøping pålitelig. Når volumet vokser, tar sprøytestøping over. Kvalitetskontroll er viktig for sprøytestøping. Sprøytestøping fungerer sammen med CNC-produksjon. Kontakt NOBLE for dine behov for PCR-utstyrskabinett. Vi håndterer både CNC-produksjon og produksjon av sprøytestøpekabinett for PCR-utstyrskabinettet ditt.
Vanlige spørsmål om CNC PCR-hus
Hva er hovedoppgaven til PCR-kabinettet?
PCR-kabinettet beskytter sensitive deler og stopper kontaminering. Det må blokkere interferens og håndtere temperaturendringer. CNC-maskinering gir presis tilpasning for pålitelig ytelse.
Hvorfor er ISO 13485 viktig for å lage PCR-utstyr?
ISO 13485-sertifisering sikrer strenge kvalitetsstandarder for testing av PCR-utstyr og innkapsling. Det garanterer sporbarhet og at produktet følger reglene. Dette er viktig for farmasøytiske laboratorier.
Hvordan påvirker materialvalg PCR-testing og overholdelse av regler for legemiddellaboratorier?
Materialet du velger påvirker PCR-testresultatene. ISO 13485 krever at materialet er bevist å fungere. Aluminium 6061 leder varme godt. Plast som PEEK motstår kjemikalier. Dette sikrer at kabinettet fungerer bra.
Hvilke designfunksjoner reduserer kontaminering i PCR-kapslinger for legemiddellaboratorier?
Designfunksjoner som avrundede hjørner reduserer risikoen for kontaminering i PCR-kabinettet. Dette er viktig for bruk i legemiddellaboratorier. God design bidrar også til å følge regler.
Hvordan bidrar CNC-maskinering til å oppfylle regler for skap?
CNC-maskinering gir snevre toleranser for PCR-utstyrets kabinett. Det bidrar til å oppfylle forskriftskrav for medisinsk utstyr. ISO 13485 krever denne presisjonen.
Hvorfor er kvalitetskontroll så viktig for PCR-deler?
Kvalitetskontroll er svært viktig for deler til PCR-utstyr. ISO 13485 krever streng kontroll. Dette forhindrer feil i viktig testing. Legemiddelindustrien trenger denne kvaliteten.
Hvordan håndterer kabinettet temperaturendringer i legemiddellaboratoriemiljøer?
PCR-kabinettet må tåle temperaturendringer i legemiddellaboratoriemiljøer. Det motstår vridning og nedbrytning. Å velge riktig materiale og design sikrer langsiktig pålitelighet for PCR-utstyr.







