
Tilbakekalling av medisinsk utstyr. Dette er enhver ingeniørs mareritt. En defekt optisk del forårsaket det. Materialet tålte ikke gjentatte steriliseringssykluser. Pasientene fikk komplikasjoner. Selskapet ble søksmålt og bøter ble meldt fra regulatorer.
Denne situasjonen skjer altfor ofte i bransjen. Ingeniører må balansere mange ulike behov. Optisk klarhet må fungere godt med biokompatibilitet. Steriliseringsmotstand er svært viktig. Regulatoriske hindringer er store i hvert trinn. Hvert materialvalg er svært viktig.
Denne veiledningen gir en tydelig plan for suksess. Ingeniører får praktiske trinn for å velge materialer. Strukturen fører til en metode du kan bruke med en gang. Hver seksjon dekker viktige behov for medisinske optiske deler. Sammenligning av materialer krever nøye dataanalyse. Produksjonsprosesser krever nøye oppmerksomhet. Laging av medisinsk utstyr krever presis konstruksjon. Ulike bruksområder krever tilpassede løsninger. Denne planen reduserer prosjektrisikoen. Den fremskynder utviklingstiden.
Kjernekrav for medisinske optiske deler
Alle medisinske optiske deler må oppfylle tre hovedbehov: optisk klarhet, mekanisk holdbarhet og biokompatibilitet. Disse behovene motvirker ofte hverandre. Et materiale som slipper lys gjennom veldig godt, kan bli sprøtt under belastning. Et annet materiale som er tøft, kan gulne etter mange rengjøringssykluser. Ingeniører må tenke på disse avveiningene fra starten av.
Optiske ytelseskriterier
Transmisjon, brytningsindeks og dispersjon
Lysgjennomgang bestemmer hvor mye lys som når målvevet. Høy gjennomgang er viktig for endoskoper og kirurgiske lasere der hvert foton teller. Brytningsindeks kontrollerer hvordan lyset bøyer seg når det kommer inn i linsen. Dispersjon påvirker hvor nøyaktige farger ser ut over det synlige spekteret. For diagnostisk avbildning kan selv små dispersjonsfeil gjøre forskjellen mellom friskt og sykt vev uskarp.
Applikasjonen setter kravene. Et laserleveringsvindu trenger nøyaktig brytningsindekstilpasning for å unngå stråleforvrengning. En avbildningslinse for et cystoskop trenger god transmisjon over hele det synlige området. Ingeniører bør skrive ned disse optiske behovene tidlig, fordi de direkte begrenser hvilke materialer som kan fungere.
Overflatekvalitet og standarder for skrapegraving
Overflatekvalitet betyr små feil på en optisk del. Riper er lange defekter; utgravninger er små groper eller hull. Skrape-utgravningsspesifikasjonen, skrevet som to tall som 60-40, setter de tillatte grensene for begge. Strengere standarder betyr glattere overflater, men høyere kostnader å lage.
For medisinske optiske deler påvirker overflatekvaliteten pasientsikkerheten direkte. En ripe på en artroskoplinse sprer lys og forverrer bildet. En ripe på et kirurgisk laservindu kan skape varme punkter som skader vev. Disse defektene blir også steder der bakterier samler seg, noe som gjør rengjøring vanskeligere. Å velge realistiske ripeverdier forhindrer overdreven konstruksjon samtidig som den kliniske ytelsen holdes trygg.
Mekanisk og miljømessig holdbarhet
Hardhet, seighet og dimensjonsstabilitet
Hardhet motstår riper og slitasje. Seighet absorberer støt uten å sprekke. Dimensjonsstabilitet holder delens form konstant når temperaturen endres. Disse tre egenskapene stemmer sjelden overens perfekt. Glass gir stor hardhet, men dårlig seighet. Polymerer bøyer seg uten å brekke, men ripes lett.
Tenk på en lysleder for herding av dentalmaterialer. Den tåler mye håndtering, noen fall og varme fra LED-kilden. Materialet må holde sin optiske akse nøyaktig samtidig som det tåler daglig slitasje. Ingeniører må tilpasse mekanisk ytelse til virkelige forhold, ikke bare ideelle laboratorieinnstillinger.
Kjemisk og fuktighetsbestandighet
Medisinske miljøer utsetter optiske deler for sterke kjemikalier. Rengjøringsmidler, desinfeksjonsmidler og kroppsvæsker angriper alle materialoverflater. Fuktighetsabsorpsjon kan svelle en polymerlinse og endre brennvidden. Kjemisk angrep kan gjøre et glassvindu uklart og redusere transmisjonen.
Testing bør kopiere den fulle kjemiske eksponeringen en enhet vil bli utsatt for. Autoklavsykluser blander varme, trykk og damp. Kjemiske våtservietter tilfører løsemidler som kan mykgjøre en polymeroverflate. Hver eksponering viser forskjellige måter deler kan svikte på, så testplanen må samsvare med faktisk klinisk bruk.
Biokompatibilitet og steriliseringskompatibilitet
ISO 10993 og cytotoksisitetstesting
Biokompatibilitet bekrefter at et materiale ikke vil skade levende vev. ISO 10993-serien med standarder gir testrammeverket. Cytotoksisitetstesting sjekker om kjemikalier lekker fra materialet og dreper celler. Andre tester sjekker for irritasjon, sensibilisering og systemisk toksisitet.
Disse standardene er utgangspunktet for godkjenning fra myndighetene. Å bestå ISO 10993 garanterer ikke godkjenning, men å ikke bestå garanterer avvisning. Ingeniører bør be om biokompatibilitetsdata fra materialleverandører tidlig i utvelgelsesprosessen. Å vente til prototypestadiet forårsaker kostbare forsinkelser.
Materialrespons på steriliseringsmetoder
Steriliseringskompatibilitet avgjør hvordan et materiale overlever gjentatte rengjøringssykluser. Autoklavering bruker høytemperaturdamp. Etylenoksidgass (EtO) trenger gjennom emballasjen, men etterlater giftige rester. Gammastråling kan gjøre noen polymerer sprø over tid. Hver metode belaster materialer på forskjellige måter.
Et materiale kan bestå de første biokompatibilitetstestene, men brytes ned etter gjentatte steriliseringssykluser. Valget av medisinsk kvalitetsmaterialer må ta hensyn til hele enhetens levetid. Testingen bør kopiere hele antallet steriliseringssykluser produktet vil gjennomgå. Dette valideringstrinnet beskytter pasientsikkerheten og forhindrer dyre tilbakekallinger.
Valget mellom optisk ytelse, mekanisk holdbarhet og steriliseringskompatibilitet definerer utfordringen ved valg. Hvert krav begrenser listen over mulige materialer. Neste avsnitt sammenligner de viktigste materialkategoriene med disse behovene.
Materialvalg for medisinske optiske deler
Å velge riktig materiale for medisinske optiske deler føles som å løse et puslespill med tre bevegelige brikker. Du trenger optisk klarhet, mekanisk styrke og biokompatibilitet på én gang. Ingen enkeltmaterialer vinner i alle kategorier. Glass gir deg enestående optikk, men legger til vekt. Polymerer tilbyr designfrihet, men ripes lett. Safir motstår nesten alt, men koster mer. Trikset er å matche materialegenskaper til din spesifikke applikasjon uten å betale for mye for ytelse du ikke trenger.
Glass: Referansepunktet for presisjonsoptikk
Glass er fortsatt gullstandarden når optisk ytelse teller som mest. Dimensjonsstabiliteten under temperaturendringer gjør det ideelt for presisjonsaspirater som brukes i kirurgiske mikroskoper og diagnostiske bildesystemer. Smeltet silika skiller seg ut for sin eksepsjonelle termiske stabilitet og maskinbarhet. Det holder små toleranser gjennom slipe- og poleringsprosesser, noe som betyr at linsegeometrien din forblir nøyaktig selv etter omfattende produksjonstrinn. Borsilikatglass tilbyr lignende fordeler med bedre motstand mot kjemiske angrep fra rengjøringsmidler.
Fordeler med smeltet silika og borsilikatglass
Smeltet silika overfører lys over et bredt spekter, fra ultrafiolett til infrarødt. Dette brede spekteret gjør det verdifullt for laserleveringssystemer og fluorescensavbildningsverktøy. Borsilikatglass koster mindre enn smeltet silika, samtidig som det gir utmerket optisk klarhet. Begge materialene motstår fuktighetsabsorpsjon, slik at brytningsindeksen deres forblir stabil i fuktige kliniske miljøer. For applikasjoner der bildekvaliteten ikke kan kompromitteres, gir glass forutsigbar og repeterbar ytelse.
Avveininger mellom vekt, skjørhet og kostnader
Glass har imidlertid reelle ulemper. Det veier mer enn polymerer, noe som er viktig for håndholdte enheter som otoskoper eller bærbare diagnostiske verktøy. Glass knuser også under støt. En mistet endoskoplinse knuses, og det betyr at enheten svikter midt i en prosedyre. Produksjon av glassoptikk krever sliping, polering og belegg som driver opp kostnadene per del. For lavvolumsapplikasjoner med høy presisjon er glass fornuftig. For engangs- eller høyvolumsenheter blir kostnaden vanskelig å rettferdiggjøre.
Polymerer: Balansering av kostnader og designfleksibilitet
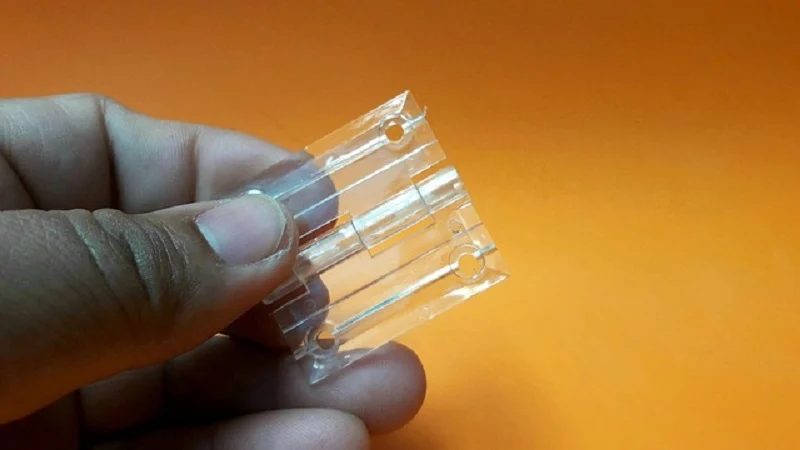
Polymerer åpner for designmuligheter som glass ikke kan matche. Sprøytestøping lar deg lage komplekse geometrier med integrerte monteringsfunksjoner, noe som reduserer monteringstrinn. Denne materialvalgsveien fungerer bra for enheter som trenger lett konstruksjon og moderat optisk ytelse. Avveiningen kommer i overflatehardhet og termiske grenser.
PMMA, polykarbonat og cykloolefinpolymerer
PMMA, også kjent som akryl, gir imponerende klarhet for en polymer. For ubelagt PMMA med en standardtykkelse på 3 mm måles den synlige lysgjennomgangen til 92 %. Dette tallet nærmer seg glassets ytelse med en brøkdel av vekten. Polykarbonat gir høyere slagfasthet, men lavere lysgjennomgang og mer fargedispersjon. Syklo-olefinpolymerer finner en balanse mellom klarhet og fuktighetsbestandighet, noe som gjør dem populære for mikrofluidiske optiske sensorer.
Avveininger i ripebestandighet og termiske grenser
Polymerer ripes lettere enn glass. En PMMA-linseoverflate kan vise slitasje etter gjentatt rengjøring med slipende våtservietter. Termiske grenser begrenser også bruken av polymerer. De fleste polymerer mykner godt under temperaturene som brukes i autoklavsterilisering. Dette skaper en direkte konflikt med steriliseringskompatibilitet. Hvis enheten din trenger gjentatte autoklavsykluser, må du kanskje bytte til glass eller godta kortere produktlevetid. For engangsenheter sterilisert med etylenoksid, fungerer polymerer fint.
Avanserte materialer: Safir og keramikk
Når standardmaterialer ikke klarer jobben, kommer avanserte materialer til nytte. Safir tilbyr ekstrem hardhet som beskytter overflateintegriteten i krevende miljøer. Keramikk gir lignende fordeler for spesifikke bruksområder som kirurgiske skjærevinduer eller implanterbare sensorer.
Eksepsjonell hardhet for bruksområder med høy slitasje
Safir er nest etter diamant i hardhet (Mohs 9), noe som gjør den ekstremt motstandsdyktig mot riper og slitasje. Denne holdbarhetsfordelen i forhold til glass er kritisk for medisinske optiske applikasjoner der overflateintegriteten må opprettholdes.
| Materiale | Mohs Hardness | Implikasjon for medisinsk optikk |
| Safir | 9 | Så godt som uskadelig for sand, rusk eller feilhåndtering |
| Glass | ≤ 7 | Mer utsatt for riper og overflateskader |
Denne hardheten oversettes direkte til lengre levetid for enheten. Et safirglassvindu i en tannherdingslampe overlever årevis med kontakt med verktøy og tenner. Det samme glassvinduet ville vise synlige riper i løpet av måneder.
Når man skal spesifisere safir fremfor glass eller polymer
Safir gir mening når overflateskader forårsaker funksjonssvikt. Tenk på en artroskoplinse som skraper mot bein under operasjoner. En ripe på linsen sprer lys og forringer bildet. Safir forhindrer denne feiltilstanden fullstendig. Kostnadspremien er betydelig. Men for kirurgiske instrumenter av høy verdi som må vare gjennom hundrevis av prosedyrer, betaler safir seg selv. For engangsutstyr eller applikasjoner med minimal slitasjerisiko er glass eller polymer fortsatt det smartere valget.
Materialvalgsprosessen handler til syvende og sist om å forstå enhetens faktiske forhold. En produsent som NOBLE, med erfaring innen glass, polymerer og avanserte materialer, kan hjelpe deg med å evaluere disse avveiningene tidlig. Ingeniørteamet deres jobber med medisinske materialer daglig og forstår hvordan steriliseringsmetoder påvirker langsiktig funksjonalitet. Samarbeid med eksperter som kjenner både materialegenskaper og produksjonsprosesser reduserer risikoen for kostbare redesign senere.
Produksjonsprosesser for medisinske optiske deler
Hvis du ikke kan lage delen riktig, spiller det ingen rolle hvilket materialvalg som er best. Produksjonsprosesser gjør designet ditt til et ekte produkt. Hver prosess har styrker og begrensninger for ulike materialer. Prosessen du velger påvirker kostnad, kvalitet og hastighet til markedet.
Precision CNC sliping, Polering og diamantdreiing
Glass og keramikk trenger spesiell bearbeiding for å oppnå optisk kvalitet. Du kan ikke skjære dem slik som metall. Prosessen starter med sliping for å forme delen. Deretter glatter poleringen overflaten til optiske standarder. Diamantdreiing tilbyr en annen metode for noen materialer.
Oppnå stramme toleranser og overflatebehandlinger
Presisjonssliping gir deg streng kontroll over delenes dimensjoner. Tabellen nedenfor viser hva du kan forvente.
| Toleranseparameter | Typisk presisjonsområde | Ultrapresisjonsserie |
| Diameter | ±2–5 mikron | ±0.5 mikron |
| Tykkelse | ±5–10 mikron | ±1–2 mikron |
| Krumningsradius | 0.1–0.5 % av nominell | Strammere for interferometrisk bruk |
| Asfærisk form (PV) | 0.5–2 mikron (støpt) | 0.1–0.5 mikron (malt) |
| Sentrering/justering | 1–5 bueminutter | <30 buesekunder |
Disse tallene er viktige for produksjon av medisinsk utstyr. En linse som er noen få mikrometer utenfor spesifikasjonene, kan gjøre bildet uskarpt eller feilrette en laserstråle. Med Strasbaughs slipe- og poleringsmaskiner kan toleransene holdes på ±0.002 tommer for deler opptil 36 tommer brede.
Diamantdreiing hever overflatekvaliteten enda mer.
Den oppnåelige overflateruheten ligger vanligvis i området Ra < 5–10 nm. Dette avhenger av flere faktorer: hvor godt materialet kan maskineres, verktøyradius og slitasje, matingshastighet og skjæredybde, samt maskindynamikk og miljøkontroll.
Det er jevnt nok for de fleste medisinske optiske bruksområder.
Metrologiens rolle i kvalitetssikring
Du kan ikke stole på det du ikke kan måle. Måleverktøy sjekker at delen din oppfyller spesifikasjonene. Interferometre sjekker overflateform. Profilometre måler ruhet. CMM-er bekrefter dimensjoner. Denne kontrollen er et must for medisinske deler. Regulatorer ønsker bevis på at prosessen og materialvalgene dine gir konsistente resultater.
Sprøytestøping for polymeroptikk
Polymerer tillater produksjon i store mengder til lavere kostnad per del. Sprøytestøping er hovedprosessen for optiske plastdeler. Men du må designe delen med støping i tankene.
Design for støpeevne: Porter, vegger og utkastvinkler
Formdesignet og materialvalget avgjør om delen din blir riktig. Plasseringen av porten styrer hvordan plasten strømmer inn i hulrommet. Plasser porten på feil sted, og du får sveiselinjer som sprer lys. Veggtykkelsen må holde seg jevn. Tykke seksjoner avkjøles saktere og forårsaker synkemerker. Trekkvinkler lar delen forlate formen uten å sette seg fast.
For optiske deler er disse detaljene enda viktigere. En liten strømningslinje blir en synlig defekt på en linseoverflate. Ingeniører som kjenner både materialer og produksjonsprosesser kan designe deler som støpes godt første gang.
Balansering av verktøykostnader med produksjonsvolum
Verktøykostnaden er et viktig beslutningspunkt. Tabellen nedenfor sammenligner aluminium- og stålalternativer.
| Kostnadsberegning | Verktøy i aluminium | Stålverktøy |
| Kostnadsområde for forhåndsverktøy | $ 2,000 - $ 100,000 | $ 10,000 - $ 100,000 + |
| Typisk kostnad for former med lavt til middels volum | $ 2,000 - $ 10,000 | Ikke spesifisert (høyere enn aluminium) |
| Kostnad per del ved lavt volum | Lavere, ettersom verktøykostnadene er fordelt på færre deler | Høyere verktøykostnader dominerer |
| Kostnad per del ved høyt volum | Økninger på grunn av verktøyslitasje | Svært lav, amortisert over store mengder |
| Muggens levetid (antall skudd) | 10 000–100 000 (avhengig av legering) | 200 000–1 000 000+ (avhengig av klasse) |
Aluminiumsverktøy fungerer bra for små serier og prototyping. Stålverktøy koster mer i starten, men varer mye lenger. For storproduksjon lønner stål seg vanligvis. Valget avhenger av forventet volum og produktets levetid.
CNC Maskinering og 3D-utskrift for prototyping
Før du kjøper dyrt verktøy, må du teste designet ditt. CNC-maskinering og 3D-printing lar deg gjøre endringer raskt.
Rask iterasjon for designvalidering
CNC-maskinering kutter deler fra massivt materiale. Det fungerer for både metaller og plast. Du får prototyper som samsvarer med de endelige materialegenskapene. 3D-printing bygger deler lag for lag. Den håndterer komplekse former som maskinering ikke kan nå. Begge metodene lar deg teste form, passform og funksjon før produksjon.
For produksjon av medisinsk utstyr er raske endringer avgjørende. Du kan oppdage et optisk problem under testing. Med CNC- eller 3D-printing kan du endre designet og ha en ny del på få dager. Den hastigheten sparer måneder med utviklingstid.
Overgang fra prototype til produksjon
Det er i spranget fra prototype til produksjon at mange prosjekter mislykkes. En del som fungerer fint som en 3D-utskrift, støpes kanskje ikke så bra med samme materiale. En CNC-prototype trenger kanskje en annen overflatefinish enn en støpt del. Ingeniører må planlegge produksjonen fra starten av.
NOBLE tilbyr full produksjonskapasitet på tvers av alle disse prosessene. Teamet deres håndterer presisjonssliping og polering av glassoptikk. De driver med sprøytestøping av polymerdeler. De utfører CNC-maskinering av prototyper og små serier. Å samarbeide med en partner som kjenner både materialer og prosessalternativer gjør overgangen smidigere. De kan oppdage mulige problemer før du kjøper verktøy.
Den riktige prosessen avhenger av dine behov for materiale, volum og kvalitet. Å matche prosessen med produktet er det siste trinnet i å bringe den optiske delen til live.
En utvalgsmetodikk for utvikling av medisinsk utstyr
En tydelig plan gjør vanskelige valg om til enkle steg. Denne metoden bruker tre enkle stadier. Hvert stadium bygger på det forrige. Å følge denne veien reduserer risikoen og sparer tid.
Trinn 1: Definer applikasjon og prioriter behov
Opprette en kravsjekkliste
Start med å liste opp alt enheten din må gjøre. Denne listen blir din veiledning. Prosessen følger fem stadier som går fra store ideer til eksakte spesifikasjoner.
Fase 1: Brukerbehov – Spør personene som skal bruke enheten din. Kirurger, sykepleiere og pasienter deler alle nyttige tilbakemeldinger. Skriv ordene deres i enkle, klare setninger. Hver setning fanger opp ett spesifikt behov.
Fase 2: Designinnspill – Endre disse brukerbehovene til målbare mål. Dekk funksjonelle behov som oppsett og kompatibilitet. Legg til ytelsesmål og sikkerhetsgrenser. Gjør en første risikosjekk ved hjelp av ISO 14971. Finn ut hvilke regler som gjelder for enheten din.
Fase 3: Designprosess – Bruk disse målene til å veilede arbeidet ditt. Dette grunnlaget hindrer senere omarbeiding. Det holder hele teamet fokusert på det som teller.
Fase 4: Designresultat – Lag produksjonsspesifikasjoner og kontroller for bestått/ikke bestått. Sett inn risikokontroller for å lage produktet. Skriv ned alt fullstendig.
Fase 5: Medisinsk utstyr – Bygg og test produktet ditt. Sammenlign det med brukerbehovene fra fase 1.
Denne listemetoden fungerer fordi den tvinger frem klar tenkning tidlig. Du kan ikke hoppe over trinn uten å betale for det senere.
Identifisering av kritiske kvalitetsparametere (CTQ)
Ikke alle behov veier like tungt. Noen påvirker pasientsikkerheten direkte. Andre er bare fine å ha. CTQ-parametere er de som avgjør om enheten din blir bra eller dårlig.
For medisinske optiske deler inkluderer CTQ-er ofte transmisjonsprosent, overflatekvalitet og steriliseringskompatibilitet. En linse som oppfyller transmisjonskravene kan svikte etter gjentatte steriliseringssykluser, noe som ville være en CTQ-feil. Skriv ned hvilke parametere som er virkelig kritiske. Dette valget styrer materialvalget ditt senere.
Trinn 2: Liste over materialer og prosesser
Bygge en beslutningsmatrise med vektede kriterier
En beslutningsmatrise gjør personlig vurdering om til tydelige poengsummer. List opp kandidatmaterialene dine øverst. List opp kriteriene dine lenger ned. Gi hvert kriterium en vekt basert på viktighet.
For eksempel kan biokompatibilitet og optisk klarhet vektes tyngre enn kostnad og enkel produksjon, avhengig av bruksområdet. Poeng hvert materiale mot hvert kriterium. Multipliser poengsummene med vekter. Legg dem sammen. Den høyeste totalen vinner.
Denne matrisen tvinger deg til å gjøre avveininger tydelige. Du kan ikke skjule det faktum at safir koster mer enn glass. Matrisen viser deg om den kostnaden kjøper nok ytelse til å ha betydning.
Evaluering av kostnader, ytelse og risiko
Materialvalg må ta hensyn til optisk ytelse, spenningsfølsomhet, fuktighetsopptak, kjemisk motstand og steriliseringskompatibilitet. Disse faktorene trekker ofte i forskjellige retninger. Gjør disse avveiningene klare tidlig, før regler og verktøyvalg binder risikoen din.
Test material-, belegg- og geometrivalgene dine i reelle steriliseringssituasjoner. Kompatibilitet bør bygges inn, ikke testes til slutt. Skill også mellom det som virkelig betyr noe optisk og det som bare er kosmetisk. Team bytter noen ganger ekte optisk ytelse mot utseende uten å vite det.
Fra et praktisk synspunkt kan medisinsk optikk av høyere kvalitet koste mer i utgangspunktet. Men den langsiktige verdien er ofte bedre enn billigere alternativer. Lengre levetid, færre utskiftninger og lavere vedlikehold teller. Steder som investerer i slitesterke optiske systemer opplever færre stopp og bedre ressursbruk. Over utstyrets levetid skaper stabil ytelse reelle besparelser.
Trinn 3: Prototype, testing og iterasjon
Validering mot ISO- og FDA-standarder
Prototyping er der teori møter virkelighet. Bygg delen din ved hjelp av det valgte materialet og produksjonsprosessen. Test den deretter mot standardene du fant i trinn 1.
For regulert bruk innebærer det å redesigne optikk å overholde strenge regler. Viktige deler inkluderer risikokontroller for materialendringer og beleggoppdateringer. Du trenger fullstendige registre og sporing fra råmateriale til ferdig del. Valideringstesting dekker optisk ytelse, miljøbelastning og biokompatibilitetskontroller i samsvar med ISO-standarder. Å møte disse behovene tidlig unngår kostbare forsinkelser.
Dine tekniske dokumenter bør inneholde systemtegninger, skjemaer og materialfortegnelser. Testrapporter beviser sikkerhet og ytelse. Risikostyringsfilen din følger ISO 14971. Programvaredokumentasjonen følger ISO 62304 hvis enheten din inkluderer programvare. Brukbarhetsdokumentasjonen følger IEC 60601-1-6. Merkeetiketter og brukerhåndbøker fullfører pakken.
Forbedring av design basert på testresultater
Testresultatene blir sjelden perfekte på første forsøk. Det er normalt. Nøkkelen er å justere raskt. Endre én variabel om gangen. Test på nytt. Sammenlign resultatene. Gjenta til delen din oppfyller alle CTQ-krav.
Det er i denne justeringssløyfen at dyktige produksjonspartnere tjener til livets opphold. En partner som kjenner både materialer og produksjonsprosesser, kan oppdage problemer før du kaster bort tid og penger. De vet hvordan et materiale oppfører seg under ulike prosessforhold. De kan foreslå endringer som holder deg på rett spor.
Denne metoden fungerer best når du samarbeider med en produsent som kjenner hele bildet. NOBLE har bred kompetanse innen metall- og plastbearbeiding. Teamet deres kjenner til medisinske materialer og produksjonsprosessene som former dem. Fra design for produksjonsevne til endelig montering støtter de utviklingen av medisinsk utstyr fra konsept til lansering. Deres ferdigheter innen materialegenskaper og prosessvalg gjør hele reisen for medisinske optiske deler enklere.
Samarbeider med NOBLE for Produksjon av medisinske optiske deler

NOBLE er klar til å være din fullservice produksjonspartner. Selskapet jobber med både metall og plast. Teamet deres håndterer hvert trinn fra første design til endelig montering. Dette betyr at du ikke trenger å håndtere mange forskjellige leverandører. Én partner tar seg av hele prosjektet ditt.
Omfattende muligheter innen metall- og plastmaskinering
Fra design for produksjonsevne (DFM) til sluttmontering
Design for produserbarhet sparer reelle penger. En oppstartsbedrift innen medisinsk utstyr reduserte kostnadene betydelig ved å bruke DFM-ideer. NOBLE bruker denne tankegangen fra starten av. Ingeniørene deres gjør design enklere, bruker færre deler og kombinerer komponenter. Færre deler betyr færre trinn for å sette ting sammen. Mindre kompleksitet betyr mindre avfall. Å velge riktig materiale reduserer også avfall under produksjonen.
DFM finner også risikable monteringstrinn tidlig. Mekaniske justeringer i flere trinn og manuelle omarbeidingsløkker fjernes fra prosessen din. Teamet sjekker inventar og repeterbare operasjoner før du kjøper verktøy. Dette tidlige arbeidet reduserer feil og forkorter syklustider. Produksjonslinjen din går jevnere fra starten av.
Ekspertise på tvers av flere materialkategorier
NOBLE jobber med glass, polymerer og avanserte materialer. Teamet deres vet hvordan hvert materiale fungerer under ulike prosessforhold. De forstår at medisinske materialer trenger spesiell forsiktighet. Denne kunnskapen hjelper deg med å unngå kostbare feil når du velger materialer. Deres forståelse av materialegenskaper veileder ethvert forslag.
Selskapet kombinerer ingeniørfag, automatisering og etterstøpingskompetanse. De lager kostnadseffektive deler av høy kvalitet til mange bruksområder. Enten du trenger presisjonsslipt glassoptikk eller sprøytestøpte polymerlinser til medisinske optiske deler, har NOBLE erfaringen.
Sertifiseringer og Kvalitetssikring:
Forpliktelse til kvalitetsstyringsstandarder
Sertifiseringer viser en produsents løfte om kvalitet. NOBLE har relevante kvalitetsstyringssertifiseringer for produksjon av medisinsk utstyr. Disse sertifiseringene krever skriftlige prosedyrer, designkontroller og risikostyring gjennom hele produksjonen. De krever sporing i hvert trinn, med enhetsmasterregistre, enhetshistorikkregistre og designhistorikkfiler som holdes oppdatert. Klagehåndtering følger strenge regler, og CAPA-standarder oppfyller regulatoriske krav. Disse systemene beskytter prosjektet ditt.
Sikre at enheten din er klar for regelverk
Reguleringsklargjøring betyr at enheten din består revisjoner uten overraskelser. NOBLEs kvalitetssystemer samsvarer med FDAs forventninger. Innkjøpskontrollene deres inkluderer skriftlige prosedyrer for forsyningskjedehåndtering. Leverandørkontroller og revisjoner sørger for at innkommende materialer er konsistente.
Teamet fokuserer på oppstrøms kvalitet for å redusere problemer senere. De gjennomgår design, opplæring og kvalitetssikring regelmessig. Denne aktive tilnærmingen betyr færre overraskelser under FDA-inspeksjoner. Veien til markedet forblir tydelig.
Én kilde for prosjektets suksess
Effektivisering av forsyningskjeden og reduksjon av risiko
En partner fra én kilde slipper koordineringsproblemer. Du unngår å bytte til en ny leverandør når du skalerer opp. NOBLE håndterer manuell montering for behov med lavt volum og helautomatisert montering for produksjon med høyt volum. Deres robotintegrasjon reduserer lønnskostnader og fjerner menneskelige håndteringsfeil.
Inline-visjonsinspeksjon og funksjonstesting er standard. Høyhastighets lekkasjedeteksjon finner feil tidlig. Ekspertise i forsyningskjeden brukes under design, noe som unngår høyrisikokomponenter og sikrer stabil innkjøp. Denne tilnærmingen fremskynder produktutviklingen fra konsept til virkelighet.
Samarbeidende partnerskap fra konsept til kommersialisering
Partnerskap driver frem nye ideer. NOBLE deler ny teknologi og proprietær forskning med teamet ditt. Raskere iterasjoner skaper banebrytende enheter som møter markedets behov godt. Deres regulatoriske kunnskap om FDA- og CE-merking gjør godkjenninger smidigere.
Lokal innsikt hjelper deg med å håndtere komplekse regler og kulturelle forskjeller. Felles ekspertise reduserer risikoer og raskere time-to-market. Fra konsept til kommersialisering går NOBLE ved din side. Deres dype forståelse av optikk og produksjon sikrer jevn produksjon og høyt utbytte i masseproduksjon. De tenker på steriliseringskompatibilitet og biokompatibilitet for hvert materiale de foreslår.
Utvalgsmetoden som er beskrevet tidligere fungerer best med en partner som kjenner både materialer og prosesser. NOBLE bringer denne kunnskapen til hvert prosjekt. Teamet deres hjelper deg med å vurdere avveininger tidlig, noe som reduserer risikoen for kostbare redesign. Kontakt NOBLEs ingeniørteam for å snakke om dine spesifikke behov for medisinske optiske deler.
Materialvalg for medisinske optiske deler er en stor avgjørelse. Det berører mange områder. Du må balansere optisk ytelse, biokompatibilitet, produksjonsevne og regulatoriske krav.
Den strukturerte metoden vi skisserte hjelper deg med dette. Den reduserer risikoen og fremskynder utviklingen.
NOBLE er den perfekte partneren for å gjennomføre denne metoden. Vi tilbyr en sømløs overgang fra design til produksjon. Teamet vårt kjenner materialer og prosesser ut og inn. Vi håndterer produksjon av medisinsk utstyr med omhu. Vi jobber med ulike materialer for ulike bruksområder. Vi fokuserer på pasientsikkerhet og steriliseringskompatibilitet.
La oss snakke om prosjektet ditt. Kontakt NOBLEs ingeniørteam i dag. Vi hjelper deg med å velge riktig materiale for dine spesifikke behov.
Vanlige spørsmål om Medisinske optiske deler
Hva er viktigst når man velger et materiale til medisinske optiske deler?
Det finnes ingen enkelt vinner. Du må balansere optisk klarhet, mekanisk styrke og biokompatibilitet. Den riktige avveiningen avhenger av steriliseringsmetoden og enhetens levetid. La bruksområdet styre valget.
Hvordan vet jeg om et materiale består biokompatibilitetstester?
Spør leverandøren din om ISO 10993-data. Denne standarden dekker cytotoksisitet og andre sikkerhetskontroller. Skaff deg denne informasjonen tidlig i utvelgelsesprosessen. Å vente til prototypestadiet fører til kostbare forsinkelser.
Hva betyr skrapelodd som 60–40?
Det første tallet begrenser ripebredden. Det andre tallet begrenser gravdiameteren. Strammere tall som 40–20 betyr glattere overflater. De betyr også høyere produksjonskostnader. Velg en realistisk spesifikasjon som samsvarer med dine kliniske behov.
Kan jeg bruke polymer i stedet for glass til medisinske optiske deler?
Ja, polymerer som PMMA gir god klarhet til lavere vekt og kostnad. Men de ripes lettere og tåler kanskje ikke autoklavtemperaturer. For engangsinstrumenter sterilisert med etylenoksid fungerer polymerer bra. For gjenbrukbare verktøy varer glass ofte lenger.
Når bør jeg velge safir fremfor glass?
Safir (Mohs 9) motstår riper mye bedre enn glass (Mohs ≤7). Det er fornuftig for deler med høy slitasje, som artroskoplinser. Kostnaden er høyere. For engangsutstyr fungerer glass eller polymer vanligvis fint.
Hvilken produksjonsprosess fungerer best for meg?
Det avhenger av materialet og volumet. Presisjonssliping passer til glassprototyper. Sprøytestøping håndterer polymerdeler i store mengder. Mange prosjekter kombinerer prosesser. En partner som kjenner begge deler kan hjelpe deg med å bestemme deg tidlig.
Hvilke sertifiseringer bør leverandøren av medisinske optiske deler ha?
Se etter relevante kvalitetsstyringssertifiseringer for medisinsk utstyr. Disse sertifiseringene viser at leverandøren følger strenge prosedyrer for design, produksjon og risikostyring.







