
En pacemakerledning svikter midt i en prosedyre. Et insulinpumpehus sprekker under sterilisering. Dette er ikke bare produksjonsfeil – det er liv-eller-død-øyeblikk. Fra 2010 til 2012 forårsaket feil på deler eller materialer 28 % av tilbakekallingene, sier FDA. Hva skiller pålitelige medisinske utstyrskomponenter fra farlige? Svaret hviler på tre søyler: valg av riktige materialer, smart produksjon av medisinsk utstyr og gjennomtenkt design. Hver beslutning påvirker myndighetsgodkjenning, pasientsikkerhet og kvalitet. Ett feil trekk under utviklingen kan utløse kostbare redesign eller skade pasienter. Denne veiledningen gir deg praktisk innsikt i utviklingen av medisinske produkter, med fokus på den kritiske rollen som medisinske utstyrskomponenter spiller i alle trinn av prosessen.
Materialvalg for Komponenter for medisinsk utstyr
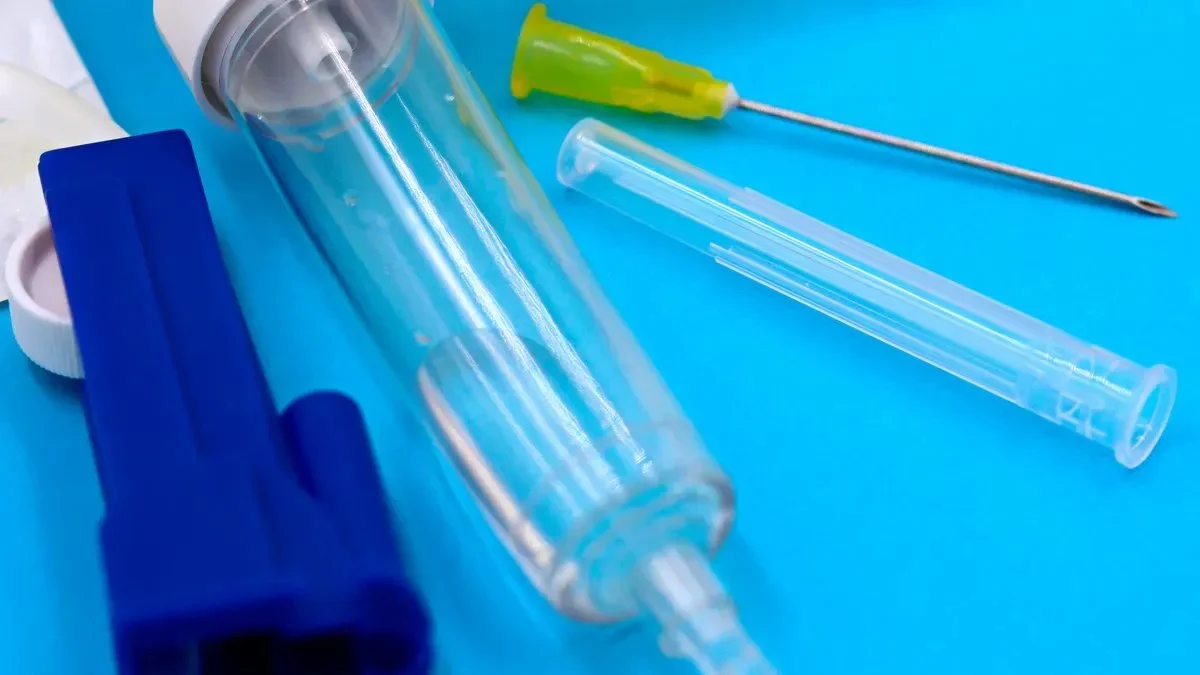
Materialvalg danner grunnlaget for sikkerhet og ytelse for medisinsk utstyr. Riktig valg kan gjøre et produkt vellykket. Feil valg kan føre til kostbare forsinkelser. Metaller forekommer i omtrent 80 % av alle komponenter i medisinsk utstyr. Vanlige alternativer inkluderer rustfritt stål 316L, titanlegeringer og keramikk. For plast bruker ingeniører ofte polypropylen, polykarbonat, PEEK eller PPSU. Hvert materiale har sine egne styrker. Trikset er å matche disse egenskapene med enhetens behov. Det er her materialer til medisinsk utstyr begynner å bety mest.
Biokompatibilitet og sikkerhet for medisinsk utstyr
ISO 10993-standarder
ISO 10993 setter standarden for testing av sikkerhet for medisinsk utstyr. Disse standardene veileder hvordan produsenter evaluerer materialinteraksjoner med kroppen. Målet er enkelt: sørge for at enheten ikke forårsaker skade. For produksjon av medisinsk utstyr er det ikke valgfritt å følge disse standardene. Det er et krav for myndighetsgodkjenning. Alt materiale som brukes i et medisinsk utstyr, må bestå disse testene. Testomfanget avhenger av hvordan og hvor enheten berører kroppen. Noen tester sjekker for kortsiktige effekter. Andre ser på langsiktig eksponering.
Cytotoksisitets-, sensibiliserings- og irritasjonstesting
Cytotoksisitetstesting sjekker om et materiale dreper celler. Sensibiliseringstester ser etter allergiske reaksjoner. Irritasjonstester sjekker for rødhet eller hevelse. Dette er de første trinnene i å bevise biokompatibilitet. De gjelder for de fleste medisinske utstyrsmaterialer. Selv vanlige materialer som brukes i medisinsk utstyr trenger disse testene. Resultatene hjelper ingeniører med å avgjøre om et materiale er trygt for det tiltenkte bruken. Å bestå disse testene er en viktig milepæl i utviklingsprosessen.
Krav til implanterbare kontra ikke-implanterbare
Reglene endres basert på hvor lenge en enhet berører kroppen. Overflateenheter har de minst strenge reglene. Implanterbare enheter har flest. Et medisinsk utstyr som forblir i kroppen i årevis trenger mer testing enn et som brukes i noen få minutter. Dette påvirker hvilke medisinske utstyrsmaterialer du kan velge. Implanterbare enheter bruker ofte PEEK, titanlegeringer eller keramikk. Disse materialene har lang erfaring med sikkerhet. Ikke-implanterbare enheter kan bruke et bredere spekter av vanlige biokompatible materialer. Testkravene styrer utvelgelsesprosessen. Biokompatibilitetstesting er grunnlaget for dette arbeidet.
Steriliseringskompatibilitet
Etylenoksid-, gamma- og dampmetoder
Sterilisering er et must for alt medisinsk utstyr. Metoden du velger avhenger av materialet. Damp fungerer for slitesterke gjenstander som metallverktøy. Men det ødelegger varmefølsom plast. Etylenoksid (EtO) trenger godt inn i komplekse sammenstillinger. Det fungerer med de fleste materialer. Gammastråling er egnet for engangsartikler. Men det kan bryte ned noe plast. Hydrogenperoksidgassplasma fungerer for varmefølsomme gjenstander som oscilloskoper og elektronikk. Hver metode har sin egen materialkompatibilitetsprofil. Tidlig testing hjelper deg med å unngå overraskelser.
Engangsutstyr steriliseres vanligvis av produsenten. De bruker etylenoksid, gammastråling eller elektronstrålestråling. Flergangsutstyr steriliseres av sluttbrukeren. De går ofte gjennom en dampautoklav. Denne forskjellen påvirker materialvalget. Viktige polymeregenskaper som påvirkes av sterilisering inkluderer strekkfasthet, slagfasthet, temperaturbestandighet og fargebevaring. Materialer som polykarbonat, PMMA og termoplastiske elastomerer er konstruert for å minimere endringer etter sterilisering.
Materialnedbrytning etter sterilisering
Sterilisering kan endre materialegenskaper. For eksempel forårsaker ikke gamma-sterilisering ved doser på 25–50 kGy forringelse av mekaniske egenskaper i PEEK. Strekkfasthet og -modul forblir stort sett uendret. Charpy-slagfastheten synker med omtrent 15–25 % etter svært høye doser på 1000 Mrad (10 000 kGy). Men den holder seg over 6 kJ/m² (med hakk). Det er nok for strukturelle applikasjoner. Dampsterilisering kan forårsake mer merkbare endringer i noen materialer. Testing etter sterilisering er avgjørende. Det bekrefter at materialet fortsatt fungerer som forventet. Testing av materialkompatibilitet hjelper deg med å velge riktig steriliseringsmetode.
| Steriliseringsmetode | Merknader om materialkompatibilitet |
| Damp | Fungerer med slitesterke materialer; ikke for varmefølsom plast eller elektronikk |
| Blitz | Kun for apparater som håndterer rask damp med høy temperatur |
| Hydrogenperoksid gassplasma | Ideell for varme- og fuktighetsfølsomme enheter; ikke for cellulosebaserte materialer |
| Pereddiksyre | Fungerer for noen typer plast og metaller; begrenset materialkompatibilitet |
| Etylenoksid (EtO) | Fungerer med de fleste materialer; flott for komplekse sammenstillinger |
| Stråling | Bra for engangsbruk; kan bryte ned noe plast |
| Tørr varme | Kun for varmebestandige gjenstander som glassvarer |
| Ozon | Fungerer for noe plast, men har utfordringer |
Hensyn til emballasje og holdbarhet
Sterilisering stopper ikke med selve enheten. Emballasjen må holde den steril. Materialkompatibilitet gjelder også emballasjen. Holdbarhetstesting bekrefter at enheten forblir steril over tid. Emballasjematerialet må ikke reagere med steriliseringsmetoden. Det må også beskytte enheten mot forurensning. Dette er en del av den overordnede produksjonsprosessen for medisinsk utstyr. Å gjøre det riktig forhindrer tilbakekallinger og beskytter pasienten. Kvalitet kommer fra oppmerksomhet på detaljer.
Mekaniske egenskaper for medisinsk utstyrskomponenters ytelse
Strekkfasthet, fleksibilitet og utmattelsesmotstand
Mekaniske egenskaper bestemmer hvordan en enhet yter under belastning. Strekkfasthet måler hvor mye drag et materiale tåler. Fleksibilitet viser hvor mye det kan bøye seg uten å brekke. Utmattingsmotstand forteller deg hvor lenge det varer ved gjentatt bruk. Disse egenskapene er viktige for medisinsk utstyrs ytelse. Et kateter trenger fleksibilitet. En beinskrue trenger strekkfasthet. En hjerteklaff trenger utmattingsmotstand. Den rette balansen avhenger av bruksområdet. Designvalg påvirker disse egenskapene.
Miljøfaktorer: Temperatur, kjemikalier, UV-eksponering
Enheter utsettes for forskjellige miljøer. Noen utsettes for høy varme under sterilisering. Andre kommer i kontakt med sterke kjemikalier. Noen ser UV-lys under lagring. Disse forholdene påvirker materialer over tid. Temperatur kan mykgjøre plast. Kjemikalier kan forårsake hevelse eller sprekker. UV kan forårsake misfarging eller sprøhet. Testing under reelle forhold er viktig. Det hjelper deg med å velge riktig materiale for hver applikasjon. Hygienekrav påvirker også materialvalg.
Balanse mellom ytelse og kostnad og tilgjengelighet
Det beste materialet spiller ingen rolle om du ikke kan få tak i det. Ingeniører må balansere ytelse med kostnader og forsyning. Noen ganger fungerer et litt svakere materiale bedre fordi det er lettere å skaffe. Andre ganger trenger du den beste ytelsen uavhengig av kostnader. Det er her valg av medisinsk materiale blir vanskelig. Du må oppfylle alle sikkerhets- og ytelseskrav. Men du må også holde deg innenfor budsjettet. Og forsyningskjeden din må være pålitelig. Denne balansen er en del av ethvert vellykket utviklingsprosjekt. Kvalitet kommer fra nøye planlegging og testing. Den rette partneren med regulatorisk erfaring kan hjelpe deg med å navigere disse valgene. Overholdelse av standarder er ikke noe å forhandle om.
Å støtte pasientsikkerheten betyr å ta smarte valg i hvert trinn. Fra materialvalg til endelig testing påvirker hver beslutning resultatet. Vanlig brukte biokompatible materialer som PEEK og titan tilbyr dokumentert ytelse. Å forstå disse vanlige biokompatible materialene er nøkkelen til å ta gode beslutninger. Medisinske utstyrsmaterialer må oppfylle strenge standarder. Vanlig brukte biokompatible materialer inkluderer mange alternativer. Medisinske utstyrsmaterialer må balansere mange faktorer. Designvalg spiller også en stor rolle. Materialvalg er grunnlaget for alt.
Produksjonsprosesser for medisinsk utstyrskomponenter
Når du har valgt materialene dine, er det neste store spørsmålet: hvordan lager du egentlig delen? Produksjonsprosessene du velger må samsvare med materialvalget ditt og hvor mange enheter du trenger. En del laget for millioner av enheter krever en annen tilnærming enn et spesialtilpasset implantat for én pasient. La oss se på de tre hovedveiene innen produksjon av medisinsk utstyrskomponenter.
Sprøytestøping for produksjon av medisinske utstyrskomponenter
Sprøytestøping baner vei for storproduksjon. Prosessen smelter plastpellets, presser dem inn i en stålform under trykk og kjøler dem ned til ferdige deler. Syklustidene går på sekunder når formen er på plass. Denne hastigheten gjør den perfekt for masseproduksjon.
Høyt volum vs. Lavvolumsproduksjon
Kostnadene varierer mye basert på volum. Sprøytestøping krever en stor forhåndsinvestering i formdesign og -produksjon. Verktøy alene kan ta 2–6 uker å produsere. Men når formen først er på plass, faller kostnadene per del kraftig. For store serier er det ingenting som slår det. Lavvolumproduksjon forteller en annen historie. Formkostnaden blir vanskelig å rettferdiggjøre for bare noen få hundre deler. I slike tilfeller er CNC-maskinering eller additiv produksjon ofte mer fornuftig. Tabellen nedenfor viser de viktigste avveiningene.
| Faktor | Sprøytestøping | CNC Maskinering |
| Syklus tid | Raskt (sekunder) etter formproduksjon | Lengre, hver del maskinert individuelt |
| På forhånd investering | Høy (formdesign og -produksjon) | Lav (maskinoppsett og materiale) |
| Volum | Best for høyvolumsproduksjon | Best for lavt til middels volum, spesialtilpassede deler |
| Designfleksibilitet | Begrenset når formen er laget | Høy fleksibilitet, enkel å modifisere CAD |
| Leveringstid | 2–6 uker (muggdannelse) | 1–2 uker (uten verktøy) |
| Kostnad per del | Lav skala | Høyere per del |
Verktøydesign og formflytanalyse
Formdesign kan avgjøre om prosjektet ditt lykkes eller ikke. Det er her formstrømningsanalyse blir din beste venn. Dette simuleringsverktøyet forutsier hvordan plast vil strømme gjennom formen før du skjærer i stål. Det fanger opp problemer tidlig og sparer deg for dyrt omarbeid. Fordelene er konkrete:
- Forhindrer kostbart omarbeid av verktøy ved å identifisere flytproblemer før stålskjæring
- Optimaliserer plassering av port og løper for jevn fylling, reduserer svinn
- Reduserer syklustider ved å simulere og optimalisere kjølefasen
- Forbedrer delstyrken og dimensjonsstabiliteten gjennom jevn trykkfordeling
- Forbedrer overflatefinishen ved å identifisere områder med defekter
Et medisinsk utstyrsselskap lærte denne leksen på den harde måten. De brukte nylon til sprøytestøpte deler, men opplevde problemer med vridning som ikke besto flathetstesting. Etter at designendringer og verktøymodifikasjoner mislyktes, kjørte de en formstrømningsanalyse som sammenlignet nylon med PC/ABS. Simuleringen forutså at PC/ABS ville vise mindre nedbøyning uten at det gikk på bekostning av styrke. De byttet materialer, bygde nytt verktøy og produserte presisjonsdelene de trengte. Det er kraften i simulering som styrer materialvalg.
Prosessvalidering og kvalitetskontroll
Sprøytestøping for medisinsk utstyr krever streng prosessvalidering. Du kan ikke bare sette opp en maskin og håpe på det beste. Hver parameter trenger dokumentasjon. Temperatur, trykk, kjøletid og syklustid er alle låst. Denne prosessvalideringen sikrer at hver del blir identisk med den forrige. Kvalitetskontrollen strekker seg utover selve maskinen. Dedikerte tørkere for hver medisinsk polymer forhindrer krysskontaminering. Innebygde materialhåndteringssystemer minimerer luftbåren partikkelforurensning. Helelektriske sprøytestøpemaskiner eliminerer risikoen for forurensning av hydraulikkvæske. Demontering og rengjøring etter produksjon unngår rester fra tidligere kjøringer. Et internt analyselaboratorium med CT-skanninger og DSC støtter kvalitetsstyring gjennom hele prosessen.
CNC-maskinering for komplekse komponenter
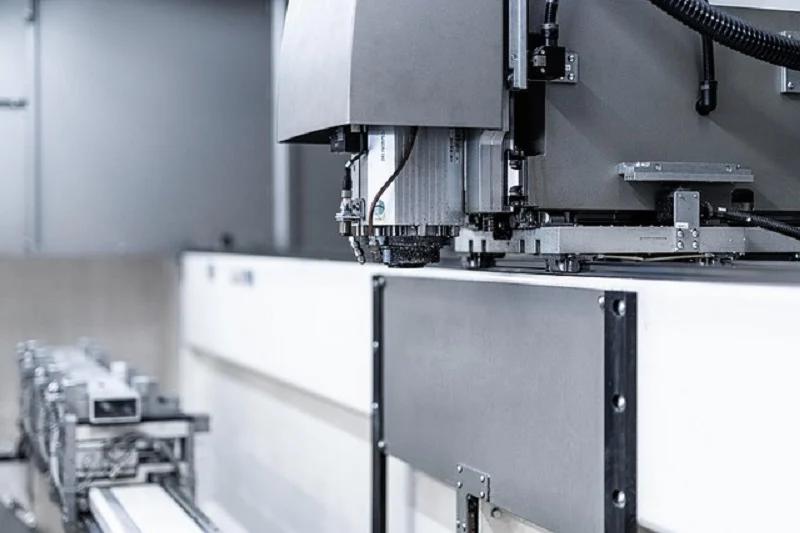
CNC-maskinering fjerner materiale fra en solid blokk for å skape den endelige formen. Det gir uovertruffen presisjon og materialfleksibilitet. For intrikate deler med små toleranser vinner denne metoden ofte.
Egnede materialer og stramme toleranser
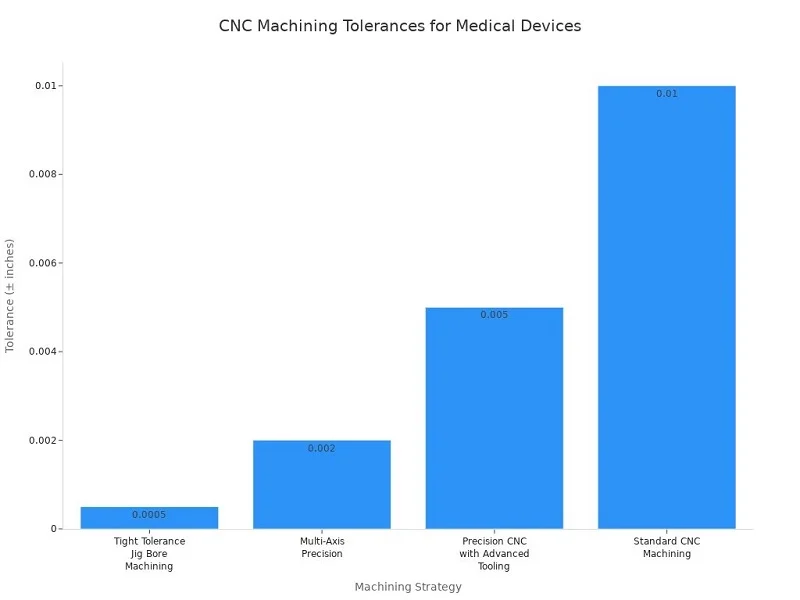
CNC-maskinering fungerer med et bredt spekter av materialer. Metaller som rustfritt stål 316L og titanlegeringer maskineres utmerket. Plast som PEEK og polykarbonat fungerer også bra. Den virkelige fordelen ligger i dimensjonsnøyaktigheten. Standard CNC-maskinering oppnår ±0.010 tommer. Presisjonsoppsett med avansert verktøy når ±0.005 tommer. Fleraksede maskiner når ±0.002 tommer. For de mest krevende applikasjonene oppnår jiggboringsmaskinering med tett toleranse ±0.0005 tommer.
Overflatebehandling og sekundære operasjoner
Overflatefinish er viktigere enn folk flest er klar over. Ru overflater kan huse bakterier og svekke sterilisering. Forskning viser at overflater med en ruhet på over 0.8 µm fungerer som biofilmreservoarer. Det anbefalte området for kirurgiske instrumenter ligger mellom 0.4–0.8 µm. Elektropolering tilbyr en kraftig løsning for metalldeler.
Elektropolering glatter ut mikroskopiske topper, forbedrer korrosjonsmotstanden og kan forbedre rengjøringsevnen. Denne etterbehandlingsoperasjonen brukes spesielt på kanyler i rustfritt stål, minimalt invasive instrumenter og komponenter i væskekontakt, der overflatefinishen direkte påvirker evnen til å fjerne organisk smuss og mikrobiell belastning under rengjøring.
Elektropolering reduserer overflateruhet med omtrent 50 % samtidig som det tilfører et korrosjonsbestandig passivt oksidlag. Denne kombinasjonen forbedrer rengjøringsevnen og steriliseringsholdbarheten gjennom gjentatte autoklavsykluser.
Prototyping kontra produksjonsmaskinering
CNC-maskinering betjener både prototyping- og produksjonsroller. For prototyper tilbyr den rask behandlingstid og enkle designendringer. Du kan iterere raskt uten å forplikte deg til dyrt verktøy. Intern CNC-maskinering muliggjør rask prototyping og tillegg av komplekse funksjoner til sprøytestøpte deler. For produksjon håndterer CNC lave til middels volumer effektivt. Den fungerer også bra for tilpassede deler som ikke rettferdiggjør en form. Fleksibiliteten til å endre CAD-filer og omprogrammere maskiner gjør den ideell for utviklende design.
Additiv produksjon for tilpassede deler
Additiv produksjon, eller 3D-printing, bygger deler lag for lag. Den utmerker seg ved å lage geometrier som tradisjonelle metoder ikke kan oppnå.
FDM-, SLA- og SLS-teknologier
Tre hovedteknologier dominerer medisinsk 3D-printing. FDM (Fused Deposition Modeling) ekstruderer smeltet plastfilament i lag. Det er rimelig og flott for prototyper. SLA (stereolitografi) bruker UV-lys til å herde flytende harpiks. Det produserer glattere overflater og finere detaljer. SLS (Selective Laser Sintering) smelter pulverpartikler med en laser. Det skaper sterke, funksjonelle deler uten støttestrukturer. Hver teknologi passer til forskjellige behov og materialer.
Pasientspesifikke og komplekse geometrier
Additiv produksjon er enestående for pasientspesifikke enheter. Tilpassede implantater, kirurgiske guider og anatomiske modeller drar alle nytte av denne tilnærmingen. Teknologien håndterer komplekse interne kanaler og gitterstrukturer som maskinering ikke kan produsere. For unike deler eller deler med lavt volum, slår 3D-printing ofte tradisjonelle metoder. Delgeometri spiller en nøkkelrolle i denne avgjørelsen. Sprøytestøping og additiv produksjon håndterer vanligvis komplekse geometrier bedre. CNC-maskinering tilbyr et bredere spekter av materialer og høyere dimensjonsnøyaktighet for sluttprodukter.
Etterbehandling og regulatoriske hensyn
3D-printede deler kommer sjelden klare til bruk. Etterbehandlingstrinn som fjerning av støtte, overflateutjevning og sterilisering øker tid og kostnader. Regulatoriske hensyn varierer også. FDA behandler 3D-printede medisinske enhetskomponenter med ekstra gransking. Prosessvalidering blir kritisk fordi lag-for-lag-konstruksjon kan introdusere variasjon. Hver utskrift krever dokumentasjon og kvalitetskontroller. For produksjon av medisinsk utstyr betyr dette ekstra oppmerksomhet på konsistens og sporbarhet.
Valget mellom disse produksjonsprosessene avhenger av dine spesifikke behov. Volum, kompleksitet, materiale og budsjett spiller alle en rolle i avgjørelsen. Mange selskaper kombinerer metoder. De bruker 3D-printing for prototyper, CNC for tilpassede deler og sprøytestøping for masseproduksjon. Denne hybride tilnærmingen maksimerer effektiviteten i alle utviklingstrinn.
Partnere som NOBLE bringer ekspertise på tvers av alle disse produksjonsprosessene. Som en ledende produksjonspartner i Kina hjelper NOBLE med prototyping og masseproduksjon. Deres kapasitet spenner over CNC-maskinering, sprøytestøping og etterbehandling. Denne fullservicetilnærmingen effektiviserer reisen fra konsept til produksjon. Å samarbeide med én partner som forstår både metall- og plastbehandling forenkler forsyningskjeden din og sikrer jevn kvalitet på tvers av alle komponenter.
Designhensyn for medisinske enhetskomponenter
Design binder alt sammen. Du kan velge det perfekte materialet og riktig produksjonsprosess, men et dårlig design kan fortsatt ødelegge prosjektet ditt. Formen på en del, overflaten og hvordan den føles i en kirurgs hånd påvirker resultatet. God design gjør produksjonen enklere, holder enhetene rene og hjelper brukerne med å bruke dem trygt. Det er her design av medisinsk utstyr virkelig kommer til live.
Design for manufacturability (DFM)
Design for produksjonsevne betyr å lage deler som er enkle å produsere uten å ofre funksjon. Det er en filosofi som former alle beslutninger, fra den første skissen til den endelige produksjonsrunden. Når du designer med produksjon i tankene, sparer du tid, penger og frustrasjon senere. DFM eliminerer unødvendige designelementer, noe som reduserer material- og lønnskostnader. Det forenkler også verktøy og forbedrer gjennomstrømningen, noe som direkte kutter produksjonskostnadene. Målet er enkelt: få delen til å fungere perfekt samtidig som den er så enkel å produsere som mulig.
Forenkling av geometri for produksjonseffektivitet
Komplekse former ser imponerende ut, men de koster mer å lage. Hver kurve, hull og funksjon øker maskineringstid eller formkompleksitet. Forenkling av geometri reduserer produksjonskostnader og øker syklustider. Standardisering av komponenter og produksjonsprosesser på tvers av produktlinjer forenkler driften og reduserer variasjon i produksjonen. Denne strategiske tilnærmingen reduserer enhetskostnadene samtidig som den forbedrer konsistensen. I produksjon av medisinsk utstyr øker regeloverholdelse faste kostnader som drar nytte av høyere volum. Så enklere design som skalerer godt, gir god forretningssans.
Tenk deg et hus for et håndholdt diagnostisk verktøy. En rektangulær boks med avrundede hjørner koster mindre å støpe enn en organisk form med sammensatte kurver. Den enklere versjonen fungerer fortsatt perfekt. Den koster bare mindre å produsere. Den forskjellen er viktig når du lager tusenvis av enheter. Å designe vanskelige sammenstillinger reduserer også kostnader for skrap og omarbeiding. Hver forenkling teller.
Utkastvinkler, veggtykkelse og ribbedesign
Sprøytestøping har sine egne regler. Følg dem, og delene dine blir rene. Ignorer dem, og du vil måtte håndtere vridning, synkemerker og fastklemte deler. Her er de viktigste retningslinjene for sprøytestøpte medisinske utstyrskomponenter:
- Kontroller at veggtykkelsen er jevn og tilstrekkelig, og bruk ribber eller kiler for strukturell støtte.
- Sørg for at radiene er store nok til å forhindre hulrom og vridning.
- Rund av alle skarpe hjørner med fileter for å hjelpe til med å løsne muggen.
- Legg til tilstrekkelig trekkvinkel for å unngå skade under utkasting av deler.
- Bekreft at overflatebehandlingen følger retningslinjene fra SPI (Society of the Plastics Industry).
- Gjennomgå og juster deltoleransene slik at de passer til sprøytestøpeprosessen.
Trekkvinkler er små avsmalninger på vertikale vegger som lar delen løsne fra formen. Uten dem vil delen feste seg eller bli skadet under utstøting. Veggtykkelsen påvirker kjøletiden og den strukturelle integriteten. Ensartede vegger forhindrer synkemerker og indre spenninger. Ribber gir styrke uten å øke veggtykkelsen. Disse detaljene virker små, men de avgjør eller ødelegger en produksjonsserie. En partner som NOBLE gir tilbakemelding om DFM tidlig i prosessen, og fanger opp disse problemene før verktøyarbeidet begynner.
Minimering av monteringstrinn og antall komponenter
Færre deler betyr færre problemer. Det er en enkel sannhet innen produksjon av medisinsk utstyr. Under konseptgenerering går enkelhet og pålitelighet ofte hånd i hånd. Å redusere antall komponenter støtter direkte pålitelighet. DFMAI-optimalisering (Design for Manufacture, Assembly, and Inspection) er avgjørende for å oppnå og demonstrere pålitelighet for medisinsk utstyr. Minimering av komponenter er en sentral DFMAI-strategi, ettersom færre deler forenkler montering, inspeksjon og kvalitetskontroll.
Å kombinere flere funksjoner i én komponent reduserer valideringskrav og monteringstrinn. Det forenkler også lagerstyring. Én støpt del som tjener tre funksjoner, slår tre separate deler som trenger montering. Færre deler betyr også færre potensielle feilpunkter. For medisinsk utstyr betyr det direkte forbedret pasientsikkerhet. Toleranserasjonalisering hjelper også. Å spesifisere kun den presisjonen som faktisk kreves for funksjonen minimerer maskinerings- og inspeksjonskostnader. Materialstandardisering på tvers av prosjekter utnytter eksisterende dokumentasjon og unngår kostnader til rekvalifisering.
Rengjørbarhet og overflatefinish
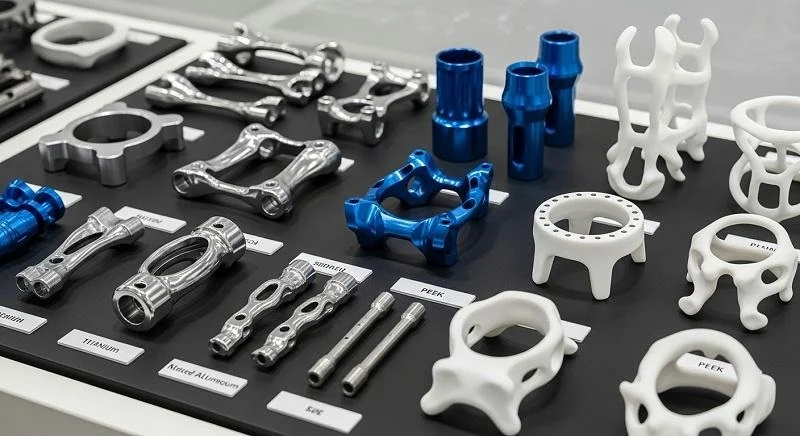
Sykehus krever rent utstyr. Det er ikke til å forhandle om. Overflatebehandlingen på komponentene i det medisinske utstyret påvirker direkte hvor godt de kan rengjøres og steriliseres. Ru overflater fanger bakterier og motstår rengjøring. Glatte overflater er lette å tørke av. Denne sammenhengen mellom overflatetekstur og hygiene er avgjørende i design av medisinsk utstyr. Materialene du velger påvirker også rengjørbarhet og samsvar på sykehus. Noen materialer motstår kjemiske rengjøringsmidler bedre enn andre. Noen tåler gjentatt sterilisering uten å brytes ned.
Overflateruhet og bakteriell adhesjon
Bakterier elsker ru overflater. Mikroskopiske spor og groper gir dem steder å gjemme seg for rengjøringsmidler. Forskning viser at overflateruhet er direkte korrelert med bakteriell adhesjon. Tabellen nedenfor viser anbefalte verdier for å minimere bakteriell adhesjon.
| Overflateruhet Parameter | Anbefalt verdi | Klinisk effekt |
| Sa (gjennomsnittlig ruhet) | Under 0.2 μm | Hemmer effektivt bakteriell feste; patogene celler (0.5–2.0 μm) kan ikke forankres |
| Sa (kontrollert område) | 0.2–0.5μm | Dobbel optimal ytelse: antibakteriell + fremmer osseointegrasjon |
| Ra (ultrapresisjonsbehandling) | Konsekvent under 0.4 μm | Eliminerer mikrohull; minimerer bakteriell adhesjon for implantater med høy renhet |
| Ra (høyrisikoområde) | 0.8–1.5μm | Skaper ideelle mikromiljøer for dannelse av biofilm av S. aureus og P. aeruginosa |
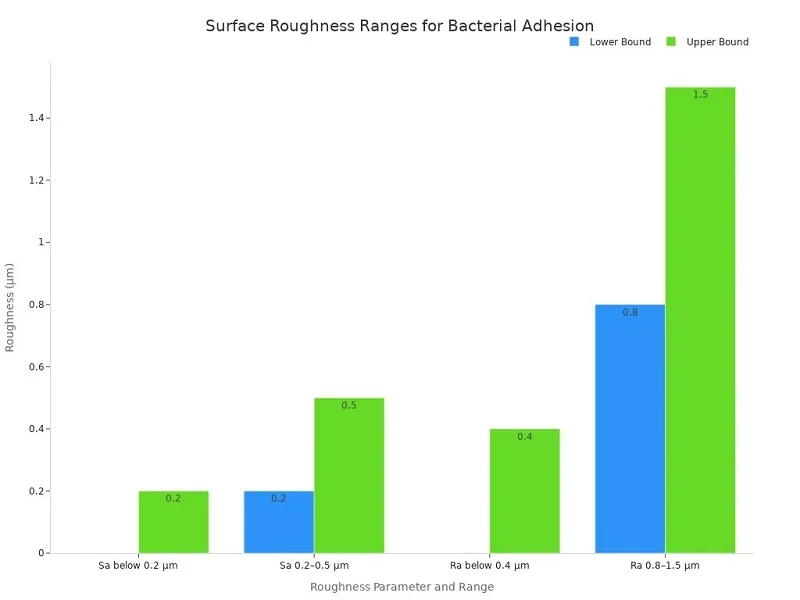
Budskapet er klart. Hvis enheten din berører pasienter eller kroppsvæsker, hold overflaten glatt. Det betyr at du må være oppmerksom på både produksjonsprosessen og etterbehandlingstrinnene. En ru overflate ser ikke bare dårlig ut. Den skaper en hygienerisiko som kan skade pasienter.
Elektropolering og passivering for metaller
Metalldeler trenger spesialbehandling for å oppnå riktig overflatefinish. Elektropolering er en av de mest effektive metodene. Denne elektrokjemiske prosessen fjerner et tynt lag med metall fra overflaten, og glatter ut mikroskopiske topper og daler. Resultatet er en overflate som motstår bakteriell adhesjon og er lettere å rengjøre. Elektropolering forbedrer også korrosjonsmotstanden ved å legge til et passivt oksidlag. Denne kombinasjonen forbedrer rengjøringsevnen og steriliseringens holdbarhet gjennom gjentatte autoklavsykluser.
Passivering er et annet viktig trinn for rustfritt stål. Denne prosessen bruker et syrebad for å fjerne fritt jern fra overflaten, og etterlater et kromrikt lag som motstår korrosjon. Sammen skaper elektropolering og passivering overflater som oppfyller de strenge hygienekravene i medisinske miljøer. For kirurgiske instrumenter og implanterbare enheter er disse etterbehandlingstrinnene viktige. De er ikke valgfrie tillegg. De er en del av det som gjør en enhet trygg for pasientbruk.
Tekstur og finish for polymerer
Plast trenger en annen behandling enn metaller. Du kan ikke elektropolere en polymer. Men du kan kontrollere overflateteksturen gjennom formdesign og prosesseringsparametere. Formtekstur overføres direkte til den ferdige delen. Et polert formhulrom gir en glatt del. Et teksturert hulrom gir en matt finish. Valget avhenger av bruksområdet. Glatte overflater fungerer best for væskekontakt og enkel rengjøring. Teksturerte overflater kan forbedre grepet på håndtak og kontrollflater. Nøkkelen er å matche finishen til funksjonen. SPI-retningslinjer hjelper ingeniører med å spesifisere riktig overflatefinish for sprøytestøpte deler. Disse standardene spenner fra speilpolerte til grove teksturer, noe som gir designere et tydelig vokabular for å kommunisere sine behov.
Ergonomi og menneskelige faktorer
En enhet kan fungere perfekt på laboratoriet, men feile i felten hvis den er vanskelig å bruke. Ergonomi er viktig. Kirurger holder instrumenter i timevis. Sykepleiere betjener enheter mens de multitasker. Pasienter bruker hjemmeapparater uten opplæring. God design av medisinsk utstyr tar hensyn til alle disse brukerne. Målet er å gjøre enheten intuitiv, komfortabel og trygg å bruke. Det er her menneskelige faktorer kommer inn i bildet.
Brukersentrerte designprinsipper
Brukersentrert design setter personen først. Du starter med å forstå hvem som skal bruke enheten, hvordan de skal bruke den, og i hvilket miljø. Deretter designer du rundt disse behovene. Denne tilnærmingen reduserer feil og forbedrer resultatene. Brukbarhetstesting måler hvor godt en enhet oppfyller brukernes behov. Viktige målinger inkluderer tilfredshet, effektivitet, virkningsfullhet, lærbarhet, huskevennlighet, feil og nytteverdi. Hver måleenhet forteller deg noe forskjellig om brukeropplevelsen. Tilfredshet kommer fra spørreskjemaer og brukertester. Effektivitet vises i tide til å fullføre oppgaver. Effektivitet måler hvor mange oppgaver brukere fullfører. Lærbarhet sporer hvor raskt brukere mestrer enheten. Feil avslører problemområder. Nytteverdi fanger opp om enheten faktisk hjelper brukere med å nå sine mål.
Grep, vekt og taktil tilbakemelding
Komponenter i håndholdte medisinske enheter byr på unike ergonomiske utfordringer. Enheten må føles balansert i hånden. Den må være lett nok til å kunne brukes over lengre tid. Og den må gi tydelig taktil tilbakemelding slik at brukerne vet når de har aktivert en funksjon. Forskning på design av håndholdte enheter gir spesifikk veiledning:
- GrepstyperKraftgrep gir vedvarende kraft og stabilitet. Presisjonsgrep passer for fingerferdighet. En hybridtilnærming fungerer best for håndholdte medisinske enhetskomponenter.
- KontrollflatedesignFingertupplandingsområder bør samsvare med størrelsen og krumningen på tommelen, pekefingeren og langfingeren. De må fungere for både venstre- og høyrehendte brukere.
- Tekstur og grepTeksturer på kontrollflatene bør samsvare med retningen og mengden kraft som kreves. Dette lar fingertuppene "bite seg fast" for grep.
- Dynamisk grepsikkerhetBrukere må holde instrumentet sikkert mens de betjener fingertuppkontrollene med samme hånd.
- «Superfinger»-konseptetVed å kombinere ring- og babyfingeren i et koordinert grep frigjøres tommelen, pekefingeren og langfingeren for presis kontroll.
Medtronic Hydrodebrider-håndstykket viser denne balansen i aksjon. Det tilordner spesifikke fingre til forskjellige kontroller, slik at brukeren kan betjene enheten med én hånd samtidig som den opprettholder et sikkert grep. Dette nivået av gjennomtenkt design forhindrer tretthet og reduserer risikoen for utilsiktet aktivering.
Brukbarhetstesting og iterativ forbedring
Design er aldri ferdig. Det utvikler seg gjennom testing og tilbakemeldinger. Brukbarhetstesting bør skje tidlig og ofte. Prototyper går til virkelige brukere. De prøver enheten i realistiske scenarier. Tilbakemeldingene deres driver designendringer. Så tester du på nytt. Denne iterative prosessen fanger opp problemer før de når markedet. Det er mye billigere å fikse en designfeil under utvikling enn etter lansering. Designverifiseringstesting bekrefter at enheten oppfyller de spesifiserte kravene. Denne formelle prosessen dokumenterer at designet fungerer som tiltenkt. Kombinert med brukervennlighetstesting gir det deg trygghet for at enheten din vil fungere i den virkelige verden.
Det regulatoriske landskapet belønner denne tilnærmingen. Byråer forventer å se bevis på brukersentrert design og brukervennlighetstesting. De ønsker dokumentasjon på at dere har vurdert menneskelige faktorer gjennom hele utviklingen. En grundig designverifiseringsprosess gir dette beviset. Det reduserer også risikoen for kostbare redesign etter innsending av regulatorisk dokumentasjon. Kvalitet kommer fra denne oppmerksomheten på detaljer i hvert trinn.
Å samarbeide med en produksjonspartner som forstår disse designprinsippene utgjør en forskjell. NOBLE bringer ekspertise innen både metall- og plastbearbeiding, med en samarbeidende tilnærming som inkluderer designgjennomgang og tilbakemeldinger fra DFM. Teamet deres hjelper deg med å forbedre designet for produksjonsevne, samtidig som du opprettholder de ergonomiske og rengjørbare funksjonene enheten din trenger. Dette partnerskapet effektiviserer reisen fra konsept til produksjon, og sikrer at komponentene i det medisinske utstyret oppfyller de høyeste standardene for sikkerhet og ytelse.
NOBLE: Din partner for medisinske enhetskomponenter

Å velge riktig produksjonspartner kan avgjøre om prosjektet ditt lykkes eller ikke. NOBLE er ikke bare et produksjonshus. Vi er en fullservicepartner som går med deg fra første skisse til det ferdige monterte produktet. Teamet vårt håndterer både metall- og plastbehandling under ett tak. Det betyr færre overleveringer, færre feilkommunikasjoner og en smidigere vei til markedet. For medisinsk utstyrskomponenter gir denne integrerte tilnærmingen reell verdi.
Metall- og plastbehandlingsmuligheter
CNC maskinering, stemplingog etterbehandling
Våre metallkompetanser dekker hele spekteret. CNC-maskinering håndterer komplekse geometrier med små toleranser ned til ±0.0005 tommer ved behov. Stempling produserer deler i store volum raskt og konsekvent. Etterbehandlingsoperasjoner som elektropolering og passivering skaper overflater som motstår bakteriell adhesjon og oppfyller sykehusets hygienestandarder. Disse prosessene samarbeider for å produsere kirurgiske instrumenter, implanterbare enhetshus og væskekontaktkomponenter som fungerer pålitelig.
Sprøytestøping og ekstrudering
På plastsiden leverer sprøytestøping presisjonsdeler i stor skala. Teamet vårt utfører strømningsanalyser av formen før stål skjæres, og oppdager dermed problemer med vridning og strømning tidlig. Ekstrudering produserer kontinuerlige profiler for rør og katetre. Vi jobber med medisinske utstyrsmaterialer som PEEK, polykarbonat og PPSU, og matcher hver polymer til applikasjonens krav. Prosessvalidering låser inn hver parameter slik at hver del samsvarer med den siste.
Montering og pakketjenester
Produksjonen slutter ikke på komponentnivå. NOBLE tilbyr monteringstjenester som kombinerer flere deler til ferdige enheter. Emballasjetjenester sikrer at produktet ditt forblir sterilt gjennom hele holdbarheten. Denne komplette funksjonaliteten betyr at du administrerer én partner i stedet for å sjonglere flere leverandører. Fordelene hoper seg raskt opp:
- KostnadsbesparelserIngen kapitalinvesteringer i utstyr, lavere lønnskostnader og raskere skalering uten utvidelse av anlegget
- Raskere tid til markedetEnde-til-ende-støtte fra konsept og prototyping til fullskala produksjon effektiviserer prosessen
- RisikostyringEkspertise innen samsvar med regelverk, kvalitetskontroll og stabilitet i forsyningskjeden minimerer risikoen for produksjon og tilbakekalling
- Tilgang til banebrytende teknologiAvansert produksjonsutstyr forbedrer presisjon, effektivitet og skalerbarhet
Kvalitetssertifiseringer og samsvar
ISO 9001:2015 og ISO 13485:2016-sertifisert
Kvalitet er ikke et moteord hos NOBLE. Det er en dokumentert forpliktelse. Anlegget vårt har ISO 9001:2015- og ISO 13485:2016-sertifiseringer. Disse standardene styrer alle aspekter av produksjon av medisinsk utstyr, fra designkontroller til sporbarhet. FDA planlegger å harmonisere sin kvalitetssystemforskrift med EN ISO 13485:2016 gjennom den nye QMSR. Denne sertifiseringen plasserer deg i forkant av dette skiftet. Den demonstrerer også en risikobasert tilnærming til samsvar med kvalitetsstyring som regulatorer anerkjenner over hele verden.
FDA-registrert anlegg
Anlegget vårt er registrert hos FDA. Denne registreringen betyr at vi forstår dokumentasjons-, inspeksjons- og rapporteringskravene som følger med produksjon av medisinsk utstyrskomponenter for det amerikanske markedet. Vi opprettholder dokumentene du trenger for myndighetsgodkjenninger, slik at innsendingspakken din er klar når du er det.
Forpliktelse til kontinuerlig forbedring
Sertifiseringer er ikke statiske prestasjoner. De krever kontinuerlig innsats. NOBLE investerer i kontinuerlig forbedring på tvers av alle avdelinger. Vi sporer feilrater, syklustider og tilbakemeldinger fra kunder. Vi reviderer prosessene våre regelmessig. Denne forpliktelsen reduserer risikoen for tilbakekalling og bygger kundenes tillit. Det skaper også en kultur der kvalitetsforbedring er alles jobb.
Samarbeidstilnærming fra design til produksjon
Designgjennomgang og DFM-tilbakemelding
Den beste tiden å oppdage produksjonsproblemer på er før de oppstår. NOBLEs ingeniører gjennomgår designet ditt tidlig og tilbyr tilbakemeldinger om design for produksjonsevne som forhindrer kostbart omarbeid. Sent oppdagede problemer med produksjonsevne utløser CAD-revisjoner, verktøymodifikasjoner og ytterligere testing. For medisinsk utstyrskomponenter utsetter disse forsinkelsene verifisering, validering og regulatoriske innsendinger. Vårt samarbeidende design gjennomgår overflateverktøy og materialbegrensninger før du forplikter deg til dyrt verktøy.
Støtte for prototyping og validering
Vi bygger prototyper ved hjelp av materialer og prosesser som samsvarer med den endelige produksjonen. Denne produksjonsekvivalente tilnærmingen forhindrer feil under verifiseringstesting eller oppskalering. Testing av prototypekonfigurasjoner før designfrys forhindrer endringer i sen fase som ellers ville forlenget tidsplanen med uker eller måneder. Hver prototype genererer bevis for designverifisering, validering og arbeid med menneskelige faktorer.
Skalerbar produksjon og forsyningskjedehåndtering
Skalering fra prototype til kommersiell produksjon krever fullstendig redesign for å oppnå produksjonsevne. Komponenter som fungerer i prototyper kan svikte i stor skala. Monteringsprosesser må krympe dramatisk. NOBLE håndterer denne overgangen knirkefritt. Vi optimaliserer forsyningskjeder for kostnad og pålitelighet, håndterer risikoer knyttet til én kilde og håndterer foreldelse av komponenter. Åpne kommunikasjonskanaler med et angitt kontaktpunkt sørger for raske tilbakemeldingssløyfer. Resultatet? En partner som hjelper deg med å navigere i hver fase av utviklingen, fra konseptbevis til regulatorisk godkjenning og kommersiell skalering.
Materialvalg, produksjonsprosesser og design fungerer ikke alene. De danner ett sammenkoblet system. Hvert valg påvirker det neste, og hver beslutning påvirker pasientsikkerheten. Overholdelse av regelverk er ikke en endelig avkrysningsboks – det er en konstant rød tråd gjennom hele utviklingsprosessen. MDCG 2020-3-veiledningen hjelper deg med å bedømme om en komponenterendring er betydelig eller ikke, slik at det medisinske utstyret ditt holdes på rett spor.
Nye verktøy som 3D-printing, kunstig intelligens og robotikk omformer produksjonen av medisinsk utstyr. Disse teknologiene muliggjør personlige implantater og smartere produksjonslinjer. Samarbeid med en erfaren produsent som NOBLE effektiviserer denne reisen fra konsept til produksjon. Evaluer dine nåværende prosesser. Se etter svake punkter i design, materialer eller kvalitetssystemer. Fremtiden belønner de som tilpasser seg tidlig og forblir nysgjerrige på hva som skjer videre.
Vanlige spørsmål om medisinske enhetskomponenter
Hva er den vanligste feilen i materialvalg?
Å velge et materiale kun fordi det er billig eller lett å få tak i forårsaker ofte problemer. Ingeniører hopper noen ganger over biokompatibilitets- eller steriliseringskontroller. Det fører til redesign, forsinkelser eller tilbakekallinger. Test alltid materialet ditt mot alle krav før du starter produksjonen.
Hvordan velger jeg mellom sprøytestøping og CNC-maskinering?
Tenk på hvor mange deler du trenger og hvor komplekse de er. Sprøytestøping fungerer best for store serier, der hver del koster mindre. CNC-maskinering passer for små serier, spesialtilpassede deler eller små toleranser. For raske endringer vinner CNC. For masseproduksjon tar sprøytestøping over.
Fungerer 3D-printing for produksjon av medisinske enhetskomponenter?
Ja, men med noen begrensninger. Additiv produksjon er flott for pasientspesifikke implantater og komplekse former. Etterbehandling øker tid og kostnader. Regulatorer ser nærmere etter fordi lag-for-lag-konstruksjoner kan variere. For prototyper er 3D-printing vanskelig å slå. Tenk nøye gjennom avveiningene for produksjon.
Hvilken overflatebehandling hindrer bakterievekst?
Hold overflatene glatte. Studier viser at ruhet under Ra 0.4 µm reduserer bakteriell fastklebing. Overflater mellom Ra 0.8–1.5 µm gir biofilmer et godt sted å vokse. Elektropolering av metaller og polering av formhulrom for plast hjelper deg med å nå disse målene hver gang.
Hvordan påvirker steriliseringsmetoden materialvalg?
Hver metode belaster materialer på forskjellige måter. Damp ødelegger varmefølsom plast. Gammastråling kan bryte ned noen polymerer. Etylenoksid fungerer med de fleste materialer, men trenger lufting. Test materialet ditt med den valgte metoden tidlig. Polykarbonat, PEEK og termoplastiske elastomerer er laget for å håndtere sterilisering med liten endring.
Hva er design for produksjonsevne, og hvorfor er det viktig?
DFM betyr å designe deler som er enkle å lage uten å miste funksjon. Det innebærer å forenkle former, legge til riktige utkastvinkler og holde veggtykkelsen jevn. God DFM reduserer kostnader, øker produksjonshastigheten og forhindrer feil. En produksjonspartner kan gjennomgå designet ditt tidlig og oppdage problemer før du bruker penger på verktøy.
Hvor lang tid tar det å få en medisinsk utstyrskomponent i produksjon?
Tidslinjene varierer mye. Sprøytestøping tar 2–6 uker. CNC-maskinering kan starte innen 1–2 uker uten verktøy. Additiv produksjon gir den raskeste behandlingstiden for prototyper. Legg til tid for validering, steriliseringstesting og regulatorisk papirarbeid. En fullservicepartner som NOBLE gjør hele prosessen smidigere.
Hvilke sertifiseringer bør en partner som produserer medisinsk utstyr ha?
Se etter ISO 13485:2016, den globale standarden for kvalitet på medisinsk utstyr. ISO 9001:2015 dekker generelle kvalitetssystemer. FDA-registrering er viktig for salg i USA. Disse sertifiseringene viser en forpliktelse til sporbarhet, risikostyring og kontinuerlig forbedring. De gjør også innsendingene til myndighetene enklere.







