
Presisjon er nøkkelen til suksess innen produksjon av medisinsk utstyr, og det gjelder spesielt når man produserer medisinske CNC-deler . Selv en liten feil kan sette pasientsikkerheten i fare. Grupper som FDA krever total pålitelighet, og når det gjelder medisinske CNC-deler, kan én dårlig komponent utløse tilbakekallinger, enhetsfeil eller revisjonsproblemer. Produsenter av medisinsk utstyr står overfor stor risiko ved ethvert leverandørvalg, spesielt når disse delene er kritiske for livreddende utstyr.
Hvordan kontrollerer du at en CNC-maskineringstjeneste oppfyller disse tøffe standardene? Dette spørsmålet er et spørsmål om liv eller død, spesielt siden medisinske CNC-deler må overholde strenge toleranser og krav til biokompatibilitet. Et CNC-maskinverksted må vise streng regeloverholdelse og konsistent kvalitet, og bevise at de kan levere medisinske CNC-deler som består strenge inspeksjoner hver gang. Tjenesteleverandøren blir din partner i risikostyring, ikke bare en selger, fordi dårlig delkvalitet fører til kostbare problemer – og med medisinske CNC-deler er innsatsen enda høyere. Denne veiledningen gir deg en klar plan for å sjekke mulige partnere, med fokus på deres evne til å produsere medisinske CNC-deler med konsistens og sporbarhet. Bruk den til å ta et smart valg som holder pasientene trygge og beskytter navnet ditt.
Prosesser brukt for CNC medisinske deler
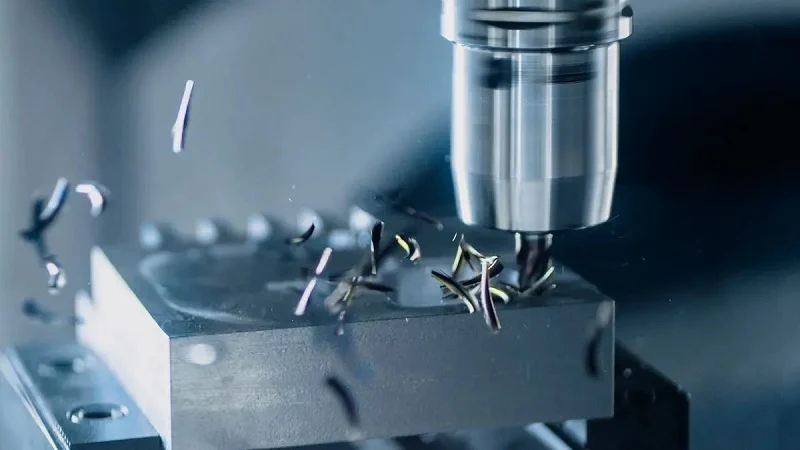
CNC-maskinering tilbyr flere måter å lage medisinsk utstyr på. Hver metode har sine egne styrker basert på delens form, størrelse og hvordan den skal brukes i medisin. Å kjenne til disse alternativene hjelper ingeniører med å velge den beste tilnærmingen for sine spesifikke CNC-medisinske deler.
Presisjonsfresing og Turning
Fresing og dreiing er de viktigste metodene for presisjons-CNC-maskinering av medisinske deler. Disse prosessene lager alt fra tannimplantater til kirurgiske verktøy og ortopediske apparater.
3-akse vs. 5-akses maskinering
Standard 3-akset fresing beveger verktøy langs tre rette linjer. Dette fungerer fint for enklere former, men krever flere oppsett for komplekse deler. Femakset maskinering legger til rotasjon, slik at verktøyene kan nå arbeidsstykket fra alle vinkler. Dette reduserer oppsett, reduserer menneskelige feil og øker geometrisk nøyaktighet på vanskelige overflater. For avanserte ortopediske implantater med buede former gir 5-aksede maskiner bedre resultater med færre trinn.
Kompleks geometrisk oppretting
Dreiing lager runde deler som pinner, skruer og stenger som brukes i beinfiksering. Moderne CNC-dreiebenker kontrollerer verktøybaner og hastigheter med presisjon, og oppnår glatte overflater og stramme størrelsesbegrensninger på aksler og foringer. Fleraksfresing håndterer komplekse deler med færre oppsett, noe som forbedrer nøyaktigheten. Sterke festeanordninger og skarpe skjæreverktøy stopper vibrasjoner og holder delene stabile. Temperaturkontrollerte rom forhindrer at varme endrer delstørrelser.
Overflatefinish er like viktig som størrelsesnøyaktighet i produksjon av medisinsk utstyr. Ru overflater skaper små hull der bakterier samler seg og biofilm dannes. For implantater kan ru flekker forsinke beinbindingen, noe som svekker forbindelsen mellom bein og implantat. Avanserte måleverktøy, som koordinatmålemaskiner og optiske synssystemer, kontrollerer disse grensene gjennom hele produksjonen.
Sveitsisk maskinering for små deler
Sveitsisk maskinering er utmerket for å lage små, detaljerte deler til minimalt invasive kirurgiske verktøy. Denne metoden skiller seg fra vanlige dreiebenker på en viktig måte.
Implantater og kirurgiske verktøy
Arbeidsstykket beveger seg gjennom en føringsbøssing plassert nær skjæreområdet. Denne designen reduserer bøying og risting betraktelig, noe som er viktig når man arbeider med små diametre og lange, tynne former. Denne fordelen gir strammere toleranser, bedre overflatefinish og mer konsistente resultater.
Tett toleransekontroll
Maskinering av medisinsk utstyr når ofte toleranser under ±0.0005 tommer. På dette nivået håndterer maskinistene varme, verktøyslitasje og materialbevegelse etter skjæring. Sveitsiske maskiner beholder rundheten på detaljer, noe som gjør dem perfekte for implanterbare CNC-medisinske deler og optiske hus.
Høyvolums produksjonskapasitet
CNC-prosesser skalerer godt opp for store produksjonsserier uten å miste kvalitet.
Minimalt invasive enhetskomponenter
Statistisk prosesskontroll overvåker variasjoner i sanntid og holder toleransene innenfor fastsatte grenser under produksjonen. C=0-prøvetakingsmetoder reduserer risikoen samtidig som de opprettholder effektiviteten i store serier. NIST-sporbar metrologi sikrer at alle størrelser kontrolleres mot kjente standarder.
Konsistens og repeterbarhet
CNC-maskiner leverer stabil repeterbarhet og produserer samme kvalitet enten det lages én prototype eller tusen enheter. Automatisering gjør det enklere å håndtere arbeid i mellomstore og store volumer enn manuell maskinering. ISO 13485-sertifiserte kvalitetssystemer støtter regulert medisinsk produksjon, med fullstendige registre for hver kjøring. Visjonssorteringssystemer håndterer svært lave feilrater, mens kontroller i prosessen fanger opp problemer tidlig.
Materialer for CNC medisinske deler
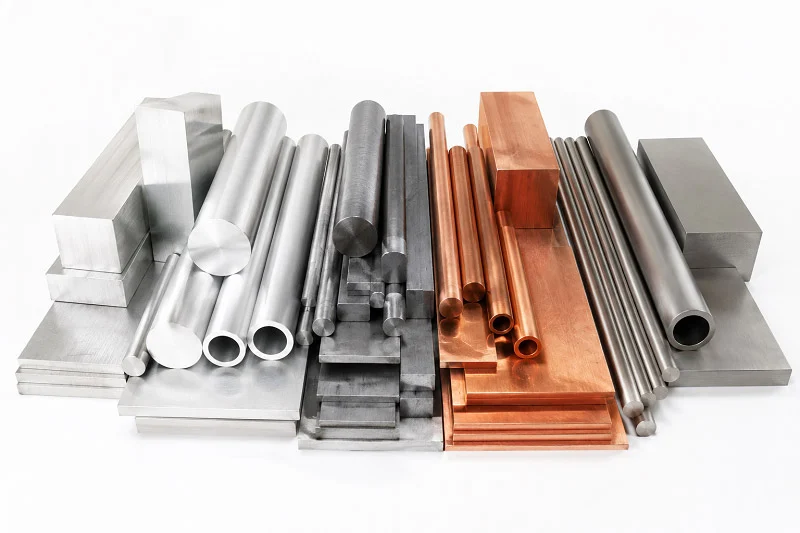
Materialet du velger påvirker pasientsikkerheten, hvor godt enheten fungerer og de endelige helseresultatene. Hvert metall og plast har sine egne fordeler og ulemper. Ingeniører må balansere styrke mot vekt, rustmotstand mot hvor lett det er å skjære, og kostnad mot regler. Å velge feil materiale kan føre til at kroppen avviser et implantat, at verktøy går i stykker eller at det oppstår kostbare redesign sent i prosessen.
Medisinsk kvalitetsmetaller
Metaller er det beste valget for deler som må tåle tunge belastninger. De er sterke, motstår slitasje og har en lang historie med sikker bruk innen medisin. To hovedgrupper skiller seg ut: rustfritt stål og titanlegeringer.
Rustfritt stål (316L, 17-4)
316L kirurgisk stål er et vanlig valg for kirurgiske verktøy, beinplater og apparater som reparerer brukne bein. Det motstår rust godt, så det fungerer for både kortsiktige og permanente implantater. Men 316L frigjør nikkelioner når det kommer i kontakt med kroppsvæsker. Disse ionene kan forårsake allergiske reaksjoner, som hudutslett og langvarige neseproblemer, hos sensitive pasienter.
17-4 PH rustfritt stål er et godt alternativ. Det har omtrent 75 % mindre nikkel enn 316L og inneholder kobber. Dette kobberet bekjemper bakterier ved å bryte celleveggene deres. Dette gjør 17-4 PH til et sterkt alternativ for bruddanordninger der mindre metallfølsomhet og infeksjonsforebygging er viktig. Den høye styrken og gode rustmotstanden støtter også ikke-bærende beinimplantater.
Titan (grad 5 og 23)
Medisinsk titan fungerer annerledes. Ti-6Al-4V ELI, kalt grad 23, er svært stabilt. Det danner et tynt, selvreparerende oksidlag som hjelper beinvekst på det. Dette gjør det perfekt for bærende implantater som hoftestammer og ryggmargsbur.
Den mekaniske forskjellen er stor. Titan i grad 23 har en strekkfasthet på 860–950 MPa, mens 316L bare når 490–690 MPa. Elastisitetsmodulen er 114 GPa, mye nærmere bein enn ståls 193 GPa. Denne tettere tilpasningen reduserer spenningsskjerming, der implantatet tar for mye belastning og det nærliggende beinet svekkes. Titan i grad 5 tilbyr lignende styrke med litt forskjellige prosesseringsegenskaper.
Høyytelses plast
Plast brukes til forskjellige formål. De passer til engangsverktøy, hus og deler der lettere vekt eller gjennomsiktighet er viktig.
TIKK og PEKK
PEEK tilbyr høy styrke, god biokompatibilitet og fungerer med alle de vanligste steriliseringsmetodene. Den håndterer autoklav, EtO og gammastråling uten å brytes ned. Dette gjør PEEK bra for både implantater og gjenbrukbare kirurgiske verktøy. PEKK tilbyr lignende fordeler med litt forskjellige mekaniske egenskaper, noe som gir designere et annet valg for bruk i ryggmargen og traumer.
Ultem og PTFE
Ultem beholder formen ved høye temperaturer. Det er egnet for deler som går gjennom mange steriliseringssykluser. PTFE tilbyr god kjemisk motstand og lav friksjon. Det brukes i katetre, ledetråder og tetningsdeler der jevn bevegelse er viktig.
Materialvalgskriterier
Å velge mellom metall og plast krever en klar plan. Tabellen nedenfor oppsummerer de viktigste beslutningsfaktorene.
| Utvalgsfaktor | Hovedhensyn | Praktisk eksempel |
| biokompatibilitet | ISO 10993-samsvar; ingen bivirkninger med menneskelig vev | Titan, 316L rustfritt stål, PEEK for implantater |
| Steriliserbarhet | Må håndtere autoklav, gammastråling eller EtO uten å brytes ned | Metaller håndterer de fleste metoder; noe plast brytes ned under gammastråling |
| Mekaniske egenskaper | Styrke, utmattingsmotstand, hardhet, slitestyrke | Titan/koboltkrom for beinimplantater; polykarbonat for hus |
| Korrosjon Resistance | Motstand mot kroppsvæsker i løpet av enhetens levetid | Titan > 316L rustfritt stål |
| bearbeidings | Enkel kutting påvirker kostnader og produksjonstid | Aluminium/messing er enkle; titan krever spesialverktøy og lavere hastigheter |
| Regulatoriske krav | FDA/CE-godkjenning for enhetsklasse | Bruk av forhåndsgodkjent materiale fremskynder godkjenning |
| Kostnad og tilgjengelighet | Råvarekostnad pluss maskineringskostnad | Et dyrere materiale som kutter raskere kan redusere den totale delens kostnad |
Biokompatibilitet og sterilisering
Biokompatibilitet er et must for alt materiale som kommer i kontakt med menneskelig vev. ISO 10993 setter testreglene. Materialer må bevise at de ikke forårsaker negative reaksjoner. Steriliseringskompatibilitet er like viktig. Noen plasttyper tåler gjentatt autoklavering, noe som gjør dem utmerkede for gjenbrukbare verktøy. Andre tolererer EtO og gamma, men har begrenset autoklavtoleranse. Noen plasttyper egner seg til billige engangsprodukter, men brytes ned under damp.
Mekanisk styrke og slitasje
Lastbærende implantater trenger høy utmattingsstyrke. Titan grad 23 utmerker seg her. Engangsverktøy fokuserer på enkel skjæring og lave kostnader. Aluminium og messing skjærer lett, noe som reduserer produksjonstiden. Et dyrere materiale som skjærer raskere kan redusere den totale delkostnaden. Denne avveiningen fortjener nøye overveielse i designfasen.
Materialsertifiseringer og sporbarhet av partier fullfører bildet. Hvert parti må ha skriftlig bevis på sammensetning og prosessering. Dette dokumentet støtter regulatoriske revisjoner og tilbakekallingshåndtering. Innen produksjon av medisinsk utstyr er sporbarhet ikke valgfritt. Det beskytter både pasienter og produsenter.
Presisjonskrav for CNC-medisinske deler
Presisjons-CNC-maskinering er nøkkelen til å lage godt medisinsk utstyr. Hver måling er viktig for pasientsikkerheten. Hvis et lårbenshode er avviket med mikrometer, kan det slites raskere. En grov overflate på et kirurgisk verktøy kan føre til at bakterier vokser. Å kjenne disse behovene hjelper ingeniører med å velge de riktige delene og sjekke leverandører med trygghet.
Forstå toleransestandarder
Toleransestandarder angir det tillatte området for hver måling på en del. Medisinsk utstyr trenger strengere kontroll enn de fleste felt fordi det er svært lite rom for feil.
Standard vs. høypresisjonstoleranser
Standard CNC-maskinering holder vanligvis toleransene innenfor et typisk område for generelle deler der nøyaktig passform er mindre viktig. Høypresisjonsmaskinering når mye strammere grenser. Avanserte verktøy oppnår strammere toleranser for kirurgiske instrumenter. Jiggboring med tette toleranser når svært små toleranser for viktige tilkoblingspunkter. Fleraksede presisjonssystemer holder små toleranser samtidig som de lager komplekse former for implantater.
| Bearbeidingstilnærming | Typisk toleranse | Nøkkelfordel | Typisk medisinsk bruk |
| Standard CNC | Standard, kostnadseffektiv | Kostnadseffektiv, allsidig | Generelle komponenter |
| Presisjons-CNC med avansert verktøy | Strammere, forbedret overflatefinish | Forbedret overflatefinish | Kirurgiske instrumenter |
| Jigboring med liten toleranse | Svært tett, overlegen geometrisk nøyaktighet | Overlegen geometrisk nøyaktighet | Kritiske grensesnitt |
| Multi-Axis Presisjon | Tett, kompleks geometrikapasitet | Kompleks geometrisk kapasitet | Implanterbare enheter |
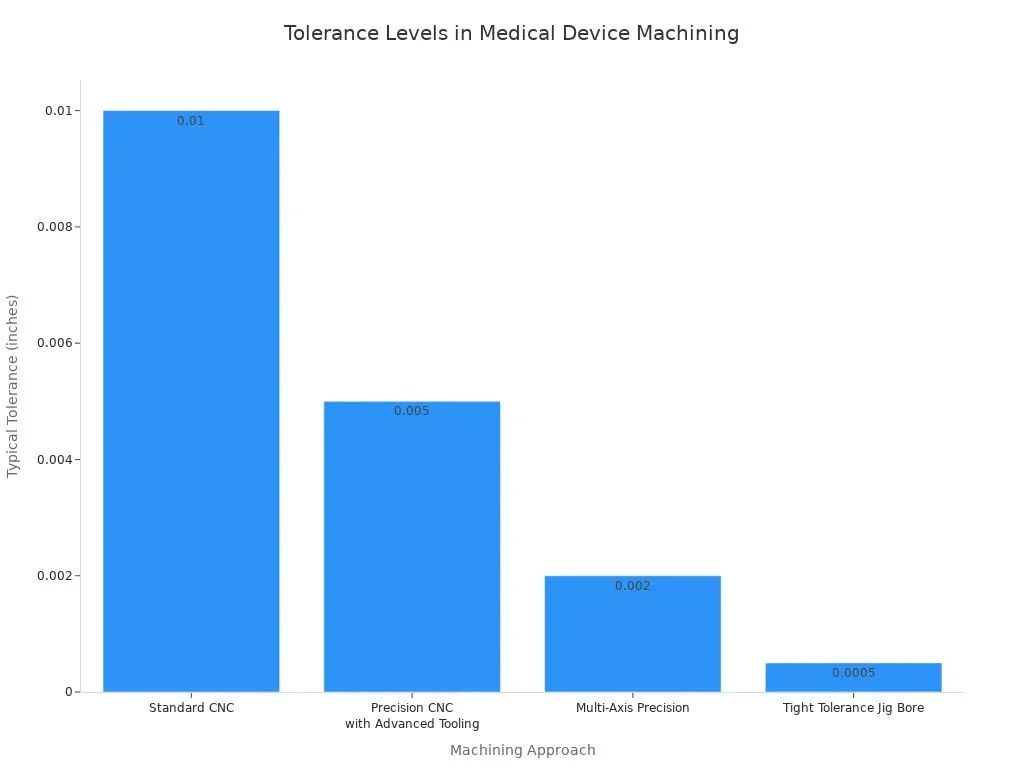
Toppselskaper holder ofte toleranser på ±2.5 mikron på kritiske medisinske deler. Utstyret må holdes veldig stivt. Temperaturkontrollerte rom hindrer varme i å endre delstørrelser.
GD&T i medisinsk design
GD&T gir en presis måte å beskrive delformer på. Det går utover enkle rettlinjede målinger. GD&T spesifiserer form, retning og posisjon med eksakte symboler og regler. For medisinske CNC-deler er dette viktig når overflatene må justeres perfekt. En hoftestammes koniske ledd trenger presis vinkelkontroll som standardtoleranser ikke kan beskrive. GD&T sørger for at alle produsenter leser designet på samme måte.
Overflatebehandling og renslighet
Overflatefinish påvirker pasientresultatene direkte. Ru overflater gir bakterier gjemmesteder. Glatte overflater reduserer friksjon og slitasje.
Ra-verdier og klinisk betydning
Ra måler gjennomsnittlig overflateruhet i mikron. Ulike kroppsområder trenger forskjellige verdier. Lårbenshoder i hofteproteser trenger en veldig glatt overflate for å redusere slitasje. Hard-mot-hard-lagre trenger en ekstremt glatt overflate for å kutte ned rusk. Acetabulære innlegg av polyetylen er moderat glatte. Beinkontaktområder bruker en ruere overflate for å hjelpe beinvekst. Vanlige kirurgiske verktøy holder en glatthet som opprettholder rengjørbarheten, med en viss grense for smussoppbygging. Skjæreflater trenger en enda glattere overflate for stabil ytelse.
| Klinisk sone / komponent | Klinisk signifikant Ra-verdi | Klinisk begrunnelse |
| Femoralhodet (artikulerende) | Veldig jevn finish | Minimerer slitasje og friksjon |
| Harde lagre | Ekstremt glatt finish | Reduserer slitasjerester fra tredjekroppen |
| Acetabulært innerlag i polyetylen | Moderat glatt finish | Balanserer slitestyrken |
| Benkontaktsoner | Grovere finish | Fremmer mekanisk sammenlåsing |
| Overflater på kirurgiske instrumenter | glatt overflate | Opprettholder rengjørbarhet |
Standarder for produksjon av renrom
Renrom kontrollerer ørsmå partikler under produksjonen. Produksjon av medisinsk utstyr trenger ofte renrom med kontrollerte partikkelnivåer. Deler som berører sterile områder trenger dette kontrollnivået. Et renrom hindrer ørsmå rusk i å komme inn i overflater under maskinering.
Verifiserings- og inspeksjonsmetoder
Registreringer beviser kvalitet. Inspeksjon kontrollerer at hver del oppfyller spesifikasjonene. Både pasienter og produsenter beskyttes.
CMM og optisk måling
CMM-er gir nøyaktighet på mikronivå, mye bedre enn håndholdte verktøy. CMM-inspeksjon sjekker om en del samsvarer med designet ved å ta presise målinger av størrelse, form og posisjon. CMM-er håndterer komplekse funksjoner som buede overflater og dype hull. De fjerner operatørskjevhet og standardiserer kvalitetskontroll på tvers av team.
Optiske CMM-systemer bruker blå lysmønstre eller lasertriangulering. Disse metodene kartlegger skinnende, svarte eller sterkt buede overflater. For titanimplantater fanger optisk inspeksjon en tett punktsky av hele formen på sekunder. Disse dataene stemmer overens med den originale 3D CAD-modellen for å vise formforskjeller. I motsetning til kontaktmåling risikerer optisk inspeksjon aldri å skade sensitive deler.
Rapporter om første artikkelinspeksjon (FAI)
Førstegangsinspeksjon (FAI) kontrollerer hele produksjonsprosessen før full produksjonsserie starter. En FAI-rapport registrerer alle målinger, materialegenskaper og prosessinnstillinger. Den beviser at den første delen oppfyller alle spesifikasjoner. Regulatoriske revisorer forventer disse registreringene. De viser at produsenten forstår designet og kan lage det på samme måte hver gang. FAI-rapporter støtter også biokompatibilitetskontroller ved å koble materialsertifiseringer til ferdige deler.
Overholdelse av regelverk innen CNC-maskinering av medisinske deler
Regler former alle valg innen produksjon av medisinsk utstyr. Hvis et CNC-verksted mangler skikkelig sertifisering eller fører dårlige registre, er hele produktlanseringen i fare. Å kjenne reglene hjelper deg med å stille de riktige spørsmålene før du signerer en kontrakt.
Hvorfor ISO 13485 er viktig for medisinske CNC-deler
ISO 13485-sertifisering er den øverste standarden for kvalitetsstyring innen medisinsk utstyr. Denne standarden går utover vanlige kvalitetspraksiser. Den krever et skriftlig kvalitetssystem med prosedyrer, retningslinjer og kontrollerte registre. Hvert trinn i produksjonen må følge skriftlige regler som revisorer kan kontrollere.
ISO 9001 kontra ISO 13485
Mange verksteder har ISO 9001 og tror det kvalifiserer dem for medisinsk arbeid. Denne oppfatningen skaper risikable hull. ISO 9001 gjelder for alle virksomheter innen alle felt. ISO 13485 finnes kun for medisinsk utstyr. Hovedforskjellen er at ISO 13485 ble laget kun for medisinsk utstyr. I motsetning til de fleste bransjer, er medisinsk utstyr underlagt streng myndighetskontroll i markeder over hele verden.
| Aspekt | ISO 9001 | ISO 13485 |
| Omfang | Generisk, enhver bransje | Spesielt for medisinsk utstyr |
| Teknisk dokumentasjon | Generelt QMS-rammeverk | Krever dokumentasjon spesifikk for medisinsk utstyr |
| Administrasjon | Roller kan delegeres fritt | Spesifikk leder ansvarlig for kvalitetssystemelementer |
| Risikofokus | Generell risikostyring | Dypt integrert i pasientsikkerhet |
| Forbedring | Kontinuerlig forbedring for kundetilfredshet | Forbedring knyttet til enhetssikkerhet og ytelse |
ISO 13485 krever også skriftlige opplæringsprosedyrer. Arbeidstakere må vise ferdigheter gjennom formelle trinn. Standarden krever at man finner opplæringsbehov, gjennomfører opplæring og kontrollerer resultater. ISO 9001 sier bare at arbeidstakere må være dyktige uten å fortelle hvordan.
Hva standarden dekker
ISO 13485 krever at produksjon og service planlegges, utføres, overvåkes og kontrolleres. Dette inkluderer å sette regler for produktutgivelse, opprette et kontrollert arbeidsområde og føre produksjonsregistre som viser hvor mange som ble produsert og hvordan de er knyttet til medisinsk utstyrsfilen. For produkter som trenger sterilisering, må prosessene valideres. Hvis oppsett eller reparasjon er nødvendig, må spesifikke trinn og akseptregler skrives ned. Disse kontrollene sikrer at produktet alltid oppfyller de oppgitte spesifikasjonene.
Standarden krever også design- og utviklingskontroller. Tydelige arbeidsflyter dekker designplanlegging, input, output, kontroller, validering og overgang til produksjon. Risikostyring følger ISO 14971 gjennom hele produktets levetid. Leverandørkontroller krever gjennomgang, godkjente leverandørlister, revisjoner og innkommende kontroller.
FDA-registrering og inspeksjoner
FDA sorterer medisinsk utstyr etter risikonivå, som bestemmer godkjenningsveien. Høyrisikoutstyr som implantater må gjennomgås strengt. Kvalitetssystemforskriften 21 CFR del 820 krever et sterkt kvalitetssystem for alle produksjonstrinn, inkludert maskinering. Førmarkedsvarslingsprosessen 510(k) krever at man viser at en enhet ligner på en godkjent enhet, noe som påvirker hvordan CNC-prosesser registreres og kontrolleres.
Krav i henhold til 21 CFR del 820
FDA-registrering inkluderer registrering av virksomheter og oppføring av enheter. CNC-leverandøren din må være FDA-registrert under 21 CFR del 820 og også ha ISO 13485-sertifisering. 510(k)-prosessen påvirker hvordan maskineringstrinn registreres. Verksteder må følge designkontroller, spesielt i prototypefasene.
Prosessvalidering blir nødvendig når kontroll alene ikke kan bevise at en del er korrekt. Dette gjelder spesifikke prosesser som ikke kan verifiseres fullt ut ved inspeksjon alene. FDA QSR krever validering for disse trinnene.
Håndtering av revisjoner og avvik
FDA-inspeksjoner kan skje uten forvarsel. Et ferdigverksted har en CAPA-prosess med rotårsaksanalyse, inneslutningstrinn, korrigerende tiltak og en varslingsplan for kunden. Skriftlig endringskontroll for materialbytter krever kundevarsel og skriftlig godkjenning før et bytte skjer.
Målverdier for CPK på CTQ-funksjoner viser statistisk kontroll. Tidligere data må være tilgjengelige for å bevise denne kontrollen over tid. Sjekk omfanget og nummeret til ISO 13485-sertifikatet mot utstedende gruppes offentlige register. Omfanget definerer hva verkstedet er kvalifisert til å gjøre.
Sporbarhet og dokumentasjon
Sporbarhet er et must for tilbakekallinger og kontroller etter markedsføring. Serienumre og partisporing lar produsenter spore enkeltenheter tilbake til råvarer, leverandører og produksjonsbatcher. Denne historikksporingen gjør det mulig å raskt finne berørte produkter under en tilbakekalling eller samsvarsgjennomgang, noe som reduserer risikoen og gir raskere respons.
Materialsertifiseringer og partisporing
Hvert materialparti må ha et fabrikksertifikat som viser kjemisk sammensetning, mekaniske egenskaper og varmenummer. Råvarefabrikken utsteder dette sertifikatet. Partinumre sporer materialer gjennom produksjonen. Prosessregistreringer viser produksjonsforhold med retensjonstider. Testdata bekrefter samsvar med spesifikasjoner i henhold til statistisk analyse.
Enhetshistorikkposter (DHR)
Enhetshistorikkrapporten er den fullstendige produksjonsrapporten. Den inkluderer operatør-ID, maskin-ID, dato/klokkeslett, målinger, materialparti knyttet til enhetens serienummer og emballasjekontroller. Disse registreringene må oppbevares i den nødvendige varigheten og være klare for FDA-revisjon.
Fullstendig dokumentasjon inkluderer også CMM-inspeksjonsrapporter som viser faktisk kontra forventet for hver GD&T-utrykning. Et samsvarssertifikat bekrefter at delene oppfyller tegnings-, materialspesifikasjons- og QMS-krav. Biokompatibilitetserklæringer refererer til ISO 10993-1 risikovurderingsruter og lister opp gjenværende produksjonsstoffer for implantat- eller hudkontaktbruk. Rapporter om første artikkelinspeksjon dekker nye delenummerutgivelser. Prosessjournaler og SPC-data registrerer operatør-ID, maskin-ID, dato/klokkeslett, verktøybatch og måleresultater på hvert trinn. Designgjennomgangsjournaler og DFM-rapporter finner biokompatibilitetsrisikoer, behov for overflatefinish og toleransegjennomførbarhet før produksjonen starter.
Tilbakekalling av medisinsk utstyr kan ofte spores tilbake til manglende papirer. Ett tapt materialsertifikat kan stoppe en hel etterforskning. Et verksted som fører fullstendige registre beskytter deg mot kostbare forsinkelser og straffer fra myndighetene. Når du sjekker en CNC-partner, be om å se deres DHR-prosess. Be om eksempeldokumenter. Sjekk sertifiseringen deres mot offentlige registre. Disse trinnene skiller gode partnere fra risikable partnere.
Slik evaluerer du en CNC-maskineringstjeneste for medisinske deler
Å velge en partner for medisinske CNC-deler handler om mer enn bare å sammenligne priser. Valget teller virkelig. En maskineringsfeil kan forsinke en produktlansering, forårsake et revisjonsproblem eller sette pasientsikkerheten i fare. Produsenter av medisinsk utstyr må sjekke mulige partnere mot et klart sett med standarder som dekker teknisk ferdighet, dokumentert erfaring og pålitelig drift. Tenk på vurderingsprosessen som en risikosjekk, ikke en handletur.
Vurdering av tekniske evner
Maskinene et CNC-maskinverksted bruker forteller mye om dens evne til å holde stramme toleranser. Eldre maskiner kan fortsatt lage gode deler, men de mangler ofte varmekontrollen og spindelnøyaktigheten som trengs for dagens implantatformer. Spør etter utstyrslisten. Se etter femaksede CNC-maskiner, sveitsiske dreiebenker og fleraksede presisjonssystemer. Disse maskinene håndterer komplekse former i færre trinn, noe som reduserer sjansen for feiloppbygging.
Utstyrets alder og kapasitet
Maskinens alder er viktig, men hva maskinen kan gjøre er enda viktigere. En godt vedlikeholdt eldre maskin kan slå en dårlig konfigurert ny. Spør om vedlikeholdsplaner og kalibreringslogger. Temperaturkontrollerte produksjonsgulv hindrer varme i å endre delstørrelser under lange serier. Spør om probesystemer og måleverktøy i prosessen som fanger opp problemer før deler går utenfor spesifikasjonene.
Intern kontra outsourcet drift
En CNC-maskineringstjeneste som utfører viktige trinn internt, har bedre kontroll over kvalitet og leveringstider. Når et verksted sender ut sekundære trinn som passivering, varmebehandling eller anodisering, tar du på deg leverandørens risiko. Spør hvilke trinn som skjer på stedet. Sjekk at inspeksjonsverktøy, som CMM-er og optiske målesystemer, er i samme bygning. En partner med intern kompetanse reagerer raskere på designendringer og fører bedre registre.
Gjennomgang av erfaring og merittliste
Erfaring med produksjon av medisinsk utstyr kan ikke forfalskes. En portefølje full av deler til luftfart eller bildeler kvalifiserer ikke et verksted for implantatarbeid. Risikoen er annerledes. Medisinske CNC-deler trenger biokompatible materialer, strengere toleranser og full sporbarhet. Be om casestudier fra lignende prosjekter. Et reelt eksempel: en klubbeskaft i rustfritt stål laget av 17-4 rustfritt stål for kirurgi, holdt innenfor snevre toleranser. Den typen bevis viser ekte ferdigheter.
Portefølje av medisinske prosjekter
Se på porteføljen for materialvariasjon. En god partner bør vise frem arbeid i titan, rustfritt stål, PEEK og Ultem. Se etter tegn på sekundære trinn som belegg og montering i renrom. Kundeanmeldelser og langvarige bånd med produsenter av medisinsk utstyr signaliserer pålitelighet. Spør hvor mange år verkstedet har tjent det medisinske feltet. Omfattende erfaring innen produksjon av kirurgiske instrumenter betyr mer enn et nylig skifte til medisinsk arbeid.
Håndtere komplekse geometrier
Komplekse former skiller gode verksteder fra fantastiske. Be om å få se deler med trange innvendige hjørner, tynne vegger eller vanskelige buede overflater. Be om eksempler der verkstedet løste et vanskelig maskineringsproblem med kreativ fiksturering eller verktøybaneplanlegging. En partner som tilbyr tilbakemeldinger om design for produksjon (DFM) tidlig, hjelper deg med å unngå kostbare feil. Ingeniørteamet deres bør oppdage mulige produksjonsfeil før du forplikter deg til verktøy.
Kommunikasjon og forsyningskjedehåndtering
Tekniske ferdigheter spiller lite rolle hvis partneren ikke kan kommunisere tydelig eller levere i tide. Produsenter av medisinsk utstyr trenger en CNC-maskineringstjeneste som svarer raskt på spørsmål og gir ærlige leveringsestimater. Forsinkelser sprer seg gjennom hele prosjektets tidslinje og påvirker kliniske studier og markedsinngang.
Prototyping og DFM-tilbakemelding
Rask prototyping fremskynder utviklingssyklusen din. En responsiv partner leverer prototypedeler raskt og går effektivt over til masseproduksjon. Under prototyping bør verkstedet gi DFM-analyse som markerer toleranseproblemer, materialproblemer eller problemer med overflatefinish. Denne tilbakemeldingssløyfen forhindrer dyre redesign senere. Spør hvordan verkstedet håndterer designendringer under aktive prosjekter. En tydelig endringskontrollprosess beskytter begge sider.
Ledetider og skalerbarhet
Innenlandske leverandører reduserer leveringstiden og tillater hastebestillinger. Utenlandske leverandører legger til tollforsinkelser og begrenser alternativene dine når det oppstår problemer. Spør om gjennomsnittlige behandlingstider og inkluder frakt i beregningene dine. Skalerbarhet trenger dokumenterte, repeterbare prosesser, ikke bare å stole på én ekspert. Be om tidligere metrologidata som viser størrelsesstabilitet etter hvert som produksjonsvolumet vokser. En partner må holde toleransen under produksjonshastigheten, ikke bare i prototyper.
Spørsmål om kvalitetskontroll fortjener klare svar. Spør om førstegangsinspeksjon som en definert, dokumentert prosess. Spør hvor kontrollpunkter for inspeksjon i prosessen finner sted. Gjennomgå hvordan leverandøren håndterer avvik og rotårsaksanalyse. Sjekk sertifiseringer som er relevante for din bransje: ISO 9001, ISO 13485 og FDA-registrering. Et CNC-maskinverksted som nøler med disse spørsmålene har noe å skjule.
Spør potensielle partnere om deres fysiske sikkerhetsprotokoller: adgangsprosedyrer, besøkshåndtering, sikkerhet etter arbeidstid og nødprosedyrer. Hvor sofistikerte svarene deres er, indikerer om sikkerheten virkelig er integrert i driften deres, eller om det er et samsvarskrav.
Konfidensialitet beskytter din immaterielle eiendom. Sørg for at tjenesteleverandøren signerer konfidensialitetsavtaler, har et sikkert dokumenthåndteringssystem og krypterer prosjektdata. Spør hvem som har tilgang til CAD-filer, tegninger og inspeksjonsdokumenter. En partner som behandler designdataene dine med forsiktighet, behandler også delene dine med forsiktighet.
Å velge en leverandør av CNC-maskinering handler til syvende og sist om tillit bygget på bevis. Besøk anlegget hvis mulig. Se hvordan arbeidere håndterer deler. Gjennomgå inspeksjonsrapportene deres. Be om referanser fra lignende medisinske prosjekter. Den rette partneren viser nøyaktighet, opprettholder grundig dokumentasjon og har riktig sertifisering. Medisinske maskineringstjenester som oppfyller disse standardene beskytter produktet ditt, pasientene dine og omdømmet ditt.
Samarbeid med NOBLE for dine medisinske CNC-deler

Utvalgstrinnene ovenfor peker mot ett klart svar: du trenger en partner med dokumentert nøyaktighet, dokumentert regelfølgelse og fullservicestøtte. NOBLE leverer nettopp det. Som et ledende produksjonsselskap i Kina kombinerer NOBLE sterke serviceferdigheter med ekspert maskineringskunnskap for å hjelpe kundene med å gå fra prototype til full produksjon på en smidig måte.
Våre produksjonsevner
NOBLEs produksjonsanlegg håndterer både metall og plast med like stor dyktighet. Utstyrslisten inkluderer fleraksede CNC-frese- og dreiesentre, sveitsiske dreiebenker og 5-aksede maskineringssystemer. Dette utvalget betyr at komplekse former ikke er noe problem. Enten delen din trenger trange innvendige hjørner eller buede implantatflater, leverer maskinene.
Presisjonsmaskinering for metall og plast
Materiallisten dekker hele det medisinske spekteret: titan, rustfritt stål av kirurgisk kvalitet, aluminium, Inconel, koboltkrom og høypresterende plast som PEEK og Ultem. Hvert materiale trenger forskjellige skjæreinnstillinger, verktøyformer og kjølemetoder. NOBLEs maskinister kjenner disse forskjellene og justerer etter behov.
- Mikromaskinering for små CNC-medisinske deler og implanterbare deler
- Storformatmaskinering for større deler og hus
- Maskinering av små deler med små toleranser
- 5-akset maskinering for høy presisjon på komplekse former
- Sveitsisk maskinering for deler med liten diameter og høy presisjon
- Datainnsamling og kontroll i prosessen på hvert trinn
Toleransekontroll får spesiell oppmerksomhet. Standard presisjon holder stramme toleranser. For tøffe jobber når presisjonsmaskinering enda strengere toleranser. Spesialprosjekter kan nå ±0.0002 tommer når designet krever det. Dette spekteret dekker alt fra kirurgiske verktøy til mikrokomponenter som brukes i minimalt invasive enheter.
Fra prototype til storproduksjon
Å gå fra prototype til produksjon fører ofte til variasjon. NOBLE fjerner denne risikoen med dokumenterte, repeterbare prosesser. Prototypedeler sendes raskt, slik at designkontroller skjer uten forsinkelser. Når de er godkjent, skaleres de samme maskinene, verktøyene og inspeksjonstrinnene til store serier. Statistisk prosesskontroll overvåker variasjon i sanntid og fanger opp avvik før deler går utenfor spesifikasjonene. Denne metoden holder kvaliteten stabil enten du bestiller femti deler eller femti tusen.
Sertifiseringer og kvalitetssikring
Sertifiseringer beviser en butikks forpliktelse til kvalitet. NOBLE har både ISO 9001:2015 og ISO 13485:2016, som dekker generell kvalitetsstyring og kontroller spesifikke for medisinsk utstyr. Denne doble sertifiseringen viser beredskap for regulert produksjon.
ISO 9001:2015 og ISO 13485:2016
De to standardene fungerer sammen. ISO 9001 gir det generelle rammeverket for kundetilfredshet og kontinuerlig forbedring. ISO 13485-sertifiseringen legger til nødvendige kontroller for medisinsk utstyr som ISO 9001 mangler.
| Aspekt | ISO 9001: 2015 | ISO 13485: 2016 |
| Primært fokus | Kundetilfredshet | Regeloverholdelse og pasientsikkerhet |
| Risk Management | Generell forbedring | Påkrevd, i samsvar med ISO 14971 |
| Designkontroller | Ikke obligatorisk | Nødvendige designfiler med risikoutganger |
| Sporbarhet | Generell identifikasjon | Batch-oppføringer, enhetshistorikkoppføringer |
| Prosessvalidering | Ikke obligatorisk | Nødvendig for sterilisering, sveising |
| Renhetsspesifikasjoner | Ikke spesifisert | Skriftlige krav til renhold |
Denne tabellen viser forskjellen mellom generell kvalitet og medisinsk kvalitet. NOBLE oppfyller begge standardene, noe som gir deg trygghet i hver forsendelse.
Strenge inspeksjons- og testprotokoller
Inspeksjon skjer på mange kontrollpunkter, ikke bare på slutten. Førstegangsartikkelinspeksjon (FAI) kontrollerer hele produksjonsprosessen før full produksjon starter. Prosesskontroll bruker kalibrert CMM-utstyr for å bekrefte størrelser etter hvert som delene beveger seg gjennom produksjonen. Slutttesting bekrefter overflatefinish, materialegenskaper og størrelsesnøyaktighet. Hver måling registreres, noe som skaper et fullstendig papirspor for regulatoriske revisjoner. Denne nøye tilnærmingen oppfyller FDA-forventningene og støtter ditt eget kvalitetssystem.
En fullservicetilnærming
NOBLE tilbyr mer enn maskinering. Fullservicemodellen dekker designstøtte, ingeniørteamarbeid, montering og etterbehandling. Denne sammenkoblede tilnærmingen reduserer antallet leverandører og gjør prosjektstyringen enklere.
Designstøtte og ingeniørsamarbeid
Tidlig samarbeid forhindrer kostbare feil. NOBLEs ingeniører gjennomgår designene dine for produksjonsevne, identifiserer toleranseproblemer, materialproblemer eller problemer med overflatefinish før verktøyarbeidet starter. Denne tilbakemeldingen fra Design for Manufacturing (DFM) sparer tid og penger. Ingeniørteamet foreslår også andre materialer eller prosesser når de gir bedre resultater. Denne partnerskapstilnærmingen betyr at du får ekspertinnspill, ikke bare et pristilbud.
Montering og etterbehandlingstjenester
Etterbehandlingstjenester inkluderer etterbehandling, belegg og montering. Renromsmontering håndterer deler som må holdes sterile. Etterbehandlingsoperasjoner oppnår overflateruheten designet ditt trenger, enten det betyr en speilblank polering for bevegelige overflater eller en strukturert finish for områder med beinkontakt. Monteringstjenester bringer flere deler sammen, noe som reduserer håndterings- og inspeksjonsarbeidet. Denne komplette funksjonaliteten betyr at én tjenesteleverandør administrerer hele produksjonskjeden, fra råmateriale til ferdig, bruksklar del.
Blandingen av presisjonsmaskinering, dobbel sertifisering og fullservicestøtte gjør NOBLE til et direkte svar på utvalgstrinnene som diskuteres i denne veiledningen. Kontakt NOBLE for en prosjektkonsultasjon og se forskjellen en ekte produksjonspartner utgjør.
For å velge riktig CNC-maskineringspartner for dine medisinske CNC-deler, må du forstå fire nøkkelområder. Dette er kjerneprosesser som fresing og sveitsisk maskinering, biokompatible materialer, presisjonsstandarder og samsvar med forskrifter. Hvert eneste valg du tar påvirker direkte pasientsikkerheten og hvor godt enheten fungerer. En pålitelig CNC-maskineringstjeneste må ha riktig sertifisering og bestå en svært streng inspeksjon. Fullstendige og grundige registre forhindrer kostbare tilbakekallinger og hjelper deg med å forberede deg på revisjoner. Denne veiledningen fungerer som en praktisk sjekkliste når du sjekker leverandører. Den riktige tjenesteleverandøren blir en partner som hjelper deg med å komme inn på markedet og lykkes med produktet ditt. Kontakt NOBLE i dag for å avtale en prosjektkonsultasjon for dine behov. Vi tilbyr ferdighetene, FDA-kunnskapen og full støtte du trenger for å gjøre ditt medisinske utstyr til virkelighet. Din suksess er vår førsteprioritet. La oss hjelpe deg med å oppnå det med full tillit.
Vanlige spørsmål om CNC medisinske deler
Hvilke sertifiseringer bør en leverandør av medisinsk CNC ha?
En leverandør bør ha ISO 13485-sertifisering for kvalitetsstyring av medisinsk utstyr. De trenger også FDA-registrering. Disse kvalifikasjonene viser at verkstedet følger strenge regler for å lage trygge og pålitelige medisinske CNC-deler.
Hvilke materialer fungerer best for medisinske CNC-deler?
Vanlige valg inkluderer titan grad 23, rustfritt stål 316L og PEEK-plast. Titan er sterkt og trygt for implantater. Rustfritt stål fungerer bra for kirurgiske verktøy. PEEK er bra for både implantater og gjenbrukbare instrumenter.
Hvordan påvirker FDA-registrering produksjonen av medisinske deler?
FDA-registrering krever at leverandøren følger kvalitetsreglene i 21 CFR del 820. Dette betyr at de må validere prosesser, kontrollere design og opprettholde full sporbarhet. Butikken må være klar for uanmeldte inspeksjoner og føre fullstendige produksjonsregistre.
Hvorfor er dokumentasjon kritisk for medisinske CNC-deler?
Fullstendige registre støtter tilbakekallinger og regulatoriske revisjoner. Enhetshistorikkregistreringer sporer hvert produksjonstrinn. Materialsertifiseringer beviser sikkerhet og sammensetning. Uten skikkelige registre kan ett tapt sertifikat stoppe en etterforskning og forsinke markedsinntreden.
Hvilke inspeksjonsmetoder bekrefter kvaliteten på medisinske deler?
Koordinatmålemaskiner utfører nøyaktighetskontroller på mikronnivå. Optiske målesystemer fanger opp fullstendige overflatedata. Rapporter fra første artikkelinspeksjon verifiserer hele produksjonsprosessen. Disse metodene sikrer at alle deler oppfyller designspesifikasjonene.
Hvilken rolle spiller FDA i maskinering av medisinsk utstyr?
FDA fører tilsyn med klassifisering, registrering og kvalitetssikring av enheter. Leverandører må følge 21 CFR del 820 og opprettholde FDA-registreringen. Byrået kan inspisere anlegg uten forvarsel, så verksteder må alltid føre fullstendige registre.







