
Introductie
De ingenieur had de ontwerptekeningen van het onderdeel af, en ze zagen er geweldig uit op het scherm. Maar hier is het probleem: hoe maak je zoiets in de praktijk?
Er zijn twee belangrijke benaderingen. De ene is additief. Dat is rapid prototyping – het laagje voor laagje opbouwen van onderdelen direct vanuit digitale bestanden. De andere is vormgevend. Dat is conventioneel gieten, het vormen van materiaal met behulp van harde gereedschappen. Op het eerste gezicht lijken ze op elkaar. Dat zijn ze niet. De verschillen zijn fundamenteel.
Het zit zo: geen enkele methode is universeel beter. Dat is een valkuil. De echte vraag is welke methode het beste bij jouw specifieke project past. Volume is belangrijk. Tijdschema is belangrijk. Ontwerpcomplexiteit is belangrijk. Maar bovenal zijn je commerciële doelstellingen van belang.
Wat is Rapid prototyping?
Laten we eerst rapid prototyping definiëren. Het is een reeks additieve processen. Ingenieurs beginnen met een CAD-bestand. De machine bouwt het onderdeel op door materiaal laagje voor laagje toe te voegen. Geen mallen. Geen gereedschap. Alleen het digitale ontwerp en de machine.
Onder deze noemer vallen verschillende gangbare technologieën:
- FDM(Fused Deposition Modeling). Denk aan plastic filament dat door een spuitmondje wordt geperst. Simpel, goedkoop en geschikt voor eenvoudige modellen.
- SLA(Stereolithografie). Gebruikt een laser om vloeibare hars uit te harden. Veel gladder oppervlak. Betere details.
- SLS(Selectief lasersinteren). Een laser smelt nylonpoeder samen. Geen ondersteunende structuren nodig. Sterke, functionele onderdelen.
- DMLS/SLM(Direct Metal Laser Sintering). Hetzelfde principe, maar dan met metaalpoeder. Titanium, aluminium, roestvrij staal. Voor metalen onderdelen.
De belangrijkste kenmerken onderscheiden dit van traditionele productieprocessen. Je hoeft geen weken te wachten op een mal. Je gaat direct van een digitaal bestand naar een fysiek onderdeel. Als het ontwerp verandert, druk je gewoon opnieuw op printen. Dit is ideaal voor iteratief werk: proberen, kapotmaken, repareren, opnieuw proberen.
Waar past dit dan in? Rapid prototyping is het meest geschikt voor ontwerpvalidatie, het controleren van vorm en pasvorm, functionele tests en kleine series wanneer je maar een handvol onderdelen nodig hebt. Het is niet bedoeld voor het maken van duizend eenheden. Het is bedoeld om het ontwerp te perfectioneren voordat je overgaat tot de productie van vaste mallen.
Wat zijn conventionele mallen?
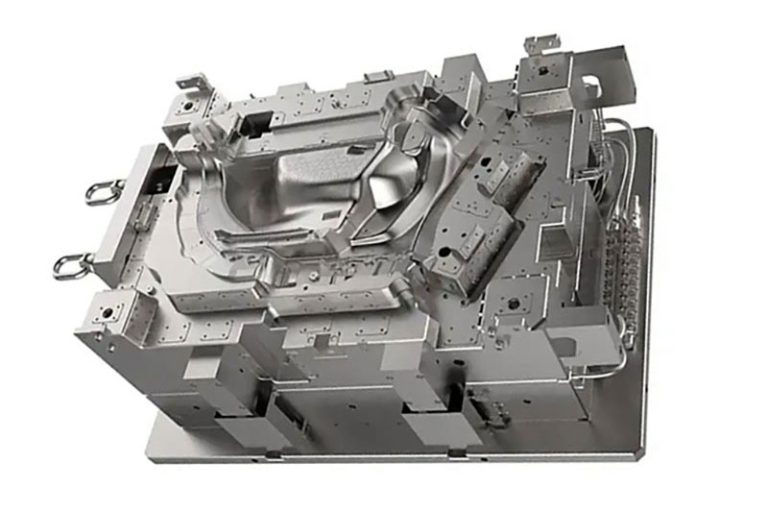
Laten we nu de andere kant bekijken. Conventionele mallen zijn gemaakt van hard gereedschap. Je freest de mal uit staal of aluminium. Het is een fysieke, permanente holte. Als hij eenmaal gemaakt is, zit hij vast.
Veelvoorkomende processen binnen deze categorie:
- spuitgieten Voor kunststoffen. De werkpaard van de massaproductie. Gesmolten plastic wordt in een stalen matrijs gespoten, afgekoeld en vervolgens uitgeworpen.
- spuitgieten Voor metalen. Gesmolten metaal wordt in een matrijs geïnjecteerd. Snel, nauwkeurig, geschikt voor aluminium en zink.
- Persvormen Voor composieten. Voorverwarmd materiaal wordt in een verwarmde mal geperst. Gebruikelijk voor thermohardende kunststoffen en vezelversterkte onderdelen.
- Metaal spuitgieten (MIM)Combineert poedermetallurgie met spuitgieten van kunststof voor complexe, kleine metalen onderdelen.
De economische situatie is hier compleet anders. De initiële kosten zijn hoog. Je betaalt voor de mal. Staal kost geld. Bewerking kost tijd. Maar zodra de mal gemaakt is, dalen de kosten per stuk tot bijna nul. Je produceert duizenden of miljoenen onderdelen voor een paar cent per stuk.
Er is echter een keerzijde. Matrijzen dwingen tot discipline. Je moet ontwerpen volgens regels: lossingshoeken zodat het onderdeel loskomt, een uniforme wanddikte om krimp te voorkomen, de juiste aanspuitposities. Je kunt niet zomaar elke vorm maken. De matrijs dicteert het ontwerp.
Wanneer gebruik je dit dan? Conventionele mallen zijn het meest geschikt voor productie in grote volumes. Ze zijn de beste keuze wanneer je nauwe toleranties, materialen van productiekwaliteit en een voorspelbaar, herhaalbaar proces nodig hebt. Als je honderdduizend stuks produceert, is dit de juiste weg. De initiële investering betaalt zich op de lange termijn terug.
Vergelijking van hoofd tot hoofd
Laten we deze twee benaderingen eens naast elkaar zetten. De verschillen zijn niet gering. Ze beïnvloeden elke beslissing die je neemt.
Kostenstructuur
Bij rapid prototyping zijn de kosten vooraf laag. Je betaalt voor de machinetijd en het materiaal. Maar elk onderdeel kost ongeveer hetzelfde. Er is geen sprake van schaalvoordelen.
Conventionele matrijzen zijn in het begin erg duur. De matrijs zelf is prijzig. Het bewerken van staal vergt tijd en vakmanschap. Maar als het eenmaal klaar is, kost elk extra onderdeel slechts een paar cent.
Het break-evenpunt ligt meestal tussen de 500 en 1,000 eenheden. Bij een lagere productie is rapid prototyping voordeliger qua totale kosten. Daarboven verdient de matrijs zichzelf snel terug.
Levertijd
Met rapid prototyping ga je binnen enkele uren of dagen van bestand naar product. Geen wachttijden voor gereedschapmakers. Geen wachtrijen voor matrijsbewerking.
Het maken van traditionele matrijzen duurt weken of maanden. De matrijs moet worden ontworpen, geprogrammeerd, gefabriceerd en getest. Je kunt dit proces niet overhaasten zonder de kwaliteit in gevaar te brengen.
Ontwerpvrijheid
Dit is waar rapid prototyping ongeëvenaard is. Geen ontwerpbeperkingen. Je kunt interne roosters bouwen. Je kunt kanalen printen die kronkelen en draaien. Ondersnijdingen doen er niet toe. De machine bouwt wat je tekent.
Traditionele mallen leggen strikte regels op. Er zijn lossingshoeken vereist. De wanddikte moet uniform zijn. Ondersnijdingen vereisen dure zijwaartse bewegingen of hefmechanismen. De mal zelf bepaalt welke vormen mogelijk zijn.
Materiaaleigenschappen
Materialen voor rapid prototyping hebben een enorme ontwikkeling doorgemaakt. Maar ze hebben nog steeds een zwak punt. Onderdelen zijn anisotroop: ze zijn sterker in de lengterichting dan er dwars op. De hechting tussen de lagen is altijd een potentieel zwak punt.
Bij conventionele mallen worden echte productiematerialen gebruikt. Ze zijn isotroop. De sterkte is in alle richtingen gelijk. Materiaalcertificeringen zijn standaard. U weet precies wat u krijgt.
Oppervlaktebehandeling & Toleranties
Met rapid prototyping krijg je goede oppervlakken. Sommige technologieën, zoals SLA, leveren zelfs zeer gladde oppervlakken op. De meeste vereisen echter nabewerking – schuren, polijsten, coaten – om productiekwaliteit te bereiken. De toleranties zijn redelijk, maar variëren per machine en materiaal.
Conventionele mallen leveren direct na het vormen oppervlakken van matrijskwaliteit. De texturen zijn consistent. De toleranties zijn nauw en herhaalbaar over duizenden cycli.
Volumemogelijkheden
Rapid prototyping is geschikt voor kleine oplages. Eén tot honderd exemplaren is gebruikelijk. Met printfarms die meerdere machines inzetten, kun je tot duizend stuks komen. Maar dat is wel de grens.
Conventionele matrijzen beginnen bij duizend stuks en gaan tot miljoenen. Zodra de matrijs gemaakt is, is het volume geen beperking meer. De machine blijft gewoon doorlopen.
De praktische conclusie is dus: rapid prototyping is voor de beginfase – ontwerpverkenning, vroege tests en kleine oplages. Conventionele mallen zijn voor de eindfase – productie op grote schaal, herhaalbaarheid en gecertificeerde materialen. De keuze gaat niet over welke beter is, maar over waar je je in de ontwikkelingscyclus bevindt.
Het middengebied: Snelle tooling & Bruggereedschap
De twee uitersten zijn duidelijk. Rapid prototyping levert snel onderdelen op, maar de kosten per stuk blijven hoog. Conventionele mallen leveren lage kosten per stuk op, maar vergen veel geld en tijd vooraf. Er is een middenweg. Die is het overwegen waard.
Hier komen snelgereedschap en overbruggingsgereedschap in beeld. Het idee is simpel. Je bouwt een matrijs sneller en goedkoper dan een volledige stalen productiematrijs. Hij zal niet eeuwig meegaan, maar wel lang genoeg om de kritieke fase te overbruggen.
Hieronder volgen de meest gebruikte methoden:
Aluminium mallen. Aluminium laat zich sneller bewerken dan staal. Het is zachter, waardoor de levensduur van de mal korter is. Maar je kunt er 1,000 tot 10,000 onderdelen mee maken. Voor veel producten is dat voldoende om een product te lanceren, de markt te testen en inkomsten te genereren terwijl de stalen mal wordt gemaakt.
3D-geprinte mallen. Je print de kern en de holte van de mal direct. Niet geschikt voor hogedrukspuitgieten. Maar voor urethaangieten – vacuümgieten – werkt het prima. Je kunt kleine series onderdelen met goede details produceren.
Zachte mallen. Siliconen mallen zijn het klassieke voorbeeld. Je giet een master, maakt een siliconen negatief en giet er polyurethaanhars in. Elke mal levert 10 tot 50 onderdelen op. Lage kosten. Snelle doorlooptijd.
Wanneer pas je dan toe op dit compromis?
Marktvalidatie is er één van. Je hebt echte onderdelen nodig om aan distributeurs te laten zien of met klanten te testen. Niet duizend. Misschien vijftig. Met Bridge-tooling bereik je dat zonder te hoeven wachten op staal.
Proefproductie is een ander voorbeeld. Je wilt de assemblagelijn laten draaien, werknemers trainen en het proces uitwerken. De vaste gereedschappen zijn nog niet klaar. Overbruggingsgereedschappen vullen die kloof op.
Voorraadbeheer vóór de lancering is cruciaal. Je hebt voorraad nodig voor de lancering. De stalen mal wordt momenteel gefreesd. Je kunt niet wachten. Met overbruggingsgereedschap kun je nu al voorraad opbouwen en later overschakelen naar de productiemal.
De praktische term hiervoor is rapid prototyping voor de productie. Je gebruikt snelle productiemethoden om onderdelen te maken die in principe al productieklaar zijn, maar dan in kleinere aantallen. Het is een transitiestrategie. En het maakt vaak het verschil tussen het halen van een lanceringskans en het missen ervan.
Branchespecifieke toepassingsvoorbeelden
De theorie is nuttig. Maar in de praktijk worden beslissingen genomen in specifieke sectoren. Hieronder wordt uitgelegd hoe verschillende sectoren daadwerkelijk kiezen tussen deze methoden.
Medisch en gezondheidszorg
| Toepassing | Methode | motivering |
| Chirurgische gidsen | Rapid prototyping | Patiëntspecifieke geometrie. Eenmalig gebruik. Geen gereedschap nodig. |
| Op maat gemaakte hoortoestellen | Rapid prototyping | Massamaatwerk. Elk exemplaar is uniek. Digitale workflow. |
| Spuiten, ampullen | Conventionele mallen | Extreem hoge volumes. Strikte toleranties. Steriliteitseisen. |
| Orthopedische implantaten | Beiden | Roosterstructuren voor botingroei vereisen een additief. Componenten die in grote volumes worden geproduceerd, worden nog steeds via spuitgieten vervaardigd. |
De medische sector is verdeeld. Patiëntspecifieke hulpmiddelen worden met behulp van additieve productiemethoden vervaardigd. Wegwerpproducten voor grote volumes blijven met conventionele mallen geproduceerd worden.
Automobielsector
| Toepassing | Methode | motivering |
| Interieurs van conceptauto's | Rapid prototyping | Eén of twee exemplaren. Puur voor de sier. Duurzaamheid is niet nodig. |
| Prototype motorsteunen | Rapid prototyping | Functionele tests uitvoeren voordat er voor de tooling wordt gekozen. |
| Deurgrepen, sierlijsten | Conventionele mallen | Oppervlakte van klasse A vereist. UV-bestendigheid is belangrijk. |
| Componenten onder de motorkap | Conventionele mallen | Hoog volume. Hoge thermische eisen. Chemische bestendigheid. |
In de auto-industrie wordt rapid prototyping al vroeg in de cyclus gebruikt. Maar productieonderdelen worden vrijwel altijd met conventionele mallen gemaakt. De volumes zijn te groot om iets anders te rechtvaardigen.
Ruimtevaart en Defensie
| Toepassing | Methode | motivering |
| Legacy vliegtuigonderdelen | Rapid prototyping | De oorspronkelijke gereedschappen zijn verouderd. De vraag is laag. Additieve productie vult dit gat op. |
| Investeringsgietpatronen | Rapid prototyping | Complexe koelkanalen in turbinebladen. Geprinte patronen maken de geometrie mogelijk. |
| Interieurcomponenten | Conventionele mallen | Strikte brandbaarheidscertificering. Materialen moeten gekwalificeerd zijn. |
De lucht- en ruimtevaartsector is conservatief. Certificering is bepalend voor de keuze. Maar voor ondersteuning van bestaande systemen en complexe geometrieën heeft rapid prototyping een belangrijke rol veroverd.
Consumer Electronics
| Toepassing | Methode | motivering |
| Prototypegevallen | Rapid prototyping | Ergonomische tests. Validatie op basis van uiterlijk en gevoel. |
| Start productie | Snelle tooling | Snelle marktintroductie. De productie van de brugmatrijzen maakt de voorraad gereed, terwijl de productie van de vaste matrijzen wordt afgerond. |
| Structurele beugels | Conventionele mallen | Sterkte-eisen. EMI-afschermingseisen. |
| Waterdichte behuizingen | Conventionele mallen | Toleranties van minder dan 100 micron. Afdichtingen moeten consistent functioneren. |
Consumentenelektronica draait om snelheid. Het gebruik van bruggereedschap is hier gebruikelijk. Je kunt niet maanden wachten op staal als je een telefoonhoesje op de markt brengt.
Zware machines en industriële toepassingen
| Toepassing | Methode | motivering |
| Montagemallen, hulpstukken | Rapid prototyping | Op aanvraag. Snelle afhandeling. Weinig stress. |
| Hydraulische spruitstukken | Beiden | Complexe interne kanalen worden additief vervaardigd. Standaardontwerpen blijven machinaal bewerkt of gegoten. |
| Grote apparatuurpanelen | Conventionele mallen | Grootte bepaalt de kosten. Volume rechtvaardigt het gereedschap. |
Industriële apparatuur maakt gebruik van beide methoden. Mallen en opspaninrichtingen zijn uitermate geschikt voor snelle prototyping. Productieonderdelen volgen conventionele trajecten, tenzij de geometrie anders vereist.
Het patroon is consistent. Snelle prototyping en snelle matrijsbouw domineren de beginfase – prototypes, patiëntspecifieke onderdelen en ondersteuning voor oudere producten met een lage vraag. Conventionele matrijzen nemen het over wanneer volume, certificering of oppervlakteafwerking de belangrijkste drijfveer wordt. De tussenweg, de zogenaamde 'bridge tooling', is vaak de slimme keuze voor productlanceringen waarbij snelheid net zo belangrijk is als kwaliteit.
Besluitvormingskader: Hoe te kiezen
Drie cruciale vragen
Begin hier. Deze drie vragen zullen je op het juiste pad brengen.
Wat is uw gewenste volume?
Dit is de belangrijkste hefboom.
Minder dan 100 stuks? Ga dan voor rapid prototyping. Bij deze aantallen is de aanschaf van gereedschap niet rendabel. De kosten kloppen gewoon niet.
Tussen de 100 en 5,000 stuks? Dan zit je in het grijze gebied. Dit is waar snelle matrijsontwikkeling en overbruggingsmatrijzen van pas komen. Aluminium matrijzen. Siliconen matrijzen. 3D-geprinte matrijzen. Het aantal bepaalt de specifieke aanpak.
Meer dan 5,000 stuks? Dan beginnen conventionele mallen zinvol te worden. De initiële kosten worden voldoende gespreid. De besparing per stuk wordt reëel.
Is de geometrie vervormbaar?
Sommige vormen kunnen nu eenmaal niet met een conventionele mal worden gemaakt.
Denk aan kronkelende interne kanalen. Ernstige ondersnijdingen die complexe zijwaartse bewegingen vereisen. Organische roosters voor botingroei. Deze geometrieën zouden je zelfs bij grotere volumes kunnen dwingen tot additive manufacturing. Het gereedschap zou te complex of onmogelijk te bouwen zijn. Rapid prototyping wordt de productiemethode, niet alleen de prototypemethode.
Wat zijn uw materiaaleisen?
Materialen zijn belangrijk. Op dit punt bieden conventionele mallen een groot voordeel.
Heeft u een gecertificeerde brandveiligheidsclassificatie nodig? Documentatie over biocompatibiliteit? Specifieke mechanische eigenschappen met volledige traceerbaarheid? Conventionele mallen maken gebruik van materialen die gekwalificeerd, getest en gecertificeerd zijn. Het proces is gevalideerd.
Materialen voor rapid prototyping worden steeds beter. Maar ze blijven achter op het gebied van certificering en consistentie voor kritische toepassingen.
Veel voorkomende fouten te vermijden
Hier gaat het vaak mis. Leer hiervan.
Te vroeg met de productie beginnen. Je legt je vast op een stalen mal voordat het ontwerp gevalideerd is. Vervolgens ontdek je een fout. Nu zit je opgescheept met een dure mal die aangepast of vervangen moet worden. Valideer eerst, en begin dan pas met de productie.
Rapid prototyping gebruiken voor grote volumes. Je raakt gewend aan de snelheid. Je blijft onderdelen bestellen bij de 3D-printer. Maar je maakt nooit een kostenanalyse per stuk. Bij duizend stuks heb je meer uitgegeven dan een matrijs zou hebben gekost. Ken het break-evenpunt.
Ontwerpen voor 3D-printen zonder rekening te houden met schaal. Je optimaliseert voor additieve productie. Complexe interne structuren. Geen lossingshoeken. Dan neemt het volume toe. Je moet overstappen op spuitgieten. Het onderdeel is niet geschikt voor spuitgieten. Je moet het ontwerp volledig opnieuw maken. Stel jezelf altijd de vraag: wat gebeurt er als dit in serieproductie gaat?
De doorlooptijd voor conventionele matrijzen wordt onderschat. Stalen matrijzen hebben weken of maanden nodig. Mensen vergeten dit. Ze plannen een lanceringsdatum zonder rekening te houden met de matrijsfabricage. Vervolgens komen ze in de problemen. Overbruggingsmatrijzen bieden hiervoor een oplossing, maar alleen als je er rekening mee houdt in je planning.
Het besluitvormingskader is eenvoudig van structuur, maar lastig uit te voeren. Stel de vraag over het volume. Stel de vraag over de geometrie. Stel de vraag over het materiaal. Kies vervolgens je pad en let op de veelvoorkomende valkuilen. Zo voorkom je verspilling van geld en tijd.
Over NOBLE — Uw vertrouwde partner in Precisie-fabricage
Laat ik meteen duidelijk zijn over wie NOBLE is en wat we doen. U heeft een ontwerp. U wilt het laten maken. De weg van prototype naar productie is zelden rechtlijnig. Wij zijn er om u te helpen die weg te bewandelen.
Wie Wij Zijn
NOBLE is een bedrijf gespecialiseerd in CNC-bewerking en precisieproductie. Maar die omschrijving doet de kern van de zaak geen recht. In tegenstelling tot een 3D-printbureau dat alleen prototypes maakt of een massaproducent die zich uitsluitend richt op productie, zitten wij er middenin. Wij verzorgen beide kanten van het proces, en alles daartussenin. Ingenieurs komen naar ons toe. Productontwerpers vertrouwen op ons. Innovators in de medische sector vertrouwen op ons. Wij ondersteunen u van het eerste conceptonderdeel tot volledige productie – en begeleiden u door de cruciale fase van snelle matrijsontwikkeling, die de meeste bedrijven overslaan.
Onze kerncapaciteiten
| Bekwaamheid | Details |
| CNC Machining | 3-assig, 4-assig en 5-assig frezen; CNC draaien; Zwitserse bewerking |
| Verwerkte materialen | Technische kunststoffen (ABS, PEEK, Ultem, nylon), aluminium, roestvrij staal, titanium, messing, exotische legeringen |
| Snelle tooling | Aluminium en zachtstalen mallen voor de productie van bruggen – 1,000 tot 10,000 stuks |
| Prototyping | Zeer nauwkeurig gefabriceerde prototypes voor functionele tests en ontwerpvalidatie. |
| Productievolumes | Lage tot middelhoge volumes – 50 tot meer dan 50,000 eenheden – met consistente herhaalbaarheid. |
Kwaliteitscertificaten
Kwaliteit is voor ons geen afvinkvakje, maar de basis.
ISO 9001:2015 — Dit is de basisnorm. Consistente processen. Continue verbetering. Klanttevredenheid in alle sectoren.
ISO 13485:2016 — Dit is de medische norm. Strenger. Veeleisender. Het betekent dat we gevalideerde processen volgen. We zorgen voor volledige traceerbaarheid. We beheersen risico's. Voor bedrijven in de medische hulpmiddelenindustrie verkort deze certificering de doorlooptijd van de leverancierskwalificatie. Het geeft u de zekerheid dat aan uw wettelijke eisen wordt voldaan.
Waarom samenwerken met NOBLE?
Technische expertise in alle processen
Wij bedienen niet alleen machines. Wij helpen u bepalen welk proces het meest geschikt is. Ons engineeringteam beoordeelt uw ontwerp. We identificeren risico's met betrekking tot de maakbaarheid. We adviseren u over de meest kosteneffectieve aanpak op basis van uw volume, planning en materiaalbehoeften. U krijgt een partner, geen leverancier.
Naadloze overgang van prototype naar productie
Sommige bedrijven zijn geweldig in het maken van prototypes. Ze hebben moeite met opschaling. Andere bedrijven kunnen wel in serieproductie gaan, maar beginnen niet aan kleine series. Wij doen beide. Hetzelfde engineeringteam dat uw eerste vijf prototypes levert, is getraind om door te groeien naar uw eerste 50,000 productie-eenheden. Geen overdrachten. Geen verrassingen.
Kwaliteitsnormen van medische kwaliteit
Onze ISO 13485:2016-certificering is geen loze belofte. Het betekent dat onze processen gevalideerd zijn. Onze materialen zijn traceerbaar. Onze kwaliteitsgegevens zijn gedocumenteerd. Ons wijzigingsbeheer is streng. Voor bedrijven in de medische hulpmiddelenindustrie is dit van groot belang. Het betekent dat u minder tijd kwijt bent aan het beoordelen van een leverancier en meer tijd kunt besteden aan het indienen van de benodigde documenten bij de regelgevende instanties.
Snelle doorlooptijd zonder compromissen
We combineren geavanceerde CNC-apparatuur met efficiënte workflows. Het resultaat zijn levertijden die tussen additive manufacturing en traditionele productie in liggen. Heeft u binnen enkele dagen gefreesde prototypes nodig? Geen probleem. Heeft u binnen enkele weken aluminium gereedschap nodig? Ook dat is mogelijk. Snelheid gaat niet ten koste van precisie.
Toewijding aan continue verbetering
We blijven investeren. Nieuwe machines. Training van medewerkers. Procesautomatisering. Onze mogelijkheden ontwikkelen zich naarmate uw productvereisten veeleisender worden.
Markten die we bedienen
| Industrie | Typische onderdelen |
| Medisch & Orthopedisch | Chirurgische instrumenten, implantaatproeven, op maat gemaakte gereedschappen, componenten voor klasse I/II-apparaten |
| Automobielsector | Functionele prototypes, mallen en hulpstukken, onderdelen voor kleine series. |
| Consumer Electronics | Behuizingen, koelplaten, precisiebeugels |
| industriële apparatuur | Hydraulische componenten, machineonderdelen, montagegereedschap |
Stuur ons uw CAD-bestanden. Vertel ons over uw project. Ons engineeringteam zal deze beoordelen en productieadviezen op maat van uw doelstellingen geven. Wij staan voor u klaar.
FAQ
Kan ik 3D-geprinte onderdelen gebruiken voor de uiteindelijke productie?
Ja, in specifieke gevallen. Bij kleine series, patiëntspecifieke implantaten en complexe geometrieën die niet via een mal kunnen worden vervaardigd. Maar voor grote series of gecertificeerde materialen blijft conventioneel gieten de standaard.
Is snelgereedschap net zo goed als conventioneel gereedschap?
Voor het beoogde doel, ja. Aluminium mallen leveren goede onderdelen op voor 1,000 tot 10,000 cycli. Ze gaan niet zo lang mee als stalen mallen, maar ze zijn goedkoper en sneller te bewerken. Het is niet slechter, het is anders. Stem de mal af op het volume.
Wat is de levertijd voor een aluminium mal in vergelijking met een stalen mal?
Aluminium mallen hebben doorgaans een levertijd van 2-4 weken. Stalen mallen hebben een levertijd van 8-16 weken. Het verschil zit hem in de bewerkingstijd en de warmtebehandeling. Houd hier rekening mee bij uw planning.
Wat is milieuvriendelijker?
Er is geen eenvoudig antwoord. Additieve productie verbruikt meer energie per onderdeel, maar genereert minder afval. Spuitgieten produceert bij grote volumes zeer weinig afval per onderdeel, maar heeft wel de ingebouwde energie van de matrijs. De meest milieuvriendelijke keuze is degene die het volume afstemt op de methode – overproductie of overmatige matrijsbouw is in beide gevallen verspilling.







